
كيفية المنع ماكينة ثني الصفائح (Press Brake) منع المشغلين من ثني الأجزاء بشكل عكسي لا يتعلق بلوم العمال؛ بل بإصلاح نظام معيب. فالثني العكسي الواحد يدمر سلامة المادة، ويعطل تدفق الإنتاج، ويستنزف الأرباح إلى ما هو أبعد من تكلفة خردة المعدن.
بدلاً من الاعتماد على “الانتباه”، يقدم هذا الدليل نظام 4D Zero-Error (نظام الأبعاد الأربعة لصفر أخطاء) - الذي يجمع بين تقنية Poka-yoke المادية، و“قواعد النتوءات” (Burr Rules) الموحدة، وتقنية التوأم الرقمي - لتحويل أرضية ورشة العمل الخاصة بك من لعبة حظ إلى حصن من الدقة.
أولاً. التشخيص العميق: لماذا يُعد “الثني العكسي” أكثر قاتل عنيد للأرباح في أرضية الورشة
1.1 إعادة تعريف “الثني العكسي” (تشريح الخطأ)
لا تستهين بـ“الثني الخاطئ” باعتباره مجرد زلة يد بسيطة. فمن منظور التصنيع الرشيق والاقتصاد، يمثل ذلك انفجاراً تصاعدياً للتكلفة الغارقة.
- عدم قابلية المادة للعكس: يُعد ثني الصفائح المعدنية شكلاً من أشكال التشوه البلاستيكي. فعندما تُثنى في الاتجاه الخاطئ، يخضع الهيكل الشبكي الداخلي للمادة لتغير لا يمكن عكسه، وتتكون شقوق دقيقة على خط الثني. وحتى إذا حاول المشغل “ثنيها مرة أخرى”، فإن قوة التحمل في تلك المنطقة عادةً ما تنخفض بنسبة أكثر من 50٪. بالنسبة للمكونات الدقيقة المعرضة للإجهاد البنيوي، يعني ذلك التخلص من الجزء — فلا مجال للتسوية.
- تأثير الجزء اليتيم: هذا هو الثقب الأسود غير المرئي الذي يلتهم الأرباح. فإذا تم التخلص من قطعة واحدة من دفعة مكونة من 100 قطعة بسبب ثني خاطئ، فإنك تخسر أكثر بكثير من 1% من تكلفة المادة. ولتعويض ذلك “الجزء اليتيم”، يجب على المشغل إيقاف جدول القص بالليزر المحسن، وإعادة تحميل البرنامج، وتحديد المادة المتبقية، وإنتاج الجزء بشكل منفصل. إن تكاليف الإدارة والتوقف الخفية لهذا العمل الفردي غالباً ما تكون من 10 إلى 50 ضعفاً لتكلفة إنتاج الجزء الأصلي.
1.2 تحليل السبب الجذري: الانفصال بين الرؤية والإدراك
إذا كان حل ورشتك لا يزال يعتمد على لوم المشغلين لأنهم “لم ينتبهوا”، فلن تتمكن أبداً من القضاء على هذه المشكلة. فجوهر الثني العكسي يكمن في مقدار الاحتكاك الإدراكي بين الرسومات ثنائية الأبعاد والواقع ثلاثي الأبعاد.
- شبح الإسقاط: نقص التوحيد القياسي في أعراف الرسومات الهندسية هو مصدر رئيسي للارتباك. هل تعتمد الرسمة على الإسقاط الزاوي الأول (الشائع في أوروبا وآسيا) أم على الإسقاط الزاوي الثالث (الشائع في الولايات المتحدة)؟ هذا يحدد ما إذا كان “الأسفل” في العرض يمثل الجزء الأمامي أو الخلفي من القطعة الفعلية. إذا لم يتم التحقق من خانة العنوان — أو كانت غير مكتملة — فإن الدماغ يملأ الفراغات بناءً على العادة. هذا الافتراض اللاواعي هو السبب الرئيسي وراء أخطاء الاتجاه المقلوب.
- عمى جانب النتوء: بعد القطع بالليزر أو التثقيب باستخدام CNC، يكون للصفائح المعدنية بشكل طبيعي “جانب لامع” و“جانب نتوء”. هذا هو المرجع الفيزيائي الأكثر بديهية للمشغل. ومع ذلك، تفشل معظم الرسومات في تحديد “عرض من جانب النتوء” أو “النتوء للأعلى/للأسفل”. عندما يقلب المشغل القطعة بيده، فإنه يؤدي فعليًا لعبة تخمين مكانية دون مرجع مادي ثابت.
- غموض نوع الخط: في رسومات النمط المسطح، تحتوي العديد من ملفات DXF المصدّرة من برامج التصميم على خلل حرج—تظهر جميع خطوط الثني كخطوط صلبة.. في الممارسة الصناعية، القاعدة صارمة: الخط الصلب = ثني للأعلى؛ الخط المتقطع = ثني للأسفل. إذا فشل التصميم في التمييز بين أنواع الخطوط، أو لم يتمكن الطابع من إظهار الفرق بوضوح، فعلى المشغل أن يحاكي عملية الطي ذهنيًا. بعد تكرار ذلك مئات المرات في اليوم، يؤدي الحمل الإدراكي الزائد حتمًا إلى وقوع الأخطاء.
1.3 كشف زيف الأساطير الثلاث للإدارة التقليدية
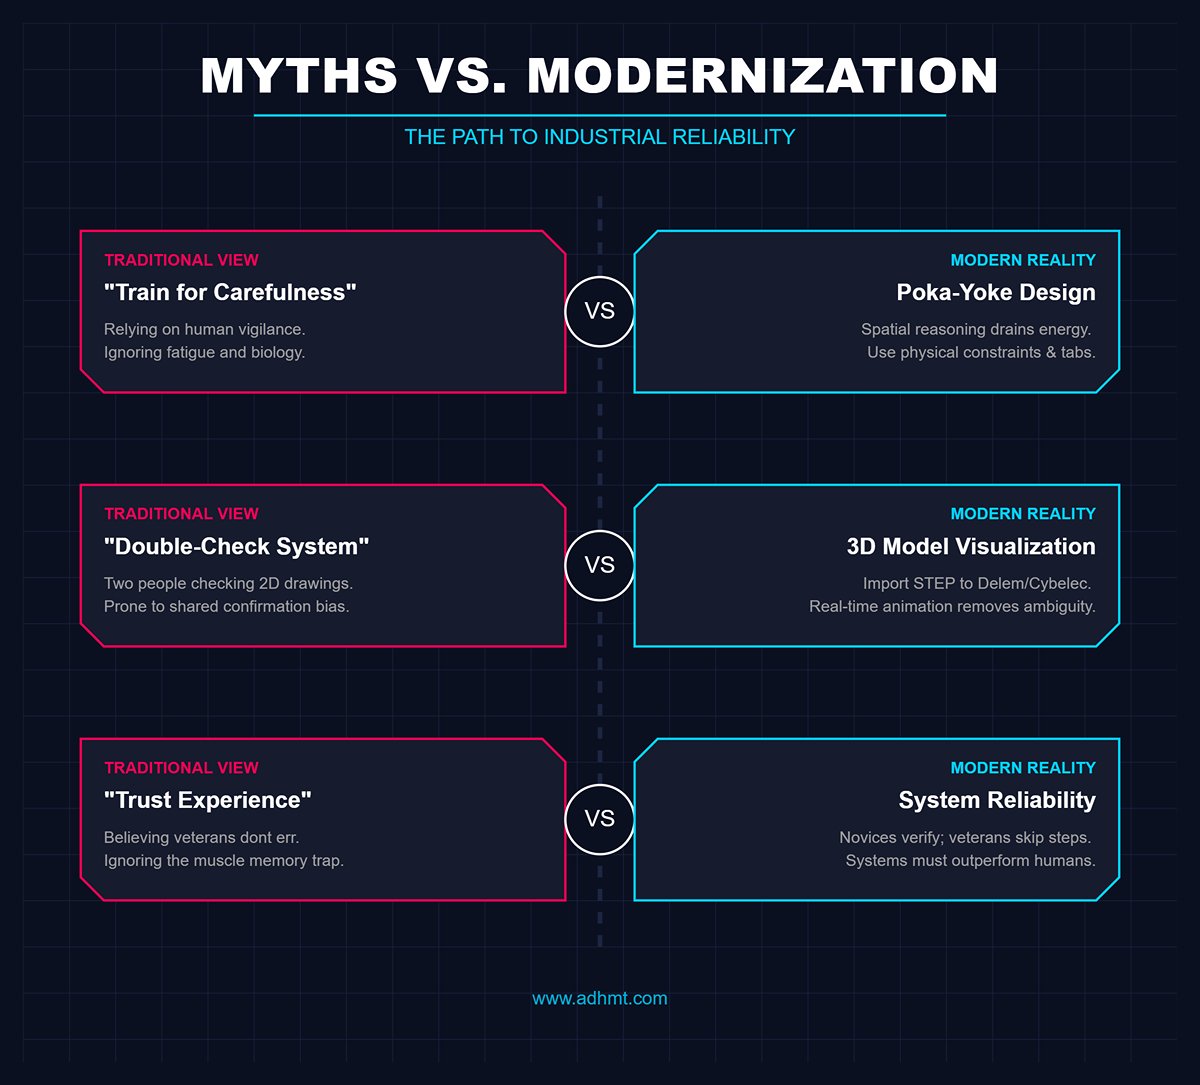
- الأسطورة 1: “فقط درّب العمال ليكونوا أكثر حرصًا.”
- الواقع: الاستدلال المكاني (الدوران الذهني) هو عملية معرفية تستهلك طاقة عالية جدًا. تُظهر الأبحاث النفسية أنه مع زيادة ساعات العمل وظهور التعب، تنخفض قدرة الدوران المكاني بشكل حاد. الاعتماد على “الحرص” هو مجابهة لبيولوجيا الإنسان. الحل هو بوكايُوكه (poka-yoke)— أي التصميم المانع للخطأ. على سبيل المثال، أضف لسانات غير متماثلة على حواف القطعة لمنع وضعها بشكل خاطئ، أو انقش أسماء خطوط الثني مباشرة على المادة أثناء القطع بالليزر. استبدل الحكم الذهني بقيود مادية.
- الأسطورة 2: “نفّذ نظام تحقق مزدوج قبل إعداد الماكينة.”
- الواقع: عند مواجهة رسومات ثنائية الأبعاد غامضة، غالبًا ما يشترك شخصان في نفس التحيز التأكيدي. دون تغيير مصدر المعلومات الأساسي، من المرجح أن يتفقا على نفس التفسير الخاطئ. النهج الأكثر فعالية هو تقني — استيراد نماذج STEP ثلاثية الأبعاد إلى أنظمة CNC الحديثة مثل Delem أو Cybelec، مما يسمح للمشغلين برؤية رسوم متحركة للطي في الوقت الفعلي. هذا يحول “اختبار فهم القراءة” إلى مهمة بسيطة “اتبع الصورة”.
- الأسطورة 3: “المشغلون ذوو الخبرة لا يرتكبون أخطاء.”
- الواقع: العكس تمامًا. تُظهر الإحصاءات أن المخضرمين أكثر عرضة لـ فخ الذاكرة العضلية. المبتدئون، غير الواثقين من أنفسهم، يتحققون من الرسومات مرارًا وتكرارًا. أما المشغلون ذوو الخبرة، الذين يعتمدون على العادة، فقد يتجاوزون عملية التحقق عندما يبدو الجزء مشابهًا لجزء مألوف — حتى لو كان اتجاه الانحناء معكوسًا. يجب أن تتجاوز موثوقية النظام الخبرة الفردية. هذا هو أساس التصنيع الحقيقي.
II. التصميم على المستوى الأعلى: بناء “نظام الدفاع رباعي الأبعاد الخالي من الأخطاء”
2.1 نظرة عامة على هيكل النظام
يكمن الحل النهائي لمشكلة الانحناء العكسي في إنشاء آلية دفاع طبقية على شكل “قمع”. الفكرة الأساسية لـ نظام الدفاع رباعي الأبعاد الخالي من الأخطاء هي نقل نقاط التحكم في الجودة إلى المراحل المبكرة — لمنع الأخطاء من الحدوث بدلاً من تصحيحها بعد وقوعها. من خلال دمج الأبعاد المادية والبصرية والرقمية والحسية، تصبح الأخطاء شبه مستحيلة.
| الأبعاد | عنوان الإستراتيجية | التركيز الأساسي | التنفيذ الرئيسي | النتيجة |
|---|---|---|---|---|
| البعد 1 | التشابك المادي | تضمين التصميم المانع للخطأ | إدخال عدم تماثل مقصود في الهندسة؛ إضافة ميزات مضادة للعكس مثل الألسنة أو الشقوق على الحواف غير المتزاوجة. | يخلق تداخلًا ماديًا يجعل الوضع الخاطئ مستحيلًا؛ وهو الدفاع الأكثر فعالية من حيث التكلفة. |
| البعد 2 | الإكراه البصري | توثيق العملية ووضع العلامات | استبدال التعليمات النصية فقط بلقطات من محاكاة ثلاثية الأبعاد؛ نقش خطوط الانحناء وسهام الاتجاه بالليزر مباشرة على الأجزاء. | يقضي على التخمين من خلال السماح للجزء “بالتحدث عن نفسه” عبر علامات مرئية. |
| البعد 3 | اعتراض التوأم الرقمي | الملاحة في المعدات في الوقت الحقيقي | استخدم أنظمة CNC ثلاثية الأبعاد (مثل Delem DA-60) لبرمجة CAM من جانب المكتب واتبع الإرشادات المتحركة ثلاثية الأبعاد في أرضية الورشة. | يقضي على حوالي 90% من الأخطاء الإدراكية الناتجة عن محدودية التفكير المكاني. |
| البعد الرابع | ستارة ضوئية وتغذية راجعة من المستشعرات | تدخل ذكي من الأجهزة | استخدم أجهزة استشعار (مثل Lazer Safe IRIS) لمراقبة ملفات تعريف قطعة العمل وتفعيل “فرامل قوية” إذا انحرف الموضع عن النموذج ثلاثي الأبعاد. | يعمل كخط الدفاع الأخير لإيقاف الأخطاء قبل أن تتحول إلى خردة مكلفة. |
- البعد الأول: القفل الفيزيائي – تضمين التصميم المانع للأخطاء يُعد هذا الخط من الدفاع الأكثر فعالية من حيث التكلفة ومع ذلك الأكثر حسماً. أثناء تصميم هندسة القطعة، أدخل عدم تماثل مقصود. إذا كانت القطعة متماثلة هندسياً ولكن اتجاه الانحناء ليس كذلك، فهذه عيب في التصميم. أضف ميزات صغيرة مضادة للعكس — مثل لسان أو شق — على الحواف غير المتزاوجة. المنطق بسيط: إذا وُضعت القطعة بشكل غير صحيح، فإن التداخل الفيزيائي يجعل من المستحيل تركيبها في مقياس الخلفية أو يخلق عدم تطابق بصري واضح.
- البعد الثاني: الإكراه البصري – “ما تراه هو ما تثنيه” على جانب العملية أزل تعليمات العمل النصية فقط. في هذا المستوى، يجب أن تتضمن وثائق العملية لقطات محاكاة الانحناء ثلاثية الأبعاد مع علامات اتجاهية واضحة مثل “الجانب الخشن للأعلى” أو “الجانب الخشن للأسفل”. خذ الأمر أبعد باستخدام وظائف النقش أثناء القطع بالليزر أو الختم لنقش أسماء خطوط الانحناء وسهام الاتجاه مباشرة على السطح غير المرئي. دع القطعة “تتحدث عن نفسها”، مما يزيل أي فرصة للتخمين.
- البعد 3: اعتراض التوأم الرقمي — الملاحة في المعدات في الوقت الحقيقي يمثل هذا نقطة التحول في معالجة الصفائح المعدنية الحديثة. من خلال الاستفادة من أنظمة CNC مثل سلسلة Delem DA-60 أو Cybelec ModEva، التي تتميز بالتصور ثلاثي الأبعاد، يتم تنفيذ البرمجة ثلاثية الأبعاد الكاملة — بما في ذلك الأدوات وقطع العمل ومقاييس الخلفية — في مرحلة المكتب (CAM). بمجرد إرسال البرنامج، لم يعد المشغلون يتعاملون مع بيانات إحداثيات X/Y المملة بل يتبعون إرشادات متحركة ثلاثية الأبعاد الذي يعكس الحركات الواقعية. تتحرك اليد تمامًا كما يظهر على الشاشة. تعمل تقنية “التوأم الرقمي” هذه على القضاء على ما يقرب من 90% من الأخطاء الإدراكية الناتجة عن ضعف القدرة على الاستدلال المكاني.
- البعد الرابع: ستارة ضوئية وتغذية استشعارية — خط الدفاع الأخير بالنسبة للأجزاء ذات القيمة العالية أو الأجزاء الحرجة هيكليًا، يصبح التدخل الذكي للأجهزة أمرًا ضروريًا. أنظمة مثل Lazer Safe IRIS المزودة بكاميرات مدمجة أو أجهزة قياس زاوية في الوقت الحقيقي تراقب باستمرار شكل قطعة العمل. إذا وضع المشغل الصفيحة في موضع ينحرف عن النموذج ثلاثي الأبعاد المبرمج، تكتشف المستشعرات الشذوذ على الفور وتقوم الآلة برفض تنفيذ أمر الثني. يضمن هذا “الفرامل الصلبة” أنه حتى إذا فشلت جميع طبقات الدفاع السابقة، يتم إيقاف الأخطاء قبل أن تتحول إلى خردة مكلفة.
2.2 المنطق الأساسي: تحول استراتيجي من الدفاع البشري إلى الدفاع التقني
أكبر عيب في الإدارة التقليدية هو محاولة مقاومة الاحتمالات من خلال المسؤولية البشرية. التعب والعواطف والانحياز الإدراكي هي قيود فسيولوجية بشرية متأصلة. النظام رباعي الأبعاد يتقبل عدم موثوقية الإنسان ويضع ثقته الكاملة في القيود الفيزيائية والمنطق الرقمي. يمثل هذا تحولًا استراتيجيًا من الدفاع البشري إلى إلى الدفاع التقني.
- إعادة تعريف “إزالة المهارة الإيجابية”: هنا، إزالة المهارة ليست مصطلحًا سلبيًا بل خطوة حتمية في تطور الصناعة. يجب نقل الحكم المكاني المعقد المطلوب لتحديد اتجاه الثني من دماغ المشغل إلى مهندس CAD وخوارزميات برامج CAM. يصبح المشغلون في الموقع منفذين بدلاً من صانعي قرار — يتبعون الإرشادات على الشاشة كما لو كانوا يلعبون لعبة. لا يؤدي هذا النهج إلى خفض معدلات الخطأ إلى ما يقارب الصفر فحسب، بل يقلل أيضًا من دورات تدريب الموظفين الجدد من شهور إلى أيام معدودة.
- حل مفارقة تكلفة “القيام بالأمر بشكل صحيح من المرة الأولى”: يتساءل العديد من المديرين عما إذا كان نقش كل جزء أو إجراء برمجة ثلاثية الأبعاد خارجية يستغرق وقتًا طويلاً جدًا. هذه العقلية قصيرة النظر. اقتصاد لحظة الوميض: إذا أمضى المبرمج دقيقتين إضافيتين في المكتب لتصميم ميزات محكمة ضد الأخطاء، فإن الورشة توفر عشرين دقيقة من وقت التوقف للتحقق وتتجنب خسائر محتملة بالآلاف نتيجة الخردة. الأخطاء في العالم الافتراضي (تصادمات المحاكاة البرمجية) لا تكلف شيئًا، بينما الأخطاء في العالم المادي مكلفة. العائد المرتفع على الاستثمار في الدفاع التقني يكمن في تحويل التجارب والخطأ المادية المكلفة إلى حسابات رقمية منخفضة التكلفة.
بمجرد تطبيق هذا النظام، لن تعتمد ورشتك بعد الآن على مزاج أو حالة المشغل المخضرم — بل ستعمل كآلة حديثة دقيقة ذاتية التصحيح. هذا هو الفرق الجوهري بين “المعالجة القائمة على الحرفة” و“التصنيع الصناعي”.”
البعدان الأول والثاني: تقنيات منع الأخطاء الصارمة (طبقات التصميم والمعدات)
في إدارة الورش التقليدية، نميل إلى تصحيح الأخطاء من خلال فرض الانضباط؛ أما في التصنيع الرشيق العالمي المستوى، فنحن نقضي على الأخطاء من خلال إعادة تصميم البيئة المادية. يشكل البعدان الأول والثاني أساس نظام الدفاع هذا.
منطقهم المشترك بسيط: بدلاً من الاعتماد على الحكم الذاتي للمشغل، استخدم الخصائص الهندسية والآليات المادية لجعل “القيام بالأمر بشكل صحيح” هو الخيار الفيزيائي الوحيد الممكن.
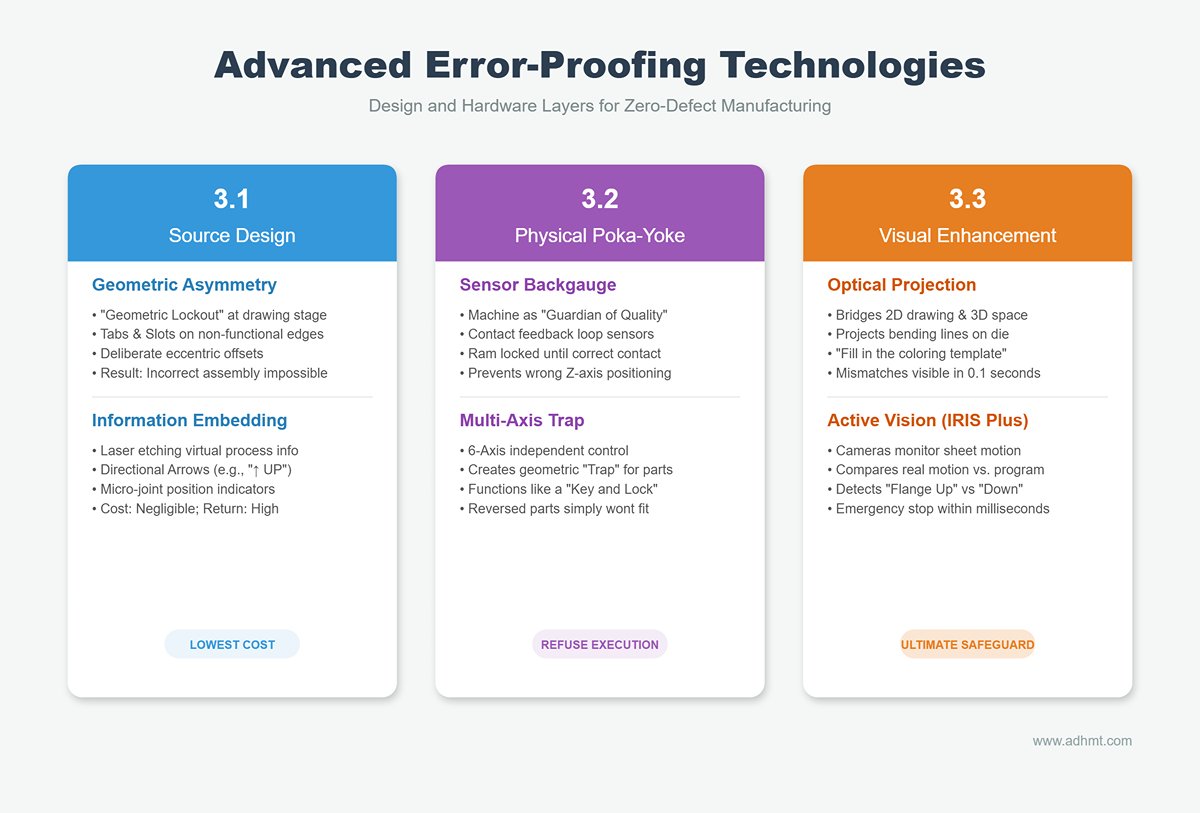
3.1 تصميم المصدر: القضاء على الأخطاء في مرحلة الرسم
المبدأ الأساسي: إذا كان الجزء متماثلاً هندسياً ولكن منطق الانحناء فيه غير متماثل، فذلك فشل في التصميم.
يجب على مهندسي التصميم أن يدركوا أنهم لا يصممون فقط وظائف المنتج، بل أيضاً إمكانية تصنيعه (DFM). إن إدخال آليات “الإقفال الهندسي” في مرحلة الرسم هو إجراء منع أخطاء منخفض التكلفة وعالي العائد.
- إقفال عدم التماثل الهندسي:
- الألسنة والفتحات المانعة للخطأ: بالنسبة للأجزاء المستطيلة أو الطويلة التي يسهل وضعها في الاتجاه الخاطئ، أضف لساناً صغيراً (مثلاً 3 مم × 2 مم) أو شقاً غير متماثل على حافة غير وظيفية. أثناء البرمجة، استخدم هذا اللسان كنقطة مرجعية للقياس الخلفي. إذا حاول المشغل إدخال الجزء بشكل مقلوب، فلن يلامس اللسان المقياس أو سيتسبب في تصادم مادي مع القالب — مما يجعل الوضع الخاطئ مستحيلاً فيزيائياً.
- تصميم غير متمركز متعمد: عندما يحتوي الجزء على صف من الثقوب، قم بإزاحة خط المركز عمداً (مثلاً بمقدار 2 مم). إذا قام المشغل بثني الجزء بشكل غير صحيح، فلن تصطف الثقوب أثناء التجميع. ينقل هذا التصميم تغذية الخطأ الراجعة من مرحلة “شكوى العميل” إلى مرحلة “العملية التالية” — قاسٍ لكنه فعال للغاية.
- تضمين المعلومات المادية:
- نقش الليزر للتوجيه: استخدم وظيفة النقش في آلة القطع بالليزر لتضمين معلومات العملية الافتراضية مباشرة في الصفيحة المعدنية.
- الأسهم الاتجاهية: انقش علامات مثل “↑ لأعلى” أو أسماء خطوط الثني على سطح الصفيحة.
- مؤشرات الوصلات الدقيقة: استخدم موضع الوصلات الدقيقة (مثل جميع الأجزاء التي تحتوي على وصلات متبقية في الزاوية السفلية اليسرى) للإشارة إلى الاتجاه.
- تحليل التكاليف: يضيف هذا فقط بضع ثوانٍ إلى دورة القطع بالليزر — تكلفة شبه معدومة — ومع ذلك يمنح كل جزء القدرة على “التعبير عن نفسه”، مما يلغي عصر تخمين المشغلين للاتجاهات.
- نقش الليزر للتوجيه: استخدم وظيفة النقش في آلة القطع بالليزر لتضمين معلومات العملية الافتراضية مباشرة في الصفيحة المعدنية.
3.2 أجهزة بوكاي-يوك المادية
المبدأ الأساسي: عندما لا يمكن تعديل التصميم، يجب أن تمتلك الآلات الذكاء الذي يمكّنها من “رفض التنفيذ”.”
يجب أن تعمل مكابح الضغط CNC الحديثة ليس فقط كأدوات تنفيذ، بل كحراس للجودة. من خلال ترقيات الأجهزة، يمكن تضمين منطق منع الأخطاء مباشرة في نظام التحكم الخاص بالآلة.
- المقياس الخلفي المدمج بالمستشعر:
- حلقة تغذية راجعة بالتماس: تتميز مكابح الضغط عالية الجودة (مثل Trumpf وAmada) بمقاييس خلفية مزودة بمستشعرات تلامس فائقة الحساسية. لا يعطي النظام الضوء الأخضر ويسمح بنزول المكبس إلا عندما يلامس قطعة العمل جميع نقاط القياس المحددة مسبقًا بشكل متزامن وصحيح. إذا وضع المشغل الجزء بشكل غير صحيح — ملامسًا نقطة واحدة فقط أو في موضع محور Z الخاطئ — تبقى الآلة مقفلة.
- التموضع المحاصر متعدد المحاور (فخ بستة محاور): باستخدام التحكم المستقل في ستة محاور — X1/X2، R1/R2، وZ1/Z2 — يمكن للنظام إنشاء مواضع أصابع مقياس خلفي “على شكل فخ” مصممة خصيصًا للأجزاء ذات الأشكال غير المنتظمة. بدلاً من محاذاة جميع الأصابع في خط مستقيم، تشكل مصفوفة هندسية محددة لا تستوعب إلا الجزء الموضوع في الاتجاه الصحيح. تعمل مثل المفتاح والقفل — إذا تم قلب الجزء، فلن “يتناسب” ببساطة مع الفتحة.
3.3 نظام تعزيز بصري
المفهوم الأساسي: استخدام الواقع المعزز (AR) لسد الفجوة الإدراكية بين الرسومات ثنائية الأبعاد والفضاء ثلاثي الأبعاد.
نظرًا لأن الدماغ البشري يواجه صعوبة في الدوران المكاني، يجب أن تقدم التكنولوجيا الإجابة مباشرة — من خلال رسمها حرفيًا أمام عيني المشغل.
- مساعدة الإسقاط البصري:
- هذا هو النسخة الصناعية من “ما تراه هو ما تحصل عليه”. تقوم أجهزة العرض عالية الدقة بإسقاط خطوط الثني، مواقع القوالب، مخططات الأجزاء، وحتى اتجاهات الوضع على سطح القالب السفلي. لا يحتاج المشغلون إلى النظر إلى الشاشات؛ فهم ببساطة يطابقون ظل الصفيحة المعدنية مع الإسقاط الضوئي — مثل ملء قالب تلوين. إذا تم قلب الجزء، يظهر عدم التطابق بين المحيط الحقيقي والمخطط المسقط فورًا، مما يؤدي إلى تصحيح غريزي خلال 0.1 ثانية.
- المراقبة البصرية النشطة:
- تعمل أنظمة الستائر الضوئية المتقدمة مثل Lazer Safe IRIS Plus ليس فقط كأجهزة أمان ولكن أيضًا كمراقبي عمليات. تلتقط كاميرات النظام حركة الصفيحة في الوقت الفعلي أثناء عملية الثني. إذا حدد البرنامج ثني “الحافة لأعلى” لكن الكاميرا تكتشف حركة “الحافة لأسفل”، فسيتم تشغيل إيقاف طارئ وتنبيه خطأ خلال أجزاء من الثانية. هذا يشكل الضمان النهائي — لضمان أنه حتى إذا فشلت جميع وسائل الأمان السابقة، لن تؤدي العمليات الخاطئة أبدًا إلى أجزاء معيبة.
من خلال هذه الطبقات الثلاث من التدخل التكنولوجي القوي، نحول منع الأخطاء من مفهوم إداري ناعم قائم على “المسؤولية” إلى قيد صارم تحكمه “القوانين الفيزيائية” و“المنطق الرقمي”. هذا يشكل الأساس المادي لتحقيق العيوب الصفرية.
البعد الرابع: البعد الثالث – توحيد العمليات والتحكم في سير العمل (مستوى التنفيذ)
إذا كان منع الأخطاء على مستوى التصميم هو “التعديل الجيني”، والتحكم على مستوى المعدات هو “القيد المادي”، فإن توحيد العمليات هو “ذاكرة العضلات” في أرضية المصنع. على مستوى التنفيذ، يجب أن ندرك أن الفوضى تولّد الأخطاء.
عندما يضطر المشغلون للبحث في كومة من الأجزاء غير المنظمة أو يكافحون لفهم تعليمات مكتوبة غير واضحة، تُستهلك طاقتهم الذهنية في مهام غير ذات صلة، مما يخلق أرضًا خصبة للأخطاء. يضع هذا الفصل سير عمل قياسيًا على مستوى جراحي يحوّل “العمليات العشوائية” إلى “تنفيذ دقيق”.”
4.1 القاعدة الذهبية: قاعدة النتوء

في الورش الفوضوية، غالبًا ما يكمن السبب الجذري لانعكاس الانحناءات في غياب معايير مرجعية موحدة. هل الرسم في الإسقاط الزاوي الأول أم الثالث؟ هل “الجانب الأمامي” يعني السطح المطلي أم غير المطلي؟ للقضاء على هذا الغموض، يجب أن نضع قاعدة دستورية على مستوى المصنع وهي: قاعدة النتوء.
- تأسيس نقطة ارتكاز مادية: كل صفيحة يتم قطعها بالليزر أو مكبس CNC تمتلك خاصية مادية طبيعية – جانب النتوء. وهو المرجع المادي الوحيد المتأصل، غير القابل للتغيير، والمستقل بصريًا في الجزء.
- اللمس فوق البصر: الرؤية البشرية يسهل خداعها بالإضاءة أو التعب، لكن اللمس يبقى دقيقًا ومتسقًا. القاعدة هي: “جانب النتوء = نصف القطر الداخلي” (أو يُعرّف كخارجي حسب العملية).
- تكامل العملية الكامل:
- مرحلة التصميم: يجب أن تشير جميع الرسومات الهندسية بوضوح إلى حالة المرجع في مربع العنوان، مثل “منظر من جانب النتوء”.”
- مرحلة التشغيل: أول إجراء يقوم به المشغل عند التقاط الصفيحة ليس التحديق في الرسم، بل يشعر تحسس الحافة. بمجرد أن تكتشف أطراف الأصابع ملمس النتوء الخشن، يُفعّل الدماغ فورًا ذاكرة العضلات لتوجيه الجزء بشكل صحيح (على سبيل المثال، جانب النتوء للأسفل) دون الحاجة إلى تصور مكاني معقد.
تكمن روعة هذه القاعدة في تقليص الإدراك المكاني عالي المستوى إلى تأكيد لمسي ثنائي – خشن أو ناعم. عندما يصبح “تحسس الصفيحة” غريزيًا كالتنفس، تُزال أخطاء الاتجاه من مصدرها.
4.2 التحضير المُنظَّم وإدارة التحميل
لا تتوقع من المشغلين أن يعملوا كـ “حمّالين” و“فاحصين” في نفس الوقت أمام الآلة. إذا اضطروا للبحث في صواني فوضوية أو تمييز اتجاهات الأجزاء، فإن كل عملية بحث تصبح لحظة تشتيت—وهي احتمال لحدوث انحناءات معكوسة.
- التجهيز المسبق وتوحيد الاتجاه:
- نفّذ آلية “الفرز المسبق”. قبل دخول محطة الثني، يجب أن يتم تجهيز جميع الأجزاء مسبقًا بواسطة موظفي اللوجستيات.
- فرض صارم “لقاعدة ”التكديس بنفس الاتجاه" يجب أن تحافظ كل صفيحة على المنصة على نفس الاتجاه الفيزيائي تمامًا (على سبيل المثال، جميع الجوانب الملساء للأعلى، وجميع الحواف المقطوعة للخارج). هذا يضمن أن حركة معصم المشغل عند التقاط الصفيحة الأولى أو المئة ستكون متطابقة—مما يلغي الحاجة لأي تفكير أو تعديل في الاتجاه.
- تخطيط 5S والفصل الفيزيائي:
- لوحة ظل للقوالب: يجب تنظيم عربات القوالب وفقًا لتكوين كل آلة باستخدام “إدارة الظل”. كل قالب له موقع محدد ومُحدد بخطوط خارجية لمنع أخطاء الاختيار التي قد تسبب عدم تطابق في المعلمات وتجعل المشغلين يخطئون في تحديد اتجاه الجزء.
- الفصل بين اليسار واليمين لمنع الأخطاء: ضع علامات واضحة على مناطق محطة العمل باستخدام الشريط اللاصق. حدد “اليسار للدخول، اليمين للخروج”—الجانب الأيسر يحتفظ دائمًا بـ “الأجزاء المطلوب معالجتها”، بينما يحتفظ الجانب الأيمن بـ “الأجزاء المنتهية”. هذا الفصل الفيزيائي يقلل بشكل كبير من خطر إعادة تحميل جزء شبه منتهي مثني بالفعل كقطعة جديدة، مما قد يؤدي إلى انحناء مزدوج معكوس كارثي.
4.3 تقنيات تطوير إجراءات التشغيل القياسية الخالية من العيوب
عادةً ما ينتهي الأمر بتعليمات العمل التقليدية المعتمدة على النصوص في ملف وورد مدفون في درج. يجب أن تشبه إجراءات التشغيل القياسية الفعالة التي تمنع الأخطاء دليل تركيب ليغو—مرئية، بديهية، وموجهة نحو الفعل.
- قاعدة الثلاث ثوانٍ: لدى المشغلين وقت محدود لقراءة إجراءات التشغيل القياسية. إذا لم يتمكنوا من فهم الرسالة الرئيسية خلال ثلاث ثوانٍ، فسيتوقفون عن القراءة ويعتمدون على الحدس. لذلك، يجب أن تقلل إجراءات التشغيل القياسية من النصوص وتزيد من التمثيل البصري.
- تضمين عناصر منع الأخطاء الأساسية:
- محاكاة الوضع ثلاثي الأبعاد: يجب أن تتضمن كل إجراء تشغيل قياسي صورة ثلاثية الأبعاد تُظهر الجزء موضوعًا على القالب السفلي، مع تمييز خط الثني الحالي باللون الأحمر.
- تعليمات رمزية: استبدل النص بأيقونات واضحة—على سبيل المثال، رمز نتوء مكبّر مقترن بسهم متجه للأسفل للإشارة إلى “جانب النتوء للأسفل”، أو أيقونة مقياس خلفي للإشارة إلى “المحاذاة مع المقياس الخلفي”.”
- لقطة مقرّبة لميزة غير متناظرة: عندما تعتمد الوضعية الصحيحة للجزء على شق صغير أو لسان، يجب أن يتضمن إجراء التشغيل القياسي صورة مقرّبة مكبّرة مع دائرة حمراء تبرز الميزة، مصحوبة برمز تحذيري واضح.
- الامتداد الرقمي: اطبع رمز QR على إجراء التشغيل القياسي الورقي. بالنسبة للأجزاء المعقدة أو غير المنتظمة للغاية، يمكن للمشغلين مسح الرمز للوصول إلى نموذج ثلاثي الأبعاد قابل للدوران على جهاز لوحي لتحسين التصور.
من خلال توحيد الإدراك باستخدام “قانون النتوء”، وتنظيم الأفعال المادية عبر “التحميل بأسلوب عسكري”، وتثبيت التركيز البصري عبر “إجراء التشغيل القياسي بأسلوب LEGO”، نخلق حلقة معرفية متكاملة بإحكام حول كل مشغل—مما يجعل من الصعب بشكل متزايد حدوث الأخطاء في المقام الأول.
البعد الخامس: الترقية المعرفية وحلقة الإدارة (طبقة الأشخاص والثقافة)
إذا كانت الأبعاد الثلاثة الأولى تبني جدارًا حديديًا ضد الأخطاء، فإن البعد الرابع يمنحها روحها. حتى أكثر أدوات poka-yoke تطورًا وأنظمة التصور ثلاثي الأبعاد ستفشل إذا فقد المشغلون التركيز أو إذا شجعت الإدارة ضمنيًا على الإخفاء.
يجب أن نرفع المشغلين من كونهم مجرد امتدادات للآلات إلى أن يصبحوا “رياضيين صناعيين” حقيقيين، مدعومين بجهاز مناعي ثقافي حيث لا تجد الأخطاء مكانًا للاختباء.
5.1 التدريب على المهارات المستهدفة: من التلمذة إلى الاحتراف
ينقل نموذج “المعلم والمتدرب” التقليدي ليس الخبرة فحسب، بل أيضًا العادات السيئة. في نظام خالٍ من العيوب، لم يعد الثني حرفة تُوجَّه بالحدس—بل أصبح عملية دقيقة تستند إلى الإدراك العلمي. نحتاج إلى إعادة بناء قدرات القوى العاملة وفقًا لذلك.
1. تدريبات الدوران المكاني: المهارة المعرفية الأساسية لمشغلي الثني ليست القوة البدنية بل الدوران الذهني—القدرة على تصور كيفية تحول الرسم ثنائي الأبعاد إلى جسم ثلاثي الأبعاد. تمامًا مثل الوعي المكاني لدى الطيار، يمكن تطوير هذه القدرة بشكل منهجي من خلال التدريب.
- الإحماء المعرفي: استبدل الخطب الصباحية غير المنتجة بـ“التنشيط المعرفي”. خلال الدقائق الخمس الأولى من كل وردية، استخدم برنامج اختبار منطق مكاني بسيط (مشابه للألغاز البصرية الخاصة بالدوران الموجودة في اختبارات الذكاء) لتحفيز منطقة الفص الجداري في الدماغ.
- تدريبات الحس الأعمى: بناءً على “قانون الزوائد المعدنية (Burr Law)”، يتم إجراء تمارين عملية مشابهة لـ “التعرف معصوب العينين”. يقوم المشغلون بإغلاق أعينهم وتحديد جانب الزائدة المعدنية والفتحة المضادة للخطأ باللمس فقط، ثم يضعون الصفيحة في الوضع الصحيح. هذا التدريب يبني مسارًا عصبيًا مباشرًا بين الإشارات اللمسية والذاكرة العضلية، متجاوزًا الإدراك البصري الذي قد يكون مضللًا، مما يجعل التشغيل الصحيح غريزة تلقائية.
2. شهادة مصفوفة المهارات: ليس كل شخص مؤهلاً لمعالجة كل نوع من الأجزاء. إن تطبيق نظام تفويض صارم متعدد المستويات هو المفتاح لتقليل المخاطر:
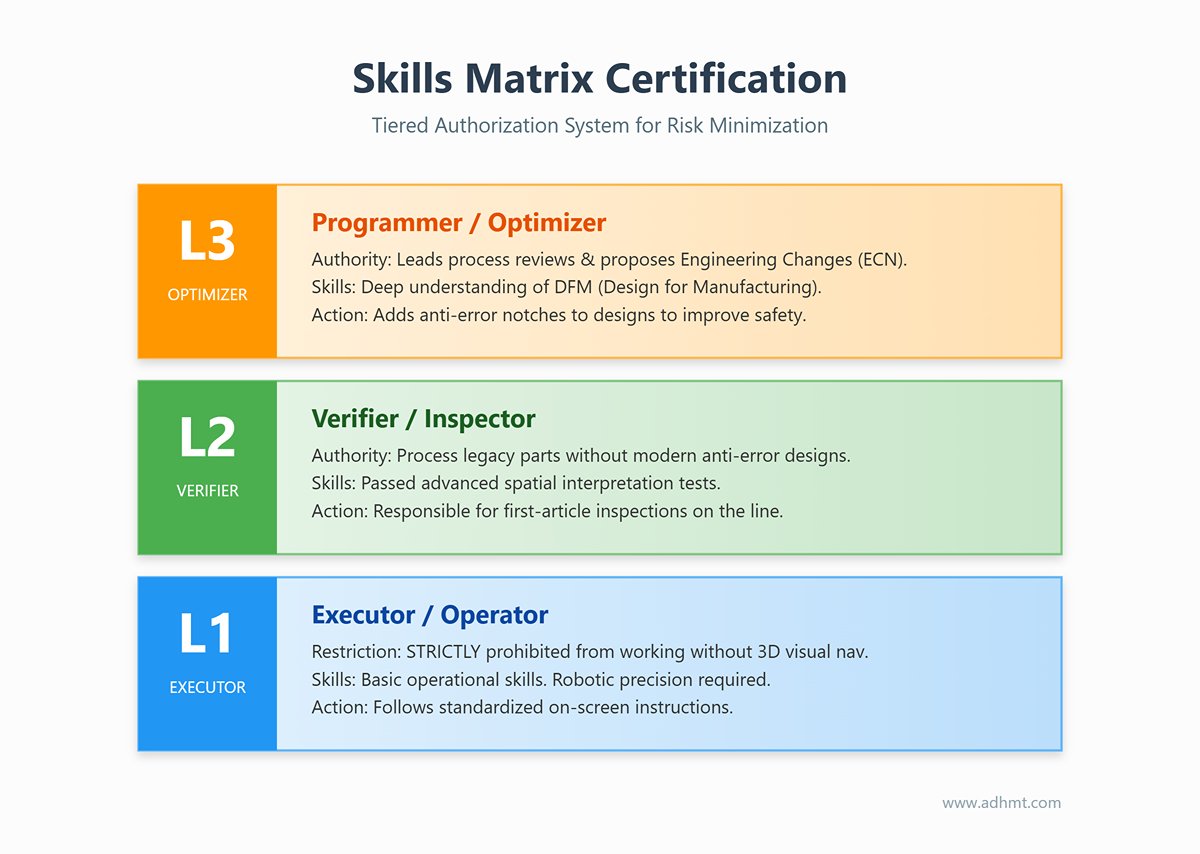
- المستوى 1 (المنفذ): يمتلك فقط المهارات التشغيلية الأساسية. ممنوع منعًا باتًا من العمل دون توجيه بصري ثلاثي الأبعاد أو معالجة الأجزاء التي تفتقر إلى ميزات مادية مضادة للخطأ. مهامه موحدة بالكامل — تُنفذ بدقة آلية وفقًا للتعليمات المعروضة على الشاشة.
- المستوى 2 (المُدقق): اجتاز اختبارات التفسير المكاني المتقدمة. مخول بمعالجة الأجزاء القديمة التي لا تحتوي على تصميمات مطورة مضادة للخطأ ومسؤول عن فحص أول قطعة في خط الإنتاج.
- المستوى 3 (المبرمج/المحسن): يفهم مبادئ التصميم من أجل التصنيع (DFM)، ويشارك في مراجعات عمليات المنتجات الجديدة، ويمكنه اقتراح إشعارات تغيير هندسي (ECNs) لإضافة فتحات مضادة للخطأ إلى التصاميم.
5.2 الابتكار الإداري: استخدام الأنظمة لمواجهة نقاط الضعف البشرية
قال خبير الإدارة دبليو. إدواردز ديمينغ ذات مرة: “94% من المشكلات تأتي من النظام، و6% فقط من الأشخاص.” إذا كانت الثقافة تعاقب كل خطأ بالغرامات، ستكون النتيجة ورشة مليئة بالخوف وعدم الصدق والمخاطر الخفية. يجب علينا بدلاً من ذلك تعزيز ثقافة شفافة تركز على الأسباب الجذرية بدلاً من اللوم.
1. إدارة “صفر خردة” بطريقة الألعاب: العمل المتكرر يمكن أن يكون قاتلاً للتركيز. من خلال تحويل مراقبة الجودة إلى لعبة، يمكننا استغلال الدوبامين للحفاظ على الانتباه:
- مكافآت السلسلة: قم بتركيب لوحة رقمية في مكان مرئي تُظهر عدد الأيام المتتالية دون حدوث انحناء عكسي في كل فريق. حدد مراحل (مثل 30، 60، 100 يوم). عند الوصول إليها، كافئ الفريق فورًا — بالمأكولات، أو مكافآت نقدية صغيرة، أو جوائز يانصيب. هذا الشرف المشترك يعزز الرقابة المتبادلة والمسؤولية الجماعية بين الزملاء.
- مكافأة اكتشاف الأخطاء: نهج مبتكر يشجع المشغلين على “اصطياد العيوب”. إذا اكتشف أحد المشغلين رسماً يفتقر إلى فتحة مضادة للخطأ أو وجد غموضًا في علامة الاتجاه في إجراء التشغيل القياسي (SOP)، وتم التحقق من التقرير، فإنه يحصل فورًا على مكافأة من 50–100 يوان. بعيدًا عن إزعاج فريق التصميم، فإن هذا يحول المشغلين في الخطوط الأمامية إلى مدققين يقظين للعمليات—يقضون على المخاطر قبل أن يبدأ الإنتاج فعليًا.
2. الإبلاغ عن الأخطاء و“قاعدة الخمس دقائق الذهبية”: الخطر الحقيقي في الانحناء العكسي لا يكمن في تكلفة المواد، بل في التصحيحات المخفية—عندما يحاول المشغلون بهدوء إصلاح أو إخفاء الأخطاء، مما يسمح بمرور الأجزاء المعيبة وتضاعفها في المراحل اللاحقة. ما نحتاج فعلاً إلى شرائه هو تدفق المعلومات الصادق.
- الإبلاغ غير العقابي: ضع قاعدة صارمة—إذا حدث انحناء عكسي، طالما أن المشغل يوقف الآلة ويبلغ عنه بصدق خلال خمس دقائق, لن تُفرض أي عقوبة مالية المنطق القيمي:.
- هذا التساهل ليس تهاونًا—بل هو تحكم في الأضرار. الإبلاغ الفوري يسمح للمديرين بترتيب القطع البديلة عبر القطع بالليزر فورًا (حل مشكلة "القطعة اليتيمة") ويمنع تأخير التسليم. نحن نستبدل تكلفة مادية صغيرة بوقت إنتاج لا يقدر بثمن. 3. حلقة التحسين العكسي (حلقة كايزن):.
يجب أن يؤدي كل خطأ مُبلّغ عنه إلى ترقية في النظام—وليس مجرد إصلاح أو توبيخ. "حكم الإعدام" على مستوى التصميم:.
- أي جزء يُلغى بسبب ارتباك في الاتجاه يجب أن تُعتبر نسخة رسمه “متقاعدة”. يجب على قسم التصميم الرد خلال 24 ساعة بأمر تغيير هندسي جديد (ECO)، مضيفًا ميزات مادية مضادة للأخطاء أو علامات محفورة. مبدأ عدم التكرار:.
- "عدم تكرار الخطأ" لا يعني أن الناس لا يخطئون مرتين—بل يعني أن “نفس الرسم يجب ألا يسمح لنفس الشخص بارتكاب نفس الخطأ مرة أخرى . فقط عندما تُدمج تدابير منع الأخطاء في كل من الرسومات والمعدات تكون حلقة الإدارة مكتملة حقًا.. Only when mistake-proofing measures are embedded into both drawings and hardware is the management loop truly complete.
الجزء السادس: التنفيذ: خارطة التحول خلال 90 يومًا
إزالة الانحناء العكسي ليست سباقًا سريعًا—إنها عملية تحول منهجية تمتد من البيئة المادية إلى العادات الإدراكية. تفشل العديد من المبادرات في الورش لأنها تحاول إصلاح كل شيء بين ليلة وضحاها. لضمان التغيير المستدام، قمنا بتصميم خارطة عمل مرحلية قابلة للقياس خارطة عمل لمدة 90 يومًا تمكّن من الانتقال السلس دون تعطيل الإنتاج.
6.1 المرحلة الأولى: إيقاف النزيف والتشخيص (الأسبوعان 1–2)
الهدف الاستراتيجي: إظهار التكاليف الخفية، إيقاف الإصلاحات العشوائية، ووضع الأسس المادية الأساسية.
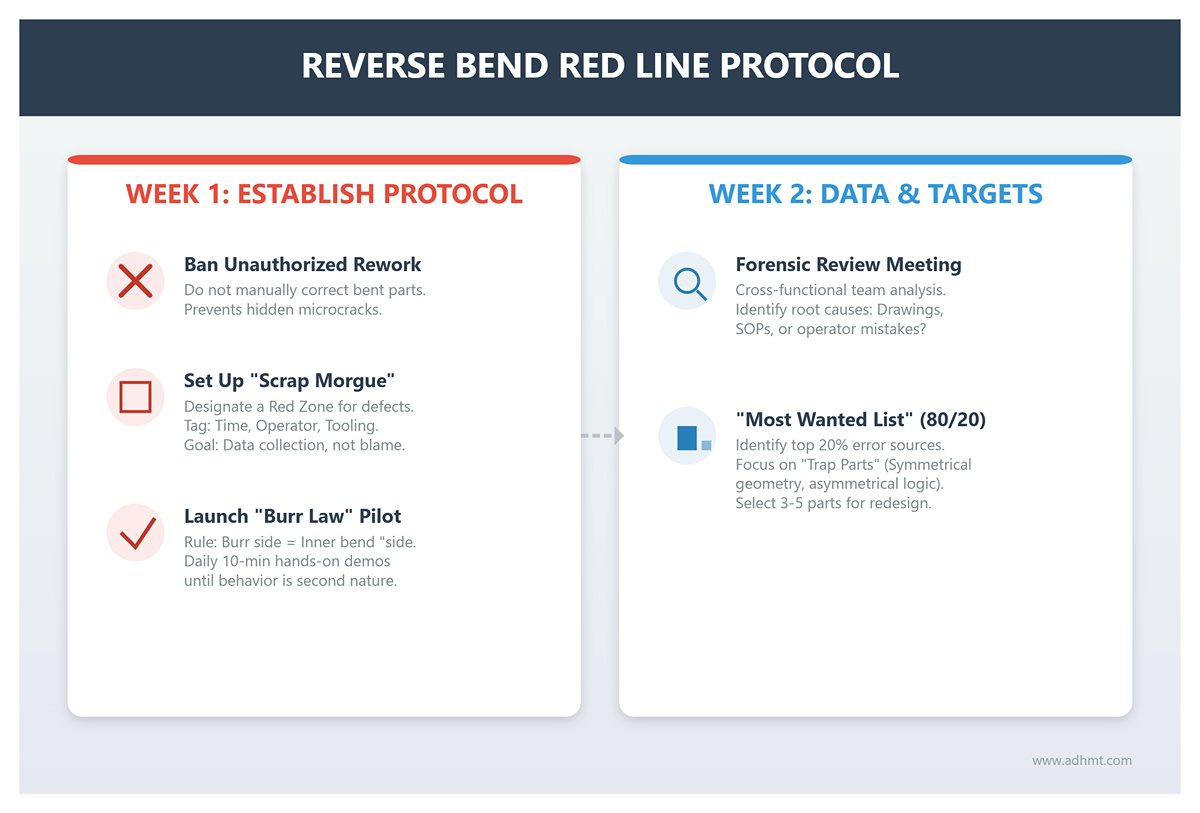
- الأسبوع 1: وضع “بروتوكول الخط الأحمر للانحناء العكسي”
- حظر إعادة العمل غير المصرح بها: إصدار إشعار على مستوى الشركة: أي جزء تم ثنيه في الاتجاه الخاطئ يجب ألا يُصحح يدويًا في الموقع عن طريق ثنيه مرة أخرى. رغم أن مثل هذه الإصلاحات قد تبدو موفرة للوقت، إلا أنها تخفي شقوقًا دقيقة تضعف سلامة المنتج.
- إنشاء “مشرحة الخردة”: تخصيص منطقة حمراء محددة بوضوح في أرضية الورشة. يجب وضع جميع الأجزاء المثنية بشكل غير صحيح هناك مع بطاقات توضح الوقت، والمشغل، والأداة، ورقم الرسم. الهدف ليس اللوم—بل هو جمع البيانات. فقط من خلال مواجهة كومة الخردة المتزايدة يمكن للفريق أن يدرك حقًا حجم المشكلة.
- إطلاق تجربة “قانون النتوء”: اختيار خط إنتاج واحد أو فريق كمجموعة تجريبية لتطبيق قاعدة واحدة—جانب النتوء = جانب الانحناء الداخلي (أو الاتجاه المحدد). يجب على قائد الفريق إجراء عرض عملي لمدة لا تقل عن 10 دقائق في كل اجتماع صباحي حتى يصبح السلوك عادة طبيعية.
- الأسبوع 2: جمع البيانات وتحديد الأهداف
- اجتماع المراجعة التحليلية: استخدم بيانات الخردة التي تم جمعها في الأسبوع الأول لعقد اجتماع قصير متعدد الوظائف (التصميم، العملية، الإنتاج). حدد الأسباب الجذرية الحقيقية: هل هي زوايا الرسم غير الواضحة، أو أوصاف إجراءات التشغيل القياسية الغامضة، أم أخطاء بسيطة من المشغلين؟
- أصدر “قائمة المطلوبين الأكثر”. طبّق مبدأ باريتو (قاعدة 80/20) لتحديد نسبة 20٪ من الأجزاء التي تسبب 80٪ من أخطاء الانحناء العكسي. عادة ما تكون هذه “أجزاء فخ” ذات هندسة شبه متماثلة ولكن منطق انحناء غير متماثل. هذه الأجزاء الثلاثة إلى الخمسة ستصبح الأهداف الرئيسية لإعادة التصميم الفني في المرحلة التالية.
6.2 المرحلة الثانية: التنفيذ المنهجي (الشهر الأول)
الهدف الاستراتيجي: قم بتطبيق “نظام منع الأخطاء رباعي الأبعاد” وانتقل من الاعتماد على انتباه الإنسان إلى الاعتماد على الضمانات الهندسية.
- الأسابيع 3–4: “تحرير الجينات” الهندسي والعملي”
- تحسينات منع الأخطاء المستهدفة: طبّق أوامر تغيير هندسية (ECO) على الأجزاء “الأكثر طلباً” التي تم تحديدها سابقاً. أضف عناصر غير متماثلة لسانات مضادة للعكس أو ثقوب غير مركزية في نماذج CAD، أو أضف نقش أسهم الاتجاه في برامج القطع بالليزر. الهدف: جعل تركيب الجزء بشكل خاطئ أمراً مستحيلاً من الناحية الفيزيائية.
- ثورة إجراءات التشغيل القياسية المرئية: ألغِ تعليمات العمل النصية فقط. بالنسبة لخطوط الإنتاج التجريبية، أنشئ “كتيبات على نمط الليغو” تحتوي على صور ثلاثية الأبعاد للأجزاء المشكلة داخل إطارات، مميزة بدوائر حمراء، وأيقونات واضحة تشير إلى اتجاه النتوء.
- الأسابيع 5–8: الدمج الميداني للأجهزة والأنظمة الرقمية
- الفصل المادي لمحطات العمل (5S): فرض مناطق صارمة حول آلات الثني: الجانب الأيسر للأجزاء “التي سيتم معالجتها”، والجانب الأيمن للأجزاء “المنتهية”، مفصولة بشريط أصفر لمنع دخول العناصر شبه المنتهية مجدداً إلى العملية. نفّذ “إدارة الظل” للأدوات لضمان اختيار القالب الصحيح والقضاء على الالتباس الذي يؤدي إلى أخطاء الاتجاه.
- قدّم “التوأم الرقمي الخفيف”: إذا لم يكن البرمجة ثلاثية الأبعاد الكاملة مدعومة بعد، فطبّق بديلاً منخفض التكلفة: أنشئ ملفات PDF ثلاثية الأبعاد قابلة للدوران أو نماذج يمكن عرضها عبر الهاتف للأجزاء المعقدة، وأرفق رموز QR بالآلات أو إجراءات التشغيل القياسية. ألزم المشغلين بمسح الرمز ومشاهدة النموذج ثلاثي الأبعاد قبل بدء أي عملية ثني غير متماثلة.
6.3 المرحلة الثالثة: تعزيز الثقافة والتحسين (الشهران 2–3)

الهدف الاستراتيجي: تحويل الإجراءات المؤقتة إلى قدرات تنظيمية دائمة، مع دمج نظام تصحيحي ذاتي ومحفّز.
- الشهر الثاني: تصنيف المهارات والتكرار الموسّع
- العمليات القائمة على الشهادات: إعادة تقييم مهارات المشغلين بناءً على الأداء خلال الشهرين الماضيين. بناء “مصفوفة المهارات”؛ أولئك الذين يجتازون اختبارات الدوران المكاني ومنع الأخطاء يحصلون على “شهادة المستوى 2”، ويتلقون جدولة وأجور تفضيلية. العمال غير المعتمدين يتعاملون فقط مع الأجزاء البسيطة والمتماثلة.
- توسيع المشروع التجريبي: تقييم نتائج خط الإنتاج التجريبي (خفض معدل الأخطاء، وتوفير تكاليف الفاقد). تكرار التركيبة المثبتة من “قانون النتوء + سهم الليزر + إجراءات التشغيل المرئية” عبر الـ 80% المتبقية من الآلات في الورشة.
- الشهر الثالث: التحسين المغلق الحلقة ومواءمة الحوافز
- إنشاء برنامج “مكافأة الأخطاء”: إضفاء الطابع المؤسسي على ممارسة “اكتشاف العيوب”. أي مشغل يحدد ميزة مفقودة لمنع الخطأ في رسم أو غموض في إجراء التشغيل القياسي يحصل على مكافأة نقدية فورية (مثل ¥50–100) بعد التحقق. هذا يحوّل المشغلين في الخطوط الأمامية من “صانعي أخطاء” إلى “مدققي عمليات”.”
- إنشاء دفتر سجل كايزن: يجب أن يؤدي كل حادث انحناء عكسي الآن إلى إجراء تصحيحي محدد — تحديث التصميم، أو تعديل القالب، أو تحسين العملية — بدلاً من أن ينتهي باللوم.
- تقرير تصور العائد على الاستثمار: عند مرور 90 يومًا، تقديم تقرير إداري مكتوب بلغة مالية: ليس مجرد منحنى يُظهر انخفاض معدلات الخطأ، بل حساب واضح للمكاسب المالية الحقيقية الناتجة عن تقليل الفاقد وإعادة العمل. إثبات أن كل دولار يُستثمر في منع الأخطاء يتحول مباشرة إلى ربح.
VII. الخاتمة
كيفية المنع ماكينة ثني الصفائح (Press Brake) لا يتعلق منع المشغلين من ثني الأجزاء بشكل عكسي بإلقاء اللوم على العمال؛ بل يتعلق بإصلاح نظام معطل. فثنية عكسية واحدة تدمر سلامة المادة، وتعطل تدفق الإنتاج، وتستنزف الأرباح بما يتجاوز بكثير تكلفة خردة المعدن. بدلاً من الاعتماد على “الانتباه”، يقدم هذا الدليل نظام 4D Zero-Error (نظام الأبعاد الأربعة لصفر أخطاء) - الذي يجمع بين تقنية Poka-yoke المادية، و“قواعد النتوءات” (Burr Rules) الموحدة، وتقنية التوأم الرقمي - لتحويل أرضية ورشة العمل الخاصة بك من لعبة حظ إلى حصن من الدقة.
من خلال استبدال اليقظة البشرية بتصميم غير متماثل، وتنفيذ معايير عملية صارمة، والاستفادة من الأجهزة الذكية، تضمن أن تكون النتيجة الصحيحة هي النتيجة الوحيدة الممكنة. الخيار بسيط: الاستمرار في دفع ثمن الفاقد غير المرئي، أو الاستثمار في نظام يمنع الأخطاء نهائيًا.
إذا كنت مستعدًا لإيقاف النزيف وبدء الدقة باستخدام معدات تدعم تصور التوأم الرقمي ومنع الأخطاء القائم على المستشعرات،, آلة ADH— مع أكثر من 20 عامًا من الخبرة في الثني عالي الدقة — لديها الحل. لاستكشاف المزيد حول كيفية مساعدة آلاتنا المتقدمة في بناء بيئة ثني خالية تمامًا من الأخطاء، لا تتردد في اتصل بنا.