
اختيار مادة قالب مكابح الضغط: كيف أن الافتراض "العالمي" حول 42CrMo يقوّض عمليات الثني لديك
قبل ثلاثة أسابيع، رأيت عامل تشغيل متمرّس يرمي قالب 42CrMo V المتكسر في سلة الخردة، متهماً المصنع بأنه قدم "دفعة سيئة من الفولاذ". كان يقوم بثني ما اعتقد أنه فولاذ طري قياسي. لم يدرك أن المصنع رفع القوة الحدّية من 200 ميغاباسكال إلى أكثر من 400 ميغاباسكال للامتثال لمواصفات إنشائية جديدة.
لم ينس فجأة كيف يثني المعدن. لكن استراتيجيته في اختيار الأدوات لا تزال راسخة في عام 2005.
نحن نتعامل مع 42CrMo كأنه حلّ سحري لأنه كان كذلك يوماً ما. ومع ذلك، استخدامه اليوم كمادة قالب عالمية لمكابح الضغط أصبح خطأً مكلفاً.
ذو صلة: اختيار قوالب مكابح الضغط للألمنيوم
ذو صلة: اختيار أدوات مكبس الثني
فخ "الأدوات العالمية": لماذا القوالب التي تثق بها بدأت تفشل فجأة
تخيّل أن اختيار الأدوات يشبه معركة في الشارع. الصلابة هي مفاصلك؛ فهي توصل الضربة، وتتحمل الاحتكاك، وتقاوم التآكل الناتج عن انزلاق الصفائح المعدنية عبر حافة القالب. أما المتانة فهي فكّك؛ إنها تمثل قدرة القالب على تحمّل الأحمال الثقيلة والصدمات المفاجئة دون أن ينكسر. لا يمكنك البقاء في ساحة العمل بمفاصل طرية، ولكنك أيضاً لن تصمد طويلاً بفكّ من زجاج.
على سبيل المثال، يغطي نطاق منتجات شركة ADH Machine Tool القائمة على CNC بنسبة 100% سيناريوهات عالية المستوى في القطع بالليزر، والثني، والحفر، والقص؛ وتستثمر الشركة أكثر من 8% من إيرادات المبيعات السنوية في البحث والتطوير. وتدير ADH قدرات البحث والتطوير عبر مكابح الضغط؛ لمزيد من السياق، انظر أساسيات أدوات مكبس الثني.
على مدى عقود، كان 42CrMo هو المقاتل المثالي متوسط الوزن. بصلابة روكويل C متوازنة بين 45–50، امتلك صلابة كافية لمقاومة الالتصاق ومتانه كافية لامتصاص الصدمات. قمنا بتوحيد رفوف أدواتنا عليه. وتوقفنا عن إعادة النظر فيه. لكن المعركة تغيّرت، ومقاتلنا المتوسط بات يُهزم في الجولة الأولى. لماذا بدأت القوالب التي كنا نثق بها دون شك تنكسر فجأة مثل الأغصان الجافة؟
هل دفعة الأدوات معيبة، أم أن مقاومة خضوع قطعة العمل ارتفعت بهدوء؟
تعلّمت هذا الدرس بالطريقة الصعبة في عام 2014. كان لدينا دفعة من الحوامل قمنا بتشكيلها مرات لا تُحصى من قبل. فجأة، تكسّر قالب 42CrMo السفلي المعتاد عند نصف القطر. ألقيت باللوم على معالج الحرارة واشتريت قالباً جديداً من مورد آخر. وبعد يومين، تحطم القالب الجديد في نفس الموضع بالضبط.
لم تكن المشكلة في القالب. كانت في المادة.
قسم المشتريات استبدل الفولاذ الطري القياسي لدينا بنوع عالي المقاومة منخفض السبيكة (HSLA) لتوفير بعض السنتات عبر التسعير بالجملة. بقي السمك كما هو، لكن قوة الخضوع ارتفعت من 200 ميغاباسكال سهلة المعالجة إلى 500 ميغاباسكال صعبة التحمل. عند ثني فولاذ 200 ميغاباسكال، يستطيع قالب 42CrMo امتصاص الطاقة دون صعوبة. أما عند 500 ميغاباسكال، فترتفع طاقة الصدمة بشكل حاد. ولم تعد المتانة المحددة للقالب تتحمل تلك الصدمة. تتشكل شقوق دقيقة تحت السطح، بعيداً عن الأنظار. وفي النهاية، يتكسر الحرف فجأة دون إنذار. تلوم دفعة الأدوات، ولكن في الواقع، مقاومة خضوع قطعة العمل ارتفعت بينما مادة قالبك لم تتغير. إذا كانت المادة التي تُثنى قد تغيرت جذرياً، فلماذا لا نزال نستخدم الأداة نفسها؟
استنزاف هامش الربح الخفي نتيجة توحيد مخزن أدوات الورشة بالكامل
يبدو التوحيد فعّالاً. تخزّن نوعاً واحداً من القوالب، ولا يحتاج العامل إلى التفكير في اختيار المادة، وقسم المشتريات يحصل على خصم بالجملة. هذه هي رواية الكتالوج.
في الاختبارات المخبرية المضبوطة، يمكن للقوالب المعالجة حرارياً من 42CrMo أن تتفوّق على قوالب D2 وA2 في نحو من تطبيقات الثني الشائعة. إذا كنت تثني فولاذاً بين 250 إلى 450 ميغاباسكال بكميات منخفضة، فإن التوحيد خيار معقول. ومع ذلك، فإن ورش التصنيع الحديثة لا تعمل في ظروف مختبرية.
في العام الماضي، قدّمت استشارة لورشة متوسطة الحجم كانت قد وحدت أدواتها بالكامل على 42CrMo. حصلوا على عقد كبير لتشكيل فولاذ مقاوم للصدأ نوع 304 يتطلب 500 عملية ثني يومياً. التصاق الفولاذ المقاوم للصدأ تسبب بتآكل سريع لحواف 42CrMo خلال أسبوع واحد. خسروا ساعات في تلميع العلامات على القوالب. استبدلنا الأدوات بقالب مخصص من Cr12MoV، مما قلل التآكل بثلاثة أضعاف. ولكن عندما وضع عامل قطعة بشكل غير مركزي، انكسر القالب الهش Cr12MoV إلى نصفين.
هذا هو خطر مخزن الأدوات العالمي. إما أن تخسر الهامش تدريجياً بفعل التآكل المتسارع في الأعمال ذات المعدلات العالية، أو تخسره فوراً عندما يفشل قالب متخصص وهش نتيجة تحميل غير مركزي. إن توحيد القوالب على 42CrMo يخفي الحقيقة بأن كل عملية ثني تتطلب توازناً محدداً بين المتانة ومقاومة التآكل.

فيزياء التآكل المبكر: المقايضة بين الصلابة والمتانة
مرّة أزلت قالباً سفلياً من 42CrMo من مكبس سينسيناتي بقدرة 250 طن بدا وكأنه ضُرب ببندقية عالية القوة. كانت الحواف سليمة، دون أي التصاق ظاهر على السطح. ومع ذلك، انقسم كتلة الفولاذ بأكملها بعنف عبر الأخدود المركزي على شكل V. كان صاحب الورشة حائراً لأنه دفع لمورّد الأدوات خصيصاً من أجل معالجة القالب بالتصلب عالي التردد ليصل إلى صلابة روكويل C قدرها 55 لمنع تآكل السطح. حصل على ذلك تماماً، لكنه أغفل المبادئ الأساسية للمعادن.
لماذا ينقسم قالب ذو سطح غير متأثر فجأة إلى قسمين؟
الالتصاق السطحي مقابل التصدّع الكارثي: أي نمط فشل تعالجه فعلاً؟
عندما تنزلق صفيحة من الفولاذ المقاوم للصدأ 304 عبر كتف القالب، ينتج الاحتكاك حرارة موضعية تُلحم القطعة المشغلة بالأداة بشكل مصغّر. ومع تقدّم اللكمة، تتمزق تلك اللحامات الدقيقة، تاركةً وراءها ترسيبات خشنة. هذه هي ظاهرة التآكل السطحي (galling). فهي تُتلف القالب، وتترك علامات على الأجزاء اللاحقة، وتجبر المشغلين على قضاء ساعات في تلميع الكتفين بقطعة قماش الصنفرة. وللتغلب على ذلك، يطلب المصنّعون عادةً قوالب أكثر صلابة. فيطلبون من الموردين تقسية سطح أدوات 42CrMo القياسية، لتكوين طبقة خارجية صلبة ومقاومة للتآكل فوق قلب أكثر ليونة.
ومع ذلك، فإن معالجة نمط فشل واحد غالباً ما تُنتج نمطاً آخر من الفشل.
في عام 2018، شاهدتُ متدرّباً يحاول ثني صفيحة تآكل AR400 بسماكة ربع بوصة بالهواء على قالب 42CrMo قمنا بتقسيته بالحث لتجنّب التآكل الناتج عن تشغيل سابق للألمنيوم. اصطدم حمل الطن العالي بالقالب. لم تستطع الطبقة الخارجية الصلبة والهشّة أن تنثني. فتطوّرت شقوق دقيقة مباشرة تحت التحميل الدوري، وفي الانحناءة الثالثة، تحطّم القالب، وتناثرت شظاياه نحو الستائر الضوئية. لقد عالجنا مشكلة المتانة بحل قائم على الصلابة. التآكل مشكلة احتكاك سطحي؛ أما التصدّع فهو مشكلة إجهاد تحت السطح.
أي من هذين الفشلين تحاول فعلاً منعه؟
لماذا يؤدي زيادة الصلابة بصمت إلى تقليل مقاومة الصدمات تحت الأحمال العالية
الصلابة هي مقاومة المادة للتشوه البلاستيكي. والمتانة هي قدرتها على امتصاص الطاقة قبل الكسر. لا يمكنك تحقيق الحد الأقصى لكليهما في الوقت ذاته. عندما تعالج سبيكة حرارياً لزيادة صلابتها، فإنك تثبّت بنيتها البلورية في مصفوفة شديدة الصلابة. أنت تخلق سطحاً بالغ الصلابة لمقاومة التآكل الكاشط. ولكن عندما يصطدم مكبس بوزن 150 طن بقطعة سميكة، فإن تلك الطاقة الحركية الكبيرة لا تبقى على السطح فقط. تنتشر موجة إجهاد عميقاً داخل القالب.
إذا لم يستطع السطح أن يتشوه حتى بشكل مجهري، فسوف تبحث الطاقة عن أقرب حدود للحبيبات وتمزقها.
هذه هي “اللكمة الزجاجية” للأدوات المفرطة التقسية. فالمعالجة الحرارية الكلية تليها عملية التسخين عالي التردد لسطح 42CrMo تحافظ على صلابة قلب نموذجية، لكنها تُخل بتوزيع المتانة بشكل موحد. وبالتالي تُنشئ تدرجاً ميكانيكياً واضحاً بين الطبقة الهشّة والقلب المطاوع. وتحت تأثير الصدمات الثقيلة المتكررة من الفولاذ الهيكلي عالي المقاومة، تبدأ الطبقات تحت السطح بالإنهاك. وتتكوّن فراغات دقيقة تحت الغلاف المقسى لا يستطيع المشغل رؤيتها. يبدو القالب سليماً تماماً خلال وردية الصباح، لكنه يكون قد فقد سلامته البنيوية بالفعل.
إذا كانت تقسية السطح تُزيل التآكل لكنها تضمن حدوث تشققات في القالب تحت الأحمال الثقيلة، فكيف تحافظ على الأداة في الخدمة؟
متغير فتحة الـV: عندما لا تكون مادة القالب هي السبب الحقيقي
ذات مرة صرخ مدير ورشة في وجهي عبر الهاتف لأن قالب فولاذي مقاوم للصدمات عالي الجودة كنتُ قد أوصيت به انشطر إلى نصفين بعد يومين فقط. ذهبتُ إلى الورشة، وتجاوزتُ مكتبه دون حديث، وتفقدتُ إعداد الماكينة. كان يحاول ثني فولاذ عالي الشد بسماكة 3/8 بوصة فوق فتحة V بعرض 2 بوصة. لقد تجاوز قاعدة الثمانية أضعاف سمك المادة للحصول على نصف قطر داخلي أضيق لعميل معين.
اختيار السبيكة كان غير ذي صلة؛ فقد حوّل مكبس الثني فعلياً إلى أداة فصل إسفينية.
عندما تُضيّق فتحة الـV، يرتفع الحمل المطلوب لتشكيل المعدن بشكل أُسّي. يجب أن تُزاح المادة في مكان ما. وإذا كانت فتحة القالب ضيقة جداً، فلن يستطيع الصفيح المعدني أن يتدفق للأسفل داخل التجويف. وبدلاً من ذلك، يدفع اللكم الصفيحة السميكة للخارج، مما يحوّل القطعة المشغلة إلى قضيب كبّاس يدفع كتفي القالب بعيداً. قد تمتلك التوازن المثالي بين المتانة ومقاومة التآكل، لكن إذا قيّدت فتحة الـV، فإنك تزيد قوة التشكيل إلى ما يتجاوز الحد المادي للسبيكة. وفي تلك الحالة، سيتغلب المعدن دائماً.
ولكن ماذا يحدث عندما تكون فتحة الـV بحجم مناسب، وحسابات الحمل دقيقة، ومع ذلك تفشل أدواتك القياسية؟

مطابقة سبائك القوالب مع القطع الحقيقية (ما وراء الكتالوج)
شهدتُ ذات مرة ورشةً أنفقت عشرة آلاف دولار على قوالب Cr12MoV عالية الجودة لدفعة منخفضة من حوامل فولاذية معتدلة، دون أن تدرك أن فولاذ الكربون T8 زهيد الثمن كان سيتعامل مع نفس عدد القطع بجزء بسيط من التكلفة. لقد اتبعوا ما يذكره الكتالوج بدلاً من تقييم القطعة المشغلة. فإذا كانت حسابات الحمل دقيقة وفتحة الـV مضبوطة بشكل صحيح ومع ذلك تفشل الأدوات مبكراً، فإن السبيكة الأساسية تكون غير متطابقة جوهرياً مع الصفيح المعدني.
اعتبر الأدوات مثل معركة شوارع. لن تحضر بمطرقة ثقيلة إلى مباراة ملاكمة، ولن ترتدي قبضة نحاسية لمصارعة.
لمنع التصدع المبكر والتآكل المتسارع، يجب أن تتوقف عن الشراء بناءً فقط على الحد الأقصى للصلابة المذكور في الكتالوج. يجب أن يتوافق معدل المتانة إلى مقاومة التآكل في القالب مباشرةً مع مقاومة الخضوع الخاصة بالمادة وحجم الإنتاج الذي تقوم بثنيه.
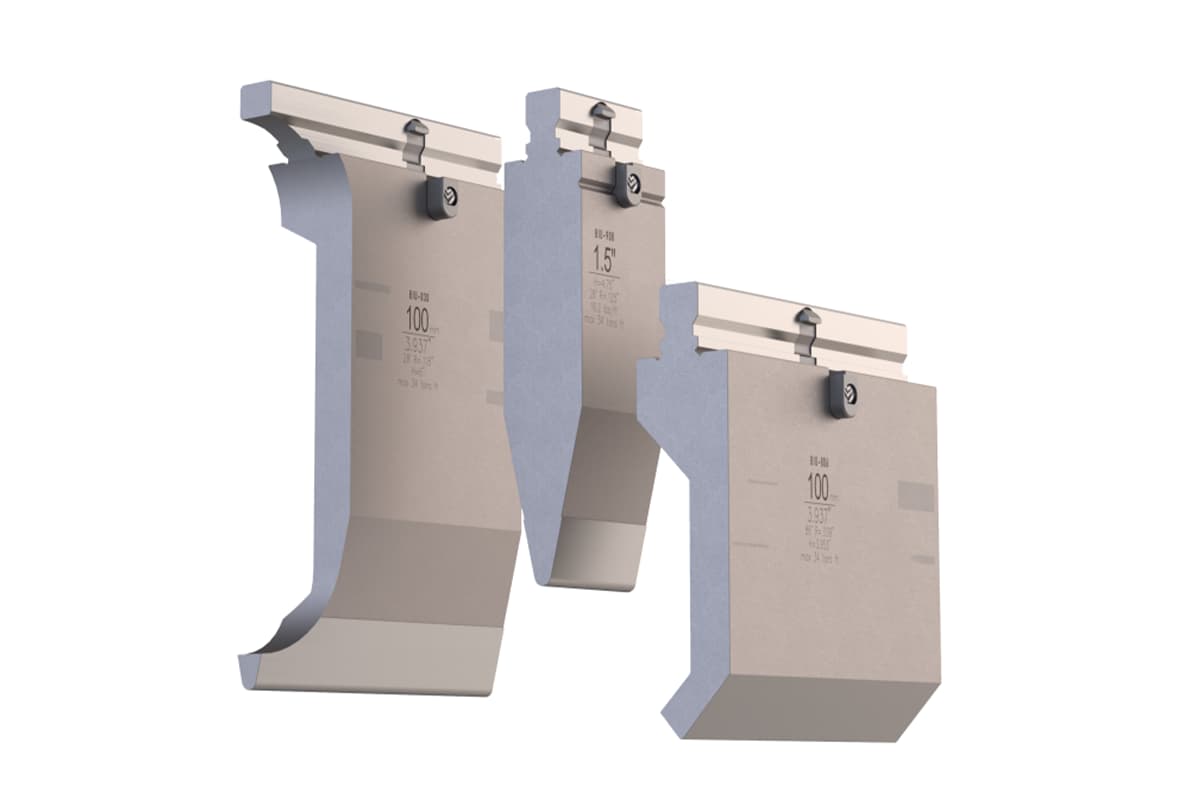
الدور الحقيقي لفولاذ 42CrMo: حيث لا يزال "الحصان العامل" يتفوّق
يُشير الكثيرون إلى 42CrMo باعتباره الحصان العامل الشامل. تحتفظ بنوع واحد من القوالب في المخزون، ولا يحتاج المشغلون إلى التفكير في اختيار المادة، وتستفيد المشتريات من أسعار الجملة. إلا أن التعامل معه كعلاج شامل يُخفي حدوده الميكانيكية الحقيقية.
يثبت 42CrMo قيمته بفضل محتواه من الكروم والموليبدينوم، والذي عند تقسية وتلطيفه بشكل مناسب ينتج نواة مستقرة للغاية. عند صلابة مستهدفة تتراوح بين HRC 48–55، يحافظ على ليونة كافية لامتصاص الصدمة الحركية القادمة من الفولاذ الطري القياسي A36 والألمنيوم 5052 دون أن يتكسر. ينثني السبيكة قليلًا على المستوى المجهري، موزعة الحمولة عبر جسم القالب. إنه مقاتل متوسط الوزن مصمم لتحمل العمل في ظروف متوقعة.
ومع ذلك، عند إدخال الفولاذ المقاوم للصدأ 304، تتغير ديناميكيات الاحتكاك.
يتصلب الفولاذ المقاوم للصدأ أثناء عملية الثني، مما يولد قمم ضغط موضعية تتجاوز الصلابة السطحية المعتدلة لـ42CrMo. تتآكل أكتاف القالب بسرعة. يبدأ المعدن بالاحتكاك والسحب ثم يشوه فتحة الـV تدريجيًا. يُعد 42CrMo الأنسب لخطوط الإنتاج القياسية التي تقوم بثني الفولاذ الطري بسماكة من 16 إلى 1/4 بوصة، حيث تكون قوى الصدمة ثابتة ويظل الاحتكاك الكاشط في أدنى مستوياته.
Cr12MoV والفولاذ عالي السبيكة لأدوات التشكيل: التحمل أمام الحمولة القصوى لفولاذ AR400 والفولاذ المقاوم للصدأ الثقيل
عند الانتقال إلى ثني صفائح التآكل AR400 أو الفولاذ المقاوم للصدأ بسماكة 3/8 بوصة، فإن الحمولة المطلوبة لتجاوز مقاومة الخضوع لهذه المواد تولد إجهادًا ضاغطًا هائلًا على أكتاف القالب. في عام 2019، حاول أحد العملاء تشكيل صفائح Hardox بسماكة نصف بوصة باستخدام قوالب V قياسية من 42CrMo. لم تتآكل القوالب فحسب، بل تشوهت بلاستيكيًا، حيث انتفخت الأكتاف حرفيًا إلى الخارج تحت قوة الضغط الهائلة لأن مقاومة الخضوع للسبيكة كانت أقل من الحمولة المطبقة أثناء التشكيل. في مثل هذه التطبيقات، يجب مطابقة قوة أدوات التشكيل مع صلابة المادة وكذلك مع منصة مكبس انحناء مصممة لأداء مستمر عالي الحمولة — مثل أنظمة مكابح الضغط الكبيرة من شركة ADH Machine Tool, ، المصمم لسيناريوهات الثني المتطلبة الخاضعة للتحكم عبر CNC حيث تكون الثبات والدقة تحت الأحمال القصوى أمورًا لا يمكن التنازل عنها.
في هذه المرحلة، تصبح سبائك Cr12MoV وأنواع الفولاذ عالية السبيكة المشابهة ضرورية.
يحتوي Cr12MoV على مستويات عالية من الكربون والكروم، مما يخلق كربيدات كبيرة وصلبة داخل بنيته المجهرية. عند معالجته حراريًا إلى HRC 58–60، يتصرف مثل السندان؛ فهو يقاوم التشوه تحت الأحمال الانضغاطية الشديدة، وتقاوم بنيته الدقيقة والناعمة اللحام المجهري والاحتكاك المعدني الذي يجعل الفولاذ المقاوم للصدأ صعب التشكيل.
يوفر القوة الصلبة اللازمة للعمل خارج الحدود المعتادة.
وبسبب هذه الصلابة الشديدة، لا يمتلك مرونة نواة عميقة مثل 42CrMo. إذا تعرض قالب Cr12MoV لصدمة مفاجئة نتيجة ضربة غير متساوية أو اصطدام مفاجئ في نهاية المشوار، يمكن أن يتكسر. يجب استخدامه مع ضربة سلسة ومتحكم بها، معتمداً على قوته الانضغاطية الكبيرة لتشكيل الصفائح الثقيلة دون تشوه الأداة.
عندما تتضمن عمليات ثني الفولاذ المقاوم للصدأ الثقيل أيضًا أجزاء طويلة أو حمولة مرتفعة للغاية، فإن اختيار القالب لا يمثل سوى نصف المعادلة — تصبح منصة الماكينة بنفس القدر من الأهمية. في هذه الحالات، يمكن لنظام مكبس الثني الترادفي المتزامن توزيع الحمولة بشكل أكثر توازنًا، والحفاظ على اتساق المشوار، وتقليل أحداث الصدمة التي قد تتلف أدوات التشكيل الهشة عالية السبيكة. حلول مثل نظام مكبح الضغط التوأمي من ADH Machine Tool تدمج تقنية الثني للتحكم الكامل عبر الـCNC والمصممة لتطبيقات عالية المستوى وكبيرة الحجم، مما يساعد المصنّعين على مطابقة القوالب فائقة التحمل مثل Cr12MoV مع قدرة تشكيل مستقرة ودقيقة التحكم.
معادلة حجم الإنتاج: عندما يتفوق الفولاذ الكربوني الأرخص (T8/T10) على السبائك عالية الجودة

إليكم الحقيقة المزعجة التي نادرًا ما يذكرها ممثلو أدوات التشكيل: أحيانًا يكون الخيار منخفض التكلفة هو الأنسب تمامًا. غالبًا ما يُستهان بالفولاذ عالي الكربون مثل T8 وT10 من قبل المصنّعين الحديثين باعتباره مادة قديمة. لكن إستراتيجيته في اختيار الأدوات بقيت ثابتة منذ عام 2005، بافتراض أن كل وظيفة تتطلب فولاذ أداة عالي السبيكة ومكلف لضمان الدقة.
إذا كنت تنتج دفعة نموذجية أو تشغيل منخفض الحجم من 500 حامل من الفولاذ الطري، فإن استخدام السبائك الممتازة يمثل نفقات رأسمالية كبيرة وغير ضرورية.
يمكن تقسية فولاذ T10 الكربوني بسهولة لتحقيق صلابة تتجاوز HRC 55. وللتشغيل القصير من الفولاذ الكربوني منخفض المقاومة، فإنه يوفر صلابة سطحية كافية لمقاومة التآكل. يؤدي المهمة بنظافة، ويحافظ على الدقة، ويمكن بعد ذلك تخزينه مجددًا.
ينشأ الخطر من سوء فهم حدوده.
نظرًا لافتقاره إلى الكروم والموليبدينوم اللذين يمنحان صلابة داخلية عميقة، فإن T10 يصبح هشًا بطبيعته عند الصلابة العالية. إذا حاولت ثني الفولاذ المقاوم للصدأ 304 باستخدام قالب T10، فإن البيانات واضحة: احتمال تشققه المفاجئ يزيد بأكثر من الضعف مقارنة بـ42CrMo. قمم الضغط المفاجئة الناتجة عن تصلب الفولاذ أثناء العمل تستغل أي كسر مجهري داخل مصفوفة T10 الصلبة وتشق القالب. يجب استخدام الفولاذ الكربوني فقط لتحسين التكلفة في عمليات قصيرة محددة يمكن التنبؤ بها.
إذا كان اختيار السبيكة الأساسية الصحيحة يمنع كل من الانتفاخ والتشقق، فكيف نحمي هذه الأدوات المطابقة بشكل صحيح من الاحتكاك التدريجي وغير القابل للتجنب في تشغيل إنتاجي يضم خمسين ألف قطعة؟
المعالجات السطحية مقابل الفولاذ المقسى بالكامل: ترقية أم مبالغة؟
في عام 2018، شاهدتُ مدير متجر ينفق $4,000 على عملية نترتة سائلة لمجموعة من قوالب الثني القياسية المصنوعة من فولاذ 42CrMo من أجل ثني صفائح AR500 بسماكة 1/4 بوصة. كان يعتقد أنه يشتري المتانة. وبدلاً من ذلك، انهارت السطحية المقسّاة مثل قشرة “كرِيم بروليه” خلال الوردية الأولى. لم يتآكل الطبق المؤزت تدريجياً—بل انهار مباشرة في اللب الأكثر ليونة تحته.
فكّر في الأدوات كما لو كانت قتال شوارع. الصلابة هي مفاصلك، تُوجّه الصدمة وتقاوم التآكل الكاشط، بينما المتانة هي فكّك، تمتص الأحمال الثقيلة دون أن تنكسر. لا يمكنك الصمود على أرض الورشة بمفاصل لينة أو فك هش. المعالجات السطحية تُقسي فقط المفاصل. إذا كان الفك ضعيفاً جداً أمام الحمولة المطبقة، فستتلقى اللكمة وتُطرح أرضاً على أية حال.
هل تعالج عملية النترتة التآكل الكاشط—أم أنها تؤجل الفشل الحتمي فقط؟
تُنشر عملية النترتة النيتروجين داخل سطح الفولاذ، مكوّنة طبقة سطحية تبلغ صلابتها 60–65 HRC بعمق يقارب 0.010 إلى 0.020 بوصة. إذا كانت قطعة فولاذ منخفض الكربون مقطوعة بالليزر تُسحب عبر الكتف، تمنع تلك الطبقة الحافة الخام من خدش القالب. ومع ذلك، فإن التآكل الكاشط يمثل جزءاً فقط من ميكانيكا الثني. عند تشكيل مواد سميكة ذات حد خضوع مرتفع، تنتقل قوى الضغط مباشرة عبر الطبقة السطحية.
إذا بقي لبّ 42CrMo عند صلابة قياسية 30 HRC، فلن يمتلك مقاومة خضوع ضغطية كافية لدعم تلك الطبقة الصلبة ذات الـ65 HRC تحت الأحمال القصوى. يستسلم اللبّ على المستوى المجهري. تفقد الطبقة المقسّاة دعمها، فتتشقق تحت ضغط الانحناء وتتفكك إلى شظايا خشنة تندمج في قطعة العمل.
أنت لا تزيل التآكل الكاشط؛ بل تدفع مبلغاً إضافياً لتؤجله لبضع مئات من الدورات فقط.

عندما ترفع الطلاءات المقاومة للالتصاق خطر التهشم دون قصد
منذ ثلاث سنوات، تواصل معي أحد مصنّعي الحوافظ الطبية لأن قوالبهم المطلية حديثاً كانت تتلف. كانوا يثنون فولاذاً غير قابل للصدأ من نوع 304 بسماكة 16 قياساً. ولمنع الالتصاق واللحام البارد مع أكتاف القالب، طبقوا طبقة طلاء متقدمة من نيتريد التيتانيوم (TiN). توقف الالتصاق تماماً. ومع ذلك، خلال أسبوع واحد، بدأت أكتاف القالب بالتحطم.
تُنشئ الطلاءات المقاومة للالتصاق تدرجاً حاداً في الصلابة عند الطبقة الفاصلة. عندما تطبق طلاءً خزفياً فائق الصلابة ومنخفض الاحتكاك على فولاذ أداة قياسي، فإنك تغيّر جذرياً كيفية توزّع الاحتكاك عبر الأداة. بدلاً من أن يحتك الفولاذ غير القابل للصدأ تدريجياً فيتآكل القالب—وهو ما يبدد الطاقة—ينزلق المعدن على الفور. هذا الانزلاق المفاجئ يوجه الصدمة الحركية الكاملة إلى النقطة الأكثر حدة وهشاشة في كتف القالب. لم يفشل الطلاء. بل أدّى مهمته بفعالية لدرجة أنه نقل أحمال الصدمة المدمّرة إلى مادة أساسية لم تُقسى لتحملها.
هل تعالج العَرَض بدلاً من بعد الخلل المادي الأساسي؟
لقد راجعتُ مؤخراً صاحب ورشة كان يعتقد أن الطلاءات يمكنها حل أي فشل في الأدوات. لم تتطور استراتيجيته في الأدوات منذ عام 2005. وكان يعمل تحت افتراض خطير: خزن نوعاً واحداً فقط من القوالب، فلا يحتاج المشغلون للتفكير في اختيار المادة، والمشتريات تؤمّن خصماً جماعياً. وعندما تآكلت قوالبه العالمية المصنوعة من 42CrMo أمام المواد عالية الشد، كان يردّ بتطبيق طبقات سطحية كيميائية أغلى فأغلى.
إذا كنت تطبق معالجة سطحية على 42CrMo لمجرد تحمّل ثني عالي الاحتكاك وعالي الخضوع، فقد خسرت مسبقاً. الطلاء هو أداء يخفي خطأً تصنيفياً. إذا كانت الوظيفة تتطلب 60 HRC لتجنب الالتصاق، فأنت بحاجة إلى فولاذ أداة عالي السبيكة ومقسى بالكامل مثل Cr12MoV ليمنحك صلابة بنيوية من السطح إلى اللب. المعالجات السطحية مصممة لتمديد عمر القالب المتوافق أصلاً بنسبة 20%، وليس لسد الفجوة الميكانيكية بين فولاذ كربوني متوسط الخدمة وتطبيق شديد التحميل.
بمجرد أن تتوقف عن الاعتماد على “ضمادات كيميائية” لتعويض القصور البنيوي، يتغير التحدي الحقيقي. إذا أصبح القالب أخيراً صلباً بما يكفي لتحمل المعدن، فكيف تمنع تلف الصفائح المعدنية الحساسة ذات المظهر التجميلي بسبب القالب؟
المعضلة الجمالية: عندما يتلف أي قالب فولاذي القطعة
لقد استثمرنا للتو جهداً ضخماً في تصميم أداة تكاد تكون غير قابلة للتدمير. لقد شخّصنا المشكلة الجوهرية، وطابقنا مقاومة الخضوع، وبنينا قالباً قادراً على تحمل أقسى إساءة يمكن أن يتلقاها في ورشتك.
والآن، أحتاج أن تعيده إلى الرف.
أحياناً لا تكون المعركة ضد مقاومة خضوع المعدن. أحياناً تتعامل مع شيء فائق الحساسية. إذا حاولت ثني ألمنيوم مصقول بالهواء فوق قالب V فولاذي عارٍ، فسيتلف القالب التشطيب بشدة لدرجة أن عميلك قد يرفض الحمولة بأكملها قبل أن تصل إلى أرضية التجميع. منذ خمس سنوات، شاهدتُ مشغلاً خبيراً يُشغّل دفعة من ألواح مصاعد من فولاذ مقاوم للصدأ مصقول، فوق قالب Cr12MoV مقسى بالكامل وسليم تماماً. بقي القالب سليماً. أما الألواح فبدت وكأنها سُحبت ووجهها للأسفل عبر موقف سيارات مغطى بالحصى.
لماذا تحتاج الأجزاء الرفيعة ذات المظهر الجمالي إلى نهج مختلف تماماً
الاحتكاك بين الفولاذ والفولاذ حدث عنيف. عندما تضغط الصفيحة المعدنية في قالب على شكل V، فإن المادة لا تنحني فحسب. بل تحتك بقوة عبر أكتاف القالب.
مع الفولاذ الهيكلي منخفض الكربون، لا يمثل هذا مشكلة. أما مع الألمنيوم المطلي مسبقاً أو الفولاذ المقاوم للصدأ ذو اللمعان المرآوي، فإن هذا الاحتكاك يركّز كامل حمولة الضغط على خطين مجهريين من التلامس. وكلما كان القالب أصلب، قلّ انحرافه، مما يعني أن 100٪ من تلف السطح ينتقل مباشرة إلى التشطيب التجميلي. لا يمكنك تلميع طريقك للخروج من هذا القيد الفيزيائي.
نسبة الصلابة إلى مقاومة التآكل تنقلب تمامًا. بدلاً من اختيار قالب يقاوم قطعة العمل، تحتاج إلى قالب يستجيب لها ويخضع لها.
إدخالات البولي يوريثان مقابل الأفلام الواقية: التضحية بالمتانة من أجل جودة السطح
رد الفعل القياسي في الصناعة هو شد ورقة من فيلم اليوريثان فوق القالب ثم الضغط على الدواسة. لاثنتي عشرة انحناءة، يعمل الأمر. لكن فيلم اليوريثان يتمدد، ويصبح أرق، وفي النهاية يتمزق تحت الضغط. حاولت ذات مرة تشغيل لفة واحدة من الفيلم الواقي خلال دفعة إنتاج تضم 500 قطعة من هيكل هاتف ذكي مؤكسد. بحلول القطعة رقم 60، انقسم الفيلم دون أن يلاحظ أحد. ونتيجة لذلك، قطعت أكتاف الفولاذ المكشوفة من خلال الفتحة، مما ترك خدوشًا عميقة في الأربعين قطعة التالية قبل أن يتعرف قسم مراقبة الجودة على الضرر.
إذا كنت تنتج بكميات كبيرة، فإنك تحتاج إلى قوالب إدخالية من البولي يوريثان.
تقوم بقطع قناة كبيرة في حامل فولاذي وتُدخل وسادة يوريثان صلبة. يضغط المعدن على الوسادة، فتتشكل الوسادة حول الكباس، وينخفض الاحتكاك الانزلاقي إلى الصفر. لا يوجد سحب. لا يوجد خدش. ومع ذلك، يأتي هذا النوع من الحماية مع تنازل ميكانيكي كبير. فالبولي يوريثان هش؛ يتكسر تحت ضغط الفولاذ السميك، وتدهور الإدخالات العامة المصنوعة من البوليستر بسرعة في حرارة الورشة وضباب سائل التبريد.
إذا كانت المادة سميكة جدًا بالنسبة للبولي يوريثان اللين، ولكنها دقيقة جدًا بالنسبة للفولاذ المكشوف، يجب الانتقال إلى قوالب V مصنوعة من النايلون الصلب أو قوالب أسطوانية دوّارة من السبائك التي تحول الاحتكاك الانزلاقي إلى احتكاك دحرجاني. أنت لا تشتري مجرد أداة تشكيل، بل تشتري ضمانًا لحماية المظهر النهائي للسطح.
إطار عملي لاتخاذ القرار بشأن أدوات مكابس الثني
إذا اكتشفت للتو أن إدخالات البولي يوريثان ضرورية لحماية الأجزاء ذات الطابع التجميلي، فالخطأ التالي هو التعامل معها كما لو كانت فولاذًا. شاهدت مرة متدربًا يحاول ثني فولاذ مقاوم للصدأ قياس 10 باستخدام وسادة بولي يوريثان قياسية. لم يحسب القدرة بالطن. لم تفشل الوسادة فحسب، بل انفجرت تحت الضغط، متناثرة قطع اليوريثان عبر أرض الورشة ومشوِّهة الحامل المصنوع من الألمنيوم بشكل دائم.
نظرًا لأن محفظة منتجات شركة ADH Machine Tool قائمة بنسبة 100% على أنظمة CNC وتغطي مجالات متقدمة في القطع بالليزر، والطي، والتخديد، والقص، فإن الفرق التي تقيّم الخيارات العملية هنا،, آلة ثني الصفائح CNC فهذا هو الخطوة التالية ذات الصلة.
البولي يوريثان هش. إذا تجاوز حساب القدرة بالطن 2.5 طن لكل بوصة، فسوف ينفجر اليوريثان. في تلك المرحلة، يجب أن تنتقل إلى النايلون الصلب. وإذا بدأ النايلون يتآكل بفعل الاحتكاك، فعليك الانتقال إلى قوالب أسطوانية دوّارة من السبائك. أولاً احسب القوة المطلوبة، ثم اختر المادة القادرة على تحملها. هذا المنطق لا ينطبق فقط على الأجزاء الدقيقة ذات المظهر التجميلي، بل هو نفس الانضباط المطلوب لكل قطعة فولاذ في ورشتك.
إذا كنت بحاجة إلى التحقق من حسابات القوة بالطن، أو مقارنة مواد الأدوات، أو تقييم ما إذا كان النايلون الصلب أو القوالب الأسطوانية من السبائك أو الفولاذ المقسّى هو الأنسب لقطعك المحددة، فالأمر يستحق مناقشة التطبيق بالتفصيل. مع محفظة منتجات 100% المستندة إلى CNC التي تغطي الثني والقطع بالليزر وأتمتة الصفائح المعدنية، ومع استمرار الاستثمار في البحث والتطوير عبر مكابس الثني والمعدات الذكية، يمكن لشركة ADH Machine Tool دعم القرارات المعتمدة على البيانات بشأن الأدوات والعمليات بدلاً من الافتراضات الموحدة. وللمراجعة التطبيقية أو العرض أو مناقشة التنفيذ، يمكنك الاتصال بالفريق هنا.
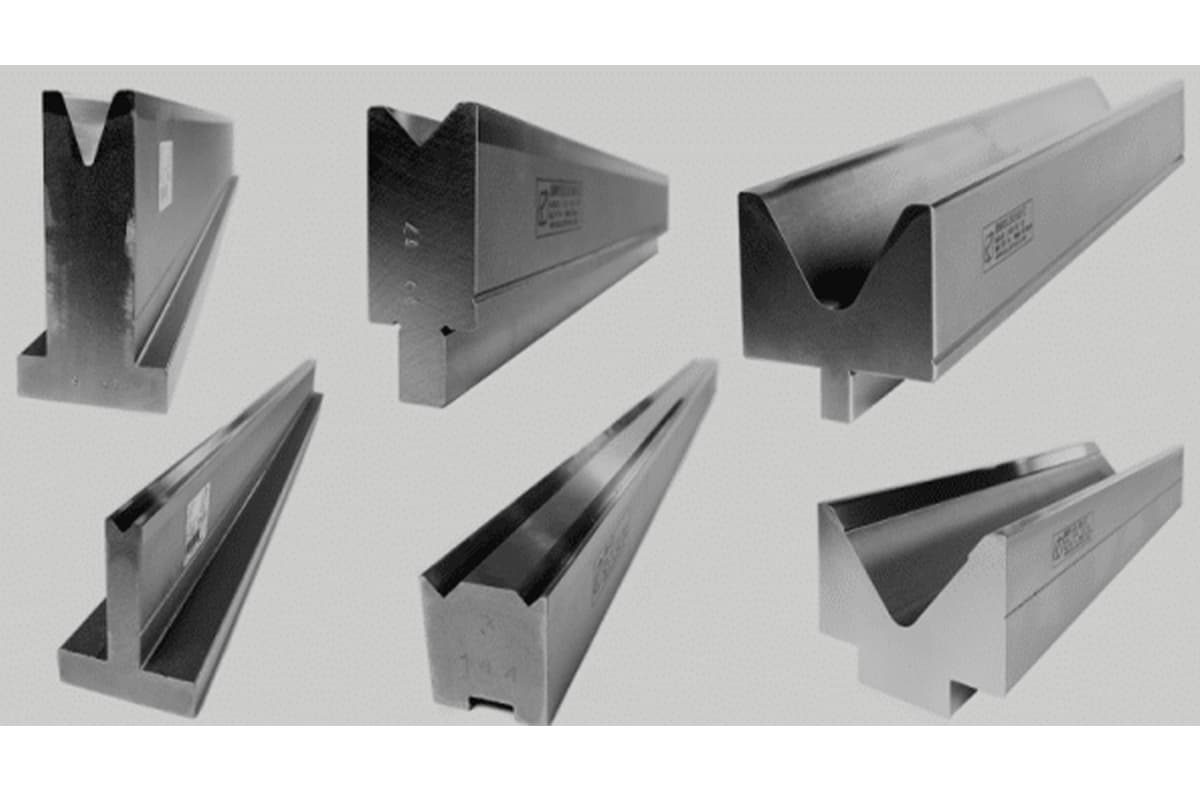
الخطوة 1: تحديد وضع الفشل (التآكل مقابل التشوه) قبل اختيار الصلابة
دليل الأدوات مضلل. فهو يروج لسبائك 42CrMo كحل شامل لأنها سهلة التخزين، وليس لأنها الخيار الأفضل لحالتك الخاصة. للهروب من فخ الأدوات العامة، يجب أن تتوقف عن الاعتماد على الكتيبات التسويقية وتبدأ في فحص صندوق الخردة لديك.
بالنسبة للمهندسين الذين يفضلون المواصفات على الادعاءات التسويقية، فإن المرجع الفني المنظم يعد نقطة انطلاق أفضل من صفحة الكتالوج العامة. توفر شركة ADH Machine Tool كتيبات مفصلة تغطي أنظمة الثني CNC وتطبيقات الأدوات المرتبطة بها، تم تطويرها من خلال قدرات البحث والتطوير الداخلية والاختبارات عبر مكابس الثني وأتمتة الصفائح المعدنية. يمكنك مراجعة الوثائق الفنية وتفاصيل التكوين هنا: تنزيل الكتيبات التقنية.
هل القالب الأخير تعرض للخدش أم انكسر؟
إذا كانت أكتاف القالب متآكلة ومستديرة، فقد خسرت أمام التآكل الكاشط. تآكل الكباس بمقدار يزيد عن 0.1 مم يغيّر نقطة قوة الانحناء، مما يؤدي إلى انحرافات زاوية تتجاوز ±0.5°. كانت أدواتك لينة جدًا بالنسبة للتطبيق، وتحتاج إلى الترقية إلى Cr12MoV المقسّى بالكامل. ومع ذلك، إذا تشقّق القالب على طول قاعدة فتحة الـV، فقد تعرضت لتشوه بلاستيكي. عند ثني فولاذ يزيد سمكه عن 3 مم بقدرة عالية، تواجه الكباسات الرفيعة احتمالًا قدره 60% لحدوث تشوه بلاستيكي. لم يستطع القالب امتصاص الضغط المطبق لأنه يفتقر إلى الصلابة. لا يمكنك حل مشكلة التشوه بزيادة الصلابة، بل بمعالجة الأمر من خلال توسيع فتحة الـV أو التبديل إلى فولاذ أكثر مرونة وأقل كربونًا يمكنه تحمل الصدمات دون كسر.
الخطوة 2: حساب التكلفة الحقيقية لتغييرات القوالب المتكررة مقابل استخدام أدوات منخفضة التكلفة بشكل متعمد
بعد مواءمة نسبة الصلابة إلى مقاومة التآكل مع وضع الفشل، يجب أن تواجه حسابات كمية الإنتاج لديك. الورشة التي تعمل على مدار الساعة تستهلك الأدوات بمعدل أسرع بنسبة 30% من الورشة التي تعمل بشكل متقطع. في عام 2016، كنت أدير ورشة حيث تجاوز فريق العمل الليلي الحد الأقصى للقدرة بالطن للأداة بنسبة 20% لفرض نصف قطر ضيق على صفيحة سميكة. هذا التحميل المفرط بنسبة 20% قلل عمر الأداة إلى النصف. كنا نستبدل القوالب المقسّاة المتطورة كل ثلاثة أسابيع لأنها كانت تتشقق تحت الإجهاد.
لديك خياران. إما أن تستثمر في نظام قوالب مقسّاة متطور ومكوّنات معيارية وتفرض حدود القوة بالطن بشكل صارم، أو تشتري قوالب فولاذ كربوني رخيصة وتتعامل معها كأدوات قابلة للاستهلاك. بالنسبة للجولات القصيرة لمواد كاشطة، فإن استهلاك أدوات منخفضة التكلفة عمدًا غالبًا ما يكون أكثر اقتصادية من دفع تكلفة عالية لسبائك ستتعرض للتآكل في النهاية. ومع ذلك، إذا كنت تغيّر القوالب باستمرار لأن المشغلين يفرطون في تحميل المكبس، فإن المشكلة ليست في ميزانية الأدوات، بل في التحكم في العملية.
الخطوة 3: إعادة التقييم بعد أول نمط تآكل — وليس بعد الفشل الكامل
أكثر خطأ شائع يرتكبه العاملون في الورش هو انتظار انقسام القالب إلى نصفين قبل تشخيص المشكلة. يجب أن تزيل القالب من المكبس بعد الأسبوع الأول وتفحص نمط التآكل. هل تتآكل الأكتاف بشكل غير متساوٍ؟ هل يتشوه رأس الكباس؟
ها هو الفخّ الأخير. في بعض الأحيان يشير نمط التآكل إلى أن مادة القالب مناسبة، لكن المشكلة تكون في الماكينة نفسها. انحناء قاعدة القالب بمقدار أكبر من 0.3 مم تحت الحمل الثقيل يؤدي إلى زوايا انحناء غير متناسقة على طول قطعة العمل. ويقوم المشغّل بالمعايرة من خلال إضافة حشوات تحت القالب أو زيادة الضغط في المنتصف، الأمر الذي يؤدي إلى تآكل شديد في أكتاف القالب في تلك المنطقة بعينها. قد يتحمل قالب قياسي من نوع 42CrMo ذلك إذا كان نظام التقوّس الحديث يعوّض الانحناء. ومع ذلك، إذا كانت القاعدة مقعّرة، فلن يحل أي تعديل في مادة الأدوات المشكلة. يجب عليك إعادة تقييم نمط التآكل لتحديد ما إذا كانت المادة تُهلك الأداة، أم أن مكبس الثني (الفرامل الهيدروليكية) يُتلفها من الأسفل.
فكّر في الأدوات كما لو أنها معركة في الشارع. لن تدخل الحلبة معصوب العينين، معتقدًا أن نفس زوج القفازات مناسب لكل خصم. أنت تفحص الكدمات من معركتك السابقة، وتطابق مفاصلك وفكّك مع المعدن أمامك، وتتوقف عن توقع أن قطعة واحدة من الفولاذ تستطيع تحقيق المستحيل.

















 العربية
 English
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文