
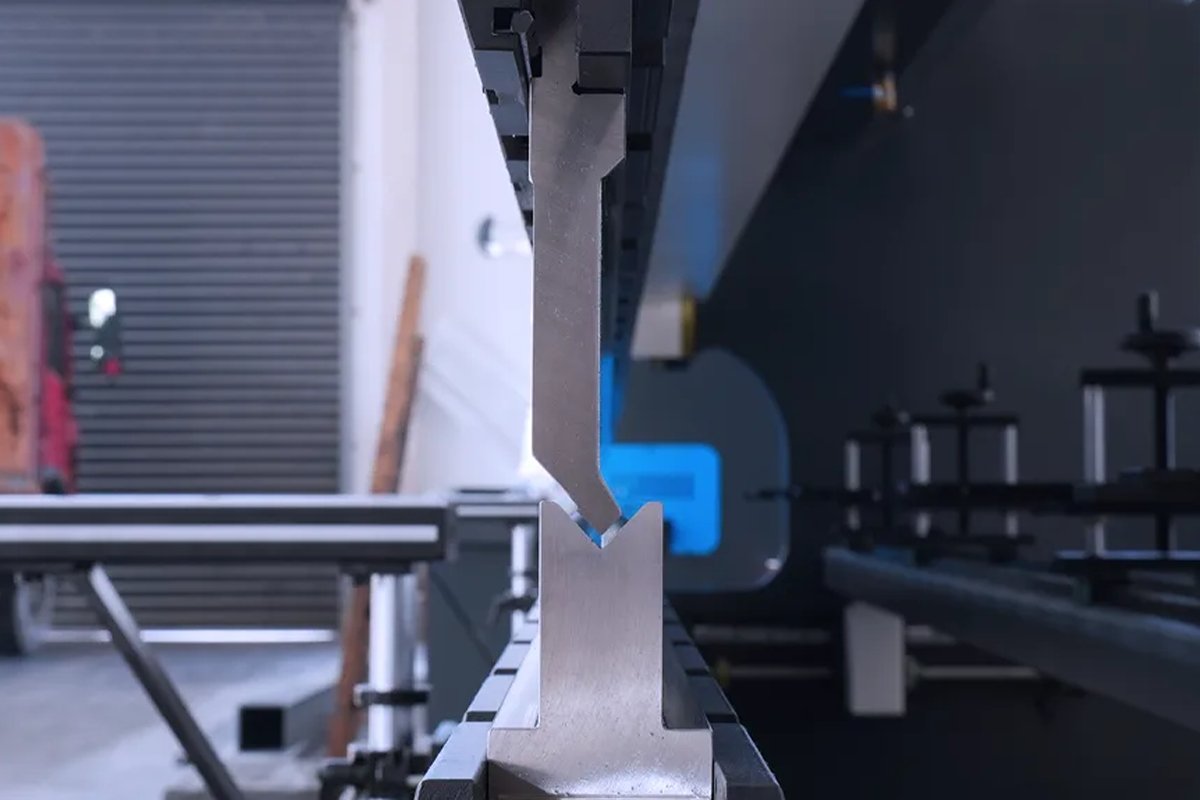
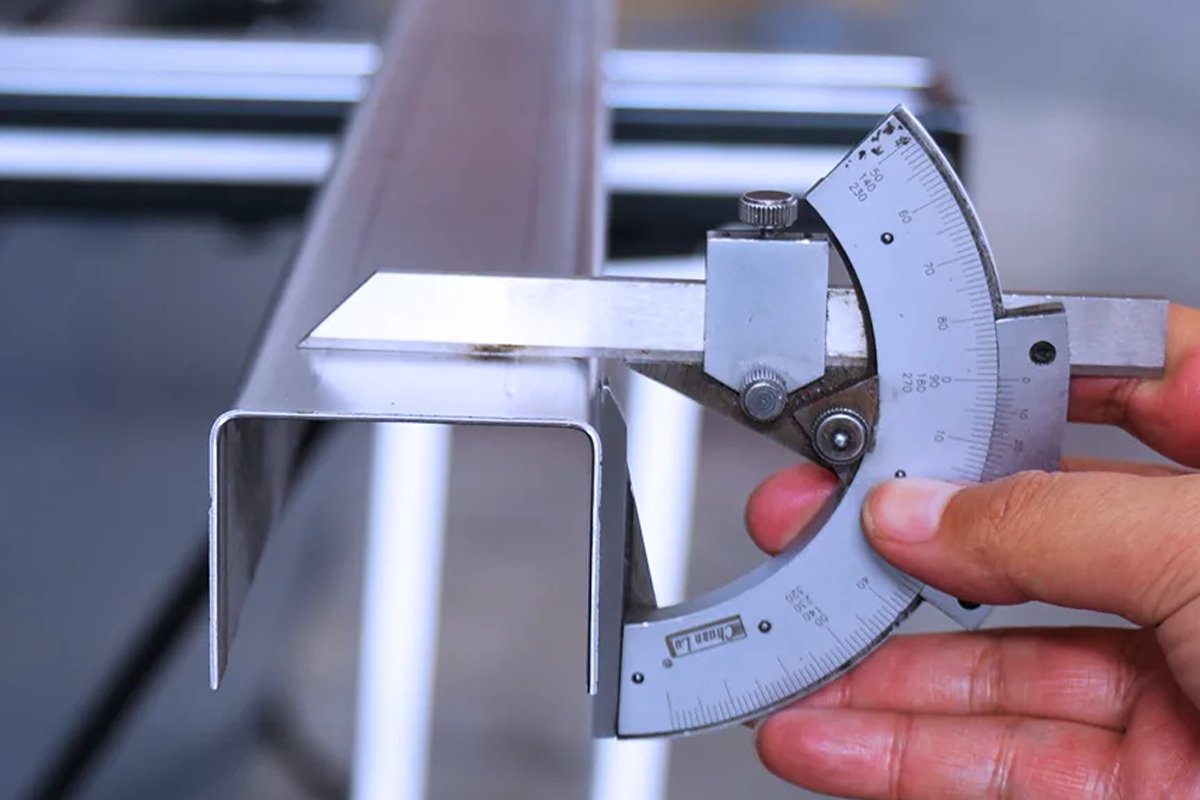
Измервате плочата A36 — тя отчита точно 0,250 инча. Въвеждате тази дебелина в контролера, потвърждавате k‑фактора, и проверявате ширината на V‑образната матрица. Всичко е наред в математическо отношение. Натискате педала, траверсата достига долната мъртва точка и сваляте детайла, за да го измерите с вашия транспортир.
Той е отворен с два градуса.
Гледате дисплея, пресмятате отново и харесвате поредното парче стомана. Обвързани сте от погрешно схващане, общо за всеки производствен цех – схващането, че огъването на метал е чисто статично математическо упражнение. На практика динамичната компенсация е това, което поддържа ъглите постоянни, и точно тук интелигентната автоматизация, вградена в CNC асфалтиращата машина на ADH Machine Tool, доставя своята стойност – коригиране на отклонението в реално време, за да се гарантира, че всяко огъване остава в рамките на посочения от вас допуск.
Капанът “Статична настройка”: защо безупречните изчисления водят до отворени ъгли
Дали калкулаторът за k‑фактора е повреден или материалът ви заблуждава?
Започнете с проверка на посоката на нишките (текстурата). Може би прегъвате точно с 1,5 градуса повече, за да компенсирате обратно пружиниране, точно както указва наръчникът. Въпреки това детайлът отново не преминава проверката. Когато физическият детайл противоречи на цифровия дисплей, естествената реакция е да се обвинят скритите променливи. Предполагате, че металургичният завод е изпратил стомана с лошо качество или че алгоритъмът за k-фактор на контролера е неточен.
Нито едно от предположенията не издържа. Математиката работи точно както е зададено, изчислявайки изместването на неутралната ос на листа с перфектна прецизност. Проблемът възниква, защото сметките приключват до метала. Взимате предвид деформацията на стоманата, но приемате, че абкантът е напълно неподвижен. Ако математиката е точна, а материалът — изправен, какво друго може да се движи?
Успокояващият мит за постоянния тонсаж при динамично огъване
Представете си голям висящ мост. За невъоръженото око километър стомана и бетон изглежда напълно твърд. Но ако ред натоварени камиони спре по средата, мостът е проектиран да се огъва, да провисва и да се разтяга. Вашият абкант се държи по същия принцип.
Когато зададете 150 тона сила, за да задвижите перфоратора в тесен отвор — особено такъв, по-малък от шест пъти дебелината на материала — не прилагате статично, стабилно натоварване. Задействате агресивна, динамична взаимовръзка. Контролерът отчита точно 150 тона, но къде отива тази енергия? Тя се абсорбира от метала и едновременно разтяга страничните рамки на машината и огъва леглото. Тоннажът може да изглежда постоянен на екрана, но геометрията на машината се измества всяка секунда. Как нещо толкова значимо остава незабелязано?
Защо операторите разчитат повече на графики с усилие, отколкото на действителната обратна връзка от машината
Игнорираме това, защото диаграмата на усилието създава илюзия за контрол. По-лесно е да зададеш стойност за тоннажа и да обвиниш стоманата, когато ъгълът се отвори. Виждам оператори, които удвояват времето на цикъла, като спускат плъзгача на малки, предпазливи подогъвания, страхувайки се да не направят брак. Те се доверяват на графиката сляпо, без да обръщат внимание на това, което плъзгачът действително прави под товар.
Дори когато водачите на машината са перфектно затегнати и плъзгачът повтаря позицията си в рамките на 0.0005 инча, ъгълът пак варира. Тази повторяемост от 0.0005 инча се измерва, когато машината не е натоварена. Щом перфораторът се срещне с матрицата, цялата рамка се огъва. Ние се придържаме към статичните изчисления, защото признаването на отклонение означава, че трябва активно да го компенсираме.
Невидимият саботьор: вашата машина се огъва точно като вашия метал
Вече знаете, че абкантът се огъва под тоннаж. Но осъзнаването, че машината се деформира, е само началото; познаването точно как как стоманената рамка се противопоставя на вашия инструмент, е това, което отличава настройчика-машинист от просто оператор на детайли.
Огъване на плъзгача и “ефектът на кануто”: Ако леглото е равно, защо ъгълът в центъра винаги е отворен?
Огънете десетфутово парче стомана с дебелина една четвърт инч. Измерете краищата с транспортир: точно 90 градуса. Измерете центъра: 92 градуса. Това е ефектът на кануто. Хидравличните цилиндри, които движат вашия плъзгач, са монтирани в най-лявата и най-дясната част на машината. Когато те натискат надолу срещу съпротивлението на листа, центърът на плъзгача — който не е подпрян от директно хидравлично налягане — се издига нагоре. В същото време, средната част на долната маса се огъва надолу. Следователно разстоянието между ударника и матрицата е малко по-широко в центъра, отколкото в краищата.
Вие не огъвате права линия; пресовате метала в крива, която прилича на усмивка.
Повечето оператори се опитват да коригират това с CNC компенсиращо системи, които използват механични клинове под матрицата за повдигане на центъра на леглото. Но бомбирането компенсира само долната половина на проблема. То напълно пренебрегва водещите колони на траверсата. Ако тези водачи имат неравномерно износване, траверсата не просто се огъва – тя и се наклонява. При неравномерно натоварване неадекватният дизайн на водачите позволява на траверсата да се усуче извън паралелност, което води до разлики в ъгъла ляво-дясно до 0,5 градуса при дълги огъвания. Можете да подлагате подложки (шим) под леглото до безкрайност, но ако траверсата се усуче извън съосност, централният ъгъл ще остане отворен. Усукването на траверсата и централното огъване са физически реалности, които не могат да бъдат премахнати с подложки; само физически диагностичен тест може да разкрие точно как вашата рамка работи срещу вас.
C-рамка срещу O-рамка: Как геометрията на вашата машина определя модела на отклонение
Погледнете масивните странични плочи на вашата машина. Повечето абкант преси използват С‑образна конструкция. Когато 150 тона съпротивление нагоре срещнат тази отворена “С” форма, гърлото се разтваря. Горната рамка не просто се движи нагоре — тя се извива назад. Вашият поансон буквално се отдалечава от осевата линия на матрицата по време на огъването. Машините с O‑образна рамка елиминират този ефект на разширяване, като затварят структурата и задържат силите на огъване в рамките на солиден стоманен правоъгълник. За дълги детайли или проекти, изискващи синхронизирана прецизност през множество работни станции за огъване, помислете за тандемния абкант на ADH Machine Tool, който използва усъвършенствана CNC координация за минимизиране на отклонението и поддържане на постоянна точност на огъване от край до край.
Въпреки това, преминаването към O-рамка не премахва физическите ограничения. Опитайте да огънете тесни отстъпи с разстояние по-малко от шест пъти дебелината на материала. Острото, рязко съпротивление кара хидравличните клапани да работят по-усърдно, създавайки колебания в налягането, които водят до промяна в ъгъла от 0.4 градуса. O-рамката остава стабилна, но хидравличният поток варира. Освен това, ако вашата CNC система има некалибровани обратни връзки — при които реалните физически параметри се отклоняват от зададените стойности на контролера дори с 1–2 процента — ще произвеждате постоянен брак както при C-рамки, така и при O-рамки. Рамката определя посоката на отклонение, докато динамичните системи на машината определят неговия мащаб. Разширяването на рамката и хидравличното колебание преместват ударника по време на огъване, което прави диагностичният тест от съществено значение за точното измерване на това колко се отклонява машината под натоварване.
За по-задълбочени технически прозрения относно това как структурната здравина нараства с размера на машината и точността на хидравличната обратна връзка, серията Large Press Brake на ADH Machine Tool демонстрира как усъвършенстваният CNC контрол и високото инженерство на рамката смекчават тези отклонения при офсетно огъване. Разгледайте повече подробности в Large Press Brake за практичен поглед към тези принципи в индустриален контекст.
Отклонение на задния ограничител: рискът от измервания, направени спрямо променлива референтна точка
Програмирате фланец от 2,000 инча. На палците на задния ограничител заемете позиция. Избутвате листа назад, натискате педала и измервате готовия фланец. Той отчита 1,980 инча. Бързо предполагате, че моторите на задния гейдж пропускат стъпки или ремъците приплъзват.
Моторите работят правилно; подвеждащата е вашата референтна точка.
Задният ограничител подравнява листа спрямо мъртвия център на ударника. Но както бе установено по-рано, когато C-рамката се разтваря, ударникът се движи назад. Дори при напълно твърда рамка, високи или сегментирани инструменти се огъват между 0.1 и 0.3 милиметра при максимална сила. Задният ограничител държи листа неподвижно, но ударникът — референтът, на който ограничителят разчита — се измества по време на цикъла. Това огъване на референтната точка удвоява грешките в ъгъла и фланеца при многократни огъвания. По същество, измервате фиксирана толерантност спрямо инструмент, който физически се движи. Тъй като отклонението на ударника и деформацията на инструментите правят вашите референтни точки нестабилни, трябва да проведете физически диагностичен тест, за да картографирате реалното движение на машината, преди да правите каквито и да е корекции на контролера.
Триточковият диагностичен тест, който трябва да се извърши преди настройка на CNC
Тъй като рамката, масата и ударникът се деформират веднага щом се приложи натиск, статичните изчисления на контролера ви по същество са „слепи“. CNC изчислява дълбочина въз основа на ненатоварена машина. Ако започнете да променяте отместванията на Y1 и Y2, за да коригирате ъгъл, без да установите какво реално се измества под напрежение, вие само гадаете. Трябва да принудите машината да разкрие своята истинска механична основа. Това означава да се отдалечите от клавиатурата, да използвате парче отпадък и да измерите физическата деформация.
Ляво, център, дясно: 10-минутен процес, който разкрива истинската механична основа
Използвайте 8-футова лента от стомана 11-gauge — достатъчно дълга, за да покрие поне осемдесет процента от масата. Преди да започнете хода, проверете точката на затихване. Ако вашият абкант преминава от бърз подход към скорост на огъване 10 милиметра над листа, губите време от цикъла. Ако е твърде ниска, ударникът удря материала, докато все още се спуска бързо, причинявайки удар, който постоянно променя ъгъла на огъване и скрива истинския динамичен ефект. Настройте точката на затихване точно 3 милиметра над повърхността на материала за плавно, контролирано включване и заснемане на чисти данни за отклонение.
Оформете огъването, извадете детайла и измерете на три определени места: два инча от левия край, в средата и два инча от десния край.
Запишете тези три ъгъла директно върху стоманата с перманентен маркер. Може да откриете 90.2° вляво, 91.3° в центъра и 89.8° вдясно. Това не е дефектен детайл — това е уникалният подпис на машината при съответното натоварване. Центърът се отваря, защото няма директна хидравлична опора, докато страничните вариации показват асиметрия в инструментите или подравняването на плъзгача. Сега имате ясен запис на поведението на вашия абкант, след като физиката влезе в действие.
Подлагане на матрицата срещу промяна на настройките по Y-оста: откриване на действителния източник на отклонения
Помислете за разликата от 0.4 градуса между лявата и дясната страна на изпитвателното изделие. Новакът веднага ще посегне към контролера, за да промени Y1 или Y2 с цел накланяне на траверсата и изравняване на ъглите. Този подход е сериозна грешка.
Дори и прецизно шлайфани инструменти могат да дадат леки отклонения в ъгъла, ако са монтирани върху водачи със слой окалина или ако държачите на матриците са с минимални разлики във височината. Малка песъчинка под дясната матрица може да повдигне този край с няколко хилядни инча, което отваря ъгъла на огъване. Ако коригирате това, като променяте оста Y в контролера, всъщност трайно променяте геометрията на машината, за да компенсирате временно физическо препятствие.
Първо трябва да отстраните физическите променливи. Разглобете настройката, почистете водачите, обработете основите на матриците с камък при нужда и монтирайте инструментите отново. Извършете нов тестов огъване. Ако разликата между ляво и дясно изчезне, проблемът е бил в поддръжката, не в подравняването на машината. Ако несъответствието остане непроменено, това потвърждава, че траверсата се спуска непаралелно под товар. Едва тогава имате основание да регулирате параметрите на оста Y.
Използване на тестовите огъвания като диагностични данни, а не просто като проверка „годно/негодно“
Повечето оператори възприемат тестовото огъване като двоичен резултат: или частта е годна, или е за скрап. Този начин на мислене отхвърля най-ценните данни, с които цехът разполага.
Модерните абканти често разполагат с оптични сензори , които измерват ъгъла на огъване по време на хода и автоматично регулират дълбочината на поансона. Операторите с такива системи рядко извършват ръчни триточкови тестове, приемайки, че сензорите правят статичните базови линии ненужни. И все пак, разчитането единствено на активни сензори без потвърждаване на механична базова линия е като да карате превозно средство с изкривена ос и да оставяте системата за поддържане на лентата да се бори с волана. Машината може да принуди детайла да влезе в допуските, но хидравличните клапани ще тракат и ще работят прекомерно, достигайки границите си на компенсация и причинявайки непредсказуеми движения по време на цикъла.
Тестовото огъване функционира като проверка на структурното „здраве“ на машината. Дори ако направляващите са затегнати перфектно и ненатовареният ход на траверсата се повтаря в рамките на 0.0005 инча, постоянната вариация от 0.5 градуса под товар не означава, че абкантът е дефектен — тя отразява натоварването, което статичните изчисления на контролера не могат да предвидят. Записването на измерванията вляво, в центъра и вдясно при различни материали дава ясна карта на кривата на отклонение на машината. Отбелязаната разлика от 1.3 градуса в центъра върху вашия скрап не е доклад за повреда; тя предоставя точните данни, от които системата за изпъкналост се нуждае. Въвеждането на тези три стойности с точност е единственият начин динамичната компенсация да престане да бъде предположение.
Преосмисляне на точността: достигане на ±0.2° чрез динамична компенсация
CNC системата разчита на точната разлика, за да определи необходимото хидравлично налягане за цилиндрите за изпъкналост. Но преди да въведете вариацията в екрана за компенсация на контролера, трябва да приемете един важен факт за вашето оборудване. Модерните абканти могат да повтарят празния ход на траверсата с точност до 0.0005 инча. Машината не е „загубила“ дъното на хода; леглото се огъва под товар като висящ мост. Давате тези данни на CNC-то само ако прилагате съответната динамична корекция за конкретното огъване. Кой метод на компенсация най-добре съответства на физиката на вашата настройка?
Ръчно подлагане срещу CNC хидравлична изпъкналост: избор на метода според дължината на леглото
Огъването на 12-инчов детайл на 10-футово легло прави хидравличната изпъкналост почти безполезна. Цилиндрите за изпъкналост обхващат цялата дължина на долната греда, и добавянето на налягане за къс централен детайл просто извива леглото около инструмента, създавайки ефект на люлка, който изкарва краищата на перфора извън паралел. За къси детайли изпъкналостта е прекалена. Когато се появи вариация на ъгъла при тесно огъване, първо проверете инструментите. Износени перфори могат да причинят разлики в ъгъла, които изпъкналостта не може да коригира. Ако върхът на перфора е сплескан само с 0.002 инча в центъра след години употреба, никакво хидравлично огъване на леглото няма да даде прав ъгъл.
Преминаването към 8-футово огъване в тънколистен материал променя напълно физиката. Ефектът „висящ мост“ става съществен и ръчното подлагане е безполезно. Поставянето на хартиени или месингови ленти под основата на матрицата е статична корекция за динамичен проблем. Това може да подравни ъгъла за един конкретен лист стомана при точно определено налягане, но щом дебелината на материала се промени с 10 процента — стандартен толеранс на валцуване — подложките вече са неточни. CNC хидравличната изпъкналост решава този проблем, като динамично противодейства на натоварването, съвпадайки непрекъснато с кривината на отклонение, докато налягането се мени. Ако изпъкналостта компенсира огъването на леглото при дълги участъци, какво компенсира непредсказуемите вътрешни напрежения на материала?
Лазерни ъглови сензори: премахват ли пружинния ефект или просто го измерват по време на хода?
Постигането на трудната повторяемост ±0.2° изисква двата системи да работят едновременно, тъй като всяка решава различен проблем: изпъкналостта коригира физическото провисване на леглото, докато лазерът отчита пружинното възстановяване на материала. Много производители смятат, че лазерните сензори са пряк път към безупречни детайли. Те виждат синята светлина да преминава по V-матрицата и предполагат, че машината елиминира пружинния ефект. Не е така. Лазерният сензор не може да промени металургичните свойства на стоманата. Той просто отчита ъгъла под товар, инструктира траверсата да се повдигне леко, за да измери конкретното пружинно възстановяване, след което отново се спуска, за да „преогъне“ точно с тази измерена стойност. Той функционира като измервателен инструмент, не като металургично решение.
Цялата операция зависи от плавен и постоянен ход. Ако точката на заглушаване — преходът от бързо спускане към бавна скорост на формоване — е зададена твърде ниско, перфорът удря листа, докато все още се движи с висока скорост. Този внезапен удар изпраща ударна вълна през системата на матрицата, предизвиквайки микроскопични размествания на листа и вибрации в монтажите на сензора. Така лазерът се опитва да отчита движеща се цел сред вибрации. Получените данни стават ненадеждни, а контролерът изчислява силно погрешно прегъване. Как реагира машината, когато получава неправилни данни от собствените си сензори?
Капанът на свръхкорекцията: когато обратната връзка в затворен цикъл влошава детайлите (и как да се надмине това)
Когато затворената обратна връзка срещне непоследователни данни, тя реагира прекомерно. CNC контролерът насочва хидравличните клапани да осцилират, правейки микро-корекции по време на хода, за да „догонва“ постоянно променящия се ъгъл. Тази свръхкорекция превръща отклонение ±0.2° в провал ±1.0°, тъй като машината започва да се бори със собствените си реакции.
Нестабилността се засилва при гъсто разположени последователни отмествания. Когато се огъват профили с отстояния, по-малки от шесткратната дебелина на материала, инструментите могат да се сблъскат или да задират предишното огъване. Лазерният сензор възприема това механично съпротивление като ъгъл, който „не се поддава“, и изпраща сигнал към траверсата да натисне по-дълбоко. Хидравликата свръхкомпенсира, повреждайки детайла, а операторът обвинява машината. За да се постигне повторяемост ±0.2°, трябва да се знае кога да се изключи автоматизацията. Износен инструмент, неправилно зададена точка на заглушаване, която причинява удар, или последователности на огъване, пораждащи механично засядане, само ще направят така, че обратната връзка в затворен цикъл да усили грешките. Системата трябва да бъде изключена, физическата последователност коригирана и траверсата прекалибрирана. Ако динамичната компенсация не може да коригира неправилна последователност, какво се случва, когато процесът достигне абсолютния тонажен лимит на машината?
Твърдите физически граници, които дори усъвършенстваните CNC функции не могат да преодолеят
Отделете малко време от дисплея на контролера. Представете си, че се опитвате да настроите фино високопроизводителен двигател, докато пренебрегвате напукан блок на двигателя. Можете да регулирате горивната смес безкрайно, но структурната повреда ще вземе връх. Същият принцип важи и за абкант пресата. Какво се случва, когато процесът на огъване достигне абсолютната тонажна мощност на машината?
Софтуерът може да бъде подвеждащ. Той лесно ще генерира стойност на компенсация за огъване, което хардуерът физически не може да издържи. Когато принудите плътно изместване при огъване – при което разстоянието между фланците е по-малко от шест пъти дебелината на материала – самата геометрия създава механичен блокаж. Хидравличните цилиндри се претоварват и рамата губи паралелна подредба. Никакво статично преизчисление не може да разреши физическа интерференция.
Праг на износване на инструментите: Колко износване на радиуса може софтуерът наистина да скрие?
Контролерът предполага, че инструментите са в перфектно състояние. Всяко хидравлично изчисление се основава на точния радиус на върха на щанцата, записан в библиотеката с инструменти. И все пак, когато метал трие метал, неминуемо оставя следи.
След хиляди цикли острият връх на поансона се износва и заобля, а рамената на V-образната матрица губят своя гладък радиус. Това износване променя геометрията на инструмента отвъд това, което софтуерът за компенсация на пружинното връщане може да скрие. Променената форма преразпределя тонажа непредсказуемо по линията на огъване.
Ами ако софтуерните офсети всъщност влошават проблема?
Така е. Когато въведете корекция в CNC, за да поправите ъгъл, причинен от затъпена щанца, софтуерът преизчислява дълбочината на хода, използвайки предположения за първоначално ненадрана геометрия. Той задълбава този сплескан връх по-дълбоко във V-матрицата, карайки материала леко да се монета вместо да се огъва във въздуха. Потокът на метала става нестабилен. Ъгълът се коригира в центъра, но краищата се разтварят. Софтуерът спира да компенсира отклонението на машината и вместо това усилва физическото износване на инструментите.
Посока на влакната срещу вариация от валцуване: Защо идентични сертификати на материал произвеждат различно пружиниране от партида до партида
Следва самият метал. Зареждате нова пратка стомана, проверявате сертификата за материала и виждате, че напълно съвпада с вчерашната партида. Изчисленията показват идентично пружиниране.
Изчисленията са погрешни.
Вариациите в дебелината на материала, дори в рамките на стандартните фабрични отклонения, могат да причинят големи отклонения в ъгъла при свободно огъване (air bending). Ако вашата номинална планка от 0,250 инча всъщност е с дебелина 0,242 инча, поансонът трябва да навлезе по-дълбоко в матрицата, за да достигне същия ъгъл. Нито една автоматична компенсация напълно не елиминира тези промени от партида до партида, тъй като контролерът не може да засече вътрешните напрежения на планката. Читателите, които се интересуват как дизайнът на оборудването и точността на управление влияят на тези отклонения, могат да намерят подробен анализ от ADH Machine Tool в „Колко точно е абкант пресата“ (How Accurate Is a Press Brake), който обяснява как здравият анализ на рамката и дисциплинираното производство помагат за поддържане на постоянна точност на огъване.
Посоката на влакната засилва тази вариация. Валцовъчните фабрики разтягат стоманата по време на обработка, подреждайки нейната молекулна структура във видими ивици. Огъването успоредно на тези влакна е подобно на прегъване на картон по гънка, докато огъването напречно ги кара машината да противодейства на вътрешната сила на стоманата. Един и същ сертификат на материал може да даде много различни резултати при пружиниране в зависимост от това как е ориентирана заготовката върху лазера. Стандартните формули се провалят при тези условия; всяка нова пратка изисква установяване на собствена материална база линия.
Да знаете кога да възстановите физически инструментите вместо да добавите още един софтуерен офсет
Има ясно разграничение между динамична компенсация и чиста небрежност. Разбирането точно къде минава тази граница е това, което отличава умелия оператор от истинския производител.
Когато наслагвате множество софтуерни корекции само за да постигнете 90-градусов завой на стандартен материал, вече сте преминали тази граница. Машината вече не компенсира естественото отклонение на леглото – тя компенсира механична повреда. Постигането на реална прецизност изисква ръчна инспекция и настройка, за да се изравнят системите за динамична компенсация с действителното физическо състояние на леглото.
Спрете рамата и извадете щанцата.
Прокарайте нокътя си по раменете на V-матрицата. Ако са силно износени, никаква система за корекция с лазерен затворен контур или хидравлично изравняване няма да възстанови вашия ъгъл. Повредените инструменти не могат да бъдат компенсирани. Трябва да изчистите паметта на контролера, да замените износените компоненти и да възстановите физическата базова линия. Едва тогава изчисленията ще работят точно.
От разочарование към поток: Проектиране на повторяема прецизност като система
Разбираме, че безупречните инструменти и правилно подравненото легло формират основата на точността. Следващата стъпка е запазване на тази базова линия срещу променливите, въведени чрез промени в материала и настройката.
Проверка на входящия материал: Две бързи проверки, които предотвратяват изненади по време на работа
Първата предпазна мярка е проверката на „mute point“ – точният милиметър, при който плъзгачът преминава от бързо спускане към контролирано подаване за огъване. Много оператори оставят тази стойност по фабрични настройки, но тя определя механичната стабилност на цикъла. Ако преходът настъпи твърде ниско, започвайки контакт в режим на бърз подход, внезапното забавяне предизвиква микровибрации в инструментите, които разрушават еднородността на ъгъла в матрицата. Това предаване трябва да бъде настроено точно на 2 до 4 милиметра над реалната повърхност на листа.
За цехове, които се стремят да елиминират несъответствията, свързани с вибрациите, квалифицираните насоки относно жесткостта на рамката и управлението на траверсата могат да направят измерима разлика. ADH Machine Tool прилага анализ чрез крайни елементи при проверката на своя дизайн, за да гарантира стабилност при натоварване, което я прави практична отправна точка за постигане на надеждна повторяемост при абкантите. За да обсъдите как тези конструктивни дисциплини се прилагат към вашата собствена конфигурация, свържете се с ADH Machine Tool.
Как можете да определите къде всъщност се намира тази повърхност?
Измерете действителната заготовка, вместо да се доверявате на номиналната дебелина от етикета на палета. Използвайте шублер. Ако контролерът изчислява натиска и дълбочината спрямо ламарина с дебелина 0.250 инча, но мелницата е доставила стомана 0.242 инча, точките за „mute“ и изправяне са неправилни още преди да започнете. Въведете точната дебелина на листа, който предстои да огъвате. Но какво ако материалът реагира под натоварване различно от измерената дебелина?
Документиране на компенсиращи отклонения според качеството на материала – изграждане на вашия жив работен лист за настройка
Стандартните библиотеки на контролерите третират видовете материали като фиксирани математически стойности, без да отчитат влиянието на скоростта и триенето върху реалното поведение.
Помислете за високо якостна нисколегирана стомана (HSLA). Когато се огъва при високи производствени скорости, триенето по линията на огъване произвежда интензивна локална топлина. Това повишаване на температурата може временно да увеличи якостта на опън на материала с до 15 процента в радиуса на огъване. Металът се втвърдява по време на огъване, създавайки силен, непостоянен отскок, който изчезва, ако същата част се огъва с половин скорост. Нито една стандартна таблица с материални данни не отчита това термично втвърдяване, зависещо от скоростта.
Трябва да създадете динамичен лист за настройка— подробен запис от цеха, който проследява прецизните компенсационни отмествания за вашата конкретна машина и партиди материали. Когато настроите управляваното с CNC бомбиране (crown-ing), за да премахнете ефекта на кану по 10-футова дължина стомана клас 50, документирайте тази точна стойност на бомбирането. Когато определите прецизното отместване на пружинното връщане (springback) за високоякостна нисколегирана стомана (HSLA) при максимална скорост на траверсата, запишете го. Този процес съпоставя реалната реакция под товар на машината с действителното физическо съпротивление на материала. Когато тази карта е пълна, какво всъщност прави операторът?
За производителите, които искат да превърнат тези карти с отмествания в спецификации за машините, ADH Machine Tool предоставя подробни данни за жесткостта на рамката, контрола на бомбирането (crowning) и анализа на натоварването. Можете да разгледате тези инженерни детайли в безплатната брошура за изтегляне, за да съгласувате документацията за настройката си с доказани параметри за CNC абкант преси.
Промяната в мисленето на оператора: По-малко ръчни измервания и повече доверие в калибрираната обратна връзка
Производителите по природа са скептични. Изхвърлили сме достатъчно метал, за да знаем, че доверието на непроверена машина бързо води до преработка. Въпреки това, след като потвърдите входния материал, картографирате изправянето и предоставите на контролера точни физически данни, следващата стъпка е да отстъпите назад и да позволите на машината да работи по предназначение.
Съвременните абканти с датчици за обратна връзка на ъгъла в реално време предават данни за огъване по време на цикъла. CNC системата може непрекъснато да регулира дълбочината на хода и натоварването, за да постигне повторяемост ±0.2° без намеса от оператора. Въпреки това, в много работилници операторите спират плъзгача по средата, използват транспортир или индикатор и ръчно проверяват ъгъла.
Това колебание директно намалява прецизността. Прекъсването на цикъла на огъване нарушава непрекъснатия поток на сила, променя топлинните условия по линията на огъване и въвежда ръчни грешки в калибриран механичен процес. Освен това, спирането за въвеждане на нови стойности в контролния панел ви връща към статично мислене за настройка. Не можете да изчислите начин да премахнете отклонението на машина под натоварване; само динамичната компенсация – а не статичното преизчисляване – поддържа повторяемост на абкант, който се огъва по време на работа.
Необходимата промяна в мисленето премества аналитичното мислене към началото на процеса. Вашата експертиза се фокусира върху установяването на физическата основа, потвърждаването на свойствата на материала и програмирането на динамичния лист за настройка. След като натиснете педала, спирате да се борите с контролера и позволявате на системата с обратна връзка в затворен цикъл да функционира. Повторяемостта ±0.2° идва от физическата система, отчитаща отклоненията, която сте създали – не просто от изчисленията на контролера.
Разопаковате CNC абкантова преса на стойност половин милион долара. Брошурата обещава повторяемост на хода на плъзгача с точност до микрони. Зареждате лист неръждаема стомана с дебелина 11 gauge, въвеждате числата в управлението и натискате педала. Плъзгачът се спуска, достига точно програмираното най-долно положение и се връща. Взимате транспортир. Ъгълът е изместен с цял един градус.
Като се има предвид, че продуктовото портфолио на ADH Machine Tool е 100% базирано на CNC и обхваща сценарии от висок клас при лазерно рязане, огъване, профилиране и срязване, за екипите, които оценяват практическите опции тук, CNC абкант преса това е логичната следваща стъпка.
Не сте направили нищо грешно и машината не е повредена. Просто сте се сблъскали с разликата между обещанието на производителя и физиката на огъване на метала.
Ако искате по-задълбочен технически анализ защо се случва това — и кои променливи всъщност определят дали ще постигнете ±0,2° при реално производство — това подробно ръководство за проблеми с точността на огъване при абкант обяснява механиката зад вариациите в материала, обратното пружиниране, избора на инструмент и компенсацията чрез управлението. То също така показва как напълно CNC-базираните системи за огъване, като тези, разработени от ADH Machine Tool, са проектирани да управляват тези променливи чрез усъвършенствано управление и тестване, вместо да разчитат единствено на спецификации за повторяемост.
Илюзията на техническите спецификации: Защо “повторяемостта” не е същото като точност на огъване
Ако плъзгачът спира точно на едно и също място, защо ъглите са различни?
Помислете за типична серия от стомана 304. Сертифициран лист от производителя може лесно да има вариация в дебелината ±0,1 mm от единия до другия край. При огъване във въздуха тази малка разлика променя колко дълбоко инструментът притиска неутралната ос на материала в V-матрицата. Без динамична настройка на най-долното положение, тази десета от милиметъра може да се превърне в грешка по ъгъла до цял един градус.
Машината направи точно това, което ѝ беше зададено.
Когато търговецът посочи “повторяемост” в техническите данни, той има предвид способността на машината да се връща към координата в празното пространство. Абкантът се третира като CNC фреза, която реже твърд алуминиев блок. Но ламарината не е твърда. Тя варира по дебелина, посока на влакната и граница на провлачване от партида до партида, а понякога и от лист до лист. Ако самият материал може да надвие перфектното позициониране на машината пет пъти над целевата ви толерантност, каква е реалната стойност на тази статична координата?
Статични спецификации срещу динамични сили: Какво се случва, когато нараства натоварването
Помислете за това като за стрелба с далекобойна пушка при страничен вятър.
Техническите данни на производителя са равносилни на точността на пушката при фиксирана опора във вакуум. Те описват механичната способност на затвора и цевта. Но за да улучите цел на хиляда ярда, стрелецът трябва да отчете вятъра, миража и вибрациите на цевта.
Огъването на метал не е по-различно. Когато инструментът контактува с листа и натоварването се увеличи, вече не работите в идеализирания свят от брошурата. Работите с динамични сили. Обратното пружиниране — склонността на метала да се връща към първоначалното си плоско състояние — означава, че винаги трябва да огъвате малко повече от целевия ъгъл. Но обратното пружиниране не е константа. То варира според границата на провлачване на материала, така че една и съща дълбочина на хода при два последователни листа стомана може да произведе два различни ъгъла.
След това идва самата машина. Абкантът изглежда като неподвижен блок стомана, но под натиск от петдесет или сто тона той се държи като много голяма, твърда пружина. Страничните рамки се разтягат. Плъзгачът се извива нагоре по средата. Леглото се огъва надолу. Ако вашите статични спецификации не отчитат физическото деформиране на машината под товар, как можете да се доверите на ъгъла в центъра на огъване с дължина десет фута?
Измервате точността на машината — или точността на процеса?
Вземете детайл с четири огъвания и стегнат толеранс ±0.005 инча. Ако разчитате само на статичната повторяемост на машината, първото огъване може да изглежда приемливо. Но малка вариация в изчисленото съкращение при огъване — например 0.016 инча, причинени от колебания в материала — не остава изолирана само в първия фланец. Тя се натрупва. До четвъртото огъване тази микроскопична грешка е нараснала, измествайки крайните отвори напълно извън спецификацията.
Тук операторите започват да се разочароват и да се опитват да оправят проблема с подложки.
Те се опитват да коригират проблем в процеса, използвайки показател на машината. Точността на машината означава дали плъзгачът достига програмираната дълбочина. Точността на процеса означава дали готовият детайл съответства на чертежа. При по-свободни толеранси, като ±1,0°, суровата повторяемост на съвременен CNC абкант често е достатъчна. Но когато чертежът изисква ±0,2°, статичните спецификации са напълно неадекватни без динамична намеса. Нужна е активна компенсация — системи за измерване на ъгъл, динамично компенсиране или оператор, който може да „чете“ метала. Защото ако машината се деформира при натоварване, какво се случва с инструментите, разположени в центъра на леглото?
Заблудата на оста Y: Как натоварването деформира вашето идеално право легло
Огъвате ли метала, или металът огъва машината?
Натискате педала, за да огънете с въздух десет фута ламарина от мек стомана с дебелина четвърт инч. Машината ви е с капацитет 150 тона, а хидравличните цилиндри в крайните леви и десни краища на плъзгача доставят точно толкова сила. Но ламарината не се огъва любезно. Тя се съпротивлява. Законът на Нютон за действието и противодействието се прилага, и масивната стоманена рамка физически поддава на съпротивлението на плочата.
Погледнете къде са монтирани вашите линейни енкодери на оста Y. Те се намират върху страничните рамки, непосредствено до цилиндрите.
Когато контролният екран показва, че плъзгачът е достигнал долната мъртва точка, това означава единствено, че краищата краищата на плъзгача са достигнали зададената дълбочина. При голям натиск, центърът на плъзгача се извива нагоре, а центърът на долното легло се огъва надолу. Машината се държи като огромна, твърда пружина. Ако перфораторът и матрицата се разделят само с 0.004 инча в средата на леглото, показанието на оста Y е подвеждащо. Краищата на инструмента достигат програмираната дълбочина, но центърът остава плитък. Така че как изглежда тази физическа деформация върху готовия детайл?
“Ефектът на кануто”: Защо дългите детайли винаги се изкривяват в средата
Вземете транспортир и изпълнете “теста с три точки” на пряко огънат десетфутов фланец. Измерете левия край, десния край и точния център. Ако машината се огъва под товар, краищата могат да отчетат перфектни 90,0°, докато центърът измерва 92,0° – недоогънат и видимо отворен. Това е известно като “ефект на кануто”. За дълги детайли като този решението не е принудително увеличаване на хода, а използването на оборудване, проектирано за здравина и синхронизирано управление по цялата дължина – като например тандемна абкант преса от ADH Machine Tool, изградена с пълна CNC координация и дизайни на рамката, проверени чрез анализ на крайните елементи за поддържане на здравина и стабилност при високи натоварвания с тонаж.
Перфораторът не прониква толкова дълбоко в матрицата в центъра, защото леглото се е огънало надолу и се е отдалечило от него.
Неопитните оператори забелязват отворения ъгъл в центъра и инстинктивно се опитват да го коригират, като задвижат цялата ос Y по-надолу. Това е катастрофална грешка. Ако спуснете плъзгача, за да принудите центъра да стане 90°, ще преогънете краищата до 88°. Девиацията не е коригирана; тя просто е скрита чрез глобална промяна на дълбочината, за да се компенсира локалната загуба на налягане. Оста Y управлява краищата на машината. За да коригирате средата, трябва да натиснете центъра на долното легло обратно нагоре към перфоратора. Как ще принудите масивна стоманена греда да устои на сила от 150 тона?
Механично срещу хидравлично компенсационно изкривяване (croning): кое наистина решава деформацията?
Използвате crowning — система, предназначена да извие долното легло нагоре, така че то да съвпадне точно с нагоре извиването на плъзгача. Когато двете греди се огъват паралелно под натоварване, перфораторът навлиза в матрицата на еднаква дълбочина по цялата дължина на машината.
Хидравличното компенсационно crowning използва серия от малки цилиндри, интегрирани в долното легло, за да повдигат центъра. То е много чувствително, но може да страда от същите проблеми, свързани с хидродинамика, температурно разширение и износване на уплътненията, които засягат всяка хидравлична система. Механичното crowning се основава на комплект прецизно обработени противоположни клинове, задвижвани от CNC мотор. Когато клиновете се плъзгат един срещу друг, те повдигат леглото в твърда, изчислена дъга, която не се измества, когато хидравличното масло се загрее по време на дълга смяна.
Съвременните серво-контролирани хидравлични системи твърдят точност ±0.2°, но както отбелязват продуктови мениджъри в компании като LVD, тази спецификация зависи силно от CNC crowning. Пренебрегнатата подробност в техническите данни е, че при много машини динамичното CNC crowning е скъп вариант, а не стандартно оборудване. Ако сте закупили базов модел преса без него, ще трябва ръчно да подлагате основата на матрицата с хартия или месинг — процес на опити и грешки, който губи време за настройка. Дори при съвременна CNC клинова система, която перфектно компенсира деформацията на леглото, вашият ъгъл може да се промени в момента, в който плъзгачът се отдръпне. Защо?
Отпружиниране и време на задържане: невидимите сили, които променят вашите ъгли
Системата за crowning работи както е предвидено. Оста Y достига зададената дълбочина. Под натоварване от 150 тона частта в матрицата ви измерва точно 90,0 градуса. След това плъзгачът се отдръпва, налягането пада до нула и флангата видимо отскача до 91,5°. Ъгълът не е загубен поради повреда на машината; той се е променил, защото металът е запазил първоначалното си състояние. Всеки лист търкалян стомана притежава еластична памет. По време на огъването налагате пластична деформация върху външния радиус, докато вътрешният се компресира. Веднага след като перфораторът се отпусне, този компресиран вътрешен материал отблъсква обратно. Това е отпружиниране. Спецификации като “±0.2° повторяемост” се измерват при контролирани условия, но в цеха не огъвате контролирани условия — огъвате материал, който активно се съпротивлява на наложената му геометрия. Колко силно се съпротивлява?

Посока на зърното, якост и дебелина: факторите, които усилват отпружинирането
Измерете лист от неръждаема стомана 304 с микрометър. Сертификатът от стоманолеярната може да посочи 0.120 инча, но измервания на три различни места лесно ще покажат вариация ±0.1 мм в дебелината. На перфектно компенсирана машина тази лека вариация — без да променяте долната мъртва точка — може да промени крайния ъгъл на огъване с ±0.8° до 1.0°. Затова производителите, които рекламират чиста повторяемост ±0.2°, представят лабораторна спецификация. Постигането на ±0.5° е практично очакване за стандартна преса; постигането на ±0.2° е специализирано инженерно постижение, което изисква активно измерване на ъгъла, защото самият материал не се държи равномерно.
Дебелината определя обема на материала, захванат в V-матрицата, но това не е единствената променлива, която нарушава настройката ви.
Посоката на зърното и якостта действат като основни усилватели на отпружинирането. Огъването паралелно на зърното изисква по-малко сила, но води до непостоянно, непредсказуемо отпружиниране и увеличава риска от напукване на външния радиус. Огъването напречно на зърното изисква повече сила, но се напуква по-рядко и отблъсква обратно по-последователно. Когато лазерният отдел подрежда части и в двете посоки просто за да подобри използването на листа, това създава сериозни проблеми за оператора на пресата. Може да получите две идентични части от един и същ лист, които изискват напълно различни параметри за преогъване. Така че, ако поведението на материала постоянно се променя, наистина ли можете да го принудите да се поддаде просто като го задържите под налягане по-дълго?
Дву-секундната променлива: унищожава ли задържането в долната мъртва точка действително отпружинирането?
Вървете покрай оператор, който се затруднява, и често ще забележите познат ритъм: ударът стига дъното, хидравликата стене, а операторът държи педала натиснат неудобно дълго – две-три секунди – преди буталото да се вдигне. Той разчита на времето на престой, с надеждата да “премахне” обратното пружиниране, задържайки метала в долна мъртва точка (BDC). Идеята изглежда интуитивна. Дайте време на кристалната структура на материала да се поддаде под налягане и тя би трябвало да оказва по-малко съпротивление, когато щампата се изтегля нагоре.
Но действително ли работи? Да, макар и с рязко намаляваща ефективност.
Добавянето на малко време на престой в BDC позволява на материала да завърши своя пластичен поток, което стабилизира огъването и намалява вариациите между отделните детайли при обратното пружиниране. То не го елиминира напълно. Все още трябва да се „свръхогъне“, но краткият престой гарантира, че това свръхогъване е предсказуемо. Задържането на буталото долу цели три секунди обаче не води до по-остър ъгъл в сравнение с 0,5-секунден престой; просто прегрява хидравличното масло и разваля цикличните времена. Ако престоят само стабилизира обратното пружиниране, а не го елиминира, как всъщност можете да накарате метала да заеме точния ъгъл, който ви трябва?
Огъване във въздуха срещу контактен метод: как ударният пик на тоновете променя „паметта“ на материала
Наблюдавайте монитора за тонажа, докато преминавате от свободно огъване (air bending) към дънообразуващо огъване (bottom bending). При въздушно огъване, поансонът притиска материала във V-образната матрица само колкото да се формира ъгълът, оставяйки въздушна междина на дъното на матрицата. Необходимият тонаж е относително нисък. Тъй като металът не се щампова в стените на матрицата, пружинното връщане е значително – обикновено 2° до 4° за нисковъглеродна стомана и до 10° за високоякостни сплави. Компенсирате, като задвижвате поансона по-дълбоко, преогъвайки детайла до 86°, така че той да се разпусне обратно до 90°.
Контактният метод изменя физиката изцяло.
Задвижвате поансона надолу, докато материалът осъществи пълен контакт с върха на поансона и стените на V-образната матрица. В този момент необходимият тонаж скокообразно нараства до три до пет пъти спрямо това, което изисква свободното огъване. Този екстремен натиск физически щампова вътрешния радиус, разрушавайки еластичната памет на метала, а пружинното връщане пада почти до нула. Звучи като перфектно решение за точност, но то идва на висока цена: дънообразуването изисква изключителен капацитет на машината, силно ограничава гъвкавостта на инструментарийната екипировка и ускорява износването на поансоните и матриците. В цеховете, които рутинно се сблъскват с тези сили, истинският разграничителен фактор не е само грубата сила – той е дали машината може да контролира и повтаря тази сила прецизно. Тук става приложимо специално проектирано решение с голям формат и пълно CNC управление, като например големият абкант от ADH Machine Tool, тъй като постоянната точност на ъгъла при екстремен тонаж зависи от съвместната работа на управлението, жесткостта и автоматизацията, а не само от суровия капацитет.
Състоянието на инструментите: променливата, която повечето цехове се преструват, че е константа
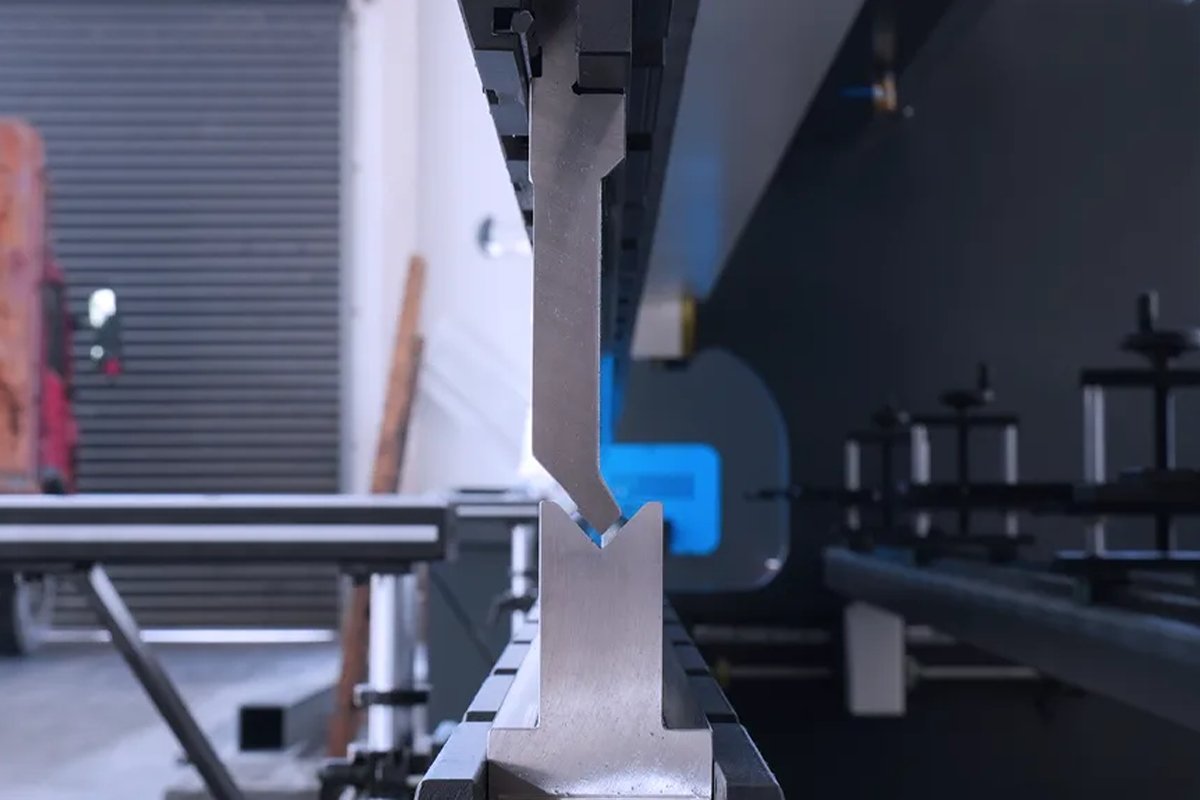
Контактното огъване на половин-инчова стомана A36 изисква над 50 тона на фут. Повтаряйте това в продължение на три години със същия инструмент и екстремното налягане ще направи нещо повече от това да елиминира еластичната памет на метала — то физически деформира вашата щампа и матрица. Тази разрушителна сила трайно променя геометрията на инструмента. Цеховете инвестират в първокласни CNC преси, натоварват ги с петгодишни инструменти и после се чудят защо ъглите им „плуват“. Контролерът предполага, че радиусът на върха на щампата е точно 0.031 инча. Предполага, че раменете на V-матрицата са остри и идеално успоредни. Когато тези предположения са грешни, всяко изчисление, което машината прави, е грешно.
За по-задълбочена техническа справка относно това как съвременните CNC системи за огъване отчитат геометрията на инструмента, разпределението на тонажа и реалните производствени променливи, от технически брошури на ADH Machine Tool предоставят подробни спецификации и прегледи на системите. Като производител, фокусиран изцяло върху базирани на CNC решения за огъване и по-обща автоматизация на ламарина, тяхната документация е полезна при сравняване на това как различните архитектури за управление се справят с предположенията относно радиуса на поансона, състоянието на матрицата и компенсацията на ъгъла.
Не можете да програмирате около деградирала стомана.
Симетрично срещу асиметрично износване: кое тихо разрушава вашата настройка?
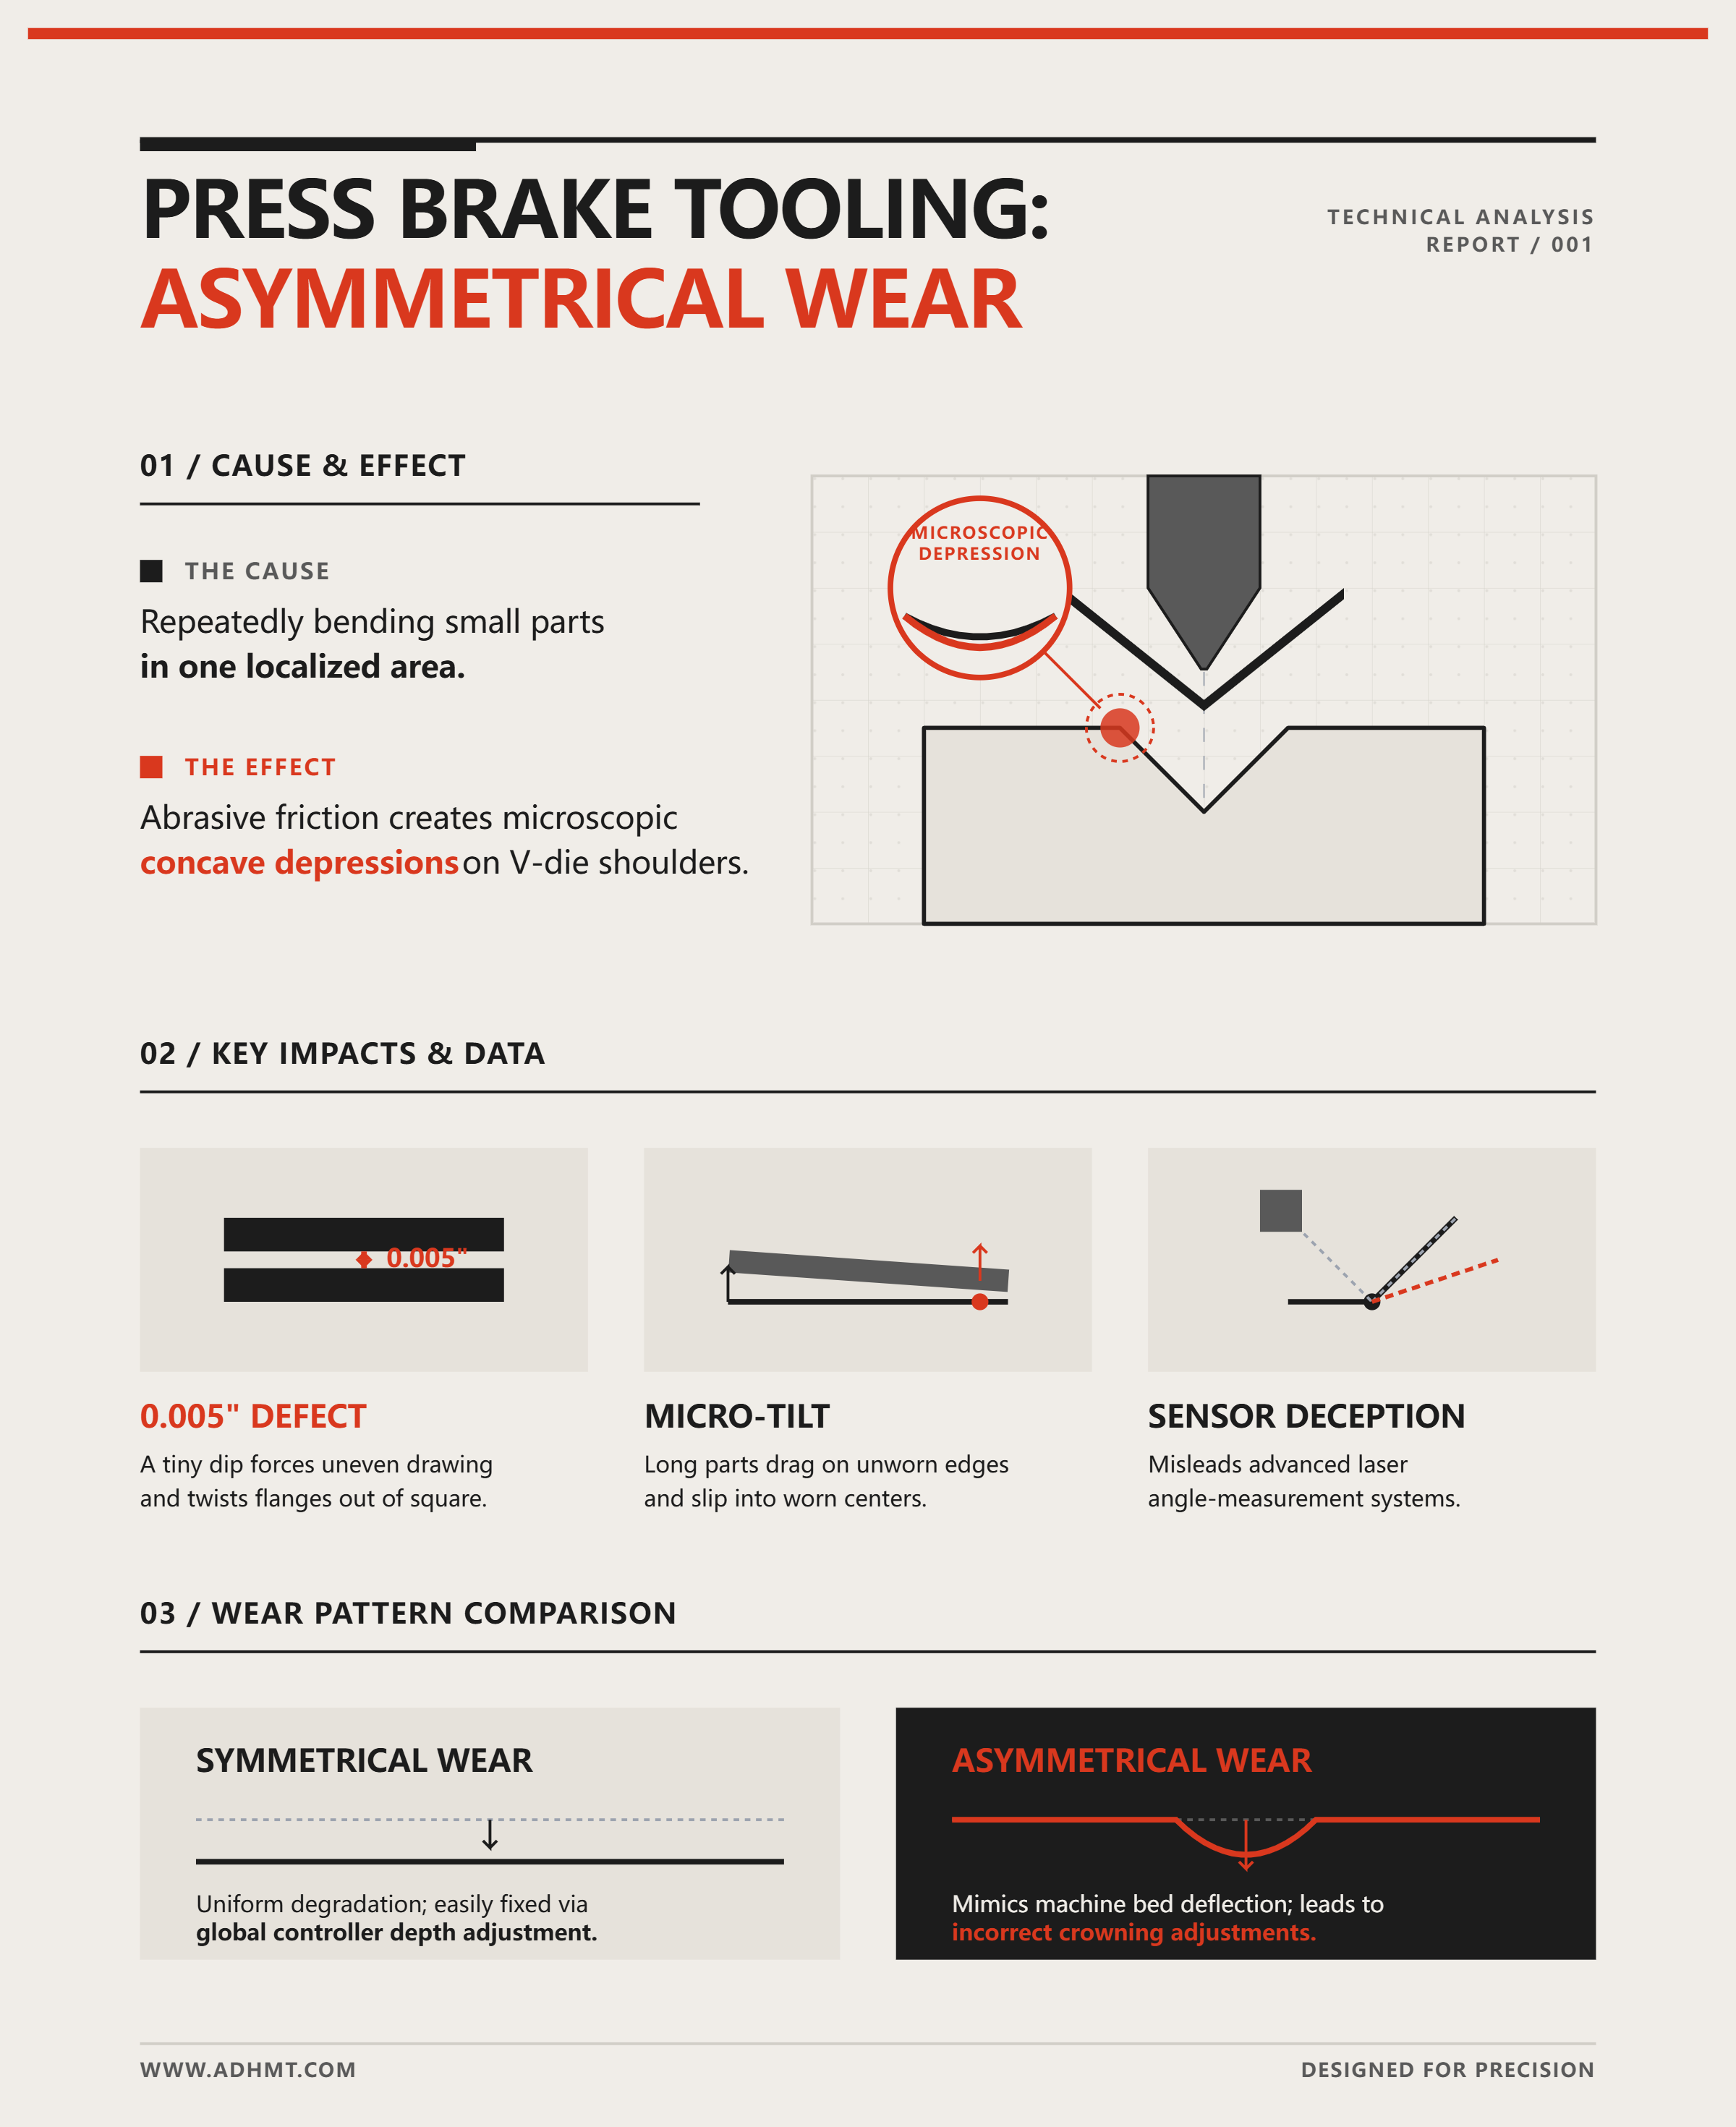
Наблюдавайте оператор, който произвежда серия от малки скоби на 10-футова преса. В повечето случаи той се настройва в центъра или, още по-зле, в дясната страна, просто защото е по-близо до контролния пулт. В продължение на хиляди цикли именно този 12-инчов участък от матрицата поема по-голямата част от абразивното триене. Раменете на V-матрицата се износват локално, образувайки микроскопично вдлъбване.
Това е асиметрично износване и то ще разруши вашата настройка.
Ако след това настроите 6-футов детайл на същата матрица, материалът ще се плъзга върху острите, неизносени рамене в краищата, докато потъва в износената вдлъбнатина в средата. Резултатът е микронаклон. Потъване само от 0.005 инча от едната страна на рамото на V-матрицата кара метала да се дърпа неравномерно, усуквайки фланеца извън квадрат. Дори усъвършенстваните лазерни системи за измерване на ъгли могат да бъдат заблудени, ако сканират само центъра на огъването. Симетричното износване — когато инструментът се износва равномерно по цялата си дължина — изисква само глобална корекция на дълбочината от контролера. Асиметричното износване създава локални ъглови грешки, които наподобяват деформация на рамата на машината, карайки операторите да коригират короната за проблем, който всъщност е в инструментите.
Промени в радиуса на върха на поансона, които не можете да видите (но вашите детайли усещат)
Извадете стандартна щампа с радиус на върха 0.031 инча и проверете върха с контурен шаблон. Ако е използвана за тежко щамповане или контактен метод, вероятно ще откриете, че е „гъбовидно“ раздута до 0.045 инча или повече. Това микроскопично сплескване определя цялата математическа основа на вашата разгъвка.
При контактното огъване вътрешният радиус на детайла отразява върха на щампата, а при огъване във въздуха той е силно зависим от него. Когато върхът на щампата се раздуе, реалният вътрешен радиус се увеличава. По-големият вътрешен радиус поглъща повече материал в зоната на огъване, променяйки изчислението за компенсация на дължините. Изведнъж дължините на фланците се оказват с 0.015 инча по-къси. Операторите обикновено обвиняват задната опора или отдела за лазерно рязане. Те коригират отместването по Х-оста, за да вкарат дължината в допуск, което след това разваля следващото огъване в последователността. Истинската причина е невидимата деформация на върха на щампата. Когато физическата контактна точка на буталото промени форма, физиката на огъването се променя заедно с нея.
Можеш ли да компенсираш износена матрица с подложки? (и кога трябва да я изхвърлиш)
Операторът подпъхва лента от месингова подложка с дебелина 0.002 инча под локално ниско място на V-образна матрица, опитвайки се да върне отклонения ъгъл обратно на 90 градуса. Подложките са най-старият трик в книгата на всеки производител на листов метал, но те компенсират само по оста Z. Те повдигат височината на матрицата, за да накарат перфоратора да проникне по-дълбоко в отвора.
Износването на матрицата рядко се изразява само в загуба на височина; обикновено то е разширяване на V-образния отвор, докато раменете се изтриват.
Износеният отвор на матрицата измества точката на лостово действие, където се върти ламарината. Тъй като радиусът на огъване е приблизително 1/16 от отвора на матрицата, всяко разширяване вследствие на износване директно променя необходимата сила за огъване и полученото обратно пружиниране. Подлагането на подложки под матрица с износени рамена всъщност влошава грешките в ъгъла, защото принуждава материала да навлезе по-дълбоко в неравномерна кухина. Може да подложите подложки, за да компенсирате леко фрезована маса, но не можете да „поправите“ износването на раменете по този начин. Когато визуална инспекция покаже полирана, заоблена бразда по раменете на матрицата или когато линията на вимето покаже просвет по работната дължина на върха на перфоратора, калибрирането вече не е възможно. Инструментът трябва да бъде бракуван. Задържането на износени инструменти, за да се спестят няколко стотин долара, в крайна сметка струва хиляди за скрап, загубено време за цикли и повтарящи се настройки. След като са изяснени физическите реалности на отклонение, материална памет и износване на инструментите, вниманието се насочва към тяхното синхронизиране.
4-стъпкова последователност за калибриране за осигуряване на допуск ±0.2°
Във всеки висококласен каталог за прес спирачки почти със сигурност ще видите дръзко твърдение: повтаряемост на хода ±0.01 мм. Търговците често наблягат на тази стойност, внушавайки, че ако рамата се връща до абсолютно същата микроскопична позиция, ъгълът на огъване ще бъде перфектен. Въпреки това, повтаряемостта на рамата отразява само работата на линейните енкодери и хидравличните клапани. Тя не отчита случващото се, когато 50 тона сила се прилагат върху студено валцувана стомана. За да се постигне действителен допуск ±0.2° на производствения под, трябва да се изоставят догадките с корекции и вместо това да се създаде динамично равновесие между механиката на машината и физическото поведение на метала. След като сте инсталирали нов инструмент и знаете отклонението на машината под товар, как да преминете отвъд маркетинговите твърдения и да определите реалната ѝ базова линия?
Ако оценявате как да преминете от теоретична повторяемост към потвърден процес с точност ±0.2°, кратка консултация може да помогне да се изясни какво е постижимо с вашата комбинация от материали, инструменти и производствени обеми. ADH Machine Tool подкрепя тези обсъждания с инженеринг, насочен към приложение, и непрекъснати научни изследвания и разработки при прес спирачки и интелигентно оборудване — полезно при разграничаване на спецификациите в каталозите от реалната работа на производствения под. Можете да започнете този разговор или да поискате оферта чрез свързване с екипа тук.
Преди да завъртите един единствен гаечен ключ, трябва да е ясно следното: перфектното изпълнение на тези четири ръчни стъпки ще постигне устойчиво ±0.5°, не ±0.2°. Както беше обяснено по-рано, достигането на реален допуск ±0.2° е специализирано инженерно постижение, което изисква активни системи за измерване на ъгъла, отчитащи огъването в реално време. Защо тогава заглавието споменава ±0.2°? Защото активното измерване на ъгъла е неефективно, ако самата машина е механично разстроена. Ако леглото е изкривено, а рамата е наклонена, скъпите лазерни сензори ще прекарват целия процес на огъване в свръхкомпенсиране, докато контролерът не даде грешка. Тези четири стъпки създават здрава и предсказуема механична основа, необходима, за да бъде последната корекция с датчик ±0.2° физически възможна.
Стъпка 1: Доказване на машината в студено състояние (изолиране на повторяемостта от материалните променливи)
Преди да използвате какъвто и да е производствен материал, трябва да потвърдите, че рамата се движи точно така, както показва контролерът. Калибрирането със скрап материал от коша незабавно въвежда променливи като разлики в дебелина, посока на влакната и граница на провлачване в базовата линия. Този подход се опитва да реши уравнение с три неизвестни. За да изолирате механичната повторяемост на машината, използвайте прецизни блокове за настройка. Поставете идентични закалени стоманени блокове в крайната лява и дясна част на масата. Спуснете рамата под контролиран натиск и измерете пролуката. Ако лявата страна се различава от дясната с 0.002 инча, цилиндрите Y1 и Y2 не са синхронизирани. Механичният наклон по оста Y не може да бъде коригиран нито с короноване, нито с материални компенсации.
Първо коригирайте физическия наклон.
След като рамата е напълно успоредна на леглото при статично натоварване, вече имате надеждна механична основа. Въпреки това, статичното натоварване върху блокове не възпроизвежда локалното напрежение, което възниква при огъване на дълъг фланец. Какво се случва, когато рамата трябва да натисне през парче стомана, преминаващо през центъра на леглото?
Стъпка 2: Картиране на отклонението с триточков тест за огъване по дължината на леглото
Съвременните ЦПУ прес спирачки са оборудвани с функции за корекция на ъгъла, които използват лазери или механични сензори за автоматична корекция на дълбочината в реално време. Операторите често разчитат изцяло на тези системи, приемайки, че управлението ще улови всяко отклонение. Но ако първо не картографирате физически естествената крива на отклонение на леглото, принуждавате ЦПУ-то да компенсира тежка механична деформация, което води до закъснение и свръхкомпенсиране. Ето защо е необходим триточков тест за огъване. Вземете еднаква лента материал — най-добре лазерно изрязана от един и същ лист, така че влакното и дебелината да са постоянни. Изпълнете въздушно огъване в крайната лява част, точно по средата и в крайната дясна. Измерете трите ъгъла с калибриран транспортир. Ако краищата показват 90.0°, а средата 92.0°, сте установили точно 2.0° сурово отклонение “ефект на кану”. Вече знаете колко точно се огъва леглото под това натоварване, преди софтуерът да започне да компенсира. След като сте измерили отклонението с твърди стойности, как да приложите противосила правилно, без да създадете нов проблем?
Стъпка 3: Настройте короноването (първо свръхкомпенсация или недокомпенсация?)
Повечето оператори виждат 2.0° по-слаб ъгъл в центъра и веднага повдигат механичния клин за короноване, за да елиминират цялата грешка. Това е грешка. Настройката на короноването физически извива леглото нагоре, за да срещне перфоратора. Ако прекалите, ще създадете изпъкнало високо място в центъра на матрицата. Прекалено короновано легло ще огъне прекомерно центъра на детайла, произвеждайки ъгъл от 89.0°, докато краищата остават на 90.0°. Коригирането на прекомерно огънат ъгъл е изключително трудно, защото не можете лесно да намалите усилието, без да засегнете краищата. Правилото на производствения под е просто: винаги първо целенасочено недокомпенсирайте. Увеличете короноването само толкова, че центърът да достигне 90.5°. Много по-лесно е да финансирате няколко хилядни добавено короноване, за да затворите леко отворен ъгъл, отколкото да възстановите смачкан фланец. След като клинът за короноване е напълно настроен и триточковият тест дава 90.0° по цялата дължина, машината е механично неутрализирана. Но какво става, когато пристигне следващият палет стомана от доставчика?
Стъпка 4: Заключете задържането и изградете корекционна таблица за конкретни партиди
Можете да имате перфектен инструмент, прецизно нивелирана рама и точно короновано легло, но материалът винаги ще има последната дума. Стандартен лист от стомана A36 с дебелина 10 gauge допуска вариация от 0.129 до 0.141 инча. Тази разлика от 0.012 инча променя съотношението на лоста вътре в V-матрицата, измествайки изчислението на огъване с до 0.016 инча. При детайл с четири огъвания това отклонение се натрупва, което прави допуск ±0.005 инча физически непостижим, ако се третира всеки материал “10 gauge” като идентичен. Трябва да заключите времето на задържане в долния край на хода — задържайки налягането за кратко, за да се отпуснат и стабилизират металните влакна — което елиминира непостоянното обратно пружиниране. След това, спрете да разчитате на общи материални профили в контролера. Изградете таблица за корекция за конкретната партида от стоманодобивната фабрика. Измерете реалната дебелина на новия палет с микрометри, направете пробно огъване и запишете измереното обратно пружиниране и дълбочината на корекция под уникален номер на партида. След като машината е калибрирана, отклонението е неутрализирано, а материалните променливи са дефинирани, етапът на настройка е ефективно заключен. Но какво се случва, когато условията се променят, след като машината вече е в производство?
Материалният уайлдкард: Когато перфектното калибриране на машината все още се проваля
Вече сте настроили измеримите константи — дебелината на материала и базовата еластичност на партидата. Но производството не се случва в изолация. В цеха условията непрестанно се променят. Отклонението по време на процеса е скритият враг на точността ±0,2°. На този етап вече не се борите с предсказуеми партидни вариации, а с неочаквани промени в средата на смяната. Ако приемете началното калибриране като постоянна гаранция, първите пет детайла може да са перфектни, докато петдесетият се озове в скрап контейнера. Трябва непрекъснато да се адаптирате към променящите се реалности в цеха.

Справедливо ли е да обвиняваме лазерния отдел за неточността на вашата абкант преса?
Когато ъгълът внезапно се отвори с един пълен градус по средата на серията, първият инстинкт е да обвините машината. Вторият — да отидете до лазерния отдел и да попитате какво са направили с вашите заготовки. Обикновено това е напълно оправдан въпрос.
За да се максимизира използваемостта на листа, софтуерът за гнездене агресивно върти детайлите. За лазера няма значение дали конзолата се реже успоредно или перпендикулярно на посоката на валцоване на стоманата. Но, както вече беше установено, физиката на еластичността се влияе значително. Ако лазерният екип реже вашите заготовки успоредно на жилата в понеделник и напречно във вторник, вашата перфектно калибрирана преса ще произведе два напълно различни ъгъла.
Проблемът с гнезденето не може да се коригира с изместване по Y-оста на пресата.
Решението не е да се борите с метала чрез педала; то е в това да отидете в офиса за програмиране и да настоявате за стандартизирана ориентация при гнезденето. Ако детайлът изисква тесни толеранси, програмирането трябва да фиксира посоката на жилата в схемата, дори ако това намали ефективността на използване на листа с няколко процента. Координацията между отделите — задължаването на софтуерния екип да отчита физическите закони на пресата — е единственият начин да се предотврати неволното саботиране на отделите по рязане и огъване един спрямо друг.
Фактори на околната среда: Как температурните колебания и вискозитетът на маслото влияят върху движението на рамата
Стоманата, която огъвате, не е единствената, която реагира на средата. Самата машина също реагира.
Представете си мащабна производствена серия в студена януарска сутрин. В 6:00 ч. сутринта цехът е леден, а хидравлично масло във вашата спирачка е гъсто и мудно. Пропорционалните клапи на машината трябва да работят по-усилено, за да преместят тази вискозна течност, което фино променя времето за реакция на траверсата и точното време, когато тя достига долна мъртва точка.
До 14:00 ч. машината вече е работила осем часа. Температурата в помещението се е повишила с двадесет градуса, а хидравличното масло е горещо и течно. Клапаните реагират различно, позволявайки на течността да преминава с по-малко съпротивление. Рамата се установява в долна мъртва точка с леко променен кинетичен профил. Не става дума само за маслото. Масивните стоманени странични рамки на пресата са се разширили незабележимо от топлината и триенето при непрекъсната работа. Дори линейните стъклени скали, които отчитат осите Y1 и Y2, са подложени на термичен дрифт при покачване на температурата.
Машина, калибрирана на разсъмване, физически не е същата машина, която работи привечер.
Затова истинската прецизност изисква активна компенсация. Не можете да разчитате на статична програма, за да управлява динамична среда. Ъглите трябва да се измерват периодично по време на смяната, следейки за бавния, пълзящ дрифт, който показва разреждане на маслото или нагряване на рамата. Когато ъгълът започне да се отклонява, не пренаписвате цялата програма; правите микронастройки по дълбочината, за да компенсирате дрифта и да останете в центъра на целта.
Нагласата за “динамична настройка” за съвременния производител
Активната компенсация не означава спиране на производството на всеки три минути за извършване на първоначална проверка с лазерно сканиране. Ако всяка част бъде инспектирана до изтощение, машинното време се срива и цехът фалира. Съвременният производител оцелява, като изпълнява “динамична настройка” – работен процес, който предвижда отклонението, преди то да е развалило дадена част. Това изисква микрометър, калибриран цифров ъгломер, и дисциплинирана стратегия за вземане на проби.
Измервате действителната дебелина на първия лист от всеки нов палет, защото разлика от 0,005 инча в дебелината веднага ще промени вашето изчисление на огъване. Проверявате ъглите на първия, петия и петдесетия детайл от серията, за да уловите термичния дрифт в хидравличното масло. Не измервате само центъра на огъването; проверявате и краищата, за да потвърдите, че изкривяването не се е променило, докато страничните рамки се загряват. Това отнема секунди, не минути. Целта не е внимателното документиране на провал след настъпването му. Целта е да се прочетат физическите сигнали от метала и машината и да се направят микронастройки на дълбочината по Y-оста, преди дрифтът да извади детайла извън толеранса.
Ако записвате всеки лошо огънат детайл, какъв модел ще се появи след 30 дни?
Дръжте евтина, омазнена тетрадка на пулта си. Всеки път, когато детайл отиде в скрап контейнера, записвайте датата, часа, номера на партидата на материала, посоката на жилата и конкретната ъглова грешка. През първата седмица ще ви се струва, сякаш документирате произволен хаос. До тридесетия ден физиката зад вашия производствен процес ще се разкрие като ясни, повтарящи се модели.
Ще видите, че стомана с дебелина 1/4 инча от конкретен доставчик последователно е над горната граница на толеранса за дебелина, което ви принуждава да увеличавате налягането и да регулирате дълбочината всеки път, когато пристигне тяхната партида. Ще забележите, че вашите корпуси с четири огъвания се провалят най-често в петък следобед, когато температурата в цеха е най-висока, а хидравличното масло е най-рядко. Най-важното — воденето на запис изважда наяве математическите невъзможности, вградени в чертежите ви.
Разгледайте сложна конзола с четири последователни огъвания. Ако вашият дневник показва, че определена партида неръждаема стомана от даден завод има отклонение в дебелината ±0,1 мм, този материал сам по себе си ще предизвика ъглова грешка ±0,8° при всяко огъване. При детайл с множество огъвания тези грешки се натрупват. Изчисленията на разгъвката се променят, фланците се изместваят, а тесният толеранс ±0,005 инча внезапно става физически невъзможен за спазване. С тридесет дни твърди данни, доказващи, че вариацията в материала сама унищожава изискваната точност, спирате да преследвате призрачни проблеми в CNC контролера. Занесете тетрадката в инженерния отдел и ги накарайте или да посочат прецизно валцуван материал, или да отпуснат толерансите за сложни форми. Данните премахват емоцията от разговора.
Спрете да отстранявате неизправности по машината и започнете да инженерствате процеса
Пасивният оператор разчита на машината да извършва мисленето. Когато огъването се провали, той предполага, че спирачката е повредена, инструментът е лош или контролерът не работи правилно. Фокусът му е върху отстраняването на проблеми с хардуера. Производител с мислене за динамична настройка разбира, че машината е просто мощен, но неинтелигентен хидравличен таран, който прилага сила върху силно променлив органичен материал.
Не можете да купите абкант, който пренебрегва законите на физиката. Дори машина с енкодери, реферирани към леглото, и системи за измерване на ъгъла в реално време ще се затрудни, ако върхът на перфоратора е разширен или ако лазерният отдел разполага детайлите по множество направления на влакната. Технологията съществува, за да подпомага оператора, не да го замества. Инженерстването на процеса означава контролиране на променливите, преди да достигнат V-образната матрица. Това означава стандартизиране на ориентацията на влакната с програмния отдел. Означава групиране на задачите по партида материал, а не само по срок, за да не се борите постоянно с различни поведения на еластично възстановяване.
Ето един контролен списък за понеделник сутрин. Преди да натиснете педала, измерете първия лист на палета с микрометър. Прекарайте нокът по върха на основния перфоратор, за да усетите дали има равно петно. Проверете посоката на влакната върху детайлите, които лазерният отдел току-що е доставил. Ако пропуснете тези три стъпки и разчитате на CNC системата да компенсира, вие не произвеждате – вие превръщате добра стомана в скъп отпадък, докато офисът се чуди защо отделът по огъване губи пари. Спрете да очаквате брошурата да огъва детайлите, започнете да контролирате процеса.