
Един студент веднъж влезе в моята работилница, носейки дигитален файл, толкова прецизен, че изглеждаше готов за производство в аерокосмическата индустрия. Той беше прекарал четиридесет часа в Illustrator, усъвършенствайки всяка извивка на персонализирана кутийка за бижута. След това натисна “Старт” на лазерен резач $12,000 — без дори да хвърли поглед върху материала на леглото. Десет минути по-късно хвърлях противопожарно одеяло върху машината, защото той се беше опитал да “принтира” гъст векторен модел върху парче мазен кедър с изключена въздушна помощ.
Кутийката не оцеля. Нито неговата гордост. Той попадна в класическия капан на начинаещите: да предположи, че безупречните линии на светещия LED екран ще се държат по същия начин, когато бъдат ударени от лъч светлина по-горещ от повърхността на слънцето.
Лазерното рязане не е печатане — то е контролирано, високоскоростно изгаряне. Ако искате да спрете да произвеждате скъпи купчини въглен, трябва да спрете да мислите като графичен дизайнер и да започнете да мислите като техник по балистика.
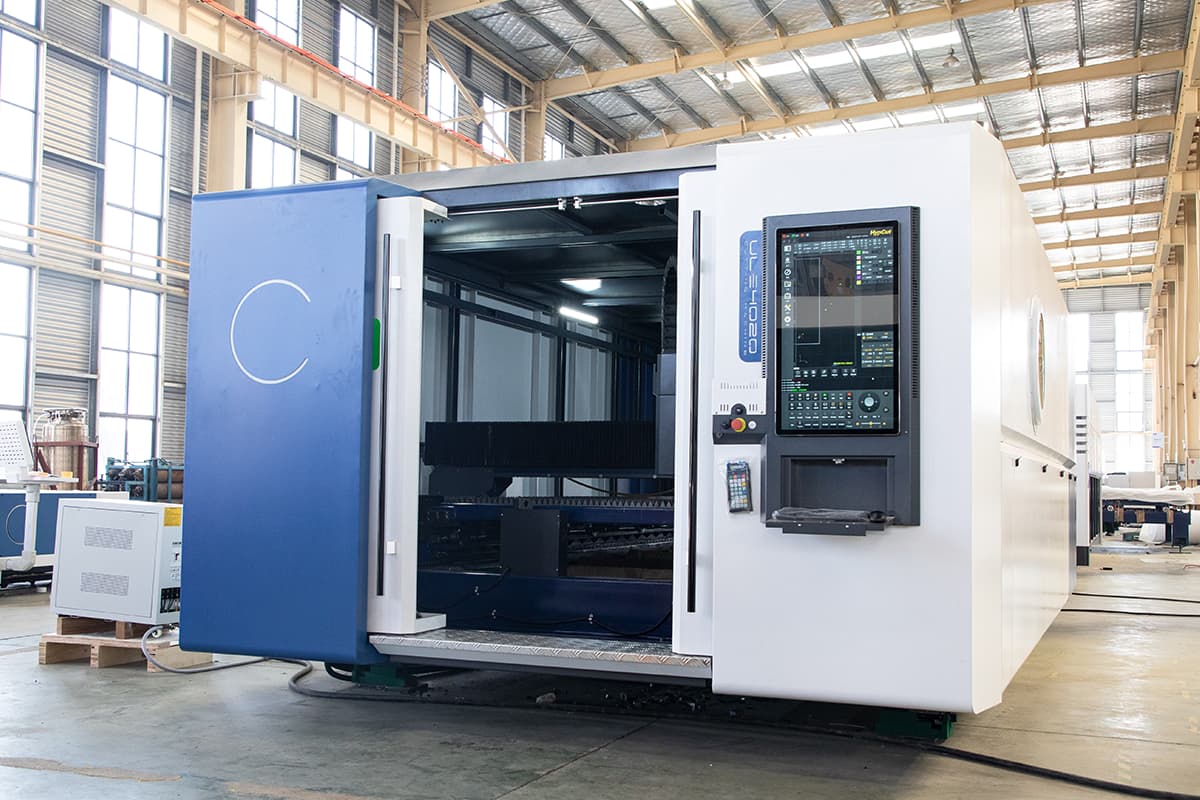
За оператори, работещи с оборудване с производствен капацитет — било то компактна Влакнесто-лазерна машина за рязане с единична маса за прецизна работа с листов материал или висококапацитетна Двуфункционална влакова лазерна машина за рязане която обработва както плочи, така и тръби — действа същата физика. Софтуерът може да изглежда модерен и интуитивен, но лъчът все още се подчинява на термодинамиката, а не на естетиката на дизайна.
Капанът “Перфектен дизайн”: Как безупречните файлове унищожават реалните материали
Митът “Принтирай и забрави”: Защо лазерното рязане е фундаментално различно от 2D печата
Мастиленоструйният принтер пръска течност върху повърхността и с това приключва. Лазерният резач премахва материал чрез изпаряване. Това означава, че физическите свойства на вашето “платно” имат много по-голямо значение от пикселите във файла ви. Когато изпращате задача към лазера, вие не просто прехвърляте изображение — вие задействате термодинамично събитие. Плътност, съдържание на влага, нива на смола и вътрешна структура — всичко това определя дали ще получите ясна граница или миниатюрен пожар.
Веднъж наблюдавах любител, който се опита да “принтира” снимка с висока резолюция върху гофриран картон, използвайки същите настройки, които използва за шперплат. Картонът е предимно въздух и лепило, така че вместо леко гравиране на повърхността, лазерът запали вътрешните канали. За секунди целият лист се превърна в светещ правоъгълен комин. Той стоеше и чакаше радостното “Готово” сигналче, докато машината се опитваше да подпали работилницата.
За да избегнете такива катастрофи, третирайте всеки нов материал като физически експеримент — не просто като нов формат хартия.
Вектор срещу Растер: Давате ли инструкции на лазера да следва непрекъснати траектории или да гравира точка по точка?
Лазерът работи в два основни режима на движение, и объркването им е най-бързият начин да превърнете десетминутна задача в тричасово изпитание. Растеризирането е като косене на трева: главата на лазера се движи напред-назад, изстрелвайки бързи импулси, за да изгради изображението точка по точка (гравиране). Векторното рязане, от друга страна, е като използване на скалпел: лазерът следва една непрекъсната траектория, за да изреже форми или да маркира прецизни линии.
Един начинаещ донесе лого, което изглеждаше като прост черен контур — но беше запазено като растерно изображение с ниска резолюция. Вместо да очертае кръга за секунди, машината прекара двадесет минути, “бръснейки” цялата дървена повърхност пиксел по пиксел. Натрупаната топлина изкриви дъската така, че заприлича на чипс от картофи. Ако беше използвал векторна траектория, работата щеше да е приключила, преди да погледне телефона си.
След като разберете разликата, можете да зададете различни мощности в рамките на един и същ дизайн — висока мощност за рязане, по-ниска за декоративно гравиране — и да завършите всичко с едно изпълнение.
Тайната на керфа: Защо перфектно измерените застъпващи се части пак отказват да паснат
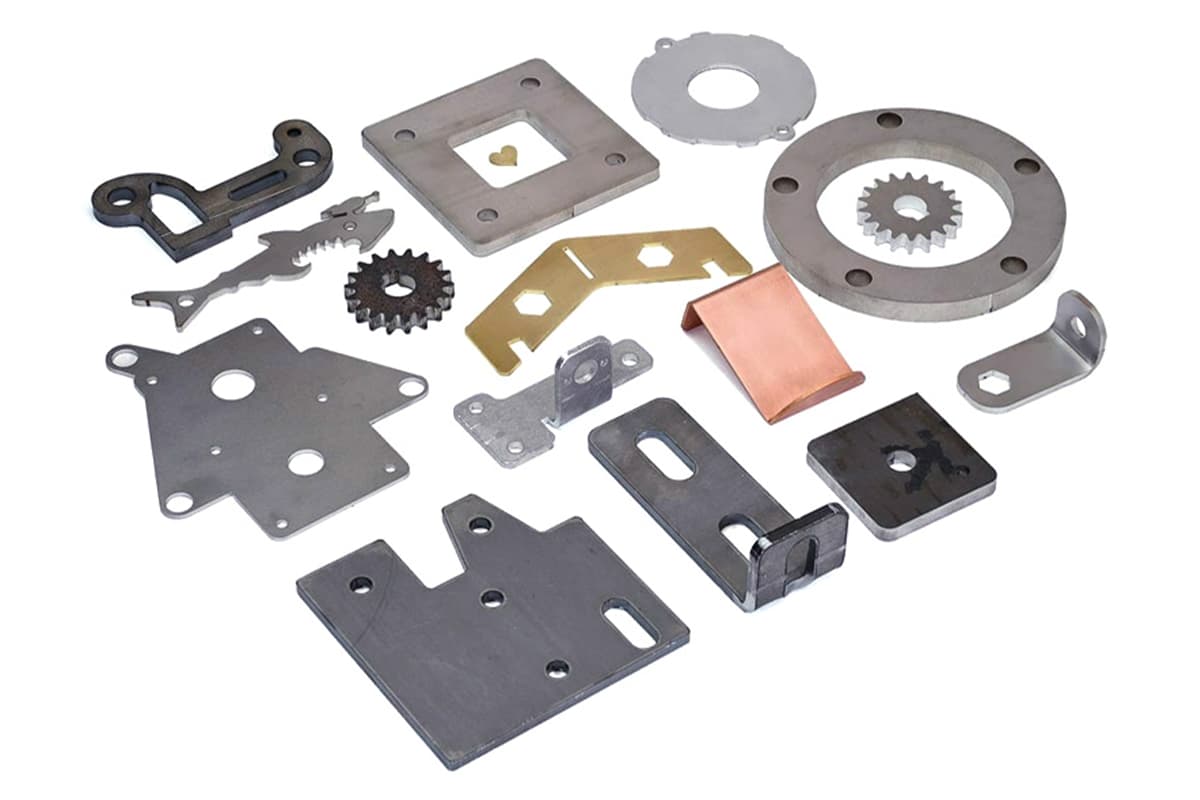
В дигиталния свят линията няма дебелина. В реалния свят лазерният лъч има — обикновено между 0,1 мм и 0,2 мм — и изпарява материал, докато преминава през него. Този “липсващ” материал се нарича керф. Ако проектирате два квадрата от 50 мм, които да се съединят плътно, лазерът ще премахне около 0,1 мм от всяка страна, оставяйки пролука от 0,2 мм. Изведнъж вашето “перфектно” съединение се усеща като хлабав зъб.
Познавах човек, който прекара три седмици, проектирайки сложен, 50-компонентен часовник с зъбни колела в Illustrator. Той никога не отчете керфа. Когато най-накрая завърши рязането и вдигна листа шперплат, всяко зъбно колело падна направо през решетъчния под като пясък през пясъчен часовник. Всяко беше само частица от милиметъра твърде малко, за да се зацепи. За миг двадесет квадратни фута премиум балтийска бреза се превърнаха в много скъпа дървесина за огрев.
Поправката е проста по принцип: трябва да “офсетнете” вашите траектории. С други думи, направете частите си леко по-големи в дизайна, за да излязат с точните размери след като лазерът направи среза.

Невидимата физика: Фокус, подравняване и въздушен поток
Какво наистина означава “фокусно разстояние” на режещата повърхност (и защо разлика от няколко милиметра може да съсипе всичко)
50-ватовият лазер не е 50-ватов светлинен меч; той е по-скоро като 50-ватова крушка, принудена да премине през увеличително стъкло. Когато лъчът напуска тръбата, той е приблизително с ширината на молив. За да се изреже 6 mm акрил, тази енергия трябва да бъде компресирана в точка не по-голяма от върха на игла.
Тази компресия се случва чрез леща, която оформя лъча във вид на пясъчен часовник. Най-тясната точка — “талията” — е единствената зона, в която рязането е наистина ефективно. Ако материалът ви се намира дори три милиметра над или под тази талия, плътността на енергията се разсейва. Това, което трябва да бъде инструмент за прецизно рязане, се превръща в тъп източник на топлина, който разтапя материала, вместо да го изпарява чисто.
| Тип леща | Размер на петното | Концентрация на енергията | Производителност при рязане | Типичен резултат |
|---|---|---|---|---|
| Леща с фокусно разстояние 2 инча | По-малко | По-висока | Чисти, прецизни разрези | Рязки ръбове, минимално овъгляване |
| Леща с фокусно разстояние 4 инча | По-голямо | По-ниска | Слаба концентрация при тънки материали | Изгаряне, покафеняване, непълни разрези |
Веднъж наблюдавах как един студент се опитваше да изреже деликатни дантелени шарки върху картон, използвайки леща с фокусно разстояние 4 инча, защото предполагаше, че “по-голяма леща означава повече мощност”. В действителност, лещата с фокус 4 инча произвежда значително по-голям размер на точката от тази с 2 инча, което прави невъзможно концентрирането на енергията достатъчно, за да изреже влакната чисто.
Вместо с чисти разрези, той се озова с хартия, която изглеждаше сякаш е извадена от изгоряла къща — кафява, крехка и миришеща на дим. Той продължаваше да увеличава мощността до 100%, което само засили ефекта на препичане. Проблемът не беше в мощността; той беше във фундаменталната геометрия на лъча.
Ръчен срещу автоматичен фокус: кога да се доверите на машината — и кога нейните сензори ви подвеждат
Повечето съвременни лазерни резачи включват автоматичен фокусен “плунжер” или ултразвуков сензор, предназначени да контролират фокусното позициониране автоматично. Тези системи повдигат леглото, докато материалът не задейства физически превключвател или не отрази звукова вълна обратно към главата. Това работи добре при идеално плоски, непрозрачни материали като шперплат. Но щом се появи неравност, сензорът бързо може да се превърне в проблем. Той не може да засече празнина в пчелната решетка на леглото и със сигурност не може да разпознае лист прозрачен акрил, който не отразява правилно.
При усъвършенстваните фибърни системи с автоматизиран Z-контрол — често срещани в индустриални платформи като Двуфункционална влакова лазерна машина за рязане— автоматичното фокусиране значително подобрява ефективността. Но дори там, изкривен ламаринен лист, повърхностен слой или неравности в тръбите могат да заблудят сензорите. Автоматизацията намалява риска; тя не елиминира физиката.
Начинаещ в моята работилница веднъж се опита да използва автоматичен фокус върху парче дърво със голям чеп точно под сензора. Плунжерът пропадна направо през отвора. Тъй като никога не регистрира очаквания “щрак”, машината продължи да повдига моторизираното легло. Дървото се натисна в лазерната глава, счупи ремък и извади огледалата от калибрировка, преди той да успее да натисне аварийния стоп. Той се довери на бутона “авто” повече, отколкото на собствените си очи — и това му струва цяла седмица престой.
Подравняване на леглото: скритият виновник зад разрези, които режат чисто отляво, но се провалят отдясно
Можете да инсталирате най-скъпия обектив на пазара, но ако леглото на машината ви не е перфектно успоредно на движението на лазерната глава, фокусната точка ще се измества по време на работа. При машина с голям формат наклон от само един градус върху легло с дължина 36 инча може да остави лъча идеално фокусиран отляво и почти 15 мм извън фокус отдясно. Начинаещите често погрешно го приемат за “слаби зони” в лазерната тръба и се опитват да компенсират, като забавят машината — само за да получат силно овъглени ръбове от страната, която всъщност е била правилно фокусирана.
Веднъж наблюдавах студент, който изрязваше голяма топографска карта на Тихоокеанския северозапад. Крайбрежната зона отляво излезе остра и прекрасно дефинирана. Но когато лазерът достигна Скалистите планини от дясната страна на леглото, лъчът беше толкова извън фокус, че изцяло спря да реже и започна да “гравира” широка, изгорена бразда. Тя предположи, че лазерът “губи мощност”. В действителност дясната страна на пчелната решетка беше провиснала само с два милиметра след години на употреба.
Air Assist: Не просто функция за безопасност при пожар, а механичният ключ към чисти, без овъглени ръбове
Дюзата за въздушна помощ прави много повече от това да угася случайно възпламеняване — тя функционира като метла за фотоните. Когато лазерът удари материала, той създава облак от дим, изпарена смола и фини отпадъци. Ако този дим остане по пътя на лъча, той абсорбира част от енергията на лазера преди тя да достигне повърхността, ефективно “засенчвайки” среза. Като насочите постоянна струя компресиран въздух директно в прореза, прочиствате оптичния път и насилвате топлината надолу през среза, драстично намалявайки овъгляването на ръбовете.
Един любител донесе впечатляваща плоча от бял явор и изключи въздушната помощ, защото шумът бил “досаден”. Само за няколко минути дим, наситен със смола, се издигна от среза и покри долната страна на скъпия му фокусиращ обектив с дебел, лепкав слой сажди. Тъй като саждите са черни, те абсорбират топлината от лазера. Обективът, неспособен да издържи на последвалото термично напрежение, се напука на три части по време на рязане. Спести си малко шум — и си купи резервен обектив $400.
Безопасност и материална реалност: Списъкът “Никога не режи”
PVC, токсични изпарения и стопени оптики: материали, които могат трайно да повредят машината — или белите ви дробове
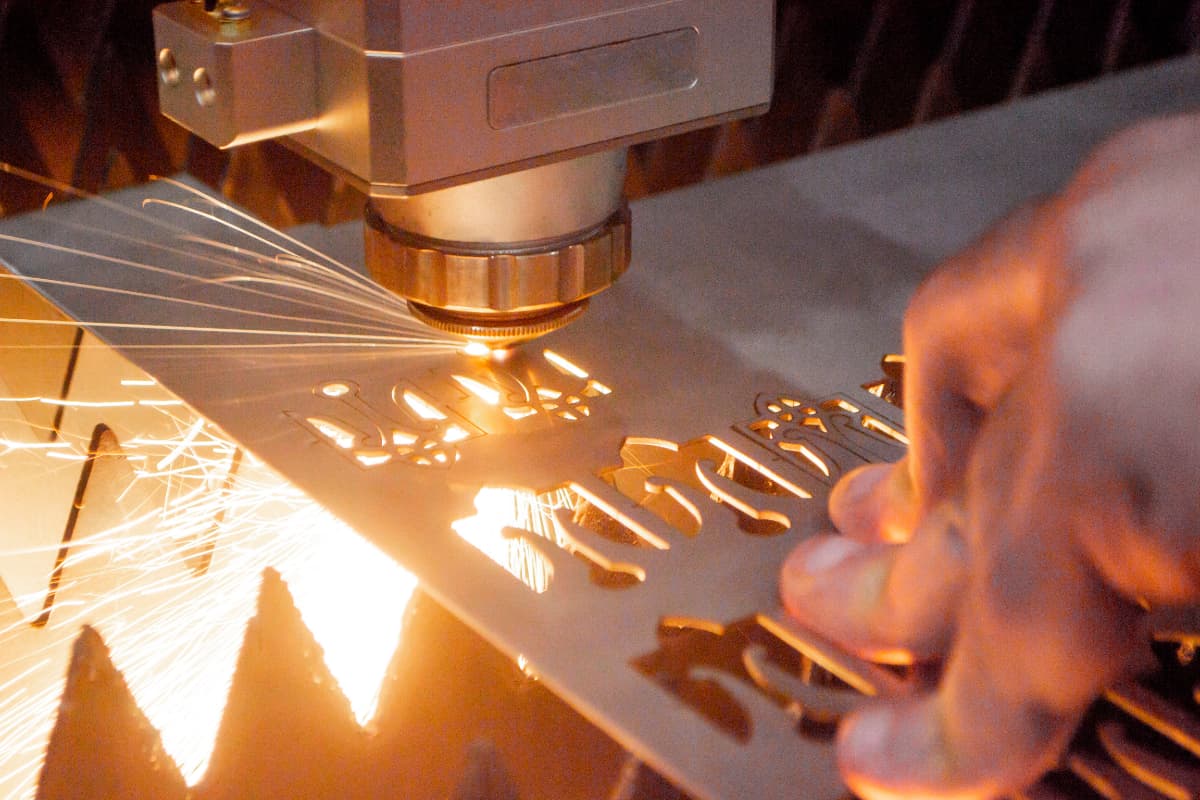
Един студент веднъж се опита тайно да сложи винтидж винилова плоча върху моето легло за рязане, за да я превърне в ретро стенен часовник. Мислеше, че е хитър. Натиснах аварийното спиране, преди лъчът да може да пробие първата бразда, защото “винил” е просто съкращение за поливинилхлорид (PVC). Когато мощен лазер удари PVC, не само го изрязвате — вие нарушавате неговите химични връзки и освобождавате хлорен газ.
Когато този газ се комбинира с влагата във въздуха — или с влагата по дихателните ви пътища — се образува солна киселина.
Начинаещите често предполагат, че съвременните функции за безопасност ще ги предпазят от лоши решения. Вярно е, че нараняванията, причинени от лазери, намаляха драстично след като производителите започнаха да затварят машините и да добавят мощна система за отвеждане на изпарения, за да отговарят на стандартите за безопасност от клас 1. Но вентилаторът не може да защити самата машина от въздуха, който всъщност засмуква. Киселият газ, образуван от PVC, моментално ще премахне антирефлексното покритие от фокусния обектив $400 от цинков селенид. Докато преминава през системата за отвеждане, той корозира стоманените релси на портала, уврежда гумените ремъци и разяжда перките на вентилатора. Не можете да се защитите чрез инженерство от токсичната химия. Защо тогава операторите все още вярват, че вентилатор може да ги спаси?
Проблеми с вентилацията, които възникват дори когато изпускателният ви вентилатор работи на пълна мощност
Чувате изпускателния вентилатор от 1000 CFM, който реве като реактивен двигател, и предполагате, че шкафът ефективно разчиства дима. После отваряте капака и ви удря гъст облак изпарена смола от бреза. Индустриалните системи разчитат на светлинни бариери и интелигентни сензори, за да изолират напълно лазер от клас 4 — но никакво екраниране не може да компенсира фундаментално неправилния вътрешен въздушен поток.
Въздушният поток е флуидна система — не магически вакуум.
Ако входящият въздух (компенсиращ въздух) е ограничен, вентилаторът просто създава зона с ниско налягане и се върти неефективно. Често виждам начинаещи, които покриват цялата пчелна решетка с дължина 36 инча с един прекалено голям лист MDF. Изпускането се извършва под леглото, но материалът блокира отворите. Без възможност да излезе, димът се събира над повърхността, абсорбира енергията на лазера и оставя петна по дървото. Още по-лошо — някои оператори залепват предните решетки на входните отвори, за да спрат течение, напълно задушавайки въздушния поток. Как тогава можете да разберете дали вашият невидим въздушен поток всъщност работи?

Рискът от пожар е реален: тънката линия между контролираното горене и пълномащабната извънредна ситуация
Лазерното рязане по същество е прецизно управляван пожар. Използвате силно фокусирана светлина, за да запалите материала при контакт, като разчитате на скоростта на движение и въздушната помощ, за да изгасите малкия пламък, преди да се разпространи. Но разликата между чисто изпаряване на прорез от 0,1 мм и запалване на цялото легло е много по-тънка, отколкото повечето любители осъзнават.
Всяка овъглена катастрофа започва с момент на разсейване. В нашата работилница един потребител режеше структурен прототип от дебел гофриран картон — материал, който по същество е 80% въздух и 20% сухо гориво. Той се отдалечи, за да си вземе кафе, като мислеше, че машината може да работи без надзор. Но картонът лесно се запалва, а налягането на въздушната му помощ беше твърде ниско. Малка жар се образува вътре в гофрираните канали. Докато лазерната глава продължаваше да се движи, тя подхранваше жарката с кислород, превръщайки я в открит пламък. Когато се върна, огънят вече беше достигнал акрилните опори на портала. Ремъците се скъсаха, сваляйки лазерната глава право в пожара. Успяхме да спасим рамата с пожарогасител Halotron, но оптиката и моторите бяха напълно унищожени.
Тази опасност нараства драстично при евтините, открити диодни лазери, които заливат пазара за начинаещи. За разлика от индустриалните системи, те нямат запечатани корпуси, които ограничават достъпа на кислород, така че всяко възпламеняване има неограничен достъп до въздуха в помещението. Истинска извънредна ситуация започва в момента, когато лазерът спре да се движи, но продължава да излъчва — често поради срив на софтуера или механично засядане — концентрирайки хиляди градуси топлина върху една неподвижна точка.
Матрицата за тестване на материали: Настройване на параметрите без догадки
Защо копирането на “стандартните настройки” от YouTuber почти винаги се проваля на вашата машина
Един студент веднъж влезе в моята работилница с дигитален файл, прецизен достатъчно за авиационно машинно обработване — само за да го види как се превръща в овъглен, черен претцел, защото се беше доверил на “стандартни” настройки от онлайн форум. Това, което не беше взел предвид, е, че моята 80W тръба имаше над 2000 часа работа, докато експертът във форума използваше чисто нова система от 100W. CO2 лазерната тръба е консуматив: стъклен цилиндър, напълнен с газ, който губи мощност всеки път, когато изстрелва, подобно на гума, която губи грайфер с всяка измината миля. Ако използваш настройки от видео на три години, записано на различна машина и в различен климат, на практика се опитваш да се ориентираш в съвременен град с ръчно нарисувана карта от XIX век.
Плътността на материала е другият тих саботьор на “дефолтните” настройки. Веднъж гледах начинаещ, който се опитваше да изреже партида шперплат от бреза 3 мм, използвайки точно параметрите, които бяха работили безупречно предния ден. Това, което не осъзнаваше, беше, че този нов лист идваше от друга партида, произведена с по-плътен, забавящ горенето лепило на база урея-формалдехид. Лазерът удари скрит джоб с лепило, не успя да пробие и натрупаната топлина запали околните дървесни влакна, преди порталът да може да се придвижи нататък. Проектът завърши като овъглена купчина в кофата за отпадъци — само защото той третираше “3 мм бреза” като универсална константа, вместо като биологична променлива, каквато всъщност е. Мощност срещу Скорост: Прецизният баланс (и коя променлива да пожертваш първо)
Изкушаващо е да предположиш, че удвояването на мощността на лазера ще удвои дълбочината на рязане. В действителност, преносът на топлина не работи така. Когато лазерът се задържи на едно място, той създава “зона, засегната от топлина” (HAZ), където материалът не просто се изпарява — той се разтапя, овъглява, деформира и задържа остатъчна топлина.
Веднъж видях студент, който се опита да изреже дебел акрил, увеличавайки мощността до 100% и движейки се болезнено бавно, убеден, че грубата сила ще гарантира успех. Вместо чист ръб, прекомерната топлина превърна акрила в разтопена, мехуреста каша, която се сле обратно зад лазерната глава. Резултатът: повреден лист и лепкава, зловонна бъркотия, залепнала по решетъчната маса.
За да избегнеш този резултат, третирай всеки нов материал като контролиран физически експеримент — и си спомни, че скоростта е основната ти контролна променлива. Целта ти е да караш лазера с най-високата скорост, която все още осигурява чист разрез, като поддържаш мощността около 80–90% от номиналния максимум на тръбата.
Поддържането на реална мощност 100% е като да караш двигател на червената линия: прегрява вътрешната газова смес и значително съкращава живота на тръбата. Ако 90% мощност при дадена скорост не може да прорежe, устой на порива да увеличиш мощността. Първата ти корекция трябва да бъде леко намаляване на скоростта — или помисли за второ преминаване, вместо това.
Изпълнение на първата ти 10-минутна тестова решетка за установяване на базови метрики за нов материал
Единственият начин да премахнеш догадките е да позволиш на машината да разкрие своите граници чрез структурирана тестова матрица. Създай проста решетка от квадрати 10 мм: увеличавай мощността по оста X (например от 10% до 90%) и скоростта по оста Y (например от 5 мм/сек до 50 мм/сек).
Веднъж гледах разочарован майстор, който прекара два часа, “фино настройвайки” параметрите по един, изгаряйки половин лист скъп орех в процеса. Ако беше инвестирал само десет минути в правилно изпълнена матрица, щеше веднага да намери точката на баланс — чисти ръбове, пълно проникване и нулево овъгляване.
За индустриални потребители, които калибрират нови материали на фибърни системи, предоставените от производителя листове с параметри и технически каталог могат да бъдат ценна начална референтна точка. Но дори тогава винаги потвърждавай с собствена контролирана матрица, преди да преминеш към пълно производство.
Рисковете от пропускане на тази стъпка стават особено ясни при материали с ниска плътност, като гофриран картон. Един потребител направи “бърз тест”, като изряза една права линия, и тя изглеждаше напълно наред. Но когато стартира целия проект — детайлна топографска карта — гъстата мрежа от линии създаде интензивно натрупване на топлина, което еднолинейният тест никога не разкри. Тъй като не беше направил пълна матрица, за да определи безопасната горна граница на скоростта, картонът достигна точката си на самозапалване и на практика превърна лазерния шкаф в камина. Правилна тестова решетка би показала, че при избраното ниво на мощност му трябват 30% повече скорост, за да предотврати възпламеняване на материала.

Четене на резултатите: Диагностика на обгорели следи, прегаряне и непълни разрези под увеличение
След като завършиш решетката, не просто я погледни — анализирай я. Вдигни материала и виж дали квадратите падат сами. Това е “тестът за изпадане”. Ако трябва да натиснеш квадратчето с палец и то оставя надървена или разкъсана повърхност, тази настройка е неуспешна — дори горната страна да изглежда напълно изрязана. Много потребители пренебрегват керфа — ширината на материала, премахнат от лазера — която варира според това колко лъчът трепти или се дефокусира при намаляване на скоростта. Под увеличение, чистият разрез прилича на гладка, вертикална стена на каньон. Лошият разрез, за разлика от това, образува видимо “V”-образна форма, показваща, че мощността е била твърде ниска, за да запази целостта на лъча докрай до дъното на материала.
Задната страна на материала разкрива истината за твоя въздушен поток и фокус. Ако предната повърхност изглежда чиста, но долната е покрита с лепкава смола или белязана от "отблясък" (когато лазерът се отрази от решетъчната маса), скоростта ти е твърде ниска или въздушната поддръжка е недостатъчна. Веднъж студент ми донесе лист шперплат, който изглеждаше сякаш е изваден от огън. Горната повърхност беше безупречна, но той беше използвал прекомерна мощност без въздушна помощ, което причини кондензиране на изпарената смола отдолу и възпламеняване. Като изследвахме обгорелите следи отзад, установихме, че фокусната му точка беше настроена 2 мм твърде дълбоко. Лъчът се беше разширил отдолу, отделяйки топлина в дървото, вместо да го прорязва чисто.
Изпълнение на първия ти реален разрез: Контролен списък преди стартиране
Затвори очи и си представи, че натискаш "Старт" на стандартен настолен принтер. Отдалечаваш се, вземаш кафе и се връщаш към готова страница. Сега погледни 100-ватовия CO2 лазер пред себе си. Ако подходиш към тази машина със същата небрежност, поставяш работилницата си в сериозен риск от пожар.
Вече не си просто компютърен потребител. Ти си пилот.
Лазерният резач е по-близък до търговски самолет, отколкото до принтер. В момента, в който лъчът се включи, навигираш в турбулентни условия. Материалите се изкривяват при интензивна топлина. Лещите се разширяват. Въздушният поток се колебае. Ето защо всеки нов материал трябва да се третира като нов физически експеримент — не толкова предвидим, колкото изборът на стандартен формат хартия.
Настройки за експортиране на файл: Последна софтуерна проверка преди изпращане на дизайна към лазера
Един студент веднъж влезе в моята работилница с цифров файл, толкова прецизно изработен, че изглеждаше готов за авиационно машинно производство. Той беше прекарал три часа, усъвършенствайки Bézier криви и организирайки цветово кодирани слоеве, убеден, че безупречните софтуерни данни ще гарантират безупречни физически резултати. Натисна „старт“ — и машината едва одра повърхността на неговия брезов шперплат.
Софтуерът не може да надмине физическата реалност.
Начинаещите често предполагат, че ако разрезът не преминава докрай, просто трябва да прецизират кривата на мощността в настройките за експортиране. В много случаи обаче истинският проблем е механичното подравняване — нещо, което нито един софтуерен плъзгач не може да поправи. Ако вашата Z-ос се измества при температура, или кръговият поляризатор е монтиран под грешен ъгъл по време на поддръжка, лъчът ще удари материала като тъпа лъжица вместо като скалпел. Вашият файл за експортиране е просто полетният план. Машината все още трябва да извърши маршрута.
Наблюдение на първия проход: три визуални и слухови предупредителни знака, които изискват незабавно аварийно спиране
Повредите при рязане не се обявяват със мигащи червени светлини. Те се прокрадват чрез леко отклонение на параметрите. Един чист разрез може да изглежда почти идентичен на дефектен — докато внезапно всичко не се обърка катастрофално.
Това ни води до овъгленото фиаско на вложеното акрилно рязане. Един потребител пуснал мащабна 40-минутна задача за изрязване на петдесет взаимно свързани колела. Първите три излезли перфектно. Уверен, че всичко е настроено идеално, той се отдалечил, за да провери телефона си. Това, което не видял, било термичното „пълзене“: фокусната леща постепенно се нагрявала, разширявала и измествала фокусната точка нагоре. При дванадесетото колело лъчът вече не режел — той кипял акрила. Изпарената пластмаса се запалила. Вентилаторът за изгорелите газове подхранил пламъците като духало на ковачница, и когато усетил миризмата на дим, пчелната решетка вече се била превърнала в пълно химическо огнище. Щетите: леща $400 и един напълно унищожен чифт панталони.
Никога не се отдалечавайте от активно рязане. Никога.
Трябва активно да управлявате машината, като наблюдавате и слушате за фини признаци на отклонение. Ако линията на рязане внезапно пламне ярко оранжево вместо ясно синьо-бяло, вероятно вашият въздушен асистент е отказал — или скоростта е твърде ниска. Ако тонът на вентилатора за изгорели газове падне до напрегнат, муден бръмчене, системата ви за вентилация може да е запушена с отпадъци и димът е на път да замърси оптиката ви.
Диагностика по време на рязане: губи ли лазерът проникване заради загуба на мощност, грешка в скоростта или отклонение на фокуса?
Когато разрезът внезапно спре да прониква по средата на задачата, първият инстинкт на начинаещия е незабавно да увеличи мощността. Тази реакция е непълна — и потенциално опасна.
Прекомерната скорост може да предизвика прекъснат разрез (керф). Така може и недостатъчната мощност. Отклоняващ се фокус може да причини и двете. Ако просто увеличите мощността, без да изолирате истинската променлива, ще обгорите краищата и ще изкривите материала. Вместо това приложете процес на елиминиране.
Започнете, като проверите фокуса си. Ако разстоянието между дюзата и детайла се е променило — може би защото материалът се е изкривил нагоре от топлината — лъчът ще се дефокусира и разшири. Ако фокусът е наред, проверете ширината на керфа. Въпреки че първоначалният дизайн не е отчел керфа, сега можете да го използвате като диагностичен показател. Керф, който внезапно става по-широк и по-тъмен, сигнализира прекомерно топлинно натоварване, обикновено причинено от неправилна скорост. Ако керфът остане остро тънък, но не прониква напълно, вероятно имате спад на мощността — може би от претоварена лазерна тръба или замърсено огледало.
Ако отстранявате постоянни проблеми с проникването при индустриално оборудване, може би е време да се консултирате с техническия екип на производителя — не се колебайте да свържете се с нас за насоки при приложения, оптимизация на параметрите или техническа поддръжка при диагностика на системата.
Лазерното рязане възнаграждава прецизността, дисциплината и уважението към физиката. Ако го третирате небрежно, то ще ви накаже. Ако го третирате като контролирана наука — то ще се превърне в един от най-мощните инструменти за изработка, които някога ще управлявате.

















 Български
 English
 العربية
 বাংলা
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文