
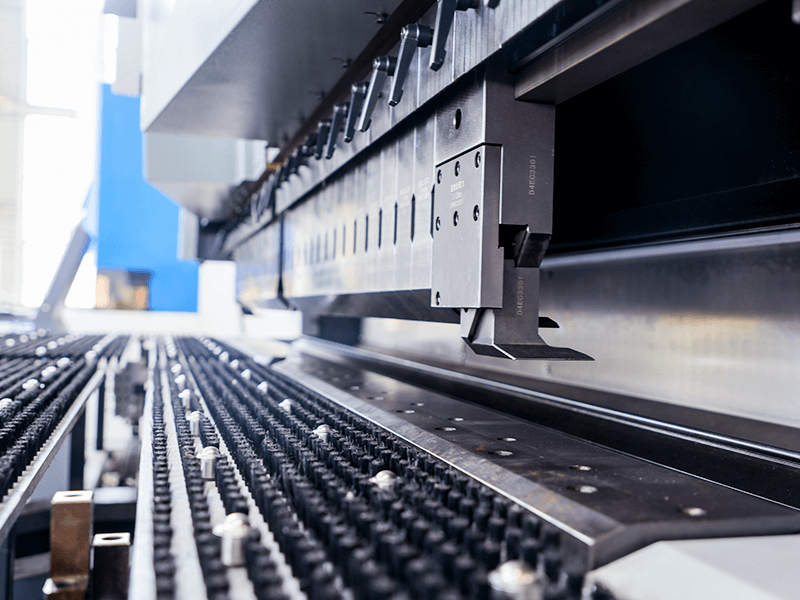
Панелният абкант често се описва като по-бърза алтернатива на абкант пресата. Това описание е непълно.
Отчет от цех през 2022 г. в The Fabricator съобщава за производителност на панелния абкант средно от четири до пет секунди на огъване. Цифрата е впечатляваща, но скоростта на ножа сама по себе си не обяснява разликата в производителността. Детайлът от ламарина трябва също да бъде зареден, подпрян, позициониран, завъртян, обърнат и преместен около вече оформените фланци. Всяко ръчно действие добавя време и създава нова възможност за грешка.
Панелният абкант променя целия този процес. Той поддържа заготовката, позиционира я автоматично, фиксира програмираната линия на огъване, огъва открития ръб и препозиционира детайла за следващото огъване. Когато геометрията е подходяща, няколко огъвания могат да бъдат завършени в една контролирана последователност с едно зареждане и едно разтоварване.
Тази статия обяснява как работи този процес, кои детайли печелят най-много от него, къде се появяват неговите ограничения и кога абкант пресата остава по-добрият избор.
Какво е панелен абкант?
Панелният абкант е автоматизирана система за огъване на ламарина, проектирана основно за тънки, широки панели с множество прави огъвания. Вместо да се изисква от оператора да подава листа към поансон и матрица преди всеки ход, машината поддържа детайла, докато манипулатор, държач на заготовката и огъващи ножове изпълняват програмирана последователност.
Работата му може да се обобщи с четири глагола:
- Поддържане: Заготовката лежи върху работна повърхност, вместо да бъде държана във въздуха през целия цикъл.
- Позициониране: Манипулатор подава или завърта листа, докато необходимата линия на огъване достигне станцията за огъване.
- Затягане: Държач на заготовката фиксира основния панел по протежение на линията на огъване.
- Огъване: Горен или долен нож оформя открития фланец около фиксирания ръб.
След това машината повтаря цикъла: позициониране, фиксиране, огъване и отново позициониране.
Един заготовка е плоският изрязан лист преди формоване. фланец е частта, която се простира отвъд огъвката. За да референция заготовката означава да се позиционира спрямо известна точка, така че машината да може да постави всяка огъвка точно.
Истинският продукт на абканта за панели не е просто бърз ход на огъване. Това е непрекъснат и повторяем процес, при който манипулирането и огъването са част от една и съща програма.
Как абкантът за панели се различава от абкант пресата
Абкант пресата обикновено оформя ламарина между поансон и матрица. Детайлът се позиционира спрямо задния ограничител, поансонът се спуска и материалът се огъва в отвора на матрицата. Между ходовете операторът или роботът трябва да изтегли, подпре, завърти, обърне и позиционира отново детайла.
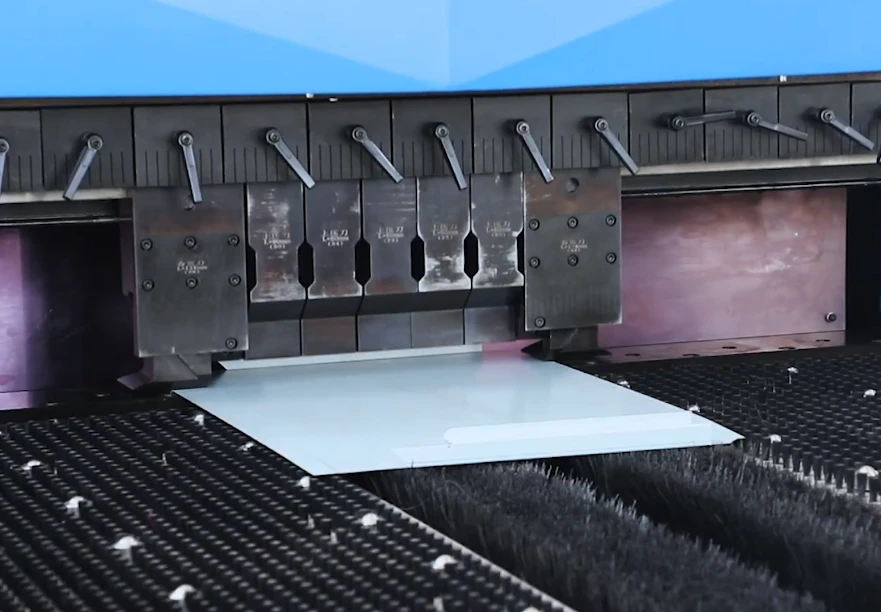
Абкантът за панели организира процеса по различен начин. Държачът на заготовката притиска листа, оставяйки единия ръб открит. След това огъващ нож се движи около този фиксиран ръб, за да оформи фланеца. По-голямата част от панела остава подпряна по време на операцията.
Тази разлика променя производствения маршрут.
При ръчно обслужвана абкант преса, четиристранен панел обикновено се обработва като поредица от отделни представяния: позициониране, огъване, изтегляне, завъртане, подпиране и повторно позициониране. Абкантът за панели третира съвместимите огъвки като една свързана последователност. Манипулаторът извършва подаванията и ротациите, докато машината запазва контрола върху заготовката.
Резултатът е по-малка зависимост от повтарящото се ръчно манипулиране. Това е особено ценно, когато панелът е широк, труден за балансиране или труден за поддържане под прав ъгъл спрямо ограничителя.
Въпреки това, сравнението не е просто “автоматизирано срещу ръчно”. Модерните абкант преси могат да включват роботизирано манипулиране, автоматична смяна на инструменти, измерване на ъгъла и друга автоматизация. Техният основен метод на формоване все още предлага по-голяма гъвкавост за необичайни профили, дебел материал, специализирани инструменти и части, които не могат да преминат през фиксирания път на манипулация на абканта за панели.
От практическа гледна точка, абкант пресата започва с изключително гъвкава операция по формоване. Абкантът за панели започва със система за контролиран поток на детайлите.
Защо поддържането на листа подпрян е важно
Широкият лист може да бъде труден за управление, дори когато е лек. Неподпряните зони провисват, центърът на тежестта се измества при издигане на фланците и операторът може да се наложи да повдига материала, докато поддържа линията на огъване правилно реферирана.
Подпирането на панела променя този физически проблем. Заготовката остава върху стабилна повърхност, докато манипулаторът установява нейната позиция, а държачът фиксира линията на огъване. Точността зависи по-малко от това дали операторът държи листа на една и съща височина и ъгъл при всеки цикъл.
Това подобрява повторяемостта още преди ножът да се е задвижил. След като последователността е доказана, всяка съвместима заготовка може да следва същия маршрут: рефериране, подаване, притискане, сгъване, освобождаване и завъртане.
Дебелината на материала, твърдостта, посоката на валцуване и пружинирането все още влияят на резултата. Обратно пружиниране е лекото еластично възстановяване, което настъпва след премахване на силата на огъване. Огъването на панели не елиминира тези променливи, но премахва голяма част от вариациите, причинени от ръчното подаване и подпиране.
Ползата се натрупва при работа с многократни огъвки. Спестяването на едно завъртане е незначително. Премахването на няколко повдигания, контакти с ограничители, обръщания и проверки на ориентацията от всеки повтарящ се детайл може едновременно да промени производителността, нуждата от труд и последователността.
Проследете един лист през цикъл на огъване на панели

Разгледайте правоъгълна заготовка за врата на шкаф, която се нуждае от прави фланци от четирите страни. Операторът или автоматизираното подаващо устройство я зарежда веднъж. След това машината трябва да позиционира заготовката, да оформи всеки ръб и да запази контрола, докато частта е готова.
1. Зареждане и рефериране на заготовката
Заготовката навлиза в работната зона в известна ориентация. Зареждането я поставя вътре в машината; реферирането установява точното ѝ положение спрямо инструментите.
Тази разлика е важна. Автоматизацията не може да коригира обърната заготовка, неправилно отрязан лист или грешен материал. Тя точно ще повтори лошо начално състояние, освен ако идентификацията и проверката не са надеждни.
След като бъде реферирана, заготовката обикновено остава под контрола на машината през цялата програмирана последователност. Операторът не трябва да установява местоположението отново за всяко огъване.
2. Затягане на първата линия на огъване
Манипулаторът премества необходимата линия на огъване към станцията за сгъване. Държачът на заготовката се спуска и фиксира централния панел, оставяйки фланеца достъпен.
Активната дължина на затягане трябва да съответства на огъването и да избягва намеса в елементи, оформени по-късно. При машини с регулируеми или сегментирани инструменти за затягане, работната дължина често може да се променя автоматично. Това намалява физическите смени на инструменти, въпреки че правилната настройка и планирането на последователността остават от съществено значение.
3. Оформяне на фланеца
С фиксиран лист, огъващ нож сгъва открития ръб. При стандартна конфигурация един нож оформя огъвания нагоре, а друг – огъвания надолу.
Възможността за огъване в двете посоки е най-ценна в рамките на една последователност. Машината може да произвежда противоположни фланци, без да изисква от оператора да обръща и ръчно да поддържа детайла след всяка промяна в посоката на огъване.
4. Освобождаване, завъртане и препозициониране
След огъването държачът се освобождава и манипулаторът подава или завърта детайла към следващия ръб. Той може да завърти заготовката на 90 или 180 градуса, като същевременно поддържа нейната референция.
Тези движения заменят работа, която иначе би включвала изваждане на детайла, носене на тежестта му по време на завъртане, намиране на следващия ръб и поставянето му срещу ограничител.
Геометрията сега става решаваща. Всеки нов фланец превръща някога плоския лист в триизмерен обект. Оформените ръбове трябва да преминават свободно покрай държача, ножовете, масата и манипулатора по време на всички последващи движения. Огъване, което е лесно при плоска заготовка, може да стане недостъпно, след като е оформен съседен фланец. Използвайки своето портфолио от CNC машини за огъване и автоматизация на ламарина, ADH Machine Tool разглежда тази връзка по-подробно в своето ръководство за структурата на панелните абканти и сложната геометрия на детайлите.
Следователно програмата съдържа повече от ъгли на огъване. Тя също така определя ред, който запазва достъпа и хлабината от първото до последното сгъване.
5. Разтоварване на готовия детайл
След последното огъване машината представя готовия компонент за изваждане. Оператор може да го разтовари или робот, конвейер или система за подреждане могат да поемат тази задача.
Важната мярка е целият маршрут: едно зареждане и едно разтоварване могат да обхванат няколко автоматични операции по позициониране, затягане и сгъване. Това е по-важно от спестяването на част от секундата при изолирано движение на ножа.
Какво все още прави операторът
Огъването на панели намалява необходимостта от повтарящ се ръчен контрол, но не премахва нуждата от познаване на процеса. Уменията се изместват от ръчно изпълнение на всяко огъване към планиране и контролиране на целия маршрут.
В зависимост от нивото на автоматизация, хората все още могат да:
- Потвърждават заготовката, материала, ориентацията и програмата.
- Избират инструменти и валидират последователността на огъване.
- Отчитат пружинирането и извършват корекции на размерите.
- Инспектират и одобряват първата детайлна бройка.
- Наблюдават качеството и реагират на аларми или изключения.
- Зареждат заготовки, разтоварват детайли или управляват последващия поток.
При ръчно зареждана машина за огъване на панели, операторът може да поставя заготовката и да премахва готовия компонент, докато машината извършва цялото вътрешно позициониране и формоване. Следователно “ръчно” може да описва зареждането на материала, а не ръчно контролираното огъване.
Полуавтоматичната клетка прехвърля избрани гранични задачи към захранващи устройства, конвейери или роботи. Напълно автоматизираната клетка може да извлича заготовки, да формова детайлите и да премахва или подрежда продукцията. Дори тогава програмирането, проверката, поддръжката, справянето с изключения и инспекцията остават необходими.
По-малко докосване не означава по-малко експертиза.
Къде машините за огъване на панели се справят най-добре
Най-добрите детайли за огъване на панели споделят разпознаваем модел: сравнително тънки, широки заготовки със стабилна централна зона, няколко достъпни прави огъвания около краищата и достатъчен производствен обем за повторно използване на програмирането и настройките. За производители, търсещи огъване с CNC и автоматизация на листовия метал за тези приложения, една машина за огъване на панели ADH Machine Tool предлага практична следваща стъпка към по-голяма ефективност и повторяемост.
Честите примери включват:
- Тави и плитки кутии.
- Врати на шкафове, странични панели, рафтове и капаци.
- Електрически табла и панели за достъп.
- Панели за домакински уреди и декоративни капаци.
- Кутиеобразни детайли с крайни фланци, подгъви или обръщания, които се вписват в работния обхват на машината.
Имената на продуктите сами по себе си не доказват съвместимост. Една врата на шкаф може да бъде идеална, докато друга с дълбоки стени, препятстващи подгъви, специални форми или хардуерни елементи може да не бъде.
Най-подходящите кандидати обикновено съчетават четири характеристики.
Множество огъвания от няколко страни
Автоматичното позициониране има повече възможности за създаване на стойност, когато детайлът изисква няколко завъртания, обръщания и контакти с ограничителите на абканта. Четири огъвания, разпределени около голям панел, могат да бъдат по-изгодни от шест прости огъвания по един достъпен ръб.
Показателният критерий не е само броят на огъванията. Това е броят на ръчните намеси, които процесът може да елиминира.
Стабилна и достъпна геометрия
Машината се нуждае от достатъчно непрекъсната ламарина, за да захване и реферира заготовката. Линиите на огъване трябва да бъдат достижими, докато вече оформените фланци трябва да останат извън обсега на инструментите и конструкцията.
Широките централни повърхнини и правите огъвания по ръбовете са благоприятни, тъй като позволяват на детайла да остане поддържан и контролиран по време на завъртане.
Повтарящи се фамилии детайли, а не само огромни партиди
Панелното огъване не изисква класическо масово производство. Една работилница може да произвежда тесни страници за шкафове една седмица, широки капаци следващата и отново предишните размери по-късно. Ако тези детайли споделят материал, инструменти и логика на огъване, те образуват повтаряща се фамилия.
Доказани програми и последователности могат след това да бъдат използвани повторно за цялата фамилия. Няколко умерени партиди могат да оправдаят автоматизацията по-ефективно от една голяма поръчка, която никога не се повтаря.
Няма универсално минимално количество. Точката на рентабилност зависи от спестения труд за всяко изделие, честотата на повтаряемост, разходите за настройка и програмиране, както и от това дали огъването вече е тясно място в производството.
Висок риск при манипулация или качество
Широките козметични панели са уязвими всеки път, когато бъдат повдигани, завъртани, плъзгани или удряни. Контролираната манипулация може да намали възможностите за надраскване, неправилно ориентиране и несъответстващ контакт с ограничителите.
Автоматизацията не гарантира безупречна повърхност. Скобите, опорите, ножовете, замърсяванията и защитното фолио все още могат да оставят следи по детайла. Въпреки това, контролираният маршрут може да създаде по-малко повреждащи контакти в сравнение с многократното ръчно манипулиране.
Същата логика се прилага и за персонала. Големите тънки панели може да не са тежки, но са неудобни за работа. Автоматизираното манипулиране позволява на оператора да се съсредоточи върху зареждането, инспекцията и контрола на процеса, вместо физически да се бори с листа ламарина, за да го постави в позиция.
Геометрични и материални ограничения
Една заготовка може да се вписва в обявените от машината параметри за дължина и дебелина, но да се провали по време на самата последователност на огъване. Машината трябва да я захване, да установи референция, да достигне до всяко огъване, да завърти променящата се форма, да избегне сблъсъци и да запази контрол до финалната операция.
Обявеният капацитет описва отделни граници. Производствената съвместимост изисква детайлът да остане в рамките на всички тях едновременно.
Дебелина и материал
Машините за огъване на панели се свързват основно с тънка ламарина, въпреки че точният капацитет варира според машината, дължината на огъване, класа на материала и инструментите. Някои публикувани ръководства дават приблизителни диапазони близо до 0,4–3,0 мм за мека стомана, 0,4–2,0 мм за неръждаема стомана и 0,5–4,0 мм за алуминий. Това са примери, а не универсални граници.
Два листа с еднаква дебелина могат да изискват различни сили на формоване и корекции на пружинирането. Поради това неръждаемата стомана, алуминият и меката стомана трябва да се оценяват поотделно. Правилната проверка използва специфичните за материала данни за капацитета на производителя за действителната дължина на огъване и необходимия радиус.
За следващата стъпка разгледайте портфолиото на ADH Machine Tool за CNC огъване и автоматизация на обработката на ламарина в неговото изтегляемите брошури, след което сравнете съответните спецификации на машината с вашите изисквания за материал, дължина на огъване и радиус.
Размер на заготовката, тегло и ротация
Максималната дължина и ширина показват дали плоска заготовка може да влезе в работната зона. Те не доказват, че тя може да се върти.
По време на завъртане диагоналът на заготовката преминава през по-голяма площ от всяко от страничните измерения. Всеки нов фланец променя този обхват. Манипулаторът трябва също така да ускорява, спира и държи растящия компонент, без да губи позиция.
Реалистичният преглед включва размерите на заготовката, диагоналния обхват, теглото на готовия детайл, зоната на захващане и хлабината по време на цялото програмирано движение.
Къси фланци и дълбоки стени
Много късите фланци могат да оставят недостатъчно материал за стабилно затягане или достъп на ножа. Някои насоки в индустрията идентифицират около 8–10 мм като зона с общо предизвикателство, но истинският минимум е специфичен за машината и детайла.
Високите фланци създават обратния проблем. Дълбоката стена може да удари ножа, държача, опорната повърхност, манипулатора или рамката по време на следващото завъртане. Промяната на реда на огъване понякога може да отвори маршрут, но срещуположните дълбоки стени или вътрешните прегъвания могат да затворят всяка възможна последователност.
Подгъви, прегъвания, изрези и неправилни ръбове
Подгъвът прегъва ръб обратно към или близо до листа, обикновено чрез остро предварително огъване и операция по затваряне. Машината се нуждае от достатъчно хлабина и подходящи инструменти и за двете стъпки. Тя може да успее да направи първото прегъване, но не и да затвори подгъва без сблъсък или оставяне на следи.
Изрезите могат да попречат на захващането и позиционирането. Голям отвор може да премахне предпочитаната зона за контакт на манипулатора, докато прорез по протежение на референтния ръб може да отслаби локализацията. Отворите близо до огъвка могат да се деформират, а неправилните външни профили могат да станат нестабилни по време на въртене.
Специални инструменти или методи за задържане могат да решат някои от тези случаи, но те добавят разходи и могат да намалят броя на детайлите, които споделят една и съща настройка.
Материали с покритие, предварително боядисани и декоративни материали
Покритието на материала е част от съвместимостта на процеса. Боята се разтяга от външната страна на огъвката и се свива от вътрешната. Неподходящият радиус може да напука или набръчка покритието, дори когато самият метал остава здрав.
Алуминиевите повърхности могат да поемат отпечатъци от скобите или опорите. Защитното фолио може да намали надраскването, но може също така да промени триенето, да се нагъне в края или да направи захващането по-малко последователно.
Правилната оценка следва пълната карта на контактите: повърхност за зареждане, опори, точки на захващане, път на въртене, скоби и инструменти за огъване. Производствените изпитания трябва да използват действителната сплав, закалка, дебелина, покритие, фолио, посока на влакната и козметичен стандарт.
Кога абкантът е по-добрият избор
Абкантът обикновено предлага по-практичен подход, когато работата е доминирана от изключения.
Той остава силно решение за дебели материали, нестандартни детайли с малък обем, необичайни профили, тесни отмествания, скосени ръбове, затворени или полузатворени сечения и работа, изискваща специализирани поансони или матрици. Опитен оператор може да препозиционира труден компонент по начини, които манипулаторът на автоматичната машина за огъване на панели може да не позволява.
Тази гъвкавост има ясна икономическа стойност. За единична конзола може да бъде по-бързо да се изберат налични инструменти и всяко огъване да се позиционира ръчно, отколкото да се разработва и валидира автоматизирана последователност, която никога повече няма да бъде използвана.
Абкантът често е за предпочитане, когато:
- Материалът или дължината на огъване надвишават капацитета на машината за огъване на панели.
- Дълбоки стени или бордове пречат на ротацията и достъпа на инструментите.
- Детайлите изискват специални инструменти за формоване или сложни профили.
- Проектите се променят често и програмите имат малка стойност за повторна употреба.
- Размерите на партидите са малки и ръчната обработка е ограничена.
- Необходима е преценка на оператора за справяне с различно изключение във всеки чертеж.
Ръчната намеса не е автоматично загуба. В среда с голямо разнообразие тя често е източникът на производствена гъвкавост.
Защо “универсалните инструменти” не означават неограничени възможности
Много машини за огъване на панели използват общо инструментално оборудване за широк спектър от съвместими размери. Автоматичното регулиране може да промени активната работна дължина и да намали търсенето на инструменти, подравняването и физическата смяна.
Това е съществено предимство, но “универсален” не означава неограничен. Инструментите все още заемат физическо пространство. Остриетата все още се нуждаят от достъп. Материалът все още има ограничения по отношение на дебелина, радиус и формоспособност. Специалните профили може да изискват специализирани инструменти, вторична операция или абкант.
Автоматичната настройка също не може да реши дали една последователност е жизнеспособна. Програмистът трябва да определи кой фланец се оформя пръв, как следващите ръбове ще преминат през машината, къде детайлът може да бъде захванат и как трябва да се коригира пружинирането.
Инспекцията на първия детайл остава доказателството, че цифровият маршрут произвежда приемлив физически компонент.
Тествайте представителни детайли преди покупка
Една лесна демонстрационна заготовка доказва малко. Един смислен тест използва граничните детайли, които е най-вероятно да затруднят автоматизирания маршрут.
Тествайте пълната последователност върху детайли, които представляват:
- Най-големият диагонал и най-голямото крайно тегло.
- Най-малката зона на захващане и най-слабият референтен ръб.
- Най-късият фланец, най-високата стена, най-дълбоката кутия и най-тесният подгъв.
- Всеки подгъв, остър завой, отместване, изрязване, прорез или неправилен профил.
- Действителният производствен материал, покритие, фолио и посока на нишката.
Не оценявайте само изолирани демонстрационни огъвания. Инспектирайте цялата част за ъгли, размери на фланците, изкривяване, напукване, повърхностни белези и повторяемост. Пребройте всяко ръчно коригиране, повторно захващане, обръщане, вторична операция и корекция извън машината.
Ако операторът трябва редовно да прекъсва последователността, детайлът не е постигнал обещания автоматизиран маршрут. Той все още може да се вписва в смесен процес, но икономическият модел трябва да включва тези намеси.
Изпълнете няколко представителни за производството заготовки, вместо една необичайно лесна за обработка проба. Договорете критериите за приемане преди теста, включително допуските за размери и ъгли, козметичното качество, разрешената намеса, честотата на инспекциите и точните начални и крайни точки, използвани за измерване на времето на цикъла.
За помощ при превръщането на тези критерии за приемане в оценка на доставчик или производствен тест, свържете се с ADH Machine Tool. Нейните решения за огъване, базирани на CNC, се поддържат от дисциплинирани производствени процеси и процеси за контрол на качеството, което прави екипа подходящ партньор за преглед на пробни детайли, допуски, изисквания за финишна обработка и очаквания за времето на цикъла.
Одитирайте пълния производствен маршрут
Изборът между машини трябва да започне с представителни фамилии детайли, а не със скорости от брошури. Проследете всяка фамилия от заготовката до приетия компонент и запишете работата, която реално се извършва.
Пребройте огъванията, ръчните завъртания, обръщанията, повторните захващания, контактите с ограничителите, смените на инструментите, товаренето, разтоварването, подреждането, инспекцията, преработката и движението между процесите. Включете програмирането, тестването, настройката, разглобяването и одобрението на първия детайл на ниво партида.
Разграничете три времеви измервания:
- Време на машинния цикъл: Колко дълго е заето оборудването.
- Време на обслужващия персонал: Колко дълго човек трябва да зарежда, манипулира, инспектира, наблюдава или възстановява работата.
- Изминало време на маршрута: Общо време, включващо опашки, транспорт и изчакване между операциите.
Две машини могат да имат сходно време за формоване, но много различно време за труд или технологичен маршрут. Полезната единица за сравнение не е секунди на огъване. Тя е количеството работа, вложено във всяка приета детайлна единица.
Идентифицирайте истинското тясно място
По-бързото огъване има значение само когато формоването е ограничението, което ограничава производителността. Преди да инвестирате, определете какво всъщност пречи на цеха да произвежда повече годни детайли.
Тясното място може да бъде:
- Формоване: Съвместимата работа е постоянно на опашка за огъване.
- Настройка: Честите промени отнемат повече време от производствените цикли.
- Работа с материали: Операторите прекарват значително време в поддържане, завъртане, позициониране и подреждане на детайлите.
- Постоянство: Неправилното ориентиране, маркиране, вариациите в ъглите или фланците създават нужда от преработка.
- Квалифициран труд: Опитните оператори на абканти са заети с повтаряща се работа вместо с трудни задачи.
Опашките и закъсненията са доказателство. Наблюдавайте къде чака работата и защо следващата операция не може да започне. След това моделирайте какво ще се случи, ако това ограничение бъде премахнато.
Машина за огъване на панели може да разчисти опашката за формоване, само за да създаде друга при товаренето, инспекцията, поставянето на хардуер, заваряването, боядисването или сглобяването. Тясното място може да се премести, вместо да изчезне.
Сравнете общите разходи за приет детайл
Реалистичното сравнение оценява пълните маршрути за един и същ период на търсене:
Разход за приет детайл = общ разход по маршрута ÷ приета продукция
Общият разход по маршрута трябва да включва притежанието на оборудването, финансирането, прекия труд, програмирането, симулацията, настройката, инструменталната екипировка, поддръжката, ремонтите, престоите, брака, преработката, инспекцията, движението на материалите, нуждите от производствена площ и последващата обработка.
Производителността първо трябва да премине тест за осъществимост. Ако даден маршрут не може да постигне необходимия обем продукция в рамките на наличните смени, неговата привидна ниска единична цена не е валиден отговор.
Програмирането и настройката трябва да бъдат отделени от труда за единица детайл. Доказана програма, използвана повторно за повтарящо се семейство детайли, разпределя разходите си върху много партиди. Еднократната програма не го прави. Ето защо стабилната повторяемост има същото значение като общия годишен обем.
Бракът също заслужава отделен ред. Неговата цена включва заготовката, вече инвестираното време, инспекцията, работата по замяната и всяко прекъсване, причинено от липсващия детайл. По-добрата повторяемост има стойност само когато създава повече приета продукция от същия материал и време.
Накрая тествайте икономическата обосновка спрямо реалистични промени в търсенето, продуктовия микс, наличността на работна ръка и престоите. Бизнес план, който работи само при най-оптимистичните прогнози, е нестабилен.
Планирайте промените в цеха, които създава автоматизацията
Автоматизацията преразпределя работата, вместо да я елиминира. Ръчното позициониране намалява, докато програмирането, подготовката на материалите, мониторингът на клетките, поддръжката и справянето с изключения стават по-важни.
Предварителното рязане и обработката на материалите трябва да осигурят правилните заготовки с правилната ориентация, последователност и състояние. Смесени стекове, повредени повърхности, лоша идентификация или закъснели материали могат да блокират една иначе продуктивна клетка.
Последващите операции също трябва да поемат продукцията. По-бързото огъване може да изисква различно подреждане, стелажи, конвейери, процедури за инспекция или график. Допълнителните буфери могат временно да скрият дисбаланса, но увеличават незавършеното производство, манипулациите и използването на площта в цеха.
Обслужването от оператор трябва да бъде доказано чрез изпитание с измерване на времето. Приписвайте на един човек надзора на множество процеси само когато честотата на зареждане, инспекциите, попълването на консумативи, алармите и събитията за възстановяване правят тази организация безопасна и устойчива.
Устойчивостта също е от значение. Решете кой може да диагностицира повреди, колко време отнема възстановяването, каква поддръжка е налична и кои задачи могат да бъдат преместени другаде по време на престой. Гъвкавата абкант преса може да осигури ценен резерв, дори когато панелният огъвач поема нормалния производствен поток.
Панелен огъвач, абкант преса или и двете?

Изберете панелен огъвач когато повтарящи се фамилии от тънки листове могат да преминат през пълната автоматизирана последователност и когато автоматичното позициониране, въртене, затягане и сгъване премахват значителни проблеми с манипулацията или постоянството. Аргументите се засилват, когато програмите могат да се използват повторно и околните процеси могат да поддържат по-високия поток.
Изберете абкант когато работата е доминирана от малки обеми, променящи се дизайни, дебел материал, необичайни профили, специализирани инструменти или геометрия, която изисква гъвкаво подаване и преценка от страна на оператора.
Изберете и двете когато портфолиото съдържа стабилно ядро и променлива периферия. Изпращайте доказани, повторяеми фамилии панели към панелния огъвач. Запазете абкант пресата за прототипи, необичайна геометрия, вторични операции, претоварване и възстановителни работи.
Използвайте четири критерия за окончателното решение:
- Съвместимост: Може ли пълната последователност да се изпълни в рамките на качествените граници без рутинна ръчна намеса?
- Повторяемост: Има ли достатъчно повтарящо се търсене на ниво фамилия продукти, за да се разпределят разходите за програмиране и настройка?
- Премахване на тесни места: Решава ли машината тясното място, което ограничава приетата продукция?
- Икономическа ефективност на маршрута: След като се включат разходите за труд, брак, поддръжка, движение на материали и интеграция, отговаря ли това на търсенето при по-ниска устойчива цена?
Заключение
Панелният огъвач не е просто по-бърза абкант преса. Това е автоматизирана система за сгъване, която поддържа, позиционира, затяга и сгъва съвместими детайли от ламарина чрез програмирана последователност.
Най-силните му приложения са повтарящи се фамилии от тънки, широки панели с множество достъпни огъвания и достатъчно площ за захващане, за да има значение автоматизираната манипулация. Ограниченията му се появяват, когато къси бордове, дълбоки стени, неправилни зони за захващане, специални профили, тежък материал или чести промени в дизайна прекъсват този процес.
Абрикантът (абкант пресата) остава незаменим, защото може да се адаптира към изключения чрез по-широк избор от инструменти и гъвкаво представяне на детайлите. За много цехове най-добрият отговор не е една машина да замени другата, а всяка да поеме работата, която съответства на нейните силни страни.
Не избирайте според скоростта на огъване, посочена в заглавията. Проследете заготовката от зареждането до готовия компонент и пребройте всяко спиране, завъртане, рефериране, корекция и предаване. По-добрата машина е тази, която осигурява по-надежден и икономичен маршрут за вашия конкретен микс от детайли.