
Защо списъците “Топ 10” ви разочароват (и как вместо това да изберете правилната машина)
Вероятно сте прекарали изминалата седмица в преглеждане на таблици за сравнение, които ви казват всичко за теоретичните максимални показатели на машина — и почти нищо за това дали всъщност може да се изплати. Списъците “Топ 10” се провалят, защото оценяват индустриално производствено оборудване по начина, по който хората купуват потребителска електроника, класирайки моделите по „функции за единица цена“, вместо по „надеждност за смяна“.
Работилницата не се нуждае от универсален “победител”, избран от технологичен блогър; тя се нуждае от машина, която отговаря на реалните ограничения: бюджет по време, дневен производствен капацитет и изисквано качество на завършения продукт. Вместо да преследвате класация, изградете матрица с изисквания, която съпоставя нуждите на производството ви — особено материали и обем — с възможностите, които наистина имат значение.
Например, ако най-важният ви приоритет е високопрецизно рязане на метал и дългосрочна стабилност в производството, обмислете индустриални варианти като Влакнесто-лазерна машина за рязане с единична маса, създадени за оптимизиран производствен поток в професионални условия.
Капанът на техническите спецификации: Защо ватът е най-безполезният показател, когато бързате
Често срещани грешки при приоритизирането на оборудване за работилница
- Приоритизирането на пиковата мощност пред стабилността на процеса е една от най-скъпите грешки, които собствениците на работилници правят.
- Високата мощност няма значение, ако машината страда от разместване на портала или изисква тежка обработка след рязане.
- Мощността влияе основно на максималната дебелина на рязане, а не на печалбата.
- Обърнете внимание на скритите “причини за престой”, а не само на спецификациите за мощност на лазерната тръба.
- Основни причини за престой включват чистота на дюзата и лещите, интервали за сервиз на сервомоторите и постоянен въздушен поток за охлаждане.
- Ако се интересувате от приходи, показателите, които имат най-голямо значение, са ускорението и постоянството на ширината на среза.
- Добре настроена машина с мощност 60W може да превъзхожда зле калибриран модел с 100W.
- Нестабилната машина губи както материал, така и време, което прави допълнителната мощност чисто отрицателна.
Ако постоянната работа и прецизността са критични за вашата дейност, прегледът на професионални системи като Двуфункционална влакова лазерна машина за рязане с капак може да помогне за запазване на еднакви срезове по време на продължителни производствени смени.
Реалността на “Времето до първи срез”: Разграничаване на хоби машинки от реални машини за печалба
Оптимизирана версия
“Време до първи срез” (TTFC) е времето от разопаковането на машината до производството на първия използваем детайл. Машини от хоби клас често се рекламират силно с това, като комбинират патентован, опростен софтуер с обещание “режи в рамките на час”. Това улеснение при старта е реално — но може да ограничи потенциала ви. Тези plug-and-play екосистеми обикновено не предлагат интеграцията или автоматизацията, от които имате нужда за професионален CAD-to-CAM работен процес, което означава повече ръчна настройка и корекции при всяка задача.
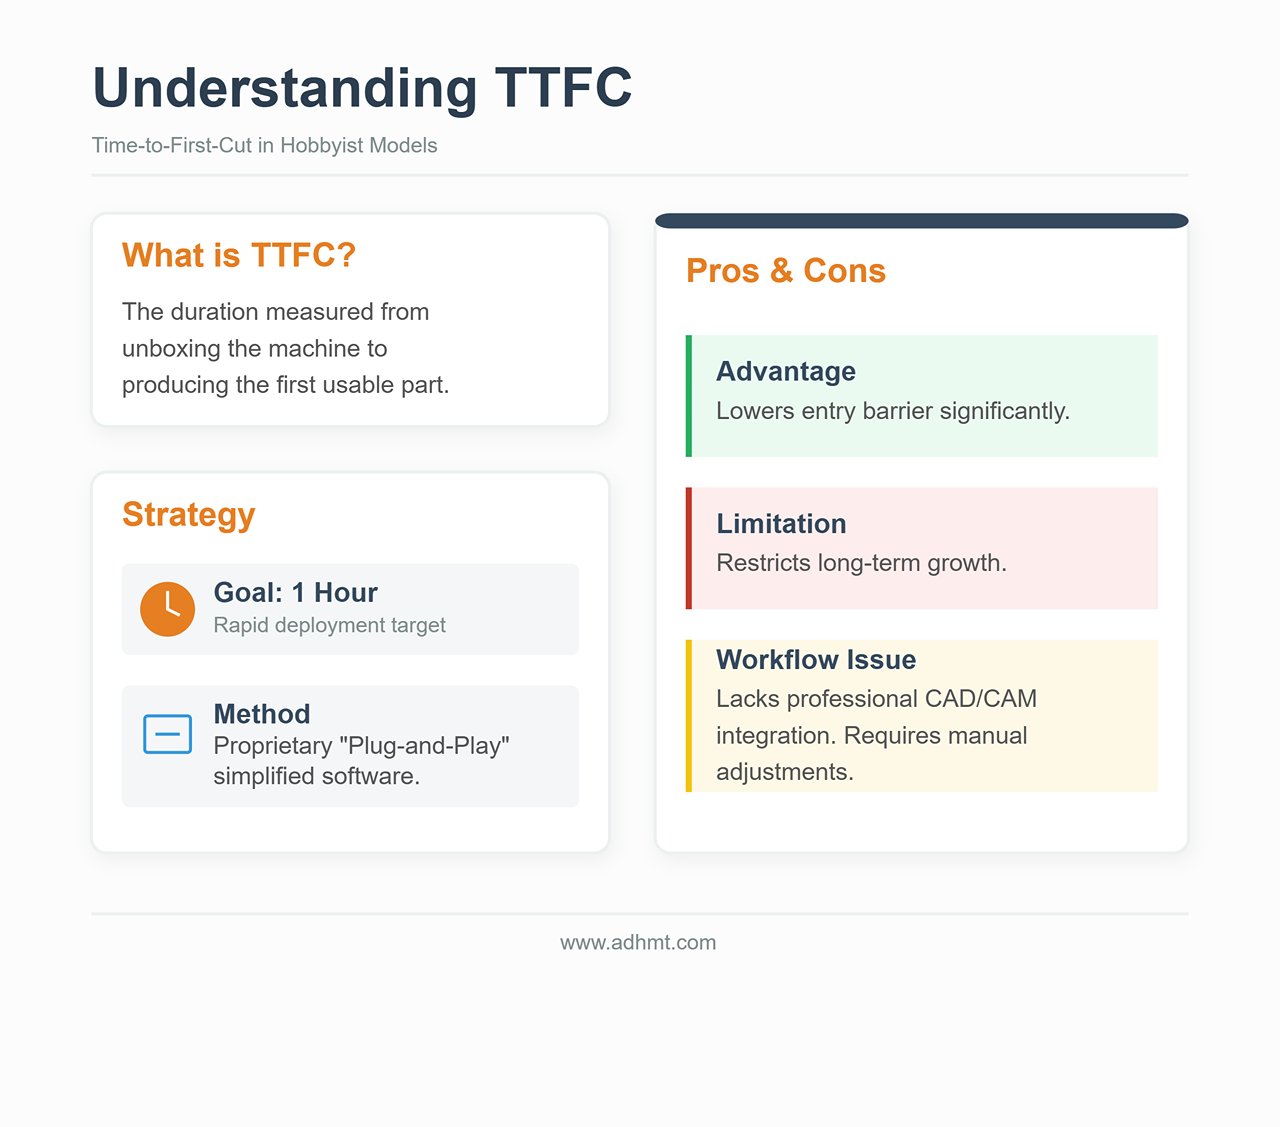
Истинска машина, която носи приходи, не се определя от TTFC — тя се определя от това колко безпроблемно се вписва в реална производствена среда. Индустриалните системи може да изискват повече първоначална работа (съответствие с изискванията за отработен въздух, настройка на охладител, системи за безопасност), но веднъж настроени, “Времето до втори срез” е практически нулево. Такъв тип ефективност зависи от софтуерна съвместимост, която позволява пакетни задачи, повторяема точност и почти нулева нужда от повторна калибрация между циклите.
Машина може да има отличен TTFC и въпреки това да е неподходяща за производство, ако ѝ липсва стабилност или работи с крехка софтуерна платформа. Истинската възвръщаемост на инвестицията идва от пропускателен капацитет, постоянство и строг контрол на толерансите — предимства, които имат значение дълго след като отмине новостта от разопаковането.
Ако оптимизирате професионален работен процес, преглеждането на техническите спецификации или изтеглянето на наличните каталог е практичен начин да разберете конфигурациите – и изискванията за интеграция – стоящи зад производството с по-голям обем.
Фаза 1: Твърдите филтри (Елиминирайте 90% от машините веднага)
Повечето купувачи започват с сравнение на мощността и цената. Това е и най-бързият начин да се окажете с скъп хартиен тежест. Най-важните фактори при избора на лазерен нож често имат малко общо с водещите спецификации – и всичко общо с реалните ограничения на вашето работно пространство.
Преди да погледнете дори една марка, приложете набор от “твърди филтри”. Това са бинарни ограничения: ако машината не отговаря на нито едно от тях, тя не е претендент – тя е проблем. Използвайте тези филтри и ще премахнете приблизително 90% от пазара, оставяйки само машините, които наистина могат да работят безопасно и ефективно във вашата среда.
Вентилаторното вето: Няма външен път за отвеждане на изпарения, няма CO2 (ето какво остава)
Първото ограничение е самият въздух. Лазерното рязане е термичен процес, който изпарява материала. Когато режете дърво, акрил или кожа, не просто правите прах – освобождавате летливи органични съединения (VOC), въглероден оксид и редица канцерогени. А ако режете PVC (не го правете), генерирате газ хлороводородна киселина, който може сериозно да увреди дробовете ви и да корозира електрониката на машината за броени седмици.
Неспоримото правило: Ако не можете да прекарате въздуховод с диаметър 4 или 6 инча от машината навън, не можете да купите CO2 лазер за производствена работа.
Много производители продават “абсорбатори на изпарения” или рециркулиращи филтрационни устройства като решение за помещения без прозорци. За любител, който гравира от време на време подложка за чаша, те може да са добри. За производствен цех те са скъп капан.
- Проблемът с насищането: Рязането на акрил и дърво бързо натоварва HEPA и филтри с активен въглен. В производствени условия може да се наложи седмична смяна на скъпите касети, за да се запази безопасността на въздуха. Това може да добави хиляди долари годишно към оперативните разходи.
- Физика на въздушния поток: Рециркулиращите устройства рядко осигуряват необходимия поток въздух в кубични футове в минута (CFM), за да поддържат оптиката чиста. Без силно отрицателно налягане с външен вентилационен изход, димът остава в камерата и се утаява върху огледала и лещи. Това влошава качеството на лъча, намалява ефективността на рязане и може да напука скъпата оптика.
Ако нямате възможност за външно отвеждане, единствените ви реалистични опции са лазери с ниска мощност на диод или влакнести лазери, използвани строго за маркиране на метал – като Влакнесто-лазерна машина за рязане с единична маса– които ви помагат да поддържате по-безопасни условия на въздуха и по-надежден въздушен поток.
Електрическата изненада: Защо контакт на 110V може да съсипе производствената ви скорост
Второто ограничение е електрическият капацитет. В Северна Америка стандартният жилищен контакт 110V/15A има теоретичен максимум от 1800 вата. Но електрическите кодове и стандартите за безопасност ограничават постоянния товар до 80% – около 1440 вата.
Новите купувачи често виждат характеристиките на лазера – например “100W” лазерна тръба – и предполагат, че тя лесно се вписва в този лимит. Това обърква изходната мощност с консумацията на енергия. Лазерният нож е система, а не единичен компонент.
- Общият товар: Вие не само захранвате лазерния източник. Вие също управлявате стъпковите мотори, контролера, водния охладител (задължителен за стъклени тръби), помпата за въздушна помощ и вентилатора за отработените газове.
- Понижение на напрежението: Ако компресорът на охладителя се включи, докато лазерът работи на висока мощност, този внезапен токов удар може временно да свали напрежението в споделена 110V верига.
Ако работилницата ви има само стандартни домашни контакти от 110V и не можете да добавите отделна верига, опциите ви бързо се стесняват. Работата на машина с висока мощност в споделена верига води до “падове на напрежението”, при които изходът на лазера варира—резултатът са разрези, които не преминават напълно, и гравюри с различна дълбочина от едно парче до друго.
Железното правило: Ако не можете да инсталирате отделна 20A верига или 220V линия, изключете от списъка си индустриални CO2 платформи с висока мощност и голямоформатни влакнести лазери. На практика сте ограничени до настолни модели или базови подови модели, при които охладителят и вентилаторът за отработените газове са интегрирани или проектирани за ниска консумация.

Капанът на размера на работната площ: защо “по-голям” често означава “по-бавен” и “по-малко прецизен”
Маркетингът би ви накарал да повярвате, че легло с размери 48″ x 36″ автоматично е по-добро от легло с размери 24″ x 12″, защото предлага “повече потенциал”. В една реална работилница потенциалът не плаща сметките – производителността ги плаща.
Големите работни площи се нуждаят от големи греди (мостът, който носи лазерната глава). Големите греди са тежки.
- Инерция срещу детайлност: Тежката греда изисква повече сила за ускоряване и забавяне. Когато гравирате дребен текст или детайлни графики, главата може да сменя посока хиляди пъти в минута. По-големите и тежки машини се затрудняват да го правят бързо без вибрации — често наричани “звънене” или “разклащане” — които се проявяват като вълни или неравности в завършените линии.
- Наказание за скоростта: За да остане точна с тежка греда, машината често трябва да работи по-бавно. По-малка машина с по-лека греда често може да гравира партида 30% по-бързо от по-голяма, просто защото може да ускорява и забавя по-бързо между движенията.
Железното правило: Не купувайте размер на леглото за “някогашни” поръчки. Ако 95% от работата ви се събира на лист с размери 12″ x 20″, машина с размери 4′ x 8′ вероятно ще навреди на бизнеса ви: тя заема повече подово пространство, консумира повече енергия и често произвежда гравиране с по-ниско качество с по-бавни темпове. Преминете към голямо легло само ако рязането на цели листове е основният ви двигател на приходите.
Реалността на материалите: защо материалите на клиента ви диктуват лазерния източник (CO2 срещу влакно срещу диод)
В крайна сметка не можете да изберете лазерен източник само по бюджет — трябва да го изберете според физиката. Дължината на вълната на лазера определя с кои материали ще взаимодейства. Никаква мощност не може да компенсира грешната дължина на вълната.
- CO2 лазери (10 600 nm): Работният кон на „maker“ света. Тази дължина на вълната се абсорбира силно от органични материали.
- Задължителни за: Дърво, акрил (прозрачен и цветен), кожа, хартия, стъкло (само гравиране).
- Твърдият филтър: Ако клиентите ви имат нужда от прозрачни акрилни трофеи или архитектурни макети, вие трябва купувате CO2 лазер. Влакнест или диоден лазер ще премине през прозрачния акрил без да остави следа.
- Файбърни лазери (1,064 nm): Индустриалният стандарт за метал.
- Задължителни за: Неръждаема стомана, алуминий, месинг, мед, титан.
- Твърдият филтър: Ако бизнес моделът ви разчита на рязане на метални части, CO2 лазерът е грешният инструмент. Въпреки че мощни (150W+) CO2 лазери можете режат тънък метал с кислородна помощ, те са по-бавни и произвеждат по-лошо качество на ръба от дори базов влакнест лазер. А ако трябва да гравирате прозрачни пластмаси или дърво, влакнестият лазер няма да помогне — той ще изгори дървото неконтролируемо и често изобщо няма да отбележи прозрачните пластмаси.
- Диодни лазери (450 nm): В диапазона на видимата синя светлина.
- Задължителни за: Стегнати бюджети и максимална преносимост.
- Твърдият филтър: Диодните лазери слабо абсорбират в прозрачен акрил (синята светлина преминава до голяма степен) и са болезнено бавни при рязане на всичко по-дебело от 3 мм шперплат. Ако бизнесът ви зависи от производителността или рязането на по-дебели материали, изключете диодните лазери незабавно.

Преди да преминете към конкретните препоръки за машини в следващата секция, запишете трите си основни материала. Ако са метал, имате нужда от влакнеста (fiber) лазерна технология. Ако са прозрачен акрил и дърво, ви трябва CO2. Няма една универсална машина, която прави и двете перфектно — освен ако не сте готови да платите колкото за малка къща.
Фаза 2: Софтуерната решаваща пречка
Повечето купувачи се фиксират върху мощността на лазерната тръба и размера на работното поле, а управляващия софтуер го приемат като второстепенно — просто нещо, което идва в комплекта. Това е най-скъпата грешка, която можете да направите. В професионален цех хардуерът е толкова добър, колкото софтуерът, който го управлява. 150W CO2 лазер, комбиниран с тромав, затворен софтуер, не е инструмент — той е пречка.
Преди да се ангажирате с машина, проверете цифровата екосистема, в която тя ще ви вкара. Ако работният процес на софтуера е проблемен, скоростта на машината няма значение.
Защо “Съвместимост с LightBurn” е задължителна за професионална работа
В света на лазерите, LightBurn израсна от полезно приложение на трета страна в де факто операционна система за професионално производство. Той служи както като CAM (Computer-Aided Manufacturing) софтуер — където задавате скорости, мощност и траектории — така и като интерфейс за управление на машината.
За работилница “съвместимост с LightBurn” не е просто удобство — това е стратегически актив по три причини:
- Трудова преносимост: LightBurn стандартизира интерфейса за много различни машини. Той поддържа контролери Ruida, Trocen, TopWisdom и GRBL. Обучете оператор на базов диоден лазер и той може да прехвърли уменията си към индустриален CO2 плосък плот или влакнест гравир (galvo) без да учи целия работен процес отново. Купете машина заключена към проприетарен софтуер и ще увеличите разходите за обучение при всяко ново назначение.
- Стандартизирани СОП (Standardized SOPs): Мащабът изисква Стандартни Оперативни Процедури. Когато целият ви парк работи на една платформа, можете да изградите единна библиотека с материали — да запазите изпитани настройки за “3 мм брезов шперплат” или “анодизиран алуминий” и да ги изпратите към всяка машина в цеха. Проприетарният софтуер води до фрагментирани библиотеки, което увеличава вероятността за грешки на оператора и похабен материал.
- “Факторът автобус”: Ако производителят на затворена екосистема фалира, спре да поддържа софтуера си или промени ценообразуването, хардуерът ви може да остарее мигновено. Машина със стандартен контролер (като Ruida 6442), работеща с LightBurn, е много по-устойчива във времето — хардуерът не е зависим от оцеляването на производителя.
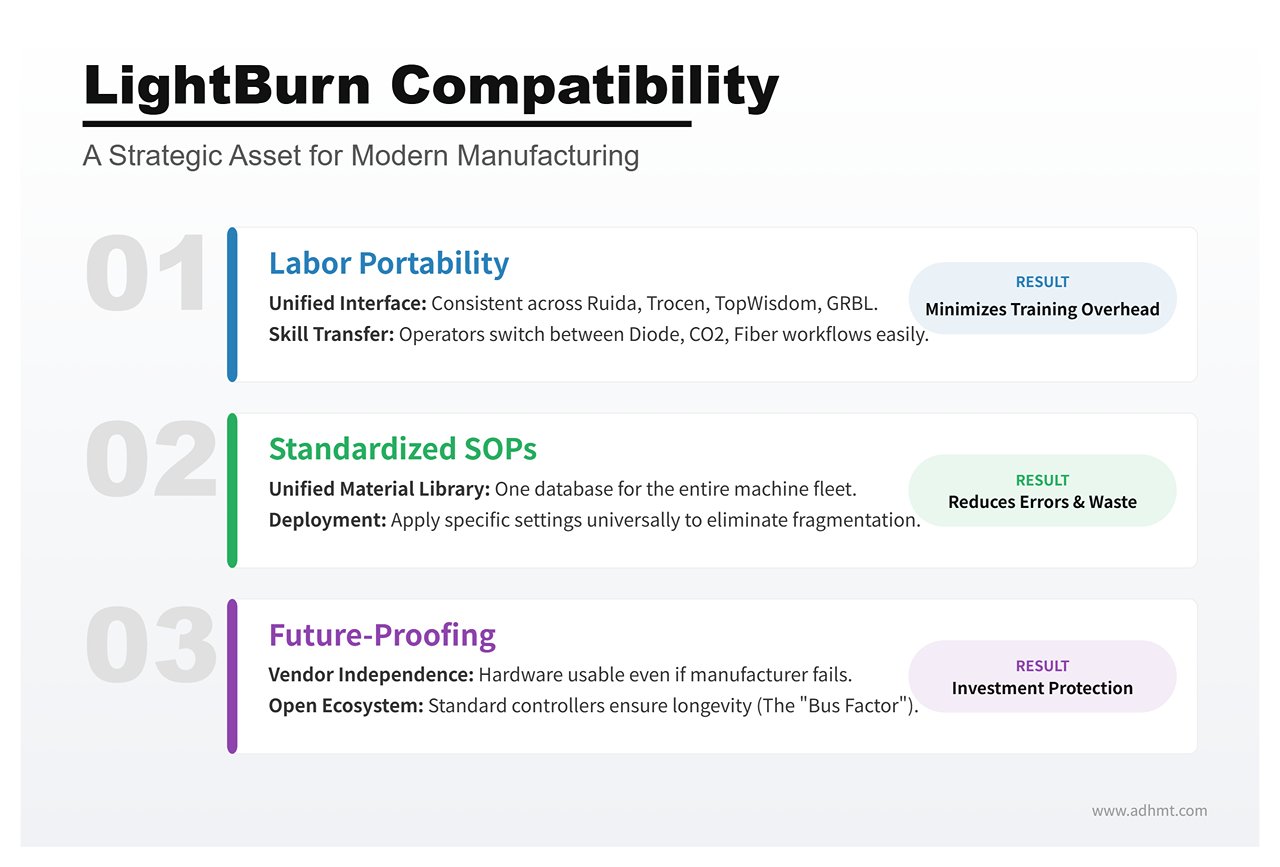
Ако производителят на дадена машина не поддържа LightBurn, той на практика ви предлага да заложите производствената си линия върху екипа по вътрешния му софтуер. За професионална работа, това е риск, който почти никога не трябва да поемате.
Скритата цена на собственическите екосистеми: Изисквания за интернет и ограничения на файлове
Лазерните марки за масовия потребител често представят своя проприетарен софтуер като “лесен за употреба”, но тази простота често прикрива затворен дизайн, създаден да монетизира начина, по който използвате машината.
Най-големият риск в тези екосистеми е зависимостта от облачни услуги. Някои машини изискват активна интернет връзка, за да обработят файловете с проекти. Софтуерът качва векторните ви данни на сървърите на производителя, генерира G-код дистанционно и след това го изпраща обратно към машината. За хоби това е досадно. В производството това е сериозен риск. Ако интернет доставчикът ви спре, линията ви спира. Ако сървърите на производителя имат проблем, сроковете ви се отлагат.
Освен това проприетарните екосистеми често налагат изкуствени ограничения върху работата с файлове. Може да срещнете:
| Проблем | Описание |
|---|---|
| Заключване на файлове | Невъзможност за експортиране на файлове с проекти в стандартни формати (DXF, SVG), което ефективно заключва вашата интелектуална собственост в тяхната система. |
| Абонаментни стени за плащане | Основни функции за продуктивност — като оптимизация на подредбата (автоматично подреждане на множество детайли върху лист за минимизиране на отпадъци) или векторно проследяване — могат да са заключени зад месечен “Premium” абонамент. |
| Рискове за поверителността | За цехове, работещи с чувствителни клиентски прототипи или интелектуална собственост, качването на дизайни в външен облак за обработка може да наруши стандартни практики по NDA. |
Професионалният хардуер трябва да работи локално. Трябва да можете да включите USB кабел (или да заредите файл от USB устройство) и да режете, независимо от състоянието на вашата Wi‑Fi връзка.
Ефективност на работния процес: Можете ли да импортирате CAD/Illustrator файлове без главоболие?
Ефективността зависи от времето между завършването на дизайна и натискането на “Старт” на лазера. Тази пауза се определя главно от съвместимостта на файловете.
Вашият дизайнерски екип вероятно работи с Adobe Illustrator, AutoCAD, SolidWorks или Rhino. Софтуерът на лазера трябва да свърже тези инструменти директно с контролера за движение на машината — без да ви принуждава да използвате трета “преводаческа” програма.
Професионалният работен процес зависи от истинска поддръжка за директен импорт. Трябва да можете да пуснете AI, PDF, DXF или SVG директно в контролния софтуер и той да прочете правилно векторите.
- Картиране на слоеве: Софтуерът трябва автоматично да превежда цветовете във вашия дизайнерски файл в настройки за рязане (напр. червени линии = рязане, сини линии = гравиране).
- Нативно редактиране: Дребни корекции — затваряне на отворена форма, „сваряване“ на текст или изместване на път за компенсация на дебелината на среза — трябва да са възможни директно в софтуера на лазера. Ако трябва да се върнете в Illustrator само за да преместите дупка на 2 мм наляво, работният ви процес губи време.
Ако машината ви кара да конвертирате векторни файлове в собствена растерна файлова форма — или ви принуждава да минавате през тромав „съветник“ за импорт всеки път, когато променяте дизайна — тя не преминава теста за ефективност. Целта е чиста последователност: Дизайн → Импорт → Рязане. Всичко друго е триене.
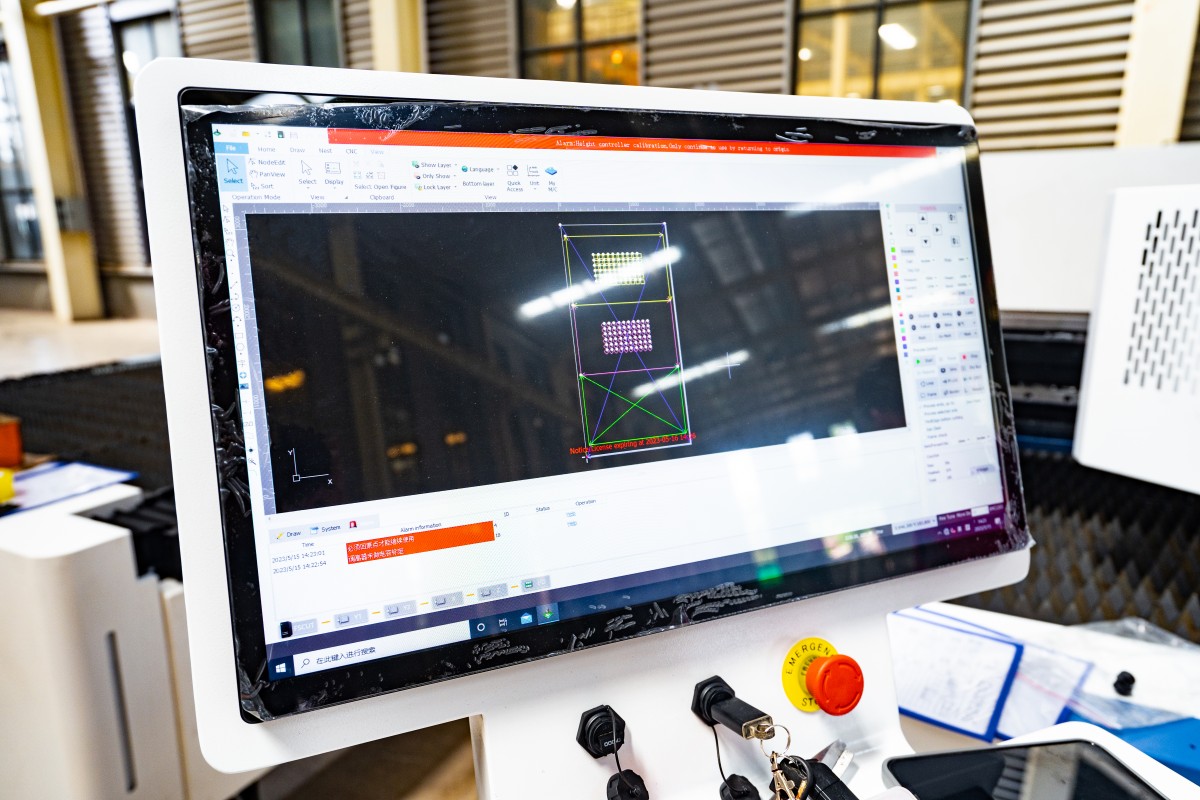
Фаза 3: Сценариите (Намерете вашата конкретна ситуация)
Повечето ръководства за покупки пропускат точката, защото третират хоби ентусиаст в апартамент и рекламна работилница в склад като един и същ клиент. Те не са. Машина, която е перфектна за едното, може да е проблем за другото.
След като вече установихме техническите “твърди филтри” в предишната секция, можем да ги приложим към трите най-често срещани потребителски сценария. Намерете себе си по-долу, за да видите кои машини всъщност отговарят на изискванията.
Сценарий А: Настолни устройства за “страничен бизнес” (ограничено пространство, максимална лекота на използване)
Този сценарий е подходящ, ако работите в свободна стая или малко студио, имате ограничени опции за вентилация и цените “времето до първото рязане” повече от суровата мощност. Нуждаете се от машина, която изглежда като принтер — а не като научен експеримент.
“Plug-and-Play” претенденти: Glowforge срещу xTool P2 срещу Gweike Cloud
Пръстовата машина за огъване Glowforge Pro определяше тази категория години наред. Неговият “оградена градина” подход е много като екосистемата на Apple: изключително лесен за използване, отлична подравняване с камера и материали с Proofgrade система, която премахва догадките при настройките на мощността. Недостатъкът е, че се нуждае от активна интернет връзка, за да работи. Ако Wi‑Fi връзката ви прекъсне, производството спира.
Пръстовата машина за огъване xTool P2 се превърна във водещия конкурент. Съперничи на Glowforge по лекота на използване (позициониране чрез камера, автофокус) и избягва “оградената градина”. Поддържа LightBurn, работи напълно офлайн и предлага повдигаща основа за гравиране на по-високи предмети — нещо, с което Glowforge се справя зле.
Пръстовата машина за огъване Gweike Cloud е изгодният избор. Получавате подобна 50W CO2 мощност в настолен формат за значително по-малко пари. Хардуерът е надежден, но софтуерното преживяване не е толкова изчистено, колкото при основните му конкуренти.
Компромисът: Плащане за удобство срещу ремонтопригодност
Скритата цена на настолните машини е ремонтопригодността. За да запазят тези устройства елегантни и “безопасни”, производителите запечатват компонентите в затворени корпуси.
Ако лазерната тръба се повреди при Glowforge, обикновено не можете да я смените сами; в много случаи цялото устройство трябва да се изпрати обратно при производителя. Това може да означава седмици престой. xTool P2 и Gweike Cloud са по средата: потребителите могат да сменят тръби и огледала, но работата е по-тясна и неудобна в сравнение с по-големи индустриални машини. Плащате за малък размер — уверете се, че бизнесът ви може да поеме евентуален престой и/или цената на специфичните части.
Сценарий B: “Гаражни” производствени коне (максимална мощност, по-ниска цена)
Този сценарий е за създателя със специално гаражно пространство, вентилационен отвор за отвеждане на отработения въздух и желание за практическа работа. Искате най-много мощност за долар и голямо легло за рязане (20″x28″ или по-голямо).
Подходът на OMTech и Monport: Висока способност, висока поддръжка
Марки като OMTech и Monport внасяйте индустриалните CO2 лазери “China Blue/Red” и ги продавайте на агресивни ценови нива. 80W OMTech често струва по-малко от 45W Glowforge. Тези машини са истински танкове: използват индустриален стандарт Ruida контролери (напълно съвместими с LightBurn), стандартни готови части, които можете да намерите в Amazon, и големи проходни врати за прекалено големи листове.
С това казано, контролът на качеството може да бъде непостоянен. Не плащате за излъскано потребителско преживяване — плащате за сурова стомана и стъкло.
“Данъкът на майстора”: Оценка на вашата способност да подравнявате огледала и да сменяте контролери
“Данъкът на майстора” е времето, което ще прекарате, за да нагласите машината. За разлика от настолните модели, тези лазери често пристигат с нарушено подравняване на огледалата по време на транспорт. Трябва да сте уверени в разхлабването на контрагайки, пускането на тестови импулси и регулирането на траекторията на лъча.
Ако високоволтовата електроника или механичното подравняване наистина ви плаши, не купувайте тези машини. Но ако сте удобно настроени с гаечен ключ и мултиметър, те дават една от най-добрите възвръщаемости на инвестицията, които можете да намерите в индустрията.
Задължителни ъпгрейди: Охладители и въздушна помощ, за които трябва да предвидите бюджет веднага
“Етикетната” цена на тези устройства е подвеждаща. Включената “водна помпа” обикновено е базова аквариумна помпа, която не може да поддържа правилно охлаждане на 80W тръба при продължителни рязове — което води до прегряване и скъсяване на живота на тръбата. Включената “въздушна помощ” често е просто слаб вентилатор, който не изчиства ефективно дима, което оставя обгорели ръбове.
За да направите OMTech или Monport наистина готови за производство, трябва да планирате да похарчите допълнително $800–$1,000 веднага за:
- Активен охладител CW-5200 (охлаждане с хладилен агент).
- Истински въздушен компресор (за по-чисти срезове).
- Подобрен линеен вентилатор за отвеждане на изпаренията.

Сценарий C: Професионалната работилница (Скорост, надеждност и поддръжка в САЩ)
Този сценарий е за бизнеси, в които лазерът е основен източник на приходи. Ако машината излезе от строя, губите пари. Имате нужда от скорост, точност и телефонен номер, на който да се обадите, когато нещо се счупи.
Повишаване към Thunder Laser, Aeon и Boss: Какво всъщност ви дава допълнителните $4K
Преместването от OMTech към Thunder Laser Nova, Aeon Mira, или Boss Laser е голям скок в цената — често $4,000 до $6,000 повече за съпоставима мощност.
Не плащате за повече сурова мощност; плащате за серво мотора (вместо стъпкови мотори), линейни релси, и — при конфигурации от висок клас —RF (радиочестотни) метални тръби. Тези компоненти издържат по-дълго и поддържат калибрацията по-добре при работа 24/7. Толерансите са по-тесни, окабеляването е по-чисто и предпазните блокировки са с индустриален клас.
Факторът скорост: Защо производителността при растеризация е по-важна от мощността на рязане
Начинаещите се фиксират върху мощността на рязане (ватове). Професионалистите се фиксират върху скоростта на растеризация (инчове в секунда).
Ако вашият бизнес гравира термоси, кожени пачове или шистови подложки, лазерната глава трябва да се движи напред-назад хиляди пъти. Евтина конфигурация със стъпкови мотори може да достигне около 500 мм/сек и да произведе “звънене” (вълнообразни, нестабилни линии). Thunder Laser или Aeon с хибридни серво мотори могат да работят с над 1000 мм/сек с ясни, бръсначно-остри резултати – ефективно удвоявайки дневния ви капацитет. В производствен цех скоростта е метриката, която има значение.
Местна поддръжка: “Застрахователната полица”, която ви спасява от 3‑седмично закъснение за части
Най-голямото предимство в сценарий C е базираната в САЩ поддръжка.
Когато контролният борд се повреди на безименен внос, обикновено оставате да ровите във форуми или да изпращате имейли до фабрика в Китай – и след това да чакате седмици за заместител. Марки като Thunder, Aeon и Boss държат складове в САЩ, заредени с части, и имат англоговорящи техници, които могат да диагностицират проблема с вас по време на видео разговор.
За хоби‑ентусиаст чакането три седмици за част е фрустриращо. За професионален цех това може да е катастрофално. Тези допълнителни $4,000 са по същество застрахователна премия срещу престой – и пълно информационно затъмнение.
Фаза 4: Последната проверка на реалността преди да поръчате
Имате кратък списък. Имате бюджет. Курсорът ви е над “Добави в количката”. Стоп.
Има огромна разлика между машина, която реже демонстрационни файлове на търговско изложение, и такава, която ще поддържа бизнеса ви през следващите пет години. Тази разлика рядко се вижда в таблицата със спецификации – тя се появява в ежедневните неудобства при реалната употреба. Преди да вложите парите си, прекарайте основния си избор през три последни филтъра. Това са предпазните мерки, които отделят печелившия инструмент от тежка, скъпа украса за гараж.
Достъп за поддръжка: 60‑секундната проверка, която може да ви спести седмица загубена работа
Поддръжката на лазера не е “някой ден” проект – тя е седмична необходимост. Изпареното лепило и дървесните смоли се натрупват бързо върху оптиката ви: приблизително 1–2 грама на седмица. Ако почистването на огледалата ви отнема 30 минути разглобяване, ще започнете да го пропускате. А когато го пропуснете, този остатък се изпича в покритието на лещата, струва ви ~30 % мощност и в крайна сметка напуква оптиката.
Тестът: Попитайте доставчика или гледайте видео на реален потребител. Можете ли да получите достъп, да извадите, забършете и върнете Огледало 1, Огледало 2 и фокусната леща за по‑малко от общо 60 секунди?
Ако не, откажете се.
- Огледало 1 (края на тръбата): Искате странична врата за достъп. В идеалния случай можете да завъртите фиксиращия пръстен и да извадите огледалото за под 15 секунди. (OMTech и Gweike обикновено преминават теста; Glowforge често се проваля, като скрива оптиката зад панели.)
- Огледало 2 (портал): Търсете капак, който се отваря нагоре. Трябва да можете да го почистите с клечка за уши, без да сваляте държача. Ако трябва да развивате вентилационните тръби само за да го достигнете (често срещано при по‑старите дизайни на Monport), плащате “данък за поддръжка” всеки петък.
- Огледало 3 и леща (лазерна глава): Това е критичното място. Трябва да можете да свалите леглото, да отстраните пръстена на дюзата и да оставите лещата да падне безопасно в ръката ви за под 20 секунди. Професионален съвет: При сглобяване се уверете, че лещата се връща “с корем нагоре” (изпъкналата страна нагоре). Ако ви е нужен шестограм само за да стигнете до лещата, тя не минава теста.

Матрицата “Купи хубаво или купи два пъти”
Машина за $3,000 никога не е просто $3,000 – тя е първоначална вноска за бъдещи ремонти. Машина за $8,000, от друга страна, често струва по‑малко в рамките на пет години. Тази матрица разкрива общата цена на притежание (TCO), скрита зад цената на етикета.
Определете колоната, която най‑добре съответства на машината във вашия кратък списък:
| Параметър | Икономичното изграждане (Сценарий B) | Професионалният работен кон (Сценарий C) |
|---|---|---|
| Първоначална цена | $2,000 – $4,000 | $6,000 – $10,000 |
| Живот на тръбата | 1k–2k часа (стъклена CO2) | 10k+ часа (RF метална/висок клас стъклена) |
| Прогнозен престой/годишно | 15 дни (чакане за части) | 2 дни (местна поддръжка/по-добър контрол на качеството) |
| Седмична поддръжка | 2 часа (ръчно подравняване) | 30 минути (запечатана оптика/по-добри релси) |
| Цена за подмяна (Година 4) | $1,000+ (нова тръба + PSU) | $0 (дълготраен източник) |
| Стойност при препродажба | 40 % от първоначалната цена | 70% от оригиналната цена |
| 5-годишен TCO (обща стойност на притежание) | $19,000+ (включително загубени платими часове) | $7,000 (ниски консумативи) |
Ако управлявате хоби‑работилница, бюджетният вариант е добре – времето ви е “безплатно”. Ако управлявате бизнес, престоят от “евтина” машина ще унищожи разликата в цената спрямо “скъпата” в рамките на първите 18 месеца.
Контролен списък: Бъдете готови да режете в рамките на 48 часа след доставката
Най-опасният период за собственика на лазер е първата седмица. Без правилните консумативи машината стои неизползвана, докато прозорецът за връщане изтича. А ако не проверите оптиката веднага, всяка щета от транспортирането става ваш проблем.
Следвайте този график, за да сте оперативни — или готови да върнете дефектна машина — още веднага.
Ден 0: Подготвителен етап преди пристигането (2 часа)
- Течности: Купете 2 галона дестилирана вода (за охладителя) и 90% изопропилов алкохол (за оптиката).
- Комплект за оптика: Дръжте под ръка лещена хартия и термо-хартия (касови ролки) за тестове на подравняването.
- Електрозахранване: Потвърдете, че имате отделен токов кръг от 20А (110V/220V в зависимост от модела). Споделянето на кръг с хладилник или компресор ще предизвика изключване на предпазители и лошо рязане.
Ден 1: Разопаковане и инспекция (4 часа)
- Тест на разклащане: Преди да напълните охладителя, инспектирайте лазерната тръба за вътрешни пукнатини. Ако чуете звън на стъкло, когато леко поклатите тръбата, откажете доставката.
- Тест за течове: Свържете водата, пуснете помпата и изчакайте 30 минути. Проверете краищата на тръбата и дъното на шасито.
- 60-секундното почистване: Извършете проверката по поддръжка, която проучихте в Стъпка 1.
- Подравняване: Използвайте термо-хартия, за да проверите пътя на лъча във всичките четири ъгъла на работната маса.
Ден 2: Валидация (2 часа)
- Тестът на рамката: Изпълнете векторно рязане върху дърво с 10 mm/s при мощност 90%.
- Резултатът: Ръбовете трябва да бъдат златисто-кафяви, не овъглени черни. Резът трябва да е вертикален, не наклонен.
- Тестът на натоварване: Пуснете машината за 3 часа. Следете температурата (дръжте я под 22°C/71°F). Ако прегрее или загуби фокус, върнете я.
Финалният разрез
В началото на това ръководство попитахме дали изграждате работилница или просто купувате инструмент. Разликата не е в марката, отпечатана на шасито — тя е в нивото на подготовка на собственика.
Следвайки тази четирифазна структура, вие не просто пазарувахте за лазер — вие се подготвихте за успех. Изяснихте материалните си изисквания, изчислихте нужната мощност, установихте протоколите си за безопасност и открихте скритите разходи по притежанието. Вече не разчитате на късмет за добра машина; направихте интелигентна покупка.
Проучването е приключило. Контролният списък е готов. Сега е време за рязане. А ако желаете практическа помощ при съгласуване на работния си процес с правилната технология, не се колебайте свържете се с нас за персонализирани насоки относно лазерни системи.

VI. Често задавани въпроси
1. Могат ли лазерните резачи да режат метал?
Да — някои лазерни резачи могат да режат метал, но това зависи от типа и мощността на лазера. Фибро лазерите и високoмощните CO2 системи обикновено могат да режат различни метали, включително неръждаема стомана, алуминий и мед. За по-дебели листове или по-взискателни приложения обикновено се използват индустриални фибро машини като Влакнесто-лазерна машина за рязане с единична маса се препоръчват.
2. Какви материали може да реже CO2 лазер?
Често срещани материали са дърво, акрил, кожа, плат, хартия и някои пластмаси. Въпреки това, CO2 лазерите обикновено не са подходящи за рязане на метал, освен ако не са много мощни и специално проектирани за метал. Те също не се препоръчват за рязане на PVC или други материали, които отделят токсични изпарения при нагряване.
3. Колко прецизни са лазерните режещи машини?
Едно от най-големите предимства на машините за лазерно рязане е тяхната прецизност. Висококачествените лазерни резачи могат да постигат изключително фини детайли с допуски до 0,001 инча (0,025 мм). Реалната прецизност зависи от фактори като качеството на лъча, твърдостта и стабилността на машината, както и точността на системата за управление на движението.