01
উপাদান এবং ব্ল্যাঙ্ক
উপাদানের গ্রেড, পুরুত্বের পরিসীমা, পৃষ্ঠতল/ফিনিশ, ব্ল্যাঙ্কের আকার এবং পার্টের ওজন প্রদান করুন।.

কোনো ভাষা পাওয়া যায়নি। অন্য কোনো নাম বা ভাষার কোড দিয়ে চেষ্টা করুন।.
প্যানেল বেন্ডিং | PB-M সিরিজ
সার্ভো-ইলেকট্রিক প্যানেল বেন্ডিংয়ের জন্য প্রেস-আর্ম ব্ল্যাঙ্ক হ্যান্ডলিং এবং ম্যানুয়ালি পরিবর্তনযোগ্য সেগমেন্টেড টুলিং।.
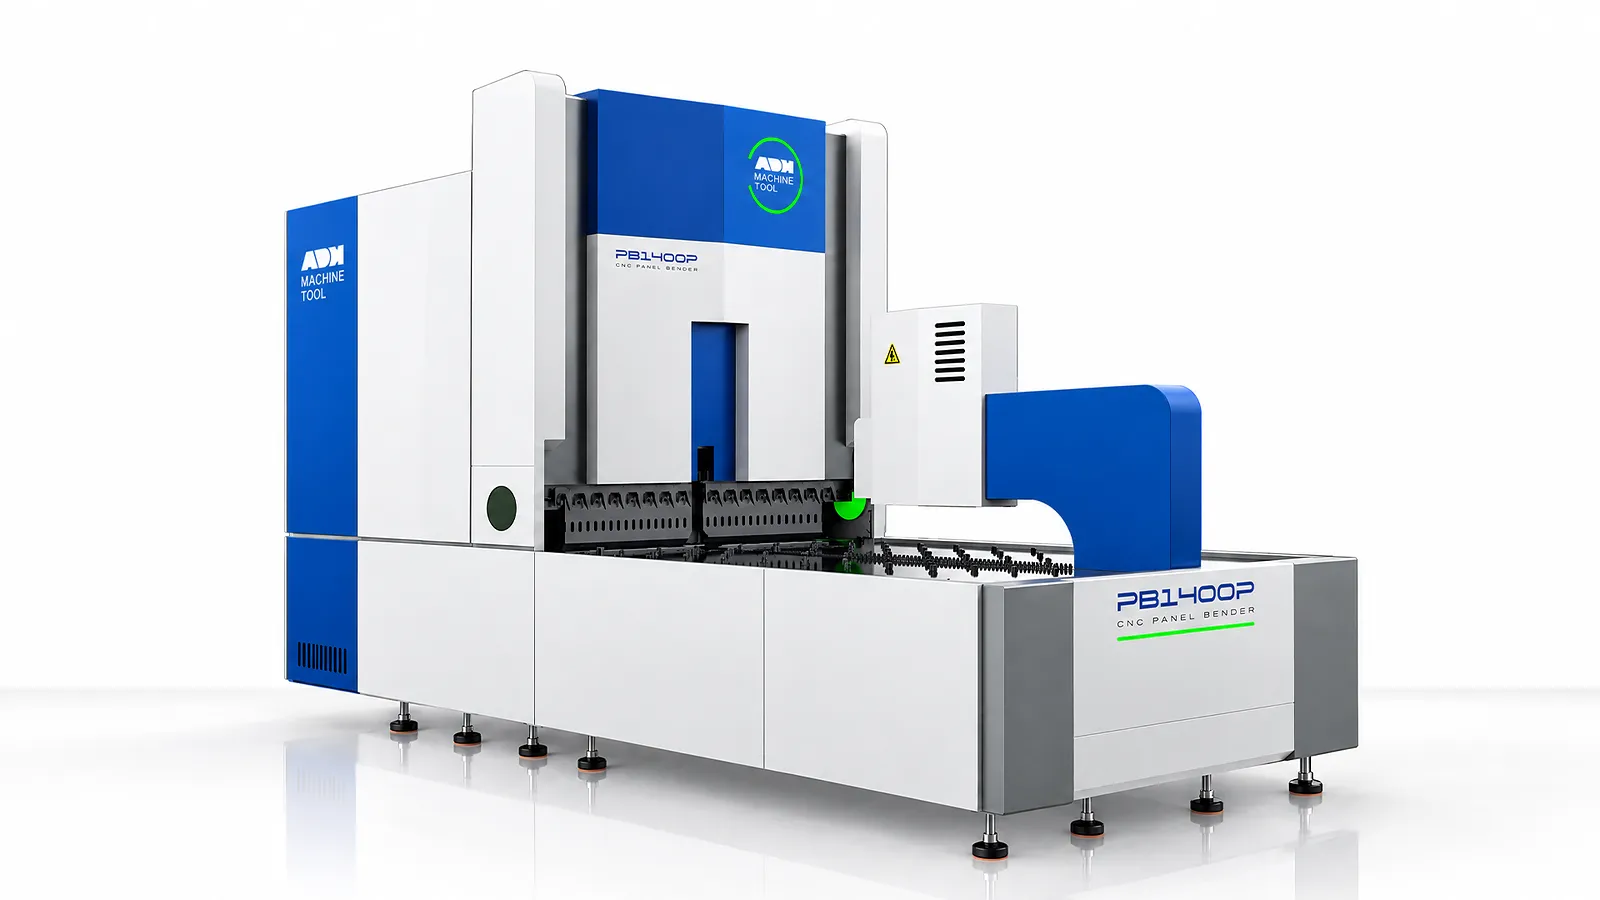
প্রযুক্তিগত স্পেসিফিকেশন
মডেল অনুযায়ী নয়টি M, ৩০০ মিমি-উচ্চতা এবং PB-MH ভেরিয়েন্টগুলোর তুলনা করুন। ≈ চিহ্নিত মানগুলো আনুমানিক; তারকাচিহ্নিত সীমাগুলোর ক্ষেত্রে উপাদান, টুলিং এবং পার্ট জ্যামিতির জন্য নিশ্চিতকরণ প্রয়োজন। কর্ণ বরাবর মান এবং PB-MH2100 ওজন নির্বাচিত কনফিগারেশনের জন্য নিশ্চিত করার মতো রেফারেন্স মান হিসেবে থাকবে।.
| মডেল | সর্বোচ্চ পুরুত্ব · 304 SS | সর্বোচ্চ পুরুত্ব · কোল্ড-রোল্ড স্টিল | সর্বোচ্চ পুরুত্ব · অ্যালুমিনিয়াম | দ্রুততম বেন্ডের সময়* | সর্বোচ্চ বেন্ডের প্রস্থ | বেন্ডের উচ্চতা | রেটেড ভোল্টেজ | মোট শক্তি | নয়েজ* | ন্যূনতম উপাদানের পুরুত্ব* | ন্যূনতম চার-পার্শ্বের অভ্যন্তরীণ আকার* | ন্যূনতম দুই-পার্শ্বের অভ্যন্তরীণ আকার* | সর্বোচ্চ বেন্ডের আকার* | কর্ণ | ওজন | অক্ষ | দৈর্ঘ্য | প্রস্থ | উচ্চতা |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| একক | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | সেকেন্ড/বাঁক | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | V | কিলোওয়াট (kW) | dB | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | টি | গণনা | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) | মিলিমিটার (মিমি) |
| PB-M1600 | 1.5 | 2 | 3 | 0.2 | 1600 | 200 | 380 | ≈38 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈1600×1200 | 2340 | ≈12 | 15 | 4780 | 2150 | 2900 |
| PB-M2100 | 1.5 | 2 | 3 | 0.2 | 2190 | 200 | 380 | ≈76 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈২১৯০×১২০০ | 2854 | ≈21 | 15 | 5650 | 2750 | 3200 |
| PB-M2600 | 1.5 | 2 | 3 | 0.2 | 2610 | 200 | 380 | ≈108 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈২৬১০×১২০০ | 3240 | ≈24 | 15 | 6100 | 3250 | 3300 |
| PB-M3200 | 1.5 | 2 | 3 | 0.2 | 3200 | 200 | 380 | ≈154 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈3200×1200 | 3794 | ≈28 | 17 | 6900 | 4100 | 3500 |
| PB-M4200 | 1.5 | 2 | 2.5 | 0.2 | 4200 | 200 | 380 | ≈182 | ≈৫০ | ≈০.৩৫ | ≈২৮০×২২০ | ≈220 | ≈4200×1200 | 4752 | ≈36 | 19 | 8000 | 5100 | 3600 |
| PB-M2100-300 | 1 | 1.5 | 2 | 0.2 | 2100 | 300 | 380 | ≈76 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈2100×1200 | 3036 | ≈21 | 15 | 5800 | 2600 | 3500 |
| PB-M2600-300 | 1 | 1.5 | 2 | 0.2 | 2600 | 300 | 380 | ≈108 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈2600×1200 | 3426 | ≈25 | 15 | 6300 | 3150 | 3550 |
| PB-MH2600 | 1 | 1.5 | 2 | 0.2 | 2600 | 200 | 380 | ≈66 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈২৬০০×১৪০০ | 3240 | ≈21 | 15 | 5650 | 3150 | 3200 |
| PB-MH2100 | 1 | 1.5 | 2 | 0.2 | 2100 | 200 | 380 | ≈53 | ≈৫০ | ≈০.৩৫ | ≈280×180 | ≈180 | ≈২১০০×১৪০০ | 2854 | ≈17.5 | 15 | 5650 | 2650 | 3200 |
অ্যাপ্লিকেশন ইনপুট
01
উপাদানের গ্রেড, পুরুত্বের পরিসীমা, পৃষ্ঠতল/ফিনিশ, ব্ল্যাঙ্কের আকার এবং পার্টের ওজন প্রদান করুন।.
02
বেন্ডের প্রস্থ/উচ্চতা, ফ্ল্যাঞ্জ জ্যামিতি, ন্যূনতম অভ্যন্তরীণ মাত্রা, ব্যাসার্ধ এবং বেন্ডের ক্রম শেয়ার করুন।.
03
ম্যানুয়াল সেগমেন্টেড টুলিং, ক্ল্যাম্প জোন, পার্ট রোটেশন, ব্যাচ মিক্স এবং লোডিং/আনলোডিং পদ্ধতি নিশ্চিত করুন।.
04
গন্তব্যের পাওয়ার, অ্যাক্সেস, নিরাপত্তা, রক্ষণাবেক্ষণ জোন এবং রিপ্রেজেন্টেটিভ-পার্ট পরিমাপ পরিকল্পনা নিশ্চিত করুন।.
সম্পর্কিত মেশিন প্রদর্শন
এই রেফারেন্স ভিডিওটি স্বয়ংক্রিয় টুল পরিবর্তনের সাথে একটি PB-A1630 প্রদর্শন করে। PB-M ম্যানুয়াল সেগমেন্টেড-টুল সেটআপ ব্যবহার করে; PB-M টুলিং কনফিগারেশন নয়, বরং প্যানেল-বেন্ডিং প্রক্রিয়াটি পর্যালোচনা করতে এই ফুটেজটি ব্যবহার করুন।.
YouTube-এ দেখুন (নতুন ট্যাবে খোলে)প্রোডাক্ট সিস্টেম
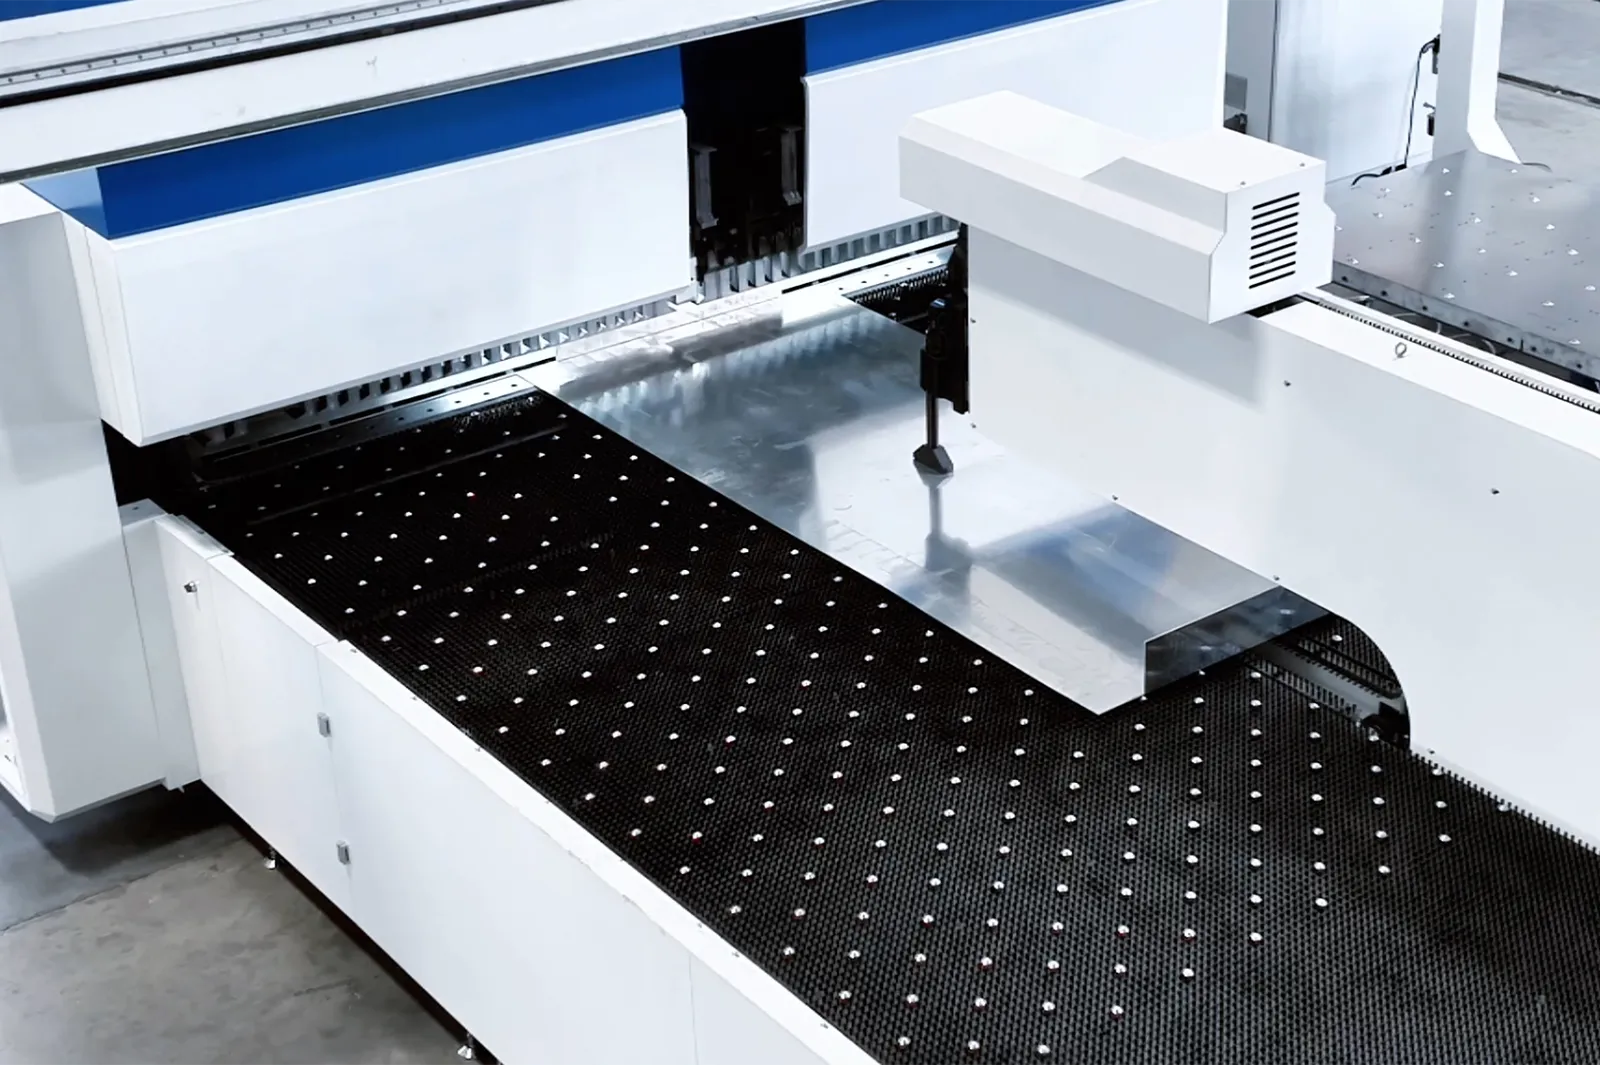
PB-M ব্ল্যাঙ্ক ধরে রাখা এবং ঘোরানোর জন্য প্রেস আর্ম ব্যবহার করে, যার সাথে ম্যানুয়াল সেগমেন্টেড-টুল সেটআপ থাকে। গ্রিপ জোন, ফর্মিং ক্লিয়ারেন্স এবং উদ্দিষ্ট প্যানেল ফ্যামিলির চারপাশে প্রোগ্রামটি পর্যালোচনা করুন।.
01
সার্ভো ড্রাইভগুলো হাইড্রোলিক বেন্ডিং ড্রাইভ ছাড়াই ফিডিং, পজিশনিং, রোটেশন এবং ফর্মিং সমন্বয় করে। টেবিলটিতে বেশিরভাগ ভেরিয়েন্টের জন্য ১৫টি অক্ষ, PB-M3200-এর জন্য ১৭টি এবং PB-M4200-এর জন্য ১৯টি অক্ষের তালিকা রয়েছে।.
আপনার পার্টের জন্য সেই অক্ষগুলো কী কাজ করে তা পর্যালোচনা করুন। সংখ্যার পাশাপাশি ট্রাভেল, ব্যবহারযোগ্য জ্যামিতি এবং নির্বাচিত মেশিনের কনফিগারেশন গুরুত্বপূর্ণ।.
02
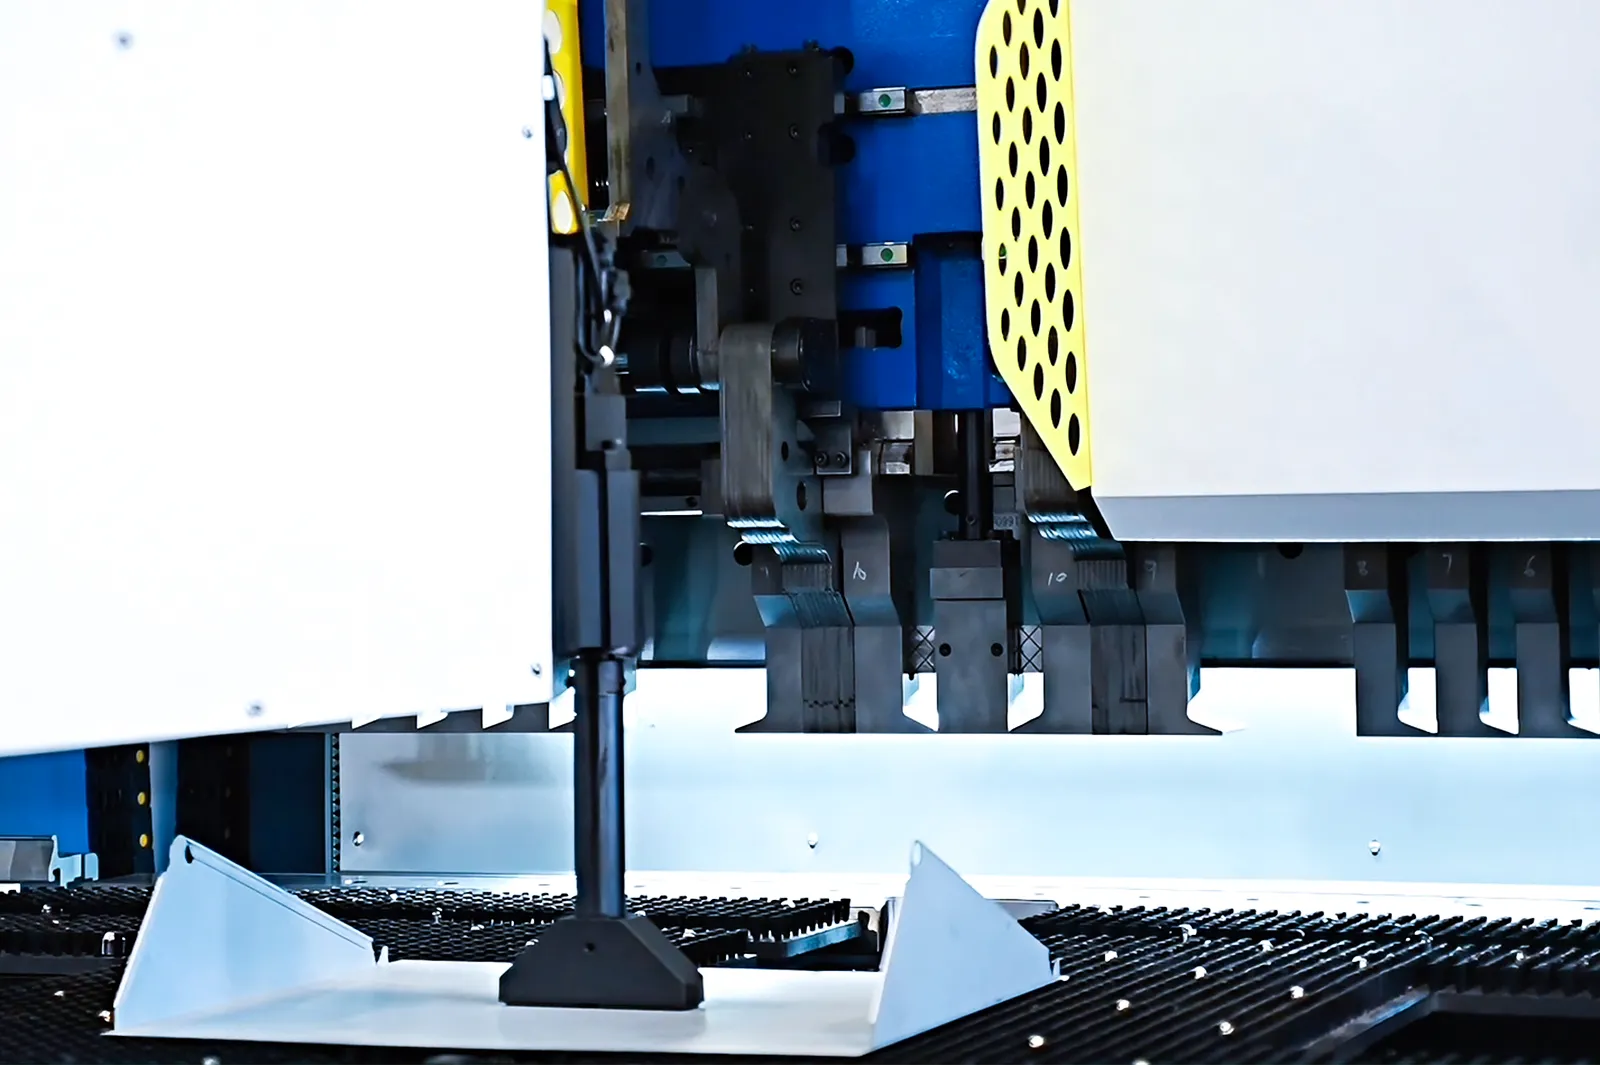
প্রেস আর্মগুলো প্রোগ্রাম করা সিকোয়েন্স অনুযায়ী ব্ল্যাঙ্কটিকে ধরে রাখে এবং ঘোরায়। প্যানেলের আকৃতি তৈরি হওয়ার সাথে সাথে সেগুলোর গ্রিপ জোনগুলো অবশ্যই ব্যবহারযোগ্য থাকতে হবে।.
প্রতিটি বাঁকের ক্ষেত্রে ফ্ল্যাট প্যাটার্ন, ন্যূনতম ক্ল্যাম্প জ্যামিতি এবং ইন্টারফারেন্স পরীক্ষা করুন। প্রকৃত উপাদানের উপর সারফেস কন্টাক্ট এবং ঘূর্ণন পথ পর্যালোচনা করা উচিত।.
03
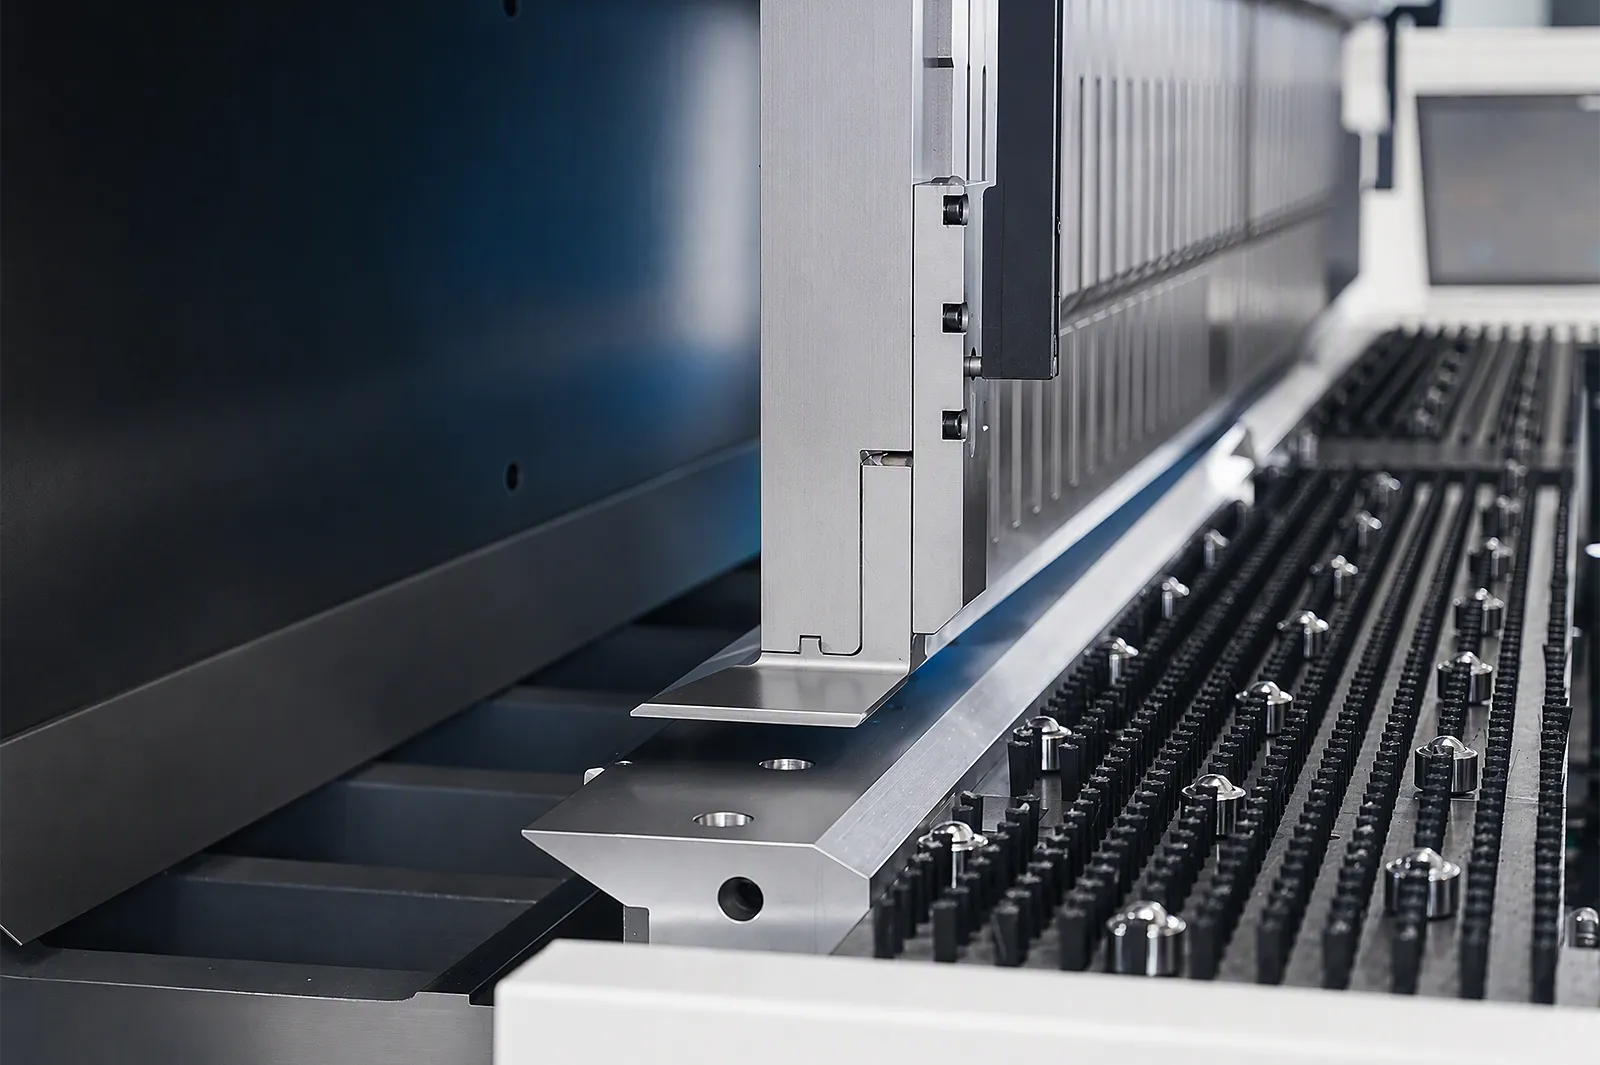
M কনফিগারেশনে ম্যানুয়াল টুল পরিবর্তন ব্যবহার করা হয়। বাঁকানোর প্রক্রিয়া শুরু হওয়ার আগে প্রয়োজনীয় কাজের দৈর্ঘ্য এবং ফ্ল্যাঞ্জ ক্লিয়ারেন্সের জন্য সেগমেন্টেড টুলিং সাজানো হয়।.
আপনার কাজের মিশ্রণের জন্য সরবরাহকৃত সেগমেন্ট এবং পরিবর্তন পদ্ধতি পর্যালোচনা করুন। প্রোগ্রাম-নির্বাচিত স্বয়ংক্রিয় টুল পরিবর্তনের প্রয়োজন হলে PB-A হলো আলাদা রুট।.
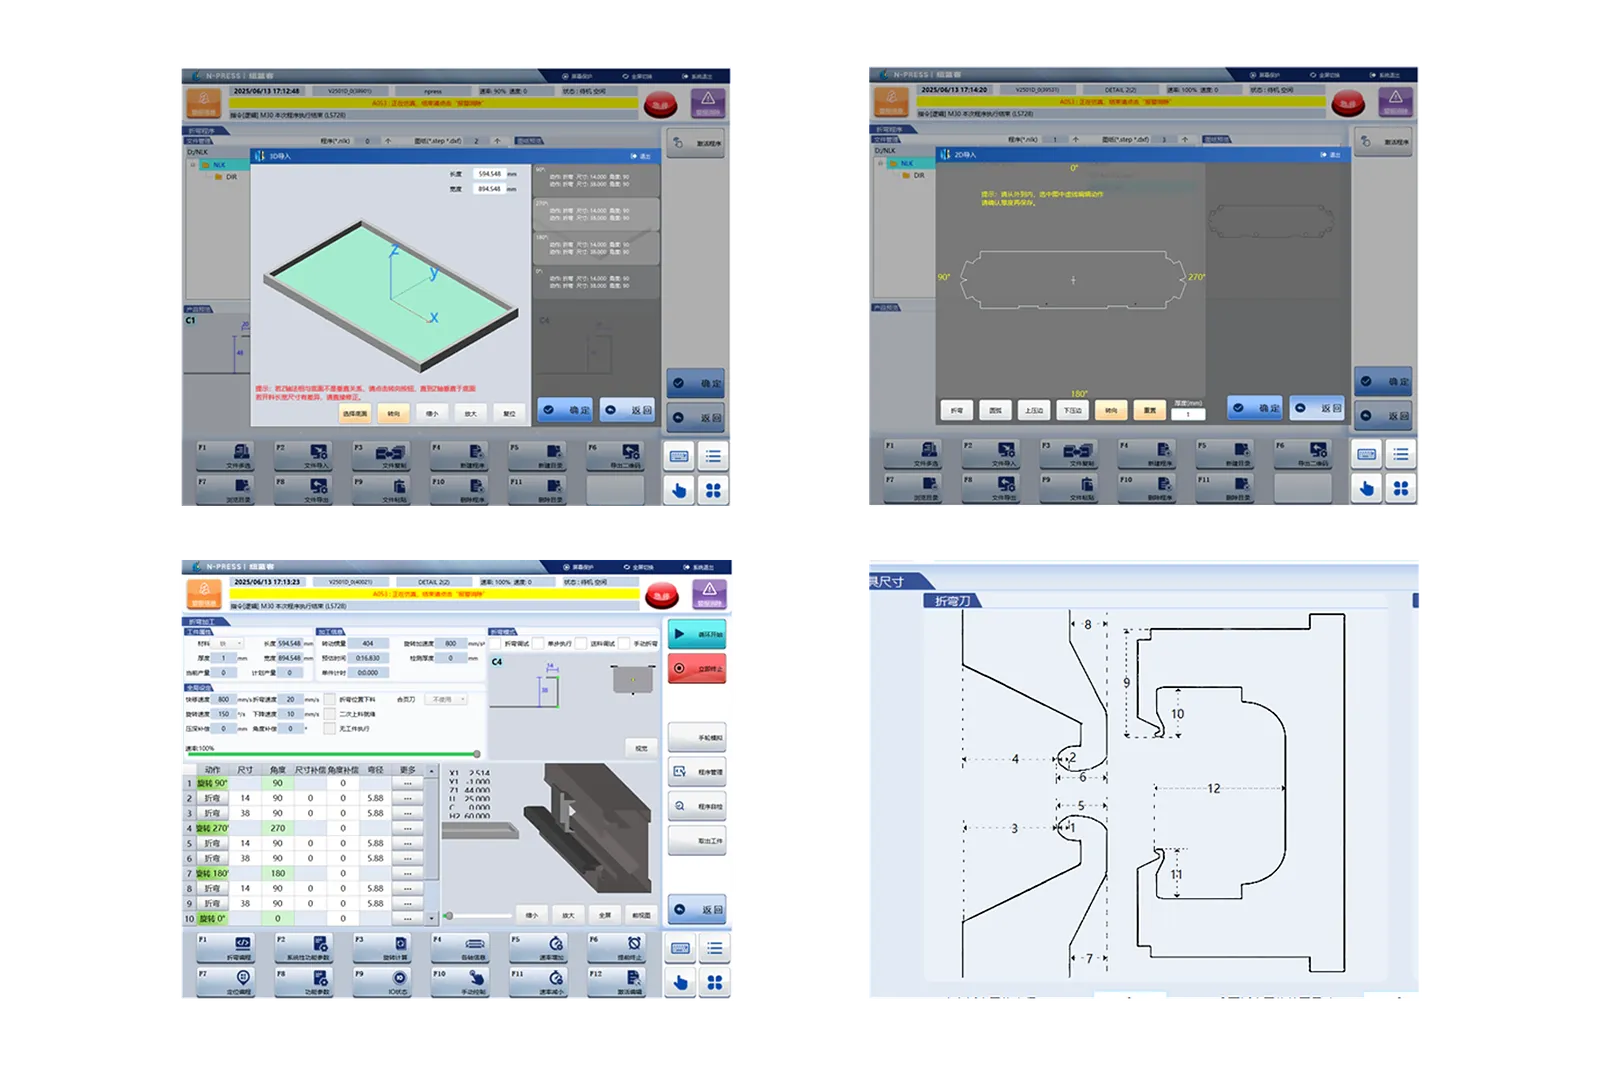
প্রোগ্রামিং
প্রোগ্রামটি পার্ট পজিশন, ম্যানুয়াল টুল সেটআপ এবং বাঁকানোর ক্রম নির্ধারণ করে।.
প্রতিনিধিত্বমূলক পার্টগুলোর উপর ড্রয়িং ইনপুট এবং সরবরাহকৃত ক্ষতিপূরণ ও সফটওয়্যার ফাংশনগুলো প্রদর্শন করুন।.
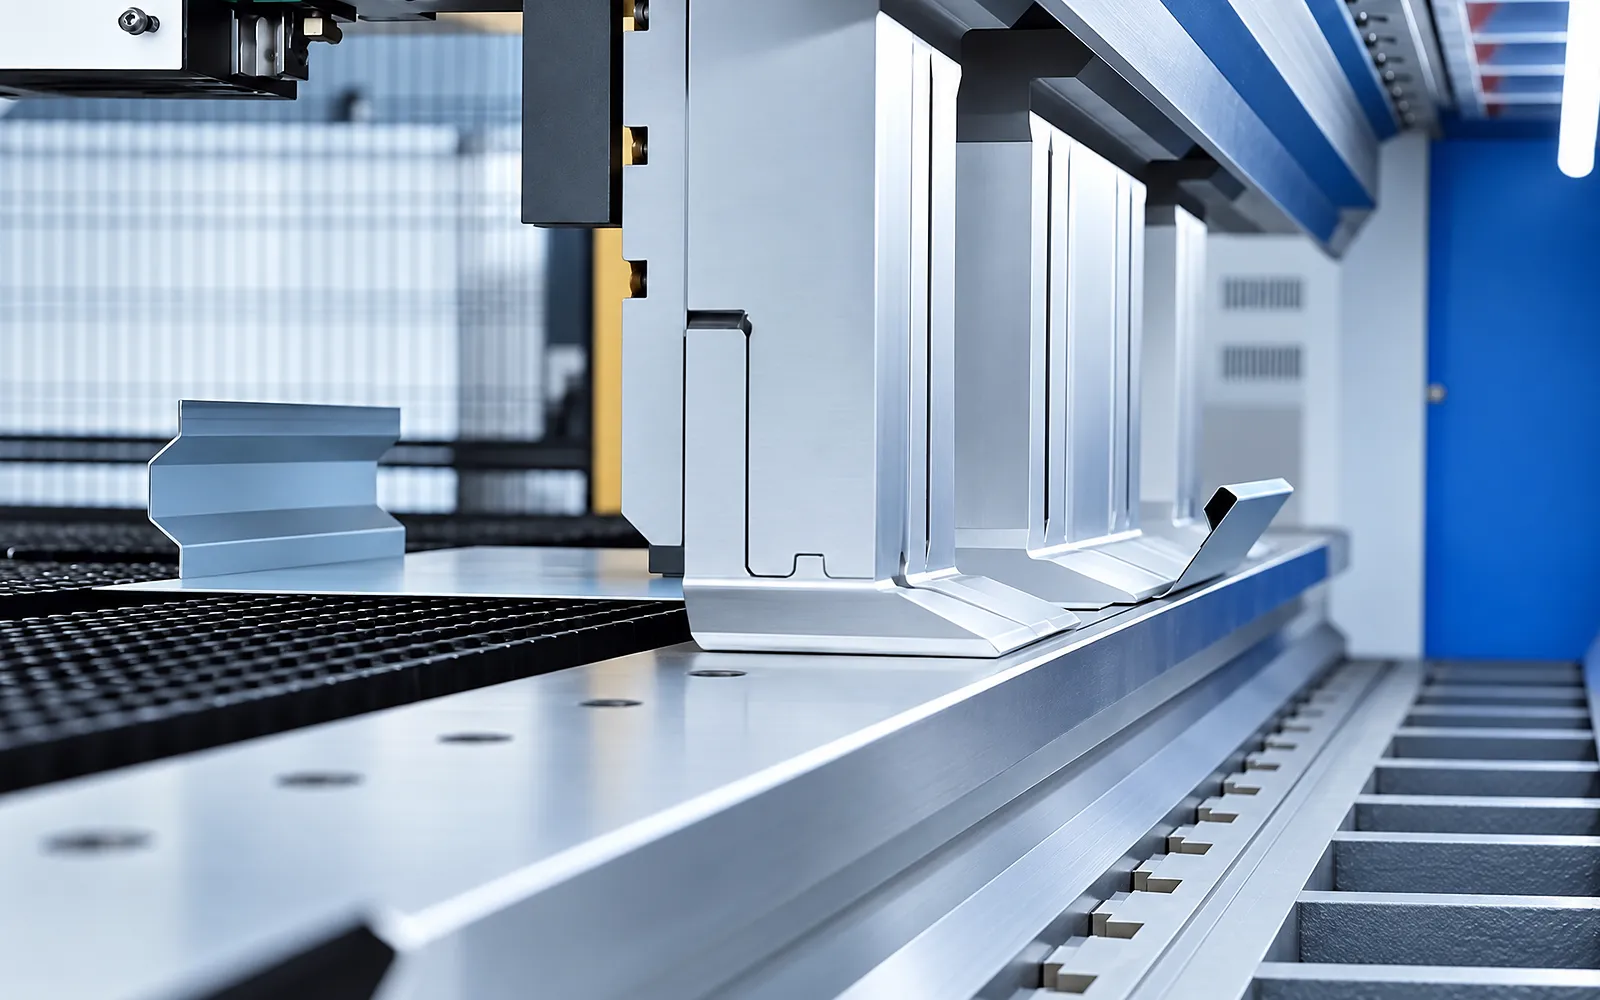
সংঘর্ষ পর্যালোচনা
সিমুলেশন এবং ইন্টারফারেন্স চেক, যেখানে সরবরাহ করা হয়েছে, প্যানেলের আকৃতি পরিবর্তনের সাথে সাথে ক্লিয়ারেন্স পর্যালোচনা করতে সাহায্য করে।.
সরবরাহকৃত প্যাকেজে উপলব্ধ ফাংশন এবং রিকভারি ওয়ার্কফ্লো নিশ্চিত করুন।.
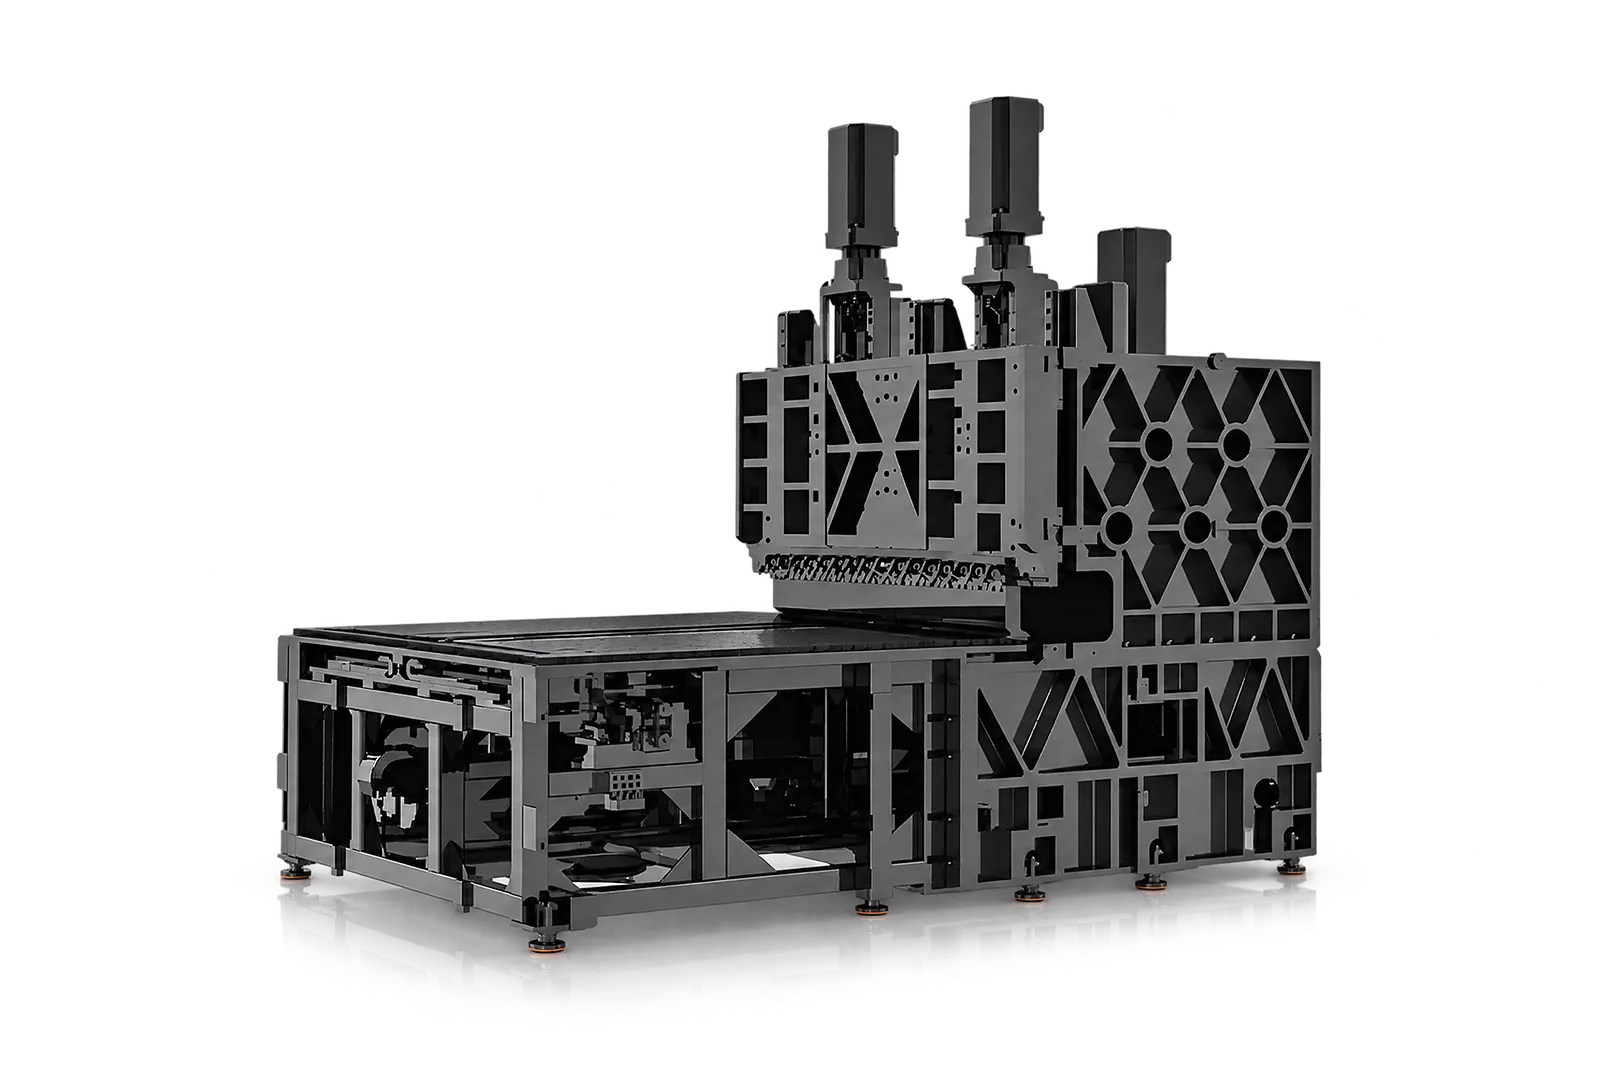
মেশিন ভেরিয়েন্ট
স্ট্যান্ডার্ড, হাইট এবং হাইব্রিড ভেরিয়েন্টগুলোর আলাদা এনভেলপ এবং মেশিনের ডেটা থাকে।.
নির্বাচিত ভেরিয়েন্ট থেকে মাত্রা, পুরুত্ব এবং ভর পড়ুন।.
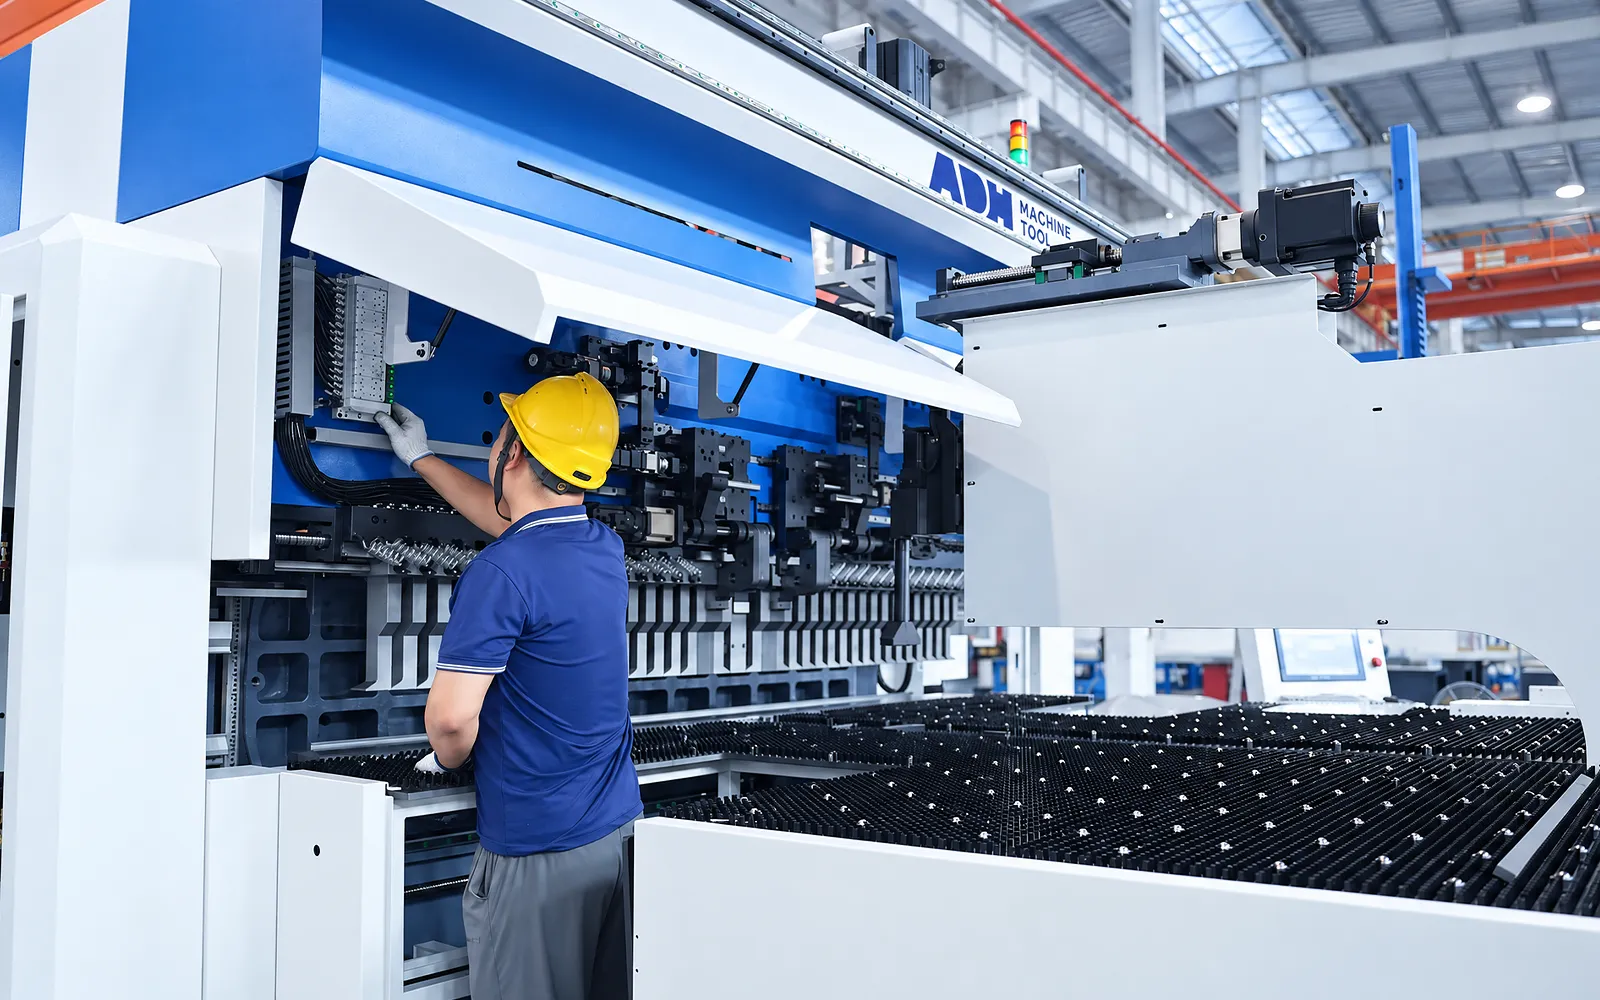
সার্ভিস অ্যাক্সেস
মেশিনের চারপাশে প্রয়োজনীয় সার্ভিস অ্যাক্সেস মোশন কম্পোনেন্ট এবং লুব্রিকেশনের ওপর নির্ভর করে।.
পরিচালনার শর্ত অনুযায়ী কম্পোনেন্ট, ক্যালিব্রেশন এবং খুচরা যন্ত্রাংশের প্রয়োজনীয়তা উল্লেখ করুন।.
06
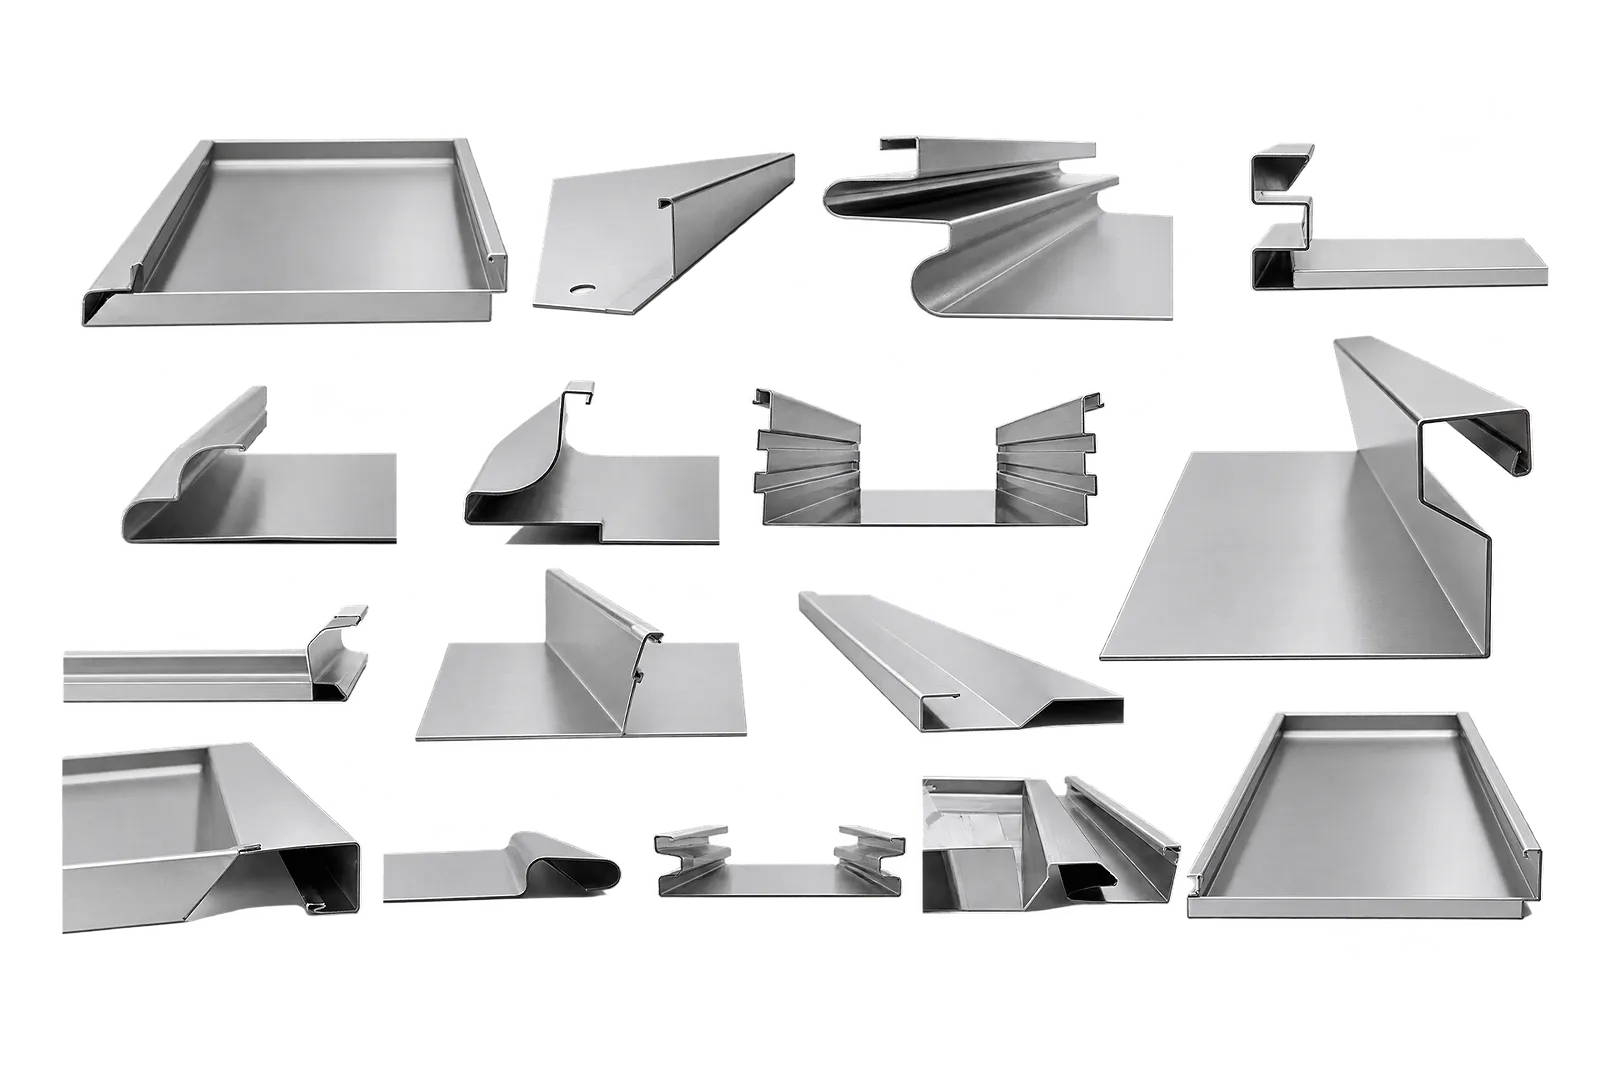
একটি প্রতিনিধিত্বমূলক প্যানেল রান ম্যানুয়াল টুল সেটআপ, প্রেস-আর্ম হোল্ডিং, রোটেশন এবং বেন্ডিং সিকোয়েন্সের কাজ করে। ফিনিশড ডাইমেনশন এবং সারফেস পরিদর্শন করুন।.
উপাদান, গ্রেইন ডিরেকশন, ড্রয়িং এবং ইন্সপেকশন পয়েন্টগুলো নিয়ে একমত হোন। চেঞ্জওভার এবং হ্যান্ডলিংয়ের প্রয়োজনীয়তা পর্যালোচনা করতে প্রকৃত প্যানেল মিক্স ব্যবহার করুন।.
কনফিগারেশন
টেবিলটিতে নয়টি M, 300 মিমি-উচ্চতা এবং PB-MH ভেরিয়েন্ট অন্তর্ভুক্ত রয়েছে; আনুমানিক ক্ষেত্রগুলো ≈ চিহ্ন দ্বারা চিহ্নিত।.
অক্ষ/ফাংশন, কন্ট্রোলার, সেগমেন্টেড টুলিং, ক্ল্যাম্পিং, হ্যান্ডলিং, নিরাপত্তা এবং বৈদ্যুতিক বিবরণ কোটেশনে চূড়ান্ত করা হয়।.
সম্মত প্রতিনিধিত্বমূলক প্যানেলে গ্রিপ, রোটেশন, ক্লিয়ারেন্স, বেন্ড সিকোয়েন্স এবং ফিনিশড-পার্টের পরিমাপ পরীক্ষা করুন।.
মেশিনের জীবনচক্র জুড়ে
আপনার টিমের প্রয়োজনীয় প্রশিক্ষণ, রক্ষণাবেক্ষণ নির্দেশিকা এবং যন্ত্রাংশের সহায়তা খুঁজুন। আপনার মেশিন এবং অবস্থানের জন্য পরিষেবা এবং প্রাপ্যতা নিশ্চিত করা হয়।.
শুরু করার আগে
ইউটিলিটি, লিফটিং এবং ইনস্টলেশন এলাকা প্রস্তুত করুন, তারপর শুরু এবং হ্যান্ডওভারের সমন্বয় করুন।.
ইনস্টলেশন সহায়তা পর্যালোচনা করুনউৎপাদনের আগে
আপনার সরবরাহকৃত মেশিনের জন্য প্রয়োজনীয় অপারেটর, প্রোগ্রামিং এবং রক্ষণাবেক্ষণের দক্ষতা তৈরি করুন।.
প্রশিক্ষণ অন্বেষণ করুনচালনাধীন অবস্থায়
মেশিন মডেল, সিরিয়াল নম্বর এবং সমস্যার একটি স্পষ্ট বিবরণ সহ সহায়তা পান।.
প্রযুক্তিগত সহায়তার অনুরোধ করুনপরিকল্পিত খুচরা যন্ত্রাংশ
আপনার মেশিন এবং যন্ত্রাংশ শনাক্ত করুন যাতে আমাদের টিম সামঞ্জস্যতা এবং প্রাপ্যতা যাচাই করতে পারে।.
পরিষেবা বা যন্ত্রাংশের অনুরোধ করুনসেলফ-সার্ভিস
আপনার ADH মেশিন পরিচালনা এবং রক্ষণাবেক্ষণের জন্য ভিডিও নির্দেশিকা খুঁজুন। আপনার মডেল এবং কনফিগারেশনের সাথে প্রাসঙ্গিকতা যাচাই করুন।.
সহায়তা ভিডিও ব্রাউজ করুনচুক্তির পরিধি
আপনার কোটেশন বা চুক্তিতে অন্তর্ভুক্ত পরিষেবা, ওয়ারেন্টি, বর্জন এবং দায়িত্বসমূহ সংজ্ঞায়িত করা থাকে।.
পরিষেবার পরিধি পর্যালোচনা করুনপ্রকল্প অনুসন্ধান
আপনি কী তৈরি করতে বা উন্নত করতে চান তা আমাদের জানান। প্রযুক্তিগত বিবরণ এবং অঙ্কন পরে পাঠানো যেতে পারে।.
ADH-এর সাথে যোগাযোগ করুন
নাম, ইমেইল এবং একটি সংক্ষিপ্ত বিবরণ শুরু করার জন্য যথেষ্ট।.