
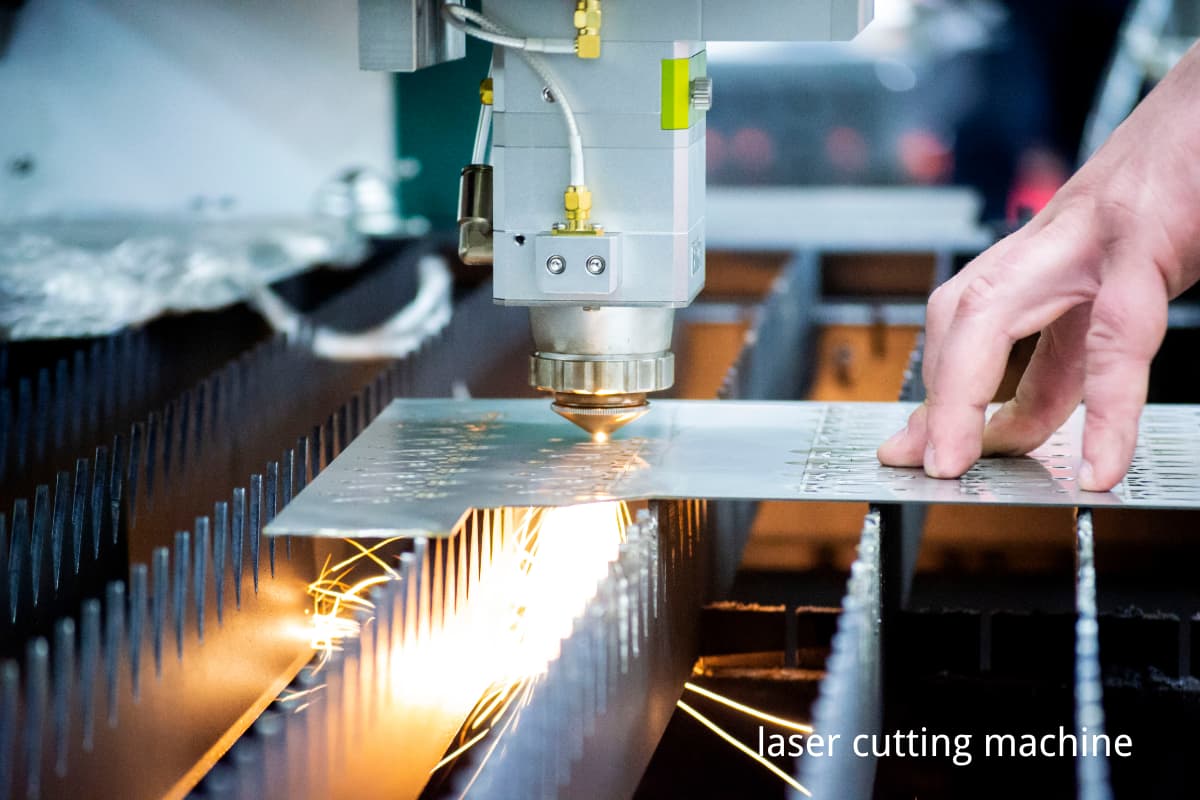
Jednou ke mně do dílny přišel student s digitálním souborem tak přesným, že vypadal připravený pro leteckou výrobu. Strávil čtyřicet hodin v Illustratoru dolaďováním každé křivky vlastnoručně navržené šperkovnice. Potom stiskl “Start” na laserovém řezači $12,000 — aniž by se byť jen podíval na materiál na pracovní ploše. O deset minut později jsem přehazoval přes stroj protipožární deku, protože se pokusil “vytisknout” hustý vektorový vzor na kus mastného cedru s vypnutým přívodem vzduchu.
Krabička to nepřežila. Ani jeho hrdost ne. Spadl do klasické začátečnické pasti: předpokládal, že dokonalé linie na zářivé LED obrazovce se budou chovat stejně, až je zasáhne paprsek světla žhavější než povrch slunce.
Laserové řezání není tisk — je to řízené, vysokorychlostní spalování. Pokud chcete přestat vyrábět drahé hromádky uhlí, musíte přestat myslet jako grafický designér a začít myslet jako balistický technik.
Pro operátory pracující na produkčních zařízeních – ať už jde o kompaktní vláknový laserový řezací stroj s jedním stolem pro přesné řezání plechů, nebo vysokokapacitní Dvouúčelový vláknový laserový řezací stroj zvládajícím jak plechy, tak trubky — fyzika je stejná. Software může vypadat moderně a intuitivně, ale paprsek se stále řídí termodynamikou, nikoli estetickým designem.
Past “Dokonalý návrh”: Jak bezchybné soubory ničí reálné materiály
Mýtus “Tiskni a zapomeň”: Proč je laserové řezání zásadně jiné než 2D tisk
Inkoustová tiskárna nastříká tekutinu na povrch a tím končí. Laserový řezač odstraňuje materiál jeho odpařováním. To znamená, že fyzikální vlastnosti vašeho “plátna” jsou mnohem důležitější než pixely v souboru. Když posíláte úlohu do laseru, nepřenášíte jen obraz — spouštíte termodynamickou událost. Hustota, obsah vlhkosti, množství pryskyřice a vnitřní struktura určují, zda získáte ostrou hranu, nebo malý požár.
Jednou jsem viděl kutila, který se pokusil “vytisknout” fotografii ve vysokém rozlišení na vlnitou lepenku pomocí stejných nastavení, jaká používal na překližku. Lepenka je převážně vzduch a lepidlo, takže místo lehkého gravírování povrchu laser zažehl vnitřní vlny. Během několika sekund se celý list změnil v zářící obdélníkový komín. Stál tam a čekal na veselé “Hotovo” pípnutí, zatímco se stroj snažil zapálit dílnu.
Abyste se vyhnuli podobným katastrofám, zacházejte s každým novým materiálem jako s fyzikálním experimentem — ne jako s dalším rozměrem papíru.
Vektor vs. rastr: Říkáte laseru, aby sledoval souvislé cesty, nebo aby gravíroval bod po bodu?
Laser pracuje ve dvou hlavních pohybových režimech a jejich záměna je nejrychlejší cestou, jak z desetiminutového úkolu udělat tříhodinové utrpení. Rastrovaní je jako sečení trávníku: laserová hlava kmitá sem a tam, vypaluje rychlé pulzy a vytváří obraz bod po bodu (gravírování). Vektorové řezání je naproti tomu jako práce skalpelem: laser sleduje jedinou souvislou dráhu, aby vyřezal tvary nebo vyznačil přesné linie.
Jeden začátečník přinesl logo, které vypadalo jako jednoduchá černá kontura — ale bylo uložené jako rastr nízkého rozlišení. Místo aby během pár sekund obkreslil kruh, strávil stroj dvacet minut “holícím” celé dřevěné prkno pixel po pixelu. Nahromaděné teplo desku zdeformovalo do tvaru připomínajícího bramborový lupínek. Kdyby použil vektorovou cestu, práce by byla hotová dřív, než by sáhl po telefonu.
Jakmile pochopíte rozdíl, můžete v rámci jednoho návrhu přiřadit odlišné úrovně výkonu — vysoký výkon pro řezy, nižší pro dekorativní rýhování — a vše dokončit v jednom běhu.
Záhada řezu (kerfu): Proč se dokonale změřené spojovací díly přesto nevejdou
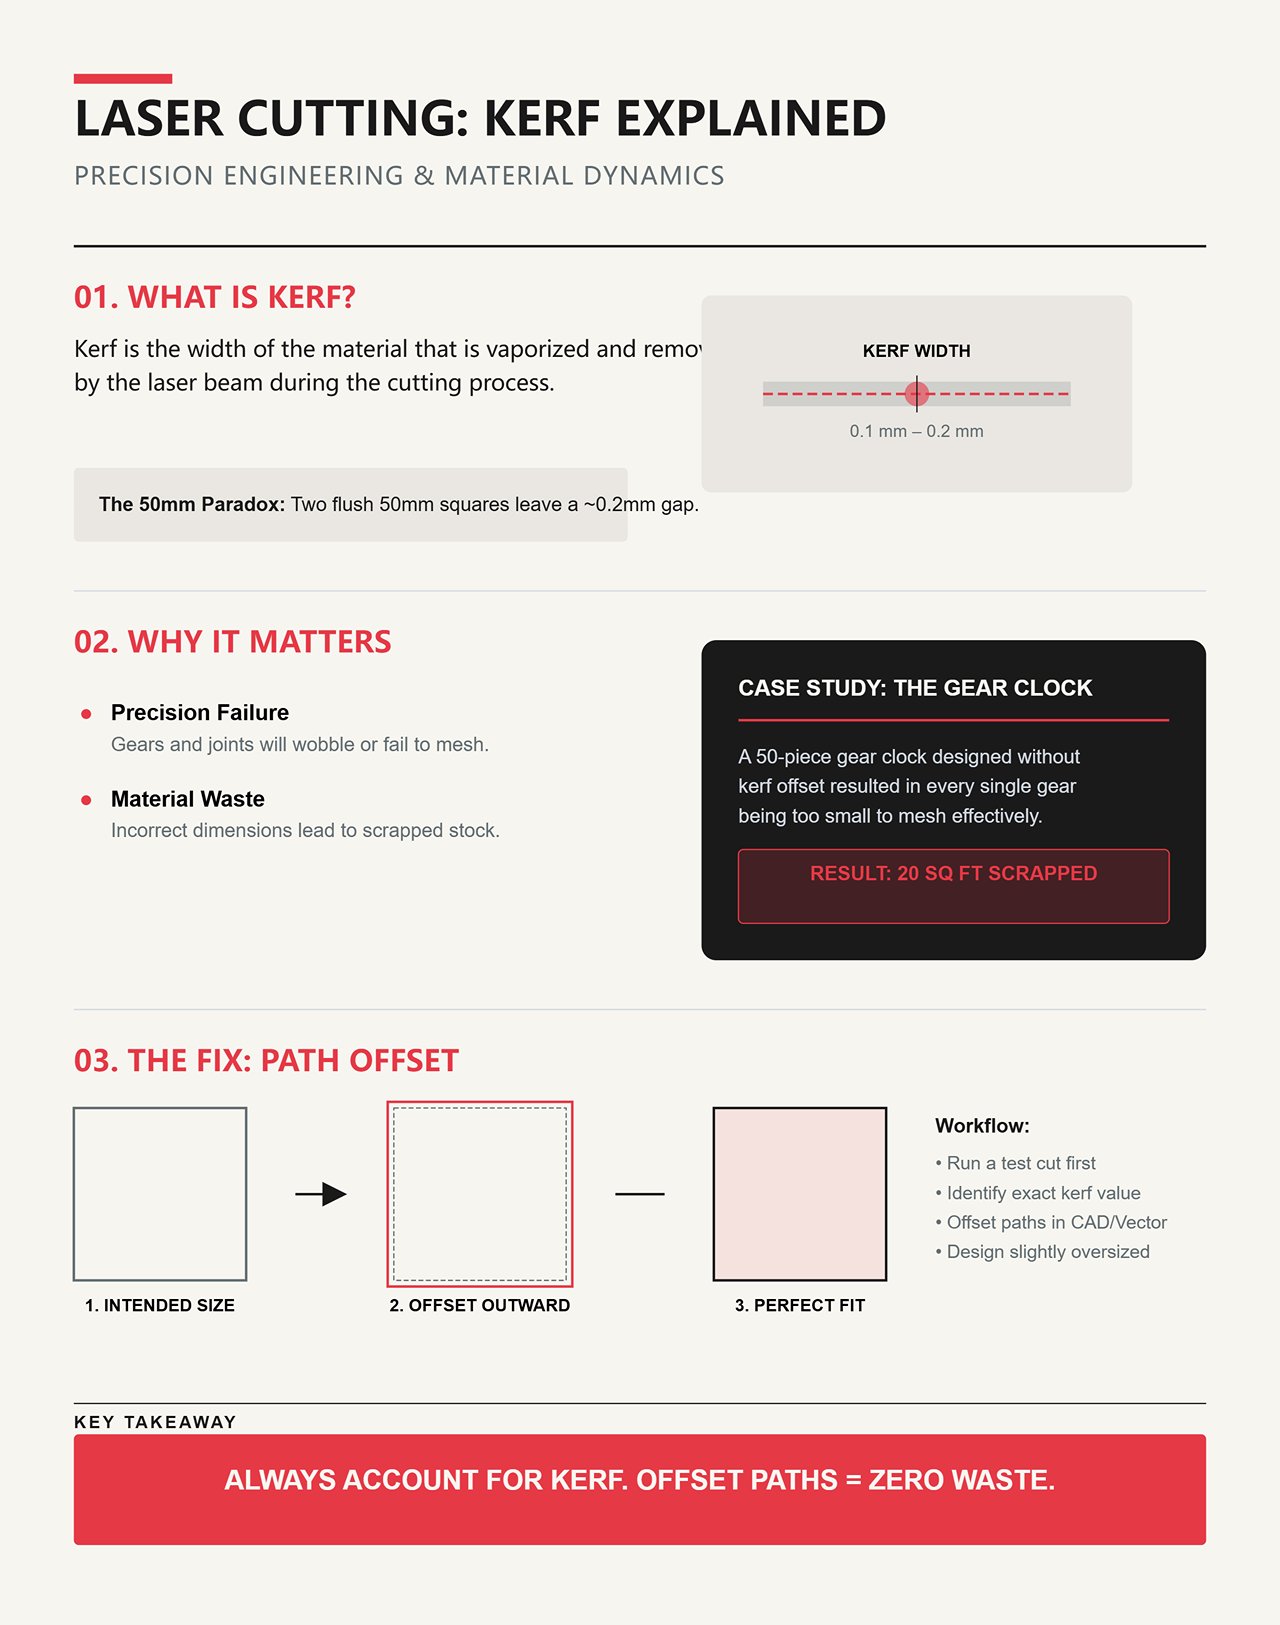
V digitálním světě čára nemá tloušťku. V reálném světě ji laserový paprsek má — obvykle mezi 0,1 mm a 0,2 mm — a při průchodu materiál odpařuje. Tento “chybějící” materiál se nazývá kerf. Pokud navrhnete dva čtverce o velikosti 50 mm, aby přesně lícovaly, laser odstraní asi 0,1 mm z každé hrany, čímž vznikne mezera 0,2 mm. Najednou se váš “dokonalý” spoj cítí jako viklající se zub.
Znal jsem chlapa, který strávil tři týdny navrhováním složitých, padesátidílných hodin na ozubená kola v Illustratoru. Nikdy nezapočítal kerf. Když konečně dokončil řez a zvedl překližkový list, všechna ozubená kola propadla rovnou skrz voštinový stůl jako písek přes přesýpací hodiny. Každé bylo o zlomek milimetru příliš malé, aby do sebe zapadlo. Během okamžiku se dvacet čtverečních stop špičkové baltské březové překližky proměnilo v velmi drahé palivo na podpal.
Oprava je v zásadě jednoduchá: musíte své cesty “odsadit”. Jinými slovy, udělejte části v návrhu o něco větší, aby po průchodu laseru měly požadované rozměry.
Neviditelná fyzika: zaostření, zarovnání a proudění vzduchu
Co “ohnisková vzdálenost” ve skutečnosti znamená na řezací ploše (a proč odchylka o pár milimetrů může všechno zkazit)
50wattový laser není 50wattový světelný meč; je to spíše jako 50wattová žárovka protlačená lupou. Když paprsek vychází z trubice, je zhruba široký jako tužka. Aby prořízl 6mm akryl, musí být tato energie stlačena do bodu, který není větší než špička jehly.
Toto stlačení se děje prostřednictvím čočky, která utváří paprsek do profilu přesýpacích hodin. Nejužší místo – “pas” – je jediná zóna, kde je řezání skutečně účinné. Pokud váš materiál leží třeba jen tři milimetry nad nebo pod tímto pasem, hustota energie se rozptýlí. To, co mělo být přesný řezací nástroj, se mění v tupý zdroj tepla, který materiál roztavuje místo toho, aby ho čistě odpařoval.
| Typ čočky | Velikost bodu | Koncentrace energie | Výkon řezání | Typický výsledek |
|---|---|---|---|---|
| Čočka s ohniskem 2 palce | Menší | Vyšší | Čisté, přesné řezy | Ostré hrany, minimální ožehnutí |
| Čočka s ohniskem 4 palce | Větší | Nižší | Slabá koncentrace pro tenké materiály | Spálení, hnědnutí, neúplné řezy |
Jednou jsem viděl studenta, jak se pokoušel vyřezat jemné krajkové vzory do kartonu pomocí čočky s ohniskem 4 palce, protože si myslel, že “větší čočka znamená více výkonu”. Ve skutečnosti čočka s ohniskem 4 palce vytváří výrazně větší velikost bodu než čočka 2palcová, což znemožňuje dostatečně soustředit energii, aby čistě prořízla vlákna.
Místo čistých řezů skončil s papírem, který vypadal, jako by byl vytažen z požáru domu – hnědý, křehký a páchnoucí kouřem. Neustále zvyšoval výkon až na 100%, což jen zesílilo efekt opékání. Problém nebyl ve výkonu; šlo o základní geometrii paprsku.
Manuální vs. automatické ostření: Kdy věřit stroji – a kdy jeho senzory svádějí na scestí
Většina moderních laserových řezaček zahrnuje automatické ostření pomocí “zarážky” nebo ultrazvukového senzoru, které mají automaticky zajišťovat polohu ohniska. Tyto systémy zvednou stůl, dokud materiál nespustí fyzický spínač nebo neodrazí zvukovou vlnu zpět do hlavy. To dobře funguje u dokonale rovných, neprůhledných materiálů, jako je překližka. Ale jakmile se objeví nepravidelnost, senzor se může rychle stát slabinou. Nezjistí díru v mřížkové podložce a rozhodně nerozezná čirý akryl, který správně neodráží.
U pokročilých vláknových systémů s automatickým řízením osy Z – což je běžné u průmyslových platforem, jako je dvoutučelový vláknový laserový řezací stroj – autofokus dramaticky zvyšuje účinnost. Ale i zde mohou senzory zmást zkroucené plechy, povrchové okuje nebo nepravidelnosti trubek. Automatizace snižuje riziko, ale neodstraňuje fyziku.
Začátečník v mé dílně se jednou pokusil automaticky zaostřit na odřezek desky s velkým sukem přímo pod senzorem. Zarážka propadla skrz díru. Protože nezaznamenala očekávané “cvaknutí”, stroj dál zvedal motorický stůl. Dřevo bylo vtlačeno do laserové hlavy, přetrhlo řemen a rozhodilo zrcadla, než stihl udeřit do nouzového vypínače. Věřil tlačítku “auto” víc než vlastním očím – a stálo ho to celý týden prostojů.
Vyrovnání stolu: Skrytý viník za řezy, které vlevo řežou čistě, ale vpravo selhávají
Můžete nainstalovat ten nejdražší objektiv na trhu, ale pokud pracovní plocha vašeho stroje není dokonale rovnoběžná s pohybem laserové hlavy, ohnisko se bude při běhu úlohy posouvat. U velkoformátové řezačky může sklon pouhého jednoho stupně napříč 36palcovou plochou způsobit, že paprsek bude dokonale zaostřený vlevo a téměř o 15 mm rozostřený vpravo. Začátečníci to často nesprávně diagnostikují jako “slabá místa” v laserové trubici a snaží se to kompenzovat zpomalením stroje – což nakonec vede k silně ohořelým okrajům na straně, která byla ve skutečnosti správně zaostřená.
Jednou jsem sledoval studentku, jak vyřezává velkou topografickou mapu severozápadu Pacifiku. Pobřežní oblast vlevo vyšla ostrá a nádherně definovaná. Ale než laser dosáhl Skalistých hor na pravé straně pracovní plochy, paprsek se tak vzdálil od ohniska, že přestal řezat úplně a místo toho začal “gravírovat” široký, spálený žlab. Myslela si, že laser “ztrácí výkon”. Ve skutečnosti se pravá strana voštinové plochy po letech používání propadla jen o dva milimetry.
Air Assist: Nejen protipožární prvek, ale mechanický klíč k čistým, nezuhelnatělým hranám
Tryska vzduchové asistence dělá mnohem víc než jen hasí občasné vzplanutí – funguje jako koště pro fotony. Když laser zasáhne materiál, vznikne oblak kouře, zkapalněné pryskyřice a jemného prachu. Pokud tento kouř zůstane v dráze paprsku, absorbuje část energie laseru dříve, než dosáhne povrchu, a účinně “stíní” řez. Směrováním stabilního proudu stlačeného vzduchu přímo do řezné spáry vyčistíte optickou cestu a nasměrujete teplo dolů skrz řez, což výrazně snižuje zuhelnatění hran.
Jeden kutil přinesl nádherný kus bílé javorové desky a vypnul vzduchovou asistenci, protože “hluk ho otravoval”. Během pár minut začal z řezu stoupat kouř obsahující pryskyřici, který pokryl spodní stranu jeho drahé zaostřovací čočky silnou, lepivou vrstvou sazí. Protože saze jsou černé, absorbují teplo laseru. Čočka, která nevydržela vzniklé tepelné namáhání, praskla uprostřed řezu na tři kusy. Ušetřil si trochu hluku – a koupil si náhradní čočku $400.
Bezpečnost a materiálová realita: Seznam “Nikdy neřezat”
PVC, toxické výpary a roztavená optika: Materiály, které mohou trvale poškodit váš stroj – nebo vaše plíce
Student se jednou pokusil nenápadně umístit vintage vinylovou desku na mou řezací plochu a proměnit ji v retro nástěnné hodiny. Myslel si, že je vynalézavý. Stiskl jsem nouzové zastavení dřív, než paprsek mohl proniknout prvním žlábkem, protože “vinyl” je jen zkratka pro polyvinylchlorid (PVC). Když výkonný laser zasáhne PVC, nejen že ho řežete – rozbíjíte jeho chemické vazby a uvolňujete chlorový plyn.
Když se tento plyn spojí s vlhkostí ve vzduchu – nebo s vlhkostí ve vašem dýchacím traktu – vytvoří se kyselina chlorovodíková.
Začátečníci často předpokládají, že moderní bezpečnostní funkce je ochrání před špatnými rozhodnutími. Je pravda, že počet úrazů způsobených lasery dramaticky klesl poté, co výrobci uzavřeli stroje a přidali silné odsávání výparů, aby splnili bezpečnostní standardy třídy 1. Ale odsávací ventilátor nemůže chránit samotný stroj před vzduchem, který skrz něj proudí. Kyselý plyn vznikající z PVC okamžitě odstraní antireflexní povlak z $400 čočky ze selenidu zinku. Jak se pohybuje výfukovým systémem, koroduje ocelové kolejnice pojezdu, degraduje gumové řemeny a rozežírá lopatky ventilátoru. Nemůžete uniknout toxické chemii pomocí technického řešení. Tak proč se stále spoléhají obsluhy na ventilátor, že je zachrání?
Selhání ventilace, která se vyskytují i tehdy, když váš odsávací ventilátor běží na plný výkon
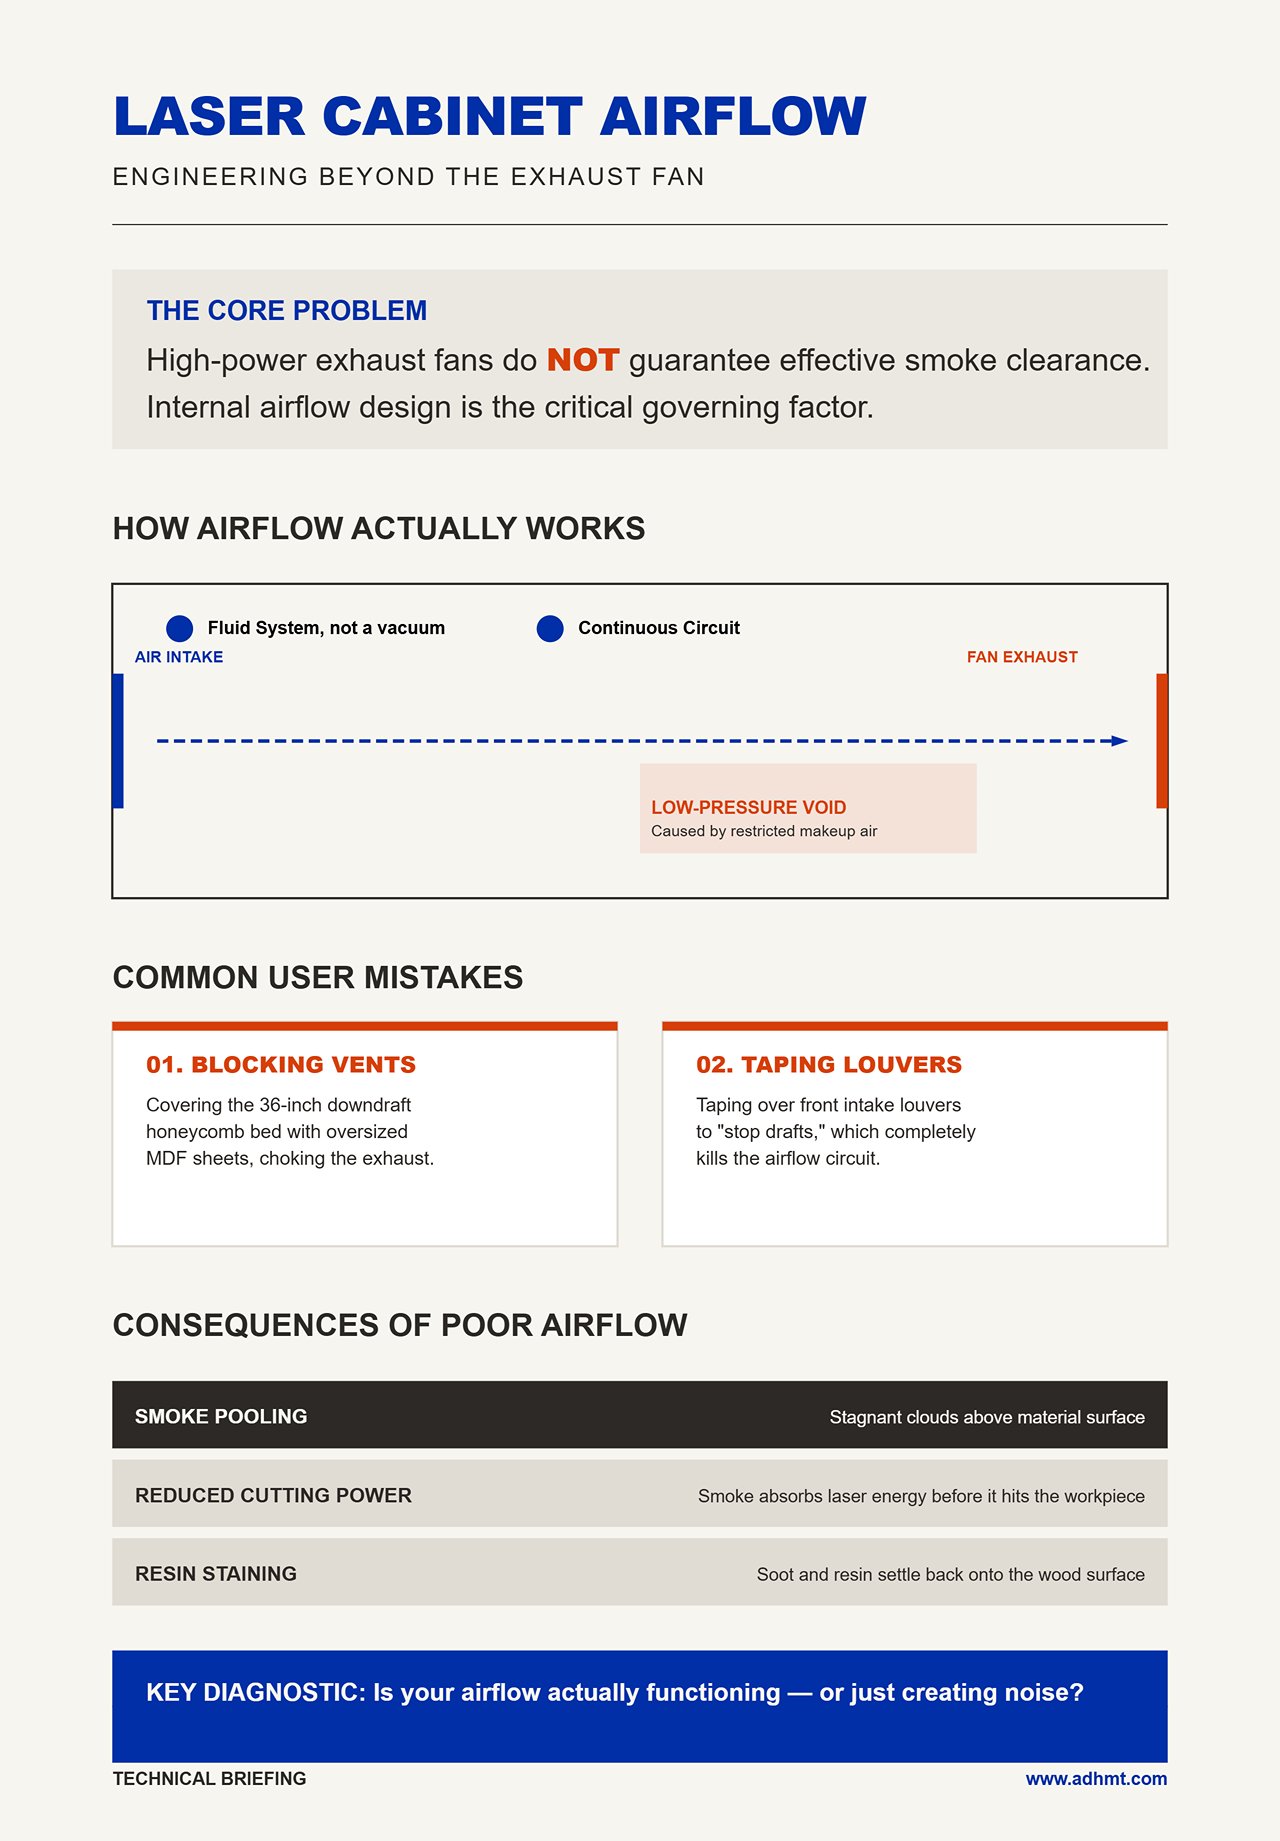
Slyšíte, jak odsávací ventilátor o výkonu 1000 CFM hučí jako tryskový motor, takže předpokládáte, že kabina účinně odstraňuje kouř. Pak otevřete víko a zasáhne vás hustý oblak zkapalněné pryskyřice z břízy. Průmyslové systémy spoléhají na světelné bariéry a inteligentní senzory, aby plně uzavřely laser třídy 4 – ale žádné množství ochrany nemůže kompenzovat zásadně vadný vnitřní proud vzduchu.
Proudění vzduchu je fluidní systém – ne kouzelný vysavač.
Pokud je přívod vzduchu (make-up air) omezen, ventilátor jednoduše vytváří oblast nízkého tlaku a točí se neúčinně. Často vidím začátečníky, jak zakryjí celou 36palcovou voštinovou odsávací plochu jednou velkou deskou MDF. Odsávání táhne zespodu, ale materiál blokuje ventilační otvory. Když nemá kouř kam uniknout, hromadí se nad povrchem, absorbuje energii laseru a znečišťuje dřevo. Ještě hůře, někteří operátoři přelepí přední přívodní mřížky páskou, aby zastavili průvan – čímž zcela ucpou ventilační okruh. Jak tedy poznat, zda váš neviditelný proud vzduchu skutečně funguje?
Riziko požáru je reálné: tenká hranice mezi kontrolovaným spalováním a plnohodnotnou pohotovostí
Řezání laserem je v jádru precizně řízený oheň. Používáte intenzivně koncentrované světlo k zapálení materiálu při kontaktu, spoléháte na rychlost pojezdu a proud vzduchové asistence, aby uhasil malý plamínek dříve, než se rozšíří. Ale hranice mezi čistým odpařením 0,1mm spáry a zapálením celé pracovní plochy je mnohem užší, než si většina amatérů uvědomuje.
Každá spálená katastrofa začíná okamžikem nepozornosti. V naší dílně uživatel vyřezával konstrukční prototyp z tlusté vlnité lepenky – materiálu, který je v podstatě z 80 % vzduch a z 20 % suchý troud. Odešel si pro kávu s tím, že stroj může běžet bez dozoru. Ale lepenka se snadno vznítí a tlak vzduchové asistence byl nastaven příliš nízko. Uvnitř vln vzniklo malé žhavé uhlí. Jak se laserová hlava dál pohybovala, dodávala tomuto uhlíku kyslík, což z něj vytvořilo otevřený plamen. Když se vrátil, oheň už dosáhl akrylátových držáků pojezdu. Řemeny selhaly a laserová hlava spadla přímo do plamenů. Chassis se nám podařilo zachránit hasicím přístrojem Halotron, ale optika a motory byly naprosto zničené.
Toto nebezpečí dramaticky roste s levnými, otevřenými diodovými lasery, které zaplavují trh pro začátečníky. Na rozdíl od průmyslových systémů nemají uzavřené komory, které by omezily přísun kyslíku, takže každé vzplanutí má neomezený přístup ke vzduchu v místnosti. Skutečná pohotovost začíná v okamžiku, kdy se laser přestane pohybovat, ale stále vypaluje – často kvůli pádu softwaru nebo mechanické závadě – koncentruje tisíce stupňů tepla na jedno nehybné místo.
Maticová tabulka materiálů: Nastavení vašich parametrů bez hádání
Proč kopírování “výchozích nastavení” od YouTubera téměř vždy na vašem stroji selže
Jednou ke mně do dílny přišel student s digitálním souborem přesným natolik, že by byl vhodný pro letecké obrábění – jen aby sledoval, jak se jeho výtvor zkroutí do ohořelého preclíku, protože se spolehl na “standardní” nastavení z internetového fóra. Co si neuvědomil, bylo, že moje trubice o výkonu 80 W měla za sebou přes 2 000 hodin provozu, zatímco „odborník“ z fóra používal zcela nový systém se 100 W výkonu. CO₂ laserová trubice je spotřební součástka: skleněný válec naplněný plynem, který s každým výstřelem ztrácí výkon – podobně jako pneumatika ztrácí vzorek každou mílí. Pokud používáte nastavení z tři roky starého videa natočeného na jiné stroji v jiném klimatu, je to, jako byste se orientovali v moderním městě s ručně kreslenou mapou z 19. století.
Hustota materiálu je druhým tichým sabotérem “výchozích” nastavení. Jednou jsem sledoval začátečníka, který se pokoušel řezat várku 3mm březové překližky podle stejných parametrů, které předchozí den fungovaly bezchybně. Netušil, že tento nový list pocházel z jiné palety, vyrobené s hustším lepidlem na bázi urea-formaldehydu s retardérem hoření. Laser narazil na skrytý kapsový uzel lepidla, nepronikl skrz, a zachycené teplo zapálilo okolní dřevěná vlákna dřív, než se portál mohl posunout dál. Projekt skončil jako ohořelá hromada v odpadu – jen proto, že považoval “3mm břízu” za univerzální konstantu, místo aby ji vnímal jako biologickou proměnnou, kterou skutečně je. Výkon versus rychlost: citlivý kompromis (a kterou proměnnou obětovat jako první)
Je lákavé se domnívat, že zdvojnásobením výkonu laseru se zdvojnásobí i hloubka řezu. Ve skutečnosti přenos tepla takto nefunguje. Když laser setrvá na jednom místě, vytváří “tepelně ovlivněnou oblast” (HAZ), kde se materiál nejen odpařuje – ale také taví, zuhelnatí, deformuje a hromadí zbytkové teplo.
Jednou jsem viděl studenta, který se pokusil řezat silný akryl tím, že nastavil výkon na maximum 100 % TP3T a zároveň zvolil bolestně pomalou rychlost, přesvědčen, že hrubá síla zajistí úspěch. Místo čisté hrany proměnilo nadměrné teplo akryl v roztavenou, bublající kaši, která se za hlavou laseru znovu spojila dohromady. Výsledek: zničený plech a lepkavá, páchnoucí vrstva vypálená do podkladu z voštin.
Abyste se tomuto výsledku vyhnuli, považujte každý nový materiál za řízený fyzikální experiment – a pamatujte, že rychlost je váš hlavní řídicí parametr. Cílem je provozovat laser při nejvyšší rychlosti, která stále zaručí čistý řez, při zachování výkonu okolo 80–90 % TP3T jmenovitého maxima trubice.
Udržování skutečného výkonu 100 % TP3T je jako neustále držet motor auta v červeném poli: přehřívá vnitřní plynovou směs a výrazně zkracuje životnost trubice. Pokud 90 % TP3T výkon při dané rychlosti nepronikne skrz, odolejte pokušení zvýšit výkon. První úpravou by mělo být mírné snížení rychlosti – nebo zvážení druhého průchodu místo toho.
Spuštění vašeho prvního 10minutového testovacího rastru pro nastavení základních hodnot nového materiálu
Jediný způsob, jak odstranit dohady, je nechat stroj odhalit své limity prostřednictvím strukturovaného testovacího rozvrhu. Vytvořte jednoduchou mřížku 10mm čtverců: zvyšujte výkon podél osy X (například 10 % TP3T až 90 % TP3T) a rychlost podél osy Y (například 5 mm/s až 50 mm/s).
Jednou jsem sledoval znechuceného tvůrce, který strávil dvě hodiny “laděním” nastavení po jednom kroku, přičemž spálil polovinu drahého ořechového dřeva. Kdyby věnoval pouhých deset minut řádnému testu s maticí, okamžitě by našel optimální nastavení – čisté hrany, úplný průřez a nulové zuhelnatění.
Pro průmyslové uživatele kalibrující nové materiály na vláknových systémech jsou parametrové listy poskytované výrobcem a technické brožury poskytnout cenný výchozí referenční bod. I tehdy však vždy ověřte nastavení vlastní kontrolovanou maticí, než přistoupíte k sériové výrobě.
Rizika vynechání tohoto kroku se obzvlášť projeví u materiálů s nízkou hustotou, jako je vlnitá lepenka. Jeden uživatel provedl “rychlý test” tím, že vyřezal jedinou rovnou linku, která vypadala zcela v pořádku. Ale když spustil celý projekt – podrobnou topografickou mapu – hustě rozmístěné linie mřížky vytvořily intenzivní hromadění tepla, které jednoduchý test jedné čáry nikdy neodhalil. Protože neprovedl kompletní matici pro určení bezpečné horní hranice rychlosti, lepenka dosáhla teploty samovznícení a v podstatě proměnila laserový kabinet v krb. Správně provedená testovací mřížka by ukázala, že při zvoleném výkonu potřeboval zvýšit rychlost o 30 % TP3T, aby zabránil vznícení materiálu.

Čtení výsledků: Diagnostika stop po spálení, propálení a neúplných řezů při zvětšení
Jakmile je mřížka hotová, neomezujte se na letmý pohled – analyzujte ji. Zvedněte materiál a zkontrolujte, zda se čtverce samy uvolní. To je “test vypadnutí”. Pokud musíte čtverec vytlačit palcem a zanechá roztřepený či hrubý okraj, toto nastavení je neúspěch – i když horní povrch vypadá zcela proříznutý. Mnoho uživatelů přehlíží šířku řezu (kerf) – šířku materiálu odstraněného laserem – která se liší v závislosti na tom, jak moc se paprsek chvěje nebo rozostřuje při poklesu rychlosti. Pod zvětšením čistý řez připomíná hladkou, svislou stěnu kaňonu. Naproti tomu špatný řez vytváří viditelný tvar “V”, což značí, že výkon byl příliš nízký na udržení integrity paprsku až po spodní část materiálu.
Zadní strana materiálu odhaluje pravdu o vašem proudění vzduchu a zaostření. Pokud přední strana vypadá čistě, ale spodní strana je pokryta lepkavou pryskyřicí nebo poznamenána “zpětným odrazem” (když se laser odrazí od voštinového lůžka), je vaše rychlost příliš nízká nebo je váš ofuk nedostatečný. Jednou mi student přinesl překližku, která vypadala, jako by ji vytáhli z táboráku. Horní strana byla bezchybná, ale on použil nadměrný výkon bez ofuku, což způsobilo, že se odpařená míza pod materiálem srazila a vzňala. Studiem stop po spálení na zadní straně jsme zjistili, že jeho ohnisko bylo nastaveno o 2 mm příliš hluboko. Paprsek se dole rozšířil a místo čistého proříznutí do dřeva vnášel teplo.
Spuštění vašeho prvního skutečného řezu: kontrolní seznam před startem
Zavřete oči a představte si, jak stisknete “Start” na běžné stolní tiskárně. Odejdete, dáte si kávu a vrátíte se k hotové stránce. Nyní se podívejte na 100wattový CO2 laser před vámi. Pokud k tomuto stroji přistoupíte se stejnou ležérní lhostejností, vystavujete svou dílnu vážnému riziku požáru.
Už nejste jen uživatel počítače. Jste pilot.
Laserový řezací systém je spíše jako dopravní letadlo než tiskárna. V okamžiku, kdy paprsek zapálí, se pohybujete v turbulentních podmínkách. Materiály se deformují pod intenzivním teplem. Čočky se rozpínají. Proudění vzduchu kolísá. Proto musí být každý nový materiál posuzován jako nový fyzikální experiment – a nikoli brán jako předvídatelný výběr standardní velikosti papíru.
Nastavení exportu souborů: Vaše závěrečná softwarová kontrola před odesláním designu do laseru
Jednoho dne přišel do mé dílny student s digitálním souborem, který byl tak precizně zpracovaný, že vypadal připravený pro letecké obrábění. Strávil tři hodiny dolaďováním Bézierových křivek a organizováním barevně kódovaných vrstev, přesvědčený, že dokonalé vstupy v softwaru zaručí dokonalé fyzické výsledky. Stiskl tlačítko start — a stroj sotva poškrábal povrch jeho březové překližky.
Software nemůže přepsat fyzikální realitu.
Začátečníci často předpokládají, že pokud se řez nedostane skrz, stačí doladit výkonovou křivku v exportním nastavení. Ve skutečnosti je však v mnoha případech problém mechanického seřízení — něco, co žádný posuvník v softwaru nespraví. Pokud se vaše osa Z posune při tepelné zátěži, nebo pokud byl kruhový polarizátor při údržbě nainstalován pod nesprávným úhlem, paprsek dopadá na materiál jako tupá lžíce místo skalpelu. Váš export souboru je jen letový plán. Stroj stále musí tu trasu odletět.
Dozor nad prvním průchodem: Tři vizuální a zvukové varovné signály, které vyžadují okamžité nouzové zastavení
Selhání řezu se neohlásí blikajícími červenými varovnými světly. Vkrádají se skrze nenápadný posun parametrů. Čistý řez může vypadat téměř identicky s vadným — až do okamžiku, kdy se všechno katastroficky pokazí.
A to nás přivádí k ohořelé katastrofě při řezání vnořených akrylových dílů. Jeden uživatel spustil obrovskou čtyřicetiminutovou úlohu pro vyřezání padesáti do sebe zapadajících ozubených kol. První tři vyšly bezchybně. Sebejistý, že má vše správně nastavené, odešel zkontrolovat telefon. Co však neviděl, byl tepelný posun: ohnisková čočka se postupně zahřívala, roztahovala a posouvala ohnisko vzhůru. U dvanáctého kola už paprsek neřezal — vařil akryl. Odpařený plast se vznítitil. Odsávací ventilátor živil plameny jako měch výhně a když ucítil kouř, z medové mřížky se stal plnohodnotný chemický požár. Výsledek: objektiv $400 a jedny naprosto zničené kalhoty.
Od aktivního řezu nikdy neodcházejte. Nikdy.
Musíte aktivně stroj ovládat, sledovat a poslouchat jemné známky posunu. Pokud se řezná čára náhle rozzáří jasně oranžově místo ostré modrobílé, pravděpodobně selhala vzduchová asistence — nebo je vaše rychlost příliš nízká. Pokud se tón odsávacího ventilátoru sníží do napjatého, pomalého hučení, může být ventilační systém ucpaný nečistotami a kouř se chystá kontaminovat optiku.
Diagnostika během řezu: Ztrácí laser průraznost kvůli poklesu výkonu, chybě rychlosti nebo posunu ohniska?
Když řez náhle přestane pronikat materiálem uprostřed úlohy, první instinkt začátečníka je okamžitě zvýšit výkon. Tato reakce je neúplná — a potenciálně nebezpečná.
Příliš vysoká rychlost může vytvořit nesouvislou řeznou drážku. Stejně tak i nedostatečný výkon. Posun ohniska může způsobit obojí. Pokud jednoduše zvýšíte výkon, aniž byste odhalili skutečnou příčinu, spálíte okraje a zdeformujete materiál. Místo toho použijte proces eliminace.
Začněte ověřením zaostření. Pokud se vzdálenost mezi tryskou a obrobkem změnila — třeba proto, že se materiál vlivem tepla prohnul vzhůru — paprsek se rozostří a rozšíří. Pokud je zaostření v pořádku, zkontrolujte šířku drážky. I když původní návrh s drážkou nepočítal, nyní ji můžete použít jako diagnostický ukazatel. Drážka, která se náhle rozšiřuje a tmavne, signalizuje nadměrný tepelný příkon, obvykle způsobený nesprávnou rychlostí. Naopak, pokud drážka zůstává ostrá a tenká, ale neproniká zcela, pravděpodobně jde o pokles výkonu — možná z přetížené laserové trubice nebo znečištěného zrcadla.
Pokud řešíte přetrvávající problémy s průrazností na průmyslovém zařízení, může být čas obrátit se na technický tým výrobce — neváhejte kontaktujte nás požádat o aplikační poradenství, optimalizaci parametrů nebo podporu při systémové diagnostice.
Laserové řezání odměňuje přesnost, disciplínu a respekt k fyzice. Berte ho lehkovážně a potrestá vás. Přistupujte k němu jako k řízené vědě — a stane se jedním z nejsilnějších nástrojů pro výrobu, které kdy budete ovládat.