
Razník a matrice mohou v katalogu vypadat správně, a přesto na ohraňovacím lisu selhat. Představte si 86stupňový razník vycentrovaný nad vhodnou V-maticí pro zakázku, která vyžaduje ostřejší ohyb. Jakmile beran klesá, obrobek se dotkne boků razníku dříve, než dosáhne cílového úhlu. Matrice má stále prostor, ale geometrie razníku se stala fyzickou překážkou.
Vyšší tonáž tuto kolizi nevyřeší. Pouze více zatíží nevyhovující geometrii.
Spolehlivý výběr nástrojů vyžaduje více než jen shodu úhlů razníku a matrice. Razník musí mít vůli vůči obrobku, matrice musí podpírat ohyb, díl se musí pohybovat celým zdvihem bez kolize a ohraňovací lis i každá součást nástrojů musí zůstat v rámci svých limitů zatížení. Nastavení se pak musí ověřit měřeným zkušebním ohybem.
Tento článek představuje praktický rozhodovací řetězec pro výběr, instalaci a ověření nástrojů ohraňovacího lisu před zahájením výroby. Pro širší kontext nástrojů a jejich výběru viz Průvodce nástroji pro ohraňovací lisy od společnosti ADH Machine Tool, vycházející z jejího portfolia ohýbání založeného na CNC.
Pochopte, co ovládá ohyb
Během ohýbání vzduchem se razník dotýká jedné strany plechu, zatímco dvě ramena matrice podpírají druhou stranu. Tyto tři hlavní kontaktní body umožňují plechu obepnout otvor matrice. Když je zatížení odstraněno, materiál se elasticky zotaví a ohyb se vlivem odpružení mírně otevře.
Každá část systému má jinou roli.
- Razník vytváří horní kontaktní geometrii. Jeho úhel poskytuje vůli pro ostré ohýbání a přeohýbání, zatímco jeho špička ovlivňuje kontaktní tlak a deformaci. Při ohýbání vzduchem se špička razníku automaticky nestává výsledným vnitřním poloměrem.
- Matrice vytváří opěrné rozpětí. Její V-otvor silně ovlivňuje vnitřní poloměr vytvořený vzduchem, minimální podporovanou přírubu a požadovanou sílu. U měkké oceli se vnitřní poloměr často pohybuje kolem jedné šestiny až jedné osminy V-otvoru, ačkoli skutečné chování materiálu může výsledek posunout mimo tento rozsah.
- Ohraňovací lis dodává a polohuje zatížení. Hloubka beranu řídí úhel ohybu vzduchem, zatímco vyrovnání, opakovatelnost a průhyb určují, zda úhel zůstane konzistentní podél celého ohybu. Pro aplikace vyžadující přesné CNC řízení a ověřenou tuhost rámu a beranu nabízejí, ohraňovací lisy ADH Machine Tool praktický další krok při hodnocení stroje.
Síla nemůže nahradit geometrii. Před spuštěním stroje potvrďte vůli, stav nástrojů, usazení, kapacitu stroje a všechna příslušná jmenovitá zatížení.
Nejprve zvolte metodu ohýbání
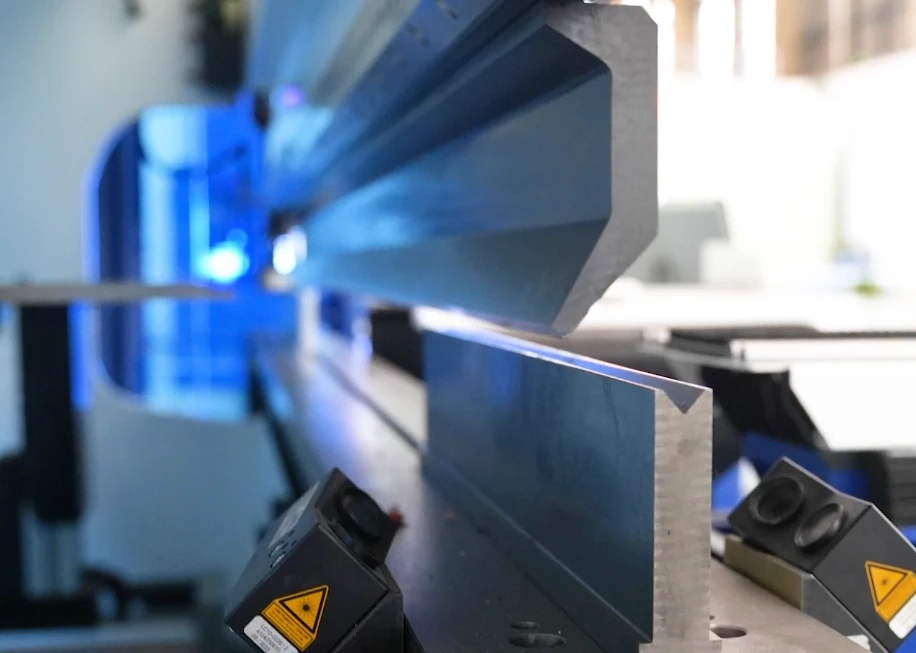
Stejný razník a V-matrice mohou vytvořit velmi odlišné podmínky tváření v závislosti na tom, jak hluboko zdvih pokračuje. Zvolená metoda mění kontakt, odpružení, vývoj poloměru a tonáž, proto musí být vybrána ještě před schválením nástrojů.
Ohýbání vzduchem
Při ohýbání do vzduchu zůstává plech podepřen na ramenech matrice a nedosedá plně na stěny matrice. Hloubka beranu do značné míry určuje úhel. Otvor ve tvaru V a reakce materiálu silně ovlivňují vnitřní poloměr a po vyjmutí z lisu je nutné počítat s odpružením.
K vytvoření 90stupňového ohybu lze použít ostrý razník, protože poskytuje vůli pro uzavření ohybu za 90 stupňů před odpružením. Úhel razníku tedy není výsledným úhlem. Je součástí geometrie vůle a kontaktu.
Ohýbání do vzduchu je obvykle první metodou, kterou je třeba zvážit, protože vyžaduje menší sílu a změnou řízené hloubky beranu může vytvořit několik úhlů ohybu pomocí jedné kompatibilní sady nástrojů.
Usazení
Dosedání (bottoming) pokračuje, dokud plech nenaváže mnohem plnější kontakt s razníkem a matricí. Úhly nástrojů a špička razníku mají přímější vliv na výsledný tvar a odpružení je obvykle sníženo. Dosedání však nezaručuje, že odpružení zmizí.
Tloušťka materiálu, pevnost, lícování nástrojů, stav a průhyb stroje mohou stále změnit výsledný stav po uvolnění. Nástroj označený cílovým úhlem není důkazem, že díl bude mít po dokončení tento úhel.
Ražení
Ražení (coining) využívá vysoký tlak k zatlačení špičky razníku do zóny ohybu a plastickému stlačení materiálu. Může téměř eliminovat odpružení a zajistit, aby díl přesně kopíroval geometrii nástroje, ale vyžaduje mnohem větší sílu a může způsobit značení, opotřebení a místní ztenčení.
Jako varování pro plánování: dosedání může vyžadovat zhruba čtyřnásobek tonáže ohýbání do vzduchu, zatímco ražení může vyžadovat přibližně desetinásobek. Tyto poměry nejsou výpočty. Skutečná síla musí být ověřena pro daný materiál, tloušťku, otvor ve tvaru V, délku ohybu a nástroje.
Začněte ohýbáním do vzduchu, pokud lze dosáhnout požadovaného úhlu a poloměru. O dosedání uvažujte pouze v případě prokázané potřeby procesu a ražení si rezervujte pro požadavky, které ospravedlňují jeho extrémní zatížení a vlivy na materiál.
Postupujte zpětně od hotového dílu
Výběr nástrojů by měl začít u výkresu, nikoli u stojanu na nástroje. Zaznamenejte výsledný úhel, vnitřní poloměr, nejkratší přírubu, toleranci, délku ohybu, požadavky na povrch a okolní prvky. Nástroje musí těmto požadavkům vyhovovat; dostupný inventář je nedefinuje znovu.
Zakázka popsaná pouze jako “90 stupňů v tomto rozměru” není plně definována. Jeden díl může mít krátkou vratnou přírubu, jiný může vyžadovat malý poloměr a třetí může zakazovat stopy po ramenech matrice na pohledové straně. Každý může vyžadovat jiné nastavení.
Běžné hodnoty pro posouzení, jako je vnitřní poloměr blízký 1,5násobku tloušťky materiálu nebo minimální příruba blízká šestinásobku tloušťky, mohou identifikovat problematické díly. Nenahrazují výkres ani neschvalují nastavení. Pokud díl nespadá do známého pravidla, vypočítejte a otestujte jej na základě skutečné geometrie.
Tolerance také mění proces. Široká tolerance úhlu může umožnit běžnou korekci odpružení. Těsná tolerance úhlu, poloměru nebo příruby vyžaduje stabilní materiál, kvalitní nástroje, konzistentní měření a pečlivou kontrolu prvního kusu.
Ověřte skutečný materiál
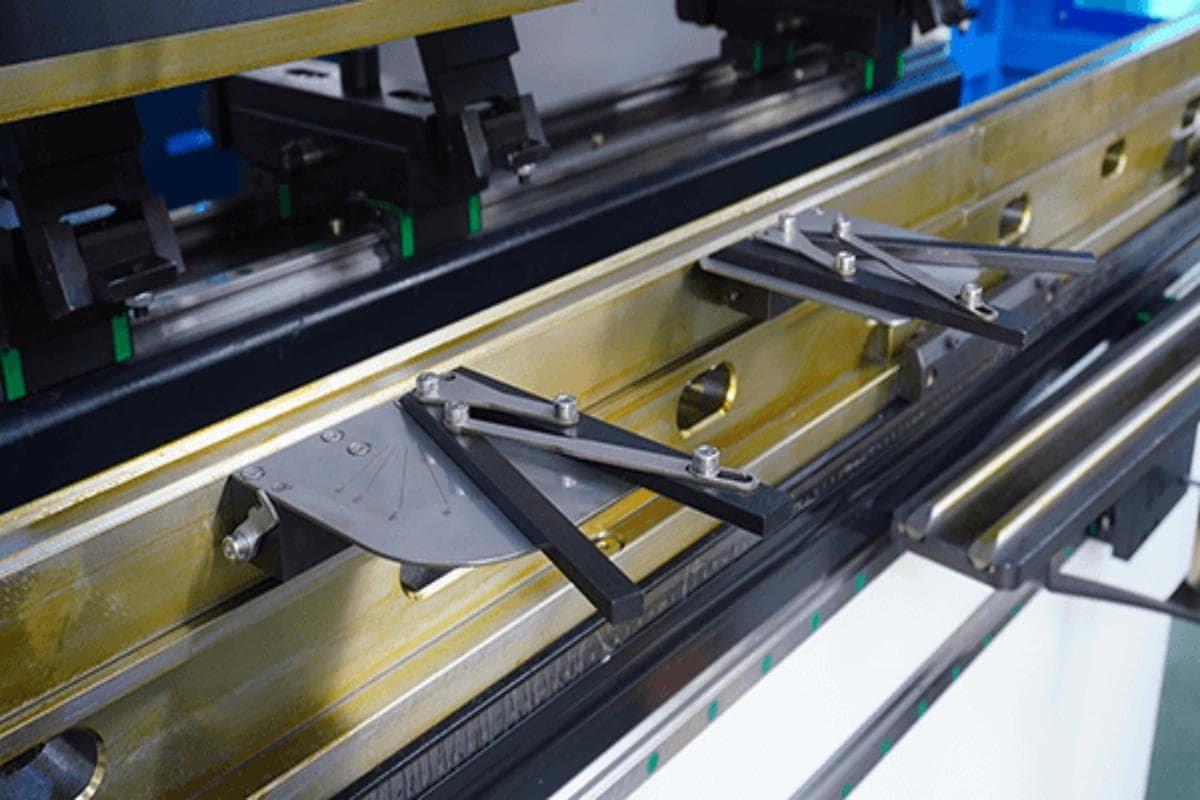
Nezaměňujte nominální označení tloušťky za naměřenou tloušťku. Tloušťka plechu se může mezi dodavateli nebo šaržemi lišit natolik, že změní průnik, poloměr, odpružení a požadovanou sílu. Změřte čistý materiál na reprezentativních bodech a výsledek zaznamenejte.
Potvrďte jakost a stav materiálu. Materiál s vyšší pevností obecně vyžaduje větší sílu a často vytváří větší odpružení než měkká ocel stejné tloušťky. Pokud jsou mechanické vlastnosti nejisté, považujte výpočty za odhady a pro korekci použijte řízený zkušební ohyb. Nekompenzujte neověřenou silou.
Záleží také na směru vláken. Linie ohybu rovnoběžná se směrem válcování může být náchylnější k praskání, zejména při malém poloměru. Pokud výkres stanovuje nevýhodnou orientaci, řešení může vyžadovat větší poloměr, širší otvor, jiné uspořádání nebo inženýrské posouzení. Ostřejší razník nezlepšuje tažnost materiálu.
Zaznamenejte skutečnou tloušťku, jakost, stav nebo zušlechtění, směr vláken, povrchovou úpravu a stav ochranné fólie. Reprezentativní zkušební materiál musí odpovídat těmto výrobním podmínkám.
Vyberte otvor matrice ve tvaru V
Posuďte každou dostupnou matrici podle tří hlavních požadavků: předpokládaný poloměr, délka podepřené příruby a tvářecí síla.
Širší rozevření V-drážky rozprostře opěrné body dále od sebe. Obecně to snižuje sílu, ale vytváří větší rádius při ohýbání do vzduchu a vyžaduje delší přírubu, aby zůstala podepřená. Užší rozevření může rádius zmenšit a pomoci podepřít kratší přírubu, ale síla roste a značení nebo místní zatížení může být závažnější.
Použijte promyšlenou sekvenci výběru:
- Vyřaďte otvory, které nedokážou vytvořit specifikovaný rádius zvolenou metodou ohýbání.
- Vyřaďte otvory, které nedokážou podepřít nejkratší přírubu po celou dobu ohybu.
- Vypočítejte sílu s použitím skutečného materiálu, tloušťky, délky ohybu, metody a rozevření.
- Porovnejte zbývající matrice z hlediska úhlu, stavu ramen, značení povrchu a dostupné pracovní délky.
- Nejlepšího kandidáta přeneste k ověření parametrů stroje a nástrojů.
Krátká příruba může vklouznout do V-drážky nebo ztratit rozměrovou kontrolu, pokud na rameni matrice zbývá příliš málo materiálu. Užší rozevření může zlepšit podporu, ale vyčerpat dostupnou rezervu síly. Obě omezení musí být vyřešena společně.
Známé pravidlo používat rozevření V-drážky přibližně osminásobek tloušťky materiálu je pouze výchozím bodem. Pro 2mm plech to naznačuje 16mm rozevření, ale tato volba stále selže, pokud je rádius příliš velký, příruba není podepřená, povrch je označený nebo je zatížení nadměrné. Přechod na užší nebo širší rozevření mění celý proces, nejen jeden rozměr.
Výběr geometrie a profilu razníku
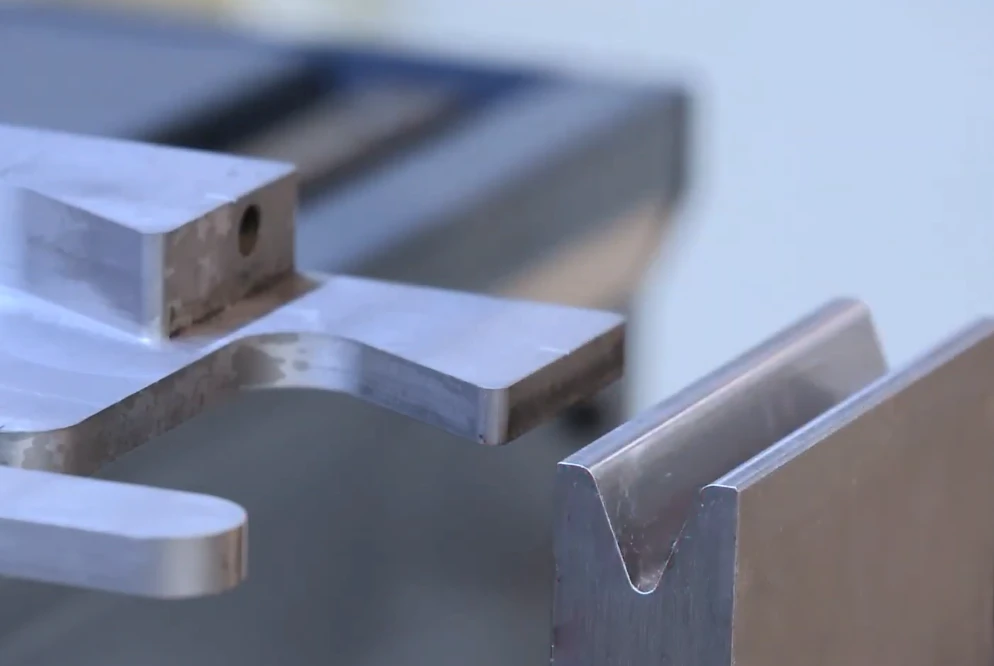
Pro ohýbání do vzduchu zvolte úhel razníku, který poskytuje dostatečnou úhlovou vůli pro průnik a kompenzaci odpružení. Pokud se plech dotkne boků razníku příliš brzy, zamýšlená podmínka tříbodového ohybu se změní a dodatečná síla se stane nebezpečnou.
Přizpůsobte rádius špičky razníku materiálu a specifikovanému ohybu. Příliš ostrá špička koncentruje namáhání a může způsobit pomačkání, značení nebo praskání. Nadměrně velká špička může bránit průniku nebo vytvořit větší rádius, než bylo zamýšleno. Ačkoliv rozevření V-drážky často dominuje rádiusu vytvořenému ohýbáním do vzduchu, špička razníku stále ovlivňuje kontakt a namáhání materiálu.
Tělo razníku musí také umožňovat průchod dílu. Zkontrolujte boční profil při zakládání, počátečním kontaktu, maximálním průniku, odpružení a vyjmutí. Zahrňte předchozí ohyby, zpětné příruby, lemy, přesazení, kování a blízké stěny.
Použijte rovný razník, pokud díl zůstává kolem linie ohybu otevřený. Použijte ostrý razník, pokud je potřeba dodatečná úhlová vůle. Použijte husí krk, pokud zpětná příruba nebo vytvarovaná stěna potřebuje prostor za špičkou.
Profil s odlehčením může mít nižší jmenovité zatížení než těžší rovný razník. Díl, který lze ohnout, ale nelze jej vyjmout z nástroje, je v dané sekvenci také nevyrobitelný. Zkontrolujte jak cestu tváření, tak cestu vyjmutí.
Nakonec fyzicky zkontrolujte nástroj, místo abyste věřili jeho štítku. Opotřebení, poškozené špičky, segmenty s různou výškou, usazené okuje a nesourodé sekce mohou zničit přesnost slibovanou katalogem.
Potvrzení kompatibility stroje a nástrojů
Geometricky vhodný razník je nepoužitelný, pokud jeho stopka neodpovídá hornímu upínači. Spodní matrice musí také správně sedět a být usazena ve svém držáku. Podobný vzhled neznamená kompatibilitu a improvizované podložky nebo adaptéry nejsou přijatelnou náhradou za schválené rozhraní.
Ověřte typ horního nástroje, uchycení spodní matrice, sevření upínače, řadu segmentů, orientaci, výšku, bezpečnostní prvky a jmenovité zatížení. Každý adaptér přidává do dráhy zatížení další rozhraní, další výšku a další jmenovité zatížení.
Pro praktickou referenci při hodnocení CNC ohýbacího zařízení a požadavků na nástroje si stáhněte brožur ADH Machine Tool.
Vypočítejte celkovou výšku sestavy nástrojů, včetně razníku, matrice, držáků a adaptérů. Porovnejte ji s denní světlostí stroje a využitelným zdvihem. Sestava musí umožňovat instalaci, tváření, otevření a bezpečné vyjmutí dílu.
Sledujte celou dráhu pohybu, včetně držáků, beranu, rámu, prstů zadního dorazu, stávajících lemů a těla spodní matrice. Husí krk může uvolnit díl v konečném úhlu, zatímco stejný lem narazí do horního držáku v polovině zdvihu.
Vůle nejprve ověřte pomocí výkresů, šablon, dat stroje nebo vhodného softwaru. Jakákoli fyzická kontrola musí probíhat podle schváleného postupu nastavení stroje při nízké rychlosti. Tvářecí tlak není metoda detekce kolizí.
Kontrola tonáže a limitů místního zatížení
Vypočítejte tvářecí sílu s ohledem na skutečnou třídu materiálu, naměřenou tloušťku, otevření V, délku ohybu a metodu ohýbání. Používejte konzistentní jednotky a tabulku nebo vzorec, který odpovídá zamýšleným kontaktním podmínkám.
Poté porovnejte požadavek s každým článkem v dráze zatížení: ohraňovacím lisem, horním upínačem, adaptérem, razníkem, matricí, spodním držákem, ložem, beranem a rámem. Rozhodující pro nastavení je nejnižší schválené jmenovité zatížení.
Nástroje jsou často dimenzovány na jednotku délky. Jednoduše řečeno:
Přípustné zatížení nástroje = jmenovité zatížení na jednotku délky × skutečná zatížená délka
Používejte pouze délku, která se dotýká obrobku a podpírá jej. Instalace dalších segmentů nástroje nerozloží sílu mezi ně, pokud se polotovar dotýká pouze krátké části.
Krátké ohyby vytvářejí riziko koncentrovaného zatížení. Celková síla může být pod jmenovitou hodnotou stroje, zatímco místní zatížení na krátkém segmentu razníku, části matrice, oblasti beranu nebo lože překračuje svůj limit. Malá otevření V zvyšují sílu na jednotku délky a tento problém zintenzivňují.
Ohýbání mimo střed může přetížit jednu stranu beranu, vedení, lože a rámu. Bombírování kompenzuje plánovaný průhyb po délce; neopravňuje k excentrickému zatížení. Dodržujte pravidla výrobce stroje pro polohu ohybu, zatíženou délku a koncentrovanou sílu.
Zastavte se a vyhledejte podporu kvalifikovaného inženýra, výrobce stroje nebo dodavatele nástrojů, pokud chybí jmenovité hodnoty, výpočty se neshodují, vysokopevnostní nebo tlustý materiál je spojen s malým rádiusem, zatížení se blíží jakémukoli limitu nebo sestava používá speciální, upravené, poškozené či hluboce odlehčené nástroje. Pro pomoc s vyhodnocením stroje a řešením ohýbání, kontaktujte ADH Machine Tool, jehož portfolio založené na CNC zahrnuje systémy pro ohýbání a automatizaci zpracování plechu.
Zkontrolujte a správně nainstalujte nástroje
Uveďte stroj do schváleného stavu pro výměnu nástrojů. Při dobrém osvětlení zkontrolujte špičku razníku, zda nevykazuje odštěpky, praskliny, promáčkliny, deformace, korozi a nerovnoměrné opotřebení. Zkontrolujte obě ramena matrice, zda nejsou otřepená, zda v nich není zapuštěný materiál, zda nejsou zadřená, nemají drsná místa a nerovnoměrné opotřebení.
Zkontrolujte každý spoj segmentových nástrojů. Sekce by měly lícovat a tvořit souvislý pracovní profil. Vyvýšené spoje mohou na plechu zanechat stopy nebo vytvořit místní změnu úhlu, zatímco mezery a nesourodé sekce mohou ponechat ohyb bez podpory.
Očistěte nástroj, držák, upínač, adaptér a každou dosedací plochu. Tříska nebo špona pod matricí může sestavu naklonit a způsobit významnou chybu úhlu. Nečistoty na rozhraní mohou znehodnotit přesnost jinak precizně broušených nástrojů.
Před upnutím zkontrolujte orientaci asymetrických matric, přesazených razníků a nástrojů typu husí krk. Usaďte a zajistěte každou sekci podle pokynů upínacího systému. Pokud je nutné nástroj na místo tlačit silou, zastavte se a znovu zkontrolujte stopku, držák, adaptér, orientaci a kompatibilitu.
Podrobnější postup instalace naleznete v dokumentu ADH Machine Tool průvodce nastavením nástrojů ohraňovacího lisu, podpořeno jeho výzkumnými a vývojovými schopnostmi v oblasti ohraňovacích lisů a disciplinovanými procesy kontroly kvality.
Vycentrujte razník nad matricí po celé délce zatížení pomocí metody vyrovnání doporučené výrobcem. Po upnutí potvrďte, že nástroje zůstávají v povolené poloze na loži.
Před prvním ohybem ověřte program
Řídicí jednotka může uchovávat korekce z předchozí zakázky. Porovnejte fyzické nastavení s aktivním programem, místo abyste důvěřovali názvu programu.
Ověřte výšku nástroje, skutečné otevření V, hloubku beranu, bombírování, polohu zadního dorazu, pořadí ohybů a metodu ohýbání. Potvrďte referenční bod zadního dorazu, výšku prstů, pravoúhlost, zatažení a kontakt s dílem. Odstraňte nevysvětlené korekce převzaté z jiných materiálů nebo sad nástrojů.
Změny hloubky beranu musí odpovídat zvolené metodě. Malá korekce může být vhodná při ohýbání do vzduchu, ale dodatečný průnik při ražení na dno nebo kalibrování může prudce zvýšit sílu. Ponechte aktivní všechny ochranné prvky síly a pojezdu.
Proveďte schválenou kontrolu vůle při nízké rychlosti a sledujte celou dráhu pohybu: razník vůči matrici, díl vůči nástroji, přírubu vůči držáku nebo beranu a obrobek vůči zadnímu dorazu.
Proveďte a změřte kontrolovaný zkušební ohyb
Použijte reprezentativní výrobní materiál se specifikovanou jakostí, skutečnou tloušťkou, stavem, povrchovou úpravou a směrem vláken. Pokud je nutné ověřit konzistenci po délce, zkušební kus musí reprezentovat skutečnou délku ohybu.
Při neočekávaném hluku, pohybu nástroje, abnormálním značení, nestabilním pohybu obrobku nebo varování před překročením síly okamžitě zastavte. Měřte až po vyjmutí dílu a po proběhnutí odpružení (springback).
Zkontrolujte úhel na levém konci, uprostřed a na pravém konci. Změřte rozměry příruby od specifikovaných referenčních bodů výkresu, ověřte vnitřní poloměr a zkontrolujte přímost, zkroucení, praskliny, zadírání, důlky a otisky od ramen matrice. Jedno správné měření úhlu dokazuje pouze jedno místo.
Zaznamenejte stroj a program, materiál, identifikaci nástrojů, polohu ohybu, nastavení, měření a viditelné vady. Díl, který pouze vypadá přibližně správně, neposkytuje spolehlivý základ pro korekci.
Použijte vzorec chyby k navedení diagnostiky. Jednotná chyba úhlu se správnými přírubami ukazuje nejprve na hloubku beranu a odpružení. Správný úhel s jednotnou chybou příruby ukazuje na zadní doraz nebo referenční bod. Správné konce s otevřeným nebo zavřeným středem naznačují usazení, bombírování nebo průhyb stroje. Progresivní změna úhlu naznačuje vyrovnání, upnutí, nesourodé sekce nebo polohu ohybu.
Praskání ukazuje na nadměrné namáhání, příliš malý poloměr, špatnou tažnost, nepříznivý směr vláken, otřepy na hranách nebo nesprávný materiál. Silné značení může indikovat poškozená ramena matrice, úzkou matrici nebo nadměrný kontaktní tlak. Zadírání vyžaduje pozornost věnovanou stavu nástroje, kontaminaci, kompatibilitě materiálů a schválenému mazání nebo ochranným prostředkům.
Měňte vždy pouze jednu proměnnou, proveďte další kontrolovaný ohyb a zaznamenejte výsledek. Nikdy nepoužívejte dodatečnou sílu k zakrytí nevyřešených problémů s geometrií nebo nastavením.
Uvolnění a sledování výroby
Když zkušební díl odpovídá výkresu, aniž by porušil jakýkoli limit, zaznamenejte ověřený stav. Záznam o nastavení by měl identifikovat revizi výkresu, materiál, stroj, program, metodu ohýbání, sadu nástrojů, relevantní korekce a výsledky měření prvního kusu.
Uvolnění do výroby musí také definovat, co bude kontrolováno a jak často. Používejte stejné referenční body a přístroje, které byly použity při zkušebním ohybu. Zvyšte četnost kontrol u těsných tolerancí, dlouhých sérií, proměnlivého materiálu, kosmetických povrchů nebo vysoce rizikových tvarů.
Proveďte kontrolu po jakékoli události, která může narušit výchozí stav, včetně změny šarže materiálu, seřízení nástroje, korekce programu, přerušení, neobvyklého hluku, pohybu nástroje nebo změny chování síly. Sledujte měření jako trend; úhel ohybu, který se neustále posouvá směrem k limitu tolerance, je důkazem driftu, i když poslední díl stále vyhovuje.
Pokud kontrola neprojde, zastavte výrobu a identifikujte díly vyrobené od poslední akceptované kontroly. Zachovejte nastavení dostatečně dlouho na to, abyste diagnostikovali příčinu, a poté opravte vždy jednu proměnnou.
Dodržujte stejný rozhodovací řetězec pro každý ohyb
Nastavení ohraňovacího lisu je spolehlivé pouze tehdy, pokud každý článek zůstává platný:
Požadavky na díl → skutečný materiál → metoda ohýbání → otevření matrice → geometrie a profil razníku → kompatibilita nástrojů → kontrola tonáže a kolizí → inspekce → zkušební ohyb → měřená korekce → sledování výroby
Nezvyšujte sílu, abyste kompenzovali nepodepřenou přírubu, nevhodný rádius, nesprávnou metodu, špatné usazení nebo odchylky materiálu. Nekombinujte sekce nástrojů jen proto, že vypadají podobně. Rozdíly ve výšce, profilu, opotřebení, usazení a nosnosti mohou způsobit lokální úhlové chyby a nebezpečné koncentrované zatížení.
Vyřaďte poškozené nástroje z provozu a postupujte podle schváleného postupu kontroly nebo výměny. Opotřebené rameno, deformovaná špička, poškozená dosedací plocha nebo nespolehlivý upínač přerušují rozhodovací řetězec ještě před prvním výrobním zdvihem.
Cílem není pouze vyrobit jeden přijatelný díl. Cílem je vytvořit měřitelný, opakovatelný proces: definovat požadavek, prokázat geometrii a kapacitu, ověřit instalované nastavení, změřit výsledek a sledovat stejné podmínky po celou dobu série. Tato disciplína zabraňuje zmetkovitosti a zároveň chrání stroj, nástroje a lidi, kteří je obsluhují.