
Proč vás seznamy “Top 10” zklamou (a jak místo toho vybrat ten správný stroj)
Je pravděpodobné, že jste minulý týden strávili procházením srovnávacích tabulek, které vám řeknou všechno o teoretických maximech stroje – a téměř nic o tom, zda si skutečně vydělá na sebe. Seznamy “Top 10” selhávají, protože posuzují průmyslové výrobní vybavení stejným způsobem, jakým lidé nakupují spotřební elektroniku, tedy podle poměru funkcí k ceně, místo podle spolehlivosti na směnu.
Dílna nepotřebuje generického “vítěze”, kterého vybral technologický bloger; potřebuje stroj, který odpovídá reálným podmínkám: načasování rozpočtu, dennímu objemu výroby a požadované kvalitě povrchu. Místo honby za pořadím vytvořte matici požadavků, která mapuje vaše výrobní potřeby – zejména materiály a objem – na schopnosti, které skutečně hrají roli.
Například pokud je vaší hlavní prioritou vysoce přesné řezání kovu a dlouhodobá provozní stabilita, zvažte průmyslové možnosti, jako je Jednostolový vláknový laserový řezací stroj, navržené pro efektivní produkci v profesionálním prostředí.
Past jmenovitého listu: Proč je výkon ve wattech nejméně užitečnou metrikou, když spěcháte
Běžné chyby při určování priorit vybavení dílny
- Upřednostnění špičkového výkonu ve wattech před stabilitou procesu je jednou z nejdražších chyb, které majitelé dílen dělají.
- Vysoký výkon neznamená nic, pokud stroj trpí rozhozením portálu nebo vyžaduje náročné následné zpracování.
- Wattový výkon ovlivňuje hlavně maximální tloušťku řezu, nikoli ziskovost.
- Věnujte pozornost skrytým “faktorům prostojů”, nejen specifikacím výkonu trubice.
- Klíčové faktory prostojů zahrnují čistotu trysky a čočky, intervaly údržby serva a stálý proud chladicího vzduchu.
- Pokud vám záleží na výnosech, metriky, které jsou nejdůležitější, jsou zrychlení a konzistence šířky řezu.
- Dobře sladěný stroj s výkonem 60 W může překonat špatně kalibrovaný model se 100 W.
- Nestabilní stroj plýtvá materiálem i časem, čímž činí vysoký výkon záporným aktivem.
Pokud je pro váš provoz kritická konzistentní doba provozu a přesnost, kontrola profesionálních systémů, jako je Dvouúčelový vláknový laserový řezací stroj s krytem může pomoci udržet jednotné řezy během delších výrobních směn.
Realita “Time-to-First-Cut”: Jak odlišit hračky pro hobby od skutečných výdělečných strojů
Optimalizovaná verze
“Time-to-First-Cut” (TTFC) je doba od rozbalení stroje po výrobu prvního použitelného dílu. Stroje pro hobby třídu často agresivně propagují tuto metriku, spojují proprietární, zjednodušený software s příslibem “řezání do hodiny”. Tato snadnost začátku je skutečná – ale může také omezit váš strop. Tyto plug-and-play ekosystémy obvykle nenabízejí integraci ani automatizaci potřebnou pro profesionální pracovní postup CAD-CAM, což znamená více ručního nastavování a dolaďování při každé zakázce.
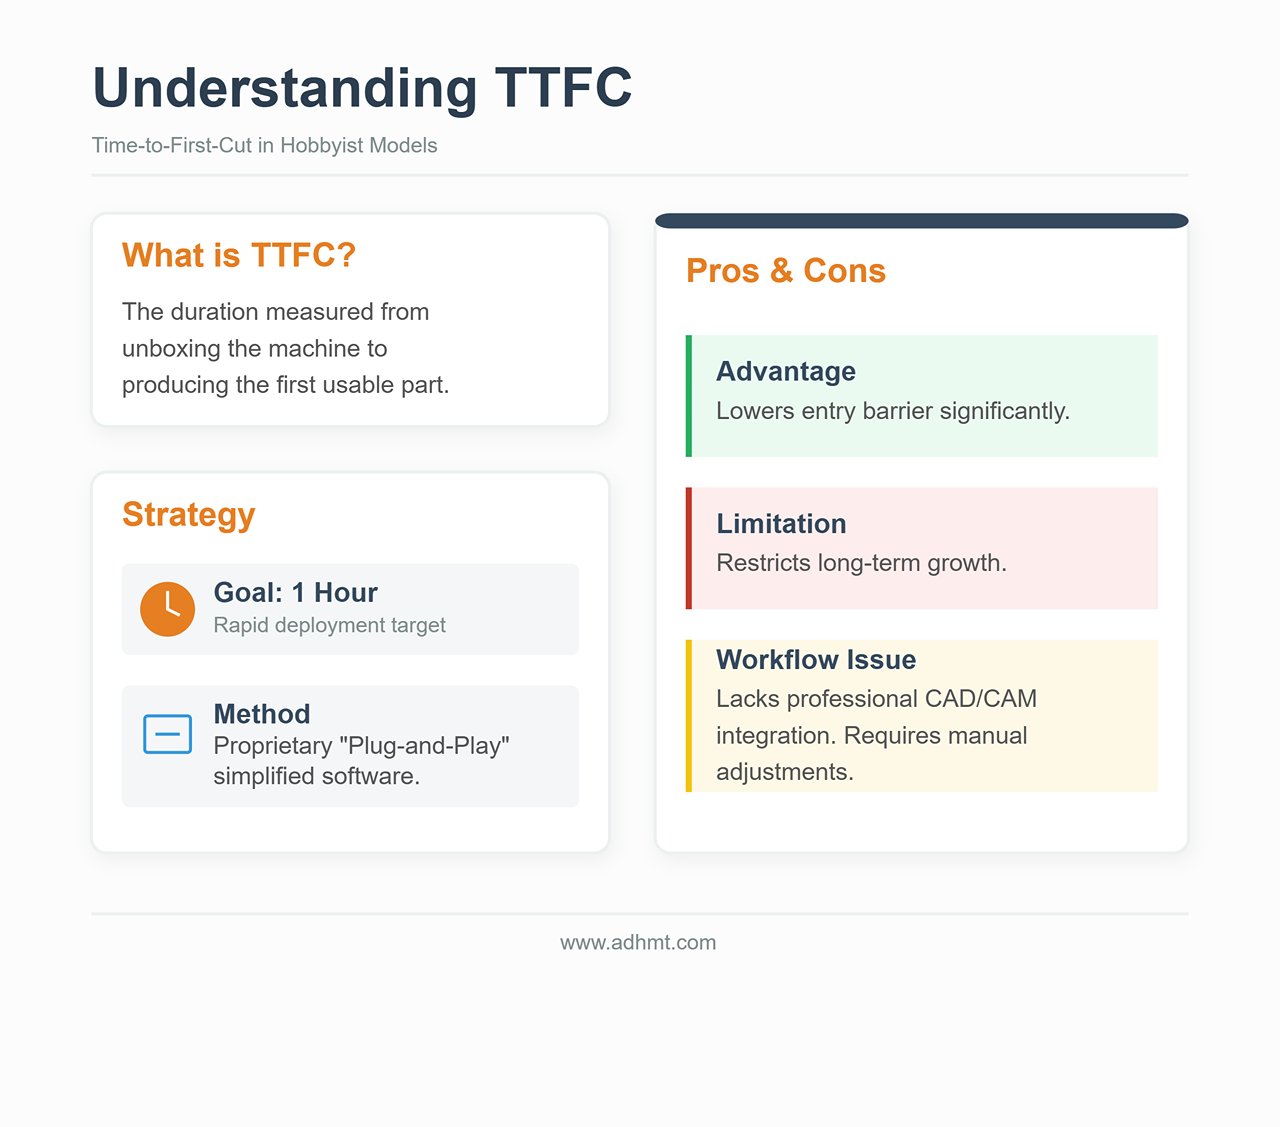
Skutečný výdělečný stroj není definován TTFC – je definován tím, jak hladce zapadne do reálného výrobního prostředí. Systémy průmyslové třídy mohou vyžadovat více úvodních prací (dodržení emisních předpisů, instalaci chlazení, bezpečnostní spínače), ale jakmile jsou nastavené, “Time-to-Second-Cut” je prakticky nulová. Taková efektivita závisí na kompatibilitě softwaru, která umožňuje dávkové úlohy, opakovatelnou přesnost a téměř žádnou rekalibraci mezi sériemi.
Stroj může mít skvělou TTFC a přesto být špatným nástrojem pro výrobu, pokud postrádá tuhost nebo běží na křehké softwarové platformě. Skutečná návratnost investic pochází z propustnosti, konzistence a přesné kontroly tolerance — výhod, které mají význam dlouho poté, co pomine novota z rozbalování.
Pokud optimalizujete profesionální pracovní postup, přezkoumání technických specifikací nebo stažení dostupných brožury je praktickým způsobem, jak pochopit konfigurace—a požadavky na integraci—za vysokokapacitním výstupem.
Fáze 1: Tvrdé filtry (Vylučte 90% strojů hned na začátku)
Většina kupujících začíná porovnáváním výkonu (wattů) a ceny. To je také nejrychlejší způsob, jak skončit s drahým těžítkem. Nejzásadnější faktory při výběru laserového řezače často nemají nic společného s hlavními technickými specifikacemi—a vše společné s reálnými omezeními vašeho pracovního prostoru.
Dříve než se podíváte na jedinou značku, použijte sadu “tvrdých filtrů”. Jsou to binární omezení: pokud stroj nesplní některé z nich, není kandidátem—je rizikem. Použijte tyto filtry a odstraníte přibližně 90% nabídky, takže vám zůstanou jen stroje, které mohou skutečně bezpečně a efektivně fungovat ve vašem prostředí.
Větrací veto: Žádná cesta ven pro výfuk, žádné CO2 (Takže toto zůstává)
První omezení je samotný vzduch. Laserové řezání je tepelný proces, který odpařuje materiál. Když řežete dřevo, akryl nebo kůži, nevytváříte jen prach—uvolňujete těkavé organické sloučeniny (VOC), oxid uhelnatý a různé karcinogeny. A pokud řežete PVC (nedělejte to), vzniká plynná kyselina chlorovodíková, která může vážně poškodit vaše plíce a během několika týdnů zkorodovat elektroniku stroje.
Nepřekročitelné pravidlo: Pokud nemůžete vést 4palcovou nebo 6palcovou vzduchovou rouru od stroje ven, nemůžete si koupit CO2 laser pro produkční práci.
Mnoho výrobců prodává “odsávače výparů” nebo recirkulační filtrační jednotky jako řešení pro místnosti bez oken. Pro hobby gravírování občasného podtácku mohou být v pořádku. Pro výrobní dílnu jsou však drahou pastí.
- Problém nasycení: Řezání akrylu a dřeva rychle zanáší filtry HEPA a aktivního uhlí. Ve výrobním prostředí možná budete muset měnit drahé kazety každý týden, abyste udrželi vzduch bezpečný. To může přidat tisíce dolarů ročně k provozním nákladům.
- Fyzika proudění vzduchu: Recirkulační jednotky zřídka poskytují potřebný průtok vzduchu v kubických stopách za minutu (CFM), aby udržely optiku čistou. Bez silného podtlaku odváděného ven se kouř drží uvnitř skříně a usazuje se na zrcadlech a čočkách. To zhoršuje kvalitu paprsku, snižuje výkon řezu a může poškodit drahou optiku.
Pokud nemáte cestu pro odvětrání ven, vaše jediné realistické možnosti jsou nízkovýkonové diodové lasery nebo vláknové lasery používané výhradně pro značkování kovů—jako např. Jednostolový vláknový laserový řezací stroj—které vám pomohou udržet bezpečnější podmínky vzduchu a spolehlivější proudění.
Elektrické překvapení: Proč může zásuvka 110 V zničit vaši rychlost výroby
Druhé omezení je elektrická kapacita. V Severní Americe má standardní obytná zásuvka 110 V/15 A teoretické maximum 1 800 wattů. Ale elektrické normy a bezpečnostní standardy omezují trvalé zatížení na 80%—asi 1 440 wattů.
Noví kupující často vidí hodnotu laseru—například “100W” laserovou trubici—a předpokládají, že se snadno vejde do tohoto limitu. To si plete výstupní výkon se spotřebou energie. Laserový řezač je systém, ne samotná součást.
- Celkové zatížení: Nejenže napájíte laserový zdroj. Také provozujete krokové motory, řídicí jednotku, vodní chladič (povinný pro skleněné trubice), vzduchové čerpadlo a výfukový ventilátor.
- Pokles napětí: Pokud se kompresor chladiče zapne ve chvíli, kdy laser pracuje na vysoký výkon, tento náraz může krátkodobě stáhnout napětí na sdíleném 110V okruhu.
Pokud má vaše dílna pouze standardní domovní 110V zásuvky a nemůžete přidat vyhrazený okruh, vaše možnosti se rychle zužují. Provoz výkonného stroje na sdíleném okruhu vyvolává tzv. “brownouty”, kdy výkon laseru kolísá – což vede k řezům, které neproniknou materiálem, a k proměnlivé hloubce gravírování z kusu na kus.
Tvrdé pravidlo: Pokud nemůžete nainstalovat vyhrazený 20A okruh nebo 220V vedení, vyškrtněte ze seznamu výkonné průmyslové CO2 platformy a velkoformátové vláknové lasery. Fakticky jste omezeni na stolní jednotky nebo základní podlahové modely, kde jsou chladič a výfuk integrovány nebo navrženy pro nízký odběr.

Past velikosti pracovní plochy: Proč “větší” často znamená “pomalejší” a “méně přesné”
Marketing by vám chtěl namluvit, že postel o rozměrech 48″ x 36″ je automaticky lepší než postel o rozměrech 24″ x 12″, protože nabízí “větší potenciál”. Ve skutečné dílně potenciál účty neplatí – platí je propustnost.
Velké pracovní plochy potřebují velké portály (most, který nese laserovou hlavu). Velké portály jsou těžké.
- Setrvačnost vs. detail: Těžký portál vyžaduje větší sílu pro zrychlení a zpomalení. Při gravírování jemného textu nebo detailní grafiky může hlava měnit směr tisíckrát za minutu. Větší a těžší stroje s tím mají problém — bez vibrací to zvládnou jen pomalu, což se často projevuje jako “zvonění” nebo “chvění” v podobě vlnkovitých čar na hotovém výřezu.
- Rychlostní penalizace: Aby si stroj s těžkým portálem udržel přesnost, musí obvykle běžet pomaleji. Menší stroj s lehčím portálem může často gravírovat dávku 30% rychleji než větší, protože se dokáže rychleji rozjet a zastavit mezi pohyby.
Tvrdé pravidlo: Nekupujte velikost postele pro zakázky “někdy v budoucnu”. Pokud se 95 % vaší práce vejde na arch o rozměrech 12″ x 20″, stroj o rozměrech 4′ x 8′ pravděpodobně vašemu podnikání uškodí: zabírá více podlahové plochy, spotřebuje více energie a často produkuje méně kvalitní rytiny pomalejším tempem. K velké posteli přejděte pouze tehdy, pokud je řezání celých archů vaším hlavním zdrojem příjmů.
Materiálová realita: Proč materiály vašich zákazníků určují typ laseru (CO2 vs. vlákno vs. dioda)
Nakonec si nemůžete vybrat zdroj laseru podle rozpočtu — musíte ho vybrat podle fyziky. Vlnová délka laseru určuje, s jakými materiály bude reagovat. Žádný výkon ve wattech nenahradí nesprávnou vlnovou délku.
- CO2 lasery (10 600 nm): Tahoun výrobního světa. Tato vlnová délka je silně pohlcována organickými materiály.
- Nezbytné pro: Dřevo, akryl (čirý a barevný), kůže, papír, sklo (pouze gravírování).
- Tvrdý filtr: Pokud vaši zákazníci potřebují čiré akrylátové trofeje nebo architektonické modely, pak musí kupte CO2 laser. Vláknový nebo diodový laser projde čirým akrylem, aniž by zanechal stopu.
- Vláknové lasery (1 064 nm): Průmyslový standard pro kovy.
- Nezbytné pro: Nerezová ocel, hliník, mosaz, měď, titan.
- Tvrdý filtr: Pokud váš obchodní model závisí na řezání kovových dílů, je CO2 laser nesprávným nástrojem. Zatímco výkonné (150W+) CO2 lasery můžete řežou tenký kov s pomocí kyslíku, jsou pomalejší a dávají horší kvalitu hrany než i základní vláknový laser. A pokud potřebujete gravírovat čiré plasty nebo dřevo, vláknový laser vám nepomůže — dřevo spálí nekontrolovatelně a čiré plasty často vůbec neoznačí.
- Diodové lasery (450 nm): V oblasti viditelného modrého světla.
- Nezbytné pro: Nízké rozpočty a maximální přenosnost.
- Tvrdý filtr: Diodové lasery mají špatnou absorpci v čirém akrylu (modré světlo většinou prochází) a jsou bolestivě pomalé při řezání čehokoli silnějšího než 3mm překližka. Pokud váš podnik závisí na průtoku nebo řezání silnějšího materiálu, vylučte diodové lasery okamžitě.

Než přejdete k doporučením konkrétních strojů v následující části, napište si své tři hlavní materiály. Pokud jsou to kovy, potřebujete fiber laser. Pokud čirý akryl a dřevo, potřebujete CO2 laser. Neexistuje jediný univerzální stroj, který by dělal obojí dokonale—pokud nejste připraveni zaplatit zhruba tolik, co stojí malý dům.
Fáze 2: Software jako rozhodující faktor
Většina kupujících se zaměřuje na výkon trubice a velikost pracovního stolu, přičemž ovládací software berou jako podružnou záležitost—jen něco, co je součástí balení. To je nejdražší chyba, kterou můžete udělat. V profesionální dílně je hardware jen tak schopný, jak schopný je software, který ho ovládá. 150W CO2 laser spárovaný s neohrabaným, uzavřeným softwarem není nástroj—je to úzké hrdlo.
Než se zavážete ke koupi stroje, prověřte digitální ekosystém, do kterého vás nutí. Pokud je softwarový pracovní postup rozbitý, rychlost stroje nehraje roli.
Proč “Kompatibilní s LightBurn” je pro profesionální práci nevyjednatelné
Ve světě laserů se LightBurn vyvinul z užitečné aplikace třetí strany na de facto operační systém pro profesionální výrobu. Slouží zároveň jako CAM (Computer-Aided Manufacturing) software—kde nastavujete rychlosti, výkon a dráhy nástroje—a jako ovládací rozhraní stroje.
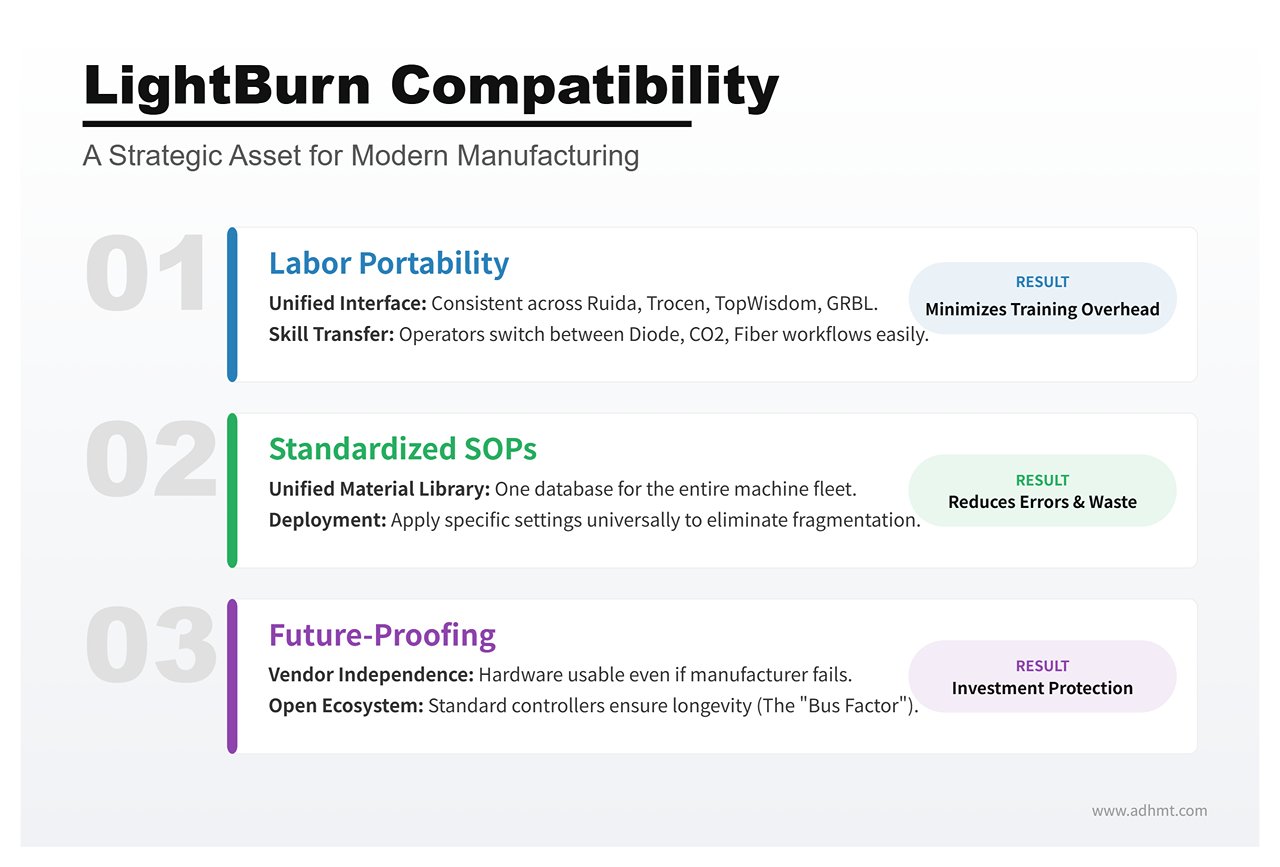
Pro dílnu není “kompatibilita s LightBurn” jen příjemný bonus—je to strategická výhoda ze tří důvodů:
- Přenositelnost pracovní síly: LightBurn sjednocuje rozhraní napříč velmi odlišnými stroji. Podporuje ovladače Ruida, Trocen, TopWisdom a GRBL. Vyškolte operátora na základním diodovém laseru a může si přenést své dovednosti na průmyslový CO2 stolní laser nebo galvo fiber značkovač bez toho, aby se musel učit celý pracovní postup znovu. Koupíte-li stroj uzamčený k proprietárnímu softwaru, zvýšíte náklady na školení při každém novém náboru.
- Standardizované SOP: Škálování vyžaduje standardní provozní postupy. Když celý váš park běží na jedné platformě, můžete vytvořit jednotnou knihovnu materiálů—uložit ověřená nastavení pro “3mm březovou překližku” nebo “eloxovaný hliník” a poslat je do libovolného stroje v dílně. Proprietární software vás nutí mít roztříštěné knihovny, což zvyšuje pravděpodobnost chyb operátora a plýtvání materiálem.
- “Faktor autobusu”: Pokud výrobce uzavřeného ekosystému zkrachuje, přestane udržovat svůj software nebo změní cenovou politiku, váš hardware může přes noc zastarat. Stroj se standardním ovladačem (například Ruida 6442) běžícím na LightBurn je mnohem odolnější vůči budoucnosti—hardware není svázán s přežitím výrobce.
Pokud výrobce stroje nepodporuje LightBurn, v podstatě vás žádá, abyste vsadili svou výrobní linku na jejich interní software tým. Pro profesionální práci je to sázka, kterou byste téměř nikdy neměli podstoupit.
Skrytá cena proprietárních ekosystémů: Požadavky na internet a omezení souborů
Značky laserů pro spotřebitele často prezentují svůj proprietární software jako “uživatelsky přívětivý”, ale tato jednoduchost často skrývá uzavřený design určený k monetizaci způsobu, jakým stroj používáte.
Největším rizikem v těchto ekosystémech je závislost na cloudu. Některé stroje vyžadují aktivní připojení k internetu jen pro zpracování návrhových souborů. Software nahraje vaše vektorová data na servery výrobce, vzdáleně vygeneruje G‑kód a poté jej pošle zpět do stroje. Pro hobby uživatele je to nepříjemnost. Ve výrobě je to vážná zátěž. Pokud vám vypadne internet od poskytovatele, linka se zastaví. Pokud mají servery výrobce výpadek, vaše termíny se posouvají.
Navíc proprietární ekosystémy často zavádějí umělá omezení při práci se soubory. Můžete narazit na:
| Problém | Popis |
|---|---|
| Uzamčení souborů | Žádnou možnost exportu projektových souborů ve standardních formátech (DXF, SVG), což fakticky uvězní vaše duševní vlastnictví uvnitř jejich systému. |
| Paywally formou předplatného | Základní funkce produktivity—jako automatické rozmístění více dílů na jeden plech (array nesting) pro snížení odpadu nebo vektorové trasování—mohou být schovány za měsíční “Prémiové” předplatné. |
| Rizika pro soukromí | U dílen pracujících s citlivými klientskými prototypy nebo duševním vlastnictvím může nahrávání návrhů do cloudových služeb třetích stran znamenat porušení běžných postupů NDA. |
Profesionální hardware by měl běžet lokálně. Měli byste mít možnost připojit USB kabel (nebo načíst soubor z USB disku) a řezat bez ohledu na to, zda je vaše Wi‑Fi aktivní.
Efektivita pracovního postupu: Můžete importovat soubory CAD/Illustrator bez bolesti hlavy?
Efektivita závisí na čase mezi dokončením návrhu a stisknutím tlačítka “Start” na laseru. Tento interval je z velké části určován kompatibilitou souborů.
Váš návrhářský tým pravděpodobně pracuje v Adobe Illustratoru, AutoCADu, SolidWorks nebo Rhině. Laserový software musí tyto nástroje propojit přímo s pohybovým ovladačem stroje – bez toho, aby vás nutil používat třetí “překladatelský” program.
Profesionální pracovní postup závisí na skutečné podpoře přímého importu. Měli byste být schopni vložit AI, PDF, DXF nebo SVG přímo do řídicího softwaru a nechat jej přesně načíst vektory.
- Mapování vrstev: Software by měl automaticky převádět barvy ve vašem návrhovém souboru na nastavení řezu (např. červené čáry = řez, modré čáry = gravírování).
- Nativní úpravy: Drobná vylepšení – uzavření otevřeného tvaru, sloučení textu, nebo posunutí cesty kvůli kompenzaci šířky řezu – by měla být proveditelná přímo v laserovém softwaru. Pokud se musíte vrátit do Illustratoru jen kvůli posunutí otvoru o 2 mm doleva, váš pracovní postup ztrácí čas.
Pokud vás stroj nutí převádět vektorové soubory do vlastního rastrového formátu – nebo vás pokaždé při úpravě návrhu protáhne neohrabaným průvodcem importu – neprojde testem efektivity. Cílem je čistý proces: Návrh → Import → Řez. Cokoliv jiného je tření.
Fáze 3: Scénáře (Najděte svůj konkrétní případ)
Většina nákupních průvodců se netrefuje, protože srovnává hobbyistu v bytě se signage dílnou ve skladu jako stejného zákazníka. Tak to není. Stroj, který je dokonalý pro jednoho, může být pro druhého přítěží.
Nyní, když jsme v předchozí části stanovili technické “tvrdé filtry”, můžeme je aplikovat na tři nejběžnější uživatelské scénáře. Najděte se níže a zjistěte, které stroje skutečně obstojí.
Scénář A: “Vedlejší projekt” stolní jednotky (omezený prostor, maximální snadnost použití)
Tento scénář platí, pokud pracujete v náhradním pokoji nebo malém ateliéru, máte omezené možnosti ventilace a ceníte si “čas-do-prvního-řezu” více než hrubý výkon. Potřebujete stroj, který vypadá jako tiskárna – ne jako vědecký projekt.
“Plug-and-Play” konkurenti: Glowforge vs. xTool P2 vs. Gweike Cloud
Tato Glowforge Pro definoval tuto kategorii po mnoho let. Jeho “uzavřený ekosystém” je podobný ekosystému Applu: neuvěřitelně snadné použití, vynikající zarovnání pomocí kamery a systém Proofgrade materiálů, který eliminuje odhadování nastavení výkonu. Nevýhodou je, že k provozu potřebuje aktivní internetové připojení. Pokud vám vypadne Wi‑Fi, výroba se zastaví.
Tato xTool P2 se stal hlavním vyzyvatelem. Vyrovná se Glowforge v jednoduchosti použití (polohování pomocí kamery, automatické ostření) a zároveň se vyhýbá “uzavřenému ekosystému”. Podporuje LightBurn, funguje plně offline a nabízí vyvýšenou základnu pro gravírování vyšších předmětů – což Glowforge zvládá špatně.
Tato Gweike Cloud je cenově výhodná volba. Dostanete podobný výkon 50W CO2 v balení velikosti stolního počítače za výrazně méně peněz. Hardware je robustní, ale softwarový zážitek není tak propracovaný jako u hlavních konkurentů.
Kompromis: Platit za pohodlí vs. opravitelnost
Skrytým nákladem stolních strojů je opravitelnost. Aby tyto jednotky zůstaly elegantní a “bezpečné”, výrobci uzavírají komponenty do uzavřených krytů.
Pokud selže laserová trubice v Glowforge, obvykle ji nemůžete vyměnit sami; v mnoha případech musí být celé zařízení odesláno zpět výrobci. To může znamenat týdny odstávky. xTool P2 a Gweike Cloud jsou někde uprostřed: uživatelé mohou vyměnit trubice a zrcadla, ale práce je těsnější a nepohodlnější než u většího průmyslového stroje. Platíte za malý rozměr – ujistěte se, že vaše podnikání snese případnou odstávku a/nebo náklady na proprietární díly.
Scénář B: “Garážová výroba” tažné stroje (maximální výkon, nižší cena)
Tento scénář je určen pro tvůrce s vyhrazeným prostorem v garáži, odvětráváním pro odtah a ochotou přiložit ruku k dílu. Chcete nejvíce wattů za dolar a velkou řeznou plochu (20″ x 28″ nebo větší).
Přístup OMTech & Monport: vysoké schopnosti, vysoká údržba
Značky jako OMTech a Monport importujte průmyslové CO2 lasery “China Blue/Red” a prodávejte je za agresivní ceny. 80W OMTech často stojí méně než 45W Glowforge. Tyto stroje jsou jako tanky: používají průmyslově standardní ovladače Ruida (plně kompatibilní s LightBurn), běžné dostupné díly, které můžete koupit na Amazonu, a velké průchozí dveře pro nadrozměrné desky.
Nicméně kontrola kvality může být nekonzistentní. Neplatíte za uhlazenou spotřebitelskou zkušenost – platíte za syrovou ocel a sklo.
“Daně kutily”: Zhodnocení vaší schopnosti seřídit zrcadla a vyměnit ovladače
“Daň kutily” je čas, který strávíte dolaďováním stroje. Na rozdíl od stolních jednotek tyto lasery často dorazí s vychýleným zarovnáním zrcadel během přepravy. Musíte být schopni povolit kontramatici, vypálit testovací pulzy a upravit dráhu paprsku.
Pokud vás vysokonapěťová elektronika nebo mechanické seřizování opravdu děsí, nekupujte tyto stroje. Ale pokud se cítíte pohodlně s klíčem a multimetrem, přinesou vám jednu z nejlepších návratností investic, jakou v oboru najdete.
Povinné upgrady: Chladiče a vzduchová asistence, na které musíte hned rozpočtovat
“Cenovka” těchto jednotek je zavádějící. Přiložené “vodní čerpadlo” je obvykle základní akvarijní pumpa, která nedokáže udržet 80W trubici dostatečně chlazenou během dlouhých řezů – což vede k přehřívání a kratší životnosti trubice. Přiložená “vzduchová asistence” je často jen slabý ventilátor, který neodstraňuje kouř účinně, což vám zanechává ohořelé hrany.
Aby byl OMTech nebo Monport skutečně připravený na produkci, měli byste okamžitě plánovat utratit dalších $800–$1 000 za:
- Aktivní chladič CW-5200 (chlazení s kompresorem).
- Skutečný vzduchový kompresor (pro čistší řezy).
- Vylepšený axiální odsávací ventilátor.

Scénář C: Profesionální dílna (rychlost, spolehlivost a podpora v USA)
Tento scénář je pro podniky, kde je laser hlavním zdrojem příjmů. Pokud stroj vypadne, přicházíte o peníze. Potřebujete rychlost, přesnost a telefonní číslo, na které můžete volat, když se něco pokazí.
Povýšení na Thunder Laser, Aeon a Boss: Co vám ve skutečnosti přinese dalších $4K navíc
Přechod z OMTechu na Thunder Laser Nova, Aeon Mira, nebo Boss Laser je výrazný cenový skok – často o $4 000 až $6 000 více za srovnatelný výkon.
Neplatíte za větší hrubý výkon; platíte za servomotorů (místo krokových motorů), lineární vedení, a – v špičkových konfiguracích –RF (radiofrekvenční) kovové trubice. Tyto komponenty vydrží déle a lépe udržují kalibraci při nepřetržitém provozu. Tolerance jsou těsnější, kabeláž je čistší a bezpečnostní zámky jsou průmyslové kvality.
Faktor rychlosti: Proč je výkon rastru důležitější než řezná síla
Začátečníci se soustředí na výkon řezání (watty). Profesionálové se soustředí na rychlost rastrování (palce za sekundu).
Pokud vaše firma gravíruje termohrnky, kožené nášivky nebo podtácky z břidlice, musí laserová hlava jezdit tam a zpět tisíckrát. Levná sestava se krokovými motory může dosáhnout maximálně asi 500 mm/s a vytváří “zvonění” (vlnité, roztřesené linie). Thunder Laser nebo Aeon s hybridními servy mohou pracovat rychlostí 1000 mm/s+ s ostrými, precizními výsledky—fakticky zdvojnásobí váš denní výkon. V produkční dílně je rychlost tou metrikou, na které záleží.
Místní podpora: “Pojišťovací politika”, která vás zachrání před třítýdenním zpožděním dodávky dílů
Největší výhodou ve Scénáři C je podpora se sídlem v USA.
Když na bezjmenném importu selže řídicí deska, obvykle vám nezbyde než pročesávat fóra nebo posílat e-maily do továrny v Číně—a pak čekat týdny na náhradní díl. Značky jako Thunder, Aeon a Boss mají sklady dílů v USA a anglicky mluvící techniky, kteří s vámi mohou problém vyřešit i přes videohovor.
Pro hobbyistu je čekání tří týdnů na díl frustrující. Pro profesionální dílnu to může být katastrofální. Těch extra $4,000 je v podstatě pojistné proti výpadku provozu—a tichu z druhé strany.
Fáze 4: Poslední kontrola reality před objednávkou
Máte svůj užší výběr. Máte rozpočet. Kurzor visí nad “Přidat do košíku”. Stop.
Rozdíl mezi strojem, který na veletrhu řeže ukázkové soubory, a strojem, který udrží firmu v chodu po dalších pět let, je obrovský. Tento rozdíl se málokdy objeví na specifikacích—poznáte ho v každodenním používání. Než se rozhodnete utratit peníze, prověřte svůj nejlepší tip třemi finálními filtry. Jsou to pojistky, které odlišují nástroj generující zisk od těžké, drahé ozdoby do garáže.
Přístup k údržbě: 60sekundová kontrola, která vám může ušetřit týden ztracené práce
Údržba laseru není projekt “někdy”—je to týdenní nutnost. Odpařená lepidla a pryskyřice ze dřeva se rychle usazují na optice: zhruba 1–2 gramy týdně. Pokud čištění zrcadel vyžaduje 30 minut demontáže, začnete ho vynechávat. A jakmile ho vynecháte, zbytky se zapečou do povlaku čočky, připraví vás o ~30% výkonu a nakonec čočku prasknou.
Test: Zeptejte se prodejce nebo sledujte video skutečného uživatele. Můžete získat přístup, vyjmout, otřít a znovu nainstalovat Zrcadlo 1, Zrcadlo 2 a zaostřovací čočku za méně než celkem 60 sekund?
Pokud ne, jděte pryč.
- Zrcadlo 1 (na konci trubice): Chcete boční přístupová dvířka. Ideálně byste měli být schopni otočit upevňovací kroužek a vyjmout zrcadlo za méně než 15 sekund. (OMTech a Gweike obvykle projdou; Glowforge často neuspěje kvůli ukrytí optiky za panely.)
- Zrcadlo 2 (most): Hledejte kryt s výklopným víkem. Měli byste ho být schopni vyčistit vatovou tyčinkou bez demontáže držáku. Pokud musíte odšroubovat ventilační potrubí jen proto, abyste se k němu dostali (běžné u starších návrhů Monport), platíte “daň z údržby” každý pátek.
- Zrcadlo 3 a čočka (laserová hlava): Tohle je rozhodující oblast. Měli byste být schopni snížit stůl, odstranit kroužek trysky a nechat čočku bezpečně spadnout do ruky za méně než 20 sekund. Profesionální tip: Při opětovném sestavení se ujistěte, že čočka je zpět “vypouklou stranou nahoru”. Pokud potřebujete imbusový klíč jen k tomu, abyste se k ní dostali, neprojde testem.

Rozhodovací matice “Kup kvalitní, nebo kup dvakrát”
Stroj za $3,000 nikdy není jen za $3,000—je to záloha na budoucí opravy. Stroj za $8,000 často stojí méně v horizontu pěti let. Tato matice odhaluje Skutečné náklady na vlastnictví (TCO) skryté za cenovkou.
Určete sloupec, který nejlépe odpovídá stroji ve vašem užším výběru:
| Rozměr | Rozpočetní sestava (Scénář B) | Profesionální pracovní kůň (Scénář C) |
|---|---|---|
| Počáteční náklady | 2 000 $ – 4 000 $ | 6 000 $ – 10 000 $ |
| Životnost trubice | 1k–2k hodin (skleněný CO2) | 10k+ hodin (RF kov / vysoce kvalitní sklo) |
| Odhadovaný výpadek za rok | 15 dní (čekání na díly) | 2 dny (místní podpora / lepší kontrola kvality) |
| Týdenní údržba | 2 hodiny (ruční seřízení) | 30 minut (utěsněná optika / lepší vodicí lišty) |
| Náklady na výměnu (rok 4) | $1,000+ (nová trubice + napájecí zdroj) | $0 (zdroj s dlouhou životností) |
| Zůstatková hodnota | 40% původní ceny | 70% z původní ceny |
| 5letý TCO (celkové náklady na vlastnictví) | $19 000+ (vč. ztracených fakturovatelných hodin) | $7 000 (nízké provozní náklady) |
Pokud provozujete hobby dílnu, levná stavba stačí—váš čas je “zdarma”. Pokud provozujete firmu, prostoje z “levného” stroje smažou cenový rozdíl oproti “drahému” během prvních 18 měsíců.
Kontrolní seznam: Buďte připraveni řezat do 48 hodin od doručení
Nejnebezpečnějším obdobím pro majitele laseru je první týden. Bez správných zásob stroj stojí nečinně, zatímco vám ubíhá lhůta pro vrácení. A pokud ihned nezkontrolujete optiku, jakékoli poškození při přepravě se stává vaším problémem.
Postupujte podle tohoto časového plánu, abyste byli okamžitě připraveni k provozu – nebo připraveni vrátit vadný přístroj.
Den 0: Předpříjezdová příprava (2 hodiny)
- Kapaliny: Kupte 2 galony destilované vody (pro chladič) a isopropylalkohol 90% (pro optiku).
- Optická sada: Mějte po ruce papír na čočky a termopapír (účtenkový papír) pro testování zarovnání.
- Napájení: Zajistěte si vyhrazený 20A okruh (110V/220V podle jednotky). Sdílení obvodu s lednicí nebo kompresorem způsobí vybíjení jističů a zničí řezy.
Den 1: Vybalení a kontrola (4 hodiny)
- Test chvění: Než naplníte chladič, zkontrolujte laserovou trubici, zda nemá vnitřní praskliny. Pokud při jemném pohupování trubice uslyšíte cinkání skla, odmítněte dodávku.
- Test úniku: Připojte vodu, zapněte čerpadlo a počkejte 30 minut. Zkontrolujte konce trubice a spodní část šasi.
- 60sekundové čištění: Proveďte kontrolu údržby, kterou jste si nastudovali v kroku 1.
- Zarovnání: Použijte termopapír k ověření dráhy paprsku ve všech čtyřech rozích pracovní plochy.
Den 2: Ověření (2 hodiny)
- Test rámu: Proveďte vektorový řez do dřeva rychlostí 10 mm/s při výkonu 90%.
- Výsledek: Hrany by měly být zlatohnědé, ne zuhelnatělé černé. Řez by měl být svislý, ne šikmý.
- Zátěžový test: Nechte stroj běžet 3 hodiny. Sledujte teplotu (držte ji pod 22 °C/71 °F). Pokud se přehřívá nebo ztrácí zaostření, vraťte ho.
Závěrečný řez
Na začátku této příručky jsme se ptali, zda stavíte dílnu, nebo jen kupujete nástroj. Rozdíl nespočívá v názvu značky na šasi – ale v úrovni přípravy majitele.
Dodržením této čtyřfázové strategie jste si nekoupili jen laser – připravili jste se na úspěch. Ujasnili jste si požadavky na materiály, vypočítali potřebný výkon, stanovili bezpečnostní protokoly a objevili skryté náklady vlastnictví. Už jen nedoufáte v dobrý stroj; naplánovali jste chytrý nákup.
Výzkum je hotov. Kontrolní seznam je připraven. Teď je čas řezat. A pokud chcete praktickou pomoc s přizpůsobením svého pracovního postupu správné technologii, neváhejte kontaktujte nás pro individuální poradenství ohledně laserových systémů.

VI. Často kladené dotazy
1. Mohou laserové řezačky řezat kov?
Ano – některé laserové řezačky dokážou řezat kov, ale záleží na typu a výkonu laseru. Vláknové lasery a výkonné CO₂ systémy obvykle dokážou řezat různé kovy, včetně nerezové oceli, hliníku a mědi. Pro silnější plechy nebo náročnější aplikace se používají průmyslové vláknové stroje, jako je Jednostolový vláknový laserový řezací stroj doporučují se.
2. Jaké materiály může CO2 laser řezat?
Běžnými materiály jsou dřevo, akrylát, kůže, textil, papír a určité plasty. CO₂ lasery však obecně nejsou vhodné pro řezání kovů, pokud nemají velmi vysoký výkon a nejsou speciálně navrženy pro řezání kovů. Nedoporučují se také pro řezání PVC ani jiných materiálů, které při zahřívání uvolňují toxické výpary.
3. Jak přesné jsou laserové řezací stroje?
Jednou z největších výhod laserových řezacích strojů je jejich přesnost. Vysoce kvalitní laserové řezačky dokáží vytvářet mimořádně jemné detaily s tolerancemi až 0,001 palce (0,025 mm). Skutečná přesnost závisí na faktorech, jako je kvalita paprsku, tuhost a stabilita stroje a přesnost systému řízení pohybu.