
Hvorfor “Top 10”-lister skuffer dig (og hvordan du i stedet vælger den rigtige maskine)
Chancerne er, at du har brugt den seneste uge på at gennemsøge sammenligningstabeller, der fortæller dig alt om en maskines teoretiske maksimum – og næsten intet om, hvorvidt den faktisk kan tjene sig selv hjem. “Top 10”-lister slår fejl, fordi de vurderer industrielt produktionsudstyr på samme måde, som folk køber forbrugerelektronik: ved at rangere modeller efter funktioner pr. krone i stedet for pålidelighed pr. skift.
Et værksted har ikke brug for en generisk “vinder” udvalgt af en tech-blogger; det har brug for en maskine, der passer til virkelighedens begrænsninger: budget og tidsplan, daglig kapacitet og den krævede finishkvalitet. I stedet for at jagte en rangliste, bør du lave en kravmatrix, der kortlægger dine produktionsbehov – især materialer og volumen – til de egenskaber, der virkelig betyder noget.
For eksempel, hvis din højeste prioritet er højpræcisions metalbearbejdning og langsigtet produktionsstabilitet, bør du overveje industrielle løsninger som Enkeltbord fiberlaserskæremaskine, bygget til strømlinet gennemløb i professionelle miljøer.
Spec-ark-fælden: Hvorfor wattstyrke er den mindst nyttige måleenhed, når du har travlt
Almindelige fejl, når man prioriterer værkstedsudstyr
- At prioritere maksimal wattstyrke over processtabilitet er en af de dyreste fejl, værkstedsejere begår.
- Høj wattstyrke betyder intet, hvis maskinen lider af portalmisalignment eller kræver tung efterbearbejdning.
- Wattstyrke påvirker primært maksimal skæredybde, ikke rentabilitet.
- Vær opmærksom på skjulte “nedetidsdrivere” – ikke kun rørets effektdata.
- Vigtige nedetidsdrivere omfatter dyse- og linserens, serviceintervaller for servoer og konstant køleluftstrøm.
- Hvis du går op i indtjening, er de vigtigste målepunkter acceleration og ensartet snitbredde (kerf).
- En veljusteret 60W maskine kan overgå en dårligt kalibreret 100W model.
- En ustabil maskine spilder både materiale og tid, hvilket gør ekstra watt til en negativ faktor.
Hvis stabil oppetid og præcision er afgørende for din drift, kan det at gennemgå professionelle systemer som Dobbeltanvendelig fiberlaserskæremaskine med kabinet hjælpe med at opretholde ensartede snit over længere produktionsskift.
“Tid-til-første-snit”-realiteten: At skelne hobbyudstyr fra reelle indtjeningsmaskiner
Optimeret version
“Tid-til-første-snit” (TTFC) er tiden fra udpakning af en maskine til produktion af din første brugbare del. Hobbyklassemaskiner markedsfører ofte kraftigt på dette, kombineret med proprietær, forenklet software og et løfte om “skær inden for en time”. Den nemme opstart er reel – men den kan også begrænse dit potentiale. Disse plug-and-play-økosystemer tilbyder typisk ikke den integration eller automatisering, du har brug for til et professionelt CAD-til-CAM-arbejdsflow, hvilket betyder mere manuel opsætning og justering ved hvert job.
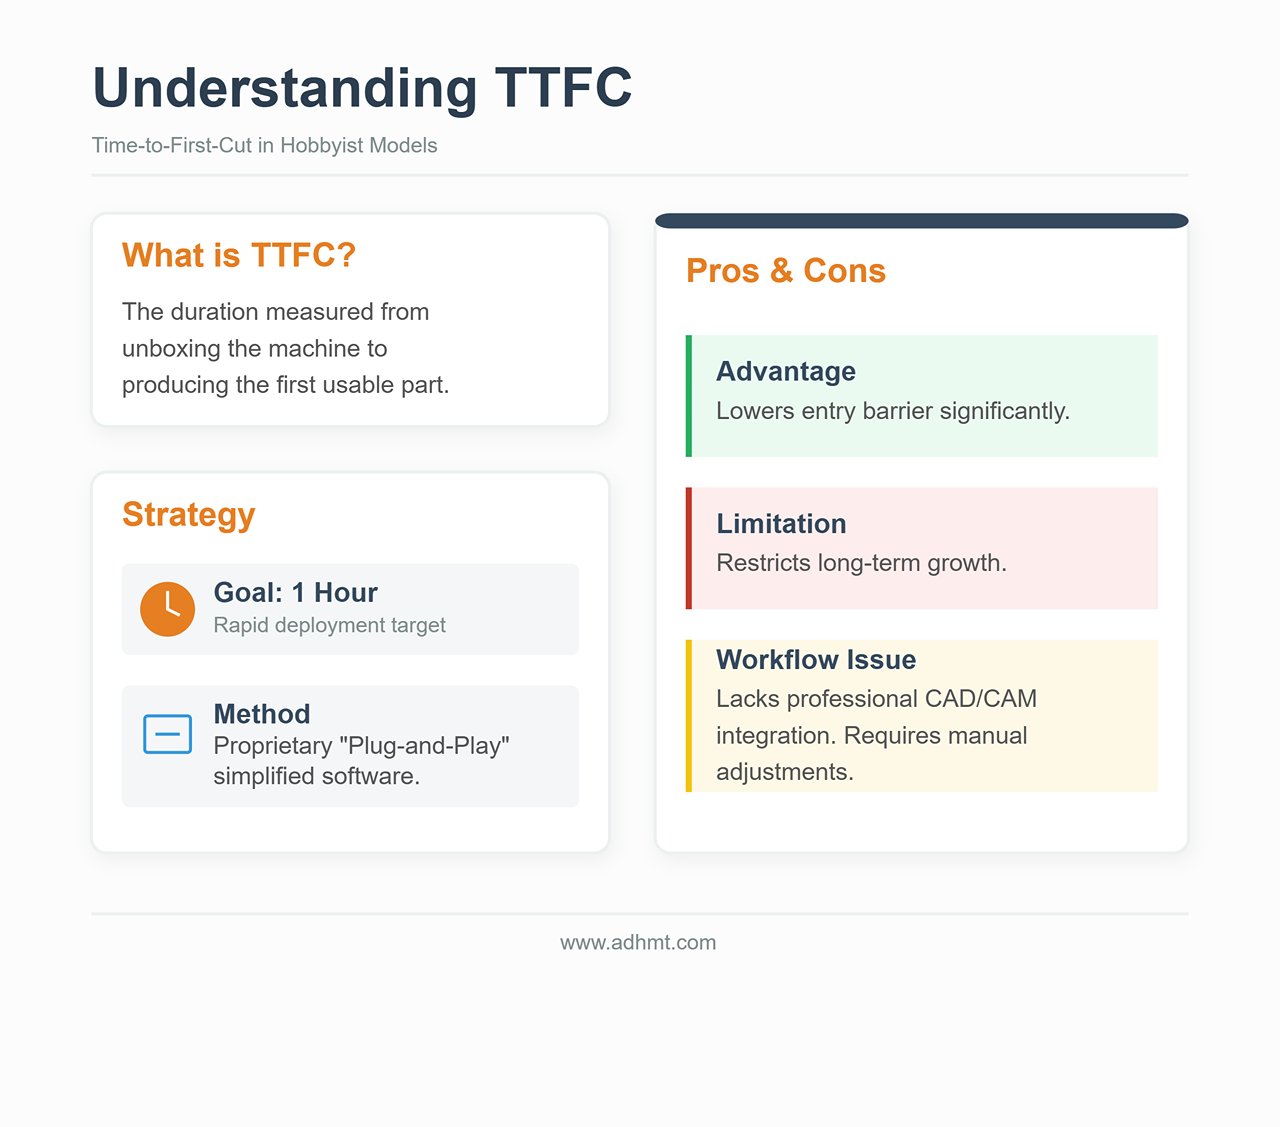
En reel indtjeningsmaskine defineres ikke af TTFC – den defineres af, hvor problemfrit den passer ind i et reelt produktionsmiljø. Industrielle systemer kan kræve mere forarbejde (udstødningsgodkendelse, køleropsætning, sikkerhedsafbrydere), men når de først er indstillet, er “Tid-til-andet-snit” praktisk talt nul. Denne form for effektivitet afhænger af softwarekompatibilitet, der muliggør batchjobs, gentagelig nøjagtighed og lidt eller ingen genkalibrering mellem kørsler.
En maskine kan have en fremragende TTFC og stadig være det forkerte værktøj til produktion, hvis den mangler stivhed eller kører på en skrøbelig softwareplatform. Reel ROI kommer fra gennemløb, ensartethed og stram tolerancekontrol – fordele, der betyder noget længe efter, at nyhedsværdien ved udpakning er forsvundet.
Hvis du optimerer et professionelt workflow, er det en praktisk måde at forstå konfigurationerne – og integrationskravene – bag højvolumenproduktion at gennemgå de tekniske specifikationer eller downloade de tilgængelige. brochurer er en praktisk måde at forstå konfigurationerne – og integrationskravene – bag højvolumenproduktion.
Fase 1: De hårde filtre (Eliminér 90% af maskinerne med det samme)
De fleste købere begynder med at sammenligne watt og pris. Det er også den hurtigste måde at ende med en dyr papirvægt. De vigtigste faktorer ved valg af en laserskærer har ofte meget lidt at gøre med de fremhævede specifikationer – og alt at gøre med de praktiske begrænsninger i dit arbejdsområde.
Før du kigger på et eneste mærke, skal du anvende et sæt “hårde filtre”. Dette er binære begrænsninger: hvis en maskine fejler på bare én af dem, er den ikke en kandidat – den er en belastning. Brug disse filtre, og du vil fjerne cirka 90% af markedet, så kun de maskiner, der faktisk kan fungere sikkert og effektivt i dit miljø, er tilbage.
Ventilationsveto: Ingen udendørs aftræksvej, ingen CO2 (så her er, hvad der er tilbage)
Den første begrænsning er selve luften. Laserskæring er en termisk proces, der fordamper materialet. Når du skærer træ, akryl eller læder, laver du ikke bare støv – du frigiver flygtige organiske forbindelser (VOC’er), kulilte og en række kræftfremkaldende stoffer. Og hvis du skærer PVC (lad være), producerer du saltsyregas, som kan skade dine lunger alvorligt og korrodere maskinens elektronik på få uger.
Den ufravigelige regel: Hvis du ikke kan føre en 4-tommer eller 6-tommer kanal fra maskinen til det fri, kan du ikke købe en CO2-laser til produktionsarbejde.
Mange producenter sælger “røgsugere” eller recirkulerende filtreringsenheder som en løsning til rum uden vinduer. For en hobbybruger, der lejlighedsvis graverer en coaster, kan de være fine. For en produktionsvirksomhed er de en dyr fælde.
- Mætningsproblemet: Skæring af akryl og træ fylder HEPA- og aktivt kulfiltre hurtigt op. I en produktionssituation kan du være nødt til at udskifte dyre filtre hver uge for at holde luften sikker. Det kan tilføje tusindvis af dollars om året til driftsomkostningerne.
- Luftstrømmens fysik: Recirkulerende enheder leverer sjældent det nødvendige luftflow i kubikfod pr. minut (CFM) for at holde optikken ren. Uden stærkt undertryk med udluftning til det fri hænger røgen inde i kabinettet og sætter sig på spejle og linser. Det forringer strålekvaliteten, reducerer skæreydelsen og kan sprænge dyre optiske komponenter.
Hvis du ikke har mulighed for at ventilere udendørs, er dine eneste realistiske muligheder lav-effekt diode-lasere eller fiberlasere, der udelukkende bruges til metalmærkning – såsom Enkeltbord fiberlaserskæremaskine– som hjælper dig med at opretholde sikrere luftforhold og mere pålidelig luftstrøm.
Den elektriske overraskelse: Hvorfor en 110V-stikkontakt kan knuse din produktionshastighed
Den anden begrænsning er elektrisk kapacitet. I Nordamerika har en standard 110V/15A boligstikkontakt en teoretisk maksimumeffekt på 1.800 watt. Men el-regler og sikkerhedsstandarder begrænser kontinuerlige belastninger til 80% – cirka 1.440 watt.
Nye købere ser ofte en lasers mærkning – for eksempel et “100W” laserrør – og antager, at det nemt passer inden for denne grænse. Det forveksler udgangseffekt med strømforbrug. En laserskærer er et system, ikke en enkelt komponent.
- Den samlede belastning: Du driver ikke kun laserskilden. Du kører også stepmotorerne, controlleren, vandkøleren (obligatorisk for glasrør), luftassistentpumpen og udsugningsventilatoren.
- Spændingsfald: Hvis kølerens kompressor starter, mens laseren kører på høj effekt, kan dette strømslag kortvarigt trække spændingen ned på en delt 110V-kreds.
Hvis dit værksted kun har standard 110V husholdningsstik, og du ikke kan tilføje en dedikeret kreds, bliver dine muligheder hurtigt begrænsede. At køre en høj-watt maskine på en delt kreds inviterer til “brownouts,” hvor laserens output svinger—hvilket fører til snit, der ikke skærer helt igennem, og graveringer med varierende dybde fra emne til emne.
Den hårde regel: Hvis du ikke kan installere en dedikeret 20A kreds eller en 220V linje, kan du krydse høj-effekt industrielle CO2-platforme og store fiberlasere af din liste. Du er reelt begrænset til skrivebordsmodeller eller begynderniveau gulvmodeller, hvor køler og udsugning er integreret eller designet til lavt strømforbrug.

Fælde med senge-størrelse: Hvorfor “større” ofte betyder “langsommere” og “mindre præcis”
Marketingafdelingen vil have dig til at tro, at en 48″ x 36″ seng automatisk er bedre end en 24″ x 12″ seng, fordi den tilbyder “mere potentiale.” I et rigtigt værksted betaler potentiale ikke regningerne—det gør gennemløb.
Store senge kræver store gantries (broen der bærer laserhovedet). Store gantries er tunge.
- Inerti vs. detaljer: En tung gantry kræver mere kraft for at accelerere og decelerere. Når du graverer fin tekst eller detaljerede grafik, kan hovedet skifte retning tusindvis af gange i minuttet. Større, tungere maskiner har svært ved at gøre dette hurtigt uden vibrationer—ofte kaldet “ringing” eller “wobble”—som viser sig som bølger eller ujævnheder i de færdige linjer.
- Hastighedsstraf: For at forblive præcis med en tung gantry må maskinen ofte køre langsommere. En mindre maskine med en lettere gantry kan ofte gravere en batch 30% hurtigere end en større, simpelthen fordi den kan accelerere og bremse hurtigere mellem bevægelser.
Den hårde regel: Køb ikke en sengestørrelse til “en dag”-opgaver. Hvis 95 % af dit arbejde kan være på et 12″ x 20″ ark, vil en 4′ x 8′ maskine sandsynligvis skade din forretning: den optager mere gulvplads, bruger mere strøm og producerer ofte gravering af lavere kvalitet i et langsommere tempo. Skift kun til en stor seng, hvis skæring af hele ark er din primære indtægtskilde.
Materiale-realitet: Hvorfor dine kunders materialer bestemmer laserskilden (CO2 vs. Fiber vs. Diode)
I sidste ende kan du ikke vælge en laserskilde baseret på budget—du skal vælge den baseret på fysik. En lasers bølgelængde bestemmer, hvilke materialer den vil interagere med. Ingen mængde watt kan kompensere for den forkerte bølgelængde.
- CO2-lasere (10.600 nm): Arbejds-hesten i maker-verdenen. Denne bølgelængde absorberes stærkt af organiske materialer.
- Uundværlig til: Træ, akryl (klar og farvet), læder, papir, glas (kun gravering).
- Det hårde filter: Hvis dine kunder har brug for klare akryl-trofæer eller arkitektoniske modeller, skal du skal købe en CO2-laser. En fiber- eller diodelaser vil passere gennem klar akryl uden at efterlade et mærke.
- Fiberlasere (1.064 nm): Den industrielle standard til metal.
- Uundværlig til: Rustfrit stål, aluminium, messing, kobber, titanium.
- Det hårde filter: Hvis din forretningsmodel afhænger af at skære metaldele, er en CO2-laser det forkerte værktøj. Selvom høj-effekt (150W+) CO2-lasere kan kan skære tyndt metal med ilt-assist, er de langsommere og producerer dårligere kantkvalitet end selv en begynderniveau fiberlaser. Og hvis du skal gravere klare plasttyper eller træ, vil en fiberlaser ikke hjælpe—den vil brænde træ ukontrolleret og ofte slet ikke markere klare plasttyper.
- Diodelasere (450 nm): I det synlige blå-lys område.
- Uundværlig til: Stramme budgetter og maksimal bærbarhed.
- Det hårde filter: Diodlasere absorberer dårligt i klar akryl (blåt lys passerer i høj grad igennem) og er smertefuldt langsomme til at skære noget tykkere end 3 mm krydsfiner. Hvis din virksomhed afhænger af gennemløb eller skæring af tykkere materialer, bør du straks udelukke diodlasere.

Før du går videre til de specifikke maskinanbefalinger i næste afsnit, skal du skrive dine tre kernematerialer ned. Hvis de er metal, har du brug for fiber. Hvis de er klar akryl og træ, har du brug for CO2. Der findes ingen enkelt maskine, der gør begge dele perfekt – medmindre du er villig til at betale omtrent det samme som for et lille hus.
Fase 2: Software-afgøreren
De fleste købere fokuserer på rørets wattstyrke og sengens størrelse og behandler styresoftware som en eftertanke – bare noget, der følger med i kassen. Det er den dyreste fejl, du kan begå. I et professionelt værksted er hardwaren kun lige så kapabel som den software, der driver den. En 150W CO2-laser parret med klodset, lukket software er ikke et værktøj – det er en flaskehals.
Før du beslutter dig for en maskine, skal du gennemgå det digitale økosystem, den tvinger dig ind i. Hvis softwarearbejdsgangen er ødelagt, er maskinens hastighed ligegyldig.
Hvorfor “LightBurn-kompatibel” er ufravigelig for professionelt arbejde
I laserverdenen er LightBurn vokset fra at være en praktisk tredjepartsapp til at blive det de facto operativsystem for professionel fremstilling. Det fungerer både som CAM (Computer-Aided Manufacturing) software – hvor du indstiller hastigheder, effekt og værktøjsbaner – og som maskinens kontrolinterface.
For et værksted er “LightBurn-kompatibilitet” ikke bare rart at have – det er en strategisk fordel af tre grunde:
- Arbejdsportabilitet: LightBurn standardiserer interfacet på tværs af meget forskellige maskiner. Det understøtter Ruida-, Trocen-, TopWisdom- og GRBL-controllere. Træn en operatør på en simpel diodelaser, og de kan overføre de færdigheder til en industriel CO2-fladbed eller en galvo fiber-markør uden at skulle lære hele arbejdsgangen forfra. Køber du en maskine låst til proprietær software, øger du træningsomkostningerne for hver nyansættelse.
- Standardiserede SOP’er: Skalering kræver Standard Operating Procedures. Når hele din flåde kører på én platform, kan du opbygge et samlet materialebibliotek – gemme gennemprøvede indstillinger for “3 mm birkekrydsfiner” eller “anodiseret aluminium” og sende dem til enhver maskine i værkstedet. Proprietær software tvinger fragmenterede biblioteker, hvilket øger risikoen for operatørfejl og spild af materiale.
- “Bus-faktoren”: Hvis en producent med lukket økosystem går konkurs, stopper med at vedligeholde sin software eller ændrer prissætningen, kan din hardware blive forældet natten over. En maskine med en standardcontroller (som en Ruida 6442), der kører LightBurn, er langt mere fremtidssikker – hardwaren er ikke bundet til producentens overlevelse.
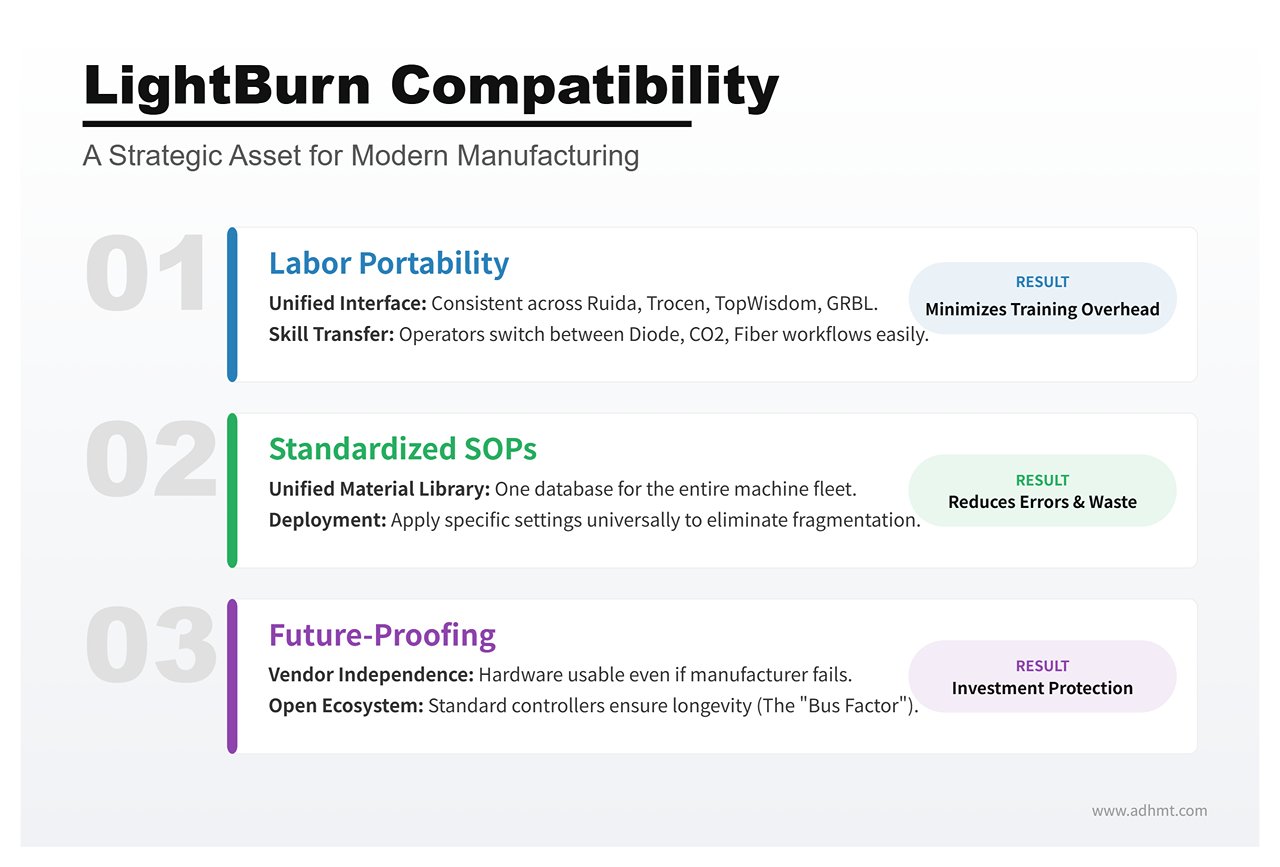
Hvis en maskinproducent ikke understøtter LightBurn, beder de dig i praksis om at satse din produktionslinje på deres interne softwareteam. For professionelt arbejde er det et sats, du næsten aldrig bør tage.
Den skjulte omkostning ved proprietære økosystemer: Internetkrav og filbegrænsninger
Forbrugslaser-mærker præsenterer ofte deres proprietære software som “brugervenlig”, men den enkelhed skjuler ofte et lukket system designet til at tjene penge på, hvordan du bruger maskinen.
Den største risiko i disse økosystemer er cloud-afhængighed. Nogle maskiner kræver en aktiv internetforbindelse bare for at behandle designfiler. Softwaren uploader dine vektordata til producentens servere, genererer G-koden eksternt og sender den derefter tilbage til maskinen. For en hobbyist er det en irritation. I produktion er det en alvorlig svaghed. Hvis din internetudbyder går ned, stopper din linje. Hvis producentens servere har problemer, ryger dine deadlines.
Derudover pålægger proprietære økosystemer ofte kunstige begrænsninger på filhåndtering. Du kan støde på:
| Problem | Beskrivelse |
|---|---|
| Filindlåsning | Ingen mulighed for at eksportere projektfiler i standardformater (DXF, SVG), hvilket i praksis fanger din intellektuelle ejendom inde i deres system. |
| Abonnementsbetalingsmure | Kernefunktioner for produktivitet – såsom array nesting (automatisk pakning af flere dele på et ark for at reducere spild) eller vektortracing – kan være placeret bag et månedligt “Premium”-abonnement. |
| Privatlivsrisici | For værksteder, der håndterer følsomme kunders prototyper eller IP, kan upload af design til en tredjepartscloud for behandling være i strid med standard NDA-praksis. |
Professionel hardware bør køre lokalt. Du skal kunne tilslutte et USB-kabel (eller indlæse en fil fra et USB-drev) og skære uanset din Wi‑Fi-status.
Arbejdsflow-effektivitet: Kan du importere CAD/Illustrator-filer uden hovedpine?
Effektivitet afhænger af tiden mellem at færdiggøre et design og trykke på “Start” på laseren. Det mellemrum bestemmes i høj grad af filkompatibilitet.
Dit designteam arbejder sandsynligvis i Adobe Illustrator, AutoCAD, SolidWorks eller Rhino. Din lasersoftware skal forbinde disse værktøjer direkte til maskinens bevægelseskontrol—uden at tvinge dig ind i et tredje “oversætter”-program.
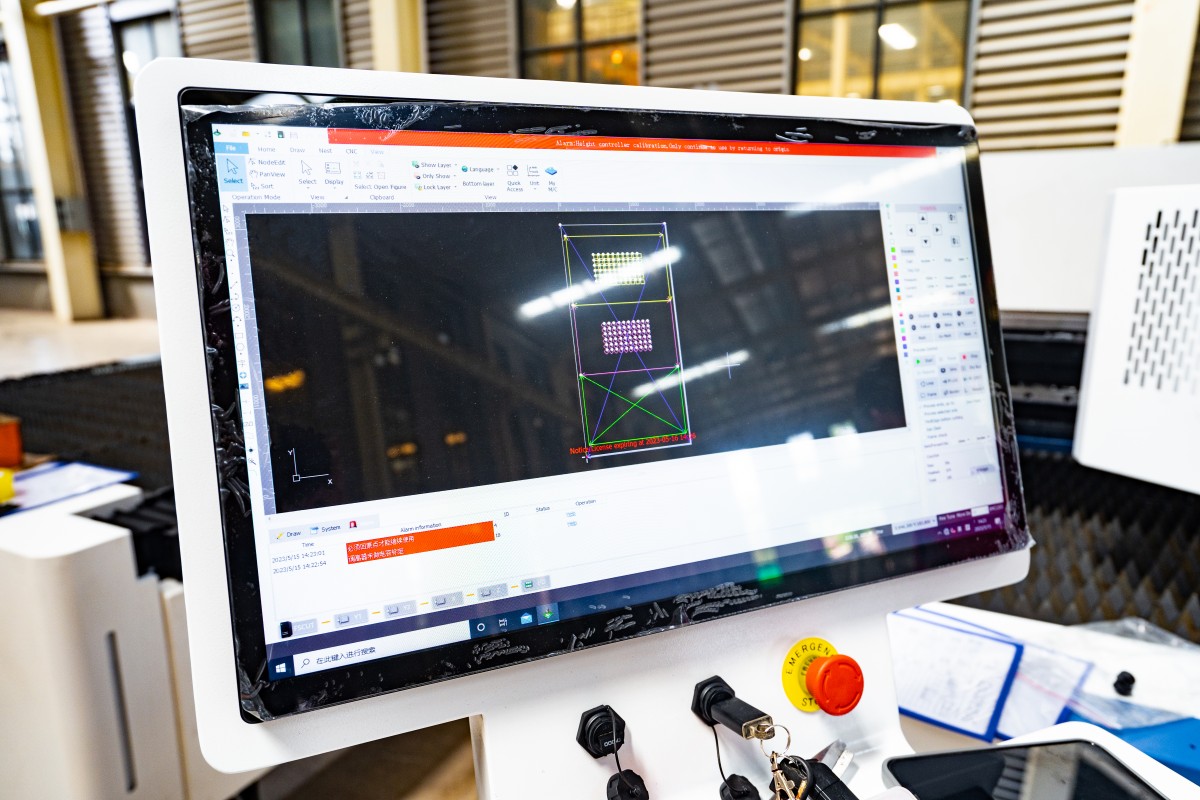
Et professionelt workflow afhænger af ægte direkte-import support. Du skal kunne slippe en AI, PDF, DXF eller SVG direkte ind i kontrolsoftwaren og få den til at læse vektorerne præcist.
- Lagkortlægning: Softwaren bør automatisk oversætte farver i din designfil til skæreindstillinger (f.eks. røde linjer = skære, blå linjer = gravere).
- Indbygget redigering: Småjusteringer—lukning af en åben form, sammensmeltning af tekst eller forskydning af en sti for kerf-kompensation—skal kunne udføres i lasersoftwaren. Hvis du er nødt til at hoppe tilbage til Illustrator bare for at flytte et hul 2 mm til venstre, bløder dit workflow tid.
Hvis en maskine tvinger dig til at konvertere vektor-filer til et proprietært rasterformat—eller tvinger dig gennem en klodset importguide hver gang du reviderer et design—så dumper den effektivitetstesten. Målet er en ren pipeline: Design → Import → Skær. Alt andet er friktion.
Fase 3: Scenarierne (Find din specifikke situation)
De fleste købsguider rammer ved siden af, fordi de behandler en hobbyist i en lejlighed og et skiltværksted i en lagerhal som den samme kunde. Det er de ikke. En maskine, der er perfekt til den ene, kan være en belastning for den anden.
Nu hvor vi har fastlagt de tekniske “hårde filtre” i det foregående afsnit, kan vi anvende dem på de tre mest almindelige brugerscenarier. Find dig selv nedenfor for at se, hvilke maskiner der faktisk består testen.
Scenario A: “Side Hustle” skrivebordsmodeller (Begrænset plads, maksimal brugervenlighed)
Dette scenarie passer, hvis du arbejder fra et gæsteværelse eller et lille studie, har begrænsede ventilationsmuligheder og værdsætter “tid-til-første-skæring” over rå kraft. Du har brug for en maskine, der ligner en printer—ikke et videnskabsprojekt.
“Plug-and-Play”-kandidaterne: Glowforge vs. xTool P2 vs. Gweike Cloud
Den Glowforge Pro har defineret denne kategori i årevis. Dens “murede have”-tilgang minder meget om Apples økosystem: utroligt nem at bruge, fremragende kamera-justering og et Proofgrade-materialesystem, der eliminerer gætteriet om effektindstillinger. Ulempen er, at den kræver en aktiv internetforbindelse for at køre. Hvis dit Wi‑Fi falder ud, stopper produktionen.
Den xTool P2 er blevet den førende udfordrer. Den matcher Glowforge i brugervenlighed (kamerabaseret positionering, autofokus) samtidig med at den undgår “muret have”-begrænsningen. Den understøtter LightBurn, fungerer fuldt offline og tilbyder en forhøjningsbase til gravering af højere emner—noget Glowforge håndterer dårligt.
Den Gweike Cloud er det prisvenlige valg. Du får tilsvarende 50W CO2-kraft i et skrivebordsformat til betydeligt færre penge. Hardwaren er robust, men softwareoplevelsen er ikke så forfinet som hos de største konkurrenter.
Afvejningen: Betale for bekvemmelighed vs. reparerbarhed
Den skjulte omkostning ved skrivebordsmaskiner er reparerbarhed. For at holde disse enheder slanke og “sikre” forsegler producenterne komponenter inde i lukkede kabinetter.
Hvis et laserrør fejler i en Glowforge, kan du typisk ikke udskifte det selv; i mange tilfælde skal hele enheden sendes tilbage til producenten. Det kan betyde uger uden drift. xTool P2 og Gweike Cloud ligger i midten: brugere kan udskifte rør og spejle, men arbejdet er mere trangt og akavet end på en større industrimaskine. Du betaler for et lille fodaftryk—sørg for, at din virksomhed kan absorbere potentiel nedetid og/eller omkostningen ved proprietære dele.
Scenario B: “Garage Production”-arbejdshestene (Maksimal kraft, lavere pris)
Dette scenarie er for producenten med dedikeret garageplads, en tørretumblerudluftning til udsugning og en vilje til at give en hånd med. Du ønsker mest watt pr. dollar og en stor skæreseng (20″x28″ eller større).
OMTech & Monport-tilgangen: Høj kapacitet, høj vedligeholdelse
Mærker som OMTech og Monport importerer industrielle “China Blue/Red” CO2-lasere og sælger dem til aggressive prisniveauer. En 80W OMTech koster ofte mindre end en 45W Glowforge. Disse maskiner er kampvogne: de bruger industristandard Ruida-controllere (fuldt kompatible med LightBurn), almindelige standarddele, du kan købe på Amazon, og store gennemgangsdøre til overdimensionerede plader.
Når det er sagt, kan kvalitetskontrollen være inkonsekvent. Du betaler ikke for en poleret forbrugeroplevelse – du betaler for råt stål og glas.
“Tinkerer’s Tax”: Vurdering af din evne til at justere spejle og udskifte controllere
“Tinkerer’s Tax” er den tid, du vil bruge på at få maskinen indstillet korrekt. I modsætning til skrivebordsmodeller ankommer disse lasere ofte med spejljusteringen slået ud af position under transporten. Du skal være tryg ved at løsne låsemøtrikker, affyre testpulser og justere strålebanen.
Hvis højspændingselektronik eller mekanisk justering virkelig skræmmer dig, så køb ikke disse maskiner. Men hvis du er tryg ved en skruenøgle og et multimeter, leverer de noget af det bedste ROI, du kan finde i branchen.
Obligatoriske opgraderinger: Kølere og luftassistance, du skal budgettere med med det samme
“Prismærket” på disse enheder er misvisende. Den medfølgende “vandpumpe” er typisk en simpel akvariepumpe, der ikke kan holde et 80W rør ordentligt afkølet under lange snit – hvilket fører til overophedning og kortere rørlevetid. Den medfølgende “luftassistance” er ofte blot en svag ventilator, der ikke effektivt fjerner røg, hvilket efterlader dig med forkullede kanter.
For at gøre en OMTech eller Monport virkelig produktionsklar bør du planlægge at bruge yderligere $800–$1.000 med det samme på:
- En CW-5200 aktiv køler (køling med kølemiddel).
- En rigtig luftkompressor (for renere snit).
- En opgraderet inline udsugningsventilator.

Scenarie C: Det professionelle værksted (Hastighed, Pålidelighed og US-support)
Dette scenarie gælder for virksomheder, hvor laseren er en primær indtægtskilde. Hvis maskinen går ned, mister du penge. Du har brug for hastighed, præcision og et telefonnummer, du kan ringe til, når noget går i stykker.
Opgradering til Thunder Laser, Aeon og Boss: Hvad en ekstra $4K faktisk giver dig
Overgangen fra en OMTech til en Thunder Laser Nova, Aeon Mira, eller Boss Laser er et markant prisspring – ofte $4.000 til $6.000 mere for sammenlignelig wattstyrke.
Du betaler ikke for mere rå kraft; du betaler for servomotorer (i stedet for stepmotorer), lineære skinner, og – i højere konfigurationer –RF (radiofrekvens) metalrør. Disse komponenter holder længere og bevarer kalibreringen bedre ved 24/7-brug. Tolerancerne er strammere, ledningsføringen er pænere, og sikkerhedsafbryderne er i industrikvalitet.
Hastighedsfaktoren: Hvorfor rasterydelse betyder mere end skærekraft
Begyndere fokuserer på skærekraft (watt). Professionelle fokuserer på rasterhastighed (tommer pr. sekund).
Hvis din virksomhed graverer termokrus, lædermærker eller skiferunderlag, skal laserhovedet feje frem og tilbage tusindvis af gange. Et budgetopsæt med stepmotorer topper måske omkring 500 mm/s og kan give “ringing” (bølgede, ustabile linjer). En Thunder Laser eller Aeon med hybride servomotorer kan køre ved 1000 mm/s+ med skarpe, præcise resultater—og dermed reelt fordoble din daglige kapacitet. I en produktionsvirksomhed er hastighed det vigtigste målepunkt.
Lokal support: “Forsikringspolicen” der redder dig fra tre ugers forsinkelse på reservedele
Den største fordel i scenarie C er support baseret i USA.
Når et kontrolkort dør på en import uden mærke, ender du ofte med at gennemsøge fora eller sende e-mails til en fabrik i Kina—og derefter vente i ugevis på en erstatning. Mærker som Thunder, Aeon og Boss har lagre med reservedele i USA og engelsktalende teknikere, der kan fejlfinde sammen med dig via videoopkald.
For en hobbyist er det frustrerende at vente tre uger på en reservedel. For en professionel virksomhed kan det være katastrofalt. De ekstra $4.000 er i praksis en forsikringspræmie mod nedetid—og radiotavshed.
Fase 4: Den endelige realitetstest før du bestiller
Du har din kortliste. Du har dit budget. Din cursor svæver over “Tilføj til kurv.” Stop.
Der er stor forskel på en maskine, der skærer demofiler på en messe, og en der holder en virksomhed kørende de næste fem år. Den forskel står sjældent på et specifikationsark—den viser sig i den daglige friktion ved faktisk at bruge maskinen. Før du binder dine penge, skal du køre dit bedste valg gennem tre sidste filtre. Dette er sikkerhedsnettene, der adskiller et profitgivende værktøj fra en tung, dyr garagepynt.
Vedligeholdelsesadgang: 60‑sekunders tjekket der kan spare dig en uges tabt arbejde
Laser-vedligeholdelse er ikke et “en dag” projekt—det er en ugentlig nødvendighed. Fordampet lim og træharpikser samler sig hurtigt på dine optikker: cirka 1–2 gram pr. uge. Hvis rengøring af dine spejle kræver 30 minutters adskillelse, vil du begynde at springe det over. Og når du springer det over, bager resterne sig ind i linsebelægningen, koster dig ~30 % effekt, og til sidst sprækker optikken.
Testen: Spørg leverandøren eller se en video fra en rigtig bruger. Kan du få adgang til, fjerne, tørre af og geninstallere Spejl 1, Spejl 2 og fokuseringslinsen på under i alt 60 sekunder?
Hvis ikke, så gå væk.
- Spejl 1 (rørende ved røret): Du vil have en sideadgangsdør. Ideelt kan du dreje en fastring og tage spejlet ud på under 15 sekunder. (OMTech og Gweike består normalt; Glowforge fejler ofte ved at gemme optikken bag paneler.)
- Spejl 2 (portalen): Se efter et låg der kan vippes op. Du skal kunne rengøre det med en vatpind uden at fjerne monteringen. Hvis du skal afmontere ventilationskanaler bare for at nå det (almindeligt på ældre Monport-designs), betaler du en “vedligeholdelsesskat” hver fredag.
- Spejl 3 og linse (Laserhoved): Dette er det afgørende punkt. Du skal kunne sænke sengen, fjerne dyseringen, og lade linsen falde sikkert ned i din hånd på under 20 sekunder. Pro Tip: Ved genmontering skal du sikre, at linsen vender “maven op” (konveks side opad). Hvis du skal bruge unbrakonøgle bare for at få adgang til linsen, dumper den testen.

“Buy Nice or Buy Twice” beslutningsmatrix
En $3.000-maskine er aldrig bare $3.000—det er et depositum på fremtidige reparationer. En $8.000-maskine koster derimod ofte mindre over en femårig periode. Denne matrix afslører den samlede ejeromkostning (TCO), der gemmer sig bag prisskiltet.
Find den kolonne, der bedst matcher maskinen på din kortliste:
| Dimension | Budgetbyg (Scenario B) | Professionel arbejdshest (Scenario C) |
|---|---|---|
| Startomkostning | $2.000 – $4.000 | $6.000 – $10.000 |
| Rørets levetid | 1k–2k timer (Glas CO2) | 10k+ timer (RF metal/højkvalitets glas) |
| Anslået nedetid/år | 15 dage (venter på reservedele) | 2 dage (lokal support/bedre kvalitetskontrol) |
| Ugentlig vedligeholdelse | 2 timer (manuel justering) | 30 min (forseglede optikker/bedre skinner) |
| Udskiftningsomkostning (år 4) | $1.000+ (nyt rør + strømforsyning) | $0 (lang levetid-kilde) |
| Videresalgsværdi | 40 % af den oprindelige pris | 70% af originalprisen |
| 5-års TCO | $19.000+ (inkl. tabte fakturerbare timer) | $7.000 (lavt forbrugsmateriale) |
Hvis du driver en hobbyvirksomhed, er budgetmodellen fin—din tid er “gratis.” Hvis du driver en virksomhed, vil nedetiden fra en “billig” maskine udligne prisforskellen til den “dyre” inden for de første 18 måneder.
Tjekliste: Vær klar til at skære inden for 48 timer efter levering
Den farligste tid for en laser-ejer er den første uge. Uden de rette forsyninger står maskinen stille, mens din returfrist tikker ned. Og hvis du ikke straks kontrollerer optikken, bliver eventuelle fragtskader dit problem.
Følg denne tidsplan, så du enten er klar til at arbejde – eller til at sende en defekt maskine retur – med det samme.
Dag 0: Forberedelse før ankomst (2 timer)
- Væsker: Køb 2 gallon destilleret vand (til køleren) og 90% isopropylalkohol (til optik).
- Optiksæt: Hav linsepapir og termopapir (kvitteringspapir) klar til justeringstest.
- Strøm: Bekræft en dedikeret 20A-kreds (110V/220V afhængigt af enheden). Deling af kreds med et køleskab eller en kompressor vil udløse sikringer og ødelægge skæringer.
Dag 1: Udpak & Inspicér (4 timer)
- Rystetesten: Før du fylder køleren, inspicér laserrøret for indvendige revner. Hvis du hører glas klirre, når du forsigtigt vipper røret, skal du nægte leveringen.
- Læktesten: Tilslut vandet, kør pumpen, og vent 30 minutter. Tjek rørenderne og bunden af chassiset.
- Den 60-sekunders rensning: Udfør det vedligeholdelsestjek, du har undersøgt i trin 1.
- Justering: Brug termopapir til at verificere strålebanen i alle fire hjørner af arbejdsfladen.
Dag 2: Validering (2 timer)
- Rammetest: Kør et 10 mm/s vektorskær på træ ved 90% effekt.
- Resultatet: Kanterne skal være gyldenbrune, ikke sortbrændte. Snittet skal være lodret, ikke skråt.
- Belastningstesten: Kør maskinen i 3 timer. Hold øje med temperaturen (hold den under 22°C/71°F). Hvis den overopheder eller mister fokus, skal du sende den retur.
Den endelige skæring:
I starten af denne guide spurgte vi, om du er ved at bygge et værksted eller blot købe et værktøj. Forskellen er ikke mærket på chassiset – det er ejerens niveau af forberedelse.
Ved at følge denne fire-fase-ramme har du ikke bare købt en laser – du har sat dig selv op til succes. Du har præciseret dine materialekrav, beregnet den nødvendige effekt, fastlagt dine sikkerhedsprotokoller og afdækket de skjulte ejeromkostninger. Du håber ikke længere på en god maskine; du har konstrueret et klogt køb.
Undersøgelsen er færdig. Tjeklisten er klar. Nu er det tid til at skære. Og hvis du ønsker praktisk hjælp til at matche din arbejdsgang med den rette teknologi, er du velkommen til at kontakte os for skræddersyet vejledning om lasersystemer.

VI. FAQ
1. Kan laserskærere skære metal?
Ja – nogle laserskærere kan skære metal, men det afhænger af lasertypen og effekten. Fiberlasere og højtydende CO2-systemer kan typisk skære en række metaller, herunder rustfrit stål, aluminium og kobber. Til tykkere plader eller mere krævende opgaver anvendes industrielle fibermaskiner såsom Enkeltbord fiberlaserskæremaskine anbefales.
2. Hvilke materialer kan en CO2-laser skære?
Almindelige materialer omfatter træ, akryl, læder, stof, papir og visse plasttyper. CO2-lasere er dog generelt ikke egnede til at skære metal, medmindre de er meget kraftige og specifikt konstrueret til metalskæring. De anbefales heller ikke til skæring af PVC eller andre materialer, der frigiver giftige dampe ved opvarmning.
3. Hvor præcise er laserskæremaskiner?
En af de største fordele ved laserskæremaskiner er deres præcision. Laserskærere af høj kvalitet kan producere ekstremt fine detaljer med tolerancer helt ned til 0,001 tommer (0,025 mm). Den faktiske præcision afhænger af faktorer såsom strålekvalitet, maskinens stivhed og stabilitet samt nøjagtigheden af bevægelseskontrolsystemet.