
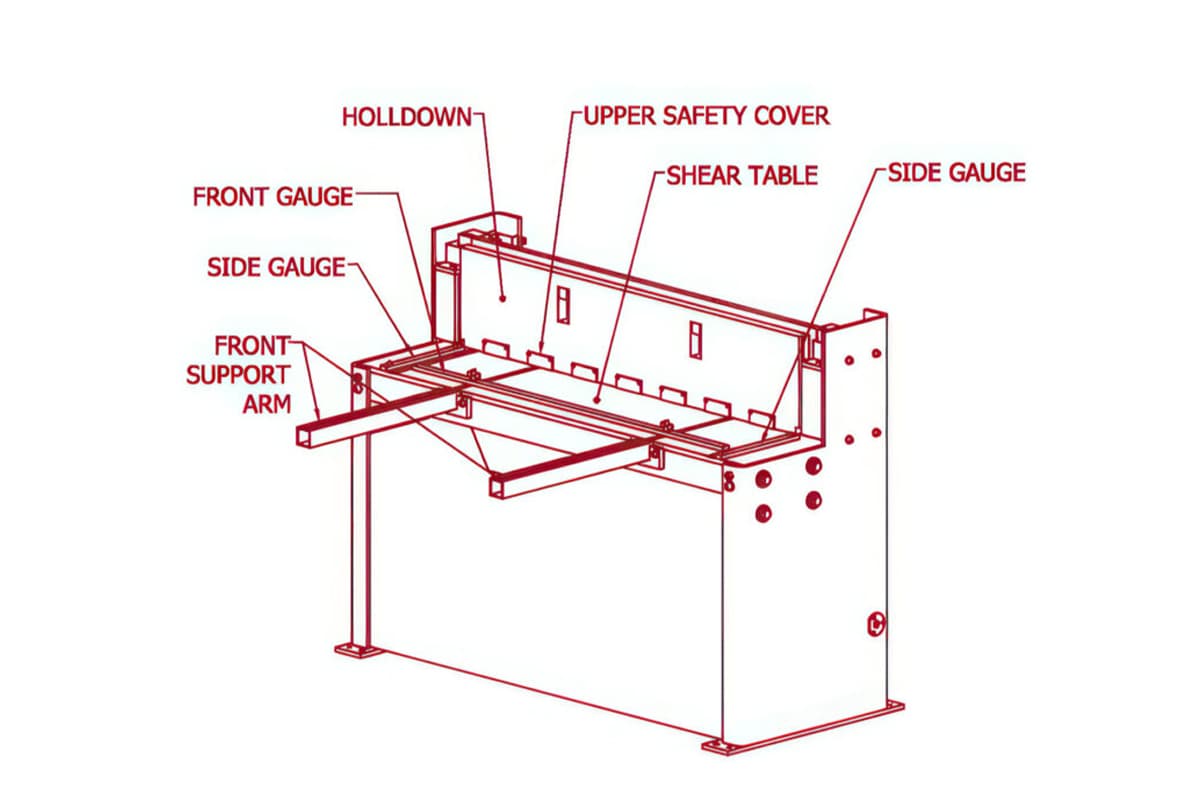
Verstehen der Maschinenanatomie: Wie das Wissen über Ihre Komponenten kostspielige Ausfallzeiten verhindert
Dies ist ein teurer Fehler. Wenn die Rückkehr des Stößels einer Schermaschine laut oder langsam wird, geht man oft standardmäßig von einer defekten Hydraulikpumpe aus – doch viel häufiger liegt das eigentliche Problem einfach in einem Ungleichgewicht des Stickstoffdrucks. Eine hydraulische Schermaschine ist weit mehr als eine “riesige Schere”; sie ist ein fein abgestimmtes System, das die Fluiddynamik nutzt, um die Streckgrenze des Metalls zu überwinden. Das genaue Design Ihrer Maschine zu kennen – ob es sich um eine Schwenkbalken (die sich um einen Drehpunkt dreht) oder eine Guillotine (die sich vertikal entlang von Schienen bewegt) handelt – verwandelt die Fehlersuche von einem Versuch-und-Irrtum-Ansatz in eine klare, methodische Checkliste. Für weitere Details zu bestimmten Modellen erkunden Sie die Schwenkbalken-Schneidemaschine und Guillotine-Schneidemaschine Optionen.
Nehmen wir das Schwenkbalken Design als Beispiel: Es beruht auf einem einzigen Drehpunkt. Mit der Zeit verändert der Verschleiß in den Lagern an diesem Drehpunkt den Abstand der Klingen, was zu rauen, gratigen Kanten führt, egal wie scharf die Klinge ist. Im Gegensatz dazu bieten, Guillotine Maschinen eine höhere strukturelle Steifigkeit und verwenden vierseitige rechteckige Klingen – aber ihre Präzision hängt stark vom Zustand der vertikalen Führungsschienen ab. Ebenso wichtig ist der Hinteranschlag, der als “Torwart” der Schnittgenauigkeit dient. Während viele Bediener den Servomotor für inkonsistente Schnittlängen verantwortlich machen, liegt das Problem meist mechanisch: wiederholte Schläge durch schwere Platten lockern die Schrauben, die die Kugelspindel sichern, wodurch ein mechanisches Spiel entsteht, das keine Softwarekalibrierung beseitigen kann.
Über “Es ist kaputt” hinausblicken: Die genaue Identifizierung der Grundursache
Wenn ein Bediener sagt, eine Maschine “funktioniert nicht”, können Hinweise aus Geräuschen und Temperatur Sie zum genauen Fehler führen – oft bevor überhaupt Werkzeuge die Maschine berühren.
- Das hämmernde Geräusch: Wenn Sie ein lautes “Klonk” oder “Knallen” nahe dem oberen Totpunkt des Rückhubs hören, hören Sie auf, zuerst die Hydraulik zu untersuchen. Der Stickstoff-Rücklaufzylinder sind wahrscheinlich überdruckt. Diese Zylinder gleichen das Gewicht des Stößels aus; wenn der Druck den empfohlenen Wert von 4–5 MPa, überschreitet, schlägt der Stößel mit Kraft genau in der Mitte auf. Wenn hingegen die Rückwärtsbewegung träge ist oder stoppt, ist der Stickstoffdruck wahrscheinlich zu niedrig, um Schwerkraft und Reibung zu überwinden.
- Kein Druckaufbau: Wenn der Motor läuft, aber sich kein Druck aufbaut, ist der wahrscheinliche Übeltäter das Überdruckventil oder Kartuschenventil. Ein einzelnes Metallfragment oder ein kleiner Verunreinigungsstoff kann den Ventilkern offen verklemmen, sodass das Öl ohne Arbeit direkt in den Tank zurückfließt. Ein deutliches Anzeichen für diesen Fehler ist ein schneller Anstieg der Öltemperatur in der Nähe des Ventilblocks.
- Der “verblassende” Schnitt: Wenn die Maschine zunächst sauber schneidet, aber mit fortgesetztem Betrieb allmählich an Leistung verliert, prüfen Sie den Akkumulator. Diese Einheit absorbiert hydraulische Pulsationen, um die Druckkonsistenz aufrechtzuerhalten. Eine gerissene oder undichte interne Blase lässt Stickstoff entweichen, wodurch das System seine Kapazität zur Bewältigung von Spitzenlasten verliert. Der resultierende “hydraulische Schlag” kann mit der Zeit zu rissigen Anschlüssen oder beschädigten Rohrverbindungen führen.
For additional hydraulic component references and model specifics, explore the Guillotine Shearing Machine system layout to better understand valve integration and performance design.
Wie mechanische Steifigkeit die Schneidpräzision bestimmt
Bedüner führen schlechte Schnittleistungen oft auf stumpfe Messer zurück und eilen, diese nachzuschleifen, ohne zu wissen, dass die eigentliche Ursache darin liegen kann, dass sich der Maschinenrahmen unter Last selbst durchbiegt. Während des Schervorgangs übt das Blech nicht nur eine vertikale Trennkraft aus, sondern auch eine horizontalen Schubkraft— typischerweise etwa 30 % der vertikalen Last.
Diese horizontale Kraft drückt die obere und untere Klinge auseinander. Wenn der Maschinenhals nicht ausreichend verstärkt ist, erfährt der Rahmen eine Halsdurchbiegung— einen temporären “Aufspreizeffekt”. Wenn sich der Hals unter Druck öffnet, vergrößert sich der Klingenspalt dynamisch während des Hubs. Das führt zu sauberen Schnitten an den Enden der Platte, hinterlässt jedoch in der Mitte raue, aufgerissene Kanten und ausgeprägte Grate.
Ebenso erfährt der Stößel eine konkave Durchbiegung. Finite element analysis reveals that under heavy load, the center of the upper ram can bow upward by 0.6mm to 1mm, widening the cutting gap at the center compared to the ends. High-end guillotine shears compensate through crowning mechanisms or adjustable rake angles (0.5°–2.5°), allowing operators to balance cutting forces against material twist and bow. Without sufficient rigidity, even the sharpest blades cannot guarantee a truly square edge. Machines like the Swing Beam Shearing Machine often use engineered frames to reduce such deformation.
Der Rahmen und das Bett: Stabilität unter Kräften von über 100 Tonnen aufrechterhalten
Viele Bediener betrachten den Rahmen einer hydraulischen Schere fälschlicherweise als kaum mehr als ein passives Gerüst – einen Ständer zur Unterstützung der Hydraulik und Klingen. Dieses Missverständnis führt zu inkonsistenten Schnitten und vorzeitigem Maschinenverschleiß. In Wirklichkeit ist der Rahmen ein aktives Anti-Durchbiegungssystem, engineered to resist and redistribute complex mechanical loads during operation. Detailed engineering schemes for both Swing Beam Shearing Machine and Guillotine Shearing Machine demonstrate how design adjustments directly reduce jaw opening and frame stress.
Wenn die obere Klinge herabsinkt, erfährt die Maschine mehr als nur vertikale Belastung. Auf jede Tonne nach unten gerichteter Scherkraft wirkt physikalisch eine entsprechende horizontale Trennkraft, typischerweise 25 % bis 30 % der Gesamtlast. Bei einer 100-Tonnen-Schere entspricht dies etwa 30 Tonnen horizontaler Kraft, die versuchen, den oberen Schlitten und das untere Bett auseinanderzudrücken.
Dieses Problem wird als “Maulöffnungs”-Effekt. bezeichnet. Wenn der Rahmen nicht ausreichend steif ist, öffnet sich der Maschinenhals während des Schneidens effektiv. Selbst eine mikroskopische Verformung kann katastrophale Folgen für die Präzision haben. Ein sorgfältig kalibrierter Klingenspalt von 0,05 mm kann unter Last plötzlich auf 0,2 mm anwachsen. Das Ergebnis ist kein sauberer Schnitt, sondern eine reißende Bewegung, die tiefe Grate und umgebogene Kanten hinterlässt. Zudem hängt die Stabilität des gesamten Systems von der Qualität seines Fundaments ab. Wenn das Bett nicht mit einer Präzisionswasserwaage (genau bis 0,02 mm/m) nivelliert ist, steht der Rahmen unter ständiger innerer Torsion. Werden Scherkräfte auf einen verdrehten Rahmen ausgeübt, können die Führungen klemmen und die Klingen ausbrechen – ganz gleich, wie dick oder stark die Stahlkonstruktion erscheint.
Spalt- vs. Guillotinenrahmen: Zugänglichkeit vs. Steifigkeit
Wenn Auswahl einer Maschine oder bei der Fehlersuche bezüglich der Leistung ist der entscheidende Faktor die Konstruktion des Rahmens – insbesondere die Konfiguration seiner Seitenwände. In der industriellen Praxis werden diese im Allgemeinen wie folgt eingeteilt als Spalt-Typ (C-Rahmen) oder Geschlossen (Kastenrahmen) Konstruktionen kategorisiert.
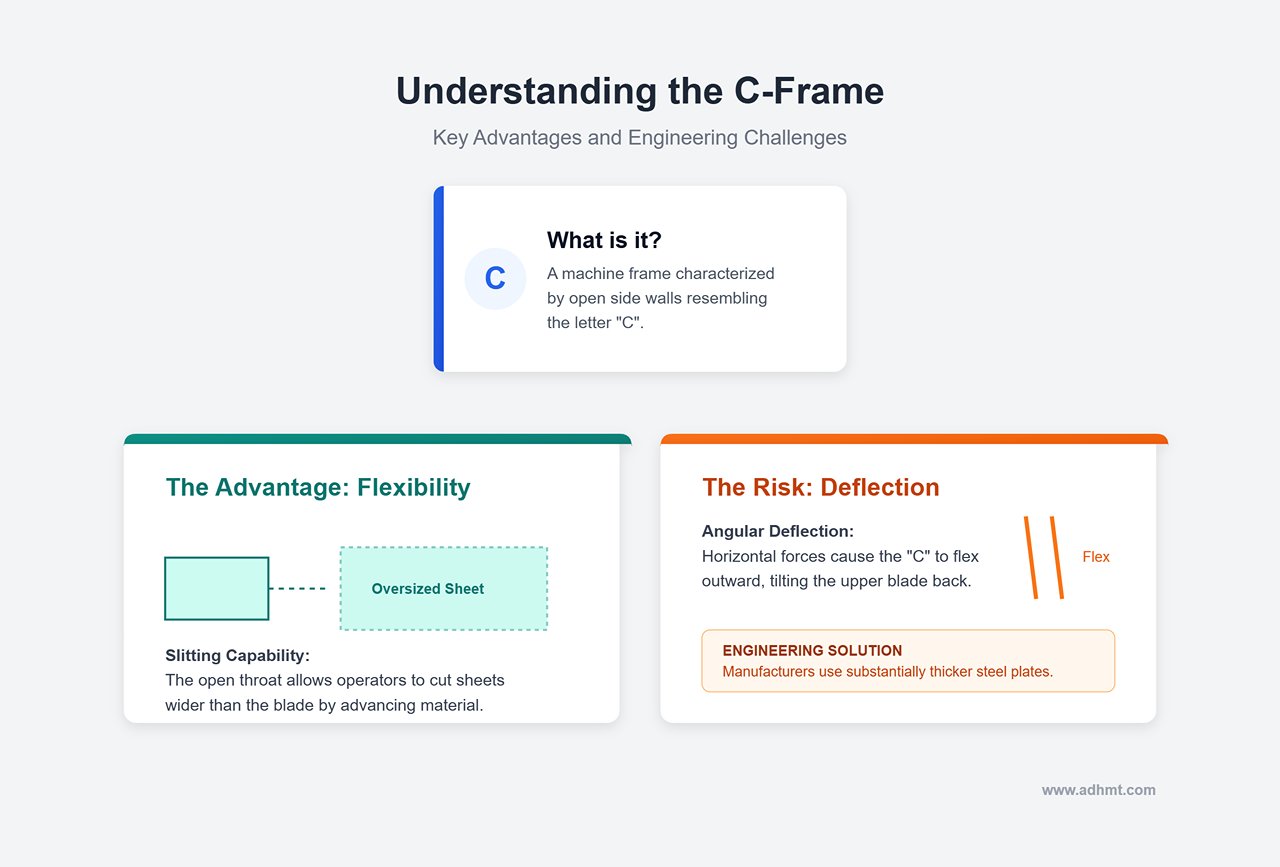
Das Der Spalt-Typ oder C-Rahmen zeichnet sich durch offene Seitenwände aus, die eine Form ähnlich dem Buchstaben “C” bilden.”
- Der Vorteil: Seine Hauptstärke liegt in der Flexibilität. Die offene Kehle ermöglicht Schlitzoperationen, ermöglicht es den Bedienern, Bleche zu schneiden, die breiter als die Klingenlänge sind, indem das Material schrittweise durch die offene Seite vorgeschoben wird.
- Das Ablenkungsrisiko: Der strukturelle Kompromiss ist winklige Ablenkung. Aufgrund horizontaler Trennkräfte neigt sich das offene “C” nach außen, wodurch die obere Klinge leicht nach hinten kippt. Um diesen Effekt auszugleichen, müssen die Hersteller deutlich dickere Stahlplatten für die Seitenwände verwenden.
Das Geschlossener oder Kastenrahmen Konstruktion – häufig bei schweren Guillotinenscheren verwendet – verfügt über vollständig geschlossene Seitenwände, die eine geschlossene Schleife ähnlich dem Buchstaben “O” bilden.”
- Der Vorteil: Diese Konfiguration bietet außergewöhnliche Steifigkeit. Da die oberen und unteren Träger in einer kontinuierlichen Struktur verriegelt sind, wird der “Maulöffnungs”-Effekt praktisch eliminiert. Während der Rahmen unter Last eine minimale vertikale Dehnung erfahren kann, ist eine horizontale Verschiebung nahezu nicht vorhanden. Infolgedessen erhöht sich die Standzeit der Messer bei Maschinen mit Kastenrahmen typischerweise um 20% bis 30%, da der Schneidwinkel perfekt stabil bleibt.
- Die Einschränkung: Der geschlossene Rahmen begrenzt die Arbeitsbreite auf die Klingenlänge selbst – wodurch es unmöglich wird, Material zu spalten, das breiter als die Kapazität der Maschine ist.
Hinweis: Verwechseln Sie die Rahmenkonstruktion nicht mit der Klingenbewegung. Obwohl der Begriff “Guillotine” häufig die vertikale Bewegung der Klinge beschreibt, zeichnet sich eine echte schwere Guillotine durch ihre Kastenrahmenkonstruktion aus – entwickelt, um Plattendicken von mehr als 12 mm mit außergewöhnlicher Steifigkeit zu verarbeiten.
Halsweite: Ein Schlüsselfaktor bei der Begrenzung der Blechgröße
Bei einer C-Rahmen-Maschine ist die “Halsweite” eine kritische, aber oft missverstandene Spezifikation. Sie bestimmt nicht die maximale Blechgröße, die auf den Tisch gelegt werden kann, sondern definiert die maximale Breite eines Streifens, der kontinuierlich geschnitten werden kann, ohne anzuhalten.
Beispielsweise kann eine Maschine mit einer Halsweite von 500 mm Streifen bis zu 500 mm Breite aus einem Blech nahezu beliebiger Länge schneiden. Viele Käufer wünschen jedoch tiefere Hälse – 750 mm oder sogar 1000 mm – ohne die erheblichen Auswirkungen auf die strukturelle Steifigkeit der Maschine zu bedenken.
Mit zunehmender Halsweite verlängert sich auch der Hebelarm des C-Rahmens. Um eine gleichwertige Widerstandsfähigkeit gegen Ablenkung zu erhalten, erfordern Maschinen mit tieferen Hälsen erhebliche Verstärkungen – typischerweise durch schwere äußere Rippen oder dickere Seitenplatten. Ohne diese strukturellen Verbesserungen wird die Maschine einen ungleichmäßigen Klingenspalt aufweisen, wodurch sie an den Rändern zu dünn schneidet und das Material in der Mitte reißt.
Arbeitstisch und Kugelrollen: Minimierung von Reibung und Oberflächenschäden
Während der Rahmen mechanischer Durchbiegung widersteht, besteht die Aufgabe des Arbeitstisches darin, die Reibung zu minimieren. Als erster Kontaktpunkt des Materials beeinflusst der Zustand des Tisches direkt die Oberflächenqualität und das Gesamtbild der geschnittenen Teile.
Moderne hydraulische Scheren sind ausgestattet mit Kugelrollen—kleinen kugelförmigen Lagern, die in den Tisch eingelassen sind—damit schwere Platten mühelos und mit minimalem Kraftaufwand gleiten können. Wenn diese hilfreichen Komponenten jedoch nicht richtig gewartet werden, können sie schnell problematisch werden.
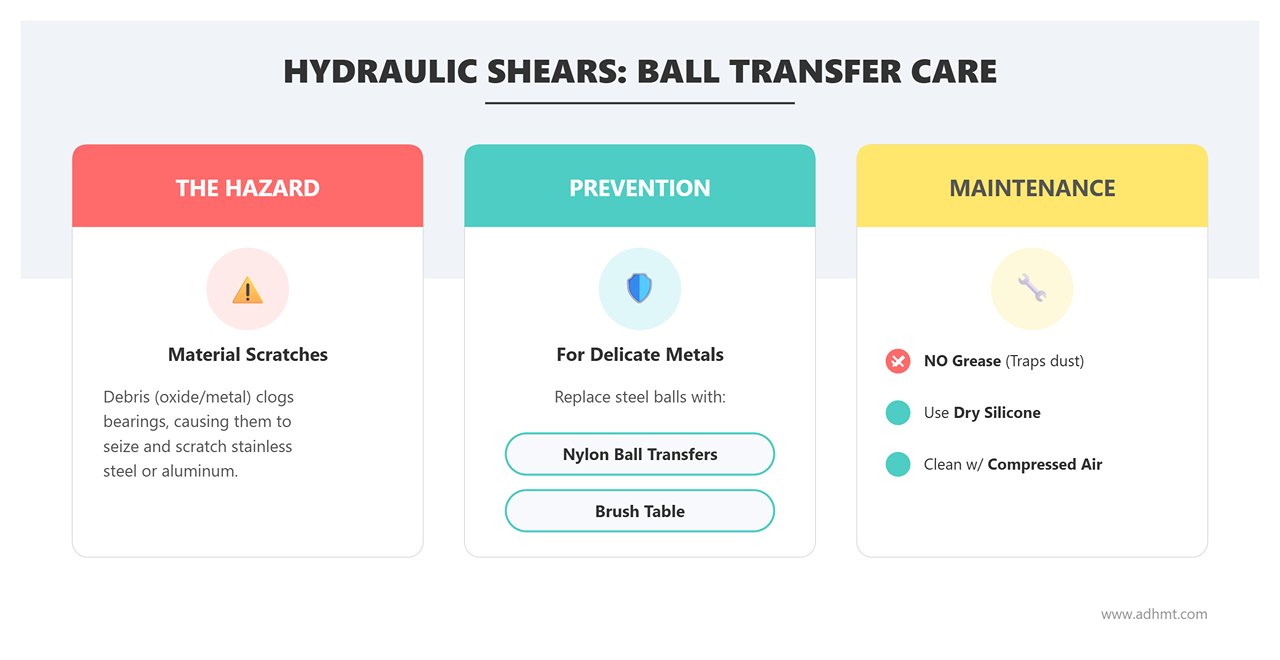
- Die Kratzgefahr: Unter industriellen Bedingungen sammeln sich in Kugelrollen häufig Oxidstaub und Metallpartikel an. Wenn sich dieser Schmutz im Inneren des Gehäuses ansammelt, kann die Kugel blockieren. Eine blockierte Kugelrolle funktioniert nicht mehr als Lager und wird im Wesentlichen zu einem Stift aus gehärtetem Stahl. Das Verschieben eines sauberen Blechs aus Edelstahl oder Aluminium darüber hinterlässt einen tiefen, permanenten Kratzer oder eine “Zeigemarke”.”
- Vorbeugung: Bei der Handhabung empfindlicher Materialien wie weichem Aluminium oder poliertem Edelstahl sollten Standardstahlkugeln durch Kugelrollen aus Nylon, oder einen Bürstentisch ersetzt werden. Das Wartungspersonal sollte niemals Fett auftragen, da es Staub und Schmutz festhält; trockene Silikonschmierstoffe oder regelmäßige Reinigung mit Druckluft sind wesentlich effektiver.
Schließlich dient der Anschlagarm am Tisch als Referenzpunkt für die Aufrechterhaltung wirklich rechtwinkliger Schnitte. Bediener schlagen oft schwere Bleche dagegen, um eine Ausrichtung zu erreichen—eine Gewohnheit, die im Laufe der Zeit die Befestigungsschrauben lockern oder den Arm leicht aus dem rechten Winkel bringen kann. Die Präzision dieses Bauteils sollte stets mit der 3-Schnitt-Methodeüberprüft werden: einen ersten Schnitt ausführen, das Werkstück um 180 Grad drehen, erneut schneiden und dann die Parallelität zwischen den beiden Enden prüfen. Jede Abweichung zeigt an, dass der Arm mit seinen exzentrischen Nockenbolzen neu ausgerichtet werden muss, anstatt durch Schläge angepasst zu werden.
Die Schneideinheit: Stößel und Klingen
Wenn das Hydrauliksystem das Herz einer Schermaschine darstellt, dient die Schneideinheit als ihre geschickte Hand. Während Pferdestärken und Hydraulikdruck die rohe potenzielle Energie liefern, ist es die Geometrie zwischen Stößel und Klingen, die die Präzision und Sauberkeit jedes Schnitts bestimmt. In diesem Stadium entwickelt sich der Prozess von der bloßen Druckausübung hin zur Beherrschung der komplexen Physik der Bruchmechanik.
Viele Bediener glauben fälschlicherweise, dass ausreichende Tonnage allein effektives Schneiden garantiert. In Wirklichkeit sorgt die Tonnage lediglich dafür, dass sich das Material trennt; sie bestimmt jedoch nicht, ob diese Trennung eine saubere, rechtwinklige Kante oder ein verformtes, gratiges Abfallstück erzeugt. Die Struktur des oberen Trägers (des Stößels) und die präzise Pflege der Klingenschneide sind die Schlüsselfaktoren, die die Schnittqualität bestimmen.
Der Stößel (Oberträger): Schwenkbalken- vs. Guillotine-Design
Die Konfiguration des Stößels ist weit mehr als eine strukturelle Entscheidung – sie definiert die mechanischen Grenzen dessen, was die Maschine leisten kann. In der Industrie konzentriert man sich auf zwei Hauptarchitekturen: den Schwenkbalken und die Guillotine. Das Verständnis der Unterschiede zwischen diesen Designs ist entscheidend, da sie alles beeinflussen – von der Lebensdauer der Klinge bis zur geometrischen Präzision des fertigen Teils.
Die Schwenkbalkenschere arbeitet mit einer schwenkenden Bewegung. Der obere Messerträger ist hinten an der Maschine angelenkt und folgt beim Absenken einem gekrümmten, bogenförmigen Weg. Dieses System nutzt Geometrie und mechanischen Vorteil anstelle komplexer linearer Führungsbaugruppen. Während die Klinge abgesenkt wird, zieht sie sich leicht nach hinten zurück, wodurch auf natürliche Weise ein Abstand (Freischnittwinkel) zwischen der beweglichen oberen Klinge und der feststehenden unteren Klinge entsteht.
Die Hauptstärke des Schwenkbalken-Designs liegt in seiner einfachen Konstruktion. Mit nur wenigen beweglichen Komponenten und ohne lineare Führungen, die sich abnutzen könnten, sind diese Maschinen äußerst langlebig und wartungsarm. Allerdings bringt die bogenförmige Schneidbewegung eine deutliche Einschränkung mit sich: Der Schnittwinkel bleibt fest. Da die Geometrie durch den Drehpunkt bestimmt wird, gibt es keine Möglichkeit, den Schnittwinkel fein abzustimmen, um ihn an unterschiedliche Materialstärken anzupassen oder Verdrehungen beim Schneiden schmaler Streifen auszugleichen. Im Wesentlichen handelt es sich um eine robuste, schnörkellose Lösung, die sich am besten für das Schneiden großer Mengen von Standardblech eignet.
Die Guillotinenschere, hingegen bewegt ihren Stößel auf einem vollkommen vertikalen, linearen Weg, geführt von präzisen Führungsleisten und Bahnen. Diese fortschrittlichere mechanische Konfiguration trennt den Schnittwinkel vollständig von der Schneidbewegung. Da der Stößel gerade nach unten fährt, kann die Maschine eine verstellbare Schnittwinkeltechnologie nutzen. Mithilfe hydraulischer Steuerungen kann der Bediener den Schnittwinkel vergrößern, um das Schneiden von dickem Blech zu erleichtern und den Leistungsbedarf zu senken, oder ihn nahezu auf null reduzieren, wenn dünne Streifen geschnitten werden, um Verformungen zu minimieren.
Der Preis für die Genauigkeit der Guillotine liegt in den Wartungsanforderungen. Ihre vertikale Bewegung hängt vollständig von der Unversehrtheit der Führungsleisten (Gibs) ab. Wenn diese Führungen ungleichmäßig abnutzen oder unzureichend geschmiert werden, verliert der Stößel seine exakte vertikale Ausrichtung. Sobald die Rechtwinkligkeit beeinträchtigt ist, wird der Klingenspalt entlang des Schnitts ungleichmäßig, was den Klingenverschleiß beschleunigt und zu inkonsistenten, oft unzuverlässigen Schneidergebnissen führt.
Klingen-Konfiguration: Vergleich von 2-Schneidkanten- und 4-Schneidkanten-Messern
Die Wahl zwischen Schwenkbalken- und Guillotine-Designs wirkt sich direkt auf die Klingen aus – wichtige Verbrauchsteile, die einen großen Einfluss auf die langfristigen Betriebskosten haben. Viele Käufer unterschätzen, wie stark die Geometrie der Klinge durch die Bewegung des Stößels bestimmt wird, was wiederum die Effizienz und die Kosten über die Lebensdauer der Maschine beeinflusst.
2-Schneidkanten-Messer (Rauten- oder Fliegenform) sind Standard bei Schwenkbalkenscheren. Da der Stößel einem bogenförmigen Weg folgt, würde eine typische rechteckige Klinge beim Rückhub gegen die untere Klinge klemmen oder schleifen. Um diese Behinderung zu vermeiden, werden Schwenkbalkenklingen mit einem charakteristischen Freischnittprofil konstruiert – meist mit einem rautenförmigen Querschnitt. Dieses Design sorgt für Abstand, beschränkt die Nutzung jedoch auf nur zwei Schneidkanten. Sobald sowohl die obere als auch die untere Kante abgenutzt sind, muss die Klinge entweder neu geschliffen oder ersetzt werden.
Vier-Schneidkanten-Messer (Rechteckig) sind ein besonderer Vorteil von Guillotinenscheren. Da sich der Stößel geradlinig auf und ab bewegt, besteht keine Gefahr, dass die Ferse der Klinge beim Rückhub über das untere Messer schleift. Dies ermöglicht die Verwendung eines einfachen rechteckigen Klingenprofils, wodurch alle vier Ecken als nutzbare Schneidkanten zur Verfügung stehen.
Obwohl Guillotinenscheren in der Regel einen höheren Anschaffungspreis haben, bieten ihre Klingen langfristig eine überlegene Kosteneffizienz. Ein Satz Vier-Schneidkanten-Messer hält effektiv doppelt so lange wie ein Satz Zwei-Schneidkanten-Messer, bevor er professionell nachgeschliffen werden muss. In Hochvolumenbetrieben kann diese verlängerte Lebensdauer der Verbrauchsteile die anfängliche Investition in die Maschine erheblich ausgleichen.
Klingenspalt: Die Einstellung, die für 80 % der Scherqualitätsprobleme verantwortlich ist
Wenn Sie eine Fertigungswerkstatt betreten und feststellen, dass eine Schere starke Grate hinterlässt oder beim Schneiden scharfe, laute Schläge erzeugt, ist die Wahrscheinlichkeit groß, dass der Klingenspalt falsch eingestellt ist. Der Klingenspalt bezeichnet den horizontalen Abstand zwischen der oberen und unteren Klinge. Dies ist kein Sicherheitsabstand – es handelt sich um eine präzise Einstellung, die sicherstellen soll, dass sich die Bruchlinien im Metall genau dort treffen, wo sie sollen.
Beim Scheren von Metall dringen die Klingen nur teilweise in das Material ein – in der Regel etwa 15–20 % seiner Dicke. Der Rest des Schnitts erfolgt, wenn sich Risse von der oberen und unteren Oberfläche zur Mitte hin ausbreiten. Der richtige Abstand sorgt dafür, dass sich diese Risse genau in der Mitte treffen, was eine saubere und effiziente Trennung ermöglicht.
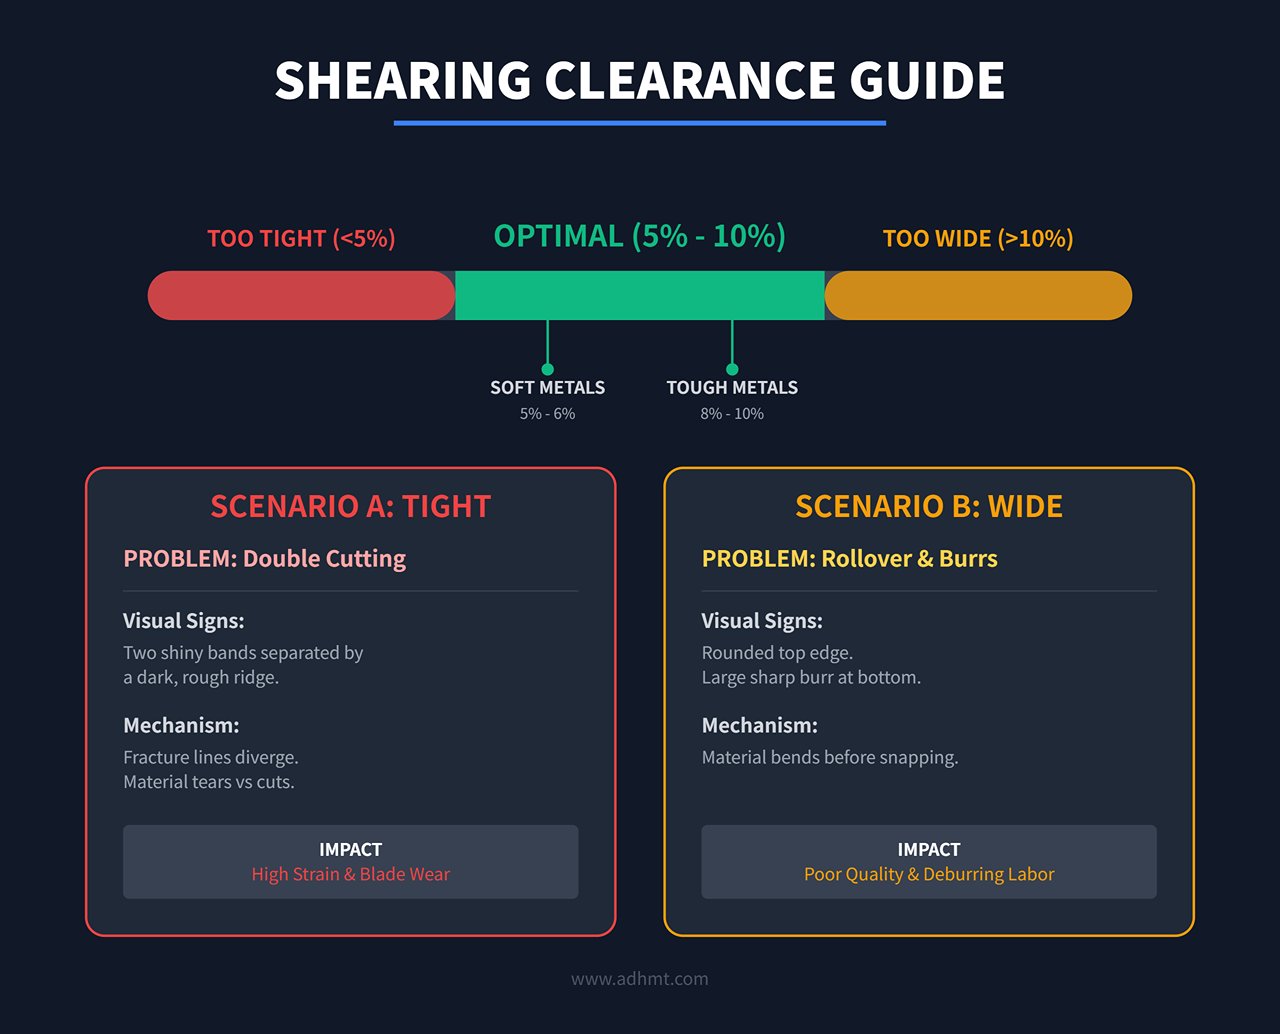
Der optimale Abstand wird normalerweise zwischen 5 % und 10 % der Materialdicke eingestellt. Weichere Metalle wie Aluminium profitieren von engeren Abständen im Bereich von 5–6 %, während härtere Materialien wie Edelstahl einen etwas größeren Abstand von 8–10 % benötigen, um einen präzisen, sauberen Bruch zu erzielen.
Wenn der Abstand zu gering ist, treffen die Bruchlinien nicht richtig aufeinander. Die oberen und unteren Risse laufen auseinander, was die Schere dazu zwingt, das verbleibende Metall zu zerreißen, anstatt es sauber zu schneiden. Dieses Problem – bekannt als “Sekundärschnitt” oder “Doppelschnitt” – erscheint als zwei glänzende Bänder, die durch einen dunklen, rauen Grat entlang der Schnittkante getrennt sind. Dies erhöht nicht nur die Belastung des Hydrauliksystems, sondern beschleunigt auch den Messerverschleiß durch übermäßige Reibung.
Wenn der Abstand zu groß ist, wird das Material nicht sauber geschnitten; stattdessen wird es zwischen den Klingen gedrückt und gebogen, bevor es bricht. Dies führt zu dem sogenannten “Rollover” – einer abgerundeten oberen Kante – sowie zu einem großen, scharfen Grat an der Unterseite. Die Schnittfläche wirkt rau und geneigt, statt gerade und senkrecht. Dieses Problem ist eine Hauptursache für Schwierigkeiten in der weiteren Verarbeitung, da das Entfernen dieser Grate erheblich Arbeitszeit verschwendet.
Steuerung des Schnittwinkels: Seine entscheidende Rolle beim Schneiden dünner Streifen gegenüber schweren Platten
Der Schnittwinkel bezeichnet die Neigung der oberen Klinge relativ zum Schneidtisch und bestimmt, wie viel der Klinge zu einem bestimmten Zeitpunkt mit dem Material in Kontakt ist. Die Einstellung dieses Winkels ist ein ständiger Balanceakt zwischen verfügbarer Hydraulikkraft und der Neigung des Materials zur Verformung.
Aus physikalischer Sicht verringert eine Erhöhung des Schnittwinkels die erforderliche Schneidkraft. Bei einem steileren Winkel wird der “Scheren”-Effekt verstärkt, sodass die Klinge jeweils nur einen kleineren Teil der Platte bearbeitet. Dies ermöglicht es Maschinen mit geringerer Hydraulikkapazität, dickere Materialien zu schneiden. Der Nachteil ist jedoch eine stärkere Verformung der geschnittenen Teile.
Mit zunehmendem Schnittwinkel nehmen auch die seitlichen Kräfte auf das Abfallstück – den zu entfernenden Teil – zu. Dies führt zu drei häufigen Verformungsmustern:
| Begriff | Beschreibung |
|---|---|
| Bogenverzug | Der Streifen krümmt sich entlang seiner Länge. |
| Durchbiegung | Der Streifen wölbt sich nach oben oder unten. |
| Verdrehung | Der Streifen windet sich spiralförmig wie ein Korkenzieher. |
Beim Schneiden dicker, breiter Platten gleicht das hohe Gewicht des Abfallstücks oft die Verformung aus, sodass höhere Schnittwinkel akzeptabel sind. Bei schmalen Streifen – etwa einem 1-Zoll-Streifen aus einem 10-Fuß-Blech – sind hohe Schnittwinkel jedoch katastrophal, da die seitlichen Kräfte den Streifen in eine unbrauchbare Spirale verdrehen.
Präzisionsschneiden erfordert eine sorgfältige Kontrolle des Schnittwinkels. Bei Arbeiten mit schmalen Streifen oder dünnem Blech (unter 3 mm) ist eine Maschine mit variabler Schnittwinkelsteuerung—im Allgemeinen eine Guillotinen-Schere—ist unerlässlich. Das Absenken des Schnittwinkels auf unter 1 Grad erhöht zwar die benötigte Kraft, beseitigt jedoch die seitlichen Belastungen, die ein Verdrehen verursachen. Eine Schwenkbalkenschere mit festem Schnittwinkel kann, egal wie gut gebaut, die Physik nicht überwinden, die für absolut flache, schmale Schnitte erforderlich ist.
Das hydraulische Kraftsystem: Wie Kraft erzeugt und gesteuert wird
Wenn der Rahmen der Maschine als ihr Skelett dient, fungiert das Hydrauliksystem sowohl als Herz als auch als Nervensystem. Im Gegensatz zu mechanischen Scheren, die die kinetische Energie eines wirbelnden Schwungrades nutzen, um einen schnellen, kraftvollen Schlag auszuführen, verlassen sich hydraulische Scheren auf die Unkompressibilität von Flüssigkeit, um enormen statischen Druck zu übertragen. Dieser entscheidende Unterschied ermöglicht einen sanfteren, sichereren Betrieb mit eingebautem Überlastschutz – verlagert jedoch den Wartungsschwerpunkt von Zahnrädern und Kupplungen auf das komplexe Verhalten des Flüssigkeitsflusses.
Bediener nehmen oft an, dass die Hydraulikpumpe selbst den Druck erzeugt. Tatsächlich besteht der einzige Zweck der Pumpe darin, einen Durchfluss zu erzeugen. Druck entsteht erst, wenn dieser Durchfluss auf Widerstand trifft – sei es, wenn das Scherenmesser Metall berührt oder ein Ventil die Bewegung behindert. Das Verständnis dieses grundlegenden Prinzips ist entscheidend, da der Zustand des Hydrauliksystems bestimmt, ob die Maschine mit der geschmeidigen Präzision eines Kochmessers durch Butter schneidet oder einen harten, hammerartigen Schlag ausführt.
Die Kraftanlage: Synergie von Motor, Pumpe und Tank
Die Kraftanlage fungiert als Umwandlungszentrum, in dem elektrische Energie in hydraulische Kraft transformiert wird. Während der Elektromotor Rotationskraft liefert, entstehen die meisten Betriebsprobleme aus dem Zusammenspiel zwischen Pumpe und Tank – zwei Komponenten, deren empfindliches Gleichgewicht Effizienz, Zuverlässigkeit und Wartungsanforderungen bestimmt.
Der versteckte Übeltäter: Kavitation Wenn eine Hydraulikpumpe ausfällt, liegt das Problem selten an der Pumpe selbst. Die Hauptursache für vorzeitigen Ausfall ist Kavitation, die oft mit normalem Verschleiß verwechselt wird. Kavitation äußert sich durch ein charakteristisches Knistergeräusch – wie Popcorn, das aufplatzt, oder Kies, der im Inneren der Pumpe wirbelt – begleitet von starker Schlauchvibration.
Kavitation tritt auf, wenn der Pumpe Öl entzogen wird. Eine eingeschränkte Saugleitung zwingt die Pumpe, ein so tiefes Vakuum zu erzeugen, dass die Hydraulikflüssigkeit bei Raumtemperatur verdampft und winzige Blasen bildet. Wenn diese Blasen in die Hochdruckseite gelangen, kollabieren sie gewaltsam und erodieren die inneren Metalloberflächen der Pumpe. Die zugrunde liegende Ursache ist meist ein verstopfter Saugfilter oder häufiger ein blockierter Tankentlüftungsdeckel. Ohne ausreichenden Luftstrom, um das verdrängte Öl durch Luft zu ersetzen, bildet sich ein Vakuum, das die Versorgung unterbricht und die Pumpe austrocknet. Eine routinemäßige jährliche Reinigung des Entlüftungsdeckels ist ein weitaus wirksamerer Schutz als das häufige Ersetzen teurer Pumpeneinheiten.
Die passive Rolle des TanksDer Hydrauliktank – oder das Reservoir – tut weit mehr, als nur Öl zu speichern. In einer gut konstruierten Schermaschine dient er sowohl als Kühlsystem als auch als Absetzbehälter. Interne Prallplatten leiten das zurückfließende Öl durch einen komplexen Weg und zwingen es, eine längere Strecke zurückzulegen, bevor es wieder in die Saugleitung gelangt. Diese verlängerte Verweilzeit erfüllt zwei wesentliche Zwecke: Sie ermöglicht eingeschlossenen Luftblasen, aufzusteigen und zu entweichen, und sie lässt schwerere Verunreinigungen am Boden absinken, wodurch diese aus dem Hydraulikkreislauf ferngehalten werden.
Der Steuerblock: Das Gehirn des Systems zur Steuerung des Ölflusses
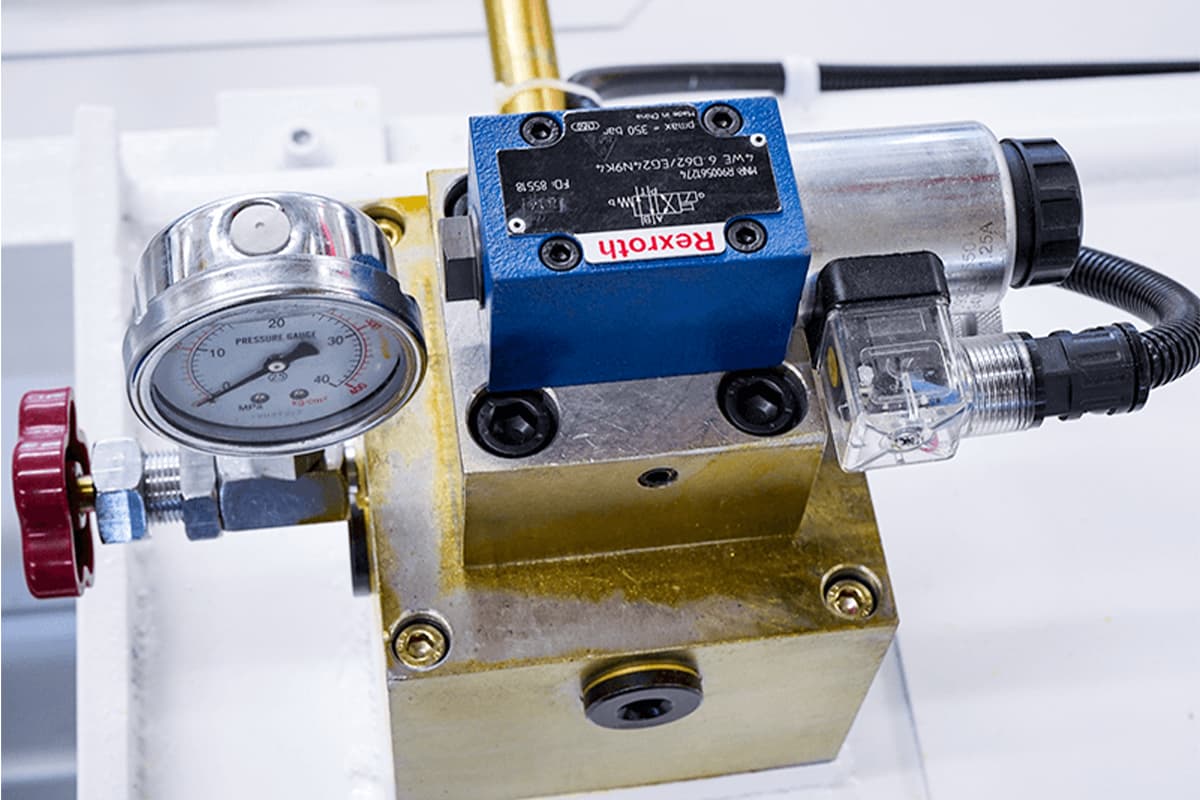
Wenn die Pumpe die Muskelkraft liefert, sorgt der Steuerblock für die Intelligenz. Er leitet die Hydraulikflüssigkeit zum richtigen Zeitpunkt zu den richtigen Aktoren und koordiniert die Abfolge von Spannen, Schneiden und Zurückziehen. Moderne Schermaschinen verwenden kompakte, integrierte Steuerblöcke mit Patronenventilen, die das Gewirr externer Leitungen, wie es bei älteren Konstruktionen üblich war, beseitigen. Diese schlanke Konfiguration reduziert die Anzahl potenzieller Leckstellen, erfordert jedoch einen fokussierteren Ansatz bei der Fehlerbehebung.
Logik des Magnetventils Im Kern des Steuerblocks liegt das Wegeventil, meist ein elektromagnetisch betätigtes Schieberventil. Diese Ventile definieren den Arbeitszyklus der Maschine. Ein typisches Ausfallmerkmal tritt auf, wenn der Scherbalken nach dem Schneiden nicht zurückfährt oder wenn die Niederhalter zwar greifen, aber das Messer nicht absinkt.
Diagnose eines “feststeckenden” Schiebers Wenn ein Ventil nicht betätigt wird, ist oft ein winziges Metallteil, das den Schieber blockiert, die Ursache. Um festzustellen, ob der Fehler elektrisch – etwa durch eine durchgebrannte Spule oder ein defektes Relais – oder mechanisch – wie durch Verunreinigung – bedingt ist, können Techniker die manuelle Notbetätigung verwenden, meist ein kleiner Knopf oder Stift am Ende des Magnetventils. Durch Drücken dieses Knopfes wird der Schieber mechanisch verschoben. Reagiert die Maschine, ist das Hydrauliksystem intakt und das Problem liegt im elektrischen Signal. Lässt sich der Knopf nicht drücken oder bleibt die Maschine inaktiv, steckt der Schieber mechanisch aufgrund von Schmutz fest.
Hydraulikzylinder: Umwandlung von Druck in Schneidbewegung
Hydraulikzylinder dienen als lineare Aktoren, die den Flüssigkeitsdruck in die mechanische Kraft umwandeln, die zum Schneiden von Metall erforderlich ist. Die meisten Schermaschinen verwenden eine Doppelzylinderkonfiguration, um den Stößel – oder Messerhalter – präzise und kraftvoll nach unten zu bewegen.
Seriensynchronisation Sicherzustellen, dass der Stößel gleichmäßig absinkt, ist entscheidend für einen sauberen, geraden Schnitt. Wenn die linke und rechte Seite der Klinge mit unterschiedlichen Geschwindigkeiten absinken, verändert sich der Klingenspalt während des Schnitts, was zu rauen Kanten oder sogar zum Blockieren der Klinge führen kann. Um eine perfekte parallele Bewegung zu gewährleisten, setzen viele Maschinen auf eine Synchronisationsanordnung in Reihe. In dieser Konfiguration fließt die Flüssigkeit vom Stangenende des “Master”-Zylinders direkt in das Kolbenende des “Slave”-Zylinders, wodurch ihre Bewegungen automatisch gekoppelt werden.
Die Folge eines Dichtungsversagens In synchronisierten Systemen ist die Unversehrtheit der Kolbendichtung der entscheidende Faktor für die Präzision. Wenn die Dichtung des Masterzylinders versagt, umgeht unter Druck stehendes Öl den Kolben, fließt entweder direkt in den Slave-Zylinder oder zurück in den Vorratsbehälter. Dieses Ungleichgewicht stört die synchronisierte Bewegung und führt dazu, dass der Stößel kippt oder abdriftet. Bediener bemerken oft, dass schmale Streifen präzise geschnitten werden, während breitere Bleche zu Blockaden oder ungleichmäßigen Schnitten führen.
Das Stickstoff-Rückholsystem Obwohl der hydraulische Druck die Klinge nach unten drückt, sind viele Maschinen auf spezielle Stickstoffzylinder angewiesen, um den schweren Stößel wieder in Position zu heben. Diese einfachwirkende Anordnung bedeutet, dass die Hydraulikzylinder während des Schneidens gegen den Stickstoffdruck arbeiten. Wenn die Rückbewegung der Klinge nach oben langsamer wird oder zögerlich erfolgt, deutet dies meist darauf hin, dass der Stickstoffdruck unter den empfohlenen Bereich von 4–6 MPa gefallen ist. Ein schneller Druckverlust nach dem Wiederbefüllen weist oft auf verschlissene Dichtungen in den Stickstoff-Rückholzylindern hin.
Zustand der Flüssigkeit: Wie Temperatur und Sauberkeit die Schnittgenauigkeit beeinflussen
Hydraulikflüssigkeit ist nicht nur ein Verbrauchsmaterial – sie ist ein integraler Bestandteil der Maschine. Sie überträgt gleichzeitig Kraft, schmiert bewegliche Teile und bildet Dichtungsbarrieren. Der Zustand der Flüssigkeit ist die einflussreichste Variable für die Gesamtleistung.
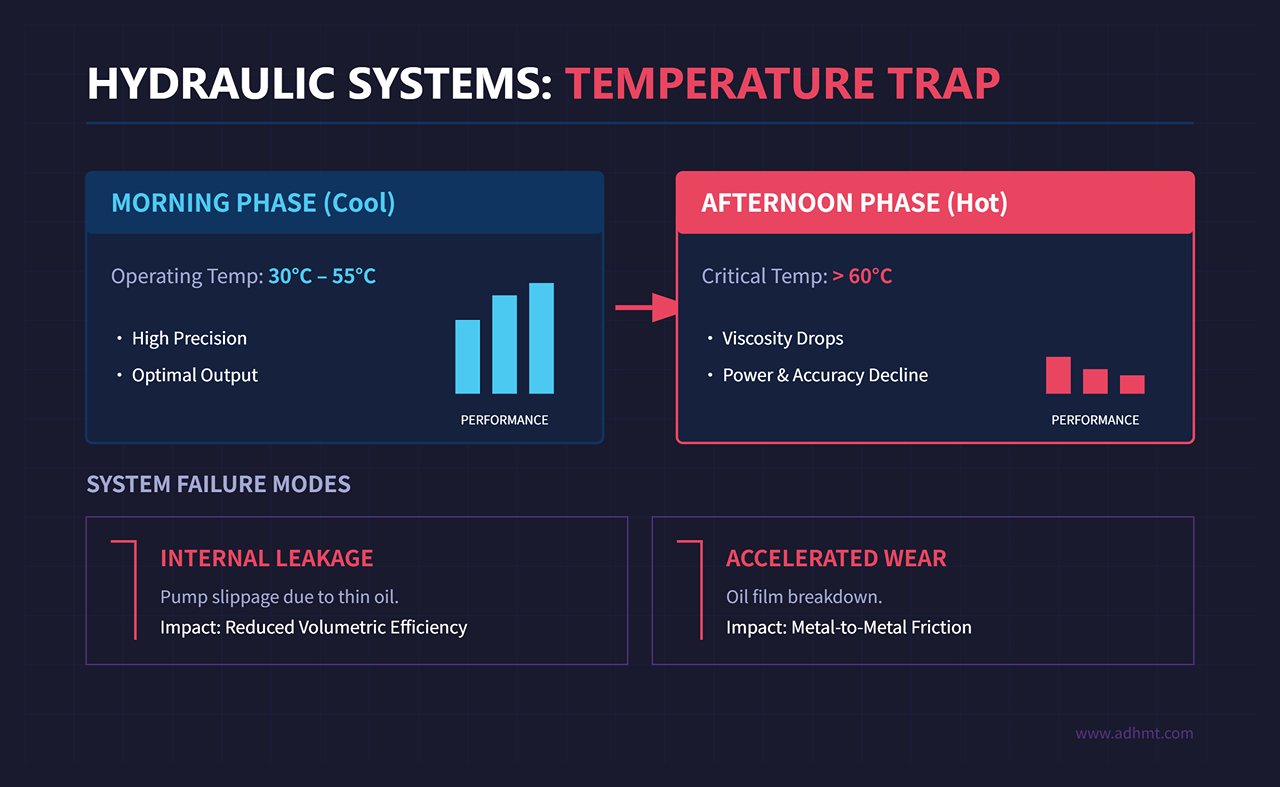
Die Temperaturfalle Hydrauliksysteme arbeiten am besten in einem kontrollierten Temperaturbereich – in der Regel zwischen 30°C und 55°C. Überschreiten die Temperaturen etwa 60°C, wird das Öl dünner, da die Viskosität abnimmt. Diese Veränderung führt oft zum “Morgen-gegen-Nachmittag”-Effekt: Die Maschine arbeitet zu Beginn der Schicht mit hoher Präzision, wenn das Öl kühl ist, doch mit zunehmender Wärme nehmen Leistung und Schnittgenauigkeit merklich ab.
Dünneres Öl fördert interne Leckagen in Pumpenflügeln und Ventilschiebern, was die volumetrische Effizienz verringert. Die Pumpe kann zwar weiterhin das gleiche Volumen fördern, doch ein geringerer Anteil erzeugt nutzbaren Druck aufgrund interner Schlupfverluste. Zudem kann der verringerte Ölfilm zwischen beweglichen Metallflächen keinen vollständigen Kontakt verhindern, was die Reibung erhöht und den Verschleiß der Komponenten beschleunigt.
Der Mythos der optischen Sauberkeit Etwa 70 % bis 80 % der Ausfälle von Hydrauliksystemen sind auf Flüssigkeitsverunreinigungen zurückzuführen. Eines der gefährlichsten Missverständnisse ist die Annahme, dass Öl, das am Peilstab klar aussieht, sicher ist. Das menschliche Auge kann Partikel erkennen, die nicht kleiner als etwa 40 Mikrometer sind, doch das Spiel zwischen einem Ventilschieber und seiner Bohrung beträgt oft nur 5 bis 15 Mikrometer. Genau die Partikel, die dazu führen, dass Ventile klemmen oder Dichtungen sich zersetzen, sind viel zu klein, um gesehen zu werden. Sich allein auf die Sichtprüfung zu verlassen, ist reines Glücksspiel. Die einzige wahre Absicherung ist die sorgfältige Wartung des Rücklauffilters und die strikte Einhaltung der ISO-Reinheitsstandards für Flüssigkeiten – unerlässlich, um zu verhindern, dass das “Nervensystem” des Systems zum Stillstand kommt.
Niederhaltesystem: Der unterschätzte Held der Präzision
Die meisten technischen Handbücher behaupten, das Geheimnis eines makellosen Schnitts liege in der Einstellung des Klingenspalts oder der präzisen Positionierung des Hinteranschlags. Diese Annahme greift zu kurz. Während diese Einstellungen festlegen, wo ein Schnitt befinden sollte erfolgt, bestimmt das Niederhaltesystem, wo er tatsächlich in der Praxis erfolgt.
Das Niederhaltersystem ist der mechanische Anker des Schneidprozess. Seine Aufgabe erscheint unkompliziert – das Blech fest gegen den Tisch zu klemmen –, doch während der intensiven Bruchphase des Schneidens erfährt das Material ein enormes reaktives Drehmoment, das versucht, das Blech anzuheben und zu verdrehen. Wenn die Niederhalter es versäumen, dieser “Kippkraft” entgegenzuwirken, verschiebt sich das Blech unmerklich. Das Ergebnis sind nicht nur abweichende Maße; es kann auch eine schräge Kante, eine raue Oberfläche oder sogar ein Klemmen der Klinge bedeuten. Ein loses Einspannen geht zu Lasten der Genauigkeit, während ein übermäßiger oder unzureichend abgedämpfter Druck die Oberflächengüte von wertvollem Material beeinträchtigen kann.
Hydraulische vs. federbelastete Klemmungen
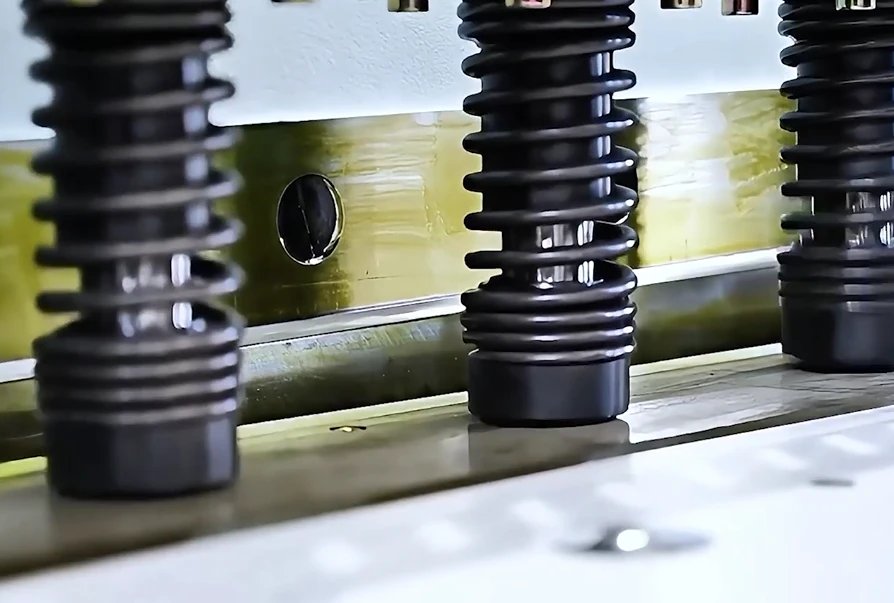
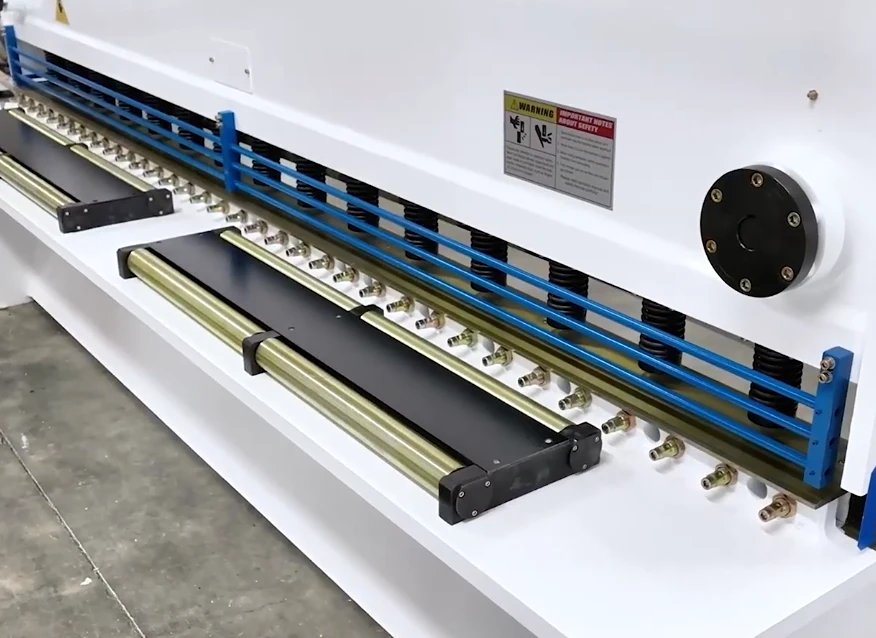
Der Fortschritt in der Scherentechnologie zeigt sich am deutlichsten darin, wie Maschinen das Werkstück fixieren. Traditionelle mechanische Scheren und einfache hydraulische Modelle verwenden oft Federbelastete Niederhalter, die unter einem grundlegenden Mangel der Federmechanik leiden: Die Klemmkraft hängt direkt vom Grad der Kompression ab.
Dieses Design erzeugt einen ständigen Kompromiss. Bei der Arbeit mit dünnem Blech wird der Niederhalter kaum zusammengedrückt, wodurch eine unzureichende Klemmkraft entsteht – genau dann, wenn ein stärkerer Druck nötig ist, um ein Aufrollen oder Vibrationen zu verhindern. Bei dickeren Platten werden die Federn vollständig komprimiert, wodurch übermäßige Kraft ausgeübt wird, die Energie verschwendet und Bauteile belastet. Hinzu kommt, dass Federn im Laufe der Zeit ermüden; ungleichmäßige Spannung entlang des Klemmträgers kann dazu führen, dass Bleche sich während des Schneidens verschieben oder “wandern”.
Unabhängige Hydraulikzylinder haben sich als Branchenmaßstab etabliert – und das aus gutem Grund. Bei diesem Design arbeitet jeder Niederhalterfuß als eigenständiger hydraulischer Aktuator, der autonom präzisen und gleichmäßigen Druck liefert.
Wichtige Vorteile der hydraulischen Klemmung sind:
| Merkmal | Beschreibung |
|---|---|
| Konstanter Druck | Unabhängig davon, ob das Blech 1 mm oder 20 mm dick ist, bleibt die aufgebrachte Kraft ab dem Moment des Kontakts gleichmäßig. |
| Vielseitigkeit | Da jeder Zylinder unabhängig arbeitet, kann das System problemlos unebene oder strukturierte Oberflächen – wie Riffelblech – aufnehmen, ohne den Stößel zum Kippen zu zwingen. |
| Selektive Aktivierung | Beim Schneiden eines schmalen Streifens am einen Ende der Maschine werden nur die Zylinder, die das Material berühren, mit vollem Druck aktiviert. Die anderen senken sich ab, ohne Kraft auf die freien Bereiche des Tisches auszuüben, wodurch unnötige Belastung des Maschinenrahmens vermieden wird. |
Druckeinstellungen: Sicherer Halt ohne Oberflächenschäden
Die Klemmkraft muss stark genug sein, um der Scherlast zu widerstehen. Als allgemeine ingenieurtechnische Richtlinie sollte die gesamte Niederhalterkraft etwa 10% bis 15% der Scherkraft. Doch übermäßiger Druck kann schädlich sein, wenn mit empfindlichen Materialien wie Aluminium, poliertem Edelstahl oder vorlackierten Blechen gearbeitet wird. Standard-Stahlfüße können sich in diese weicheren Oberflächen eingraben und bleibende Markierungen hinterlassen, die als “Abdrücke” bekannt sind.”
Um den idealen Kompromiss zwischen festem Halt und Oberflächenschutz zu erreichen, sollten Bediener über die werkseitigen Standardeinstellungen hinausgehen:
- Polyurethan-Pads: Die praktischste Aufrüstung besteht darin, jeden Niederhalterfuß mit Nylon- oder Polyurethan-Kappen auszustatten. Diese wirken wie gepolsterte “Softschuhe”, verteilen die Last gleichmäßig und verhindern direkten Metall-auf-Metall-Kontakt, während sie gleichzeitig hervorragende Reibung beibehalten.
- Hydraulische Druckanpassung: Fortschrittliche CNC-Scheren ermöglichen es den Bedienern, den Klemmdruck direkt zu programmieren. Bei empfindlichen Materialien kann der hydraulische Druck im Niederhalterkreis reduziert werden. Hinweis: Geringerer Greifdruck erfordert normalerweise eine langsamere Schergeschwindigkeit, um ein Verrutschen während des Schneidens zu verhindern.
- Vergrößerung der Kontaktfläche: Wenn keine Druckregelung verfügbar ist, kann das Platzieren eines durchgehenden Streifens aus dichtem Gummi oder schwerem Karton unter den Füßen helfen. Dies vergrößert die Kontaktfläche und senkt den PSI (Pfund pro Quadratzoll) an jedem Punkt, ohne die gesamte Haltekraft zu verringern.
Fehlerbehebung bei Materialrutsch: Erkennen von Lecks und Federdefekten
Wenn eine Maschine beginnt, Teile mit ungleichmäßigen Abmessungen zu produzieren, ist die erste Reaktion des Bedieners normalerweise, den Hinteranschlag neu zu kalibrieren. Bleibt jedoch die Position des Hinteranschlags konstant, während die Teilgrößen variieren, liegt das wahre Problem fast immer im Niederhaltesystem.
Erkennen des “Kriechens” — Wenn das Blech während des Schneidens langsam von der Scherlinie zurückgleitet, hält der Klemmendruck nicht richtig. Diese Situation geht typischerweise auf eine interne Fehlfunktion in einem oder mehreren Zylindern zurück.
- Der “Klavier-Tasten”-Test: Beobachten Sie die Niederhaltefüße beim Absenken. Sie sollten sich perfekt synchron senken. Wenn ein Fuß hinterherhinkt oder sich allmählich zurückzieht, während die anderen den Druck halten, deutet dies entweder auf einen internen Dichtungsdefekt oder eine eine gebrochene Rückholfeder in diesem speziellen Zylinder hin. Funktional wird dieser Zylinder zu einem “toten Glied”, das keine Haltekraft mehr beiträgt.
Das übersehene Zeitproblem — Ein wichtiger, aber oft vernachlässigter Faktor bei der Diagnose von Leistungsproblemen ist das hydraulische Sequenzventil. Die Steuerlogik der Maschine muss sicherstellen, dass das Klemmen vollständig abgeschlossen ist, bevor der Scherzyklus beginnt.
- Der Hörtest: Achten Sie auf den Rhythmus des Maschinenbetriebs. Sie sollten deutlich hören: “Klick (klemmen)… Pause… Knirsch (schneiden)”. Wenn die Geräusche zu einem einzigen “Klick-Knirsch” verschmelzen, greift die Klinge in das Metall, bevor der volle Klemmendruck in den Niederhalte-Zylindern aufgebaut ist. Diese kurze Überlappung erlaubt es dem Blech, sich in dem Moment zu verschieben, in dem die Klinge es berührt, was die Maßgenauigkeit beeinträchtigt.
Externe Lecks und Verunreinigungen — Untersuchen Sie die Kolbenstangen sorgfältig. Wenn die Abstreifdichtung (Staubdichtung) am Zylinderfuß ausfällt, werden Metallpartikel aus dem Schneidprozess in den Zylinder gezogen und zerkratzen die primäre Stangendichtung. Mit der Zeit kann Hydrauliköl auf das Werkstück gelangen. In Umgebungen, in denen anschließend lackiert oder geschweißt wird, stellt selbst eine geringe Ölverunreinigung einen erheblichen Qualitätsmangel dar – oft ist eine kostspielige chemische Reinigung erforderlich oder ganze Chargen werden verworfen.
Die Hinteranschlagbaugruppe: Gewährleistung gleichbleibender Genauigkeit
Viele Fertiger glauben fälschlicherweise, dass allein das Schermesser die Qualität des Schnitts bestimmt. Während das Messer die Kantenschärfe beeinflusst, ist es die Hinteranschlagbaugruppe, die die Maßgenauigkeit festlegt – letztlich das wahre Maß für den Wert. Als Vermesser der Maschine liefert der Hinteranschlag Positionsinformationen; ohne ihn liefert das Hydrauliksystem zwar Kraft, aber keine Präzision.
Eine hydraulische Schere ist nur so nützlich wie ihre Fähigkeit, identische Teile hunderte Male hintereinander zu produzieren. Diese Gleichmäßigkeit – bekannt als Wiederholgenauigkeit – hängt vollständig von der Steifigkeit, dem Bewegungssystem und der Steuerlogik der Hinteranschlagbaugruppe ab. Wenn diese Komponente ausfällt, entsteht kein Produkt – sondern Ausschuss.
Trapezgewindespindeln vs. Kugelgewindespindeln: Geschwindigkeit und Genauigkeit im Gleichgewicht
Der Antriebsmechanismus des Hinteranschlags ist das entscheidende Unterscheidungsmerkmal zwischen Einstiegs-Scheren und hochpräzisen Produktionsanlagen. Die Wahl zwischen Trapezgewindespindeln und Kugelgewindespindeln bedeutet einen klassischen technischen Kompromiss – Reibung versus Effizienz, Geschwindigkeit versus Maßtreue.
Trapezgewindespindeln arbeiten durch Gleitkontakt zwischen Mutter und Gewindegängen. Obwohl kostengünstig, ist diese Konstruktion mechanisch ineffizient und wandelt nur etwa 30–70 % der Motorenergie in tatsächliche Bewegung um. Der größte Nachteil bei Präzisionsanwendungen ist das Spiel: Mit zunehmendem Verschleiß der Gewinde entsteht ein Spalt zwischen Spindel und Mutter. Um diesen Spalt auszugleichen, muss das Steuerungssystem die gewünschte Position stets aus derselben Richtung anfahren – typischerweise wird überfahren und dann zurückgefahren –, um ein gleichmäßiges Eingreifen der Gewinde sicherzustellen. Diese Einrichtungsweise verlangsamt die Produktionszyklen. Daher werden Trapezgewindespindeln meist dort eingesetzt, wo Toleranzen über 0,5 mm akzeptabel sind.
Kugelgewindespindeln, hingegen arbeiten mit Wälzkontakt. Umlaufende Kugellager bewegen sich reibungslos entlang der Gewindespur und erhöhen den Wirkungsgrad der Kraftübertragung auf über 90 %. Diese Bauweise beseitigt nahezu das Spiel, sodass der Servomotor den Hinteranschlag schnell und mit präzisen Stopps und Starts bewegen kann.
Die hohe Präzision einer Kugelgewindetriebs erfordert zudem eine sorgfältige Wartung – insbesondere den Schutz vor Staub. Der Schervorgang erzeugt feine Metallpartikel, und wenn diese in die Kugelmuttern gelangen, wirken sie wie abrasiver Schleifsand, der die Laufbahnen schnell beschädigt und die Genauigkeit zerstört. Intakte Faltenbälge oder Schutzabdeckungen sind daher keineswegs nur ästhetisch – sie sind entscheidende Schutzvorrichtungen, die bestimmen, wie lange eine Kugelgewindetrieb-Baugruppe präzise bleibt.
Die Rückzugsfunktion: Materialklemmung während des Schneidzyklus vermeiden
Die Rückzugsfunktion ist eine der am meisten missverstandenen Funktionen moderner CNC-Scheren. Unerfahrene Bediener deaktivieren sie manchmal, um pro Zyklus einen Bruchteil einer Sekunde zu sparen – eine Entscheidung, die sowohl die Oberflächenqualität des Blechs als auch die strukturelle Integrität des Hinteranschlags gefährdet.
Beim Scheren trennt sich das Metall nicht einfach – es erfährt eine plastische Verformung. Wenn das obere Messer herabfährt, dehnt sich das Material seitlich aus. Bleibt der Hinteranschlag in diesem Moment starr an der Blechkante, wird das verdrängte Metall zwischen dem unteren Messer und dem Anschlaganschlag eingeklemmt.
Dieser Effekt, bekannt als Verklemmen, erzeugt enorme seitliche Spannungen. Die Folgen sind zweifach: Die Reibung kann die Kante des fertigen Werkstücks verkratzen, und die Kraft wird direkt in die Spindeln und Führungen des Hinteranschlags übertragen. Wiederholte Belastung durch diese Spannung verzieht nach und nach die parallele Ausrichtung der Anschlagleiste.
Die Rückzugsfunktion verhindert dies, indem sie den Hinteranschlag automatisch – meist nur um wenige Millimeter – vom Blech zurückzieht, sobald der Bediener das Fußpedal betätigt, bevor das Messer das Metall berührt. Diese subtile Bewegung wirkt wie ein unsichtbarer Schutz, gibt dem Material Raum, sich natürlich zu verschieben, und schützt sowohl die Präzision der Maschine als auch die Oberfläche des Werkstücks.
Schutz des Hinteranschlags: Warum Bediener ihn beschädigen – und wie man es verhindert
Kollisionen mit dem Hinteranschlag gehören zu den häufigsten – und kostspieligsten – Vorfällen in Fertigungsbetrieben und führen oft zu erheblichen Ausfallzeiten. Ein typisches Szenario ist die sogenannte “Langblechfalle”. Wenn ein Bediener ein 1500-mm-Blech auf einer Maschine mit nur 800 mm Hinteranschlagweg scheren muss, muss er den Anschlag umgehen. Wenn der Anschlag nicht zurückgezogen wird, prallt das schwere Blech gegen die Quertraverse oder die Anschlagfinger, was zu sofortigen Schäden führt.
Um dies zu verhindern, verfügen Premium-Scheren über eine Schwenkbare Hinteranschlagvorrichtung—wenn der Anschlag seine volle Hubweite erreicht, schwenkt die Stoppleiste automatisch nach oben, sodass längere Bleche frei darunter hindurchgleiten können. Maschinen ohne dieses mechanische Design gleichen dies oft durch fortschrittliche CNC-Steuerungen aus, die Softwarebegrenzungen durchsetzen und “No-Go”-Zonen festlegen, in denen das System einen Schnittbefehl blockiert, wenn eine Kollision vorhergesagt wird.
Selbst mit diesen Schutzmaßnahmen passieren weiterhin Unfälle. Eine häufige Reaktion ist, dass der Bediener einen Schraubenschlüssel greift und die Hinteranschlagbaugruppe manuell neu ausrichtet – ein Fehler, der den Schaden meist verschlimmert, indem er die werkseitig eingestellte Parallelität zerstört.
Die richtige Methode zur Wiederherstellung der Ausrichtung erfolgt über Softwarekalibrierung. Der Bediener weist den Hinteranschlag an, sich auf eine definierte Position zu bewegen – beispielsweise 100 mm – führt dann einen Testschnitt durch und misst die Breite des resultierenden Werkstücks. Wenn die gemessene Breite 101,5 mm beträgt, wird diese Abweichung als Offset in das CNC-System eingegeben. Der Controller kompensiert die mechanische Fehlstellung automatisch durch mathematische Korrektur. Eine physische Einstellung sollte nur in Betracht gezogen werden, wenn die Baugruppe eindeutig deformiert oder mechanisch locker ist.
Steuerungen und Sicherheitsinfrastruktur
Diese Phase markiert die entscheidende Grenze zwischen einer Maschine, die lediglich funktioniert, und einer, die brauchbare Ergebnisse liefert. Der Rahmen sorgt für Steifigkeit, die Hydraulik liefert Kraft – aber es sind das Steuerungssystem und die Sicherheitsinfrastruktur, die bestimmen, ob diese Kraft präzise Bauteile oder teuren Ausschuss erzeugt.
Viele Branchendiskussionen reduzieren das Bedienfeld auf eine bloße Sammlung von Bedienoptionen – Touchscreen oder Tasten. Diese Sichtweise verfehlt jedoch das Wesentliche völlig. Das Steuerungssystem ist weit mehr als eine Bedienerschnittstelle; es ist ein logischer Schutzschild gegen menschliche Fehler. Ebenso werden Sicherheitsmechanismen oft als regulatorische Zusatzkomponenten abgetan, obwohl sie in Wahrheit wesentliche mechanische Verriegelungen sind, die katastrophale Ausfälle durch menschliche Fehler verhindern sollen.
NC- vs. CNC-Steuerungen: Grundpositionierung vs. intelligente Logik
Der Unterschied zwischen NC- (Numerical Control) und CNC- (Computer Numerical Control) Systemen wird häufig durch Modellnamen wie E21S oder DAC360 verschleiert, sodass Käufer unsicher bleiben. Die Unterscheidung hängt nicht von der Bildschirmgröße ab, sondern von der Tiefe der Logik—dem Unterschied zwischen einem Bediener, der lediglich Befehle eingibt, und einem, der ein intelligentes System steuert.
NC-Steuerungen (Der “Schreibkraft”-Ansatz) Typische Einheiten wie die Estun E21S arbeiten als einfache “Go-To”-Positionierungssysteme – im Wesentlichen ein Point-and-Shoot-Modell. Der Bediener stellt eine Zielposition für den Hinteranschlag ein (zum Beispiel 500 mm), und der Motor bewegt sich entsprechend. Die gesamte Entscheidungsintelligenz liegt jedoch vollständig beim Bediener.
Wenn sich der Auftrag ändert – vom Schneiden von 2 mm Baustahl zu 6 mm Edelstahl – hat die NC-Steuerung keine Kenntnis von der Materialänderung. Der Bediener muss den erforderlichen Klingenspalt selbst berechnen und das seitlich montierte Handrad manuell einstellen. Auch die Einstellung des Rückzugsabstands muss manuell erfolgen. Im Wesentlichen funktioniert die NC-Steuerung wie ein motorisierter digitaler Maßstab, der keinerlei Verantwortung für Schnittgenauigkeit oder -qualität übernimmt.
CNC-Steuerungen (Der “Kommandanten”-Ansatz) High-End-Modelle wie die Delem DAC360 oder DAC310 arbeiten nach dem Prinzip “Parameter eingeben, Maschine denkt”. Anstatt die Maschine anzuweisen, wie zu befehlen, sich zu konfigurieren, gibt der Bediener lediglich vor was Material wird verarbeitet.
Durch Eingabe von Daten wie Plattendicke, Materialtyp und Länge berechnet und führt der CNC-Controller automatisch die erforderlichen mechanischen Anpassungen aus:
| Parameter | Beschreibung |
|---|---|
| Klingenspalt-Einstellung | Servomotoren justieren den Abstand zwischen den Klingen fein, um Grate zu minimieren und Kaltverfestigung zu vermeiden. |
| Scherwinkel | Das System bestimmt den optimalen Schneidwinkel für jede Plattendicke und reduziert so Verdrehung und Verformung. |
| Hubweg | Der Controller passt den hydraulischen Hub an die tatsächliche Plattenlänge an, wodurch bei kürzeren Schnitten Zykluszeit eingespart wird. |
Der wahre Vorteil des CNC-Schneidens geht über die Automatisierung hinaus – er liegt in der Risikominderung. Als “Gehirn” der Maschine verhindert das System die häufigste Ursache für Klingenschäden: dass ein Bediener vergisst, den Klingenspalt anzupassen, wenn er zu dickeren Materialien wechselt.
Die Schattenlinie: Lichtbasierte manuelle Schnittausrichtung
Obwohl Controller die Positionierung des Hinteranschlags für Parallelschnitte übernehmen, müssen Bediener manchmal einer Anrisslinie folgen oder ungleichmäßige Kanten kürzen. In solchen Fällen ist der Hinteranschlag irrelevant. Die Branchenlösung ist das Schattenliniensystem – eine scheinbar einfache Technik, die auf optischer Physik basiert und oft Laserführungen übertrifft.
Diese Einrichtung verwendet eine Lichtquelle mit hoher Intensität – in modernen Maschinen typischerweise LED – die im Maschinenhals montiert ist. Das Licht passiert einen feinen Draht oder eine gerade Kante und projiziert einen scharfen Schatten direkt auf das Werkstück.
Im Gegensatz zu Laserlinien, die eine feste Strahlbreite haben und aus der Ausrichtung geraten können, bietet eine Schattenlinie eine echte optische Referenz, die genau der Kante der oberen Klinge entspricht. Da der Schatten durch die tatsächliche physische Blockierung des Lichts entsteht, ist er frei von Parallaxenverzerrung. Die Schattenlinie zeigt die exakte Schnittposition an, unabhängig von der Plattendicke. Wenn der Schatten mit der Anrissmarkierung auf dem Material übereinstimmt, wird der Schnitt perfekt – eine visuelle Bestätigung, die ohne jegliche Kalibrierung zuverlässig bleibt.
Sicherheitsverriegelungen: Nicht umgehbare Lichtvorhänge und Fingerschutz
Eine hydraulische Schere arbeitet mit enormer Kraft: Ihre Niederhalterzylinder klemmen mit genügend Druck, um in einem Augenblick Knochen zu zerquetschen, gefolgt von einer Klinge, die scharf genug ist, um Stahl zu schneiden. Aus diesem Grund müssen ihre Sicherheitssysteme mehr leisten als nur Warnungen auszugeben – sie müssen so konstruiert sein, dass Manipulationen vollständig verhindert werden. Erfahrene Bediener sehen diese Schutzmaßnahmen manchmal als Hindernis für die Effizienz und neigen dazu, sie zu deaktivieren oder zu umgehen. Ein gut gestaltetes Sicherheitskonzept berücksichtigt solches Verhalten und macht eine Umgehung praktisch unmöglich.
Lichtvorhänge mit Anti-Umgehungs-Logik In Standardkonfigurationen schützen Infrarot-Lichtvorhänge den Arbeitsbereich der Maschine. Wenn ein undurchsichtiger Gegenstand – wie eine Hand – den Strahl unterbricht, entlastet die Hydraulikpumpe sofort und der Klingenschlitten stoppt oder fährt zurück. Die entscheidende Schutzmaßnahme liegt jedoch im integrierten “Start-up-Verifizierungs”-Prozess des Controllers.
Um zu verhindern, dass Bediener die Sensoren überkleben oder anderweitig deaktivieren, führen moderne Sicherheitsrelais beim Einschalten eine automatische Selbstdiagnose durch. Wenn das System den Lichtvorhang als “intakt” erkennt, er jedoch während der Testphase nicht durchlaufen oder absichtlich unterbrochen wurde, sperrt die Maschine und startet nicht. Diese Logik stellt sicher, dass das Sicherheitssystem seine Funktion nachweist, bevor die Hydraulik aktiviert werden kann.
Physische Barrieren und elektrische Verriegelungen Die Rückseite der Schere – der Bereich, in dem Schrott fällt – ist eine oft übersehene Gefahrenzone. In der Geräuschkulisse und Ablenkung einer Werkstatt bietet ein Warnschild allein wenig Schutz. Das hintere Zugangstor sollte mit einem elektrischen Verriegelungsschalter ausgestattet sein, der den Hauptmotorstromkreis physisch trennt, wenn er zur Reinigung oder Wartung geöffnet wird, sodass die gesamte Maschine vollständig außer Betrieb gesetzt wird.
An der Vorderseite der Schere dienen “Fingerschutzvorrichtungen” als letzte Verteidigung gegen die Niederhalterzylinder. Nach OSHA- und CE-Sicherheitsstandards müssen diese Schutzvorrichtungen bestimmte Abstände einhalten: Wenn die Öffnung groß genug ist, dass ein Finger hindurchpasst, muss sie so weit entfernt positioniert sein, dass der Finger die Gefahrenzone nicht erreichen kann. Viele ältere oder nicht konforme Maschinen haben Schutzvorrichtungen, die zu hoch angebracht sind, wodurch dünnes Material nach oben rollen kann – was Finger dazu verleitet, zu folgen. Richtige Fingerschutzvorrichtungen haben enge Abstände und enthalten oft einen klaren Sichtbereich, der die Sicht erhält und gleichzeitig den Zugang blockiert.
Fehlerbehebung: Symptome mit Ursachen verknüpfen
Die Diagnose von Problemen bei einer hydraulischen Schere ist keine Raterei – es ist ein forensischer Prozess. Jede Unregelmäßigkeit, ob ein Grat an der Kante, ein gebogener Schnittstreifen oder ein überhitztes Ventil, ist die Maschine, die in ihrer eigenen physischen Sprache kommuniziert und offenbart, welche Komponente beginnt, auszufallen.
Viele Bediener sehen Defekte als kleine Ärgernisse – hier einen Grat abfeilen, dort ein seltsames Geräusch ignorieren. Ein erfahrener Profi hingegen behandelt diese Anzeichen wie diagnostische Scans und verfolgt jedes Symptom direkt bis zu seiner mechanischen Ursache, bevor es sich zu einem größeren Ausfall entwickelt.
So interpretieren Sie die physischen Hinweise und übersetzen sie in präzise, sofortige mechanische Anpassungen.
Grate und raue Kanten (Überprüfung des Messerabstands und der Schärfe)
Geben Sie nicht automatisch einer stumpfen Klinge die Schuld, wenn Sie auf raue Kanten stoßen. Zwar kann Messerabnutzung dazu beitragen, doch Form und die Beschaffenheit des Grats erzählt oft eine spezifischere Geschichte. Die Art, wie der Defekt auftritt, kann offenbaren, ob das Problem im Abstandseinstellung oder Messerabnutzung.
Symptom: Starker Überrollgrat und Rissbildung
Wenn die obere Schnittkante deutlich überrollt ist und die untere Kante einen großen, ausgefransten Grat trägt, ist Ihr Messerabstand zu groß.
- Physik: Zu großer Abstand zwischen den Messern verhindert, dass das Metall sauber bricht. Anstatt zu schneiden, drückt das obere Messer das Material in den Spalt, biegt es, bis es schließlich reißt, statt zu brechen.
- Lösung: Reduzieren Sie sofort den Messerabstand.
Symptom: Sekundäres Schneiden (Der versteckte Maschinenkiller)
Wenn die Schnittkante zwei deutlich glänzende Streifen zeigt, die durch eine dunkle, raue Linie getrennt sind, ist Ihr Messerabstand zu klein.
- Physik: Sind die Messer zu nah beieinander, bricht das Material nicht in einem einzigen Durchgang. Das Messer schneidet, das Material widersteht, und das Messer schneidet am Ende dieselbe Fläche zweimal.
- Lösung: Erhöhen Sie den Messerabstand. Dieses Problem darf nicht übersehen werden – sekundäres Schneiden zieht deutlich mehr hydraulische Kraft als ein normaler Schnitt, treibt den Druck in den Zylindern hoch und beschleunigt den Messer-Verschleiß. Es ist schädlicher für die Maschine als ein zu großer Abstand.
Symptom: Inkonsistente Grate (Der “gähnende” Rahmen)
Wenn der Schnitt an beiden Enden sauber ist, aber in der Mitte Grate aufweist, könnte Ihr Rahmen oder Messerhalter sich verformen.
- Physik: Wenn das Messer in das Material eindringt, bewirkt die hydraulische Kraft, dass sich der Hals der Maschine leicht öffnet – oder der obere Messerträger nach oben biegt – wodurch der Messerabstand während des Hubs vorübergehend in der Mitte vergrößert wird.
- Lösung: Untersuchen Sie die Verstärkungsrippen des Halses auf Risse. Wenn der Rahmen intakt ist, stellen Sie die Wölbung (Ausgleich durch Unterlegen) hinter dem Messer ein, um den Abstand in der Mitte künstlich zu verringern.
Die goldene Regel: Ein optimaler Schnitt sollte ungefähr zeigen: ein Drittel Scherung (hell, reflektierend) und zwei Drittel Bruch (mattgrau). Wenn der glänzende Anteil größer als 50% ist, stellen Sie den Messerabstand weiter ein. Wenn die Bruchfläche rau und schräg erscheint, verringern Sie stattdessen den Abstand.
Verdrehen oder Durchbiegen des Materials (Beurteilung des Schnittwinkels)
Eines der frustrierendsten Probleme beim “Streifenschneiden” ist, wenn ein schmaler Metallstreifen hinten aus der Maschine fällt und sich spiralförmig wie ein Schweineschwanz verdreht oder sich in einem Bogen wie eine Banane krümmt.
Wichtige Einstellung: Das Schnittwinkelsteuerung.
Grundprinzip: Das Scheren übt sowohl vertikale Kräfte (zum Schneiden) als auch horizontale Kräfte (zum Auseinanderdrücken des Materials) aus. Eine Erhöhung des Schnittwinkels – also das Neigen des oberen Messers – verringert den erforderlichen Schneiddruck. Allerdings verstärkt dies auch das vertikale Biegemoment, wodurch der Streifen wie durch eine Bremse gedrückt wird und bei schmalen Stücken eine Krümmung oder Wölbung entsteht.
Empfohlene Maßnahme:
- Für variable Scheren mit verstellbarem Schnittwinkel: Beim Schneiden von Streifen, die schmaler sind als das 15-fache der Materialdicke, den Schnittwinkel auf die kleinstmögliche praktische Einstellung (etwa 0,5°) reduzieren. Dies erfordert zwar einen höheren Hydraulikdruck, um den Schnitt auszuführen, hält den Streifen jedoch flach.
- Für Schwenkbalkenscheren: Ein fester Schnittwinkel verursacht aufgrund der Konstruktion der Maschine zwangsläufig ein Verdrehen schmaler Streifen. Eine Einstellung des Messerabstands löst das Problem nicht. Die beste Vorgehensweise ist, die Niederhaltekraft zu maximieren, um das Werkstück während des Schnitts so lange wie möglich fixiert zu halten.

Schwankungen in der Schnittlänge (Prüfung der Anschlaggenauigkeit & Klemmung)
Sie stellen den Hinteranschlag auf 500 mm ein, doch der erste Schnitt misst 500,5 mm und der nächste 499,5 mm. Bevor Sie das CNC-System verdächtigen, untersuchen Sie die mechanischen Komponenten.
Mögliche Ursache A: Mechanisches Spiel Gehen Sie hinter die Maschine und prüfen Sie die Hinteranschlagstange, indem Sie sie vor- und zurückschieben. Wenn Sie ein “Klacken” oder eine Bewegung feststellen, ist Spiel vorhanden.
- Lösung: Mechanisches Spiel entsteht oft durch eine abgenutzte Spindelmutter oder einen lockeren Zahnriemen. Falls ein Austausch nicht sofort möglich ist, stellen Sie Ihre CNC so ein, dass sie Unidirektionale Positionierung. verwendet. Diese Vorgehensweise zwingt den Anschlag dazu, zu überfahren und das Zielmaß immer aus derselben Richtung anzufahren – typischerweise nach außen – sodass die Spindel unter Spannung bleibt und das Spiel eliminiert wird.
Mögliche Ursache B: Blechbewegung (Der versteckte Übeltäter) Wenn der Hinteranschlag fest ist und die Maße dennoch variieren, liegt das Problem wahrscheinlich an Ihren Niederhaltezylindern.
- Die Physik: Wenn die Niederhalterfüße das Blech berühren, sollten sie es sofort fest arretieren. Wenn sie ungleichmäßig aufsetzen oder die Reibbeläge abgenutzt sind, kann die Klemmkraft das Blech nach hinten – weg vom Anschlag – schieben, bevor das Messer überhaupt schneidet.
- Die Lösung: Untersuchen Sie die Gummi- oder Polyurethanbeläge an der Unterseite der Niederhalter. Wenn sie bis auf das Metall abgenutzt sind, ist es Zeit, sie zu ersetzen.
- Die Überprüfung: Prüfen Sie das Folgeventil. Das Hydrauliksystem muss den vollen Klemmdruck liefern, bevor der Schneidbalken nach unten fährt. Wenn das Messer das Blech berührt, während der Klemmdruck noch aufgebaut wird, verschiebt sich das Material.
Hydrauliköl-Überhitzung (Pumpenleistung, Druckbegrenzungsventile und Kühlsystem prüfen)
Wenn Ihr Hydrauliköltank zu heiß ist, um die Hand darauf zu legen (über 60°C/140°F), baut sich das Öl ab und Dichtungen sind gefährdet. Übermäßige Hitze ist verschwendete Energie – nicht in nützliche Arbeit umgewandelt.
Die “Phantomlast”: Fehlfunktion des Überdruckventils Wenn die Maschine im Leerlauf ist, der Motor aber weiterhin belastet klingt und das Hydrauliköl schnell heiß wird, könnte das Haupt-Druckbegrenzungsventil der Übeltäter sein.
- Die Logik: Ein zu niedrig eingestelltes Druckbegrenzungsventil – oder durch ein Partikel im Pilot blockiert – zwingt die Pumpe, kontinuierlich Hochdrucköl durch einen winzigen Bypass zurück in den Tank zu drücken. Dieser ständige Druckabfall wandelt hydraulische Energie direkt in Wärme um.
- Die Durchführung: Berühren Sie die Rücklaufleitung des Druckbegrenzungsventils. Wenn sie im Leerlauf der Maschine unangenehm heiß ist, reinigen Sie das Ventil oder stellen Sie es neu ein.
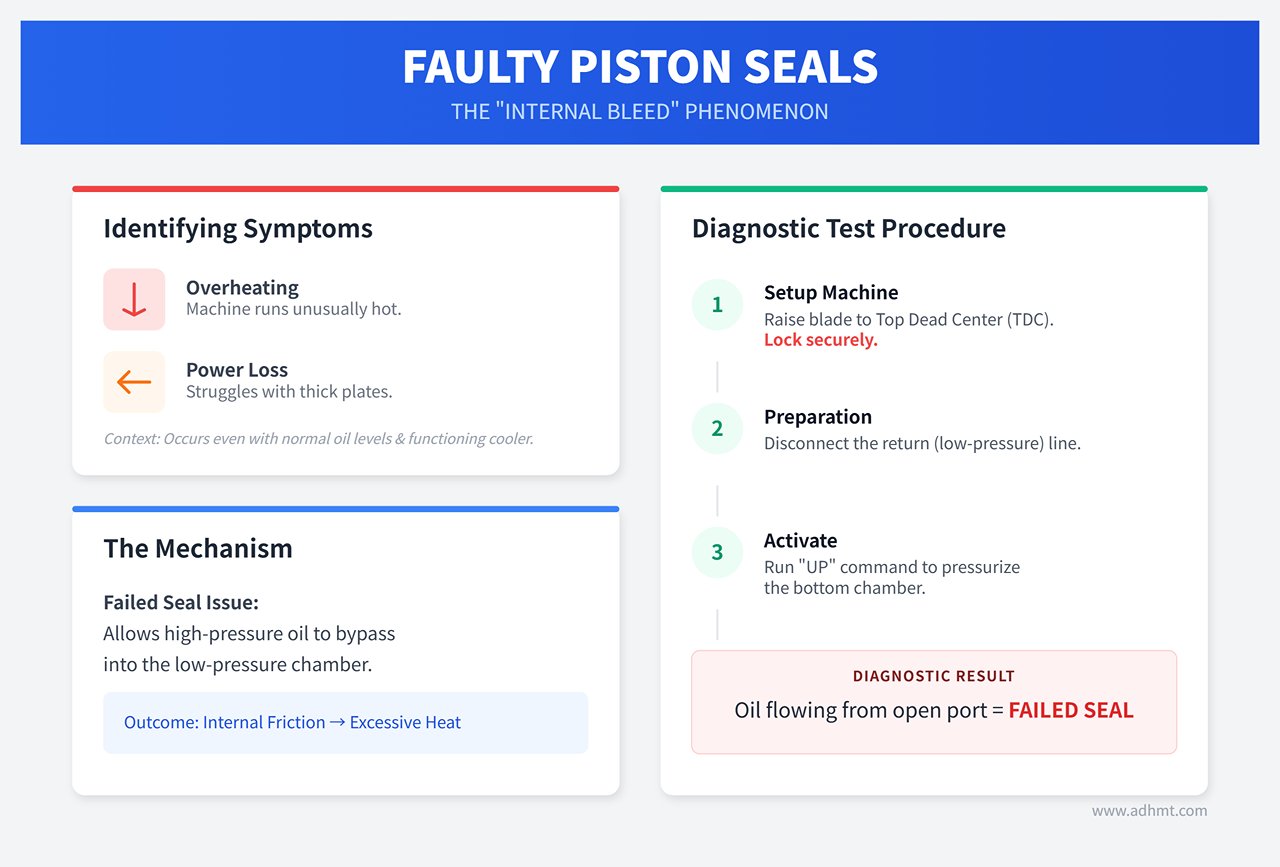
Der “interne Leckstrom”: Defekte Zylinderkolbendichtungen Wenn der Ölstand normal ist und der Kühler funktioniert, die Maschine jedoch Schwierigkeiten mit dickem Blech hat und heiß läuft, ist wahrscheinlich internes Leckage die Ursache.
- Die Logik: Eine defekte Kolbendichtung im Hauptzylinder lässt Hochdrucköl in die Niederdruckkammer entweichen, anstatt die Klinge zu bewegen. Die entstehende Reibung erzeugt übermäßige Hitze.
- Der Test: Heben Sie den Messerträger in den oberen Totpunkt (OT) und verriegeln Sie ihn sicher. Trennen Sie die Rücklaufleitung (Niederdruck) vom Zylinder. Führen Sie den Befehl “Auf” aus, um die untere Kammer unter Druck zu setzen. Wenn Öl aus dem offenen Anschluss fließt, ist die Kolbendichtung defekt.
Die endgültige Diagnose: Erfolgreiche Fehlersuche beruht auf Ihren Sinnen. Beurteilen Sie den Klingenspalt am Glanz der Schnittkante, den Spanwinkel an der Krümmung des Abfalls, die Präzision des Hinteranschlags an der Stabilität der Klemmung und die hydraulische Leistung an der Temperatur der Ventile. Die Maschine sendet ständig Signale, was nicht stimmt – Sie müssen die Botschaft nur erkennen, bevor es zu einem Ausfall kommt.
At the end of this comprehensive review, understanding the intricate dependencies between frame rigidity, hydraulic systems, and blade geometry is key to achieving precision and durability in metal fabrication. Whether you need a rugged Swing Beam Shearing Machine for high-volume standard plates or a high-precision Guillotine Shearing Machine for variable rake control and fine finishing, you can download the latest Broschüren oder kontaktieren Sie uns herunterladen, um fachkundige Auswahlberatung und detaillierte Konfigurationen zu erhalten, die auf Ihre Produktionsanforderungen zugeschnitten sind.