Viele Benutzer erwarten, dass ein Laserschneider mit der gleichen mühelosen Einrichtung funktioniert wie ein typischer Büro-Drucker. Professionelle Laserschnitte zu erzielen ist jedoch keine Frage der Softwareeinstellungen – es ist eine Frage der Physik. Du musst zuerst die unsichtenden Dynamiken von Brennweite und Luftdruck verstehen, bevor du Geschwindigkeit oder Leistung anpasst.
Verwandt: Den Arbeitsablauf von Laserschneidmaschinen meistern
Der “Einfach einschalten”-Fehler: Warum die Behandlung eines Lasers wie eines Druckers Materialien ruiniert
Ich habe viele fähige Personen gesehen, die ihren Laserschneider auspacken, den Abluftschlauch anschließen und annehmen, die Einrichtung sei abgeschlossen. Wenn du das Gerät jedoch wie einen Tintenstrahldrucker behandelst – “Senden” drückst und wartest –, wirst du keinen sauberen Schnitt erzielen. Stattdessen riskierst du, einen kleinen, aber teuren Brand auszulösen.
Der Strahl schneidet nicht – er verdampft, und das verändert alles
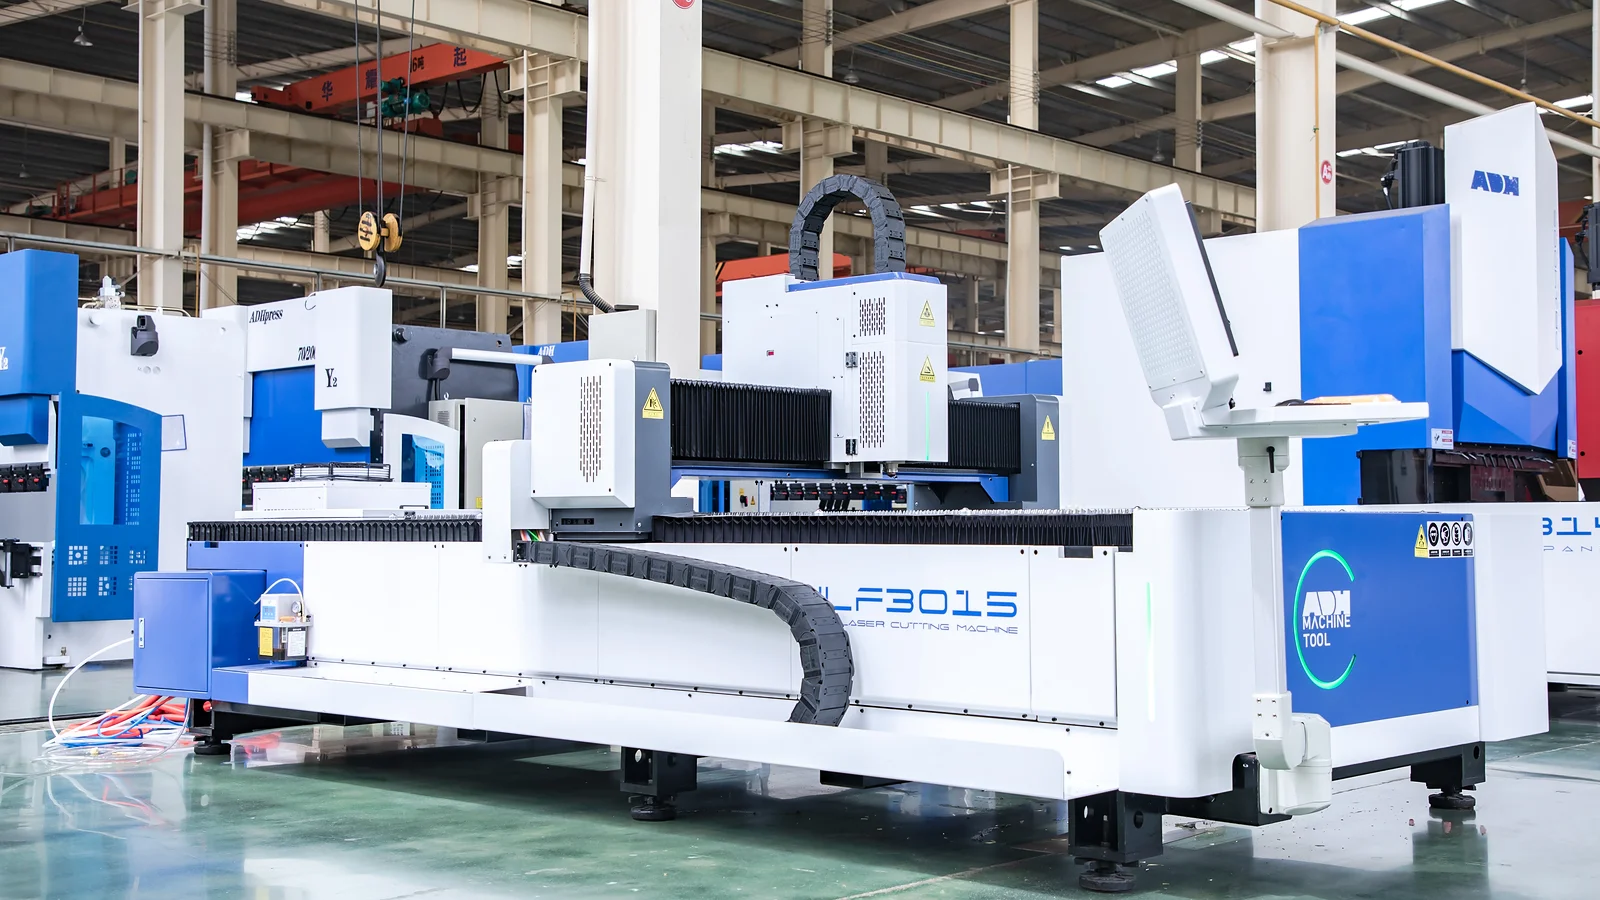
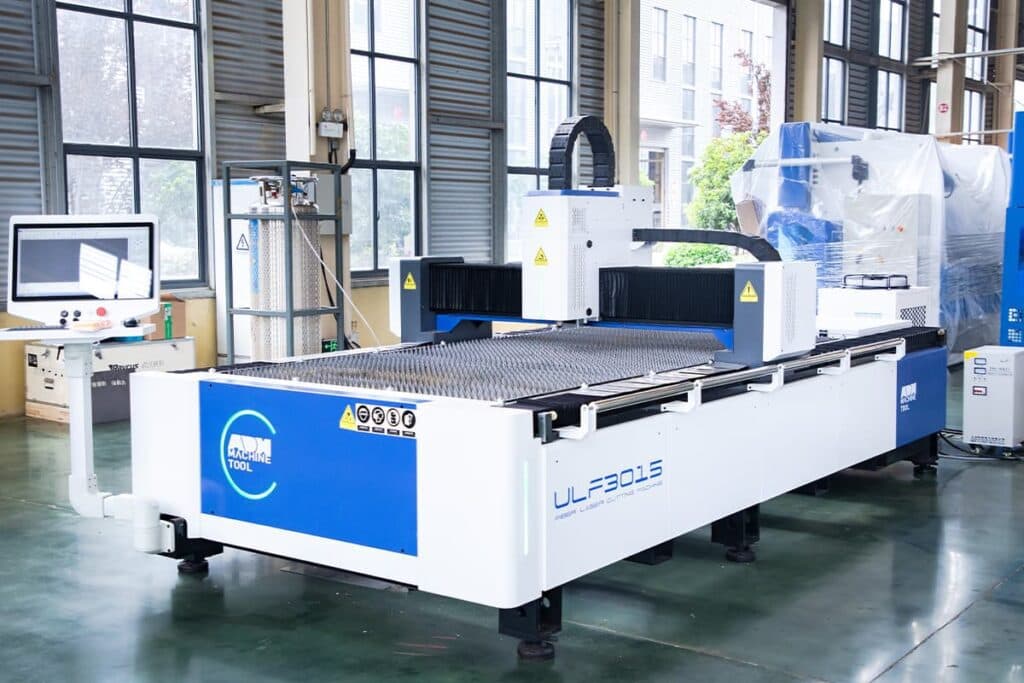
Eine Tischkreissäge entfernt Material, indem sie es mit Stahlzähnen abreißt, während ein Laser es durch vollständiges Verdampfen entfernt. Bei Bearbeitungsschritten, bei denen die Präzisionsverdampfung die Schnittqualität bestimmt, sorgen professionelle Systeme wie die Faserlaser-Schneidemaschine mit Einzeltisch von ADH Machine Tool für gleichbleibende Genauigkeit und effiziente Energienutzung bei unterschiedlichen Materialien.
Wenn ein Diodenlaser auf Holz trifft, konzentriert er intensive thermische Energie auf einen mikroskopisch kleinen Punkt, bis der Feststoff beinahe augenblicklich in Gas und Kohlenstoff übergeht. Wenn die Verdampfung zu langsam erfolgt, breitet sich die Wärme seitlich in die Umgebung aus und verursacht Brandspuren.
Stell dir den Strahl weniger wie einen Bleistift und mehr wie eine Sanduhr aus Feuer vor. Dein Ziel ist es, genau zu steuern, wo dieser engste Punkt auftritt. Wenn der Brennpunkt nicht präzise im Inneren des Materials liegt, schneidest du nicht effizient – du ziehst lediglich ein erhitztes, unscharfes Licht über brennbares Holz.
Warum Neulinge dazu neigen, höhere Leistung statt bessere Ausrichtung anzustreben
Platziert man ein Messgerät unter einem typischen 50-Watt-Laser, offenbart ein Test oft eine konstante Grenze: Seine tatsächliche optische Leistung erreicht bei einer Software-Einstellung von 80% Leistung ihr Maximum bei etwa 36 Watt. Ein Hochfahren auf 99% führt zu keinem tieferen Schnitt – die Leistung flacht schlichtweg ab. Für Arbeitsvorgänge, die einen höheren Durchsatz erfordern, ohne auf Leistungserhöhungen angewiesen zu sein, bietet die präzisionsorientierte Ingenieurskunst von ADH Machine Tool einen klügeren Weg. Ihre Faserlaser-Schneidemaschine mit Doppeltisch hält die Leistung konstant und automatisiert gleichzeitig den Materialwechsel, was dazu beiträgt, die maximale Effizienz unter identischen Leistungsbedingungen aufrechtzuerhalten.
Trotzdem reagieren Anfänger, wenn ein Schnitt nicht vollständig durchgeht, oft, indem sie die Leistung erhöhen oder in eine größere Röhre investieren – in der Annahme, das Problem liege an unzureichender Stärke. In den meisten Fällen liegt die Ursache jedoch in schlechter Fokussierung. Ein sauber ausgerichteter 10-Watt-Strahl kann Material effektiver durchtrennen als ein falsch ausgerichteter 50-Watt-Strahl, der lediglich die Oberfläche anbrennt.
Höhere Leistung anzustreben ist eine unnötige Ausgabe. Richtige Spiegelausrichtung, Linsenreinigung und präzise eingestellte Brennweite gemäß den Herstellerspezifikationen kosten nichts und liefern dennoch die Schnittleistung, die man fälschlicherweise nur von mehr Leistung erwartet.
Geschwindigkeit vs. Leistung: Warum diese Regler lediglich deine physische Konfiguration widerspiegeln
Überprüfen Sie die Geschwindigkeits- und Leistungstabelle jedes Herstellers. Sie wird behaupten, dass 1/10″ Sperrholz mit 15,7 Zoll pro Minute unter Verwendung einer 10-Watt-Diode geschnitten werden sollte. Doch das Kleingedruckte wiederholt immer dieselbe Erinnerung: “Zuerst an einem Reststück testen.”
Wenn Geschwindigkeit und Leistung feste digitale Konstanten wären, würde eine Tabelle genügen. Diese Tabellen setzen jedoch voraus, dass deine Linse sauber ist, deine Brennweite präzise kalibriert wurde und deine Luftunterstützung den verdampften Kohlenstoff kräftig aus dem Schnitt bläst. Wenn dein Luftdruck schwach ist, verschwendet der Laser Energie damit, durch den Rauch zu brennen, den er gerade erzeugt hat, anstatt in das frische Material darunter zu schneiden.
Die Regler für Geschwindigkeit und Leistung in deiner Software bestimmen nicht die Schnittqualität; sie gleichen nur den physikalischen Zustand deiner Einrichtung aus. Du kannst sie endlos anpassen, aber wenn du die Mechanik auf dem Arbeitstisch nicht beachtest, wirst du weiter einem sauberen Schnitt hinterherjagen, ohne ihn zu erreichen.
Der unsichtbare Kegel: Wie der Brennpunkt deine Ergebnisse bestimmt
Wenn der Laserstrahl gerade ist, warum erzeugen dicke Materialien dann schräge Kanten?
Wenn du auf einen Laserpointer schaust, siehst du eine scheinbar gerade Lichtlinie. Es ist leicht anzunehmen, dass deine Schneidemaschine auf die gleiche Weise funktioniert, indem sie einen perfekten, zylindrischen Hitzestrahl wie ein Bohrer sauber durch das Material treibt. Wäre das jedoch zutreffend, würden dicke Schnitte nicht als V-förmige Rillen erscheinen.
Der Strahl, der aus deiner Laserröhre austritt, ist tatsächlich ziemlich breit. Er wird erst nach dem Durchgang durch eine gewölbte Linse, die das Licht zu einem feinen, mikroskopisch kleinen Punkt bündelt, zu einem Schneidwerkzeug. Unmittelbar nach diesem Punkt beginnt sich das Licht wieder zu spreizen, wodurch eine Sanduhrform entsteht. Der engste Teil dieser Sanduhr – die Einschnürung – ist der Brennpunkt.
Wenn du Sperrholz von einem Viertel Zoll schneidest, ist der Strahl an der oberen Oberfläche am breitesten, verengt sich zu einem winzigen Punkt irgendwo in der Mitte und dehnt sich am unteren Ende wieder aus. Diese Ausdehnung und Verengung bilden die Schnittbreite – die sogenannte Kerf –, die selten perfekt vertikal ist. Wenn diese Einschnürung falsch positioniert ist, schleifen die breiteren Bereiche des Strahls an den Seitenwänden entlang, versengen die Kanten und verlieren Wärmeenergie, bevor sie den Boden erreichen.
Das Erkennen dieser Geometrie verändert, wie du deine Maschine einstellst. Es lenkt deine Aufmerksamkeit von der Oberfläche des Materials auf dessen Querschnitt.
Die Z-Achsen-Illusion: Wo genau sollte der Brennpunkt im Material liegen?
Industriestandards für das Schneiden von Acryl bieten eine nützliche Orientierung: Beim Schneiden dicker Platten sollte der Brennpunkt genau 2 mm unter der Oberfläche liegen, während er beim Gravieren 1 mm darunter positioniert werden sollte.
Viele Anfänger übersehen das vollständig. Sie benutzen die kleine Kunststoff-Abstandslehre, die mit ihrer Maschine geliefert wird, senken den Laserkopf, bis er die Oberseite des Materials berührt, und fixieren ihn dort. Dieser Abstand stellt den Brennpunkt exakt auf die Materialoberfläche ein. Für flache Gravuren ist diese Einstellung ideal. Doch beim Schneiden führt ein Fokus auf die Oberfläche zum Misserfolg. Wenn der engste Teil deines sanduhrförmigen Strahls auf der oberen Holzschicht liegt, verbreitert sich der Strahl, sobald er in die untere Hälfte eindringt. Die Energie verteilt sich, der Schnitt stockt und die Kanten entzünden sich.
Um einen geraden, sauberen Schnitt durch dickeres Material zu erzielen, musst du den Brennpunkt in das Innere des Werkstücks absenken. Der engste Teil des Strahls muss den größten Teil der Schneidarbeit leisten. Indem du die Z-Achse so einstellst, dass der Brennpunkt auf halber Höhe des Materials liegt, balancierst du die Sanduhrform aus. Der Strahl tritt etwas breiter ein, zieht sich in der Mitte zusammen und tritt wieder etwas breiter aus – so entsteht die geradestmögliche Schnittkante.
Zu wissen, dass du den Brennpunkt absenken musst, ist jedoch nur ein Teil der Aufgabe. Du brauchst immer noch eine verlässliche Methode, um herauszufinden, wo sich diese winzige Einschnürung im physischen Raum tatsächlich befindet.
Der Rampentest: So findest du den tatsächlichen Brennpunkt deiner Maschine, ohne dich auf das Handbuch zu verlassen
Im Handbuch deiner Maschine ist eine theoretische Brennweite angegeben – typische Werte liegen bei etwa 50,8 mm für eine Standardlinse. Doch Linsen haben Fertigungstoleranzen, Spiegel können sich verschieben, und das menschliche Auge misst nicht präzise. Sich auf die Angaben im Handbuch zu verlassen, statt auf den tatsächlichen Aufbau deiner Maschine, kann teures Material schnell ruinieren.
Um den tatsächlichen mechanischen Fokus deiner Maschine zu bestimmen, führe einen Rampentest durch. Lege ein flaches Stück Abfallholz schräg, indem du ein Ende anhebst, um eine leichte Steigung zu erzeugen. Führe eine einzelne, gerade Schnittlinie mit geringer Leistung und hoher Geschwindigkeit darüber aus. Aufgrund der Schräge verändert sich der Abstand zwischen Laserkopf und Material entlang dieser Linie kontinuierlich.
Untersuche die Brandspur genau. Sie erscheint an beiden Enden breit und unscharf, aber in der Mitte an einer Stelle extrem schmal. Dieser schmale Abschnitt kennzeichnet deine wahre Brennweite. Miss den Abstand von der Laserdüse bis genau zu diesem Punkt auf dem Holz. Fertige dir eine Abstandslehre aus Holz mit genau dieser Länge an und wirf die Kunststofflehre des Herstellers weg. Du besitzt dann ein Werkzeug, das perfekt auf deine individuelle Linse abgestimmt ist.
Selbst mit einem präzise kalibrierten Brennpunkt, der tief im Material liegt, kann es dennoch vorkommen, dass deine Schnitte sich nicht vollständig von der Platte lösen.
Wenn der Schnitt oben sauber aussieht, aber nicht durchgeht – das ist der Grund
Du hast den Rampentest durchgeführt, den Fokus exakt auf halber Höhe deiner Sperrholzplatte gesetzt und den Schnitt gestartet. Die obere Kante sieht perfekt aus, doch das Teil bleibt am unteren Ende verbunden.
Wenn du einen Diodenlaser verwendest, könnte die Form des Strahls das Problem verursachen. Diodenstrahlen sind selten perfekt rund; sie sind meist rechteckig. Dadurch schneiden sie entlang der X-Achse sauberer und tiefer als entlang der Y-Achse und bilden beim Eindringen in die Tiefe einen mikroskopischen Engpass. Die Software geht von einem gleichmäßigen Schnitt aus, doch die physikalischen Eigenschaften der Diode erzeugen einen ungleichmäßigen Kanal.
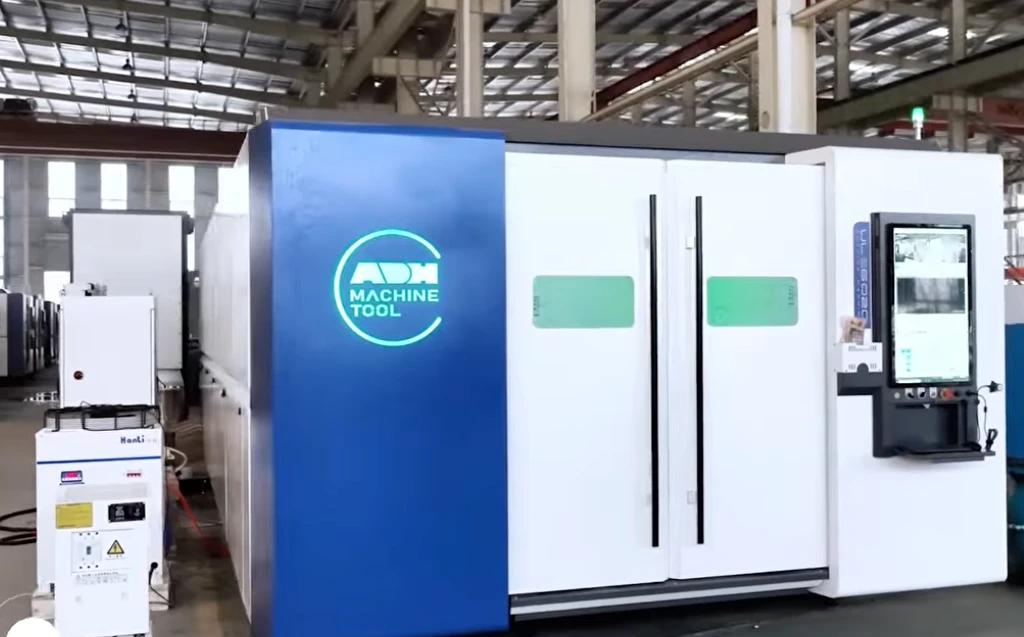
Für Metallverarbeiter, die eine gleichmäßige Präzision bei zylindrischen oder komplexen rohrförmigen Materialien benötigen, können fortschrittliche Maschinen wie das Rohrlaser-Schneidsystem von ADH Machine Tool eine konsistentere Penetration und Kantenqualität liefern. Auf einer vollständigen CNC-Basis aufgebaut, gewährleistet es eine präzise Strahlsteuerung und Automatisierung, um Arbeiten mit engen Toleranzen zu bewältigen, die weit über das hinausgehen, was ein Dioden-Setup allein erreichen kann.
Unabhängig vom Lasertyp tritt in diesem Kanal ein häufiges physikalisches Problem auf. Wenn der fokussierte Strahl das Holz verdampft, wird das feste Material zu einer dichten Wolke aus kohlenstoffhaltigem Rauch und Gas. Bleibt dieser Rauch im schmalen Schnitt eingeschlossen, bildet er eine Barriere, die die Energie des Lasers absorbiert und streut, bevor sie das unversehrte Holz am Boden erreicht.
An diesem Punkt schneidest du kein Holz mehr – du überhitzst eingeschlossenen Rauch. Selbst ein perfekt fokussierter Strahl wird nutzlos, wenn er eine Wolke seiner eigenen Rückstände durchdringen muss.
Luftunterstützung: Die verborgene Kraft, die saubere Schnitte von verbrannten Kanten unterscheidet
Um diese Barriere aus überhitztem Rauch zu durchbrechen, ist mechanische Kraft erforderlich. Man kann keine Kohlenstoffwolke verbrennen – sie muss physisch verdrängt werden. In diesem Stadium wird die Physik des Luftstroms genauso entscheidend wie die des Lichts.
Was die Luftdüse tatsächlich tut – über das bloße “Wegblasen von Rauch” hinaus”
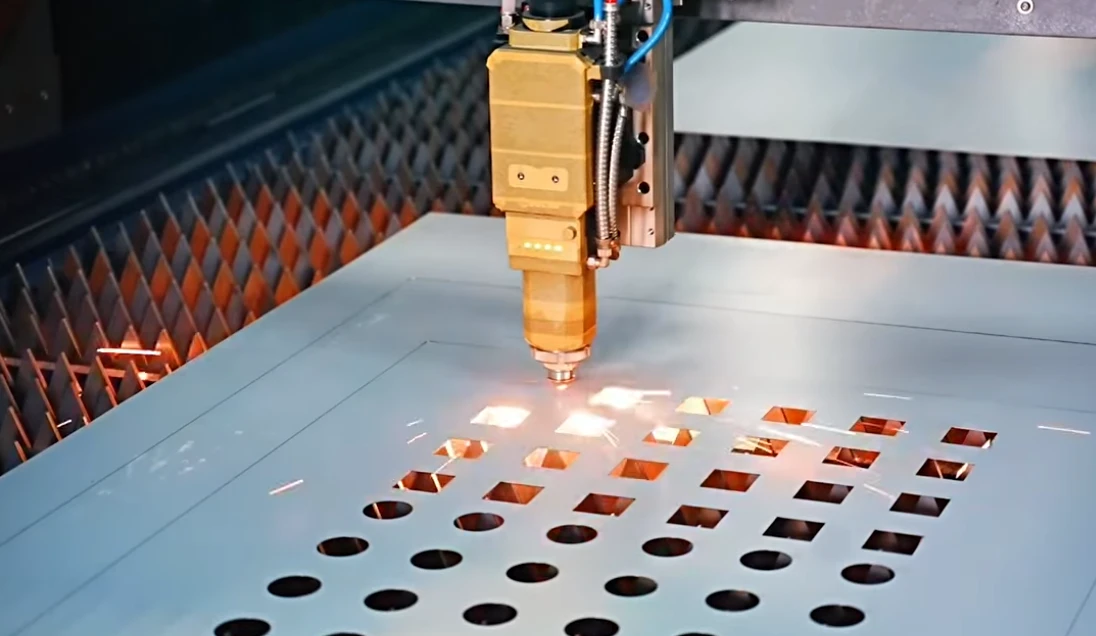
Viele Anfänger sehen den kleinen Luftschlauch, der mit dem Laserkopf verbunden ist, und nehmen an, dass er wie ein Miniatur-Abluftventilator funktioniert, der nur verhindert, dass es rauchig riecht. Diese Aufgabe übernimmt jedoch der Gehäuselüfter. Die Luftunterstützungsdüse hat einen viel kraftvolleren, mikroskopischen Zweck. Sie wirkt wie ein unter Druck stehender Besen. Wenn der Laser einen Millimeter Sperrholz verdampft, wird das feste Holz augenblicklich zu einem dichten, heißen Gas. Bleibt dieses Gas im Schnittspalt, absorbiert es die Photonenenergie des Lasers, sodass der Strahl nur noch mit einem Bruchteil seiner tatsächlichen Leistung arbeitet, wenn er den Boden des Schnitts erreicht.
Indem du einen konzentrierten Jet aus Druckluft in den Schnittspalt leitest, entfernst du den verdampften Kohlenstoff physisch, bevor der Laser den nächsten Durchgang startet. Dies ersetzt eine energieabsorbierende Rauchbarriere durch einen klaren Kanal aus Umgebungsluft. Die kontinuierliche Ableitung sorgt zudem für essenzielle Kühlung: Der Luftstrom entfernt Restwärme aus dem umliegenden Material und hält die Schnittkanten unterhalb der Zündtemperatur.
Luftunterstützung vs. keine Unterstützung: Wann das Weglassen unweigerlich ein verbranntes Ergebnis liefert
Führe einen Vergleich nebeneinander an einem Stück Birkenholz mit einer Dicke von einem Viertel Zoll durch, bei identischen Geschwindigkeits- und Leistungseinstellungen. Schalte die Luftunterstützung beim ersten Quadrat aus, und die Kanten sehen aus wie Holzkohle, klebrig vom verdampften Harz, das abgekühlt und wieder auf der Oberfläche abgelagert wurde. Schlimmer noch: Der Rauch bleibt nicht in der Rille – er steigt auf. Ohne einen nach unten gerichteten Luftstrom, der dem entgegenwirkt, driftet das verdampfte Harz nach oben und brennt sich auf die Fokallinse, wodurch die Optik dauerhaft trüb wird.
Schalte die Luft beim zweiten Quadrat ein, und die Verbesserung ist sofort sichtbar. Die Kanten erscheinen hell goldbraun, und der Strahl dringt bis zum Boden der Platte vor, sodass sich das Teil sauber trennen lässt. Dies setzt jedoch voraus, dass die Maschine über genügend Leistung für tiefe Schnitte verfügt. Wenn du einen schwachen, offenen Diodenlaser verwendest, der hauptsächlich für Oberflächen-Gravuren konzipiert ist, wird die Luftunterstützung nicht plötzlich das Schneiden dicker Materialien ermöglichen. Bei schwächeren Systemen besteht der Hauptvorteil in der Sauberkeit der Linse. Bei einem CO2-Laser, der dichte Materialien bearbeitet, führt das Weglassen der Luftunterstützung nahezu garantiert zu beschädigtem Material und einer verschmutzten Maschine.
Das feine Gleichgewicht zwischen Luftdruck, Schnittqualität und Flammenbildung
Die Notwendigkeit von Luft zu erkennen ist einfach; die optimale Menge zu bestimmen erfordert hingegen Können. Hersteller präsentieren die Luftunterstützung oft als einfache Ein-/Aus-Funktion, doch sie so zu behandeln ist ein Fehler – sie ist eine variable Einstellgröße.
Zu wenig Luft lässt die Rauchschicht intakt, was zu verbrannten Kanten und flachen Schnitten führt. Zu viel Luft bringt neue Probleme mit sich. Ein hochgeschwindiger Luftstrom entfernt Rückstände effektiv, aber er führt auch reinen Sauerstoff in eine Zone aus Reibung ein. Beim Schneiden dichter, harzreicher Materialien kann dieser überschüssige Sauerstoff eine glimmende Kante in eine offene Flamme verwandeln. Du hörst auf, Holz zu schneiden, und beginnst, es zu verbrennen. Das Blasen von 30 PSI Luft auf dünnes Papier oder Furnier kann das Material außerdem vom Wabentisch abheben, es während des Schnitts verschieben und so die Ausrichtung ruinieren.
Du musst den Luftdruck der Aufgabe anpassen. Tiefe Schnitte in dickem Sperrholz erfordern starken Druck, um die Rille zu räumen, während Oberflächengravuren nur einen leichten Luftstrom benötigen – gerade so viel, dass die Linse sauber bleibt, ohne verdampften Ruß in frisch gravierte Rillen zurückzublasen, was sonst schlammige Streifen auf der Oberfläche hinterlassen würde. Das richtige Gleichgewicht zu finden bedeutet, dass du die Mikro-Umgebung innerhalb des Schnitts steuerst. Doch selbst wenn der Strahl richtig fokussiert und die Rille frei ist, bleibst du mit den hartnäckigen, unvorhersehbaren Eigenschaften des Werkstücks konfrontiert, das auf deinem Lasertisch liegt.
Materialien lesen wie ein Laserbediener, nicht wie ein Hobbyist
Warum “schneidbar” und “lasersicher” keine gleichwertigen Bezeichnungen sind
Sie können in einen großen Bastelladen gehen, eine Platte mit der Aufschrift “lasergeeignet” kaufen und trotzdem ein versengtes Ergebnis erzielen, weil Sie dem Etikett statt der Physik vertrauen. Ein Material gilt als “sicher”, wenn es weder giftige Gase freisetzt noch heftig entflammt wie Magnesium, während die “Schneidbarkeit” von der Wärmeleitfähigkeit abhängt. Aluminium und Kupfer sind hierfür wichtige Beispiele: Beide sind für die Einwirkung eines Laserstrahls völlig sicher, aber ihre extreme Wärmeleitfähigkeit lässt sie wie große Kühlkörper wirken, die dem Schnitt schneller Energie entziehen, als Ihr Laser sie liefern kann.
Für den Laser verhält sich Holz wie ein Isolator, der Wärme an einer Stelle hält, bis die Fasern verdampfen. Metalle hingegen wirken wie Wärmeableiter, die Hitze ableiten. Du benötigst möglicherweise bis zu 400 % mehr Leistung, um Aluminium im Vergleich zu Eiche gleicher Dicke zu schneiden, da das Aluminium die Wärme über das gesamte Stück verteilt, anstatt dem Laser zu erlauben, seine Energie im Schnittspalt zu konzentrieren.
Jedes Material wie ein generisches “Substrat” zu behandeln, führt zu Ratespielen. Sie müssen Dichte und thermisches Verhalten berücksichtigen, bevor Sie sich über die Dicke den Kopf zerbrechen. Ein Hochleistungslaser CO₂-Laser mühelos durch einen Inch Acryl gleiten kann, aber an einem dünnen Blatt polierten Messings lediglich abprallt. Die Maschine ist gleichgültig gegenüber Ihren Absichten; sie reagiert nur darauf, wie das Material mit einem fokussierten Photonenstrahl interagiert.
Absorbiert das Material die Energie des Lichts oder widersetzt es sich ihr?
Das PVC‑Problem: Materialien, die Ihre Maschine zerstören und Ihre Lungen schädigen können
Einige Materialien können Ihren Arbeitsplatz in weniger als einer Minute in eine toxische Zone verwandeln. Polyvinylchlorid (PVC) ist der Hauptschuldige, denn für das ungeübte Auge sieht es identisch aus wie lasergesicherte Kunststoffe. Wenn ein Laserstrahl auf PVC trifft, bricht er chemische Bindungen auf und setzt Chlorgas frei. Dieses Gas reagiert mit der Feuchtigkeit in der Luft zu Salzsäure.
Diese Säure korrodiert unbemerkt Ihre Ausrüstung. Sie überzieht Spiegel, zerfrisst Präzisionsführungen und greift Kabelbäume an, lange bevor der erste Durchlauf abgeschlossen ist. Ein Stück Billigplastik kann schnell zu Schäden in Höhe von mehreren Tausend Dollar führen.
Sie müssen wie ein Ermittler vorgehen, wenn Sie Sicherheitsdatenblätter (MSDS) prüfen. Wenn Sie nicht die chemische Zusammensetzung eines Kunststoffs bestätigen können– insbesondere wenn es sich um wiederverwendete oder geborgene Beschilderung handelt –, lassen Sie ihn nicht auf Ihr Wabengitter. “Sicher” ist keine Empfehlung, sondern eine mechanische Notwendigkeit zum Schutz sowohl Ihrer Lunge als auch Ihrer Optik.
Auch mit dem richtigen Material kann der physische Zustand Ihrer Maschine Ihre Software in die Irre führen.
Unebene Betten und verschmutzte Optik: Die mechanischen Grenzen, die Software nicht beheben kann
Ihre Software arbeitet in einer Welt perfekter euklidischer Geometrie und geht davon aus, dass die Oberfläche völlig eben und die Linse vollkommen klar ist. Die Realität ist deutlich unordentlicher. Eine Platte aus 3 mm Birkensperrholz ist fast nie plan – meist ist sie wellig wie ein Kartoffelchip. Wenn sich die Mitte dieser Platte nur drei Millimeter über die Kanten hebt, liegt Ihr sorgfältig kalibrierter Brennpunkt entweder im Holz oder schwebt darüber.
Die Software führt den Code ohne Beanstandung aus, aber die Physik des Strahls wird versagen, da sich der Fokusabstand geändert hat. Die richtige Lösung ist die Verwendung von Gewichten oder Stiften, um das Material flach auf den Tisch zu drücken, anstatt die Leistungseinstellung zu erhöhen, um den Fokusfehler “durchzubrennen”.
Als Nächstes kommt die Linse selbst. Jede Sekunde des Schneidens erzeugt einen feinen Nebel aus verdampftem Harz und Ruß. Schon eine mikroskopisch dünne Schicht dieses Belags, die sich auf Ihrer Linse einbrennt, streut den Strahl. Anstelle eines scharfen, konzentrierten Lichtpunkts erhalten Sie einen diffusen, schwachen Strahl. Eine Verdopplung der Leistung hilft nicht – Sie zwingen nur mehr Energie durch ein schmutziges Fenster.
Ergebnisse in Profiqualität entstehen durch einen sauberen optischen Weg und eine ebene Arbeitsfläche – zwei Dinge, die kein Software‑Update je bereitstellen kann. Wie können Sie also überprüfen, ob Ihre Maschine wirklich abgestimmt ist, bevor Sie eine fünfzig‑Dollar‑Walnussplatte riskieren?
Schluss mit den Spickzetteln: So erstellen Sie Ihre eigenen präzisen Einstellungen
Sie können keinen perfekten Schnitt herunterladen. Wenn Sie Tabellenkalkulationen, Community-Foren oder Herstellerhandbücher nach den “perfekten Zahlen” durchsuchen, jagen Sie etwas nach, das nicht existiert. Diese Voreinstellungen sind nur grobe Richtlinien, die auf der Maschine eines anderen basieren, die in einer anderen Werkstatt steht und eine andere Materialcharge schneidet als die, die Sie gerade auf Ihrem Tisch haben.
Warum generische Online‑Einstellungen selten für Ihre spezifische Maschine funktionieren
Sie melden sich in einem Forum an, finden einen Spickzettel für Ihr genaues Lasermodell und geben die empfohlenen “800 Zoll pro Minute bei 80% Leistung” für eine 3 mm‑Acrylplatte ein. Wenige Augenblicke später stehen Sie vor einem geschmolzenen, verschmolzenen Chaos. Geben Sie nicht dem Autor der Tabelle die Schuld – er hat schlicht die mechanischen Limitierungen Ihrer Hardware nicht berücksichtigt. Die meisten Einsteiger‑Diodenlaser sind nicht symmetrisch; ihr rechteckiger Strahl schneidet entlang der X‑Achse tiefer als entlang der Y‑Achse. Wenn Sie Ihre Teile vertikal angeordnet haben, um Platz zu sparen, während der Autor sie horizontal ausgerichtet hat, haben Sie bereits durch die exakte Übernahme seiner Werte eine Fehlanpassung garantiert.
Für Optimierungshinweise, die zur wahren Leistung Ihrer Maschine passen, können Sie Ihr Setup direkt mit ADH Machine Tool besprechen, deren CNC-basierte Laserschneidsysteme und F&E-Kompetenz dabei helfen, die Hardware-Fähigkeiten mit realen Schnittergebnissen in Einklang zu bringen. Nehmen Sie über unsere Kontaktseite Kontakt auf, um das Gespräch zu beginnen.
Wahrscheinlich stoßen Sie auch an die Beschleunigungsgrenzen Ihrer Maschine, ohne es zu merken. Wenn Sie ein komplexes, gezacktes Zahnradprofil mit 800 Zoll pro Minute befehlen, erreicht der Druckkopf diese Geschwindigkeit nie, bevor er für die nächste Ecke wieder abbremst. Sie verlangen einen Sprint, aber die Maschine kriecht durch jede Kurve. Da die Geometrie nicht angepasst wurde, liefert Ihre Laserröhre weiterhin die volle 80%‑Leistung, während sie in diesen Kurven verweilt – was zu starker Überverbrennung führt. Physik lässt sich nicht kopieren und einfügen – Sie müssen messen, was Ihr spezielles Portal, Ihre Röhre und Ihre Linsen heute tatsächlich auf das Bett bringen.
Die Materialtest‑Matrix: Ein Reststück in eine Einstellungs‑Landkarte verwandeln
Hören Sie auf zu raten und bringen Sie die Maschine dazu, ihr Verhalten zu zeigen. Führen Sie eine Materialtest‑Matrix aus – eine einfache digitale Datei, die ein Raster aus kleinen Quadraten in ein Reststück Ihres gewählten Materials schneidet. Konfigurieren Sie die X‑Achse, um Geschwindigkeiten zu variieren, und die Y‑Achse, um Leistungsstufen zu ändern. Das Ausführen dieser Datei erzeugt keinen unnötigen Abfall – es liefert eine physische Karte, die genau zeigt, wie Ihr Laser mit diesem speziellen Brett interagiert.
Denken Sie nicht einmal daran, die Berechnungen im Kopf durchzuführen, um diesen Schritt zu umgehen. Sie könnten annehmen, dass die Beziehung zwischen Geschwindigkeit und Leistung linear ist, aber so arbeitet Ihr Controller nicht. Das Verdoppeln des Leistungsreglers von 40 % auf 80 % führt nicht zu genau der doppelten Tiefe, und eine Halbierung der Geschwindigkeit verdoppelt den Brand nicht sauber. Wenn Sie versuchen, eine Einstellung mathematisch von einem 1/8-Zoll-Brett auf ein 1/4-Zoll-Brett zu skalieren, ohne eine neue Matrix auszuführen, werden Sie entweder ein Stück erhalten, das sich nicht trennen lässt, oder ein kleines Feuer entfachen. Führen Sie das Raster aus. Lassen Sie sich vom Holz die Realität zeigen.
Das Lesen der Kohle: Wie die Farbe der Kanten zeigt, was als Nächstes angepasst werden muss
Nachdem die Matrix abgeschlossen ist, entferne den Abfall und untersuche die Kanten. Wenn dein Schnitt nicht herausfällt, gehe nicht von einem Softwarefehler oder Designproblem aus. Du hast einfach einen Gravurvorgang anstelle eines Schnitts befohlen. Wenn die Rille flach mit einem dunklen, ebenen Boden ist, ätzt du nur die Oberfläche. Hör auf, kleine Schieberegler-Anpassungen vorzunehmen, und ändere das Verhältnis von Geschwindigkeit zu Leistung deutlich, um durchzubrechen.
Sobald du einen vollständigen Schnitt erreicht hast, benutze die Kantenqualität als dein Diagnosewerkzeug. Ein richtig abgestimmter Schnitt hinterlässt eine glatte, goldbraune Kante auf Holz oder eine glänzende, glasartige Oberfläche auf Acryl. Wenn die Kanten rau, ausgefranst oder schwarz erscheinen, sind deine Einstellungen unausgewogen. Rate nicht, in welche Richtung du anpassen sollst; untersuche stattdessen die Schnittfugenbreite – den Spalt, der durch das verdampfte Material entsteht. Eine breite Schnittfuge und eine Brandhalo auf der Oberfläche deuten auf übermäßige Leistung und Wärmeausbreitung in die umliegenden Fasern hin. Eine schmale Schnittfuge mit ausgefransten Kanten und unvollständiger Trennung weist darauf hin, dass du dich zu schnell bewegst, sodass der Strahl springt, bevor er die untere Schicht vollständig schmilzt.
Für spezifische Schnittfugen-Toleranzstandards und verifizierte Leistungsbereiche können Sie die detaillierten Laserschneidspezifikationen von ADH Machine Tool in der herunterladbaren Broschüre einsehen. Sie fasst getestete Daten der Hochleistungs-CNC-Systeme des Unternehmens zusammen und bietet präzise Referenztabellen zum Ausgleich von Geschwindigkeit und Leistung bei verschiedenen Materialien.
Wann man einen zweiten Durchgang hinzufügt, anstatt die Leistung zu erhöhen – und warum sie unterschiedliche Ergebnisse liefern
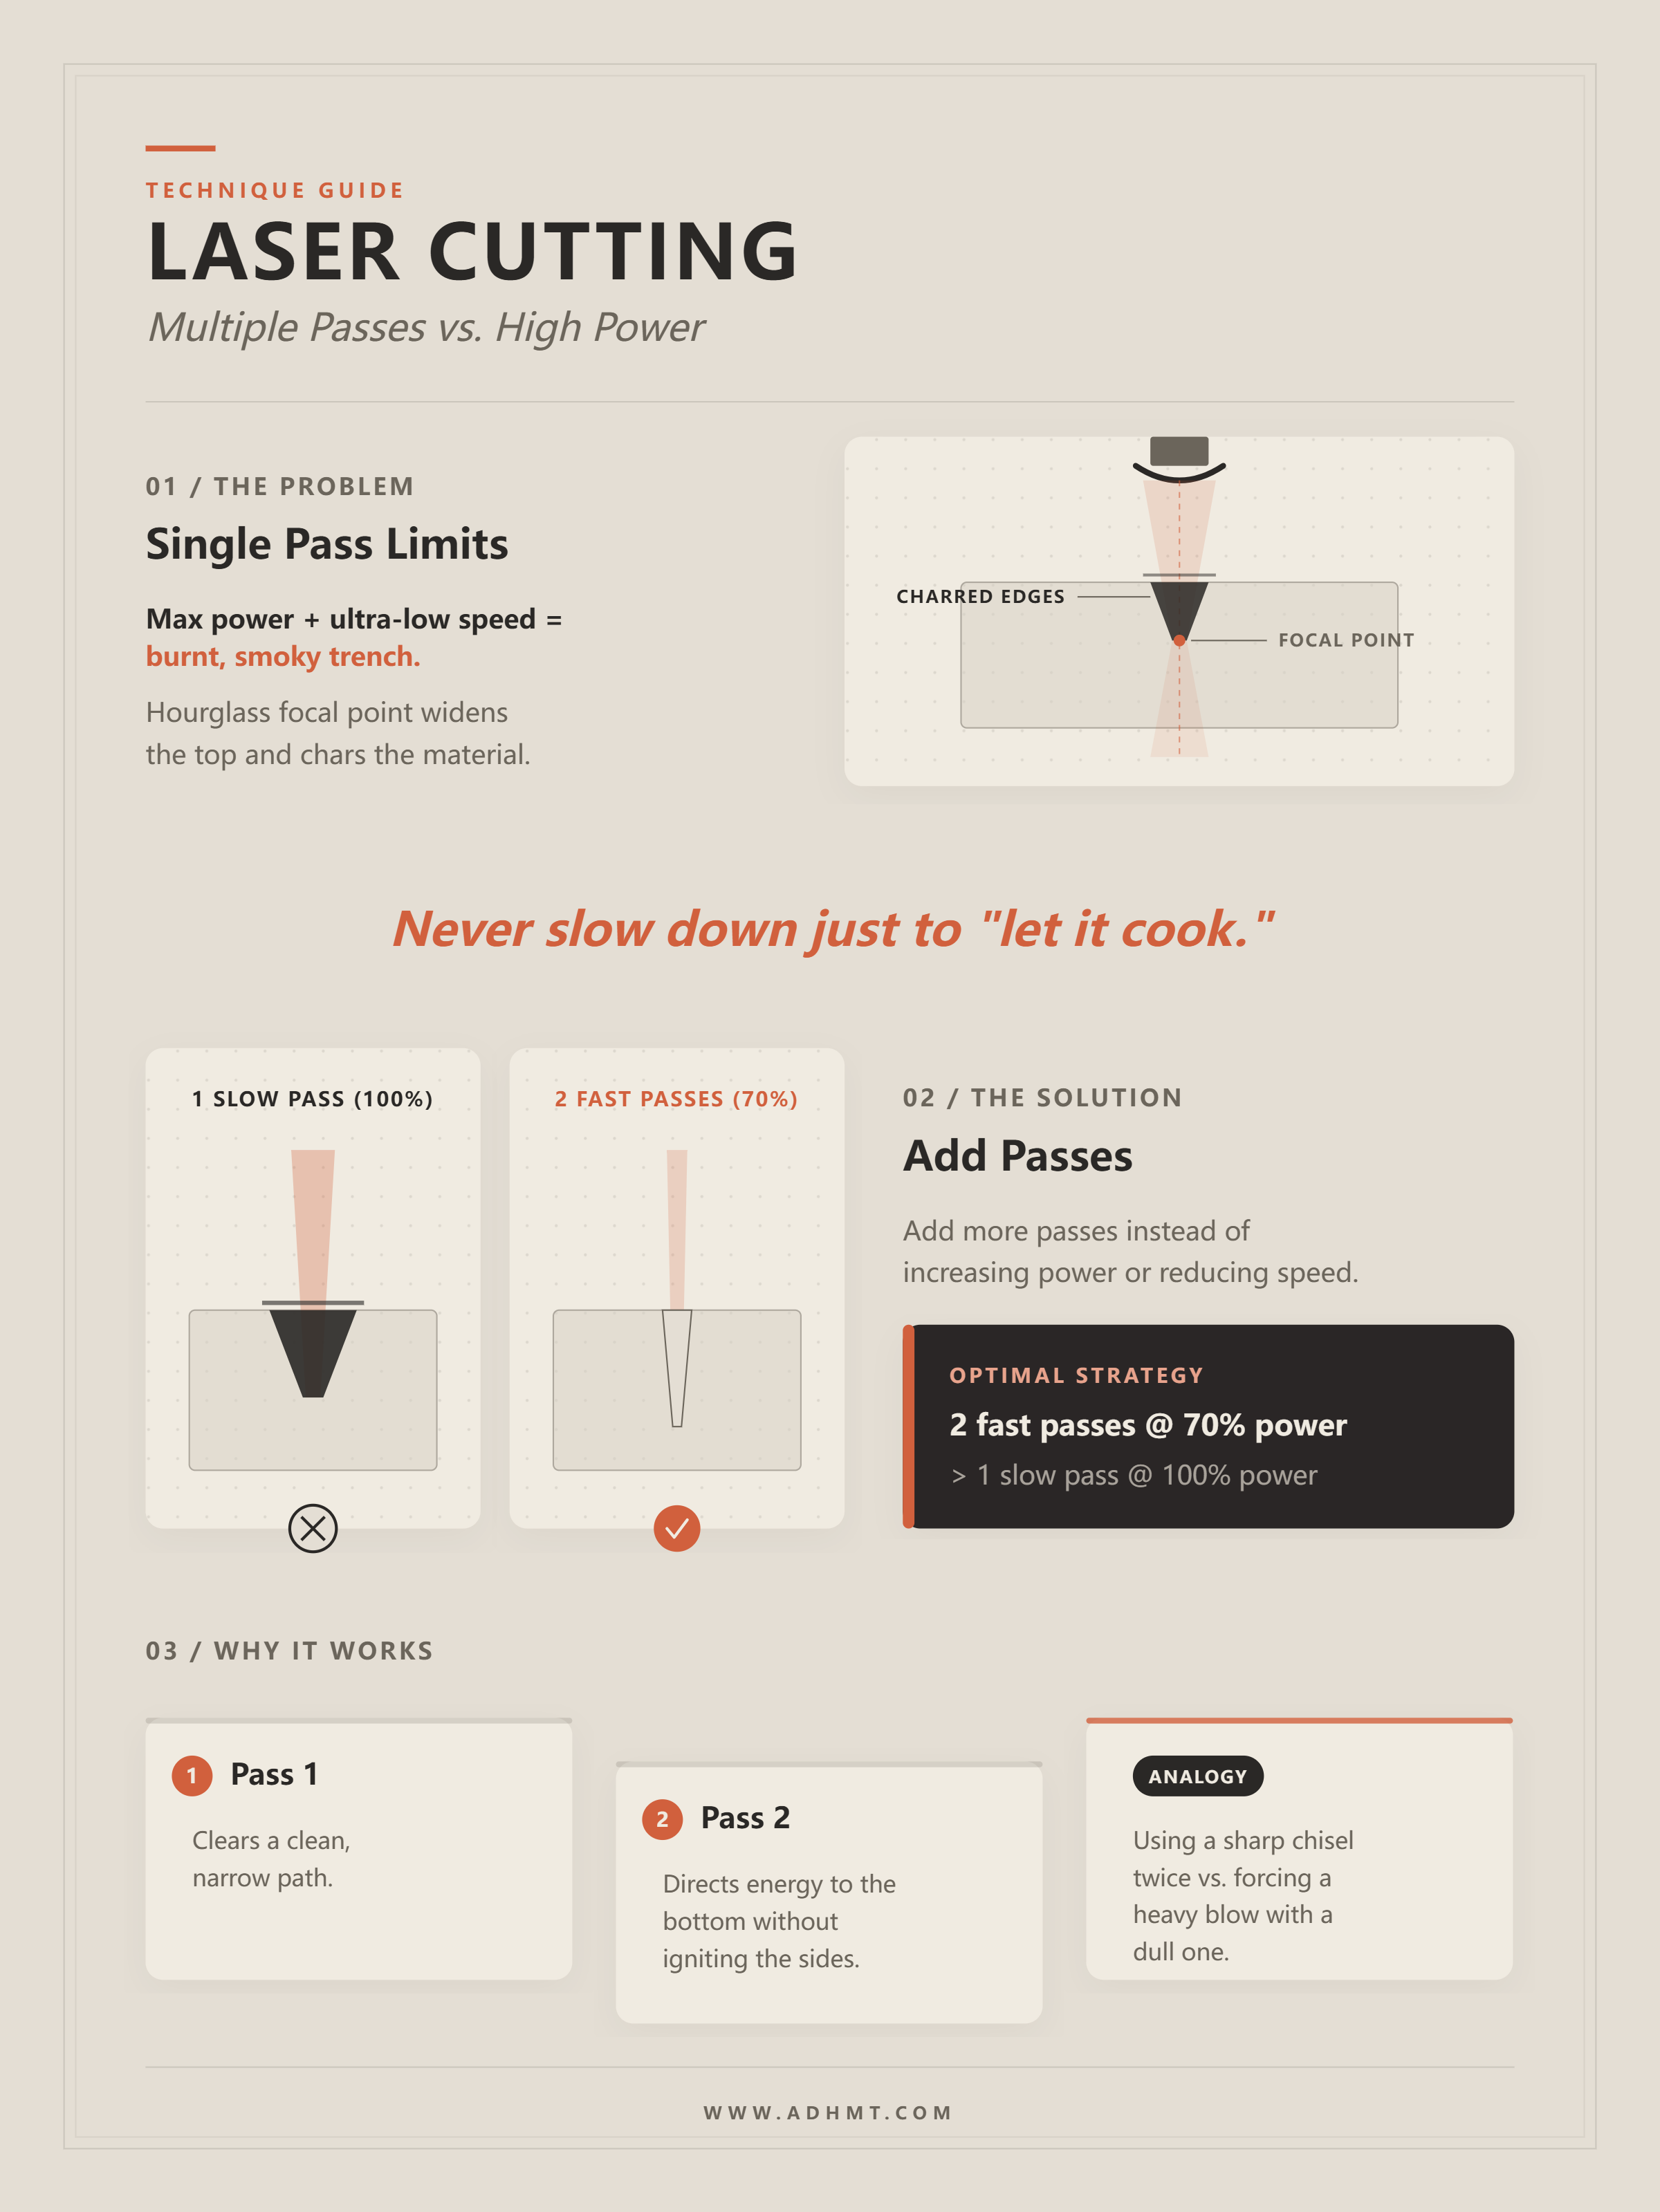
Schließlich wird deine Testmatrix eine Grenze aufzeigen. Du wirst eine Dicke erreichen, bei der das Erhöhen der Leistung auf 100% und das drastische Verringern der Geschwindigkeit nur eine verbrannte, rauchige Rille hinterlässt, die immer noch nicht durchschneidet. An diesem Punkt könntest du versucht sein, den Anfängerfehler zu machen, noch weiter zu verlangsamen, um es “einwirken zu lassen”. Tu es nicht. Einen tiefen Schnitt wie eine Gravur zu behandeln, ist der Weg, dein Projekt zu ruinieren.
Wenn du einen Hochleistungsstrahl verlangsamst, um ihn durch dickes Material zu zwingen, wirkt die Sanduhrform des Brennpunkts gegen dich. Du verbreiterst die Oberseite des Schnitts und lässt das Holz zu viel Wärme aufnehmen, bis es verkohlt. Statt die Leistung weiter zu erhöhen, füge mehr Durchgänge hinzu. Zwei schnelle Durchgänge mit 70% Leistung erzeugen eine saubere, schmale Rille, die ein langsamer Durchgang mit 100% niemals erreichen wird. Der erste räumt den Weg frei, und der zweite folgt ihm, richtet Energie auf den Boden, ohne lange genug zu verweilen, um die Seiten zu entzünden. Es ist wie zweimal mit einem scharfen Meißel zu schneiden, statt einmal mit einem stumpfen kräftig zu schlagen. Das Beherrschen dieses Prinzips vervollständigt deine Kalibrierung und bereitet dich darauf vor, von Tests zur echten Produktion überzugehen.
Dein erster sicherer Schnitt: Ein Schritt-für-Schritt-Workflow für Anfänger
Checkliste vor dem Schnitt: Brenndistanz, Luftunterstützung, Belüftung und Materialfixierung
Selbst mit der teuersten Maschine spielt deine Einstellung keine Rolle, wenn dein Material gewölbt ist wie ein Kartoffelchip. Bevor du auf “Start” drückst, sichere die physische Einrichtung. Beginne damit, das Material zu fixieren – benutze Wabenstifte oder starke Magnete, um es auf dem Tisch zu glätten. Wenn die Mitte auch nur zwei Millimeter höher ist als die Ränder, wird der “Sanduhr”-Strahl in der Mitte unscharf sein und einen verbrannten, unvollständigen Schnitt hinterlassen.
Sobald das Material flach liegt, bestätigen Sie den Fokusabstand entweder mit dem physischen Abstandshalter oder den zuvor gesammelten Rampentestdaten. Überspringen Sie diesen Schritt nicht nur, weil Sie ihn vor einer Stunde überprüft haben; thermische Ausdehnung im Portal oder eine geringfügige Verschiebung des Tisches können zu einer Fehlausrichtung führen. Überprüfen Sie als Nächstes Ihre Luftunterstützung. Führen Sie einen kurzen Testschuss mit der Düse durch, um sicherzustellen, dass Ihr 30-PSI-“Druckluftbesen” bereit ist, Ablagerungen zu entfernen. Starten Sie schließlich die Belüftung und beobachten Sie den Einlass – wenn Sie keinen stetigen Luftstrom über dem Material feststellen, wird Ihre Linse in weniger als drei Minuten mit Ruß bedeckt sein.
Nachdem die physische Einrichtung abgeschlossen ist, wie kannst du sicherstellen, dass der Laser das Holz genau dort trifft, wo du es beabsichtigst?
Die “Rahmen”-Funktion: Konsequenzen des Überspringens der Grenzprüfung
Die “Rahmen”-Taste ist das, was ein erfolgreiches Projekt von einem zerstörten Stück teurem Nussbaumholz unterscheidet. Wenn du „Rahmen“ drückst, führt der Laserkopf einen Probelauf um den Umfang des Designs aus, ohne zu feuern. Dies ist deine Gelegenheit zu überprüfen, ob dein Design die Ränder des Brettes überschreiten wird oder – schlimmer noch – auf einen der Magnete stößt, die es fixieren. Wenn das Portal bei hoher Geschwindigkeit auf einen Stahlmagneten trifft, ruiniert das nicht nur deinen Schnitt – es kann das gesamte Schienensystem aus der Ausrichtung werfen.
Behandle das “Rahmen” primär als Kollisionsprüfung und sekundär als Platzierungsprüfung. Beobachte, wie sich die Düse relativ zu deinen Befestigungsvorrichtungen bewegt. Wenn der Kopf eine Klemme räumen muss, positioniere die Klemme neu oder passe das Layout an. Dies ist auch der Moment, um sicherzustellen, dass deine „Home“-Position mit der Referenz in der Software übereinstimmt. Wenn die Maschine glaubt, dass die Ecke zwei Zoll links von ihrer tatsächlichen Position liegt, wirst du gleich das Wabentischbett anstelle deines Werkstücks gravieren.
Wenn der Pfad frei und das Material gesichert ist, warum ist es wichtig, welcher Teil des Designs zuerst vom Laser bearbeitet wird?
Reihenfolge der Vorgänge: Warum Details graviert werden müssen, bevor die Kontur geschnitten wird
Beim Laserschneiden ist der “Fall” die Hauptgefahr. Neue Benutzer möchten oft sofort die Kontur ihres Teils sehen, daher schneiden sie zuerst die äußere Kante. Sobald der Laser die Kontur fertigstellt, löst sich das Teil von der Platte und kann leicht auf die Wabenstruktur fallen oder sich neigen, da die Unterstützung verloren geht. Wenn innere Gravuren oder Löcher noch geschnitten werden müssen, wird der Brennpunkt ungenau, weil das Teil nicht mehr auf der kalibrierten Höhe liegt.
Konfigurieren Sie Ihre Softwareebenen stets so, dass sie einer “von innen nach außen”-Reihenfolge folgen: Gravieren Sie zuerst den Text, schneiden Sie dann die inneren Löcher, und beenden Sie mit dem äußeren Umriss. Dies hält das Werkstück so lange wie möglich mit der größeren fixierten Platte verbunden und stellt sicher, dass jedes feine Detail erzeugt wird, während das Material perfekt flach auf der überprüften Brennebene bleibt. Wenn das Teil schließlich herausfällt, ist die Arbeit des Lasers abgeschlossen und die Geometrie bleibt intakt.
Aber was sollten Sie tun, wenn Sie beim Schneiden ein Flackern von orangem Licht unter der Düse bemerken?
Aufflackern vs. echte Brände: Erkennen, wann der Not-Aus zu betätigen ist
Das Verdampfen von Material mit einem fokussierten Strahl erzeugt natürlicherweise etwas “Flare”, was zeigt, dass die Physik korrekt funktioniert. Ein Aufflackern erscheint als eine kurze, kerzenähnliche Flamme, die dem Laserkopf nachläuft; meistens handelt es sich lediglich um Gase aus Holz oder Acryl, die kurzzeitig entzündet werden, bevor die Luftunterstützung sie löscht. Dieses Verhalten ist normal, wenn Ihre Belüftung den Rauch wirksam ableitet. Sie bleiben an der Maschine, beobachten den Prozess aufmerksam und lassen das Programm weiterlaufen.
Für ein tieferes Verständnis darüber, wie jedes Maschinenelement die Schneidstabilität und die Sicherheitsüberwachung beeinflusst, können Sie sich die Laserschneidmaschinen-Komponenten von ADH Machine Tool ansehen, die erklären, wie robuste CNC-Systeme und Präzisionsbaugruppen dazu beitragen, einen gleichbleibenden Betrieb in anspruchsvollen industriellen Umgebungen aufrechtzuerhalten.
Ein echter Brand verhält sich anders: Er bleibt bestehen, nachdem sich der Laserkopf entfernt hat, oder beginnt größer zu werden und steigt in Richtung des Portals auf. Wenn die Flamme länger als eine Sekunde anhält oder beginnt, die Unterseite des Laserkopfs zu berühren, drücken Sie sofort den Not-Aus. Öffnen Sie den Deckel nicht sofort, da ein plötzlicher Sauerstoffzufluss eine kleine Glut in eine konzentrierte Flamme verwandeln kann. Halten Sie einen Feuerlöscher oder eine Sprühflasche mit Wasser griffbereit, denken Sie aber daran, dass Ihr Hauptziel darin besteht, die Hitze zu kontrollieren, bevor sie die empfindlichen optischen Komponenten der Maschine erreicht.
Sobald Sie den Unterschied zwischen einem sicheren Schnitt und einem gefährlichen erkennen können, wechseln Sie vom nervösen Beobachter zum erfahrenen Bediener. Sie kämpfen nicht mehr mit der Software, sondern respektieren das physikalische Verhalten des Strahls. Nach dem Überprüfen des Fokus, dem Sichern des Materials und dem Bestätigen des korrekten Luftstroms raten Sie nicht mehr anhand einer Anzeige – Sie lenken das Licht selbst. Schließen Sie den Deckel, halten Sie Ihre Hand in der Nähe des Stopps und lassen Sie den Prozess laufen; Sie haben sich den Moment verdient, eine makellose Kante zu erleben.