
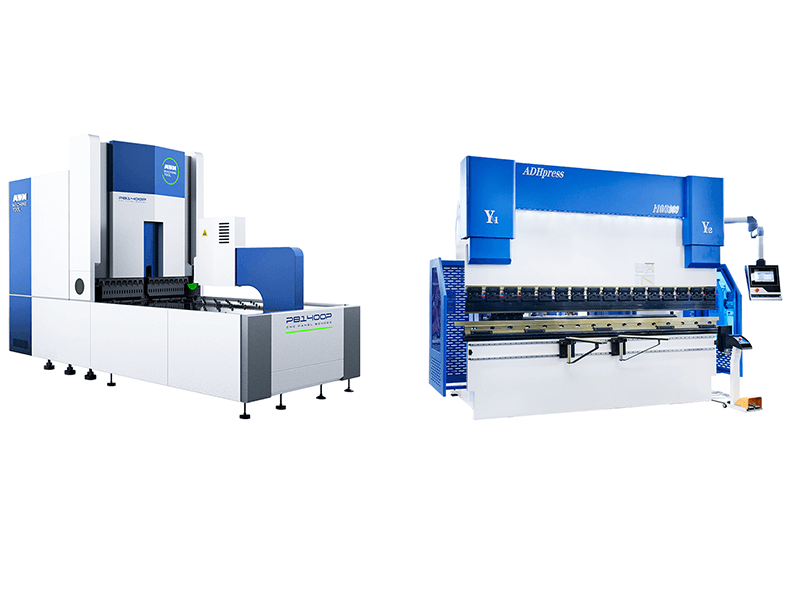
Stellen Sie sich für zehn Minuten hinter Ihren besten Bediener. Beobachten Sie, wie er ein Gehäuse aus 16-Gauge-kaltgewalztem Stahl durch eine Sequenz von sechs Biegungen manövriert. Er dreht das Blech. Er richtet es am Hinteranschlag aus. Er tritt auf das Pedal, fängt den Rückschlag ab und wiederholt den Vorgang.
Sie denken, Sie beobachten ein vielseitiges Arbeitstier, das seinen Unterhalt verdient. In Wirklichkeit sehen Sie einen Margenkiller, der Ihren Gewinn mit jeder manuellen Blechdrehung weiter auffrisst.
Seit Jahrzehnten betrachten wir die Abkantpresse als das unangefochtene Zentrum des Fertigungsuniversums. Sie ist die erste Maschine, die eine Werkstatt kauft, und die Standardlösung für jedes gefaltete Teil auf dem Produktionsplan. Ganz gleich, ob es sich um eine herkömmliche Presse oder eine moderne handelt CNC-Abkantpressen, – sie für jede dünnwandige Halterung und jedes komplexe Paneel standardmäßig zu verwenden, ist keine Strategie. Es ist eine Produktionssteuer – und Sie zahlen sie in Rüstminuten, WIP-Engpässen und Bedienermüdung.
Warum die Behandlung der Abkantpresse als “universeller Standard” eine versteckte Produktionssteuer ist
Die Annahme vom “vielseitigen Arbeitstier” und wo sie stillschweigend scheitert
Die meisten Werkstätten kaufen eine Abkantpresse, weil sie sich sicher anfühlt. Man kann morgens eine 1/4-Zoll-Stahlplatte und nachmittags einen 20-Gauge-Aluminiumwinkel bearbeiten. Sie ist der unangefochtene König der reinen Kraft.
Aber genau diese Schweizer-Messer-Vielseitigkeit blendet uns für das schleichende Bluten. Wir nehmen an, dass, weil eine Maschine tun ein 2-mm-Elektronikgehäuse biegen kann, sie befinden sollte. Es ist, als würde man einen Vorschlaghammer benutzen, um einen Ziernagel einzuschlagen. Das Werkzeug erledigt die Aufgabe technisch gesehen, aber der Kollateralschaden für Ihre Zykluszeiten ist enorm. Eine Standard-Abkantpresse benötigt einen Werkzeugwechsel von 45 Minuten, um von einer engen Radiushalterung zu einer tiefen Box zu wechseln. Wenn Sie die Presse als universellen Standard betrachten, zwingen Sie Ihre Werkstatt zu riesigen, unflexiblen Losgrößen, nur um diese Rüstzeit zu amortisieren. Sie betreiben keine schlanke Fertigung; Sie betreiben ein Lager für ungebogenes Metall.
Verdeckt Vielseitigkeit Ihre eigentlichen Produktionsengpässe?
Gehen Sie durch die Werkstatt und sehen Sie sich die Paletten an, die vor der Biegeabteilung gestapelt sind. Wir sehen einen Haufen ungebogener 14-Gauge-kaltgewalzter Bleche und gehen davon aus, dass wir mehr Tonnage brauchen. Wir kaufen eine weitere Presse. Wir versuchen, einen weiteren Bediener einzustellen.
Aber die Stößelgeschwindigkeit war nie das Problem. Der Engpass ist die menschliche Varianz.
Beobachten Sie, wie der erfahrene Bediener erneut ein großes, biegeschlaffes Blech handhabt. Jedes Mal, wenn er das Blech manuell dreht, verursachen Schwerkraft und Ermüdung eine Abweichung. Über eine Acht-Stunden-Schicht hinweg ermüden die Schultern, die Präzision nimmt ab, und das theoretische Maximum von 900 Biegungen pro Stunde sinkt stillschweigend auf die Hälfte. Die Vielseitigkeit der Maschine verdeckt eine brutale Realität: Sie bezahlen Facharbeiterlöhne für Materialhandhabung. Die Presse bestimmt nicht Ihr Produktionstempo – der menschliche Körper tut es.
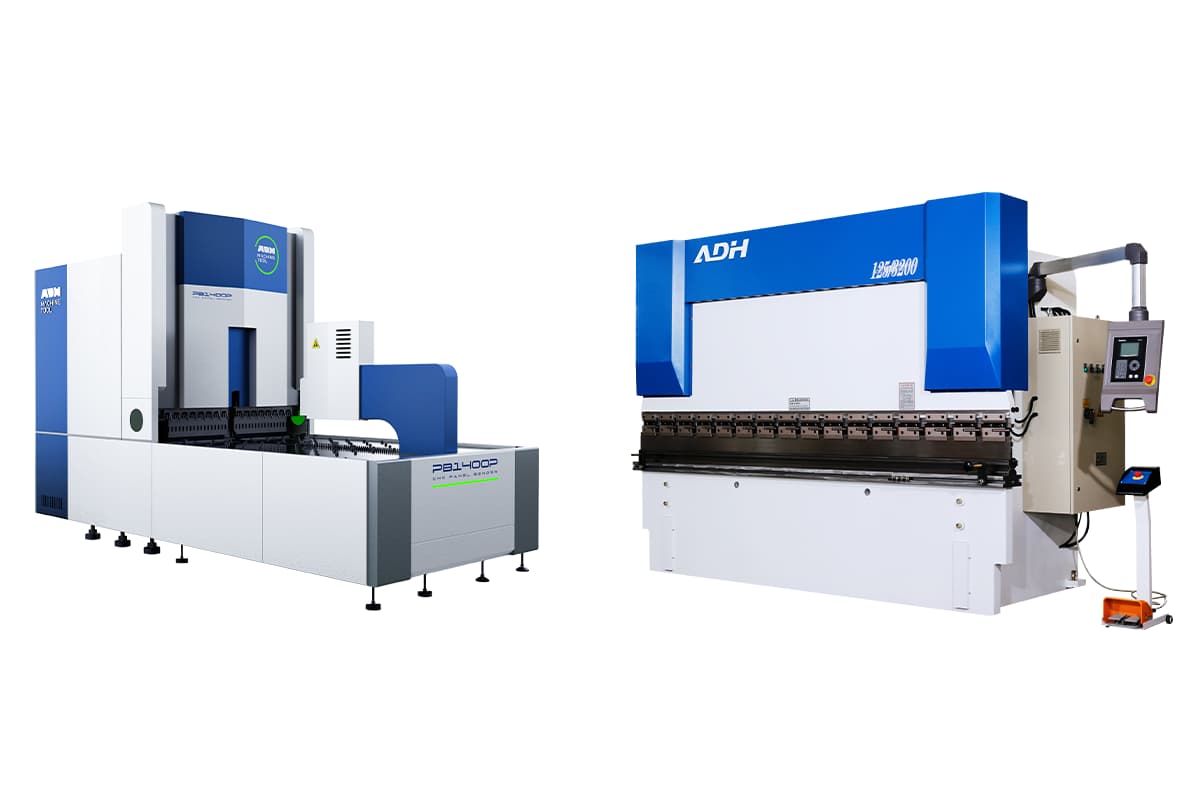
Kaufen Sie rohe Tonnage, oder kaufen Sie Durchsatz und Gestaltungsfreiheit?
A Tafelfalzmachine kehrt diese Dynamik völlig um. Es ist ihm egal, ob Sie eine Charge von fünf oder fünftausend Stück bearbeiten. Da es universelle Werkzeuge zum Biegen des Blechs verwendet, anstatt einen Stempel in eine V-Matrize zu treiben, schrumpfen die Rüstzeiten von Stunden auf Minuten.
Die Maschine bearbeitet das Teil nur einmal. Sie spannt das Blech ein, dreht es automatisch und biegt komplexe Geometrien mit einer Taktrate von bis zu 17 Biegungen pro Minute. Lösungen wie ein(e) Plattenbieger mit Druckarm entfernen die menschlichen Hände aus dem Prozess und verwandeln eine chaotische, ermüdungsanfällige Kunst in eine vorhersehbare, automatisierte Fertigungszelle. Die Abkantpresse hat nach wie vor eine wichtige Aufgabe auf dem Werkstattboden, aber eine spezialisierte – ausschließlich für dicke Bleche und extreme Sonderprofile über 3 mm oder 4 mm Materialstärke. Für den Großteil der Dünnblecharbeiten ist die Abkantpresse nicht länger die Standardlösung. Sie ist ein Nachteil.
Rechnen Sie nach: Beobachten Sie morgen Ihren besten Bediener. Ziehen Sie die Zeit ab, in der der Stößel sich tatsächlich bewegt, von seiner Gesamtschichtzeit ab. Die verbleibende Zahl – die Stunden, die mit Werkzeugwechseln, Blechdrehungen und Winkelkontrollen verbracht werden – ist Ihre tägliche Produktionssteuer.
Die Physik der Biegung: Werkzeugbewegung vs. Werkstückbewegung
Beobachten Sie einen Bediener, der ein 4×8-Fuß-Blech aus 14-Gauge kaltgewalztem Stahl am Anschlag einer Abkantpresse ausrichtet. Das Pedal wird betätigt, der Stößel fährt herab und das gesamte Blech schwingt wild in die Luft. Die Maschine steht still; das Metall ist das, was sich bewegt. Diese physikalische Realität ist der grundlegende Fehler in unserer Herangehensweise an das Biegen hoher Stückzahlen.
Warum garantiert das Einführen eines Stempels in eine Matrize diesen Fehler?
Wie Abkantpressen Kraft ausüben: was das Stempel-und-Matrizen-Modell tatsächlich begrenzt
Eine standardmäßige 100-Tonnen-Abkantpresse treibt einen oberen Stempel in eine untere V-Matrize. Um eine 90-Grad-Biegung zu erreichen, muss sich das Blech um diesen Stempel nach oben biegen. Wenn Sie einen 24-Zoll-Flansch biegen, schwingt dieser gesamte zwei Fuß lange Stahlabschnitt mit der Geschwindigkeit des Stößels nach oben. Der Bediener muss diesen schwingenden Metallbogen manuell stützen und dabei die Geschwindigkeit der Maschine perfekt anpassen. Wenn er zu langsam anhebt, biegt sich das Material gegen die Matrize zurück und verformt das Profil. Wenn er zu schnell anhebt, überbiegt er den Winkel. Wir nennen das “Bedienergeschick”.”
Was Sie tatsächlich sehen, ist ein Margen-Killer, der Ihren Gewinn einen manuellen Teile-Dreh nach dem anderen bluten lässt.
Wie verändert sich die Rechnung, wenn man diese Bewegung umkehrt?
Wie Tafelformer Material manipulieren: warum das Halten des Rohlings die Gleichung verändert
Schauen Sie nun in eine Schwenkbiegemaschine. Die Maschine klemmt das flache Blech genau in der Mitte fest. Das Material bleibt völlig flach und stationär, während sich die Biegewangen – die Werkzeuge – auf und ab bewegen, um die Kanten zu biegen. Die Maschine positioniert den Zuschnitt genau einmal an der Mittellinie, bevor alle vier Seiten gebogen werden. Da das Blech nicht durch die Luft schwingt, können die integrierten Sensoren der Maschine die Materialstärke, Temperaturschwankungen und Streckgrenze in Echtzeit messen und die Kraft sofort anpassen, um eine Wiederholgenauigkeit von +/-0,004 Zoll zu erreichen. Die Maschine führt die Bewegung aus, die Maschine führt die Messung durch und das Teil bleibt fest an seinem Platz.
Indem der Zuschnitt fixiert bleibt, isoliert die Schwenkbiegemaschine die Biegung von den äußeren Maßungenauigkeiten des Zuschnitts.
Was passiert, wenn man dies auf ein schweres, instabiles Blech hochskaliert?
Warum die Schwerkraft plötzlich zu einer Belastung bei großen, dünnen Blechen wird
Nehmen Sie eine 36×72-Zoll-Türplatte aus 18-Gauge-Edelstahl. Auf einer Abkantpresse kämpft die Schwerkraft gegen Ihren Bediener, sobald er sie anhebt. Wenn der Stößel herabfährt, führt das schiere Gewicht des überhängenden Materials dazu, dass es durchhängt. Wenn die Biegung beginnt, versucht der Bediener, dieses massive, instabile Blech nach oben zu schwenken. Das Material hinkt hinterher, peitscht und biegt sich unter seinem eigenen Gewicht zurück. Das Ergebnis ist ein verbogener Flansch und ein Ausschussteil.
Das Klemmsystem der Schwenkbiegemaschine eliminiert dies vollständig.
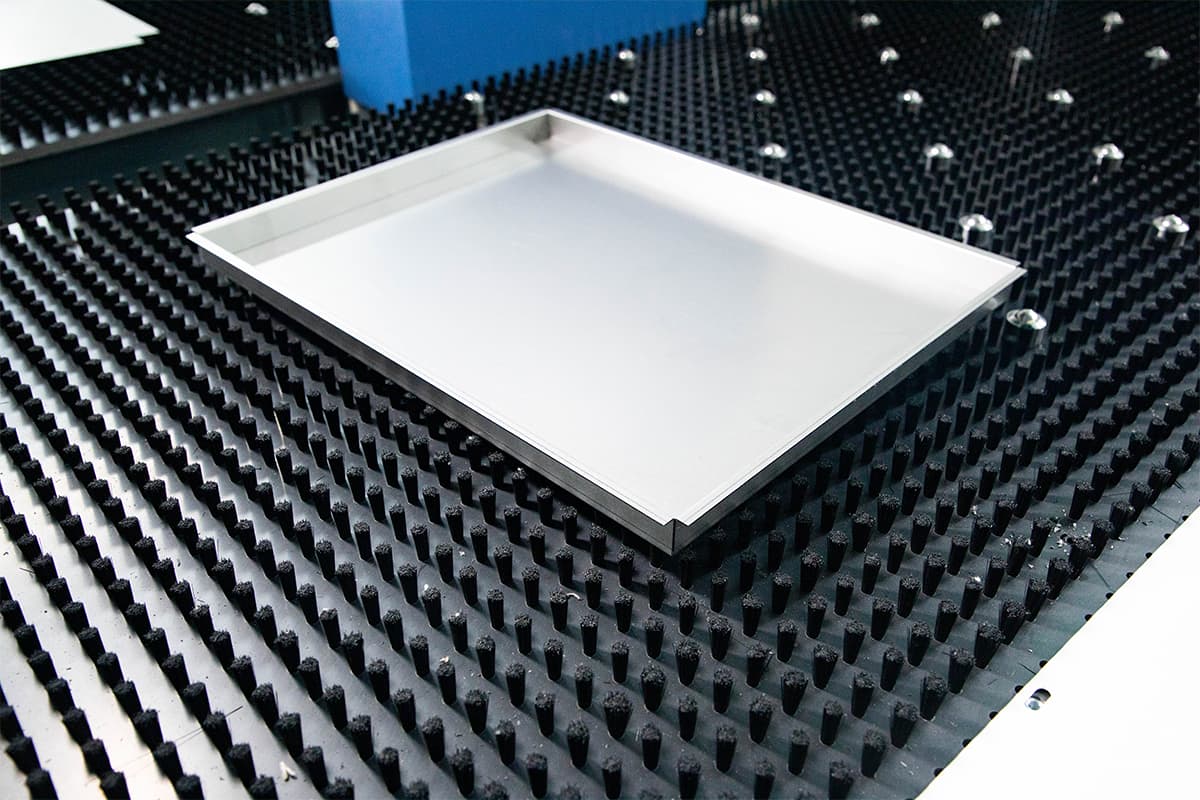
Das Blech wird flach auf einem Bürstentisch unterstützt. Die Schwerkraft wird neutralisiert, weil das Material niemals die horizontale Ebene verlässt. Wir geben dem Bediener die Schuld für eine verzogene Kante, aber die Physik der Maschine hat ihn zum Scheitern verurteilt.
Wie wirkt sich dieser physische Kampf auf das Ende einer Schicht aus?
Die Toleranzlücke, die erst nach Teil Nummer 500 erscheint
Um 8:00 Uhr morgens kann ein ausgeruhter Bediener eine Toleranz von +/- 1 Grad bei einem komplexen Gehäuse aus 16-Gauge erreichen. Er richtet den Rohling für jeden einzelnen Biegevorgang perfekt am Anschlag aus. Um 14:00 Uhr, nach dem Kampf mit zwei Tonnen Stahl gegen die Schwerkraft, brennen die Schultern und die Konzentration lässt nach. Er dreht das Blech. Das Metall trifft beim dritten Biegevorgang leicht schief auf den Anschlag. Dieser Fehler potenziert sich durch die Biegungen vier, fünf und sechs. Teil Nummer 500 gleicht nicht Teil Nummer 1. Da eine Abkantpresse bei einer Kastenbiegung eine Positionierung von allen vier Seiten erfordert, ist jede manuelle Berührung eine Möglichkeit, Abweichungen einzuführen. Der Tafelformer, der nur einmal von der Mitte aus positioniert, eliminiert die menschlichen Hände aus der Gleichung.
Rechnen Sie nach: Beobachten Sie morgen Ihren besten Bediener. Ziehen Sie die Zeit ab, in der der Stößel sich tatsächlich bewegt, von seiner Gesamtschichtzeit ab. Die verbleibende Zahl – die Stunden, die mit Werkzeugwechseln, Blechdrehungen und Winkelkontrollen verbracht werden – ist Ihre tägliche Produktionssteuer.

Bedienerabhängigkeit, Rüstzeit und die Kosten menschlicher Abweichungen
Stellen Sie sich für eine volle achtstündige Schicht mit einer Stoppuhr hinter Ihren Hauptbediener. Stoppen Sie nicht, wie schnell der Hub sich bewegt. Stoppen Sie alles andere.
Wie viel Ihrer angenommenen Zykluszeit wird tatsächlich mit dem Wechsel von V-Matrizen verbracht?
Eine Zeitstudie an einer Standard-Abkantpresse mit 100 Tonnen, die eine Mischung aus 16-Gauge-Gehäusen und 12-Gauge-Halterungen bearbeitet, offenbart eine brutale Wahrheit: Die Maschine biegt nur 30% des Tages tatsächlich Metall. Um von einer 1/2-Zoll-V-Matrize zu einer 1-Zoll-V-Matrize zu wechseln, muss der Bediener den oberen Stempel lösen, die schwere untere Matrize herausziehen, das Bett reinigen, das neue Werkzeug einsetzen, es festklemmen und ein Testteil biegen, um den Winkel zu überprüfen. Er biegt eine Kante, holt den Winkelmesser heraus und justiert die Bombierung. Was Sie tatsächlich sehen, ist ein Margen-Killer, der Ihren Gewinn einen manuellen Teile-Dreh nach dem anderen bluten lässt.
Abkantpressen erfordern für jedes spezifische Profil abgestimmte Wechsel von Stempel und Matrize. Wenn Ihr Zeitplan vorsieht, vor dem Mittagessen fünf verschiedene Teile zu fertigen, verbringt die Maschine mehr Zeit mit Umrüstarbeiten als mit der Erzeugung von Umsatz. Ein Werkzeugwechsel von 45 Minuten über drei Schichten ist nicht nur Stillstandszeit; er ist ein permanenter Engpass, der Ihre minimal rentable Losgröße vorgibt. Sie werden zur Überproduktion gezwungen – Sie biegen 50 Teile, obwohl der Kunde nur 10 bestellt hat –, nur um die Rüstkosten zu amortisieren.
Wenn wir akzeptieren, dass Rüstzeit der dominierende Kostenfaktor bei der Kleinserienfertigung ist, was passiert, wenn wir die körperliche Belastung berücksichtigen, die beim Bedienen der Maschine nach dem Einrichten entsteht?
Ergonomie als harte Grenze für den täglichen Durchsatz
Ein 4×8-Fuß-Blech aus 14-Gauge kaltgewalztem Stahl wiegt etwa 100 Pfund. Das Biegen eines einfachen Kastenprofils erfordert, dass der Bediener dieses Gewicht viermal hintereinander anhebt, stützt und dreht. Rechnen Sie das für eine Charge von 200 Teilen aus. Dieser Bediener wuchtet im Laufe einer einzigen Schicht manuell 40 Tonnen Stahl.
Um 8:00 Uhr trifft er die Anschläge mit Präzision. Um 14:30 Uhr sind die Schultern überlastet, der Rücken schmerzt, und die Mikroanpassungen, die das Blech perfekt rechtwinklig halten, beginnen nachzulassen. Er dreht das Blech, trifft die Anschläge einen Millimeter zu weit. Der Biegewinkel ist falsch, das Teil Ausschuss, und die Laserzeit im Vorprozess komplett vergeudet. Ergonomie ist kein Schlagwort aus der Personalabteilung; sie ist eine harte, mathematische Grenze für Ihren Tagesdurchsatz. Eine Abkantpresse mag mechanisch zu 900 Biegungen pro Stunde fähig sein, doch der menschliche Körper kann die erforderliche Materialhandhabung nicht dauerhaft leisten.
Wenn physische Ermüdung unser Tagesvolumen begrenzt, wie viel unseres verbleibenden Gewinns hängt dann ausschließlich von der unsichtbaren Erfahrung der Person ab, die das Blech zieht?
Das Risiko des “Stammeswissens”: Was passiert, wenn Ihr erfahrener Bediener in den Ruhestand geht?
Beobachten Sie Ihren 20-jährigen erfahrenen Bediener, wie er eine Serie von Gehäusen aus 5052-Aluminium fertigt. Er unterlegt die Matrize mit einem Stück Papier, stellt die Bombierung nach Gefühl ein und hält den Hub eine halbe Sekunde an, bevor der Stempel ganz unten ist, um Risse entlang der Walzrichtung zu vermeiden. Das ist Stammeswissen – und es ist das gefährlichste Vermögen in Ihrer Bilanz.
Wenn ein Betrieb auf das Muskelgedächtnis einer einzelnen Person angewiesen ist, um geschlossene Präzision zu erreichen, ist der Fertigungsprozess nicht unter Kontrolle. Er wird als Geisel gehalten. Abkantpressen erfordern, dass der Bediener Materialabweichungen ausgleicht—Rückfederung, Faserrichtung und Zugfestigkeitsschwankungen—nach Sicht und Gefühl. Wenn dieser erfahrene Bediener in Rente geht, krankheitsbedingt ausfällt oder für einen Dollar mehr die Stunde auf die andere Seite der Stadt wechselt, verdreifacht sich Ihre Ausschussquote über Nacht. Intuition lässt sich nicht skalieren. Sie können das Gefühl eines Veteranen für Metall nicht auf einen neuen Mitarbeiter herunterladen.
Wenn menschliche Schwankungen und Rüstzeiten die Anker sind, die die Rentabilität einer Abkantpresse herunterziehen, was passiert mit der Rechnung, wenn die Maschine sich selbst konfiguriert?
Programmierung von Biegezellen: Wenn sich die Rüstzeitkosten mathematisch umkehren
Eine moderne Biegeanlage erhält eine neue Auftragsdatei. Ohne eine Sekunde Eingriff des Bedieners passt das universelle Spannwerkzeug automatisch seine Länge präzise an das neue Profil an. Es müssen keine V-Matrizen gewechselt, keine Stempel ausgerichtet werden. Die Rüstzeit sinkt von 45 Minuten auf null.
Da die Maschine universelle Standardwerkzeuge zum Biegen des Blechs verwendet, kehren sich die Kosten für den Wechsel von einer Großserie zu einer Losgröße von eins mathematisch um. Die Schwenkbiegemaschine misst automatisch die Blechdicke und erkennt temperaturbedingte Verformungen, wobei sie ihre Kraft sofort anpasst, um eine Wiederholgenauigkeit von +/-0,004 Zoll zu erreichen. Sie führt bis zu 17 Biegungen pro Minute unbeaufsichtigt aus, während der Bediener lediglich flache Zuschnitte einlegt und fertige Teile entnimmt. Die Maschine absorbiert die Abweichungen, die Menschen nicht sehen können, und verwandelt eine chaotische Kunst in eine vorhersehbare Wissenschaft.
Rechnen Sie nach: Beobachten Sie morgen Ihren besten Bediener. Ziehen Sie die Zeit ab, in der der Stößel sich tatsächlich bewegt, von seiner Gesamtschichtzeit ab. Die verbleibende Zahl – die Stunden, die mit Werkzeugwechseln, Blechdrehungen und Winkelkontrollen verbracht werden – ist Ihre tägliche Produktionssteuer.
Die Geometrie-Grenze: Biegen als Strategie der nachgelagerten Montage
Schraubenlose Gehäuse und Schnappverbindungen in großem Maßstab ermöglichen
Ein mittelständischer Hersteller von HLK-Anlagen hat kürzlich drei Monate technischer Entwicklungszeit investiert, um ein Standardgehäuse aus verzinktem 18-Gauge-Stahl neu zu konstruieren. Alle Schweißpunkte und Nietlöcher wurden entfernt und durch Verzahnungen und Schnappkanten ersetzt. Für den traditionellen Werkstattleiter klingt das Anhalten der Produktion zum Neuzeichnen eines funktionierenden Teils nach theoretischem Unsinn. Doch als das neu konstruierte Flachteillayout auf die Biegeanlage traf, eliminierte das Unternehmen 85% seiner nachgelagerten Montageschritte.
Die universellen Biegewerkzeuge der Anlage bewegen sich auf eine Weise, die eine herkömmliche Kombination aus Stempel und Matrize nicht leisten kann. Da die Klinge das Material streicht, anstatt es in eine V-Matrize zu pressen, können ein negativer Rückflansch, eine flachgedrückte Falz und ein 90-Grad-Bogen an derselben Kante ohne Werkzeugwechsel ausgeführt werden. So entsteht eine automatisierte Montagemaschine. Sie formen nicht mehr nur Metall, Sie verlagern den Befestigungsprozess nach oben – in das Flachmuster.
Der wahre ROI einer Biegeanlage wird nicht an der Biegestation gemessen, sondern in der Schweißabteilung, die Sie nicht länger benötigen.
Die nachgelagerte Montagestrafe, die niemand im Arbeitsplan vermerkt
Gehen Sie in Ihren Montagebereich und beobachten Sie, wie ein Techniker eine elektrische Box aus 16-Gauge-kaltgewalztem Stahl in eine Schweißvorrichtung zwingt. Er spannt sie ein, heftet die Ecken, schleift die Nähte glatt und wischt den Staub ab. Was Sie tatsächlich sehen, ist ein Margenkiller, der Ihren Gewinn mit jedem manuellen Wendeschritt bluten lässt.
Die meisten Arbeitspläne behandeln Biegen und Montage als isolierte Einheiten. Der Abkantpressenbediener erreicht seine Standardrate, sodass die Biegeabteilung profitabel aussieht. Aber da die Abkantpresse eine geschlossene Ecke mit Schnappverbindung nicht leicht formen kann, ohne mit dem Oberbalken zu kollidieren, erfordert das Teil separate Stücke, was einen Schweißer erfordert, was Schleifen erfordert, was eine sekundäre Endbearbeitung erfordert.
Tafelbieger verarbeiten drei- bis fünfmal mehr Paneele pro Stunde als Abkantpressen bei einfachen Gehäusen und umgehen diese "Steuer" vollständig. Aber die Rechnung erfordert absolute Verpflichtung zur Geometrie. Wenn Ihre CAD-Abteilung auch nur eine manuelle Umschlagfalte an einem komplexen Gehäuse aufgrund einer Vorrichtungslücke belässt, fällt der Durchsatz um 40%. Das Teil landet trotzdem auf einer Werkbank und wartet auf einen Menschen mit einem Hammer. Sie können keinen Tafelbieger kaufen und Ihre alten Flachmuster für Abkantpressen verwenden. Wenn Sie das tun, haben Sie gerade eine sehr teure Möglichkeit gekauft, Ihr Schweiß-Engpass schneller zu füttern.
Wenn komplexe Geometrie zu einer Schwachstelle der Abkantpresse gegenüber einem Vorteil des Tafelbiegers wird
Betrachten Sie einen Arbeitsplan für ein Architekturpaneel mit sechs aufeinanderfolgenden Biegungen an einer einzigen Kante. Auf einer Abkantpresse berichten 62 % der Werkstätten, die Teile mit mehr als vier Biegungen herstellen, von Ausschussraten zwischen 15 % und 20 %. Der Bediener misst von zuvor gebogenen Flanschen aus, was bedeutet, dass sich die Toleranzkette mit jedem Schlag summiert. Bei der sechsten Biegung ist der Flansch um einen Millimeter nicht rechtwinklig. Sie drehen das Blech um. Es passt bei der Montage nicht zusammen, und der gesamte Zuschnitt landet im Schrottbehälter.
| Maschinentyp | Referenzmethode | Typische Ausschussrate (Mehrfachbiegungsteile) | Toleranzverhalten |
|---|---|---|---|
| Abkantpresse | Richtet sich nach vorherigen Biegungen | 15 %–20 % | Toleranzen stapeln sich mit jeder Biegung |
| Paneelbiegemaschine | Richtet sich vom Zentrum des flachen Rohlings aus | 2%–3% | Kein kumulativer Toleranzaufbau |
Die Maschine absorbiert die geometrische Komplexität.
Aber der Tafelbieger ist kein Zaubermittel; er ist durch seine eigenen starren Kinematiken eingeschränkt. Wenn eine Werkstatt eine gemischte Charge von 1mm bis 4mm maßgefertigten Halterungen verarbeitet, die akute 30-Grad-Winkel oder große Radiusausbuchtungen erfordern, kommt der Tafelbieger ins Stocken. Seine Biegeklingen sind für 90-Grad- und 180-Grad-Schwenks optimiert.
| Szenario / Fähigkeit | Paneelbiegemaschine | Abkantpresse mit ATC |
|---|---|---|
| Optimierte Biegewinkel | 90° und 180° | Flexibles, winkelabhängiges Werkzeug |
| Akute 30°-Winkel | Begrenzte Fähigkeit | Starke Fähigkeit |
| Großer Radius / Individuelle Geometrien | Begrenzt durch Spannvorrichtung des Blechhalters | Spezialwerkzeuge verfügbar |
| Gemischte Blechstärken (1 mm–4 mm) Individuelle Halterungen | Leistungseinschränkungen | Hohe Anpassungsfähigkeit |
| Rentabilität bei stark gemischten, extrem individuellen Arbeiten | Niedriger | 25% höhere Rentabilität |
Die offene Architektur der Abkantpresse ermöglicht spezialisierte Schwanenhalsstempel und kundenspezifische Unterwerkzeuge, die selbst seltsame Geometrien bewältigen können, die der Niederhalter einer Schwenkbiegemaschine nicht einspannen kann. Die wahre Trennlinie ist nicht nur das Volumen, sondern die spezifischen geometrischen Grenzen des Materials, das Sie biegen.
Rechnen Sie nach: Ziehen Sie den Ablaufplan für Ihr Gehäuse mit höchstem Volumen und berechnen Sie die gesamten Arbeitsminuten, die für das Schweißen, Schleifen und Vernieten der Ecken aufgewendet werden. Diese verbleibende Zahl – die Stunden, die mit dem Wechseln von Werkzeugen, dem Wenden von Blechen und dem Prüfen von Winkeln verbracht werden – ist Ihre tägliche Produktionssteuer.
Wo Paneelbiegemaschinen versagen – und Abkantpressen wieder die Führung übernehmen
Lassen Sie uns einen Moment von der Fantasie der vollautomatischen Produktion zurücktreten. Stellen Sie sich vor, Sie stehen auf Ihrer Fertigungsfläche und beobachten eine halbe Million Dollar teure Paneelbiegemaschine, die den ganzen Morgen mühelos 18-Gauge-Gehäuse faltet. Es fühlt sich wie die Zukunft an. Es fühlt sich an, als hätten Sie den Fachkräftemangel endlich besiegt. Doch dann landet ein Arbeitsauftrag auf dem Tisch, der eine Viertelzoll-A36-Stahlhalterung mit einem 8-Zoll-Rückflansch vorsieht. Plötzlich wirkt diese elegante Falzklinge wie ein Plastikmesser gegen eine Ziegelwand. Die Illusion universeller Automatisierung zerbricht. Sie werden zurück in die brutale Realität der Metallbearbeitung gezwungen: Manche Teile erfordern schlicht und einfach Tonnage und offenen Raum. Hier hört die Abkantpresse auf, ein altes Nadelöhr zu sein, und wird zu Ihrer einzigen lebensfähigen Rettungsleine.
Die Schwelle für dicke Platten: Bei welchem genauen Blechmaß müssen Sie auf reine Tonnage zurückgreifen?
Eine Paneelbiegemaschine bearbeitet Blech, indem sie eine Klinge entlang der Materialkante gleiten lässt. Sie basiert auf Hebelwirkung. Aber Hebelwirkung hat eine strenge mechanische Obergrenze.
Sobald Sie die Schwelle von 11-Gauge zu 1/4-Zoll-Platten überschreiten, ändern sich die physikalischen Gesetze des Biegens grundlegend. Der Niederhalter der Schwenkbiegemaschine kann eine dicke Platte einfach nicht fest genug klemmen, um ein Verrutschen zu verhindern, wenn die Biegewange Kraft ausübt. Um schwere Blechstärken zu biegen, benötigen Sie keine schwenkende Wange. Sie benötigen reine, unverfälschte vertikale Tonnage, die das Material in eine gehärtete V-Matrize treibt.
Dies ist das unbestrittene Revier der Abkantpresse. Wenn Ihr Arbeitsplan schwere Strukturbauteile, Kufenbasen oder dickwandige Trichter vorsieht, ist die Abkantpresse nicht nur die bessere Option – sie ist die einzige Option. Die Tonnage, die zum Prägen oder Freibiegen dicker Platten erforderlich ist, skaliert exponentiell und erfordert die starre, zweizylindrige hydraulische Kraft, die nur eine herkömmliche Presse bietet. Man kann die Physik nicht mit Servomotoren austricksen.
Tiefe Kästen, schmale Kanäle und der Kollisionstest der Kinematik
Dicke ist eine harte Grenze, aber Geometrie ist eine stille Falle. Paneelbiegemaschinen sind hervorragend geeignet zur Verarbeitung flacher Paneele mit flachen Randkanten. Sie scheitern, wenn das Teil beginnt, sich selbst zu umschließen.
Stellen Sie sich einen tiefen, schmalen 8-Zoll-Kanal vor, der für kundenspezifische Kabelführung verwendet wird. Auf einer Schwenkbiegemaschine muss die Maschine das flache Zentrum des Zuschnitts halten, während die Messer die Kanten hochbiegen. Aber je höher diese Flansche werden und je schmaler das mittlere Stegstück wird, desto weniger Platz bleibt der Maschine physisch. Die Biegeklingen kollidieren mit den bereits gebogenen Flanschen. Die Kinematik blockiert.
Die Abkantpresse übersteht diese Geometrien dank ihrer offenen Bauweise. Sie können einen 10-Zoll-hohen Schwanenhalsstempel und eine schmale Matrize einsetzen. Der Bediener kann die Biegenreihenfolge so wählen, dass der tiefe Kanal vollständig um das Oberwerkzeug herumgeformt wird, ohne eine Kollision zu verursachen. Er dreht das Blech. Er betätigt das Pedal. Das Teil ist fertig. Was Sie hier tatsächlich sehen, ist ein Margenkiller, der Ihre Gewinnmarge mit jedem manuellen Teile-Drehen bluten lässt – es sei denn, die Teilegeometrie lässt keine andere Wahl. Dann ist es einfach der unvermeidliche Preis komplexer Fertigung.
Prototypenläufe und echte Einzelstücke: wenn Automatisierungskosten keine Rolle spielen
Es gibt einen hartnäckigen Mythos, dass die universellen Werkzeuge der Schwenkbiegemaschine sie zur ultimativen Prototyping-Maschine machen. Das ist eine gefährliche Annahme.
Schwenkbiegemaschinen erfordern makellose, perfekt entwickelte Abwicklungen. Wenn ein Prototyp eine schnelle Biegung zu Testzwecken, einen ungenormten Radius oder einen spitzen 30-Grad-Winkel erfordert, um ein Platzproblem zu überprüfen, verweigert die Software der Schwenkbiegemaschine oft die Ausführung ohne umfangreiche Programmierungsanpassungen. Die Maschine ist eine Montagelinie, und Montagelinien hassen Ausnahmen.
Wenn Sie eine Charge von zwei Stück herstellen, spielt die automatisierte Einrichtungsgeschwindigkeit keine Rolle. Die Abkantpresse gewinnt die Oberhand zurück, weil sie im Grunde ein skaliertes manuelles Werkzeug ist. Ein erfahrener Bediener kann ein Schrottstück nehmen, einen speziellen Stempel in den Stößel werfen und einen benutzerdefinierten Winkel nach Augenmaß und Fußpedal in drei Minuten freibiegen. Sie umgehen den Programmierengpass vollständig. In Umgebungen mit extrem hoher Variantenvielfalt und echten Einzelstücken übertrifft die rohe Flexibilität der Abkantpresse die starren digitalen Anforderungen einer Schwenkbiegemaschine bei weitem.
Die robotisierte Abkantpressenzelle: kann sie die Automatisierungslücke effektiv überbrücken?
Wenn die Schwenkbiegemaschine für Großserienbleche zuständig ist und die manuelle Gesenkbiegepresse für schwere Einzelteile, wo bleibt dann die robotic press brake cell? Viele Werkstattbesitzer kaufen einen Roboterarm, um ihre Biegepresse zu bestücken, in der Hoffnung, auf günstige Weise wie von Zauberhand eine Schwenkbiegemaschine zu erschaffen.
In der Realität funktioniert das selten so.
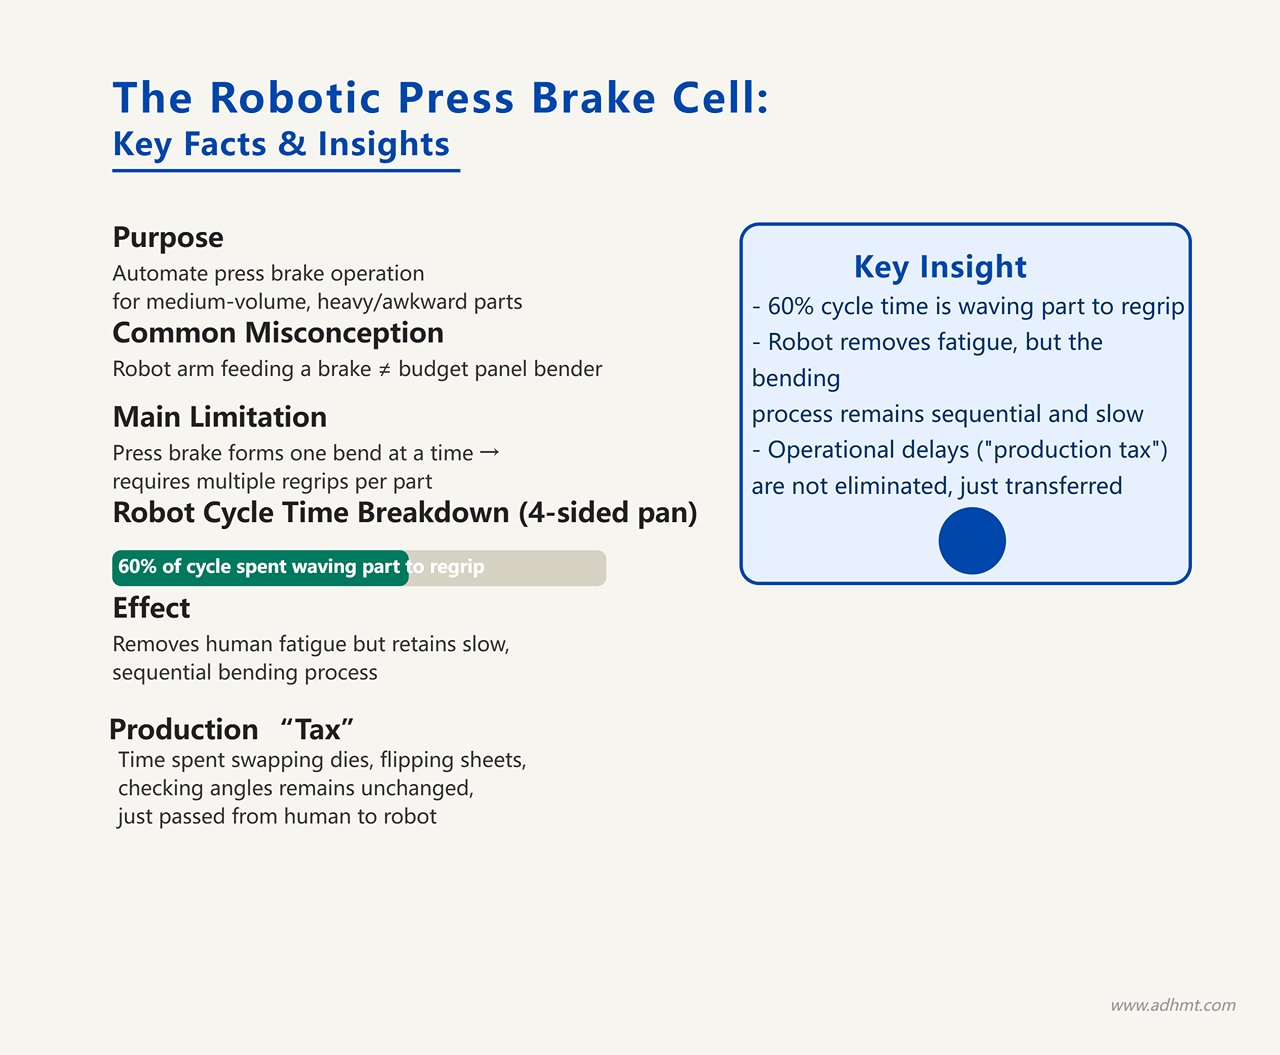
Eine robotergestützte Biegezelle ist unglaublich effektiv für mittlere Stückzahlen schwerer oder unhandlich geformter Teile, die den Rücken eines Bedieners belasten würden. Sie ist jedoch immer noch an die grundlegende Einschränkung der Abkantpresse gebunden: Sie formt eine Biegung nach der anderen. Der Roboter muss das Teil für jeden einzelnen Flansch immer noch entnehmen, neu greifen und wieder einlegen. Es ist zwar Automatisierung, aber eine langsame Automatisierung. Sie eliminiert nicht die sequentielle Natur der Abkantpresse; sie beseitigt lediglich die menschliche Ermüdung.
Rechnen Sie nach: Vergleichen Sie die Zykluszeit einer Roboter-Biegezelle, die eine vierseitige Wanne biegt, mit einer Schwenkbiegemaschine, die dasselbe tut. Der Roboter verbringt 60 % seines Zyklus nur damit, das Teil zum Neugreifen durch die Luft zu bewegen. Diese verbleibende Zahl – die Stunden, die mit dem Wechseln von Werkzeugen, dem Wenden von Blechen und dem Prüfen von Winkeln verbracht werden – ist Ihre tägliche Produktionssteuer, selbst wenn ein Roboter sie bezahlt. Sie haben die Rechnung nicht geändert; Sie haben nur geändert, wer das Heben übernimmt.
Der ROI-Umschlagpunkt und der geometrisch gesteuerte Werkstattboden
High-Mix/Low-Volume vs. Low-Mix/High-Volume: Finden Ihres mathematischen Kipppunkts
Die meisten Werkstattleiter betrachten eine 1 – 750.000 $ teure Schwenkbiegemaschine und gehen davon aus, dass sie 10.000 Teile aus 1,5 mm kaltgewalztem Stahl benötigen, um sie zu amortisieren. Das ist ein grundlegendes Missverständnis darüber, wo die Maschine ihr Geld verdient. Der tatsächliche ROI-Umschlagpunkt liegt nicht im Produktionsvolumen, sondern in der Rüstzeit zwischen den Aufträgen.
Wenn Sie 5.000 einfache U-Kanäle fertigen, wird eine herkömmliche Abkantpresse mit einem festen Bediener diesen Auftrag mit Leichtigkeit bewältigen. Die 45 Minuten Werkzeugwechselzeit verteilen sich auf eine ganze Produktionswoche. Wenn Sie jedoch einen High-Mix-Plan fahren – also Kits von fünf, zehn oder fünfzig komplexen Paneelen mit mehreren positiven und negativen Biegungen – kehrt sich die Rechnung dramatisch um.
Die Universalwerkzeuge der Schwenkbiegemaschine lassen sich in Sekunden einstellen.
Wenn Sie High-Mix-Arbeiten auf einer Abkantpresse ausführen, verbringt die Maschine mehr Zeit mit Rüsten als mit dem Biegen von Metall. Der Kipppunkt tritt genau dann ein, wenn die Kosten menschlicher Schwankungen und Rüststillstände die kapitalbedingte Abschreibung der automatisierten Maschine übersteigen. Wenn Ihr vorgelagerter Laserprozess ausbalanciert ist, gedeiht die Schwenkbiegemaschine gerade bei Kleinserien, weil sie die Rüstzeitstrafe eliminiert, die herkömmliche Pressen lähmt.
Zahlen Sie es nach: Beobachten Sie eine Schicht mit High-Mix-Kits auf Ihrer Presse. Subtrahieren Sie die tatsächliche Biegezeit von den gesamten Schichtstunden. Diese verbleibende Zahl – die Stunden, die für Werkzeugwechsel, Blechdrehen und Winkelprüfungen aufgebracht werden – ist Ihre tägliche Produktionssteuer.
Warum Sie aufhören sollten, nach Maschinenverfügbarkeit und stattdessen nach Teilekomplexität zu disponieren
Betreten Sie eine kämpfende Fertigungshalle, und Sie werden dieselbe Logik bei der Arbeitsverteilung sehen: Ein Auftrag geht an die 130-Tonnen-Presse, weil der Bediener zufällig eingestempelt ist und die Maschine frei steht. So erwürgen Sie Ihre eigene Produktivität.
Routing nach Verfügbarkeit behandelt alle Biegekapazitäten als gleich. Das sind sie nicht. Wenn Sie ein vierseitiges Gehäuse aus 16-Gauge-Blech an eine Abkantpresse schicken, nur um einen Bediener zu beschäftigen, zahlen Sie einen Aufpreis für menschliche Kinematik. Sie drehen das Blech. Sie überprüfen die Rechtwinkligkeit. Sie drehen es wieder. Was Sie tatsächlich beobachten, ist ein Margenkiller, der Ihre Gewinnspanne Teil für Teil durch manuelles Umdrehen ausbluten lässt. Jeder Handgriff ist eine Variable, die Sie nicht kontrollieren können, und jede Variable kostet Geld.
Sie müssen nach Geometrie routen.
Wenn das Teil eine flache Platte mit mehreren Kanteneinfassungen, umgeschlagenen Kanten oder komplexen positiven/negativen Biegefolgen ist, gehört es auf die Schwenkbiegemaschine. Punkt. Wenn das Teil ein tiefer 10‑Zoll‑Kasten, eine 1/4‑Zoll‑Plattenhalterung oder ein Werkstück ist, das segmentiertes Werkzeug und kreative Lösungen erfordert, die eine Biegeklinge physisch nicht reproduzieren kann, gehört es an die Abkantpresse. Wenn Sie diese Disziplin durchsetzen, hören Sie auf, Ihre hochqualifizierten Pressenbediener mit mühsamer Panelarbeit zu verschwenden. Sie reservieren deren teures Können für extrem kundenspezifische Arbeiten und schweres Material, das tatsächlich ihre Expertise erfordert.
Der Hybridansatz: wenn der gleichzeitige Betrieb beider Systeme die einzige richtige Antwort ist
Die Branche sucht nach einer Alles-oder-nichts‑Lösung. Fertiger wollen wissen, ob sie ihre Abkantpressen zugunsten von Schwenkbiegemaschinen aufgeben oder weiter auf herkömmliches Werkzeug setzen sollen. Die nüchterne Realität eines profitablen Werkbodens ist, dass keine der beiden Maschinen im Vakuum bestehen kann.
Eine Schwenkbiegemaschine, die von einem chaotischen Laserschneidplan im Vorfeld abhängt, wird stillstehen und auf Material warten. Eine Abkantzelle, die mit Tausenden einfacher Panels überlastet ist, wird Ihre gesamte Montageabteilung zum Engpass machen. Der Hybridansatz ist kein Kompromiss; er ist die einzige richtige Antwort für einen modernen Hersteller mit hoher Variantenvielfalt. Sie setzen die Schwenkbiegemaschine als Ihre automatisierte Montageeinheit ein – ein Hochgeschwindigkeitstrichter, der den Großteil Ihrer dünnwandigen, hochkomplexen Flachteile ohne menschliche Abweichung verarbeitet.
Das befreit Ihre Abkantpressen, damit sie das tun können, was sie am besten können.
Sie verwandeln die Presse von einem universellen Standardgerät in ein Spezialwerkzeug. Sie wird zum Einsatzort für 1/4‑Zoll‑Plattenstützen, tiefe Kanalgehäuse und Probeläufe, bei denen ein erfahrener Bediener per Augenmaß in drei Minuten einen spitzen Winkel trifft. Sie hören auf, gegen die Physik der jeweiligen Maschine zu kämpfen, und beginnen, sie auszunutzen.
Zahlenanalyse: Überprüfen Sie morgen früh Ihr Routingformular. Identifizieren Sie jedes dünnwandige Panel, das sich derzeit in Ihrer Abkantpressen‑Warteschlange befindet. Berechnen Sie die Arbeitskosten, um diese Teile manuell zu formen, im Vergleich dazu, sie durch eine Schwenkbiegemaschine laufen zu lassen. Die Differenz zwischen diesen beiden Zahlen ist nicht nur eine Einsparung – sie ist der exakte Preis, den Sie dafür zahlen, in der Vergangenheit zu bleiben.
Wenn Sie bewerten, wie Sie Tonnage, Automatisierung und Geometrie in Ihrer Produktion ausbalancieren, sehen Sie sich die detaillierten technischen Spezifikationen und Vergleichsmaterialien im offiziellen Broschüren, an oder treten Sie direkt kontaktieren Sie uns in Kontakt, um Ihre spezifischen Anwendungen und ROI-Ziele zu besprechen.