Betritt man eine beliebige Fertigungswerkstatt, wird die Aufmerksamkeit sofort vom Spektakel gefangen – dem Funkenregen der Laserschneider, die Stahl wie Butter durchtrennen, den Schweißern, die helle, glühende Raupen mit geübter Präzision ziehen. Es ist laut. Es ist heiß. Es sieht genau nach der Art roher, brachialer Metallarbeit aus, die man erwarten würde.
Doch wirf einen Blick nach hinten in der Werkstatt. Dort steht eine massive, leise Maschine, die einer überdimensionierten Guillotine ähnelt. Keine Funken. Keine Flammen. Nur ein gleichmäßiges Summen und ein langsamer, gezielter Abwärtshub.
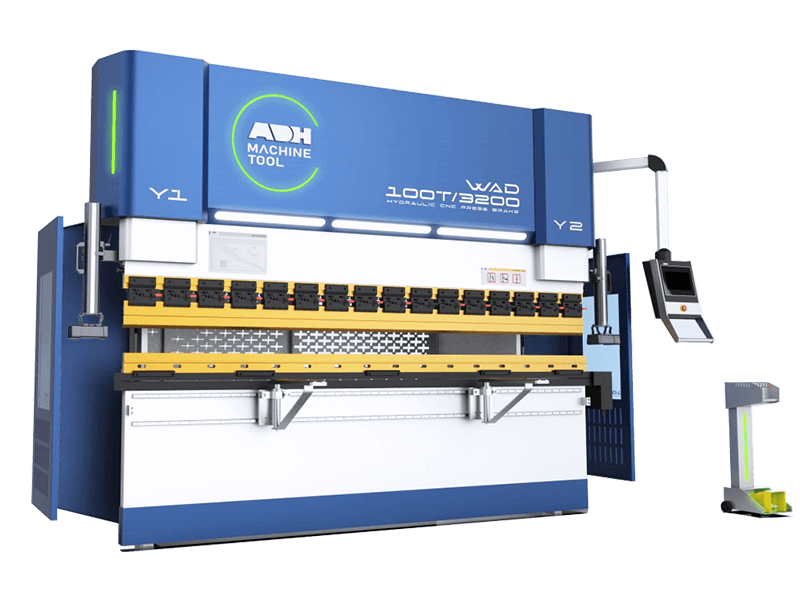
Das ist die Abkantpresse. Und obwohl sie wie der einfachste und unscheinbarste Eisenblock im Raum wirkt, ist sie in Wirklichkeit das mathematisch anspruchsvollste Gerät, das wir besitzen. Ob Standard-Hydraulikmodell oder vollautomatisches CNC-Abkantpressen, – diese Maschine ist das präzise Rückgrat der modernen Blechbearbeitung.
Das eigentliche Problem: “Metall biegen” ist zu vage, um wirklich etwas zu bedeuten
Sag jemandem, dass du Metall biegst, und er stellt sich einen verschwitzten Schmied vor, der mit einem Vorschlaghammer auf einen Amboss schlägt – oder jemanden, der mit einem Brecheisen kämpft. Es klingt nach purem Kraftakt, nicht nach Kopfarbeit. Versuch aber einmal, eine dicke, gewellte Pizzakartonhülle perfekt in der Mitte zu falten, ohne sie vorher einzuritzen. Der Karton wehrt sich. Er wölbt sich in der Mitte. Die Falz läuft aus der Linie. Die Laschen wollen sich nicht ausrichten.
Stell dir nun vor, dieser Pizzakarton wäre ein drei Meter langes Blech aus halb Zoll starkem kaltgewalztem Stahl – und anstelle von leichtem Widerstand drückt er mit zehntausenden Pfund Kraft zurück.
Wenn wir nur eine grobe Falte wollten, könnten wir das Blech an einen Gabelstapler ketten und ziehen. Aber wir brauchen nicht einfach eine Biegung – wir brauchen einen präzisen 90,0°-Winkel, perfekt gerade über eine Länge, die länger ist als ein Pickup, ohne dass der Rest der Platte verzogen wird.
Wenn sie “nur Metall biegt”, warum geben Werkstätten dann sechsstellige Summen für eine aus?
Eine moderne Abkantpresse kann leicht $300.000 oder mehr kosten. Für Außenstehende mag es nach Wahnsinn klingen, eine Viertelmillion Dollar für eine Maschine auszugeben, die sich einfach auf und ab bewegt.
Realitätscheck auf dem Werkstattboden: Neulinge nehmen an, dass dieser hohe Preis schiere Presskraft kauft. Doch rohe Hydraulikleistung ist relativ günstig – man kann eine 50-Tonnen Werkstattpresse zum Preis eines gebrauchten Mittelklassewagens erwerben.
Was sechsstellige Summen rechtfertigt, ist nicht die Kraft – sondern die Fähigkeit, diese Kraft bis auf fünf Tausendstel Zoll genau zu steuern.
Wenn ein 250-Tonnen-Stempel auf eine drei Meter lange Stahlplatte herabsinkt, verformt sich der Maschinenrahmen unter der Belastung. Selbst diese massive Struktur gibt leicht nach, wölbt sich in der Mitte wie ein überladener Bücherboden. Ohne aktive Kompensation – hydraulische Zylinder, die im Maschinentisch eingebettet sind und genau dort nach oben drücken, wo der Rahmen nachgibt – wäre die fertige Biegung an den Enden enger und in der Mitte flacher. Was man also wirklich kauft, ist ein System, das seine eigene strukturelle Durchbiegung in Echtzeit erkennt und sofort ausgleicht. Warum ist dieses Maß an Präzision über die Werkstatt hinaus so wichtig?

Wo begegnet man Abkantpressenteilen, ohne es überhaupt zu wissen?
Denk an das Edelstahl-Sterilisationsfach in einem Operationssaal. Auf den ersten Blick ist es nur eine einfache Metallbox. Aber wenn ihre Ecken auch nur um einen Bruchteil eines Grades – sagen wir ±0,1° – abweichen, schließt der Deckel nicht richtig, der Dampfdruck im Autoklaven baut sich nicht wie vorgesehen auf und die chirurgischen Instrumente im Inneren erreichen möglicherweise keine vollständige Sterilität.
Diese Schale wurde nicht gegossen. Sie begann als vollkommen flaches Stück Metall, das präzise mit einem Laser ausgeschnitten und anschließend sorgfältig zu einer Box geformt wurde.
Du bist von dieser Art unsichtbarer industrieller Origami umgeben. Der Schaltschrank, der die Ampelanlage an der nächsten Kreuzung schützt. Die Edelstahlverkleidung eines Aufzugs. Die Tragkanäle, die die Serverracks stützen, über die deine E-Mails um den Globus geschickt werden. Jedes einzelne Teil hängt davon ab, dass ein flaches Stahlblech mit genau berechneter Kraft in eine V-förmige Matrize gedrückt wird – stark genug, um seine innere Struktur dauerhaft zu verändern, aber nicht so stark, dass es bricht. Wie bestimmen wir also, wo genau dieser Bruchpunkt liegt?
Die Physik der Präzision: Was eine Abkantpresse wirklich tut
Ein drei Meter langes Blech aus Viertelzollstahl erfordert etwa 150 Tonnen Abwärtskraft, nur um überhaupt zu beginnen, sich zu verformen. Das sind 300.000 Pfund Druck, konzentriert entlang einer einzigen Linie, die nicht breiter ist als eine Bleistiftspitze.
Der Stempel und die V-Matrize: Wie liefern Tausende von Pfund Millimetergenauigkeit?
Das obere Werkzeug unserer Maschine – der Stempel – ähnelt einer dicken, stumpfen Klinge. Darunter befindet sich die V-Matrize, ein massiver Stahlblock mit einem präzise gefrästen Kanal, der mittig verläuft. Wenn 300.000 Pfund Kraft ein flaches Blech in diesen Kanal drücken, entfaltet sich im Metall ein heftiger innerer Kampf. Die Außenseite wird unter Spannung gedehnt, während die Innenseite komprimiert und verdichtet wird. Zwischen diesen gegensätzlichen Kräften liegt eine mikroskopische neutrale Achse – eine schmale Grenze, an der Dehnung und Kompression im Gleichgewicht sind. Dieser unsichtbare Drehpunkt entscheidet letztlich über die Stärke und Genauigkeit der gesamten Biegung. Da das Material gleichzeitig gedehnt und komprimiert wird und einem enormen Druck standhält, wie wissen wir den genauen Moment, um die Kraft zu stoppen?
Luftbiegen vs. Aufsetzen: Muss das Metall wirklich den Boden erreichen?

Beobachten Sie einen erfahrenen Bediener, der eine alte mechanische Abkantpresse führt, und Sie könnten sehen, wie er das Blech direkt nach unten treibt, bis es mit einem scharfen metallischen Knall hart auf den Boden der V-Matrize trifft.
Realitätscheck in der Werkstatt: Viele Anfänger gehen davon aus, dass es so einfach ist, einen perfekten 90-Grad-Winkel zu erzielen, wie eine 90-Grad-Matrize zu kaufen und das Metall so lange hineinzudrücken, bis es aufsetzt. In einer modernen Fertigungswerkstatt wird dieser Ansatz jedoch selten verwendet.
Wenn Sie die Dicke eines Blechs verdoppeln, erfordert das Aufsetzen die vierfache Tonnage. Diese exponentielle Zunahme des Widerstands kann den massiven Stahlrahmen der Presse tatsächlich verformen, bevor Sie überhaupt eine präzise Biegung erreichen. Stattdessen setzen die meisten modernen Werkstätten auf das sogenannte "Luftbiegen". Bei dieser Methode drückt der Stempel das Blech in die V-Matrize, ohne dass es den Boden berührt. Stellen Sie sich eine Hängematte zwischen zwei Bäumen vor: Wenn Sie in der Mitte nach unten drücken, bildet der Stoff eine tiefere V-Form, ohne jemals den Boden zu erreichen.
Beim Luftbiegen kommt die Genauigkeit nicht vom Winkel der Matrize, sondern von der exakten Tiefe des Stempelhubes.
Wir formen den Winkel vollständig im freien Raum und verlassen uns darauf, dass der Computer der Maschine die Abwärtsbewegung auf Tausendstel Zoll genau steuert. Hier zeigt eine moderne CNC-Abkantpressen ihren wahren Wert – programmierte Hubtiefe, wiederholbare Anschlagpositionierung und automatische Kompensation für Durchbiegung. Aber wenn das Blech im Grunde zwischen Stempel und Matrize schwebt, was passiert in dem Moment, wenn das massive Werkzeug zurückzieht und der Druck verschwindet?
Rückfederungsberechnung: Wie biegt man Metall, wenn man weiß, dass es zurückfedern wird?
Wenn Sie ein Stück hochfesten Stahl auf präzise 90 Grad biegen und dann den Stempel heben, bleibt der Winkel nicht bestehen – er öffnet sich auf 93 Grad. Metall hat ein Gedächtnis. Wenn der Stempel ins Blech drückt, erfahren die äußeren Schichten eine dauerhafte Verformung, aber der innere Kern bleibt elastisch. Er “erinnert” sich noch an seinen ursprünglichen flachen Zustand. Sobald der Druck von tausenden Pfund entfällt, zieht dieser elastische Kern zurück. Dieses Phänomen ist als Rückfederung bekannt.
Um eine echte 90-Grad-Ecke zu erreichen, überbiegen wir den Stahl absichtlich auf 87 Grad. Wir gehen über den Zielwinkel hinaus und erwarten genau, wie weit er sich entspannen wird, wenn der Druck entfernt ist. Das ist kein Ratespiel – es ist eine präzise Berechnung basierend auf der Härte der Legierung, der Walzrichtung und dem Radius der Stempelspitze. Wenn eine neue Partie Stahl etwas härter ist als die vorherige, widersetzt sich der elastische Kern stärker, und unsere 87-Grad-Biegung könnte statt 90 auf 94 Grad zurückfedern. Wir drücken das Stahlteil nicht einfach in eine Ecke; wir treiben es bewusst in leeren Raum, damit es sich, wenn seine innere Spannung freigesetzt wird, genau dort einpendelt, wo wir es haben wollen. Wenn das Material ständig versucht, sich wieder zu öffnen, wie halten diese sorgfältig berechneten Winkel den physischen Belastungen in der realen Welt stand?
Über die Werkstatt hinaus: Wofür wird eine Abkantpresse wirklich verwendet?
Schauen Sie sich den schweren grauen Elektroschrank an, der an jeder großen Kreuzung steht. Er hält strömendem Regen, eisigen Temperaturen und gelegentlichen Zusammenstößen mit einem verirrten Einkaufswagen stand. Die Steifigkeit des Gehäuses stammt nicht allein von dickem Stahl. Sie entsteht aus der kontrollierten Spannung, die wir in seinen Ecken an der Abkantpresse einschließen. Wenn wir das Metall überbiegen und es zurückfedern lassen, bis es perfekt bei 90 Grad steht, bleibt der elastische Kern des Stahls unter permanenter Last und stützt sich gegen die dauerhaft verformten äußeren Schichten. Diese gespeicherte Energie wirkt wie eine straff gewickelte Feder und verleiht der Ecke eine strukturelle Festigkeit, die ein flaches Blech niemals bieten könnte. Aber wie schützt diese brutale Spannung die empfindlichen Komponenten im Inneren?
Die “unsichtbaren” Gehäuse, die Ihre Elektronik intakt halten
Öffnen Sie die dicke Stahltür dieses Verkehrsschrankes, und Sie sehen Reihen empfindlicher Leiterplatten, die an schlanken Aluminiumgehäusen befestigt sind. Diese inneren Gehäuse werden aus leichtem Blech in 18-Gauge-Stärke geformt. In diesem Maßstab kämpfen wir nicht mehr mit massiver Tonnage – wir kämpfen mit mikroskopischen Toleranzen. Wenn die Befestigungslasche eines Netzteils auf 89,5 Grad statt auf genau 90 Grad gebogen ist, verschieben sich die Schraubenlöcher um winzige Bruchteile eines Millimeters. Wenn ein Techniker die Schraube mit Gewalt einsetzt, verwandelt diese leichte Fehlstellung die Aluminiumlasche in einen Hebel, der die grüne Glasfaser-Leiterplatte verdreht, bis die winzigen Siliziumleiter brechen.
Denken Sie daran, wie Sie einen steifen Pizzakarton falten. Wenn die hinteren Ecken nicht perfekt im Quadrat geknickt sind, schließt sich der Deckel nicht, die Seiten wölben sich nach außen und der ganze Karton verzieht sich in Ihren Händen.
Wir investieren in Maschinen, die ihre eigene strukturelle Durchbiegung in Echtzeit überwachen und sofort kompensieren können, um sicherzustellen, dass ein flaches Aluminiumblech zu einem perfekt quadratischen Gehäuse gefaltet wird – einem Gehäuse, das empfindliche Elektronik vor den Verdrehungskräften der Außenwelt schützt. Aber wenn Präzision die einzige Priorität für dünnwandige Gehäuse ist, was passiert, wenn ein gebogenes Bauteil dazu bestimmt ist, ein Gebäude mit zu tragen?

Strukturhalterungen: Wo Form auf tragende Funktion trifft
Schauen Sie sich die dicken, verzinkten Stahlhalterungen an, die eine 500-Pfund-große kommerzielle HVAC-Einheit gegen eine Ziegelwand halten. Jede begann als flaches Stück Viertel-Zoll-Stahlplatte. Wenn wir einen Stempel in so dickes Metall drücken, tun wir mehr als es umformen – wir verändern seine innere Struktur durch einen Prozess, der als Kaltverfestigung bekannt ist.
Während der Innenradius der Biegung unter 150 Tonnen Kraft komprimiert wird, werden die kristallinen Körner des Stahls verdichtet und gezwungen, sich enger auszurichten als beim Verlassen des Walzwerks. Die Ecke wird messbar härter und steifer als die flachen Flansche, die von ihr ausgehen. Im Grunde wird die Biegung zur primären strukturellen Wirbelsäule der Halterung, die in der Lage ist, die gleichmäßige, niederfrequente Vibration eines großen Ventilatormotors aufzunehmen, ohne der Ermüdung zu erliegen. Für Anwendungen mit schweren Platten wie diese verlassen sich Hersteller oft auf eine speziell entwickelte Große Abkantpresse die lange Biegelängen und hohe Tonnage bewältigen kann, ohne die Genauigkeit zu beeinträchtigen. Wenn das Biegen eines einzelnen Stücks Stahl es so stark machen kann, warum nehmen dann so viele immer noch an, dass gegossenes oder geschweißtes Metall überlegen sein muss?
Warum nicht einfach diese Teile gießen oder schweißen?
Geschmolzenes Eisen in eine Sandform zu gießen mag wie der einfachste Weg erscheinen, eine schwere, komplexe Form zu erzeugen.
Realitätscheck auf dem Werkstattboden: Viele Neulinge glauben, dass ein massiver Gussblock aus Metall die ultimative Form von Stärke darstellt. Aber das Verhalten von geschmolzenem Metall erzählt eine ganz andere Geschichte.
Wenn geschmolzenes Metall in einer Form abkühlt, schließt es mikroskopische Gasblasen ein. Diese unsichtbaren Löcher werden zu Hohlräumen innerhalb der inneren Struktur des Materials. Unter intensiver Vibration oder wiederholter Belastung wirken diese Hohlräume als Ausgangspunkte für Risse. Vor einem Jahrzehnt kam eine Welle kostengünstiger Abkantpressen auf den Markt, die mit Gusseisenrahmen statt massivem Stahl gebaut wurden. Wenn sie der extremen Tonnage ausgesetzt wurden, die zum Biegen schwerer Platten erforderlich ist, versagten einige dieser Gussrahmen katastrophal – sie brachen mitten im Hub, weil ihre verborgenen inneren Hohlräume den Zugkräften nicht standhalten konnten.
Das Schweißen zweier dicker Platten im 90-Grad-Winkel beseitigt das Problem der kleinen Löcher, bringt jedoch einen anderen Feind ins Spiel: Hitze. Ein 3.000-Grad-Schweißlichtbogen entlang einer Naht zwingt den Stahl zu aggressiver Ausdehnung und anschließend ungleichmäßiger Kontraktion beim Abkühlen. Die fertige Halterung mag stark sein, aber Hitzeverzug kann das Metall verziehen und sorgfältig gebohrte Schraubenlöcher aus der Ausrichtung ziehen. Im Gegensatz dazu bewahrt das Biegen von kaltgewalztem Stahl auf einer Abkantpresse die kontinuierliche, ungebrochene Kornstruktur des ursprünglichen Blechs. Man erhält die Effizienz eines einzigen Maschinenhubs und präzise Maßgenauigkeit – ohne jede Spur von hitzebedingtem Verzug. Aber wenn die Abkantpresse so effektiv ist, was passiert, wenn ein Teil einfach zu massiv ist, um in die Maschine geladen zu werden, oder wenn man hunderttausend identische Stücke bis morgen früh benötigt?
Hydraulisch vs. elektrisch: Welche Maschine treibt die moderne Werkstatt an?
Wenn ein Bauteil zu groß ist, um es leicht zu manövrieren – oder wenn die Produktion hunderttausend identische Teile bis zum nächsten Morgen erfordert – ändern sich die physikalischen Bedingungen des Metallbiegens dramatisch. Keine einzelne Maschine kann beide Herausforderungen effizient lösen. Das Formen eines zwölf Fuß langen Blechs aus Panzerstahl erfordert eine völlig andere mechanische Strategie als das schnelle Falten tausender dünner Aluminiumhalterungen. Diese grundlegende Realität teilt den modernen Fertigungsboden in zwei unterschiedliche Lager, definiert durch die Art und Weise, wie jede Maschine Kraft erzeugt und steuert. Um zu verstehen, wie flaches Blech zu einer strukturellen Form wird, muss man die Energiequelle untersuchen, die den Stempel antreibt.
Das hydraulische Arbeitstier: Wann braucht man wirklich 1.000 Tonnen Kraft?

Betreten Sie ein Werk für schwere Geräte und betrachten Sie den Ausleger eines massiven Baggers. Diese halbzollige Stahlplatte wurde nicht sanft in Form gebracht – sie wurde in die Unterwerfung gezwungen. Das Biegen von so dickem Material erfordert eine tiefhalsige hydraulische Abkantpresse, eine Maschine, die unter Druck stehendes Öl in enorme Zylinder über dem Kopf leitet, um einen gehärteten Stahlstempel mit gleichmäßiger, unnachgiebiger Kraft nach unten zu treiben.
Realitätscheck auf dem Werkstattboden: Viele Neulinge nehmen an, dass der Besitz einer 1.000-Tonnen-Abkantpresse bedeutet, dass sie für alles gerüstet sind, und behandeln Tonnage wie Pferdestärken bei einem Sportwagen. In der Praxis geben Werkstätten oft zu viel für diese 1.000-Tonnen-Giganten aus, nur um beeindruckende Spezifikationen zu haben, die sie selten ausschöpfen – während sie täglich mit den Ineffizienzen und dem betrieblichen Aufwand einer überdimensionierten Maschine umgehen müssen.
Eine massive Hydraulikpresse zu verwenden, um dünnes Blech zu biegen, ist wie mit einem Vorschlaghammer einen Ziernagel einzuschlagen. Sie verbraucht Hydrauliköl, erzeugt überschüssige Wärme, und die schiere Größe des Maschinenrahmens erschwert es, präzise Arbeiten zu sehen und zu kontrollieren. Wir bestimmen die erforderliche Tonnage strikt nach der Formmethode. Ein Standard-"Luftbiegen" – bei dem der Stempel das Blech in eine V-Matrize drückt, ohne es vollständig zu setzen – benötigt typischerweise nur etwa 20 Prozent zusätzliche Kapazität, um Reibung und Materialvariationen zu berücksichtigen. Wenn der Auftrag jedoch "Prägen" erfordert – den Stempel mit genügend Kraft in den Stahl zu treiben, damit das Material wie Ton fließt und einen scharfen Winkel fixiert – kann dieselbe Biegung bis zu zehnmal die Basistonage erfordern. Wenn rohe Kraft das Problem schwerer Platten löst, wie bewältigen wir dann Serienfertigungen empfindlicher Teile, ohne unser Energiebudget zu erschöpfen und die Produktion zu verlangsamen?
Der servo-elektrische Aufstieg: Sind Geschwindigkeit und Energieeffizienz die Investition wert?
Betreten Sie nun den hinteren Bereich einer Hochvolumenanlage, die Server-Racks produziert. Sie werden nicht das tiefe Brummen von Hydraulikpumpen hören, die im Hintergrund laufen. Stattdessen gibt es das scharfe, hohe Surren von servo-elektrischen Motoren. Anstatt Flüssigkeit zu bewegen, verlassen sich diese Systeme auf Direktantrieb-Elektromotoren, die mit robusten Riemen und Riemenscheiben gekoppelt sind, um den Stempel präzise und schnell zu bewegen.
Dieses Fach wurde nicht in eine Form gegossen – es begann als perfekt flaches Blech, das mit einem Laser geschnitten und dann zu einer Box geformt wurde. Diesen Prozess 100.000 Mal ohne Abweichung zu wiederholen, erfordert chirurgische Präzision und Geschwindigkeit. Eine hydraulische Presse läuft ständig, zirkuliert kontinuierlich Öl, nur um bereit zu sein, und verbraucht dabei still Energie. Eine servo-elektrische Abkantpresse hingegen verbraucht nur dann Strom, wenn der Stempel tatsächlich in Bewegung ist – und das auf die Millisekunde genau. Mit dem Motor direkt an das Antriebssystem gekoppelt, stoppt sie genau dort, wo der Controller es befiehlt – bis auf den Mikrometer – und das sofort. Es gibt keine Ventilverzögerung, keine Veränderungen der Ölviskosität an einem heißen Sommertag, die den Biegewinkel um ein halbes Grad verschieben.
Wir investieren in eine Maschine, die in der Lage ist, ihre eigene strukturelle Durchbiegung in Echtzeit zu messen und sofort zu korrigieren. Doch egal, ob der Stempel durch unter Druck stehendes Öl oder Elektromotoren angetrieben wird – die Kraft trifft letztlich auf das Metall. Wenn diese Kraft über eine lange Stahlspanne verteilt wird, wie verändert sich die Mathematik?

Tonnage vs. Biegelänge: Welche Spezifikation definiert wirklich die Leistungsfähigkeit einer Maschine?
Wenn das Biegen eines Fußes Stahl 10 Tonnen Kraft erfordert, erfordert das Biegen von zehn Fuß desselben Materials 100 Tonnen. Aber die Kraft verteilt sich nicht perfekt über eine lange Spannweite. Die Zylinder der Abkantpresse sind an den äußersten linken und rechten Enden des Rahmens montiert. Wenn 100 Tonnen angewendet werden, biegt sich das massive Stahlbett physisch durch und wölbt sich unter Last in der Mitte nach unten.
Stellen Sie sich vor, wie ein hölzernes Nudelholz in einen Block steifer Ton gedrückt wird. Wenn Sie nur an den Griffen Druck ausüben, biegt sich die Mitte des Holzes nach oben, sodass der Ton in der Mitte dicker bleibt als an den Rändern.
Wenn dies nicht korrigiert wird, können die Enden eines drei Meter langen Stahlteils einen perfekten 90-Grad-Bogen bilden, während die Mitte nur 92 Grad erreicht – und so ein verzogenes, kanuförmiges Bauteil entsteht. Um dies zu verhindern, verwenden moderne Abkantpressen mechanische “Crowning”-Systeme: Präzisionskeile, die in das Unterbett integriert sind und die Mitte nach oben drücken, wodurch die natürliche Durchbiegung des Rahmens ausgeglichen und die Gleichmäßigkeit entlang der Biegung wiederhergestellt wird.
Selbst dann verdecken Biegelänge und Rohtonnage immer noch den eigentlichen entscheidenden Faktor für die Leistungsfähigkeit einer Maschine: die Werkzeuggeometrie.
Führen Sie dasselbe drei Meter lange Blech aus 10-Gauge-Weichstahl durch verschiedene untere V-Matrizen, und der benötigte Kraftaufwand verändert sich drastisch:
| Öffnung der unteren V-Matrize | Erforderliche Kraft (Tonnen pro Fuß) |
|---|---|
| 0,75 Zoll | 12.8 |
| 1 Zoll | 9.6 |
Indem Sie einfach zu einer breiteren Matrizenöffnung wechseln, können Sie die zugrunde liegende Physik der Maschine verändern und die erforderliche Tonnage reduzieren, wodurch die Belastung des Rahmens verringert wird. Der Nachteil ist jedoch ein größerer innerer Biegeradius, der die Wahrscheinlichkeit von Rückfederung und Maßabweichungen erhöht. Wie bestimmen Sie also die genaue Kombination aus Stempeln und Matrizen, die nötig ist, um eine solch kräftige physikalische Reaktion zu bändigen?
Der menschliche Faktor: Warum eine Maschine nur so intelligent ist wie die ihr zugrunde liegende Mathematik
Zoomen wir kurz heraus. Wir haben über Tonnage, Durchbiegung und Servomotoren gesprochen. Mit modernen Abkantpressen – ausgestattet mit leuchtenden Touchscreens und schicken 3D-Simulationen – ist es leicht anzunehmen, dass die Maschine die Denkprozesse übernimmt.
Tut sie nicht.
Sie bezahlen im Grunde für ein System, das seine eigene strukturelle Durchbiegung in Echtzeit messen und sofort ausgleichen kann. Bei fehlerhaften Berechnungen wird es jedoch einen fehlerhaften Bogen mit absoluter Präzision ausführen. Dies ist industrielles Origami: Das Papier ist kaltgewalzter Stahl, die Falten werden auf den tausendstel Zoll genau berechnet, und das Material drückt mit tausenden Pfund Kraft zurück. Die Maschine liefert die Kraft; der Mensch liefert die Geometrie.
Die CNC-Revolution: Werden manuelle Bediener überflüssig?
Realitätscheck auf dem Werkstattboden: Viele Neulinge nehmen an, die CNC-Revolution hätte das Arbeiten an einer Abkantpresse in ein Videospiel verwandelt – Datei laden, Fußpedal betätigen, fertig. In Wirklichkeit kann es bis zu ein Jahr mit Ausschussteilen und harten Lektionen dauern, bevor ein Auszubildender einer komplexen, mehrteiligen Biegearbeit eigenständig vertrauen werden kann.
Warum dauert das so lange? Weil der Computer eine perfekte Welt modelliert. Stahl lebt in der realen.
Die CNC wird die exakten Positionen des Hinteranschlags berechnen, die nötig sind, um Ihre gewünschte Schenkellänge zu erreichen. Was sie Ihnen nicht sagt, ist, dass die Kornstruktur dieser Charge Stahl den Bogen möglicherweise zwei Grad weiter öffnen lässt als das Material von gestern. Der Bediener muss das Metall „lesen“ – den Widerstand fühlen, den Winkel prüfen, die Zahlen auf dem Bildschirm anpassen und bewusst so weit überbiegen, dass sich der Stahl gerade in die gewünschte Geometrie entspannt.
Werkzeuge vor Maschinen: Warum der Matrizensatz oft bestimmt, was Sie tatsächlich bauen können

Betreten Sie den hinteren Bereich einer ernsthaften Fertigungswerkstatt, und Sie werden nicht nur Maschinen sehen. Sie finden Reihen um Reihen schwerer Stahlstempel und V-Matrizen entlang der Wände.
Ihr Matrizensatz definiert die realen Grenzen Ihrer Berechnungen. Dieses Tablett wurde nicht in eine Form gegossen; es begann als perfekt flaches Metallblech, das per Laser zugeschnitten und dann zu einer Box gefaltet wurde. Um diese Faltungen herzustellen, muss der abwärtsfahrende Stempel die bereits gebogenen Seiten frei passieren. Wählen Sie einen zu voluminösen Stempel, und die aufsteigenden Flansche der Box stoßen gegen das Werkzeug, bevor die Biegung abgeschlossen ist.
Stell dir vor, du versuchst, einen steifen Pizzakarton zu falten, während du dicke Winterhandschuhe trägst. Wenn deine Hände zu unbeholfen sind, kannst du die letzten engen Ecken nicht formen, ohne die Wände einzudrücken, die du gerade aufgerichtet hast. Die Arbeit an der Gesenkbiegepresse ist nicht anders. Der Bediener muss die Biegesequenz präzise planen und dabei einen schlanken, hakenförmigen “Gänsehals”-Stempel wählen, der tief in schmale Kanäle greifen kann, ohne anzustoßen. Die Maschine wählt das Werkzeug nicht – das tust du.
Lichtvorhänge und Laser: Wie schützen wir unsere Finger bei Hochtonnenbiegevorgängen?
Wenn menschliche Hände Stahl in eine Maschine einführen, die fünfzig Tonnen Kraft erzeugen kann, bleibt kein Raum für Fehler.
Früher verließen sich Bediener ausschließlich auf das Timing des Fußpedals und ruhige Nerven. Heute vertrauen wir auf Laserlichtvorhänge. Diese sind keine einfachen Bewegungsmelder – sie sind präzise Lichtgitter, die nur zwei Millimeter unterhalb der Stempelspitze projiziert werden. Während sich der Stößel mit hoher Geschwindigkeit absenkt, scannt der Laser kontinuierlich den Spalt. Erkennt er etwas, das dicker ist als das programmierte Blech – etwa einen fehlgeleiteten Daumen –, stoppt er den Abwärtshub augenblicklich.
Der Stößel stoppt innerhalb von Millisekunden.
Doch Laser schützen dich nur vor dem Stempel – nicht vor dem Material selbst. Beim Biegen eines großen Blechs kann das Metall beim Formen des Winkels heftig nach oben schnellen. Wenn du es zu starr festhältst, kann diese plötzliche Bewegung deine Handgelenke verdrehen. Erfahrene Bediener lassen das Blech leicht in ihren Händen schweben und führen die Geometrie, ohne die Physik zu bekämpfen.
Ein neues Denkmodell: Die Welt durch gefaltetes Metall sehen
Das Wort “brake” geht auf das Mittelenglische breken, zurück, was so viel bedeutet wie „brechen“ oder „eine Richtungsänderung erzwingen“. In den 1880er-Jahren erfüllten manuelle Gesenkbiegepressen diesen Begriff wortwörtlich – Arbeiter nutzten reine Hebelkraft, um grobe Biegungen in dünne Zinnbleche für Dächer zu ziehen. Doch der Begriff ist irreführend. Er suggeriert, dass wir lediglich die Hälfte einer Fläche umlenken. In Wirklichkeit tun wir weit mehr als nur die Richtung des Stahls zu ändern – wir verändern seine physikalischen Eigenschaften.
Realitätscheck Werkhalle: Ein Anfänger sieht ein gebogenes Stück Stahl und erkennt eine einfache Ecke. Ein erfahrener Profi betrachtet dieselbe Biegung und sieht einen durchgehenden, stark beanspruchten Träger, der aus einer flachen Platte entstanden ist.
Schiebst du ein breites Blech aus 11-Gauge-Stahl über den Maschinentisch, besitzt es fast keine strukturelle Stabilität. Es biegt sich, hängt durch und zittert unter seinem eigenen Gewicht. Doch in dem Moment, in dem der Stempel das Blech in die V-Matrize zwingt, dehnen sich die äußeren Fasern, während die inneren gestaucht werden. Permanente Spannung wird in dieser Falz eingeschlossen.
Diese einzelne berechnete Linie verwandelt eine schwache Membran in ein starres Gerüst.
Denke an Transformation, nicht an Biegen: Von der flachen Platte zur funktionalen Geometrie
Das ist industrielles Origami. Das Papier ist kaltgewalzter Stahl, die Falten werden in Tausendstelzoll gemessen, und das Material reagiert mit Zehntausenden Pfund an Gegendrücken.
Stell dir vor, du nimmst ein großes, dampfend heißes Stück dünnkrustige Pizza auf. Hältst du sie flach an der Kruste, hängt die Spitze durch und die Beläge rutschen ab. Faltest du jedoch die Kruste zu einer scharfen Falte in der Mitte, versteift sich das Stück plötzlich genug, um gerade herauszuragen. Du hast kein Material hinzugefügt und die Chemie des Teigs nicht verändert. Du hast einfach Geometrie genutzt, um eine tragende Achse zu schaffen.
Genau das tun wir mit Stahl – nur sind die Folgen weitreichender. Wenn wir das Werkzeug falsch berechnen oder die Verformung des massiven Rahmens der Gesenkbiegepresse unter Last nicht berücksichtigen, verzerrt sich diese Strukturachse. Und wenn sich die Achse verzieht, passen die Schraubenlöcher nicht, wenn der Schweißer das Endchassis montiert. Wir wenden enorme hydraulische Kräfte nicht an, um das Metall zu überwältigen, sondern um exakt zu definieren, wo flache Geometrie endet und strukturelle Stärke beginnt.

Wie das Verständnis dieser Maschine dir hilft, Fertigungszeichnungen sicher zu lesen
Sobald du verstehst, dass Biegen eine strukturelle Transformation ist – keine kosmetische Anpassung –, hören die Werkstattzeichnungen auf, wie einfache Skizzen auszusehen.
Du erkennst, dass eine technische Zeichnung nicht nur eine Reihe von Anweisungen ist – sie ist eine Karte der beabsichtigten Physik. Wenn du einen angegebenen inneren Biegeradius siehst, weißt du, dass er keineswegs zufällig ist. Er markiert eine präzise Grenze, die verhindern soll, dass die Außenseite des Stahls unter Spannung reißt, und gleichzeitig sicherstellt, dass sich das Material genau auf den gewünschten Winkel zurückfedert. Du verstehst auch, warum enge Toleranzen bei dicken Platten eine Maschine erfordern, die in der Lage ist, ihre eigene strukturelle Verformung in Echtzeit zu überwachen und automatisch zu kompensieren.
Von diesem Moment an werden Sie ein flaches Metallblech nie wieder auf dieselbe Weise betrachten.
Wenn Sie an einem elektrischen Gehäuse, dem Rahmen eines Schwerlast-Lkw oder dem Edelstahlgehäuse eines Geldautomaten vorbeigehen, werden Sie nicht länger nur eine Metallkiste sehen. Sie werden die unsichtbare Geometrie angewandter Physik erkennen. Sie werden sich die präzise Abfolge von Stanzen und Matrizen vorstellen, die notwendig sind, um diese Flansche zu formen, die sorgfältig kontrollierte Tonnage, die eine Rahmenverformung verhindert, und das fachkundige menschliche Urteil, das ein widerspenstiges Blatt kaltgewalzten Stahls dazu brachte, seine neue Form anzunehmen.
Wenn Sie Ausrüstung für Ihre eigene Fertigungswerkstatt bewerten, kann die Überprüfung detaillierter technischer Spezifikationen und Produktkonfigurationen klären, welches System zu Ihrem Arbeitsaufkommen passt. Sie können technische Broschüren für detaillierte Parameter erkunden oder kontaktieren Sie uns um spezifische Biegeanforderungen, Tonnage-Berechnungen und Produktionsziele mit einem Spezialisten zu besprechen.

 Deutsch
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文