
Warum “Top 10”-Listen enttäuschen (und wie Sie stattdessen die richtige Maschine auswählen)
Wahrscheinlich haben Sie die letzte Woche damit verbracht, Vergleichstabellen durchzusehen, die Ihnen alles über die theoretischen Maximalwerte einer Maschine verraten – und fast nichts darüber, ob sie tatsächlich ihr Geld wert ist. “Top 10”-Listen enttäuschen, weil sie Industrierfertigungsanlagen so beurteilen, wie Leute Unterhaltungselektronik kaufen: Sie bewerten Modelle nach Features-pro-Euro statt nach Zuverlässigkeit-pro-Schicht.
Eine Werkstatt braucht keinen generischen “Gewinner”, den ein Tech-Blogger ausgewählt hat; sie braucht eine Maschine, die zu realen Rahmenbedingungen passt: Budgetzeitraum, täglicher Durchsatz und erforderliche Oberflächenqualität. Anstatt einer Rangliste hinterherzujagen, erstellen Sie eine Anforderungstabelle, die Ihre Produktionsbedarfe – insbesondere Materialien und Volumen – den Fähigkeiten zuordnet, die wirklich zählen.
Wenn Ihre oberste Priorität zum Beispiel hochpräzises Metallschneiden und langfristige Produktionsstabilität ist, sollten Sie Industrieoptionen wie die Einfachtisch-Faserlaser-Schneidmaschine, in Betracht ziehen, die für reibungslosen Durchsatz in professionellen Umgebungen gebaut ist.
Die Datenblattfalle: Warum Wattzahl die am wenigsten nützliche Kennziffer ist, wenn es schnell gehen muss
Häufige Fehler bei der Priorisierung von Werkstattausrüstung
- Die Spitzenwattzahl über Prozessstabilität zu stellen, ist einer der teuersten Fehler, den Werkstattbetreiber machen.
- Hohe Wattzahl spielt keine Rolle, wenn die Maschine unter Portalfehlstellungen leidet oder umfangreiche Nachbearbeitung erfordert.
- Wattzahl beeinflusst hauptsächlich die maximale Schnittdicke, nicht die Rentabilität.
- Achten Sie auf versteckte “Stillstands-Treiber”, nicht nur auf die Spezifikationen der Laserquelle.
- Zu den wichtigsten Stillstands-Treibern zählen Düsen- und Linsenreinheit, Servo-Wartungsintervalle und gleichmäßiger Kühl-Luftstrom.
- Wenn es Ihnen um Umsatz geht, sind die wichtigsten Kennzahlen Beschleunigung und Konstanz der Schnittspaltbreite.
- Eine gut abgestimmte 60W-Maschine kann ein schlecht kalibriertes 100W-Modell übertreffen.
- Eine instabile Maschine verschwendet sowohl Material als auch Zeit, wodurch zusätzliche Wattzahl zum negativen Faktor wird.
Wenn gleichbleibende Betriebszeit und Präzision entscheidend für Ihren Betrieb sind, kann die Prüfung von professionellen Systemen wie der Faserlaserschneidmaschine mit Abdeckung für Doppelverwendung helfen, über längere Produktionsschichten hinweg einheitliche Schnitte zu gewährleisten.
Die “Zeit-bis-zum-ersten-Schnitt”-Realität: Hobbyspielzeuge von echten Umsatzmaschinen unterscheiden
Optimierte Version
“Zeit-bis-zum-ersten-Schnitt” (TTFC) ist die Zeit vom Auspacken einer Maschine bis zur Herstellung Ihres ersten brauchbaren Teils. Hobby-Maschinen werben oft stark damit und kombinieren proprietäre, vereinfachte Software mit dem Versprechen “Schneiden innerhalb einer Stunde”. Diese Einstiegserleichterung ist real – kann aber auch Ihre Möglichkeiten begrenzen. Diese Plug-and-Play-Ökosysteme bieten in der Regel nicht die Integration oder Automatisierung, die Sie für einen professionellen CAD-zu-CAM-Workflow benötigen, was mehr manuelles Einrichten und Anpassen bei jedem Auftrag bedeutet.
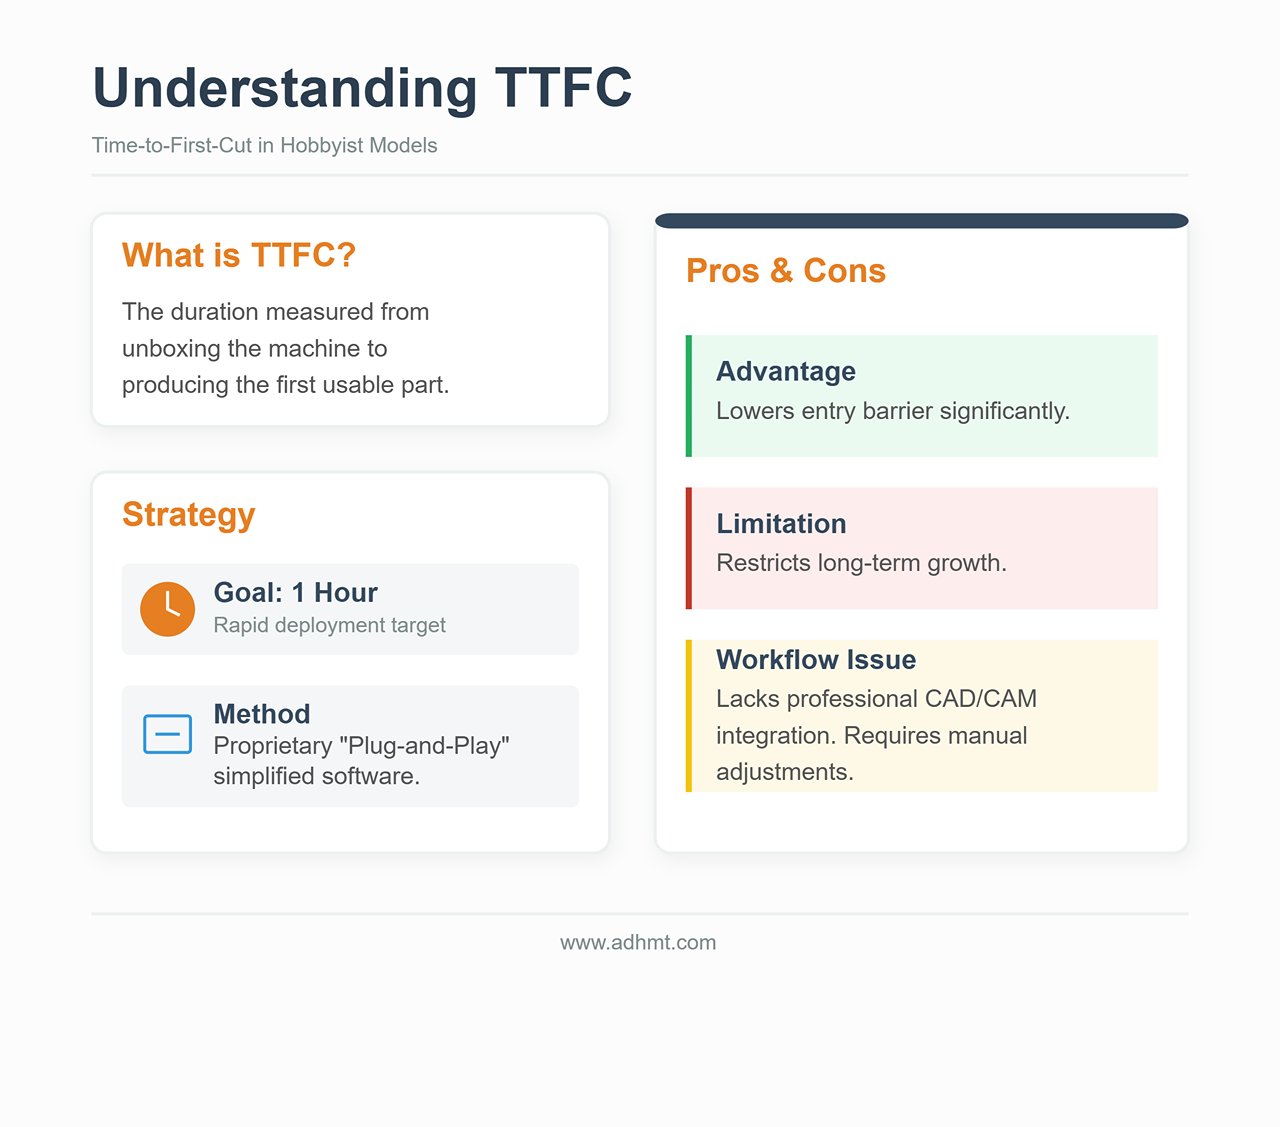
Eine echte Umsatzmaschine definiert sich nicht über TTFC – sondern darüber, wie nahtlos sie sich in eine echte Produktionsumgebung einfügt. Industrielle Systeme erfordern möglicherweise mehr Anfangsarbeit (Abgasvorschriften, Kühlgeräteinstallation, Sicherheitsverriegelungen), aber sobald sie eingestellt sind, ist die “Zeit-bis-zum-zweiten-Schnitt” praktisch null. Diese Art von Effizienz hängt von Softwarekompatibilität ab, die Stapelverarbeitung, wiederholbare Genauigkeit und minimal bis keine Neukalibrierung zwischen den Durchgängen ermöglicht.
Eine Maschine kann eine hervorragende TTFC haben und trotzdem das falsche Werkzeug für die Produktion sein, wenn es ihr an Steifigkeit mangelt oder sie auf einer fragilen Softwarebasis läuft. Der wirkliche ROI kommt aus Durchsatz, Konsistenz und enger Toleranzkontrolle – Vorteile, die lange nach dem Verblassen des Auspack-Erlebnisses zählen.
Wenn Sie einen professionellen Workflow optimieren, ist das Durchsehen der technischen Spezifikationen oder das Herunterladen der verfügbaren Broschüren eine praktische Möglichkeit, die Konfigurationen – und die Integrationsanforderungen – hinter einer Ausgabemenge mit höherem Volumen zu verstehen.
Phase 1: Die harten Filter (90% der Maschinen direkt aussortieren)
Die meisten Käufer beginnen mit dem Vergleich von Wattzahl und Preis. Das ist auch der schnellste Weg, am Ende einen teuren Briefbeschwerer zu haben. Die wichtigsten Faktoren bei der Auswahl eines Laserschneiders haben oft wenig mit den angegebenen Spezifikationen zu tun – und alles mit den realen Einschränkungen Ihres Arbeitsbereichs.
Bevor Sie sich eine einzige Marke ansehen, wenden Sie eine Reihe “harter Filter” an. Dies sind binäre Einschränkungen: Wenn eine Maschine bei einem einzigen davon durchfällt, ist sie kein Kandidat – sondern eine Belastung. Mit diesen Filtern eliminieren Sie etwa 90% des Marktes und behalten nur die Maschinen, die in Ihrer Umgebung tatsächlich sicher und effektiv arbeiten können.
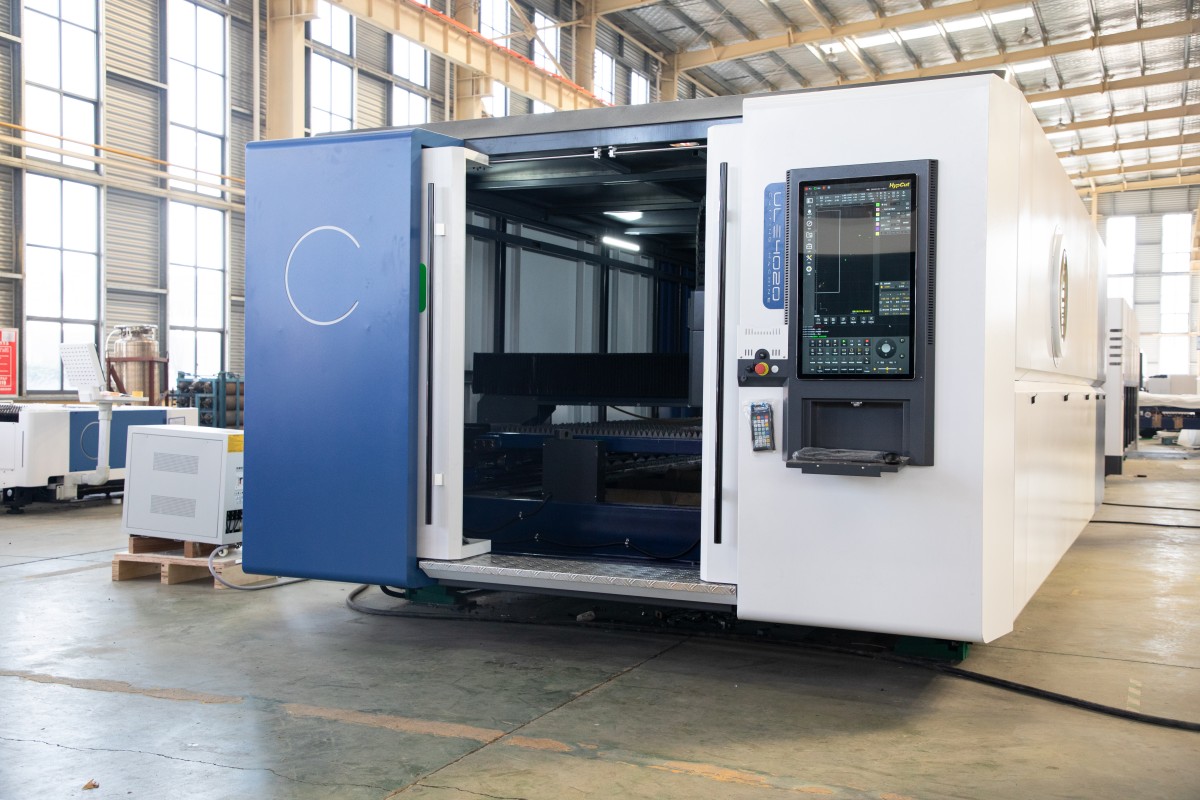
Das Lüftungs-Veto: Kein Abluftweg nach draußen, kein CO₂ (also bleibt Folgendes übrig)
Die erste Einschränkung ist die Luft selbst. Laserschneiden ist ein thermischer Prozess, der Material verdampft. Wenn Sie Holz, Acryl oder Leder schneiden, erzeugen Sie nicht nur Staub – Sie setzen auch flüchtige organische Verbindungen (VOCs), Kohlenmonoxid und eine Reihe von Karzinogenen frei. Und wenn Sie PVC schneiden (nicht tun), entsteht Salzsäuregas, das Ihre Lungen ernsthaft schädigen und die Elektronik der Maschine innerhalb weniger Wochen korrodieren kann.
Die nicht verhandelbare Regel: Wenn Sie keinen 4- oder 6-Zoll-Luftschlauch von der Maschine ins Freie führen können, dürfen Sie für Produktionsarbeiten keinen CO₂-Laser kaufen.
Viele Hersteller verkaufen “Dampfabsauger” oder Umluft-Filteranlagen als Lösung für Räume ohne Fenster. Für einen Hobbyanwender, der gelegentlich einen Untersetzer graviert, können sie in Ordnung sein. Für eine Produktionswerkstatt sind sie eine teure Falle.
- Das Sättigungsproblem: Beim Schneiden von Acryl und Holz werden HEPA- und Aktivkohlefilter schnell gesättigt. In einer Produktionsumgebung müssen teure Kartuschen möglicherweise wöchentlich ausgetauscht werden, um die Luft sicher zu halten. Das kann die Betriebskosten um tausende Dollar pro Jahr erhöhen.
- Die Physik des Luftstroms: Umluftgeräte liefern selten den für saubere Optik nötigen Luftdurchsatz in Kubikfuß pro Minute (CFM). Ohne starken Unterdruck mit Abluft nach draußen bleibt Rauch im Gehäuse hängen und setzt sich auf Spiegeln und Linsen ab. Das verschlechtert die Strahlqualität, reduziert die Schneidleistung und kann teure Optiken zerstören.
Wenn Sie keinen Weg zur Außenbelüftung haben, sind Ihre einzigen realistischen Optionen Niedrigleistungs-Diodenlaser oder Faserlaser, die ausschließlich für die Metallmarkierung verwendet werden – wie der Einfachtisch-Faserlaser-Schneidmaschine– mit denen Sie sicherere Luftbedingungen und einen zuverlässigeren Luftstrom aufrechterhalten können.
Die elektrische Überraschung: Warum eine 110V-Steckdose Ihre Produktionsgeschwindigkeit drosseln kann
Die zweite Einschränkung ist die elektrische Kapazität. In Nordamerika hat eine Standard-110V/15A-Haushaltssteckdose eine theoretische Höchstleistung von 1.800 Watt. Aber die Elektroinstallation und Sicherheitsnormen begrenzen Dauerlasten auf 80% – etwa 1.440 Watt.
Neue Käufer sehen oft die Angabe der Laserleistung – beispielsweise eine “100W”-Laserquelle – und nehmen an, dass sie problemlos innerhalb dieses Limits liegt. Das verwechselt Ausgangsleistung mit Stromverbrauch. Ein Laserschneider ist ein System, kein Einzelteil.
- Die Gesamtlast: Du betreibst nicht nur die Laserquelle. Du betreibst auch die Schrittmotoren, den Controller, den Wasserkühler (verpflichtend für Glasröhren), die Luftunterstützungspumpe und den Abluftventilator.
- Spannungseinbruch: Wenn der Kompressor des Kühlers anspringt, während der Laser mit hoher Leistung feuert, kann dieser plötzliche Stromstoß die Spannung auf einem geteilten 110V-Stromkreis kurzzeitig herunterziehen.
Wenn deine Werkstatt nur über normale Haushalts-110V-Steckdosen verfügt und du keinen eigenen Stromkreis hinzufügen kannst, werden die Optionen schnell knapp. Den Betrieb einer Hochleistungsmaschine auf einem geteilten Stromkreis einzuladen, führt zu “Brownouts”, bei denen die Laserleistung schwankt – was zu Schnitten führt, die nicht vollständig durchdringen, und zu Gravurtiefen, die von Stück zu Stück variieren.
Die harte Regel: Wenn du keinen eigenen 20A-Stromkreis oder eine 220V-Leitung installieren kannst, streiche Hochleistungs-Industrie-CO2-Plattformen und großformatige Faserlaser von deiner Liste. Du bist im Grunde auf Tischgeräte oder Einstiegsmodelle für den Boden beschränkt, bei denen der Kühler und die Absaugung integriert oder für geringe Leistungsaufnahme ausgelegt sind.

Die Bettgrößen-Falle: Warum “größer” oft “langsamer” und “weniger präzise” bedeutet”
Die Werbung möchte dich glauben machen, dass ein 48" x 36"-Bett automatisch besser ist als ein 24" x 12"-Bett, weil es “mehr Potenzial” bietet. In einer realen Werkstatt zahlt Potenzial jedoch keine Rechnungen – Durchsatz schon.
Große Betten benötigen große Portale (die Brücke, die den Laserkopf trägt). Große Portale sind schwer.
- Trägheit vs. Detail: Ein schweres Portal braucht mehr Kraft zum Beschleunigen und Abbremsen. Wenn du feinen Text oder detaillierte Grafiken gravierst, kann der Kopf pro Minute tausende Male die Richtung ändern. Größere, schwerere Maschinen haben Schwierigkeiten, dies schnell ohne Vibrationen zu tun – oft “Ringing” oder “Wobble” genannt – was sich als Wellen oder Unregelmäßigkeiten in den fertigen Linien zeigt.
- Der Geschwindigkeitsnachteil: Um mit einem schweren Portal präzise zu bleiben, muss die Maschine oft langsamer laufen. Eine kleinere Maschine mit leichterem Portal kann oft eine Charge 30% schneller gravieren als eine größere, einfach weil sie zwischen Bewegungen schneller beschleunigen und abbremsen kann.
Die harte Regel: Kaufe keine Bettgröße für “irgendwann”-Aufträge. Wenn 95% deiner Arbeit auf ein 12" x 20"-Blech passt, wird eine 4' x 8'-Maschine deinem Geschäft wahrscheinlich schaden: Sie nimmt mehr Stellfläche ein, verbraucht mehr Strom und liefert oft eine geringere Gravurqualität bei langsamerem Tempo. Steige nur auf ein großes Bett um, wenn das Schneiden ganzer Platten dein Hauptumsatztreiber ist.
Materialrealität: Warum die Materialien deiner Kunden die Laserquelle bestimmen (CO2 vs. Faser vs. Diode)
Letztendlich kannst du die Laserquelle nicht nach Budget auswählen – du musst sie nach Physik auswählen. Die Wellenlänge eines Lasers bestimmt, mit welchen Materialien er interagiert. Keine Wattzahl kann eine falsche Wellenlänge ausgleichen.
- CO2-Laser (10.600 nm): Das Arbeitstier in der Maker-Welt. Diese Wellenlänge wird stark von organischen Materialien absorbiert.
- Unverzichtbar für: Holz, Acryl (klar und farbig), Leder, Papier, Glas (nur Gravur).
- Der Hard-Filter: Wenn deine Kunden klare Acrylpokale oder Architekturmodelle benötigen, solltest du müssen einen CO2-Laser kaufen. Ein Faser- oder Diodenlaser wird durch klares Acryl hindurchgehen, ohne eine Spur zu hinterlassen.
- Faserlaser (1.064 nm): Der Industriestandard für Metall.
- Unverzichtbar für: Edelstahl, Aluminium, Messing, Kupfer, Titan.
- Der Hard-Filter: Wenn dein Geschäftsmodell auf dem Schneiden von Metallteilen beruht, ist ein CO2-Laser das falsche Werkzeug. Während leistungsstarke (150W+) CO2-Laser tun dünnes Metall mit Sauerstoffunterstützung schneiden, sind sie langsamer und liefern eine schlechtere Schnittkantenqualität als selbst ein Einstiegs-Faserlaser. Und wenn du klare Kunststoffe oder Holz gravieren musst, hilft dir ein Faserlaser nicht – er verbrennt Holz unkontrolliert und markiert oft klare Kunststoffe gar nicht.
- Diodenlaser (450 nm): Im sichtbaren Blau-Licht-Bereich.
- Unverzichtbar für: Knappes Budget und maximale Tragbarkeit.
- Der Hard-Filter: Diodenlaser werden in klarem Acryl schlecht absorbiert (blaues Licht wird größtenteils durchgelassen) und sind quälend langsam beim Schneiden von Materialien, die dicker als 3 mm Sperrholz sind. Wenn Ihr Unternehmen auf Durchsatz oder das Schneiden dickerer Materialien angewiesen ist, schließen Sie Diodenlaser sofort aus.

Bevor Sie zu den konkreten Maschinenempfehlungen im nächsten Abschnitt übergehen, notieren Sie Ihre drei Hauptmaterialien. Wenn es sich um Metall handelt, brauchen Sie Faserlaser. Wenn es klares Acryl und Holz ist, brauchen Sie CO₂. Es gibt keine einzelne Hybridmaschine, die beides perfekt kann – es sei denn, Sie sind bereit, ungefähr so viel zu bezahlen wie für ein kleines Haus.
Phase 2: Die Software-Entscheidung
Die meisten Käufer fixieren sich auf die Röhrenleistung und die Bettgröße und betrachten die Steuerungssoftware als Nebensache – einfach etwas, das in der Verpackung enthalten ist. Das ist der teuerste Fehler, den man machen kann. In einer professionellen Werkstatt ist die Hardware nur so leistungsfähig wie die Software, die sie steuert. Ein 150‑W‑CO₂‑Laser mit klobiger, geschlossener Software ist kein Werkzeug – sondern ein Engpass.
Bevor Sie sich auf eine Maschine festlegen, prüfen Sie das digitale Ökosystem, in das Sie gezwungen werden. Wenn der Software‑Workflow fehlerhaft ist, spielt die Geschwindigkeit der Maschine keine Rolle.
Warum “LightBurn‑Kompatibilität” für professionelle Arbeit unverzichtbar ist
In der Laserwelt hat sich LightBurn von einer praktischen Drittanbieter‑App zum De‑facto‑Betriebssystem für professionelle Fertigung entwickelt. Es dient sowohl als CAM‑Software (Computer‑Aided Manufacturing) – dort, wo man Geschwindigkeit, Leistung und Werkzeugpfade festlegt – als auch als Maschinensteuerungs‑Interface.
Für eine Werkstatt ist “LightBurn‑Kompatibilität” kein nettes Extra, sondern ein strategischer Vorteil aus drei Gründen:
- Arbeitskraft-Portabilität: LightBurn standardisiert die Bedienoberfläche über sehr unterschiedliche Maschinen hinweg. Es unterstützt Ruida‑, Trocen‑, TopWisdom‑ und GRBL‑Controller. Schulen Sie einen Bediener an einem einfachen Diodenlaser, kann er diese Fähigkeiten auf einen industriellen CO₂‑Flachbettlaser oder einen Galvo‑Faser‑Marker übertragen, ohne den gesamten Workflow neu zu erlernen. Kaufen Sie eine Maschine, die an proprietäre Software gebunden ist, erhöhen Sie die Schulungskosten bei jeder Neueinstellung.
- Standardisierte SOPs: Skalierung erfordert Standardarbeitsverfahren. Wenn Ihr gesamter Maschinenpark auf einer Plattform läuft, können Sie eine einheitliche Materialbibliothek aufbauen – speichern Sie erprobte Einstellungen für “3 mm Birken‑Sperrholz” oder “eloxiertes Aluminium” und übertragen Sie sie auf jede Maschine in der Werkstatt. Proprietäre Software erzwingt fragmentierte Bibliotheken, was die Wahrscheinlichkeit für Bedienfehler und Materialverschwendung erhöht.
- Der “Bus‑Faktor”: Wenn ein Hersteller mit geschlossenem Ökosystem insolvent wird, die Softwarepflege einstellt oder die Preisgestaltung ändert, kann Ihre Hardware über Nacht obsolet werden. Eine Maschine mit einem Standard‑Controller (wie Ruida 6442), die LightBurn nutzt, ist weitaus zukunftssicherer – die Hardware ist nicht vom Überleben des Herstellers abhängig.
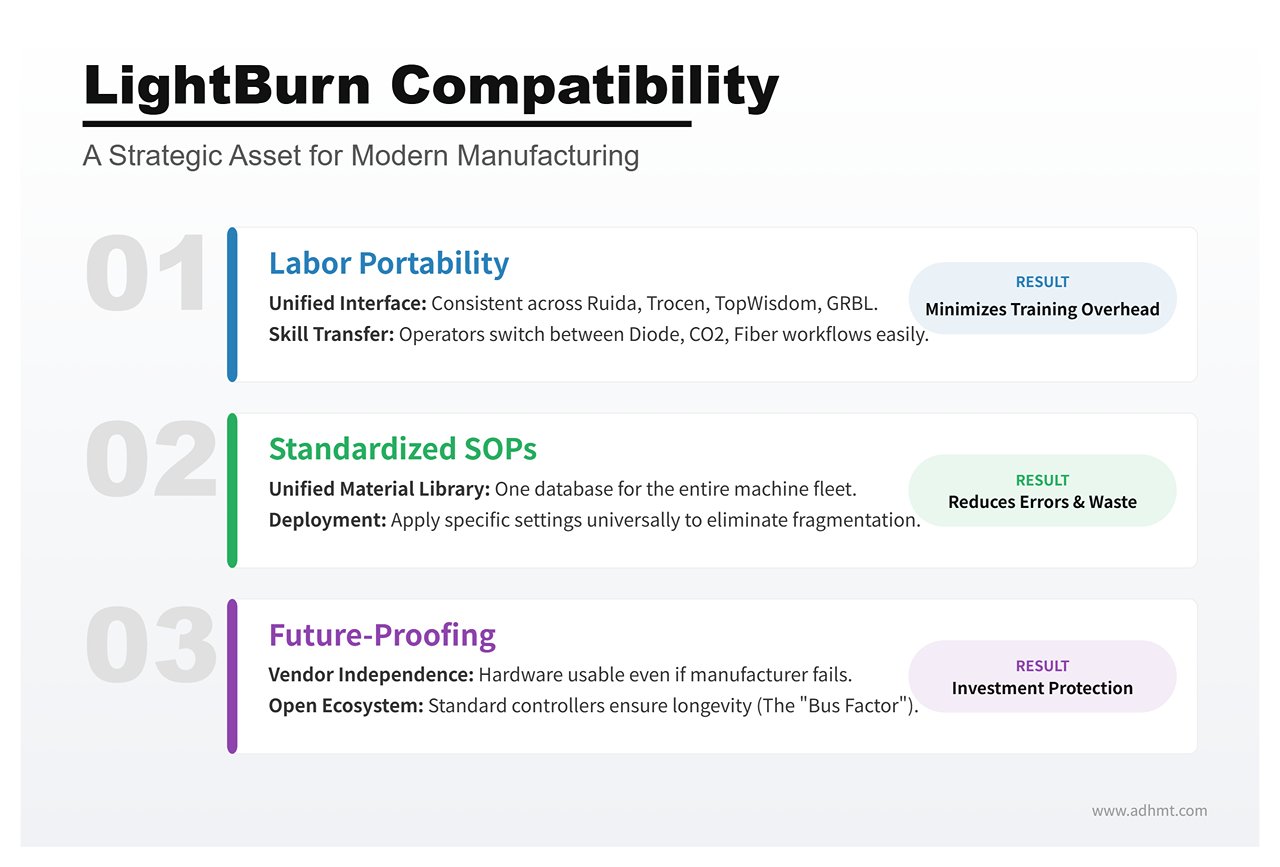
Wenn ein Maschinenhersteller LightBurn nicht unterstützt, fordert er Sie faktisch auf, Ihre Produktionslinie auf sein internes Softwareteam zu setzen. Für professionelle Arbeit ist das ein Risiko, das Sie fast nie eingehen sollten.
Die versteckten Kosten proprietärer Ökosysteme: Internetanforderungen und Dateibeschränkungen
Lasergeräte im Consumer‑Segment bewerben ihre proprietäre Software oft als “benutzerfreundlich”, doch diese Einfachheit verbirgt häufig ein abgeschottetes System, das darauf ausgelegt ist, Ihre Nutzung der Maschine zu monetarisieren.
Das größte Risiko in diesen Ökosystemen ist Cloud-Abhängigkeit. Einige Maschinen erfordern eine aktive Internetverbindung, nur um Designdateien zu verarbeiten. Die Software lädt Ihre Vektordaten auf die Server des Herstellers hoch, generiert dort den G‑Code und sendet ihn anschließend an die Maschine zurück. Für einen Hobbyanwender ist das eine Unannehmlichkeit. In der Produktion ist es ein ernstes Risiko. Wenn Ihr Internetanbieter ausfällt, steht Ihre Linie still. Wenn die Server des Herstellers aussetzen, geraten Ihre Termine in Verzug.
Darüber hinaus verhängen proprietäre Ökosysteme oft künstliche Beschränkungen beim Dateihandling. Möglicherweise stoßen Sie auf:
| Problem | Beschreibung |
|---|---|
| Dateibindung | Keine Möglichkeit, Projektdateien in Standardformaten (DXF, SVG) zu exportieren, wodurch Ihr geistiges Eigentum effektiv in deren System eingeschlossen bleibt. |
| Abonnement-Zahlungsschranken | Zentrale Produktivitätsfunktionen – wie Array‑Verschachtelung (automatisches Anordnen mehrerer Teile auf einem Blech, um Verschnitt zu reduzieren) oder Vektorisierung – könnten hinter einem monatlichen “Premium”‑Abonnement verborgen sein. |
| Datenschutzrisiken | Für Werkstätten, die sensible Kundenprototypen oder geistiges Eigentum bearbeiten, kann das Hochladen von Designs in eine Cloud eines Drittanbieters gegen gängige NDA‑Vorgaben verstoßen. |
Professionelle Hardware sollte lokal laufen. Sie sollten ein USB‑Kabel anschließen (oder eine Datei von einem USB‑Stick laden) und schneiden können – unabhängig von Ihrem WLAN‑Status.
Workflow-Effizienz: Können Sie CAD-/Illustrator-Dateien ohne Kopfschmerzen importieren?
Die Effizienz hängt von der Zeitspanne zwischen dem Abschluss eines Designs und dem Drücken von “Start” am Laser ab. Diese Lücke wird größtenteils durch die Dateikompatibilität bestimmt.
Ihr Designteam arbeitet wahrscheinlich mit Adobe Illustrator, AutoCAD, SolidWorks oder Rhino. Ihre Lasersoftware muss diese Werkzeuge direkt mit der Bewegungssteuerung der Maschine verbinden – ohne Sie zu zwingen, ein drittes “Übersetzungs”-Programm zu verwenden.
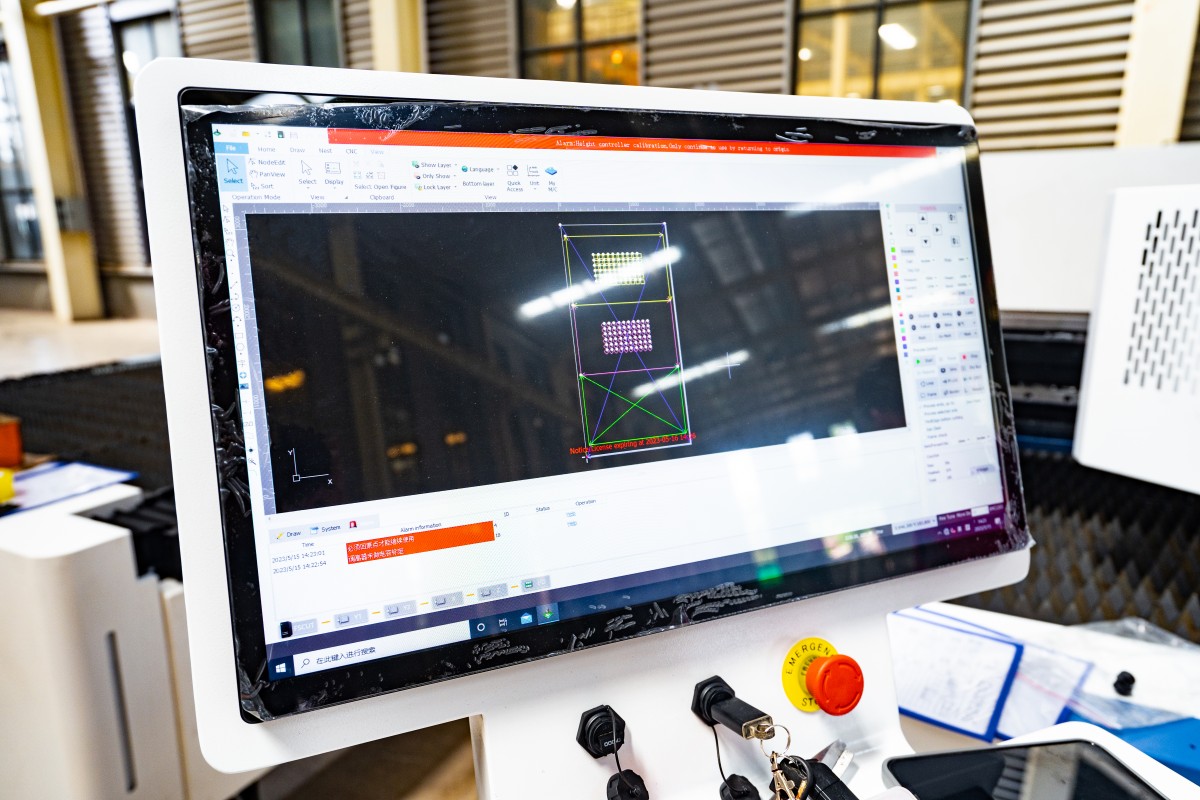
Ein professioneller Arbeitsablauf hängt ab von echter Unterstützung für den Direktimport. Sie sollten eine AI-, PDF-, DXF- oder SVG-Datei direkt in die Steuerungssoftware einfügen können, damit sie die Vektoren korrekt ausliest.
- Ebenenzuordnung: Die Software sollte Farben in Ihrer Design-Datei automatisch in Schnitteinstellungen übersetzen (z. B. rote Linien = Schnitt, blaue Linien = Gravur).
- Natives Bearbeiten: Kleine Anpassungen – eine offene Form schließen, Text verschweißen oder einen Pfad für die Schnittfugenkompensation versetzen – sollten innerhalb der Lasersoftware möglich sein. Wenn Sie jedes Mal zu Illustrator zurückkehren müssen, nur um ein Loch 2 mm nach links zu verschieben, verliert Ihr Arbeitsablauf wertvolle Zeit.
Wenn eine Maschine Sie zwingt, Vektordateien in ein proprietäres Rasterformat zu konvertieren – oder Sie jedes Mal durch einen umständlichen Import-Assistenten schicken muss, wenn Sie ein Design überarbeiten – besteht sie den Effizienztest nicht. Ziel ist eine saubere Pipeline: Design → Import → Schnitt. Alles andere ist Reibung.
Phase 3: Die Szenarien (Finden Sie Ihre spezifische Situation)
Die meisten Kaufberatungen verfehlen das Ziel, weil sie einen Hobbyisten in einer Wohnung und eine Werbeschilder-Werkstatt in einem Lagerhaus wie denselben Kunden behandeln. Das sind sie nicht. Eine Maschine, die für den einen perfekt ist, kann für den anderen eine Belastung sein.
Nachdem wir im vorherigen Abschnitt die technischen “harten Filter” festgelegt haben, können wir sie nun auf die drei häufigsten Nutzungsszenarien anwenden. Finden Sie sich unten wieder, um zu sehen, welche Maschinen tatsächlich den Schnitt machen.
Szenario A: Die “Side Hustle”-Desktop-Geräte (Begrenzter Platz, maximale Benutzerfreundlichkeit)
Dieses Szenario passt, wenn Sie in einem Gästezimmer oder kleinen Studio arbeiten, begrenzte Belüftungsmöglichkeiten haben und “Zeit bis zum ersten Schnitt” mehr schätzen als rohe Leistung. Sie brauchen eine Maschine, die wie ein Drucker aussieht – nicht wie ein Wissenschaftsprojekt.
Die “Plug-and-Play”-Kandidaten: Glowforge vs. xTool P2 vs. Gweike Cloud
Das Glowforge Pro hat diese Kategorie jahrelang definiert. Der “Walled-Garden”-Ansatz ähnelt stark Apples Ökosystem: unglaublich einfach zu bedienen, ausgezeichnete Kameraausrichtung und ein Proofgrade-Materialsystem, das das Rätselraten bei den Leistungsparametern eliminiert. Der Kompromiss besteht darin, dass sie eine aktive Internetverbindung zum Betrieb benötigt. Wenn Ihr WLAN ausfällt, stoppt die Produktion.
Das xTool P2 ist zum führenden Herausforderer geworden. Sie kommt der Glowforge in puncto Benutzerfreundlichkeit (kameragestützte Positionierung, Autofokus) gleich, vermeidet aber den “Walled Garden”. Sie unterstützt LightBurn, arbeitet vollständig offline und bietet einen Höhensockel für die Gravur höherer Objekte – etwas, womit die Glowforge schlecht zurechtkommt.
Das Gweike Cloud ist die preisgünstige Wahl. Sie erhalten ähnliche 50W-CO₂-Leistung in einem desktopgroßen Gehäuse für deutlich weniger Geld. Die Hardware ist robust, aber die Softwareerfahrung ist nicht so ausgereift wie bei den Hauptkonkurrenten.
Der Kompromiss: Bequemlichkeit versus Reparierbarkeit
Die versteckten Kosten von Desktop-Geräten liegen in der Reparaturfähigkeit. Um diese Geräte schlank und “sicher” zu halten, versiegeln Hersteller die Komponenten in geschlossenen Gehäusen.
Wenn in einer Glowforge ein Lasertubus ausfällt, können Sie ihn in der Regel nicht selbst austauschen; in vielen Fällen muss das gesamte Gerät zurück an den Hersteller geschickt werden. Das kann Wochen an Ausfallzeit bedeuten. Die xTool P2 und Gweike Cloud liegen im Mittelfeld: Benutzer können Tuben und Spiegel austauschen, aber die Arbeit ist enger und umständlicher als bei einer größeren Industriemaschine. Sie zahlen für eine kleine Standfläche – stellen Sie sicher, dass Ihr Unternehmen mögliche Ausfallzeiten und/oder die Kosten für proprietäre Teile verkraften kann.
Szenario B: Die “Garage Production”-Arbeitspferde (Maximale Leistung, geringere Kosten)
Dieses Szenario ist für den Macher mit eigenem Garagenplatz, einem Ablufttrockner und der Bereitschaft, selbst Hand anzulegen. Sie wollen die meiste Leistung pro Dollar und ein großes Schneidbett (20"x28" oder größer).
Der OMTech- & Monport-Ansatz: Hohe Leistung, hoher Wartungsaufwand
Marken wie OMTech und Monport Industrielle “China Blue/Red” CO₂-Laser importieren und zu aggressiven Preisen verkaufen. Ein 80W OMTech kostet oft weniger als ein 45W Glowforge. Diese Maschinen sind wahre Arbeitstiere: Sie verwenden branchenübliche Ruida-Controller (voll kompatibel mit LightBurn), gängige Standardteile, die man bei Amazon kaufen kann, und große Durchgabetüren für übergroße Platten.
Das heißt, die Qualitätskontrolle kann inkonsistent sein. Sie bezahlen nicht für ein poliertes Verbrauchererlebnis – Sie bezahlen für rohen Stahl und Glas.
Die “Bastlersteuer”: Einschätzung Ihrer Fähigkeit, Spiegel auszurichten und Controller auszutauschen
Die “Bastlersteuer” ist die Zeit, die Sie investieren werden, um die Maschine perfekt einzustellen. Anders als Desktop-Geräte kommen diese Laser oft mit während des Versands verstellten Spiegeln an. Sie müssen sich damit wohlfühlen, Kontermuttern zu lösen, Testimpulse abzufeuern und den Strahlengang anzupassen.
Wenn Hochspannungselektronik oder mechanische Ausrichtung Sie ernsthaft einschüchtern, kaufen Sie diese Maschinen nicht. Wenn Sie jedoch mit einem Schraubenschlüssel und einem Multimeter umgehen können, liefern sie eines der besten Preis-Leistungs-Verhältnisse, die Sie in der Branche finden werden.
Pflicht-Upgrades: Kühlaggregate und Luftunterstützung, für die Sie sofort Budget einplanen müssen
Der “angegebene Preis” für diese Geräte ist irreführend. Die mitgelieferte “Wasserpumpe” ist meist eine einfache Aquariumspumpe, die ein 80W-Rohr bei langen Schnitten nicht ausreichend kühlt – was zu Überhitzung und verkürzter Rohrlebensdauer führt. Die mitgelieferte “Luftunterstützung” ist oft nur ein schwacher Lüfter, der Rauch nicht effektiv entfernt, wodurch verkohlte Schnittkanten entstehen.
Um einen OMTech oder Monport wirklich produktionsbereit zu machen, sollten Sie sofort zusätzlich $800–$1.000 einplanen für:
- Einen CW-5200-Aktivkühler (gekühlte Wasserkühlung).
- Einen echten Luftkompressor (für sauberere Schnitte).
- Einen aufgerüsteten Inline-Abluftventilator.

Szenario C: Die professionelle Werkstatt (Geschwindigkeit, Zuverlässigkeit und US-Unterstützung)
Dieses Szenario gilt für Unternehmen, bei denen der Laser ein primärer Umsatztreiber ist. Wenn die Maschine ausfällt, verlieren Sie Geld. Sie brauchen Geschwindigkeit, Genauigkeit und eine Telefonnummer, die Sie anrufen können, wenn etwas kaputt geht.
Der Sprung zu Thunder Laser, Aeon und Boss: Was Ihnen zusätzliche $4K tatsächlich bringen
Der Wechsel von einer OMTech zu einer Thunder Laser Nova, Aeon Mira, oder Boss Laser ist ein erheblicher Preissprung – oft $4.000 bis $6.000 mehr für vergleichbare Wattzahl.
Sie zahlen nicht für mehr reine Leistung; Sie zahlen für Servomotoren (anstelle von Schrittmotoren), Linearführungen, und – in High-End-Konfigurationen –RF (Hochfrequenz-) Metallröhren. Diese Komponenten halten länger und behalten ihre Kalibrierung besser bei durchgehendem Einsatz rund um die Uhr. Die Toleranzen sind enger, die Verkabelung ist sauberer und die Sicherheitsverriegelungen sind industrietauglich.
Der Geschwindigkeitsfaktor: Warum Rasterleistung wichtiger ist als Schneidleistung
Anfänger konzentrieren sich auf Schneidleistung (Watt). Profis konzentrieren sich auf Rastergeschwindigkeit (Zoll pro Sekunde).
Wenn Ihr Unternehmen Becher, Lederaufnäher oder Schieferuntersetzer graviert, muss der Laserkopf tausende Male hin- und herschwenken. Eine günstige Schrittmotor-Konfiguration erreicht möglicherweise nur etwa 500 mm/s und erzeugt “Ringing” (welliges, schwankendes Linienbild). Ein Thunder Laser oder Aeon mit Hybrid-Servos kann mit 1000 mm/s+ laufen und gestochen scharfe Ergebnisse erzielen – und damit effektiv Ihren täglichen Durchsatz verdoppeln. In einer Produktionswerkstatt ist Geschwindigkeit die entscheidende Kennzahl.
Lokaler Support: Die “Versicherungspolice”, die Sie vor einer 3‑wöchigen Teileverzögerung bewahrt
Der größte Vorteil in Szenario C ist der in den USA ansässige Support.
Wenn eine Steuerplatine bei einem No-Name-Import ausfällt, sind Sie meist gezwungen, sich durch Foren zu wühlen oder eine Fabrik in China zu kontaktieren – und dann wochenlang auf einen Ersatz zu warten. Marken wie Thunder, Aeon und Boss halten US-Lager mit Ersatzteilen gefüllt und verfügen über englischsprachige Techniker, die mit Ihnen per Videoanruf Fehler beheben können.
Für einen Hobbyisten ist es frustrierend, drei Wochen auf ein Teil zu warten. Für eine professionelle Werkstatt kann es katastrophal sein. Die zusätzlichen $4.000 sind im Wesentlichen eine Versicherungsprämie gegen Ausfallzeiten – und Funkstille.
Phase 4: Der abschließende Realitätscheck vor der Bestellung
Sie haben Ihre engere Auswahl. Sie haben Ihr Budget. Ihr Cursor schwebt über “In den Warenkorb”. Stop.
Es gibt einen gewaltigen Unterschied zwischen einer Maschine, die auf einer Messe Demodateien schneidet, und einer, die ein Unternehmen über die nächsten fünf Jahre am Laufen hält. Diese Lücke taucht selten auf einem Datenblatt auf – sie zeigt sich im täglichen Umgang mit dem Gerät. Bevor Sie Ihr Geld ausgeben, lassen Sie Ihren Favoriten durch drei letzte Filter laufen. Dies sind die Sicherheitsnetze, die ein ertragsbringendes Werkzeug von einer schweren, teuren Garagendekoration trennen.
Wartungszugang: Der 60‑Sekunden‑Check, der Ihnen eine Woche Arbeitsausfall ersparen kann
Laserwartung ist kein “irgendwann”-Projekt – sie ist wöchentliche Pflicht. Verdampfter Kleber und Holzharze setzen sich schnell auf Ihren Optiken ab: etwa 1–2 Gramm pro Woche. Wenn die Reinigung Ihrer Spiegel 30 Minuten Demontage erfordert, werden Sie anfangen, sie auszulassen. Und sobald Sie es auslassen, brennt sich dieser Rückstand in die Linsenbeschichtung ein, kostet Sie ~30 % Leistung und führt schließlich zum Bruch der Optik.
Der Test: Fragen Sie den Anbieter oder sehen Sie sich ein echtes Nutzervideo an. Können Sie Spiegel 1, Spiegel 2 und die Fokussierlinse innerhalb von 60 Sekunden insgesamt?
Wenn nicht, gehen Sie weiter.
- Wenn die Antwort nein lautet, gehen Sie weg. Sie wollen eine seitliche Zugangstür. Idealerweise können Sie einen Sicherungsring drehen und den Spiegel in unter 15 Sekunden herausziehen. (OMTech und Gweike bestehen diesen Test meist; Glowforge fällt oft durch, da die Optik hinter Paneelen versteckt ist.)
- Sie brauchen eine Seitentür. Sie sollten in der Lage sein, einen Ring zu drehen und den Spiegel in weniger als 15 Sekunden zu entnehmen. (OMTech und Gweike bestehen diesen Test in der Regel; Glowforge fällt hier oft durch, da die Optik hinter Paneelen versteckt ist). Achten Sie auf eine Klappabdeckung. Sie sollten sie mit einem Wattestäbchen reinigen können, ohne die Halterung zu entfernen. Wenn Sie die Lüftungsleitungen abbauen müssen, nur um die Stelle zu erreichen (häufig bei älteren Monport‑Designs), zahlen Sie jeden Freitag eine “Wartungssteuer”.
- Achten Sie auf eine Klappabdeckung. Sie sollten dies mit einem Wattestäbchen reinigen können, ohne die Halterung zu entfernen. Wenn Sie die Lüftungskanäle abschrauben müssen, um ihn zu sehen (üblich bei älteren Monport-Designs), zahlen Sie jeden Freitag eine „Wartungssteuer“. Dies ist der entscheidende Bereich. Sie sollten in der Lage sein, den Tisch abzusenken, den Düsenring zu entfernen und die Linse sicher in unter 20 Sekunden in Ihre Hand fallen zu lassen. Profi-Tipp: Beim Zusammenbau stellen Sie sicher, dass die Linse “Bauch nach oben” (konvexe Seite nach oben) wieder eingesetzt wird. Wenn Sie einen Inbusschlüssel benötigen, nur um an die Linse zu gelangen, fällt sie durch den Test.

Die “Buy Nice or Buy Twice”-Entscheidungsmatrix
Eine $3.000‑Maschine kostet nie nur $3.000 – sie ist eine Anzahlung auf zukünftige Reparaturen. Eine $8.000‑Maschine hingegen kostet über einen Zeitraum von fünf Jahren oft weniger. Diese Matrix zeigt die versteckten Gesamtkosten des Besitzes (TCO) hinter dem Preisschild.
Bestimmen Sie die Spalte, die am besten zu der Maschine auf Ihrer engeren Auswahl passt:
| Abmessung | Der Budgetaufbau (Szenario B) | Das professionelle Arbeitstier (Szenario C) |
|---|---|---|
| Anschaffungskosten | $2,000 - $4,000 | $6,000 - $10,000 |
| Lebensdauer der Röhre | 1k–2k Stunden (Glas‑CO₂) | 10k+ Stunden (RF‑Metall/Hochwertiges Glas) |
| Geschätzte Ausfallzeit/Jahr | 15 Tage (Warten auf Ersatzteile) | 2 Tage (lokaler Support/bessere Qualitätskontrolle) |
| Wöchentliche Wartung | 2 Stunden (manuelle Ausrichtung) | 30 Minuten (versiegelte Optik/bessere Führungen) |
| Ersatzkosten (Jahr 4) | $1.000+ (Neue Röhre + Netzteil) | $0 (Langzeitquelle) |
| Wiederverkaufswert | 40 % des ursprünglichen Preises | 70 % des ursprünglichen Preises |
| 5-Jahres-TCO | $19.000+ (einschließlich verlorener abrechenbarer Stunden) | $7.000 (geringer Verbrauch von Verbrauchsmaterialien) |
Wenn Sie eine Hobbywerkstatt betreiben, ist der Budgetaufbau in Ordnung – Ihre Zeit ist “gratis”. Wenn Sie ein Unternehmen führen, wird die Ausfallzeit einer “billigen” Maschine den Preisunterschied zur “teuren” innerhalb der ersten 18 Monate zunichtemachen.
Checkliste: Bereit zum Schneiden innerhalb von 48 Stunden nach Lieferung
Die gefährlichste Zeit für einen Laserbesitzer ist die erste Woche. Ohne die richtigen Materialien steht die Maschine still, während Ihr Rückgabefenster abläuft. Und wenn Sie die Optik nicht sofort überprüfen, wird jeglicher Transportschaden zu Ihrem Problem.
Folgen Sie diesem Zeitplan, damit Sie sofort einsatzbereit sind – oder bereit, eine „Zitrone“ zurückzusenden.
Tag 0: Der Vorankunftslauf (2 Stunden)
- Flüssigkeiten: Kaufen Sie 2 Gallonen destilliertes Wasser (für den Kühler) und 90% Isopropylalkohol (für die Optik).
- Optik-Kit: Halten Sie Linsenpapier und Thermopapier (Kassenbonpapier) bereit für Ausrichtungstests.
- Stromversorgung: Bestätigen Sie einen dedizierten 20A-Stromkreis (110V/220V je nach Gerät). Die gemeinsame Nutzung eines Stromkreises mit einem Kühlschrank oder Kompressor wird Sicherungen auslösen und Schnitte ruinieren.
Tag 1: Auspacken & Inspizieren (4 Stunden)
- Der Schütteltest: Bevor Sie den Kühler füllen, inspizieren Sie das Laserrohr auf innere Risse. Wenn Sie beim sanften Schwenken des Rohrs Glas klingeln hören, verweigern Sie die Lieferung.
- Der Lecktest: Schließen Sie das Wasser an, lassen Sie die Pumpe laufen und warten Sie 30 Minuten. Prüfen Sie die Rohrenden und den Boden des Gehäuses.
- Die 60-Sekunden-Reinigung: Führen Sie die Wartungskontrolle durch, die Sie in Schritt 1 recherchiert haben.
- Ausrichtung: Verwenden Sie Thermopapier, um den Strahlverlauf an allen vier Ecken des Arbeitsbereichs zu überprüfen.
Tag 2: Validierung (2 Stunden)
- Der Rahmentest: Führen Sie einen 10 mm/s Vektorschnitt auf Holz mit 90% Leistung durch.
- Die Ausgabe: Die Kanten sollten goldbraun herauskommen, nicht schwarz verkohlt. Die Schnittfuge sollte senkrecht sein, nicht schräg.
- Der Belastungstest: Betreiben Sie die Maschine 3 Stunden lang. Beobachten Sie die Temperatur (unter 22°C/71°F halten). Wenn sie überhitzt oder aus der Fokussierung läuft, senden Sie sie zurück.
Der Endschnitt
Zu Beginn dieses Leitfadens haben wir gefragt, ob Sie eine Werkstatt aufbauen oder einfach nur ein Werkzeug kaufen. Der Unterschied liegt nicht im Markennamen auf dem Gehäuse – er liegt im Vorbereitungsgrad des Besitzers.
Indem Sie diesem Vier-Phasen-Framework folgen, haben Sie nicht einfach nur einen Laser gekauft – Sie haben sich auf Erfolg eingestellt. Sie haben Ihre Materialanforderungen geklärt, die benötigte Leistung berechnet, Ihre Sicherheitsprotokolle festgelegt und die versteckten Kosten des Besitzes aufgedeckt. Sie hoffen nicht länger auf eine gute Maschine; Sie haben einen klugen Kauf geplant.
Die Recherche ist abgeschlossen. Die Checkliste ist bereit. Jetzt ist es Zeit zu schneiden. Und wenn Sie praktische Hilfe wünschen, um Ihren Arbeitsablauf mit der richtigen Technologie abzustimmen, zögern Sie nicht kontaktieren Sie uns für maßgeschneiderte Laser-Systemberatung.

VI. FAQ
1. Können Laserschneider Metall schneiden?
Ja – einige Laserschneider können Metall schneiden, aber es hängt vom Lasertyp und der Leistung ab. Faserlaser und Hochleistungs-CO2-Systeme können in der Regel eine Reihe von Metallen schneiden, einschließlich Edelstahl, Aluminium und Kupfer. Für dickere Platten oder anspruchsvollere Anwendungen sind industrielle Fasermaschinen wie die Einfachtisch-Faserlaser-Schneidmaschine empfohlen.
2. Welche Materialien kann ein CO2-Laser schneiden?
Häufige Materialien sind Holz, Acryl, Leder, Stoff, Papier und bestimmte Kunststoffe. Allerdings sind CO2-Laser im Allgemeinen nicht geeignet, Metall zu schneiden, es sei denn, sie haben sehr hohe Leistung und sind speziell für das Metallschneiden entwickelt. Sie werden ebenfalls nicht für das Schneiden von PVC oder anderen Materialien empfohlen, die beim Erhitzen giftige Dämpfe freisetzen.
3. Wie präzise sind Laserschneidmaschinen?
Einer der größten Vorteile von Laserschneidmaschinen ist ihre Präzision. Hochwertige Laserschneider können äußerst feine Details erzeugen, mit Toleranzen von bis zu 0,001 Zoll (0,025 mm). Die tatsächliche Präzision hängt von Faktoren wie der Strahlqualität, der Steifigkeit und Stabilität der Maschine sowie der Genauigkeit des Bewegungssteuerungssystems ab.

















 Deutsch
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文