
Toma un trozo de acrílico de media pulgada de una cortadora láser plana estándar y pasa tu pulgar por el borde. No es perfectamente cuadrado. Hay una ligera inclinación, inconfundible. Para un principiante, esa inclinación parece una oportunidad. Si la máquina corta naturalmente en un pequeño ángulo, seguramente podemos ajustar la configuración, inclinar el material y engañar al láser para que corte un chaflán limpio de 45 grados. Suena como un truco ingenioso de taller. En realidad, es un malentendido fundamental de la luz.
Relacionado: Perspectivas estratégicas sobre el corte por láser de fibra
La ilusión del taper: por qué tus cortes “rectos” ya parecen angulados
La diferencia entre el taper natural del corte y un chaflán verdadero y controlado
Mira un corte de chaflán verdadero de 45 grados en una máquina especializada de 5 ejes o en una fresadora de madera estándar. La superficie es intencionada: un plano matemáticamente plano que se mantiene consistente desde el principio del corte hasta el final. Ahora mira el borde inclinado de tu acrílico cortado con láser. No es un plano plano. Es una ligera curva, un signo de pérdida de energía. Un chaflán controlado es una elección geométrica. El taper natural del corte es un compromiso físico. Cuando los principiantes ven ese borde inclinado, a menudo asumen que es una configuración que pueden simplemente aumentar. Pero el taper no es un chaflán en miniatura esperando ser ampliado. Es un artefacto de cómo funcionan las lentes.
La geometría del reloj de arena: dónde el haz enfocado realmente rompe el corte
Toma una lupa y enfoca la luz del sol para quemar una hoja seca. Para crear ese pequeño y deslumbrante punto blanco de calor, la lente debe doblar un amplio cilindro de luz en un cono afilado. Una cortadora láser hace exactamente lo mismo. El haz sale del tubo ancho, golpea la lente focal y converge en un punto microscópico antes de expandirse nuevamente. Forma un reloj de arena. Cuando cortas material grueso, la parte más estrecha de ese reloj de arena—el punto focal—generalmente se encuentra en la superficie o justo por debajo de ella. A medida que el haz se mueve más profundo en el plástico o la madera, ya se está expandiendo nuevamente. La parte superior del corte se vaporiza por el cono convergente, y la parte inferior se derrite por el cono divergente. La inclinación que ves no es la máquina cortando en un ángulo. Es la forma física de la luz misma, estampada en el material.
Por qué no puedes simplemente usar el taper natural para una junta angulada intencionada
Si el haz crea naturalmente una forma de V, es tentador usar esa inclinación para construir una caja ingleteada. Cortas dos cuadrados, volteas uno y tratas de unir los bordes inclinados. Se balancearán, dejarán espacios y, en última instancia, no se pegarán en escuadra. El problema es que el taper natural nunca es una línea recta. Debido a que el haz es un reloj de arena, el borde resultante es ligeramente cóncavo. Peor aún, el ángulo de ese taper fluctúa drásticamente. Si el láser se ralentiza para moverse a través de una esquina ajustada, deposita más calor en el corte, ensanchando la parte superior y cambiando la inclinación. Un verdadero chaflán requiere que la herramienta de corte mantenga un ángulo rígido y predecible sin importar el camino o la velocidad. El taper natural está completamente a merced de la dinámica térmica. No puedes construir juntas de precisión en un borde cuya geometría cambia cada vez que la máquina gira en una esquina. Esta dura realidad generalmente lleva a un fabricante decidido a la siguiente idea lógica, pero condenada: si el haz no se puede doblar, ¿por qué no inclinar el material?
La trampa del punto focal: por qué inclinar tu material arruina el corte
Una lente focal estándar de 2 pulgadas te da una profundidad de campo utilizable de aproximadamente 0.05 pulgadas. Eleva un cuadrado de contrachapado de 6 pulgadas a un ángulo de 45 grados dentro de tu máquina de cama plana. Para cuando la cabeza del láser viaja desde el borde superior de esa pendiente hasta el fondo, la superficie del material ha caído más de cuatro pulgadas lejos de la boquilla. Invertir la cama puede parecer un sustituto ingenioso para los ejes de rotación que faltan en una máquina 2D estándar. Pero malinterpreta fundamentalmente lo que hace que un láser corte en primer lugar: una densidad de energía extrema y puntual.
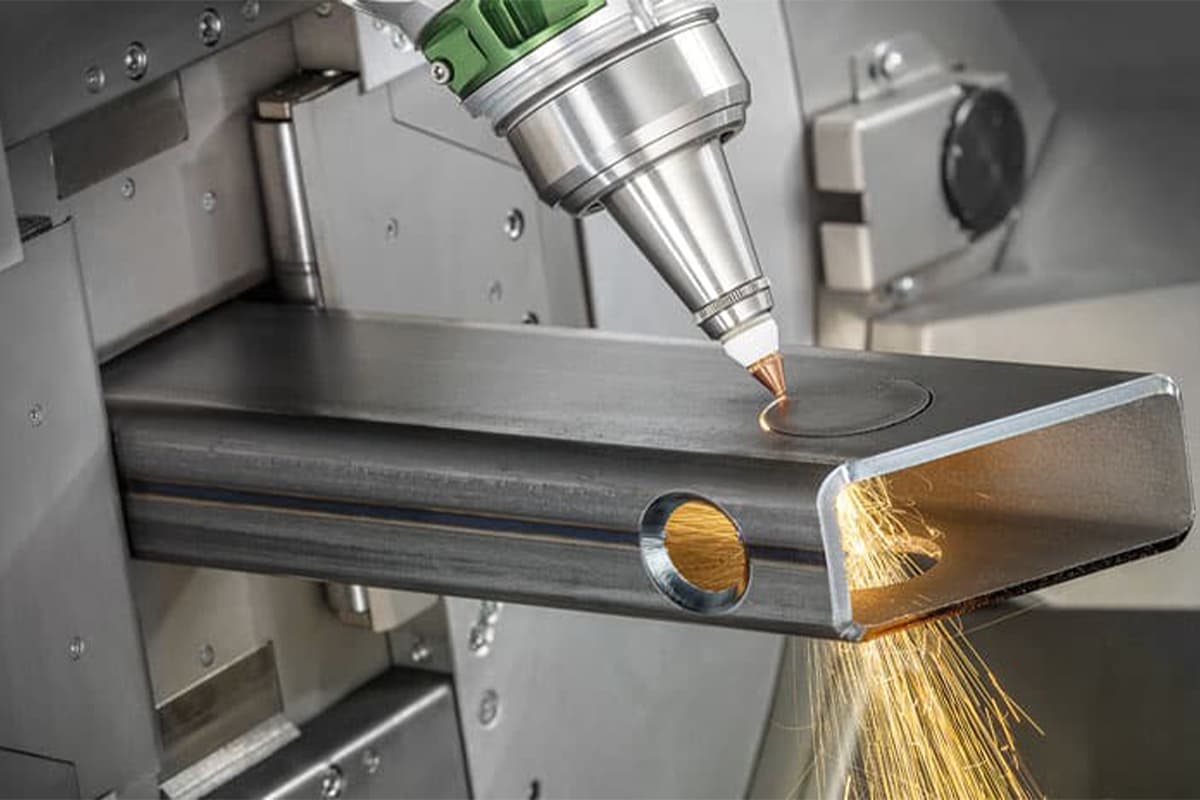
Cómo se comporta un haz gaussiano enfocado en una superficie inclinada
La luz de un tubo láser no se comporta como una hoja de sierra de cinta sólida. Es un haz gaussiano, lo que significa que su energía está intensamente concentrada en el centro exacto y disminuye hacia los bordes. Para vaporizar material, ese punto central—la cintura microscópica del reloj de arena—debe golpear la superficie en un ángulo perpendicular perfecto. Cuando inclinas el material, cambias la geometría de esa interacción. En lugar de penetrar en el material como un pequeño punto circular concentrado, el haz golpea la pendiente y se expande en un óvalo alargado. Es como iluminar el suelo directamente con una linterna en comparación con apuntarla a través de la habitación en un ángulo. La cantidad total de luz es la misma, pero el haz en ángulo se extiende por un área mucho más grande. En una cortadora láser, esa expansión reduce drásticamente la intensidad, lo que significa que dejas de cortar y comienzas a hornear.
El problema de la profundidad de campo: qué sucede a medida que el haz viaja cuesta abajo
Difuminar el punto es solo el primer punto de fallo. El problema decisivo es el movimiento estrictamente horizontal de la máquina. Una cabeza láser estándar se mueve solo en un plano X-Y plano. Si el material está inclinado, la cabeza láser permanece nivelada mientras la superficie cae por debajo de ella. A medida que el haz viaja "cuesta abajo" a lo largo de la pieza de trabajo inclinada, el punto focal se queda atrás en el aire libre. En una fracción de pulgada, el haz diverge nuevamente desde su pinzamiento de reloj de arena. El tamaño del punto se duplica, luego se triplica. Dado que la densidad de energía disminuye con el cuadrado del radio del punto, un haz que es el doble de ancho es cuatro veces más débil. La máquina ya no es una herramienta de corte de precisión. Se ha convertido en una lámpara de calor desenfocada que traza un camino a través del material, completamente incapaz de penetrar el grosor.
Carbonización de la madera vs. fusión del acrílico: cómo responden diferentes materiales a un haz desenfocado
El fallo aparece de manera diferente dependiendo del material, pero el borde arruinado es el mismo. Haz que un haz desenfocado baje por un trozo inclinado de contrachapado de abeto báltico, y el láser ya no puede vaporizar las fibras de madera. La parte superior de la pendiente puede cortarse limpiamente, pero a medida que el haz se mueve cuesta abajo y pierde enfoque, el corte se convierte en una trinchera negra y poco profunda. Eventualmente, simplemente quema un amplio camino ahumado a través de la tabla, creando un riesgo de incendio a medida que el calor crudo se acumula en la superficie sin romperse.
El acrílico fundido reacciona igual de mal. El plástico absorbe la energía infrarroja desenfocada hasta que se convierte en un lío burbujeante y hirviente. El camino cuesta abajo se convierte en un amplio canal de escoria fundida que se fusiona nuevamente tan pronto como el láser pasa. No has superado las limitaciones de la cama plana de la máquina. Simplemente has demostrado por qué los sistemas industriales de fabricantes como TRUMPF o Messer requieren cabezales de chaflán dedicados de 5 ejes para cortar en ángulos de 45 o 50 grados. Para producir un corte angulado limpio, la máquina debe inclinar físicamente la cabeza del láser para que el punto focal permanezca bloqueado en la superficie del material.
Qué hardware produce realmente un verdadero chaflán láser
La edición de corte de chaflán de la serie TruLaser 3000 de TRUMPF produce geometrías de borde de hasta 50 grados. Llega a este ángulo extremo sin requerir que el operador sostenga una hoja de acero en un soporte inclinado. En cambio, la máquina utiliza una unidad de corte especializada integrada directamente en el pórtico, reorientando dinámicamente el haz mientras el material permanece perfectamente plano. El secreto de un verdadero chaflán láser no es un truco de colocación de material, sino un logro de geometría mecánica.
Piensa en una lupa enfocando la luz del sol para quemar una hoja seca. Si inclinas la hoja, el punto afilado y penetrante se convierte inmediatamente en un círculo borroso e inútil de calor. Para seguir quemando la hoja en un ángulo, debes inclinar físicamente la lupa para que coincida con la pendiente, y luego moverla más cerca de la superficie para preservar la distancia focal exacta. Los sistemas láser industriales resuelven el problema del chaflán haciendo exactamente esto, convirtiendo una cama plana estática en un brazo robótico altamente articulado.
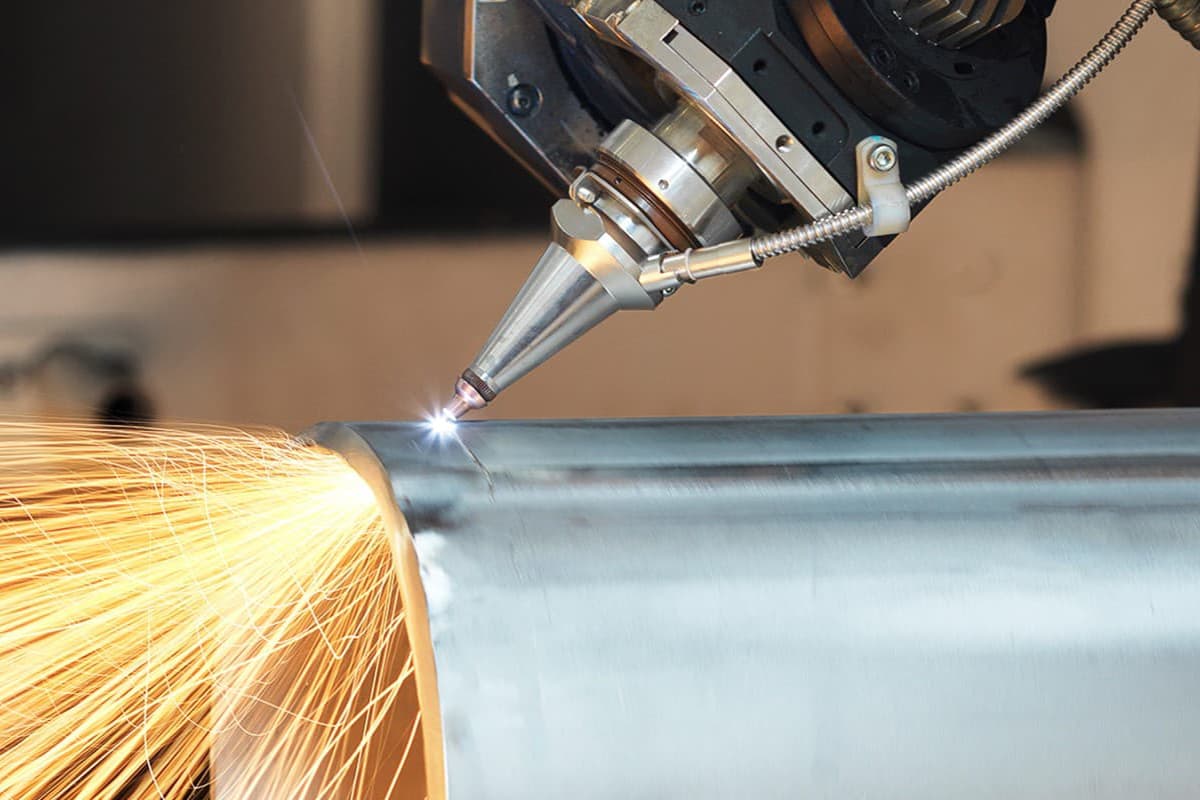
Cabezas de corte biseladas: cómo redirigen el eje del haz mientras mantienen el enfoque
Las cabezas biseladas 3D industriales proporcionan rotación y inclinación independientes, moviéndose típicamente a través de un rango de ángulo de corte de -45 a +45 grados. Esta articulación permite que la máquina cree juntas complejas en Y, X o K directamente en chapa metálica, preparando los bordes para una penetración de soldadura profunda sin mecanizado secundario. Pero inclinar la boquilla es solo parte del desafío. A medida que la cabeza de corte pivota a un ángulo de 45 grados, la punta de la boquilla se mueve a través de un arco y se aleja de la superficie del material.
Para mantener el punto focal fijo dentro del material, la máquina debe bajar simultáneamente el eje Z para compensar la inclinación, mientras que los ejes X e Y realizan microajustes para mantener el camino de corte perfectamente alineado. Hacer pasar un haz a través de una sección transversal inclinada también aumenta enormemente la distancia que el láser debe recorrer a través del material. Cortar un bisel de 45 grados en una placa de acero de 1.1 pulgadas de grosor crea una longitud total de corte de 1.6 pulgadas. La cabeza biselada debe mantener un enfoque absoluto y una presión de gas asistente a lo largo de toda esa distancia diagonal, lo que limita severamente el sobre de ángulo-grosor utilizable incluso en máquinas dedicadas de un millón de dólares.
2.5D vs. movimiento de 5 ejes: cuándo los ejes adicionales realmente importan para la geometría del borde
Los láseres de cama plana estándar operan con movimiento 2.5D. La cabeza láser se mueve libremente a lo largo de los ejes X e Y, mientras que el eje Z se mueve hacia arriba y hacia abajo para establecer la altura focal antes de que comience el corte. Algunos sistemas avanzados 2.5D incluyen seguimiento de altura capacitivo, permitiendo que el eje Z se mueva hacia arriba y hacia abajo en tiempo real para seguir una chapa de metal deformada. Sin embargo, el haz siempre apunta hacia abajo. Puede seguir una colina rodante, pero no puede inclinarse para cortar en su lado.
La manipulación verdadera de la geometría del borde requiere movimiento de 5 ejes, que añade inclinación y balanceo a la cabeza de corte. Este nivel de control es lo que separa el corte de perfil estándar del biselado verdadero, pero viene a un alto costo económico. Hypertherm, un importante fabricante de equipos de corte industrial, señala explícitamente en sus directrices técnicas que aunque el biselado láser de 5 ejes es altamente preciso, se vuelve increíblemente costoso de operar. Soplado de gas asistente de nitrógeno a alta presión a través de una boquilla inclinada consume enormes volúmenes de gas. Para muchos fabricantes industriales, el biselado por plasma sigue siendo más rápido y rentable para placas pesadas, limitando el biselado láser de 5 ejes a la fabricación aeroespacial o médica de alta tolerancia donde se justifica el costo adicional.
Para los lectores que comparan si un sistema láser capaz de biselar está justificado, los materiales descargables de ADH Machine Tool pueden ser un paso útil porque emparejan especificaciones de máquinas con contexto de ingeniería como desarrollo de corte láser respaldado por I+D y validación de diseño estructural. Puede revisar los disponibles folletos y recursos técnicos antes de sopesar la configuración de ejes, rigidez, automatización y costo operativo en relación con la calidad de bisel requerida.
Fibra vs. CO2: ¿cambia el tipo de láser lo que es físicamente posible?
Actualizar la fuente de luz no elude las leyes de la óptica. Una idea errónea común entre los fabricantes de pequeños talleres es que las limitaciones del biselado de cama plana provienen de la debilidad de un láser de pórtico de CO2, y que un láser de fibra moderno podría de alguna manera atravesar un corte inclinado. La física de la luz sigue siendo la misma ya sea que el haz sea generado por una mezcla de gas de alta tensión o bombeado a través de un cable de fibra óptica dopado con tierras raras. Ambas tecnologías producen un haz gaussiano. Ambas dependen de longitudes focales fijas para lograr la vaporización.
Para un contexto práctico sobre cómo esos límites ópticos se presentan en la configuración, enfoque y operación diaria, la experiencia de corte láser CNC de ADH Machine Tool hace que esta guía relacionada sea útil: cómo usar una máquina de corte láser.
La longitud de onda determina qué materiales puede cortar la máquina: la fibra sobresale en la absorción de metales, mientras que el CO2 domina en orgánicos y plásticos, pero el hardware de movimiento determina la forma del borde. Un láser de fibra de 10 kilovatios sin una cabeza de bisel de 5 ejes fallará al cortar un borde inclinado tan completamente como un láser de CO2 de 60 vatios para aficionados falla en contrachapado apoyado. Para los talleres enfocados en el corte eficiente de metal en lugar de la verdadera geometría de bisel, el portafolio de corte láser basado en CNC de ADH Machine Tool puede ser un paso más práctico, incluyendo un máquina de corte por láser de fibra de doble uso adecuado para aplicaciones de chapa plana y tubos. Debido a que adaptar una cama plana estándar con una cabeza 3D articulada es físicamente imposible y financieramente absurdo para un pequeño taller, los fabricantes deben dejar de intentar forzar al láser a hacer un trabajo para el cual no fue construido. La solución práctica para lograr un borde biselado perfecto radica en el equipo analógico que está justo al otro lado del taller.
Cómo los pequeños talleres realmente hacen cortes angulados (sin un láser de 5 ejes)
Acabas de aprender que tu láser de cama plana nunca cortará un verdadero bisel. Eso puede sentirse como una limitación, pero en realidad es una liberación. Deja de intentar hackear tu eje Z. Incluso los fabricantes industriales pesados a menudo mueven el biselado fuera de línea. Las directrices técnicas de los principales fabricantes de corte señalan que aunque el biselado láser multi-eje es preciso, forzar gas asistente a alta presión a través de una boquilla articulada es extremadamente costoso. Si los pesos pesados utilizan procesos secundarios para optimizar su flujo de trabajo, tú también deberías. Tu láser es una máquina de blanking 2D de precisión. Deja que haga lo que mejor sabe hacer.
Enrutadores CNC vs. cortadoras láser: ¿qué herramienta realmente posee la V-groove?
Las personas a menudo agrupan láseres y enrutadores CNC en la misma categoría de fabricación digital. Son máquinas completamente diferentes. Un láser utiliza una columna de luz enfocada que debe permanecer perpendicular a la superficie para mantener su estrecha cintura. Un enrutador CNC utiliza una herramienta física giratoria.
El enrutador posee el eje Z. Colocas una broca V de 45 grados en el husillo, ajustas tu profundidad y cortas a través del material. La geometría física del carburo giratorio se transfiere directamente a la pieza de trabajo, independientemente del sistema de movimiento de la máquina. Los láseres vaporizar. Los enrutadores tallan. Cuando tu proyecto requiere una V-groove precisa para doblar una chapa de compuesto de aluminio, o un chaflán pesado en una chapa gruesa de policarbonato, el enrutador es la herramienta correcta.
Operaciones secundarias: uso de plantillas de lijado, enrutadores y chaflanado posterior al corte
Si no tienes una fresadora CNC, considera las herramientas analógicas que están contra la pared de tu taller. La forma más eficiente de biselar una pieza cortada con láser es tratar el láser como el primer paso. Corta un blank 2D perfecto y dimensionalmente preciso. Luego lleva ese blank a una mesa de fresado estándar equipada con una fresa de chaflán guiada por rodamiento. El rodamiento se desplaza directamente a lo largo del borde cortado por láser. El ángulo sigue el contorno de tu pieza con precisión, navegando por curvas internas y esquinas externas sin necesidad de programación.
Para piezas pequeñas o plásticos sensibles al calor que se derriten bajo una fresa, utiliza un jig de lijado.
Un bloque impreso en 3D simple o un trozo de madera cortado a tu ángulo objetivo proporciona una superficie de referencia rígida. Pega una hoja de papel abrasivo a un trozo plano de vidrio flotante, sostiene tu pieza cortada con láser contra el bloque en ángulo y pasa. Diez segundos de trabajo manual producen un bisel perfectamente plano y matemáticamente preciso. Obtienes el borde exacto que necesitas sin perder una tarde tratando de engañar el software de control de tu láser.
Diseñando alrededor del límite: creando juntas entrelazadas que simulan un bisel
A veces, la mejor manera de cortar un ángulo es dejar de forzar la geometría por completo. Si estás biselando bordes para crear una esquina de 90 grados para un recinto, te estás preparando para una junta de inglete frágil. Los ingletes lucen limpios. También son estructuralmente débiles y notoriamente frustrantes de sujetar durante el pegado.
Rediseña el ensamblaje. Utiliza la precisión 2D absoluta del láser para cortar juntas de dedos entrelazadas o lengüetas y mortajas. Una junta de lengüeta y ranura bien diseñada se cuadrará durante el ensamblaje y proporciona una amplia superficie para adhesivos. Si realmente necesitas una esquina exterior suave sin lengüetas visibles, corta una bisagra viva. Al diseñar un patrón ajustado de cortes paralelos, puedes doblar una hoja rígida y plana de contrachapado alrededor de un radio suave. Evitas el bisel físico por completo, reemplazando una operación de mecanizado difícil con una geometría de cama plana ingeniosa.
Decidiendo tu próximo paso: ¿realmente necesitas un bisel láser?
Estética vs. preparación de soldadura estructural: definiendo tus requisitos de tolerancia reales
Diseñar juntas entrelazadas o bisagras vivas en tu software CAD puede parecer intimidante hasta que te das cuenta de que solo estás trabajando en dos dimensiones. No estás modelando un ángulo 3D. Dibujas un patrón plano y aplicas un desplazamiento de corte, generalmente alrededor de 0.006 pulgadas para un láser estándar, para que las lengüetas encajen por fricción. Este simple ajuste digital plantea una pregunta crítica sobre tu proyecto físico: ¿por qué querías un bisel en primer lugar?
Si estás construyendo una vitrina de acrílico, deseas un inglete estético para ocultar la línea de pegamento. Si estás fabricando un soporte de acero pesado, necesitas una ranura de preparación para soldadura estructural para asegurar la penetración total del metal de relleno. Los biseles estéticos requieren suavidad visual, que un rápido paso por una mesa de fresado puede ofrecer perfectamente. La preparación de soldadura estructural requiere tolerancias dimensionales estrictas, caras de raíz consistentes y ángulos precisos. ¿Cuánto tiempo desperdiciarás tratando de forzar una máquina 2D para cumplir con una tolerancia estructural 3D?
El costo oculto de simular un ángulo en lugar de cambiar completamente tus herramientas
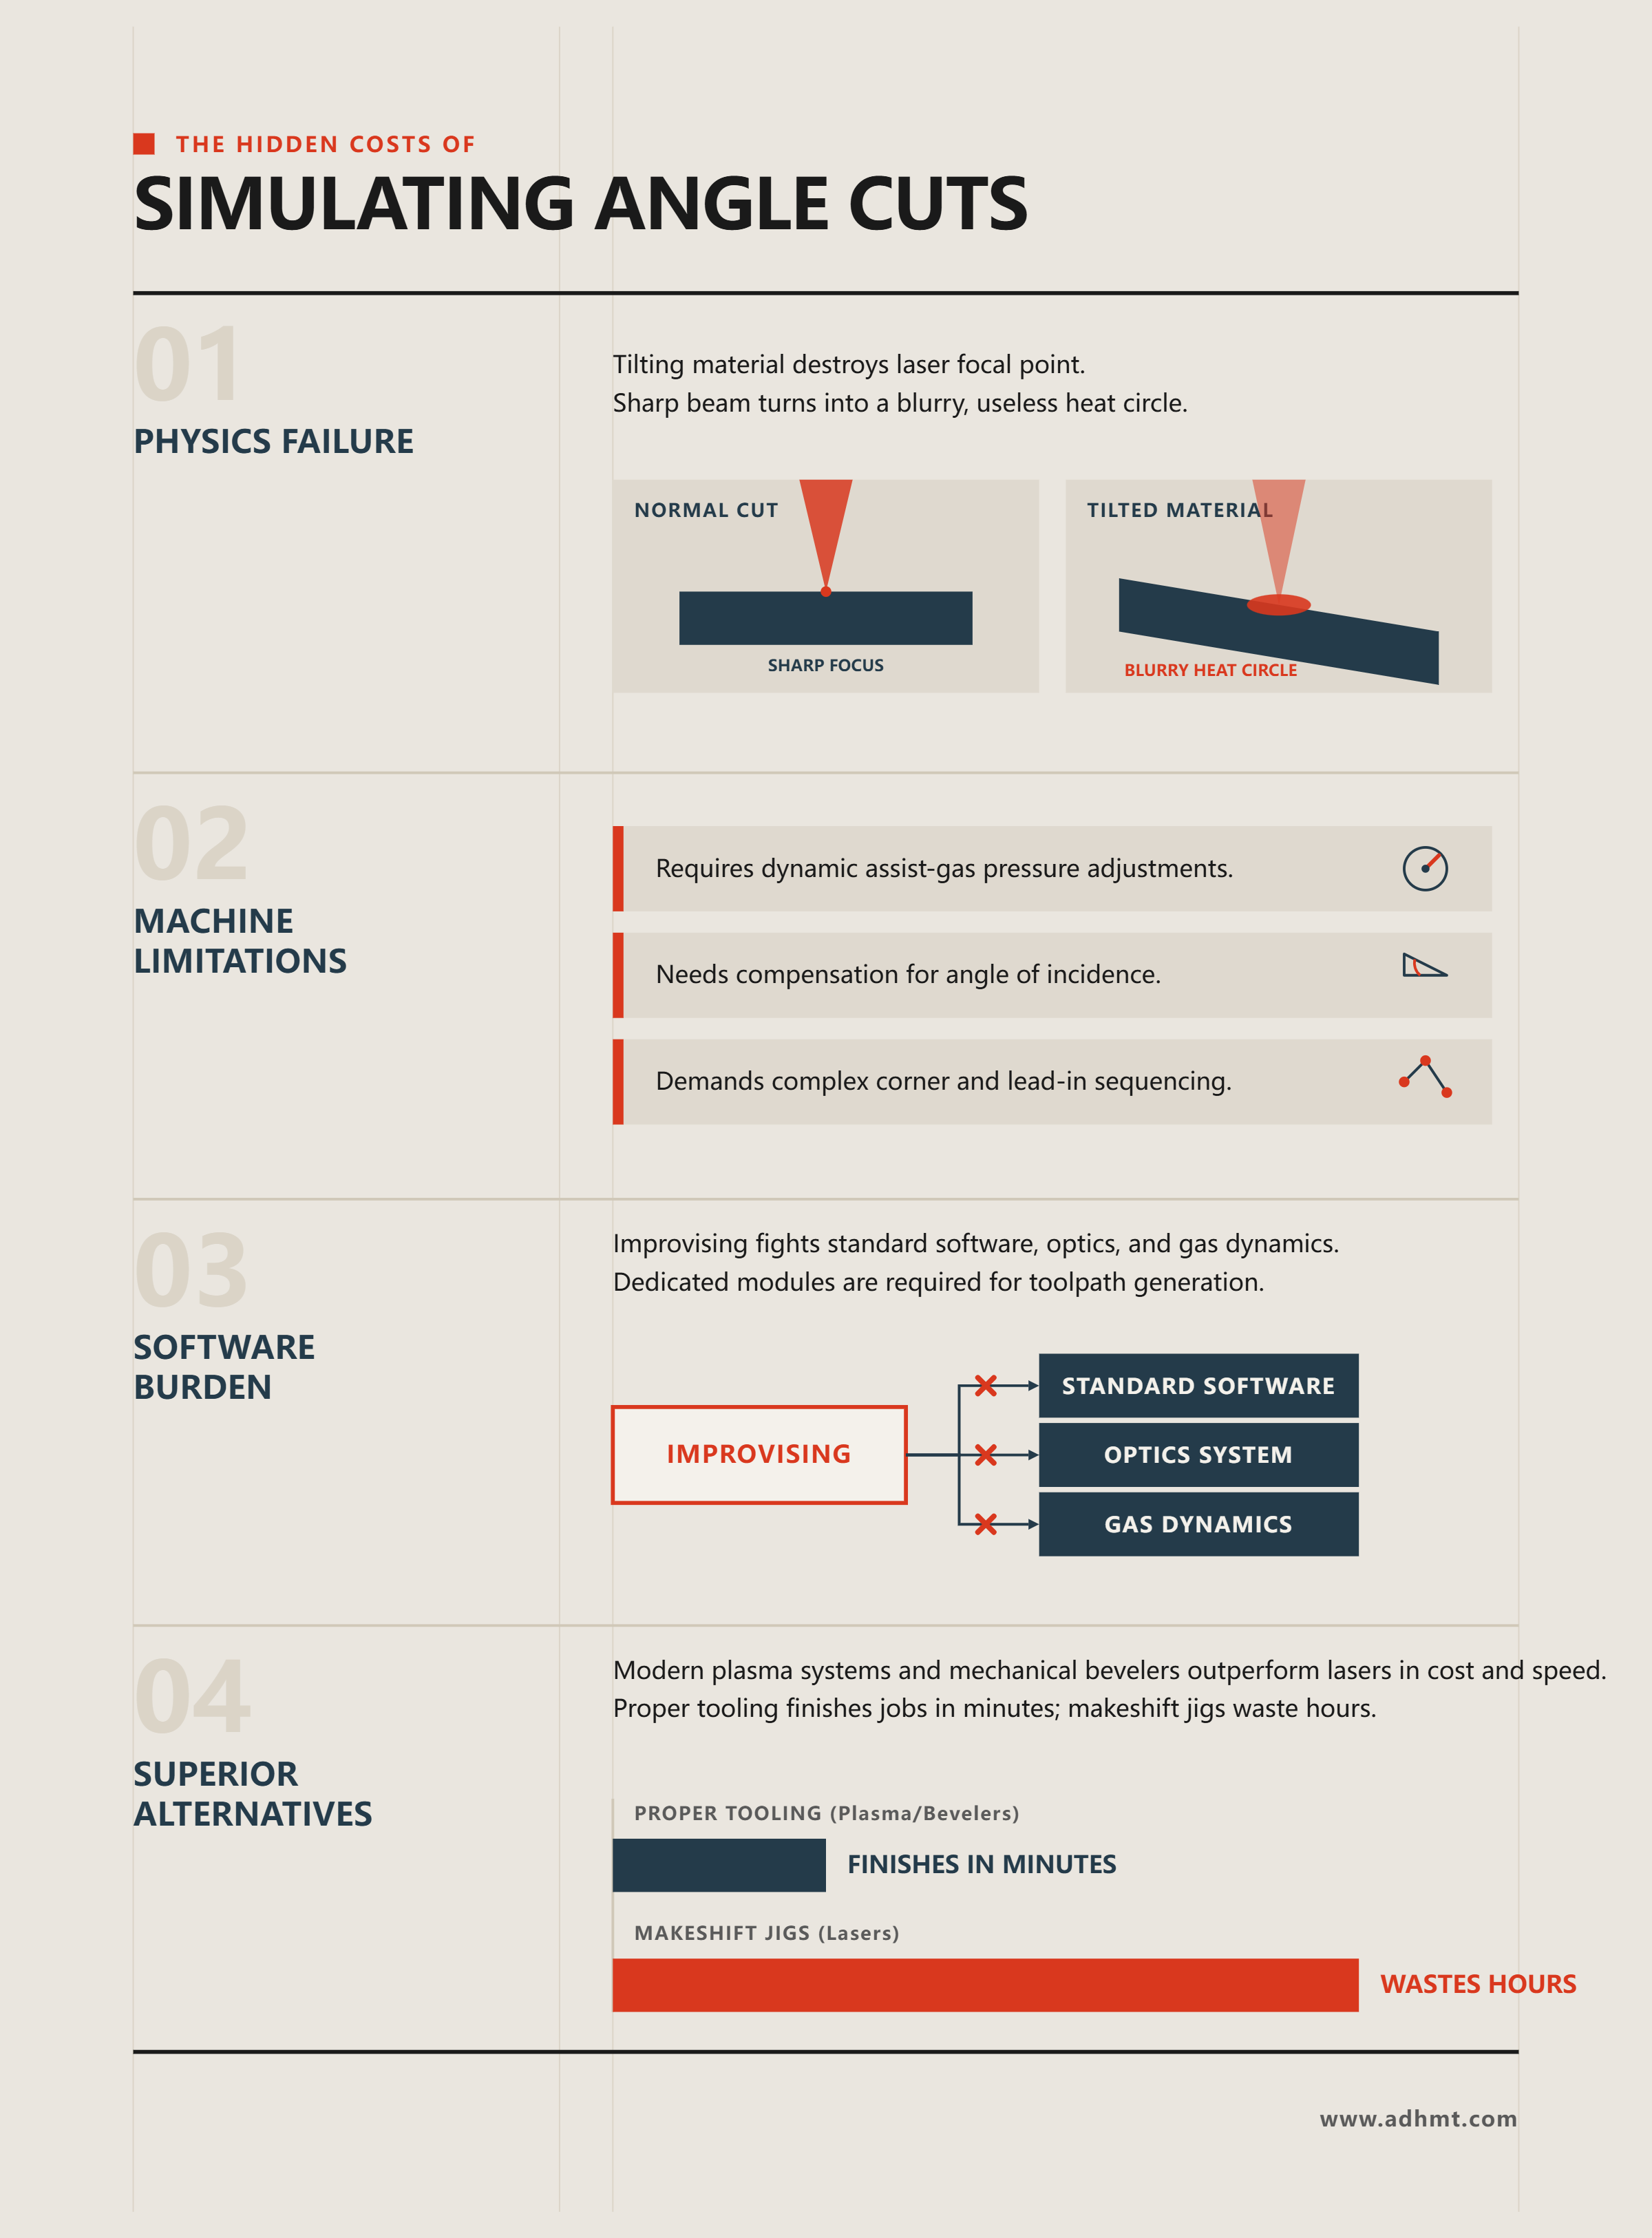
Piensa en tu haz láser como una lupa enfocando la luz del sol para quemar una hoja seca. En el momento en que inclinas la hoja lejos de la lente, ese punto afilado y penetrante se convierte en un círculo borroso e inútil de calor. Simular un ángulo apoyando tu material destruye el punto focal. Incluso si de alguna manera construyes un jig para sostener la hoja a un perfecto 45 grados, la física del corte se descompondría inmediatamente.
Los fabricantes industriales advierten explícitamente que el corte de biseles no es un simple ajuste de geometría. La máquina debe ajustar dinámicamente la presión del gas asistente, compensar el ángulo de incidencia y ejecutar secuencias complejas en esquinas y entradas. La carga de programación es tan significativa que se requieren módulos de software dedicados solo para generar la trayectoria de la herramienta. Intentar improvisar esto en una máquina estándar significa luchar contra el software, la óptica y la dinámica de gases al mismo tiempo.
Los sistemas de plasma modernos automatizados con software de biselado a menudo superan a los láseres en costo y velocidad para la preparación de soldaduras pesadas. Puedes pasar horas construyendo jigs inclinados cuestionables para un láser cuando una antorcha de plasma o un biselador mecánico podrían terminar el trabajo en minutos. Si los pesos pesados dependen de software especializado y procesos térmicos completamente diferentes para cortar ángulos, ¿cómo debería una pequeña tienda decidir dónde gastar su tiempo y dinero?
Un mapa de decisión rápida: cuándo actualizar, cuándo subcontratar y cuándo rediseñar
Deja de luchar contra tu equipo. Tu próximo paso depende completamente de tu volumen de producción y material. Si procesas placas de acero pesado todos los días y necesitas preparación automatizada para soldaduras, actualizas a equipos construidos para el flujo de trabajo de producción en lugar de soluciones improvisadas. Para talleres que evalúan el procesamiento de hojas planas de mayor rendimiento antes de comprometerse con sistemas completamente capaces de biselar, la línea de láser CNC de ADH Machine Tool ofrece un puente práctico a través de soluciones como un máquina de corte por láser de fibra de doble mesa, manteniendo la carga, el corte y la descarga en movimiento de manera más eficiente.
Si tu taller solo necesita ocasionalmente biseles estructurales en metal grueso, subcontratas. Envía el archivo CAD a una instalación que opere un láser de 5 ejes o un sistema de plasma de alta definición, y deja que ellos absorban los costos de herramientas y los dolores de cabeza de programación.
Si estás sopesando la subcontratación contra la incorporación de más corte CNC o automatización de chapa metálica en casa, ADH Machine Tool puede ayudarte a comparar opciones de equipos prácticas para tu mezcla y volumen de material; contactar al equipo para discutir el siguiente paso correcto.
Para todo lo demás—los prototipos, las carcasas, los soportes personalizados—rediseñas. Regresa a tu software CAD y elimina las caras anguladas. Reemplázalas con juntas de dedos entrelazadas, lengüetas autocomplejantes o pasos de mecanizado secundarios. La verdadera eficiencia en el taller no proviene de forzar una máquina más allá de sus límites físicos; proviene de adaptar el trabajo a un flujo de corte 2D preciso. Para los talleres que estandarizan ese tipo de trabajo, la herramienta CNC de ADH Machine Tool es un siguiente paso práctico para convertir diseños simplificados de chapa metálica en piezas de producción consistentes. máquina de corte por láser de fibra de una sola mesa SIMULANDO CORTE EN ÁNGULO.

















 Español
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文