
Cómo detener Prensa plegadora Que los operadores doblen las piezas al revés no se trata de culpar a los trabajadores; se trata de arreglar un sistema roto. Un solo doblez invertido destruye la integridad del material, interrumpe el flujo de producción y drena las ganancias mucho más allá del costo de la chatarra.
En lugar de depender de “prestar atención”, esta guía presenta un sistema 4D de cero errores —que combina Poka-yoke físico, “reglas de rebaba” estandarizadas y tecnología de gemelos digitales— para transformar su taller de un juego de azar en una fortaleza de precisión.
I. Diagnóstico profundo: Por qué el “doblado inverso” es el asesino de beneficios más obstinado en el taller
1.1 Redefiniendo el “doblado inverso” (La anatomía del error)
No descarte un “doblez incorrecto” como un simple desliz de la mano. Desde las perspectivas duales de la manufactura esbelta y la economía, representa una erupción exponencial de costo hundido.
- Irreversibilidad del material: El doblado de chapa metálica es una forma de deformación plástica. Una vez que se dobla en la dirección incorrecta, la estructura interna de la red del material sufre un cambio irreversible y se forman microgrietas a lo largo de la línea de doblado. Incluso si un operador intenta “volver a doblarlo”, la resistencia a la fatiga en esa zona normalmente disminuye en más del 50 %. Para componentes de precisión sometidos a esfuerzos estructurales, eso significa desechar la pieza: no hay margen para el compromiso.
- El efecto de la pieza huérfana: Este es el agujero negro invisible que devora las ganancias. Si una pieza de un lote de 100 se desecha debido a un doblez incorrecto, se pierde mucho más que el 1% del costo del material. Para reemplazar esa única “pieza huérfana”, el operador debe interrumpir el programa de anidamiento optimizado del cortador láser, recargar el programa, localizar material sobrante y producir la pieza por separado. Los costos ocultos de gestión y tiempo de inactividad de este retrabajo único suelen ser de 10 a 50 veces el costo de producir la pieza original.
1.2 Análisis de causa raíz: La desconexión entre visión y cognición
Si la solución de su taller sigue siendo culpar a los operadores por “no prestar atención”, nunca eliminará este problema. La esencia del doblado inverso radica en la enorme fricción cognitiva entre los dibujos bidimensionales y la realidad tridimensional.
- El fantasma de la proyección: La falta de estandarización en las convenciones de dibujo de ingeniería es una fuente clave de confusión. ¿El dibujo se basa en proyección del primer cuadrante (común en Europa y Asia) o del tercer cuadrante (común en EE. UU.)? Esto determina si la “parte inferior” de una vista representa la parte frontal o posterior de la pieza física. Si no se revisa el bloque de título —o está incompleto— el cerebro llena los vacíos según el hábito. Esa suposición subconsciente es el principal culpable detrás de los errores de orientación invertida.
- Ceguera del lado de la rebaba: Después del corte por láser o el punzonado CNC, la chapa metálica tiene de forma natural un “lado brillante” y un “lado con rebaba”. Esta es la referencia física más intuitiva para el operador. Sin embargo, la mayoría de los planos no especifican “Vista desde el lado de la rebaba” o “Rebaba arriba/abajo”. Cuando el operador gira la pieza en la mano, en efecto está realizando un juego de adivinanzas espaciales sin un punto de referencia físico.
- Ambigüedad del tipo de línea: En los dibujos de patrones planos, muchos archivos DXF exportados desde el software de diseño tienen un defecto crítico—todas las líneas de doblado aparecen como líneas continuas. En la práctica industrial, la regla es inquebrantable: línea continua = doble hacia arriba; línea discontinua = doble hacia abajo. Si el diseño no distingue los tipos de línea, o la impresora no puede mostrar claramente la diferencia, el operador debe simular mentalmente el proceso de plegado. Después de repetir esto cientos de veces al día, la sobrecarga cognitiva inevitablemente conduce a errores.
1.3 Desmintiendo los tres mitos de la gestión tradicional
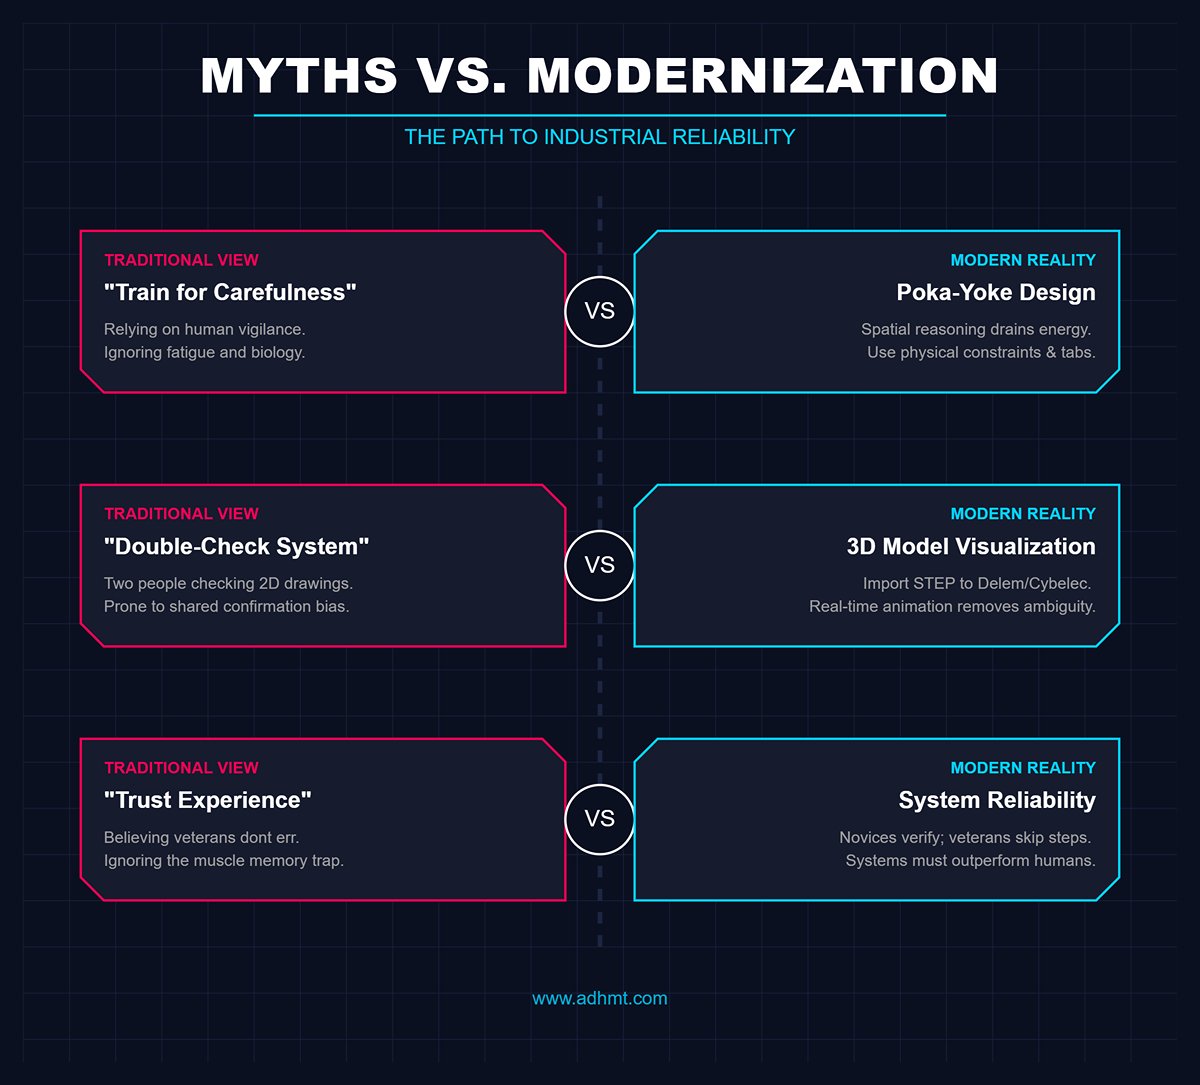
- Mito 1: “Solo hay que entrenar a los trabajadores para que sean más cuidadosos.”
- Realidad: El razonamiento espacial (rotación mental) es un proceso cognitivo extremadamente demandante en energía. Las investigaciones psicológicas muestran que, a medida que aumentan las horas de trabajo y aparece la fatiga, la capacidad de rotación espacial disminuye drásticamente. Confiar en la “precaución” es luchar contra la biología humana. La solución es poka-yoke—diseño a prueba de errores. Por ejemplo, añadir pestañas asimétricas en los bordes de las piezas para evitar una colocación incorrecta, o grabar los nombres de las líneas de doblado directamente en el material durante el corte por láser. Sustituir el juicio mental por restricciones físicas.
- Mito 2: “Implementar un sistema de doble verificación antes de configurar la máquina.”
- Realidad: Cuando se enfrentan a dibujos 2D ambiguos, dos personas suelen compartir el mismo sesgo de confirmación. Sin cambiar la fuente de información subyacente, es probable que coincidan en la misma interpretación errónea. Un enfoque más eficaz es tecnológico: importar modelos 3D STEP en sistemas CNC modernos como Delem o Cybelec, permitiendo a los operadores ver animaciones de plegado en tiempo real. Esto convierte una “prueba de comprensión lectora” en una simple tarea de “seguir la imagen”.
- Mito 3: “Los operadores experimentados no cometen errores.”
- Realidad: Todo lo contrario. Las estadísticas muestran que los veteranos son más propensos a caer en la trampa de la memoria muscular. Los principiantes, inseguros de sí mismos, revisan los dibujos repetidamente. Los operadores experimentados, confiando en la costumbre, pueden omitir la verificación cuando una pieza parece similar a una conocida, incluso si su dirección de doblez está invertida. La fiabilidad del sistema debe superar la experiencia individual. Esa es la base de la verdadera industrialización.
II. Diseño de alto nivel: Construcción del “Sistema de Defensa 4D de Cero Error”
2.1 Visión general de la arquitectura del sistema
La solución definitiva al doblado invertido radica en establecer un mecanismo de defensa en capas tipo “embudo”. La idea central del Sistema de Defensa 4D de Cero Error es trasladar los puntos de control de calidad muy aguas arriba, evitando que ocurran los errores en lugar de corregirlos después. Al integrar dimensiones físicas, visuales, digitales y sensoriales, los errores se vuelven prácticamente imposibles.
| Dimensión | Título de la estrategia | Enfoque principal | Implementación clave | Resultado |
|---|---|---|---|---|
| Dimensión 1 | Interbloqueo físico | Incorporación de diseño a prueba de errores | Introducir asimetría deliberada en la geometría; añadir características antirreversión como pestañas o muescas en los bordes que no encajan. | Crea interferencia física que hace imposible la colocación incorrecta; defensa más rentable. |
| Dimensión 2 | Coerción visual | Documentación y marcado del proceso | Reemplazar las instrucciones solo en texto con capturas de pantalla de simulaciones 3D; grabar con láser las líneas de doblez y las flechas de dirección directamente en las piezas. | Elimina las conjeturas al dejar que la pieza “hable por sí misma” mediante marcadores visuales. |
| Dimensión 3 | Intercepción del gemelo digital | Navegación de Equipos en Tiempo Real | Utiliza sistemas CNC 3D (por ejemplo, Delem DA-60) para la programación CAM desde la oficina y sigue la guía animada en 3D en el taller. | Elimina aproximadamente el 90% de los errores cognitivos causados por un razonamiento espacial limitado. |
| Dimensión 4 | Cortina de Luz y Retroalimentación de Sensores | Intervención Inteligente del Hardware | Despliegue sensores (p. ej., Lazer Safe IRIS) para supervisar los perfiles de las piezas y activar un “freno de emergencia” si la posición se desvía del modelo 3D. | Sirve como la última línea de defensa para detener errores antes de que se conviertan en desperdicio costoso. |
- Dimensión 1: Interbloqueo Físico – Incorporación de un Diseño a Prueba de Fallos Esta es la línea de defensa más rentable pero decisiva. Durante el diseño de la geometría de la pieza, introduce una asimetría deliberada. Si una pieza es geométricamente simétrica pero su dirección de plegado no lo es, eso es un defecto de diseño. Agrega pequeñas características antirreversibles —como una lengüeta o una muesca— en los bordes no coincidentes. La lógica es simple: si la pieza se coloca incorrectamente, la interferencia física hace que sea imposible de encajar en el tope trasero o crea una discrepancia visual evidente.
- Dimensión 2: Coerción Visual – “Lo Que Ves Es Lo Que Doblas” en el Lado del Proceso Elimina las instrucciones de trabajo solo en texto. En este nivel, la documentación del proceso debe incluir capturas de simulación de doblado en 3D con marcadores direccionales claros como “Lado con rebaba hacia arriba” o “Lado con rebaba hacia abajo”. Llévalo más allá utilizando funciones de grabado durante el corte láser o el estampado para grabar los nombres de las líneas de doblado y las flechas de dirección directamente en la superficie no visible. Deja que la pieza “hable por sí misma”, eliminando cualquier posibilidad de suposición.
- Dimensión 3: Intercepción del Gemelo Digital — Navegación de Equipos en Tiempo Real Esto marca el punto de inflexión en el procesamiento moderno de chapa metálica. Al aprovechar sistemas CNC como la serie Delem DA-60 o Cybelec ModEva, que cuentan con visualización 3D, la programación 3D completa —incluyendo herramientas, piezas de trabajo y topes traseros— se realiza en la etapa de oficina (CAM). Una vez que el programa se transmite, los operadores ya no trabajan con datos aburridos de coordenadas X/Y, sino que siguen guía animada en 3D que refleja los movimientos del mundo real. La mano se mueve exactamente como lo muestra la pantalla. Esta tecnología de “gemelo digital” elimina casi el 90% de los errores cognitivos causados por un razonamiento espacial limitado.
- Dimensión 4: Cortina de luz y retroalimentación de sensores — La línea final de defensa Para piezas de alto valor o estructuralmente críticas, la intervención inteligente del hardware se vuelve esencial. Sistemas como Lazer Safe IRIS con cámaras integradas o dispositivos de medición de ángulo en tiempo real monitorean continuamente el perfil de la pieza de trabajo. Si el operador coloca la lámina en una posición que se desvía del modelo 3D programado, los sensores detectan instantáneamente la anomalía y la máquina se niega a ejecutar el comando de doblado. Este “freno duro” garantiza que, incluso si todas las capas anteriores de defensa fallan, los errores se detengan antes de convertirse en desperdicio costoso.
2.2 Lógica central: Un cambio estratégico de la defensa humana a la defensa técnica
El mayor defecto en la gestión tradicional es el intento de combatir la probabilidad mediante la responsabilidad humana. La fatiga, las emociones y el sesgo cognitivo son limitaciones inherentes de la fisiología humana. El sistema de cuatro dimensiones acepta la falta de fiabilidad humana y, en su lugar, deposita plena confianza en las restricciones físicas y la lógica digital. Esto representa una transición estratégica de Defensa humana a Defensa técnica.
- Redefiniendo la “descalificación positiva”: Aquí, la descalificación no es un término despectivo, sino un paso inevitable en la evolución industrial. El complejo juicio espacial necesario para determinar la dirección del doblado debe trasladarse del cerebro del operador al ingeniero de CAD y a los algoritmos del software CAM. Los operadores en planta se convierten en ejecutores en lugar de tomadores de decisiones, siguiendo las instrucciones en pantalla como si jugaran un juego. Este enfoque no solo reduce las tasas de error a casi cero, sino que también disminuye los ciclos de capacitación de nuevos empleados de meses a solo días.
- Resolviendo la paradoja de costos de “Hacerlo bien a la primera”: Muchos gerentes se preguntan si grabar cada pieza o realizar programación 3D fuera de línea consume demasiado tiempo. Esta mentalidad es miope. La economía del momento fugaz: Si un programador dedica dos minutos adicionales en la oficina a diseñar características a prueba de errores, el taller ahorra veinte minutos de tiempo de inactividad para verificación y evita miles en posibles pérdidas por desperdicio. Los errores en el mundo virtual (colisiones de simulación de software) no cuestan nada, mientras que los errores en el mundo físico son costosos. El alto retorno de inversión de la defensa técnica radica en convertir el costoso ensayo y error físico en cálculo digital de bajo costo.
Una vez que este sistema esté implementado, su taller ya no dependerá del estado de ánimo o condición de un operador veterano: funcionará como una máquina moderna, precisa y autocorrectiva. Esta es la diferencia fundamental entre “procesamiento artesanal” y “fabricación industrial”.”
III. Dimensiones uno y dos: Tecnologías de prueba de errores de alto nivel (capas de diseño y hardware)
En la gestión tradicional de talleres, tendemos a corregir los errores mediante la aplicación de disciplina; en la manufactura esbelta de clase mundial, eliminamos los errores mediante el rediseño del entorno físico. Las Dimensiones Uno y Dos forman la base de este sistema de defensa.
Su lógica compartida es simple: en lugar de depender del juicio subjetivo del operador, utiliza características geométricas y mecanismos de hardware para hacer que “hacerlo bien” sea la única opción físicamente posible.
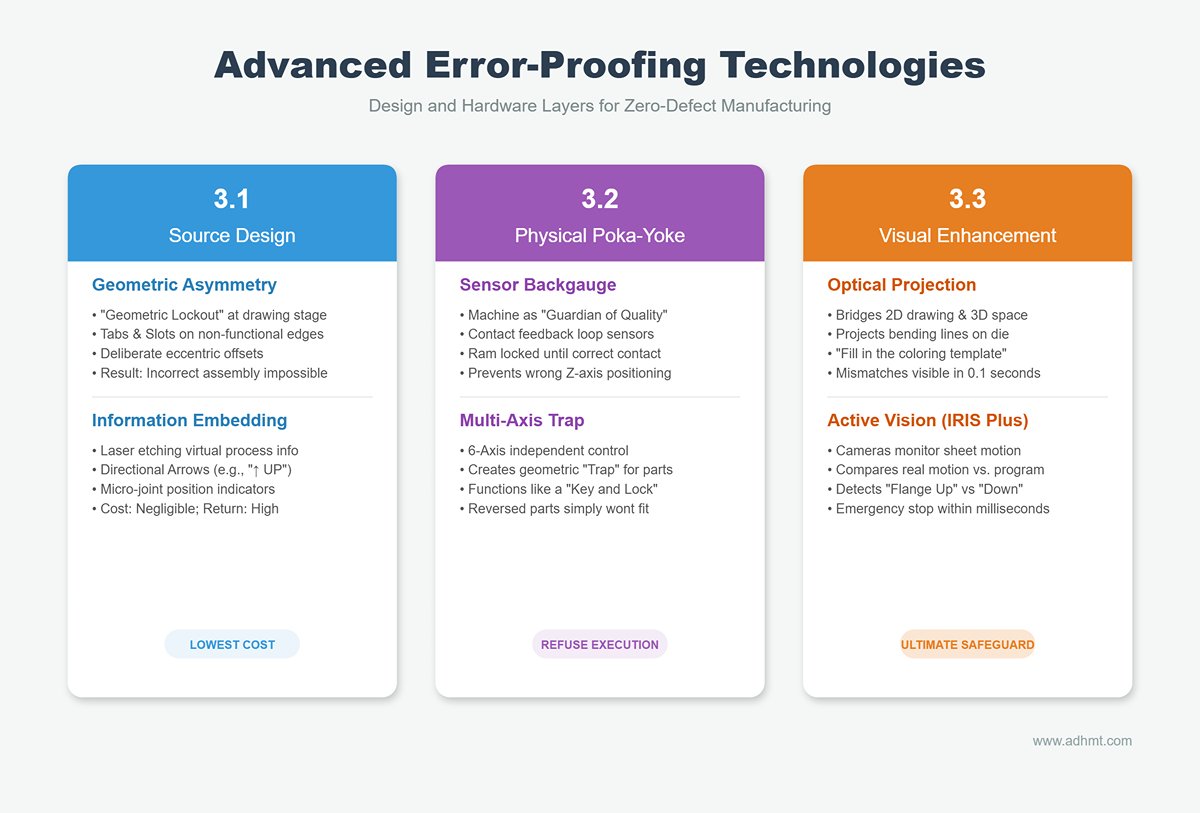
3.1 Diseño de origen: Eliminación de errores en la etapa de dibujo
Principio fundamental: Si una pieza es geométricamente simétrica pero su lógica de doblado es asimétrica, eso es una falla de diseño.
Los ingenieros de diseño deben reconocer que no solo están diseñando la funcionalidad del producto, sino también la viabilidad de fabricación (DFM). Introducir mecanismos de “bloqueo geométrico” en la etapa de dibujo es la medida de a prueba de errores de menor costo y mayor retorno.
- Bloqueo por asimetría geométrica:
- Pestañas y ranuras a prueba de errores: Para piezas alargadas o rectangulares que se colocan fácilmente en la orientación incorrecta, agrega una pequeña pestaña (por ejemplo, 3 mm x 2 mm) o una muesca asimétrica a lo largo de un borde no funcional. Durante la programación, usa esta pestaña como punto de referencia del tope posterior. Si el operador intenta insertar la pieza al revés, la pestaña no tocará el tope o causará un choque físico con la matriz, haciendo físicamente imposible la colocación incorrecta.
- Diseño excéntrico deliberado: Cuando una pieza incluye una matriz de orificios, desplaza intencionalmente la línea central (por ejemplo, en 2 mm). Si el operador dobla la pieza incorrectamente, los orificios nunca se alinearán durante el ensamblaje. Este diseño traslada la retroalimentación del error de la etapa de “reclamación del cliente” a la etapa de “proceso siguiente”: duro pero altamente efectivo.
- Incorporación de información física:
- Grabado láser de navegación: Utiliza la función de grabado del cortador láser para incorporar información de proceso virtual directamente en la chapa metálica.
- Flechas direccionales: Graba marcas como “↑ ARRIBA” o los nombres de las líneas de doblado en la superficie de la chapa.
- Indicadores de microunión: Usa la posición de las microuniones (por ejemplo, todas las piezas que presentan uniones residuales en la esquina inferior izquierda) para indicar la orientación.
- Análisis de costos: Esto añade solo unos pocos segundos al ciclo de corte por láser —prácticamente insignificante en costo— pero le da a cada pieza la capacidad de “hablar por sí misma”, eliminando la era en la que los operadores adivinaban las orientaciones.
- Grabado láser de navegación: Utiliza la función de grabado del cortador láser para incorporar información de proceso virtual directamente en la chapa metálica.
3.2 Dispositivos Poka-Yoke Físicos
Principio Fundamental: Cuando el diseño no puede modificarse, las máquinas deben poseer la inteligencia para “rechazar la ejecución”.”
Las prensas plegadoras CNC modernas deben servir no solo como herramientas de ejecución, sino también como guardianas de la calidad. Mediante actualizaciones de hardware, la lógica a prueba de errores puede integrarse directamente en el sistema de control de la máquina.
- Calibrador Posterior Integrado con Sensor:
- Bucle de Retroalimentación por Contacto: Las prensas plegadoras de gama alta (por ejemplo, Trumpf, Amada) cuentan con calibradores posteriores con sensores de contacto ultrasensibles. El sistema solo da luz verde y permite que el ariete descienda cuando la pieza de trabajo toca simultáneamente y de manera correcta todos los puntos de calibración predefinidos. Si el operador coloca la pieza incorrectamente—tocando solo un punto o la posición equivocada del eje Z—la máquina permanece bloqueada.
- Posicionamiento de Trampa Multieje (Trampa de 6 Ejes): Aprovechando el control independiente de seis ejes—X1/X2, R1/R2 y Z1/Z2—el sistema puede crear posiciones de dedos de calibrador posterior tipo “trampa” adaptadas a piezas de formas irregulares. En lugar de alinear todos los dedos en línea recta, forman una disposición geométrica específica que solo admite una pieza colocada en su orientación correcta. Funciona como una llave y una cerradura—si la pieza está invertida, simplemente no “encaja” en la ranura.
3.3 Sistema de Mejora Visual
Concepto Central: Usar realidad aumentada (AR) para cerrar la brecha cognitiva entre los dibujos bidimensionales y el espacio tridimensional.
Dado que el cerebro humano tiene dificultades con la rotación espacial, la tecnología debe proporcionar la respuesta directamente—dibujándola literalmente frente a los ojos del operador.
- Asistencia por Proyección Óptica:
- Esta es la versión industrial de “lo que ves es lo que obtienes”. Proyectores de alta precisión lanzan líneas de plegado, posiciones de matrices, contornos de piezas e incluso direcciones de colocación sobre la superficie de la matriz inferior. Los operadores no necesitan mirar las pantallas; simplemente alinean la sombra de la lámina metálica con la proyección de luz—como rellenar una plantilla para colorear. Si la pieza está invertida, la discrepancia entre el contorno real y el contorno proyectado es inmediatamente visible, provocando una corrección instintiva en 0,1 segundos.
- Monitoreo de Visión Activa:
- Los sistemas avanzados de cortina de luz como Lazer Safe IRIS Plus actúan no solo como dispositivos de seguridad, sino también como monitores de proceso. Las cámaras del sistema capturan el movimiento de la lámina en tiempo real durante el plegado. Si el programa especifica un plegado “Aleta Arriba” pero la cámara detecta un movimiento “Aleta Abajo”, activará una parada de emergencia y una alerta de error en milisegundos. Esto sirve como la protección definitiva—garantizando que incluso si todos los sistemas de seguridad anteriores fallan, las operaciones incorrectas nunca produzcan piezas defectuosas.
A través de estas tres capas de intervención tecnológica robusta, transformamos la prevención de errores de un concepto de gestión blando basado en la “responsabilidad” en una restricción dura gobernada por “leyes físicas” y “lógica digital”. Esto forma la base material para lograr cero defectos.
IV. Dimensión Tres: Estandarización del Proceso y Control del Flujo de Trabajo (Nivel de Ejecución)
Si el a prueba de errores a nivel de diseño es la “modificación genética” y el control a nivel de hardware es la “restricción física”, entonces la estandarización de procesos es la “memoria muscular” del taller. En el nivel de ejecución, debemos reconocer que el desorden genera errores.
Cuando los operadores deben buscar entre un montón de piezas desorganizadas o esforzarse por interpretar instrucciones escritas poco claras, su ancho de banda cognitivo se consume en tareas irrelevantes, creando un terreno fértil para los errores. Este capítulo establece un flujo de trabajo estándar de nivel quirúrgico que convierte la “operación casual” en “ejecución precisa”.”
4.1 La Regla de Oro: La Regla de la Rebaba

En talleres caóticos, la causa raíz de los dobleces invertidos suele residir en la falta de estándares de referencia unificados. ¿El dibujo está en proyección del primer cuadrante o del tercer cuadrante? ¿“Lado frontal” significa la superficie pintada o la no pintada? Para eliminar tal ambigüedad, debemos establecer una regla constitucional a nivel de fábrica: la Regla de la Rebaba.
- Estableciendo un Punto de Anclaje Físico: Cada lámina cortada por láser o punzonado CNC tiene naturalmente una característica física: el Lado de la Rebaba. Es la única referencia física inherente, inalterable y visualmente independiente en la pieza.
- Tacto sobre Vista: La visión humana se engaña fácilmente por la iluminación o la fatiga, pero el tacto se mantiene preciso y constante. La regla: “Lado de la Rebaba = Radio Interior” (o definido como el exterior dependiendo del proceso).
- Integración Completa del Proceso:
- Fase de Diseño: Todos los planos de ingeniería deben indicar claramente el estado de referencia en el bloque de título, como “Vista desde el Lado de la Rebaba”.”
- Fase de Operación: La primera acción del operador al tomar la lámina no es entrecerrar los ojos para mirar el dibujo, sino toca el borde. Una vez que las yemas de los dedos detectan la textura rugosa de la rebaba, el cerebro activa instantáneamente la memoria muscular para orientar correctamente la pieza (por ejemplo, con el lado de la rebaba hacia abajo) sin requerir una visualización espacial compleja.
El brillo de esta regla radica en reducir la cognición espacial de alto nivel a una confirmación táctil binaria: rugoso o liso. Cuando “sentir la lámina” se vuelve tan instintivo como respirar, los errores de orientación se eliminan en su origen.
4.2 Preparación y Gestión de Carga Militarizada
No esperes que los operadores actúen como “cargadores” e “inspectores” frente a la máquina. Si deben hurgar entre bandejas caóticas o distinguir orientaciones de piezas, cada búsqueda se convierte en un momento de distracción, un posible detonante de dobleces invertidos.
- Kitting y orientación uniforme:
- Implemente un mecanismo de “preclasificación”. Antes de ingresar a la estación de doblado, todas las piezas deben ser preensambladas por el personal de logística.
- Aplique estrictamente “la regla de ”apilado en la misma dirección” . Cada lámina en un pallet debe mantener una orientación física idéntica (por ejemplo, todas las caras lisas hacia arriba, todos los bordes cortados hacia afuera). Esto garantiza que el movimiento de la muñeca del operador al recoger la primera o la centésima lámina sea idéntico, eliminando la necesidad de pensar o ajustar la dirección.
- Diseño 5S y segregación física:
- Tablero de sombras para troqueles: Los carros de troqueles deben organizarse según la configuración de cada máquina utilizando “gestión por sombras”. Cada troquel tiene una posición designada y marcada con su contorno para evitar errores de selección que puedan causar desajustes de parámetros y llevar a los operadores a juzgar incorrectamente la orientación de la pieza.
- Segregación izquierda-derecha para la prevención de errores: Marque zonas claras en la estación de trabajo utilizando cinta. Defina “Izquierda entrada, derecha salida”—el lado izquierdo siempre contiene “piezas por procesar”, mientras que el lado derecho contiene “piezas terminadas”. Esta separación física reduce drásticamente el riesgo de volver a cargar por error una pieza semiterminada doblada como si fuera una nueva lámina, lo que podría causar un doble doblado inverso catastrófico.
4.3 Técnicas de desarrollo de SOP de cero defectos
Una instrucción de trabajo tradicional basada en Word y con mucho texto (SOP) suele terminar guardada en un cajón. Un SOP efectivo a prueba de errores debe parecerse a un manual de Lego: visual, intuitivo y orientado a la acción.
- La regla de los tres segundos: Los operadores tienen un tiempo mínimo para leer los SOP. Si no pueden captar el mensaje clave en tres segundos, dejarán de leer y confiarán en la intuición. Por lo tanto, los SOP deben minimizar el texto y maximizar la representación visual.
- Incorporación de elementos clave a prueba de errores:
- Simulación de colocación en 3D: Cada SOP debe incluir una imagen 3D que muestre la pieza colocada sobre el troquel inferior, con la línea de doblado actual resaltada en rojo.
- Instrucciones simbólicas: Reemplaza el texto con íconos claros—por ejemplo, un símbolo de rebaba ampliado junto con una flecha hacia abajo para indicar “lado de la rebaba hacia abajo”, o un ícono de tope trasero para indicar “alinear con el tope trasero”.”
- Primer plano de característica asimétrica: Cuando la orientación correcta de una pieza depende de una pequeña muesca o pestaña, el SOP debe incluir una imagen ampliada en primer plano con un círculo rojo que destaque la característica, acompañado de un símbolo de advertencia claro.
- Extensión digital: Imprime un código QR en el SOP en papel. Para piezas altamente complejas o irregulares, los operadores pueden escanear el código para acceder a un modelo 3D rotatorio en una tableta para una mejor visualización.
Al estandarizar la percepción con la “Ley de la Rebaba”, regular las acciones físicas mediante la “carga estilo militar” y fijar el enfoque visual a través del “SOP estilo LEGO”, creamos un bucle cognitivo estrechamente integrado alrededor de cada operador, haciendo cada vez más difícil que ocurran errores desde el principio.
V. Dimensión Cuatro: Actualización Cognitiva y Bucle de Gestión (Capa de Personas y Cultura)
Si las tres primeras dimensiones construyen un muro de hierro contra los errores, la cuarta dimensión le da su alma. Incluso los dispositivos poka-yoke más avanzados y los sistemas de visualización 3D fallarán si los operadores pierden la concentración o si la gestión fomenta implícitamente el encubrimiento.
Debemos elevar a los operadores de ser simples extensiones de las máquinas a convertirse en verdaderos “atletas industriales”, apoyados por un sistema inmunológico cultural donde los errores no tengan dónde esconderse.
5.1 Entrenamiento de habilidades específicas: De la formación de aprendices a la profesionalización
El modelo tradicional de “maestro y aprendiz” a menudo transmite no solo experiencia sino también malos hábitos. En un sistema de cero defectos, el doblado deja de ser un oficio guiado por la intuición: se convierte en un proceso de precisión basado en la cognición científica. Necesitamos reconstruir las capacidades de la fuerza laboral en consecuencia.
1. Ejercicios de rotación espacial: La habilidad cognitiva central para los operadores de doblado no es la fuerza física sino la rotación mental—la capacidad de visualizar cómo un dibujo 2D se transforma en un objeto 3D. Al igual que la conciencia espacial de un piloto, esta habilidad puede desarrollarse sistemáticamente mediante entrenamiento.
- Calentamiento cognitivo: Reemplaza los discursos matutinos improductivos con “activación cognitiva”. Durante los primeros cinco minutos de cada turno, utiliza un software simple de pruebas de lógica espacial (similar a los rompecabezas de rotación visual que se encuentran en los tests de coeficiente intelectual) para estimular la región parietal del cerebro.
- Ejercicios sensoriales a ciegas: Basándose en la “Ley de la Rebaba”, realice ejercicios prácticos similares al “reconocimiento con los ojos vendados”. Los operadores cierran los ojos e identifican el lado con rebaba y la muesca anti-error únicamente mediante el tacto, luego colocan correctamente la lámina. Este entrenamiento construye una vía neuronal directa entre las señales táctiles y la memoria muscular, evitando una percepción visual potencialmente engañosa y convirtiendo la operación correcta en un instinto.
2. Certificación de la Matriz de Habilidades: No todos están capacitados para procesar cada tipo de pieza. Implementar un sistema de autorización estricto y escalonado es clave para minimizar el riesgo:
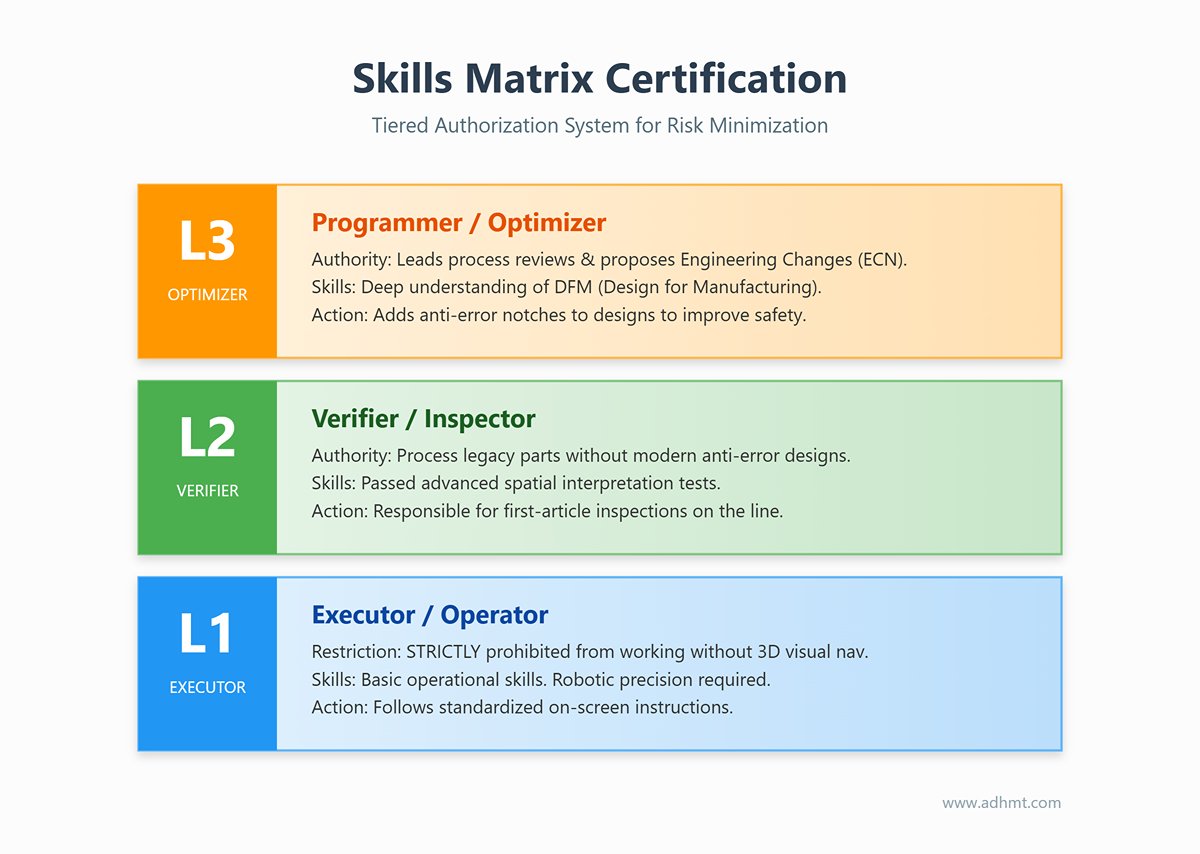
- Nivel 1 (Ejecutor): Posee solo habilidades operativas básicas. Estrictamente prohibido trabajar sin navegación visual 3D o procesar piezas que carezcan de características físicas anti-error. Sus tareas están completamente estandarizadas: ejecutadas con precisión robótica siguiendo las instrucciones en pantalla.
- Nivel 2 (Verificador): Ha aprobado pruebas avanzadas de interpretación espacial. Está autorizado para procesar piezas heredadas sin diseños anti-error mejorados y es responsable de las inspecciones de primera pieza en la línea.
- Nivel 3 (Programador/Optimizador): Comprende los principios de DFM (Diseño para Manufactura), participa en revisiones de procesos de nuevos productos y puede proponer avisos de cambio de ingeniería (ECN) para agregar muescas anti-error a los diseños.
5.2 Innovación en la Gestión: Usar Sistemas para Contrarrestar la Debilidad Humana
El experto en gestión W. Edwards Deming dijo una vez: “El 94 % de los problemas provienen del sistema, solo el 6 % de las personas.” Si la cultura castiga cada error con multas, el resultado será un taller lleno de miedo, deshonestidad y riesgos ocultos. En cambio, debemos fomentar una cultura transparente que se centre en las causas raíz en lugar de la culpa.
1. Gestión Gamificada de “Cero Desperdicio”: El trabajo repetitivo puede ser un asesino de la atención. Al convertir el control de calidad en un juego, podemos aprovechar la dopamina para mantener la concentración:
- Recompensas por Racha: Instale un tablero digital en un lugar visible que muestre el número de días consecutivos sin una doblez invertida en cada equipo. Establezca hitos (por ejemplo, 30, 60, 100 días). Al alcanzarlos, recompense al equipo de inmediato, con golosinas, pequeños bonos en efectivo o premios de lotería. Este honor compartido fomenta la supervisión mutua y la responsabilidad entre compañeros.
- Recompensa por Errores: Un enfoque disruptivo que anima a los operadores a “cazar defectos”. Si un operador descubre un plano que carece de una muesca anti-error o encuentra ambigüedad en la marca de orientación de un SOP, y el informe se verifica, recibe una bonificación de 50–100 RMB. Lejos de ofender al equipo de diseño, esto convierte a los operadores de primera línea en auditores de procesos vigilantes, eliminando riesgos antes de que la producción siquiera comience.
2. Informe de errores y la “Regla de oro de los cinco minutos”: El verdadero peligro del doblez inverso no radica en el costo del material, sino en las correcciones ocultas—cuando los operadores intentan silenciosamente arreglar o esconder errores, permitiendo que las piezas defectuosas se filtren y se multipliquen en etapas posteriores. Lo que realmente necesitamos comprar es flujo de información honesto.
- Informe no punitivo: Establecer una regla estricta—si ocurre un doblez inverso, mientras el operador detenga la máquina y lo informe con sinceridad dentro de cinco minutos, no se impondrá ninguna penalización económica Lógica de valor:.
- Esta indulgencia no es permisividad—es control de daños. El informe inmediato permite a los gerentes organizar de inmediato el corte láser para las piezas de reemplazo (resolviendo el problema de la “pieza huérfana”) y evita retrasos en la entrega. Intercambiamos un pequeño costo de material por un tiempo de producción invaluable. 3. Bucle de mejora inversa (Bucle Kaizen):.
Cada error informado debe desencadenar una mejora del sistema—no solo una reparación o reprimenda. “Sentencia de muerte” a nivel de diseño:.
- Cualquier pieza desechada debido a confusión de orientación debe tener su versión de dibujo “retirada”. El departamento de diseño debe responder dentro de las 24 horas con una nueva orden de cambio de ingeniería (ECO), agregando características físicas a prueba de errores o marcas grabadas. Principio de no repetición:.
- “No repetir error” no significa que las personas nunca se equivoquen dos veces—significa que “el mismo dibujo nunca debe permitir que la misma persona cometa el mismo error nuevamente . Solo cuando las medidas a prueba de errores se integran tanto en los dibujos como en el hardware, el ciclo de gestión está verdaderamente completo.. VI. Implementación: Hoja de ruta de transformación de 90 días.
VI. Implementation: The 90-Day Transformation Roadmap
Eliminar la flexión inversa no es una carrera de velocidad: es una transformación sistémica que abarca desde el entorno físico hasta los hábitos cognitivos. Muchas iniciativas de taller fracasan porque intentan arreglar todo de la noche a la mañana. Para garantizar un cambio sostenible, hemos diseñado una estrategia por fases y medible Mapa de acción de 90 días que permite una transición fluida sin interrumpir la producción.
6.1 Fase Uno: Detener la hemorragia y diagnosticar (Semanas 1–2)
Objetivo estratégico: Hacer visibles los costos ocultos, detener las soluciones improvisadas y establecer las bases físicas fundamentales.
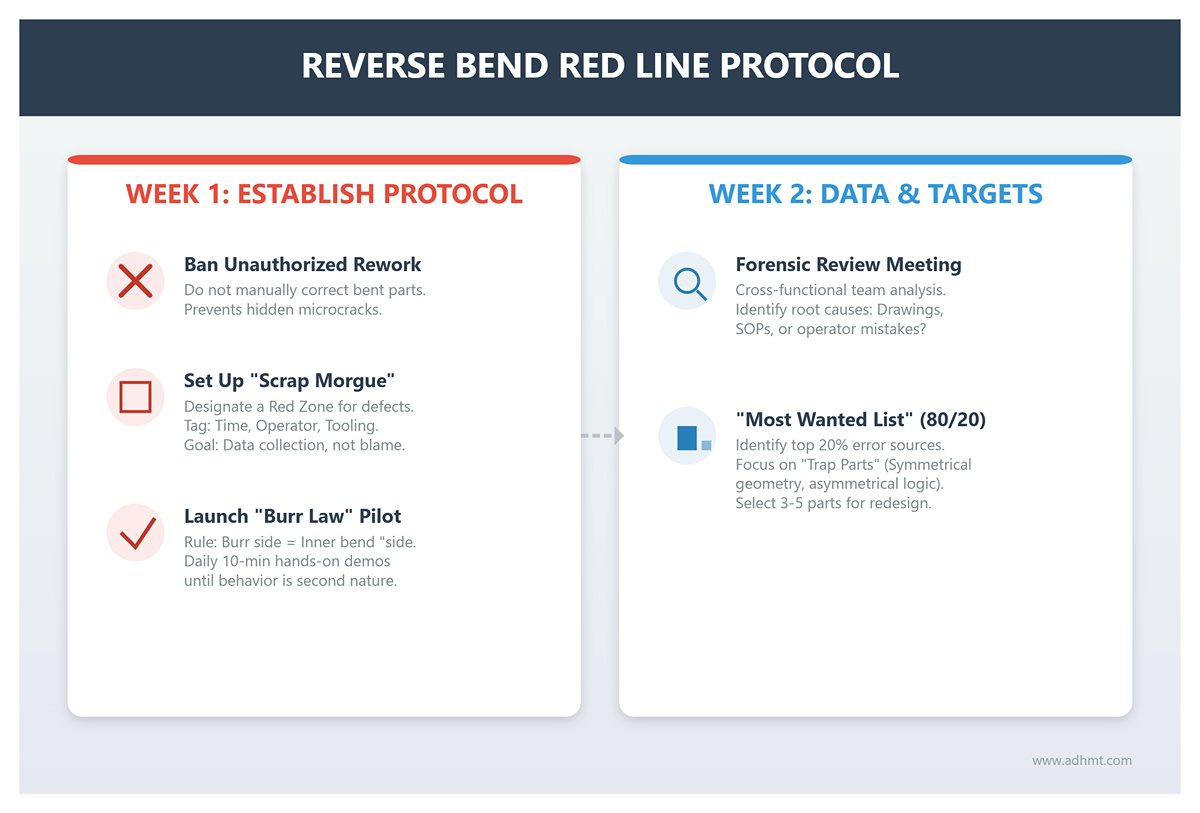
- Semana 1: Establecer el “Protocolo de Línea Roja de Flexión Inversa”
- Prohibir el retrabajo no autorizado: Emitir un aviso a toda la empresa: cualquier pieza doblada en la dirección incorrecta no debe corregirse manualmente en el sitio doblándola de nuevo. Aunque tales arreglos puedan parecer ahorrar tiempo, en realidad ocultan microgrietas que comprometen la integridad del producto.
- Configurar una “Morgue de Desperdicios”: Designar una zona roja claramente marcada en el taller. Todas las piezas dobladas incorrectamente deben colocarse allí con etiquetas que muestren la hora, el operador, la herramienta y el número de plano. No se trata de culpar a nadie, sino de recolección de datos. Solo enfrentando la creciente pila de desperdicios el equipo podrá comprender verdaderamente la magnitud del problema.
- Lanzar el piloto de la “Ley de la Rebaba”: Seleccionar una línea de producción o equipo como grupo piloto para hacer cumplir una única regla—el lado de la rebaba = lado interior del doblez (o una dirección especificada). El líder del equipo debe realizar al menos una demostración práctica de 10 minutos en cada reunión matutina hasta que el comportamiento se vuelva natural.
- Semana 2: Recolección de datos e identificación de objetivos
- Reunión de revisión forense: Usar los datos de desperdicio recopilados en la Semana 1 para realizar una breve reunión interfuncional (diseño, proceso, producción). Identificar las verdaderas causas raíz: ¿perspectivas de dibujo poco claras, descripciones ambiguas en los SOP o simples errores de los operadores?
- Emitir la “Lista de los Más Buscados”: Aplicar el principio de Pareto (regla 80/20) para identificar el 20 % de las piezas que causan el 80 % de los errores de doblez inverso. Estas suelen ser “piezas trampa” con geometría casi simétrica pero lógica de doblado asimétrica. Estas 3–5 piezas se convertirán en los objetivos clave para el rediseño técnico en la siguiente fase.
6.2 Fase Dos: Implementación Sistemática (Mes 1)
Objetivo estratégico: Materializar el “Sistema de a Prueba de Errores 4D” y pasar de la dependencia en la atención humana a la dependencia en protecciones diseñadas por ingeniería.
- Semanas 3–4: “Edición Génica” de Ingeniería y Proceso”
- Mejoras de Prevención de Errores Dirigidas: Aplicar órdenes de cambio de ingeniería (ECO) a las piezas “Más Buscadas” identificadas anteriormente. Introducir pestañas antirretorno asimétricas pestañas antirretorno o orificios descentrados en los modelos CAD, o añadir grabado de flechas direccionales a los programas de corte por láser. El objetivo: hacer físicamente imposible instalar una pieza de forma incorrecta.
- Revolución de los POE Visuales: Eliminar las instrucciones de trabajo solo en texto. Para las líneas piloto, crear “manuales estilo Lego” con imágenes 3D formadas dentro de marcos, resaltadas con círculos rojos y con íconos claros que indiquen la dirección de la rebaba.
- Semanas 5–8: Integración de Hardware y Digital en el Sitio
- Segregación Física de Estaciones de Trabajo (5S): Aplicar una zonificación estricta alrededor de las máquinas de doblado: lado izquierdo para piezas “por procesar”, lado derecho para piezas “terminadas”, separadas por cinta amarilla para evitar que los artículos semiterminados vuelvan al proceso. Implementar “gestión de sombras” para las herramientas, a fin de asegurar la selección correcta del molde y eliminar la confusión que conduce a errores de dirección.
- Introducir “Gemelo Digital Ligero”: Si aún no se admite la programación 3D completa, implementar una alternativa de bajo costo: generar archivos PDF 3D rotables o modelos visualizables en dispositivos móviles para piezas complejas, y adjuntar códigos QR a las máquinas o POE. Exigir que los operadores escaneen y vean el modelo 3D antes de iniciar cualquier operación de doblado asimétrica.
6.3 Fase Tres: Refuerzo Cultural y Optimización (Meses 2–3)

Objetivo estratégico: Transformar las medidas temporales en capacidades organizacionales duraderas, incorporando un sistema autocorrectivo y motivacional.
- Mes 2: Clasificación de Habilidades y Replicación Escalada
- Operaciones Basadas en Certificación: Reevaluar las habilidades de los operadores según su desempeño durante los dos meses anteriores. Construir una “matriz de habilidades”; quienes aprueben las pruebas de rotación espacial y a prueba de errores obtendrán una “Certificación de Nivel 2”, recibiendo programación y pago preferenciales. Los trabajadores no certificados manejarán solo piezas simples y simétricas.
- Expansión Piloto: Evaluar los resultados de la línea piloto (reducción de la tasa de errores, ahorro en costos de desperdicio). Replicar la combinación comprobada de “Ley de Rebaba + Flecha Láser + SOP Visual” en el 80 % restante de las máquinas del taller.
- Mes 3: Mejora de Bucle Cerrado y Alineación de Incentivos
- Establecer un Programa de “Recompensa por Errores”: Institucionalizar la práctica de “detectar fallos”. Cualquier operador que identifique una característica de prueba de errores faltante en un plano o una ambigüedad en un SOP recibirá una recompensa en efectivo inmediata (por ejemplo, ¥50–100) tras su verificación. Esto convierte a los operadores de primera línea de “generadores de errores” en “auditores de procesos”.”
- Crear un Libro de Registro Kaizen: Cada incidente de doblez invertido debe ahora conducir a una acción correctiva específica—actualización de diseño, ajuste de molde o mejora de proceso—en lugar de terminar con una culpa.
- Informe de Visualización del ROI: Al cumplirse los 90 días, presentar un informe de gestión redactado en términos financieros: no solo una curva que muestre la reducción de tasas de error, sino un cálculo claro de las ganancias monetarias reales por la reducción de desperdicio y retrabajo. Demostrar que cada dólar invertido en prueba de errores se traduce directamente en beneficio.
VII. Conclusión
Cómo detener Prensa plegadora El problema de los operarios que doblan las piezas al revés no consiste en culpar a los trabajadores; se trata de arreglar un sistema defectuoso. Un solo pliegue inverso destruye la integridad del material, interrumpe el flujo de producción y agota los beneficios mucho más allá del coste de la chatarra. En lugar de depender de “prestar atención”, esta guía presenta un sistema 4D de cero errores —que combina Poka-yoke físico, “reglas de rebaba” estandarizadas y tecnología de gemelos digitales— para transformar su taller de un juego de azar en una fortaleza de precisión.
Al reemplazar la vigilancia humana por diseño asimétrico, implementar estándares de proceso estrictos y aprovechar hardware inteligente, garantiza que la corrección sea el único resultado posible. La elección es simple: seguir pagando por desperdicio invisible o invertir en un sistema que elimine los errores de forma definitiva.
Si está listo para detener la pérdida y comenzar con la precisión mediante equipos que admiten visualización de gemelo digital y prueba de errores basada en sensores, ADH Machine Tool—con más de 20 años de experiencia en doblado de alta precisión—tiene la solución. Para explorar más sobre cómo nuestra maquinaria avanzada puede ayudarle a construir un entorno de doblado verdaderamente a prueba de errores, no dude en contáctanos.