
El momento en que su cortadora confiable se convirtió en un riesgo oculto
La máquina más cara en su taller no es la que está parada esperando mantenimiento, sino la que trabaja sin parar, con las luces de estado en verde, mientras consume silenciosamente sus márgenes a través de ineficiencias sutiles. Muchos gerentes de taller asumen que una cortadora láser solo se convierte en una carga cuando el haz se detiene o el sistema de movimiento falla. Esa suposición es peligrosamente errónea. El verdadero problema comienza cuando el rendimiento dinámico de la máquina ya no puede seguir el ritmo de las exigencias geométricas de su producción. Es entonces cuando empieza a sacrificar velocidad por calidad de borde, o peor aún, enviar piezas defectuosas a soldadura para una costosa retrabajo.
Para las operaciones que buscan reemplazar equipos obsoletos y obtener un mejor rendimiento dinámico, considerar una máquina de corte por láser de fibra de mesa única puede ser un paso hacia la minimización de estos riesgos ocultos.
Cuando “lo suficientemente bueno” se convierte en plazos incumplidos y trabajo extra
La mayoría de las hojas de especificaciones son ejercicios de transparencia selectiva. Los fabricantes de máquinas anuncian con orgullo calificaciones de aceleración—2G, 4G, incluso 6G—presumiendo velocidades de movimiento vertiginosas. Sin embargo, la aceleración solo describe qué tan rápido se mueve una máquina en línea recta. En el mundo real de contornos complejos y anidamiento denso de piezas, el factor físico que realmente dicta el rendimiento es Jerk—la tasa a la que cambia la propia aceleración.
Si su máquina presume de fuerzas G elevadas pero carece de la rigidez estructural para soportar esos cambios bruscos de dirección, el exceso de energía reverbera a través de su bastidor. ¿El resultado? “Resonancia” o vibración residual. Cuando el cabezal láser entra a toda velocidad en una esquina cerrada y gira repentinamente, un puente de baja rigidez tiembla. Esa vibración se transfiere directamente al borde de corte, dejando micro-serraciones u ondulaciones que señalan una pérdida de precisión.
Para contrarrestar esto, los operadores reducen la velocidad de la máquina drásticamente, recortando las velocidades en las esquinas para preservar la calidad del borde. Su láser de alta velocidad de repente entrega solo una fracción de su potencia nominal. Peor aún, si el operador mantiene la velocidad máxima para alcanzar los objetivos de producción, los bordes deficientes requieren un desbarbado manual posterior. Ahora usted no solo está pagando por el tiempo de láser, sino también por operaciones de rectificado adicionales para corregir lo que la máquina debería haber dominado. La diferencia entre la “precisión de posicionamiento estático” (ISO 230-1) exhibida en el folleto y la “precisión de trayectoria dinámica” (ISO 230-2) que usted experimenta en el taller es precisamente donde se evapora su margen de beneficio.
El asesino invisible del margen: comprender el verdadero costo de la deriva de tolerancia
A medida que la potencia del láser de fibra aumenta a rangos de 12kW, 20kW e incluso más, surge un fenómeno sutil pero destructivo—efecto de lente térmica. La óptica dentro de las cabezas de corte de alta potencia absorbe pequeñas fracciones de la energía del láser. Con el tiempo, esa energía absorbida genera calor, haciendo que las lentes se expandan y alteren su índice de refracción. El resultado es un punto focal cambiante, que a menudo migra varios milímetros a lo largo del eje Z.
El efecto es engañosamente gradual. Una máquina que ofrece cortes impecables a las 8:00 AM puede comenzar a producir piezas con abundante escoria o cortes incompletos a media tarde, aunque ninguno de los parámetros haya cambiado. El culpable es la deriva focal. Los operadores se ven obligados a detener la producción repetidamente para recalibrar, una interrupción que erosiona su Eficiencia General de los Equipos (OEE).
Las fallas de tolerancia también afectan a los consumibles. Tomemos el consumo de nitrógeno como ejemplo. Muchos modelos de cálculo basan el uso de gas únicamente en la longitud total de corte, sin considerar la fase de perforado en absoluto. Al procesar placas gruesas, el nitrógeno a alta presión (típicamente 15–20 bar) se libera en el instante en que se abre la válvula. En hojas que contienen cientos de piezas pequeñas, los ciclos de apertura de válvula y perforado pueden fácilmente representar más del 30 % del gasto total de gas. Si su boquilla se ha deteriorado, perturbando el flujo laminar y creando turbulencia, o si está usando nitrógeno de ultra alta pureza (99.999 %) cuando 99.99 % sería suficiente para acero inoxidable, está quemando dinero en cada ciclo.
Por qué su próxima producción revelará los cuellos de botella ocultos de hoy
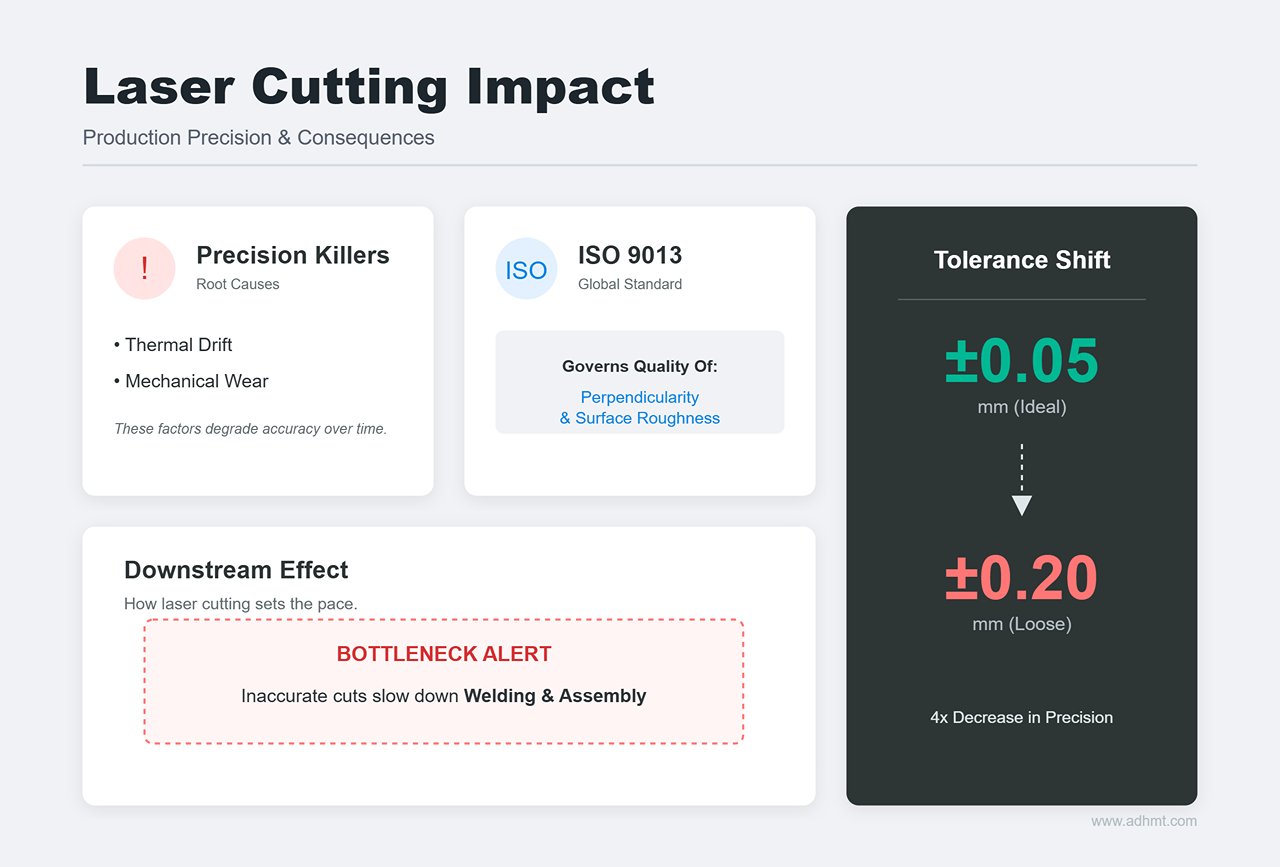
Su cortadora láser no es un equipo aislado: marca el ritmo de todo lo que sigue aguas abajo. Cuando las tolerancias del láser se desvían, el cuello de botella resultante se traslada instantáneamente a soldadura y ensamblaje. El estándar de la industria ISO 9013 especifica los niveles de calidad para cortes térmicos, incluyendo perpendicularidad y rugosidad superficial. Una máquina que sufre deriva térmica o desgaste mecánico puede pasar fácilmente de una tolerancia de precisión de ±0,05 mm a una tolerancia amplia de ±0,2 mm.
Lo que puede parecer una molestia menor para soldadores manuales se convierte en un desastre para sistemas de soldadura robótica. Una vez que una pieza cortada con láser excede la tolerancia de seguimiento de costura del robot, la celda se detiene o ejecuta soldaduras defectuosas. En ese contexto, el costo de un componente individual cortado con láser es trivial en comparación con el impacto financiero de detener toda una línea robótica para volver a fijar o corregir manualmente.
El atractivo del llamado “corte con aire” —usar aire de taller en lugar de nitrógeno para reducir los costos de gas— a menudo oculta una desventaja crítica en la producción. Aunque te ahorra el gasto de nitrógeno, deja un borde oxidado en el acero al carbono. Si esas piezas están destinadas a recubrimiento en polvo o pintura, ese óxido debe eliminarse mediante decapado ácido o granallado; de lo contrario, el recubrimiento eventualmente se despegará. En otras palabras, ahorras unos centavos en gas pero terminas gastando dólares en tratamiento posterior y mano de obra. Reconocer estas compensaciones es esencial para evitar que tu herramienta principal de corte se convierta en el eslabón débil de toda tu cadena de producción.
CO2 vs. Fiber: elija según sus materiales, no por la mercadotecnia
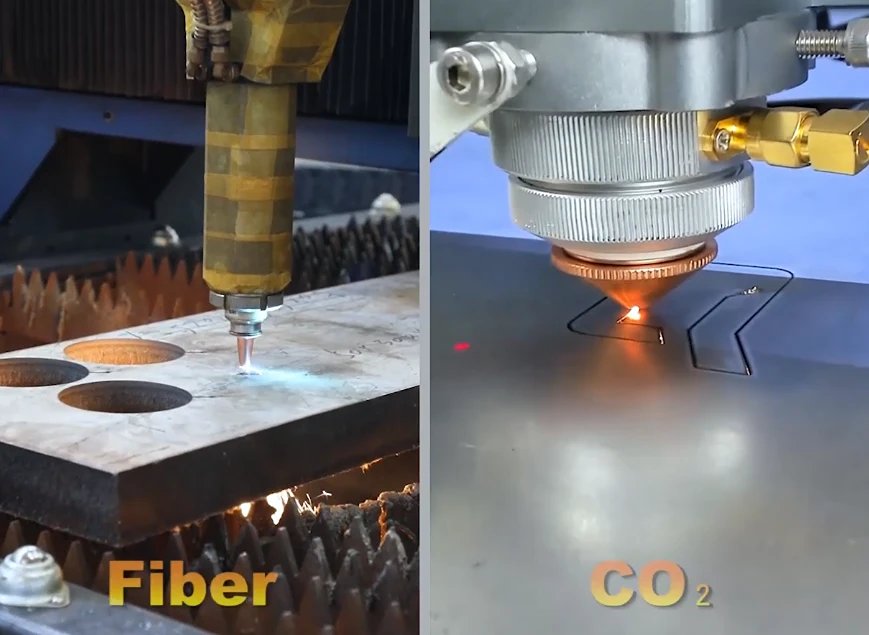
Al elegir equipos de corte por láser, muchas decisiones de inversión de capital caen en la trampa del mantra publicitario: “La fibra es el futuro; el CO2 está obsoleto.” Esta mentalidad simplista puede llevar a errores costosos. Los láseres de fibra (estado sólido) y los láseres de CO2 (gas) no son simplemente generaciones sucesivas de la misma tecnología. Sus diferentes longitudes de onda los convierten en herramientas fundamentalmente distintas con capacidades complementarias, no sustitutos directos entre sí.
Tu decisión de compra debe basarse no en cuán nueva sea la tecnología, sino en el rango de espesores y características del material de las piezas que realmente pasan por tu taller.
Explora ambas Máquina de Corte por Láser de Fibra de Mesa Única y opciones de máquina de corte por láser de tubo para adaptarse a las necesidades de su carga de trabajo en lugar de a las tendencias de marketing.
La ventaja del láser de fibra: la velocidad domina en el corte de chapa fina y metal reflectante
Si tu carga de trabajo consiste principalmente en chapa metálica de menos de 6 mm, especialmente al trabajar con materiales reflectantes como cobre o aluminio, el láser de fibra es claramente la opción más rentable. Su superioridad no se trata solo de cortar más rápido; tiene su raíz en la física fundamental detrás de la tecnología.
La ventaja clave radica en la longitud de onda de operación. Los láseres de fibra trabajan en 1,06 μm, mientras que los láseres de CO2 operan en láser de longitud de onda de 10.6μm. Los metales con alta densidad de electrones libres—como el cobre y el aluminio—absorben la longitud de onda más corta de la fibra mucho más eficientemente. Como resultado, a niveles de potencia idénticos, un láser de fibra puede cortar chapa metálica fina tres a cinco veces más rápido que un sistema de CO2. Además, la tecnología de fibra elimina el riesgo de dañar los espejos ópticos por la luz reflejada hacia atrás, un peligro común al cortar cobre con CO2, lo que la convierte en una solución mucho más fiable para materiales reflectantes.
Sin embargo, quizá el argumento más sólido para adoptar la fibra reside en su superior “eficiencia de enchufe”—una cifra que influye directamente en sus costos operativos. Los láseres de fibra convierten la energía eléctrica en energía óptica con una eficiencia de 30% a 40%, en marcado contraste con la modesta 8% a 10% típica de los sistemas de CO2.
Piense en lo que eso significa en su factura de electricidad: un láser de CO2 de 4kW se comporta efectivamente como un calefactor de espacio de 40kW que ocasionalmente corta metal, mientras que un láser de fibra con salida idéntica consume solo 10–12kW. En tres años, el ahorro energético por sí solo puede compensar una gran parte del precio de compra de la máquina. Además, la fibra es una plataforma de estado sólido transmitida a través de cable de fibra óptica. No hay complejos sistemas de espejos que alinear, ni turbinas que revisar, ni gases láser que reponer. Esto libera a su equipo de mantenimiento para centrarse en la automatización y optimización del sistema en lugar del mantenimiento de ópticas.
Para más especificaciones y escenarios de uso, consulte nuestro último folletos.
El bastión del CO2: Por qué la tecnología heredada todavía domina en placas gruesas y aplicaciones no metálicas
Incluso cuando la industria se inclina hacia la fibra, los láseres de CO2 siguen dominando en el corte de placas de más de 12 mm de grosor y en el manejo de materiales no metálicos. En estas áreas específicas, la tecnología de CO2 aún mantiene ventajas físicas fundamentales que los sistemas de fibra todavía no pueden igualar.
La diferencia radica en la física de la formación del borde, particularmente en el tamaño del punto y la eliminación de escoria. Los láseres de fibra generan un punto focal diminuto, concentrando una potencia inmensa en un área muy estrecha. Al trabajar en placas gruesas, esto puede causar una vaporización instantánea de la superficie, pero la correspondiente ranura estrecha restringe el flujo de gas de asistencia. El resultado suele ser escoria atrapada y pronunciada estriaciones hacia la parte inferior del corte.
Los láseres de CO2, en cambio, producen de forma natural un punto focal más grande y una ranura más amplia, creando un generoso canal de escape para que el gas de asistencia expulse eficazmente el metal fundido. Unido al perfil térmico más suave de la longitud de onda de 10,6 μm, esto permite que las máquinas de CO2 logren mejor perpendicularidad y un acabado superficial más suave en placas gruesas, especialmente en los “cortes brillantes” de acero al carbono, un área en la que los sistemas de fibra a menudo requieren posprocesado para alcanzar el mismo estándar.
Los láseres de CO2 también reinan de manera suprema cuando se trata de cortar no metales. Los materiales orgánicos como la madera, el acrílico, el cuero y el papel absorben la longitud de onda de 10.6μm casi a la perfección. Por el contrario, la longitud de onda de 1.06μm de un láser de fibra atraviesa estas sustancias —comportándose de manera casi transparente— o causa quemaduras descontroladas. Por lo tanto, si su taller produce letreros de acrílico o juntas no metálicas, un láser de fibra es prácticamente inútil para esas aplicaciones. En tales casos, explorar una máquina de corte por láser de tubo puede abrir nuevas capacidades de producción.
Láseres de cristal: tecnología de nicho que la mayoría de los fabricantes deberían evitar
En el mercado de equipos usados, a menudo verá Nd:YAG (cristal) cortadoras láser anunciadas a precios tentadoramente bajos. A menos que su operación se enfoque en aplicaciones ultraprecisas—como perforar microagujeros en aspas de turbinas o realizar micro-soldaduras de calidad de joyería—manténgase alejado de estos sistemas.
Los láseres YAG pertenecen a una generación más antigua de máquinas de estado sólido que utilizan lámparas de destello o bombas de diodo para excitar una varilla de cristal. El precio inicial de compra puede parecer atractivo, pero el costo total de propiedad es abrumador. Con una eficiencia fotoeléctrica miserable de solo 1% a 3%, estas máquinas en realidad consumen más electricidad que los modelos de CO2.
Aún peor, devoran consumibles. Las lámparas de destello—la fuente de luz de bombeo del sistema—se queman cada pocos cientos de horas y requieren una realineación óptica experta con cada reemplazo. Comprar una cortadora YAG usada es como adquirir un coche de ocasión que necesita una reconstrucción completa del motor cada 500 millas.
Distinción importante: No confunda los envejecidos láseres de varilla YAG con los modernos láseres de disco (como los fabricados por Trumpf). Aunque ambos utilizan un medio de cristal, los láseres de disco cuentan con una arquitectura de bombeo completamente diferente que elimina los problemas de lente térmica presentes en los sistemas heredados. Los láseres de disco son rivales robustos y de alto rendimiento frente a los modelos de fibra—especialmente en metales reflectantes. Pero si está considerando un láser “de cristal” económico, casi con certeza se trata de un diseño obsoleto de varilla YAG que drenará su presupuesto de mantenimiento.
| Requisito Principal | Tecnología recomendada | El porqué |
|---|---|---|
| Chapa fina (<6 mm) / Cobre y aluminio | Fibra | Velocidades de corte 3–5× más rápidas, bajo consumo de energía, cero mantenimiento óptico. |
| Placa gruesa (>12 mm) / Enfoque en calidad de borde | CO2 | Un corte más ancho mejora la eliminación de escoria y produce cortes suaves, sin estrías. |
| Acrílico / Madera / Plásticos | CO2 | La longitud de onda coincide con altos niveles de absorción; los láseres de fibra no pueden procesar estos materiales. |
| Equipos usados de presupuesto ultra bajo | Evitar YAG | El bajo precio inicial oculta enormes costos operativos y reemplazos constantes de lámparas. |
El mito de la potencia: Por qué “más potencia” no equivale a “más piezas por hora”
El sector del láser industrial ha entrado en una carrera armamentista de kilovatios en toda regla. Los fabricantes están impulsando sistemas de 20kW, 30kW e incluso más potentes, alimentando la suposición generalizada de que una mayor potencia se traduce automáticamente en mayores beneficios. En realidad, las “Piezas por Hora” (PPH) están regidas por múltiples variables, y la potencia es solo una de ellas. Para muchos talleres de fabricación, invertir a ciegas en potencia ultra alta puede ser más que un mal uso de los fondos: puede crear nuevos cuellos de botella en la producción.
Para comprender verdaderamente el potencial de rendimiento, es necesario mirar más allá de la potencia nominal del láser y profundizar en la dinámica de movimiento de la máquina, las limitaciones prácticas de la ciencia de materiales y las realidades del flujo de trabajo diario en el taller.
Por qué la aceleración supera al vataje en perfiles de piezas complejas
El alto vataje define su velocidad máxima en línea recta; la aceleración (fuerza G) determina cuán rápido puede recorrer caminos intrincados. Este matiz importa, porque la gran mayoría de los componentes industriales no están formados por líneas largas y despejadas.
Tomemos el ejemplo de cortar un chasis típico de electrónica o un soporte con numerosos agujeros y contornos detallados. El cabezal de corte debe detenerse, girar y reiniciar constantemente. La física dicta (v = \sqrt{2as}) que la velocidad máxima solo se alcanza a lo largo de una distancia suficiente. Con un segmento de 10 mm o un pequeño agujero de perno, un sistema con solo 1 G de aceleración nunca alcanza los teóricos 30 m/min que ofrece un láser de 12 kW: el recorrido termina antes de alcanzar la velocidad, obligando a una desaceleración inmediata para el siguiente giro. En estos casos, el rendimiento cinético, no la potencia del láser, es el factor limitante.
La alta potencia también trae desventajas ocultas, siendo la principal el peso. Gestionar la salida térmica de un haz de más de 20 kW exige componentes ópticos más grandes y sistemas de refrigeración más robustos. Para manejarlos sin vibraciones, el pórtico debe ser más pesado y rígido. La masa resultante aumenta la inercia, haciendo que la aceleración rápida sea tanto un desafío tecnológico como un costo financiero.
Para talleres que cortan materiales de menos de 6mm con diseños intrincados, una máquina de 4kW que presume de una aceleración de 2G a menudo puede superar a un sistema de 12kW limitado a 1G. La máquina más pequeña es similar a un coche de rally: ágil, rápida en las curvas y altamente receptiva, mientras que su rival de alta potencia es más como un dragster, imbatible en una recta pero torpe en espacios reducidos. En escenarios como el corte de láminas perforadas, características como “FlyCut”, que aprovechan la alta aceleración y la rápida modulación de pulsos para crear agujeros sobre la marcha, ofrecen ganancias de eficiencia que la potencia por sí sola no puede lograr.
Espesor máximo vs. espesor de calidad: la métrica que realmente importa
Los materiales de venta casi siempre destacan el “Espesor máximo de corte” de la máquina. En un entorno de producción, sin embargo, esta cifra puede ser peligrosamente engañosa. Normalmente se refiere a un “corte de separación”: el límite exterior en el que el láser apenas puede separar el material. El borde resultante suele mostrar estrías profundas y gran acumulación de escoria, lo que significa que se requiere un extenso posprocesado como esmerilado o mecanizado.
Si un láser puede cortar una pieza en 10 segundos pero deja 5 minutos de esmerilado manual, ha fallado en su propósito más básico.
La cifra que realmente debe exigir es el “Espesor de producción” o “Espesor de calidad”. El punto de referencia práctico de la industria es la Regla del 60–70 %: si una máquina está clasificada con un máximo de 30 mm, su límite constante de producción de alta calidad está más cerca de 20 mm. Dentro de este rango de “Espesor de calidad”, la máquina ofrece bordes brillantes y suaves que cumplen los requisitos de tolerancia directamente desde la mesa.
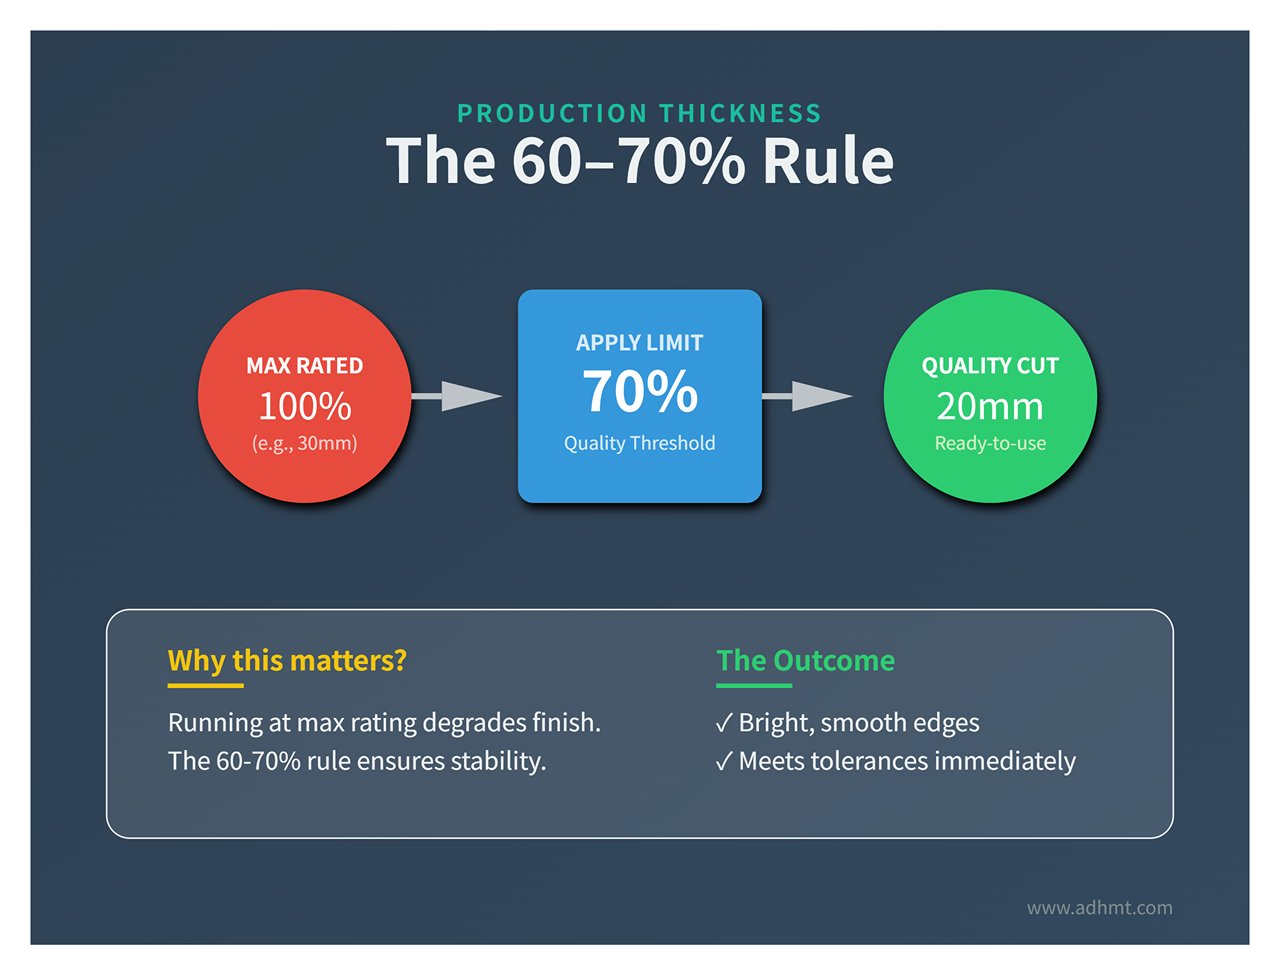
Operar cerca de la clasificación máxima de espesor empuja el proceso hacia un régimen inestable: una “lotería de escoria”. La vida útil de la lente se desploma debido al retroceso, el desgaste de la boquilla se acelera y el operador está constantemente deteniendo la máquina para recentrar el haz o limpiar las ópticas. Una vez que el sistema pasa de la zona de calidad a la zona máxima, deja de ser un generador de beneficios y se convierte en un sumidero de horas de trabajo.
Ajustar la Potencia a la Producción: Saber cuándo los kilovatios extra dejan de ser rentables
La ley de los rendimientos decrecientes se aplica de forma marcada a la potencia láser. Actualizar de 3 kW a 6 kW a menudo proporciona un salto de eficiencia de casi el 80 %, ya que cruza umbrales clave de velocidad para materiales comunes. Pero pasar de 12 kW a 20 kW puede ofrecer solo un aumento del 20–30 % en la velocidad de corte, mientras se duplica el coste de capital.
Necesita identificar exactamente dónde se está perdiendo su tiempo de producción. La potencia extrema solo beneficia dos escenarios: cortar placas muy gruesas y perforación. Un láser de 20 kW puede perforar acero de 25 mm en milisegundos, mientras que una unidad de 6 kW puede tardar dos segundos completos. Si sus programas anidados contienen miles de puntos de perforación, invertir en mayor potencia puede tener sentido. Pero si su trabajo consiste principalmente en cortes largos y rectos en chapa de espesor medio, la prima por potencia ultraalta nunca se amortizará.
Finalmente, tenga en cuenta lo que podría denominarse el “Cuello de botella auxiliar”. Cuando las velocidades de corte en láminas de metal delgadas superan los 50 m/min, el cabezal láser puede terminar de procesar una lámina más rápido de lo que el sistema de automatización puede cambiar las mesas. Si el láser completa una lámina en solo 40 segundos, pero el ciclo de la mesa lanzadera y la descarga manual toman dos minutos completos, su máquina de alta potencia de 30kW pasará la mayor parte de su tiempo operativo inactiva.
Antes de comprometerse a una compra, use el siguiente marco para evaluar su cartera de producción:
| Escenario | Recomendación |
|---|---|
| Piezas intrincadas de calibre fino (<6 mm) | Concéntrese en la aceleración (2G+) en lugar de la potencia bruta. |
| Placa estructural con cortes largos y rectos | Opte por mayor potencia para maximizar la velocidad y mantener una calidad de borde superior. |
| Producción de alto volumen y rápida rotación | Invierta en sistemas de automatización como torres y cargadores automáticos. Si el láser permanece inactivo esperando a un operador, la potencia nominal se vuelve irrelevante. |
La verdadera productividad no consiste en presumir la mayor potencia, sino en armonizar la potencia del láser, la capacidad de respuesta del pórtico y el flujo de trabajo en el taller.
Más allá del haz: Factores ocultos de hardware que erosionan la precisión
Uno de los errores más costosos en la adquisición de equipos de corte láser es sobreenfatizar la fuente láser en sí —debatiendo entre IPG y Raycus, o 6 kW frente a 12 kW— mientras se descuida la plataforma física que soporta y despliega esa potencia. Una fuente de alta potencia es simplemente el motor; la estructura de la máquina es el chasis. Colocar un motor de Fórmula 1 en un sedán económico no crea un coche de carreras: crea una máquina destinada a desarmarse bajo alto estrés.
Si bien la calidad del haz establece el límite teórico superior para la velocidad de corte, es el “hardware silencioso” —la rigidez estructural y los sistemas internos ocultos bajo los paneles exteriores— lo que determina si la máquina seguirá siendo rentable con el paso de los años. Estos problemas a menudo se dejan fuera de la mesa de discusión hasta que la garantía ha expirado hace tiempo.
El bastidor de la mesa: Cómo una estructura ligera roba sus tolerancias
Muchas máquinas rentables pasan las pruebas de aceptación con gran éxito. Sin embargo, para el tercer año, los operadores suelen encontrar cambios desconcertantes en la precisión que ningún tipo de recalibración puede corregir de forma permanente. La causa subyacente rara vez es la fuente láser; más a menudo, es el estrés residual bloqueado en el propio marco de la cama.
La mayoría de las máquinas de gama media están construidas con camas de tubo hueco soldadas. El proceso de soldadura genera un estrés térmico considerable dentro del acero. Si el fabricante omite el paso crucial —y que consume mucho tiempo— de recocido para alivio de tensiones, que puede implicar cientos de horas de envejecimiento térmico controlado, ese estrés atrapado se liberará gradualmente a lo largo de años de calentamiento y enfriamiento. La cama esencialmente se deforma en cámara lenta. Al igual que un edificio erigido sobre una cimentación que se asienta, un marco que se desplaza físicamente hace imposible mantener una precisión a nivel de micras.
Por eso los fabricantes europeos de gama alta optan por camas de hierro fundido. La ventaja va más allá del mero peso: está basada en la física. La estructura de grafito en escamas del hierro fundido le otorga una capacidad de amortiguación de vibraciones entre seis y diez veces mayor que la del acero estructural. Los láseres de fibra modernos ofrecen un alto rendimiento dinámico, alcanzando a menudo aceleraciones de 2G o 3G durante cambios bruscos de dirección. Una cama de acero bajo estas fuerzas sufre de “resonancia”: microvibraciones que se propagan a través del pórtico hasta la cabeza de corte, afectando sutilmente el borde de la pieza. El hierro fundido, en cambio, absorbe esta energía como una esponja, asegurando un corte perfectamente suave incluso cuando la cabeza se mueve de forma agresiva.
Tecnología de boquillas: el pequeño componente que determina el acabado de tu borde
Muchos consideran erróneamente la boquilla como una simple pieza de cobre desechable. En realidad, a 20 bares de presión, funciona como un minúsculo túnel de viento supersónico. Su geometría interna determina el comportamiento del gas de asistencia, cuya tarea es expulsar el metal fundido de la ranura de corte.
Las boquillas estándar de cobre pueden ser económicas, pero se convierten en una desventaja al trabajar con metales reflectantes o perforar láminas gruesas. La escoria caliente se adhiere fácilmente al cobre blando, deformando el orificio de la boquilla y perturbando el flujo de gas. Las boquillas cromadas ofrecen una alternativa superior. Su superficie dura resiste la acumulación de escoria, y el cromo actúa como una capa aislante. Este aislamiento minimiza la interferencia con el sistema capacitivo de detección de altura, evitando lecturas falsas que podrían hacer que la cabeza de corte “asienta” o incluso se estrelle en plena operación.
Además, la geometría interna de la boquilla es incluso más crítica que el material del que está hecha. Los modelos de alto rendimiento cuentan con un perfil interno Laval (convergente–divergente) que acelera el gas de asistencia a velocidades supersónicas sin generar ondas de choque. En contraste, las boquillas de bajo costo con interiores simples y escalonados provocan ondas de choque prematuras que vuelven turbulento el flujo antes de que alcance la pieza de trabajo. El chorro de gas debilitado no logra expulsar eficazmente el material fundido, dejando escoria adherida a la parte inferior de la pieza, un defecto que a menudo se confunde con una potencia insuficiente del láser.
Bloqueo de software propietario: La “función” que se convierte en una trampa a largo plazo
Si el hardware dicta tu potencial máximo de rendimiento, el software define tu eficiencia base. Muchas cortadoras láser de fibra económicas funcionan con placas controladoras de sistema cerrado que actúan como “cajas negras”. Aunque fáciles de usar al principio, estos sistemas suelen carecer de soporte para G‑code (archivos .nc) y dependen en su lugar de formatos de archivo propietarios.
Esta arquitectura se convierte en una limitación costosa cuando intentas mejorar el aprovechamiento del material. El software de anidado gratuito incluido con muchas máquinas utiliza algoritmos básicos que desperdician cantidades sustanciales de chapa metálica. Cuando más tarde intentas adoptar herramientas profesionales de anidado de terceros como SigmaNEST o Lantek—que pueden reducir el consumo de material entre un 5 y un 10 %—puede que descubras que la máquina no puede interpretar su salida. Los fabricantes suelen restringir el acceso a post‑procesadores, esenciales, cobrando elevadas “tarifas de interfaz” para desbloquear la compatibilidad con software externo.
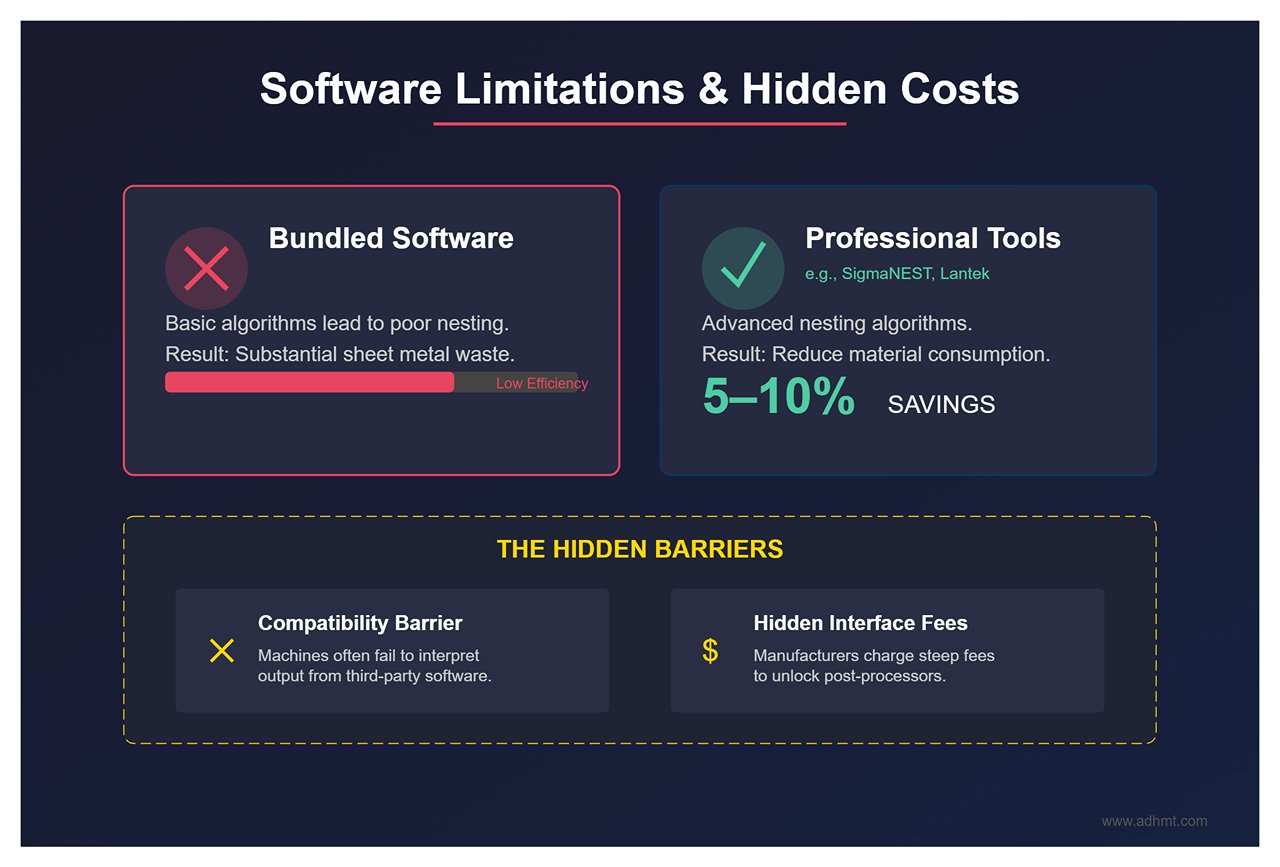
La fabricación moderna depende de un flujo de datos transparente, pero los sistemas cerrados frecuentemente bloquean el acceso a la API. Esto impide que los sistemas MES o ERP recopilen métricas OEE (Eficiencia General del Equipo) en tiempo real, dejándote con una máquina supuestamente “inteligente” que aún requiere ingreso manual de datos para registrar el tiempo de actividad. Lo peor son los controladores equipados con “bloqueos de tiempo” integrados. Si el fabricante quiebra o sus servidores dejan de funcionar, la falta de un protocolo digital renovable puede transformar instantáneamente una máquina de un millón de dólares en un trozo inerte de chatarra. Siempre confirma la compatibilidad con estándares abiertos antes de firmar la orden de compra.
La realidad del “Día 2”: Costos operativos que los representantes de ventas nunca mencionan
Cuando un representante de ventas le entregue una gráfica elegante de “costo por hora”, lo que realmente está viendo es el equivalente en eficiencia de combustible a rodar cuesta abajo con el viento a favor: las cifras más optimistas posibles. Esta cifra cuenta solo una parte de la historia. En realidad, operar un láser de fibra implica gastos ocultos que se perfilan mucho más grandes que el costo visible de la electricidad: recargos por gas de gran pureza, desgaste gradual en los componentes ópticos y el devastador golpe financiero cuando su máquina se detiene.
Una vez que el equipo de instalación termina y comienza la producción real, la realidad de los costos del “Día 2” se hace evidente. Esta sección describe los gastos continuos genuinos que pueden erosionar los márgenes de beneficio; pérdidas que deben tenerse en cuenta en sus cálculos originales de ROI para evitar sorpresas desagradables.
Economía del gas de asistencia: Lo que realmente te cuestan el oxígeno, el nitrógeno y el aire comprimido
El gas no es solo un consumible: es un factor clave de productividad que impacta directamente en cuándo y cómo alcanzas el punto de equilibrio. Las presentaciones de ventas suelen reducir la elección a una simple “compatibilidad de material”, pero en las operaciones reales, las implicaciones financieras son mucho más complejas.
Nitrógeno (N₂) se promociona con frecuencia como la opción de gama alta para cortes rápidos y bordes impecables y libres de óxido en acero inoxidable. Sin embargo, conlleva su propio “impuesto de velocidad” en forma de enormes volúmenes de consumo. Cortar acero inoxidable de 6 mm de manera eficiente requiere una presión de 16–20 bar, llevando los caudales a un rango de 50–80 m³/h. Si dependes de cilindros Dewar estándar, el corte a alta presión se vuelve ineficiente: normalmente solo puedes aprovechar el primer tercio del tanque antes de que la presión restante sea inutilizable. En máquinas de más de 6 kW, esto puede drenar hasta un 20 % de tus ganancias en tiempo de inactividad y gas residual desperdiciado. Para aplicaciones de nitrógeno de alta potencia, la única solución financieramente sostenible es cambiar a un sistema de nitrógeno líquido a granel o instalar un generador de nitrógeno de alta pureza en el sitio.
Aire Comprimido se promociona a menudo como el supuesto gas de corte “gratuito”, pero los costos iniciales y operativos cuentan otra historia. Para generar la presión necesaria de 16 bar sin absolutamente nada de aceite ni humedad, necesitas un sistema auxiliar completo: un compresor de tornillo, un secador refrigerado, un secador de adsorción y un amplificador. Este sistema por sí solo consume 15–22 kW de electricidad—aproximadamente la mitad del consumo de energía de la fuente láser. Más críticamente, el aire comprimido conlleva un gran riesgo de contaminación: la niebla de aceite. Si la filtración falla, incluso brevemente, esa niebla puede depositarse en las superficies ópticas, provocando que el haz láser de alta energía queme la lente protectora y destruya la óptica interna. En resumen, una sola falla puede transformar tu solución de “aire gratis” en una factura de reparación de cinco cifras.
Oxígeno (O₂) ofrece el costo operativo aparente más bajo gracias a sus modestos requisitos de presión y caudal, pero oculta una trampa de productividad. El corte con oxígeno deja una capa de óxido en los bordes cortados del acero al carbono. Si tus piezas requieren pintura o soldadura posterior, este residuo debe eliminarse mediante esmerilado o decapado. El tiempo y la mano de obra adicionales frecuentemente superan el ahorro del gas en sí.
Economía de consumibles: Planificación para lentes, boquillas y vidrio protector
En la era de los 3 kW, una sola lente protectora podía durar todo un mes. Con los sistemas de alta potencia actuales—12 kW y más allá—esa ecuación ya no se cumple. En la práctica, está pagando un “impuesto de vidrio” sobre la potencia de salida, ya que los componentes ópticos se degradan mucho más rápido bajo cargas de energía intensa.
Ventanas protectoras sirven como la primera barrera defensiva del sistema láser. Con lásers de alta potencia, la limpieza óptica es absoluta—o impecable o fallida; no hay término medio. Las lentes genéricas económicas de tiendas en línea no son una opción. Estos sistemas requieren ópticas de sílice fundida ultrapura con tasas de absorción excepcionalmente bajas. Incluso un aumento del 0.1% en la absorción puede desencadenar una “lente térmica”, lo que desplaza el punto focal y compromete la calidad del corte—o, peor aún, hace que la lente se rompa al instante. En producción continua, la menor ventana protectora por lo general necesita reemplazo cada uno o dos días. A $50–$80 por lente certificada, esto se convierte en un costo operativo diario previsible en lugar de un elemento de mantenimiento ocasional.
Boquillas y cerámicas constituyen los puntos débiles mecánicos del sistema. El anillo cerámico forma el núcleo del mecanismo capacitivo de detección de altura y funciona como una “zona de deformación” sacrificable en caso de colisión de la cabeza. Sin estrategias cuidadosas de anidado para evitar piezas levantadas, un operador inexperto puede destruir fácilmente dos o tres cuerpos cerámicos en una sola semana.
El Cabezal de corte es donde reside su mayor riesgo financiero. Las unidades modernas, como la Precitec ProCutter, son sistemas de precisión llenos de sensores—no solo ensamblajes mecánicos básicos. Si una ventana protectora falla y fragmentos contaminan las lentes internas de colimación o enfoque, está lejos de ser una simple limpieza superficial. Se enfrenta a una factura de reparación que comienza alrededor de $5,000, con el peor escenario siendo el reemplazo completo de la cabeza, que puede costar entre $20,000 y $30,000.
El factor de tiempo de inactividad: por qué un servicio local accesible supera a las especificaciones técnicas impresionantes
Cuando la producción se detiene, esa llamativa cifra de aceleración de “200 metros por minuto” pierde su significado. En ese punto, la única métrica que realmente cuenta es Tiempo de recuperación—qué tan rápido puede volver a estar en operación.
Piense en términos de oportunidad perdida. Si su láser genera modestamente $200 por hora en producción facturable, un retraso de solo tres días esperando una pieza se traduce en una pérdida inmediata cercana a $10,000—antes de considerar posibles penalizaciones por entrega tardía. En comparación, pagar a un técnico $150–$250 por hora es insignificante frente al coste de una máquina inactiva.
Por eso Disponibilidad de servicio local debe tratarse como la “característica” más crucial en cualquier decisión de compra. Pregunte explícitamente sobre la ubicación del almacén de repuestos antes de comprometerse. ¿El fabricante mantiene módulos láser de reemplazo dentro del país? Marcas líderes como IPG operan depósitos globales que pueden enviar un nuevo módulo en 24 horas. En contraste, algunas opciones importadas de bajo coste pueden requerir enviar la fuente láser al extranjero para su reparación—lo que potencialmente dejaría su producción inactiva durante semanas.
En muchos casos, la elección más sensata es optar por una marca que tenga un ingeniero de servicio calificado a menos de 200 kilómetros de su instalación. Cuando su máquina arroja un error tarde un viernes, alguien que pueda estar en el sitio ese mismo día es infinitamente más valioso que un agente remoto que le diga “envíe un ticket”.”
La prueba de estrés al proveedor: construir un caso de negocio que revele la verdad
El desafío de la “Pieza de muestra”: Por qué debería proporcionar sus propios archivos de prueba en lugar de aceptar demostraciones en sala de exposición
Las salas de exposición de los proveedores son entornos preparados. Las máquinas se ajustan finamente a diario, las ópticas están impecables y los materiales se seleccionan cuidadosamente para garantizar una planitud perfecta. Las muestras que le entregan suelen ser diseños “Ferrari” altamente optimizados—con predominio de líneas rectas para ocultar efectos de vibración—lo que le da una falsa impresión del rendimiento en condiciones reales. Para obtener una visión genuina, debe proporcionar lo que se conoce como una “pieza del diablo”.”
El protocolo de la pieza del diablo Omita la categoría básica. Envíe su pieza problema de nivel de producción más desafiante. Su archivo de prueba debe incluir deliberadamente tres pruebas de esfuerzo diseñadas:
| Característica | Descripción |
|---|---|
| Matrices de agujeros densos | Ponga a prueba la capacidad de la máquina para manejar la acumulación de calor durante cortes concentrados. |
| Ángulos agudos | Obligue al pórtico a demostrar su precisión al acelerar y frenar en giros cerrados. |
| Tiras de alta relación de aspecto | Cortes largos y estrechos que exponen debilidades en la estabilidad del esqueleto y el soporte de la mesa de listones. |
El sabotaje del material Aquí está el desafío difícil que separa a los verdaderos profesionales de los artistas de demostraciones de ventas: insista en ejecutar su archivo en material defectuoso. Lleve su propia lámina si es necesario: acero con ligeras manchas de óxido o aceite residual es ideal.
No está allí para probar el haz láser, sino más bien el Sistema de detección de altura capacitiva. En una sala de exposición impecable, cada sensor se comporta perfectamente. En la producción real, las placas se deforman y se oxidan. Si la cabeza de corte choca o se retrae innecesariamente sobre una lámina ligeramente sucia durante la prueba, esa máquina se convertirá rápidamente en un cuello de botella en el flujo de trabajo.
La auditoría del “Botón de pausa” Solicite un video único y continuo de todo el corte. Ignore las chispas; observe las manos del operador. Cuente cada vez que presione “Pausa”, “Retraer” o realice un ajuste de parámetros sobre la marcha. Si la demostración requiere que el operador esté constantemente encima de la máquina, esta no es un caballo de batalla confiable, es una diva temperamental.
Finalmente, omita la verificación rápida con calibrador. Una pieza puede cumplir con las dimensiones pero fallar estructuralmente. Verifique las muestras en una MMC (Máquina de Medición por Coordenadas) de acuerdo con ISO 9013 normas, prestando especial atención a Perpendicularidad y Rugosidad superficial (Rz5). Un láser que produce contornos precisos pero deja bordes biselados perjudicará la eficiencia de soldadura posterior: las uniones nunca se alinearán correctamente.
Construyendo el modelo de ROI: cálculo del costo por pieza antes y después de la implementación del láser
Cuando llegue el momento de hacer los números, evite el enfoque de novato: no equipare el ROI a “Costo de subcontratación menos costo de material”. Aunque eso podría convencerlo a usted, socavará su caso ante el director financiero (CFO). Necesita presentar el Costo Real por Pieza.
Los Costos Internos Ocultos Construyamos una evaluación realista lado a lado usando un componente de acero cotidiano:
- Costo Actual de Subcontratación: $5.00 por pieza (incluye precio unitario, envío y gastos por rechazo de calidad).
- Costo Interno Visible: $0.80 por pieza (cubriendo electricidad, gas auxiliar y desgaste de boquillas).
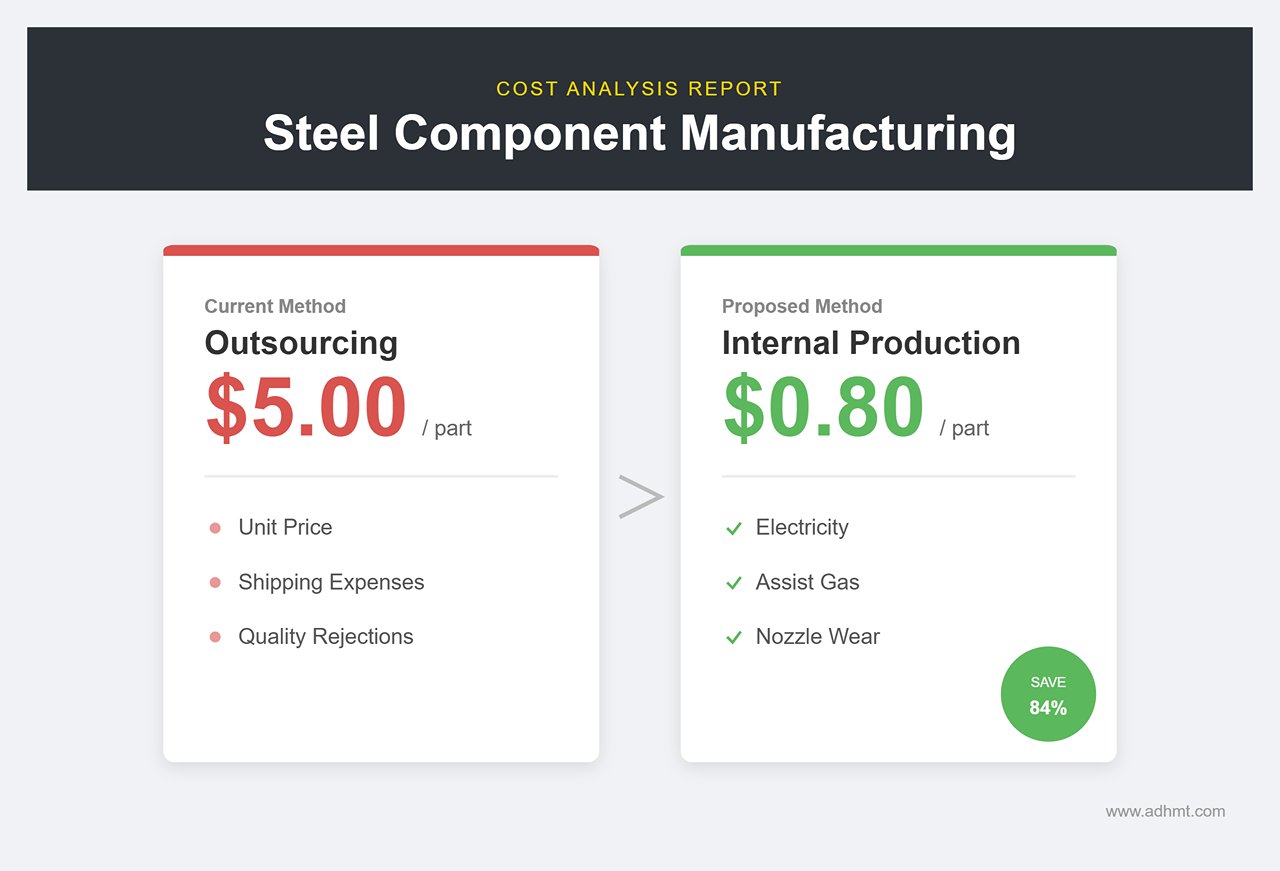
Detener el análisis aquí sugiere un ahorro de $4.20, pero eso es engañoso. Debe tener en cuenta los costos del “Piso oculto” que realmente impactan la rentabilidad.
- Depreciación: Aplique un calendario de depreciación lineal de 5 años para contabilizar la pérdida gradual de valor del activo de capital.
- Prima Laboral: Los operadores de láser ganan una prima salarial de aproximadamente 20–30% por encima del trabajo estándar de taller.
- Bienes Raíces: Un sistema láser de 3 kW es mucho más que una mesa de trabajo: también requiere un enfriador, colector de polvo, compresor de aire y torre de materiales. Espere dedicar entre 60–100 metros cuadrados de espacio valioso en la planta.
Las Matemáticas Reales Una vez que se consideran estos costos adicionales, su Costo Interno Real probablemente aumente a alrededor de $2.00 por pieza. Por lo tanto, los ahorros son de aproximadamente $3.00 por pieza, no de $4.20. Aunque esta cifra revisada es menor, es defendible y creíble. Presentar un modelo de costo conservador y completamente cargado indica que comprende las realidades del negocio así como los detalles técnicos.
Hablando con Finanzas: Convirtiendo la “Mejor tecnología” en cronogramas de recuperación y rangos de riesgo
Su Director Financiero no se dejará convencer por discusiones sobre calidad de haz o velocidad de corte. Su enfoque está en reducir el riesgo y acelerar el flujo de caja. Para obtener aprobación, reformule la conversación de simplemente comprar una máquina a invertir en la resiliencia empresarial a largo plazo.
El Análisis de Banda de Riesgo Evite presentar solo una proyección optimista de “recuperación de 12 meses”. En su lugar, proporcione un Análisis de sensibilidad—incluya una columna en su hoja de cálculo que ilustre el “Peor escenario posible”.”
- ¿Qué pasa si la producción disminuye en un 30%?
- ¿Qué pasa si los precios del nitrógeno suben un 20%?
- ¿Qué pasa si la máquina experimenta cuatro días de inactividad no planificada cada mes?
Tu mensaje pasa de la esperanza a la seguridad: “Incluso si nuestro volumen de producción cae un 30% el próximo año, este activo aún alcanzará el punto de equilibrio en 22 meses y generará un flujo de caja positivo para el mes 8”.” Eso define el límite inferior del rango de riesgo—y ahí es exactamente donde se centrará la atención de tu CFO.
Vendiendo los intangibles: reducción de WIP y velocidad Ahora, pon un valor monetario a las ventajas operativas.
- Rotación de inventario: La subcontratación generalmente requiere que usted compre Cantidades Mínimas de Pedido (MOQ), inmovilizando fondos en estantes de acero a medio terminar. El corte interno permite un “Flujo de una sola pieza”, lo que reduce drásticamente el inventario de Trabajo en Proceso (WIP) y libera capital de trabajo.
- Tiempo de lanzamiento al mercado: Encargar externamente un prototipo puede tomar de 3 a 5 días. Hacerlo internamente toma unos 30 minutos—lo que significa que un ingeniero puede iterar hasta cinco versiones de diseño en un solo día.
La máquina no solo está cortando metal—está recortando el tiempo desde la solicitud del cliente hasta la factura. Esa es la idea crucial que eleva una compra de capital de un gasto a una inversión estratégica.
Si deseas conversar más o recibir asesoramiento sobre la selección, puedes contáctenos directamente para una consulta profesional.