
Por qué las listas de “Top 10” te decepcionan (y cómo elegir la máquina adecuada en su lugar)
Lo más probable es que hayas pasado la última semana revisando tablas comparativas que te dicen todo sobre los máximos teóricos de una máquina, y casi nada sobre si realmente puede ser rentable. Las listas de “Top 10” se quedan cortas porque juzgan el equipo de manufactura industrial de la misma manera en que la gente compra productos electrónicos de consumo, clasificando los modelos por características-por-dólar en lugar de por confiabilidad-por-turno.
Un taller no necesita un “ganador” genérico elegido por un bloguero tecnológico; necesita una máquina que se ajuste a las limitaciones del mundo real: presupuesto, tiempo, rendimiento diario y calidad de acabado requerida. En lugar de perseguir un ranking, construye una matriz de requisitos que relacione tus necesidades de producción —especialmente materiales y volumen— con las capacidades que realmente importan.
Por ejemplo, si tu principal prioridad es el corte de metal de alta precisión y la estabilidad de producción a largo plazo, considera opciones de grado industrial como la Máquina de Corte por Láser de Fibra de Mesa Única, diseñada para un flujo de trabajo optimizado en entornos profesionales.
La trampa de la hoja de especificaciones: por qué la potencia en vatios es la métrica menos útil cuando tienes prisa
Errores comunes al priorizar el equipo del taller
- Dar prioridad a la potencia máxima sobre la estabilidad del proceso es uno de los errores más costosos que cometen los propietarios de talleres.
- La alta potencia no importa si la máquina sufre de desalineación del pórtico o requiere mucho posprocesamiento.
- La potencia en vatios afecta principalmente al grosor máximo de corte, no a la rentabilidad.
- Presta atención a los “factores ocultos de tiempo de inactividad”, no solo a las especificaciones de potencia del tubo.
- Los principales factores de tiempo de inactividad incluyen la limpieza de la boquilla y la lente, los intervalos de mantenimiento del servomotor y un flujo de aire de refrigeración constante.
- Si te importa el ingreso, las métricas que más importan son la aceleración y la consistencia del ancho de corte (kerf).
- Una máquina bien calibrada de 60 W puede superar a un modelo mal ajustado de 100 W.
- Una máquina inestable desperdicia tanto material como tiempo, haciendo que la potencia extra sea un valor negativo neto.
Si el tiempo de funcionamiento constante y la precisión son críticos para tu operación, revisar sistemas profesionales como el Máquina de Corte por Láser de Fibra de Uso Dual con Cubierta puede ayudar a mantener cortes uniformes durante turnos de producción más largos.
La realidad del “Tiempo hasta el primer corte”: separando los juguetes de aficionado de las verdaderas máquinas generadoras de ingresos
Versión optimizada
“El ”Tiempo hasta el primer corte“ (TTFC, por sus siglas en inglés) es el tiempo desde que se desempaca una máquina hasta producir la primera pieza utilizable. Las máquinas de clase aficionado suelen promocionarse mucho en torno a esto, combinando software simplificado y propietario con la promesa de ”cortar en una hora”. Esa facilidad de entrada es real, pero también puede limitarte. Estos ecosistemas plug-and-play normalmente no ofrecen la integración o automatización que necesitas para un flujo de trabajo profesional de CAD a CAM, lo que significa más configuración manual y ajustes en cada trabajo.
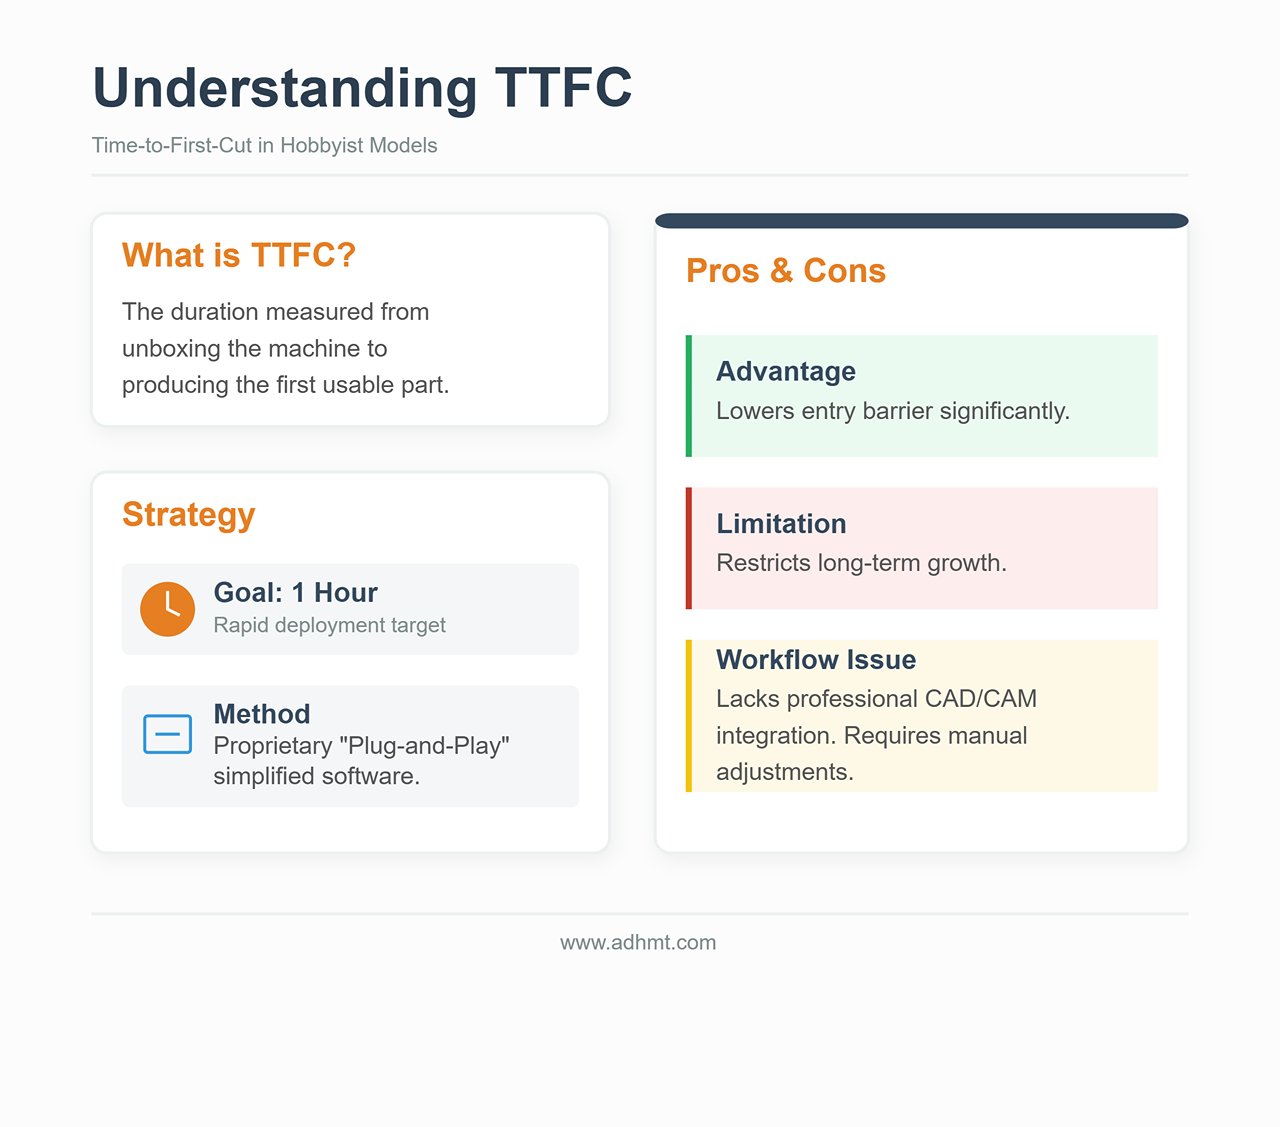
Una verdadera máquina generadora de ingresos no se define por su TTFC, sino por lo bien que se integra en un entorno de producción real. Los sistemas de grado industrial pueden requerir más trabajo inicial (cumplimiento de ventilación, configuración del enfriador, enclavamientos de seguridad), pero una vez ajustados, el “Tiempo hasta el segundo corte” es prácticamente cero. Ese tipo de eficiencia depende de la compatibilidad del software, que permita trabajos por lotes, precisión repetible y poca o ninguna recalibración entre ejecuciones.
Una máquina puede tener un gran TTFC y aun así ser la herramienta equivocada para la producción si carece de rigidez o funciona sobre una plataforma de software frágil. El verdadero retorno sobre la inversión proviene del rendimiento, la consistencia y el control de tolerancias estrechas, ventajas que importan mucho después de que se desvanece la novedad de desempacar la máquina.
Si estás optimizando un flujo de trabajo profesional, revisar las especificaciones técnicas o descargar el material disponible folletos es una forma práctica de comprender las configuraciones—y los requisitos de integración—detrás de una producción de mayor volumen.
Fase 1: Los Filtros Rigurosos (Elimina el 90% de las Máquinas al Principio)
La mayoría de los compradores comienzan comparando la potencia y el precio. Esa también es la forma más rápida de terminar con un pisapapeles caro. Los factores más importantes al elegir un cortador láser a menudo tienen poco que ver con las especificaciones principales —y todo que ver con las limitaciones del mundo real de tu espacio de trabajo.
Antes de mirar una sola marca, aplica un conjunto de “filtros rigurosos”. Son restricciones binarias: si una máquina falla en cualquiera de ellos, no es una opción—es una responsabilidad. Usa estos filtros y eliminarás aproximadamente el 90% del mercado, dejando solo las máquinas que realmente pueden funcionar de manera segura y efectiva en tu entorno.
El Veto de Ventilación: Sin Salida de Aire al Exterior, Sin CO2 (Así que Esto es lo que Queda)
La primera limitación es el propio aire. El corte láser es un proceso térmico que vaporiza el material. Cuando cortas madera, acrílico o cuero, no solo produces polvo: liberas compuestos orgánicos volátiles (COV), monóxido de carbono y una gama de carcinógenos. Y si cortas PVC (no lo hagas), generas gas de ácido clorhídrico que puede dañar seriamente tus pulmones y corroer la electrónica de la máquina en cuestión de semanas.
La Regla No Negociable: Si no puedes instalar un conducto de 4 o 6 pulgadas desde la máquina hacia el exterior, no puedes comprar un láser de CO2 para trabajo de producción.
Muchos fabricantes venden “extractores de gases” o unidades de filtración recirculante como una solución alternativa para habitaciones sin ventanas. Para un aficionado que graba un posavasos ocasional, pueden estar bien. Para un taller de producción, son una trampa costosa.
- El Problema de la Saturación: Cortar acrílico y madera llena rápidamente los filtros HEPA y de carbón activado. En un entorno de producción, podrías necesitar reemplazar los cartuchos caros semanalmente para mantener el aire seguro. Eso puede sumar miles de dólares al año en costos operativos.
- La Física del Flujo de Aire: Las unidades de recirculación rara vez proporcionan el flujo de aire necesario en pies cúbicos por minuto (CFM) para mantener las ópticas limpias. Sin una presión negativa fuerte ventilada al exterior, el humo permanece dentro del gabinete y se deposita en los espejos y lentes. Eso degrada la calidad del haz, reduce el rendimiento del corte y puede agrietar ópticas costosas.
Si no tienes una vía para ventilar al exterior, tus únicas opciones realistas son los láseres de diodo de baja potencia o los láseres de fibra usados exclusivamente para el marcado de metales—como el Máquina de Corte por Láser de Fibra de Mesa Única—que te ayudan a mantener condiciones de aire más seguras y un flujo de aire más confiable.
La Sorpresa Eléctrica: Por Qué un Enchufe de 110V Puede Aplastar tu Velocidad de Producción
La segunda limitación es la capacidad eléctrica. En América del Norte, un enchufe residencial estándar de 110V/15A tiene un máximo teórico de 1,800 vatios. Pero el código eléctrico y las normas de seguridad limitan las cargas continuas al 80%—aproximadamente 1,440 vatios.
Los nuevos compradores a menudo ven la clasificación de un láser—por ejemplo, un tubo láser de “100W”—y asumen que encaja fácilmente dentro de ese límite. Eso confunde la potencia de salida con el consumo de energía. Un cortador láser es un sistema, no una sola pieza.
- La Carga Total: No solo estás alimentando la fuente láser. También estás haciendo funcionar los motores paso a paso, el controlador, el enfriador de agua (obligatorio para tubos de vidrio), la bomba de aire asistida y el extractor.
- Caída de voltaje: Si el compresor del enfriador se enciende mientras el láser está disparando a alta potencia, ese pico puede reducir brevemente el voltaje en un circuito compartido de 110V.
Si tu taller solo tiene enchufes residenciales estándar de 110V y no puedes agregar un circuito dedicado, tus opciones se reducen rápidamente. Usar una máquina de alta potencia en un circuito compartido provoca “bajones de tensión”, donde la salida del láser fluctúa, lo que resulta en cortes que no penetran completamente y profundidades de grabado que varían de pieza a pieza.
La Regla Dura: Si no puedes instalar un circuito dedicado de 20A o una línea de 220V, descarta las plataformas industriales de CO2 de alta potencia y los láseres de fibra de gran formato. Estás limitado, en efecto, a unidades de escritorio o modelos de piso de nivel inicial donde el enfriador y el extractor están integrados o diseñados para un consumo bajo.

La trampa del tamaño de cama: por qué “más grande” a menudo significa “más lento” y “menos preciso”
El marketing te haría creer que una cama de 48″ x 36″ es automáticamente mejor que una de 24″ x 12″ porque ofrece “más potencial”. En un taller real, el potencial no paga las cuentas; el rendimiento sí.
Las camas grandes necesitan pórticos grandes (el puente que sostiene el cabezal láser). Los pórticos grandes son pesados.
- Inercia vs. detalle: Un pórtico pesado requiere más fuerza para acelerarse y desacelerarse. Cuando estás grabando texto fino o gráficos detallados, el cabezal puede cambiar de dirección miles de veces por minuto. Las máquinas más grandes y pesadas tienen dificultades para hacerlo rápidamente sin vibraciones—conocidas comúnmente como “oscilaciones” o “temblores”—que se manifiestan como ondulaciones o irregularidades en las líneas terminadas.
- La penalización por velocidad: Para mantener la precisión con un pórtico pesado, la máquina a menudo debe funcionar más lentamente. Una máquina más pequeña con un pórtico más ligero puede frecuentemente grabar un lote 30% más rápido que una más grande simplemente porque puede acelerar y desacelerar más rápido entre movimientos.
La Regla Dura: No compres un tamaño de cama para trabajos de “algún día”. Si el 95% de tu trabajo cabe en una hoja de 12″ x 20″, una máquina de 4′ x 8′ probablemente perjudicará tu negocio: ocupa más espacio en el piso, consume más energía y, a menudo, produce grabados de menor calidad a un ritmo más lento. Solo opta por una cama grande si cortar hojas completas es tu principal fuente de ingresos.
Realidad del material: por qué los materiales de tu cliente determinan la fuente del láser (CO2 vs. Fibra vs. Diodo)
En última instancia, no puedes elegir una fuente láser en función del presupuesto, sino de la física. La longitud de onda del láser determina con qué materiales interactuará. Ninguna cantidad de potencia puede compensar una longitud de onda incorrecta.
- Láseres de CO2 (10,600 nm): El caballo de batalla del mundo maker. Esta longitud de onda es fuertemente absorbida por materiales orgánicos.
- Indispensable para: Madera, acrílico (transparente y de color), cuero, papel, vidrio (solo grabado).
- El Filtro Rígido: Si tus clientes necesitan trofeos de acrílico transparente o maquetas arquitectónicas, debes debe comprar un láser CO2. Un láser de fibra o de diodo atravesará el acrílico transparente sin dejar marca.
- Láseres de Fibra (1,064 nm): El estándar industrial para el metal.
- Indispensable para: Acero inoxidable, aluminio, latón, cobre, titanio.
- El Filtro Rígido: Si tu modelo de negocio depende del corte de piezas metálicas, un láser CO2 es la herramienta incorrecta. Aunque los láseres CO2 de alta potencia (150W+) pueden puedes cortar metal delgado con asistencia de oxígeno, son más lentos y producen una calidad de borde inferior incluso en comparación con un láser de fibra de nivel básico. Y si necesitas grabar plásticos transparentes o madera, un láser de fibra no servirá: quemará la madera sin control y, a menudo, no marcará los plásticos transparentes en absoluto.
- Láseres de Diodo (450 nm): En el rango de luz azul visible.
- Indispensable para: Presupuestos ajustados y máxima portabilidad.
- El Filtro Rígido: Los láseres de diodo tienen una baja absorción en el acrílico transparente (la luz azul pasa en gran medida) y son dolorosamente lentos para cortar cualquier cosa más gruesa que contrachapado de 3 mm. Si tu negocio depende del rendimiento o de cortar materiales más gruesos, descarta de inmediato los láseres de diodo.

Antes de pasar a las recomendaciones específicas de máquinas en la siguiente sección, anota tus tres materiales principales. Si son metales, necesitas fibra. Si son acrílico transparente y madera, necesitas CO₂. No existe una máquina híbrida que haga ambas cosas a la perfección, a menos que estés dispuesto a pagar lo mismo que cuesta una casa pequeña.
Fase 2: El Factor Decisivo del Software
La mayoría de los compradores se obsesiona con la potencia del tubo y el tamaño de la cama, tratando el software de control como una idea secundaria, algo que simplemente viene en la caja. Ese es el error más costoso que puedes cometer. En un taller profesional, el hardware solo es tan capaz como el software que lo controla. Un láser CO₂ de 150 W combinado con un software torpe y cerrado no es una herramienta, es un cuello de botella.
Antes de comprometerte con una máquina, evalúa el ecosistema digital al que te obliga. Si el flujo de trabajo del software está roto, la velocidad de la máquina no importa.
Por qué “Compatible con LightBurn” no es negociable para el trabajo profesional
En el mundo del láser, LightBurn ha pasado de ser una aplicación práctica de terceros a convertirse en el sistema operativo de facto para la fabricación profesional. Funciona tanto como software CAM (Fabricación Asistida por Computadora), donde configuras velocidades, potencias y trayectorias de herramienta, como interfaz de control de la máquina.
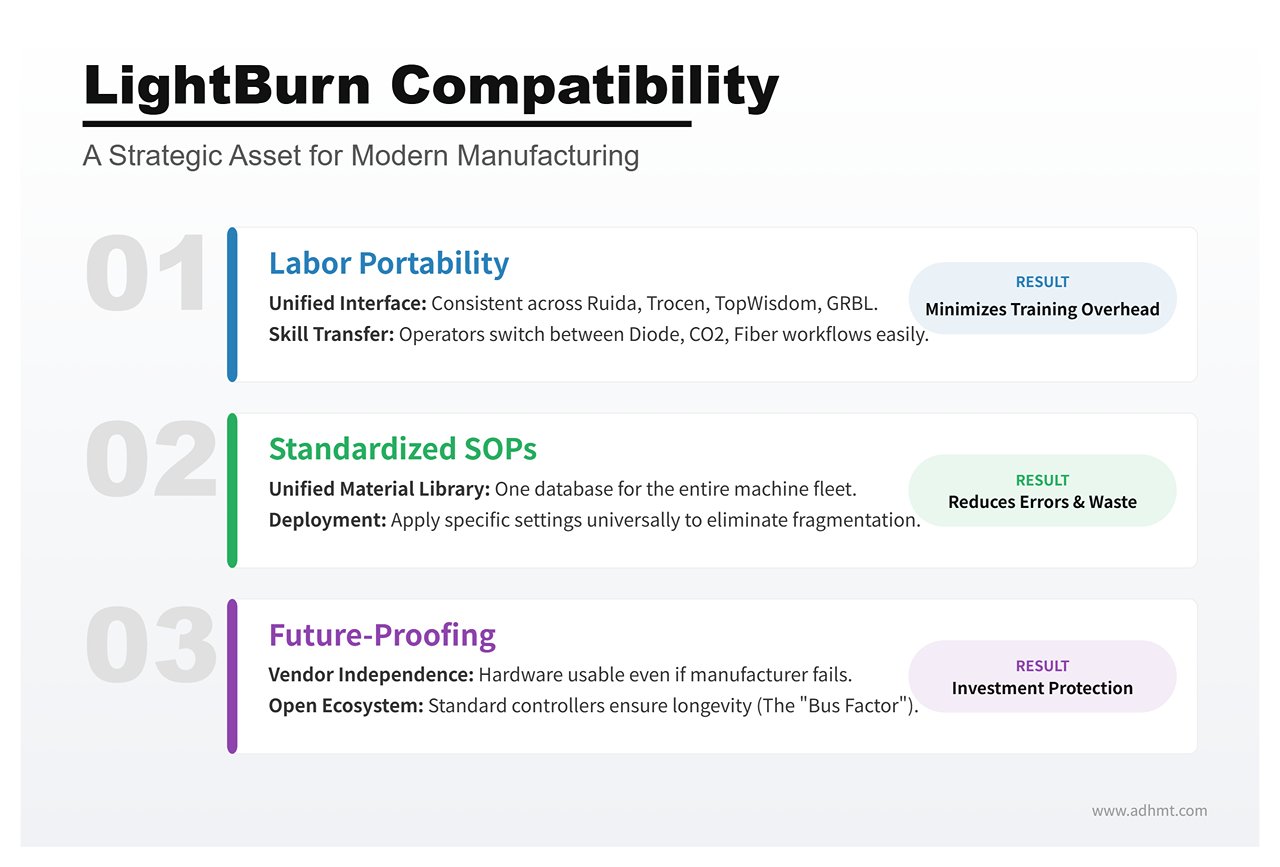
Para un taller, la “compatibilidad con LightBurn” no es un lujo, sino un activo estratégico por tres razones:
- Portabilidad de Mano de Obra: LightBurn estandariza la interfaz entre máquinas muy diferentes. Es compatible con los controladores Ruida, Trocen, TopWisdom y GRBL. Si entrenas a un operador en un láser de diodo básico, podrá aplicar esas habilidades en un CO₂ industrial de cama plana o en un marcador de fibra galvo sin tener que reaprender todo el flujo de trabajo. Si compras una máquina bloqueada a un software propietario, aumentas los costos de capacitación con cada nueva contratación.
- Procedimientos Operativos Estándar: La escalabilidad requiere Procedimientos Operativos Estándar. Cuando toda tu flota funciona en una única plataforma, puedes construir una biblioteca de materiales unificada: guarda configuraciones comprobadas para “contrachapado de abedul de 3 mm” o “aluminio anodizado” y aplícalas a cualquier máquina del taller. El software propietario obliga a tener bibliotecas fragmentadas, aumentando las probabilidades de error del operador y el desperdicio de material.
- El “Factor Autobús”: Si un fabricante de ecosistema cerrado quiebra, deja de mantener su software o cambia los precios, tu hardware puede volverse obsoleto de la noche a la mañana. Una máquina con un controlador estándar (como un Ruida 6442) ejecutando LightBurn es mucho más resistente al futuro: el hardware no depende de la supervivencia del fabricante.
Si un fabricante de máquinas no es compatible con LightBurn, básicamente te está pidiendo que pongas toda tu línea de producción en manos de su equipo interno de software. Para el trabajo profesional, esa es una apuesta que casi nunca deberías aceptar.
El Costo Oculto de los Ecosistemas Propietarios: Requisitos de Internet y Límites de Archivos
Las marcas de láser de nivel de consumidor suelen promocionar su software propietario como “fácil de usar”, pero esa simplicidad a menudo oculta un diseño de jardín amurallado creado para monetizar la forma en que utilizas la máquina.
El mayor riesgo en estos ecosistemas es dependencia de la nube. Algunas máquinas requieren una conexión activa a internet solo para procesar los archivos de diseño. El software carga tus datos vectoriales en los servidores del fabricante, genera el código G de forma remota y luego lo envía de vuelta a la máquina. Para un aficionado, eso es una molestia. En producción, es una seria vulnerabilidad. Si tu proveedor de internet se cae, tu línea se detiene. Si los servidores del fabricante fallan, tus plazos se retrasan.
Además, los ecosistemas propietarios suelen imponer restricciones artificiales en el manejo de archivos. Puedes encontrarte con:
| Problema | Descripción |
|---|---|
| Bloqueo de Archivos | Sin posibilidad de exportar los archivos de proyecto en formatos estándar (DXF, SVG), lo que en la práctica atrapa tu propiedad intelectual dentro de su sistema. |
| Muros de Pago por Suscripción | Funciones básicas de productividad —como el anidamiento automático (colocar múltiples piezas en una hoja para reducir desperdicio) o el trazado de vectores— pueden estar detrás de una suscripción mensual “Premium”. |
| Riesgos de Privacidad | Para talleres que manejan prototipos o propiedad intelectual de clientes sensibles, subir diseños a una nube de terceros para su procesamiento puede violar las prácticas estándar de los acuerdos de confidencialidad (NDA). |
El hardware profesional debe funcionar localmente. Debes poder conectar un cable USB (o cargar un archivo desde una memoria USB) y cortar independientemente del estado de tu conexión Wi‑Fi.
Eficiencia del Flujo de Trabajo: ¿Puedes importar archivos CAD/Illustrator sin complicaciones?
La eficiencia se reduce al tiempo entre terminar un diseño y presionar “Inicio” en el láser. Esa brecha está determinada en gran medida por la compatibilidad de archivos.
Tu equipo de diseño probablemente trabaja en Adobe Illustrator, AutoCAD, SolidWorks o Rhino. El software de tu láser necesita conectar esas herramientas directamente con el controlador de movimiento de la máquina, sin obligarte a usar un tercer programa “traductor”.
Un flujo de trabajo profesional depende de soporte de importación directa real. Deberías poder arrastrar un archivo AI, PDF, DXF o SVG directamente al software de control y que este lea los vectores con precisión.
- Asignación de Capas: El software debería traducir automáticamente los colores en tu archivo de diseño en configuraciones de corte (por ejemplo, líneas rojas = corte, líneas azules = grabado).
- Edición Nativa: Pequeños ajustes —cerrar una figura abierta, unir texto o desplazar una ruta para compensar la anchura del corte (kerf)— deberían poder hacerse dentro del software del láser. Si tienes que volver a Illustrator solo para mover un agujero 2 mm a la izquierda, tu flujo de trabajo está perdiendo tiempo valioso.
Si una máquina te obliga a convertir archivos vectoriales en un formato ráster propietario, o te fuerza a pasar por un asistente de importación torpe cada vez que revisas un diseño, falla la prueba de eficiencia. El objetivo es un flujo limpio: Diseño → Importación → Corte. Cualquier otra cosa es fricción.
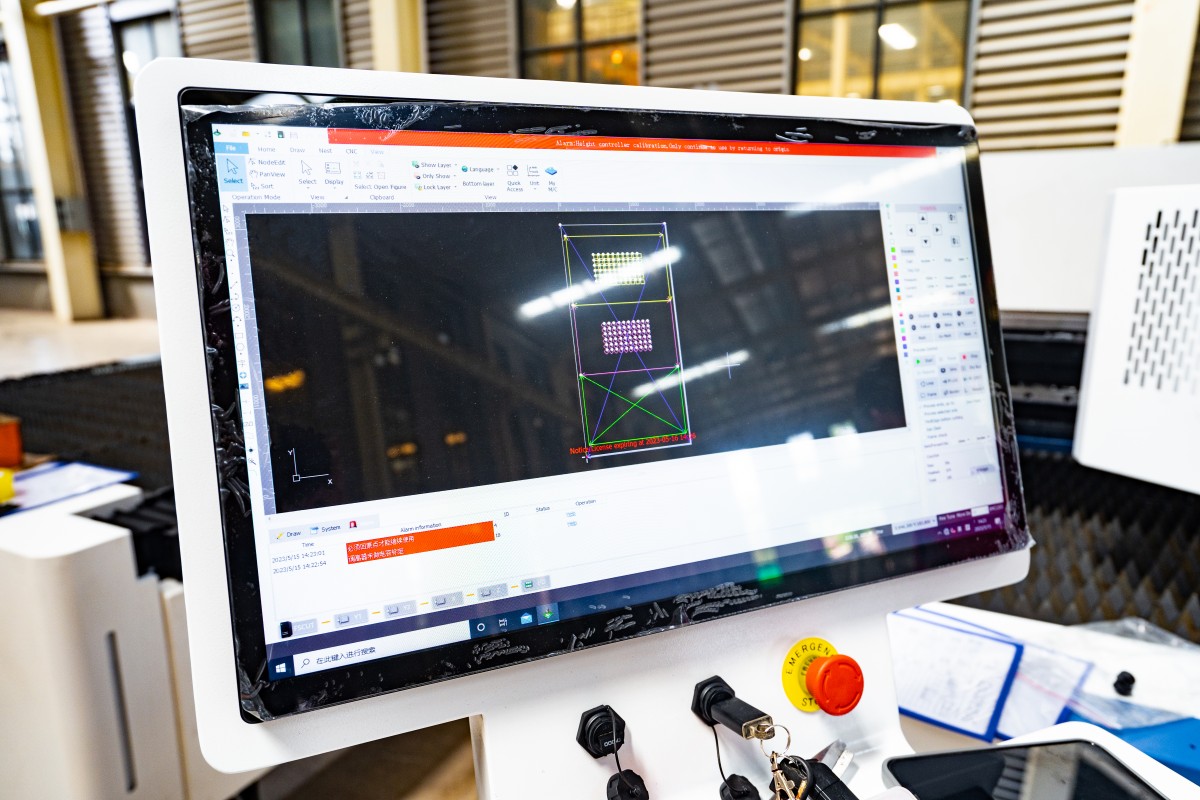
Fase 3: Los Escenarios (Encuentra Tu Situación Específica)
La mayoría de las guías de compra fallan porque tratan a un aficionado en un apartamento y a un taller de letreros en un almacén como el mismo cliente. No lo son. Una máquina que es perfecta para uno puede ser una desventaja para el otro.
Ahora que hemos establecido los “filtros duros” técnicos en la sección anterior, podemos aplicarlos a los tres escenarios de usuario más comunes. Encuéntrate a ti mismo a continuación para ver qué máquinas realmente califican.
Escenario A: Las unidades de escritorio de “actividad secundaria” (espacio limitado, máxima facilidad de uso)
Este escenario encaja si trabajas desde un dormitorio libre o estudio pequeño, tienes opciones de ventilación limitadas y valoras el “tiempo hasta el primer corte” más que la potencia bruta. Necesitas una máquina que parezca una impresora, no un proyecto científico.
Los candidatos “Plug-and-Play”: Glowforge vs. xTool P2 vs. Gweike Cloud
El Glowforge Pro ha definido esta categoría durante años. Su enfoque de “jardín cerrado” se parece mucho al ecosistema de Apple: increíblemente fácil de usar, excelente alineación de cámara y un sistema de materiales Proofgrade que elimina las conjeturas sobre la potencia. La desventaja es que necesita una conexión activa a Internet para funcionar. Si tu Wi‑Fi se cae, la producción se detiene.
El xTool P2 se ha convertido en el principal competidor. Rivaliza con la Glowforge en facilidad de uso (posicionamiento basado en cámara, enfoque automático) y al mismo tiempo evita el “jardín cerrado”. Es compatible con LightBurn, funciona completamente sin conexión y ofrece una base elevadora para grabar artículos más altos, algo que la Glowforge maneja mal.
El Gweike Cloud es la opción económica. Obtienes una potencia CO2 de 50 W similar en un formato de escritorio por mucho menos dinero. El hardware es robusto, pero la experiencia de software no es tan refinada como la de sus principales competidores.
La compensación: pagar por conveniencia vs. capacidad de reparación
El costo oculto de las máquinas de escritorio es la capacidad de reparación. Para mantener estas unidades elegantes y “seguras”, los fabricantes sellan los componentes dentro de carcasas cerradas.
Si falla el tubo láser de una Glowforge, normalmente no puedes reemplazarlo tú mismo; en muchos casos, la unidad completa debe enviarse de vuelta al fabricante. Eso puede significar semanas de inactividad. La xTool P2 y la Gweike Cloud se sitúan en el punto medio: los usuarios pueden reemplazar tubos y espejos, pero el trabajo es más ajustado y torpe que en una máquina industrial de mayor tamaño. Estás pagando por una huella pequeña: asegúrate de que tu negocio pueda absorber el posible tiempo de inactividad y/o el costo de las piezas propietarias.
Escenario B: Los caballos de batalla de “producción en garaje” (máxima potencia, menor costo)
Este escenario es para el fabricante con espacio dedicado en el garaje, una salida de ventilación para el escape y disposición para trabajar manualmente. Quieres la mayor cantidad de vatios por dólar y una cama de corte grande (20″x28″ o más grande).
El enfoque de OMTech y Monport: gran capacidad, alto mantenimiento
Marcas como OMTech y Monport importan láseres industriales de CO2 “China Blue/Red” y los venden a precios muy agresivos. Un OMTech de 80 W suele costar menos que un Glowforge de 45 W. Estas máquinas son unos tanques: utilizan controladores Ruida estándar de la industria (totalmente compatibles con LightBurn), piezas comunes disponibles en Amazon y grandes puertas de paso para láminas de gran tamaño.
Dicho esto, el control de calidad puede ser inconsistente. No estás pagando por una experiencia de consumidor pulida, estás pagando por acero y vidrio en bruto.
El “Impuesto del Manitas”: Evaluar tu capacidad para alinear espejos y cambiar controladores
El “Impuesto del Manitas” es el tiempo que pasarás ajustando la máquina. A diferencia de las unidades de escritorio, estos láseres a menudo llegan con la alineación de los espejos desajustada durante el envío. Debes sentirte cómodo aflojando contratuercas, disparando pulsos de prueba y ajustando la trayectoria del haz.
Si la electrónica de alto voltaje o la alineación mecánica realmente te intimidan, no compres estas máquinas. Pero si te sientes cómodo con una llave inglesa y un multímetro, ofrecen uno de los mejores retornos sobre la inversión que encontrarás en toda la industria.
Actualizaciones obligatorias: enfriadores y asistencia de aire que debes presupuestar desde el principio
El “precio de etiqueta” de estas unidades es engañoso. La “bomba de agua” incluida suele ser una simple bomba de acuario que no puede mantener un tubo de 80 W adecuadamente refrigerado durante cortes prolongados, lo que provoca sobrecalentamiento y una vida útil más corta del tubo. La “asistencia de aire” incluida suele ser solo un ventilador débil que no elimina eficazmente el humo, dejándote con bordes quemados.
Para que un OMTech o Monport estén verdaderamente listos para producción, deberías planear gastar inmediatamente unos 1 000–1 000 USD adicionales en:
- Un enfriador activo CW-5200 (enfriamiento por refrigeración).
- Un compresor de aire real (para cortes más limpios).
- Un ventilador de extracción en línea mejorado.

Escenario C: El Taller Profesional (Velocidad, Fiabilidad y Soporte en EE. UU.)
Este escenario es para negocios donde el láser es la principal fuente de ingresos. Si la máquina se detiene, estás perdiendo dinero. Necesitas velocidad, precisión y un número de teléfono al que llamar cuando algo falle.
Dar el salto a Thunder Laser, Aeon y Boss: lo que realmente te ofrece un gasto adicional de unos 4 000 USD
Pasar de una OMTech a una Thunder Laser Nova, Aeon Mira, o Boss Laser es un aumento de precio considerable: a menudo entre 4 000 y 6 000 USD más por una potencia similar.
No estás pagando por más potencia bruta; estás pagando por servomotores (en lugar de motores paso a paso), guías lineales, y—en configuraciones de gama alta—tubos metálicos RF (de radiofrecuencia). Estos componentes duran más y mantienen mejor la calibración bajo uso continuo las 24 h. Las tolerancias son más ajustadas, el cableado es más limpio y los dispositivos de seguridad son de grado industrial.
El factor velocidad: por qué el rendimiento de raster es más importante que la potencia de corte
Los principiantes se obsesionan con la potencia de corte (vatios). Los profesionales se obsesionan con la velocidad de grabado (pulgadas por segundo).
Si tu negocio graba termos, parches de cuero o portavasos de pizarra, el cabezal láser tiene que moverse de un lado a otro miles de veces. Un sistema económico con motores paso a paso puede alcanzar un máximo de unos 500 mm/s y producir “vibraciones” (líneas onduladas e inestables). Un Thunder Laser o Aeon con servomotores híbridos puede funcionar a más de 1000 mm/s con resultados nítidos y precisos, duplicando efectivamente tu rendimiento diario. En un taller de producción, la velocidad es la métrica que importa.
Soporte local: la “póliza de seguro” que te salva de un retraso de tres semanas en repuestos
La mayor ventaja en el Escenario C es el soporte con base en EE. UU.
Cuando la placa controladora se estropea en una importación sin marca, normalmente terminas buscando en foros o enviando correos a una fábrica en China, y luego esperando semanas por un reemplazo. Marcas como Thunder, Aeon y Boss mantienen almacenes en EE. UU. con repuestos y técnicos que hablan inglés, capaces de ayudarte por videollamada.
Para un aficionado, esperar tres semanas por una pieza es frustrante. Para un taller profesional, puede ser catastrófico. Ese extra de $4,000 es básicamente una prima de seguro contra tiempos muertos y falta total de respuesta.
Fase 4: la comprobación final de la realidad antes de hacer tu pedido
Ya tienes tu lista corta. Ya tienes tu presupuesto. Tu cursor está sobre “Agregar al carrito”. Detente.
Hay una gran diferencia entre una máquina que corta archivos de demostración en una feria comercial y una que mantiene en funcionamiento un negocio durante los próximos cinco años. Esa brecha rara vez aparece en la hoja de especificaciones: se nota en la fricción diaria de usar realmente el equipo. Antes de comprometer tu dinero, somete tu opción principal a tres filtros finales. Estos son los mecanismos de seguridad que separan una herramienta generadora de ganancias de una decoración pesada y costosa en tu garaje.
Acceso de mantenimiento: la comprobación de 60 segundos que puede ahorrarte una semana de trabajo perdido
El mantenimiento del láser no es un proyecto de “algún día”, es una necesidad semanal. El pegamento vaporizado y las resinas de madera se acumulan rápidamente en tus ópticas: aproximadamente 1–2 gramos por semana. Si limpiar tus espejos requiere 30 minutos de desmontaje, empezarás a saltártelo. Y una vez que lo omites, ese residuo se hornea en el recubrimiento de la lente, te cuesta aproximadamente un 30% de potencia y eventualmente agrieta la óptica.
La prueba: Pregunta al vendedor o mira un video de un usuario real. ¿Puedes acceder, quitar, limpiar y reinstalar el Espejo 1, el Espejo 2 y la lente de enfoque en menos de 60 segundos en total?
Si no, aléjate.
- Espejo 1 (extremo del tubo): Quieres una puerta lateral de acceso. Idealmente, deberías poder girar un anillo de retención y sacar el espejo en menos de 15 segundos. (OMTech y Gweike suelen aprobar; Glowforge a menudo falla al esconder la óptica detrás de paneles).
- Espejo 2 (puente): Busca una tapa abatible. Deberías poder limpiarla con un hisopo sin quitar el soporte. Si tienes que desmontar la ventilación solo para alcanzarla (común en los diseños antiguos de Monport), estás pagando un “impuesto de mantenimiento” cada viernes.
- Espejo 3 y lente (cabezal láser): Esta es la zona decisiva. Deberías poder bajar la cama, quitar el anillo de la boquilla y hacer que la lente caiga de forma segura en tu mano en menos de 20 segundos. Consejo profesional: Al volver a ensamblar, asegúrate de que la lente quede “con la barriga hacia arriba” (lado convexo hacia arriba). Si necesitas una llave Allen solo para acceder a la lente, no pasa la prueba.

La matriz de decisión “Compra bien o compra dos veces”
Una máquina de $3,000 nunca cuesta solo $3,000: es un anticipo para futuras reparaciones. En cambio, una de $8,000 a menudo resulta más económica en un horizonte de cinco años. Esta matriz revela el costo total de propiedad (TCO) oculto detrás del precio de venta.
Identifica la columna que mejor coincida con la máquina en tu lista corta:
| Dimensión | La construcción económica (Escenario B) | La bestia de trabajo profesional (Escenario C) |
|---|---|---|
| Costo inicial | $2,000 – $4,000 | $6,000 – $10,000 |
| Vida útil del tubo | 1k–2k horas (CO2 de vidrio) | 10k+ horas (Metal RF/Vidrio de alta gama) |
| Tiempo estimado de inactividad/año | 15 días (esperando piezas) | 2 días (soporte local/mejor control de calidad) |
| Mantenimiento semanal | 2 horas (alineación manual) | 30 minutos (ópticas selladas/mejores rieles) |
| Costo de reemplazo (Año 4) | $1,000+ (Nuevo tubo + PSU) | $0 (Fuente de larga duración) |
| Valor de reventa | 40% del precio original | 70% del precio original |
| TCO de 5 años | $19,000+ (incluye horas facturables perdidas) | $7,000 (bajo consumo de materiales) |
Si diriges un taller de pasatiempos, la construcción económica está bien: tu tiempo es “gratis”. Si diriges un negocio, el tiempo de inactividad causado por una máquina “barata” eliminará la diferencia de precio frente a la “cara” dentro de los primeros 18 meses.
Lista de verificación: Prepárate para cortar dentro de las 48 horas posteriores a la entrega
El momento más peligroso para un propietario de láser es la primera semana. Sin los suministros adecuados, la máquina permanece inactiva mientras corre el plazo para devolverla. Y si no verificas los componentes ópticos de inmediato, cualquier daño de envío se convierte en tu problema.
Sigue esta línea de tiempo para que estés operativo—o listo para devolver un limón—de inmediato.
Día 0: La fase previa a la llegada (2 horas)
- Fluidos: Compra 2 galones de agua destilada (para el enfriador) y alcohol isopropílico 90% (para los ópticos).
- Kit de óptica: Ten papel para lentes y papel térmico (papel de recibo) a la mano para las pruebas de alineación.
- Energía: Confirma un circuito dedicado de 20A (110V/220V según la unidad). Compartir un circuito con un refrigerador o compresor disparará los disyuntores y arruinará los cortes.
Día 1: Desempaquetar e inspeccionar (4 horas)
- La prueba de sacudida: Antes de llenar el enfriador, inspecciona el tubo láser en busca de grietas internas. Si escuchas un tintineo de vidrio cuando lo mueves suavemente, rechaza la entrega.
- La prueba de fugas: Conecta el agua, enciende la bomba y espera 30 minutos. Revisa los extremos del tubo y la parte inferior del chasis.
- La limpieza de 60 segundos: Realiza la revisión de mantenimiento que investigaste en el Paso 1.
- Alineación: Usa papel térmico para verificar la trayectoria del haz en las cuatro esquinas de la cama.
Día 2: Validación (2 horas)
- La prueba del marco: Ejecuta un corte vectorial de 10 mm/s sobre madera a una potencia de 90%.
- El resultado: Los bordes deben salir de color marrón dorado, no carbonizados en negro. La hendidura (kerf) debe ser vertical, no inclinada.
- La prueba de resistencia: Haz funcionar la máquina durante 3 horas. Observa la temperatura (manténla por debajo de 22 °C/71 °F). Si se sobrecalienta o pierde el enfoque, devuélvela.
El corte final
Al inicio de esta guía, preguntamos si estás construyendo un taller o simplemente comprando una herramienta. La diferencia no es la marca grabada en el chasis, sino el nivel de preparación del propietario.
Al seguir este marco de cuatro fases, no solo compraste un láser—te preparaste para tener éxito. Aclaraste tus requisitos de materiales, calculaste la potencia que necesitas, aseguraste tus protocolos de seguridad y descubriste los costos ocultos de la propiedad. Ya no esperas una buena máquina; has diseñado una compra inteligente.
La investigación está hecha. La lista de verificación está lista. Ahora es momento de cortar. Y si deseas ayuda práctica para adaptar tu flujo de trabajo a la tecnología adecuada, siéntete libre de contáctenos para obtener orientación personalizada sobre sistemas láser.

VI. Preguntas frecuentes
1. ¿Pueden los cortadores láser cortar metal?
Sí—algunos cortadores láser pueden cortar metal, pero depende del tipo y la potencia del láser. Los láseres de fibra y los sistemas de CO2 de alta potencia pueden cortar una variedad de metales, incluidos acero inoxidable, aluminio y cobre. Para planchas más gruesas o aplicaciones más exigentes, las máquinas de fibra industriales como la Máquina de Corte por Láser de Fibra de Mesa Única se recomiendan.
2. ¿Qué materiales puede cortar un láser de CO2?
Los materiales comunes incluyen madera, acrílico, cuero, tela, papel y ciertos plásticos. Sin embargo, los láseres de CO2 generalmente no son adecuados para cortar metal a menos que sean de muy alta potencia y estén diseñados específicamente para cortar metal. Tampoco se recomienda cortar PVC u otros materiales que liberen gases tóxicos cuando se calientan.
3. ¿Qué tan precisas son las máquinas de corte por láser?
Una de las mayores ventajas de las máquinas de corte por láser es su precisión. Los cortadores láser de alta calidad pueden producir detalles extremadamente finos, con tolerancias tan ajustadas como 0.001 pulgadas (0.025 mm). La precisión real depende de factores como la calidad del haz, la rigidez y estabilidad de la máquina, y la exactitud del sistema de control de movimiento.