
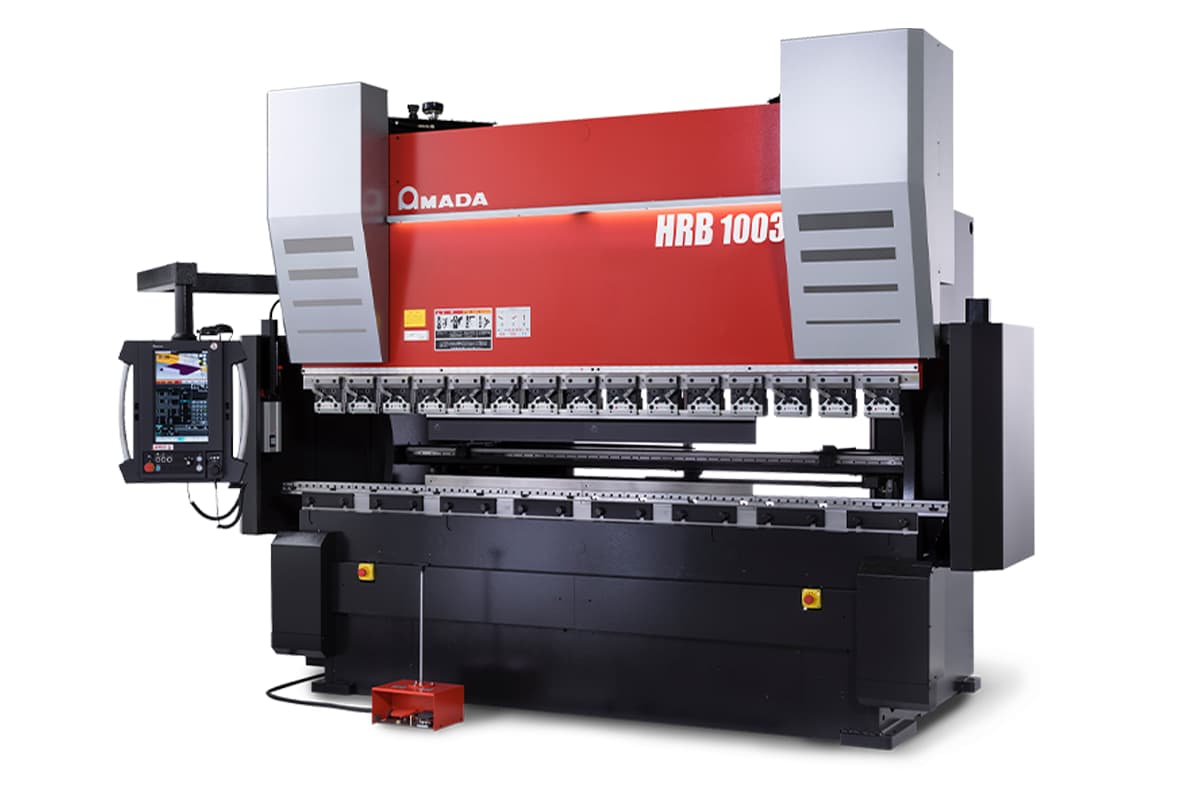
I. معرفی پرس برک آماادا
شرکت آماادا که در سال ۱۹۴۶ تأسیس شد، یک تولیدکننده مشهور جهانی در زمینه ماشینآلات فلزکاری است. این شرکت که دفتر مرکزی آن در ژاپن قرار دارد، سهم قابل توجهی از بازار جهانی ماشینآلات فلزکاری را در اختیار دارد و جوایز متعددی را برای نوآوری و کیفیت کسب کرده است.
آماادا در ارائه تجهیزات باکیفیت پردازش ورق فلزی تخصص دارد، از جمله دستگاههای برش لیزری،, پرس برکها, ، دستگاههای پرس پانچ و سیستمهای خودکار. تعهد آمادا به نوآوری و کیفیت، این شرکت را به عنوان پیشرو در صنعت ورقکاری فلزی با حضور جهانی قدرتمند در آسیا، اروپا و قاره آمریکا تثبیت کرده است.
علاوه بر آماادا، شرکت ADH Machine Tool نیز در بازار جهانی برای خود نامی دستوپا کرده است. این تولیدکننده چینی بر ارائه دستگاههای CNC، NC، تاندوم و برقی پرس برکها, ، که با گزینههای سفارشی و پشتیبانی قوی پس از فروش، نظر مشتریان بسیاری را جلب کرده است. محصولات ADH با نسبت قیمت به عملکرد بالا شناخته میشوند که آنها را به انتخابی مهم برای بسیاری از شرکتهای کوچک و متوسط تبدیل کرده است.
II. تکامل پرس برکهای آماادا
1. آغاز اولیه
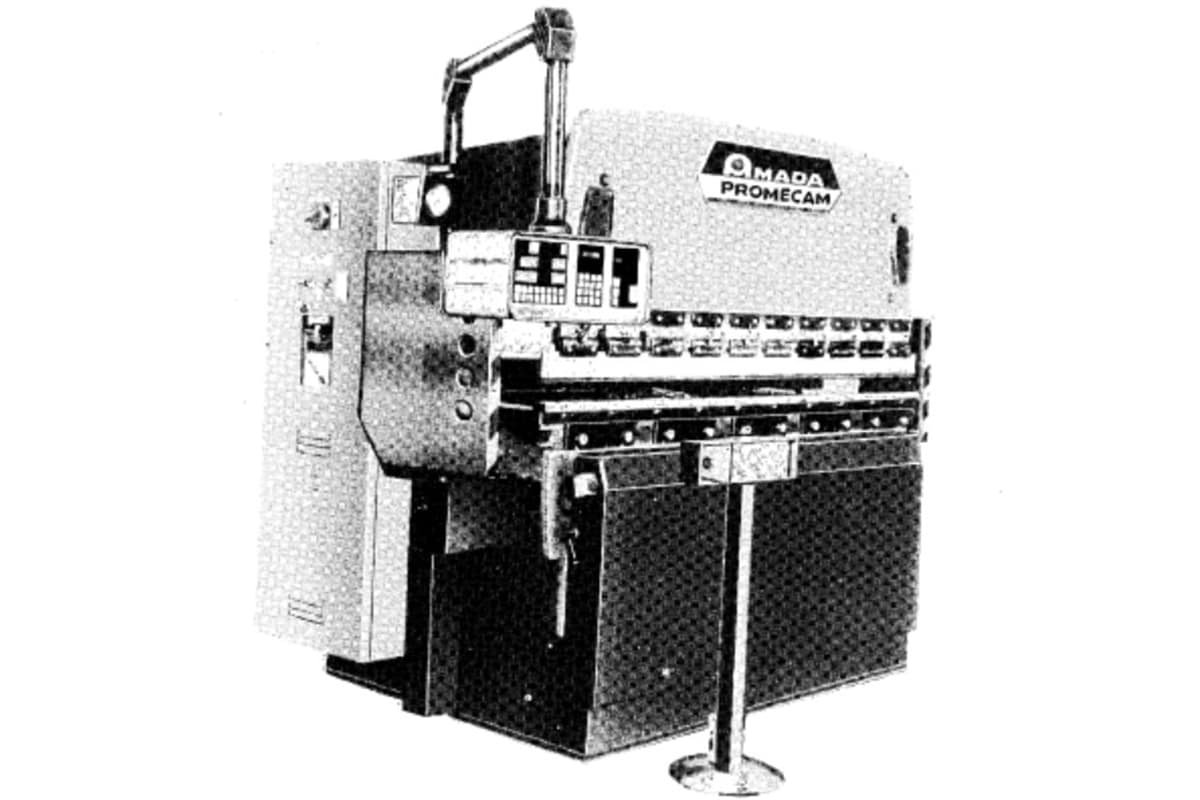
ریشههای دستگاه پرس برک آمادا به سال ۱۹۵۵ و شرکت فرانسوی Promecam بازمیگردد که به دلیل پیشگامی در فناوری پرس برک شناخته شده بود. در سال ۱۹۸۶، آمادا شرکت Promecam را خریداری کرد و فناوریهای پیشرفته اروپایی آنها را در سبد محصولات رو به رشد خود ادغام نمود. این خرید آغازگر عصر جدیدی بود و زمینه را برای نوآوری مستمر در فناوری پرس برک فراهم کرد.
مشابه ادغام فناوری اروپایی توسط آمادا، شرکت ابزار ماشین ADH نیز در طول دهه گذشته به طور فعال فناوریهای پیشرفته بینالمللی را جذب کرده و سیستمهای کنترل CNC و طراحی هیدرولیک خود را به طور مداوم بهینهسازی کرده است. از طریق انباشت فناوری، ADH با موفقیت محصولات متنوعی را عرضه کرده است که نیازهای خمکاری با دقت بالا را برآورده میکنند.
2. دهههای ۱۹۶۰ تا ۱۹۹۰: پایهگذاری و رشد
در فاصله دهههای ۱۹۶۰ تا ۱۹۹۰، آماادا بر پایهای که Promecam ایجاد کرده بود، بنا نهاد و به تدریج طراحیهای پرس برک خود را بهبود بخشید. ادغام سیستمهای هیدرولیک در این دوره، دقت و کارایی عملیات خمکاری فلز را بهطور قابل توجهی افزایش داد. اگرچه نوآوریهای خاص این دوره کمتر مستند شدهاند، اما این زمان، دورهای از رشد پایدار و بهبود مستمر فناوری پرس برک بود.
3. دهه ۲۰۰۰: پیشرفتهای فناورانه
دهه ۲۰۰۰ دورهای مهم از نوآوری برای آماادا بود که با توسعه سیستمهای سروو-هیدرولیک و هیبریدی همراه شد و باعث افزایش بهرهوری انرژی، دقت و عملکرد کلی گردید.
سری HD (عرضه در سال ۲۰۱۰)
- فناوری سروو-هیدرولیک یکپارچه که توان هیدرولیک را با کنترل سروو ترکیب میکند تا دقت بالاتری حاصل شود.
- بهرهوری انرژی برتر و عملکرد قابل اعتماد را ارائه داد.
HFE M2 (عرضه در سال ۲۰۱۰)
- تمرکز بر کاربری آسان و کنترل شهودی.
- امکان دستیابی به دقت بالاتر در خمکاری برای کارهای شکلدهی پیچیده را فراهم کرد.
HD ATC (عرضه شده در سال ۲۰۱۱)
- مجهز به تعویضکننده خودکار ابزار که به طور قابل توجهی زمان راهاندازی را کاهش داد.
- افزایش بهرهوری از طریق اتوماسیون پیشرفته.
۴. دهه ۲۰۱۰: اتوماسیون و تجربه کاربری
با تکیه بر پایه فناوری دهه ۲۰۰۰، دهه ۲۰۱۰ بر اتوماسیون بیشتر و طراحی متمرکز بر اپراتور تأکید داشت تا بهرهوری، کارایی جریان کار و سهولت استفاده را بهبود بخشد.
سری HG ATC (عرضه شده در سال ۲۰۱۳)
- مجهز به سیستم هیدرولیک کرونینگ برای اطمینان از کیفیت خمکاری یکنواخت.
- شامل تعویضکنندههای خودکار ابزار برای راهاندازی سریعتر و بهبود کارایی عملیاتی.
سری HFE 3i (عرضه شده در سال ۲۰۱۴)
- معرفی رابط کاربری LCD چندلمسی برای کنترل شهودی و روان.
- بهینهسازی جریانهای کاری خمکاری برای ارائه تجربه کاربری بهتر.
HFE M2 EVO (عرضه شده در سال ۲۰۱۷)
- طراحیشده با ویژگیهای ارگونومیک بهینه برای خمکاری قطعات کوچک.
- استفاده از کنترلرهای پیشرفته برای نتایج دقیق و قابل تکرار.
۵. دهه ۲۰۲۰: نوآوریهای پیشرفته
با ورود به دهه ۲۰۲۰، آماادا به بهبود و پیشرفت فناوری پرس برک ادامه داد و دوام، دقت و عملکرد تولید را در اولویت قرار داد.
سری HRB (عرضه شده در سال ۲۰۲۰)
- مجهز به فریم مهندسیشده جدید که استحکام برتر و افزایش بهرهوری را فراهم میکند.
- ادغام نوآوریهای کلیدی از سری HFE 3i برای بهبود دقت و قابلیت اطمینان.
HRB ATC
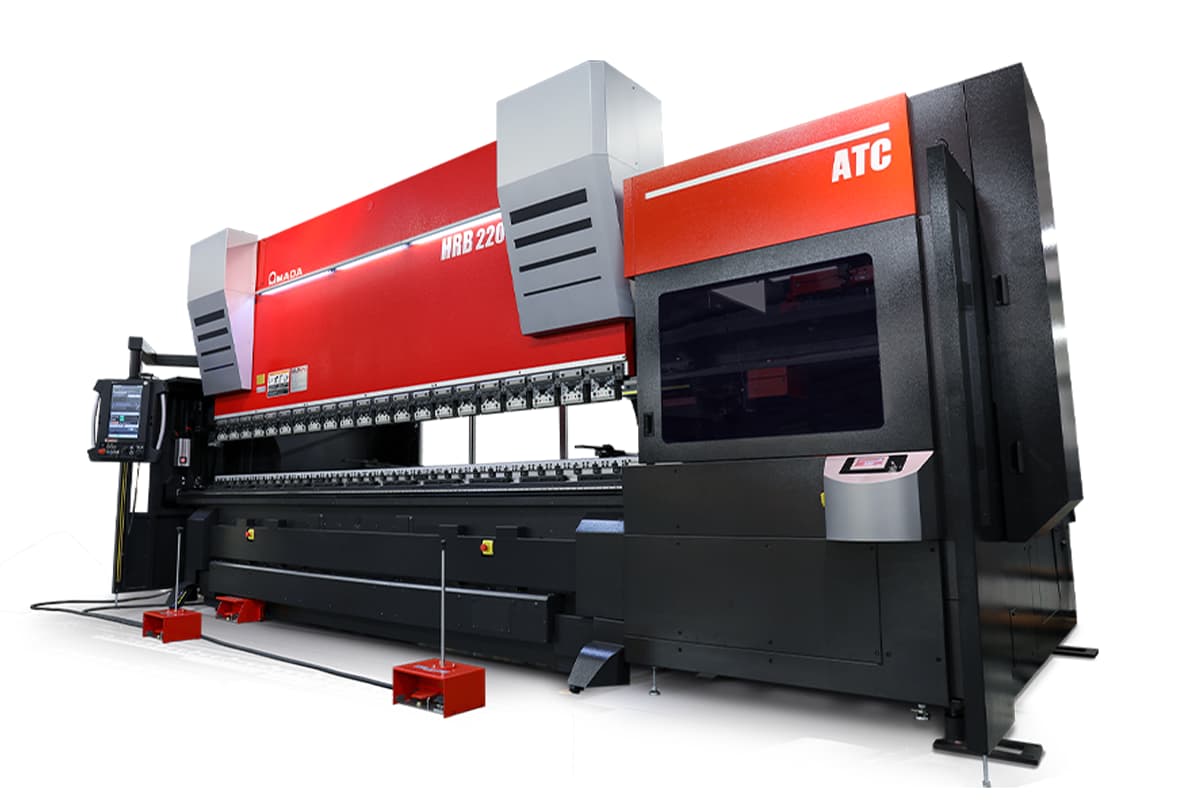
ویژگیهای کلیدی:
- سیستم کنترل VPSS3i: با کنترل هوشمند و یکپارچه، کارایی عملیاتی را افزایش میدهد.
- تعویضکننده ابزار خودکار: زمانهای تنظیم را به حداقل رسانده و بهرهوری کلی را افزایش میدهد.
EGB-ATCe (عرضه شده در سال 2023)
ویژگیهای کلیدی:
- ترمز پرس سروو-الکتریکی: با استفاده از فناوری پیشرفته سروو، دقت و عملکرد برتر را ارائه میدهد.
- سیستم کنترل VPSS4ie: قابلیتهای کنترل ارتقاء یافته برای عملیات بهینه ارائه میدهد.
- تعویضکننده ابزار خودکار: کارایی را بیشتر کرده و مدت زمان تنظیم را کاهش میدهد.
خلاصه:
HRB ATC با معرفی ابزارآلات خودکار و کنترل هوشمند، بهرهوری را بهبود بخشید. دو سال بعد، EGB-ATCe این قابلیتها را با دقت سروو-الکتریکی، سیستمهای کنترل ارتقاء یافته و کارایی عملیاتی بیشتر پیش برد.
III. ویژگیهای کلیدی ترمز پرسهای آماداI. ایجاد پایه و اساس
نگاه کردن به آمادا صرفاً به عنوان یک تولیدکننده تجهیزات، کماهمیت جلوه دادن اهمیت واقعی آن است. در اصل، آمادا فقط ماشین نمیسازد — بلکه پیشگام تبدیل خمکاری از یک هنر دستی مبتنی بر تجربه اپراتور، به یک علم مهندسی قابل پیشبینی، قابل اندازهگیری و قابل تکرار است. جایگاه آن به عنوان معیار صنعت در همین فلسفه راهبردی و اکوسیستم فناوری قدرتمندی نهفته است که آن را به واقعیت تبدیل میکند.
1. رمزگشایی فلسفه خمکاری آمادا: هنر مهندسی دقت، سرعت و اتوماسیون
فلسفه خمکاری آمادا بر یک هدف راهبردی واحد متمرکز است: دستیابی به قابلیت اطمینان مطلق از طریق تولید “اولین قطعه، قطعه خوب”. در عمل، این به معنای حذف هر منبع عدم قطعیت در فرآیند خمکاری و کاهش نرخ ضایعات به نزدیک صفر است.
این فلسفه بر سه ستون راهبردی استوار است:
(1) تسلط بر دقت بدون مصالحه:
آمادا تلاش میکند دو چالش بزرگ خمکاری — برگشت فنری مواد و انحراف ماشین — را از طریق طراحی مکانیکی هوشمند و فناوری حسگر برطرف کند. سیستم تاجگذاری هیدرولیک دینامیک اختصاصی آن به طور خودکار و در لحظه بر اساس فشار، طول و ویژگیهای مواد جبرانسازی میکند و زاویههای کاملاً یکنواخت را در سراسر قطعه حفظ میکند. در مقایسه با روشهای سنتی جبرانسازی مکانیکی از پیش تنظیم شده، این یک جهش کیفی به جلو محسوب میشود — و دقت بینظیری را بدون توجه به سطح مهارت اپراتور تضمین میکند.
(2) بازتعریف مفهوم سرعت:
برای آمادا، سرعت محدود به حرکت رام (محور Y) نیست؛ بلکه کل چرخه تولید — از برنامهریزی و تنظیم تا پردازش — را در بر میگیرد. تعویضکننده ابزار خودکار مشهور آن (ATC) زمان تعویض و کالیبراسیون ابزار را از چندین دقیقه به کمتر از سه دقیقه کاهش میدهد. برای تولید با تنوع بالا و حجم کم، چیزی که زمانی گلوگاه محسوب میشد اکنون به یک مزیت رقابتی آشکار تبدیل شده است.
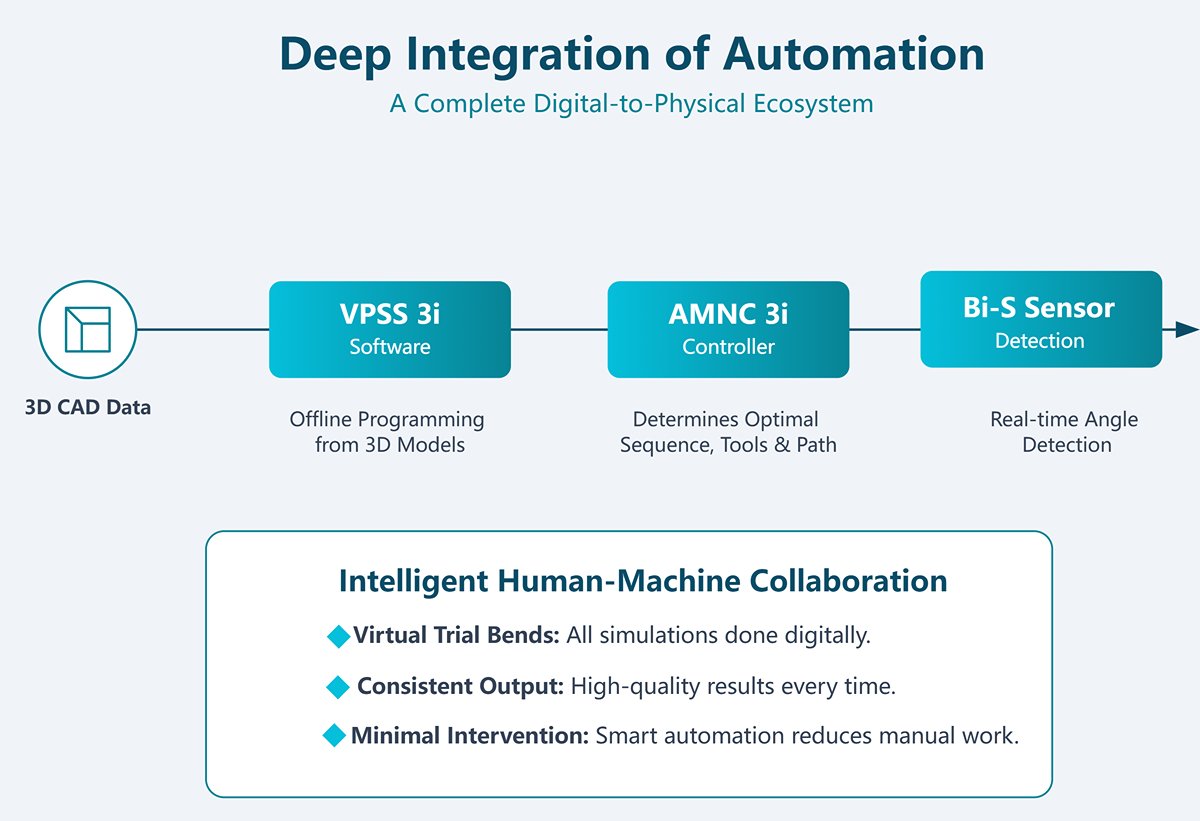
(3) ادغام عمیق اتوماسیون:
رویکرد آمادا به اتوماسیون فراتر از جایگزینی نیروی کار است — این درباره همکاری هوشمند انسان و ماشین است. از نرمافزار برنامهریزی آفلاین (VPSS 3i) گرفته تا کنترلر هوشمند AMNC 3i و حسگر تشخیص زاویه Bi-S، آمادا یک اکوسیستم کامل دیجیتال به فیزیکی ساخته است. اپراتورها میتوانند برنامههای خمکاری را مستقیماً از دادههای CAD سهبعدی ایجاد کنند، در حالی که سیستم به طور خودکار بهترین توالی خمکاری، تنظیم ابزار و شبیهسازی برخورد را تعیین میکند — و تمام خمکاریهای آزمایشی را به صورت مجازی انجام میدهد. نتیجه خروجی ثابت و با کیفیت بالا با حداقل دخالت دستی است.
2. مرور خط تولید: تطبیق ترمز پرس مناسب آمادا با نیازهای تولید شما (سری HG، HRB، EGB و غیره)
آمادا یک سبد محصولات ساختاریافته و منظم ارائه میدهد که برای پاسخگویی به طیف گستردهای از نیازهای تولید در صنایع مختلف طراحی شده است. انتخاب مدل مناسب، اولین گام برای حداکثر کردن بازگشت سرمایه شماست.
| ویژگی ابعاد | سری HG (پرچمدار هیبریدی) | سری HRB (هیبرید با عملکرد بالا) | سری EGB (تمامالکتریکی با دقت بالا) |
|---|---|---|---|
| سیستم محرک | پمپ هیدرولیک دوگانه با محرک سروو (سیستم محرک هیبریدی) | پمپ هیدرولیک تکگانه با محرک سروو (محرک هیبریدی ECO) | پیچبال مستقیم با محرک دو سروو موتور (محرک دو سروو قدرتی) |
| مزایای اصلی | بالاترین عملکرد و اتوماسیون. ارائه بیشترین سرعت نزدیک شدن/خمکاری/بازگشت با جبرانسازی هیدرولیک پویا — ایدهآل برای قطعات پیچیده و نیازهای تولیدی بسیار بالا. | تعادل استثنایی بین عملکرد، بهرهوری انرژی و هزینه. مدل اصلی بازار که با ATC برای اتوماسیون سریع و کاربردپذیری گسترده سازگار است. | دقت فوقالعاده بالا و بهرهوری انرژی. عملکرد بدون روغن، نگهداری حداقل و تکرارپذیری عالی. عملکرد بیصدا، ایدهآل برای محیطهای تمیز مانند تولید تجهیزات پزشکی یا الکترونیکی. |
| کاربران هدف | هوافضا، ماشینآلات دقیق، و تولیدکنندگان بزرگ (OEM) که به حداکثر سرعت، دقت و اتوماسیون نیاز دارند. | اکثر کارگاههای ورقکاری فلزی — از شرکتهای کوچک و متوسط تا تولیدکنندگان بزرگ — که به دنبال بهترین نسبت عملکرد به هزینه هستند. | محفظههای الکترونیکی، تجهیزات پزشکی، محصولات فولاد ضدزنگ و سایر کاربردهایی که به دقت بالا، تمیزی و هزینه مالکیت پایین نیاز دارند. |
(1) چارچوب انتخاب مدل: انتخاب علمی بر اساس جنس، ضخامت، حجم و بودجه
چارچوب تصمیمگیری زیر میتواند به شناسایی سریعترین سری مناسب برای عملیات شما کمک کند:
۱) با “قطعه کار” (جنس و ضخامت) شروع کنید:
- ورق ضخیم یا فولاد با استحکام بالا؟ → مدلهای HG یا HRB با تناژ بالا را در اولویت قرار دهید (معمولاً بالای ۱۰۰ تن). فریمهای سخت و سیستمهای هیدرولیک قدرتمند آنها دقت خمکاری یکنواخت را تضمین میکنند.
- قطعات نازک یا دقیق؟ → درایو کاملاً الکتریکی EGB پاسخگویی و کنترل زاویه بینظیری ارائه میدهد که برای قطعات پیچیده با ضخامت کمتر از ۳ میلیمتر ایدهآل است.
۲) حالت “تولید” خود را در نظر بگیرید (حجم و میزان تغییر ابزار):
- تولید با تنوع بالا و حجم کم؟ → سری HRB یا HG مجهز به ATC بهترین نتایج را ارائه میدهند، زمان توقف را به حداقل رسانده و امکان راهاندازی فوری را فراهم میکنند. مدلهای EGB نیز به لطف قابلیت راهاندازی سریع در این زمینه عملکرد عالی دارند.
- تولید با حجم بالا و تنوع کم؟ → سرعت فوقالعاده HG حداکثر بهرهوری در تولید تکقطعهای را فراهم میکند.
۳) ارزیابی “استراتژی عملیاتی” (بودجه و هزینه کل مالکیت، TCO):
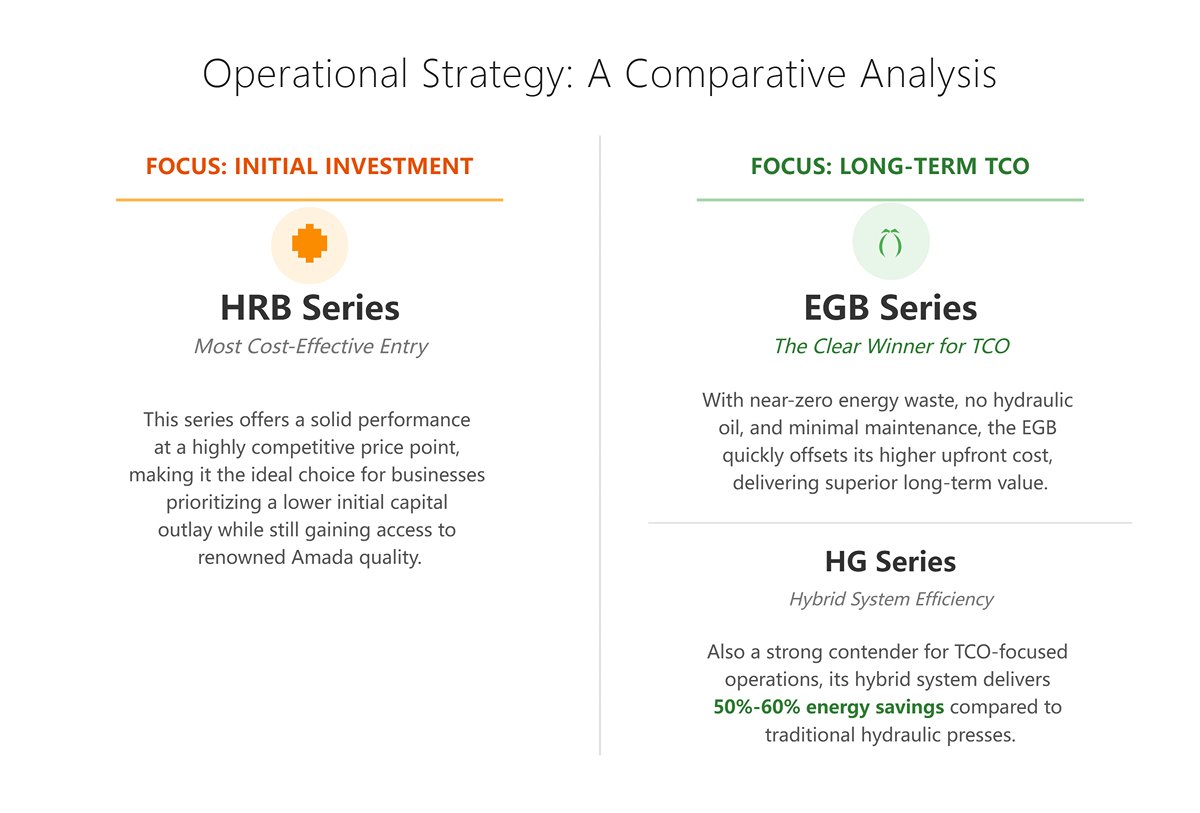
- تمرکز بر سرمایهگذاری اولیه؟ → سری HRB مقرونبهصرفهترین راه ورود به کیفیت آمادا را ارائه میدهد — عملکردی مستحکم با قیمت رقابتی.
- اولویت دادن به TCO بلندمدت؟ → سری EGB به وضوح برنده است. با اتلاف انرژی تقریباً صفر، بدون روغن هیدرولیک و نگهداری حداقلی، هزینه اولیه بالاتر خود را به سرعت جبران میکند. سیستم هیبریدی HG نیز صرفهجویی انرژی 50%-60% را نسبت به پرسهای هیدرولیک سنتی ارائه میدهد.
(۲) جایگاه بازار و مقایسه با رقبا: مقایسه مبتنی بر داده با Trumpf و Bystronic
در بخش پرس برکهای پریمیوم، آمادا به صورت مستقیم با غولهای آلمانی Trumpf و Bystronic رقابت میکند. این رقابت فراتر از عملکرد مکانیکی است — شامل فلسفه، عمق اتوماسیون و یکپارچگی اکوسیستم.
| شاخصهای کلیدی عملکرد (KPI) | آمادا | ترامپف | بایسترونیک |
|---|---|---|---|
| تفاوت اصلی | راهکارهای جامع و اکوسیستم اتوماسیون. نقطه قوت در ارائه یک بسته کامل حلقه بسته — از نرمافزار و ماشینآلات گرفته تا ابزار و خدمات. سیستم ATC آن از بلوغ و سهم بازار بیرقیب برخوردار است. | فناوری پیشرفته و تولید هوشمند. به خاطر نوآوریهایی مانند سیستم کنترل زاویه مبتنی بر لیزر (ACB) مشهور است، ترامپف در هوش نرمافزاری و مدیریت چالشهای خمکاری پیچیده برتری دارد. | یکپارچگی فرآیند و تجربه کاربری. در ادغام بینقص برش، خمکاری و سایر عملیاتها برتری دارد. سیستم عامل شهودی آن به دلیل کاهش سطح مهارت مورد نیاز کاربر بسیار مورد تحسین است. |
| فناوری کنترل زاویه | از حسگر زاویه نوع پروب (Bi-S) برای اندازهگیری و جبرانسازی در زمان واقعی حین خمکاری استفاده میکند و ارزش عالی و کاربرد گستردهای ارائه میدهد. | دارای اندازهگیری زاویه بدون تماس لیزری (ACB) با دقت فوقالعاده است، هرچند به شرایط خاص سطح نیاز دارد. | چندین راهکار اندازهگیری زاویه، از جمله کمک لیزری (LAMS) را ارائه میدهد تا دقت پایدار را تحت شرایط متغیر حفظ کند. |
| گزینههای اتوماسیون | تعویضکننده ابزار خودکار (ATC) برگ برنده آن است—فناوری آن بالغ و بهطور گسترده قابل انتخاب است. یکپارچهسازی رباتیک نیز به خوبی تثبیت شده است. | به همان اندازه در تعویض ابزار و اتوماسیون رباتیک قدرتمند، با یکپارچگی عمیق در اکوسیستم نرمافزاری اختصاصی خود. | راهکارهای جامع اتوماسیون با تأکید بر همافزایی با دستگاههای برش لیزری خود برای پشتیبانی از مفهوم “کارخانه هوشمند”. |
| پیشنهاد ارزش منحصربهفرد | قابلیت اطمینان و شبکه خدمات جهانی. ماشینهای آمادا به دلیل پایداری و دوام شناخته شدهاند و با زیرساخت خدماتی جهانی پشتیبانی میشوند که عملکرد تولید قابل اعتماد را تضمین میکند. | رهبری فناورانه. سرمایهگذاری در ترامف به معنای پذیرش نوآوری پیشرو در خمکاری است. | سهولت کاربری. حتی اپراتورهای کمتجربه میتوانند به سرعت سیستم را از طریق رابط کاربری شهودی آن فرا بگیرند. |
یک عامل ظریف اما تعیینکننده در انتخاب تجهیزات، اکوسیستم ابزار است. ابزار استاندارد آمادا به یک معیار صنعتی بالفعل تبدیل شده است که به کاربران سازگاری گستردهتر و مزایای هزینهای در تأمین ابزارهای شخص ثالث میدهد.
۳. مزایای فناورانه اصلی: چرا آمادا در رقابت برجسته است
(۱) محرک هیدرولیک در مقابل محرک الکتریکی: ایجاد تعادل بین هزینه کل مالکیت (TCO) و عملکرد
رویکرد آمادا به فناوری محرک بازتابی از بینش عمیق بازار و آیندهنگری است. استراتژیهای اصلی آن بر دو جهت اصلی متمرکز است: سیستمهای سروو-هیدرولیک هیبریدی (HG/HRB) و محرکهای سروو کاملاً الکتریکی (EGB)، که هر یک نقاط قوت متمایز اما مکملی ارائه میدهند.
۱) سروو-هیدرولیک هیبریدی (HG/HRB)
این سیستم بههیچوجه یک سیستم هیدرولیک سنتی پرمصرف نیست. یک موتور سروو پمپ را بر اساس نیاز به حرکت درمیآورد و در مراحل بیکار عملاً هیچ انرژی مصرف نمیکند—ترکیبی از قدرت سیستم هیدرولیک و کنترل دقیق سروو.
مزایای کلیدی:
- بهرهوری انرژی قابل توجه: مصرف انرژی بیش از 50٪ نسبت به پرسهای هیدرولیک معمولی کاهش یافته است.
- بهینهسازی هزینه: کاهش چشمگیر حجم روغن و تولید گرما، عمر مایعات و آببندها را افزایش داده و هزینههای نگهداری را بهطور قابل توجهی کاهش میدهد.
- کنترل دقیق: امکان تنظیم بسیار دقیق جریان و فشار را فراهم میکند که ثبات و یکنواختی ماشینکاری را افزایش میدهد.
۲) محرک سروو کاملاً الکتریکی (EGB)
این فناوری نمایانگر آینده سیستمهای محرک است—با ارائه بهرهوری و عملکرد زیستمحیطی بیرقیب. لغزنده با محرک پیچبالدار، پاسخدهی و دقت کنترل برتر را تضمین میکند.
ویژگیهای تعریفشده:
- عملکرد برجسته TCO: بدون روغن هیدرولیک، فیلتر یا نگرانی از نشتی — کاهش چشمگیر نیاز به تعمیر و نگهداری و هزینهها. مصرف انرژی تنها 30–40٪ از یک پرس هیدرولیک با تناژ مشابه است.
- پاسخدهی و دقت استثنایی: کنترل مستقیم سروو دقت تکرار موقعیت را در حد میکرون و سرعت پاسخدهی در حد میلیثانیه فراهم میکند، که برای قطعات پیچیده و دقیق کاملاً مناسب است.
- دامنه کاربرد: سیستمهای کاملاً الکتریکی در محدوده تناژ کوچک تا متوسط (زیر 130 تن) غالب هستند، در حالی که سیستمهای هیبریدی همچنان برای عملیات خمکاری سنگین و صفحات ضخیم بهینه میباشند.
خلاصه:
سیستمهای هیبریدی همچنان توان خروجی عالی و بهرهوری هزینهای ارائه میدهند، در حالی که درایوهای سروو تمامالکتریکی — با ویژگیهای بهرهوری، پاکیزگی و دقت — صنعت را به سمت تولید هوشمند نسل آینده سوق میدهند.
(2) سیستم کنترل هوشمند: ارزش انقلابی کنترلر AMNC 3i
اگر معماری مکانیکی آمادا ستون فقرات نیرومند آن باشد، کنترلر AMNC 3i مغز و روح هوشمند آن است. فراتر از یک رابط لمسی ساده، این کنترلر بهعنوان بستری عمل میکند که اپراتورها را توانمند ساخته و کل محیط تولید را به هم متصل میسازد.
1) از اپراتور تا مهندس فرآیند:
رابط گرافیکی شهودی و قابلیتهای شبیهسازی سهبعدی برنامهنویسی را به اندازه انجام یک بازی ساده میکنند. سیستم بهطور خودکار ابزار را پیشنهاد داده، ترتیبها را برنامهریزی میکند و برخوردها را تشخیص میدهد — و قضاوت مبتنی بر تجربه را به الگوریتمهای مبتنی بر داده تبدیل میکند. این امر نیاز به اپراتورهای باتجربه را کاهش داده و توسعه مهارت کارمندان جدید را سرعت میبخشد.
2) تحقق دوقلوی دیجیتال:
از طریق یکپارچگی با نرمافزار برنامهنویسی آفلاین VPSS 3i، کنترلر AMNC 3i امکان شبیهسازی کامل مجازی فرآیند خمکاری را فراهم میکند. هر خطای احتمالی پیش از بارگیری اولین ورق اصلاح میشود — و خمهای آزمایشی و ضایعات تقریباً به گذشته تبدیل میشوند.
3) مدیریت تولید مبتنی بر داده:
با اتصال شبکه داخلی، کنترلر با سیستمهای ERP/MES ارتباط برقرار کرده و بینش لحظهای درباره پیشرفت تولید، وضعیت تجهیزات و تعداد قطعات ارائه میدهد. این سیستم یک پرس برِیک مستقل را به یک گره شفاف در شبکه کارخانه هوشمند تبدیل میکند، دادههای قابل اقدام برای تصمیمگیری آگاهانه را فراهم میسازد.
در اصل، رهبری آمادا در صنعت نه از یک پیشرفت فناورانه منفرد، بلکه از تلفیق کلی تخصصهای مکانیکی، هیدرولیکی، الکتریکی، نرمافزاری و اتوماسیون ناشی میشود — که فلسفهای برای حذف عدمقطعیت و بیشینهسازی ارزش تولید را در خود جای داده است. آنچه آمادا ارائه میدهد بیش از یک ماشین است — روشی اثباتشده و سودمحور در تولید.
Ⅳ. تجزیه و تحلیل عمیق: تسلط بر فناوریهای هستهای پشت پرسبرِیکهای آمادا
برای تسلط واقعی بر یک پرسبرِیک آمادا، صرف مهارت عملیاتی کافی نیست — بلکه نیازمند درک عمیق از فلسفه طراحی و فناوریهای زیربنایی آن است. در فصل قبل، آمادا را بهعنوان معیار صنعت معرفی کردیم. اکنون، به زیر سطح خواهیم رفت تا بررسی کنیم چگونه معماری مکانیکی قدرتمند، سیستمهای نرمافزاری هوشمند و فناوریهای حسگر دقیق با هم کار میکنند و فولاد سرد را به موتور تنظیمشدهای از سودآوری تبدیل میسازند.
1. ساختار مکانیکی و پارامترهای عملکرد — رمزگشایی شده
سقف عملکردی هر پرسبرِیک ابتدا توسط ساختار فیزیکی آن تعریف میشود. فلسفه طراحی مکانیکی آمادا، پیگیری وسواسگونه دقت را در هر جزء بهظاهر ساده تزریق میکند. طراحی قاب و سختی: پایه خمکاری با دقت بالا
کلید خمکاری دقیق در سختی ماشین نهفته است. در طول فرآیند خمکاری، هر دو تیر بالا و پایین تحت فشار زیاد مقدار ناچیزی انحراف پیدا میکنند — که با چشم قابلمشاهده نیست اما برای ایجاد خمشکل قایقی کافی است، جاییکه زاویه بخش مرکزی کمی بزرگتر و دو انتها کوچکتر هستند. این تغییر شکل یکی از بزرگترین چالشهای عملیات خمکاری است.
راهحل آمادا فقط ضخیمتر کردن صفحات فولادی نیست، بلکه مهار تغییر شکل در منبع آن از طریق نوآوری ساختاری هوشمندانه است. یکی از طرحهای شاخص آن — تیر پایینی مرکب — اساساً نحوه اعمال نیرو در داخل پرسبرِیک را تغییر میدهد. در ماشینهای متداول، انحرافات مخالف دو تیر خطاهای زاویهای را تشدید میکند. اما در پیکربندی آمادا، اتصال محکم تیر پایینی به قابهای جانبی باعث میشود تیر بالا و پایین در همان جهت و با همان مقدار انحراف پیدا کنند. این امر تضمین میکند که فاصله بین پانچ و قالب در سراسر طول خمکاری یکسان باقی مانده و نیاز به تنظیم دستی حذف شود، و زاویه خم یکنواخت از لبه تا لبه ایجاد گردد.
مزیت عمیقتر یک فریم با سختی بالا فراتر از دقت است. این ویژگی امکان افزایش فاصله روز و کورس را فراهم میکند، که فضای شکلدهی بیشتری ایجاد کرده و جابجایی قطعات را آسانتر میسازد—همه اینها در حالی که دقت حفظ میشود. این پایداری ساختاری ارتقاء یافته، پردازش مطمئن جعبههای عمیق، لبههای بلند و سایر قطعات پیچیده را با سهولت ممکن میسازد.
درک این پارامترها اولین گام به سوی انتخاب هوشمندانه ماشین و کارکرد ایمن است.
(۱) تناژ
حداکثر نیرویی که یک پرس برک میتواند اعمال کند. این فقط یک عدد نیست—اشتباه در محاسبه تناژ مورد نیاز یک خطای رایج و پرهزینه است. نیروی لازم بستگی به مقاومت کششی ماده، ضخامت، طول خم و عرض بازشدگی قالب دارد. استفاده از قالب با بازشدگی V بیش از حد باریک میتواند به طور چشمگیری تناژ مورد نیاز را افزایش دهد و حتی به ابزار یا ماشین آسیب برساند.
(۲) طول خم
حداکثر طول قطعه کاری که ماشین میتواند پردازش کند را تعریف میکند. این باید با در نظر گرفتن تغییرات احتمالی محصولات آینده انتخاب شود.
(۳) کورس
حداکثر حرکت عمودی تیر بالایی. کورس بلندتر امکان استفاده از ابزار بلندتر را فراهم میکند—یک نیاز اساسی برای خمکاری قطعات با لبههای بلند.
(۴) ارتفاع باز (فاصله روز)
حداکثر فاصله بین تیر بالایی و پایینی. ارتفاع باز زیاد، ورود و خروج قطعات پیچیده را تسهیل میکند، خطر برخورد را به حداقل میرساند و ایمنی و کارایی جریان کار را بهبود میبخشد.
(۵) عمق گلو
فاصله از قاب کناری ماشین تا خط مرکزی خمکاری. گلو عمیقتر امکان ورود ورقهای بزرگتر به داخل ماشین برای خمهای جزئی را فراهم میکند و انعطافپذیری پردازش را بهطور چشمگیری افزایش میدهد.
اگر فریم به منزله بدن باشد، بکگیج مانند “دستهای” دقیق پرس برک است. این بخش هم دقت ابعادی لبه و هم کارایی کلی تولید را تعیین میکند. سیستمهای بکگیج آمادا به سرعت و چندمحوری بودن مشهور هستند.
یک سیستم بکگیج پیشرفته—معمولاً با پنج یا بیشتر محور—بیش از حرکت به جلو و عقب در امتداد محور X انجام میدهد.
- محور R (حرکت عمودی): به طور خودکار با ارتفاعهای مختلف ابزار تنظیم میشود یا هنگام کار با هندسههای نامنظم قطعه، به شکل هوشمندانه عقبنشینی میکند.
- محور Z (حرکت جانبی): امکان حرکت مستقل انگشتان گیج را برای موقعیتدهی دقیق قطعات نامتقارن یا مخروطی فراهم میکند.
- عملکرد L-Shift (جابجایی جانبی): امکان تغییر سریع نقاط مرجع را فراهم میکند و راهاندازی قطعات پیچیده را بهطور چشمگیری سرعت میبخشد.
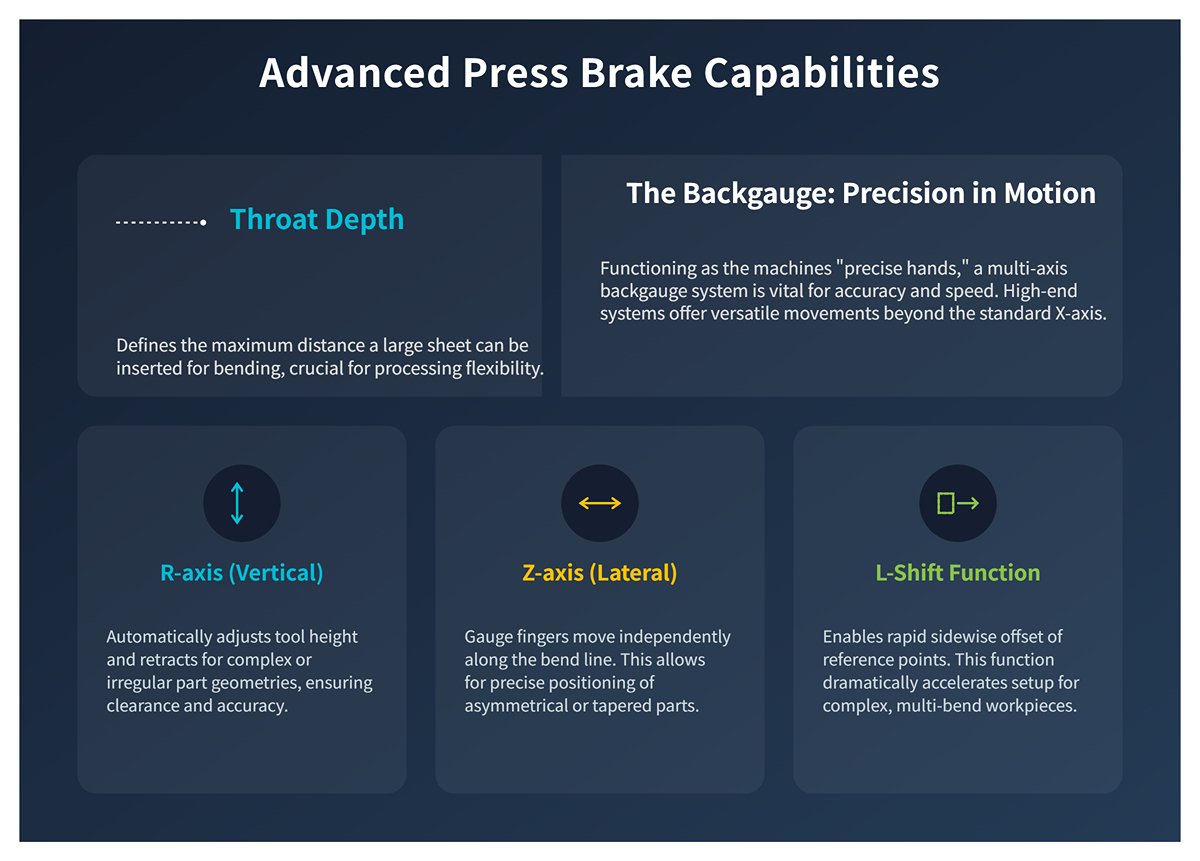
طراحی بکگیج با ترکیب ساخت سبک و سختی بالا، موقعیتدهی سریع و دقیق را محقق میسازد. این اطمینان میدهد که به محض قرار دادن ورق توسط اپراتور، انگشتان از قبل کاملاً در موقعیت صحیح قرار دارند، زمان بیکاری را به حداقل رسانده و بهرهوری را به حداکثر میرساند.
۲. قدرت دوقلوهای دیجیتال: استفاده از نرمافزار VPSS 3i برای حذف خمکاری آزمایشی و دستیابی به صفر ضایعات
مجموعه نرمافزاری VPSS 3i (سیستم شبیهسازی نمونه مجازی) آ마다، سنگبنای استراتژی دوقلوی دیجیتال این شرکت است. این سیستم، آمادهسازی تولید را از حوزه فیزیکی پرهزینه به محیط مجازی بسیار کارآمد منتقل میکند و بهطور بنیادین روشهای آزمون و خطایی که پیشتر به اپراتورهای باتجربه وابسته بود را جایگزین مینماید.
از نقشه تا برنامه: برنامهنویسی آفلاین بدون وقفه و شبیهسازی سهبعدی
در تولید سنتی، اپراتورها حدود ۸۰٪ از زمان خود را در کنار دستگاه صرف نوشتن برنامه، نصب ابزار و انجام خمکاریهای آزمایشی میکنند—و تنها ۲۰٪ برای تولید واقعی باقی میماند. VPSS 3i این نسبت را کاملاً معکوس میکند.
با وارد کردن یک مدل سهبعدی (مانند یک فایل STEP)، نرمافزار—با تکیه بر پایگاه داده گسترده فرآیند خود—میتواند تنها با یک کلیک کارهای زیر را بهطور خودکار انجام دهد:
- محاسبه خودکار بازشدگی: ایجاد الگوهای تخت دقیق با استفاده از کتابخانههای داخلی مواد و دادههای جبران خم.
- برنامهریزی خودکار توالی خم: تجزیه و تحلیل هندسه قطعه برای تعیین کارآمدترین ترتیب خمکاری بدون تداخل.
- انتخاب و چیدمان خودکار ابزار: انتخاب مناسبترین پانچ و ماتریس از پایگاه داده و بهینهسازی بخشبندی و آرایش ابزار برای تکمیل تمام خمها با حداقل تنظیمات.
تشخیص برخورد و بهینهسازی مسیر: تکمیل خم در محیط مجازی
بزرگترین ارزش VPSS 3i در شبیهسازی جامع سهبعدی برخوردها نهفته است. این سیستم یک مدل دیجیتال کامل از دستگاه، ابزار، پشتبند و قطعهکار ایجاد کرده و کل فرآیند خمکاری را بهصورت مجازی تمرین میکند.
- پیشبینی و رفع مشکلات: سیستم برخوردهای احتمالی هنگام چرخش یا خمکاری قطعه—چه با تیر، ابزار، پشتبند یا حتی خود قطعه—را شناسایی کرده و پیش از آغاز تولید واقعی آنها را برطرف میکند.
- بهینهسازی مسیر ربات: هنگام یکپارچهسازی با واحدهای خودکار مانند رباتهای خمکاری، نرمافزار میتواند بهطور خودکار مسیرهای گرفتن، موقعیتدهی و حرکت ربات را برنامهریزی کند. این کار از برخورد جلوگیری کرده و امکان تولید کاملاً خودکار و بدون حضور اپراتور را فراهم میسازد.
به این ترتیب، تمام خطاهای احتمالی در محیط مجازی برطرف میشوند و اطمینان حاصل میشود که برنامه ارسالشده به دستگاه پرس برک کاملاً قابل اجرا و بدون برخورد است. اپراتور تنها کافی است ابزار را طبق راهنمای نصب قرار دهد تا به نتیجه “قطعه اول درست” برسد—خمهای آزمایشی و ضایعات به گذشته تعلق خواهند داشت.
۳. توضیح سیستم جبران خودکار زاویه: تسلط بر حسگرهای Bi‑S/Bi‑J برای تولید “قطعه اول درست”
حتی با وجود یک برنامه بینقص، تغییرات در خود ماده—مانند ضخامت نامساوی، نوسانات سختی یا جهت نورد—میتواند بر زاویه نهایی تأثیر بگذارد. اینجاست که سیستم جبران خودکار زاویه آ마다 وارد عمل میشود. این سیستم بهعنوان پلی بین دنیای مجازی و فیزیکی عمل کرده و آخرین تضمین برای دستیابی به دقت “قطعه اول درست” را فراهم میآورد.
- Bi‑S (نشانگر خم‑اسلاید): حسگر زاویهای نوع پروب اختصاصی شرکت AMADA شامل جفتی از پروبهای قابل جمع شدن است که در هنگام خم شدن، به صورت آنی با دو لبه قطعه کار تماس برقرار کرده و زاویه واقعی را بهطور فیزیکی اندازهگیری میکنند.
- کنترل حلقه بسته در زمان واقعی: نتایج اندازهگیری بلافاصله به کنترلکننده AMNC 3i ارسال میشوند. اگر کنترلکننده تشخیص دهد که زاویه به مقدار هدف نرسیده است — مانند اثر برگشت فنری — فرمان میدهد که تیر بالایی نیروی افزایشی در حد میکرومتر اعمال کند تا مقدار اندازهگیریشده دقیقاً با زاویه مورد نظر برابر شود. این یک فرآیند اصلاح فعال و هوشمندانه را نشان میدهد.
- اندازهگیری سهنقطهای: برای قطعهکارهای بلند، یک حسگر Bi‑S (یا دو حسگر که با هم کار میکنند) میتواند در موقعیتهای چپ، مرکز و راست اندازهگیری و اصلاح انجام دهد. این امر هماهنگی کامل در سراسر خط خم را تضمین میکند — راهحلی قدرتمند برای مقابله با تغییرات تنش داخلی درون مواد.
- Bi‑J (نشانگر خم‑لیزر): این حسگر زاویهای مبتنی بر لیزر، پرتو لیزر را روی سطح قطعه کار میتاباند و نور بازتابشده را برای محاسبه زاویه تحلیل میکند. این نوع حسگر برای صفحات ضخیم یا مواردی که دهانه قالب V بسیار بزرگ است، مناسبتر است.
وجود حسگرهای Bi‑S و Bi‑J توانایی “حس کردن” و “تفکر کردن” را به دستگاه خمکننده میدهد. با جبران فعال تفاوتهای مواد، دستگاه کنترل دقیق زاویه را برای هر دسته و هر قطعه تضمین میکند — و اطمینان و تکرارپذیری کیفیت تولید را به حداکثر میرساند.
۴. رفع باورهای اشتباه رایج فنی: درک جبران خم (ضریب K)، محاسبه تناژ و برگشت فنری مواد
برای تسلط واقعی بر فناوری خمکاری ورق فلزی، ابتدا باید چند باور اشتباه درباره مفاهیم بنیادی را رفع کرد. سوءبرداشتها نهتنها منجر به محصولات معیوب میشوند بلکه میتوانند به تجهیزات نیز آسیب برسانند. بیایید سه حوزه کلیدی را با جزئیات بررسی کنیم.
(۱) باورهای اشتباه درباره ضریب K
باور اشتباه: ضریب K ثابت است و میتوان آن را مستقیماً از جداول استاندارد برداشت کرد.
واقعیت:
ضریب K یک مقدار جهانی ثابت نیست؛ بلکه محل محور خنثی را تعریف میکند — لایه نظری که در هنگام خم شدن نه کشیده و نه فشرده میشود. مقدار آن تحت تأثیر عوامل مختلفی از جمله نوع ماده، ضخامت، شعاع خم داخلی و عرض دهانه قالب V است.
مقادیر موجود در جداول یا راهنماهای آنلاین (مانند 0.4468) باید فقط به عنوان مراجع اولیه در نظر گرفته شوند. برای خمکاری با دقت بالا، آزمایش واقعی لازم است تا برای ترکیبهای خاص ماده و ابزار، پایگاه داده جبران اختصاصی ایجاد شود. این یکی از نقاط قوت اصلی پایگاه داده داخلی نرمافزار VPSS 3i است.
(۲) باورهای اشتباه درباره محاسبه تناژ
باور اشتباه: تناژ خمکاری فقط به ضخامت و طول ماده بستگی دارد.
واقعیت:
عرض دهانه قالب V یکی از عوامل بسیار مهم تأثیرگذار بر تناژ خمکاری است. دهانه باریکتر V بهصورت تصاعدی میزان تناژ مورد نیاز را افزایش میدهد. استفاده از قالبی که بیش از حد باریک باشد میتواند باعث شکست در خمکاری یا حتی آسیب دائمی به ابزار یا دستگاه شود.
علاوه بر این، استحکام کششی نقش عمدهای ایفا میکند—به عنوان مثال، خم کردن فولاد ضد زنگ با ضخامت مشابه تقریباً ۱.۵ برابر نیروی بیشتری نسبت به فولاد معمولی نیاز دارد.
(۳) تصورات نادرست درباره بازگشت فنری مواد
باور اشتباه: بازگشت فنری مسئلهای جزئی است که میتوان آن را بهراحتی با تنظیم زاویه خم اصلاح کرد.
واقعیت:
بازگشت فنری یک پدیده فیزیکی پیچیده است که ناشی از بازگشت الاستیکی فلز پس از خم شدن میباشد. این پدیده تحت تأثیر عوامل متعددی است و پیشبینی دقیق آن بسیار دشوار است. عوامل اصلی مؤثر شامل موارد زیر هستند:
- ویژگیهای ماده: هرچه استحکام تسلیم بالاتر باشد، میزان بازگشت فنری بیشتر خواهد بود (برای مثال، فولاد با استحکام بالا بازگشت فنری بیشتری نسبت به آلومینیوم نرم دارد).
- نسبت R/T: هرچه نسبت شعاع خم داخلی (R) به ضخامت ماده (T) بزرگتر باشد، تمایل به بازگشت فنری بیشتر خواهد بود.
- زاویه خم: به طور کلی، زاویههای خم بزرگتر منجر به بازگشت فنری بیشتر میشوند.
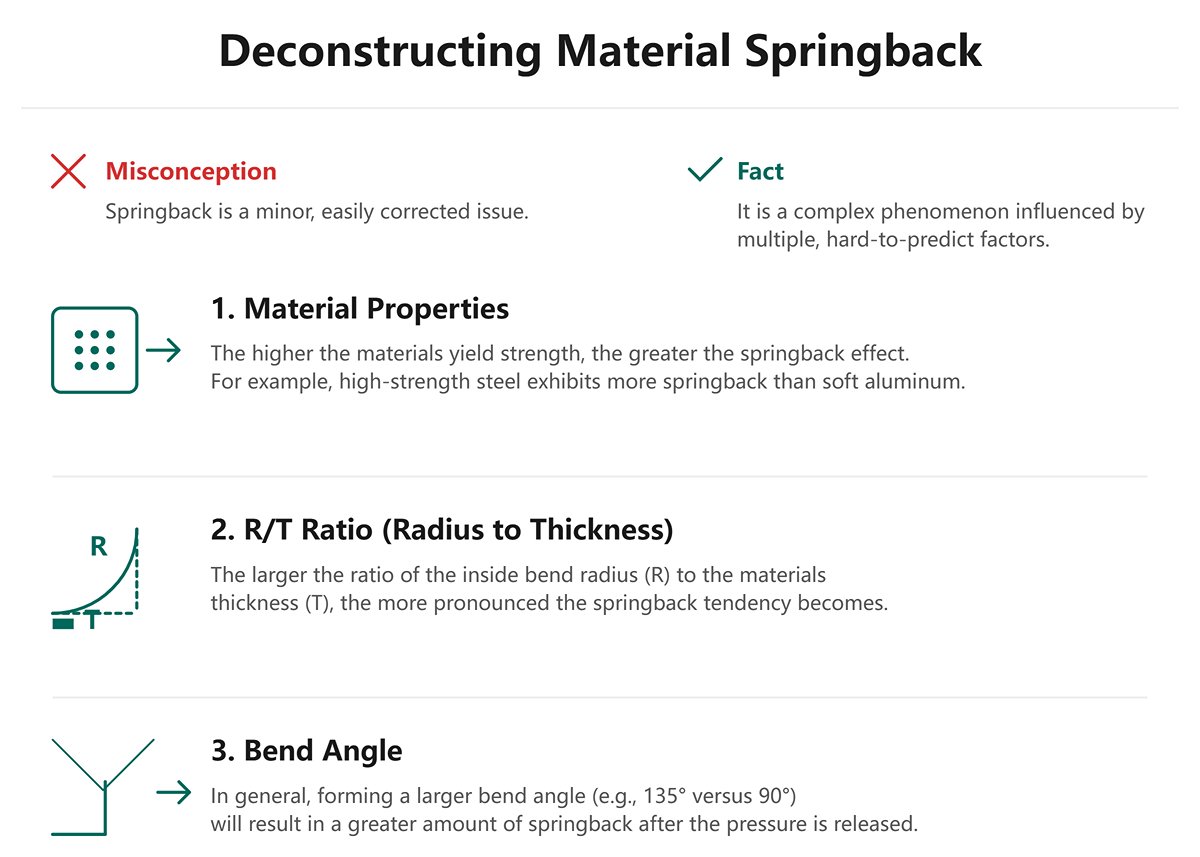
دقیقاً به همین دلیل است که سیستمهای اندازهگیری زاویه در زمان واقعی مانند Bi‑S بسیار ارزشمند هستند—این سیستمها فرضیات تئوریک را با دادههای واقعی جایگزین میکنند و متغیر غیرقابلپیشبینی بازگشت فنری را بهطور کامل در فرآیند تولید تحت کنترل نگه میدارند.
روشن کردن این تصورات نادرست نخستین و حیاتیترین گام در مسیر تسلط است. تنها از طریق درک درست این اصول بنیادین است که اپراتورها میتوانند عملیات خم دقیق، کارآمد و کاملاً کنترلشدهای را انجام دهند.
۵. مقایسه با پرس برک ADH
پرس برکهای Amada بهخاطر سیستمهای محرکه پیشرفته، قابلیتهای خودکارسازی، و دقت بالا شناخته میشوند که آنها را به انتخابی محبوب در صنایع نیازمند به خمکاری فلز دقیق و کارآمد تبدیل کرده است. با تجهیزاتی مانند سیستمهای سرووهیدرولیک، تعویضکننده ابزار خودکار، و نرمافزارهای مجهز به اینترنت اشیا (IoT)، Amada راهکارهای جامعی ارائه میدهد که بهرهوری و کارایی عملیاتی را افزایش میدهند.
از سوی دیگر، شرکت ADH Machine Tool، یکی از تولیدکنندگان برجسته چینی، مجموعهای متنوع از پرس برکها شامل مدلهای CNC، NC، تاندِم و الکتریکی عرضه میکند که تمرکز آن بر مقرونبهصرفه بودن، قابلیت سفارشیسازی، و پشتیبانی قوی پس از فروش است. برای درک بهتر نقاط قوت و تفاوتهای میان این دو تولیدکننده، جدول زیر مقایسهای دقیق از ویژگیها و تواناییهای کلیدی آنها ارائه میدهد.
| ویژگی | ابزار ماشین ایدیاچ | آمادا |
| سیستم محرک | گزینههای الکتروهیدرولیک و سرووالکتریک در دسترس؛ گزینههای ترکیبی برای صرفهجویی در مصرف انرژی. | سیستمهای سرووهیدرولیک، هیدرولیک و سرووالکتریک که دقت و بهرهوری انرژی را بهینه میسازند. |
| اتوماسیون | مدلهای CNC با برنامهنویسی پیشرفته برای افزایش دقت و بهرهوری ارائه میدهد؛ از سلولهای خمکاری برای عملیات بدون اپراتور پشتیبانی میکند. | دارای تعویضکنندههای خودکار ابزار (ATC) برای به حداقل رساندن زمان تنظیم؛ رباتیک یکپارچه برای جابهجایی مواد. |
| کنترل دقت | مجهز به کنترلرهای CNC پیشرفته (DELEM، ESA، CYBELEC)؛ ارائهدهنده سیستمهای تاجگذاری برای افزایش دقت. | از کنترلر AMNC 3i و فناوری Bi-S برای اطمینان از دقت بالا و تنظیم خودکار ضخامت استفاده میکند. |
| بهرهوری انرژی | مدلهای برقی مصرف انرژی را کاهش میدهند و با اهداف پایداری همسو هستند. | مدلهای سروو-الکتریک بر کاهش اثرات زیستمحیطی و صدا تمرکز دارند. |
| سفارشیسازی و چندکاربردی بودن | پشتیبانی از پیکربندیهای مختلف مانند مدلهای تاندوم و بزرگمقیاس برای کاربردهای سنگین. | ارائه گیجهای پشتی چندمحوره برای عملیات خمکاری سفارشی و اتصال IoT برای پایش لحظهای. |
| نرمافزار و اتصالپذیری | دارای قابلیت ادغام با کنترلرهای CNC استاندارد صنعتی برای برنامهنویسی آسان. | ارائه نرمافزار Dr. A Bend برای اتوماسیون و اتصالپذیری مجهز به IoT برای نگهداری و بهینهسازی. |
| ویژگیهای ایمنی | شامل پردههای ایمنی، توقف اضطراری، و سیستمهای گیرهگیری هوشمند. | استفاده از سیستمهای ایمنی لیزری و اتوماسیون رباتیک برای عملیات ایمن. |
| گارانتی و پشتیبانی | ارائه گارانتی ۱۵ ساله ساختاری و ۲ ساله لوازم جانبی؛ پشتیبانی فنی ۲۴/۷. | تأکید بر پشتیبانی سریع و خدمات تعویض برای به حداقل رساندن زمان توقف. |
IV. مدلهای محبوب و مشخصات آنها
شرکت Amada مجموعهای متنوع از مدلهای پرس برک را ارائه میدهد که هر یک برای برآورده کردن نیازهای خاص تولید طراحی شدهاند. این مدلها به دلیل دقت، کارایی و ویژگیهای پیشرفته تکنولوژیکی خود مشهور هستند.
۱. سری HFE 3i
سری HFE 3i به واسطه رابط کاربری آسان و قابلیتهای خمکاری دقیق شناخته شده است. این سری شامل ویژگیهای پیشرفتهای است که هم بهرهوری و هم دقت در شکلدهی فلز را بهبود میبخشد.
- نیروی خمشی: ۵۰ تا ۴۰۰ تن
- طول خمکاری: تا ۴ متر
- سیستم کنترل: پنل کنترل LCD چندلمسی
- ویژگیهای کلیدی:
- سیستم تاجگذاری هیدرولیک برای کیفیت خم ثابت
- حالت صرفهجویی در انرژی برای کاهش مصرف برق
- سیستم تعویض سریع ابزار برای به حداقل رساندن زمانهای راهاندازی
- گیج عقب با سرعت بالا برای موقعیتیابی دقیق
کاربردهای صنعتی: ایدهآل برای صنایع خودروسازی، هوافضا و ساختوساز عمومی فلزات که دقت و کارایی در آنها اهمیت بالایی دارد.
۲. سری HRB
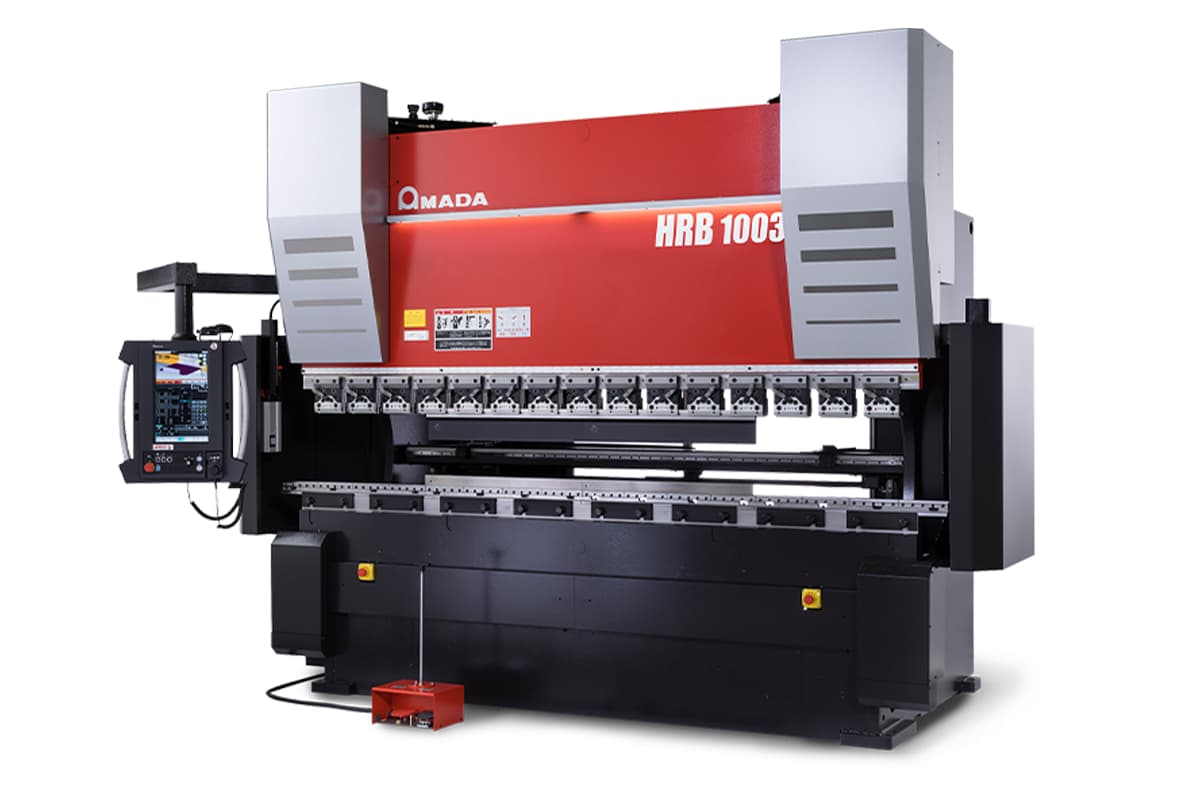
با تکیه بر دقت و کاربرپسندی سری HFE 3i، سری HRB استحکام و انعطافپذیری بیشتری را معرفی میکند. این سری بر دقت و بهرهوری تأکید دارد و نیازهای تولید انبوه و سفارشی را برآورده میسازد.
- نیروی خمشی: ۸۰ تا ۲۲۰ تن
- طول خمکاری: تا ۴ متر
- سیستم کنترل: کنترلر AMNC 3i
- ویژگیهای کلیدی:
- دستگاه تاجگذاری خودکار برای زاویههای خم یکنواخت
- گیج عقب با سرعت بالا برای موقعیتیابی کارآمد و دقیق
- طراحی ارگونومیک برای افزایش راحتی اپراتور
- گزینههای ابزار متنوع برای نیازهای خمکاری مختلف
کاربردهای صنعتی: مناسب برای صنایع ماشینآلات سنگین، کشتیسازی و ساختوساز که به راهحلهای خمکاری مستحکم و چندمنظوره نیاز دارند.
۳. سری HG ATC
سری HG ATC شامل تعویضکنندههای ابزار خودکار و سیستمهای تاجگذاری هیدرولیک است که آن را برای محیطهای تولید با تنوع بالا و حجم کم ایدهآل میسازد. این سری برای کاهش زمانهای راهاندازی و افزایش کارایی عملیاتی طراحی شده است.
- نیروی خمشی: ۱۰۰ تا ۲۲۰ تن
- طول خمکاری: تا ۴ متر
- سیستم کنترل: کنترلر AMNC 3i
- ویژگیهای کلیدی:
- تعویضکننده ابزار خودکار (ATC) برای تعویض سریع ابزار
- سیستم تاجگذاری هیدرولیک برای حفظ کیفیت خمکاری یکنواخت
- ویژگیهای ایمنی پیشرفته برای حفاظت از اپراتور
- گیج پشتی با سرعت بالا برای موقعیتدهی دقیق فلز
کاربردهای صنعتی: ایدهآل برای کارگاهها و تولیدکنندگان سفارشی فلز که نیاز به تغییر سریع و کارآمد بین کارهای مختلف دارند.
4. سری EGB-ATCe

سری EGB-ATCe دارای فناوری سروو-الکتریک است که بهرهوری انرژی و عملکرد بالا را ارائه میدهد. این سری برای تولیدکنندگانی طراحی شده است که به دنبال راهحلهای سازگار با محیط زیست هستند بدون اینکه دقت و بهرهوری را قربانی کنند.
- نیروی خمشی: تا ۱۳۰ تن
- طول خمکاری: تا ۳ متر
- سیستم کنترل: کنترلر VPSS4ie
- ویژگیهای کلیدی:
- درایو سروو-الکتریک برای کاهش مصرف انرژی
- تعویضکننده ابزار خودکار (ATC) برای تغییر سریع تنظیمات
- سیستم کنترل پیشرفته برای عملیات دقیق و کارآمد
- طراحی فشرده برای صرفهجویی در فضای کف و بهبود جریان کار
کاربردهای صنعتی: ایدهآل برای صنایع الکترونیک، تولید تجهیزات پزشکی و سایر صنایعی که بهرهوری انرژی و دقت را در اولویت قرار میدهند.
5. HFE M2 EVO
سری HFE M2 EVO با تأکید بر ویژگیهای ارگونومیک و سیستمهای کنترل پیشرفته طراحی شده است. این سری بهویژه برای خمکاری قطعات کوچک مناسب بوده و دقت و انعطافپذیری بالایی ارائه میدهد.
- نیروی خمشی: ۵۰ تا ۲۲۰ تن
- طول خمکاری: تا ۴ متر
- سیستم کنترل: کنترلر AMNC 3i
- ویژگیهای کلیدی:
- طراحی ارگونومیک برای کاهش خستگی اپراتور
- کنترلرهای پیشرفته برای عملیات خمکاری دقیق
- سیستم تعویض سریع ابزار برای افزایش بهرهوری
- سیستم محرکه هیدرولیکی با بهرهوری انرژی
کاربردهای صنعتی: بسیار مناسب برای تولید قطعات دقیق، از جمله صنایع الکترونیک و لوازم خانگی کوچک.
6. HD 1003 ATC
مدل HD 1003 ATC به دلیل تعویضکننده خودکار ابزار و قابلیتهای پیشرفته خمکاری برجسته است. این مدل برای انجام وظایف پیچیده خمکاری با دقت و کارایی بالا طراحی شده است.
- نیروی خمشی: 100 تن
- طول خمکاری: تا ۳ متر
- سیستم کنترل: کنترلر AMNC 3i
- ویژگیهای کلیدی:
- تعویضکننده خودکار ابزار (ATC) برای راهاندازی سریع ابزار
- اسلاید نشانگر خم (Bi-S) برای تنظیم خودکار نسبت به تغییرات مواد
- سیستم تاجگذاری هیدرولیکی پیشرفته برای کیفیت خم یکنواخت
- گیج پشتی با سرعت بالا برای موقعیتدهی دقیق
کاربردهای صنعتی: مناسب برای مهندسی دقیق، تولید قطعات خودرو و سایر صنایع با دقت بالا.
7. سری HG-RM

سری HG-RM دارای یکپارچهسازی رباتیک برای عملیات خمکاری خودکار است. این سری برای تولیدکنندگانی طراحی شده که به دنبال افزایش بهرهوری از طریق اتوماسیون هستند.
- نیروی خمشی: ۱۰۰ تا ۲۲۰ تن
- طول خمکاری: تا ۴ متر
- سیستم کنترل: کنترلر AMNC 3i
- ویژگیهای کلیدی:
- جابجایی مواد توسط ربات برای کاهش مداخله دستی
- سیستمهای ایمنی پیشرفته برای تضمین حفاظت اپراتور
- گیج عقب با سرعت بالا برای موقعیتیابی دقیق
- تعویضکننده ابزار خودکار (ATC) برای تغییر سریع تنظیمات
کاربردهای صنعتی: ایدهآل برای محیطهای تولید در مقیاس بزرگ مانند صنایع خودروسازی، هوافضا و ماشینآلات سنگین که اتوماسیون میتواند به طور قابل توجهی بهرهوری را افزایش دهد.
علاوه بر سریهای متعدد پرس برک آمادا، ابزار ماشین ADH نیز طیف متنوعی از مدلها را برای پاسخگویی به نیازهای مختلف مشتریان ارائه میدهد. محصولات آنها شامل سریهای CNC و NC با نیروی خمکاری از ۴۰ تن تا ۶۰۰ تن و طول خمکاری تا ۶ متر است. پرس برکهای تاندم (دوقلو) ADH بهویژه برای پردازش قطعات ساختاری بزرگ مناسب بوده و از کنترل خودکار کارآمد پشتیبانی میکنند.
V. فناوریها و نوآوریهای پیشرفته
دستگاههای خمکن پرس آکاردئونی آ마다 در خط مقدم فناوری فلزکاری قرار دارند و چندین ویژگی و نوآوری پیشرفته را در خود جای دادهاند که بهرهوری، دقت و کارایی را افزایش میدهند. این فناوریها به ویژه در بخشهایی مانند خودروسازی، هوافضا و ماشینآلات سنگین که دقت و کارایی حیاتی هستند، بسیار مفیدند.
1. سیستمهای سروو-هیدرولیکی
ادغام سیستمهای سروو-هیدرولیک توسط آمادا، قدرت سیستمهای هیدرولیک را با دقت موتورهای سروو ترکیب میکند که آنها را برای صنایعی مانند خودروسازی و هوافضا ایدهآل میسازد. این رویکرد ترکیبی امکان موارد زیر را فراهم میکند:
- کنترل دقیق بر فرآیند خمکاری
- دقت بهبود یافته
- کاهش ضایعات مواد
- افزایش بهرهوری انرژی
به عنوان مثال، سری HFE M2 EVO از فناوری سروو-هیدرولیک استفاده میکند تا در عملیات خمکاری به دقت بالا دست یابد و در عین حال انرژی را صرفهجویی کند.
۲. سیستم شبیهسازی نمونه اولیه مجازی (VPSS)
سیستم شبیهسازی نمونه اولیه مجازی (VPSS) یک راهکار نرمافزاری پیشرفته است که برای سادهسازی برنامهنویسی و شبیهسازی عملیات خمکاری طراحی شده است. VPSS به اپراتورها اجازه میدهد:
- ایجاد نمونههای اولیه مجازی از قطعات
- شبیهسازی فرآیند خمکاری
- بهینهسازی ترتیب خمها قبل از تولید واقعی
برای مثال، یک تولیدکننده پیشرو در صنعت خودروسازی با استفاده از VPSS زمانهای راهاندازی خود را به میزان ۳۰٪ کاهش داد که تأثیر آن بر بهرهوری تولید را نشان میدهد.
۳. کنترلر AMNC 3i
کنترلر AMNC 3i یک سیستم کنترل پیشرفته است که رابط کاربری آسان با قابلیت صفحه لمسی ارائه میدهد. مزایای کلیدی شامل:
- برنامهنویسی و نظارت ساده بر عملیات خمکاری
- نتایج دقیق و یکنواخت
- اتصال اینترنت اشیا برای نظارت و تحلیل دادهها به صورت لحظهای
- نگهداری پیشبینانه و بهینهسازی فرآیند
این سیستم کنترل پیشرفته در چندین مدل پرس برک از جمله سری HRB و HG ATC به کار گرفته شده است.
۴. سیستمهای ایمنی لیزری
آیا میدانستید که سیستمهای ایمنی لیزری پیشرفته آمادا نه تنها از اپراتورها محافظت میکنند، بلکه با به حداقل رساندن بررسیهای ایمنی دستی، بهرهوری بالا را حفظ مینمایند؟ این سیستمها از حسگرهای لیزری برای موارد زیر استفاده میکنند:
- شناسایی هرگونه مانع در ناحیه خمکاری
- توقف خودکار دستگاه برای جلوگیری از حوادث
ادغام سیستمهای ایمنی لیزری، ایمنی محیط کار را افزایش داده و در عین حال امکان انجام عملیات خمکاری سریعتر و کارآمدتر را فراهم میکند.
۵. اتصال اینترنت اشیا و تولید هوشمند
آمادا اتصال اینترنت اشیا و تولید هوشمند را در پرس برکهای خود ادغام کرده و با پذیرش اصول صنعت ۴.۰، نظارت لحظهای و نگهداری پیشبینانه را بهبود میبخشد. پرس برکهای مجهز به اینترنت اشیا میتوانند:
- جمعآوری و ارسال دادههای لحظهای از عملکرد دستگاه
- امکان نظارت و عیبیابی از راه دور را فراهم کنند
- کاهش زمان توقف از طریق نگهداری پیشبینانه
- ادغام بیوقفه با سایر سیستمهای تولید هوشمند برای بهبود خودکارسازی جریان کار و تصمیمگیری مبتنی بر داده
۶. تعویضکنندههای خودکار ابزار (ATC)

تعویضکنندههای خودکار ابزار (ATC) از ویژگیهای بارز فناوری نوآورانه پرس برک آمادا هستند. این سیستمها امکان موارد زیر را فراهم میکنند:
- تعویض سریع و دقیق ابزار بدون دخالت دستی
- کاهش چشمگیر زمانهای راهاندازی
- افزایش بهرهوری
سیستم ATC بهویژه برای محیطهای تولید با تنوع بالا و حجم کم که نیاز به تعویض مکرر ابزار دارند، بسیار مفید است. مدلهایی مانند سری HD ATC و HG ATC به تعویضکنندههای خودکار ابزار مجهز هستند که به تولیدکنندگان امکان میدهد به سرعت و با کارایی بین عملیات خمکاری مختلف جابهجا شوند.
۷. راهکارهای نرمافزاری پیشرفته
راهکارهای نرمافزاری پیشرفته آمادا، مانند Dr. ABE Bend، قابلیتهای پرس برکهای آنها را بیش از پیش ارتقا میدهند. Dr. ABE Bend برنامهنویسی عملیات خمکاری را خودکار کرده و موارد زیر را فراهم میکند:
- راهکارهای کارآمد خمکاری
- حذف خمهای آزمایشی
- کیفیت خم دقیق و یکنواخت
- کاهش ضایعات مواد
- بهبود بهرهوری کلی
با ادغام راهکارهای نرمافزاری پیشرفته با مدلهای دستگاه خمکاری ورق خود، شرکت آمادا به تولیدکنندگان این امکان را میدهد تا در عملیات شکلدهی فلزات خود به سطوح بالاتری از دقت و کارایی دست یابند.
۸. یکپارچهسازی رباتیک
دستگاههای خمکننده ورق آمادا میتوانند با سیستمهای رباتیک برای جابجایی خودکار مواد ادغام شوند، که موجب کاهش دخالت دستی و افزایش سرعت خروجی میگردد. ادغام رباتیک این قابلیتها را فراهم میکند:
- دورههای تولید پیوسته
- افزایش بهرهوری و یکنواختی در عملیات خمکاری
این فناوری بهویژه برای محیطهای تولید در مقیاس بزرگ مفید است، جایی که حجم بالایی از قطعات باید با کمترین تغییر تولید شوند. بهعنوان مثال، سری HG-RM دارای قابلیت ادغام رباتیک است که آن را برای صنایعی مانند خودروسازی و هوافضا ایدهآل میسازد.
۹. فناوری سروو-الکتریک
فناوری سروو-الکتریک یکی دیگر از نوآوریهایی است که دستگاههای خمکننده ورق آمادا را متمایز میسازد. این فناوری از سرووهای الکتریکی بهجای سیستمهای هیدرولیکی استفاده میکند و مزایای متعددی دارد:
- کاهش مصرف انرژی
- هزینههای پایینتر بهرهبرداری
- ارتقای پایداری زیستمحیطی
برای مثال، فناوری سروو-الکتریک آمادا میتواند مصرف انرژی را در مقایسه با سیستمهای سنتی تا ۵۰٪ کاهش دهد. پرس برکهای سروو-الکتریک، مانند سری EGB-ATCe، دقت و عملکرد بالایی را ارائه میدهند و در عین حال ردپای اکولوژیکی خود را به حداقل میرسانند. این ویژگی آنها را به انتخابی عالی برای تولیدکنندگانی تبدیل میکند که به دنبال راهکارهای سازگار با محیط زیست بدون کاهش کیفیت هستند.
VI. راهنمای گامبهگام عیبیابی دستگاه خمکننده ورق آمادا
۱. شناسایی مشکل
- رفتار دستگاه را مشاهده کنید:
- به هرگونه صدای غیرمعمول، لرزش یا حرکت توجه کنید.
- پنل کنترل را برای کدهای خطا یا پیامهای هشدار بررسی کنید.
- هرگونه بینظمی در عملکرد دستگاه را ثبت کنید.
- جمعآوری اطلاعات اولیه:
- با اپراتور دستگاه صحبت کنید تا سابقهای از مشکل جمعآوری شود. این کار به درک هرگونه مشکل تکرارشونده کمک میکند.
- گزارشهای نگهداری و عملکرد دستگاه را بررسی کنید.
- آیا اخیراً تغییرات یا فعالیتهای تعمیر و نگهداری انجام شده که ممکن است بر عملکرد دستگاه تأثیر گذاشته باشد؟
۲. بررسی عملکردهای پایه
- منبع تغذیه:
- اطمینان حاصل کنید که پرس برک به یک منبع برق پایدار متصل است.
- بررسی کنید که فیوزها نسوخته یا کلیدهای مدار قطع نشده باشند.
- تأیید کنید که توقفهای اضطراری غیرفعال شدهاند.
- سیستم هیدرولیک:
- سطوح روغن هیدرولیک را بررسی کرده و در صورت لزوم پر کنید.
- به دنبال نشتی قابل مشاهده در شیلنگها، آببندها و اتصالات باشید.
- اطمینان حاصل کنید که پمپ هیدرولیک بهدرستی کار میکند.
- پنل کنترل:
- تمام دکمهها، کلیدها و صفحات لمسی را از نظر پاسخدهی آزمایش کنید.
- تأیید کنید که پنل کنترل عاری از گرد و غبار و زباله باشد.
با تأیید عملکردهای پایه، اکنون میتوانیم عمیقتر به اجزای الکتریکی بپردازیم تا مطمئن شویم در شرایط بهینه هستند.
۳. بازرسی اجزای الکتریکی
- سیمکشی و اتصالات:
- بررسی کنید که سیمها شل یا آسیبدیده نباشند.
- اتصالات و ترمینالها را از نظر خوردگی یا فرسودگی بررسی کنید.
- هر اتصال شل را محکم کنید.
- بردهای مدار و رلهها:
- بررسی بردهای مدار برای نشانههای سوختگی یا آسیب.
- آزمایش رلهها برای عملکرد صحیح و تعویض رلههای معیوب.
- حسگرها و کلیدها:
- اطمینان حاصل کنید که همه حسگرها تمیز و بهدرستی تنظیم شدهاند.
- آزمایش کلیدهای محدودکننده که دستگاههایی هستند که حضور یا موقعیت یک جسم را تشخیص میدهند و تعویض هر کدام که دچار خرابی شدهاند.
هنگامی که قطعات الکتریکی تأیید شدند، ضروری است که توجه خود را به سیستم هیدرولیک معطوف کنیم که نقشی حیاتی در عملکرد پرس برک ایفا میکند.
۴. بررسی سیستم هیدرولیک
- کیفیت و سطح سیال:
- بررسی سیال هیدرولیک از نظر آلودگی یا تخریب. در صورت تغییر رنگ یا وجود ذرات، سیال را تعویض کنید.
- حفظ سطح صحیح سیال برای عملکرد بهینه ضروری است.
- تنظیمات فشار:
- تأیید کنید که تنظیمات فشار هیدرولیک با مشخصات دستگاه مطابقت دارد.
- در صورت بالا یا پایین بودن فشار، آن را تنظیم کنید.
- پمپ و موتور:
- به صداهای غیرعادی از پمپ یا موتور هیدرولیک گوش دهید.
- اطمینان حاصل کنید که پمپ و موتور بهطور محکم نصب شده و بهصورت روان کار میکنند.
۵. همترازی و بازرسی ابزار
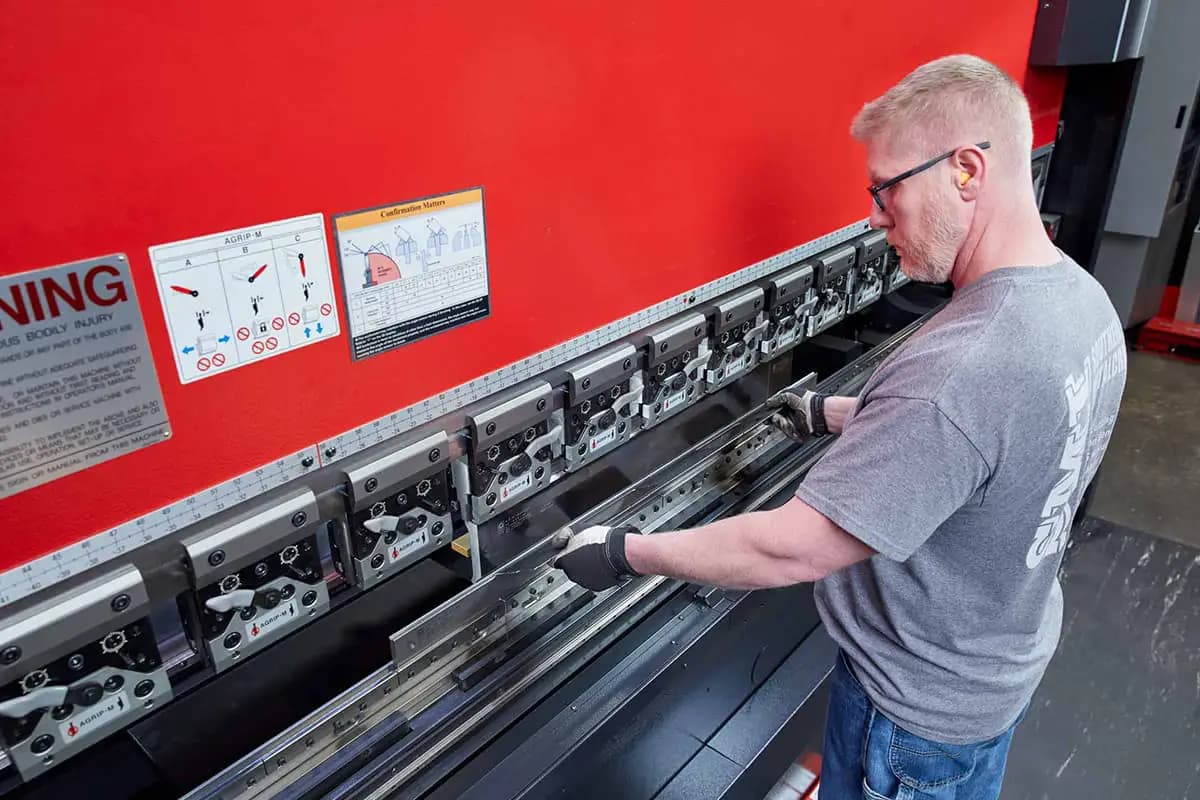
- راهاندازی ابزار:
- اطمینان حاصل کنید که مجموعه پانچ و ماتریس بهدرستی همتراز شدهاند.
- از ساعت اندازهگیری برای بررسی همترازی استفاده کرده و تنظیمات لازم را انجام دهید.
- شرایط ابزار:
- ابزار را از نظر سایش یا آسیب بررسی کنید.
- برای حفظ دقت خمکاری، هر ابزار فرسوده یا آسیبدیده را تعویض کنید.
- سازگاری ابزار:
- اطمینان حاصل کنید که ابزار با مادهای که قرار است خم شود سازگار است.
- از پانچ و قالب مناسب برای ضخامت و نوع ماده استفاده کنید.
6. مشاوره با دفترچه راهنما
- تفسیر کد خطا:
- برای توضیح کدهای خطا به دفترچه راهنمای پرس برک آمادا مراجعه کنید.
- مراحل عیبیابی پیشنهادی را برای هر کد خطا دنبال کنید.
- کدهای خطای رایج و معانی آنها:
- کدهای خطای رایج و معانی آنها را فهرست کنید.
- مراحل عیبیابی مشخص برای هر کد خطا را ارائه دهید.
- روشهای نگهداری:
- دفترچه راهنما را برای روشها و فواصل زمانی مشخص نگهداری مرور کنید.
- اطمینان حاصل کنید که تمام فعالیتهای نگهداری طبق توصیه انجام شوند.
7. عیبیابی پیشرفته
- دسترسی به گذرواژههای نگهداری:
- برای دریافت گذرواژههای نگهداری با پشتیبانی فنی آمادا تماس بگیرید.
- اطمینان حاصل کنید که فقط افراد مجاز از این گذرواژهها برای عیبیابی استفاده کنند.
- اجرای آزمایشهای تشخیصی:
- از عملکردهای عیبیابی دستگاه برای شناسایی خطاها استفاده کنید.
- دادههای تشخیصی را ثبت و تحلیل کنید تا علت مشکل مشخص شود.
- بهروزرسانیهای نرمافزاری:
- برای بهروزرسانیهای نرمافزاری موجود برای سیستم کنترل بررسی کنید.
- بهروزرسانیها را نصب کنید تا عملکرد بهبود یافته و مشکلات شناختهشده برطرف شوند.
۸. اجرای راهحلها
- تعویض قطعات معیوب:
- هرگونه قطعه معیوب شناساییشده، مانند حسگرها، رلهها یا قطعات هیدرولیک را تعویض کنید.
- از سازگار بودن قطعات جایگزین با مدل دستگاه اطمینان حاصل کنید.
- تنظیم مقادیر:
- فشار هیدرولیک، همترازی و سایر تنظیمات را در صورت نیاز دقیق کنید.
- تنظیمات را با خمهای آزمایشی بررسی کنید تا از دقت آنها مطمئن شوید.
- آزمایش دستگاه:
- دستگاه خمپرسی را از یک چرخه کامل خمکاری عبور دهید.
- عملکرد دستگاه را زیر نظر داشته باشید و هرگونه مشکل باقیمانده را بررسی کنید.
۹. تأیید راهحل
- اجرای آزمایشهای نهایی:
- چندین خم آزمایشی انجام دهید تا مطمئن شوید مشکل بهطور کامل برطرف شده است.
- دقت و یکنواختی خمها را تأیید کنید.
- پایش عملکرد:
- ماشین را در حین کارکرد عادی برای هرگونه نشانهای از مشکلات تکرارشونده مشاهده کنید.
- نتایج و تنظیمات انجامشده را برای مراجعات آینده ثبت کنید.
- مستندسازی فرآیند:
- تمام مراحل انجامشده برای عیبیابی و رفع مشکل را مستند کنید.
- جزئیات مشکل، عیبیابیها، راهحلها و نتایج نهایی را شامل کنید.
هفتم. مشکلات رایج در پرس برکهای آمادا
۱. مشکلات سیستم هیدرولیک

سیستمهای هیدرولیک بخشهای حیاتی بسیاری از پرس برکهای آمادا هستند. مشکلات رایج هیدرولیک شامل موارد زیر است:
- نشتیها: نشتی در روغن هیدرولیک در شیلنگها، آببندها یا اتصالات میتواند باعث افت فشار و کاهش نیروی خمکاری شود. نشانههای نشتی شامل وجود روغن قابل مشاهده روی دستگاه، کاهش عملکرد و صداهای غیرعادی است. این اجزا را به طور منظم بررسی کرده و هر قطعه فرسوده یا آسیبدیده را تعویض کنید. از روغنهای هیدرولیک توصیهشده مانند ISO VG 32 یا VG 46 برای اطمینان از عملکرد بهینه استفاده کنید.
- افت فشار: فشار هیدرولیک ناپایدار میتواند باعث خمهای نامتوازن شود. پمپ هیدرولیک و تنظیمات فشار را بررسی کنید و اطمینان حاصل کنید که با مشخصات دستگاه مطابقت دارند. برای مثال، افت ناگهانی نیروی خمکاری میتواند نشاندهنده خرابی پمپ باشد.
- داغ شدن بیش از حد: گرمای بیش از حد میتواند باعث تخریب روغن هیدرولیک و قطعات شود. اطمینان حاصل کنید که سیستمهای خنککننده مناسب وجود دارد و سطح روغن حفظ میشود. داغ شدن بیش از حد در صورت عدم رسیدگی سریع میتواند منجر به آسیب جدیتر شود.
۲. مشکلات الکتریکی
مشکلات الکتریکی میتوانند عملکرد عادی پرس برکهای آمادا را مختل کنند. مشکلات کلیدی شامل موارد زیر است:
- رفتار نامنظم: سیمکشی شل یا آسیبدیده، رلههای معیوب یا فیوزهای سوخته میتوانند باعث رفتار نامنظم شوند. اتصالات الکتریکی را به طور منظم بررسی کرده و هر قطعه معیوب را تعویض کنید. برای مثال، اگر دستگاه ناگهان متوقف شود یا به شکل غیرقابل پیشبینی عمل کند، سیمکشی و رلهها را بررسی کنید.
- خرابیهای پنل کنترل: اگر پنل کنترل واکنشی نشان نمیدهد یا کدهای خطا نمایش میدهد، بهروزرسانی نرمافزار یا مشکلات سختافزاری را بررسی کنید. کدهای خطای رایج ممکن است شامل E01 (اضافهبار موتور) یا E02 (خرابی حسگر) باشند. برای مراحل خاص عیبیابی به دفترچه راهنما مراجعه کرده و کالیبراسیونهای لازم را انجام دهید تا عملکرد عادی بازیابی شود.
- قطع و وصل منبع تغذیه: برای جلوگیری از خاموشیهای ناگهانی، از پایداری منبع تغذیه اطمینان حاصل کنید. فیوزها و خطوط برق را از نظر وجود هرگونه نقص بررسی کنید. منبع تغذیه پایدار برای عملکرد یکنواخت دستگاه ضروری است.
۳. همترازی و فرسودگی ابزار
همترازی صحیح ابزار برای عملیات خمکاری دقیق بسیار مهم است. مشکلات رایج شامل موارد زیر است:
- عدم همترازی: عدم همترازی پانچ و قالب میتواند منجر به خمهای نادقیق شود. بهطور منظم همترازی ابزار را با استفاده از ابزارهای اندازهگیری دقیق بررسی و تنظیم کنید. عدم همترازی میتواند باعث توزیع نامساوی فشار و در نتیجه خمهای بیکیفیت شود.
- سایش و فرسودگی: ابزار فرسوده میتواند باعث خمهای ناسازگار و آسیب به مواد شود. ابزار را بهطور منظم بررسی کرده و قطعات فرسوده را برای حفظ دقت خمکاری تعویض کنید. ابزارهای رایج شامل قالبهای V و پانچهای گردنغاز هستند که هر یک مزایا و معایب خاصی در زمینه سایش و فرسودگی دارند.
پرس برک CNC شرکت ADH مجهز به یک سیستم تنظیم هوشمند است که میتواند خطاهای تراز را بهطور خودکار شناسایی و اصلاح کند و بار کاری اپراتور را کاهش دهد. در همین حال، جنس بادوام قالب، عمر مفید را افزایش داده و دفعات تعویض را کاهش میدهد.
۴. نادقتی گیج پشتی
گیج پشتی ورق فلزی را برای خمکاری در موقعیت قرار میدهد و نادقتی آن میتواند منجر به خطا شود. برای رفع این مشکلات:
- کالیبراسیون: بهطور منظم گیج پشتی را کالیبره کنید تا از موقعیتیابی دقیق اطمینان حاصل شود. از ساعت اندازهگیری یا ابزار همترازی لیزری برای کالیبراسیون دقیق استفاده کنید.
- بررسی حسگرها: حسگرها و قطعات مکانیکی را از نظر سایش یا آسیب بررسی کرده و در صورت نیاز تعویض کنید. حسگرهای معیوب میتوانند منجر به خطا در موقعیتیابی شوند.
راهنمای گامبهگام کالیبراسیون گیج پشتی
- دستگاه را خاموش کرده و منبع تغذیه را قطع کنید.
- از ساعت اندازهگیری برای اندازهگیری موقعیت فعلی گیج پشتی استفاده کنید.
- پیچهای گیج پشتی را برای همترازی با موقعیت مورد نظر تنظیم کنید.
- منبع تغذیه را وصل کرده و دستگاه را روشن کنید.
- محل قرارگیری گیج پشتی را با استفاده از یک نمونه ماده آزمایش کنید تا از دقت آن اطمینان حاصل شود.
۵. مشکلات انحراف رام
کج شدن رم (Ram tilt) زمانی رخ میدهد که رم پرس برک با میز دستگاه موازی نباشد و منجر به خمهای نامتوازن شود. برای رفع این مشکل:
- برطرف کردن موانع: وجود هرگونه زباله یا مانع روی تخت پرس خم را بررسی و حذف کنید. زبالهها میتوانند باعث توزیع نابرابر فشار شوند.
- تنظیم همراستایی رام: تراز رم را با استفاده از ویژگیهای داخلی دستگاه تنظیم کنید. برای اطلاع از دستورالعملهای خاص به دفترچه راهنما مراجعه کنید. عدم تراز میتواند ناشی از فرسودگی یاتاقانها یا تنظیمات نادرست باشد.
- بازرسی سیلندرهای هیدرولیک: سیلندرهای هیدرولیک را از نظر نشتی یا آسیب بررسی کنید که ممکن است بر حرکت رام تأثیر بگذارد. سیلندرهای معیوب را تعمیر یا جایگزین نمایید.
۶. تغییر شکل و برگشت ارتجاعی ماده
تغییر شکل بیش از حد یا برگشت ارتجاعی ماده ممکن است در اثر پارامترهای خمکاری نادرست ایجاد شود. برای کاهش این موارد:
- تنظیم پارامترها: پارامترهای خمکاری را برای کاهش تمرکز تنش تنظیم کنید. از ابزار مناسب برای نوع ماده استفاده کنید. برای مثال، موادی مانند فولاد ضدزنگ بیشتر مستعد برگشت ارتجاعی هستند.
- انتخاب ماده: استفاده از موادی با خاصیت ارتجاعی کمتر را برای دستیابی به نتایج یکنواختتر در نظر بگیرید. آلومینیوم یا فولاد نرم ممکن است گزینههای بهتری برای برخی کاربردها باشند.
۷. نقصهای سطح و چسبیدن ابزار
نقصهای سطح و چسبیدن ابزار میتواند بر کیفیت خمها تأثیر بگذارد. برای رفع این موارد:
- نگهداری ابزار: به طور منظم ابزار را تمیز و از نظر آسیب بررسی کنید. از لایههای محافظ یا ابزار نرمتر برای جلوگیری از خراش استفاده کنید. نگهداری مناسب میتواند عمر ابزار را افزایش داده و کیفیت خم را بهبود بخشد.
- روانکاری: برای کاهش چسبندگی ابزار و اطمینان از حرکت روان، از روانکاری مناسب استفاده کنید. از روانکنندههایی مانند اسپریهای پایه گرافیت استفاده کرده و آنها را طبق توصیههای سازنده اعمال کنید.
8. نگهداری و بررسیهای منظم
نگهداری منظم برای جلوگیری از بسیاری از مشکلات رایج در دستگاههای خمکاری پرس آ마다 ضروری است. روشهای کلیدی شامل موارد زیر است:
- بررسی مایع هیدرولیک: سطح مناسب مایع را حفظ کرده و در صورت نیاز مایع هیدرولیک را تعویض کنید. بررسیهای منظم مایع میتواند از بروز مشکلات عملکردی جلوگیری کند.
- بازرسیهای الکتریکی: به طور منظم اتصالات و قطعات الکتریکی را برای فرسودگی یا آسیب بررسی کنید. مطمئن شوید همه اتصالات محکم و بدون خوردگی هستند.
- تنظیم و تعویض ابزار: اطمینان حاصل کنید که ابزار به درستی تنظیم شده و قطعات فرسوده برای حفظ دقت خمکاری تعویض شوند. بررسیهای منظم میتواند از توقف پرهزینه دستگاه جلوگیری کند.
- کالیبراسیون: دستگاه را به صورت دورهای کالیبره کنید تا مطمئن شوید تمام اجزا به درستی و با دقت عمل میکنند. کالیبراسیون عملکرد و دقت ثابت را تضمین میکند.
با پرداختن به این مشکلات رایج از طریق عیبیابی کامل و نگهداری منظم، اپراتورها میتوانند عملکرد بهینه و عمر طولانی دستگاه خمکاری پرس آ마다 را تضمین کنند.
9. نحوه دسترسی به رمزهای نگهداری برای دستگاههای خمکاری پرس آ마다
دسترسی به رمزهای نگهداری دستگاههای پرس آ마다 برای انجام تشخیصهای پیشرفته، نگهداری و عیبیابی ضروری است. این رمزها محافظت میشوند تا فقط افراد واجد شرایط بتوانند تنظیمات حساس دستگاه را انجام دهند. برای دسترسی و مدیریت مؤثر این رمزها، مراحل و بهترین روشهای زیر را دنبال کنید.
تماس با پشتیبانی فنی آ마다
- تماس اولیه:
- از طریق وبسایت رسمی، ایمیل یا تلفن با تیم پشتیبانی فنی آمادا (Amada) تماس بگیرید.
- جزئیاتی مانند شماره مدل دستگاه، شماره سریال و هرگونه اطلاعات مربوط به خرید یا گارانتی را ارائه دهید.
- فرایند تأیید:
- برای تأیید هویت و مجوز خود آماده باشید. این فرایند ممکن است شامل ارائه مدرک آموزش، گواهینامه یا مجوز سازمان شما باشد.
- دریافت رمزها:
- پس از تأیید، تیم پشتیبانی آمادا رمزهای عبور تعمیر و نگهداری را در اختیار شما قرار میدهد یا شما را در فرآیند بازنشانی یا دریافت آنها راهنمایی میکند.
مراحل استفاده از رمزهای عبور تعمیر و نگهداری برای پرس برکهای آمادا
پس از تماس با پشتیبانی فنی آمادا، گام بعدی ورود به حالت تعمیر و نگهداری با استفاده از رمز عبور ارائهشده است.
- ورود به حالت تعمیر و نگهداری:
- از طریق پنل کنترل دستگاه به منوی تعمیر و نگهداری دسترسی پیدا کنید.
- رمز عبور ارائهشده را طبق دستورالعمل موجود در دفترچه راهنمای دستگاه وارد کنید.
- انجام وظایف تعمیر و نگهداری:
- از حالت تعمیر و نگهداری برای انجام عیبیابیها و تنظیمات لازم استفاده کنید.
- نمونههایی از وظایف رایج:
- تنظیم فشار هیدرولیک: اطمینان حاصل کنید که سیستم هیدرولیک در محدوده مشخصشده کار میکند.
- کالیبراسیون سنسورها: سنسورها را برای عملیات خمکاری دقیق تراز کنید.
- خروج از حالت تعمیر و نگهداری:
- بهطور صحیح از حالت تعمیر و نگهداری خارج شوید تا دستگاه به حالت عادی بازگردد.
- قبل از شروع مجدد تولید، همه تنظیمات و تغییرات را بررسی کنید.
بهترین روشها برای مدیریت رمزهای عبور تعمیر و نگهداری
با ایمنسازی دسترسی به رمزهای عبور تعمیر و نگهداری، پیروی از بهترین روشها برای مدیریت مؤثر آنها اهمیت دارد.
- محدود کردن دسترسی:
- دسترسی به رمزهای عبور تعمیر و نگهداری را فقط به افراد مجاز محدود کنید.
- رمزهای عبور را بهصورت ایمن ذخیره کنید، مانند استفاده از یک مدیر رمز عبور یا مکانی امن و قفلشده.
- بهروزرسانیهای منظم:
- بهطور دورهای رمزهای عبور نگهداری را برای افزایش امنیت بهروزرسانی کنید.
- توصیههای آماادا یا سیاستهای امنیتی سازمان خود را برای بهروزرسانی رمز عبور دنبال کنید.
- آموزش و گواهینامه:
- اطمینان حاصل کنید که تمام پرسنل مجاز برای دسترسی به رمزهای عبور نگهداری، بهطور مناسب آموزش دیده و گواهینامه دریافت کردهاند.
- جلسات آموزشی منظم میتواند کارکنان را در جریان آخرین روشهای نگهداری و شیوههای امنیتی قرار دهد.
- مستندسازی:
- سوابق دقیق تمام فعالیتهای نگهداری، از جمله استفاده از رمزهای عبور نگهداری را حفظ کنید.
- هرگونه تغییر انجامشده در طول نگهداری را مستند کنید تا سابقهای شفاف برای مراجعات آینده فراهم شود.
عیبیابی مشکلات رمز عبور
- فراموشی رمز عبور:
- اگر رمزهای عبور فراموش یا گم شدند، برای کمک در بازنشانی یا بازیابی آنها با پشتیبانی فنی آماادا تماس بگیرید. برای فرآیند تأیید آماده باشید.
- عدم دسترسی:
- اگر با وجود داشتن رمز عبور صحیح با مشکل دسترسی مواجه شدید، اطمینان حاصل کنید که رویه صحیح را طبق دستورالعمل موجود در دفترچه راهنمای دستگاه دنبال میکنید.
- بهروزرسانیها یا وصلههای نرمافزاری را بررسی کنید که ممکن است مشکلات دسترسی را برطرف کنند.
- تلاشهای دسترسی غیرمجاز:
- برای هرگونه تلاش غیرمجاز برای دسترسی به حالت نگهداری نظارت کنید.
- اقدامات امنیتی مانند ممیزی و هشدارها را برای شناسایی و جلوگیری از دسترسی غیرمجاز اجرا کنید.
با پیروی از این مراحل و بهترین شیوهها، اپراتورها میتوانند بهطور ایمن به رمزهای عبور نگهداری دستگاه خمکن پرس آماادا دسترسی پیدا کرده و آنها را مدیریت کنند، و اطمینان حاصل کنند که وظایف تشخیص پیشرفته و نگهداری بهطور ایمن و مؤثر انجام میشوند.
هشتم. عوامل قابل توجه هنگام خرید دستگاه خمکن پرس آماادا

هنگام خرید یک دستگاه خمکن پرس برک آماادا، باید چندین عامل حیاتی را بررسی کنید تا مطمئن شوید دستگاه نیازهای تولیدی شما را برآورده میکند:
۱. نیروی خمکاری و ظرفیت
- تعیین نیازهای شما: ضخامت و نوع موادی را که قصد خم کردن آنها را دارید ارزیابی کنید. پرس برکهای آماادا در ظرفیتهای مختلف، از ۵۰ تا ۴۰۰ تن عرضه میشوند. مطمئن شوید دستگاهی که انتخاب میکنید توانایی کار با مواد مورد نظر شما را دارد.
- نیازهای آینده: پروژههای احتمالی آینده را که ممکن است به ظرفیت بالاتری نیاز داشته باشند در نظر بگیرید تا از نیاز به ارتقاء زودهنگام دستگاه جلوگیری شود. علاوه بر ظرفیت، طول موادی که با آنها کار خواهید کرد نیز به همان اندازه اهمیت دارد.
۲. طول خمکاری
- ابعاد مواد: طول خمکاری پرس برک را با حداکثر عرض موادی که قصد کار با آنها را دارید مطابقت دهید. آماادا مدلهایی با طول خمکاری تا ۴ متر ارائه میدهد.
- محدودیتهای فضای کاری: مطمئن شوید دستگاه در فضای کاری موجود شما جا میگیرد و امکان جریان کاری کارآمد را فراهم میکند.
۳. سیستمهای کنترل و اتوماسیون
- قابلیتهای CNC: پیچیدگی سیستمهای کنترل را ارزیابی کنید. کنترلرهای پیشرفته CNC، مانند AMNC 3i، رابطهای کاربرپسندی ارائه میدهند. آنها همچنین دقت را افزایش میدهند. برای مثال، رابط صفحه لمسی AMNC 3i به اپراتورها اجازه میدهد تا تنظیمات را به سرعت تغییر دهند که منجر به خمکاریهای دقیقتر و یکنواختتر، کاهش ضایعات و افزایش بهرهوری میشود.
- ویژگیهای اتوماسیون: مدلهایی با تعویضکننده ابزار خودکار (ATC) و ادغام رباتیک را برای محیطهای تولید با تنوع بالا و حجم پایین در نظر بگیرید. ATCها میتوانند با تعویض خودکار ابزارها، زمان راهاندازی را به طور قابل توجهی کاهش داده و بهرهوری را افزایش دهند.
- برای کسبوکارهای مقرونبهصرفه، دستگاه خمکاری CNC از شرکت ADH Machine Tool راهکارهای اتوماسیون مشابهی ارائه میدهد. رابط کاربری آسان و سیستم تنظیم هوشمند آن به اپراتورها اجازه میدهد سریع شروع به کار کنند و بهرهوری تولید را به طور چشمگیری افزایش دهند.
۴. بهرهوری انرژی
- هزینههای عملیاتی: مدلهای کممصرف مانند سری ENSIS آماادا با فناوری سروو الکتریک میتوانند هزینههای عملیاتی را به طور قابل توجهی کاهش دهند. به عنوان مثال، مدل ENSIS 3015 AJ نشان داده است که مصرف انرژی را تا 50٪ نسبت به مدلهای هیدرولیک سنتی کاهش میدهد.
- تأثیرات زیستمحیطی: مدلهایی را انتخاب کنید که با اهداف پایداری شما همسو باشند و مصرف انرژی و اثرات زیستمحیطی را کاهش دهند.
5. بودجه و گزینههای تأمین مالی
- سرمایهگذاری اولیه: هزینه اولیه دستگاه را در نظر بگیرید، شامل هزینههای نصب و آموزش.
- برنامههای تأمین مالی: گزینههای تأمین مالی و طرحهای اجاره را بررسی کنید که میتوانند خرید را قابل مدیریتتر کنند. آماادا اغلب راهحلهای تأمین مالی متناسب با نیازهای مختلف کسبوکار ارائه میدهد.
6. ترمزهای پرس آماادا نو در مقابل دست دوم
ترمزهای پرس نو
- جدیدترین فناوری: دستگاههای جدید با آخرین پیشرفتهای فناوری عرضه میشوند و دقت، کارایی و اتوماسیون بهبود یافتهای ارائه میدهند.
- گارانتی و پشتیبانی: خریدهای جدید معمولاً شامل گارانتیهای سازنده و پشتیبانی کامل مشتری هستند که آرامش خاطر را تضمین میکنند.
- سفارشیسازی: دستگاههای جدید اغلب میتوانند برای برآورده کردن نیازهای خاص تولید سفارشی شوند و انعطافپذیری در ابزار و ویژگیها فراهم کنند.
ترمزهای پرس دست دوم
- صرفهجویی در هزینه: دستگاههای دست دوم معمولاً مقرون به صرفهتر هستند و گزینه مناسبی برای کسبوکارهایی با محدودیت بودجه محسوب میشوند.
- دسترسی فوری: دستگاههای دست دوم اغلب سریعتر از دستگاههای نو خریداری و نصب میشوند و زمان توقف را کاهش میدهند.
- بازرسی و گواهینامه: با این حال، ضروری است که اطمینان حاصل شود ترمز پرس دست دوم به طور کامل توسط یک فروشنده معتبر بازرسی و گواهی شده است. به دنبال هرگونه نشانهای از فرسودگی باشید و مطمئن شوید همه اجزا در شرایط کاری مناسب هستند تا از مشکلات تعمیر و نگهداری آینده جلوگیری شود.
برای کسبوکارهایی با بودجه محدود، خرید تجهیزات نو از شرکت ADH Machine Tool میتواند انتخابی هوشمندانه باشد. محصولات جدید ADH نه تنها مقرونبهصرفهتر هستند، بلکه با پشتیبانی جامع پس از فروش و خدمات سفارشی ارائه میشوند که به مشتریان کمک میکند از خطرات احتمالی ماشینآلات دستدوم اجتناب کنند.
7. درک قیمتگذاری و گزینههای تأمین مالی
عوامل قیمتگذاری
- مدل و مشخصات: قیمتها بر اساس مدل، ظرفیت و ویژگیهای اضافی متفاوت هستند. مدلهای پیشرفتهتر با قابلیتهای بالاتر در اتوماسیون و دقت، قیمتهای بالاتری دارند.
- وضعیت (نو در برابر کارکرده): ماشینهای نو قیمت بالاتری نسبت به ماشینهای کارکرده دارند، اما ویژگیهای پیشرفتهتر و گارانتی ارائه میدهند.
گزینههای تأمین مالی
- طرحهای اجارهای: اجاره به کسبوکارها اجازه میدهد بدون سرمایهگذاری اولیه سنگین از دستگاه استفاده کنند. قراردادهای اجاره میتوانند با شرایط منعطف برای تطبیق با وضعیت مالی شما تنظیم شوند.
- طرحهای اقساطی: بسیاری از فروشندگان طرحهای اقساطی ارائه میدهند که هزینه را در دورهای زمانی تقسیم کرده و خرید را مقرون به صرفهتر میکند.
- تأمین مالی توسط تولیدکننده: شرکت Amada اغلب مستقیماً گزینههای تأمین مالی ارائه میدهد که میتواند شامل نرخهای بهره رقابتی و برنامههای پرداخت انعطافپذیر باشد.
۸. محل خرید ترمز پرسهای Amada
خرید از طریق شبکه نمایندگیها و توزیعکنندگان مجاز آمادا تضمین میکند که محصولات اصلی و پشتیبانی قابلاطمینانی دریافت میکنید. این نمایندگیها خدمات متنوعی از جمله نصب، آموزش و نگهداری ارائه میدهند.
- Amada America, Inc.
- منطقه: آمریکای شمالی
- خدمات: مجموعهای جامع از ترمز پرسها، نصب، آموزش و نگهداری.
- تماس: برای اطلاعات دقیق و تماس با نمایندگان محلی به وبسایت Amada America مراجعه کنید.
- آمادا اروپا
- منطقه: اروپا
- خدمات: کاتالوگ گسترده، ویژگیهای پیشرفته اتوماسیون، پشتیبانی محلی.
- تماس: برای جزئیات محصولات و اطلاعات نمایندگی به وبسایت آمادا اروپا مراجعه کنید.
- آمادا آسیا
- منطقه: آسیا (ژاپن، چین و غیره)
- خدمات: جدیدترین فناوری، پشتیبانی قوی پس از فروش.
- تماس: برای فهرست نمایندگیها و جزئیات تماس به وبسایت آمادا آسیا مراجعه کنید.
مدلهای محبوب و ویژگیهای کلیدی
- آمادا HG-2204
- تناژ: ۲۲۰ تن
- ویژگیها: درایو هیبریدی سروو/هیدرولیک با سرعت بالا، اتوماسیون پیشرفته برای خمکاری دقیق.
- آمادا EG-6013
- تناژ: ۶۰ تن
- ویژگیها: مناسب برای قطعات کوچک، سیستم درایو الکتریکی، خمکاری با سرعت بالا.
- آمادا HFE-220-4S
- تناژ: ۲۲۰ تن
- ویژگیها: رابط کاربری آسان، درایو سروو کممصرف، دقت بالا.
بازارهای آنلاین و وبسایتهای ماشینآلات
بازارهای آنلاین و وبسایتهای ماشینآلات منابع عالی برای یافتن ترمزهای پرس آمادا نو و دست دوم هستند. این پلتفرمها اغلب فهرستهای دقیق با مشخصات، قیمتها و اطلاعات فروشنده ارائه میدهند.
P = \frac{1.42 \times \sigma_s \times t^2 \times L}{1000 \times V}
- MachineSales.com
- پیشنهادات: طیف گستردهای از ترمزهای پرس آماادا نو و دست دوم.
- ویژگیها: جستجو بر اساس تناژ، موقعیت مکانی و قیمت.
- Machinio
- پیشنهادات: انواع ترمزهای پرس آماادا دست دوم.
- ویژگیها: مشخصات دقیق و اطلاعات فروشنده.
- MachineTools.com
- پیشنهادات: ترمزهای پرس آماادا نو و دست دوم.
- ویژگیها: جزئیات جامع در مورد وضعیت و محل قرارگیری هر دستگاه.
نمایشگاهها و رویدادهای تجاری
حضور در نمایشگاهها و رویدادهای تجاری این امکان را میدهد که ترمزهای پرس آماادا را در حال کار ببینید و مستقیماً با نمایندگان شرکت صحبت کنید.
- FABTECH
- منطقه: آمریکای شمالی
- ویژگیها: نمایشهای زنده، تعامل مستقیم با نمایندگان آماادا.
- EuroBLECH
- منطقه: آلمان
- ویژگیها: نمایشگاه تجاری پیشرو در صنعت کار با ورق فلزی، ارائه جدیدترین مدلها.
- IMTS (نمایشگاه بینالمللی فناوری تولید)
- منطقه: شیکاگو، ایالات متحده آمریکا
- ویژگیها: دامنه گستردهای از فناوریهای تولید، شامل پرس برکهای آمایدا.
مستقیماً از آمایدا
خرید مستقیم از آمایدا تضمین میکند که جدیدترین مدلها را با گارانتی کامل و پشتیبانی دریافت کنید.
- وبسایت آمایدا
- پیشنهادات: اطلاعات دقیق درباره تمام مدلهای پرس برک، گزینههای سفارشیسازی.
- تماس: استفاده از فرمهای تماس و جزئیات دفاتر منطقهای برای پرسوجو و خرید.
- نمایندگان فروش آمایدا
- مزایا: مشاورههای شخصیسازیشده، پیشنهاد قیمت متناسب، گزینههای تأمین مالی.
نمایندگیهای محلی ماشینآلات و حراجیها
فروشندگان محلی ماشینآلات و مزایدههای صنعتی میتوانند منابع ارزشمندی برای خرید پرس برکهای آمادا باشند، بهویژه اگر به دنبال تجهیزات کارکرده هستید.
- نمایندگیهای محلی
- مزایا: بازرسی فیزیکی ماشینآلات، مذاکرات مستقیم.
- حراجهای صنعتی
- مزایا: قیمتهای رقابتی برای پرس برکهای دست دوم.
- وبسایتها: BidSpotter، AuctionZip برای حراجهای پیشرو.
علاوه بر شبکه نمایندگیهای مجاز آمادا، شرکت ADH Machine Tool نیز یک شبکه فروش و خدمات جهانی مستحکم ایجاد کرده است. مشتریان میتوانند از طریق وبسایت رسمی یا نمایندگیهای مجاز ما، اطلاعات دقیق محصول را دریافت کرده و از خدمات جامع نصب و پشتیبانی فنی بهرهمند شوند.
Ⅸ. نتیجهگیری
وقتی در یک دستگاه الکتریکی پیشرفته سرمایهگذاری میکنید ترمز پرس, ، اولین چیزی که ممکن است متوجه شوید، عدد کمتر در قبض برق شماست. اما در آیندهای نهچندان دور، یک برچسب تأییدیه از یک مرجع معتبر — که کسبوکار شما را به عنوان یک “تولیدکننده کمکربن” یا “کارخانه سبز” معرفی میکند — میتواند به قدرتمندترین و ضروریترین ابزار شما برای عبور از موانع تجاری و دریافت سفارش از مشتریان برتر جهانی که بالاترین استانداردهای زیستمحیطی را در زنجیره تأمین خود مطالبه میکنند، تبدیل شود. برای بررسی اینکه چگونه فناوری ما میتواند کسبوکار شما را برای این آینده سبز آماده کند، جزئیات ما را دانلود کنید بروشورهای ما یا با ما تماس بگیرید امروز با یک کارشناس صحبت کنید.