01
جنس و ورق خام
گرید مواد، محدوده ضخامت، سطح/پرداخت، اندازه ورق خام و وزن قطعه را ارائه دهید.

زبانی یافت نشد. نام یا کد زبان دیگری را امتحان کنید.
خمکاری پنل | سری PB-M
جابجایی قطعه کار توسط بازوی پرس و ابزاربندی قطعهبندیشده با تغییر دستی برای خمکاری پنل سروو-الکتریک.
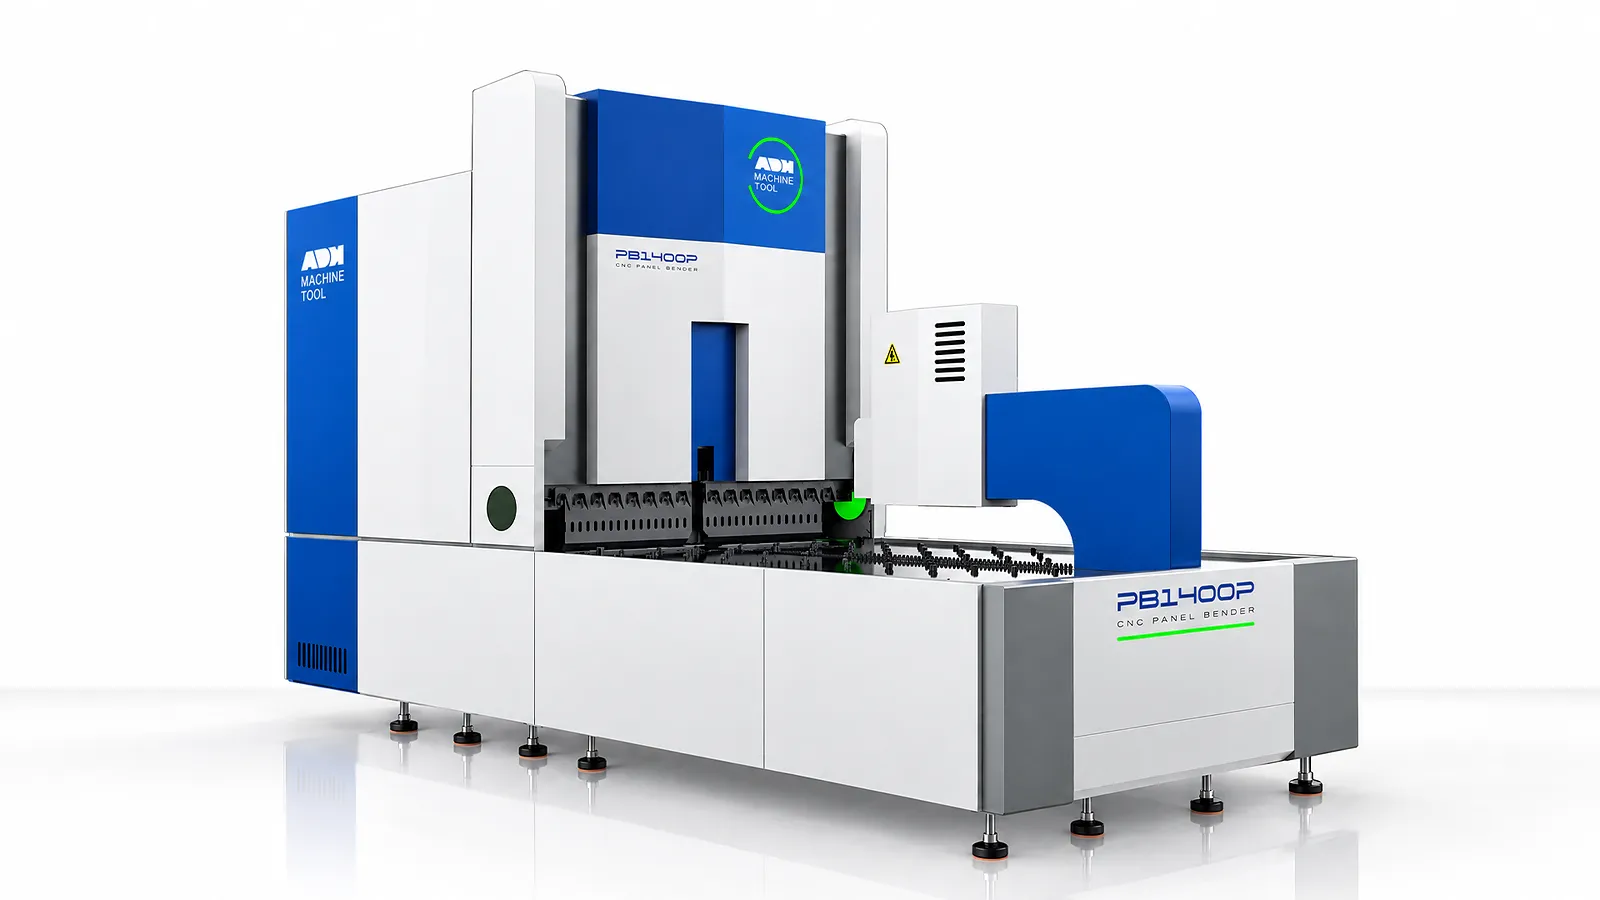
مشخصات فنی
واریانتهای نه M، ۳۰۰ میلیمتری ارتفاع و PB-MH را بر اساس مدل مقایسه کنید. مقادیر علامتگذاریشده با ≈ تقریبی هستند؛ محدودیتهای علامتگذاریشده با ستاره برای مواد، ابزارآلات و هندسه قطعه نیاز به تأیید دارند. مقادیر مورب و وزن PB-MH2100 مقادیر مرجعی هستند که باید برای پیکربندی انتخابی تأیید شوند.
| مدل | حداکثر ضخامت · فولاد ضد زنگ 304 | حداکثر ضخامت · فولاد نورد سرد | حداکثر ضخامت · آلومینیوم | سریعترین زمان خمکاری* | حداکثر عرض خمکاری | ارتفاع خمکاری | ولتاژ نامی | توان کل | نویز* | حداقل ضخامت مواد* | حداقل اندازه داخلی چهار طرفه* | حداقل اندازه داخلی دو طرفه* | حداکثر اندازه خمکاری* | قطر | وزن | محورها | طول | عرض | ارتفاع |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| واحد | میلیمتر | میلیمتر | میلیمتر | ثانیه/خم | میلیمتر | میلیمتر | V | کیلووات | دسیبل | میلیمتر | میلیمتر | میلیمتر | میلیمتر | میلیمتر | t | تعداد | میلیمتر | میلیمتر | میلیمتر |
| PB-M1600 | 1.5 | 2 | 3 | 0.2 | 1600 | 200 | 380 | ≈38 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈1600×1200 | 2340 | ≈12 | 15 | 4780 | 2150 | 2900 |
| PB-M2100 | 1.5 | 2 | 3 | 0.2 | 2190 | 200 | 380 | ≈76 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈۲۱۹۰×۱۲۰۰ | 2854 | ≈21 | 15 | 5650 | 2750 | 3200 |
| PB-M2600 | 1.5 | 2 | 3 | 0.2 | 2610 | 200 | 380 | ≈108 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈۲۶۱۰×۱۲۰۰ | 3240 | ≈24 | 15 | 6100 | 3250 | 3300 |
| PB-M3200 | 1.5 | 2 | 3 | 0.2 | 3200 | 200 | 380 | ≈154 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈3200×1200 | 3794 | ≈28 | 17 | 6900 | 4100 | 3500 |
| PB-M4200 | 1.5 | 2 | 2.5 | 0.2 | 4200 | 200 | 380 | ≈182 | ≈50 | ≈0.35 | ≈۲۸۰×۲۲۰ | ≈220 | ≈4200×1200 | 4752 | ≈36 | 19 | 8000 | 5100 | 3600 |
| PB-M2100-300 | 1 | 1.5 | 2 | 0.2 | 2100 | 300 | 380 | ≈76 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈2100×1200 | 3036 | ≈21 | 15 | 5800 | 2600 | 3500 |
| PB-M2600-300 | 1 | 1.5 | 2 | 0.2 | 2600 | 300 | 380 | ≈108 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈2600×1200 | 3426 | ≈25 | 15 | 6300 | 3150 | 3550 |
| PB-MH2600 | 1 | 1.5 | 2 | 0.2 | 2600 | 200 | 380 | ≈66 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈۲۶۰۰×۱۴۰۰ | 3240 | ≈21 | 15 | 5650 | 3150 | 3200 |
| PB-MH2100 | 1 | 1.5 | 2 | 0.2 | 2100 | 200 | 380 | ≈53 | ≈50 | ≈0.35 | ≈280×180 | ≈180 | ≈۲۱۰۰×۱۴۰۰ | 2854 | ≈17.5 | 15 | 5650 | 2650 | 3200 |
ورودیهای کاربردی
01
گرید مواد، محدوده ضخامت، سطح/پرداخت، اندازه ورق خام و وزن قطعه را ارائه دهید.
02
عرض/ارتفاع خم، هندسه لبه، حداقل ابعاد داخلی، شعاع و ترتیب خمکاری را به اشتراک بگذارید.
03
ابزارگیری قطعهبندیشده دستی، مناطق گیره، چرخش قطعه، ترکیب دستهها و روش بارگیری/تخلیه را تأیید کنید.
04
برق مقصد، دسترسی، ایمنی، مناطق نگهداری و طرح اندازهگیری قطعه نمونه را تأیید کنید.
نمایش دستگاه مرتبط
این ویدیوی مرجع، یک PB-A1630 با تعویض خودکار ابزار را نشان میدهد. PB-M از تنظیم ابزار قطعهبندیشده دستی استفاده میکند؛ از این فیلم برای بررسی فرآیند خمکاری پنل استفاده کنید، نه پیکربندی ابزار PB-M.
تماشا در یوتیوب (در برگه جدید باز میشود)سیستمهای محصول
PB-M از بازوهای پرس برای نگه داشتن و چرخاندن ورق خام با تنظیم ابزار قطعهبندیشده دستی استفاده میکند. مناطق گیرش، فضای آزاد شکلدهی و برنامه را بر اساس خانواده پنل مورد نظر بررسی کنید.
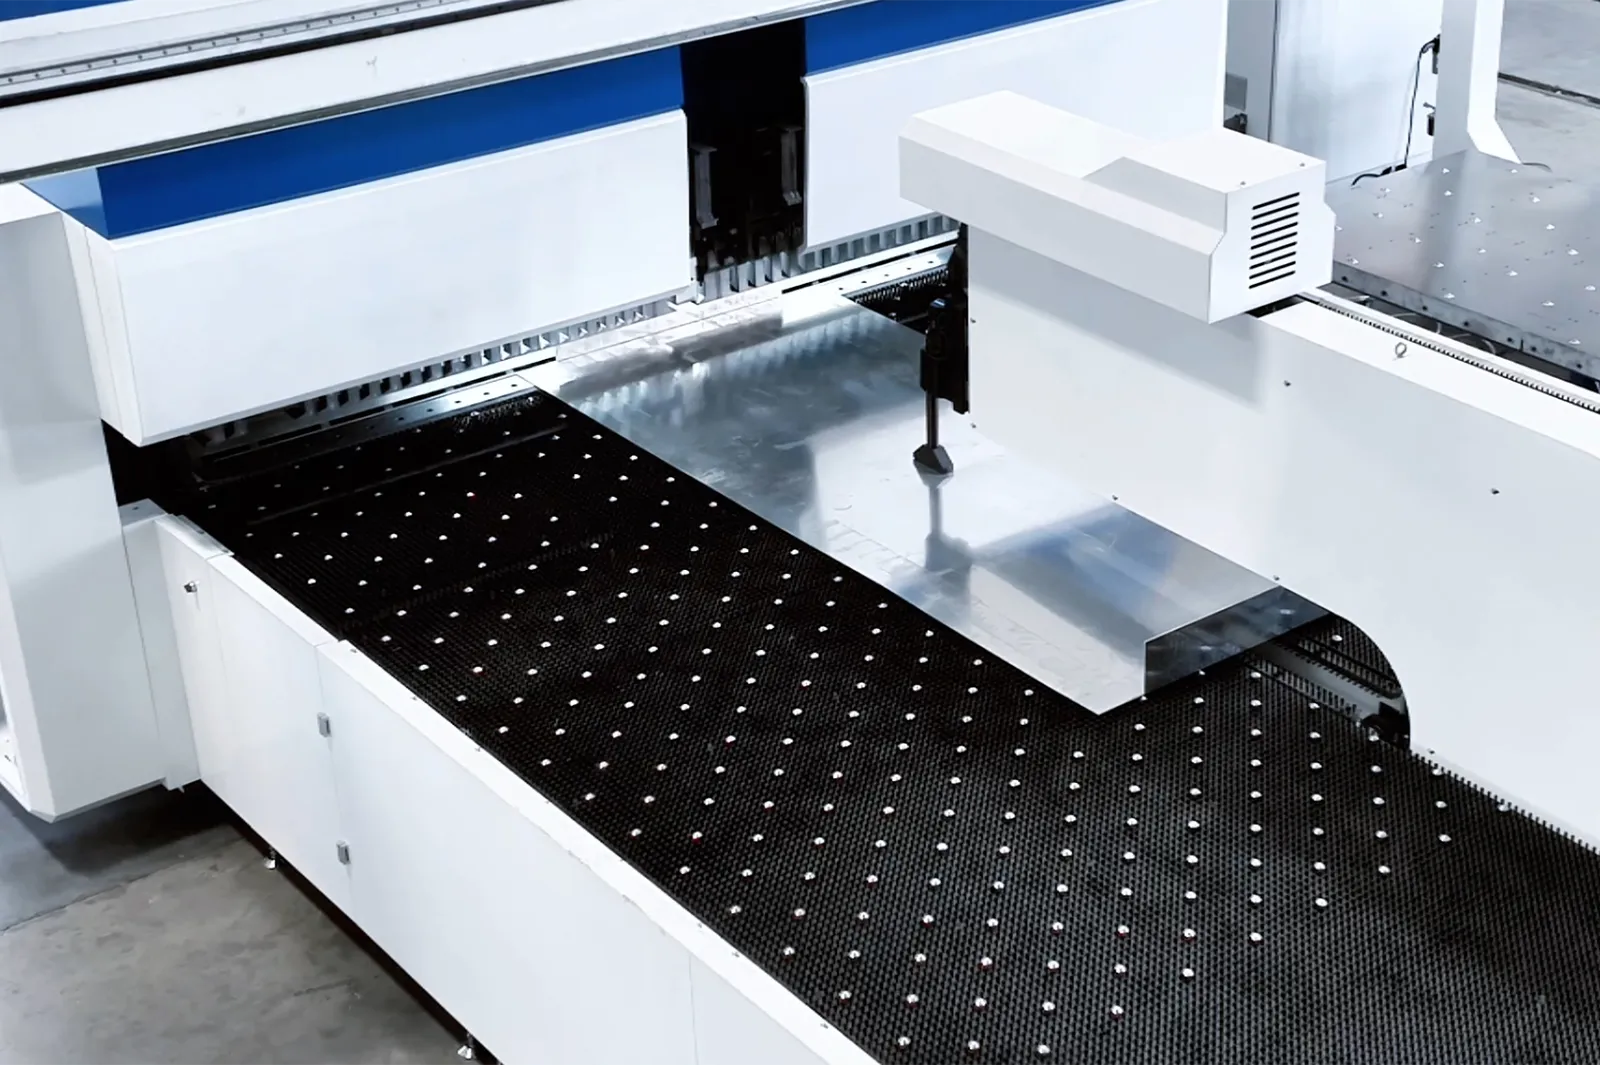
01
سروو درایوها تغذیه، موقعیتیابی، چرخش و شکلدهی را بدون درایو خمکاری هیدرولیک هماهنگ میکنند. جدول برای اکثر مدلها ۱۵ محور، برای PB-M3200 ۱۷ محور و برای PB-M4200 ۱۹ محور را فهرست میکند.
بررسی کنید که آن محورها برای قطعه شما چه کاری انجام میدهند. حرکت، هندسه قابل استفاده و پیکربندی انتخابشده دستگاه در کنار تعداد محورها اهمیت دارند.
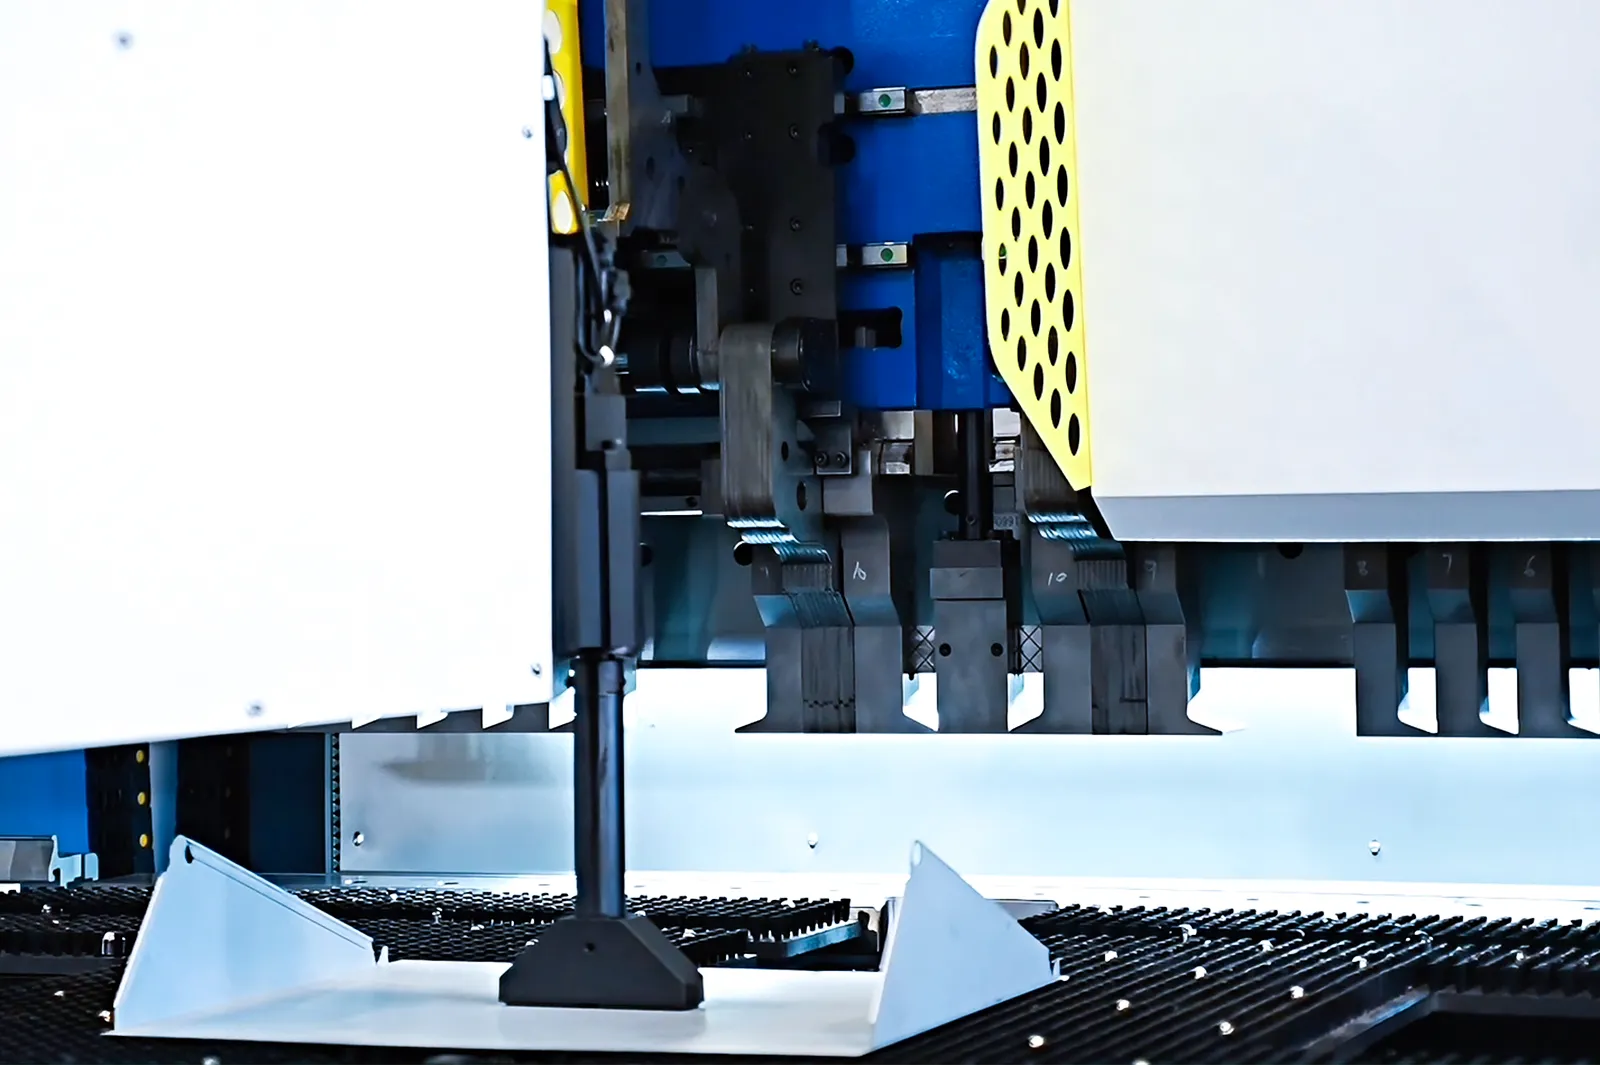
02
بازوهای پرس، قطعه خام را در طول توالی برنامهریزیشده نگه داشته و میچرخانند. نواحی گیرش آنها باید با تغییر شکل پنل، همچنان در دسترس باقی بمانند.
الگوی تخت، حداقل هندسه گیره و تداخل در هر خم را بررسی کنید. تماس سطحی و مسیر چرخش باید روی مواد واقعی بازبینی شوند.
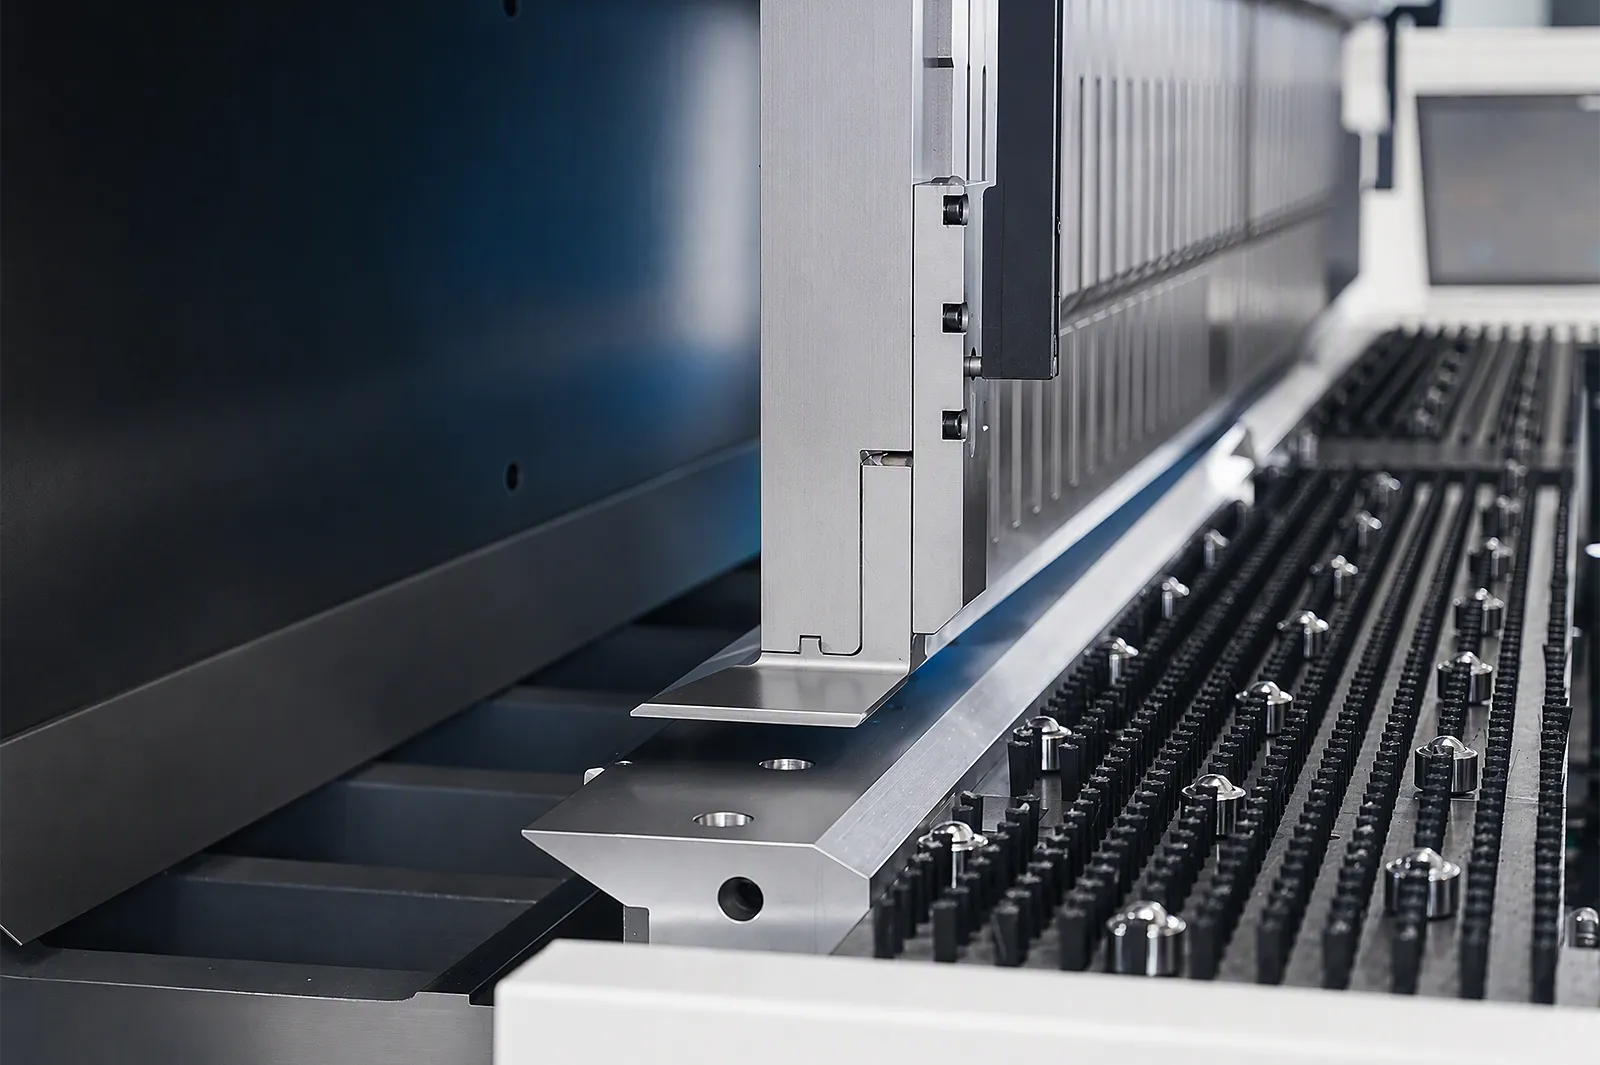
03
پیکربندی M از تعویض دستی ابزار استفاده میکند. ابزارهای قطعهبندیشده قبل از شروع توالی خمکاری، برای طول کاری مورد نیاز و فواصل لبهها چیده میشوند.
بخشهای ارائهشده و روش تعویض را برای ترکیب کاری خود بازبینی کنید. PB-A مسیر جداگانهای است که در صورت نیاز به تعویض خودکار ابزارِ انتخابشده توسط برنامه، استفاده میشود.
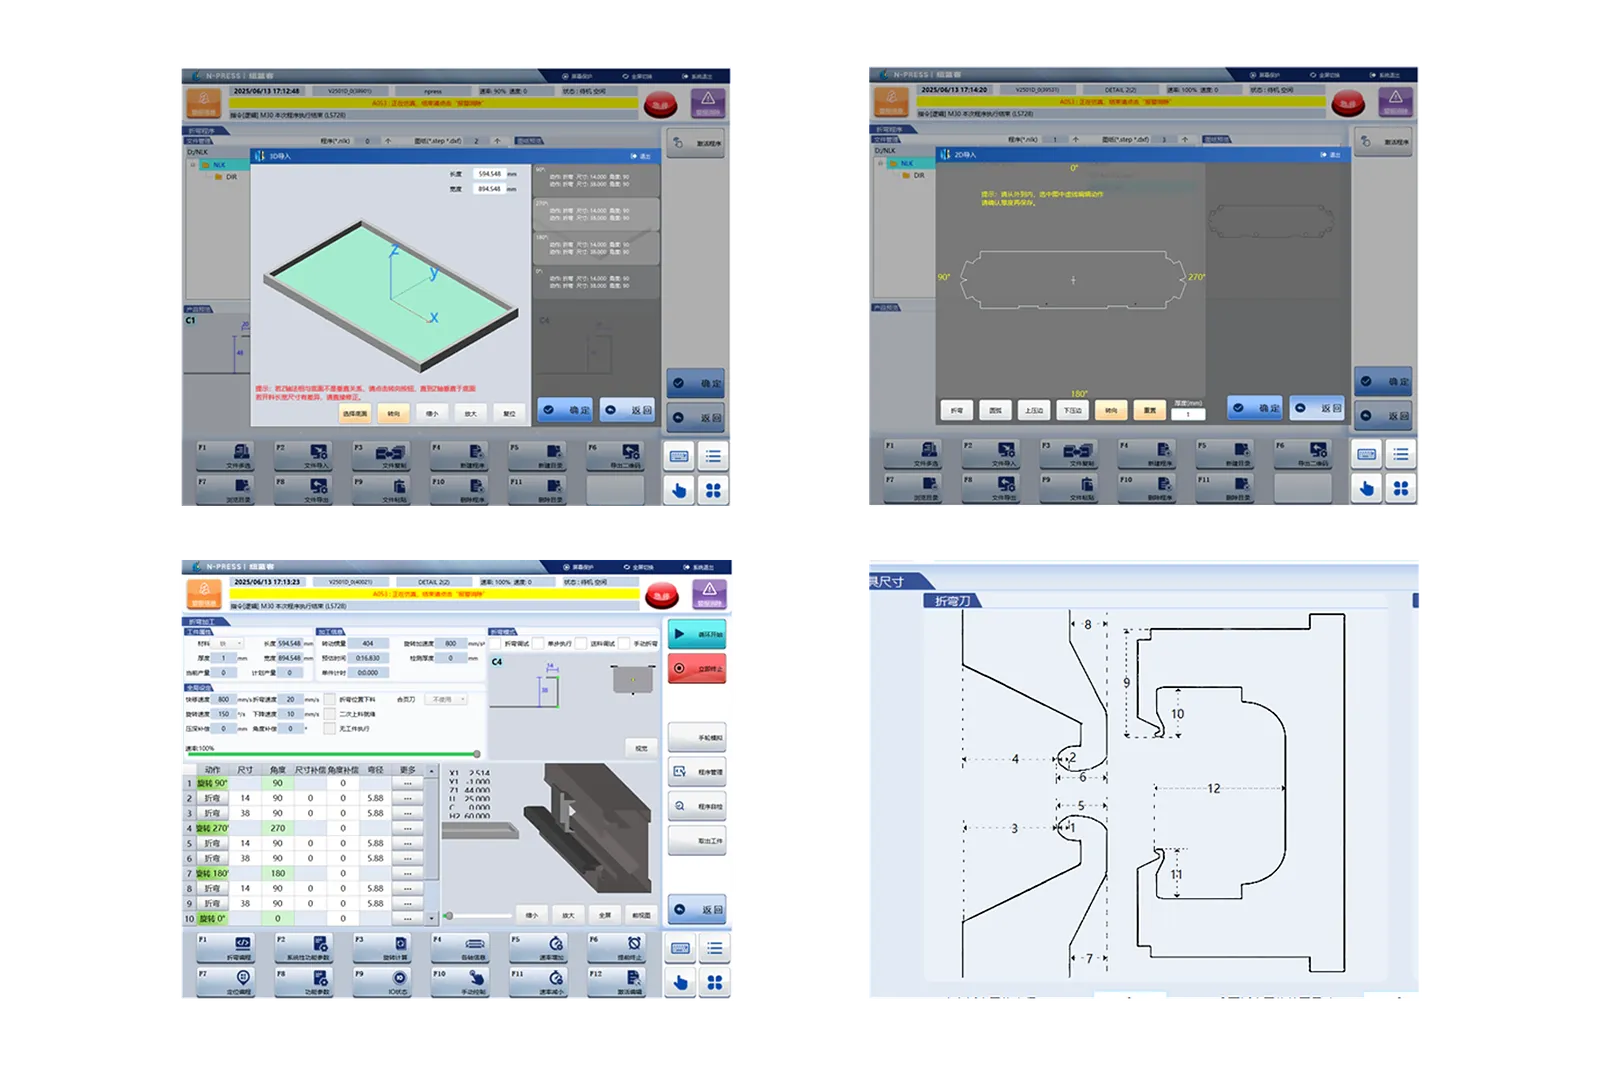
برنامهنویسی
برنامه، موقعیت قطعه، تنظیم دستی ابزار و ترتیب خمکاری را تعریف میکند.
ورودی نقشه و عملکردهای جبرانسازی و نرمافزاری ارائهشده را روی قطعات نمونه نمایش دهید.
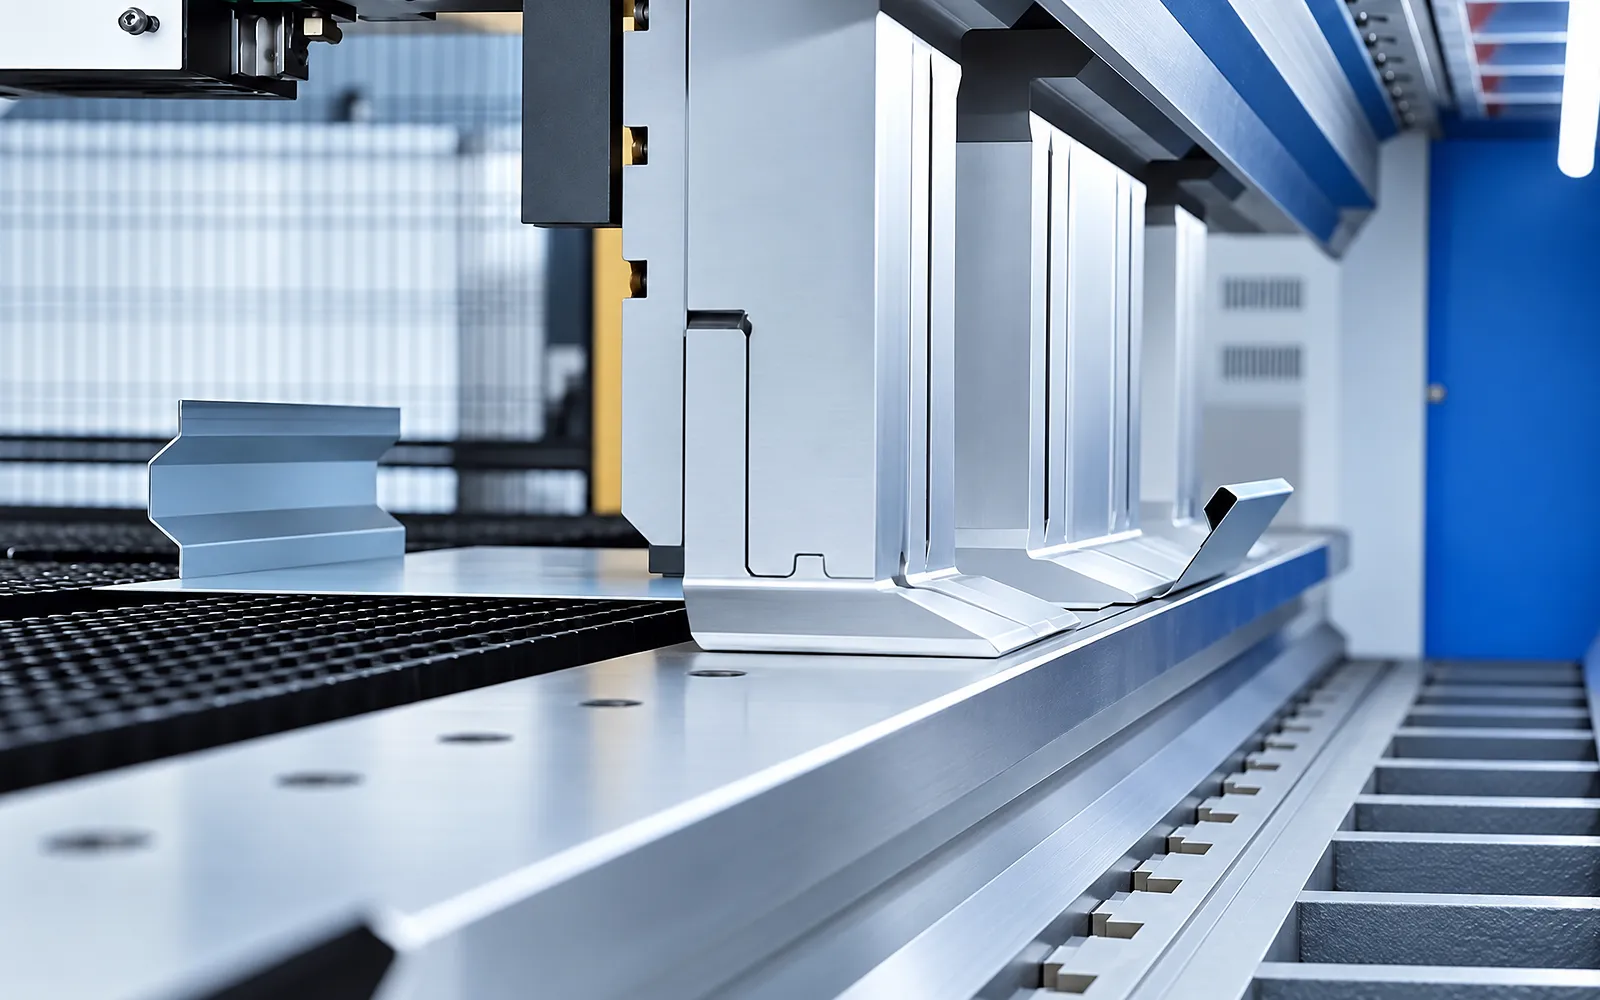
بررسی برخورد
شبیهسازی و بررسیهای تداخل، در صورت ارائه، به بازبینی فاصله در حین تغییر شکل پنل کمک میکنند.
عملکردهای موجود و گردش کار بازیابی در بسته تحویلی را تأیید کنید.
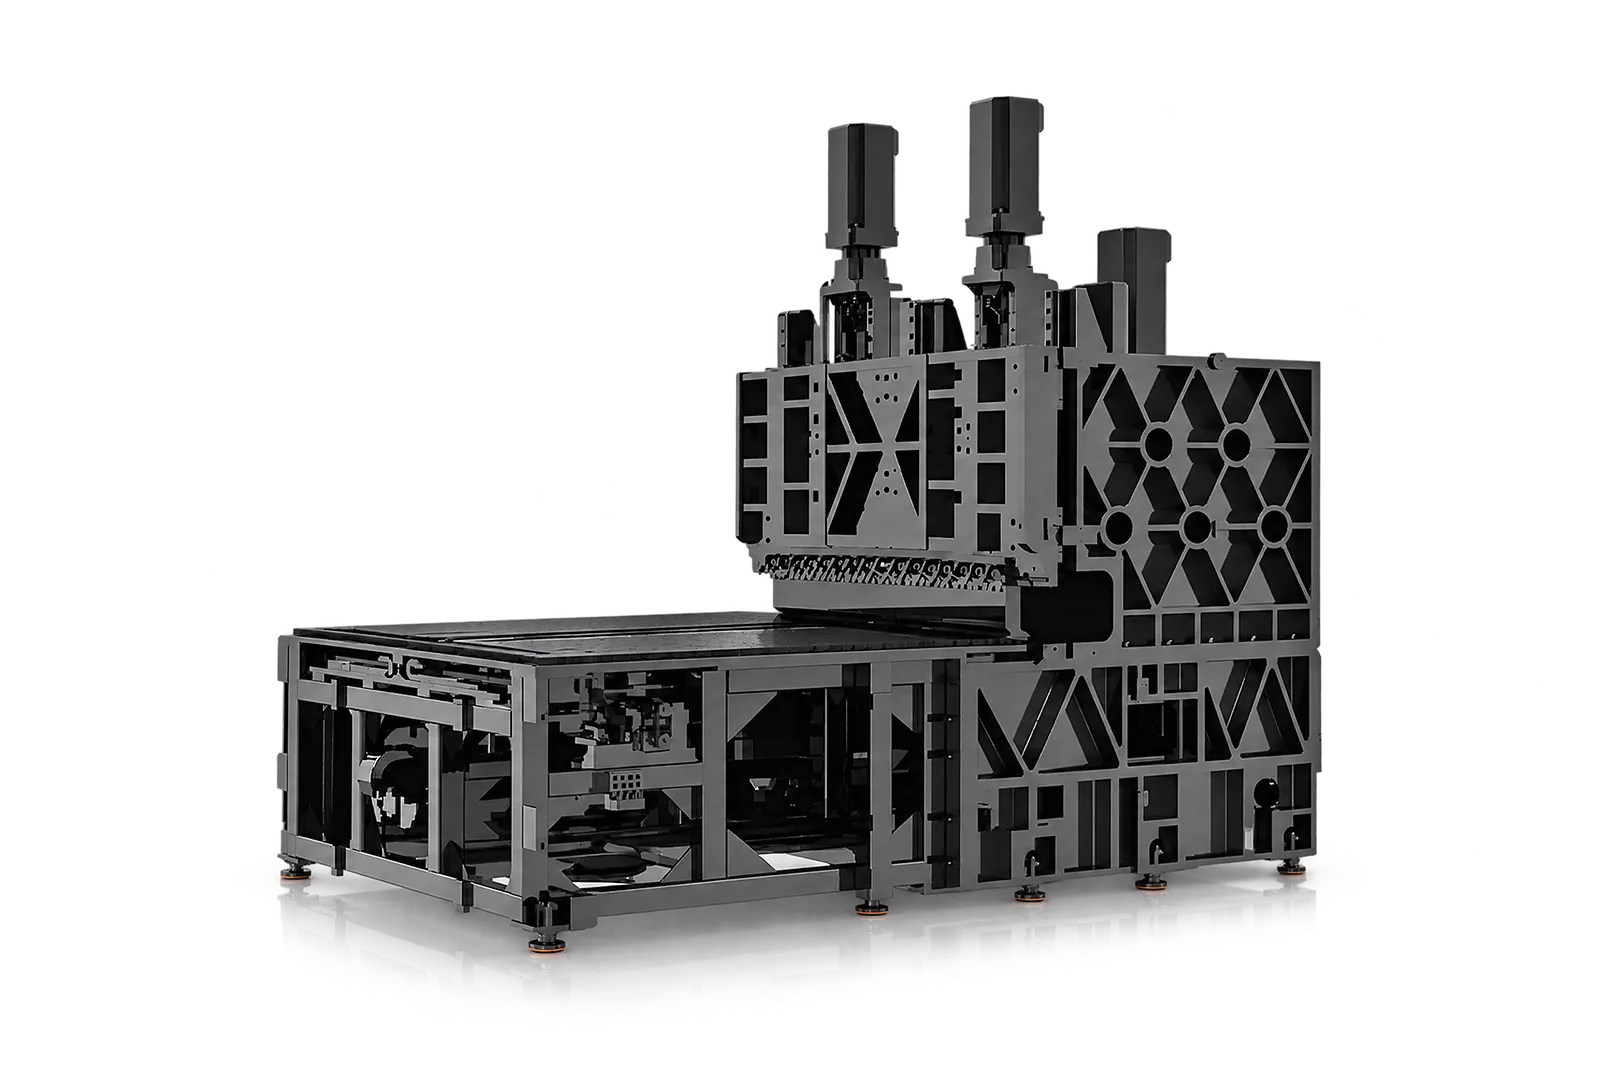
انواع دستگاه
انواع استاندارد، ارتفاعی و هیبریدی دارای محدودهها و دادههای دستگاهی متفاوتی هستند.
ابعاد، ضخامت و جرم را از نوع انتخابشده بخوانید.
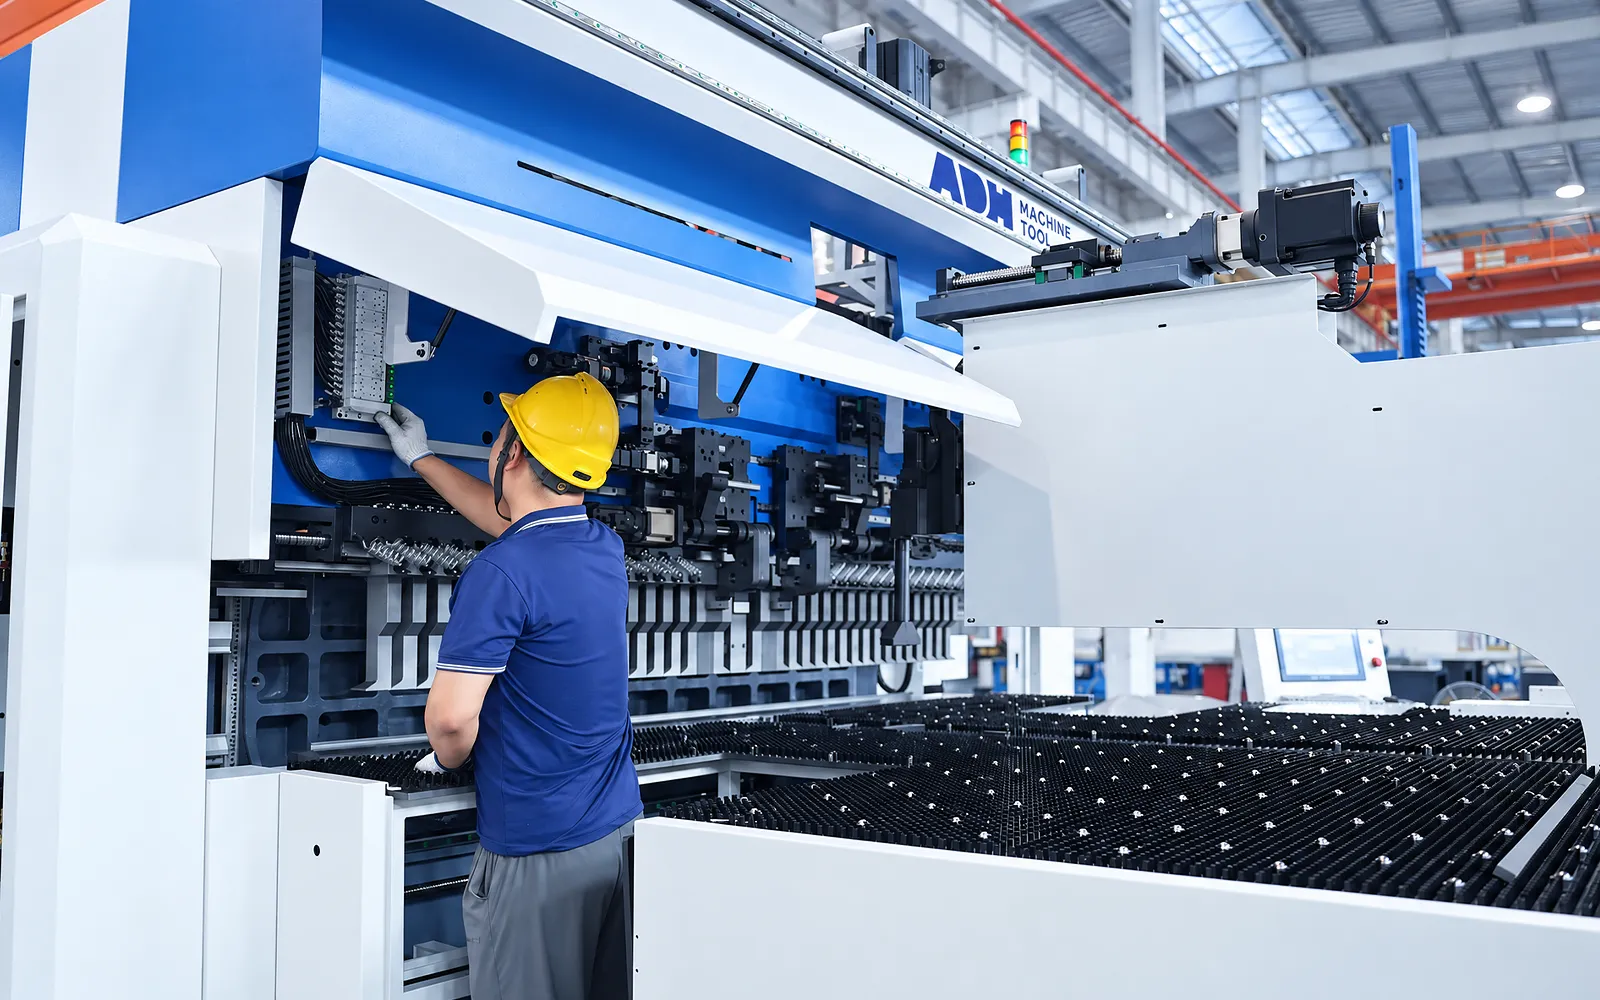
دسترسی سرویس
اجزای حرکتی و روانکاری، دسترسی سرویس مورد نیاز در اطراف دستگاه را تعیین میکنند.
الزامات مربوط به قطعات، کالیبراسیون و قطعات یدکی را برای شرایط عملیاتی مشخص کنید.
06
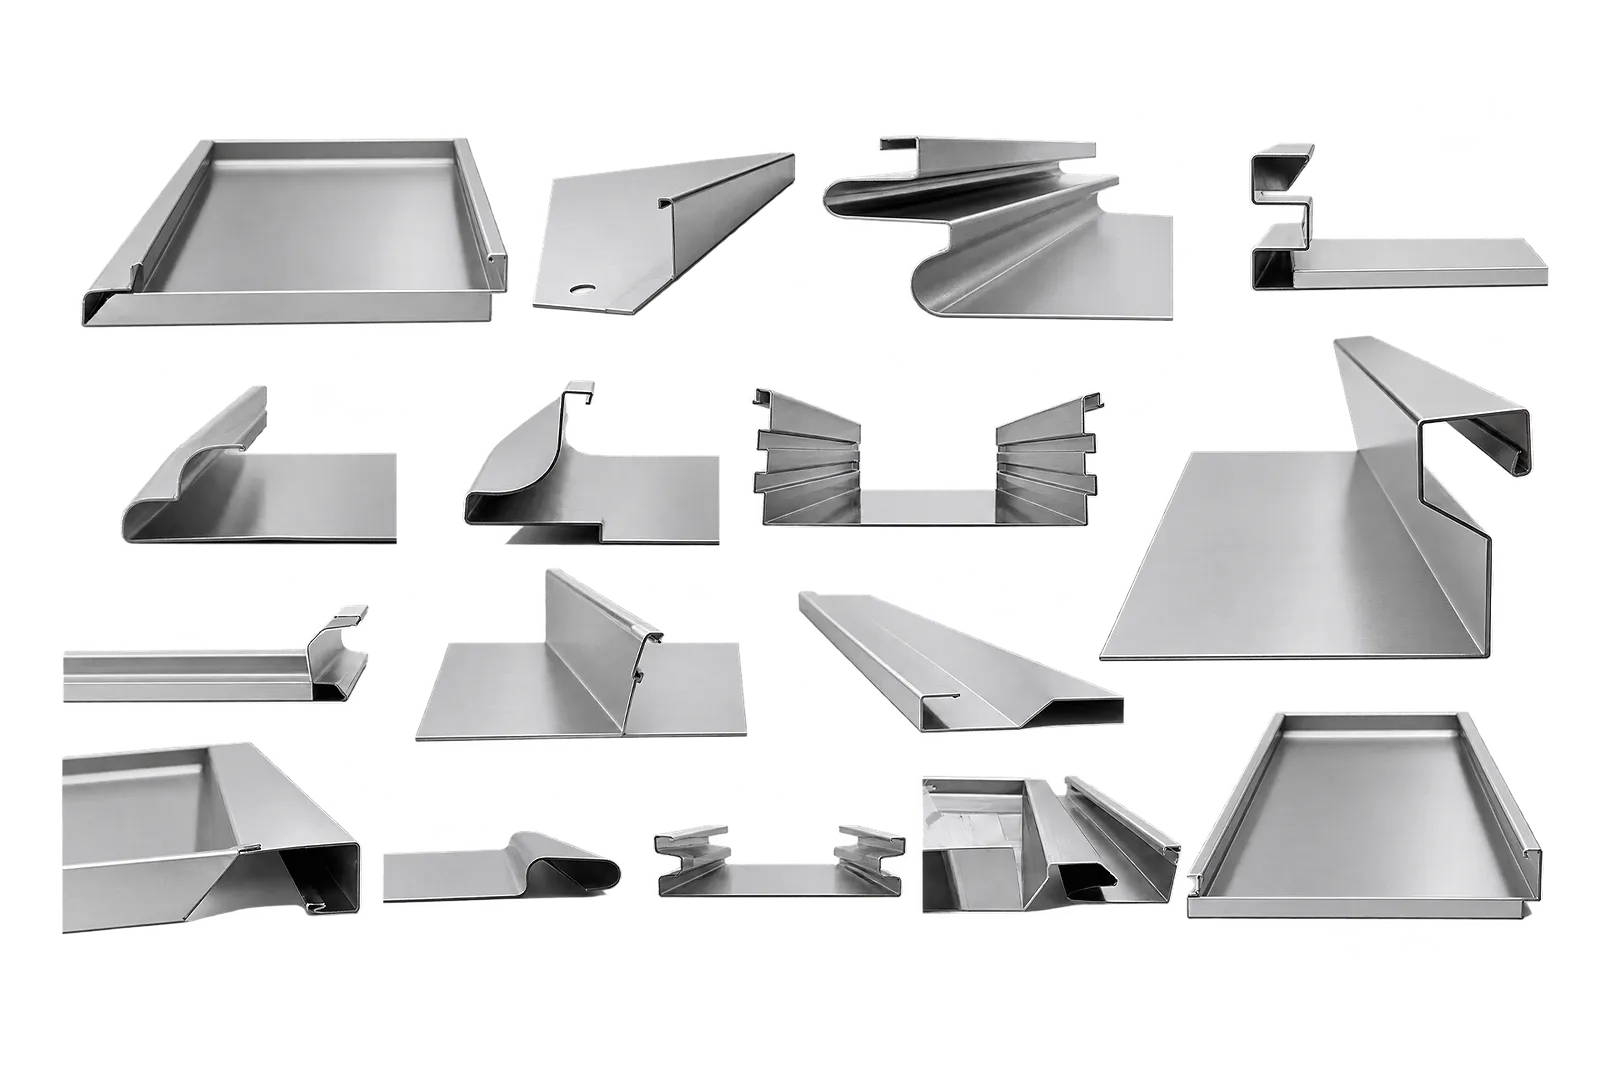
یک اجرای نمونه پنل، تنظیم دستی ابزار، نگهداشتن بازوی پرس، چرخش و توالی خمکاری را تمرین میکند. ابعاد و سطح نهایی را بازرسی کنید.
در مورد جنس، جهت الیاف، نقشه و نقاط بازرسی توافق کنید. از ترکیب واقعی پنل برای بررسی نیازهای تعویض و جابجایی استفاده کنید.
پیکربندی
این جدول نه مدل M، ارتفاع ۳۰۰ میلیمتر و مدلهای PB-MH را پوشش میدهد؛ فیلدهای تقریبی با علامت ≈ مشخص شدهاند.
محورها/عملکردها، کنترلکننده، ابزارهای بخشبندیشده، گیرهها، جابجایی، ایمنی و جزئیات الکتریکی در پیشفاکتور نهایی میشوند.
گیرش، چرخش، فاصله، توالی خمکاری و اندازهگیریهای قطعه نهایی را روی پنل نمونه توافقشده آزمایش کنید.
در طول چرخه عمر ماشین
آموزش، راهنمایی نگهداری و پشتیبانی قطعات مورد نیاز تیم خود را بیابید. خدمات و در دسترس بودن برای ماشین و موقعیت مکانی شما تایید میشود.
پیش از راهاندازی
تاسیسات، تجهیزات بالابری و محل نصب را آماده کنید، سپس هماهنگیهای لازم برای راهاندازی و تحویل را انجام دهید.
بررسی پشتیبانی نصبپیش از تولید
مهارتهای اپراتوری، برنامهنویسی و نگهداری مورد نیاز برای ماشین تحویلدادهشده خود را ایجاد کنید.
بررسی آموزشدر حین عملیات
با استفاده از مدل ماشین، شماره سریال و شرح واضحی از مشکل، پشتیبانی دریافت کنید.
درخواست پشتیبانی فنیقطعات یدکی برنامهریزیشده
ماشین و قطعه خود را شناسایی کنید تا تیم ما بتواند سازگاری و موجودی آن را بررسی کند.
درخواست خدمات یا قطعاتسلفسرویس
راهنمای ویدیویی برای کار با دستگاه ADH و نگهداری از آن را بیابید. ارتباط آن با مدل و پیکربندی خود را بررسی کنید.
مرور ویدیوهای پشتیبانیمحدوده قرارداد
پیشفاکتور یا قرارداد شما، خدمات شامل، گارانتی، موارد استثنا و مسئولیتها را تعیین میکند.
بررسی محدوده خدماتاستعلام پروژه
به ما بگویید چه چیزی میخواهید بسازید یا بهبود دهید. جزئیات فنی و نقشهها میتوانند متعاقباً ارسال شوند.
تماس با ADH
نام، ایمیل و توضیحی کوتاه برای شروع کافی است.