
چرا فهرستهای “10 مورد برتر” شما را ناامید میکنند (و چگونه به جای آن، دستگاه مناسب را انتخاب کنید)
احتمالاً هفته گذشته را صرف بررسی جدولهای مقایسهای کردهاید که هر آنچه درباره حداکثر ظرفیت نظری یک دستگاه وجود دارد را توضیح میدهند — اما تقریباً هیچ چیزی درباره اینکه آیا واقعاً میتواند سودآور باشد یا نه، نمیگویند. فهرستهای “10 مورد برتر” کارآمد نیستند، زیرا تجهیزات تولید صنعتی را همانند لوازم الکترونیکی مصرفی ارزیابی میکنند و مدلها را بر اساس نسبت ویژگی به قیمت رتبهبندی میکنند، نه نسبت قابلیت اطمینان به تعداد شیفت کاری.
یک کارگاه به “برندهی کلی” که توسط یک وبلاگنویس فنی انتخاب شده نیاز ندارد؛ بلکه نیاز به دستگاهی دارد که در محدودیتهای واقعی قرار بگیرد: زمانبندی بودجه، بازدهی روزانه، و کیفیت پرداخت مورد نیاز. به جای دنبال کردن رتبهبندی، یک ماتریس نیازمندی بسازید که نیازهای تولید شما — بهویژه مواد و حجم — را با قابلیتهایی که واقعاً اهمیت دارند تطبیق دهد.
برای مثال، اگر اولویت اصلی شما برش فلز با دقت بالا و پایداری تولید در طولانیمدت است، گزینههای صنعتی مانند دستگاه برش لیزری فیبر با میز تکی, را در نظر بگیرید که برای بازدهی روان در محیطهای حرفهای طراحی شدهاند.
دام مشخصات فنی: چرا توان وات معیار کمفایدهای است وقتی عجله دارید
اشتباهات رایج هنگام اولویتبندی تجهیزات کارگاه
- اولویت دادن به توان وات در اوج نسبت به پایداری فرآیند یکی از پرهزینهترین اشتباهاتی است که صاحبان کارگاهها انجام میدهند.
- توان وات بالا اهمیتی ندارد اگر دستگاه دچار ناهماهنگی در محور حرکتی شود یا نیازمند پرداخت سنگین بعد از برش باشد.
- توان وات عمدتاً بر ضخامت حداکثر برش تأثیر دارد، نه بر سودآوری.
- به “عوامل پنهان توقف کار” توجه کنید، نه فقط ویژگیهای توان تیوب.
- عوامل کلیدی توقف شامل تمیزی نازل و لنز، فواصل نگهداری سروو و ثبات جریان هوای خنککننده هستند.
- اگر به درآمد اهمیت میدهید، معیارهایی که بیشترین اهمیت را دارند شتاب و یکنواختی عرض برش (kerf-width) هستند.
- یک دستگاه ۶۰ وات تنظیمشدهی خوب میتواند از یک مدل ۱۰۰ وات با کالیبراسیون ضعیف بهتر عمل کند.
- یک دستگاه ناپایدار هم مواد و هم زمان را هدر میدهد و توان وات اضافی به ضرر خالص تبدیل میشود.
اگر پایداری کارکرد و دقت برای کار شما حیاتی است، بررسی سیستمهای حرفهای مانند دستگاه برش لیزری فیبر دوکاره با پوشش میتواند به حفظ یکنواختی برش در طول شیفتهای کاری طولانیتر کمک کند.
واقعیت “زمان تا اولین برش”: تفکیک اسباببازیهای سرگرمی از دستگاههای واقعی درآمدزا
نسخهی بهینهشده
“زمان تا اولین برش” (TTFC) مدت زمانی است که از باز کردن جعبهی دستگاه تا تولید اولین قطعهی قابل استفاده طول میکشد. دستگاههای خانگی و سرگرمی اغلب تمرکز بازاریابی خود را بر این ویژگی میگذارند و نرمافزارهای اختصاصی سادهای را با وعده “برش در کمتر از یک ساعت” ارائه میکنند. این سادگی در ورود واقعی است — اما میتواند سقف توانایی شما را نیز محدود کند. این اکوسیستمهای آماده به کار معمولاً ادغام یا خودکارسازی لازم برای جریان کاری حرفهای CAD تا CAM را ارائه نمیدهند، که به معنی نیاز بیشتر به تنظیمات و اصلاحات دستی در هر پروژه است.
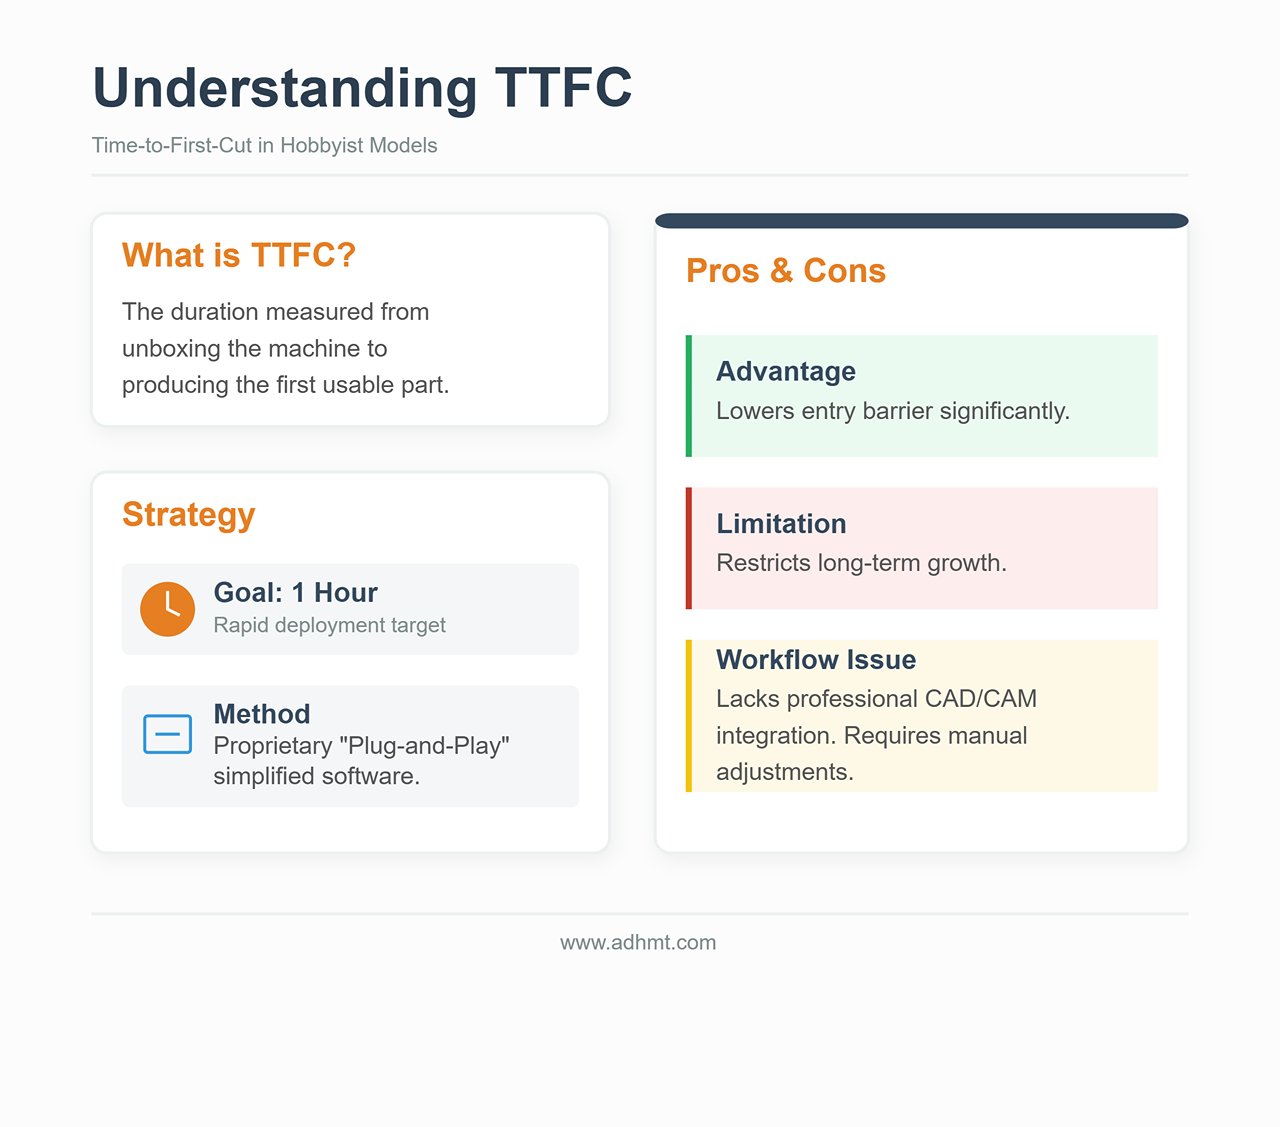
یک دستگاه واقعی درآمدزا با TTFC تعریف نمیشود — بلکه با میزان سازگاری آن با محیط تولید واقعی شناخته میشود. سیستمهای صنعتی ممکن است به کار اولیه بیشتری نیاز داشته باشند (رعایت الزامات دفع دود، راهاندازی خنککننده، قفلهای ایمنی)، اما زمانی که به طور کامل تنظیم شوند، “زمان تا دومین برش” عملاً صفر است. این سطح از کارایی به سازگاری نرمافزاری وابسته است که امکان انجام دستهای وظایف، دقت تکرارشونده و نیاز اندک یا بدون نیاز به تنظیم مجدد بین برشها را فراهم میکند.
ممکن است دستگاهی TTFC عالی داشته باشد و با این حال ابزار اشتباهی برای تولید باشد اگر سختی مکانیکی کافی نداشته باشد یا بر پایهی نرمافزار آسیبپذیر اجرا شود. بازگشت واقعی سرمایه از توان تولید، یکنواختی و کنترل تلرانس دقیق حاصل میشود — مزایایی که مدتها بعد از از بین رفتن جذابیت اولیهی باز کردن جعبه نیز اهمیت دارند.
اگر در حال بهینهسازی یک جریان کاری حرفهای هستید، بررسی مشخصات فنی یا دانلود نسخههای موجود بروشورهای ما راهی کاربردی برای درک پیکربندیها — و الزامات ادغام — در پشت خروجی با حجم بالاتر است.
فاز ۱: فیلترهای سخت (حذف 90% از دستگاهها در همان ابتدا)
بیشتر خریداران با مقایسه وات و قیمت شروع میکنند. این همچنین سریعترین راه برای تبدیل یک دستگاه گرانقیمت به «سنگکاغذی» است. مهمترین عوامل در انتخاب دستگاه برش لیزری اغلب ربطی به مشخصات برجسته ندارند — بلکه کاملاً به محدودیتهای دنیای واقعی محیط کاری شما مرتبطاند.
قبل از اینکه به هیچ برند خاصی نگاه کنید، مجموعهای از “فیلترهای سخت” اعمال کنید. اینها محدودیتهای دودویی هستند: اگر دستگاهی در هر یک از آنها مردود شود، قابلتأمل نیست — بلکه یک ریسک محسوب میشود. با استفاده از این فیلترها تقریباً 90% از بازار را حذف میکنید و تنها دستگاههایی باقی میمانند که واقعاً میتوانند بهصورت ایمن و مؤثر در محیط شما کار کنند.
قانون تهویه: بدون مسیر خروج هوای بیرونی، بدون CO2 (پس این موارد باقی میمانند)
اولین محدودیت خودِ هوا است. برش لیزری فرآیندی حرارتی است که مواد را بخار میکند. وقتی چوب، اکریلیک یا چرم برش میدهید، فقط گرد و غبار تولید نمیکنید — بلکه ترکیبات آلی فرّار (VOCs)، مونوکسید کربن و مجموعهای از مواد سرطانزا را آزاد میکنید. و اگر PVC برش دهید (که نباید)، گاز اسید هیدروکلریک تولید میشود که میتواند بهشدت به ریههای شما آسیب بزند و مدارهای دستگاه را ظرف چند هفته دچار خوردگی کند.
قانون غیرقابل مذاکره: اگر نمیتوانید مجرایی ۴ یا ۶ اینچی از دستگاه به بیرون ساختمان متصل کنید، نمیتوانید یک دستگاه لیزر CO2 برای کار تولیدی بخرید.
بسیاری از تولیدکنندگان “تصفیهکننده دود” یا واحدهای فیلتراسیون بازچرخشی را به عنوان راهحلی برای اتاقهای بدون پنجره میفروشند. برای یک علاقهمند خانگی که گاهبهگاه زیرلیوانی حکاکی میکند، ممکن است مناسب باشند. اما برای یک کارگاه تولیدی، دام پرهزینهای هستند.
- مسئله اشباع: برش اکریلیک و چوب فیلترهای HEPA و کربن فعال را بهسرعت پر میکند. در محیط تولید، ممکن است مجبور شوید برای حفظ کیفیت هوا، کارتریجهای گرانقیمت را هر هفته تعویض کنید. این میتواند هزاران دلار به هزینههای سالیانه اضافه کند.
- فیزیک جریان هوا: واحدهای بازچرخشی به ندرت جریان هوای بر حسب فوت مکعب در دقیقه (CFM) لازم برای تمیز نگهداشتن اپتیک را فراهم میکنند. بدون فشار منفی قوی که به بیرون تخلیه شود، دود در داخل کابین باقی مانده و روی آینهها و لنزها تهنشین میشود. این امر کیفیت پرتو را کاهش میدهد، عملکرد برش را افت میدهد و میتواند اپتیکهای گرانقیمت را ترک دهد.
اگر مسیر تخلیه هوا به بیرون ندارید، تنها گزینههای واقعبینانه شما لیزرهای دیودی کمقدرت یا لیزرهای فیبری مخصوص نشانهگذاری فلز هستند — مانند دستگاه برش لیزری فیبر با میز تکی— که به شما کمک میکنند شرایط هوای ایمنتر و جریان هوای مطمئنتر را حفظ کنید.
شوک الکتریکی: چرا یک پریز ۱۱۰ ولت میتواند سرعت تولید شما را نابود کند
دومین محدودیت، ظرفیت الکتریکی است. در آمریکای شمالی، یک پریز استاندارد ۱۱۰ ولت/۱۵ آمپر خانگی دارای حداکثر تئوریک ۱۸۰۰ وات است. اما کد برق و استانداردهای ایمنی بارهای پیوسته را در سطح 80% محدود میکنند — حدود ۱۴۴۰ وات.
خریداران تازهکار اغلب توان لیزر را میبینند — مثلاً “لیزر ۱۰۰ وات” — و فرض میکنند بهراحتی در آن حد مجاز جا میگیرد. این اشتباهی است که توان خروجی را با مصرف توان اشتباه میگیرد. برش لیزری یک سامانه است، نه یک قطعه منفرد.
- بار کل: شما فقط منبع لیزر را تغذیه نمیکنید. همچنین موتورهای پلهای، کنترلر، چیلر آب (اجباری برای لولههای شیشهای)، پمپ هوای کمکی و فن خروجی را نیز راهاندازی میکنید.
- افت ولتاژ: اگر کمپرسور چیلر هنگام شلیک لیزر با توان بالا روشن شود، آن جهش میتواند برای لحظهای ولتاژ را در یک مدار مشترک ۱۱۰ ولتی پایین بکشد.
اگر کارگاه شما فقط دارای پریزهای استاندارد خانگی ۱۱۰ ولتی است و نمیتوانید یک مدار اختصاصی اضافه کنید، گزینههای شما سریع محدود میشوند. راهاندازی یک دستگاه پرمصرف در یک مدار مشترک منجر به “افت توان” میشود، جایی که خروجی لیزر نوسان دارد—که باعث برشهایی میشود که بهطور کامل نفوذ نمیکنند و عمقهای حکاکی که از قطعهای به قطعه دیگر تغییر میکند.
قانون سخت: اگر نمیتوانید یک مدار ۲۰ آمپر اختصاصی یا خط ۲۲۰ ولتی نصب کنید، پلتفرمهای صنعتی پرقدرت CO2 و لیزرهای فایبر بزرگ را از فهرست خود خارج کنید. شما عملاً محدود به دستگاههای رومیزی یا مدلهای ابتدایی ایستاده هستید که چیلر و اگزوز در آنها یکپارچه یا برای مصرف کم طراحی شدهاند.

دام اندازه بستر: چرا “بزرگتر” اغلب به معنی “کندتر” و “کمدقتتر” است”
بخش بازاریابی میخواهد شما باور کنید که یک بستر ۴۸ اینچ در ۳۶ اینچ به طور خودکار بهتر از یک بستر ۲۴ اینچ در ۱۲ اینچ است، زیرا “پتانسیل بیشتری” ارائه میدهد. در یک کارگاه واقعی، پتانسیل صورتحسابها را پرداخت نمیکند؛ خروجی کار است که این کار را انجام میدهد.
بستر بزرگ نیاز به جرثقیل کوچکبر بزرگ (پل حامل هد لیزر) دارد. جرثقیل بزرگ سنگین است.
- اینرسی در برابر جزئیات: یک جرثقیل سنگین برای شتاب گرفتن و کاهش سرعت به نیروی بیشتری نیاز دارد. وقتی متن ظریف یا گرافیکهای دقیق را حکاکی میکنید، هد ممکن است هزاران بار در دقیقه جهت تغییر دهد. دستگاههای بزرگتر و سنگینتر برای انجام سریع این کار بدون لرزش—که اغلب “حلقهای” یا “لرزش” نامیده میشود—دست و پنجه نرم میکنند، و این در خطوط نهایی به صورت موج یا نوسان دیده میشود.
- جریمه سرعت: برای حفظ دقت با جرثقیل سنگین، دستگاه اغلب باید با سرعت کمتر کار کند. یک دستگاه کوچکتر با جرثقیل سبکتر اغلب میتواند یک دستهکار را سریعتر از دستگاه بزرگتر حکاکی کند، صرفاً به این دلیل که میتواند بین حرکات سریعتر شتاب بگیرد و کاهش سرعت داشته باشد.
قانون سخت: برای کارهای “ممکن است روزی پیش بیاید” سایز بستر بزرگ نخرید. اگر ۹۵٪ کار شما روی یک ورق ۱۲ اینچ در ۲۰ اینچ جا میشود، یک دستگاه ۴ فوت در ۸ فوت احتمالاً به کسبوکار شما آسیب میرساند: فضای بیشتری از کف کارگاه اشغال میکند، برق بیشتری مصرف میکند و اغلب حکاکی با کیفیت پایینتر را با سرعت کمتری انجام میدهد. تنها زمانی به سراغ بستر بزرگ بروید که برش ورقهای کامل، عامل اصلی درآمد شما باشد.
واقعیت ماده: چرا مواد مشتری شما منبع لیزر را تعیین میکنند (CO2 در برابر فایبر در برابر دیود)
در نهایت، نمیتوانید منبع لیزر را بر اساس بودجه انتخاب کنید—باید بر اساس فیزیک انتخاب کنید. طول موج لیزر تعیین میکند که با کدام مواد تعامل خواهد داشت. هیچ میزان توان نمیتواند خطای طول موج را جبران کند.
- لیزرهای CO2 (۱۰٬۶۰۰ نانومتر): اسب کار دنیای سازندگان. این طول موج به شدت توسط مواد آلی جذب میشود.
- ضروری برای: چوب، آکریلیک (شفاف و رنگی)، چرم، کاغذ، شیشه (فقط حکاکی).
- فیلتر سخت: اگر مشتریان شما به جامهای اکریلیک شفاف یا مدلهای معماری نیاز دارند، شما باید یک لیزر CO2 میخرید. لیزر فایبر یا دیود بدون برجا گذاشتن اثر از اکریلیک شفاف عبور خواهد کرد.
- لیزرهای فیبر (1,064 نانومتر): استاندارد صنعتی برای فلز.
- ضروری برای: فولاد ضدزنگ، آلومینیوم، برنج، مس، تیتانیوم.
- فیلتر سخت: اگر مدل کسبوکار شما بر برش قطعات فلزی استوار است، لیزر CO2 ابزار اشتباهی است. در حالی که لیزرهای CO2 پرقدرت (۱۵۰ وات به بالا) میتوانید میتوانند فلز نازک را با کمک اکسیژن برش دهند، آنها کندتر هستند و کیفیت لبهای ضعیفتری نسبت به حتی یک لیزر فایبر ابتدایی تولید میکنند. و اگر لازم باشد پلاستیکهای شفاف یا چوب را حکاکی کنید، لیزر فایبر کمکی نخواهد کرد—چوب را بهشدت میسوزاند و اغلب اصلاً پلاستیکهای شفاف را علامتگذاری نمیکند.
- لیزرهای دیود (450 نانومتر): در محدوده نور مرئی آبیرنگ.
- ضروری برای: بودجه محدود و حداکثر قابلحمل بودن.
- فیلتر سخت: لیزرهای دیودی در آکریلیک شفاف جذب ضعیفی دارند (نور آبی تا حد زیادی عبور میکند) و برای برش چیزی ضخیمتر از تختهسهلا ۳ میلیمتری بسیار کند هستند. اگر کسبوکار شما به حجم کاری یا برش مواد ضخیمتر وابسته است، لیزرهای دیودی را فوراً کنار بگذارید.

پیش از آنکه به توصیههای مربوط به دستگاه خاص در بخش بعدی بروید، سه مادهی اصلی خود را یادداشت کنید. اگر فلز هستند، به فیبر نیاز دارید. اگر آکریلیک شفاف و چوب هستند، به CO2 نیاز دارید. هیچ دستگاه مشترکی وجود ندارد که هر دو را کاملاً انجام دهد—مگر اینکه آماده پرداخت هزینهای در حد یک خانهی کوچک باشید.
مرحله ۲: نرمافزار تعیینکننده
بیشتر خریداران روی وات تیوب و اندازهی میز تمرکز میکنند و نرمافزار کنترل را در آخر در نظر میگیرند—صرفاً چیزی که در جعبه وجود دارد. این پرهزینهترین اشتباهی است که میتوانید مرتکب شوید. در یک کارگاه حرفهای، سختافزار تنها به اندازهی نرمافزاری که آن را اجرا میکند توانمند است. یک لیزر CO2 با توان ۱۵۰ وات همراه با نرمافزار بسته و کند، ابزار نیست—گلوگاه است.
پیش از آنکه به خرید دستگاه متعهد شوید، اکوسیستم دیجیتالی را که شما را درگیر خود میکند بررسی کنید. اگر جریان کاری نرمافزار مشکل دارد، سرعت دستگاه اهمیتی ندارد.
چرا “سازگاری با LightBurn” برای کار حرفهای غیرقابلچشمپوشی است
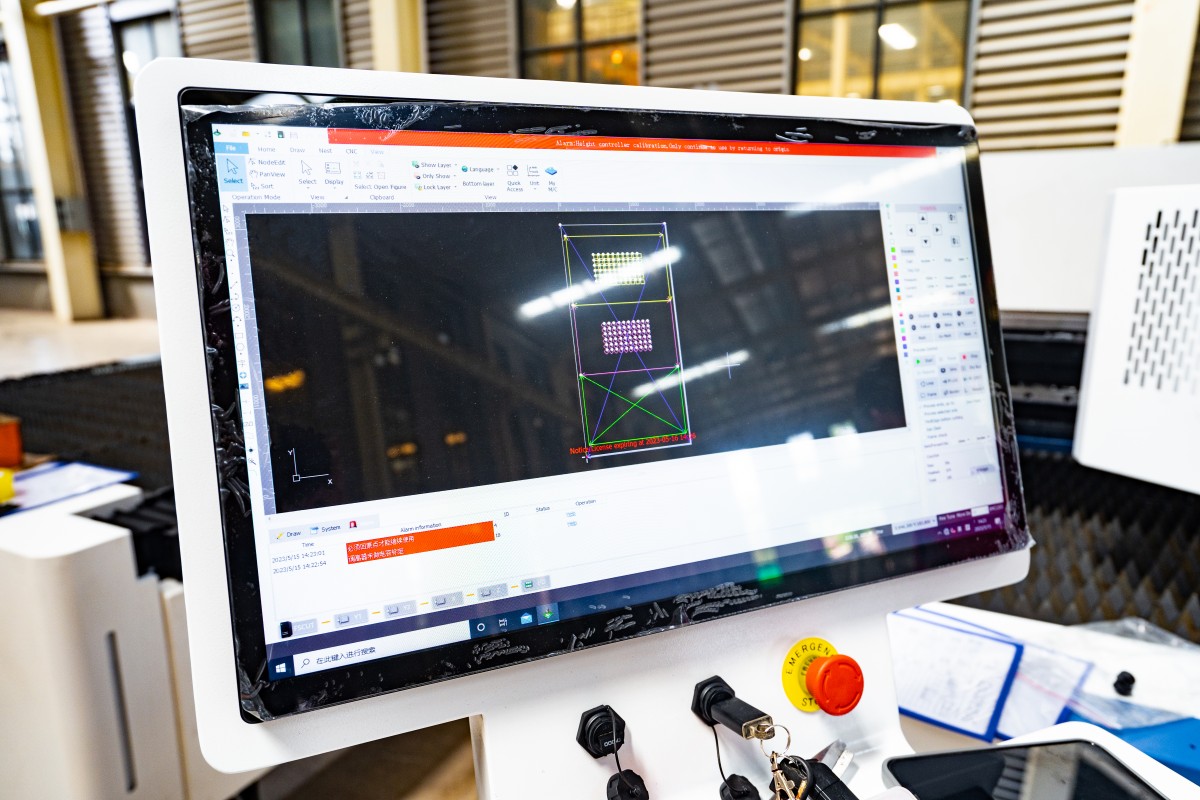
در دنیای لیزر، LightBurn از یک برنامهی جانبی مفید به سیستمعامل واقعی تولید حرفهای تبدیل شده است. این نرمافزار هم نقش CAM (تولید با کمک رایانه) را دارد—جایی که سرعت، توان و مسیر ابزار را تعیین میکنید—و هم رابط کنترل دستگاه است.
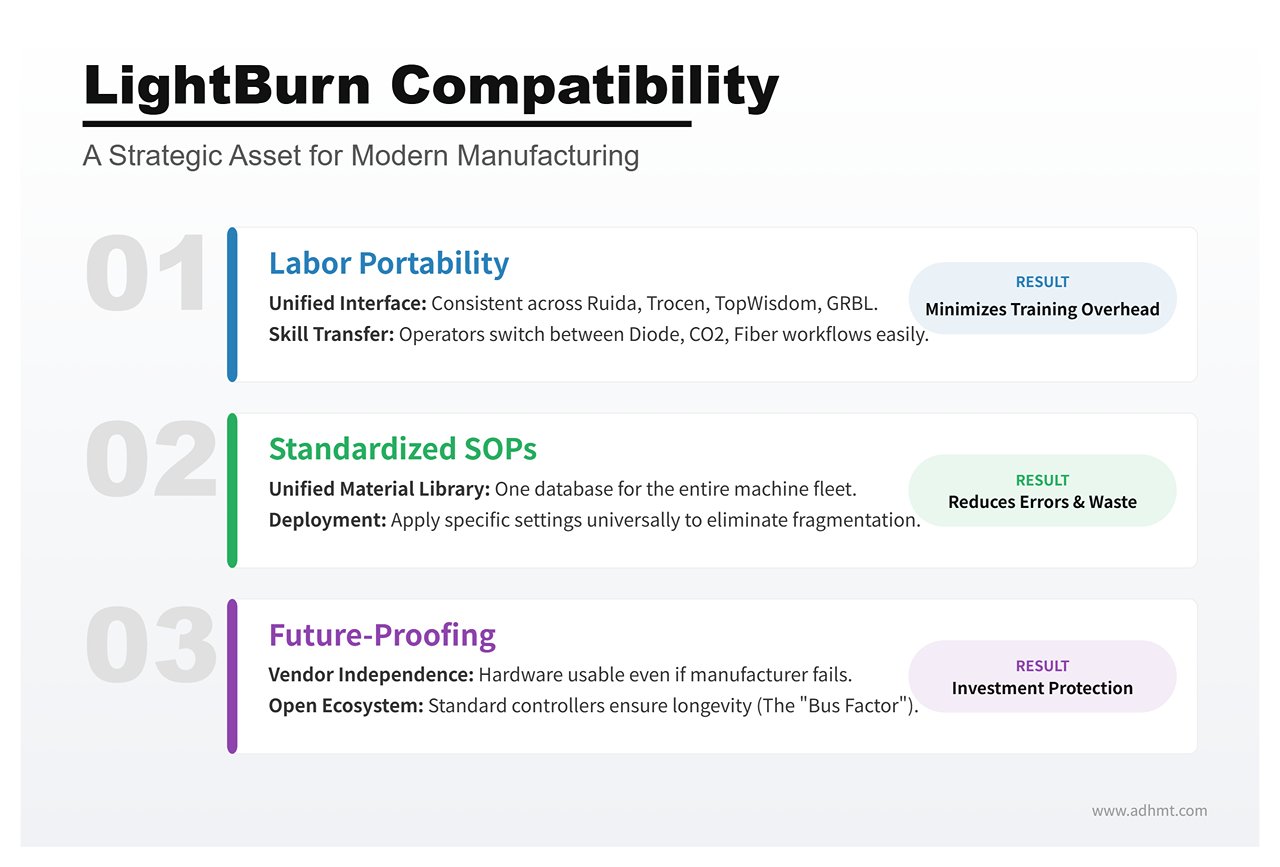
برای یک کارگاه، “سازگاری با LightBurn” یک گزینهی اضافی نیست—بلکه دارایی راهبردی محسوب میشود، به سه دلیل:
- قابلیت جابهجایی نیروی کار: LightBurn رابط کاربر را میان دستگاههای بسیار متفاوت استانداردسازی میکند. از کنترلرهای Ruida، Trocen، TopWisdom و GRBL پشتیبانی میکند. اگر اپراتوری را روی یک لیزر دیودی ساده آموزش دهید، همان مهارتها را میتواند به یک لیزر CO2 صنعتی تخت یا دستگاه حکاکی فیبر انتقال دهد بدون آنکه کل جریان کاری را از نو بیاموزد. با خرید دستگاهی که به نرمافزار اختصاصی قفل شده، هزینهی آموزش را با هر استخدام جدید افزایش میدهید.
- رویههای استاندارد (SOPs) استاندارد: مقیاس نیازمند رویههای استاندارد عملیاتی است. وقتی کل مجموعهی دستگاههای شما روی یک پلتفرم کار کند، میتوانید کتابخانهی مواد یکپارچه بسازید—تنظیمات اثباتشده را برای “تختهسهلا غان ۳ میلیمتری” یا “آلومینیوم آنودایز” ذخیره کرده و به هر دستگاهی در کارگاه منتقل کنید. نرمافزار اختصاصی کتابخانههای پراکنده ایجاد میکند و احتمال خطای اپراتور و هدررفت مواد را بالا میبرد.
- “عامل اتوبوس”: اگر تولیدکنندهی اکوسیستم بسته ورشکست شود، نگهداری نرمافزار را متوقف کند یا قیمت را تغییر دهد، سختافزار شما ممکن است یکشبه منسوخ شود. دستگاهی با کنترلر استاندارد (مانند Ruida 6442) که با LightBurn کار میکند، در برابر آینده مقاومتر است—زیرا سختافزار به بقای تولیدکننده وابسته نیست.
اگر تولیدکنندهی دستگاه از LightBurn پشتیبانی نمیکند، در واقع از شما میخواهد کل خط تولید خود را بر تیم نرمافزاری داخلی آن شرکت شرطبندی کنید. برای کار حرفهای، این ریسکی است که تقریباً نباید پذیرفت.
هزینه پنهان اکوسیستمهای اختصاصی: نیاز به اینترنت و محدودیتهای فایل
برندهای لیزر مصرفکننده اغلب نرمافزار اختصاصی خود را “کاربرپسند” معرفی میکنند، اما این سادگی معمولاً طراحی باغ محصور را پنهان میکند که هدفش کسب درآمد از نحوهی استفادهی شما از دستگاه است.
بزرگترین خطر در این اکوسیستمها این است وابستگی به فضای ابری. برخی دستگاهها برای پردازش فایلهای طراحی نیاز به اتصال فعال اینترنت دارند. نرمافزار دادهی برداری شما را به سرورهای تولیدکننده بارگذاری میکند، کد G را از راه دور تولید کرده و سپس به دستگاه ارسال میکند. برای یک علاقهمند، این فقط مزاحم است. در تولید، یک ضعف جدی است. اگر سرویسدهندهی اینترنت شما قطع شود، خط تولید متوقف میشود. اگر سرورهای تولیدکننده دچار مشکل شوند، موعد تحویل شما عقب میافتد.
علاوه بر این، اکوسیستمهای اختصاصی اغلب محدودیتهای مصنوعی در مدیریت فایلها اعمال میکنند. ممکن است با موارد زیر مواجه شوید:
| مشکل | توضیح |
|---|---|
| قفل شدن فایل (File Lock-in) | عدم امکان خروجی گرفتن از فایلهای پروژه در قالبهای استاندارد (DXF، SVG) که در نتیجه دارایی فکری شما را عملاً در سیستم آنها زندانی میکند. |
| دیواره پرداخت اشتراکی (Subscription Paywalls) | ویژگیهای اصلی بهرهوری—مانند چیدمان خودکار (قرار دادن چندین قطعه روی یک ورق برای کاهش ضایعات) یا ردگیری برداری—ممکن است پشت اشتراک ماهانهی “پریمیوم” پنهان شده باشند. |
| خطرات حریم خصوصی | برای کارگاههایی که نمونههای اولیه یا مالکیت فکری حساس مشتریان را پردازش میکنند، بارگذاری طرحها در فضای ابری شخص ثالث برای پردازش میتواند ناقض مقررات استاندارد عدم افشا باشد. |
سختافزار حرفهای باید بهصورت محلی اجرا شود. شما باید بتوانید کابل USB را وصل کنید (یا فایل را از درایو USB بارگذاری کنید) و بدون توجه به وضعیت اتصال Wi‑Fi، برش را انجام دهید.
کارایی جریان کار: آیا میتوانید فایلهای CAD یا Illustrator را بدون دردسر وارد کنید؟
بهرهوری به فاصله زمانی بین پایان طراحی و فشردن دکمه “شروع” روی لیزر بستگی دارد. این فاصله تا حد زیادی توسط سازگاری فایل تعیین میشود.
احتمالاً تیم طراحی شما در Adobe Illustrator، AutoCAD، SolidWorks یا Rhino کار میکند. نرمافزار لیزر شما باید این ابزارها را مستقیماً به کنترلکننده حرکتی دستگاه وصل کند — بدون اینکه شما را مجبور کند از برنامه “مترجم” سومی استفاده کنید.
یک جریان کاری حرفهای وابسته است به پشتیبانی واقعی از وارد کردن مستقیم. باید بتوانید یک فایل AI، PDF، DXF یا SVG را مستقیماً داخل نرمافزار کنترل وارد کنید و نرمافزار بردارها را بهدرستی بخواند.
- نقشهبرداری لایهها: نرمافزار باید بهطور خودکار رنگهای موجود در فایل طراحی شما را به تنظیمات برش ترجمه کند (مثلاً، خطوط قرمز = برش، خطوط آبی = حکاکی).
- ویرایش بومی: تغییرات جزئی—بستن یک شکل باز، جوشدادن متن، یا جابهجایی مسیر برای جبران عرض برش—باید داخل نرمافزار لیزر انجامشدنی باشد. اگر مجبور شوید برای جابهجایی یک سوراخ به اندازه ۲ میلیمتر به چپ دوباره به Illustrator برگردید، جریان کاری شما وقت را از دست میدهد.
اگر دستگاه شما را مجبور کند فایلهای برداری را به فرمت رستری اختصاصی تبدیل کنید—یا شما را هر بار با یک جادوگر وارد کردن کند و سختگیرانه مواجه کند—آزمون بهرهوری را رد کرده است. هدف یک خط لوله تمیز است: طراحی → وارد کردن → برش. هر چیز دیگری اصطکاک است.
مرحله ۳: سناریوها (یافتن وضعیت خاص خودتان)
بیشتر راهنمایهای خرید بهخطا میروند چون یک علاقهمند در آپارتمان را با یک مغازهدار تابلوسازی در انبار بهعنوان مشتری یکسان در نظر میگیرند. اینطور نیست. دستگاهی که برای یکی عالی است میتواند برای دیگری مشکلزا باشد.
اکنون که “فیلترهای سخت” فنی را در بخش قبلی مشخص کردیم، میتوانیم آنها را در سه سناریوی رایج کاربری اعمال کنیم. جایگاه خود را پیدا کنید تا ببینید کدام دستگاهها واقعاً ارزش انتخاب دارند.
سناریو A: واحدهای رومیزی “شغل جانبی” (فضای محدود، حداکثر سهولت استفاده)
این سناریو مناسب شماست اگر از اتاق خواب اضافه یا استودیوی کوچک کار میکنید، گزینه تهویه محدودی دارید و ارزش “زمان تا اولین برش” برایتان بیشتر از توان خام است. شما به دستگاهی نیاز دارید که شبیه یک چاپگر باشد—نه یک پروژه علمی.
رقبای “وصل و اجرا”: Glowforge در برابر xTool P2 در برابر Gweike Cloud
ترمز انگشتی Glowforge Pro سالها این دسته را تعریف کرده است. رویکرد “باغ محصور” آن شبیه اکوسیستم اپل است: استفاده فوقالعاده آسان، تراز دوربین عالی، و سیستم مواد Proofgrade که حدس و گمان در تنظیمات توان را از بین میبرد. نقطه ضعف آن نیاز به اتصال فعال اینترنت برای اجراست. اگر وایفای شما قطع شود، تولید متوقف میشود.
ترمز انگشتی xTool P2 بهعنوان رقیب اصلی ظاهر شده است. از نظر سهولت استفاده (قرارگیری مبتنی بر دوربین، فوکوس خودکار) با Glowforge رقابت میکند و در عین حال “باغ محصور” ندارد. از LightBurn پشتیبانی میکند، کاملاً آفلاین کار میکند و پایه بلندکننده برای حکاکی روی اجسام بلندتر ارائه میدهد—چیزی که Glowforge به خوبی از پس آن برنمیآید.
ترمز انگشتی Gweike Cloud گزینه اقتصادی است. توان مشابه CO2 با ۵۰ وات را در بسته رومیزی با قیمت بهمراتب کمتر دریافت میکنید. سختافزار محکم است، اما تجربه نرمافزاری آن به اندازه رقبای اصلیاش شستهرفته نیست.
تبادل: پرداخت برای راحتی در برابر قابلیت تعمیر
هزینه پنهان ماشینهای رومیزی، قابلیت تعمیر است. برای حفظ ظاهری زیبا و “ایمن”، سازندگان قطعات را در محفظههای بسته میبندند.
اگر لوله لیزر در Glowforge خراب شود، معمولاً نمیتوانید خودتان آن را تعویض کنید؛ در بسیاری موارد کل دستگاه باید به سازنده برگشت داده شود. این میتواند به معنای چند هفته توقف باشد. xTool P2 و Gweike Cloud در سطح متوسط قرار دارند: کاربران میتوانند لولهها و آینهها را تعویض کنند، اما کار در فضای تنگتر و پیچیدهتر از یک دستگاه صنعتی بزرگ است. شما بابت فضای کوچک هزینه پرداخت میکنید—مطمئن شوید کسبوکار شما توان جبران توقف احتمالی و/یا هزینه قطعات اختصاصی را دارد.
سناریو B: اسبهای کاری “تولید در گاراژ” (حداکثر توان، هزینه کمتر)
این سناریو برای سازندهای است که فضای پارکینگ اختصاصی، دریچه خشککن برای تهویه و تمایل به انجام کارهای فنی دارد. شما بیشترین توان (وات) در برابر دلار و یک بستر برش بزرگ (۲۰ اینچ در ۲۸ اینچ یا بزرگتر) را میخواهید.
رویکرد OMTech و Monport: قابلیت بالا، نگهداری زیاد
برندهایی مانند OMTech و Monport واردات لیزرهای CO2 صنعتی “China Blue/Red” و فروش آنها با قیمتهای رقابتی. یک OMTech با توان ۸۰ وات اغلب ارزانتر از یک Glowforge با توان ۴۵ وات است. این دستگاهها مانند تانک هستند: آنها از کنترلرهای استاندارد صنعتی Ruida (کاملاً سازگار با LightBurn)، قطعات رایج موجود در بازار که میتوانید از آمازون تهیه کنید، و درهای عبوری بزرگ برای ورقهای بزرگ استفاده میکنند.
با این حال، کنترل کیفیت ممکن است ناپایدار باشد. شما برای یک تجربه مصرفکننده شستهرفته پول نمیدهید—شما برای فولاد و شیشه خام پول میپردازید.
“مالیات تعمیرکار”: ارزیابی توانایی شما در تنظیم آینهها و تعویض کنترلرها
“مالیات تعمیرکار” زمانی است که برای تنظیم کامل دستگاه صرف میکنید. برخلاف واحدهای رومیزی، این لیزرها اغلب در حین حمل و نقل دچار بههمخوردگی تنظیم آینه میشوند. شما باید با شل کردن مهرههای قفل، شلیک پالسهای آزمایشی و تنظیم مسیر پرتو راحت باشید.
اگر الکترونیک ولتاژ بالا یا تنظیم مکانیکی واقعاً شما را میترساند،, این دستگاهها را نخرید. اما اگر با آچار و مولتیمتر راحت هستید، آنها یکی از بهترین بازگشتهای سرمایه را در کل صنعت ارائه میدهند.
ارتقاهای ضروری: چیلرها و سیستم هوای کمکی که باید فوراً بودجهبندی کنید
قیمت درج شده برای این واحدها گمراهکننده است. “پمپ آب” همراه معمولاً یک پمپ آکواریوم ساده است که نمیتواند یک لوله ۸۰ وات را در طول برشهای طولانی بهخوبی خنک نگه دارد—که باعث گرم شدن بیش از حد و کاهش عمر لوله میشود. “سیستم هوای کمکی” همراه اغلب فقط یک فن ضعیف است که دود را بهطور مؤثر تخلیه نمیکند و باعث ایجاد لبههای سوخته میگردد.
برای آمادهسازی واقعی OMTech یا Monport برای تولید، باید بلافاصله حداقل $800 تا $1,000 اضافی هزینه کنید برای:
- یک چیلر فعال CW-5200 (خنککنندگی با سیستم یخچالدار).
- یک کمپرسور هوای واقعی (برای برشهای تمیزتر).
- یک فن تخلیه ارتقاءیافته خطی.

سناریو C: کارگاه حرفهای (سرعت، قابلیت اطمینان، و پشتیبانی ایالات متحده)
این سناریو برای کسبوکارهایی است که لیزر نقش اصلی در درآمد دارند. اگر دستگاه از کار بیفتد، شما پول از دست میدهید. شما نیاز به سرعت، دقت، و یک شماره تلفن دارید که هنگام خراب شدن چیزی بتوانید تماس بگیرید.
ارتقا به Thunder Laser، Aeon و Boss: آن $4K اضافی واقعاً چه چیزی برای شما فراهم میکند
حرکت از دستگاه OMTech به Thunder Laser Nova, Aeon Mira, ، یا Boss Laser یک جهش بزرگ قیمت است—اغلب $4,000 تا $6,000 بیشتر برای توان مشابه.
شما برای قدرت خام بیشتر پول نمیدهید؛ شما برای موتور سروو (بهجای استپرها)،, ریلهای خطی, ، و—در پیکربندیهای سطح بالا—لولههای فلزی RF (فرکانس رادیویی). پول میپردازید. این قطعات عمر طولانیتری دارند و در استفاده ۷/۲۴ بهتر کالیبراسیون خود را حفظ میکنند. تلرانسها دقیقتر، سیمکشی تمیزتر، و قفلهای ایمنی در سطح صنعتی هستند.
عامل سرعت: چرا عملکرد شطرنجی (Raster) از قدرت برش اهمیت بیشتری دارد
مبتدیها بر توان برش (وات) تاکید دارند. حرفهایها بر سرعت خطی رستر (اینچ بر ثانیه) تاکید دارند.
اگر کسبوکار شما فنجانهای استیل، وصلههای چرمی یا زیرلیوانیهای سنگی حکاکی میکند، سر لیزر باید هزاران بار به جلو و عقب حرکت کند. یک دستگاه بودجهای با استپر ممکن است حداکثر به سرعت حدود ۵۰۰ میلیمتر بر ثانیه برسد و خطوط موجدار و لرزان (“ringing”) ایجاد کند. دستگاهی مانند Thunder Laser یا Aeon با سرووهای هیبریدی میتواند با سرعت بیش از ۱۰۰۰ میلیمتر بر ثانیه کار کند و نتایجی تیز و دقیق ارائه دهد — که عملاً بازده کاری روزانه شما را دو برابر میکند. در یک کارگاه تولیدی، سرعت شاخصی است که اهمیت دارد.
پشتیبانی محلی: “بیمهنامهای” که شما را از تأخیر سههفتهای در دریافت قطعات نجات میدهد
بزرگترین مزیت در سناریوی C، پشتیبانی مستقر در ایالات متحده است.
وقتی برد کنترل یک وارداتی بینام از کار میافتد، معمولاً باید در انجمنها جستوجو کنید یا برای کارخانهای در چین ایمیل بفرستید — و سپس هفتهها منتظر تعویض بمانید. برندهایی مانند Thunder، Aeon و Boss انبارهایی در آمریکا دارند که قطعات را ذخیره کردهاند و تکنسینهای انگلیسیزبان دارند که میتوانند از طریق تماس ویدیویی شما را در عیبیابی همراهی کنند.
برای یک علاقهمند خانگی، انتظار سههفتهای برای دریافت قطعه آزاردهنده است. برای یک کارگاه حرفهای، میتواند فاجعهبار باشد. آن ۱TP4T۴٬۰۰۰ اضافه عملاً حق بیمهای برای جلوگیری از توقف تولید — و سکوت رادیویی — است.
فاز ۴: بررسی نهایی واقعیت پیش از سفارش
لیست کوتاه خود را آماده کردهاید. بودجه آماده است. نشانگر ماوس شما روی گزینه “افزودن به سبد خرید” قرار دارد. توقف کنید.
بین دستگاهی که در نمایشگاه تجاری فایلهای نمایشی را برش میدهد و دستگاهی که پنج سال آینده کسبوکار شما را پایدار نگه میدارد، تفاوت دنیایی وجود دارد. این تفاوت بهندرت در برگه مشخصات دیده میشود — بلکه در اصطکاک روزمره هنگام استفاده عملی آشکار میشود. پیش از سرمایهگذاری، انتخاب نهایی خود را از میان سه فیلتر عبور دهید. اینها سیستمهای ایمنی هستند که ابزار سودآور را از تزئین گاراژی سنگین و گران جدا میکنند.
دسترسی برای نگهداری: بررسی ۶۰ ثانیهای که میتواند یک هفته کار از دست رفته را نجات دهد
نگهداری لیزر یک پروژه “روزی روزگاری” نیست — یک نیاز هفتگی است. چسبهای بخارشده و رزینهای چوبی بهسرعت روی اپتیک شما جمع میشوند: حدود ۱ تا ۲ گرم در هفته. اگر تمیز کردن آینهها نیم ساعت باز کردن قطعات را نیاز دارد، بهزودی آن را به تعویق خواهید انداخت. و وقتی این کار را عقب بیندازید، آن رسوبات در پوشش لنز پخته میشوند، حدود ۳۰۱TP3T از توان شما میکاهند و در نهایت عدسی را ترک میدهند.
آزمون: از فروشنده بپرسید یا ویدیوی کاربر واقعی را تماشا کنید. آیا میتوانید آینه ۱، آینه ۲ و لنز فوکوس را در کمتر از ... ۶۰ ثانیه در مجموع?
اگر نه، کنار بگذارید.
- اگر پاسخ منفی است، کنار بگذارید. شما باید دریچه دسترسی جانبی داشته باشید. در حالت ایدهآل، بتوانید حلقه نگهدارنده را بچرخانید و آینه را در کمتر از ۱۵ ثانیه بیرون بیاورید. (OMTech و Gweike معمولاً میگذرند؛ Glowforge اغلب شکست میخورد چون اپتیک را پشت پنلها پنهان میکند.)
- به در جانبی نیاز دارید. باید بتوانید حلقه را بچرخانید و آینه را در کمتر از ۱۵ ثانیه بیرون بکشید. (OMTech و Gweike معمولاً از این آزمون سربلند بیرون میآیند؛ Glowforge اغلب در این زمینه شکست میخورد چون اپتیک را پشت پنلها دفن کرده است). بهدنبال درپوش بازشو بگردید. باید بتوانید آن را با گوشپاککن پاک کنید بدون اینکه پایه را جدا کنید. اگر مجبورید مجرای تهویه را برای دسترسی باز کنید (امری رایج در طراحیهای قدیمیتر Monport)، هر جمعه “مالیات نگهداری” میپردازید.
- به دنبال درپوش بالابزننده باشید. باید بتوانید آن را با گوشپاککن تمیز کنید بدون اینکه پایه را جدا کنید. اگر مجبورید برای دیدنش کانال تهویه را باز کنید (که در طراحیهای قدیمی Monport رایج است)، هر جمعه مالیات نگهداری پرداخت میکنید. این همان نقطه مرگ یا زندگی است. باید بتوانید تخت را پایین بیاورید، حلقه نازل را جدا کنید، و لنز را در کمتر از ۲۰ ثانیه بهطور ایمن در دست خود بگیرید. نکته حرفهای: هنگام بستن مجدد، مطمئن شوید لنز با سمت برآمده رو به بالا (belly up) قرار میگیرد. اگر برای دسترسی به لنز به آچار آلن نیاز دارید، آزمون را مردود شده است.

ماتریس تصمیم “خوب بخر یا دوبار بخر”
یک دستگاه ۱TP4T۳٬۰۰۰ هرگز فقط ۱TP4T۳٬۰۰۰ نیست — پیشپرداختی است برای تعمیرات آینده. در مقابل، یک دستگاه ۱TP4T۸٬۰۰۰ اغلب در بازه پنجساله هزینه کمتری دارد. این ماتریس هزینه کل مالکیت (TCO) پنهانشده پشت قیمت برچسب را نشان میدهد.
ستونی را شناسایی کنید که بیشترین تطابق را با دستگاه موجود در فهرست کوتاه شما دارد:
| بُعد | ساخت بودجهای (سناریوی B) | اسب کار حرفهای (سناریوی C) |
|---|---|---|
| هزینه اولیه | ۲,۰۰۰ دلار – ۴,۰۰۰ دلار | ۶,۰۰۰ دلار – ۱۰,۰۰۰ دلار |
| عمر تیوب | ۱ تا ۲ هزار ساعت (CO2 شیشهای) | بیش از ۱۰ هزار ساعت (فلزی RF / شیشهای سطح بالا) |
| زمان ازکارافتادگی تخمینی در سال | ۱۵ روز (انتظار برای قطعات) | ۲ روز (پشتیبانی محلی / کنترل کیفیت بهتر) |
| نگهداری هفتگی | ۲ ساعت (تراز دستی) | ۳۰ دقیقه (اپتیک مهر و مومشده / ریلهای بهتر) |
| هزینهی جایگزینی (سال چهارم) | $1,000+ (تیوب جدید + منبع تغذیه) | $0 (منبع با عمر طولانی) |
| ارزش فروش مجدد | ۴۰۱TP3T از قیمت اصلی | ۷۰۱TP3T از قیمت اصلی |
| هزینه کل مالکیت (TCO) پنجساله | ۱TP4T۱۹,۰۰۰+ (شامل ساعات کاری قابلصورتحساب از دسترفته) | ۱TP4T۷,۰۰۰ (مصرفیهای پایین) |
اگر کارگاه سرگرمی دارید، مدل بودجهای کافی است — زمان شما “رایگان” است. اما اگر کسبوکار دارید، زمان ازکارافتادگی دستگاه “ارزان” در طول ۱۸ ماه نخست، تفاوت قیمت با مدل “گرانتر” را کاملاً از بین میبرد.
چکلیست: آماده باشید تا ظرف ۴۸ ساعت پس از تحویل برش را آغاز کنید
خطرناکترین زمان برای صاحب لیزر، هفتهی اول است. بدون تجهیزات مناسب، دستگاه بیکار میماند در حالی که مهلت بازگشت آن بهسرعت سپری میشود. و اگر بلافاصله اپتیکها را بررسی نکنید، هر آسیبی که در حین حملونقل وارد شده باشد به مسئولیت شما تبدیل میشود.
از این جدول زمانی پیروی کنید تا یا بتوانید سریعاً شروع به کار کنید، یا در صورت وجود نقص، دستگاه را فوراً پس بفرستید.
روز ۰: مرحله پیش از رسیدن دستگاه (۲ ساعت)
- مایعات: دو گالن آب مقطر (برای چیلر) و الکل ایزوپروپیل 90% (برای اپتیکها) تهیه کنید.
- کیت اپتیک: کاغذ لنز و کاغذ حرارتی (کاغذ رسید) برای آزمایش تنظیمات تراز آماده داشته باشید.
- برق: یک مدار اختصاصی 20 آمپر (110 ولت/220 ولت بسته به دستگاه) تأیید کنید. اشتراک مدار با یخچال یا کمپرسور باعث پرش فیوز و خراب شدن برشها میشود.
روز اول: بازکردن جعبه و بازرسی (4 ساعت)
- آزمایش تکان: قبل از پر کردن چیلر، لولهی لیزر را از نظر وجود ترکهای داخلی بررسی کنید. اگر هنگام تکان دادن آرام لوله صدای زنگ شیشه شنیدید، تحویل را نپذیرید.
- آزمایش نشتی: آب را وصل کرده، پمپ را روشن کنید و 30 دقیقه صبر نمایید. انتهای لوله و قسمت زیرین شاسی را بررسی کنید.
- تمیزکاری ۶۰ ثانیهای: بررسی نگهداریای را که در مرحلهی 1 تحقیق کردهاید انجام دهید.
- تراز: از کاغذ حرارتی برای بررسی مسیر پرتو در چهار گوشهی میز استفاده کنید.
روز دوم: تأیید (2 ساعت)
- آزمون قاب: یک برش برداری با سرعت 10 میلیمتر بر ثانیه روی چوب با توان 90% انجام دهید.
- خروجی: لبهها باید قهوهای طلایی باشند، نه سیاه سوخته. ضخامت برش باید عمودی باشد، نه مورب.
- آزمون فشار: دستگاه را به مدت 3 ساعت اجرا کنید. دما را زیر 22 درجه سانتیگراد (71 درجه فارنهایت) نگه دارید. اگر دما بیش از حد بالا رفت یا فوکوس از دست رفت، دستگاه را بازگردانید.
برش نهایی
در ابتدای این راهنما پرسیدیم که آیا شما در حال ساخت یک کارگاه هستید یا فقط در حال خرید یک ابزار. تفاوت در نام تجاری حک شده روی شاسی نیست — بلکه در میزان آمادگی صاحب دستگاه است.
با پیروی از این چهار مرحله، شما فقط یک لیزر نخریدید — بلکه زمینهی موفقیت خود را فراهم کردید. نیازهای مواد خود را مشخص کردید، توان موردنیاز را محاسبه کردید، پروتکلهای ایمنی را تثبیت کردید و هزینههای پنهان مالکیت را شناسایی نمودید. شما دیگر صرفاً امیدوار به داشتن دستگاه خوبی نیستید؛ بلکه یک خرید هوشمندانه انجام دادهاید.
تحقیقات انجام شدهاند. فهرست بررسی آماده است. اکنون زمان برش است. و اگر میخواهید راهنمایی عملی برای تطبیق جریان کاری خود با فناوری مناسب دریافت کنید، میتوانید با ما تماس بگیرید برای دریافت راهنمایی اختصاصی در مورد سیستمهای لیزری اقدام کنید.

VI. پرسشهای متداول
۱. آیا دستگاههای برش لیزری میتوانند فلز را برش دهند؟
بله — برخی برشگرهای لیزری میتوانند فلز را برش دهند، اما این موضوع به نوع و توان لیزر بستگی دارد. لیزرهای فیبر و سیستمهای CO2 با توان بالا معمولاً قادر به برش انواع فلزات از جمله فولاد ضدزنگ، آلومینیوم و مس هستند. برای ورقهای ضخیمتر یا کاربردهای صنعتی سنگین، دستگاههای فیبر صنعتی مانند دستگاه برش لیزری فیبر با میز تکی توصیه میشوند.
۲. دستگاه لیزر CO2 چه موادی را میتواند برش دهد؟
مواد متداول شامل چوب، اکریلیک، چرم، پارچه، کاغذ و برخی پلاستیکها هستند. با این حال، لیزرهای CO2 معمولاً برای برش فلز مناسب نیستند مگر اینکه از توان بسیار بالا برخوردار بوده و مخصوص برش فلز طراحی شده باشند. همچنین برای برش PVC یا سایر موادی که هنگام حرارت گازهای سمی آزاد میکنند توصیه نمیشوند.
۳. دقت دستگاههای برش لیزری چقدر است؟
یکی از بزرگترین مزایای دستگاههای برش لیزری، دقت آنهاست. دستگاههای برش لیزری باکیفیت میتوانند جزئیات بسیار ظریف را با تلرانسهایی تا حد 0.001 اینچ (0.025 میلیمتر) تولید کنند. دقت واقعی به عواملی مانند کیفیت پرتو، سختی و پایداری دستگاه، و دقت سیستم کنترل حرکت بستگی دارد.