
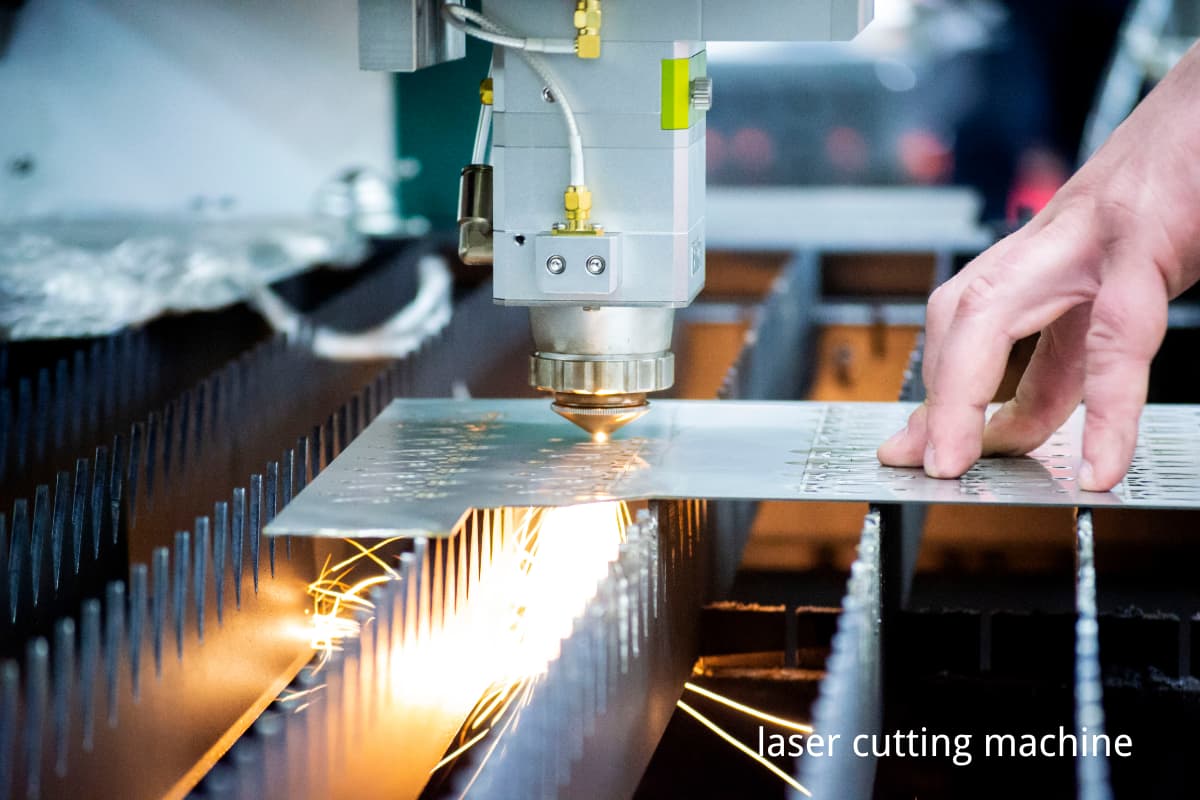
Eräs opiskelija astui kerran kauppaani kantaen digitaalista tiedostoa, joka oli niin tarkka, että se näytti valmiilta ilmailuteollisuuden valmistukseen. Hän oli käyttänyt neljäkymmentä tuntia Illustratorissa hioen jokaista custom-korurasian kaarretta. Sitten hän painoi “Start” $12,000 -laserleikkurilla — vilkaisematta edes vuoteella olevaa materiaalia. Kymmenen minuuttia myöhemmin heitin palopeitteen koneen päälle, koska hän oli yrittänyt “tulostaa” tiheän vektorikuvion öljyiseen setripalaan ilman, että ilmapuhallus oli päällä.
Rasia ei selvinnyt siitä. Eikä hänen ylpeytensä. Hän sortui klassiseen aloittelijan ansaan: oletti, että virheettömät viivat hehkuvalla LED-näytöllä käyttäytyvät samalla tavalla, kun ne osuvat auringon pintaa kuumempaan valonsäteeseen.
Laserleikkaus ei ole tulostamista — se on hallittua, suurinopeusista palamista. Jos haluat lopettaa kalliiden hiililäjien tuottamisen, sinun täytyy lopettaa graafisen suunnittelijan ajattelutapa ja alkaa ajatella ballistiikkateknikon tavoin.
Tuotantotason laitteilla työskenteleville operaattoreille — oli kyse sitten kompaktista Yksipöytäinen kuitulaserleikkauskone tarkkaan levytyöhön tarkoitetusta tai suurikapasiteettisesta Kaksikäyttöinen kuitulaserleikkauskone sekä levyä että putkea käsittelevästä — sama fysiikka pätee. Ohjelmisto voi näyttää modernilta ja intuitiiviselta, mutta säde tottelee edelleen termodynamiikkaa, ei muotoiluesteettistä silmää.
“Täydellisen suunnittelun” ansa: Kuinka virheettömät tiedostot tuhoavat todelliset materiaalit
“Tulosta ja unohda” -myytti: Miksi laserleikkaus on perustavanlaatuisesti erilaista kuin 2D-tulostus
Mustesuihkutulostin ruiskuttaa nestettä pinnalle ja on valmis. Laserleikkuri poistaa materiaalia höyrystämällä sen. Se tarkoittaa, että “kangaspohjasi” fyysiset ominaisuudet ovat paljon tärkeämpiä kuin tiedoston pikselit. Kun lähetät työn laserille, et vain siirrä kuvaa — käynnistät termodynaamisen tapahtuman. Tiheys, kosteuspitoisuus, hartsitasot ja sisäinen rakenne määräävät, saatko terävän reunan vai pienimuotoisen tulipalon.
Olen kerran nähnyt harrastajan yrittävän “tulostaa” korkearesoluutioisen valokuvan aaltopahville käyttäen samoja asetuksia kuin vanerille. Pahvi on enimmäkseen ilmaa ja liimaa, joten sen sijaan, että laser olisi kevyesti kaivertanut pintaa, se sytytti sisäiset urat. Sekunneissa koko arkki muuttui hehkuvaksi suorakulmaiseksi savupiipuksi. Hän seisoi siinä odottaen iloista “Valmis”-äänimerkkiä samalla kun kone teki parhaansa sytyttääkseen koko työpajan palamaan.
Välttääksesi tällaiset katastrofit, kohtele jokaista uutta materiaalia fysiikan kokeena — ei vain uutena paperikokona.
Vektori vs. rasteri: Käskeekö laseria seuraamaan jatkuvia reittejä vai kaivertamaan piste kerrallaan?
Laser toimii kahdessa pääliiketilassa, ja niiden sekoittaminen on nopein tapa muuttaa kymmenen minuutin työ kolmen tunnin koettelemukseksi. Rasterointi on kuin ruohonleikkausta: laserpää liikkuu edestakaisin, laukaisten nopeita pulsseja kuvan rakentamiseksi piste pisteeltä (kaiverrus). Vektorileikkaus taas on kuin skalpellin käyttöä: laser seuraa yhtä jatkuvaa linjaa muotoja leikaten tai tarkkoja viivoja viiltäen.
Eräs aloittelija toi logon, joka näytti yksinkertaiselta mustalta ääriviivalta — mutta se oli tallennettu matalaresoluutioisena rasterikuvana. Sen sijaan, että kone olisi jäljittänyt ympyrän sekunneissa, se käytti kaksikymmentä minuuttia “ajellen” koko puupinnan pikseli pikseliltä. Kertyvä lämpö vääristi levyn, tehden siitä perunalastun kaltaisen. Jos hän olisi käyttänyt vektoripolkua, työ olisi ollut valmis ennen kuin hän olisi edes ehtinyt vilkaista puhelintaan.
Kun ymmärrät eron, voit antaa eri tehoasetuksia saman suunnittelun sisällä — korkea teho leikkauksille, matalampi koristekaiverruksille — ja tehdä kaiken yhdellä ajolla.
Kerf-mysteeri: Miksi täydellisesti mitatut toisiinsa lukittuvat osat eivät silti sovi
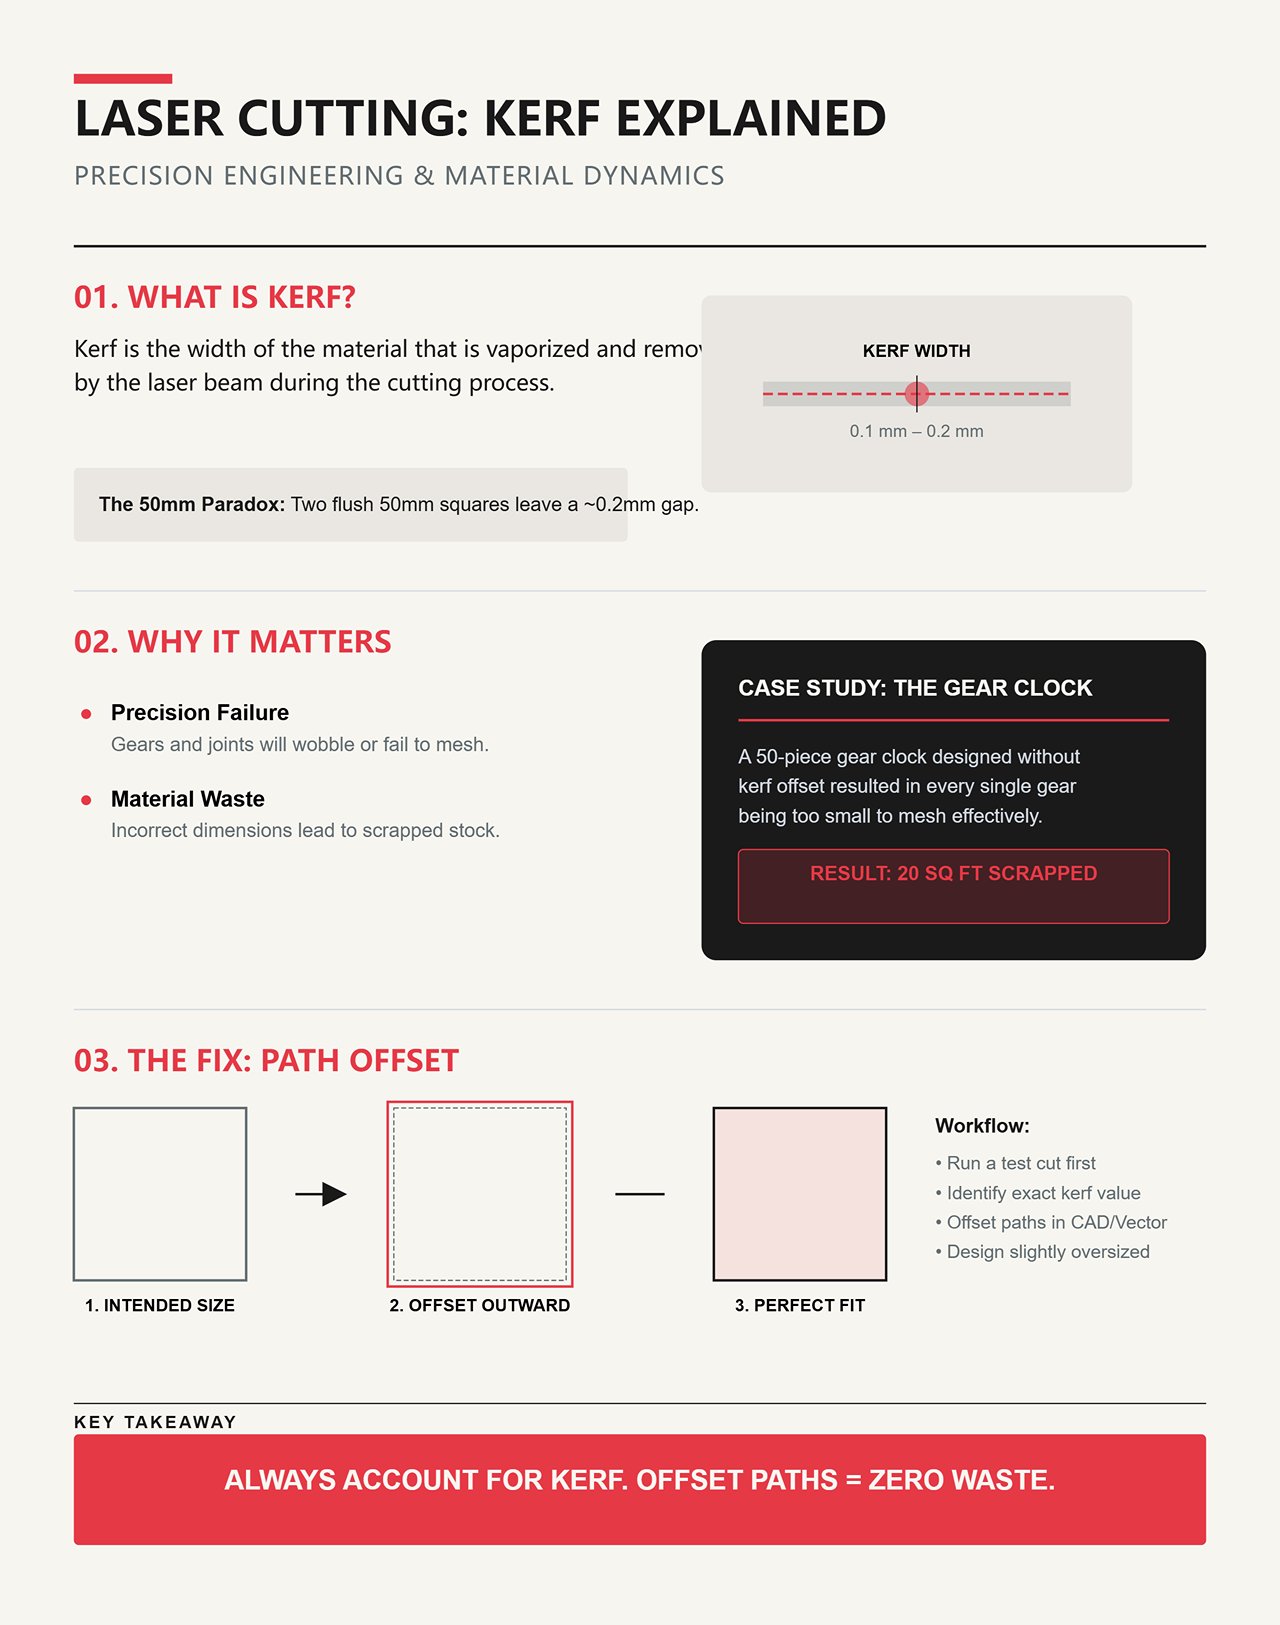
Digitaalisessa maailmassa viivalla ei ole paksuutta. Fyysisessä maailmassa laserin säde on — tyypillisesti 0,1–0,2 mm leveä — ja se höyrystää materiaalia kulkiessaan. Tämä “puuttuva” materiaali tunnetaan nimellä kerf. Jos suunnittelet kaksi 50 mm neliötä sopimaan tiiviisti toisiaan vasten, laser poistaa noin 0,1 mm kummaltakin reunalta, jättäen 0,2 mm raon. Yhtäkkiä “täydellinen” istuvuus tuntuu enemmän löysältä hampaalta.
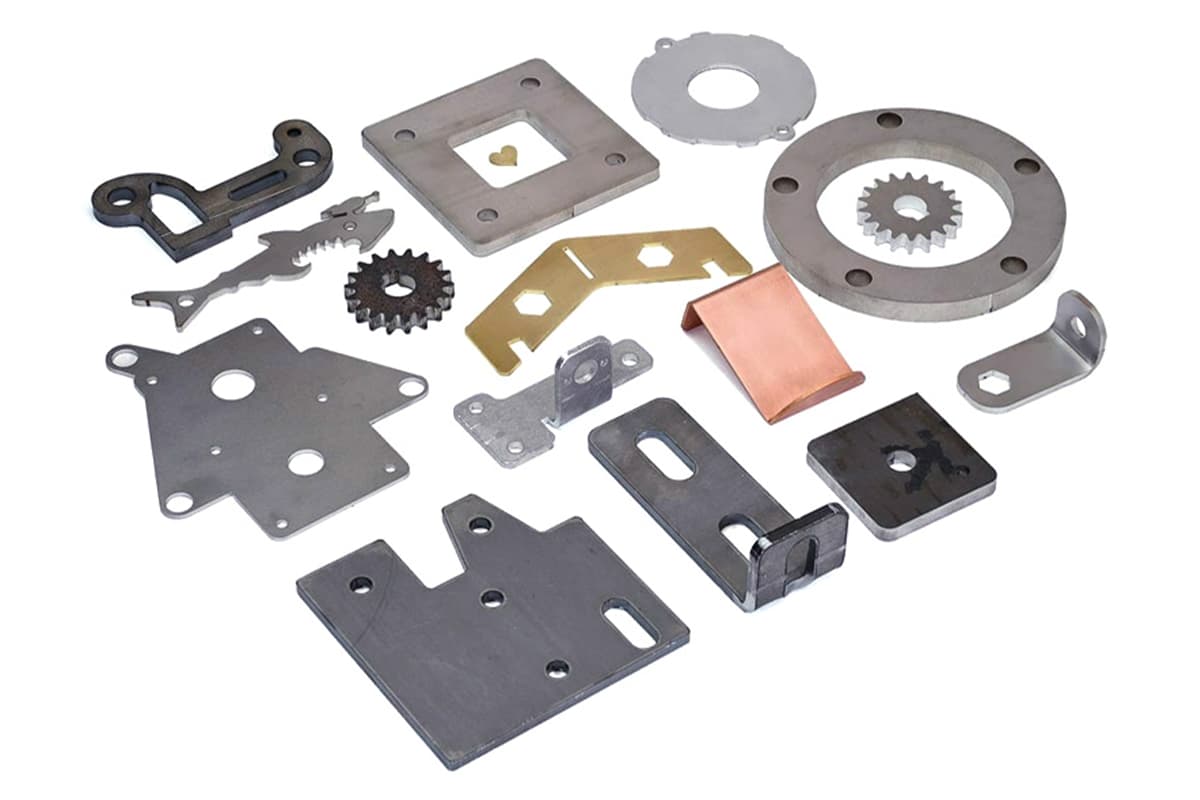
Tunsin kerran miehen, joka käytti kolme viikkoa suunnitellen monimutkaista, 50-osaisen hammasrataskellon Illustratorissa. Hän ei koskaan huomioinut kerfiä. Kun hän lopulta suoritti leikkauksen ja nosti vanerilevyn, jokainen hammasratas putosi suoraan kennopöydän läpi kuin hiekka tiimalasissa. Jokainen oli vain murto-osan millimetriä liian pieni kytkeytyäkseen toisiinsa. Silmänräpäyksessä kahdenkymmenen neliöjalan arvokas baltialainen koivuvaneri muuttui erittäin kalliiksi polttopuuksi.
Korjaus on periaatteessa yksinkertainen: sinun täytyy “siirtää” polkuja. Toisin sanoen, tee osistasi hieman ylisuuria suunnittelutiedostossa, jotta ne saavuttavat oikeat mitat sen jälkeen, kun laser on tehnyt leikkauksensa.
Näkymätön fysiikka: tarkennus, kohdistus ja ilmavirtaus
Mitä “polttoväli” todella tarkoittaa leikkauspinnalla (ja miksi muutaman millimetrin virhe voi pilata kaiken)
50 watin laser ei ole 50 watin valomiekka; se on enemmän kuin 50 watin hehkulamppu, joka pakotetaan suurennuslasin läpi. Kun säde poistuu putkesta, sen leveys on suunnilleen kynän paksuinen. Leikatakseen 6 mm akryyliä, tämä energia täytyy puristaa pisteeseen, joka ei ole neulan kärkeä suurempi.
Tämä puristus tapahtuu linssin kautta, joka muotoilee säteen tiimalasin muotoiseksi profiiliksi. Kapein kohta – “vyötärö” – on ainoa alue, jossa leikkaaminen on todella tehokasta. Jos materiaalisi on edes kolme millimetriä vyötärön ylä- tai alapuolella, energian tiheys leviää. Tarkkuustyökalun sijaan saat tylsän lämpölähteen, joka sulattaa materiaalin sen sijaan että höyrystäisi sen siististi.
| Linssityyppi | Pisteen koko | Energiakeskittyminen | Leikkaussuorituskyky | Tyypillinen tulos |
|---|---|---|---|---|
| 2 tuuman polttovälin linssi | Pienempi | Korkeampi | Puhdas, tarkka leikkaus | Terävät reunat, minimaalinen palamisjälki |
| 4 tuuman polttovälin linssi | Suurempi | Alhaisempi | Heikko keskittyminen ohuissa materiaaleissa | Palaminen, ruskettuminen, epätäydelliset leikkaukset |
Näin kerran opiskelijan yrittävän leikata herkkiä pitsikuvioita kartongista 4 tuuman polttovälin linssillä, koska hän oletti, että “isompi linssi tarkoittaa enemmän tehoa”. Todellisuudessa 4 tuuman linssi tuottaa huomattavasti suuremman pistekoon kuin 2 tuuman linssi, mikä tekee mahdottomaksi keskittää energiaa riittävästi, jotta kuidut leikkaantuisivat puhtaasti.
Terävien leikkausten sijaan hän päätyi paperiin, joka näytti siltä kuin se olisi otettu pois tulipalosta — ruskea, hauras ja savunhajuinen. Hän jatkoi tehon nostamista 100 %:iin, mikä vain voimistutti paistovaikutusta. Ongelma ei ollut teho; se oli säteen perusgeometria.
Manuaali vs. automaattitarkennus: Milloin kannattaa luottaa koneeseen – ja milloin sen anturit johtavat harhaan
Useimmissa nykyaikaisissa laserleikkureissa on automaattitarkennustoiminto – “tunnistinvarsi” tai ultraäänisensori – joka on suunniteltu hoitamaan tarkennusetäisyyden säätö automaattisesti. Nämä järjestelmät nostavat pöytää, kunnes materiaali laukaisee fyysisen kytkimen tai heijastaa ääniaallon takaisin päätä kohti. Tämä toimii hyvin täydellisen tasaisilla, läpinäkymättömillä materiaaleilla, kuten vanerilla. Mutta jos lisäät pienintäkään epäsäännöllisyyttä, sensori voi nopeasti muuttua ongelmaksi. Se ei pysty havaitsemaan hunajakennoalustan aukkoa, eikä se varmasti tunnista kirkasta akryylilevyä, joka ei heijasta oikein.
Kehittyneissä kuitulaserjärjestelmissä, joissa on automaattinen Z-ohjaus – yleinen teollisuusalustoissa kuten Kaksikäyttöinen kuitulaserleikkauskone– automaattitarkennus parantaa tehokkuutta merkittävästi. Mutta jopa niissä, vääntynyt metallilevy, pinnan oksidikerros tai putken epätasaisuudet voivat johtaa anturit harhaan. Automaatio vähentää riskiä; se ei kuitenkaan voi kumota fysiikan lakeja.
Eräs aloittelija työpajassani yritti kerran käyttää automaattitarkennusta jämälevyyn, jonka suoraan anturin alle oli sattunut suuri oksanreikä. Tunnistinvarsi putosi suoraan reiän läpi. Koska se ei rekisteröinyt odotettua “napsahdusta”, kone jatkoi moottoroidun pöydän nostamista. Puu painui laserpäätä vasten, aiheutti hihnan katkeamisen ja siirsi peilit pois linjasta ennen kuin hän ehti painaa hätäpysäytystä. Hän luotti “auto”-painikkeeseen enemmän kuin omiin silmiinsä – ja se maksoi hänelle kokonaisen viikon käyttökatkon.
Pöydän tasaus: salakavala syyllinen leikkauksiin, jotka onnistuvat vasemmalla mutta epäonnistuvat oikealla
Voit asentaa markkinoiden kalleimman linssin, mutta jos koneesi pöytä ei ole täydellisesti yhdensuuntainen laserpään liikeradan kanssa, tarkennuspiste siirtyy työn aikana. Suuriformaattisessa leikkurissa pelkkä yhden asteen kaltevuus 36 tuuman pöydällä voi jättää säteen täysin tarkennettuna vasemmalla puolella ja lähes 15 mm pois tarkennuksesta oikealla. Aloittelijat tulkitsevat tämän usein virheellisesti laserputken “heikkoina pisteinä” ja yrittävät kompensoida hidastamalla konetta — vain päätyäkseen pahasti hiiltyneisiin reunoihin sillä puolella, joka itse asiassa oli kunnolla tarkennettu.
Näin kerran opiskelijan leikkaavan suuren Tyynenmeren luoteisosan topografisen kartan. Rannikkoalue vasemmalla puolella valmistui terävästi ja kauniisti määriteltynä. Mutta kun laser saavutti Kalliovuoret pöydän oikealla laidalla, säde oli ajautunut niin kauas tarkennuksesta, että se lopetti leikkaamisen kokonaan ja alkoi sen sijaan “kaivertaa” leveän, palaneen uran. Hän oletti, että laser oli “menettämässä tehoa”. Todellisuudessa hunajakennopöydän oikea puoli oli painunut kahden millimetrin verran vuosien käytön jälkeen.
Ilma-avustus: Ei vain paloturvallisuutta varten, vaan mekaaninen avain puhtaisiin, hiiltymättömiin reunoihin
Ilma-avustussuutin tekee paljon enemmän kuin vain tukahduttaa satunnaisen liekin — se toimii kuin fotonien harja. Kun laser osuu materiaaliin, se synnyttää savun, höyrystyneen hartsin ja hienon pölyn pilven. Jos tuo savu viipyy säteen kulkureitillä, se imee osan laserin energiasta ennen kuin se edes saavuttaa pinnan, käytännössä “varjostaen” leikkauksen. Kun ohjaat tasaisen puristetun ilman virran suoraan sahausuraan, puhdistat optisen reitin ja pakotat lämmön kulkemaan alaspäin leikkauksessa, mikä vähentää huomattavasti reunojen palamista.
Harrastaja toi kerran upean valkovaahteralevyn ja kytki ilma-avustuksen pois päältä, koska sen ääni oli “ärsyttävä”. Muutaman minuutin kuluessa hartsipitoinen savu nousi leikkauksesta ja päällysti hänen kalliin tarkennuslinsinsä alapinnan paksulla, tahmealla noen kerroksella. Koska noki on mustaa, se imee laserin lämpöä. Linssi ei kestänyt syntynyttä lämpökuormitusta, vaan halkesi kolmeen osaan kesken leikkauksen. Hän säästi itseään hieman melulta — ja osti itselleen $400-varalinssin.
Turvallisuus ja materiaalien todellisuus: “Älä koskaan leikkaa” -lista
PVC, myrkylliset höyryt ja sulaneet optiikat: materiaalit, jotka voivat pysyvästi vahingoittaa konettasi — tai keuhkojasi
Eräs opiskelija yritti salaa laittaa vanhan vinyylilevyn leikkauspöydälleni muuttaakseen sen retroseinäkelloksi. Hän luuli olevansa nokkela. Pysäytin hätäpysäytyksellä ennen kuin säde ehti lävistää ensimmäisen uran, koska “vinyyli” on yksinkertaisesti lyhenne polyvinyylikloridille (PVC). Kun tehokas laser osuu PVC:hen, et vain leikkaa sitä — vaan rikot sen kemialliset sidokset ja vapautat kloorikaasua.
Kun tuo kaasu yhdistyy kosteuteen ilmassa — tai hengitysteidesi kosteuteen — se muodostaa suolahappoa.
Aloittelijat olettavat usein, että nykyaikaiset turvaominaisuudet suojaavat heidät huonoilta päätöksiltä. On totta, että laserin aiheuttamien vammojen määrä väheni dramaattisesti, kun valmistajat sulkivat koneet koteloihin ja lisäsivät tehokkaat savukaasuimurit täyttääkseen Class 1 -turvastandardit. Mutta poistopuhallin ei voi suojata konetta siltä ilmamassalta, jota se itse imee lävitseen. PVC:stä syntyvä happokaasu poistaa välittömästi $400-sinkkiselenidilinssin heijastamattoman pinnoitteen. Kulkiessaan poistojärjestelmän läpi se syövyttää teräksisiä kelkkakiskoja, hajottaa kumihihnoja ja kuluttaa puhaltimen siivet. Myrkyllistä kemiaa vastaan ei voi suunnitella suojaa. Miksi operaattorit siis edelleen luottavat tuulettimeen pelastajanaan?
Tuuletusviat, jotka tapahtuvat vaikka poistopuhallin käy täydellä teholla
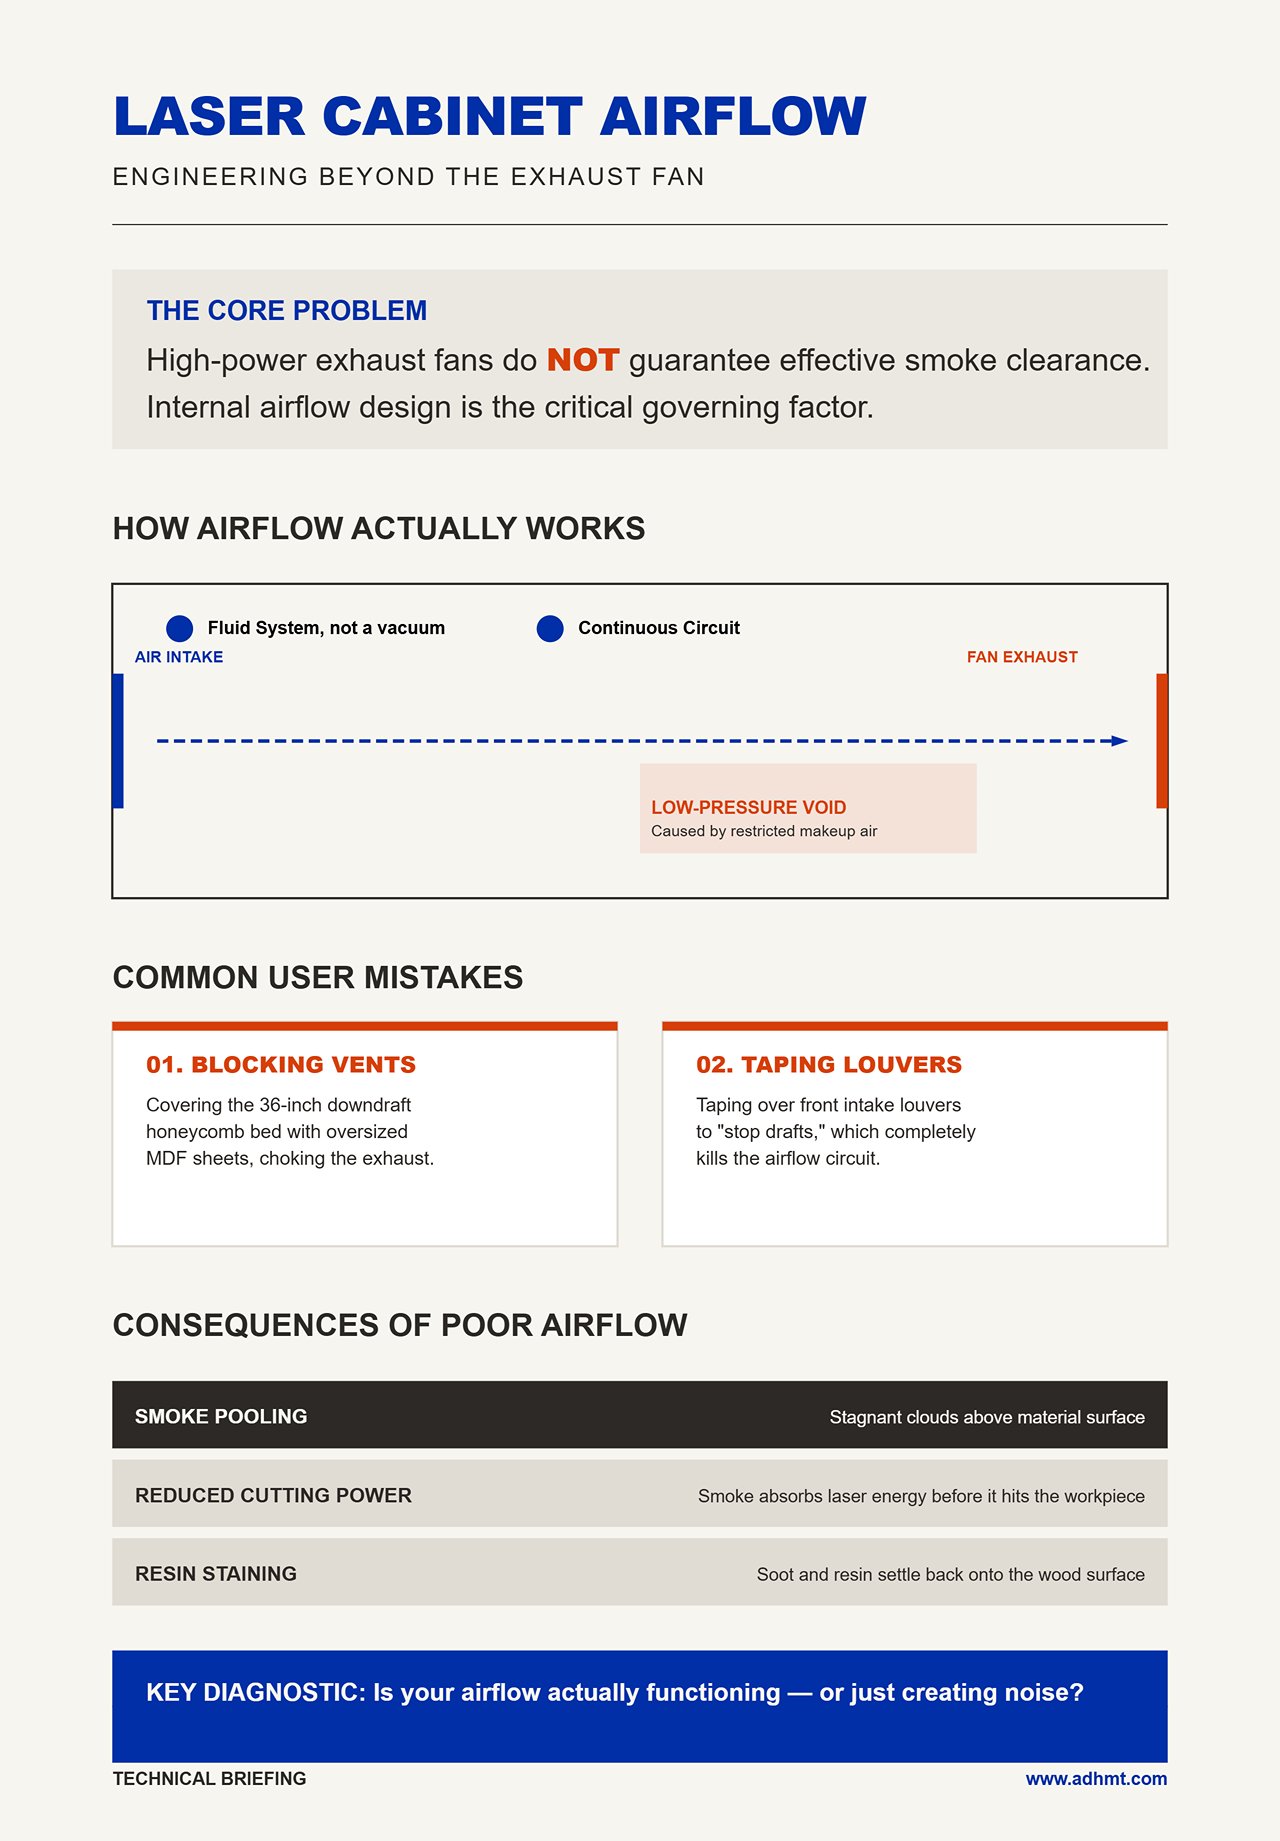
Kuuntelet 1000 CFM:n poistopuhallinta, joka jylisee kuin suihkumoottori, joten oletat kaapin poistavan savun tehokkaasti. Sitten avaat kannen ja sinua lyö tiheä höyrystyneen koivuhartsin pilvi. Teolliset järjestelmät turvautuvat valosuojuksiin ja älykkäisiin sensoreihin rajoittaakseen kokonaan Class 4 -laserin, mutta mikään määrä suojauksia ei voi korvata perustavanlaatuisesti puutteellista sisäistä ilmavirtausta.
Ilmavirtaus on nestejärjestelmä — ei taikatyhjiö.
Jos sisään tuleva korvausilma on rajoitettu, puhallin vain luo matalapaineisen tyhjiön ja pyörii tehottomasti. Näen usein aloittelijoiden peittävän koko 36 tuuman alaspäin virtaavan hunajakennopöydän yhdellä ylisuurilla MDF-levyllä. Poisto vetää pöydän alta, mutta materiaali tukkii tuuletusaukot. Kun savu ei pääse pakoon, se kerääntyy pinnan yläpuolelle, imee laserenergiaa ja värjää puun. Vielä pahempaa, jotkut käyttäjät teippaavat etuluukkujen ilmanottoaukot pysäyttääkseen vedon, mikä tukahduttaa koko ilmavirtauspiirin. Kuinka siis voit tietää, toimiiko näkymätön ilmavirtasi oikeasti?
Paloriski on todellinen: hieno raja hallitun palon ja täysimittaisen hätätilanteen välillä
Laserleikkaus on pohjimmiltaan tarkasti hallittu palamisprosessi. Käytät äärimmäisen voimakasta kohdennettua valoa sytyttääksesi materiaalin kosketuksesta, ja luotat kelkan nopeuteen sekä ilma-avustuksen puhkuun sammuttamaan pienen liekin ennen kuin se leviää. Mutta raja puhtaasti höyrystetyn 0,1 mm leikkausuran ja koko pöydän sytyttämisen välillä on paljon kapeampi kuin useimmat harrastajat ymmärtävät.
Jokainen hiiltynyt katastrofi alkaa hetkestä, jolloin keskittyminen herpaantuu. Työpajassamme eräs käyttäjä leikkasi paksusta aaltopahvista rakenteellista prototyyppiä — materiaalia, joka on käytännössä 80 % ilmaa ja 20 % kuivaa sytykettä. Hän poistui hakemaan kahvia, olettaen koneen voivan käydä ilman valvontaa. Mutta pahvi syttyy helposti, ja hänen ilma-avustuspaineensa oli asetettu liian alhaiseksi. Pieni kekäle muodostui aaltopahvin sisään. Kun laserpää jatkoi liikkumista, se ruokki kekälettä hapella, muuttaen sen avoimeksi liekiksi. Kun hän palasi, tuli oli jo saavuttanut akryyliset kelkkakiinnikkeet. Hihnat pettivät, pudottaen laserpään suoraan paloon. Onnistuimme pelastamaan rungon Halotron-sammuttimella, mutta optiikka ja moottorit menivät kokonaan.
Tämä vaara kasvaa dramaattisesti edullisten, avoimen rungon diodilasereiden myötä, jotka tulvivat aloitustason markkinoita. Toisin kuin teollisissa järjestelmissä, niistä puuttuvat tiiviit kotelot, jotka rajoittavat hapen saantia, joten jokaisella liekin leimahduksella on esteetön pääsy huoneilmaan. Todellinen hätätilanne alkaa sillä hetkellä, kun laser lakkaa liikkumasta mutta jatkaa ampumista — usein ohjelmistokaadon tai mekaanisen jumituksen seurauksena — keskittäen tuhansia asteita lämpöä yhteen liikkumattomaan pisteeseen.
Materiaalien testimatriisi: Asetusten hienosäätö ilman arvailua
Miksi YouTube-käyttäjän “oletusasetusten” kopioiminen epäonnistuu lähes aina omassa koneessasi
Eräs opiskelija astui kerran liikkeeseeni mukanaan digitaalinen tiedosto, joka oli niin tarkka, että se olisi kelvannut ilmailuteollisuuden koneistukseen – vain nähdäkseen sen käpristyvän mustuneeksi solmuksi, koska hän luotti “vakiollisiin” asetuksiin, jotka oli löydetty verkkokeskustelusta. Se, mitä hän ei ottanut huomioon, oli se, että minun 80 W putkellani oli takanaan yli 2000 käyttötuntia, kun taas foorumin asiantuntijalla oli uusi 100 W järjestelmä. CO₂-laserputki on kulutustarvike: kaasulla täytetty lasisylinteri, joka menettää tehoaan jokaisella laukaisulla – aivan kuten rengas kuluu jokaisella ajetulla kilometrillä. Jos käytät asetuksia kolmivuotisesta videosta, joka on tallennettu eri koneella ja eri ilmastossa, navigoit käytännössä modernissa kaupungissa 1800-luvulla käsin piirretyn kartan avulla.
Materiaalin tiheys on toinen “oletusasetusten” hiljainen sabotoija. Katsoin kerran aloittelijaa, joka yritti leikata sarjaa 3 mm koivuvaneria käyttäen täsmälleen samoja parametreja, jotka olivat toimineet virheettömästi edellisenä päivänä. Hän ei tajunnut, että tämä uusi levy oli eri lavalta ja valmistettu tiheämmällä, paloa hidastavalla urea-formaldehydiliimalla. Laser osui piilossa olevaan liimataskuun, ei läpäissyt sitä, ja sinne vangittu lämpö sytytti ympäröivät puukuidut ennen kuin kelkka ehti liikkua eteenpäin. Projekti päätyi hiiltyneenä röykkinä jäterasiaan – kaikki siksi, että hän piti “3 mm koivua” universaalina vakiona sen sijaan, että olisi kohdellut sitä biologisena muuttujana, mitä se todellisuudessa on. Teho vs. nopeus: herkkä tasapaino (ja kumpaa muuttujaa kannattaa kompromisseilla ensin)
On houkuttelevaa olettaa, että laserin tehon kaksinkertaistaminen kaksinkertaistaa myös leikkuusyvyyden. Todellisuudessa lämmönsiirto ei toimi niin. Kun laser viipyy samassa kohdassa, se muodostaa “lämmöstä vaikuttuneen alueen” (HAZ), jossa materiaali ei yksinkertaisesti höyrysty – se sulaa, palaa, muotoutuu ja varastoi jäämälämpöä.
Näin kerran opiskelijan yrittävän leikata paksua akryylia säätämällä tehon maksimiin 100 %:iin ja kuljettamalla päätä äärimmäisen hitaasti, vakuuttuneena siitä, että raaka voima takaisi onnistumisen. Sen sijaan, että syntyisi siisti reuna, liiallinen lämpö muutti akryylin sulaneeksi, kuplivaksi massaksi, joka sulautui takaisin yhteen laserpään takana. Lopputulos: pilalle mennyt levy ja tahmainen, pahalta haiseva sotku, joka oli paistunut hunajakennopöytään kiinni.
Tämän välttämiseksi kohtele jokaista uutta materiaalia kuin hallittua fysiikan koetta – ja muista, että nopeus on ensisijainen hallintamuuttujasi. Tavoitteesi on ajaa laseri mahdollisimman suurella nopeudella siten, että leikkaus on edelleen puhdas ja tehon käyttö pysyy noin 80–90 %:ssa putken nimellistehosta.
Todellisen 100 % tehon ylläpito on kuin auton moottorin ajamista punarajalle: se ylikuumentaa sisäisen kaasuseoksen ja lyhentää putken käyttöikää huomattavasti. Jos 90 % teho tietyllä nopeudella ei leikkaa läpi, vastusta kiusausta nostaa tehoa. Ensimmäinen säätösi tulisi olla nopeuden hienoinen pienentäminen – tai harkitse toisen leikkuukierroksen tekemistä sen sijaan.
Ensimmäisen 10 minuutin testiruudukon ajaminen uuden materiaalin perusmittareiden määrittämiseksi
Ainoa tapa poistaa arvailu on antaa koneen itse paljastaa rajansa rakenteellisen testimatriisin avulla. Luo yksinkertainen 10 mm neliöistä koostuva ruudukko: kasvata tehoa X-akselilla (esimerkiksi 10 %:sta 90 %:iin) ja nopeutta Y-akselilla (esimerkiksi 5 mm/s:stä 50 mm/s:iin).
Näin kerran turhautuneen harrastajan käyttävän kaksi tuntia asetusten “hienosäätöön” yksi säätö kerrallaan, kuluttaen samalla puoli arkkia kallista pähkinäpuuta. Jos hän olisi käyttänyt vain kymmenen minuuttia kunnollisen matriisin ajamiseen, hän olisi välittömästi löytänyt “makean kohdan” – siistit reunat, täydellisen läpäisyn eikä lainkaan palamista.
Teollisuuskäyttäjille, jotka kalibroivat uusia materiaaleja kuitulaserjärjestelmissä, valmistajan tarjoamat parametrilehdet ja tekniset esitteistämme voivat tarjota arvokkaan lähtökohdan. Mutta silloinkin on aina vahvistettava omalla kontrolloidulla matriisilla ennen kuin siirrytään täyteen tuotantoon.
Tämän vaiheen ohittamisen riskit tulevat erityisen selviksi matalatiheyksisillä materiaaleilla kuten aaltopahvilla. Eräs käyttäjä teki “pikakokeen” leikkaamalla yhden suoran viivan, ja se näytti täysin hyvältä. Mutta kun hän aloitti koko projektinsa – yksityiskohtaisen topografisen kartan – tiheä ruutukuvio loi voimakasta lämmönkertymää, jota tuo yksittäisen viivan testi ei koskaan paljastanut. Koska hän ei ollut ajanut täyttä matriisia määrittääkseen turvallista ylänopeusrajaa, pahvi saavutti itsestään syttymispisteensä ja laserkaapista tuli käytännössä takka. Kunnollinen testiruudukko olisi osoittanut, että hänen käyttämällään tehotasolla hän tarvitsi 30 % enemmän nopeutta estääkseen materiaalin syttymisen.

Tulosten lukeminen: palojälkien, ylileikkauksen ja epätäydellisten leikkausten diagnosointi suurennuslasilla
Kun ruudukko on valmis, älä vain vilkaise sitä – analysoi se. Nosta materiaali ja katso, putoavatko neliöt irti itsestään. Tämä on “pudotustesti”. Jos joudut painamaan neliötä sormella ja se jättää repeytyneen tai rosoisen reunan, kyseinen asetus on epäonnistunut – vaikka yläpinta näyttäisi täysin leikatulta. Monet käyttäjät jättävät huomiotta leikkuuvälin (kerf) – materiaalin määrän, jonka laser poistaa – joka vaihtelee sen mukaan, kuinka paljon säde heiluu tai menettää tarkentuneisuutensa nopeuden laskiessa. Suurennuksessa puhdas leikkaus muistuttaa sileää, pystysuoraa kanjoniseinää. Huono leikkaus taas muodostaa havaittavan “V”-muodon, mikä osoittaa, että teho oli liian alhainen säteen yhtenäisyyden ylläpitämiseksi koko materiaalin paksuuden läpi.
Materiaalin kääntöpuoli paljastaa totuuden ilmavirtauksestasi ja tarkennuksestasi. Jos etupuoli näyttää terävältä, mutta alapuoli on tahmean hartsin peitossa tai siinä on “takaiskuja” (kun laser heijastuu kennopohjasta), nopeutesi on liian hidas tai ilmanpuhallus on riittämätön. Eräs opiskelija toi minulle kerran vanerilevyn, joka näytti siltä kuin se olisi raahattu nuotiosta. Yläpinta oli virheetön, mutta hän oli käyttänyt liikaa tehoa ilman ilmanpuhallusta, mikä sai höyrystyneen mahlan tiivistymään alapuolelle ja syttymään palamaan. Tutkimalla kääntöpuolen palojälkiä totesimme, että hänen polttopisteensä oli asetettu 2 mm liian syvälle. Säde oli leventynyt pohjassa, mikä siirsi lämpöä puuhun sen sijaan, että se olisi leikannut siististi sen läpi.
Ensimmäisen todellisen leikkuun suorittaminen: lähtötarkistuslista
Sulje silmäsi ja kuvittele painavasi “Käynnistä”-painiketta tavallisessa työpöytätulostimessa. Kävelet pois, haet kahvia ja palaat valmiin sivun ääreen. Katso nyt edessäsi olevaa 100 watin CO2-laseria. Jos lähestyt tätä konetta samalla välinpitämättömyydellä, asetat työpajasi vakavaan tulipalon vaaraan.
Et ole enää pelkkä tietokoneen käyttäjä. Olet lentäjä.
Laserleikkuri muistuttaa enemmän matkustajalentokonetta kuin tulostinta. Heti kun säde syttyy, liikut turbulenteissa olosuhteissa. Materiaalit vääntyvät voimakkaan lämmön vaikutuksesta. Linssit laajenevat. Ilmavirtaus vaihtelee. Siksi jokaista uutta materiaalia on kohdeltava uutena fysiikan kokeena – ei yhtä ennustettavana kuin valitsemalla vakiona paperikoon.
Tiedoston vientiasetukset: lopullinen ohjelmistotarkistus ennen suunnittelun lähettämistä laserille
Eräs opiskelija tuli kerran kauppaamme digitaalisen tiedoston kanssa, joka oli niin huolellisesti suunniteltu, että se näytti valmiilta ilmailutekniikan koneistukseen. Hän oli käyttänyt kolme tuntia Bézier-käyrien hienosäätämiseen ja värikoodattujen tasojen järjestämiseen, vakuuttuneena siitä, että virheettömät ohjelmistosyötteet takaisivat virheettömät fyysiset tulokset. Hän painoi starttia – ja kone vain raapaisi kevyesti koivuvanerin pintaa.
Ohjelmisto ei voi kumota fyysistä todellisuutta.
Aloittelijat olettavat usein, että jos leikkaus ei mene kokonaan läpi, heidän tarvitsee vain hienosäätää tehokäyrää vientiasetuksissa. Monissa tapauksissa todellinen ongelma on kuitenkin mekaaninen kohdistus – jotakin, mitä mikään ohjelmistosäädin ei voi korjata. Jos Z-akseli siirtyy lämpökuormituksen alla, tai jos pyöröpolarisaattori asennettiin väärään kulmaan huollon aikana, säde osuu materiaaliin kuin tylsä lusikka veitsen sijaan. Tiedostovientisi on vain lentosuunnitelma. Koneen täytyy silti lentää reitti.
Ensimmäisen leikkauksen vahtiminen: kolme visuaalista ja kuulohälytystä, jotka vaativat välittömän hätäseis-painikkeen painamista
Leikkausvirheet eivät ilmoita itseään vilkkuvilla punaisilla varoitusvaloilla. Ne hiipivät sisään hienovaraisen parametrivaihtelun kautta. Puhdas leikkaus voi näyttää lähes identtiseltä virheelliseen asti – juuri siihen hetkeen, kun kaikki menee katastrofaalisesti pieleen.
Tämä vie meidät palaneeseen akryylileikkauksen fiaskoon. Eräs käyttäjä jonotti valtavan 40 minuutin työn leikatakseen viisikymmentä toisiinsa kytkeytyvää ratasta. Ensimmäiset kolme tulivat ulos virheettömästi. Varmistuttuaan että kaikki oli kunnossa, hän lähti katsomaan puhelinta. Mitä hän ei nähnyt, oli lämpövaeltuma: polttolinssi lämpeni vähitellen, laajeni ja työnsi tarkennuspisteen ylöspäin. Kahdentoista rattaan kohdalla säde ei enää leikannut – se kiehutti akryylin. Höyrystynyt muovi syttyi. Poistoilmapuhallin ruokki liekkejä kuin pajapaloa, ja kun hän haistoi savun, kennopohjasta oli tullut täysimittainen kemiallinen tulipalo. Vahingot: $400-linssi ja yksi perusteellisesti pilalle mennyt housupari.
Älä koskaan poistu aktiivisen leikkauksen ääreltä. Koskaan.
Sinun täytyy ohjata konetta aktiivisesti, tarkkaillen ja kuunnellen hienovaraisia poikkeaman merkkejä. Jos leikkauslinja yhtäkkiä leimahtaa kirkkaan oranssina terävän sinivalkoisen sijaan, ilmapuhalluksesi on todennäköisesti epäonnistunut – tai nopeutesi on liian hidas. Jos poistoilmapuhaltimen äänenkorkeus laskee väsyneeksi, hitaaksi huminaksi, ilmanvaihtojärjestelmäsi saattaa olla tukkeutunut roskista ja savu on pian saastuttamassa optiikkaasi.
Leikkauksen aikainen diagnostiikka: menettääkö laser läpäisykyvyn tehon menetyksen, nopeusvirheen vai tarkennuksen poikkeaman vuoksi?
Kun leikkaus yhtäkkiä lakkaa läpäisemästä työn puolivälissä, aloittelijan ensimmäinen vaisto on välittömästi lisätä tehoa. Tämä reaktio on epätäydellinen – ja mahdollisesti vaarallinen.
Liian suuri nopeus voi aiheuttaa katkonaisen leikkuuraon. Niin voi myös riittämätön teho. Poikkeava tarkennuspiste voi aiheuttaa molemmat. Jos vain lisäät tehoa eristämättä todellista muuttujaa, poltat reunat ja väännät materiaalin. Sen sijaan sovella poissulkemisen menetelmää.
Aloita tarkistamalla tarkennus. Jos suuttimen ja työkappaleen välinen etäisyys on muuttunut – ehkä materiaali on taipunut ylöspäin lämmön vaikutuksesta – säde menettää tarkennuksensa ja leviää. Jos tarkennus on kunnossa, tarkasta leikkuurako. Vaikka alkuperäinen suunnitelma ei huomioinut leikkuurakoa, voit nyt käyttää sitä diagnostisena indikaattorina. Leikkuurako, joka yhtäkkiä muuttuu leveämmäksi ja tummemmaksi, viittaa liialliseen lämpösyöttöön, joka johtuu tavallisesti väärästä nopeudesta. Jos taas leikkuurako pysyy terävän ohuena mutta ei läpäise täysin, kyseessä on todennäköisesti tehon lasku – mahdollisesti ylikuormittuneesta lasertuubista tai saastuneesta peilistä.
Jos ratkot jatkuvia läpäisyongelmia teollisuuslaitteessa, saattaa olla aika ottaa yhteyttä valmistajan tekniseen tiimiin – älä epäröi yhteyttä meihin saadaksesi sovellusneuvontaa, parametrien optimointia tai järjestelmädiagnostiikan tukea.
Laserleikkaus palkitsee tarkkuuden, kurinalaisuuden ja fysiikan kunnioituksen. Kohtele sitä kevytmielisesti, ja se rankaisee sinua. Kohtele sitä hallittuna tieteenä – ja siitä tulee yksi voimakkaimmista valmistustyökaluista, joita tulet koskaan hallitsemaan.