
Meisti ja tyyny voivat näyttää luettelossa oikeilta, mutta silti epäonnistua särmäyspuristimessa. Kuvittele 86 asteen meisti keskitettynä sopivan V-tyynyn yläpuolelle työssä, joka vaatii terävämmän taivutuksen. Kun puristin laskeutuu, työkappale koskettaa meistin sivuja ennen kuin se saavuttaa tavoitekulman. Tyynyssä on vielä tilaa, mutta meistin geometria on muodostunut fyysiseksi esteeksi.
Suurempi puristusvoima ei ratkaise tätä häiriötä. Se vain kuormittaa turvatonta geometriaa entisestään.
Luotettava työkalujen valinta vaatii muutakin kuin meistin ja tyynyn kulmalukujen täsmäämistä. Meistin on annettava työkappaleelle tilaa, tyynyn on tuettava taivutusta, osan on liikuttava koko iskun läpi ilman törmäyksiä, ja särmäyspuristimen sekä jokaisen työkalun osan on pysyttävä kuormitusrajojensa puitteissa. Asetus on sen jälkeen varmistettava mitatulla koetaivutuksella.
Tämä artikkeli esittelee käytännön päätösketjun särmäyspuristimen työkalujen valintaan, asennukseen ja todentamiseen ennen tuotannon alkamista. Laajempaa työkalujen valintaa ja taustatietoa varten katso ADH Machine Toolin opas särmäyspuristimen työkaluista, joka perustuu yrityksen CNC-pohjaiseen taivutusvalikoimaan.
Ymmärrä, mikä ohjaa taivutusta
Ilmataivutuksessa meisti koskettaa levyn toista puolta, kun taas tyynyn kaksi olaketta tukevat toista puolta. Nämä kolme pääasiallista kosketuspistettä mahdollistavat levyn taipumisen tyynyn aukkoon. Kun kuormitus poistetaan, materiaali palautuu elastisesti ja taivutus avautuu hieman takajouston vuoksi.
Järjestelmän jokaisella osalla on oma roolinsa.
- Meisti määrittää ylemmän kosketusgeometrian. Sen kulma tarjoaa välyksen teräville taivutuksille ja ylitaivutuksille, kun taas sen kärki vaikuttaa kosketuspaineeseen ja muodonmuutokseen. Ilmataivutuksessa meistin kärki ei automaattisesti muodostu valmiiksi sisäsäteeksi.
- Tyyny määrittää tukivälin. Sen V-aukko vaikuttaa voimakkaasti ilmataivutettuun sisäsäteeseen, pienimpään tuettuun laippaan ja tarvittavaan voimaan. Tavallisella teräksellä sisäsäde on usein noin kuudesosa tai kahdeksasosa V-aukosta, vaikka materiaalin todellinen käyttäytyminen voi siirtää tuloksen tämän alueen ulkopuolelle.
- Särmäyspuristin tuottaa ja kohdistaa kuormituksen. Puristimen syvyys ohjaa ilmataivutuskulmaa, kun taas kohdistus, toistettavuus ja taipuma määrittävät, pysyykö kulma tasaisena koko taivutuksen matkalla. Sovelluksissa, jotka vaativat tarkkaa CNC-ohjausta sekä varmistettua rungon ja puristimen jäykkyyttä, ADH Machine Toolin särmäyspuristimet tarjoavat käytännöllisen seuraavan askeleen koneen arvioinnissa.
Voima ei voi korvata geometriaa. Ennen koneen käyttöä varmista välykset, työkalujen kunto, istuvuus, koneen kapasiteetti ja kaikki sovellettavat kuormitusarvot.
Valitse taivutusmenetelmä ensin
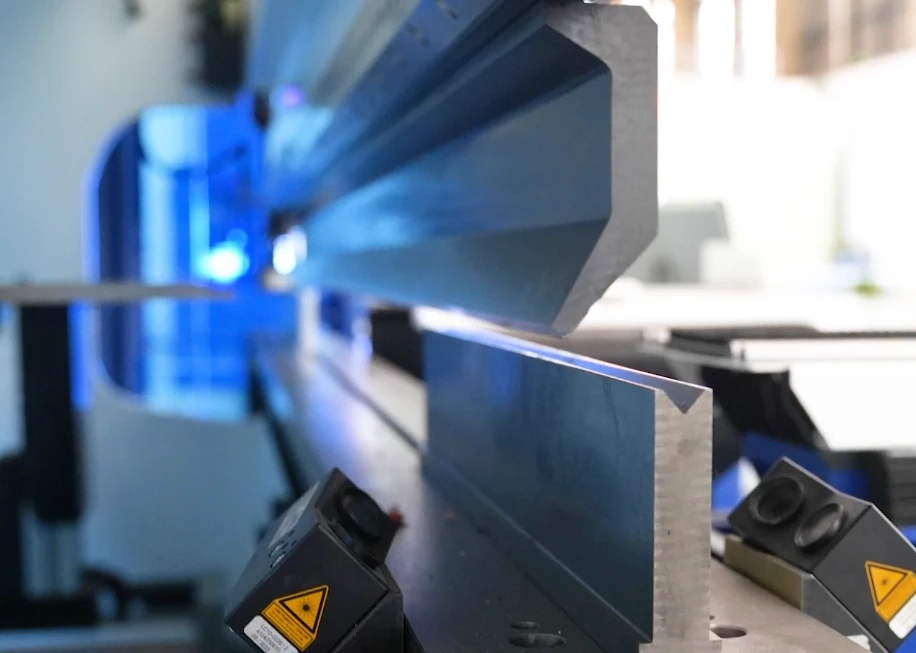
Sama meisti ja V-tyyny voivat tuottaa hyvin erilaisia muovausolosuhteita riippuen siitä, kuinka pitkälle isku jatkuu. Valittu menetelmä muuttaa kosketusta, takajoustoa, säteen kehittymistä ja puristusvoimaa, joten se on valittava ennen työkalujen hyväksymistä.
Ilmataivutus
Ilmataivutuksessa levy pysyy tuettuna vain muotin olakkeiden kohdalta eikä se painu täysin muotin pintoja vasten. Puristimen syvyys määrittää pitkälti taivutuskulman. V-aukon koko ja materiaalin vaste vaikuttavat merkittävästi sisäsäteeseen, ja takaisinjousto on huomioitava kappaleen vapauttamisen jälkeen.
Terävää vastinta voidaan käyttää 90 asteen lopputaivutuksen tekemiseen, koska se antaa välyksen taivuttaa kappaletta yli 90 asteen ennen takaisinjoustoa. Vastimen kulma ei siis ole sama kuin valmiin kappaleen kulma. Se on osa välys- ja kosketusgeometriaa.
Ilmataivutus on yleensä ensimmäinen harkittava menetelmä, koska se vaatii vähemmän voimaa ja sillä voidaan tuottaa useita eri taivutuskulmia yhdellä yhteensopivalla työkalusarjalla muuttamalla puristimen ohjattua syvyyttä.
Pohjataivutus
Pohjaanlyönnissä taivutusta jatketaan, kunnes levy on huomattavasti tiiviimmin kosketuksissa vastimeen ja muottiin. Työkalujen kulmilla ja vastimen kärjellä on suorempi vaikutus valmiiseen muotoon, ja takaisinjousto on yleensä vähäisempää. Pohjaanlyönti ei kuitenkaan takaa takaisinjouston täydellistä poistumista.
Materiaalin paksuus, lujuus, työkalujen sovitus, kunto ja koneen taipuma voivat silti muuttaa lopputulosta. Työkalu, johon on merkitty tavoitekulma, ei ole tae siitä, että kappale valmistuu kyseiseen kulmaan.
Syväpainanta
Puristusmuovauksessa (coining) käytetään suurta painetta vastimen kärjen painamiseksi taivutusalueelle, jolloin materiaali puristuu plastisesti. Se voi lähes poistaa takaisinjouston ja saada kappaleen noudattamaan työkalun geometriaa tarkasti, mutta se vaatii huomattavasti suurempaa voimaa ja voi aiheuttaa jälkiä, kulumista ja paikallista ohenemista.
Suunnittelun kannalta on huomioitava, että pohjaanlyönti voi vaatia noin nelinkertaisen puristusvoiman ilmataivutukseen verrattuna, kun taas puristusmuovaus voi vaatia noin kymmenkertaisen voiman. Nämä suhdeluvut eivät ole laskennallisia arvoja. Todellinen voimantarve on varmistettava materiaalin, paksuuden, V-aukon, taivutuspituuden ja työkalujen perusteella.
Aloita ilmataivutuksella, kun sillä voidaan saavuttaa vaadittu kulma ja säde. Harkitse pohjaanlyöntiä vain, jos prosessi sitä selvästi vaatii, ja varaa puristusmuovaus vain sellaisiin vaatimuksiin, jotka oikeuttavat sen äärimmäisen kuormituksen ja materiaaliin kohdistuvat vaikutukset.
Suunnittele työ takaperin valmiista kappaleesta
Työkalujen valinnan tulisi alkaa piirustuksesta, ei työkaluhyllystä. Kirjaa ylös valmis kulma, sisäsäde, lyhyin laippa, toleranssi, taivutuspituus, pintavaatimukset ja läheiset piirteet. Työkalujen on palveltava näitä vaatimuksia; saatavilla oleva varasto ei määrittele niitä uudelleen.
Työtä, joka on kuvattu vain “90 astetta tässä vahvuudessa”, ei ole määritelty täysin. Yhdessä kappaleessa voi olla lyhyt vastalaippa, toinen voi vaatia tiukan säteen ja kolmas voi kieltää olakkeen jäljet näkyvällä pinnalla. Jokainen voi vaatia erilaisen asetuksen.
Yleiset arviointiarvot, kuten materiaalin paksuuden 1,5-kertainen sisäsäde tai kuusinkertainen minimilaippa, voivat auttaa tunnistamaan vaikeat kappaleet. Ne eivät kuitenkaan korvaa piirustusta tai hyväksy asetusta. Jos kappale poikkeaa tutuista säännöistä, laske ja testaa todellisen geometrian perusteella.
Toleranssi muuttaa myös prosessia. Laaja kulmatoleranssi voi sallia tavallisen takaisinjouston korjauksen. Tiukka kulma-, säde- tai laippatoleranssi vaatii vakaata materiaalia, kunnollisia työkaluja, johdonmukaista mittausta ja huolellista ensimmäisen kappaleen tarkastusta.
Varmista todellinen materiaali
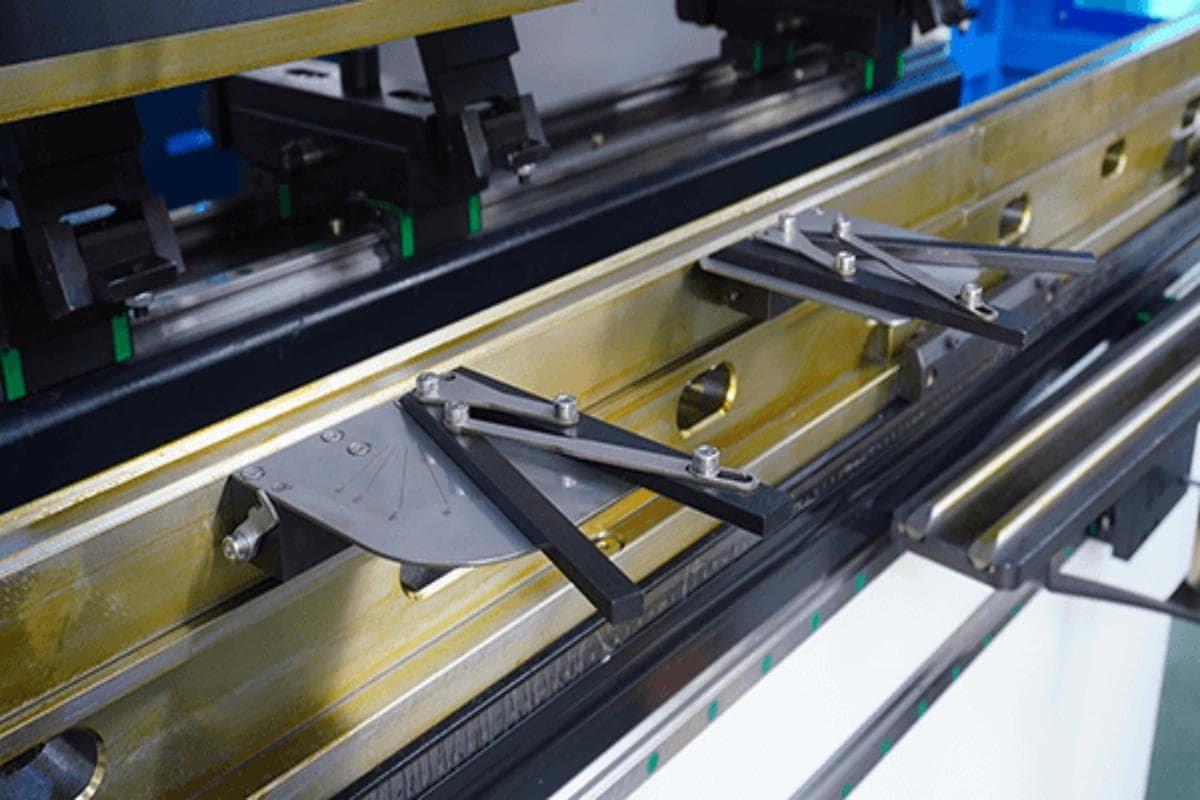
Älä käsittele nimellistä vahvuusmerkintää mitattuna paksuutena. Levyn paksuus voi vaihdella toimittajien tai erien välillä riittävästi muuttaakseen tunkeumaa, sädettä, takaisinjoustoa ja vaadittua voimaa. Mittaa puhdas materiaali edustavista kohdista ja kirjaa tulos ylös.
Vahvista materiaalin laatu ja kunto. Lujempi materiaali vaatii yleensä enemmän voimaa ja tuottaa usein enemmän takaisinjoustoa kuin samanpaksuinen pehmeä teräs. Kun mekaaniset ominaisuudet ovat epävarmoja, käsittele laskelmia arvioina ja käytä korjaukseen hallittua testitaivutusta. Älä kompensoi voimalla, jota ei ole varmistettu.
Valssaussuunnalla on myös merkitystä. Valssaussuunnan suuntainen taivutuslinja voi olla herkempi halkeamille, erityisesti tiukalla säteellä. Jos piirustus määrittää epäsuotuisan suunnan, ratkaisu voi vaatia suuremman säteen, leveämmän aukon, erilaisen asettelun tai teknisen tarkastelun. Terävämpi vastin ei paranna materiaalin muovattavuutta.
Kirjaa ylös todellinen paksuus, laatu, karkaisu tai kunto, valssaussuunta, pinnoite ja suojakalvon kunto. Edustavan testimateriaalin on vastattava näitä tuotanto-olosuhteita.
Valitse V-muotin aukko
Arvioi jokainen saatavilla oleva muotti kolmen päävaatimuksen perusteella: ennustettu säde, tuettu laipan pituus ja muovausvoima.
Leveämpi V-aukko levittää tukipisteet kauemmas toisistaan. Se yleensä pienentää voimantarvetta, mutta luo suuremman ilmataivutussäteen ja vaatii pidemmän laipan pysyäkseen tuettuna. Kapeampi aukko voi tiukentaa sädettä ja auttaa tukemaan lyhyempää laippaa, mutta voimantarve kasvaa ja jälkien syntyminen tai paikallinen kuormitus voivat voimistua.
Käytä harkittua karsintajärjestystä:
- Hylkää aukot, joilla ei voida tuottaa määritettyä sädettä valitulla taivutusmenetelmällä.
- Hylkää aukot, jotka eivät pysty tukemaan lyhintä laippaa koko taivutuksen ajan.
- Laske voimantarve käyttäen todellista materiaalia, paksuutta, taivutuspituutta, menetelmää ja aukkoa.
- Vertaa jäljellä olevia työkaluja kulman, olakkeen kunnon, pintajälkien ja käytettävissä olevan työpituuden osalta.
- Vie paras ehdokas eteenpäin koneen ja työkalujen kuormitusarvojen tarkistuksiin.
Lyhyt laippa voi luiskahtaa V-aukkoon tai menettää mittatarkkuuden, kun työkalun olakkeelle jää liian vähän materiaalia. Kapea aukko voi parantaa tukea, mutta kuluttaa käytettävissä olevan voimavaran. Molemmat rajoitteet on ratkaistava yhdessä.
Tuttu sääntö käyttää materiaalin paksuuteen nähden noin kahdeksankertaista V-aukkoa on vain lähtökohta. 2 mm levylle se ehdottaa 16 mm aukkoa, mutta tämä valinta epäonnistuu silti, jos säde on liian suuri, laippa jää ilman tukea, pintaan tulee jälkiä tai kuormitus on liiallinen. Siirtyminen kapeampaan tai leveämpään suuntaan muuttaa koko prosessia, ei vain yhtä mittaa.
Valitse ylätyökalun geometria ja profiili
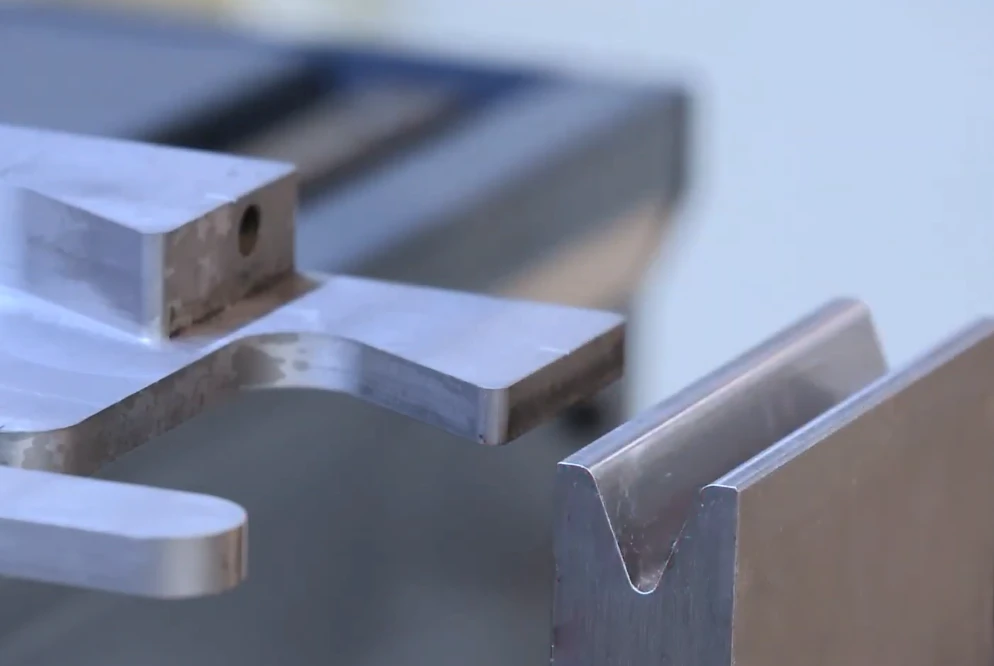
Valitse ilmataivutuksessa ylätyökalun kulma, joka tarjoaa riittävän kulmavälyksen tunkeutumista ja takaisinjouston kompensointia varten. Jos levy koskettaa ylätyökalun kylkiä liian aikaisin, aiottu kolmipistetaivutustila muuttuu ja lisävoiman käyttö muuttuu vaaralliseksi.
Sovita ylätyökalun kärjen säde materiaaliin ja määritettyyn taivutukseen. Liian terävä kärki keskittää jännityksen ja voi aiheuttaa rypistymistä, jälkiä tai murtumia. Ylisuuri kärki voi estää tunkeutumisen tai tuottaa aiottua suuremman säteen. Vaikka V-aukko hallitseekin usein ilmataivutussädettä, ylätyökalun kärki vaikuttaa silti kosketukseen ja materiaalin jännitykseen.
Ylätyökalun rungon on myös jäätävä irti kappaleesta. Tarkista sivuprofiili lastauksessa, ensikosketuksessa, maksimitunkeutumassa, takaisinjoustossa ja poistossa. Huomioi aiemmat taivutukset, vastalaipat, taitokset, siirtymät, kiinnikkeet ja läheiset seinämät.
Käytä suoraa ylätyökalua, kun kappale pysyy avoimena taivutuslinjan ympärillä. Käytä terävää ylätyökalua, kun tarvitaan lisää kulmavälystä. Käytä hanhenkaulatyökalua, kun vastalaippa tai muotoiltu seinämä tarvitsee tilaa kärjen takana.
Kavennetulla profiililla varustetulla työkalulla voi olla pienempi kuormituskestävyys kuin raskaammalla suoralla ylätyökalulla. Kappale, joka voidaan taivuttaa mutta jota ei voida poistaa työkalusta, ei myöskään ole valmistettavissa kyseisessä järjestyksessä. Tarkista sekä muovausreitti että poistoreitti.
Tarkasta lopuksi fyysinen työkalu sen sijaan, että luottaisit sen merkintöihin. Kuluma, vaurioituneet kärjet, eri korkuiset segmentit, pintaan tarttunut hilse ja yhteensopimattomat osat voivat pilata luettelon lupaaman tarkkuuden.
Vahvista koneen ja työkalujen yhteensopivuus
Geometrisesti sopiva ylätyökalu on käyttökelvoton, jos sen kiinnityspää ei sovi yläkiinnittimeen. Alatyökalun on myös sovittava ja istuttava oikein pitimeensä. Samankaltainen ulkonäkö ei tarkoita yhteensopivuutta, eivätkä improvisoidut sovitteet tai adapterit ole hyväksyttäviä korvikkeita hyväksytylle liitännälle.
Varmista ylätyökalun tyyppi, alatyökalun kiinnitys, lukituksen toiminta, segmenttiryhmä, suuntaus, korkeus, turvaominaisuudet ja kuormitusarvot. Jokainen adapteri lisää uuden liitännän, uuden korkeuden ja uuden kuormitusarvon voimansiirtolinjaan.
Käytännön viitteeksi CNC-taivutuslaitteiden ja työkalutarpeiden arviointiin, lataa ADH Machine Tool -esitteet.
Laske työkalupakan kokonaiskorkeus, mukaan lukien meistit, matriisit, pitimet ja sovittimet. Vertaa sitä koneen valoväliin ja hyötyiskuun. Pakan on mahdollistettava asennus, muovaus, avaaminen ja kappaleen turvallinen poistaminen.
Jäljitä koko liikerata, mukaan lukien pitimet, puristin, runko, takavasteen sormet, olemassa olevat laipat ja alempi matriisirunko. Joutsenkaulatyökalu voi väistää kappaleen valmiissa kulmassa, vaikka sama laippa osuisi ylempään pitimeen kesken iskun.
Varmista välykset ensin piirustusten, mallineiden, konetietojen tai soveltuvan ohjelmiston avulla. Kaikkien fyysisten tarkistusten on noudatettava korjaamon hyväksyttyä hitaan nopeuden asennusmenettelyä. Muovauspaine ei ole törmäyksentunnistusmenetelmä.
Tarkista puristusvoima ja paikalliset kuormitusrajat
Laske muovausvoima todellisen materiaaliluokan, mitatun paksuuden, V-aukon, taivutuspituuden ja taivutusmenetelmän perusteella. Käytä yhtenäisiä yksiköitä ja taulukkoa tai kaavaa, joka soveltuu aiottuun kosketustilaan.
Vertaa sitten vaatimusta jokaiseen kuormitusreitin osaan: särmäyspuristimeen, yläkiinnittimeen, sovittimeen, meistin, matriisiin, alempaan pitimeen, pöytään, puristimeen ja runkoon. Alin hyväksytty luokitus määrittää asennuksen rajat.
Työkalujen luokitus ilmoitetaan usein pituusyksikköä kohden. Yksinkertaisesti sanottuna:
Sallittu työkalukuorma = luokiteltu kuorma pituusyksikköä kohden × todellinen kuormitettu pituus
Käytä vain sitä pituutta, joka koskettaa ja tukee työkappaletta. Ylimääräisten työkalusegmenttien asentaminen ei jaa voimaa niiden kesken, jos aihio koskettaa vain lyhyttä osaa.
Lyhyet taivutukset aiheuttavat keskittyneen kuormituksen riskin. Kokonaisvoima voi olla koneen luokituksen alapuolella, vaikka paikallinen kuormitus lyhyellä meistisegmentillä, matriisiosalla, puristimen alueella tai pöydän alueella ylittää sen rajan. Pienet V-aukot lisäävät voimaa pituusyksikköä kohden ja pahentavat tätä ongelmaa.
Keskitettyä taivutusta poikkeava kuormitus voi ylikuormittaa puristimen, ohjaimien, pöydän ja rungon toisen puolen. Kruunaus kompensoi suunniteltua pituussuuntaista taipumaa; se ei oikeuta epäkeskiseen kuormitukseen. Noudata koneen valmistajan ohjeita taivutuskohdasta, kuormitetusta pituudesta ja keskittyneestä voimasta.
Pysäytä työ ja pyydä tukea pätevältä insinööriltä, koneen valmistajalta tai työkalutoimittajalta, jos luokitukset puuttuvat, laskelmat ovat ristiriidassa, lujaa tai paksua materiaalia käytetään tiukan säteen kanssa, kuormitus lähestyy mitä tahansa rajaa tai asennuksessa käytetään erikois-, muokattuja, vaurioituneita tai syvään kavennettuja työkaluja. Apua koneen ja taivutusratkaisun arviointiin saat osoitteesta, ota yhteyttä ADH Machine Tooliin, jonka CNC-pohjaiseen tuotevalikoimaan kuuluu taivutus- ja ohutlevyautomaatiojärjestelmiä.
Tarkasta ja asenna työkalut oikein
Aseta kone hyväksyttyyn työkalunvaihtotilaan. Tarkasta hyvässä valaistuksessa meistin kärki lohkeamien, halkeamien, kolhujen, sienimäisen muodonmuutoksen, korroosion ja epätasaisen kulumisen varalta. Tarkista molemmat matriisin olakkeet rullautuneiden reunojen, kiinni tarttuneen materiaalin, kiinnileikkautumisen, karkeiden kohtien ja epätasaisen kulumisen varalta.
Tarkasta jokainen segmentoitu työkaluliitos. Osien tulee istua tasaisesti ja muodostaa jatkuva työprofiili. Koholla olevat liitokset voivat jättää jälkiä levyyn tai aiheuttaa paikallisen kulmamuutoksen, kun taas raot ja yhteensopimattomat osat voivat jättää taivutuskohdan vaille tukea.
Puhdista työkalu, pidin, kiinnitin, sovitin ja jokainen istutuspinta. Matriisin alla oleva lastu tai muru voi kallistaa asennusta ja aiheuttaa merkittävän kulmavirheen. Liitospinnalla oleva lika voi pilata muuten tarkkuushiottujen työkalujen tarkkuuden.
Varmista epäsymmetristen matriisien, siirrettyjen meistien ja joutsenkaulatyökalujen suuntaus ennen kiinnitystä. Istuta ja kiinnitä jokainen osa kiinnitysjärjestelmän ohjeiden mukaisesti. Jos työkalu on pakotettava paikalleen, pysäytä työ ja tarkista kiinnityskorvake, pidin, sovitin, suuntaus ja yhteensopivuus.
Tarkemmat asennusohjeet löydät ADH Machine Toolin oppaasta särmäyspuristimen työkalujen asennukseen, jota tukevat sen särmäyspuristimien tuotekehitysvalmiudet ja kurinalaiset laadunvalvontaprosessit.
Keskitä yläterä alatyökalun päälle koko kuormitetulla pituudella valmistajan kohdistusmenetelmää käyttäen. Varmista kiinnityksen jälkeen, että työkalut pysyvät hyväksytyssä kohdassa puristinpöydällä.
Tarkista ohjelma ennen ensimmäistä taivutusta
Ohjain saattaa säilyttää korjauksia edellisestä työstä. Vertaa fyysistä asetusta aktiiviseen ohjelmaan sen sijaan, että luottaisit ohjelman nimeen.
Tarkista työkalun korkeus, todellinen V-aukko, puristimen syvyys, bombointi, takavasteen asento, taivutusjärjestys ja taivutusmenetelmä. Varmista takavasteen nollapiste, sormien korkeus, suoruus, vetäytyminen ja kappaleen kontakti. Poista selittämättömät korjaukset, jotka ovat periytyneet muista materiaaleista tai työkalusarjoista.
Puristimen syvyyden muutosten on sovittava menetelmään. Pieni korjaus voi olla aiheellinen ilmataivutuksessa, mutta ylimääräinen tunkeutuminen pohjaanlyönnissä tai meistotaivutuksessa voi nostaa voimaa huomattavasti. Pidä kaikki voiman ja liikkeen suojaukset aktiivisina.
Suorita hyväksytty hitaan nopeuden välystarkistus ja seuraa koko liikerataa: yläterästä alatyökaluun, kappaleesta työkaluihin, laipasta pitimeen tai puristimeen ja työkappaleesta takavasteeseen.
Tee ja mittaa kontrolloitu koetaivutus
Käytä edustavaa tuotantomateriaalia, jolla on määritetty laatu, todellinen paksuus, kunto, pinnoite ja syysuunta. Jos pituussuuntainen yhdenmukaisuus on varmistettava, koekappaleen on vastattava todellista taivutuspituutta.
Pysäytä välittömästi, jos havaitset odottamatonta melua, työkalun liikettä, epänormaaleja jälkiä, epävakaata työkappaleen liikettä tai voimavaroituksen. Mittaa vasta, kun kappale on poistettu ja palautuma on tapahtunut.
Tarkista kulma vasemmasta päästä, keskeltä ja oikeasta päästä. Mittaa laipan mitat piirustuksen määritetyistä nollapisteistä, tarkista sisäsäde ja tarkasta suoruus, vääntyminen, halkeamat, kiinnileikkautuminen, lommot ja olkajäljet. Yksi oikea kulmalukema todistaa vain yhden kohdan.
Kirjaa ylös kone ja ohjelma, materiaali, työkalutunnisteet, taivutuskohta, asetukset, mittaukset ja näkyvät virheet. Kappale, joka näyttää vain suurin piirtein oikealta, ei tarjoa luotettavaa perustaa korjauksille.
Käytä virheen kaavaa diagnoosin ohjaamiseen. Tasainen kulmavirhe oikeilla laipoilla viittaa ensin puristimen syvyyteen ja palautumaan. Oikea kulma tasaisella laippavirheellä viittaa takavasteeseen tai nollapisteeseen. Oikeat päät avoimella tai suljetulla keskiosalla viittaavat istuvuuteen, bombointiin tai koneen taipumiseen. Progressiivinen kulman muutos viittaa kohdistukseen, kiinnitykseen, yhteensopimattomiin osiin tai taivutuskohtaan.
Halkeamat viittaavat liialliseen rasitukseen, pieneen säteeseen, huonoon sitkeyteen, epäsuotuisaan syysuuntaan, reunan purseeseen tai väärään materiaaliin. Voimakkaat jäljet voivat viitata vaurioituneisiin olkiin, kapeaan alatyökaluun tai liialliseen kontaktipaineeseen. Kiinnileikkautuminen vaatii huomiota työkalun kuntoon, epäpuhtauksiin, materiaalien yhteensopivuuteen sekä hyväksyttyyn voiteluun tai suoja-aineisiin.
Muuta yksi muuttuja kerrallaan, tee uusi kontrolloitu taivutus ja kirjaa tulos. Älä koskaan käytä lisävoimaa piilottaaksesi ratkaisemattomia geometria- tai asetusongelmia.
Vapauta ja valvo tuotantoa
Kun koekappale vastaa piirustusta rikkomatta mitään raja-arvoa, kirjaa todistettu tila. Asetusraportin tulee yksilöidä piirustuksen versio, materiaali, kone, ohjelma, taivutusmenetelmä, työkalusarja, asiaankuuluvat korjaukset ja mitatut ensimmäisen kappaleen tulokset.
Tuotannon vapauttamisen on myös määriteltävä, mitä tarkistetaan ja kuinka usein. Käytä samoja nollapisteitä ja mittalaitteita, joita käytettiin koetaivutuksessa. Tehosta valvontaa tiukoissa toleransseissa, pitkissä sarjoissa, vaihtelevassa materiaalissa, kosmeettisissa pinnoissa tai korkean riskin muodoissa.
Tarkista uudelleen jokaisen tapahtuman jälkeen, joka voi häiritä lähtötilannetta, mukaan lukien materiaalierän vaihto, työkalun säätö, ohjelmakorjaus, keskeytys, epätavallinen melu, työkalun liike tai muuttuva voimakäyttäytyminen. Seuraa mittauksia trendinä; taivutuskulma, joka liikkuu tasaisesti kohti toleranssirajaa, on merkki ryöminnästä, vaikka viimeisin kappale vielä läpäisisi tarkastuksen.
Jos tarkistus epäonnistuu, pysäytä ajo ja tunnista osat, jotka on valmistettu viimeisimmän hyväksytyn tarkastuksen jälkeen. Säilytä asetus riittävän pitkään todisteiden diagnosoimiseksi ja korjaa sitten yksi muuttuja kerrallaan.
Noudata samaa päätösketjua jokaisessa taivutuksessa
Särmäyspuristimen asetukset ovat luotettavia vain niin kauan kuin jokainen ketjun lenkki pysyy voimassa:
Osavaatimukset → todellinen materiaali → taivutusmenetelmä → aukon leveys → työkalun geometria ja profiili → työkalujen yhteensopivuus → puristusvoiman ja törmäysten tarkistus → tarkastus → koetaivutus → mitattu korjaus → tuotannon valvonta
Älä lisää voimaa kompensoidaksesi tukematonta laippaa, sopimatonta sädettä, väärää menetelmää, huonoa istuvuutta tai materiaalin vaihtelua. Älä yhdistele työkalujen osia vain siksi, että ne näyttävät samankaltaisilta. Korkeus-, profiili-, kulumis-, istuvuus- ja kuormituskapasiteettierot voivat aiheuttaa paikallisia kulmavirheitä ja vaarallisia pistekuormia.
Poista vaurioituneet työkalut käytöstä ja noudata hyväksyttyä tarkastus- tai vaihtomenettelyä. Kulunut olake, vääntynyt kärki, vaurioitunut istutuspinta tai epäluotettava kiinnitin katkaisee päätösketjun ennen ensimmäistä tuotantoiskua.
Tavoitteena ei ole vain yhden hyväksyttävän osan valmistaminen. Tavoitteena on luoda mitattu ja toistettava prosessi: määritä vaatimus, todista geometria ja kapasiteetti, varmista asennettu kokoonpano, mittaa tulos ja valvo samoja olosuhteita koko tuotantoerän ajan. Tämä kurinalaisuus estää hukkatuotantoa ja suojaa konetta, työkaluja sekä niitä käyttäviä ihmisiä.