Verisuonistenti ja lääkinnällinen tekstiili voidaan molemmat luokitella lääketieteellisiksi lasersovelluksiksi, mutta siihen yhtäläisyydet sitten loppuvatkin. Stentti saattaa vaatia mikroskooppisia uria ohueen metalliputkeen, jolloin lämpövaikutuksia on hallittava erittäin tarkasti. Tekstiilin kohdalla etuna voi olla se, että laser leikkaa ja sulkee synteettisen reunan yhdellä ajolla.
Tämä ero selittää, miksi toimialamerkintä on huono lähtökohta kohteelle koneen valintaa. “Autoteollisuus”, “elektroniikka” ja “pakkaus” kuvaavat sitä, missä osaa käytetään, eivät sitä, miten se on valmistettava. Jokainen toimiala sisältää erilaisia materiaaleja, paksuuksia, geometrioita, laatustandardeja ja tuotantomääriä.
Käytännön kysymys ei ole se, käyttääkö jokin toimiala lasereita. Kysymys on siitä, voiko määritelty laserprosessi valmistaa hyväksyttävän edustavan osan vaaditulla nopeudella ja kokonaiskustannuksilla.
Valitse prosessi osan vaatimusten perusteella
Hyödyllinen sovelluskatsaus alkaa valmistettavasta ominaisuudesta. Kirjaa ylös työvaihe, materiaali ja paksuus, kriittinen geometria, toleranssi, hyväksyttävä reunalaatu, eräkoko, vuosivolyymi ja suunnittelumuutosten tiheys. Lähteen tyyppi ja teho tulevat vasta myöhemmin.
Tämä järjestys ehkäisee yleisen hankintavirheen. Kone, jolla on vaikuttava teho, nopeus tai laaja toimialaluettelo, voi silti epäonnistua pienimmän reiän, lämpöherkimmän pinnoitteen, tiukimman kulman tai vaaditun reunaviimeistelyn kohdalla. Kone, jonka tekniset tiedot ovat vaatimattomammat, voi tuottaa enemmän arvoa, jos se valmistaa johdonmukaisesti kokoonpanovalmiita osia ilman työkaluja tai jälkikäsittelyä.
Leikkaaminen ei ole sama asia kuin merkintä, poraus tai nuuttaus
Termi “laserkäsittely” kätkee usein sisäänsä useita erilaisia operaatioita. Leikkaaminen erottaa materiaalin koko sen paksuudelta. Merkintä muuttaa pintaa ilman tarkoitusta erottaa osaa. Kaiverrus poistaa materiaalia syvyyden luomiseksi. Poraus tekee yksittäisiä reikiä. Nuuttaus heikentää hallittua reittiä, kun taas rei'itys luo toistuvia aukkoja tai heikennyspisteitä. ”Kiss cutting” -leikkauksessa leikataan ylemmän kerroksen läpi taustamateriaalia vahingoittamatta.
Jokainen operaatio vaatii erilaisen tasapainon pistekoon, pulssikäyttäytymisen, energiatiheyden, tarkennuksen hallinnan, liikkeen, imun ja jätteiden poiston välillä. Pakkaus saattaa vaatia pysyvän koodin, osittain syvän taitosviivan, tuuletusreikiä ja ulkoprofiilin. Vaikka kaikki neljä ominaisuutta vaativat laseria, ne eivät aseta koneelle samoja vaatimuksia.
Pelkkä nimellisteho ei kykene kuvaamaan tätä ominaisuutta. Kaksi järjestelmää, joilla on samankaltaiset teholuokitukset, voivat tuottaa erilaisia tuloksia, koska niiden aallonpituus, säteen laatu, pulssin kesto, optiikka, liikealusta, työkappaleen kiinnitys, apukaasu ja poistojärjestelmät eroavat toisistaan.
Tarkempaa vertailua varten, lataa ADH Machine Tool -tuote-esitteet tutustuaksesi heidän CNC-pohjaiseen laserleikkausvalikoimaansa ja saatavilla oleviin järjestelmäkokoonpanoihin.
Materiaali ja paksuus määrittävät fyysisen prosessi-ikkunan
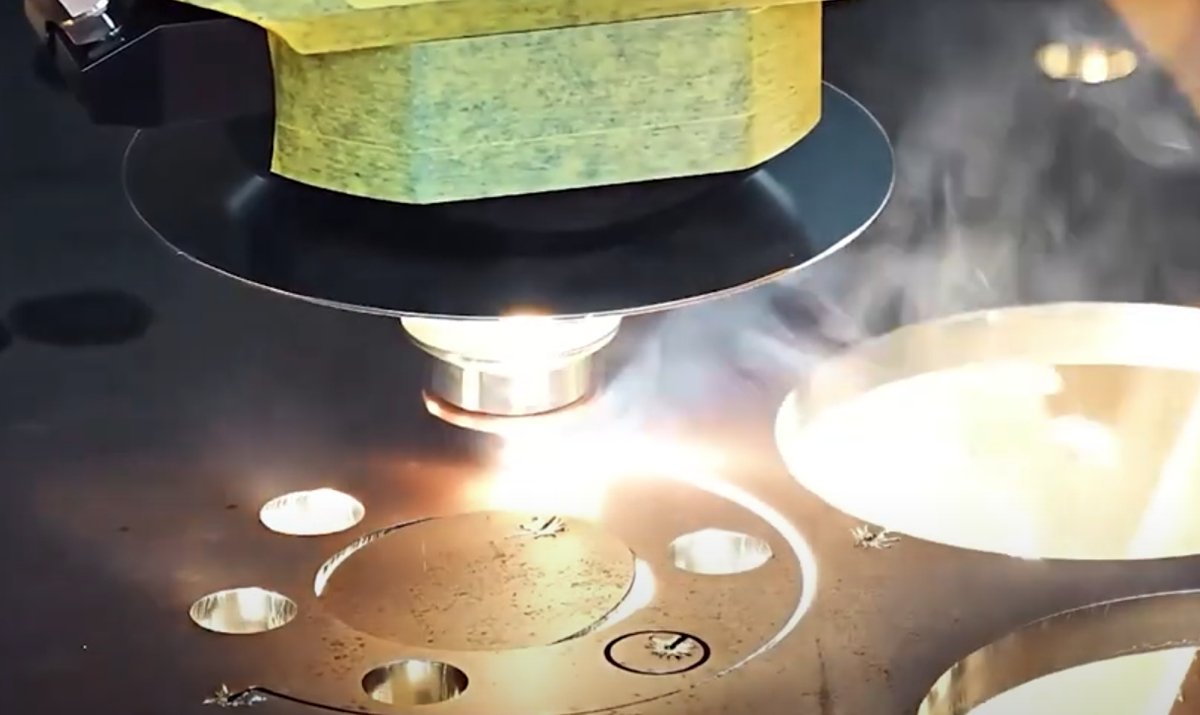
Materiaalin on absorboitava riittävästi energiaa laserin aallonpituudella halutun muutoksen aikaansaamiseksi. Heijastunut tai läpäissyt energia ei tee juurikaan hyödyllistä työtä. Väärälle alueelle absorboitunut energia voi vahingoittaa pinnoitetta, liimaa, taustakerrosta tai viereistä ominaisuutta.
Paksuus lisää sekä energiantarvetta että vaikeutta poistaa materiaalia leikkausurasta. Riittämätön tehoenergia voi aiheuttaa epätäydellisiä leikkauksia, kiinni jääneitä kuituja, paksua kuonaa tai epävakaata prosessointia. Liiallinen lämpö voi aiheuttaa hiiltymistä, värimuutoksia, vääntymistä, sulamista, laajan lämpövaikutusalueen tai vaurioita läheisissä kerroksissa.
Lisäteho ei ole yleislääke. Pinnoite saattaa palaa ennen kuin sen alusta leikkautuu siististi. Polymeeri saattaa sulaa pois säteen tieltä. Komposiitissa yksi ainesosa voi kadota toisen jäädessä jäljelle. Lisääntynyt teho voi vain kerryttää enemmän lämpöä parantamatta hallittavuutta.
Materiaalien nimet ovat myös liian laajoja lopullista hyväksyntää varten. Laatu, seos, hartsi, vahvike, pigmentti, pinnoite, pinnan kunto, paksuusvaihtelu ja toimittajien väliset erot voivat kaikki muuttaa prosessi-ikkunaa. Kokeissa on käytettävä todellista tuotantomateriaalia suurimmassa mahdollisessa paksuudessa, mukaan lukien todelliset pinnoitteet ja kerrosrakenteet.
Geometria ja reunalaatu määrittävät todellisen arvon
Laser poistaa kapean suikaleen materiaalia, jota kutsutaan leikkausuraksi. Koska säde ei kohdista leikkausvoimaa, se voi olla hyödyllinen hauraiden työkappaleiden, monimutkaisten profiilien, tiheästi sijoitettujen ominaisuuksien ja sellaisten osien kohdalla, jotka vaatisivat monimutkaisia työkaluja.
Kosketukseton työstö ei ole mittatarkkuudeltaan täydellistä. Fokusoidulla pisteellä on rajallinen koko, leikkausuran leveys voi muuttua materiaalin paksuuden mukaan, ja lämpö voi vääristää ohuita osia. Kulmat saavat erilaista energiaa kuin pitkät suorat linjat, kun liikejärjestelmä hidastuu ja muuttaa suuntaa. Pienet reiät voivat käyttäytyä eri tavalla kuin suuremmat muodot samassa levyssä.
Valmiin osan toleranssi riippuu siksi säteen käyttäytymisestä, koneen sijoittelusta, lämpövaikutuksista, materiaalin vaihteluista, kiinnityksestä ja mittauksesta. Tarkka pään sijoittelu ei takaa tarkkaa kappaletta, jos materiaali liikkuu, reuna perääntyy tai komponentti muuttaa muotoaan jäähtyessään.
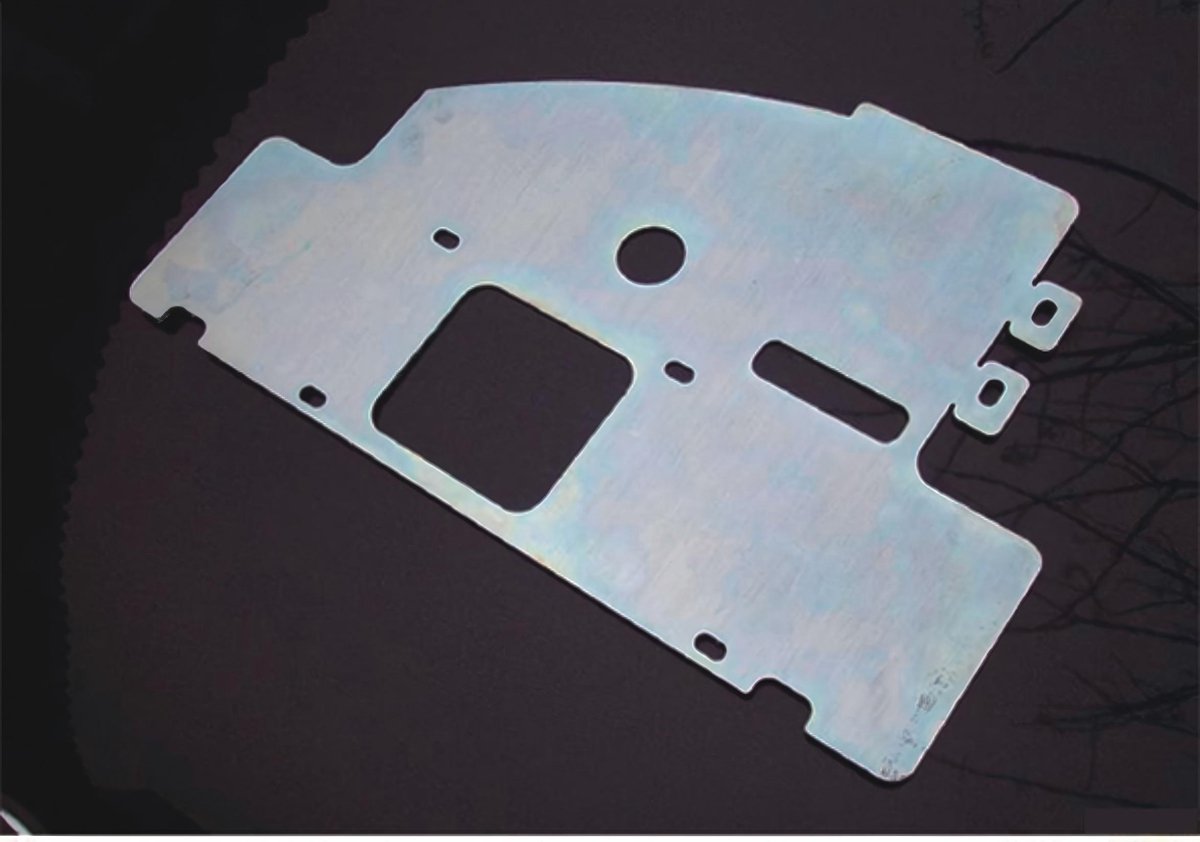
Reunan laatu voi ratkaista liiketoiminnallisen kannattavuuden, vaikka mitat olisivatkin oikeat. Kuona, hapettuminen, hiiltyminen, värimuutokset, kartioituminen, uudelleensulanut materiaali, jäänteet tai lämpövaikutusalue voivat vaatia hiontaa, kiillotusta, puhdistusta, kemiallista käsittelyä tai tarkastusta. Jos laser poistaa työkalujen tarpeen ja tuottaa kokoonpanovalmiin reunan, se luo todellista arvoa. Jos se siirtää kustannuksia leikkauksesta viimeistelyyn, tämä etu saattaa kadota.
Määrä ja suunnittelun tiheys määrittävät taloudellisen sopivuuden
Digitaalinen tiedosto voi muuttaa laserin rataa ilman uuden fyysisen työkalun valmistamista. Tämä joustavuus on arvokasta prototyypeille, sekasarjoille, usein päivitettäville tuotteille ja tehtaille, joilla on paljon osanumeroita. Eri profiilit voivat myös jakaa saman levyn sisäkkäin sijoittelun (nesting) avulla, mikä parantaa materiaalin käyttöä.
Vakaa, suuren volyymin tuotanto muuttaa vertailua. Erillinen muotti, meistin tai muu työkalupohjainen prosessi voi perustella asetuskustannuksensa, kun sama geometria toistuu pitkään. Kymmenentuhatta identtistä osaa on taloudellisesti eri asia kuin kymmenentuhatta osaa jaettuna satojen vaihtuvien mallien kesken.
Oikea yksikkö on kustannus hyväksyttyä osaa kohden, eikä pelkkä leikkuunopeus. Laskelmassa tulisi ottaa huomioon koneaika, käsittely, kaasu, sähkö, optiikka, kulutusmateriaalit, poisto, kunnossapito, hylky, tarkastus, viimeistely, seisokkiaika ja käyttäjän väliintulo. Nopea prosessi, joka vaatii usein korjaamista, ei tuota sille luvattua tulosta.
Kuitu-, CO2-, UV- ja ultranopeat laserit eivät ole keskenään vaihdettavissa
Yleiset kuituleikkauslähteet tuottavat lähi-infrapunaenergiaa ja soveltuvat usein erinomaisesti metallinkäsittelyyn. CO2-laserit säteilevät pitempiaaltoista infrapunaenergiaa, ja niitä käytetään laajasti monille orgaanisille ja ei-metallisille materiaaleille; asianmukaisesti määritetyt järjestelmät voivat myös leikata metalleja.
UV-lähteet voivat reagoida voimakkaasti sellaisten materiaalien pinnan lähellä, jotka reagoivat huonosti pidempiin aallonpituuksiin. Ne ovat hyödyllisiä hienoille yksityiskohdille ja paikalliselle poistolle tietyissä polymeereissä, pinnoitteissa, elektroniikassa ja monikerroksisissa rakenteissa.
Ultranopea kuvaa pulssin kestoa pikemminkin kuin yhtä yksinomaista aallonpituutta. Äärimmäisen lyhyet pulssit siirtävät energiaa ennen kuin suuri osa siitä ehtii levitä ympäröivään materiaaliin lämpönä. Tämä voi mahdollistaa tarkan ablaation pienellä lämpövaikutusalueella, mutta alhaisemmat poistonopeudet ja korkeammat laitekustannukset voivat olla tarpeettomia, kun tavanomainen lämpöleikkaus on hyväksyttävä. UV-laser voi myös olla ultranopea, joten näitä nimityksiä ei tule pitää neljänä laatutasona.
Absorption tarkastelu aloittaa lähteen valinnan; se ei päätä sitä. Pulssin kesto, pisteen koko, säteen laatu, fokuksen syvyys, kaasu, liike ja poistomekanismi määrittävät, tuottaako absorboitunut energia puhtaan yksityiskohdan vai vaurioitunutta romua. Lopullinen valinta on todistettava edustavilla osilla.
Laserleikkaussovellukset 12 eri teollisuudenalalla
Seuraavat teollisuudenalat ovat sovellusalueita, eivät koneluokkia. Jokainen sisältää hyviä mahdollisuuksia laserin käytölle sekä selkeitä tilanteita, joissa jokin muu prosessi on taloudellisempi tai teknisesti turvallisempi.
Lisäkontekstiksi mainittakoon, että ADH Machine Toolin CNC-pohjainen kokemus laserleikkauksesta ja siihen liittyvistä ohutlevyprosesseista luo pohjan tälle katsaukselle laserleikkauskoneiden käyttötavoista eri teollisuudenaloilla.
1. Yleinen metallien valmistus
Valmistuspajat käsittelevät usein vaihtuvia eriä rakenneterästä, ruostumatonta terästä ja alumiinia. Tyypillisiä tuotteita ovat kannattimet, paneelit, kotelot, suojukset, rungot, kehykset, putket ja rakenneprofiilit. Kuitulaserjärjestelmät ovat usein vahvoja ehdokkaita, ja tätä vaihtelevaa työkuormaa arvioivat pajat voivat tutustua ADH Machine Toolin CNC-laserleikkauskoneet, -valikoimaan, mukaan lukien suuritehoiset ja suurikokoiset vaihtoehdot. Laatu, paksuus, pinnoite ja reunavaatimukset määrittävät edelleen työstettävän alueen.
Laserit sopivat tähän ympäristöön, koska päivitetyt CAD-tiedostot voivat muuttua päivitetyiksi työkaluradoiksi ilman uusia muotteja. Sekalaiset osanumerot voivat jakaa saman levyn, ja aukot, reiät, jiirit ja ulkoiset muodot voidaan tuottaa yhdessä digitaalisessa syklissä. Putkijärjestelmät laajentavat saman joustavuuden profiilien leikkaamiseen ja päätykappaleiden muotoiluun.
Etu katoaa, kun toissijainen työ dominoi. Hapettuneet hitsausreunat, kuona kohdistuspiirteissä tai huonolaatuiset leikkauspinnat voivat lisätä hionnan ja esivalmistelun tarvetta ennen taivutusta, pinnoitusta tai sovitusta. Paksu levy, jossa on väljät toleranssit, voi puoltaa plasmaleikkausta. Vakaat reikäkuviot voivat puoltaa lävistystä, kun taas yksinkertaiset profiilit voivat olla halvempia sahata ja porata.
Testiosan tulisi sisältää pienin reikä, kapein uuma, tiukin kulma, pisin leikkaus ja jokainen reuna, joka myöhemmin hitsataan, taivutetaan, pinnoitetaan tai jota käytetään kohdistamiseen.
2. Autoteollisuus ja liikkuvuus
Autoteollisuuden sovelluksia ovat lujasarja teräsaihiot, alumiinipaneelit, hydroformatut putket, pakoputkiston osat, akkufoliot, virtakiskot, turvatyynyt ja sisustusmateriaalit. Nämä osat kattavat useita eri prosessioperheitä, joten yksi “autoteollisuuden laser” kattaa harvoin koko aluetta hyvin.
Laserit luovat arvoa prototyyppien, mallimuutosten, akkuympäristömuutosten, pienten sarjojen ja varaosatuotannon aikana. Viisiakseliset järjestelmät voivat leikata muotoiltuja paneeleita ja putkia muotoilun jälkeen, jolloin vältetään erilliset leikkuumuotit silloin, kun geometria vielä muuttuu. Automaattinen käsittely voi toistaa validoidut radat ilman mekaanista työkalujen kulumista.
Yhteensopivilla synteettisillä tekstiileillä paikallinen lämpö voi leikata ja sulkea reunan samanaikaisesti. Hyöty on merkittävä vain, jos reunan jäykkyys, sulaminen, höyryt, kontaminaatio ja mekaaninen suorituskyky pysyvät hyväksyttävinä.
Stanssaus ja aihiotyöstö tulevat varteenotettaviksi, kun malli on vakaa ja volyymi on riittävän suuri työkalukustannusten kattamiseen. Puristin voi tällöin tuottaa jokaisen osan nopeammin kuin laser, joka seuraa samaa ääriviivaa. Ratkaiseva tekijä ei ole alan käytäntö, vaan geometrian odotettu elinikä ja tuotantomäärä.
3. Ilmailu- ja puolustusteollisuus
Ilmailualan osat voivat yhdistää vaativia titaani- tai nikkeliseoksia, monimutkaisia profiileja, hienoja reikiä ja maltillisia tuotantomääriä. Yleisiä sovelluksia ovat kannattimet, ohuet alumiinipaneelit, kanavat, sovitelevyt, tiivisteet, eristeet, jäähdytysreiät ja muotoillut komponentit.
Lasertyöstö aiheuttaa vähän työkalupainetta, tukee monimutkaista geometriaa ja välttää osakohtaiset kovat työkalut. Se voi olla taloudellista, kun materiaali on kallista, volyymit ovat pieniä ja muutokset ovat edelleen mahdollisia. Tiheät rei'ityskuviot ja epäsäännölliset ääriviivat ovat erityisen houkuttelevia, kun mekaaninen pääsy on vaikeaa.
Tarkka profiili voi kuitenkin olla silti hyväksymätön, jos leikkaus jättää kielletyn lämpövaikutusalueen tai uudelleensulatetun kerroksen. Vesisuihkuleikkaus voi olla parempi, kun lämpömuutoksia ei sallita, vaikka se tuo mukanaan kartioitumista, hioma-ainetta, kosteutta ja pintaan liittyviä huolia. Koneistus tarjoaa hallittuja piirteitä ja pintoja, mutta lisää työkalujen voimia ja pidentää sykliaikoja. Ultrapikatyöstö voi vähentää lämpövaikutuksia silloin, kun piirteen arvo oikeuttaa sen kustannukset ja poistonopeuden.
Kokeissa on käytettävä määriteltyä seosta, paksuutta, karkaisua, pinnoitetta ja pinnan kuntoa. Yleislaatuinen levy ei osoita tuotantokelpoisuutta.
4. Lääkinnälliset laitteet
Lääketieteellisiä sovelluksia ovat nitinolistentit, ruostumattomasta teräksestä valmistetut hypotuubit, kirurgiset instrumentit, implantit, diagnostiikkakomponentit ja pysyvät tunnistusmerkinnät. Pulssikuitu- tai ultrapikajärjestelmät voivat soveltua metallien mikrokäsittelyyn riippuen piirteestä, lämpörajasta ja vaaditusta läpimenosta.
Fokusoitu säde voi luoda hienoja leikkausuria, aukkoja, ikkunoita ja joustavia putkirakenteita, joihin on vaikea päästä käsiksi perinteisillä työkaluilla. Ohjelmoidut radat toistavat monimutkaisia mikropiirteitä ilman fyysistä työkalujen kulumista, ja leikkaus tai merkintä voidaan sisällyttää koordinoituun digitaaliseen työnkulkuun.
Nimellistoleranssi ei riitä. Jäsemäiset jäämät, uudelleensulatettu materiaali, sisäänjäänyt lika, lämpövärit, mikrohalkeamat, kontaminaatio ja muuttuneet sisäseinämät voivat vaarantaa puhdistuksen, passivoinnin, kokoonpanon tai laitteen suorituskyvyn. Luettavan merkinnän on myös vältettävä kohtuutonta pintavauriota.
Validoinnin on katettava tuotantomateriaali, hyväksytty parametri-ikkuna, puhdistusreitti, passivointi tarvittaessa, tarkastusmenetelmä, jäljitettävyys ja uskottava prosessivaihtelu. Hyväksytty lääkinnällinen osa on puhdistettu ja varmistettu komponentti, ei mikroskoopin alla oleva tuore leikattu näyte.
5. Elektroniikka ja sähkölaitteet
Tähän luokkaan kuuluvat kuparifoliot, joustavat piirit, piirilevyt, keraamiset substraatit, sähkötekniset laminoinnit, sabluunat ja metallikaapit. Nämä materiaalit absorboivat energiaa eri tavalla ja sietävät hyvin erilaisia lämpötasoja.
Laserit tukevat mikro-porausta, paneelien irrotusta, hienopiirteistä leikkausta, pysyvää merkintää ja selektiivistä ablaatiota. Mikro-poraus välttää hauraat mekaaniset porat. Selektiivinen ablaatio voi poistaa yhden kerroksen säilyttäen samalla alla olevan kerroksen, mikä on arvokasta piireissä, pinnoitteissa ja monikerroskokoonpanoissa.
Lähteen valinta on kriittistä. Sopivat kuitukonfiguraatiot voivat työstää ohutta metallia, mutta heijastavat johtimet vaativat huomiota aallonpituuden, pulssimuodon, pinnan kunnon, tarkennuksen ja takaisinheijastussuojausten suhteen. CO2-aallonpituudet ovat tehokkaita monille polymeereille. UV- tai ultranopeat järjestelmät voivat tarjota paremmin kohdistettua poistoa herkille kalvoille, keramiikalle, pinnoitteille ja kerrosrakenteille.
Koko pino on testattava. Paljas polymeerinäyte ei voi ennustaa delaminaatiota tai selektiivistä poistoa, kun tuotanto-osassa on myös kuparia, liimaa, pinnoitetta ja taustamateriaalia. Poikkileikkaustarkastus on usein informatiivisempi kuin ylhäältä päin otettu valokuva.
6. Energia- ja voimajärjestelmät
Akkufoliot, liuskat, virtakiskot, bipolaarilevyt, sähköteräslevyt, aurinkokennokomponentit ja turbiinin osat muuttavat reunan laadun toiminnalliseksi suorituskyvyksi. Akkuliuskan on johdettava sähköä leikkauksen jälkeen. Lamellin on säilytettävä sähköiset ominaisuutensa. Turbiinin ominaisuuden on pysyttävä sopivana vaativaan käyttöön.
Laserleikkaus vähentää mekaanista voimaa ohuisiin folioihin ja herkkiin johtaviin osiin. Sillä voidaan tehdä toistuvia aukkoja ja muotoja sekä integroida se automaattiseen syöttöön, konenäköön, tarkastukseen ja lajitteluun. Digitaalinen ohjaus on myös arvokasta, kun energiatuotteiden mallit muuttuvat nopeasti.
Heijastavuus, lämpöherkkyys, hapettuminen, purseet, hiukkasten muodostuminen ja tiukat kontaminaatiorajat monimutkaistavat prosessia. Apuilma auttaa poistamaan sulan materiaalin ja vaikuttaa reunan kemialliseen koostumukseen, mutta kaasun tyypin, puhtauden, paineen, kapasiteetin ja kustannusten on vastattava sovellusta.
Tarkastuksessa tulisi mitata toiminnan lisäksi myös geometriaa. Jos leikkaus nostaa kosketusvastusta, vääristää lamellia, luo hiukkasia tai vaatii laajaa puhdistusta, ilmoitetulla leikkausnopeudella on vähän taloudellista merkitystä.
7. Arkkitehtuuri, rakentaminen ja LVI
Rakennussovellukset sisältävät ilmanvaihtokanavat, siirtymäkappaleet, liitoskappaleet, julkisivupaneelit, koristeelliset säleiköt, rakenneprofiilit, eristeet, kaiteet ja kalusteet. Projektikohtaiset mitat ja tiheät muutokset tekevät omistetuista työkaluista hankalia lyhyille sarjoille.
Laserit sopivat monimutkaisiin seuloihin, rei'itettyihin paneeleihin, räätälöityihin ilmanvaihtokanavien liittimiin, ] ja vaihteleviin profiileihin, koska päivitetyt tiedostot voidaan sijoittaa sisäkkäin ja leikata ilman erillistä muottia. Niiden arvo kasvaa, kun kuviot, kertaluonteinen geometria ja vaihtelu muodostavat todellisen tuotantohaasteen.
Suuret paneelit tuovat mukanaan lämpömuodonmuutosriskejä, joita ei välttämättä näy pienessä koekappaleessa. Kokeessa tulisi käyttää realistisia paneelimittoja, tukea, sijoittelutiheyttä ja pitkiä leikkausreittejä.
Vaihtoehdot voittavat, kun geometria on yksinkertainen. Leikkaus on nopea suorille levyn reunoille, lävistys on tehokasta toistuville standardirei'ille ja -muodoille, jyrsimet voivat välttää lämpömuutoksia monissa paneelipaneeleissa ja sahat käsittelevät suoria profiilileikkauksia hyvin. Maksaminen ääriviivojen joustavuudesta toistuvien suorakulmioiden tekemiseksi on usein prosessin yhteensopimattomuutta.
8. Opasteet, myymäläesillepanot ja näyttelytuotteet
Opasteet ja esillepanot voivat yhdistää ulkoisen profiilin, sisäpuoliset kirjaimet, kaiverruksen ja vaihtelevan personoinnin samassa tilauksessa. Tyypillisiä materiaaleja ovat akryyli, puutuotteet, pinnoitetut metallit, vaahtomuovi, laminoidut levyt ja myyntipisteiden paneelit.
Laserjärjestelmät voivat siirtyä leikkauksesta kaiverrukseen vaihtamatta fyysistä työkalua. Digitaalinen grafiikka tekee monimutkaisista muodoista ja lyhyistä räätälöidyistä sarjoista käytännöllisiä. Sopiva akryyli voi kehittää sileän, kiiltävän näköisen reunan oikeissa lämpöolosuhteissa.
Tämä ulkonäkö ei ole automaattinen. Pigmentit, liimat, pinnoitteet, palonestoaineet ja materiaalimerkit voivat muuttaa absorptiota, päästöjä, jännitystä, kuplimista, takaisinsulamista ja reunan väriä. Kokeissa on käytettävä todellista koostumusta, väriä, pinnoitetta ja paksuutta.
Tulostus on tehokkaampaa, kun tuote tarvitsee grafiikkaa, mutta ei leikkausgeometriaa. CNC-jyrsintä sopii paksulle materiaalille, taskuille ja materiaaleille, jotka kärventyvät laserin kuumuudessa. Se voi olla myös parempi, kun vaaditaan vaaleaa, mekaanisesti leikattua reunaa. Visuaalisen hyväksynnän standardin tulisi määrittää menetelmä.
9. Pakkaukset, etiketit ja painotuotteet
Pakkausprosesseja ovat läpileikkaus, nuuttaus, rei'itys, kiss-cutting (pintaleikkaus), turvakuviot, helposti avattavat ominaisuudet ja prototyyppikartongit. Materiaalit vaihtelevat kartongista ja etiketeistä monikerroksisiin polymeerikalvoihin.
Laserprosessi poistaa fyysisen muotin valmistamisen viiveen ja kustannukset kehityksen, lyhyiden sarjojen ja vaihtelevan tuotannon aikana. Hienot rei'itykset ja kontrolloidut energiapolut voivat luoda repäisyominaisuuksia tai leikkauksia, jotka pysähtyvät taustakerrokseen.
Prosessin ikkuna voi olla kapea. Liian matala nuuttaus ei taitu tai repeydy oikein; liian syvä heikentää pakkausta. Pintaleikkauksen (kiss cut) on erotettava yläkerros tasaisesti vahingoittamatta taustapaperia. Monikerroksisessa kalvossa säde ei saa vaarantaa suoja-, painatus-, liima- tai tiivistekerrosta.
Toiminnalliset testit, kuten kuorinta-, taitto-, repäisy- ja tiiviystestit, ovat tärkeämpiä kuin pelkkä ulkonäkö. Kun malli vakiintuu ja volyymi kasvaa, pyörivä tai tasoleikkuri voi tarjota suuremman linjanopeuden ja alhaisemmat yksikkökustannukset työkalujen kustannusten kattamisen jälkeen.
10. Tekstiilit, vaatteet, nahka ja tekniset kankaat
Sovelluksia ovat vaatepaneelit, jalkineet, verhoilu, suodattimet, turvatyynyt, nahkatuotteet ja tekniset kangastiivisteet. Joustavat materiaalit voivat siirtyä, puristua tai venyä terän alla, kun taas laser ei kohdista materiaaliin mekaanista reunapainetta.
Tarkat digitaaliset ääriviivat, sijoittelu (nesting), visuaalinen kohdistus ja vähäinen materiaalin vääristyminen tekevät lasereista houkuttelevia monimutkaisille kuvioille ja kustomoinnille. Yhteensopivat kestomuovikuidut voivat sulaa ja sulautua reunoista, mikä vähentää rispaantumista ja voi mahdollisesti poistaa erillisen tiivistysvaiheen.
Lämpö aiheuttaa myös suurimman rajoitteen. Luonnonkuidut saattavat edelleen rispaantua ruskistuneen reunan kehittyessä. Nahan käsittelyssä, kosteudessa ja paksuudessa on vaihtelua, ja se voi hiiltyä, värjäytyä tai haista. Pinnoitteet ja liimat voivat sulaa, jättää jäämiä tai vapauttaa vaarallisia höyryjä. Suljetusta synteettisestä reunasta voi tulla liian kova tai jäykkä lopputuotteelle.
Testauksessa on käytettävä täydellistä tuotantorakennetta, mukaan lukien väriaine, viimeistely, pinnoite, taustamateriaali, liima, kosteustila ja kerrosten määrä. Uutto ja varmistettu materiaalin tunnistus ovat prosessin ydinedellytyksiä.
11. Puuntyöstö, huonekalut ja sisustustuotteet
Vaneri, MDF, viilu, korkki, mallit, lampunvarjostimet, puusepäntyöt ja koristeseinät hyötyvät säteen kyvystä leikata suljettuja kuvioita. Toisin kuin jyrsimen terä, fokusoitu piste ei vaadi suurta sisäistä minimisädettä.
Laserit voivat tuottaa hienoja uria, pieniä sisäkulmia, herkkiä kuvioita ja kaiverrettuja yksityiskohtia samalla asetuksella. Tämä joustavuus toimii hyvin mittatilaushuonekalujen paneeleille, upotuksille, malleille ja pienille sarjoille sisustustuotteita.
Puutuotteet eivät ole yhtenäisiä. Vaneri sisältää vuorottelevia kerroksia ja liimaa; MDF sisältää puristettuja kuituja ja sideainetta; luonnonviilu ja korkki vaihtelevat tiheydeltään. Liimataskut, hartsi, pinnoitteet ja paikallinen syykuvio voivat vaikuttaa savuun, liekkeihin, hiiltymissyvyyteen ja leikkauksen valmistumiseen.
Sahat ovat edelleen nopeampia suorissa leikkauksissa eivätkä jätä termistä hiiltymistä. Jyrsimet käsittelevät paksut paneelit, taskut, viisteet ja syvät kolmiulotteiset profiilit. Ne ovat myös suositeltavia, kun lopputuote vaatii vaalean luonnollisen reunan tai kun sideaineet ja hartsit aiheuttavat ei-toivottuja päästöjä. Laaja hiominen voi mitätöidä laserleikkauksella säästetyn työn.
12. Korut, kellot ja tarkkuuskäsityöt
Kulta- ja hopeakorut, messinkiyksityiskohdat, ruostumattomasta teräksestä valmistetut kellonosat, filigraani, prototyypit ja henkilökohtaiset lahjat yhdistävät usein hienon geometrian arvokkaaseen materiaaliin. Kapea leikkausrako (kerf) voi säästää materiaalia tiiviisti sijoitettujen osien ympärillä, ja digitaalinen liike välttää pienoisstanssien käytön.
Sopivat kuitu- tai pulssijärjestelmät voivat tuottaa monimutkaisia ääriviivoja ja sisäisiä yksityiskohtia ilman hauraita leikkuutyökaluja. Lyhyemmän pulssin prosessointi voi olla perusteltua hienompaa tai lämpöherkempää työtä varten. Toistettavat digitaaliset polut tukevat myös yhteensopivia osia ja yksilöllistä personointia.
Hukan vähentäminen on mitattava, ei oletettava. Leikkausraon leveys, hylätyt yksityiskohdat, aloituspisteen vauriot, jäännösmateriaalin käytettävyys ja talteen otettava metalli kuuluvat kaikki saannon laskentaan.
Hieno leikkaus ei ole välttämättä valmis tuote. Kuona, lämpövärit, näkyvät aloitus- ja lopetuspisteet sekä sulaneet reunat saattavat vaatia viilausta, rumpuhiontaa, kiillotusta tai kemiallista käsittelyä. Viimeistelytyö voi hallita kokonaiskustannuksia ja voi pehmentää hienoa geometriaa, joka alun perin oikeutti laserin käytön.
Missä laserleikkaus saavuttaa rajansa
Keskitetty lämpö, joka mahdollistaa nopean, kapean ja kontaktittoman leikkauksen, määrittelee myös prosessin rajat. Se voi sulattaa viereistä materiaalia, muuttaa pintoja, luoda höyryjä ja vääristää työkappaleita. Ostajien tulisi verrata koko tuotantoreittejä pelkkien leikkausnopeuksien sijaan.
Paksu metalli ja yksinkertaiset profiilit
Leikkausuran leveydellä on merkitystä, kun yksityiskohdat ovat hienojakoisia, osat on sijoiteltu tiiviisti tai raaka-aine on kallista. Sillä on vähemmän merkitystä paksun suorakulmaisen aihion kohdalla, jossa on väljät toleranssit. Materiaalin paksuuden kasvaessa laser saattaa vaatia enemmän energiaa, hitaampaa liikettä, enemmän kaasua ja vaikeampaa sulan poistoa hyödyntämättä samalla sen geometrisia vahvuuksia.
Plasma voi olla taloudellisempi vaihtoehto paksulle sähköä johtavalle materiaalille, kun piirustus sallii sen leikkausuran ja reunan laadun. Sahaaminen sopii suoriin katkaisuihin tangoissa, putkissa ja profiileissa. Lävistys tuottaa toistuvia reikiä ja yksinkertaisia muotoja nopeasti, kun työkalut ovat olemassa. Jos raaka tuotantomäärä on tärkeämpää kuin hienot yksityiskohdat, laserin tarkkuus voi olla kallis vastaus vaatimukseen, jota piirustuksessa ei ole edes määritelty.
Lämpöherkät, karkaistut, laminoidut tai komposiittimateriaalit
Osa voi läpäistä mittatarkastuksen ja silti epäonnistua, koska lämpö pehmentää tai haurastuttaa reunan, värjää pinnan, vaurioittaa polymeerimatriisia tai heikentää laminaatin sidosta. Kun lämpömuutokset ovat kiellettyjä, vesisuihku- tai koneistusmenetelmä voi olla sopivampi.
Vesisuihkuleikkaus välttää lämmön aiheuttaman leikkausvyöhykkeen, mutta tuo mukanaan kosteutta, hioma-ainejäämiä, kartiomaisuutta ja puhdistustarpeen. Koneistus tarjoaa hallitut pinnat ilman sulamista, mutta lisää työkalun voimaa, kulumista ja pidempiä työstöpolkuja. Oikea päätös riippuu toiminnallisista testeistä, kuten poikkileikkaustarkastuksesta, kovuusmittauksesta, sidostestauksesta tai pintaanalyysistä.
Vakaat, suuren volyymin muodot
Laser seuraa koko ääriviivaa jokaisen osan kohdalla. Stanssaus- tai leikkuumuotti vaatii alkuinvestoinnin, mutta sen kustannukset voidaan jakaa pitkälle sarjalle muuttumatonta geometriaa. Kun investointi on katettu, työkalu voi tarjota huomattavasti alhaisemmat yksikkökustannukset ja suuremman läpimenon.
Kannattavuuspiste riippuu työkaluista, asetuksista, puristin- tai laseriajasta, kulutustarvikkeista, tarkastuksesta, kunnossapidosta, viimeistelystä, hylkyprosentista, työvoimasta, materiaalihukasta, ennustetusta volyymista ja tuotteen elinkaaresta. Se on laskettava kyseiselle osaperheelle sen sijaan, että se lainattaisiin toiselta tehtaalta.
Koneen tarkkuus verrattuna valmiin osan tarkkuuteen
Lainattu paikoitustarkkuutta kuvaa liikejärjestelmää, ei koko lämpöprosessia. Valmiin kappaleen tarkkuuteen vaikuttavat myös leikkuureunan kartioituminen, reiän muoto, lämpömuodonmuutos, levyn liike, jännityksen poistuma, kaasun käyttäytyminen sekä jäähdytyksen tai viimeistelyn aikana tapahtuvat muutokset.
Valmiin osan kyvykkyyden arvioimiseksi suhteessa edustaviin komponentteihin ja hyväksymiskriteereihin ADH Machine Tool soveltaa kurinalaisia tuotanto- ja laadunvalvontaprosesseja. Ota yhteyttä tiimiimme keskustellaksesi sovelluksestasi, prosessimuuttujista ja tarjousvaatimuksistasi..
Polttopisteen sijainti, säteen laatu, kiihtyvyys, suuttimen kunto, kaasun paine, suuttimen kohdistus, kiinnitys, materiaalin tasaisuus ja korkeudensäätö vaikuttavat toisiinsa. Resepti, joka toimii tasaisella koekappaleella, saattaa epäonnistua vääntyneen levyn reunan lähellä tai tiheän ladonnan sisällä,neeseen kerääntyy lämpöä.
Hyväksyntä tulisi mitata jäähtymisen ja kaikkien vaadittujen jälkikäsittelyvaiheiden jälkeen. Ominaisuus, joka läpäisee tarkastuksen ennen purseenpoistoa mutta epäonnistuu sen jälkeen, ei ole hyväksyttävä. Sama koskee osaa, joka vaatii toistuvaa säätämistä pysyäkseen toleranssien sisällä.
Materiaalit, joita ei tule käsitellä ilman hyväksyntää
“Muovi”, “komposiitti” ja “pinnoitettu metalli” eivät kerro, mitä lämpö vapauttaa. Lisäaineet, liimat, palonestoaineet, pinnoitteet ja suojakalvot voivat muuttaa höyryjä, syttymiskäyttäytymistä, jäämiä ja laitteiston korroosiota.
PVC:tä, fluorattuja materiaaleja, tuntemattomia muoveja ja vaarallisia pinnoitteita pidetään yleisesti kiellettyinä kategorioina, ellei niiden yhteensopivuutta ole nimenomaisesti vahvistettu. Niiden kuumentaminen voi tuottaa syövyttäviä tai myrkyllisiä päästöjä. Tutun metallialustan käyttö ei tee tuntemattomasta maalista, pinnoitteesta, pinnoituksesta tai kalvosta turvallista höyrystettäväksi.
Yhteensopivuus on dokumentoitava tarkalle materiaalille, pinnoitteelle, paksuudelle, lähteelle, konekokoonpanolle ja poistojärjestelmälle. Poisto, suodatus, palontorjunta, heijastavan materiaalin suojatoimenpiteet, huolto ja käyttäjänkoulutus ovat käyttökohteen vaatimuksia, eivät valinnaisia varusteita.
Jos kemiallinen koostumus on epävarma, pysäytä prosessi, kunnes materiaali on tunnistettu ja hyväksytty, tai valitse menetelmä, joka ei hajota kyseenalaista kerrosta lämpöisesti.
Muuta sovelluskartta konepäätökseksi
Teollisuuden esimerkit voivat auttaa tunnistamaan lupaavia suuntia, mutta valinta on viimeisteltävä tuotantonäytöillä. Pieni koekappale voi leikkautua nopeasti ja näyttää houkuttelevalta, vaikka varsinainen osa vääntyisi, keräisi lämpöä lähekkäin sijaitsevien piirteiden väliin tai vaatisi ylimääräistä työtä irrotuksen ja puhdistuksen aikana.
Määritä mitattavissa oleva sovellusalue
Dokumentoi tarkka materiaalilaatu tai koostumus, paksuusalue, pinnoitteet, pinnan kunto ja odotettavissa oleva vaihtelu saapuvassa materiaalissa. Määritä pienimmät reiät ja urat, kapeimmat välit, tiukimmat kulmat, tiheimmät radat, suurin työkappale, kriittiset mitat ja raaka-aineen muoto. Ilmoita, onko kyseessä tasolevy, putki, muovattu aihio vai kolmiulotteinen komponentti.
Toleranssin tulisi viitata valmiiseen, jäähtyneeseen tilaan ja määritellä mittausmenetelmä. Korvaa “hyvä reunalaatu” toiminnallisella standardilla, kuten hitsausvalmis, turvallinen käsitellä, ulkonäöllisesti hyväksyttävä, vapaa kielletyistä jäämistä tai valmis kokoonpanoon ilman jälkikäsittelyä.
Tuotantomäärän tulisi sisältää eräkoko, tuotemix, vaihtotaajuus, kysyntähuippu, työvuoromalli ja toimitusaikaikkuna. Tämä luo sovellusalueen yhden ideaalisen työn sijaan.
Sovita koko tuotantosolu
Lähde ja teho ovat vain osa ratkaisua. Alustan ja työstöalueen on mahdollettava raaka-aineen, kiinnittimien, valmiiden osien, latausvälyksen ja putken pituuden mahtuminen niille. Liikkeen suorituskyky pienissä yksityiskohdissa saattaa merkitä enemmän kuin suurin suoran linjan nopeus.
Apu-kaasun tyyppi, puhtaus, paine, syöttökapasiteetti ja kustannukset vaikuttavat sekä reunan laatuun että käytön taloudellisuuteen. Poisto- ja suodatusjärjestelmien on käsiteltävä hyväksytyt päästöt suunnitellulla käyttöasteella. Automaation tulisi ratkaista mitattu rajoite lastauksessa, purkamisessa, lajittelussa, sisäkkäin asettelussa (nesting), varastoinnissa tai työssä. Fokusoinnin säädön, tunnistuksen, seurannan ja parametrien hallinnan on tuettava toistettavuutta vaaditulla alueella.
Varsinainen pullonkaula voi olla levyn käsittely, osien lajittelu, kaasun syöttö, ohjelmointi, poisto, tarkastus tai viimeistely säteen tehon sijaan.
Laske kustannus hyväksyttyä osaa kohden
Hyödyllinen yhtälö on yksinkertainen:
Kustannus hyväksyttyä osaa kohden = tuotantoreitin kokonaiskustannukset ÷ hyväksyttyjen osien määrä.
Reitin kokonaiskustannukset sisältävät materiaalin, asetukset, ohjelmoinnin, koneajan, kaasun, sähkön, kulutustarvikkeet, työn, käsittelyn, jäähdytyksen, puhdistuksen, tarkastuksen, viimeistelyn, romun, uudelleentyöstön, kunnossapitovarauksen ja kohdistetut omistuskustannukset. Hylättyjä osia ei lasketa tuotokseksi.
Käytä realistista käyttöastetta sen sijaan, että kertoisit nopeimman esittelysyklin jokaisella käytettävissä olevalla tunnilla. Vaihdot, huollot, tarkastustauot, materiaalipula ja käyttäjän väliintulo vähentävät tuotantoaikaa. Kalliimpi automatisoitu solu voi voittaa, jos se poistaa jatkuvan käsittelyrajoitteen; nopeampi laser voi hävitä, jos se aiheuttaa kallista viimeistelyä ja hylkyjä.
Suorita edustava ja toistettava koeajo

Valitse pieni osasarja, joka paljastaa tuoteperheen rajat: minimi- ja maksimipaksuus, pienin piirre, tiukin toleranssi, tihein työkalurata, suurin komponentti, vaikein reuna ja haastavin käsittelyolosuhde. Käytä hyväksyttyä tuotantomateriaalia ja realistisia sisäkkäin asetteluja.
Käytännön koeajon tulisi seurata seitsemää vaihetta:
- Kirjaa ylös kone, lähde, optiikka, kaasu, poisto, ohjelmisto, asetukset ja materiaalin tunnistetiedot.
- Aja kokonaisia sisäkkäin aseteltuja sarjoja tai realistisia eriä yhden käsin valitun piirteen sijaan.
- Ajoita ohjelmointi, asetukset, lastaus, leikkaus, purku, lajittelu, puhdistus ja tarkastus erikseen.
- Tarkasta jäähtymisen jälkeen ja kaikkien vaadittujen viimeistelytoimenpiteiden jälkeen.
- Mittaa kriittiset ominaisuudet useista kohdista työalueen poikki.
- Toista erä poikkeamien, kontaminaation, kuluvien osien kulumisen ja käyttäjäriippuvuuden paljastamiseksi.
- Kirjaa jokainen hylätty kappale ja luokittele sen syy.
Tuloksena olevan vertailun tulisi sisältää mitat, leikkausuran leveys, kartioisuus, reunan kunto, lämpövauriot, vääristymät, kulunut reittiaika, hyväksytty saanto, kuluvat osat, huolto, turvallisuuskontrollit ja jälkityöstö. Toimittajan paras kappale dokumentoimattomasta ajosta on näyte, ei todiste.
Vertaa uskottavia vaihtoehtoisia reittejä
Testaa laseria vahvinta realistista vaihtoehtoa vastaan käyttäen samaa piirustusta, materiaalia, eräoletusta, tarkastusmenetelmää ja hyväksymismääritelmää. Plasma-, vesisuihku-, lävistys-, jyrsintä-, koneistus-, sahaus-, meistämis- ja stanssausmenetelmät ratkaisevat kukin erilaisia tuotanto-ongelmia.
Hybridireitti voi olla paras. Laserleikkaus, jota seuraa rajoitettu koneistus, voi toimia paremmin kuin yhden prosessin pakottaminen koko kappaleen valmistamiseen. Konevalinta voi myös perustellusti päättyä päätökseen olla ostamatta laseria.
Johtopäätös
Kaikilla 12 toimialalla laserleikkaus luo toistuvasti lisäarvoa työkaluvapaiden vaihtojen, kapeiden leikkausurien, kosketuksettoman prosessoinnin, tarkan geometrian, tehokkaan sijoittelun ja paikallisten toimintojen yhdistämismahdollisuuden avulla. Sen toistuvat rajoitukset ovat yhtä selkeitä: keskittynyt lämpö voi vaurioittaa materiaaleja, vakaa volyymi voi maksaa takaisin erikoistyökalut, ja jälkiviimeistely voi kumota näennäisen nopeus- tai kustannusedun.
Valitse odotetun kappaleperheen ja sen todennäköisen tulevan pullonkaulan perusteella, ei suurimman tehon tai laajimman markkinointiväitteen mukaan. Pakolliset materiaali-, turvallisuus-, mitta- ja reunavaatimukset pysyvät läpäise-tai-hylkää-portteina.
Lopullinen päätös kuuluu aikataulutetulle, tarkastetulle ja täysin hinnoitellulle edustavalle osalle. Tämä fyysinen näyttö – ei alan nimike tai tekninen tiedote – osoittaa, pystyykö tietty lasersänkökone toistuvasti valmistamaan sen, mitä tehdas aikoo toimittaa.