
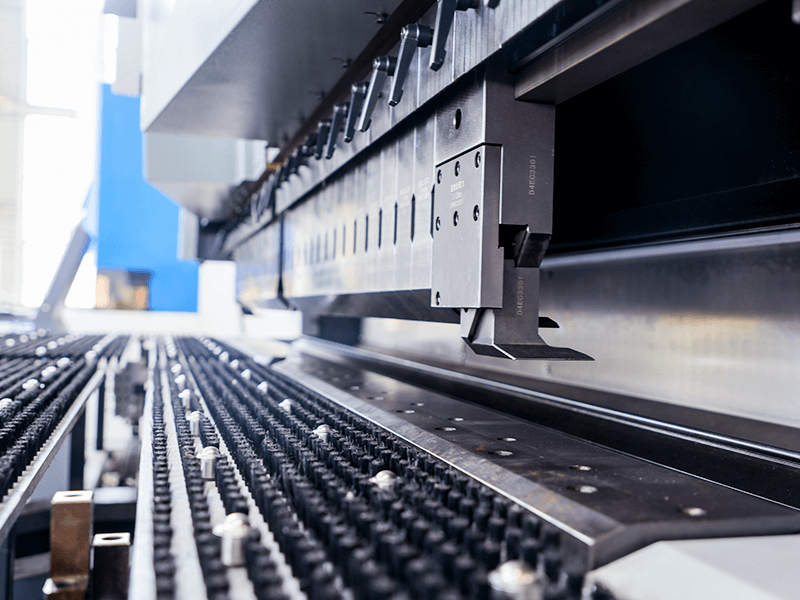
Särmäyskonetta kuvataan usein nopeammaksi vaihtoehdoksi särmäyspuristimelle. Tämä kuvaus on puutteellinen.
Vuoden 2022 konepajaraportissa The Fabricator raportoitiin särmäyskoneen tuotannon olevan keskimäärin neljästä viiteen sekuntia per taivutus. Luku on vaikuttava, mutta pelkkä terän nopeus ei selitä tuottavuuseroa. Ohutlevykappale on myös ladattava, tuettava, kohdistettava, käännettävä, ympäri käännettävä ja siirrettävä aiemmin muodostettujen laippojen ympärillä. Jokainen manuaalinen toimenpide lisää aikaa ja tuo mukanaan uuden mahdollisuuden virheille.
Särmäyskone muuttaa koko tämän reitin. Se tukee aihiota, kohdistaa sen automaattisesti, kiinnittää ohjelmoidun taivutuslinjan, taivuttaa esillä olevan reunan ja sijoittaa kappaleen uudelleen seuraavaa taivutusta varten. Kun geometria on yhteensopiva, useita taivutuksia voidaan suorittaa yhdessä hallitussa sarjassa yhdellä latauksella ja yhdellä purulla.
Tämä artikkeli selittää, miten prosessi toimii, mitkä osat hyötyvät siitä eniten, missä sen rajat tulevat vastaan ja milloin särmäyspuristin on edelleen parempi valinta.
Mikä on särmäyskone?
Särmäyskone on automatisoitu ohutlevyn taivutusjärjestelmä, joka on suunniteltu ensisijaisesti ohuille, laajoille paneeleille, joissa on useita suoria taivutuksia. Sen sijaan, että operaattoria pyydettäisiin syöttämään levy meistin ja tyynyn väliin ennen jokaista iskua, kone pitää työkappaleen tuettuna samalla kun manipulaattori, aihionpidin ja taivutusterät suorittavat ohjelmoidun sarjan.
Sen toiminta voidaan tiivistää neljään verbiin:
- Tuki: Aihio lepää työpinnalla sen sijaan, että sitä pideltäisiin ilmassa koko syklin ajan.
- Kohdistus: Manipulaattori syöttää tai pyörittää levyä, kunnes haluttu taivutuslinja saavuttaa taivutusaseman.
- Kiinnitys: Aihionpidin kiinnittää pääpaneelin taivutuslinjaa pitkin.
- Taivutus: Ylempi tai alempi terä muodostaa esillä olevan laipan kiinnitetyn reunan ympärille.
Kone toistaa sitten silmukan: kohdistus, kiinnitys, taivutus ja uudelleensijoitus.
Särmäyspuristin aihio on tasainen leikattu levy ennen muotoilua. laippa on taivutuksen yli ulottuva osa. referenssi aihio tarkoittaa sen kohdistamista tunnettuun pisteeseen, jotta kone voi sijoittaa jokaisen taivutuksen tarkasti.
Paneelitaivuttimen todellinen tuotos ei ole vain nopea taivutusliike. Se on keskeytymätön ja toistettava prosessi, jossa käsittely ja taivutus kuuluvat samaan ohjelmaan.
Miten paneelitaivutin eroaa särmäyspuristimesta
Särmäyspuristin muotoilee ohutlevyä yleensä ylä- ja alatyökalun välissä. Kappale kohdistetaan takavastetta vasten, ylätyökalu laskeutuu ja materiaali taipuu alatyökalun aukkoon. Iskujen välissä käyttäjän tai robotin on vedettävä työkappale pois, tuettava sitä, käännettävä, pyöräytettävä ja kohdistettava se uudelleen.
Paneelitaivutin järjestää tapahtuman eri tavalla. Aihionpidin kiinnittää levyn jättäen yhden reunan paljaaksi. Taivutusterä liikkuu sitten kiinnitetyn reunan ympäri muodostaakseen laipan. Suurin osa paneelista pysyy tuettuna toimenpiteen aikana.
Tämä ero muuttaa tuotantoreittiä.
Manuaalisesti käytettävällä särmäyspuristimella nelisivuinen paneeli käsitellään yleensä erillisten vaiheiden sarjana: kohdistus, taivutus, poisto, kääntö, tuki ja uudelleenkohdistus. Paneelitaivutin käsittelee yhteensopivat taivutukset yhtenä linkitettynä sarjana. Manipulaattori suorittaa syötöt ja pyöritykset samalla, kun kone säilyttää aihion hallinnan.
Tuloksena on pienempi riippuvuus toistuvasta manuaalisesta käsittelystä. Tämä on erityisen arvokasta, kun paneeli on leveä, hankala tasapainottaa tai vaikea pitää suorassa vastetta vasten.
Vertailu ei kuitenkaan ole vain “automaattinen vastaan manuaalinen”. Nykyaikaiset särmäyspuristimet voivat sisältää robottikäsittelyn, automaattisen työkalunvaihdon, kulman mittauksen ja muuta automaatiota. Niiden taustalla oleva muotoilumenetelmä tarjoaa silti laajempaa joustavuutta epätavallisille profiileille, paksulle materiaalille, erikoistyökaluille ja osille, jotka eivät voi kulkea paneelitaivuttimen kiinteää manipulointirataa pitkin.
Käytännössä särmäyspuristin alkaa erittäin joustavalla muotoilutoiminnolla. Paneelitaivutin alkaa kontrolloidulla kappalevirtausjärjestelmällä.
Miksi levyn tukeminen on tärkeää
Leveää levyä voi olla vaikea hallita, vaikka se olisi kevyt. Tukemattomat alueet notkahtavat, painopiste siirtyy laippojen noustessa, ja käyttäjän on ehkä nostettava materiaalia samalla kun taivutuslinja pidetään oikein referoituna.
Paneelin tukeminen muuttaa tämän fyysisen ongelman. Aihio pysyy vakaalla pinnalla, kun manipulaattori määrittää sen sijainnin ja pidin varmistaa taivutuslinjan. Tarkkuus riippuu vähemmän siitä, pitääkö käyttäjä levyä samalla korkeudella ja kulmassa jokaisessa syklissä.
Tämä parantaa toistettavuutta jo ennen kuin terä edes liikkuu. Kun sarja on todettu toimivaksi, jokainen yhteensopiva aihio voi seurata samaa reittiä: referointi, syöttö, kiinnitys, taivutus, vapautus ja pyöritys.
Materiaalin paksuus, kovuus, syysuunta ja palautuma vaikuttavat edelleen tulokseen. Takaisinjousto on vähäinen elastinen palautuminen, joka tapahtuu taivutusvoiman poistamisen jälkeen. Paneelitaivutus ei poista näitä muuttujia, mutta se poistaa suuren osan manuaalisesta esittelystä ja tuesta aiheutuvasta vaihtelusta.
Hyöty kasautuu monitaivutustöissä. Yhden käännön säästäminen on vähäistä. Useiden nostojen, vastekontaktien, kääntöjen ja suuntaustarkistusten poistaminen jokaisesta toistuvasta osasta voi muuttaa läpimenoa, työvoimantarvetta ja yhdenmukaisuutta samanaikaisesti.
Seuraa yhtä levyä paneelitaivutussyklin läpi

Ajatellaan suorakaiteen muotoista kaapin oven aihiota, joka tarvitsee suorat laipat neljälle sivulle. Käyttäjä tai automaattinen syöttölaite lataa sen kerran. Koneen on sen jälkeen kohdistettava aihio, muotoiltava jokainen reuna ja säilytettävä hallinta, kunnes osa on valmis.
1. Aihion lataaminen ja referointi
Aihio saapuu työalueelle tunnetussa suunnassa. Lataaminen asettaa sen koneen sisälle; referointi määrittää sen tarkan sijainnin suhteessa työkaluihin.
Tämä ero on tärkeä. Automaatio ei voi korjata väärinpäin olevaa aihiota, väärin leikattua levyä tai väärää materiaalia. Se toistaa virheellisen lähtötilanteen tarkasti, ellei tunnistus ja varmennus ole luotettavia.
Kun aihio on referoitu, se pysyy yleensä koneen hallinnassa koko ohjelmoidun sarjan ajan. Käyttäjän ei tarvitse määrittää sijaintia uudelleen jokaisen taivutuksen kohdalla.
2. Ensimmäisen taivutuslinjan kiinnitys
Manipulaattori siirtää tarvittavan taivutuslinjan taivutusasemalle. Aihionpidin laskeutuu ja kiinnittää keskipaneelin jättäen laipan vapaaksi.
Aktiivisen kiinnityspituuden on vastattava taivutusta ja vältettävä häiriöitä myöhemmin muodostettavien piirteiden kanssa. Koneissa, joissa on säädettävät tai segmentoidut kiinnitystyökalut, työpituus voi usein muuttua automaattisesti. Tämä vähentää fyysisiä työkalunvaihtoja, vaikka oikea asetus ja sarjasuunnittelu ovat silti välttämättömiä.
3. Laipan muodostaminen
Kun levy on kiinnitetty, taivutusterä taivuttaa esillä olevan reunan. Yleisessä järjestelyssä yksi terä muodostaa ylöspäin suuntautuvat taivutukset ja toinen alaspäin suuntautuvat taivutukset.
Kyky taivuttaa molempiin suuntiin on arvokkainta sarjan aikana. Kone voi tuottaa vastakkaisia laippoja ilman, että käyttäjän tarvitsee kääntää ja tukea työkappaletta manuaalisesti jokaisen taivutussuunnan muutoksen jälkeen.
4. Vapauttaminen, kääntäminen ja uudelleenasettelu
Taivutuksen jälkeen pidin vapautuu ja manipulaattori syöttää tai kääntää osaa kohti seuraavaa reunaa. Se voi kääntää aihiota 90 tai 180 astetta säilyttäen samalla referenssinsä.
Nämä liikkeet korvaavat työn, joka muuten sisältäisi osan poistamisen, sen painon kannattelemisen käännön aikana, seuraavan reunan etsimisen ja kyseisen reunan asettamisen vasten vastetta.
Geometriasta tulee nyt ratkaiseva tekijä. Jokainen uusi laippa muuttaa aiemmin tasaisen levyn kolmiulotteiseksi esineeksi. Muodostettujen reunojen on selvittävä pitimestä, teristä, pöydästä ja manipulaattorista kaikkien myöhempien liikkeiden aikana. Taivutus, joka on helppo tasaiselle aihiolle, voi muuttua saavuttamattomaksi, kun viereinen laippa on muodostettu. Hyödyntämällä CNC-taivutus- ja ohutlevyautomaatioportfoliotaan, ADH Machine Tool tarkastelee tätä suhdetta tarkemmin oppaassaan, joka käsittelee paneelitaivuttimen rakennetta ja monimutkaista osageometriaa.
Ohjelma sisältää siksi muutakin kuin taivutuskulmat. Se määrittelee myös järjestyksen, joka säilyttää pääsyn ja välyksen ensimmäisestä taitoksesta viimeiseen.
5. Valmiin osan purkaminen
Viimeisen taivutuksen jälkeen kone esittelee valmiin komponentin poistamista varten. Käyttäjä voi purkaa sen, tai robotti, kuljetin tai pinoamisjärjestelmä voi ottaa sen hoitaakseen.
Tärkeä mittari on koko reitti: yksi lataus ja yksi purku voivat sisältää useita automaattisia paikannus-, kiinnitys- ja taivutustoimintoja. Se on tärkeämpää kuin sekunnin murto-osan säästäminen yksittäisestä terän liikkeestä.
Mitä käyttäjä edelleen tekee
Paneelien taivutus vähentää toistuvaa käsiohjausta, mutta se ei poista prosessiosaamisen tarvetta. Ammattitaito siirtyy jokaisen taivutuksen manuaalisesta seuraamisesta koko reitin suunnitteluun ja valvontaan.
Automaatiotasosta riippuen ihmisten tehtäviin voi edelleen kuulua:
- Aihion, materiaalin, suunnan ja ohjelman vahvistaminen.
- Työkalujen valinta ja taivutusjärjestyksen validointi.
- Takaisinjouston ja mittapoikkeamien huomioiminen.
- Ensimmäisen kappaleen tarkastus ja hyväksyntä.
- Laadun valvonta sekä hälytyksiin tai poikkeamiin reagointi.
- Aihioiden syöttö, valmiiden osien poisto tai jatkoprosessien hallinta.
Manuaalisesti syötettävässä paneelintaivuttimessa käyttäjä voi asettaa aihion ja poistaa valmiin kappaleen koneen suorittaessa kaiken sisäisen asemoinnin ja muovauksen. “Manuaalinen” voi siis viitata materiaalin syöttöön eikä käsiohjattuun taivutukseen.
Puoliautomaattinen solu siirtää valittuja reunatehtäviä syöttölaitteille, kuljettimille tai roboteille. Täysin automatisoitu solu voi hakea aihiot, muovata osat sekä poistaa tai pinota lopputuotteet. Silloinkin ohjelmointi, todentaminen, kunnossapito, poikkeamien hallinta ja tarkastus ovat välttämättömiä.
Vähempi käsittely ei tarkoita vähempää asiantuntemusta.
Missä paneelintaivuttimet ovat parhaimmillaan
Parhaat paneelintaivuttimella valmistettavat osat noudattavat tunnistettavaa kaavaa: suhteellisen ohuita, laajoja aihioita, joissa on vakaa keskialue, useita saavutettavissa olevia suoria taivutuksia reunoilla sekä riittävä tuotantomäärä ohjelmointi- ja asetustyön uudelleenkäyttöön. Valmistajille, jotka etsivät CNC-pohjaista taivutusta ja ohutlevyautomaatiota näihin sovelluksiin, ADH Machine Tool -paneelintaivutin tarjoaa käytännöllisen seuraavan askeleen kohti parempaa tehokkuutta ja toistettavuutta.
Yleisiä esimerkkejä ovat:
- Tarjottimet ja matalat laatikot.
- Kaappien ovet, sivupaneelit, hyllyt ja suojukset.
- Sähkökotelot ja huoltoluukut.
- Kodinkoneiden paneelit ja ulkoiset suojakuoret.
- Laatikkomaiset osat, joissa on reunalaippoja, taitoksia tai päärmeitä, jotka sopivat koneen työalueeseen.
Tuotenimet eivät yksinään todista yhteensopivuutta. Yksi kaapin ovi voi olla ihanteellinen, kun taas toinen, jossa on syvät seinämät, esteelliset taitokset, erikoismuodot tai laitteisto-ominaisuudet, ei välttämättä ole.
Hyödyllisimmät ehdokkaat yhdistävät yleensä neljä piirrettä.
Useita taivutuksia useilla sivuilla
Automaattisella paikannuksella on enemmän mahdollisuuksia luoda arvoa, kun osa vaatii useita pyörityksiä, kääntöjä ja vastekosketuksia särmäyspuristimella. Neljä suurta paneelia ympäröivää taivutusta voi hyödyttää enemmän kuin kuusi yksinkertaista taivutusta yhdellä helposti saavutettavalla reunalla.
Paljastava mittari ei ole pelkkä taivutusten määrä. Se on niiden manuaalisten toimenpiteiden määrä, jotka prosessi voi poistaa.
Vakaa ja saavutettavissa oleva geometria
Kone tarvitsee riittävästi yhtenäistä levyä aihion tarttumiseen ja kohdistamiseen. Taivutuslinjojen on oltava saavutettavissa, ja aiemmin muodostettujen laippojen on pysyttävä poissa työkalujen ja rakenteiden tieltä.
Laajat keskipinnat ja suorat reunataivutukset ovat suotuisia, koska ne mahdollistavat osan pysymisen tuettuna ja hallittuna pyörityksen aikana.
Toistuvat tuoteperheet suurten erien sijaan
Paneelitaivutus ei vaadi perinteistä massatuotantoa. Työpaja voi valmistaa kapeita kaapin sivuja yhdellä viikolla, leveitä kansia seuraavalla ja aiemmin valmistettuja mittoja taas myöhemmin. Jos näillä osilla on sama materiaali, työkalut ja taivutuslogiikka, ne muodostavat toistuvan tuoteperheen.
Todistettuja ohjelmia ja sarjoja voidaan tällöin käyttää uudelleen koko tuoteperheessä. Useat kohtuulliset erät voivat perustella automaation tehokkaammin kuin yksi suuri tilaus, joka ei koskaan palaa.
Yleistä vähimmäismäärää ei ole. Kannattavuus riippuu jokaisesta kappaleesta poistetusta työstä, toistuvuuden tiheydestä, asetus- ja ohjelmointikustannuksista sekä siitä, onko taivutus jo valmiiksi pullonkaula.
Suuri käsittely- tai laaturiski
Leveät kosmeettiset paneelit ovat alttiita vaurioille joka kerta, kun niitä nostetaan, pyöritetään, liu'utetaan tai kolhitaan. Hallittu käsittely voi vähentää naarmuuntumisen, virheellisen suuntauksen ja epäjohdonmukaisen vastekosketuksen mahdollisuuksia.
Automaatio ei takaa virheetöntä pintaa. Puristimet, tuet, terät, lika ja suojakalvo voivat silti jättää jälkiä osaan. Hallittu reitti voi kuitenkin aiheuttaa vähemmän vahingoittavia kontakteja kuin toistuva manuaalinen käsittely.
Sama logiikka pätee henkilöstöön. Suuret ohuet paneelit eivät ehkä ole painavia, mutta ne ovat kömpelöitä. Automaattinen käsittely antaa käyttäjän keskittyä syöttöön, tarkastukseen ja prosessin hallintaan sen sijaan, että hän joutuisi fyysisesti vääntämään levyn paikoilleen.
Geometria- ja materiaalirajoitukset
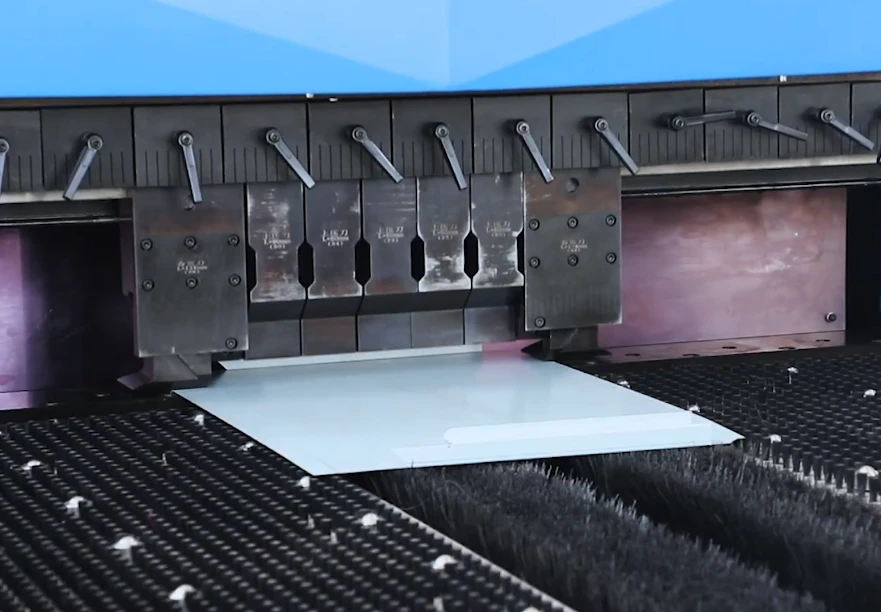
Aihio voi mahtua koneen ilmoitettujen pituus- ja paksuusarvojen sisään, mutta epäonnistua varsinaisen taivutussarjan aikana. Koneen on kyettävä tarttumaan siihen, luomaan vertailukohta, saavuttamaan jokainen taivutus, pyörittämään muuttuvaa muotoa, välttämään törmäykset ja säilyttämään hallinta loppuun asti.
Julkaistu kapasiteetti kuvaa erillisiä rajoja. Tuotannon yhteensopivuus edellyttää, että osa pysyy niiden kaikkien sisällä samanaikaisesti.
Paksuus ja materiaali
Särmäyskoneet yhdistetään pääasiassa ohueen levyyn, vaikka tarkka kapasiteetti vaihtelee koneen, taivutuspituuden, materiaalin laadun ja työkalujen mukaan. Jotkin julkaistut oppaat antavat likimääräisiksi alueiksi noin 0,4–3,0 mm rakenneteräkselle, 0,4–2,0 mm ruostumattomalle teräkselle ja 0,5–4,0 mm alumiinille. Nämä ovat esimerkkejä, eivät yleispäteviä rajoja.
Kaksi samanpaksuista levyä voi vaatia erilaisia muovausvoimia ja takaisinjouston korjauksia. Ruostumaton teräs, alumiini ja rakenneteräs on siksi arvioitava erikseen. Oikeassa tarkistuksessa käytetään valmistajan materiaalikohtaisia kapasiteettitietoja todelliselle taivutuspituudelle ja vaaditulle säteelle.
Seuraavassa vaiheessa tutustu ADH Machine Toolin CNC-taivutus- ja ohutlevyautomaatiovalikoimaan osoitteessa ladattavat esitteet, ja vertaa sitten asiaankuuluvia koneen teknisiä tietoja materiaali-, taivutuspituus- ja sädevaatimuksiisi.
Aihion koko, paino ja kääntäminen
Maksimipituus ja -leveys osoittavat, mahtuuko tasainen aihio työalueelle. Ne eivät todista, että se voi kääntyä.
Käännön aikana aihion lävistäjä pyyhkii suuremman alueen kuin kumpikaan sivumitta. Jokainen uusi laippa muuttaa tätä aluetta. Manipulaattorin on myös kiihdytettävä, pysähdyttävä ja pidettävä kasvava komponentti paikallaan menettämättä sen asentoa.
Realistinen tarkastelu sisältää aihion mitat, lävistäjän pyyhkäisyn, valmiin osan painon, tarttumisalueen ja välyksen koko ohjelmoidun liikkeen aikana.
Lyhyet laipat ja syvät seinämät
Hyvin lyhyet laipat voivat jättää riittämättömästi materiaalia vakaaseen kiinnitykseen tai terän pääsyyn. Jotkin alan ohjeistukset tunnistavat noin 8–10 mm yleiseksi haastealueeksi, mutta todellinen minimi on kone- ja osakohtainen.
Korkeat laipat luovat päinvastaisen ongelman. Syvä seinämä voi osua terään, pitimeen, tukipintaan, manipulaattoriin tai runkoon seuraavan käännön aikana. Taivutusjärjestyksen muuttaminen voi joskus avata reitin, mutta vastakkaiset syvät seinämät tai sisäänpäin suuntautuvat taitokset voivat sulkea jokaisen mahdollisen sarjan.
Päärmeet, taitokset, aukot ja epäsäännölliset reunat
Päärme taittaa reunan takaisin levyä vasten tai sen lähelle, yleensä terävän esitaivutuksen ja sulkemistoimenpiteen kautta. Kone tarvitsee riittävän välyksen ja sopivat työkalut molempiin vaiheisiin. Se voi pystyä tekemään ensimmäisen taitoksen, mutta ei sulkemaan päärmettä ilman törmäystä tai jälkiä.
Aukot voivat häiritä tarttumista ja kohdistamista. Suuri aukko voi poistaa manipulaattorin suosiman kosketusalueen, kun taas kohdistusreunan lovi voi heikentää paikannusta. Taivutuksen lähellä olevat reiät voivat vääristyä, ja epäsäännölliset ulkoprofiilit voivat muuttua epävakaiksi kääntämisen aikana.
Erikoistyökalut tai kiinnitysmenetelmät voivat ratkaista joitakin näistä tapauksista, mutta ne lisäävät kustannuksia ja voivat vähentää niiden osien määrää, jotka jakavat saman asetuksen.
Pinnoitettu, esimaalattu ja kosmeettinen materiaali
Materiaalin viimeistely on osa prosessin yhteensopivuutta. Maali venyy taivutuksen ulkopuolella ja puristuu sisäpuolella. Sopimaton säde voi halkeilla tai rypistää pinnoitetta, vaikka itse metalli pysyisi ehjänä.
Alumiinipintoihin voi tulla kiinnittimen tai tuen jälkiä. Suojakalvo voi vähentää naarmuuntumista, mutta se voi myös muuttaa kitkaa, rypistyä reunasta tai tehdä tarttumisesta epäjohdonmukaisempaa.
Oikea arviointi seuraa koko kosketuskarttaa: lastauspinta, tuet, tarttumispisteet, kääntöreitti, kiinnittimet ja taivutustyökalut. Tuotantokokeissa tulisi käyttää todellista seosta, karkaisua, paksuutta, pinnoitetta, kalvoa, syysuuntaa ja kosmeettista standardia.
Milloin särmäyskone on parempi valinta
Särmäyskone tarjoaa yleensä käytännöllisemmän reitin, kun poikkeukset hallitsevat työtä.
Se on edelleen vahva valinta paksulle materiaalille, pienivolyymisille mittatilausosille, epätavallisille profiileille, ahtaille siirtymille, kapeneville reunoille, suljetuille tai puolisuljetuille osille sekä työlle, joka vaatii erikoistyökaluja tai -meistejä. Kokenut käyttäjä voi sijoittaa vaikean komponentin uudelleen tavoilla, joita kiinteä paneelintaivuttimen manipulaattori ei välttämättä salli.
Tällä joustavuudella on selkeä taloudellinen arvo. Yksittäisen kannattimen kohdalla voi olla nopeampaa valita saatavilla olevat työkalut ja sijoittaa jokainen taivutus manuaalisesti kuin kehittää ja validoida automatisoitu sarja, jota ei koskaan käytetä uudelleen.
Särmäyskone on usein suositeltava, kun:
- Materiaali tai taivutuspituus ylittää paneelintaivuttimen kapasiteetin.
- Syvät seinämät tai palautukset estävät pyörimisen ja työkalun pääsyn kohteeseen.
- Osat vaativat erikoismuovaustyökaluja tai monimutkaisia profiileja.
- Mallit muuttuvat usein ja ohjelmilla on vähän uudelleenkäyttöarvoa.
- Eräkoot ovat pieniä ja manuaalinen käsittely on rajoitettua.
- Käyttäjän harkintaa tarvitaan jokaisen piirustuksen erilaisen poikkeaman hallitsemiseksi.
Manuaalinen osallistuminen ei ole automaattisesti hukkaa. Korkean sekoituksen ympäristössä se on usein tuotannon joustavuuden lähde.
Miksi “yleistyökalut” eivät tarkoita rajatonta suorituskykyä
Monet paneelintaivuttimet käyttävät yhteistä työkalujärjestelyä laajalla valikoimalla yhteensopivia mittoja. Automaattinen säätö voi muuttaa aktiivista työpituutta ja vähentää työkalujen etsimistä, kohdistamista ja fyysistä vaihtamista.
Tämä on huomattava etu, mutta “yleinen” ei tarkoita rajoittamatonta. Työkalut vievät edelleen fyysistä tilaa. Terät tarvitsevat edelleen pääsyn kohteeseen. Materiaalilla on edelleen paksuus-, säde- ja muovattavuusrajoituksia. Erikoisprofiilit saattavat vaatia erikoistyökaluja, toissijaisen työvaiheen tai särmäyskoneen.
Automaattinen asetus ei myöskään voi päättää, onko sarja toteutettavissa. Ohjelmoijan on määritettävä, mikä laippa muovautuu ensin, miten myöhemmät reunat väistävät konetta, mistä osasta voidaan tarttua kiinni ja miten takaisinjousto tulisi korjata.
Ensimmäisen osan tarkastus on edelleen todiste siitä, että digitaalinen reitti tuottaa hyväksyttävän fyysisen komponentin.
Testaa edustavat osat ennen ostamista
Helppo esittelyaihio todistaa vähän. Merkityksellinen koe käyttää niitä raja-arvoisia osia, jotka todennäköisimmin rikkovat automatisoidun reitin.
Testaa koko sarja osilla, jotka edustavat:
- Suurin lävistäjä ja suurin valmiin tuotteen paino.
- Pienin tarttumispinta-ala ja heikoin vertailureuna.
- Lyhyin laippa, korkein seinämä, syvin kotelo ja tiukin paluutaivutus.
- Mikä tahansa päärme, terävä taivutus, siirtymä, aukko, lovi tai epäsäännöllinen profiili.
- Varsinainen tuotantomateriaali, pinnoite, kalvo ja syysuunta.
Älä arvioi vain yksittäisiä esittelytaivutuksia. Tarkasta koko osa kulmien, laippamittojen, vääristymien, halkeamien, pintajälkien ja toistettavuuden osalta. Laske jokainen manuaalinen pelastus, uudelleentarttuminen, kääntö, toissijainen työvaihe ja koneen ulkopuolinen korjaus.
Jos käyttäjän on keskeytettävä sarja säännöllisesti, osa ei ole saavuttanut luvattua automatisoitua reittiä. Se voi silti sopia sekaprosessiin, mutta taloudellisen mallin on sisällettävä nämä toimenpiteet.
Aja useita tuotantoa edustavia aihioita yhden epätavallisen yhteistyökykyisen näytteen sijaan. Sovi hyväksymiskriteereistä ennen testiä, mukaan lukien mitta- ja kulmatoleranssit, kosmeettinen laatu, sallitut toimenpiteet, tarkastustiheys sekä sykliajan mittaamiseen käytettävät tarkat alku- ja loppupisteet.
Jos tarvitset apua näiden hyväksymiskriteerien kääntämisessä toimittajan arvioinniksi tai tuotantokokeeksi, ota yhteyttä ADH Machine Tooliin. Sen CNC-pohjaisia taivutusratkaisuja tukevat kurinalaiset tuotanto- ja laadunvalvontaprosessit, mikä tekee tiimistä varteenotettavan kumppanin näyteosien, toleranssien, viimeistelyvaatimusten ja sykliaikaodotusten tarkastelussa.
Auditoi koko tuotantoreitti
Koneiden välisen valinnan tulisi alkaa edustavista osaperheistä, ei esitteiden nopeuksista. Seuraa jokaista perhettä aihiosta hyväksyttyyn komponenttiin ja kirjaa ylös työ, joka todellisuudessa tapahtuu.
Laske taivutukset, manuaaliset käännöt, kääntelyt, uudelleentarttumiset, vastekosketukset, työkalunvaihdot, lastaus, purku, pinoaminen, tarkastus, uudelleentyöstö ja prosessien välinen liike. Sisällytä ohjelmointi, testaus, asetus, purku ja ensimmäisen osan hyväksyntä erätasolla.
Erota kolme kelloa:
- Koneen sykliaika: Kuinka kauan laitteisto on varattuna.
- Valvottu työaika: Kuinka kauan henkilön on lastattava, käsiteltävä, tarkastettava, valvottava tai korjattava työtä.
- Kulunut reittiaika: Kokonaisaika, mukaan lukien jonot, kuljetus ja odotus operaatioiden välillä.
Kahdella koneella voi olla samankaltaiset muovausajat, mutta hyvin erilaiset työ- tai reititysajat. Hyödyllinen vertailuyksikkö ei ole sekuntia per taivutus. Se on tehty työ per hyväksytty osa.
Tunnista todellinen pullonkaula
Nopeampi taivutus merkitsee vain silloin, kun muovaus on tuotantoa rajoittava tekijä. Ennen investointia on selvitettävä, mikä todellisuudessa estää pajaa tuottamasta enemmän hyväksyttyjä osia.
Pullonkaula voi olla:
- Muovaus: Yhteensopivaa työtä on jatkuvasti jonossa taivutuksessa.
- Asetus: Tiheät vaihdot vievät enemmän aikaa kuin tuotantosyklit.
- Käsittely: Käyttäjät käyttävät huomattavan paljon aikaa osien tukemiseen, kääntämiseen, kohdistamiseen ja pinoamiseen.
- Tasaisuus: Väärä suuntaus, merkinnät, kulman vaihtelu tai laipan vaihtelu aiheuttavat uudelleentyöstöä.
- Ammattitaitoinen työvoima: Kokeneet särmäyskoneen käyttäjät ovat varattuja toistuvaan työhön vaativien töiden sijaan.
Jonot ja viivästykset ovat todisteita. Tarkkaile, missä työ odottaa ja miksi seuraava työvaihe ei voi alkaa. Mallinna sitten, mitä tapahtuu, jos kyseinen rajoite poistetaan.
Paneelitaivutin voi tyhjentää muovausjonon vain luodakseen uuden jonon lastaukseen, tarkastukseen, kiinnikkeiden asennukseen, hitsaukseen, pinnoitukseen tai kokoonpanoon. Pullonkaula saattaa siirtyä sen sijaan, että se katoaisi.
Vertaa kokonaiskustannuksia per hyväksytty osa
Realistinen vertailu arvioi koko reititykset saman kysyntäjakson aikana:
Kustannus per hyväksytty osa = reitityksen kokonaiskustannus ÷ hyväksytty tuotanto
Reitityksen kokonaiskustannuksiin tulisi sisältyä laitteiden omistus, rahoitus, käytetty työvoima, ohjelmointi, simulointi, asetukset, työkalut, huolto, korjaukset, seisokkiaika, romu, uudelleentyöstö, tarkastus, materiaalin siirto, lattiapilatarve ja jatkokäsittely.
Läpimenon on ensin läpäistävä toteutettavuustesti. Jos reitti ei pysty saavuttamaan vaadittua tuotantoa käytettävissä olevien vuorojen aikana, sen näennäisen alhainen yksikkökustannus ei ole pätevä vastaus.
Ohjelmointi ja asetukset tulisi erottaa osakohtaisesta työstä. Todistettu ohjelma, jota käytetään uudelleen toistuvassa tuoteperheessä, jakaa kustannuksensa monelle ajolle. Kertaluonteinen ohjelma ei tee niin. Siksi vakaa toistuvuus on yhtä tärkeää kuin vuotuinen kokonaismäärä.
Myös romu ansaitsee oman rivinsä. Sen kustannuksiin sisältyy aihio, jo investoitu aika, tarkastus, korvaava työ ja kaikki puuttuvan osan aiheuttamat häiriöt. Parempi toistettavuus on arvokasta vain silloin, kun se luo enemmän hyväksyttyä tuotantoa samasta materiaalista ja ajasta.
Testaa lopuksi taloudellisia laskelmia kysynnän, tuotevalikoiman, työvoiman saatavuuden ja käyttökatkojen realistisia muutoksia vasten. Liiketoimintasuunnitelma, joka toimii vain optimistisimmassa ennusteessa, on hauras.
Suunnittele automaation aiheuttamat muutokset tuotannossa
Automaatio jakaa työn uudelleen sen sijaan, että se poistaisi sen. Manuaalinen asemointi vähenee, kun taas ohjelmointi, materiaalin esivalmistelu, solun valvonta, kunnossapito ja poikkeustilanteista toipuminen muuttuvat tärkeämmiksi.
Esiprosessin leikkauksen ja materiaalinkäsittelyn on toimitettava oikeat aihiot oikeassa suunnassa, järjestyksessä ja kunnossa. Sekalaiset pinot, vaurioituneet pinnat, huono tunnistettavuus tai myöhässä oleva materiaali voivat nälkiinnyttää muuten tuottavan solun.
Jatkoprosessien on myös kyettävä vastaanottamaan tuotanto. Nopeampi särmäys saattaa vaatia erilaista pinoamista, telineitä, kuljettimia, tarkastusrutiineja tai aikataulutusta. Ylimääräiset puskurit voivat peittää epätasapainon väliaikaisesti, mutta ne lisäävät keskeneräistä työtä, käsittelyä ja lattiatilan käyttöä.
Operaattorin kattavuus tulisi todentaa aikatestillä. Laske yksi henkilö valvomaan useita prosesseja vain silloin, kun lastaustiheys, tarkastukset, täydennykset, hälytykset ja toipumistapahtumat tekevät kyseisestä järjestelystä turvallisen ja kestävän.
Resilienssi on myös tärkeää. Päätä, kuka osaa diagnosoida viat, kuinka kauan toipuminen kestää, mitä kunnossapitotukea on saatavilla ja mitkä työt voidaan siirtää muualle käyttökatkojen aikana. Joustava särmäyspuristin voi tarjota arvokkaan varajärjestelmän, vaikka paneelintaivutin hoitaisikin normaalin tuotantoreitin.
Paneelintaivutin, särmäyspuristin vai molemmat?

Valitse paneelintaivutin kun toistuvat ohutlevytuoteperheet voidaan valmistaa täysin automatisoidulla sarjalla ja kun automaattinen kohdistus, kääntö, kiinnitys ja taivutus poistavat merkittäviä käsittely- tai yhdenmukaisuusongelmia. Perustelu vahvistuu, kun ohjelmia voidaan käyttää uudelleen ja ympäröivät prosessit tukevat suurempaa virtausta.
Valitse särmäyspuristin kun työtä hallitsevat pienet volyymit, muuttuvat mallit, paksu materiaali, epätavalliset profiilit, erikoistyökalut tai geometria, joka vaatii joustavaa esillepanoa ja operaattorin harkintaa.
Valitse järjestelmät ovat täydellisiä. Et ole ostanut vain yhtä konetta; olet ostanut järjestelmän, jossa ”heikoin lenkki” on koko kone. kun tuotevalikoima sisältää vakaan ytimen ja vaihtelevan hännän. Lähetä todistetut, toistettavat paneeliperheet paneelintaivuttimelle. Varaa särmäyspuristin prototyypeille, epätavalliselle geometrialle, jälkikäsittelylle, ylivuodolle ja toipumistyölle.
Käytä neljää porttia lopulliseen päätökseen:
- Yhteensopivuus: Voiko koko sarja toimia laatunormien puitteissa ilman rutiininomaista manuaalista väliintuloa?
- Toistettavuus: Onko olemassa riittävästi toistuvaa tuoteperhetason kysyntää ohjelmointi- ja asetuskustannusten kattamiseksi?
- Pullonkaulojen poisto: Ratkaiseeko kone pullonkaulan, joka rajoittaa hyväksyttyä tuotosta?
- Reitin taloudellisuus: Kun työvoima, hukkamateriaali, kunnossapito, materiaalin liike ja integraatio on huomioitu, täyttääkö se kysynnän alhaisemmilla kestävillä kustannuksilla?
Johtopäätös
Paneelintaivutin ei ole vain nopeampi särmäyspuristin. Se on automatisoitu taivutusjärjestelmä, joka tukee, asemoi, kiinnittää ja taivuttaa yhteensopivia ohutlevyosia ohjelmoidun reitin mukaisesti.
Sen vahvimmat sovellukset ovat toistuvat ohuiden, leveiden paneelien sarjat, joissa on useita helposti saavutettavia taivutuksia ja riittävästi tarttumapintaa automaattista käsittelyä varten. Sen rajat tulevat vastaan, kun lyhyet reunat, syvät seinämät, epäsäännölliset tartunta-alueet, erikoisprofiilit, raskas materiaali tai tiheät suunnittelumuutokset keskeyttävät tämän prosessin.
Särmäyspuristin on edelleen välttämätön, koska se pystyy mukautumaan poikkeuksiin laajemman työkalutarjonnan ja joustavan kappaleen syötön ansiosta. Monille konepajoille paras vastaus ei ole toisen koneen korvaaminen toisella, vaan kummankin hyödyntäminen työssä, joka vastaa parhaiten niiden vahvuuksia.
Älä tee valintaa pelkän ilmoitetun taivutusnopeuden perusteella. Seuraa aihion kulkua lastauksesta valmiiksi hyväksytyksi komponentiksi ja laske jokainen pysähdys, käännös, kohdistus, korjaus ja siirto. Parempi kone on se, joka tarjoaa todelliselle kappalevalikoimallesi luotettavamman ja taloudellisemman reitin.