
Miksi “Top 10” -listat tuottavat pettymyksen (ja kuinka valita oikea kone sen sijaan)
Todennäköisesti olet viettänyt viimeisen viikon selaamalla vertailutaulukoita, jotka kertovat kaiken koneen teoreettisista maksimisuorituksista — ja lähes mitään siitä, pystyykö se todella tekemään itsensä kannattavaksi. “Top 10” -listat epäonnistuvat, koska ne arvioivat teollisuuden valmistuslaitteita samalla tavalla kuin kuluttajaelektroniikkaa: ne asettavat mallit järjestykseen ominaisuudet-per-dollari -suhteen perusteella, eivät luotettavuus-per-vuoro -kriteerin mukaan.
Työpaja ei tarvitse “voittajaa”, jonka joku teknologiabloggaaja on valinnut, vaan koneen, joka sopii todellisiin rajoitteisiin: budjettiin, aikatauluun, päivittäiseen tuotantokapasiteettiin ja vaadittuun viimeistelylaatuun. Sijoitusten ja listojen seuraamisen sijaan laadi vaatimustaulukko, joka yhdistää tuotantotarpeesi — erityisesti materiaalit ja volyymin — niihin ominaisuuksiin, jotka todella merkitsevät.
Jos esimerkiksi suurin prioriteettisi on erittäin tarkka metallin leikkaus ja pitkäaikainen tuotantovakaus, harkitse teollisuusluokan vaihtoehtoja, kuten Yksipöytäinen kuitulaserleikkauskone, jotka on suunniteltu sujuvaan tuotantoon ammattimaisissa ympäristöissä.
Tekniset tiedot -ansa: miksi wattiluku on vähiten hyödyllinen mittari kiireessä
Yleiset virheet työpajakaluston priorisoinnissa
- Huipputehoon keskittyminen prosessin vakauden kustannuksella on yksi kalleimmista virheistä, joita työpajojen omistajat tekevät.
- Korkea wattiluku ei auta, jos kone kärsii portaalin linjausvirheistä tai vaatii raskasta jälkikäsittelyä.
- Wattiluku vaikuttaa lähinnä suurimpaan leikattavaan paksuuteen, ei kannattavuuteen.
- Kiinnitä huomiota piileviin “seisokkien aiheuttajiin”, ei vain lasertehon teknisiin tietoihin.
- Tärkeimpiä seisokkien aiheuttajia ovat suuttimen ja linssin puhtaus, servohuoltojen aikavälit ja tasainen jäähdytysilmavirta.
- Jos liikevaihto on sinulle tärkeää, merkityksellisimmät mittarit ovat kiihtyvyys ja leikkausraon (kerf) leveysvakio.
- Hyvin säädetty 60W kone voi ylittää huonosti kalibroidun 100W mallin.
- Epävakaa kone tuhlaa sekä materiaalia että aikaa, jolloin ylimääräinen wattiluku kääntyy nettonegatiiviseksi.
Jos jatkuva käyttöaika ja tarkkuus ovat kriittisiä toiminnassasi, ammattijärjestelmien, kuten Kaksikäyttöinen kuitulaserleikkauskone suojakotelolla tarkastelu voi auttaa pitämään leikkaukset tasalaatuisina pidempien tuotantovuorojen aikana.
“Time-to-First-Cut” -todellisuus: harrastelaitteiden ja todellisten tuotantokoneiden ero
Optimoitu versio
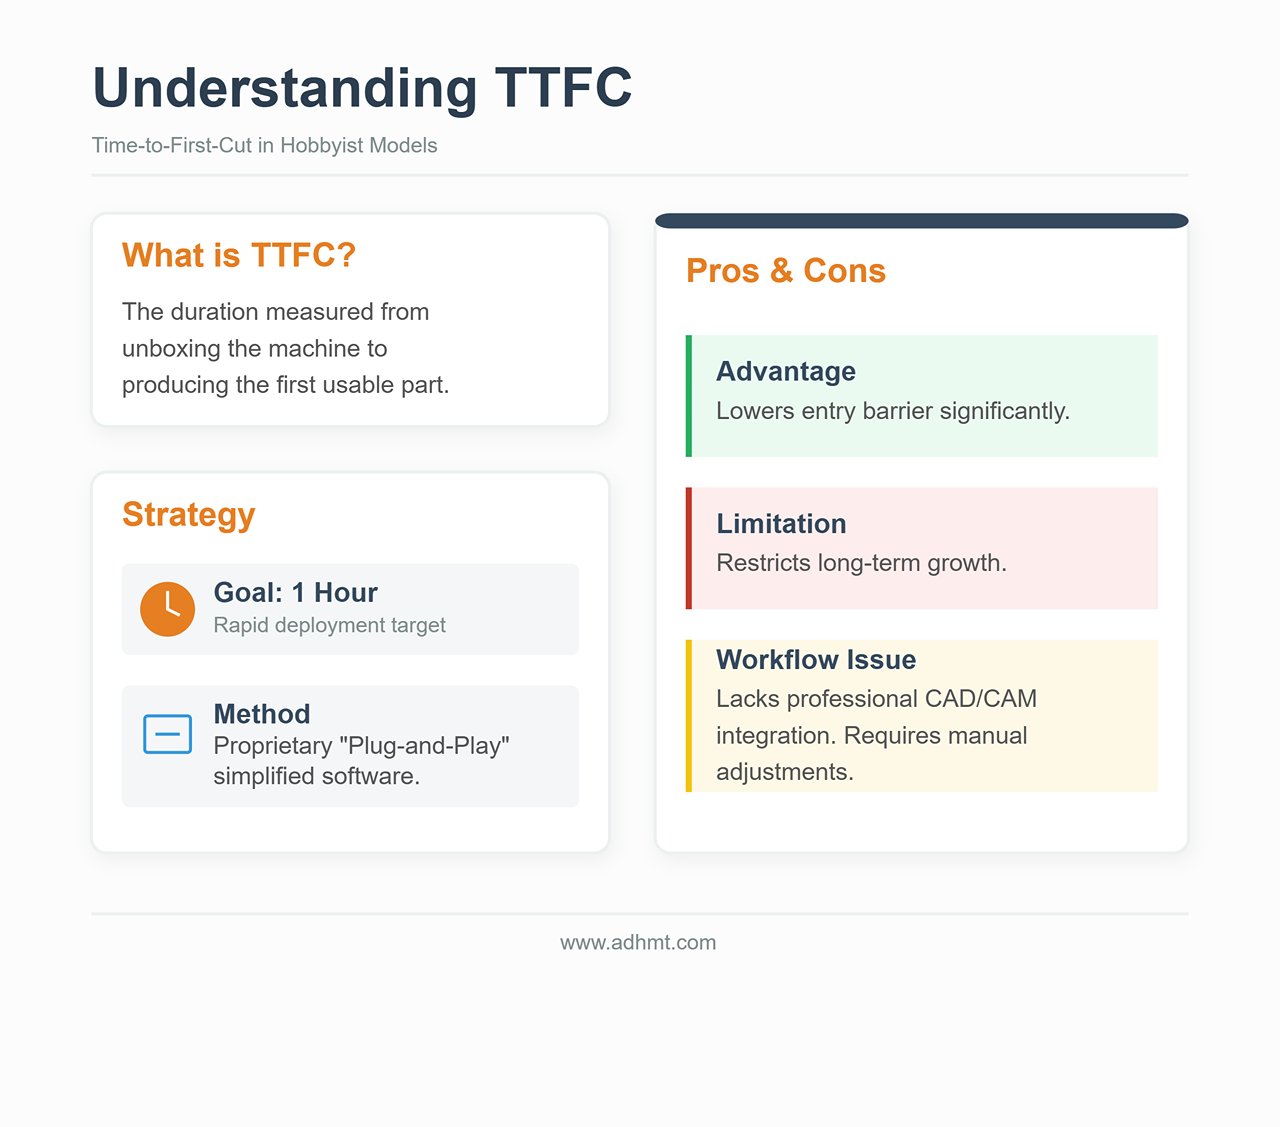
“Time-to-First-Cut” (TTFC) tarkoittaa aikaa, joka kuluu koneen purkamisesta ensimmäisen käyttökelpoisen osan valmistamiseen. Harrasteluokan koneet markkinoivat tätä usein aggressiivisesti, yhdistäen suljetun, yksinkertaistetun ohjelmiston lupaukseen “leikkaa tunnissa”. Käyttöönoton helppous on todellista — mutta se voi myös rajoittaa potentiaaliasi. Nämä plug-and-play -ekosysteemit eivät yleensä tarjoa ammattilaistason CAD–CAM -integraatiota tai automaatiota, mikä johtaa enemmän manuaaliseen asetustyöhön ja hienosäätöön joka projektissa.
Todellinen tulosta tuottava kone ei määritelmällisesti perustu TTFC-aikaan — vaan siihen, kuinka saumattomasti se istuu todelliseen tuotantoympäristöön. Teollisuusluokan järjestelmät voivat vaatia enemmän alkuperäistä työtä (poistoilman hallinta, jäähdyttimen asennus, turvakytkennät), mutta kun ne on kerran säädetty kohdalleen, “Time-to-Second-Cut” on käytännössä nolla. Tällainen tehokkuus riippuu ohjelmistoyhteensopivuudesta, joka mahdollistaa erätöiden ajon, toistettavan tarkkuuden ja minimaalisen kalibrointitarpeen toistojen välillä.
Koneella voi olla erinomainen TTFC ja silti olla väärä valinta tuotantoon, jos se on rakenteellisesti heikko tai käyttää haurasta ohjelmistoalustaa. Todellinen sijoitetun pääoman tuotto syntyy läpimenosta, johdonmukaisuudesta ja tiukasta toleranssinhallinnasta — eduista, joilla on merkitystä kauan sen jälkeen, kun uuden laitteen avaamisen uutuudenviehätys on haihtunut.
Jos olet optimoimassa ammatillista työnkulkua, teknisten tietojen tarkastelu tai saatavilla olevan lataaminen esitteistämme on käytännöllinen tapa ymmärtää kokoonpanot – ja integrointivaatimukset – suuremman tuotantomäärän taustalla.
Vaihe 1: Tiukat suodattimet (Poista 90% koneista heti alussa)
Useimmat ostajat aloittavat vertailemalla wattimäärää ja hintaa. Se on myös nopein tapa päätyä kalliiseen paperipainoon. Tärkeimmät tekijät laserleikkurin valinnassa liittyvät usein vain vähän pääasiallisiin teknisiin tietoihin – ja kaikkeen siihen, miten todelliset työtilasi rajoitteet vaikuttavat.
Ennen kuin katsot yhtäkään merkkiä, sovella joukkoa “tiukkoja suodattimia”. Nämä ovat binäärisiä rajoitteita: jos kone epäonnistuu yhdessäkin niistä, se ei ole varteenotettava vaihtoehto – se on riski. Käytä näitä suodattimia ja poistat noin 90% markkinoista, jättäen jäljelle vain koneet, jotka todella voivat toimia turvallisesti ja tehokkaasti ympäristössäsi.
Ilmanvaihdon kielto: Ei ulkoista poistopolkua, ei CO2:ta (Jäljelle jää tämä)
Ensimmäinen rajoite on ilma itse. Laserleikkaus on lämpöprosessi, joka höyrystää materiaalia. Kun leikkaat puuta, akryyliä tai nahkaa, et vain tee pölyä – vapautat haihtuvia orgaanisia yhdisteitä (VOC), hiilimonoksidia ja useita karsinogeenejä. Ja jos leikkaat PVC:tä (älä tee niin), syntyy suolahappokaasua, joka voi vakavasti vahingoittaa keuhkojasi ja syövyttää koneen elektroniikan muutamassa viikossa.
Neuvottelematon sääntö: Jos et voi vetää 4-tuumaisen tai 6-tuumaisen kanavan koneesta ulos, et voi ostaa CO2-lasereita tuotantokäyttöön.
Monet valmistajat myyvät “höyrynpoistajia” tai kierrättävää suodatusyksikköä ratkaisuksi huoneisiin, joissa ei ole ikkunoita. Satunnaisesti lasinalusia kaiverruttavalle harrastajalle ne voivat olla ihan toimivia. Tuotantokäytössä ne ovat kallis ansa.
- Kyllästymisongelma: Akryylin ja puun leikkaaminen täyttää HEPA- ja aktiivihiilisuodattimet nopeasti. Tuotantoympäristössä joudut ehkä vaihtamaan kalliita patruunoita viikoittain ilmanlaadun säilyttämiseksi turvallisena. Se voi lisätä käyttökustannuksia tuhansilla dollareilla vuodessa.
- Ilmavirran fysiikka: Kierrättävät yksiköt eivät juuri koskaan tarjoa tarvittavaa kuutiojalkaa minuutissa (CFM) -ilmavirtausta pitämään optiikan puhtaana. Ilman vahvaa alipainetta, joka poistuu ulos, savu leijuu kaapin sisällä ja laskeutuu peileihin ja linsseihin. Se heikentää säteen laatua, vähentää leikkaustehokkuutta ja voi rikkoa kalliita optisia osia.
Jos sinulla ei ole mahdollisuutta johtaa poistoa ulos, ainoat realistiset vaihtoehtosi ovat pienitehoiset diodilasereita tai kuitulasereita, joita käytetään vain metallin merkintään – kuten Yksipöytäinen kuitulaserleikkauskone– jotka auttavat sinua ylläpitämään turvallisempia ilmanolosuhteita ja luotettavampaa ilmavirtausta.
Sähköinen yllätys: Miksi 110V pistorasia voi romahduttaa tuotantonopeutesi
Toinen rajoite on sähköinen kapasiteetti. Pohjois-Amerikassa tavallisen 110V/15A kotitalouspistorasian teoreettinen enimmäisteho on 1 800 wattia. Mutta sähkökoodit ja turvallisuusstandardit rajoittavat jatkuvat kuormat 80%:iin – noin 1 440 wattiin.
Uudet ostajat näkevät usein laserin tehon – esimerkiksi “100W” laserviivan – ja olettavat sen mahtuvan helposti tuohon rajaan. Se sekoittaa lähtötehon ja sähkönkulutuksen. Laserleikkuri on järjestelmä, ei yksittäinen osa.
- Kokonaiskuorma: Et pyöritä vain laserlähdettä. Käytät myös askelmoottoreita, ohjainta, vesijäähdytintä (pakollinen lasiputkille), ilmapumppua ja poistopuhallinta.
- Jännitteen lasku: Jos jäähdyttimen kompressori käynnistyy samaan aikaan, kun laser ampuu suurella teholla, tuo virtapiikki voi hetkellisesti laskea jännitettä jaettua 110 V virtapiiriä käyttäessä.
Jos työpajassasi on vain tavalliset kotitalouksien 110 V pistorasiat etkä voi lisätä omaa virtapiiriä, vaihtoehtosi kapenevat nopeasti. Suuritehoisen laitteen käyttäminen jaetulla piirillä aiheuttaa helposti niin kutsuttuja “brownout”-ilmiöitä, joissa laserin teho vaihtelee – tuloksena leikkaukset, jotka eivät mene täysin läpi, ja kaiverrussyvyydet, jotka vaihtelevat kappaleesta toiseen.
Kova sääntö: Jos et voi asentaa erillistä 20A virtapiiriä tai 220V linjaa, poista listaltasi suuritehoiset teollisuuden CO2-laitteet ja suurikokoiset kuitulaserit. Käytännössä olet rajoittunut pöytämalleihin tai aloitustason lattiamalleihin, joissa jäähdytin ja poistopuhallin on integroitu tai suunniteltu pienelle virrankulutukselle.

Vuodensängyn ansa: Miksi “isompi” tarkoittaa usein “hitaampaa” ja “epätarkempaa”
Markkinointi haluaa sinun uskovan, että 48″ x 36″ -työpöytä on automaattisesti parempi kuin 24″ x 12″ -työpöytä, koska se tarjoaa “enemmän potentiaalia”. Oikeassa työpajassa potentiaali ei maksa laskuja – läpimeno tekee sen.
Suuret pöydät tarvitsevat suuren liukusillan (rakenteen, joka kantaa laserpään). Suuret sillat ovat raskaita.
- Inertia vs. tarkkuus: Raskas siltarunko vaatii enemmän voimaa kiihdytykseen ja hidastukseen. Kun kaiverrat hienoa tekstiä tai yksityiskohtaisia grafiikoita, laserpää voi muuttaa suuntaa tuhansia kertoja minuutissa. Suuremmat ja raskaammat koneet kamppailevat tämän tekemisessä nopeasti ilman tärinää – usein kutsutaan “soinniksi” tai “heilunnaksi” – joka näkyy valmiissa viivoissa aaltoina tai väreilynä.
- Nopeusrangaistus: Jotta tarkkuus säilyy raskaan siltarakenteen kanssa, koneen on usein ajettava hitaammin. Pienempi kone kevyemmällä sillalla pystyy usein kaivertamaan erän 30% nopeammin kuin suurempi, yksinkertaisesti siksi, että se voi kiihdyttää ja hidastaa nopeammin liikkeiden välillä.
Kova sääntö: Älä osta työpöydän kokoa “jonain päivänä” tulevia töitä varten. Jos 95 % töistäsi mahtuu 12″ x 20″ -arkille, 4′ x 8′ -kone todennäköisesti haittaa liiketoimintaasi: se vie enemmän lattiatilaa, kuluttaa enemmän virtaa ja tuottaa usein heikkolaatuisempaa kaiverrusta hitaammin. Siirry suurempaan työpöytään vain, jos kokonaisten levyjen leikkaaminen on ensisijainen tulonlähteesi.
Materiaalit määrittävät todellisuuden: Miksi asiakkaidesi materiaalit määräävät laserlähteen (CO2 vs. kuitu vs. diodi)
Lopulta et voi valita laserlähdettä budjetin perusteella – sinun täytyy valita se fysiikan perusteella. Laserin aallonpituus määrää, mihin materiaaleihin se reagoi. Mikään tehon määrä ei voi korvata väärää aallonpituutta.
- CO2-laserit (10 600 nm): Tekijämaailman työjuhta. Tämä aallonpituus imeytyy voimakkaasti orgaanisiin materiaaleihin.
- Välttämättömät: Puu, akryyli (läpinäkyvä ja värillinen), nahka, paperi, lasi (vain kaiverrus).
- Karkea suodatin: Jos asiakkaasi tarvitsevat kirkkaasta akryylistä valmistettuja palkintoja tai arkkitehtonisia malleja, sinä täytyy ostat CO2-lasereen. Kuitu- tai diodilaser kulkee kirkkaan akryylin läpi jättämättä jälkeä.
- Kuitulaserit (1 064 nm): Teollisuuden standardi metallille.
- Välttämättömät: Ruostumaton teräs, alumiini, messinki, kupari, titaani.
- Karkea suodatin: Jos liiketoimintasi perustuu metalliosien leikkaamiseen, CO2-laser on väärä työkalu. Vaikka suuritehoiset (150 W+) CO2-laserit voi leikkaavat ohutta metallia happiavustuksella, ne ovat hitaampia ja tuottavat huonomman reunanlaadun kuin jopa aloitustason kuitulaser. Ja jos sinun täytyy kaivertaa kirkkaita muoveja tai puuta, kuitulaserista ei ole apua – se polttaa puun hallitsemattomasti ja usein ei merkitse kirkasta muovia lainkaan.
- Diodilaserit (450 nm): Näkyvän sinivalon aallonpituusalueella.
- Välttämättömät: Pienet budjetit ja maksimaalinen siirrettävyys.
- Karkea suodatin: Diodilasereilla on heikko absorptio kirkkaaseen akryyliin (sininen valo kulkee pitkälti läpi), ja ne ovat tuskastuttavan hitaita leikatessa mitään yli 3 mm paksua vaneria. Jos yrityksesi on riippuvainen tuotantotehosta tai paksumman materiaalin leikkaamisesta, sulje diodilasereiden käyttö pois välittömästi.

Ennen kuin siirryt seuraavan osion konekohtaisiin suosituksiin, kirjoita ylös kolme keskeisintä materiaaliasi. Jos ne ovat metallia, tarvitset kuitulaserin. Jos ne ovat kirkasta akryyliä ja puuta, tarvitset CO2-laserin. Yhtä ainoaa konetta, joka hallitsisi molemmat täydellisesti, ei ole olemassa—ellet ole valmis maksamaan lähes pienen talon verran.
Vaihe 2: Ohjelmiston ratkaiseva este
Useimmat ostajat keskittyvät laserputken tehoon ja työalueen kokoon pitäen ohjausohjelmistoa jälkiajatuksena—vain paketin sivutuotteena. Se on kallein virhe, jonka voit tehdä. Ammattipajassa laitteiston arvo määräytyy sen ohjelmiston mukaan, joka sitä ohjaa. 150 W:n CO2-laser kankean, suljetun ohjelmiston kanssa ei ole työkalu—se on pullonkaula.
Ennen kuin sitoudut yhteen koneeseen, arvioi digitaalinen ekosysteemi, johon se sinut sitoo. Jos ohjelmiston työnkulku on rikki, koneen nopeudella ei ole merkitystä.
Miksi “LightBurn-yhteensopivuus” on ehdoton vaatimus ammattikäytössä
Lasermaailmassa LightBurn on kasvanut kätevästä kolmannen osapuolen sovelluksesta ammattilaisen valmistuksen tosiasialliseksi käyttöjärjestelmäksi. Se toimii sekä CAM-ohjelmistona (Computer-Aided Manufacturing)—jossa määritetään nopeudet, tehot ja työkalupolut—että itse koneen ohjausliittymänä.
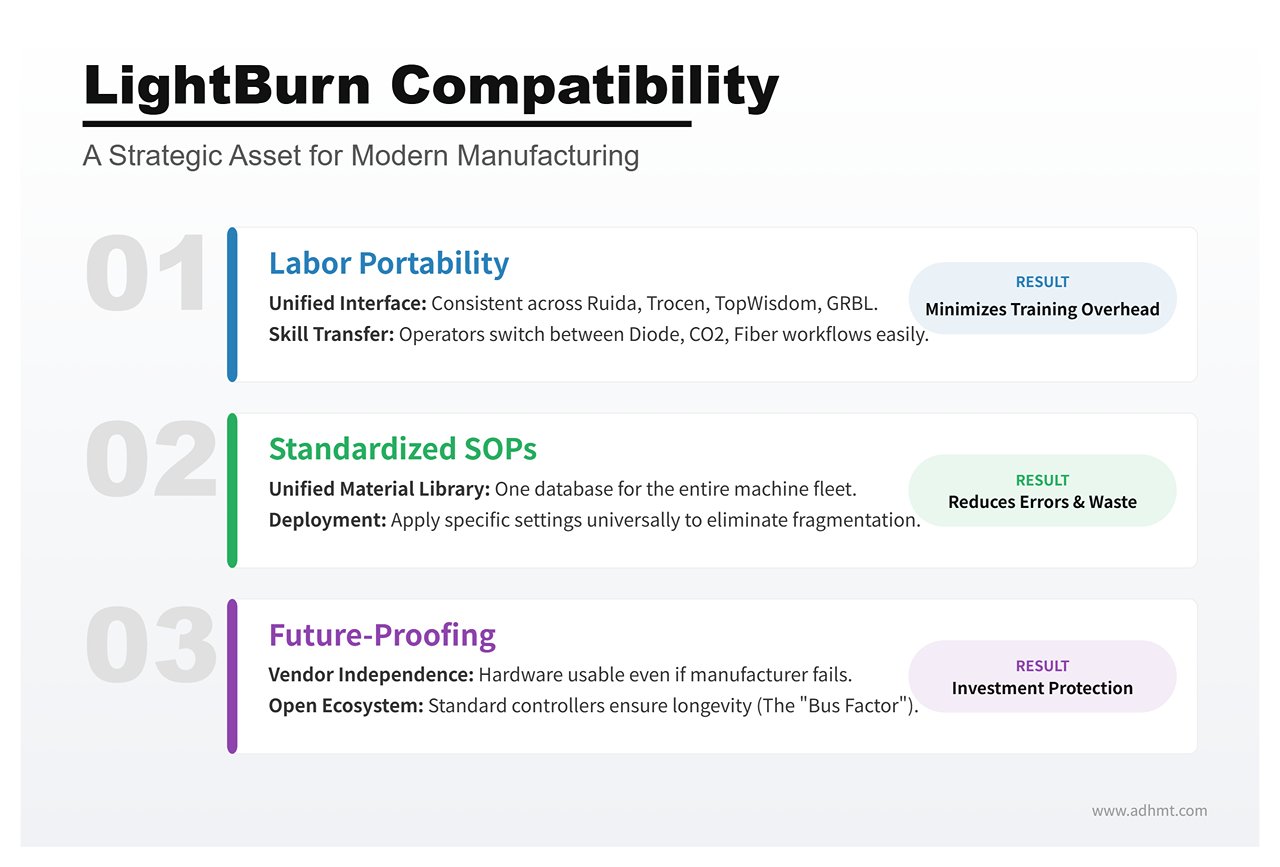
Verstaalle “LightBurn-yhteensopivuus” ei ole mukava lisä—se on strateginen etu kolmesta syystä:
- Työvoiman siirrettävyys: LightBurn standardoi käyttöliittymän hyvin erilaisten koneiden välillä. Se tukee Ruida-, Trocen-, TopWisdom- ja GRBL-ohjaimia. Jos koulutat operaattorin perusdiodilaserilla, hän voi siirtää taitonsa teollisuusluokan CO2-tasolaserille tai galvo-kuitumerkkaimeen ilman, että koko työnkulku on opeteltava uudelleen. Jos ostat koneen, joka on lukittu omistukselliseen ohjelmistoon, kasvatat koulutuskustannuksia jokaisen uuden työntekijän myötä.
- Vakiomuotoiset työtavat (SOP): Skaalaus vaatii standardoituja toimintatapoja. Kun koko laitekantasi toimii yhdellä alustalla, voit rakentaa yhtenäisen materiaalikirjaston—tallentaa todistetut asetukset “3 mm koivuvaneri” tai “anodisoitu alumiini” ja siirtää ne mihin tahansa koneeseen verstaassa. Omistukselliset ohjelmistot pakottavat hajautetut kirjastot, mikä kasvattaa käyttäjävirheiden ja materiaalihukan riskiä.
- “Bussikerroin”: Jos suljetun ekosysteemin valmistaja menee konkurssiin, lopettaa ohjelmistonsa ylläpidon tai muuttaa hinnoitteluaan, laitteistosi voi vanhentua yhdessä yössä. Kone, jossa on vakio-ohjain (kuten Ruida 6442) ja joka toimii LightBurnilla, on huomattavasti tulevaisuudenkestävämpi—laitteisto ei ole riippuvainen valmistajan selviytymisestä.
Jos koneen valmistaja ei tue LightBurnia, he käytännössä pyytävät sinua panemaan tuotantolinjasi heidän oman ohjelmistotiiminsä varaan. Ammattikäytössä se on riski, jota ei juuri koskaan kannata ottaa.
Suljettujen ekosysteemien piilokustannukset: Internet-vaatimukset ja tiedostorajoitukset
Kuluttajatason lasermerkit markkinoivat omia ohjelmistojaan usein “käyttäjäystävällisinä”, mutta tuo yksinkertaisuus kätkee usein sisäänsä suljetun järjestelmän, joka on suunniteltu rahastamaan koneen käyttöäsi.
Suurin riski näissä ekosysteemeissä on pilviriippuvuus. Jotkin koneet vaativat aktiivisen internetyhteyden pelkkien suunnittelutiedostojen käsittelemiseen. Ohjelmisto lataa vektoridatat valmistajan palvelimille, generoi G-koodin etänä ja lähettää sen takaisin koneelle. Harrastajalle tämä on harmi. Tuotannossa se on vakava riski. Jos internetyhteytesi katkeaa, tuotantolinja pysähtyy. Jos valmistajan palvelimet kaatuvat, aikataulusi viivästyvät.
Lisäksi omistukselliset ekosysteemit asettavat usein keinotekoisia rajoituksia tiedostojen käsittelylle. Saatat kohdata:
| Ongelma | Kuvaus |
|---|---|
| Tiedostolukitus | Ei mahdollisuutta viedä projektitiedostoja standardimuodoissa (DXF, SVG), mikä käytännössä vangitsee immateriaalioikeutesi heidän järjestelmäänsä. |
| Tilausmaksumuurit | Keskeiset tuottavuusominaisuudet—kuten automaattinen osien sijoittelu (useiden osien pakkaaminen yhdelle levylle materiaalihukan minimoimiseksi) tai vektorijäljitys—saatetaan sijoittaa kuukausittaisten “Premium”-tilausten taakse. |
| Tietosuojariskit | Pajoissa, jotka käsittelevät asiakkaiden luottamuksellisia prototyyppejä tai aineetonta omaisuutta, suunnittelutiedostojen lataaminen kolmannen osapuolen pilvipalveluun voi rikkoa tavanomaiset salassapitosopimukset. |
Ammattitason laitteiston tulee toimia paikallisesti. Sinun tulisi voida liittää USB-kaapeli (tai käyttää USB-muistilta ladattua tiedostoa) ja leikata riippumatta Wi‑Fi-yhteyden tilasta.
Työnkulun tehokkuus: Voitko tuoda CAD-/Illustrator-tiedostot ilman päänsärkyä?
Tehokkuus riippuu ajasta, joka kuluu suunnittelun viimeistelystä siihen hetkeen, kun painetaan laserlaitteen “Käynnistä”-painiketta. Tämä väli määräytyy suurelta osin tiedostojen yhteensopivuuden perusteella.
Suunnittelutiimisi työskentelee todennäköisesti Adobe Illustratorin, AutoCADin, SolidWorksin tai Rhinon parissa. Laserohrjelmiston on pystyttävä yhdistämään nämä työkalut suoraan koneen liikeohjaimeen — ilman, että sinun tarvitsee käyttää kolmatta “kääntäjä”-ohjelmaa.
Ammattilaisen työnkulku perustuu todelliseen suoraan tuontitukeen. Sinun pitäisi voida pudottaa AI-, PDF-, DXF- tai SVG-tiedosto suoraan ohjausohjelmistoon ja sen tulisi lukea vektorit tarkasti.
- Kerroskartoitus: Ohjelmiston tulisi automaattisesti muuntaa suunnittelutiedoston värit leikkausasetuksiksi (esim. punaiset viivat = leikkaus, siniset viivat = kaiverrus).
- Natiivimuokkaus: Pienet muokkaukset — avoimen kuvion sulkeminen, tekstin yhdistäminen tai polun siirtäminen kerf-korjausta varten — pitäisi pystyä tekemään laserohjelmistossa. Jos joudut palaamaan Illustratoriinkin vain siirtääksesi reiän 2 mm vasemmalle, työnkulkusi vuotaa aikaa.
Jos kone pakottaa sinut muuntamaan vektorimuodot omaan rasteriformaattiinsa — tai kuljettamaan tiedoston kömpelön tuontiavustajan läpi joka kerta, kun muokkaat suunnitelmaa — se ei läpäise tehokkuustestiä. Tavoitteena on selkeä prosessi: Suunnittele → Tuo → Leikkaa. Kaikki muu on kitkaa.
Vaihe 3: Skenaariot (Löydä oma tilanteesi)
Useimmat ostajan oppaat osuvat harhaan, koska ne kohtelevat harrastelijaa kerrostaloasunnossa ja kylttipajaa varastossa samankaltaisina asiakkaina. Näin ei ole. Kone, joka on täydellinen toiselle, voi olla toiselle haitaksi.
Nyt kun olemme määritelleet tekniset “kynnyskriteerit” edellisessä osiossa, voimme soveltaa niitä kolmeen yleisimpään käyttäjätilanteeseen. Etsi oma tilanteesi alta nähdäksesi, mitkä koneet todella täyttävät vaatimukset.
Skenaario A: “Sivubisnes” pöytämallit (rajoitettu tila, maksimaalinen helppous)
Tämä tilanne sopii, jos työskentelet varahuoneesta tai pienestä studiosta käsin, ilman kattavia ilmanvaihtomahdollisuuksia, ja arvostat “ensimmäisen leikkauksen aikaa” enemmän kuin raakaa tehoa. Tarvitset koneen, joka näyttää tulostimelta – ei tieteelliseltä kokeelta.
“Liitä ja käytä” -ehdokkaat: Glowforge vs. xTool P2 vs. Gweike Cloud
Se Glowforge Pro on määrittänyt tämän kategorian vuosien ajan. Sen “suljettu puutarha” -lähestymistapa on paljon kuin Applen ekosysteemi: uskomattoman helppokäyttöinen, erinomainen kameran kohdistus ja Proofgrade-materiaalijärjestelmä, joka poistaa tehon asetuksiin liittyvän arvailun. Haittapuolena on, että se tarvitsee aktiivisen internet-yhteyden toimiakseen. Jos Wi‑Fi-yhteys katkeaa, tuotanto pysähtyy.
Se xTool P2 on noussut johtavaksi haastajaksi. Se kilpailee Glowforgen kanssa käytön helppoudessa (kamerapohjainen sijoittelu, automaattitarkennus) välttäen samalla “suljetun puutarhan”. Se tukee LightBurnia, toimii täysin offline-tilassa ja tarjoaa korokepohjan korkeampien esineiden kaivertamiseen — asia, jossa Glowforge suoriutuu huonosti.
Se Gweike Cloud on edullisin vaihtoehto. Saat vastaavan 50 W CO2-tehon pöytämallin kokoisessa paketissa huomattavasti pienemmällä hinnalla. Laitteisto on vankka, mutta ohjelmistokokemus ei ole yhtä hiottu kuin sen pääkilpailijoilla.
Kompromissi: Mukavuudesta maksaminen vs. korjattavuus
Pöytäkoneiden piilevä kustannus on huollettavuus. Jotta laitteet pysyisivät siisteinä ja “turvallisina”, valmistajat sulkevat komponentit tiiviisti koteloihin.
Jos Glowforgen lasputki pettää, et yleensä voi vaihtaa sitä itse; monissa tapauksissa koko laite on lähetettävä takaisin valmistajalle. Tämä voi tarkoittaa viikkojen seisokkia. xTool P2 ja Gweike Cloud sijoittuvat väliin: käyttäjät voivat vaihtaa putkia ja peilejä, mutta työskentelytila on ahtaampi ja hankalampi kuin suuremmissa teollisuuskoneissa. Maksat pienestä koosta — varmista, että liiketoimintasi kestää mahdollisen seisokin ja/tai valmistajakohtaiset varaosakustannukset.
Skenaario B: “Autotallituotannon” työjuhdat (maksimaalinen teho, alhaisempi hinta)
Tämä skenaario on tarkoitettu tekijälle, jolla on erillinen autotallitila, kuivausrummun poistoputki poistoilmalle ja halu tehdä asioita itse. Haluat eniten wattia dollaria kohden ja suuren leikkuupöydän (20″x28″ tai suurempi).
OMTechin ja Monportin lähestymistapa: Suuri kapasiteetti, suuri ylläpito
Tällaisia merkkejä kuin OMTech että Monport tuoda teollisia “China Blue/Red” CO2-lasereita ja myydä niitä aggressiivisilla hintapisteillä. 80W OMTech maksaa usein vähemmän kuin 45W Glowforge. Nämä koneet ovat kestäviä: ne käyttävät teollisuusstandardin Ruida-ohjaimia (täysin yhteensopivia LightBurnin kanssa), yleisiä hyllytavaraosia, joita voi hankkia Amazonista, sekä suuria läpivientiluukkuja ylisuurille arkeille.
Se sanottuna, laadunvalvonta voi olla epäjohdonmukaista. Et maksa viimeistellystä kuluttajakokemuksesta — maksat raudasta ja lasista.
“Tuunarin vero”: Oma kykysi linjata peilit ja vaihtaa ohjaimet
“Tuunarin vero” on se aika, jonka käytät saadaksesi koneen säädettyä kunnolla. Toisin kuin pöytämallit, nämä laserit saapuvat usein peilit pois linjasta kuljetuksen aikana. Sinun täytyy olla sinut sen kanssa, että löysäät lukkomuttereita, ammut testipulsseja ja säädät säteen kulkureittiä.
Jos suurjännite-elektroniikka tai mekaaninen kohdistus todella pelottaa sinua, älä osta näitä koneita. Mutta jos olet mukavuusalueellasi jakoavaimen ja yleismittarin kanssa, nämä tarjoavat yhden parhaista sijoitetun pääoman tuotoista, mitä alalta löytyy.
Pakolliset päivitykset: jäähdyttimet ja ilmapuhallus, jotka täytyy budjetoida heti
Näiden laitteiden “hintalappuhinta” on harhaanjohtava. Mukana tuleva “vesipumppu” on yleensä perusaquariumpumppu, joka ei pysty jäähdyttämään 80W putkea kunnolla pitkillä leikkauksilla — mikä johtaa ylikuumenemiseen ja putken eliniän lyhenemiseen. Mukana tuleva “ilmapuhallus” on usein vain heikko puhallin, joka ei poista savua tehokkaasti, jättäen jälkeensä palaneita reunoja.
Jotta OMTech tai Monport olisi oikeasti tuotantovalmis, sinun tulisi varautua käyttämään heti ylimääräiset $800–$1,000 seuraaviin:
- CW-5200 aktiivijäähdytin (jäähdytetty jäähdytys).
- Oikea ilmakompressori (puhdasta leikkausta varten).
- Päivitetty linjassa oleva poistoilmapuhallin.

Skenaario C: Ammattimainen työpaja (Nopeus, luotettavuus ja Yhdysvaltain tuki)
Tämä skenaario pätee yrityksiin, joissa laser on ensisijainen tulonlähde. Jos kone pysähtyy, menetät rahaa. Tarvitset nopeutta, tarkkuutta ja puhelinnumeron, johon voit soittaa, kun jokin hajoaa.
Siirtyminen Thunder Laser-, Aeon- ja Boss-malleihin: Mitä lisä $4K oikeasti tuo mukanaan
Siirtyminen OMTechistä Thunder Laser Nova -malliin, Aeon Miraan, tai Boss Laser -malliin on merkittävä hinnannousu — usein $4,000–$6,000 lisää vastaavasta tehosta.
Et maksa enempää raaka tehosta; maksat servomoottoria (askelmoottoreiden sijaan), lineaarikiskoista, sekä — korkealuokkaisemmissa kokoonpanoissa —RF (radiotaajuus) metalliputkista. Nämä komponentit kestävät pidempään ja säilyttävät kalibroinnin paremmin ympärivuorokautisessa käytössä. Toleranssit ovat tiukemmat, johdotus siistimpi ja turvalukitukset teollisuusluokkaa.
Nopeustekijä: Miksi rasterointisuorituskyky on tärkeämpää kuin leikkausvoima
Aloittelijat keskittyvät leikkaustehoon (watteihin). Ammattilaiset keskittyvät rasterointinopeuteen (tuumaa sekunnissa).
Jos yrityksesi kaivertaa termospulloja, nahkapaikkoja tai liuskekivialusia, lasersäde joutuu liikkumaan edestakaisin tuhansia kertoja. Edullinen askelmoottorijärjestelmä yltää noin 500 mm/s nopeuteen ja voi aiheuttaa “värinää” (aaltoilevia, epätasaisia viivoja). Thunder Laser tai Aeon, joissa on hybridiservoja, voivat toimia 1000 mm/s tai enemmän nopeuksilla ja tuottaa teräviä, tarkkoja tuloksia – käytännössä tuplaten päivittäisen tuotantokapasiteetin. Tuotantoympäristössä nopeus on tärkein mittari.
Paikallinen tuki: “Vakuutus”, joka säästää sinut kolmen viikon varaosaviiveeltä
Skenaarion C suurin etu on Yhdysvalloissa toimiva tuki.
Kun ohjainkortti hajoaa tuntemattomassa tuontilaitteessa, joudut yleensä selaamaan foorumeita tai lähettämään sähköpostia kiinalaiselle tehtaalle – ja odottamaan viikkoja korvaavaa osaa. Thunderin, Aeonin ja Bossin kaltaisilla brändeillä on varastoja Yhdysvalloissa ja englanninkielisiä teknikoita, jotka voivat vianetsia kanssasi videopuhelun kautta.
Harrastajalle kolmen viikon osien odottaminen on turhauttavaa. Ammattipajalle se voi olla katastrofaalista. Se ylimääräinen $4,000 on käytännössä vakuutusmaksu toimintakatkoksia – ja täydellistä hiljaisuutta – vastaan.
Vaihe 4: Viimeinen todellisuustarkistus ennen tilausta
Sinulla on lyhytlista. Sinulla on budjetti. Osoitin leijuu “Lisää ostoskoriin” -painikkeen yllä. Pysähdy.
On valtava ero laitteen välillä, joka leikkaa demotiedostoja messuilla, ja laitteen, joka pitää yrityksesi käynnissä seuraavat viisi vuotta. Tuo ero ei yleensä näy teknisissä tiedoissa – se näkyy päivittäisessä käyttömukavuudessa ja kitkassa. Ennen kuin sitoudut, käy paras vaihtoehtosi läpi kolmen lopullisen testin. Nämä ovat turvamekanismeja, jotka erottavat voittoa tuottavan työkalun raskaasta ja kalliista autotallikoristeesta.
Huollon saavutettavuus: 60 sekunnin tarkistus, joka voi säästää viikon menetettyä työaikaa
Laserin huolto ei ole “joskus myöhemmin” -projekti – se on viikoittainen välttämättömyys. Höyrystynyt liima ja puun pihka kerääntyvät optiikkaan nopeasti: noin 1–2 grammaa viikossa. Jos peilien puhdistus vaatii 30 minuuttia purkamista, alat pian jättää sen tekemättä. Ja kun jätät sen tekemättä, jäämä palaa linssipinnoitteeseen, vähentää tehoa noin 30 %, ja lopulta linssi halkeaa.
Testi: Kysy myyjältä tai katso oikean käyttäjän video. Pystytkö alle 60 sekunnissa yhteensä?
Jos et, kävele pois.
- Peili 1 (putken pää): Haluat sivuluukun. Ihannetapauksessa voit kiertää lukitusrenkaan ja irrottaa peilin alle 15 sekunnissa. (OMTech ja Gweike läpäisevät yleensä testin; Glowforge epäonnistuu usein, koska piilottaa optiikan paneelien taakse.)
- Peili 2 (puomi): Etsi avattava yläkansi. Sinun pitäisi voida puhdistaa se vanupuikolla ilman, että irrotat kiinnikettä. Jos joudut irrottamaan ilmanvaihtokanavan vain päästäksesi siihen käsiksi (yleistä vanhemmissa Monport-malleissa), maksat “huoltaveron” joka perjantai.
- Peili 3 ja linssi (laserpää): Tämä on ratkaiseva osa. Sinun tulisi pystyä laskemaan pöytäalas, poistamaan suutinsormus ja antamaan linssin pudota turvallisesti käteesi alle 20 sekunnissa. Ammattilaisvinkki: Uudelleen kokoamisessa varmista, että linssi menee takaisin “kupera puoli ylöspäin”. Jos tarvitset kuusiokoloavainta vain päästäksesi linssiin käsiksi, laite epäonnistuu testissä.

“Osta hyvä tai osta kahdesti” -päätösmatriisi
$3,000 euron kone ei koskaan ole vain $3,000 – se on käsiraha tuleville korjauksille. $8,000 euron kone taas maksaa usein vähemmän viiden vuoden ajanjaksolla. Tämä matriisi paljastaa omistuksen kokonaiskustannukset (TCO), jotka piiloutuvat hintalapun taakse.
Tunnista sarake, joka parhaiten vastaa listallasi olevaa laitetta:
| Ulottuvuus | Budjettirakenne (Skenaario B) | Ammattilaisen työjuhta (Skenaario C) |
|---|---|---|
| Alkuhankintahinta | 2 000 – 4 000 $ | 6 000 – 10 000 $ |
| Putken käyttöikä | 1k–2k tuntia (Lasinen CO2) | 10k+ tuntia (RF metalli / huippuluokan lasi) |
| Arvioitu seisokkiaika/vuosi | 15 päivää (osien odotus) | 2 päivää (paikallinen tuki / parempi laadunvarmistus) |
| Viikoittainen huolto | 2 tuntia (manuaalinen kohdistus) | 30 minuuttia (suljetut optiikat / paremmat kiskot) |
| Vaihtokustannus (Vuosi 4) | $1,000+ (Uusi putki + virtalähde) | $0 (Pitkäikäinen lähde) |
| Jälleenmyyntiarvo | 40–% alkuperäisestä hinnasta | 70% alkuperäisestä hinnasta |
| 5 vuoden TCO | $19 000+ (sis. menetetyt laskutettavat tunnit) | $7 000 (vähän kulutustarvikkeita) |
Jos pyörität harrastepajaa, Budjettivaihtoehto on riittävä – aikasi on “ilmaista”. Jos pyörität yritystä, “halvan” laitteen aiheuttamat seisokit pyyhkivät pois hintaeron “kalliimpaan” nähden ensimmäisten 18 kuukauden aikana.
Tarkistuslista: Ole valmis leikkaamaan 48 tunnin kuluessa toimituksesta
Laserin omistajalle vaarallisin aika on ensimmäinen viikko. Ilman oikeita tarvikkeita kone seisoo käyttämättömänä, kun palautusaikasi kuluu. Ja jos et tarkista optiikkaa heti, mahdolliset kuljetusvauriot jäävät sinun vastuullesi.
Noudata tätä aikataulua, jotta olet heti toimintavalmis — tai valmis palauttamaan viallinen laite.
Päivä 0: Ennakkoajo ennen saapumista (2 tuntia)
- Nesteet: Osta 2 gallonaa tislattua vettä (jäähdyttimeen) ja 90%-isopropyylialkoholia (optiikkaa varten).
- Optiikkapaketti: Pidä linssipaperia ja lämpöpaperia (kuittipaperi) käsillä kohdistustestejä varten.
- Sähkö: Varmista oma 20A virtapiiri (110V/220V laitteen mukaan). Piirin jakaminen jääkaapin tai kompressorin kanssa voi laukaista sulakkeet ja pilata leikkaukset.
Päivä 1: Pura pakkaus ja tarkasta (4 tuntia)
- Ravistelutesti: Ennen kuin täytät jäähdyttimen, tarkista laservaloputki sisäisten halkeamien varalta. Jos kuulet lasin helinää, kun kevyesti heilutat putkea, kieltäydy toimituksesta.
- Vuototesti: Kytke vesi, käynnistä pumppu ja odota 30 minuuttia. Tarkista putken päät ja rungon pohja.
- 60 sekunnin puhdistus: Suorita kunnossapitotarkastus, jota tutkit vaiheessa 1.
- Kohdistus: Käytä lämpöpaperia vahvistaaksesi säteen reitin kaikissa neljässä työpöydän kulmassa.
Päivä 2: Vahvistus (2 tuntia)
- Runko-testi: Aja 10 mm/s vektorileikkaus puuhun 90%-teholla.
- Tuotos: Reunojen tulisi olla kullankeltaiset, eivät palaneet mustiksi. Leikkausraon tulisi olla pystysuora, ei vinossa.
- Rasitustesti: Aja konetta 3 tuntia. Tarkkaile lämpötilaa (pidä se alle 22°C/71°F). Jos se ylikuumenee tai menettää tarkennuksen, palauta laite.
Viimeinen leikkaus
Oppaan alussa kysyimme, rakennatko työpajaa vai ostatko vain työkalun. Ero ei ole rungossa olevassa tuotemerkissä – se on omistajan valmistautumisen tasossa.
Noudattamalla tätä nelivaiheista rakennetta et vain ostanut laseria – vaan loit menestysedellytykset. Selvensit materiaalitarpeesi, laskit tarvittavan tehon, varmistit turvallisuusprotokollasi ja paljastit omistamisen piilokustannukset. Et enää toivo hyvää konetta; olet suunnitellut älykkään hankinnan.
Tutkimus on tehty. Tarkistuslista on valmis. Nyt on aika leikata. Ja jos haluat käytännön apua työnkulun sovittamisessa oikeaan teknologiaan, voit yhteyttä meihin saada yksilöityä ohjausta laserlaitteiston valintaan.

VI. Usein kysytyt kysymykset
1. Voivatko laserleikkurit leikata metallia?
Kyllä – jotkut laserleikkurit voivat leikata metallia, mutta se riippuu laserin tyypistä ja tehosta. Kuitulaserit ja tehokkaat CO2-järjestelmät voivat yleensä leikata useita metallityyppejä, kuten ruostumatonta terästä, alumiinia ja kuparia. Paksummille levyille tai vaativampiin käyttötarkoituksiin teolliset kuitukoneet, kuten Yksipöytäinen kuitulaserleikkauskone ovat suositeltavia.
2. Mitä materiaaleja CO2-laser voi leikata?
Yleisiä materiaaleja ovat puu, akryyli, nahka, kangas, paperi ja tietyt muovit. CO2-laserit eivät kuitenkaan yleensä sovellu metallin leikkaamiseen elleivät ne ole erittäin tehokkaita ja erityisesti siihen suunniteltuja. Niitä ei myöskään suositella PVC:n tai muiden materiaalien leikkaamiseen, jotka vapauttavat kuumetessaan myrkyllisiä kaasuja.
3. Kuinka tarkkoja laserleikkauskoneet ovat?
Yksi suurimmista laserleikkauskoneiden eduista on niiden tarkkuus. Korkealaatuiset laserleikkurit voivat tuottaa erittäin hienoja yksityiskohtia, toleranssien ollessa jopa 0,001 tuumaa (0,025 mm). Todellinen tarkkuus riippuu tekijöistä, kuten säteen laadusta, koneen jäykkyydestä ja vakaudesta sekä liikkeenohjausjärjestelmän tarkkuudesta.