
Comprendre l’anatomie des machines : comment connaître vos composants prévient des arrêts coûteux
C’est une erreur coûteuse. Lorsque le retour du vérin d’une cisaille hydraulique devient bruyant ou lent, on suppose souvent par défaut qu’il s’agit d’une pompe hydraulique défectueuse — alors que plus souvent, le vrai problème est simplement un déséquilibre de pression d’azote. Une cisaille hydraulique est bien plus qu’une “énorme paire de ciseaux” ; c’est un système finement réglé qui exploite la dynamique des fluides pour vaincre la limite d’élasticité du métal. Connaître la conception spécifique de votre machine — qu’il s’agisse d’une Poutre oscillante (qui pivote autour d’un axe) Guillotine (qui se déplace verticalement le long de rails) — transforme le dépannage du tâtonnement en une liste de contrôle claire et méthodique. Pour plus de détails sur des modèles spécifiques, explorez les Cisaille à poutre oscillante et Cisaille guillotine options.
Prenons le Poutre oscillante design comme exemple : il repose sur un seul point de pivot. Avec le temps, l’usure des roulements à ce pivot modifie l’espace entre les lames, produisant des arêtes rugueuses et bavurées, quelle que soit la netteté de la lame. En revanche, Guillotine les machines offrent une rigidité structurelle accrue et utilisent des lames rectangulaires à quatre côtés — mais leur précision dépend fortement de l’état des rails de guidage verticaux. Tout aussi important est le butée arrière, qui joue le rôle de “gardien” de la précision de coupe. Bien que de nombreux opérateurs accusent le servomoteur pour des longueurs de coupe incohérentes, le problème est généralement mécanique : les impacts répétés de lourdes plaques desserrent les boulons fixant la vis à billes, introduisant un jeu physique que nulle calibration logicielle ne peut éliminer.
Voir au-delà de “ c'est en panne ” : identifier précisément la cause profonde
Lorsqu'un opérateur dit qu'une machine “ ne fonctionne pas ”, les indices sonores et thermiques peuvent vous mener à la panne exacte, souvent avant même que le moindre outil ne touche la machine.
- Le bruit de martèlement : Si vous entendez un “ clac ” ou un “ boum ” sonore près du sommet de la course de retour, cessez d'abord d'examiner le système hydraulique. Le cylindres de retour à azote sont probablement en surpression. Ces cylindres contrebalancent le poids du vérin ; lorsque la pression dépasse la valeur recommandée de 4–5 MPa, le vérin frappe violemment en plein centre. En revanche, si le mouvement de retour est lent ou s’arrête, la pression d’azote est probablement trop faible pour vaincre la gravité et la friction.
- Aucune montée en pression : Si le moteur tourne mais que la pression ne monte jamais, le coupable probable est la soupape de décharge ou Valve à cartouche. Un seul fragment de métal ou un petit contaminant peut coincer le noyau de la valve en position ouverte, renvoyant l’huile directement dans le réservoir sans effectuer de travail. Un signe clair de cette défaillance est une augmentation rapide de la température de l’huile près du bloc de valves.
- La coupe “ défaillante ” : Si la machine commence à couper proprement mais s’affaiblit progressivement au fil de l’utilisation, inspectez l’ Accumulateur. Cette unité absorbe les pulsations hydrauliques pour maintenir la constance de la pression. Une vessie interne rompue ou qui fuit permet à l'azote de s'échapper, ce qui fait perdre au système sa capacité à gérer les pics de charge. Le “ choc hydraulique ” qui en résulte peut entraîner des fissures sur les raccords ou endommager les joints de tuyauterie au fil du temps.
Pour des références supplémentaires sur les composants hydrauliques et les spécificités des modèles, explorez la disposition du système de la cisaille guillotine afin de mieux comprendre l'intégration des vannes et la conception des performances.
Comment la rigidité mécanique régit la précision de coupe
Les opérateurs attribuent souvent de piètres performances de coupe à des lames émoussées et se pressent de les réaffûter, sans savoir que la cause profonde peut être la flexion du bâti de la machine elle-même sous la charge. Pendant le cisaillement, la tôle exerce non seulement une force de séparation verticale, mais aussi un poussée horizontale—généralement environ 30 % de la charge verticale.
Cette force horizontale repousse les lames supérieure et inférieure. Si la gorge de la machine n’est pas suffisamment renforcée, le châssis subit une déflexion de gorge—un effet temporaire de “ bâillement ”. À mesure que la gorge s’ouvre sous la pression, le jeu des lames augmente dynamiquement pendant la course. Cela produit des coupes nettes aux extrémités de la tôle mais laisse le centre avec des bords rugueux, déchirés et des bavures prononcées.
De même, le coulisseau subit une déflexion concave. L'analyse par éléments finis révèle que sous de fortes charges, le centre du coulisseau supérieur peut fléchir vers le haut de 0,6 mm à 1 mm, ce qui élargit l'entrefer de coupe au centre par rapport aux extrémités. Les cisailles guillotine haut de gamme compensent cela grâce à des mécanismes de bombage ou à des angles de coupe réglables (0,5°–2,5°), permettant aux opérateurs d'équilibrer les forces de coupe par rapport à la torsion et au bombage du matériau. Sans une rigidité suffisante, même les lames les plus affûtées ne peuvent garantir un bord véritablement d'équerre. Les machines telles que la cisaille à faisceau oscillant utilisent souvent des structures conçues pour réduire une telle déformation.
Le châssis et le bâti : maintenir la stabilité sous des forces dépassant 100 tonnes
De nombreux opérateurs considèrent à tort le châssis d’une cisaille hydraulique comme un simple squelette passif — un support destiné à maintenir l’hydraulique et les lames. Cette idée fausse entraîne des coupes irrégulières et une fatigue prématurée de la machine. En réalité, le châssis est un système anti-déflexion, conçue pour résister aux charges mécaniques complexes et les redistribuer pendant le fonctionnement. Des schémas d'ingénierie détaillés pour la cisaille à faisceau oscillant et la cisaille guillotine démontrent comment les ajustements de conception réduisent directement l'ouverture des mâchoires et la contrainte sur le bâti.
Lorsque la lame supérieure descend, la machine subit plus qu’un simple effort vertical. Pour chaque tonne de force de cisaillement descendante, la physique impose une force de séparation horizontale, correspondante, représentant généralement de 25 % à 30 % du total. Sur une cisaille de 100 tonnes, cela se traduit par environ 30 tonnes de force horizontale cherchant à écarter le vérin supérieur et le bâti inférieur.
Ce phénomène est appelé “Effet ” ouverture de mâchoire ». Lorsque le châssis manque de rigidité suffisante, la gorge de la machine s’ouvre effectivement pendant la coupe. Même une déformation microscopique peut avoir des conséquences désastreuses sur la précision. Un jeu de lame soigneusement calibré à 0,05 mm peut soudainement s’élargir à 0,2 mm sous charge. Le résultat n’est plus une coupe nette, mais une action de déchirure laissant des bavures profondes et des bords roulés. De plus, la stabilité de l’ensemble du système dépend de la qualité de sa fondation. Si le bâti n’est pas mis à niveau avec un niveau de précision de mécanicien (précision de 0,02 mm/m), le cadre reste soumis à une torsion interne constante. Lorsque des forces de cisaillement s’appliquent sur un châssis vrillé, les glissières peuvent se bloquer et les lames s’ébrécher — quelle que soit l’épaisseur ou la robustesse apparente de la structure en acier.
Châssis à col de cygne vs. châssis à guillotine : accessibilité vs. rigidité
Quand choisir une machine ou à diagnostiquer des problèmes de performance, le facteur crucial est la conception du bâti, en particulier la configuration de ses parois latérales. Dans la pratique industrielle, celles-ci sont généralement classées comme Châssis à col de cygne (châssis en C) ou Châssis fermé (châssis caisson) constructions.
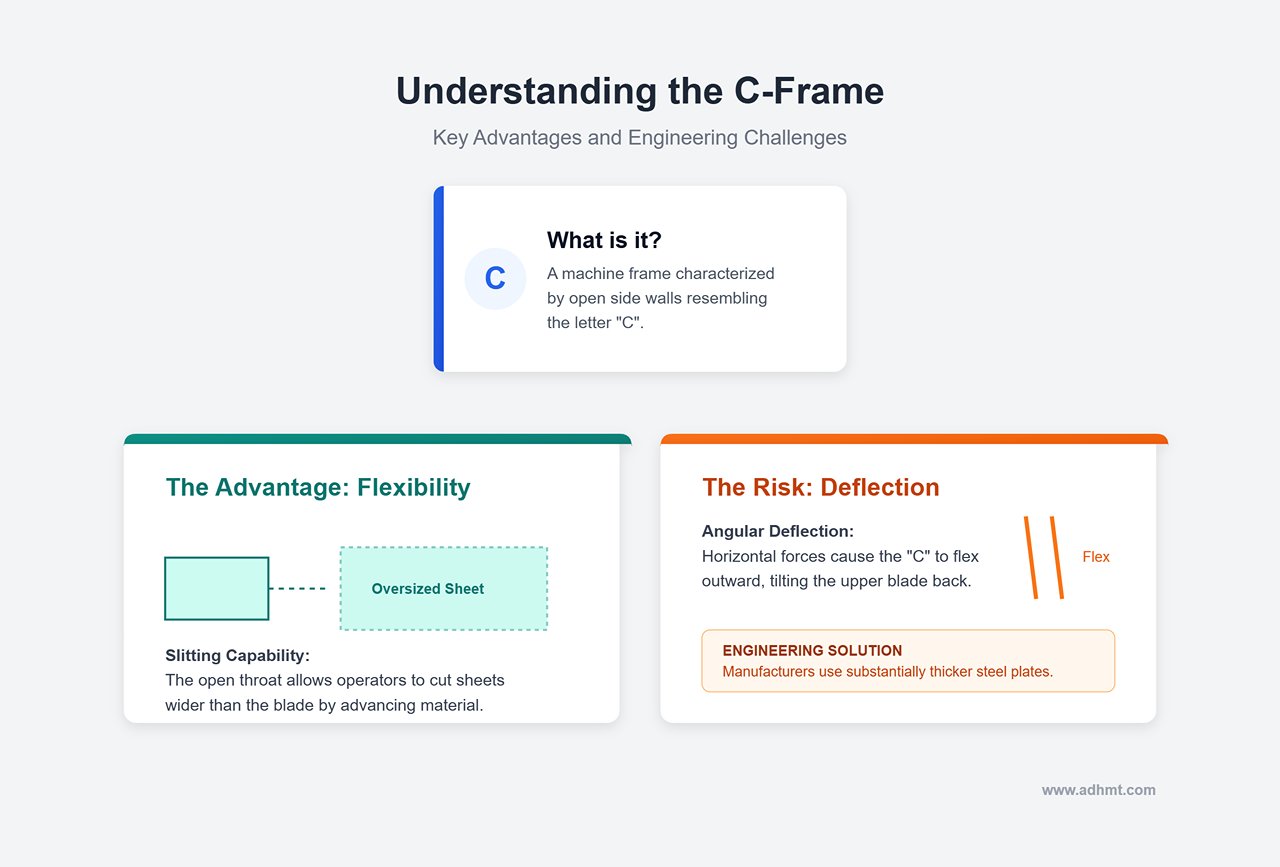
Le Le châssis à col de cygne ou en C se caractérise par des parois latérales ouvertes formant une silhouette semblable à la lettre “ C ”.”
- L’avantage : Sa principale force réside dans la flexibilité. La gorge ouverte permet des opérations de refente, permettant aux opérateurs de couper des feuilles plus larges que la longueur de la lame en avançant le matériau par incréments à travers le côté ouvert.
- Le risque de déflexion : Le compromis structurel est la déflexion angulaire. En raison des forces de séparation horizontales, le “C” ouvert a tendance à fléchir vers l’extérieur, ce qui provoque une inclinaison légère vers l’arrière de la lame supérieure. Pour compenser cet effet, les fabricants doivent utiliser des plaques d’acier nettement plus épaisses pour les parois latérales.
Le Cadre fermé ou caisson —conception couramment utilisée sur les cisailles guillotines lourdes—présente des parois latérales entièrement fermées, formant une boucle fermée semblable à la lettre “O”.”
- L’avantage : Cette configuration offre une rigidité exceptionnelle. Comme les traverses supérieure et inférieure sont verrouillées au sein d'une structure continue, l'effet “ ouverture de mâchoire ” est pratiquement éliminé. Bien que le bâti puisse subir un allongement vertical infime sous charge, le déplacement horizontal est presque inexistant. Par conséquent, la durée de vie des lames sur les machines à bâti caisson augmente généralement de 20% à 30%, puisque l’angle de coupe reste parfaitement stable.
- La limitation : Le cadre fermé limite la largeur de travail à la longueur de la lame elle-même—rendant impossible la découpe de matériau plus large que la capacité de la machine.
Remarque : Ne confondez pas la configuration du cadre avec le mouvement de la lame. Bien que le terme “Guillotine” décrive couramment le mouvement vertical de la lame, une véritable guillotine lourde est caractérisée par sa construction en caisson—conçue pour traiter des plaques d’épaisseur supérieure à 12 mm avec une rigidité exceptionnelle.
Profondeur de col de cygne : un facteur clé dans la limitation de la taille des feuilles
Sur une machine à cadre en C, la “Profondeur de col de cygne” est une spécification essentielle mais souvent mal comprise. Elle ne détermine pas la taille maximale de la feuille pouvant être placée sur la table ; elle définit plutôt la largeur maximale d’une bande pouvant être coupée en continu sans interruption.
Par exemple, une machine avec une profondeur de col de cygne de 500 mm peut cisailler des bandes jusqu’à 500 mm de large à partir d’une feuille de pratiquement toute longueur. Cependant, de nombreux acheteurs recherchent des cols de cygne plus profonds—750 mm voire 1000 mm—sans se rendre compte de l’impact considérable que cela a sur la rigidité structurelle de la machine.
À mesure que la profondeur du col de cygne augmente, le bras de levier du cadre en C s’allonge également. Pour maintenir une résistance équivalente à la déflexion, les machines avec des cols plus profonds nécessitent un renforcement important—généralement réalisé par de lourdes nervures externes ou des plaques latérales plus épaisses. Sans ces améliorations structurelles, la machine subira un jeu inégal des lames, coupant trop finement sur les bords et déchirant le matériau au centre.
Table de travail et transferts à billes : minimiser la friction et les dommages de surface
Alors que le châssis résiste à la déflexion mécanique, le rôle de la table de travail est de minimiser la friction. En tant que premier point de contact avec le matériau, l’état de la table affecte directement la finition de surface et l’apparence générale des pièces coupées.
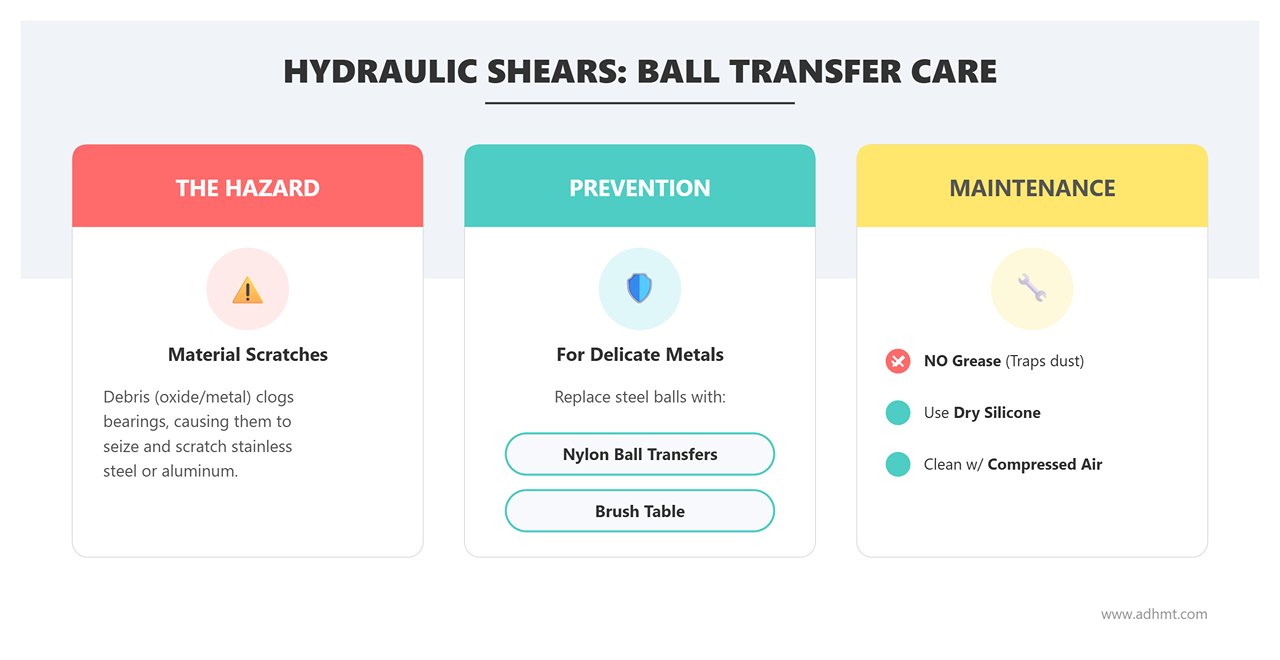
Les cisailles hydrauliques contemporaines sont équipées de Transferts à billes— petites billes sphériques intégrées dans la table — permettant aux plaques lourdes de glisser facilement avec un minimum d’effort. Cependant, si elles ne sont pas correctement entretenues, ces composants utiles peuvent rapidement devenir problématiques.
- Le danger de rayure : Dans des conditions industrielles, les billes de manutention accumulent souvent de la poussière d'oxyde et des particules métalliques. Lorsque ces débris s'accumulent à l'intérieur du boîtier, la bille peut se gripper. Une bille de manutention grippée cesse de fonctionner comme un palier et se transforme effectivement en un stylet en acier trempé. Faire glisser une tôle propre de acier inoxydable ou aluminium laisse une rayure profonde et permanente ou une “ marque témoin ”.”
- Prévention : Lorsqu’on manipule des matériaux délicats comme l’aluminium tendre ou l’acier inoxydable poli, les billes en acier standard devraient être remplacées par transferts à billes en nylon, ou une table à brosses devrait être utilisée à la place. Le personnel d’entretien ne doit jamais appliquer de graisse, car celle-ci retient la poussière et les débris ; lubrifiants secs au silicone ou un nettoyage régulier avec air comprimé sont bien plus efficaces.
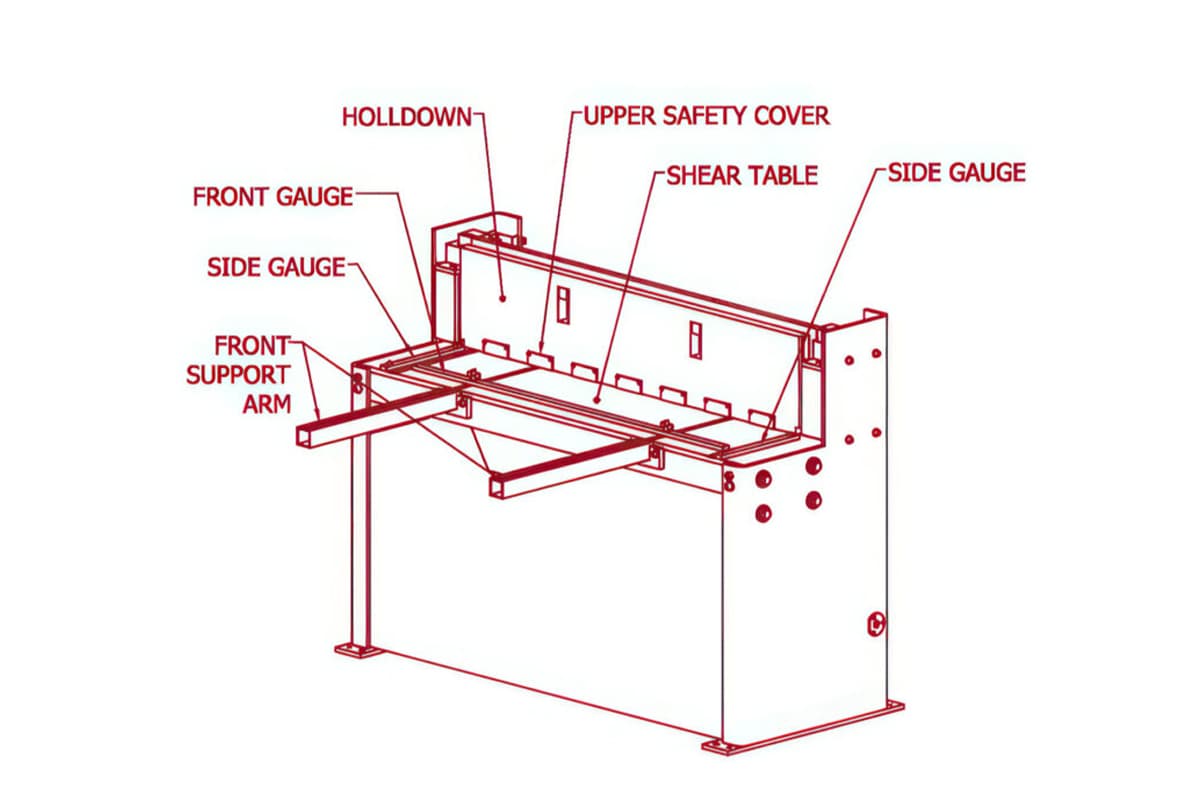
Enfin, le Bras d’équerrage sur la table sert de référence pour maintenir des coupes véritablement perpendiculaires. Les opérateurs frappent souvent de lourdes plaques contre celui-ci pour obtenir l’alignement — une habitude qui, avec le temps, peut desserrer les boulons de fixation ou décaler légèrement le bras. La précision de ce composant doit toujours être vérifiée à l’aide de la Méthode des 3 coupes: effectuer une première coupe, faire pivoter l’échantillon de 180 degrés, couper à nouveau, puis vérifier le parallélisme entre les deux extrémités. Toute déviation indique que le bras doit être réaligné à l’aide de ses boulons excentriques, plutôt que par des ajustements par choc.
L’assemblage de coupe : vérin et lames
Si le système hydraulique représente le cœur d'une cisaille, l'assemblage de coupe sert de main experte. Alors que la puissance et la pression hydraulique fournissent l'énergie potentielle brute, c’est la géométrie entre le vérin et les lames qui détermine la précision et la netteté de chaque coupe. À ce stade, le processus évolue d’une simple application de pression vers la gestion des lois complexes de la mécanique de rupture.
De nombreux opérateurs croient à tort qu’un tonnage suffisant garantit un découpage efficace. En réalité, le tonnage ne fait que garantir la séparation du matériau ; il ne détermine pas si cette séparation produit une arête nette et carrée ou une pièce déformée et bavurée. La structure de la poutre supérieure (le vérin) et l’entretien précis du tranchant de la lame sont les facteurs clés qui déterminent la qualité de coupe.
Le vérin (poutre supérieure) : conception à poutre oscillante vs guillotine
La configuration du vérin est bien plus qu’une décision structurelle — elle définit les limites mécaniques de ce que la machine peut accomplir. La pratique industrielle s’articule autour de deux architectures principales : la poutre oscillante et la guillotine. Comprendre les nuances entre ces conceptions est essentiel, car elles influencent tout, de la longévité des lames à la précision géométrique de la pièce finie.
La cisaille à poutre oscillante fonctionne par un mouvement de pivotement. La poutre porte-lame supérieure est articulée à l’arrière de la machine et suit une trajectoire courbe, en arc, lorsqu’elle descend. Ce système exploite la géométrie et l’avantage mécanique plutôt que des ensembles de guidage linéaire complexes. Lorsque la lame s’abaisse, elle se rétracte légèrement vers l’arrière, générant naturellement un jeu (angle de dégagement) entre la lame supérieure mobile et la lame inférieure fixe.
La principale force du design à poutre oscillante réside dans sa construction simple. Avec un minimum de composants mobiles et sans rails de guidage linéaires susceptibles de s’user, ces machines sont exceptionnellement durables et nécessitent peu d’entretien. Cependant, le mouvement de coupe basé sur un arc impose une limitation notable : l’angle de coupe reste fixe. Comme la géométrie est déterminée par le point de pivot, il n’est pas possible d’affiner l’angle de coupe pour s’adapter à différentes épaisseurs de matériaux ou pour contrer la torsion lors de la découpe de bandes étroites. En essence, c’est une solution robuste et sans fioritures, mieux adaptée à la découpe en grande quantité de tôles standard.
La cisaille guillotine, quant à elle, déplace son vérin dans un trajet parfaitement vertical et linéaire, guidé par des glissières et coulisses de précision. Cette configuration mécanique plus avancée sépare complètement l’angle de coupe du mouvement de coupe. Puisque le vérin se déplace droit vers le bas, la machine peut employer une technologie d’angle de coupe réglable. Grâce aux commandes hydrauliques, l’opérateur peut augmenter l’angle de coupe pour faciliter la découpe de plaques épaisses et réduire les besoins en puissance, ou le diminuer jusqu’à presque zéro lorsqu’il coupe des bandes fines afin de minimiser la déformation.
Le prix à payer pour la précision de la guillotine se situe au niveau des exigences de maintenance. Son mouvement vertical dépend entièrement de l’intégrité des rails de guidage (glissières). Si ces guides s’usent de manière inégale ou sont insuffisamment lubrifiés, le vérin perdra son véritable alignement vertical. Une fois la perpendicularité compromise, le jeu entre les lames devient inégal le long de la coupe, ce qui accélère l’usure des lames et entraîne des résultats de coupe incohérents, souvent peu fiables.
Configuration des lames : comparaison entre lames à 2 arêtes et à 4 arêtes
Le choix entre les conceptions à poutre oscillante et à guillotine a un impact direct sur les lames — consommables clés jouant un rôle majeur dans les dépenses d’exploitation à long terme. Beaucoup de clients sous-estiment à quel point la géométrie des lames est déterminée par le mouvement du vérin, ce qui à son tour influe sur l’efficacité et le coût sur la durée de vie de la machine.
Lames à 2 arêtes (rhomboïdes ou en nœud papillon) sont la norme pour les cisailles à poutre oscillante. Comme le vérin suit une trajectoire en arc, une lame rectangulaire classique se coincerait ou frotterait contre la lame inférieure lors de sa remontée. Pour éviter cette interférence, les lames à poutre oscillante sont conçues avec un profil de dégagement distinctif — le plus souvent une section transversale rhomboïde. Ce design assure un jeu suffisant mais limite l’utilisation à seulement deux arêtes de coupe. Une fois les arêtes supérieure et inférieure usées, la lame doit être réaffûtée ou remplacée.
Lames à quatre arêtes (rectangulaires) sont un avantage unique des cisailles de type guillotine. Comme le vérin se déplace strictement de haut en bas, il n’y a aucun risque que le talon de la lame frotte sur la lame inférieure lors de sa remontée. Cela permet d’utiliser un profil de lame rectangulaire simple, offrant quatre coins comme arêtes de coupe utilisables.
Bien que les cisailles guillotines soient généralement plus chères à l’achat, leurs lames offrent une efficacité de coût supérieure dans le temps. Un jeu de lames à quatre arêtes dure effectivement deux fois plus longtemps qu’un jeu à deux arêtes avant de nécessiter un affûtage professionnel. Dans les opérations à grand volume, cette durée de vie prolongée des consommables peut compenser de manière significative l’investissement initial de la machine.
Jeu entre les lames : le réglage responsable de 80 % des problèmes de qualité de coupe
Si vous entrez dans un atelier de fabrication et constatez qu’une cisaille laisse de fortes bavures ou produit des claquements forts et secs pendant la coupe, il est probable que le jeu entre les lames soit mal réglé. Le jeu entre les lames se réfère à l’écart horizontal entre les couteaux supérieur et inférieur. Ce n’est pas une marge de sécurité — c’est un réglage de précision critique conçu pour garantir que les lignes de fracture dans le métal se rejoignent exactement là où elles doivent.
Lors du cisaillage du métal, les lames ne pénètrent que partiellement dans le matériau — généralement autour de 15 à 20 % de son épaisseur. Le reste de la coupe se produit lorsque des fissures se propagent depuis les surfaces supérieure et inférieure vers le centre. Un jeu correct garantit que ces fissures se rejoignent parfaitement au milieu, produisant une séparation nette et efficace.
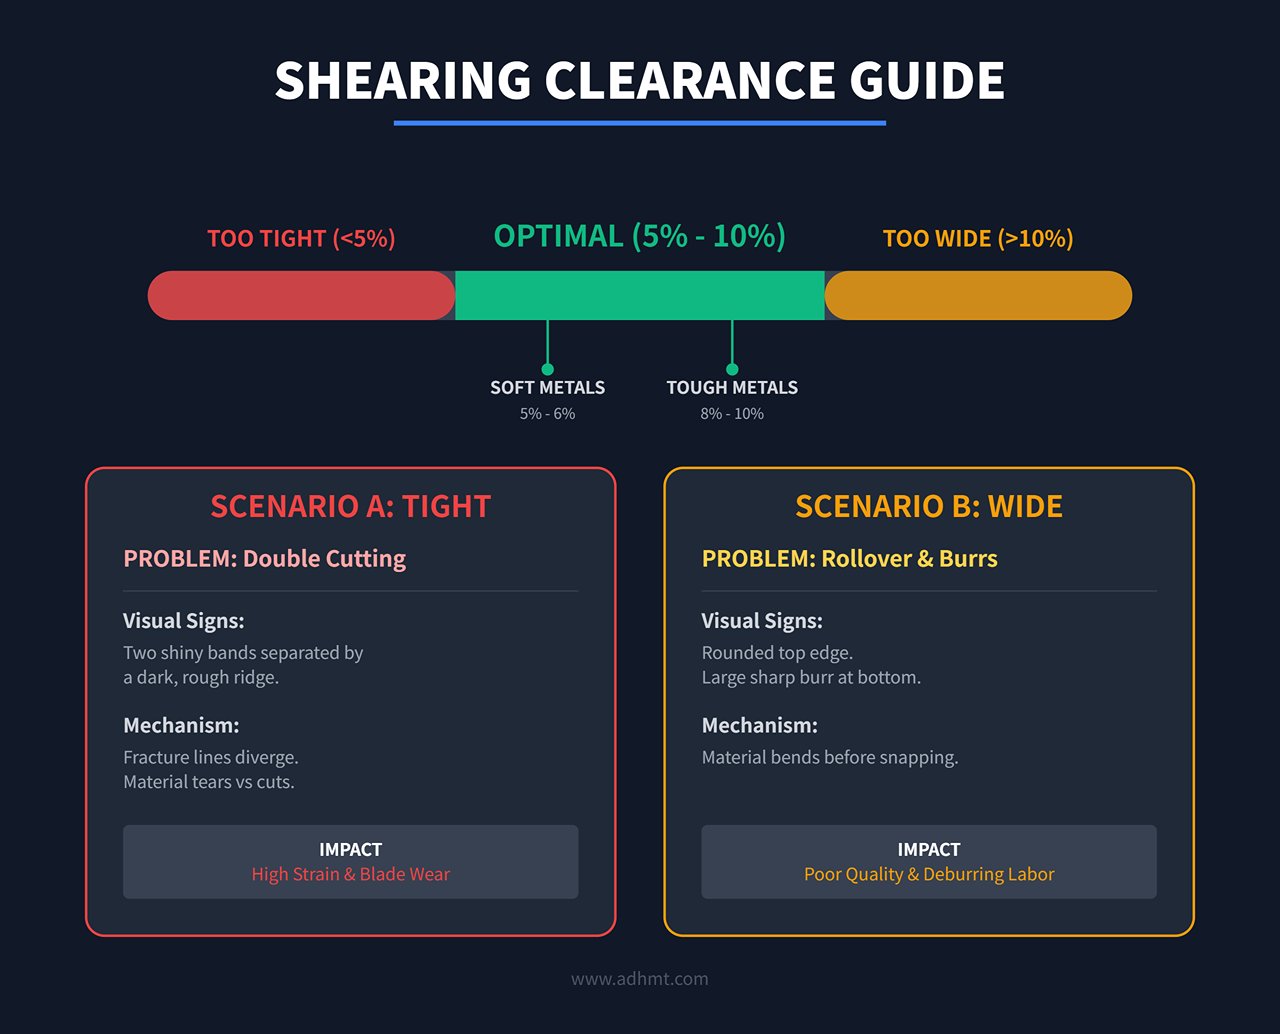
L’espace optimal est généralement réglé entre 5 % et 10 % de l’épaisseur du matériau. Les métaux plus tendres, comme l’aluminium, bénéficient de jeux plus serrés situés entre 5 et 6 %, tandis que les matériaux plus durs comme l’acier inoxydable nécessitent un écart légèrement supérieur, entre 8 et 10 %, afin d’obtenir une rupture précise et propre.
Si le jeu est trop faible, les lignes de fracture ne se rejoignent pas correctement. Les fissures supérieure et inférieure divergent, forçant la cisaille à déchirer le métal restant au lieu de le couper proprement. Ce problème, connu sous le nom de “ cisaillement secondaire ” ou “ double coupe ”, apparaît sous la forme de deux bandes brillantes séparées par une crête sombre et rugueuse le long du bord coupé. Cela augmente non seulement la contrainte sur le système hydraulique, mais accélère également l'usure des lames par frottement excessif.
Lorsque le jeu est trop large, le matériau n’est pas cisaillé proprement ; il est plutôt pressé et plié entre les lames avant de se rompre. Cela produit ce que l’on appelle un “ bourrelet ” — un bord supérieur arrondi — accompagné d’une bavure importante et tranchante en bas. La surface coupée paraît rugueuse et inclinée, plutôt que droite et verticale. Ce problème est une cause majeure de difficultés dans les opérations ultérieures, car l’ébavurage entraîne une perte de temps de travail considérable.
Contrôle de l’angle de coupe : son rôle crucial dans la découpe des bandes fines versus les plaques épaisses
L’angle de coupe (ou angle d’inclinaison) désigne l’inclinaison de la lame supérieure par rapport au lit de coupe, déterminant la portion de lame qui entre en contact avec le matériau à un moment donné. Le réglage de cet angle est un compromis constant entre la force hydraulique disponible et la tendance du matériau à se déformer.
D’un point de vue physique, augmenter l’angle de coupe réduit la force de cisaillement nécessaire. Avec un angle plus prononcé, l’effet de “ ciseaux ” est amplifié, de sorte que la lame aborde une plus petite portion de la plaque à la fois. Cela permet aux machines disposant d’une capacité hydraulique plus limitée de couper des matériaux plus épais. En contrepartie, la déformation des pièces coupées est plus importante.
À mesure que l’angle de coupe augmente, les forces latérales exercées sur la chute — la partie retirée — augmentent également. Cela conduit à trois modes de déformation courants :
| Terme | Description |
|---|---|
| Cambrure | La bande se courbe sur sa longueur. |
| Flèche | La bande se voûte vers le haut ou vers le bas. |
| Torsion | La bande se tord en forme de tire-bouchon. |
Lors de la coupe de plaques épaisses et larges, le poids même de la chute compense souvent la déformation, ce qui rend des angles de coupe plus importants acceptables. Mais pour les bandes étroites — par exemple, une bande de 1 pouce découpée dans une feuille de 10 pieds — des angles de coupe élevés sont désastreux, car les forces latérales tordent la bande en une spirale inutilisable.
Une coupe de précision exige un contrôle attentif de l’angle de coupe. Pour les travaux impliquant des bandes étroites ou des tôles minces (moins de 3 mm), une machine équipée d’un contrôle d’angle de coupe variable—généralement une cisaille guillotine—est essentielle. Réduire l’angle de coupe à moins d’un degré augmente la force nécessaire, mais élimine les charges latérales responsables du vrillage. Une cisaille à balancier à angle fixe, aussi bien conçue soit-elle, ne peut pas contrecarrer les lois de la physique pour obtenir des coupes parfaitement planes et étroites.
Le système de puissance hydraulique : comment la force est générée et gérée
Si le bâti de la machine constitue son squelette, le système hydraulique en est à la fois le cœur et le système nerveux. Contrairement aux cisailles mécaniques qui exploitent l’énergie cinétique d’un volant d’inertie tournant à grande vitesse pour délivrer un impact rapide et puissant, les cisailles hydrauliques s’appuient sur l’incompressibilité du fluide pour transmettre une pression statique considérable. Cette distinction fondamentale permet un fonctionnement plus fluide et plus sûr avec une protection intégrée contre les surcharges—mais transfère aussi l’attention de maintenance des engrenages et embrayages vers le comportement complexe de l’écoulement du fluide.
Les opérateurs supposent souvent que la pompe hydraulique elle-même génère la pression. En réalité, le seul but de la pompe est de créer le débit. La pression n’apparaît que lorsque ce débit rencontre une résistance—qu’il s’agisse de la lame de cisaille engagée dans le métal ou d’une vanne freinant le mouvement. Comprendre ce principe fondamental est essentiel, car l’état du système hydraulique détermine si la machine coupe avec la finesse soyeuse d’un couteau de chef traversant du beurre ou délivre un impact rude, semblable à un coup de marteau.
L’unité de puissance : synergie du moteur, de la pompe et du réservoir
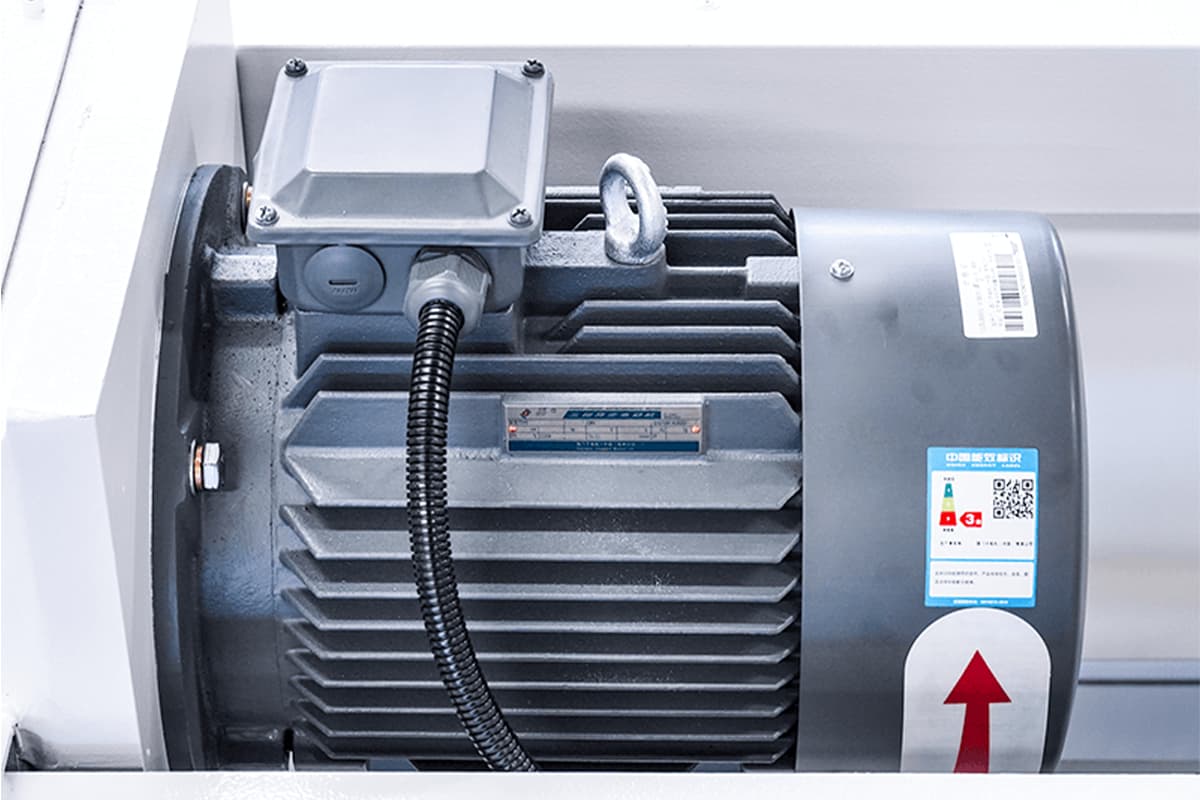
L’unité de puissance agit comme un centre de conversion où l’énergie électrique se transforme en force hydraulique. Si le moteur électrique fournit la puissance de rotation, la plupart des problèmes de fonctionnement proviennent de l’interaction entre la pompe et le réservoir—deux composants dont l’équilibre délicat dicte l’efficacité, la fiabilité et les exigences d’entretien.
Le coupable caché : la cavitation Lorsqu’une pompe hydraulique tombe en panne, la cause ne réside que rarement dans la pompe elle-même. La principale cause de défaillance prématurée est la cavitation, souvent confondue avec une usure normale. La cavitation se manifeste par un bruit de craquement distinctif—semblable à du maïs soufflé qui éclate ou à des graviers brassés dans la pompe—accompagné de fortes vibrations dans les flexibles.
La cavitation se produit lorsque la pompe est privée d’huile. Une conduite d’aspiration obstruée force la pompe à produire un vide si profond que le fluide hydraulique se vaporise à température ambiante, générant de minuscules bulles. Lorsque ces bulles pénètrent dans la zone de haute pression, elles s’effondrent violemment, érodant les surfaces métalliques internes de la pompe. Le problème sous-jacent est le plus souvent une crépine d’aspiration colmatée ou, plus fréquemment, un bouchon de mise à l’air du réservoir bloqué. Sans circulation d’air adéquate pour remplacer l’huile déplacée, un vide se forme, interrompant l’alimentation et affamant la pompe. Un simple nettoyage annuel du bouchon de mise à l’air constitue une protection bien plus efficace que le remplacement fréquent de pompes coûteuses.
Le rôle passif du réservoirLe réservoir hydraulique—ou bac—ne se contente pas de stocker l’huile. Dans une cisaille bien conçue, il agit à la fois comme système de refroidissement et comme chambre de décantation. Des cloisons internes guident l’huile de retour sur un parcours complexe, l’obligeant à emprunter une trajectoire plus longue avant de réintégrer la conduite d’aspiration. Ce temps de séjour prolongé sert deux objectifs essentiels : permettre aux bulles d’air emprisonnées de remonter et de s’échapper, et laisser les impuretés plus lourdes se déposer au fond, les empêchant ainsi de réintégrer le circuit hydraulique.
Le bloc collecteur : le cerveau du système orientant le flux d’huile
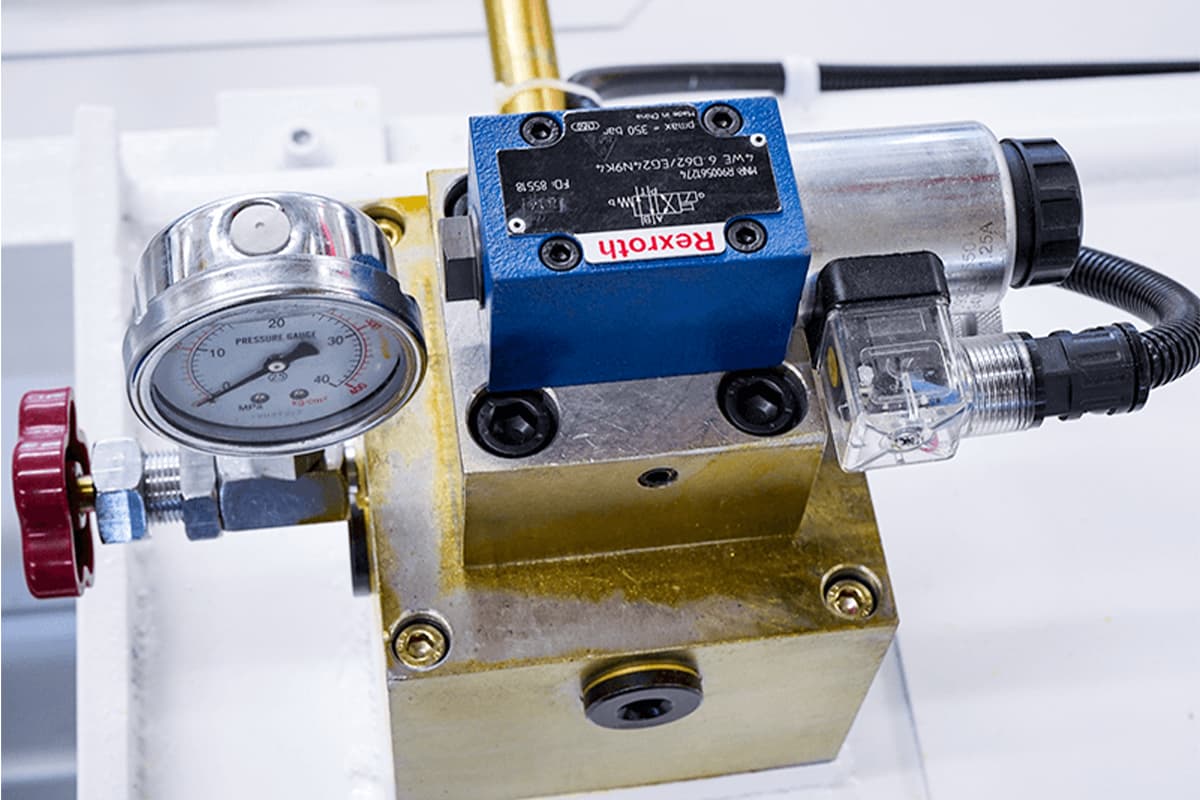
Si la pompe fournit la force, le bloc collecteur apporte l’intelligence. Il dirige le fluide hydraulique vers les actionneurs appropriés au moment exact, coordonnant la séquence de serrage, de coupe et de retrait. Les cisailles modernes utilisent des blocs collecteurs intégrés compacts munis de valves à cartouche, éliminant l’enchevêtrement de tuyauteries externes propre aux conceptions plus anciennes. Cette configuration rationalisée réduit le nombre de points potentiels de fuite mais exige une approche plus ciblée du diagnostic.
La logique de la vanne à solénoïde Au cœur du bloc collecteur se trouve la vanne de commande directionnelle, le plus souvent une vanne à tiroir actionnée par solénoïde. Ces vannes définissent le cycle de fonctionnement de la machine. Un symptôme typique de défaillance se manifeste lorsque la poutre de cisaillement ne se rétracte pas après la coupe ou lorsque les presseurs s’engagent mais que la lame ne descend pas.
Diagnostic d’un tiroir “ bloqué ” Lorsqu’une vanne ne s’actionne pas, un minuscule fragment métallique bloquant le tiroir en est souvent la cause. Pour déterminer si la panne est électrique—comme une bobine brûlée ou un relais défectueux—ou mécanique—telle qu’une contamination—les techniciens peuvent utiliser le dispositif de commande manuelle, habituellement un petit bouton ou une goupille à l’extrémité du solénoïde. En appuyant sur ce bouton, on déplace physiquement le tiroir. Si la machine réagit, le système hydraulique est intact et le problème se situe dans le signal électrique. Si le bouton ne peut pas être enfoncé ou si la machine reste inactive, le tiroir est mécaniquement bloqué par des débris.
Vérins hydrauliques : transformer la pression en mouvement de coupe
Les vérins hydrauliques agissent comme les actionneurs linéaires qui traduisent la pression du fluide en force mécanique nécessaire pour cisailler le métal. La plupart des cisailles utilisent une configuration à double vérin pour entraîner la coulisse—ou porte-lame—vers le bas avec précision et puissance.
Synchronisation en série Garantir que le vérin descende uniformément est essentiel pour produire une coupe propre et droite. Si les côtés gauche et droit de la lame descendent à des vitesses différentes, l’entrefer de la lame se décalera en cours de coupe, entraînant des bords rugueux, voire un blocage de la lame. Pour maintenir un mouvement parfaitement parallèle, de nombreuses machines utilisent un système de synchronisation en série. Dans cette configuration, le fluide provenant de l’extrémité tige du vérin “ maître ” s’écoule directement dans l’extrémité chapeau du vérin “ esclave ”, reliant ainsi intrinsèquement leurs mouvements.
La conséquence d’une défaillance du joint Dans les systèmes synchronisés, l’intégrité du joint de piston est le facteur critique pour maintenir la précision. Lorsque le joint du vérin maître lâche, l’huile sous pression contourne le piston, s’écoulant soit directement dans le vérin esclave, soit vers le réservoir. Ce déséquilibre perturbe le mouvement synchronisé, provoquant une inclinaison ou une dérive du vérin. Les opérateurs remarquent souvent que, si les bandes étroites sont coupées avec précision, les feuilles plus larges entraînent des blocages ou des coupes inégales.
Le système de retour à l’azote Bien que la pression hydraulique force la lame vers le bas, de nombreuses machines dépendent de vérins à azote dédiés pour remonter le lourd vérin en position. Cette disposition à simple effet signifie que les vérins hydrauliques travaillent contre la pression de l’azote pendant la coupe. Si le retour de la lame vers le haut ralentit ou devient hésitant, cela indique généralement que la pression d’azote est tombée en dessous de la plage recommandée de 4 à 6 MPa. Une perte rapide de pression après une recharge signale souvent une usure des joints à l’intérieur des vérins de retour à l’azote.
État du fluide : comment la température et la propreté influencent la précision de coupe
Le fluide hydraulique n’est pas simplement un consommable : c’est un composant essentiel de la machine. Il transmet la puissance, lubrifie les pièces en mouvement et forme des barrières d’étanchéité. L’état du fluide constitue la variable la plus déterminante de la performance globale.
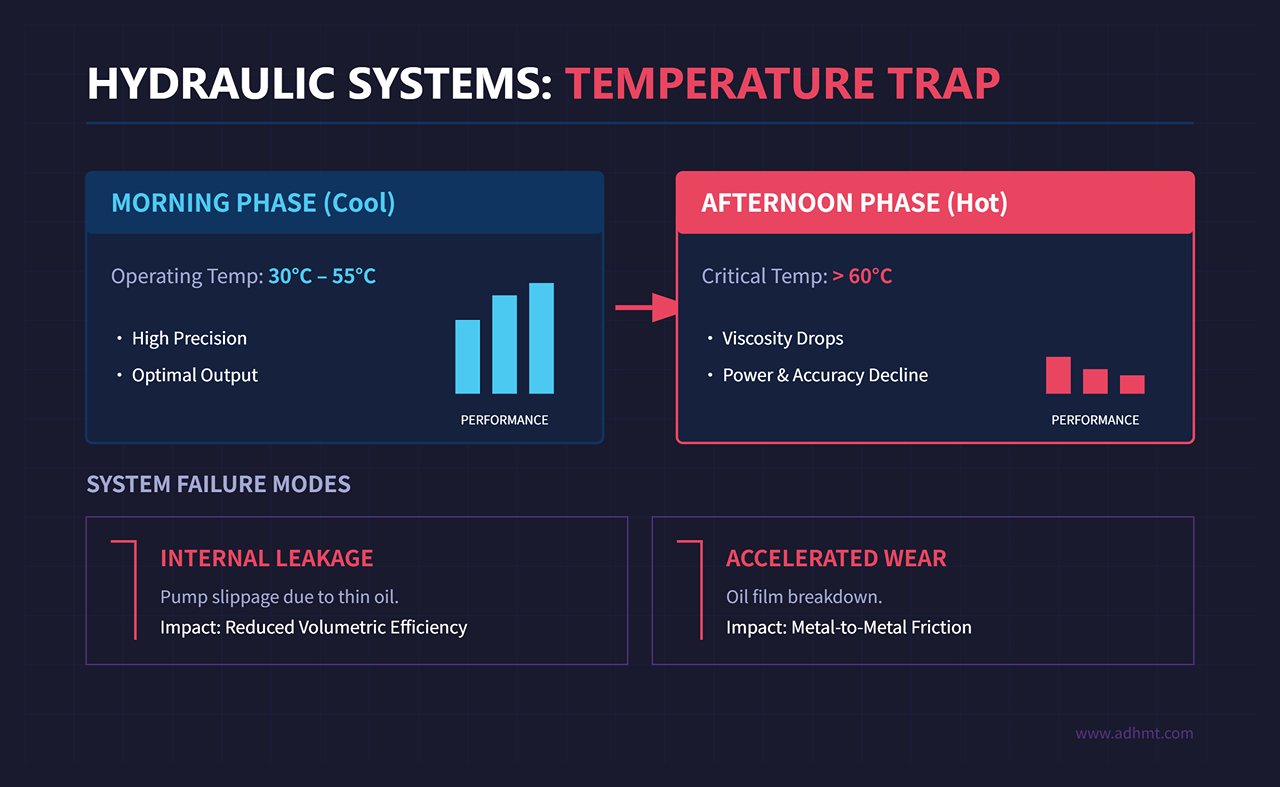
Le piège de la température Les systèmes hydrauliques fonctionnent de manière optimale dans une plage de température contrôlée — généralement entre 30 °C et 55 °C. Dès que la température dépasse environ 60 °C, l’huile s’amincit à mesure que sa viscosité diminue. Ce changement conduit souvent à l’effet “ matin vs après-midi ” : la machine maintient une grande précision en début de poste, lorsque l’huile est froide, mais à mesure que la chaleur s’accumule, la puissance de sortie et la précision des coupes diminuent de manière notable.
Une huile plus fluide favorise les fuites internes dans les palettes de la pompe et les tiroirs de soupape, réduisant ainsi l’efficacité volumétrique. La pompe peut continuer à effectuer le même volume de cycles, mais une moindre partie de ce volume produit une pression utile en raison du glissement interne. De plus, le film d’huile aminci entre les surfaces métalliques en mouvement ne peut plus prévenir complètement le contact, augmentant le frottement et accélérant l’usure des composants.
Le mythe de la propreté visuelle Environ 70 % à 80 % des défaillances des systèmes hydrauliques proviennent d'une contamination du fluide. L'une des idées fausses les plus dangereuses est de supposer que si l'huile semble claire sur la jauge, elle est sans danger. L'œil humain peut détecter des particules d'une taille minimale d'environ 40 microns, alors que le jeu entre un tiroir de distributeur et son alésage est souvent de seulement 5 à 15 microns. Les particules mêmes qui provoquent le grippage des vannes ou la dégradation des joints sont bien trop petites pour être vues. Se fier uniquement à l'inspection visuelle est un pur hasard. La seule véritable protection est un entretien diligent du filtre de la conduite de retour et le strict respect des normes ISO de propreté des fluides, essentiels pour éviter que le “ système nerveux ” de la machine ne s'arrête brutalement.
Système de maintien : le héros méconnu de la précision
La plupart des manuels techniques affirment que le secret d’une coupe parfaite réside dans le réglage de l’entrefer de lame ou dans le positionnement précis de la butée arrière. Cette supposition passe à côté du véritable facteur. Bien que ces réglages définissent l’endroit où une coupe doit devrait avoir lieu, c’est le système de maintien qui détermine où elle se produit réellement en pratique.
Le système de presse-flan est l'ancrage mécanique de la processus de cisaillement. Sa tâche semble simple — serrer fermement la tôle contre la table —, mais pendant la phase de rupture intense de la coupe, le matériau subit un couple réactif considérable qui tend à soulever et à tordre la tôle. Si les presse-flans ne parviennent pas à contrer cette “ force de basculement ”, la tôle se déplace subtilement. Le résultat ne se limite pas à des dimensions hors tolérance ; cela peut signifier un bord biseauté, une surface rugueuse ou même un blocage de lame. Un serrage insuffisant compromet la précision, tandis qu'une pression excessive ou mal amortie peut altérer l'état de surface d'un matériau précieux.
Serrage hydraulique vs. à ressort
L’évolution de la technologie de cisaillement se manifeste surtout dans la manière dont les machines maintiennent la pièce à usiner. Les cisailles mécaniques traditionnelles et les modèles hydrauliques d’entrée de gamme utilisent souvent Presses à ressort, qui souffrent d’un défaut fondamental de la mécanique des ressorts : la force de serrage dépend directement du degré de compression.
Cette conception crée un compromis constant. Lorsqu’on travaille avec des tôles fines, le presseur se comprime à peine, générant une force de serrage insuffisante — précisément lorsque l’on a besoin d’une pression plus forte pour éviter le gondolage ou les vibrations. Sur des plaques plus épaisses, les ressorts se compriment complètement, appliquant une force excessive qui gaspille l’énergie et sollicite inutilement les composants. À cela s’ajoute le fait que les ressorts se fatiguent avec le temps ; une tension inégale le long de la poutre de serrage peut provoquer le déplacement ou le “ glissement ” des feuilles pendant la coupe.
Vérins hydrauliques indépendants sont devenus la référence de l’industrie — et pour de bonnes raisons. Dans cette conception, chaque pied presseur fonctionne comme un actionneur hydraulique autonome, travaillant indépendamment pour fournir une pression précise et constante.
Les principaux avantages du serrage hydraulique incluent :
| Caractéristique | Description |
|---|---|
| Pression constante | Que la feuille fasse 1 mm ou 20 mm d’épaisseur, la force appliquée reste uniforme dès le contact. |
| Polyvalence | Comme chaque vérin agit indépendamment, le système s’adapte facilement aux surfaces irrégulières ou texturées — comme les tôles à motif diamant — sans forcer le vérin principal à s’incliner. |
| Activation sélective | Lors du cisaillage d’une bande étroite placée à une extrémité de la machine, seuls les vérins en contact avec le matériau exercent la pleine pression. Les autres se baissent sans appliquer de force sur les sections vides du lit, évitant ainsi un stress inutile sur le bâti de la machine. |
Réglages de pression : obtenir un maintien sûr sans endommager la surface
La force de serrage doit être suffisante pour résister à la charge de cisaillement. Comme règle générale d’ingénierie, la force totale de maintien devrait représenter environ 10% à 15% de la force de cisaillement. Pourtant, une pression excessive peut être préjudiciable lors du travail de matériaux délicats tels que l'aluminium, l'acier inoxydable poli ou les tôles pré-laquées. Les pieds en acier standard peuvent s'enfoncer dans ces surfaces plus tendres, laissant des marques permanentes appelées “ marquage ”.”
Pour obtenir le compromis idéal entre prise ferme et protection de surface, les opérateurs doivent dépasser les réglages par défaut de l’usine :
- Tampons en polyuréthane : La mise à niveau la plus pratique consiste à équiper chaque pied presseur de capuchons en nylon ou en polyuréthane. Agissant comme des “ chaussures souples ” amorties, ils répartissent la charge de manière uniforme et empêchent le contact direct métal sur métal tout en conservant une excellente friction.
- Réglage de la pression hydraulique : Les cisailles CNC avancées permettent aux opérateurs de programmer directement la pression de serrage. Pour les matériaux sensibles, la pression hydraulique dans le circuit de maintien peut être réduite. Remarque : Une pression de serrage plus faible nécessite généralement une vitesse de cisaillement plus lente afin d’éviter le glissement pendant la coupe.
- Augmentation de la surface de contact : Si le contrôle de la pression n’est pas disponible, placer une bande continue de caoutchouc dense ou de carton épais sous les pieds peut aider. Cela élargit la zone de contact, réduisant la pression en livres par pouce carré (PSI) sur chaque point sans diminuer la force de maintien totale.
Dépannage du glissement du matériau : identification des fuites et des pannes de ressort
Lorsqu’une machine commence à produire des pièces aux dimensions inégales, la première réaction de l’opérateur est généralement de recalibrer le butoir arrière. Mais si la position du butoir reste constante tandis que les tailles de pièces varient, le véritable problème réside presque toujours dans le système de maintien.
Identifier “ le fluage ” — Si la tôle glisse lentement vers l’arrière, s’éloignant de la ligne de coupe pendant l’opération, c’est que la pression de serrage ne maintient pas correctement. Cette situation découle généralement d’un dysfonctionnement interne d’un ou de plusieurs cylindres.
- Le test “ touche de piano ” : Observez les pieds de maintien lorsqu’ils descendent. Ils doivent s’abaisser parfaitement en synchronisation. Si un pied accuse un retard ou se rétracte progressivement tandis que les autres maintiennent la pression, cela indique soit une défaillance du joint interne ou une un ressort de rappel cassé à l’intérieur de ce cylindre particulier. Sur le plan fonctionnel, ce cylindre devient un “ membre mort ” ne contribuant plus à la force de maintien.
Le problème de synchronisation négligé — Un facteur clé mais souvent négligé dans le diagnostic des problèmes de performance est la valve de séquence hydraulique. La logique de commande de la machine doit s’assurer que le serrage est complètement terminé avant que le cycle de coupe ne commence.
- Le contrôle sonore : Soyez attentif au rythme du fonctionnement de la machine. Vous devez entendre distinctement : “ Clic (serrage)… pause… Crunk (coupe). ” Si les sons se confondent en un seul “ Clic-Crunk ”, la lame entre en contact avec le métal avant que la pression de serrage complète ne se soit établie dans les cylindres de maintien. Ce bref chevauchement permet à la tôle de se déplacer au moment où la lame la touche, compromettant ainsi la précision dimensionnelle.
Fuites externes et contamination — Inspectez soigneusement les tiges de piston. Lorsque le joint racleur (joint antipoussière) à la base du vérin échoue, des particules métalliques issues du processus de coupe sont aspirées dans le vérin, rayant le joint principal de la tige. Avec le temps, l’huile hydraulique peut s’infiltrer sur la pièce. Dans les environnements où une opération de peinture ou de soudage suit, même une contamination mineure par l’huile représente une grave non-conformité qualité — entraînant souvent un nettoyage chimique coûteux ou le rejet de lots entiers.
Le Système de Butée Arrière : Garantir une Précision Constante
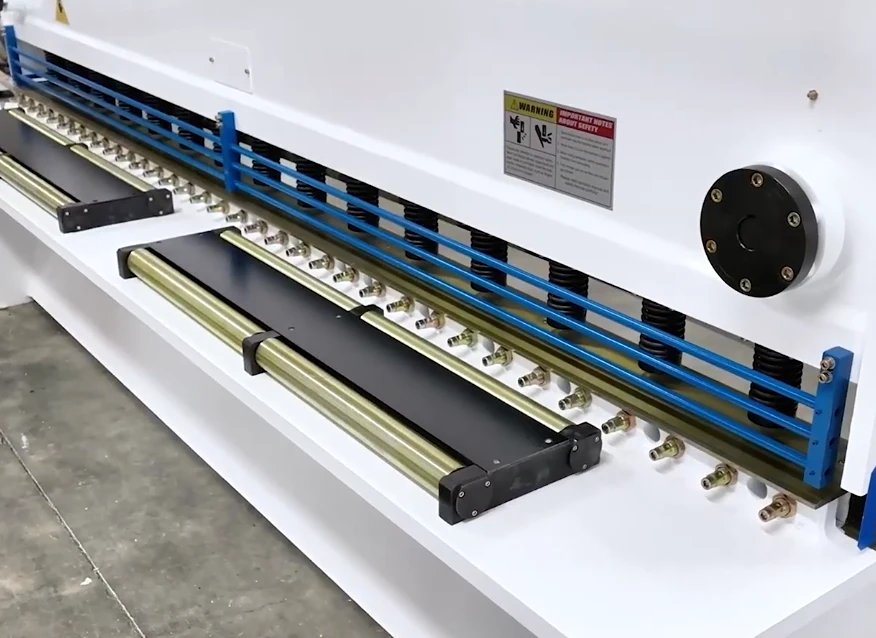
De nombreux fabricants croient à tort que seule la lame de cisaille détermine la qualité de coupe. Si la lame régit la netteté du bord, c’est l’ensemble de la butée arrière qui définit la précision dimensionnelle — le véritable critère de valeur. Agissant comme l’arpenteur de la machine, la butée arrière fournit l’intelligence de position ; sans elle, le système hydraulique délivre de la force, mais aucune précision.
Une cisaille hydraulique n’est utile que dans la mesure où elle peut produire des pièces identiques des centaines de fois de suite. Cette constance — appelée répétabilité — dépend entièrement de la rigidité, du système de mouvement et de la logique de commande de la butée arrière. Lorsque ce composant échoue, le résultat n’est plus de la production, mais du rebut.
Vis Trapézoïdales vs. Vis à Billes : Trouver l’Équilibre entre Vitesse et Précision
Le mécanisme d’entraînement de la butée arrière constitue la principale distinction entre les cisailles d’entrée de gamme et les équipements de production de haute précision. Le choix entre vis trapézoïdales et vis à billes implique un compromis d’ingénierie classique : frottement contre rendement, vitesse contre fidélité dimensionnelle.
Les vis trapézoïdales fonctionnent par contact de glissement entre l’écrou et les filets de la vis. Bien que bon marché, cette conception est mécaniquement inefficace, ne convertissant qu’environ 30 à 70 % de l’énergie du moteur en mouvement réel. L’inconvénient majeur dans les applications de précision est le jeu : à mesure que les filets s’usent, un jeu se forme entre la vis et l’écrou. Pour compenser cet espace, le système de commande doit toujours atteindre la position souhaitée depuis la même direction — généralement en dépassant la cible puis en revenant — afin d’assurer un engagement constant du filet. Ce positionnement à sens unique ralentit les cycles de production. En conséquence, les vis trapézoïdales sont principalement utilisées là où des tolérances supérieures à 0,5 mm sont acceptables.
Les vis à billes, reposent, quant à elles, sur un contact de roulement. Des billes recirculantes se déplacent en douceur le long de la voie filetée, portant le rendement de transmission à plus de 90 %. Cette configuration élimine presque totalement le jeu, permettant au servomoteur de déplacer la butée arrière rapidement avec des arrêts et démarrages précis.
La haute précision d'une vis à billes exige également un entretien rigoureux, en particulier une protection contre la poussière. Le processus de cisaillement génère de fines particules métalliques et, si celles-ci pénètrent dans l'écrou à billes, elles agissent comme un abrasif qui endommage rapidement les chemins de roulement, détruisant ainsi la précision. Par conséquent, des soufflets ou des capots de protection intacts sont loin d'être de simples éléments esthétiques : ce sont des dispositifs de sécurité essentiels qui déterminent la durée pendant laquelle un ensemble de vis à billes conservera sa précision.
La Fonction de Retrait : Éviter le Blocage du Matériau pendant le Cycle de Coupe
La fonction de retrait est l’une des caractéristiques les plus mal comprises sur les cisailles CNC modernes. Les opérateurs inexpérimentés la désactivent parfois pour gagner une fraction de seconde par cycle — une décision qui met en péril à la fois la qualité de surface de la tôle et l’intégrité structurelle de la butée arrière.
Lors du cisaillement, le métal ne se sépare pas simplement — il subit une déformation plastique. À mesure que la lame supérieure descend, le matériau se dilate latéralement. Si la butée arrière reste rigide contre le bord de la tôle à ce moment-là, le métal déplacé se retrouve coincé entre la lame inférieure et la butée.
Cet effet, appelé blocage, génère d’énormes contraintes latérales. Les conséquences sont doubles : le frottement peut marquer le bord de la pièce finie, et la force est transmise directement aux vis et aux rails de guidage de la butée arrière. Une exposition répétée à cette contrainte déforme progressivement l’alignement parallèle de la barre de butée.
La fonction de retrait évite cela en retirant automatiquement la butée arrière de la tôle — généralement de quelques millimètres — dès que l’opérateur actionne la pédale, avant que la lame ne touche le métal. Ce léger mouvement agit comme une protection invisible, donnant au matériau la place de se déplacer naturellement tout en préservant à la fois la précision de la machine et la finition de la pièce.
Protéger la Butée Arrière : Pourquoi les Opérateurs la Heurtent — et Comment l’Éviter
Les collisions avec la butée arrière sont parmi les incidents les plus courants, et les plus coûteux, dans les ateliers de fabrication, entraînant souvent des temps d'arrêt importants. Un scénario typique est le “ piège de la tôle longue ”. Lorsqu'un opérateur doit cisailler une tôle de 1500 mm sur une machine ayant seulement 800 mm de course de butée arrière, il doit contourner la butée. Ne pas rétracter la butée permet à la tôle lourde de percuter la traverse ou les doigts de butée, causant des dommages immédiats.
Pour éviter cela, les cisailles haut de gamme sont dotées d’ Butée arrière relevable—lorsque la butée atteint sa course maximale, la barre d’arrêt pivote automatiquement vers le haut, laissant passer librement les feuilles plus longues en dessous. Les machines dépourvues de ce dispositif mécanique compensent souvent avec des commandes CNC avancées qui appliquent des limites logicielles, établissant des zones “ interdites ” où le système bloque une commande de coupe si une collision est prévue.
Même avec ces protections, des accidents se produisent encore. Une réaction courante consiste pour l’opérateur à saisir une clé et à réaligner manuellement l’assemblage de la butée arrière — une erreur qui aggrave généralement les dégâts en détruisant le parallélisme réglé en usine.
La bonne manière de rétablir l’alignement passe par calibration logicielle. L’opérateur demande à la butée arrière de se déplacer vers une position définie — par exemple, 100 mm — puis effectue une coupe d’essai et mesure la largeur de la pièce obtenue. Si la largeur mesurée est de 101,5 mm, cet écart est saisi dans le système CNC comme un décalage. Le contrôleur compense automatiquement le désalignement mécanique par une correction mathématique. L’ajustement physique ne doit être envisagé que lorsque l’assemblage est manifestement déformé ou mécaniquement lâche.
Commandes et infrastructure de sécurité
Cette étape marque la ligne décisive entre une machine qui se contente de fonctionner et une machine qui produit des résultats exploitables. Le bâti fournit la rigidité, et l’hydraulique délivre la force — mais ce sont le système de commande et l’infrastructure de sécurité qui déterminent si cette puissance donne des composants précis ou des rebuts coûteux.
De nombreuses discussions dans l’industrie réduisent le panneau de commande à un simple ensemble de choix d’interface — écran tactile ou boutons. Cette vision manque totalement l’essence. Le système de commande est bien plus qu’une interface opérateur ; il constitue un bouclier logique contre les erreurs humaines. De même, les mécanismes de sécurité sont souvent considérés comme de simples obligations réglementaires, alors qu’en réalité ce sont des verrouillages mécaniques essentiels conçus pour éviter les défaillances catastrophiques causées par des erreurs humaines.
NC vs. CNC : positionnement basique vs logique intelligente
La différence entre les systèmes NC (Commande Numérique) et CNC (Commande Numérique par Ordinateur) est souvent obscurcie par des noms de modèles comme E21S ou DAC360, laissant les acheteurs incertains. La distinction repose non pas sur la taille de l’écran mais sur la profondeur de la logique—le contraste entre un opérateur qui se contente de saisir des commandes et un autre qui dirige un système intelligent.
Contrôleurs NC (l'approche “ dactylographe ”) Les unités typiques telles que l'Estun E21S fonctionnent comme des systèmes de positionnement basiques “ aller à ” : essentiellement un modèle « pointer-cliquer ». L'opérateur définit une position cible pour la butée arrière (par exemple, 500 mm) et le moteur se déplace en conséquence. Cependant, toute l'intelligence décisionnelle réside entièrement chez l'opérateur.
Lorsque le travail change — par exemple passer de la coupe de l’acier doux de 2 mm à l’acier inoxydable de 6 mm — le contrôleur NC n’a aucune conscience de ce changement de matériau. L’opérateur doit calculer lui-même l’écartement nécessaire des lames et régler manuellement la roue latérale. Les réglages de distance de rétraction doivent également être effectués manuellement. En somme, le contrôleur NC fonctionne comme une règle numérique motorisée, ne prenant aucune responsabilité pour la précision ou la qualité de coupe.
Contrôleurs CNC (l'approche “ commandant ”) Les modèles haut de gamme tels que le Delem DAC360 ou DAC310 fonctionnent sur le principe “ saisie des paramètres, la machine réfléchit ”. Au lieu d'instruire la machine comment de se configurer, l’opérateur se contente de quoi le matériau est en cours de traitement.
En entrant des données telles que l’épaisseur de la plaque, le type de matériau et la longueur, le contrôleur CNC calcule automatiquement et effectue les ajustements mécaniques nécessaires :
| Paramètre | Description |
|---|---|
| Réglage de l’écartement des lames | Les servomoteurs affinent l’écart entre les lames pour minimiser les bavures et éviter l’écrouissage. |
| Angle de coupe | Le système détermine l’angle de coupe optimal pour chaque épaisseur de plaque, réduisant la torsion et la déformation. |
| Longueur de course | Le contrôleur ajuste la course hydraulique pour correspondre à la longueur réelle de la plaque, réduisant le temps de cycle sur les coupes plus courtes. |
Le véritable avantage du cisaillement CNC dépasse l’automatisation — il réside dans la réduction des risques. Agissant comme le “cerveau” de la machine, le système prévient la cause la plus fréquente de dommages aux lames : un opérateur oubliant de modifier l’écart des lames lors du passage à des matériaux plus épais.
La ligne d’ombre : alignement manuel de coupe basé sur la lumière
Bien que les contrôleurs gèrent le positionnement du butoir arrière pour les coupes parallèles, les opérateurs doivent parfois suivre une ligne tracée ou rogner des bords irréguliers. Dans ces cas, le butoir arrière est sans importance. La solution industrielle est le système de ligne d’ombre — une technique étonnamment simple reposant sur la physique optique qui surpasse souvent les guides laser.
Ce dispositif utilise une source lumineuse à haute intensité — généralement LED dans les machines modernes — montée à l’intérieur de la gorge de la machine. La lumière passe près d’un fil fin ou d’un bord droit, projetant une ombre nette directement sur la pièce.
Contrairement aux lignes laser, qui ont une largeur de faisceau fixe et peuvent se dérégler, une ligne d’ombre offre une référence optique réelle qui correspond précisément au bord de la lame supérieure. Comme l’ombre résulte de l’obstruction physique réelle de la lumière, elle ne présente aucune distorsion de parallaxe. La ligne d’ombre indique la position exacte de coupe, quelle que soit l’épaisseur de la plaque. Lorsque l’ombre est alignée avec la marque tracée sur le matériau, la coupe sera parfaite — une confirmation visuelle qui reste fiable sans aucun besoin d’étalonnage.
Verrouillages de sécurité : rideaux lumineux non contournables et protège-doigts
Un cisaillant hydraulique fonctionne avec une puissance immense : ses vérins de maintien serrent avec une force suffisante pour broyer un os instantanément, suivis d’une lame assez tranchante pour découper l’acier. Pour cette raison, ses systèmes de sécurité doivent faire plus que donner des avertissements — ils doivent être conçus pour résister entièrement au contournement. Des opérateurs expérimentés considèrent parfois ces dispositifs comme des obstacles à l’efficacité, les amenant à les désactiver ou à les contourner. Une architecture de sécurité bien conçue anticipe ce comportement et rend la fraude pratiquement impossible.
Rideaux lumineux avec logique anti-contournement Dans les configurations standards, des rideaux lumineux infrarouges protègent la zone de travail de la machine. Lorsqu’un objet opaque — tel qu’une main — interrompt le faisceau, la pompe hydraulique se décharge immédiatement et le chariot de la lame s’arrête ou se rétracte. La protection cruciale réside toutefois dans le processus intégré de “vérification au démarrage” du contrôleur.
Pour empêcher les opérateurs de masquer les capteurs avec du ruban ou de les désactiver autrement, les relais de sécurité modernes effectuent un autodiagnostic automatique lors de la mise sous tension. Si le système lit le rideau lumineux comme “intact” mais qu’il n’a pas cyclé ou été volontairement interrompu lors de la phase de test, la machine reste verrouillée et ne démarre pas. Cette logique garantit que le système de sécurité prouve son bon fonctionnement avant que l’hydraulique puisse être activée.
Barrières physiques et verrouillages électriques L’arrière du cisaillant — la zone où tombent les chutes — est une zone de danger souvent négligée. Dans le bruit et la distraction d’un atelier, un simple panneau d’avertissement offre une protection limitée. Le portillon arrière doit être équipé d’un interrupteur de verrouillage électrique qui déconnecte physiquement le circuit principal du moteur lorsqu’il est ouvert pour le nettoyage ou la maintenance, garantissant que toute la machine devienne totalement inopérante.
À l’avant du cisaillant, les “protège-doigts” constituent la dernière défense contre les vérins de maintien. Selon les normes de sécurité OSHA et CE, ces protections doivent maintenir un espacement spécifique : si l’ouverture est suffisamment grande pour qu’un doigt puisse passer, elle doit être placée assez loin pour que le doigt ne puisse pas atteindre la zone dangereuse. De nombreuses machines anciennes ou non conformes ont des protections fixées trop haut, ce qui permet au matériau mince de se recourber — incitant les doigts à suivre. Des protège-doigts adéquats présentent un espacement serré et incluent souvent une section transparente qui préserve la visibilité tout en bloquant l’accès.
Dépannage : relier les symptômes aux causes profondes
Diagnostiquer les problèmes d’une cisaille hydraulique n’est pas une question d’improvisation — c’est un processus d’enquête technique. Chaque imperfection, qu’il s’agisse d’une bavure sur le bord, d’une bande découpée incurvée ou d’une valve surchauffée, est la machine qui communique dans son propre langage physique, révélant quel composant commence à défaillir.
Beaucoup d’opérateurs considèrent les défauts comme de simples désagréments — limant une bavure ici, ignorant un bruit étrange là. Un professionnel expérimenté, en revanche, traite ces signes comme des analyses de diagnostic, retraçant chaque symptôme jusqu’à sa source mécanique avant qu’il ne se transforme en panne majeure.
Voici comment interpréter les indices physiques et les traduire en ajustements mécaniques précis et immédiats.
Bavures et bords rugueux (Vérifier le jeu des lames et leur affûtage)
Ne blâmez pas automatiquement une lame émoussée lorsque vous rencontrez des bords rugueux. Bien que l’usure de la lame puisse y contribuer, la forme et nature de la bavure raconte souvent une histoire plus précise. La manière dont le défaut se manifeste peut révéler si le problème réside dans le réglage du jeu ou usure des lames.
Symptôme : Fort roulage et déchirure
Si le bord supérieur de la coupe est nettement enroulé et que le bord inférieur présente une grande bavure irrégulière, votre jeu entre les lames est trop large.
- Physique : Un espacement excessif entre les lames empêche le métal de se fracturer proprement. Au lieu de cisailler, la lame supérieure pousse le matériau dans l’interstice, le pliant jusqu’à ce qu’il se déchire plutôt qu’il ne se casse net.
- Solution : Réduisez immédiatement le jeu entre les lames.
Symptôme : Cisaillement secondaire (le tueur caché de machines)
Si le bord coupé présente deux bandes brillantes distinctes séparées par une ligne sombre et rugueuse, votre jeu entre les lames est trop étroit.
- Physique : Lorsque les lames sont trop proches, le matériau ne se fracture pas en un seul passage. La lame cisaille, le matériau résiste, et la lame finit par couper la même surface deux fois.
- Solution : Augmentez le jeu entre les lames. Ce problème ne doit pas être ignoré — le cisaillement secondaire sollicite beaucoup plus la force hydraulique qu’une coupe normale, provoque des pics de pression dans les vérins, et accélère l’usure des lames. Il est plus nuisible à la machine qu’un jeu excessivement large.
Symptôme : bavures incohérentes (le bâti qui “ bâille ”)
Si la coupe est nette aux deux extrémités mais présente des bavures au milieu, votre cadre ou support de lame peut se déformer.
- Physique : Lorsque la lame entre dans le matériau, la force hydraulique provoque une légère ouverture de la gorge de la machine — ou fait fléchir vers le haut le porte-lame supérieur — élargissant temporairement l’écartement des lames au milieu de la course.
- Solution : Inspectez les nervures de renfort de la gorge pour y déceler des fissures. Si le cadre est intact, ajustez le bombage (compensation par cales) situé derrière la lame pour réduire artificiellement l’écartement au centre.
La règle d’or : Une coupe optimale devrait révéler environ un tiers de cisaillement (brillant, réfléchissant) et deux tiers de rupture (gris terne). Si la partie brillante est supérieure à 50 %, élargissez l’écartement des lames. Si la zone fracturée semble rugueuse et inclinée, réduisez plutôt l’écartement.
Torsion ou fléchissement du matériau (évaluer l’angle de coupe)
L’un des problèmes les plus frustrants lors de la “ coupe en bande ” est de voir une section étroite de métal tomber à l’arrière de la machine en se tordant en spirale, comme une queue de cochon, ou en se cintrant en arc de cercle rappelant une banane.
Réglage clé : Le Contrôle de l’angle de coupe.
Principe sous-jacent : Le cisaillement applique une force à la fois verticale (pour couper) et horizontale (pour séparer le matériau). Augmenter l’angle de coupe — c’est-à-dire incliner la lame supérieure — réduit l’effort de coupe requis. Cependant, cela amplifie également le moment de flexion vertical, exerçant une pression sur la bande comme un frein et introduisant une courbure ou un cambrage dans les pièces étroites.
Action recommandée :
- Pour les cisailles guillotines à angle de coupe variable : Lors de la coupe de bandes dont la largeur est inférieure à 15 fois l’épaisseur du matériau, réduisez l’angle de coupe au réglage pratique le plus faible (environ 0,5°). Bien que cela nécessite une pression hydraulique plus élevée pour effectuer la coupe, cela permet de garder la bande plate.
- Pour les cisailles à bras oscillant : Un angle de coupe fixe provoque intrinsèquement une torsion des bandes étroites en raison de la conception de la machine. Un réglage de l’écartement des lames ne résoudra pas le problème. La meilleure solution est de maximiser la force de serrage afin de maintenir la pièce fermement retenue aussi longtemps que possible pendant la coupe.

Variations de longueur de coupe (Vérifier la précision de la butée arrière et le serrage)
Vous avez réglé la butée arrière sur 500 mm, pourtant la première coupe mesure 500,5 mm et la suivante sort à 499,5 mm. Avant de suspecter le système CNC, examinez les composants mécaniques.
Cause potentielle A : jeu mécanique Passez derrière la machine et vérifiez la barre de butée arrière en la poussant et en la tirant. Si vous remarquez un “ clac ” ou un mouvement, il y a du jeu.
- Solution : Le jeu provient souvent d’un écrou de vis mère usé ou d’une courroie crantée desserrée. Si le remplacement n’est pas immédiatement possible, réglez votre CNC pour utiliser Positionnement unidirectionnel. Cette méthode force la butée à dépasser la cote cible et à toujours l’approcher dans la même direction — généralement en sortant — afin que la vis reste en tension et que le jeu soit éliminé.
Cause potentielle B : déplacement de la tôle (le coupable caché) Si la butée arrière est solide mais que les mesures varient, le problème provient probablement de vos Vérins de serrage.
- La physique : Lorsque les patins de serrage entrent en contact avec la tôle, ils doivent la verrouiller fermement sans délai. S’ils atterrissent de manière inégale ou si les patins de friction sont usés, la force de serrage peut repousser la tôle vers l’arrière — loin de la butée — avant même que la lame ne commence sa coupe.
- La solution : Examinez les patins en caoutchouc ou en polyuréthane à la base des dispositifs de serrage. S’ils sont usés jusqu’au métal, il est temps de les remplacer.
- La vérification : Testez la Soupape de séquence. Le système hydraulique doit fournir la pression de serrage maximale avant que la poutre de coupe ne descende. Si la lame touche la tôle alors que la pression de serrage est encore en cours de montée, le matériau se déplacera.
Surchauffe de l’huile hydraulique (Évaluer l’efficacité de la pompe, les soupapes de décharge et le système de refroidissement)
Si votre réservoir hydraulique est trop chaud pour y poser la main (au-dessus de 60 °C/140 °F), l’huile se dégrade et les joints risquent d’être endommagés. La chaleur excessive est de l’énergie gaspillée — non convertie en travail utile.
La “ charge fantôme ” : dysfonctionnement de la soupape de décharge Si la machine tourne au ralenti mais que le moteur semble toujours forcé et que l’huile hydraulique chauffe rapidement, la soupape de décharge principale pourrait être en cause.
- La logique : Une soupape de décharge réglée trop bas — ou bloquée par une particule dans le pilote — oblige la pompe à envoyer en continu de l’huile haute pression à travers un minuscule bypass directement vers le réservoir. Cette chute de pression constante transforme l’énergie hydraulique directement en chaleur.
- Action : Touchez la conduite de retour de la soupape de décharge. Si elle est inconfortablement chaude alors que la machine est au ralenti, nettoyez la soupape ou réinitialisez son calibrage.
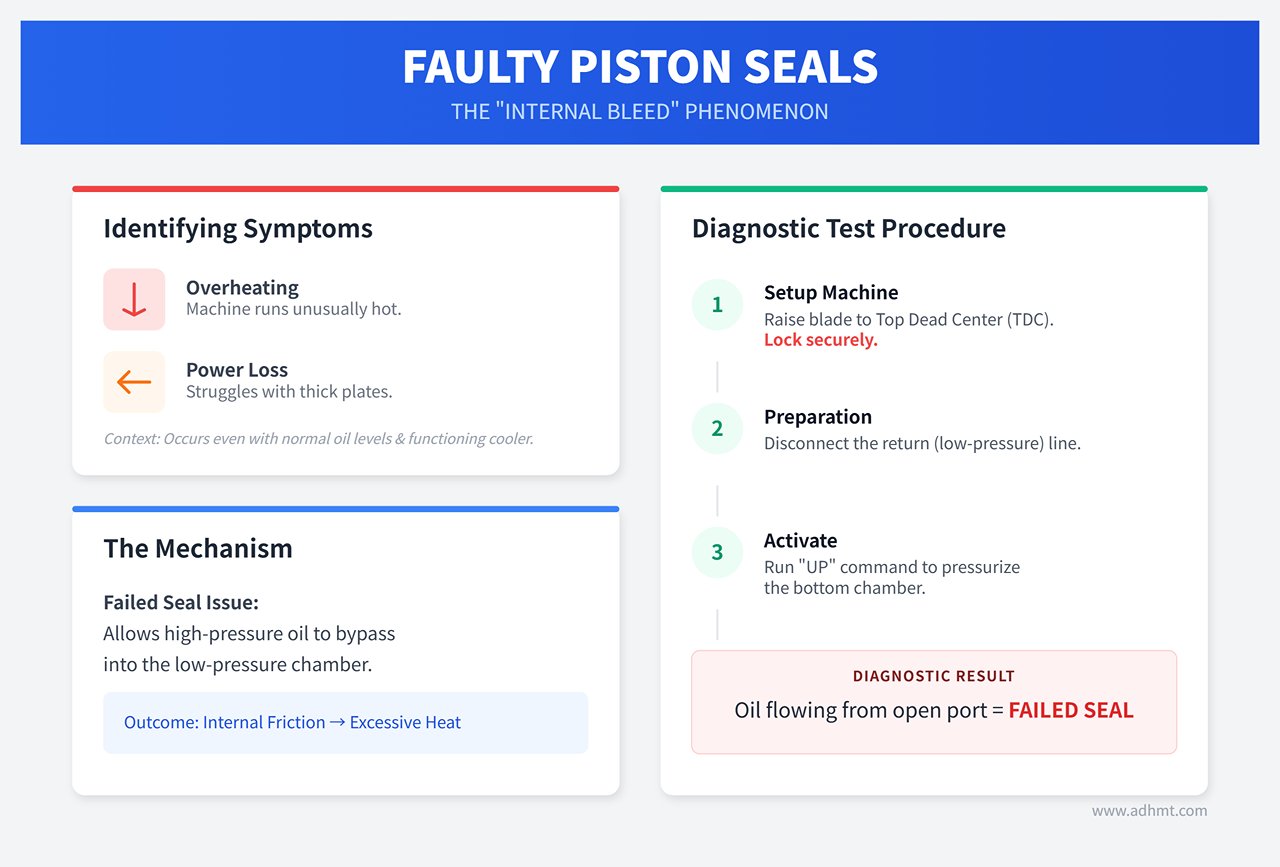
La “ fuite interne ” : joints de piston de vérin défectueux Si le niveau d’huile est normal et que le refroidisseur fonctionne, mais que la machine peine avec des plaques épaisses et chauffe, une fuite interne est probablement responsable.
- La logique : Un joint de piston défaillant dans le vérin principal laisse passer l’huile haute pression vers la chambre basse pression au lieu de pousser la lame. Le frottement qui en résulte génère une chaleur excessive.
- Le test : Levez le porte-lame jusqu'au point mort haut (PMH) et verrouillez-le solidement. Déconnectez la conduite de retour (basse pression) du vérin. Exécutez la commande “ montée ” pour mettre la chambre inférieure sous pression. Si de l'huile s'écoule par l'orifice ouvert, le joint de piston est défaillant.
Le diagnostic final : Un dépannage réussi repose sur vos sens. Évaluez l’écartement de la lame par la brillance du bord de coupe, l’angle d’attaque par la courbure de la chute, la précision du butée arrière par la stabilité de la pince, et la performance hydraulique par la température des soupapes. La machine ne cesse de signaler ce qui ne va pas — il suffit de comprendre le message avant que cela ne devienne une panne.
À la fin de cette revue complète, la compréhension des dépendances complexes entre la rigidité du bâti, les systèmes hydrauliques et la géométrie des lames est essentielle pour atteindre précision et durabilité dans la fabrication métallique. Que vous ayez besoin d'une cisaille à faisceau oscillant robuste pour des plaques standard à grand volume ou d'une cisaille guillotine de haute précision pour un contrôle variable de l'angle de coupe et une finition fine, vous pouvez télécharger la dernière brochures ou contactez-nous pour des conseils d’experts en sélection et des configurations détaillées adaptées à vos besoins de production.