Précision de pliage d’une presse plieuse : pourquoi des calculs de réglage parfaits produisent encore de la ferraille (et comment atteindre une répétabilité de ±0,2°)
Vous mesurez la plaque A36 : elle indique précisément 0,250". Vous saisissez cette épaisseur dans le contrôleur, confirmez le coefficient k et vérifiez la largeur de la matrice en V. Tout est mathématiquement correct. Vous appuyez sur la pédale, le coulisseau atteint le bas, puis vous retirez la pièce pour la mesurer avec votre rapporteur.
Elle est ouverte de deux degrés.
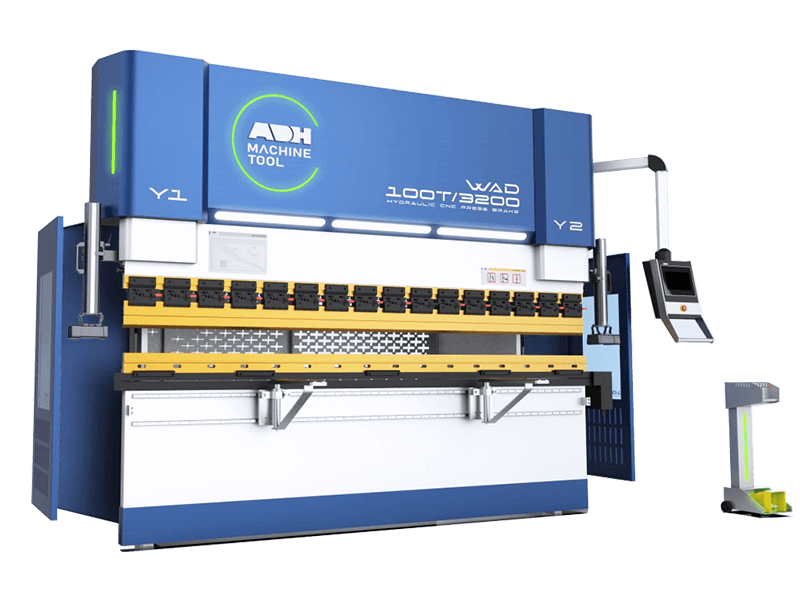
Vous fixez l’écran, refaites vos calculs et gaspillez une autre pièce d’acier. Vous êtes piégé par une idée reçue commune à tous les ateliers : la notion que le pliage du métal est un simple exercice de mathématiques statiques. En réalité, c’est la compensation dynamique qui maintient la constance des angles, et c’est précisément là que l’automatisation intelligente intégrée à la presse plieuse CNC d’ADH Machine Tool prend toute sa valeur — en ajustant en temps réel la flexion pour garantir que chaque pli reste dans la tolérance spécifiée.
Le piège du “ réglage statique ” : pourquoi des calculs impeccables produisent des angles ouverts
Le calculateur du facteur k est-il défectueux, ou le matériau vous induit-il en erreur ?
Commencez par vérifier la direction du grain. Peut‑être surpliez-vous exactement de 1,5 degré pour compenser le retour élastique, comme le manuel l’indique. Pourtant, la pièce échoue toujours à l’inspection. Lorsque la pièce physique contredit la lecture numérique, la réaction naturelle est d’incriminer les variables cachées. Vous supposez que la laminerie a livré un acier de mauvaise qualité ou que l’algorithme du facteur k du contrôleur est inexact.
Aucune de ces suppositions n’est correcte. Les calculs s’exécutent exactement comme ordonné, déterminant le déplacement de la fibre neutre de la tôle avec une précision parfaite. Le problème vient du fait que le calcul s’arrête au métal. Vous tenez compte de la déformation de l’acier tout en supposant que la presse plieuse est totalement rigide. Si les calculs sont précis et le matériau sain, qu’est‑ce qui d’autre pourrait bouger ?
Le mythe rassurant du tonnage constant dans un pliage dynamique
Pensez à un grand pont suspendu. À l’œil nu, un mille de métal et de béton semble parfaitement rigide. Pourtant, si une file de camions lourds s’arrête au milieu, ce pont est conçu pour fléchir, s’affaisser et s’étirer. Votre presse plieuse fonctionne selon le même principe.
Lorsque vous commandez 150 tonnes de force pour enfoncer un poinçon dans un pli étroit — surtout inférieur à six fois l’épaisseur du matériau — vous ne délivrez pas une charge statique et stable. Vous déclenchez une interaction dynamique et intense. Le contrôleur indique bien 150 tonnes, mais où va cette énergie ? Elle est absorbée par le métal, et en même temps elle étire les montants latéraux de la machine et fait fléchir le banc. Le tonnage peut sembler constant à l’écran, mais la géométrie de la machine se modifie instant après instant. Comment quelque chose d’aussi massif peut‑il passer inaperçu ?
Pourquoi les opérateurs se fient davantage aux abaques de force qu’au retour réel de la machine
Nous l’ignorons parce que le tableau de forces donne une illusion de contrôle. Il est plus facile de définir une valeur de tonnage et de blâmer l’acier lorsque l’angle s’ouvre. Je vois des opérateurs doubler leur temps de cycle en descendant le coulisseau par petites passes prudentes, craignant de produire des rebuts. Ils se fient aveuglément au tableau, sans prêter attention à ce que fait réellement le coulisseau sous charge.
Même si les glissières sont parfaitement serrées et que le coulisseau répète sa position à 0,0005 pouce près, l’angle varie quand même. Cette répétabilité de 0,0005 pouce est mesurée lorsque la machine n’est pas chargée. Une fois que le poinçon rencontre la matrice, tout le bâti fléchit. Nous nous accrochons aux calculs statiques, car admettre la déflexion signifie qu’il faut la compenser activement.
Le saboteur invisible : votre machine se plie exactement comme votre métal
Vous savez déjà que la presse plieuse fléchit sous la charge. Mais reconnaître que la machine se déforme n’est que le début ; savoir précisément comment comment le bâti en acier résiste à votre outillage, voilà ce qui distingue un machiniste de réglage d’un simple manutentionnaire de pièces.

Fléchissement du coulisseau et " effet canoë " : si le banc est plat, pourquoi l’angle est‑il toujours plus ouvert au centre ?
Pliez une pièce d’acier de 10 pieds sur un quart de pouce d’épaisseur. Mesurez les extrémités avec votre rapporteur : exactement 90 degrés. Mesurez le centre : 92 degrés. C’est l’effet canoë. Les vérins hydrauliques qui déplacent votre coulisseau sont montés à l’extrême gauche et à l’extrême droite de la machine. Lorsqu’ils poussent contre la résistance de la tôle, le centre du coulisseau — non soutenu par une pression hydraulique directe — se cambre vers le haut. En même temps, le milieu du banc inférieur fléchit vers le bas. L’espace entre le poinçon et la matrice est donc légèrement plus large au centre qu’aux extrémités.
Vous ne pliez pas une ligne droite ; vous pressez le métal dans une courbe qui ressemble à un sourire.
La plupart des opérateurs essaient de corriger cela avec des systèmes de correction CNC, qui utilisent des cales mécaniques sous la matrice pour soulever le centre de la table. Mais la correction ne compense que la moitié inférieure du problème. Elle ignore complètement les rails guides du coulisseau. Si ces guides présentent une usure inégale, le coulisseau ne se contente pas de se cambrer — il s’incline également. Sous une charge déséquilibrée, une conception de guides inadéquate laisse le coulisseau se tordre hors du parallélisme, produisant des différences d’angle gauche-droite allant jusqu’à 0,5 degré sur les longues pliures. Vous pouvez caler la table indéfiniment, mais si le coulisseau se tord hors alignement, l’angle central restera ouvert. La torsion du coulisseau et la flexion centrale sont des réalités physiques que l’on ne peut pas corriger simplement par calage ; seul un test de diagnostic physique peut révéler précisément comment votre châssis agit contre vous.
Cadre en C vs. Cadre en O : Comment la géométrie de votre machine détermine son schéma de déformation
Regardez les panneaux latéraux massifs de votre machine. La plupart des presses plieuses utilisent une conception à châssis en C. Lorsque 150 tonnes de résistance vers le haut rencontrent cette forme de “ C ” ouverte, la gorge s’élargit. Le châssis supérieur ne se déplace pas seulement vers le haut — il se cambre vers l’arrière. Votre poinçon s’éloigne littéralement de l’axe central de la matrice pendant le pliage. Les machines à châssis en O éliminent cet effet d’écartement en enfermant la structure, contenant ainsi les forces de pliage à l’intérieur d’un rectangle d’acier massif. Pour les pièces longues ou les projets nécessitant une précision synchronisée sur plusieurs stations de pliage, envisagez La presse plieuse tandem d’ADH Machine Tool, qui utilise une coordination CNC avancée pour minimiser la déflexion et maintenir une précision de pliage constante d’un bout à l’autre.
Cependant, passer à un cadre en O n’élimine pas les limites physiques. Essayez de plier des décalés serrés espacés de moins de six fois l’épaisseur du matériau. La résistance abrupte et soudaine oblige les valves hydrauliques à travailler plus dur, créant des variations de pression qui entraînent un décalage d’angle de 0,4 degré. Le cadre en O reste rigide, mais le flux hydraulique fluctue. De plus, si votre système CNC comporte des boucles de rétroaction mal calibrées — où les paramètres physiques réels s’écartent des valeurs définies par le contrôleur de seulement 1 à 2 % — vous produirez des rebuts constants aussi bien sur les cadres en C que sur les cadres en O. Le cadre détermine la direction de la déformation, tandis que les systèmes dynamiques de la machine en déterminent l’ampleur. L’écartement du cadre et les hésitations hydrauliques déplacent votre poinçon pendant le pliage, rendant indispensable un test diagnostique de base pour quantifier précisément la déflexion de votre machine sous charge.
Pour des analyses techniques plus approfondies sur la manière dont la rigidité structurelle évolue avec la taille de la machine et la précision du retour hydraulique, la série de grandes presses plieuses d’ADH Machine Tool démontre comment un contrôle CNC avancé et une ingénierie de châssis haut de gamme réduisent ces déviations de pliage décalé. Explorez plus de détails dans Grande presse plieuse pour une approche pratique de ces principes dans un contexte industriel.
Dérive du système de butée arrière : le risque de mesurer à partir d’une référence instable

Vous programmez un repli de 2,000 pouces. Les doigts de la butée arrière se mettent en position. Vous glissez la tôle en place, appuyez sur la pédale et mesurez le repli fini. Il affiche 1,980 pouce. Vous supposez immédiatement que les moteurs de la butée arrière sautent des pas ou que les courroies glissent.
Les moteurs fonctionnent correctement ; c’est votre point de référence qui vous induit en erreur.
La butée arrière aligne la tôle par rapport au centre mort du poinçon. Mais, comme établi plus tôt, lorsqu’un cadre en C s’ouvre, le poinçon recule. Même avec un cadre totalement rigide, les outils hauts ou segmentés se déforment entre 0,1 et 0,3 millimètre sous la charge maximum. La butée arrière maintient la tôle immobile, mais le poinçon — la référence sur laquelle elle se base — se déplace durant le cycle. Cette flexion du point de référence double les erreurs d’angle et de longueur de repli au fil des pliages successifs. Essentiellement, vous basez une tolérance fixe sur des outils qui bougent physiquement. Puisque la déflexion du poinçon et la flexion des outils rendent vos points de référence instables, vous devez effectuer un test de diagnostic physique pour cartographier le mouvement réel de la machine avant de modifier quoi que ce soit sur le contrôleur.
Le test diagnostique en trois points à effectuer avant d’ajuster la CNC
Comme le cadre, la table et le poinçon se déforment dès que la pression est appliquée, les calculs statiques du contrôleur sont effectivement aveugles. La CNC calcule la profondeur sur une machine non chargée. Si vous commencez à modifier les décalages Y1 et Y2 pour corriger un angle sans identifier ce qui bouge réellement sous pression, vous ne faites que deviner. Vous devez obliger la machine à révéler sa véritable référence mécanique. Cela signifie s’éloigner du clavier, utiliser une pièce de rebut et mesurer la distorsion physique.
Gauche, Centre, Droite : un processus de 10 minutes pour révéler la véritable référence mécanique
Utilisez une bande de 8 pieds en acier doux de calibre 11 — suffisamment longue pour couvrir au moins quatre-vingts pour cent de la table. Avant de commencer la course, vérifiez votre point muet. Si votre presse passe de l’approche rapide à la vitesse de pliage 10 millimètres au-dessus de la tôle, vous perdez du temps de cycle. Trop bas, et le poinçon frappe le matériau alors qu’il descend encore rapidement, provoquant un choc qui modifie de façon permanente l’angle de pliage et masque l’effet dynamique réel. Réglez le point muet exactement à 3 millimètres au-dessus de la surface du matériau pour un contact fluide et contrôlé, afin de capturer des données de déflexion pures.
Formez le pli, retirez la pièce et mesurez à trois endroits précis : deux pouces du bord gauche, au centre et deux pouces du bord droit.
Inscrivez ces trois angles directement sur l’acier avec un marqueur permanent. Vous pourriez trouver : 90,2° à gauche, 91,3° au centre et 89,8° à droite. Ce n’est pas une pièce défectueuse — c’est la signature unique de la machine à cette charge particulière. Le centre s’ouvre car il n’y a pas de soutien hydraulique direct, tandis que la variation latérale indique une asymétrie dans votre outillage ou l’alignement du coulisseau. Vous disposez maintenant d’un enregistrement clair du comportement de votre presse plieuse une fois que les lois physiques entrent en jeu.
Caler la matrice versus modifier les paramètres de l’axe Y : identifier la véritable source de variance
Considérez la différence de 0,4 degré entre le côté gauche et le côté droit de la pièce testée. La réaction courante consiste à aller directement sur le contrôleur et à modifier Y1 ou Y2 pour incliner le coulisseau et uniformiser les angles. Cette approche est une erreur grave.
Même un outillage rectifié avec précision peut produire de légères variations d’angle s’il est monté sur un rail de table recouvert de calamine ou si les porte-matrices diffèrent légèrement en hauteur. Un minuscule grain sous la matrice du côté droit peut élever cette extrémité de quelques millièmes de pouce, provoquant l’ouverture de l’angle de pliage. Si vous ajustez l’axe Y dans le contrôleur pour corriger cela, vous modifiez de façon permanente la géométrie de la machine pour compenser une obstruction physique temporaire.
Il faut d’abord éliminer les variables physiques. Démontez le montage, nettoyez les rails, poncez les bases de matrice si nécessaire et réinstallez l’outillage. Effectuez un nouveau pli de test. Si la différence gauche‑droite disparaît, le problème relevait de l’entretien, pas de l’alignement de la machine. Si l’écart reste inchangé, cela confirme que le coulisseau descend hors du parallélisme sous la charge. Ce n’est qu’à ce moment-là que vous êtes autorisé à ajuster les paramètres de l’axe Y.
Utiliser les pliages de test comme données de diagnostic plutôt que comme simples contrôles de conformité
La plupart des opérateurs interprètent un pliage de test comme un résultat binaire : soit une pièce utilisable, soit un rebut. Cet état d’esprit écarte les données les plus précieuses disponibles dans l’atelier.
Les presses plieuses modernes sont souvent équipées de capteurs optiques capables de mesurer l’angle de pliage en cours de frappe et d’ajuster automatiquement la profondeur du poinçon. Les opérateurs qui utilisent ces systèmes effectuent rarement des tests manuels en trois points, partant du principe que les capteurs rendent obsolètes les références statiques. Pourtant, se fier uniquement aux capteurs actifs sans confirmer une base mécanique revient à conduire un véhicule avec un essieu tordu et laisser l’assistance de maintien de voie corriger sans cesse la direction. La machine peut forcer la pièce à respecter les tolérances, mais les vannes hydrauliques s’affoleront et travailleront à l’excès, atteignant leurs limites de compensation et provoquant des mouvements imprévisibles en cours de cycle.
Un pli d’essai agit comme un contrôle de l’état structurel de la machine. Même si les coulisseaux sont parfaitement serrés et que la course du vérin à vide se répète à 0,0005 pouce près, une variation constante de 0,5 degré sous charge ne signifie pas que la presse plieuse soit défectueuse : elle reflète simplement les effets de charge que les calculs statiques du contrôleur ne peuvent prévoir. Relever les mesures à gauche, au centre et à droite pour différents matériaux permet d’obtenir une carte claire de la courbe de flèche de la machine. La variance de 1,3 degré observée au centre sur votre pièce d’essai n’est pas un rapport d’échec ; elle fournit les données précises dont votre système de bombage a besoin. Saisir correctement ces trois valeurs est la seule manière d’éliminer le caractère aléatoire de la compensation dynamique.
Repenser la précision : atteindre ±0,2° grâce à la compensation dynamique
La CNC s’appuie sur cette différence précise pour déterminer la pression hydraulique nécessaire aux vérins de bombage. Toutefois, avant d’entrer cette variance dans l’écran de compensation du contrôleur, il faut accepter un fait important concernant votre équipement. Les presses plieuses modernes peuvent reproduire les positions du vérin à vide à 0,0005 pouce près. La machine n’a pas perdu le point bas de course ; c’est le banc qui fléchit sous la charge, tel un pont suspendu. Fournir ces données à la CNC n’est utile que si l’on applique la correction dynamique appropriée au pli spécifique à réaliser. Quelle méthode de compensation correspond le mieux à la physique de votre configuration ?
Calage manuel vs bombage hydraulique CNC : choisir la méthode adaptée à la longueur du banc
Former un support de 12 pouces sur un banc de 10 pieds rend le bombage hydraulique largement inefficace. Les vérins de bombage couvrent toute la longueur de la poutre inférieure, et ajouter de la pression hydraulique pour une pièce courte et centrée fait simplement se cintrer le banc autour des outils, créant un effet de bascule qui désaligne les extrémités du poinçon. Pour les pièces courtes, le bombage est excessif. Lorsqu’une variation d’angle apparaît sur un pli étroit, commencez par vérifier les outils. Des poinçons usés peuvent provoquer des différences d’angle impossibles à corriger par bombage. Si la pointe du poinçon s’est aplatie de seulement 0,002 pouce au centre après des années d’utilisation, aucun bombage hydraulique ne permettra d’obtenir un pli parfaitement droit.
Passer à un pli de 8 pieds dans une tôle de faible épaisseur modifie complètement la physique. L’effet de pont suspendu devient important, et le calage manuel perd toute efficacité. Glisser du papier ou des bandes de laiton sous la base de la matrice procure une correction statique à un problème dynamique. Cela peut aligner l’angle pour une tôle donnée à une pression précise, mais dès que l’épaisseur varie de 10 %, soit dans la tolérance normale des laminoirs, les cales deviennent fausses. Le bombage hydraulique CNC répond à cela en poussant dynamiquement contre la charge, suivant en continu la courbe de flèche à mesure que la force de pliage change. Si le bombage compense la flexion du banc sur de longues portées, qui compense les contraintes internes imprévisibles du matériau ?
Capteurs laser d’angle : éliminent‑ils le retour élastique ou se contentent‑ils de le mesurer pendant la frappe ?
Atteindre la répétabilité recherchée de ±0,2° exige le fonctionnement simultané des deux systèmes, chacun traitant un problème distinct : le bombage corrige la flèche physique du banc, tandis que le laser détecte le retour élastique du matériau. Beaucoup de fabricants pensent que les capteurs laser d’angle sont un raccourci vers des pièces parfaites. Ils voient le faisceau bleu balayer la matrice en V et supposent que la machine élimine le retour élastique. Ce n’est pas le cas. Un capteur laser ne peut modifier les propriétés métallurgiques de l’acier. Il enregistre simplement l’angle sous charge, ordonne au vérin de se relever légèrement pour mesurer le retour élastique propre au matériau, puis redescend pour sur‑plier exactement de la valeur mesurée. Il s’agit d’un outil de mesure, et non d’une solution métallurgique.
Toute cette opération dépend d’une course fluide et régulière. Si le point de transition — le passage de la descente rapide à la vitesse de pliage lente — est réglé trop bas, le poinçon frappe la tôle alors qu’il se déplace encore à grande vitesse. Cet impact brutal provoque une onde de choc dans l’assemblage de la matrice, entraînant de légers déplacements de la feuille et des vibrations dans les supports du capteur. Le laser tente alors de lire une cible en mouvement au milieu des vibrations. Les données obtenues deviennent alors peu fiables, poussant le contrôleur à calculer un sur‑pli complètement erroné. Comment la machine réagit‑elle lorsqu’elle reçoit des données corrompues de ses propres capteurs ?

Le piège de la sur‑correction : quand la rétroaction en boucle fermée aggrave les pièces (et comment la neutraliser)
Lorsque la rétroaction en boucle fermée rencontre des données incohérentes, elle réagit de manière excessive. La CNC ordonne aux vannes hydrauliques d’osciller, tentant des micro‑ajustements pendant la frappe pour suivre un angle en constante évolution. Ce cycle de sur‑correction transforme une déviation de ±0,2° en un écart de ±1,0°, car la machine finit par combattre ses propres réponses.
L’instabilité s’aggrave lors des plis rapprochés en séquence. Lorsque l’on forme des profils avec des décalages espacés de moins de six fois l’épaisseur du matériau, les outils peuvent entrer en collision ou frotter contre le pli précédent. Le capteur laser interprète cette interférence mécanique comme un angle résistant et ordonne au vérin d’appuyer plus profondément. L’hydraulique surcompense, endommage la pièce, et l’opérateur en tient la machine pour responsable. Atteindre une répétabilité de ±0,2° exige de savoir quand désactiver l’automatisation. Des outils usés, un point de transition mal réglé entraînant un impact, ou des séquences de pliage provoquant un coincement mécanique ne feront qu’amplifier les erreurs par la boucle fermée. Le système doit être désactivé, la séquence physique corrigée et le vérin ré‑étalonné. Si la compensation dynamique ne peut corriger une séquence défectueuse, que se passe‑t‑il lorsque le processus atteint la limite de tonnage absolue de la machine ?
Les limites physiques incompressibles que même les fonctions CNC avancées ne peuvent surmonter
Prenez un instant loin de l’écran du contrôleur. Imaginez vouloir régler un moteur haute performance tout en ignorant un bloc‑moteur fissuré. Vous pouvez ajuster indéfiniment le mélange de carburant, la défaillance structurelle finira par l’emporter. Le même principe s’applique à une presse plieuse. Que se passe‑t‑il lorsque le processus de pliage atteint la capacité de tonnage maximale de la machine ?
Le logiciel peut être trompeur. Il génère volontiers une valeur de compensation pour un pli que le matériel ne peut pas physiquement supporter. Lorsqu’on force un pli à décalage serré — où l’espacement des rebords est inférieur à six fois l’épaisseur du matériau — la géométrie elle‑même crée un coincement mécanique. Les vérins hydrauliques sont surchargés et le vérin perd son alignement parallèle. Aucun recalcul statique ne peut résoudre une interférence physique.
Seuil d’usure des outils : quelle usure du rayon le logiciel peut‑il réellement masquer ?

Le contrôleur suppose que les outils sont en parfait état. Chaque calcul hydraulique repose sur le rayon exact de la pointe du poinçon enregistré dans la bibliothèque d’outils. Or, quand le métal frotte contre le métal, il laisse inévitablement des marques.
Après des milliers de cycles, la pointe tranchante du poinçon s’aplatit et les épaules de la matrice en V perdent leur rayon lisse. Cette usure modifie la géométrie des outils au‑delà de ce que le logiciel de compensation du retour élastique peut dissimuler. La forme altérée redistribue de manière imprévisible la charge le long de la ligne de pliage.
Et si les compensations logicielles aggravaient en réalité le problème ?
Ils le font. Lorsque vous entrez une correction dans la CNC pour corriger un angle causé par un poinçon émoussé, le logiciel recalcule la profondeur de frappe en utilisant le rayon supposé d’origine. Il enfonce cette pointe aplatie plus profondément dans le vé de matrice, ce qui provoque un léger matage du matériau plutôt qu’un pliage en l’air. L’écoulement du métal devient irrégulier. L’angle se corrige au centre, mais les extrémités s’évasent. Le logiciel cesse de compenser la déflexion de la machine et amplifie à la place l’usure physique de l’outillage.
Orientation du grain vs. variation du laminoir : pourquoi des certificats de matériaux identiques produisent des retours élastiques différents d’un lot à l’autre
Vient ensuite le métal lui-même. Vous chargez une nouvelle palette d’acier, vérifiez la certification du matériau et constatez qu’elle correspond exactement au lot d’hier. Les calculs suggèrent un retour élastique identique.
Les calculs sont erronés.
Les variations d’épaisseur du matériau, même à l’intérieur des tolérances standard de laminage, peuvent provoquer d’importantes déviations d’angle lors du pliage à l’air. Si votre plaque nominale de 0,250 pouce mesure en réalité 0,242 pouce, le poinçon doit descendre plus profondément dans la matrice pour atteindre le même angle. Aucune compensation automatique n’élimine complètement ces variations entre lots, car le contrôleur ne peut pas détecter les contraintes internes de la plaque. Les lecteurs intéressés par l’influence de la conception de l’équipement et de la précision du contrôle sur ces tolérances peuvent trouver une analyse détaillée d’ADH Machine Tool dans Quelle est la précision d’une presse plieuse, qui explique comment une analyse robuste du châssis et une fabrication rigoureuse contribuent à maintenir une précision de pliage constante.
L’orientation du grain accentue cette variation. Les laminoirs étirent l’acier pendant le traitement, alignant sa structure moléculaire en bandes visibles. Plier parallèlement à ce grain revient à plier du carton le long d’une rainure, tandis que le plier à travers ce grain oblige la machine à s’opposer à la résistance interne de l’acier. Le même certificat de matériau peut produire des résultats de retour élastique très différents selon l’orientation du flan sur le laser. Les formules standard échouent dans ces conditions ; chaque nouvelle palette nécessite l’établissement de sa propre base de référence du matériau.
Savoir quand restaurer l’outillage physique plutôt que d’ajouter une compensation logicielle supplémentaire
Il existe une distinction claire entre la compensation dynamique et la négligence pure et simple. Comprendre précisément où se situe cette limite distingue un opérateur expérimenté d’un véritable fabricant.
Lorsque vous empilez plusieurs couches de compensations logicielles uniquement pour obtenir un pli à 90 degrés sur un matériau standard, vous avez dépassé cette limite. La machine ne compense plus la déflexion naturelle du banc — elle compense un défaut mécanique. Obtenir une précision réelle nécessite une inspection et un ajustement manuels afin d’aligner ces systèmes de compensation dynamique sur l’état physique réel du banc.
Arrêtez le coulisseau et retirez le poinçon.
Passez votre ongle sur les épaules du vé de matrice. Si elles sont fortement usées, aucune correction laser en boucle fermée ni aucun contrôle hydraulique de bombage ne rétablira votre angle. On ne peut pas compenser un outillage endommagé. Vous devez effacer la mémoire du contrôleur, remplacer les composants usés et rétablir la base physique. Ce n’est qu’alors que les calculs seront précis.
De la frustration à la fluidité : concevoir la précision reproductible comme un système
Nous comprenons qu’un outillage impeccable et un banc correctement réglé constituent la base de la précision. L’étape suivante consiste à préserver cette base contre les variables introduites par les changements de matériau et de réglage.
Vérification du matériau entrant : deux contrôles rapides qui évitent les surprises en cours de production
La première précaution consiste à vérifier le point de muet — le millimètre précis où le coulisseau passe de la descente rapide à l’alimentation contrôlée pour le pliage. Beaucoup d’opérateurs laissent cette valeur au réglage d’usine, pourtant elle gouverne la stabilité mécanique du cycle. Si cette transition se produit trop bas, initiant le contact alors que la descente rapide est encore active, la décélération brutale envoie des micro-vibrations dans l’outillage qui ruinent l’uniformité de l’angle à l’intérieur de la matrice. Ce transfert doit être réglé exactement 2 à 4 millimètres au-dessus de la surface réelle de la tôle.
Pour les ateliers souhaitant éliminer les incohérences liées aux vibrations, des conseils qualifiés sur la rigidité du cadre et le contrôle du vérin peuvent faire une différence mesurable. ADH Machine Tool applique l’analyse par éléments finis dans la vérification de ses conceptions afin d’assurer la stabilité sous charge, en faisant un point de référence pratique pour atteindre une répétabilité fiable des presses plieuses. Pour discuter de la manière dont ces principes de conception peuvent s’appliquer à votre propre configuration, contacter ADH Machine Tool.
Comment identifier où se situe réellement cette surface ?
Mesurez le flan réel plutôt que de vous fier à l’épaisseur nominale indiquée sur l’étiquette de la palette. Utilisez un pied à coulisse. Si le contrôleur base la force et la profondeur sur une plaque de 0,250 pouce mais que le laminoir a livré de l’acier de 0,242 pouce, le point de muet et les valeurs de bombage sont erronés dès le départ. Saisissez l’épaisseur précise de la tôle que vous allez former. Mais que faire si le matériau réagit sous charge autrement que ce que son épaisseur mesurée laisse supposer ?
Documenter les compensations par nuance de matériau — construire votre fiche de réglage évolutive
Les bibliothèques standard des contrôleurs traitent les nuances de matériau comme des valeurs mathématiques fixes, négligeant l’influence de la vitesse et de la friction sur le comportement réel.
Considérez l’acier à haute résistance faiblement allié (HSLA). Lorsqu’il est formé à des vitesses de production élevées, la friction le long de la ligne de pliage génère une chaleur localisée intense. Cette montée thermique peut temporairement augmenter la résistance à la traction du matériau de jusqu’à 15 % au rayon de pliage. Le métal se durcit pendant le pliage, produisant un retour élastique fort et irrégulier qui disparaît si la même pièce est pliée à moitié de la vitesse. Aucune table de matériaux standard ne prend en compte ce durcissement thermique dépendant de la vitesse.
Vous devez créer une fiche de réglage dynamique — un enregistrement détaillé destiné à l’atelier qui suit précisément les compensations spécifiques à votre machine et à vos lots de matériaux. Lorsque vous ajustez le cintrage contrôlé par CNC pour éliminer un effet de « canoë » sur une pièce de 10 pieds en acier de nuance 50, notez la valeur exacte de ce cintrage. Lorsque vous déterminez la compensation exacte du retour élastique pour un acier HSLA à la vitesse maximale du vérin, enregistrez-la. Ce processus établit une correspondance entre la réponse réelle de la machine en charge et la résistance physique réelle du matériau. Une fois cette cartographie terminée, que fait réellement l’opérateur ?
Pour les fabricants cherchant à traduire ces cartes de décalage en spécifications machine, ADH Machine Tool fournit des données détaillées sur la rigidité du châssis, le contrôle de la bombure et l’analyse de charge. Vous pouvez explorer ces détails d’ingénierie dans le brochure téléchargeable gratuit afin d’aligner votre documentation de configuration avec des paramètres de presse plieuse CNC éprouvés.
Le changement d’état d’esprit de l’opérateur : mesurer moins manuellement et se fier davantage à la boucle de rétroaction calibrée
Les fabricants sont instinctivement sceptiques. Nous avons jeté suffisamment de métal pour savoir que faire confiance à une machine non vérifiée conduit rapidement à des reprises. Cependant, après avoir confirmé le matériau entrant, cartographié le cintrage et fourni au contrôleur des données physiques précises, l’étape suivante consiste à prendre du recul et à laisser la machine fonctionner comme prévu.
Les presses plieuses modernes équipées de capteurs de retour d’angle en temps réel transmettent les données de pliage pendant le cycle. Le système CNC peut ajuster en continu la profondeur de course et la pression pour atteindre une répétabilité de ±0,2° sans intervention de l’opérateur. Pourtant, dans de nombreux ateliers, les opérateurs arrêtent le vérin à mi-course, utilisent un rapporteur ou un comparateur, et vérifient manuellement l’angle.
Cette hésitation dégrade directement la précision. L’interruption du cycle de pliage perturbe le flux de force continue, modifie les conditions thermiques le long du pli et introduit des erreurs de manipulation manuelle dans un processus mécanique calibré. De plus, s’arrêter pour saisir de nouvelles valeurs sur le panneau de commande revient à une mentalité de réglage statique. On ne peut pas calculer une solution à une machine qui se déforme sous charge ; seule la compensation dynamique — et non le recalcul statique — maintient la répétabilité sur une presse plieuse qui fléchit pendant le fonctionnement.
Le changement d’état d’esprit requis déplace la réflexion critique au début du processus. Votre expertise se concentre sur l’établissement de la base physique, la confirmation des propriétés du matériau et la programmation de la fiche de réglage dynamique. Une fois la pédale enfoncée, vous cessez de contester le contrôleur et laissez la boucle de rétroaction fermée fonctionner. La répétabilité de ±0,2° provient du système physique sensible à la déflexion que vous avez construit — pas simplement des calculs du contrôleur.
 Français
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文