
J’ai vu un jour un technicien de maintenance inexpérimenté passer six heures à mettre de niveau une presse plieuse de 150 tonnes à l’aide d’un niveau de précision maître et d’une pile de cales. Il a réussi à rendre cette table si plane qu’on aurait pu l’utiliser pour calibrer une plaque de surface. Il était très satisfait des lectures à zéro sur son comparateur—du moins jusqu’à ce qu’il actionne le coulisseau et que la première pièce sorte avec une torsion de trois degrés.
Son erreur fut de traiter la presse plieuse comme s’il s’agissait d’un meuble. Une presse plieuse n’est pas une table ; c’est un système hydraulique à haute pression conçu pour déformer intentionnellement le métal en appliquant des forces qui déchireraient une machine ordinaire. Si vous ne mesurez pas la machine lorsqu’elle est soumise à cette contrainte, vous ne mesurez pas vraiment la machine du tout.
Article connexe : Étalonnage de la presse plieuse
Article connexe : Comment aligner une butée arrière de presse plieuse
L’illusion du niveau : pourquoi les mesures statiques ne reflètent pas la précision du pliage
Ce que révèle une règle de précision—et ce qu’elle ne révèle pas
Prenez une règle de précision et placez-la sur le banc inférieur. Si vous ne pouvez pas allumer une cigarette et voir sa lueur à travers le jeu, la plupart des opérateurs supposent que la machine est “ vraie ”. Ce contrôle ne vérifie qu’une chose : le banc est plat lorsqu’il ne supporte que son propre poids. Il reflète la précision de l’usinage du support, mais ne fournit aucune information sur la synchronisation des vérins ou l’intégrité des montants latéraux. Pour les scénarios de pliage exigeant une précision vérifiée en temps réel sous charge, Presse plieuse CNC ADH Machine Tool combine un contrôle hydraulique synchronisé et une technologie de compensation intelligente pour maintenir un alignement réel tout au long du cycle de formage.
Lorsque la machine est à l’arrêt, le système hydraulique est en dérivation ou en maintien de pression. Les vérins ne poussent pas contre la résistance d’une tôle de calibre 10 — ils sont simplement au repos. Vous pouvez avoir un joint de vérin qui fuit en interne ou une vanne proportionnelle légèrement lente, mais un contrôle statique à la règle ne le révélera jamais. La règle indique où se trouvent les composants, mais ne dit rien de la façon dont ils se déplacent.
Le problème fondamental est qu’une presse plieuse est un système dynamique de jeux en mouvement. Vous avez des glissières — les rails de guidage du coulisseau — qui nécessitent un jeu précis pour permettre la dilatation thermique. Au repos, la gravité peut tirer le coulisseau vers le bas de façon uniforme, le faisant paraître de niveau. Mais une fois la résistance appliquée, le coulisseau suivra le chemin de la moindre résistance dans les tolérances des glissières.
Si les lardons sont plus usés d'un côté, le coulisseau va “ se mettre en travers ” lorsqu'il entrera en contact avec la pièce. Un comparateur sur une machine froide ne montrera pas cette inclinaison car il n'y a aucune force ascendante poussant le coulisseau vers le haut de son jeu de fonctionnement. Donc, si le bâti est d'équerre mais que le mouvement est lâche, pourquoi s'attendre à ce que la pièce finie soit droite ?
Pour les opérateurs de presses plieuses souhaitant réduire ces erreurs d’alignement sous charge, les solutions de pliage à commande CNC d’ADH Machine Tool apportent une précision mesurable grâce à un perfectionnement continu de la R&D. Pour évaluer quelle configuration peut résoudre vos problèmes de tolérance ou de maintenance, contactez-nous pour une consultation technique.
Pourquoi une différence de 0,001″ au repos passe à 0,010″ sous 100 tonnes
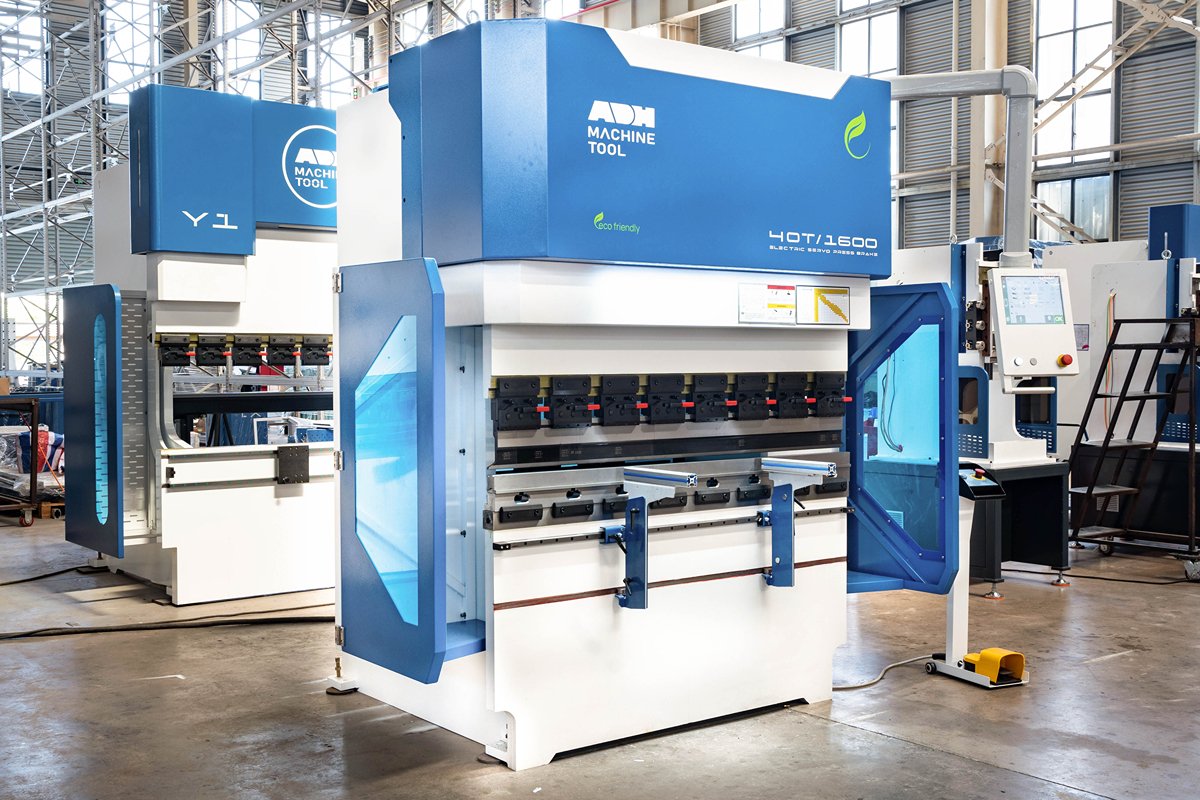
Considérez les montants latéraux de la presse plieuse comme un gigantesque serre-joint en C. Lorsque vous serrez un serre-joint sur une pièce de bois, son cadre ne reste pas rigide — il “ bâille ” quand la vis applique la pression. Dans une presse plieuse, cet effet est appelé déflexion. Chaque machine est conçue pour fléchir ; la clé pour maintenir le parallélisme consiste à s’assurer que les deux montants s’écartent exactement au même rythme. Pour les opérations nécessitant une synchronisation précise sous lourdes charges, la presse plieuse tandem ADH Machine Tool fournit une solution automatisée qui maintient le parallélisme stable grâce à un contrôle CNC intelligent et une gestion coordonnée de la pression.
Une variance statique de 0,001″ entre les côtés gauche et droit du coulisseau est souvent écartée comme étant “ dans les tolérances ”. Mais ce 0,001″ représente la machine dans son état le plus détendu. Lorsque vous appliquez 100 tonnes de force sur une plaque, les contraintes dans le fluide hydraulique et dans les bâtis en acier augmentent de manière exponentielle. Si un vérin a un flexible légèrement plus long ou une vanne qui s'ouvre 10 millisecondes plus tard que l'autre, cette différence de 0,001″ ne reste pas 0,001″—elle s'amplifie.
Sous charge, l'huile hydraulique se comprime légèrement et les flexibles se dilatent. Si le système n'est pas parfaitement équilibré, un côté du coulisseau sera inévitablement en retard sur l'autre au moment du pic de tonnage. Il ne s'agit pas d'une défaillance mécanique, mais de simple physique. La machine fonctionne comme un système dynamique de fluide haute pression et d'acier en flexion. Si vous n'avez pas pris en compte la façon dont le bâti “ baille ” sous le tonnage spécifique du travail, votre lecture de niveau statique n'est qu'un instantané attrayant mais trompeur.
Les presses plieuses CNC modernes tentent de résoudre ce problème en utilisant des codeurs linéaires qui surveillent la position du coulisseau en temps réel. Ces codeurs sont très précis mais mesurent l'emplacement du coulisseau par rapport au bâti—ils ne tiennent pas compte de la déflexion du bâti. Si la table fléchit vers le bas au centre alors que l'ordinateur indique que le coulisseau est “ de niveau ”, le résultat est toujours une pièce en forme de coque.
Que se passe-t-il alors une fois que la machine chauffe et que les variables changent à nouveau ?
L’illusion de la “ pièce parfaite ” sur une machine froide
Chaque opérateur expérimenté reconnaît le “ blues du quart du matin ”. Vous arrivez, mettez la machine sous tension et produisez une pièce d’essai. Elle semble parfaite. Vous verrouillez les réglages et commencez la production. À 10 h 30, les pièces commencent à s’ouvrir et les angles dérivent. Vous n’avez rien ajusté, pourtant la machine elle-même a changé.
L'huile hydraulique est la ligne de vie de la presse plieuse, et sa viscosité varie fortement avec la température. L'huile froide est épaisse et se déplace plus lentement à travers les vannes ; l'huile chaude s'amincit et s'écoule avec moins de résistance. Une machine qui semble “ parallèle ” à 70 degrés Fahrenheit se comporte différemment à 120 degrés. À mesure que l'huile chauffe, les fuites internes des vannes augmentent et les temps de réponse des vérins se modifient.
Si vous avez calibré le parallélisme à partir de la première pièce froide, vous avez calibré sur un état transitoire. Vous avez mesuré la “ rigidité ” de la machine avant que la chaleur n’adoucisse la réponse hydraulique. C’est pourquoi un alignement statique “ parfait ” n’est qu’un indicateur de vanité — il capture une condition momentanée qui ne persistera pas pendant un cycle de production de quatre heures.
Le vrai parallélisme n’est pas une valeur fixe déterminée par un niveau, mais un équilibre dynamique maintenu grâce à la compréhension de la manière dont la chaleur, la charge et l’usure interagissent. Pour obtenir des pièces droites, il faut aller au-delà de la machine au repos et observer son comportement sous pression.
Les forces cachées qui détruisent le parallélisme pendant le coup de presse
Pour compenser correctement la déflexion dynamique et la dérive thermique sur un quart de huit heures, il faut d’abord identifier les forces invisibles qui déforment la machine en cours de course. Vous ne pouvez pas corriger ce que vous ne pouvez pas détecter. Considérez l’aération du fluide hydraulique : si le système accumule ne serait-ce que 6% d’air, la compressibilité de l’huile augmente considérablement. Avant même que le poinçon ne touche une tôle d’acier de 10 jauges, les fluctuations de pression pendant la phase d’approche rapide désynchronisent déjà le coulisseau. Vous devez affronter non seulement la résistance du métal, mais aussi l’imprévisibilité spongieuse de l’huile.

Dérive hydraulique contre déflexion mécanique : déterminer la cause première
Les opérateurs confondent souvent la déflexion mécanique avec la dérive hydraulique car toutes deux créent une pièce en forme de coque. La déflexion se réfère à l’allongement physique du châssis en acier — les montants latéraux s’allongeant sous la charge — tandis que la dérive hydraulique implique une perte d’équilibre de pression entre les vérins.
La façon la plus simple de distinguer les deux est d’observer la machine lorsqu’elle est complètement à l’arrêt. Portez une grande attention pendant la phase de décharge. Si le coulisseau vibre, hésite ou revient de manière inégale une fois le pli terminée et la pression relâchée, le problème est un déséquilibre du circuit hydraulique. Le système de commande échoue à maintenir une pression de retour égale à travers les valves proportionnelles. Comme la structure s’est déjà détendue, la déflexion mécanique n’est plus un facteur. Si une inclinaison apparaît lors de la rétraction des vérins, les valves ou les joints relâchent la pression de manière inégale, et le calage mécanique ne corrigera pas l’angle du pli.
Comment le positionnement des vérins introduit un biais d’inclinaison inhérent
Les presses plieuses fonctionnent avec deux grands vérins hydrauliques, Y1 et Y2, placés aux extrémités du coulisseau. Ce positionnement crée un désavantage mécanique inhérent. Lorsqu’on plie une pièce au centre du banc, la force appliquée doit se propager vers l’intérieur depuis ces vérins extérieurs.
Le coulisseau agit comme un pont suspendu lourd qui enjambe une ouverture. Même lorsque les encodeurs Y1 et Y2 restent parfaitement synchronisés hydrauliquement, le centre du pont tend à se cambrer vers le haut, s’écartant de la matrice sous la charge. Les systèmes de compensation CNC tentent de relever le banc pour contrer cette flexion, mais ils dépendent de modèles théoriques basés sur les propriétés et l’épaisseur du matériau plutôt que sur un retour direct. Comme les vérins sont fixés aux bords extérieurs du cadre, ils résistent continuellement à un biais d’inclinaison, ce qui fait que le centre de l’outil accuse un retard par rapport aux bords de quelques millièmes de pouce — suffisant pour compromettre des tolérances serrées.
Charge excentrée : la menace cachée pour la synchronisation des vérins
La mise en place d’un outillage progressif exige souvent le pliage de lourds supports sur la partie gauche du banc. Dans cette situation, Y1 peut supporter environ 80% de la charge tandis que Y2 contribue peu. La charge excentrée oblige la machine à maintenir le parallélisme en restreignant volontairement le flux hydraulique vers le vérin non chargé, imposant une immense contrainte sur les valves proportionnelles quand elles s’efforcent de garder le coulisseau bien à niveau.
Cependant, les problèmes de synchronisation ne sont pas toujours causés par des configurations volontairement excentrées. Parfois, la cause se trouve dans le matériau lui-même. Une tôle d’acier laminé à chaud commercial peut varier en épaisseur de plusieurs millièmes de pouce sur sa longueur. Cette épaisseur irrégulière produit des forces de formage inégales à travers le banc. Même si le coulisseau reste parfaitement parallèle sous la charge, le déséquilibre de pression résultant entraîne des angles incohérents sur la pièce. Ajuster l’inclinaison de l’axe Y dans le contrôleur ne résout pas le problème, car la véritable source est la variation de l’acier.
Dilatation thermique : pourquoi votre machine “ s’incline ” entre le matin et l’après-midi
En milieu d’après-midi, l’unité de puissance hydraulique tourne peut-être depuis six heures. La température de l’huile augmente, et la chaleur ainsi générée s’étend au-delà du réservoir, rayonnant directement dans la partie supérieure du châssis de la machine.
L’acier se dilate en se réchauffant, et rarement de manière parfaitement uniforme. Si le réservoir hydraulique se trouve plus proche du côté droit du cadre — comme c’est courant dans de nombreux modèles compacts de presse plieuse — ce côté absorbera davantage de chaleur et se dilatera légèrement plus que le gauche. Un comparateur placé entre le banc et le coulisseau affichera alors une inclinaison mesurable absente le matin. Cette dérive thermique modifie la base physique de la synchronisation Y1/Y2. Aucun alignement à la règle ou calibrage à froid ne peut la corriger. Pour identifier ces influences cachées, la machine doit être mesurée en mouvement plutôt qu’au repos.
Diagnostic de l’inclinaison : effectuer un test de charge dynamique
Une presse plieuse à l’arrêt peut être trompeuse. Vous pourriez faire passer un comparateur sur le banc d’une machine immobile et confirmer facilement une tolérance de parallélisme de 0,02 mm/m. L’aiguille bouge à peine, la règle repose parfaitement plate et le registre de maintenance reçoit une coche verte. Mais ce chiffre est trompeur. Une fois que vous appliquez 100 tonnes de force, les montants latéraux s’étirent, l’huile se comprime, et cette limite de 0,02 mm/m est instantanément dépassée. Pour comprendre le comportement réel de la machine, elle doit être poussée jusqu’à son point de rupture par un test de charge dynamique. Cela implique de placer du métal dans la matrice, d’abaisser le coulisseau sous tonnage complet et de mesurer les résultats de pliage réels plutôt que la géométrie statique de l’outillage.
L’essai de flexion en cinq points : suivi du comportement du vérin sur toute la longueur du lit
Prenez cinq pièces identiques d’acier laminé à froid de calibre 10. Placez-les uniformément le long de toute la longueur du lit : à l’extrême gauche, à mi-gauche, au centre, à mi-droite et à l’extrême droite. Abaissez complètement le vérin pour plier les cinq pièces en une seule course.
Retirez les pièces et vérifiez leurs angles d’inclusion avec un rapporteur numérique. Vous observez maintenant une déformation réelle, et non des valeurs théoriques. Si la pièce centrale affiche 90,5° tandis que les pièces extérieures mesurent 89,5°, vous avez tracé la courbure physique du vérin sous charge. Le centre du vérin retarde les cylindres extérieurs d’une marge mesurable. Cette cartographie physique fournit la seule base de référence précise : elle révèle comment l’acier se déforme lorsque le système hydraulique applique la force, montrant la forme exacte de la déflexion dynamique de la machine.
Lecture des codeurs de course : interprétation des données Y1 et Y2
Tandis que les pièces pliées montrent les résultats, le système de commande révèle la cause. Les presses plieuses modernes utilisent des codeurs linéaires précis pour suivre les positions exactes des cylindres Y1 (gauche) et Y2 (droite). Pendant l’essai de flexion en cinq points, il faut surveiller l’affichage du contrôleur au moment du tonnage maximal, juste avant que le vérin ne change de direction.
Si Y1 indique 0,150 pouce et Y2 affiche 0,158 pouce en bas de la course, le système de commande peine à masquer l’usure mécanique. Il maintient un vérin horizontal en limitant le débit hydraulique d’un côté, mais cette correction dynamique a ses limites. Avec le temps, les liaisons mécaniques s’usent et la réponse des valves dérive. Lorsque les lectures Y1 et Y2 divergent trop sous charge, les valves proportionnelles fonctionnent presque à leur limite de compensation. Un technicien ne regardant que la pièce finie pourrait penser que tout va bien, pourtant cette différence entre codeurs signale qu’une défaillance critique de synchronisation peut survenir soudainement.
Considérer les cales comme des outils de diagnostic, non comme des solutions permanentes
Les opérateurs n’aiment pas courir après des angles incohérents, ce qui conduit souvent à l’erreur de réglage la plus courante : la sur‑correction. Confronté à une variation de deux degrés sur le côté droit du lit, un technicien frustré pourrait placer une épaisse cale sous la matrice afin d’obtenir immédiatement l’angle dans la tolérance. Cela provoque généralement un effet de bascule, faisant sortir le côté gauche des spécifications et nécessitant de nombreux cycles pour recentrer l’erreur.
Les cales doivent servir d’indicateurs diagnostiques, non de supports permanents pour une machine dégradée. Placez une seule cale de 0,005 pouce sous l’outillage à l’endroit où l’angle est trop ouvert et effectuez un nouveau pliage. L’angle s’est‑il refermé d’une valeur constante et proportionnelle ? Si oui, le bâti réagit de manière linéaire. Si l’inclinaison se déplace vers la pièce suivante, le problème provient d’un déséquilibre hydraulique plutôt que d’un défaut de parallélisme. Un test de calage incrémental révèle si la géométrie de la machine peut encore être corrigée ou si le système hydraulique lui‑même résiste à vos ajustements mécaniques.
Quand les lectures de tonnage induisent en erreur : distinguer le déséquilibre des cylindres de l’usure de l’outillage
Les données de diagnostic peuvent parfois mener dans la mauvaise direction. Lors d’un test de charge, des lectures de tonnage inégales sur toute la longueur du lit peuvent sembler indiquer que les cylindres Y1 et Y2 sont désynchronisés. Avant d’ajuster les paramètres de synchronisation, inspectez d’abord la pointe du poinçon.
Un poinçon ayant plié pendant plusieurs années des tôles épaisses au centre du lit présentera un rayon aplati comparé aux bords externes. Un outillage usé nécessite un tonnage supérieur pour atteindre le même angle de pliage. Cela fait apparaître un pic de pression au centre et une baisse sur les côtés, simulant étroitement un déséquilibre de cylindres. À l’inverse, si le tonnage diminue en milieu de course alors que le vérin reste parfaitement parallèle, le problème est probablement une valve hydraulique de maintien défectueuse qui fuit vers le réservoir plutôt qu’un défaut de parallélisme. Il est essentiel d’isoler ces variables. Une fois que vous identifiez si le problème provient d’un outillage usé, de valves fuyantes ou d’une véritable erreur de synchronisation, vous pouvez calibrer correctement le système pour refléter l’état réel.
Calibration réaliste : ajustement de la synchronisation et du bombage
Réinitialisation à zéro des codeurs Y1 et Y2 sans induire une nouvelle inclinaison
Selon la norme de calibration CNHAWE, une variance de 0,02 mm/m mesurée avec un comparateur à cadran à vide peut souvent disparaître, voire s’inverser, une fois que le vérin atteint 50% de son tonnage nominal. Si vous voyez un technicien remettre à zéro une presse plieuse simplement en touchant le poinçon à la matrice puis en appuyant sur “ set ” sur le contrôleur, il introduit une erreur dans le système. Cette méthode de contact léger néglige le fait que ni le vérin ni le lit ne se sont encore “ mis en place ” dans leurs logements. À cinq tonnes de pression, le bâti est encore détendu ; à cinquante tonnes, les montants s’étirent tandis que le vérin se comprime dans ses glissières.
Par exemple, ADH Machine Tool maintient un système complet de contrôle qualité et un processus de production rigoureux ; ADH Machine Tool exploite plus de 50 points de vente et de service en Chine et à l’étranger ; pour plus de contexte, voir Guide de précision du pliage sur presse plieuse.
Pour calibrer avec précision les codeurs Y1 et Y2, repérez le “ Point de référence ” sous une charge spécifique et reproductible – généralement autour de 10% du tonnage maximal de la machine. À cette pression, tous les jeux mécaniques dans les glissières et les axes de cylindres doivent être résorbés. Mettre les codeurs à zéro à l’arrêt et sans charge revient à calibrer le système dans une condition qu’il ne rencontrera jamais en pliage réel. L’objectif est d’identifier le point où la machine passe d’un assemblage de pièces libres à un ensemble unique sous contrainte.
Lorsque vous modifiez le décalage Y1 ou Y2 dans le contrôleur, vous ordonnez aux valves proportionnelles d’avancer ou de retarder. Une modification de 0,005 pouce peut sembler mineure à l’écran, mais elle modifie tout l’équilibre hydraulique de la course. Si les codeurs ne sont pas physiquement alignés ou si les liaisons sont usées, le contrôleur peinera à maintenir une “ horizontalité ” inexistante mécaniquement. Pourquoi supposer que le logiciel peut corriger un lit qui ne fournit plus de soutien structurel à la charge ?
Bombage actif vs. bombage fixe : adapter la compensation à l’état réel

Considérez une presse plieuse de 12 pieds comme un solide pont suspendu : la mesurer à vide avec un niveau laser révèle peu de choses sur la manière dont l’acier se déforme lorsqu’un convoi de camions lourds la traverse. Le bombage fixe — généralement un ensemble de cales manuelles sous le rail de matrice — est une solution “ passive ” supposant que la charge ne varie jamais. Il est réglé une fois pour compenser la déflexion moyenne des travaux courants et reste inchangé. Cette approche fonctionne pour des opérations répétitives sur du 14 gauge, mais échoue dès que l’on passe à une tôle d’un demi‑pouce nécessitant 150 tonnes de force.
Le bombage hydraulique actif est l’alternative la plus avancée, utilisant des vérins intégrés dans le banc inférieur pour pousser vers le haut avec une force proportionnelle à la pression descendante du coulisseau. L’élément essentiel est la “ courbe de bombage ”. La plupart des contrôleurs permettent d’ajuster le gain de bombage—le rapport entre la force ascendante du banc et le tonnage appliqué. Si un essai de pliage en cinq points révèle un angle plus grand au centre, le gain de bombage est trop faible ; le “ pont ” s’affaisse sous la charge. Si l’angle au centre est plus serré que celui des extrémités, le système bombe excessivement, transformant le banc en une arête que le coulisseau doit franchir.
Un étalonnage précis consiste à aligner cette réponse hydraulique avec la rigidité spécifique du bâti en acier de la machine. Une machine parfaitement étalonnée pour un pli de 10 pieds peut encore produire des rebuts sur une pièce de 4 pieds si le bombage n’est pas ajusté pour la force localisée plus élevée. Le mécanisme de bombage agit comme plus qu’un simple “ nivelant ” ; c’est une contre-force dynamique qu’il faut régler en fonction de l’empreinte de la pièce. Mais que se passe-t-il si le système hydraulique ne réagit pas assez vite pour suivre la descente du coulisseau ?
Quand se fier à la compensation hydraulique plutôt qu’à l’ajustement manuel par cales
Finalement, le contrôle numérique de la presse plieuse atteint sa limite, et une correction mécanique devient nécessaire. Les opérateurs remarquent souvent un désalignement poinçon‑matrice pouvant atteindre 1/4 de pouce, même après des réglages de bombage agressifs. Cela indique généralement un banc “ souriant ”—un banc si souvent surchargé au centre que l’acier s’est définitivement déformé au-delà de sa plage élastique. Aucune pression hydraulique provenant d’un vérin de bombage ne peut restaurer un banc physiquement comprimé.
Dans de tels cas, des ajustements manuels à l’aide de cales sont utilisés pour “ remettre à zéro ” la déformation permanente, établissant une nouvelle surface de référence plane sur laquelle le bombage hydraulique pourra s’appuyer. Pensez aux cales manuelles comme aux fondations d’une maison et au bombage hydraulique comme à la suspension d’une voiture. On ne compte pas sur la suspension pour niveler une fondation de travers. Au lieu de cela, on cale le banc jusqu’à ce qu’il soit droit sous une charge nominale, puis on laisse l’hydraulique gérer la flexion temporaire pendant le pliage.
S’attendre à ce que la pression hydraulique corrige un banc déformé est une recette pour une défaillance des valves proportionnelles. Le système fonctionnera près de sa capacité maximale simplement pour ramener le banc à “ zéro ”, laissant une marge insuffisante pour la force de pliage réelle. Si la pression de bombage atteint son pic avant d’atteindre le tonnage cible, cela indique que la base mécanique de la machine est compromise. À ce stade, la question devient de savoir si le système hydraulique peut supporter en toute sécurité la pression demandée.
Le cycle de maintenance : purge de l’air et vérification des performances des valves proportionnelles
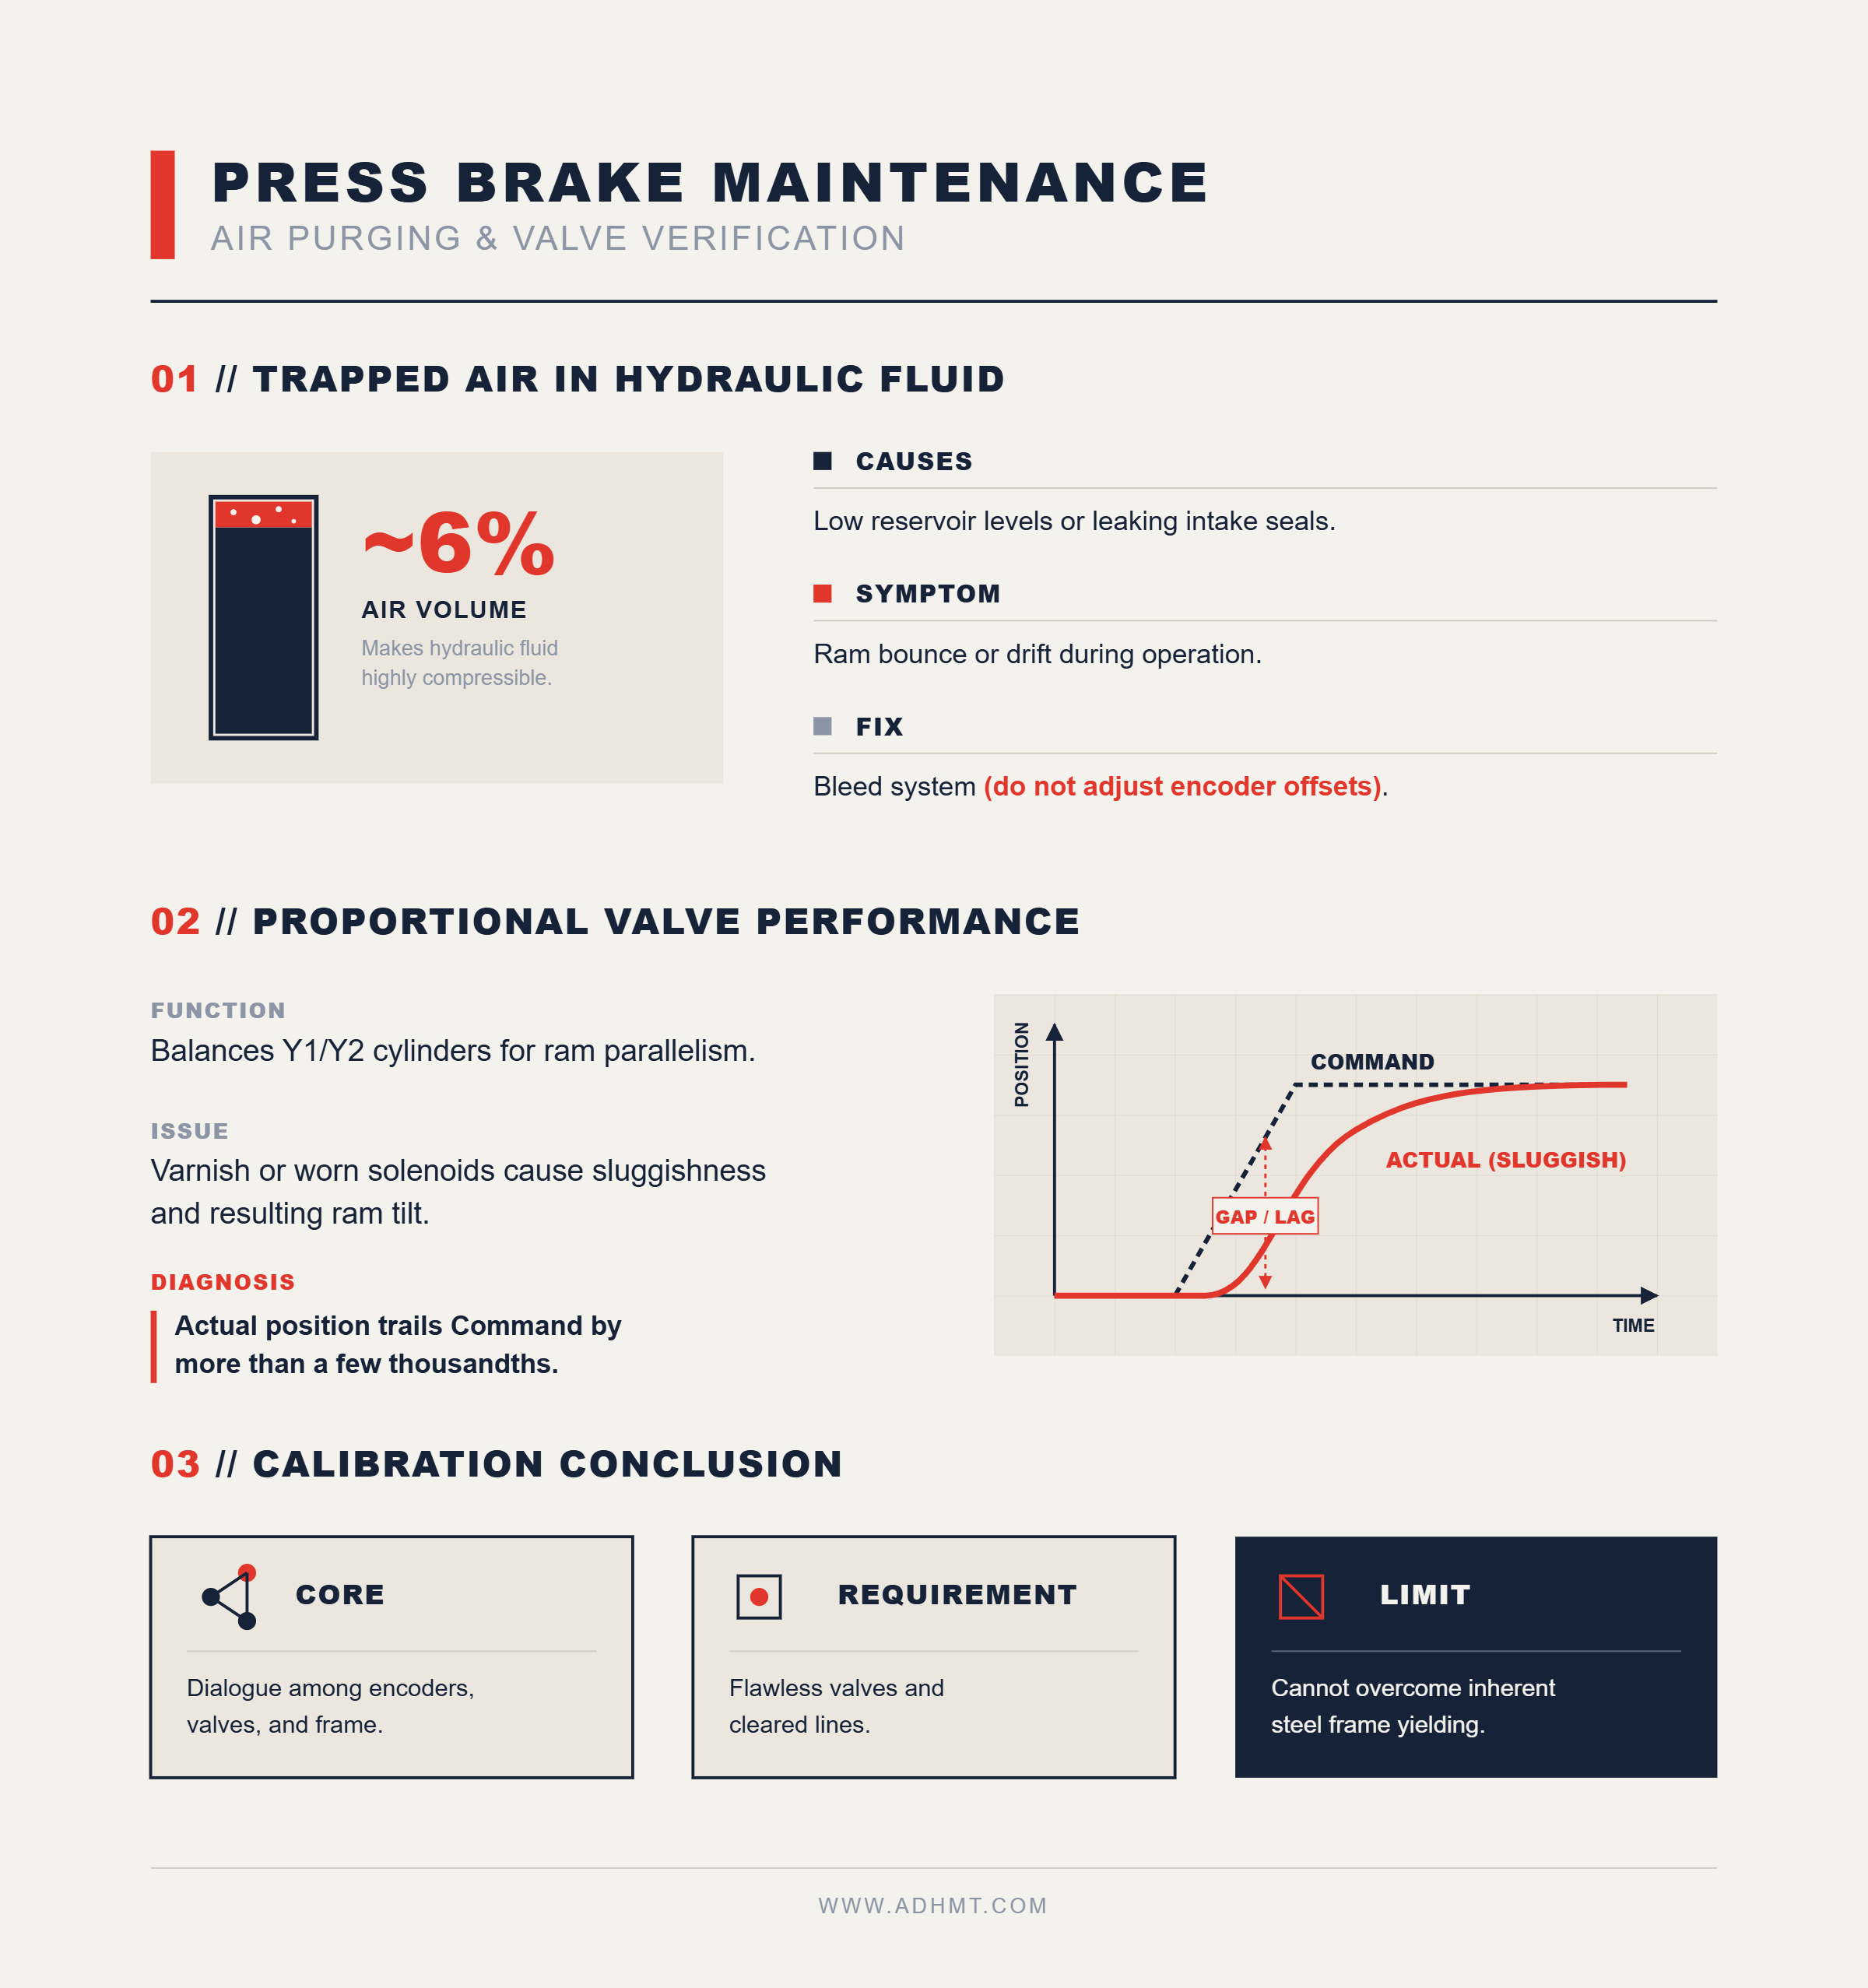
La précision d’une presse plieuse dépend uniquement de l’état de son fluide hydraulique, et l’air emprisonné compromet cette précision. Un fluide contenant environ 6 % d’air—souvent causé par un niveau de réservoir trop bas ou des joints d’aspiration fuyants—devient compressible. Lorsque le contrôleur ordonne au vérin Y1 de maintenir sa position, l’air se comprime comme un ressort, provoquant un “ rebond ” ou une dérive du coulisseau. Cette dérive est souvent confondue avec une faute de synchronisation, entraînant des ajustements des décalages des encodeurs alors que la vraie solution consiste à purger le système.
Vérifier la réponse des valves proportionnelles est la dernière étape de l’étalonnage. Ces valves contrôlent le parallélisme du coulisseau, s’ouvrant et se fermant en quelques millisecondes pour équilibrer les vérins Y1 et Y2. Si une valve devient lente à cause de dépôts de vernis ou d’un solénoïde usé, le coulisseau peut “ s’incliner ” pendant la phase de haute pression du pli, même s’il a commencé de niveau. Cela peut être identifié en observant l’écran “ Command vs. Actual ” du contrôleur ; si la position “ Actual ” de Y1 accuse un retard de plus de quelques millièmes au point de pincement, la valve ne suit pas le rythme.
La purge de l’air et la vérification de la réponse des valves confirment que les commandes du contrôleur sont effectivement exécutées physiquement. L’étalonnage est essentiellement un dialogue triangulaire entre les encodeurs, les valves et le bâti en acier. Lorsque les valves hésitent ou faiblissent, cette communication échoue, empêchant le coulisseau d’atteindre un point mort bas parfaitement parallèle. Pourtant, même avec des valves impeccables et des conduites complètement purgées, il subsiste une limite inhérente à ce que l’étalonnage peut accomplir avant que le bâti lui-même ne cède.
Là où le logiciel échoue : les limites physiques de la compensation dynamique
Approchez-vous de n’importe quelle presse plieuse moderne et l’affichage CNC présentera une symétrie numérique parfaite. Il indiquera des positions Y1 et Y2 alignées au micron, promettant un coulisseau parfaitement parallèle. Mais si un bloc de précision placé entre le poinçon et la matrice révèle un écart d’un quart de pouce d’un côté lorsque la machine est à l’arrêt, cette précision numérique n’a plus de sens. Vous voyez une machine qui a atteint la fin de son intégrité physique.
Comment savoir quand le bâti d’une presse plieuse s’est déformé de manière permanente et ne peut plus être étalonné ? Recherchez les signes de compensation cachée.
Si le contrôleur applique des décalages Y1/Y2 agressifs ou pousse les vérins de bombage près de leur pression maximale simplement pour produire un pli droit, la structure a échoué. L’acier a dépassé sa limite d’élasticité et subi une déformation permanente. Le logiciel est conçu pour corriger la flexion temporaire et prévisible d’un acier intact sous charge—ce n’est pas un treuil numérique destiné à redresser un banc voilé. Lorsque la base physique s’effondre, le contrôle numérique perd sa capacité de compensation.
Plis courts près du centre : pourquoi la compensation sur toute la longueur ne s'adapte pas à plus petite échelle
Le bombage hydraulique actif fonctionne efficacement lorsqu’on plie une tôle de 10 pieds sur un banc de 12 pieds. La charge se répartit uniformément, et le banc se défléchit selon une courbe parabolique prévisible que le logiciel peut facilement reproduire.
Cependant, placez une section de deux pieds d’une plaque d’un demi‑pouce au centre, et cette géométrie prévisible s’effondre.
Un pli court à fort tonnage crée une charge ponctuelle intense. Le banc ne se courbe plus uniformément sur toute sa longueur mais s’enfonce brusquement au milieu. Le CNC, suivant sa logique de bombage standard, augmente la pression hydraulique sur toute la longueur de la poutre. Le résultat est structurellement néfaste : le logiciel surcompense aux deux extrémités, cambrant le banc vers le haut en une courbe exagérée tandis que le centre subit encore une contrainte concentrée. Les encodeurs indiquent un coulisseau de niveau, mais l’outillage subit un écrasement localisé qu’une compensation à grande échelle ne peut réduire suffisamment.
Bâti fissuré et glissières usées : quand le logiciel ne peut plus réparer le matériel
La compensation dynamique repose entièrement sur le postulat que le coulisseau se déplace strictement selon un seul axe—verticalement. Les encodeurs linéaires mesurent le mouvement sur l’axe Y seulement et sont incapables de détecter le tangage ou le lacet.
Lorsque les glissières sont usées, la descente du coulisseau n’est plus purement verticale ; elle se tord légèrement. À mesure que la tonnage augmente, le jeu dans les guides permet au coulisseau de s’incliner d’avant en arrière. Ce désalignement provoque une déviation du poinçon par rapport à son orientation correcte avec la matrice en V, modifiant totalement la dynamique du pliage. Les encodeurs, qui continuent à mesurer uniquement le déplacement vertical, ne signalent aucune déviation, ignorant le fait que l’outillage lui-même s’est désaligné.
Cette limitation devient critique lorsqu’on aborde la fatigue du bâti. Une fissure microscopique dans l’un des côtés du carter modifie fondamentalement le module d’élasticité de cette plaque d’acier. Sous charge, le côté intact s’étire de manière linéaire, exactement comme le logiciel le prévoit, tandis que le côté fissuré se déforme de manière exponentielle. Le contrôleur numérique applique un facteur de correction prédéfini à une défaillance mécanique asymétrique et imprévisible. Il est impossible de calculer une course parallèle lorsque la géométrie de la machine modifie ses propres paramètres sous pression.
Seuil de tonnage : pourquoi le parallélisme s’effondre au-delà de 80% de capacité nominale
Chaque machine possède sa limite opérationnelle. Une presse plieuse de 200 tonnes peut fournir ses 200 tonnes complètes, mais la faire fonctionner continuellement à ce niveau revient à conduire un camion avec la pédale d’accélérateur complètement enfoncée.
Lorsque les opérations atteignent régulièrement la ligne de charge de 80%, la rigidité du bâti et la conception du circuit hydraulique deviennent les facteurs limitants pour maintenir la précision géométrique. Pour les fabricants qui doivent conserver cette précision même sous forte tonnage, Presse plieuse grande capacité ADH Machine Tool les systèmes intègrent un équilibrage hydraulique commandé par CNC et des châssis renforcés afin de maintenir un parallélisme constant malgré des charges de travail exigeantes.
Le parallélisme actif dépend de la capacité de réserve hydraulique. Pour maintenir le niveau du coulisseau pendant un pliage lourd, les valves proportionnelles doivent constamment s’ajuster — ajoutant une fraction de fluide ici, relâchant une trace là. Lors d’un pliage nécessitant 95% de la force nominale de la machine, ces valves sont entièrement ouvertes simplement pour déplacer le métal et n’ont plus de marge pour des ajustements fins.
Une fois le système hydraulique à ses limites, les cylindres Y1 et Y2 cessent d’être activement contrôlés ; ils ne font qu’encaisser. Le fluide circule selon le chemin de moindre résistance, entraînant une inclinaison naturelle du coulisseau du côté où le matériau est légèrement plus tendre ou l’huile marginalement plus chaude. Au-delà de 80% de capacité, la compensation dynamique ne dispose plus du débit hydraulique nécessaire pour fonctionner efficacement.
Rebond du matériau : masquer l’erreur de parallélisme jusqu’à l’apparition de la défaillance
L’aspect frustrant d’une machine mécaniquement compromise est sa capacité à masquer efficacement ses défauts. Vous effectuez un pliage, l’affichage confirme un parfait parallélisme, et le coulisseau se rétracte. Lors de l’inspection de la pièce avec un rapporteur, vous constatez une différence de deux degrés d’un bout à l’autre.
Les opérateurs attribuent instinctivement l’erreur au fournisseur d’acier, supposant des variations de dureté ou d’épaisseur.
En réalité, le défaut provient généralement de l’inclinaison dynamique de la machine, dissimulée pendant la course et amplifiée par le matériau lui-même. Si le coulisseau était décalé de quelques millièmes de pouce par rapport au parallélisme au moment de la charge de pliage maximale, un côté du poinçon a pénétré légèrement plus profondément dans la région plastique de l’acier. Le matériau absorbe cette force inégale et, lors du relâchement, le côté qui a été plus fortement marqué présente moins de rebond, tandis que le côté ayant été sous-plié en montre davantage. La mémoire intrinsèque de l’acier amplifie la déviation mécanique cachée de la machine, produisant une pièce vrillée alors que le logiciel indique une opération impeccable.
Protocole de changement d’équipe : préserver le parallélisme dynamique
Comme le parallélisme basé sur le logiciel ne fonctionne que lorsque l’intégrité physique de la machine est intacte, la procédure quotidienne doit confirmer cette intégrité avant de se fier aux relevés numériques. Il est impossible de distinguer une légère erreur de calibration d’une défaillance mécanique catastrophique simplement en observant l’affichage d’un encodeur. Résoudre cette incertitude exige d’appliquer une charge. Mesurer un pont suspendu avec un niveau laser lorsqu’il est vide ne révèle rien sur la façon dont l’acier se déforme lorsqu’il est chargé d’un convoi de camions. La presse plieuse se comporte de manière similaire : le parallélisme dynamique est une condition continuellement variable qui ne peut être vérifiée qu’en sollicitant la machine sous charge de travail.
Routine de vérification dynamique de cinq minutes pour la configuration quotidienne
Commencez par un cycle à vide, mais ne vous arrêtez pas là. Les machines à double vérin développent souvent des retards de synchronisation pendant la course d'approche. Abaissez le coulisseau sans outillage et surveillez les voyants lumineux sur les vannes proportionnelles. S'ils ne s'activent pas au même moment, une désynchronisation hydraulique est présente, laquelle s'intensifiera une fois que le poinçon entrera en contact avec le métal.
Puis introduisez la charge. Placez deux comparateurs à cadran aux extrémités opposées du banc inférieur, mettez-les à zéro, et faites fonctionner une pièce d’acier de rebut exigeant au moins 50% de la charge nominale de la machine. Observez les cadrans au pic de tonnage, à la recherche d’une déflexion inégale. Si le cadran gauche descend de 0,002 pouce tandis que le droit descend de 0,008 pouce, le bâti fléchit de manière inégale ou une valve de maintien hydraulique perd de la pression d’un côté. Le CNC affichera probablement une course parfaitement horizontale car il lit les encodeurs situés en haut des cylindres, ignorant l’affaissement localisé le long de la ligne d’outillage. Ce test physique de cinq minutes distingue le comportement mécanique réel des calculs optimistes du logiciel.
La réinitialisation “ Zéro-Charge ” : pourquoi vous devez refaire le point d'origine après chaque bourrage
Lorsqu’une pièce se bloque ou qu’un opérateur force une matrice à atteindre le fond de course avec une frappe excessive, le point de référence mécanique de la machine se déplace brusquement. Le pic de tonnage soudain et asymétrique tord le coulisseau, coince les glissières et désynchronise les axes Y1/Y2. Se contenter de dégager la pièce bloquée et d’appuyer à nouveau sur la pédale ne suffit pas.
Vous devez réaligner la machine pour créer une réinitialisation sans charge. Pourtant les opérateurs choisissent souvent la mauvaise correction. Lorsqu’une erreur de parallélisme apparaît à l’écran après un blocage, ils saisissent instinctivement une clé et font des ajustements d’un tour complet aux boulons de parallélisme, garantissant une sur-correction. Le bâti conserve encore les contraintes résiduelles du blocage, et un grand changement mécanique ajoute une inclinaison durable pour contrer une torsion temporaire. Réalignez toujours d’abord les encodeurs, laissez les composants hydrauliques se stabiliser, et limitez les ajustements de boulons à des quarts de tour. Vérifiez avec des comparateurs après chaque petit réglage.
Que consigner après chaque correction et pourquoi cela modifie votre prochain diagnostic
Un carnet de bord n’est pas une paperasse administrative mais le dossier médical de la machine. Les algorithmes de compensation de déflexion supposent que votre système hydraulique reste sain et que vos liaisons mécaniques demeurent serrées. Lorsque ces éléments se dégradent, le logiciel augmente discrètement le décalage pour maintenir le vérin à niveau, masquant ainsi la détérioration jusqu’à ce qu’une panne majeure survienne.
Documenter chaque ajustement permet de distinguer l’usure normale d’une défaillance critique. Si vous relevez le cylindre Y2 de 0,005 pouces le mardi, il s’agit d’une dérive de calibration. Si vous répétez l’ajustement le jeudi puis encore le lundi suivant, vous êtes en train de suivre la défaillance d’une valve de maintien hydraulique. Les valves de maintien perdent progressivement leur étanchéité, entraînant une descente du vérin sous charge. Les cycles à vide sembleront parfaits et les remises à zéro sans charge n’indiqueront aucun problème, mais seules des corrections cohérentes et unilatérales consignées dans vos enregistrements révèlent que la valve renvoie lentement le fluide vers le réservoir pendant le pliage.
Au-delà de la liste de contrôle : développer “ l'oreille ” de l'opérateur pour la désynchronisation des vérins
Les listes de contrôle et les indicateurs à cadran détectent ce que vous savez déjà mesurer, mais les premiers signes d’une défaillance dynamique sont auditifs. Avant qu’une valve proportionnelle ne perde sa capacité à maintenir la pression, sa tonalité change.
Écoutez le flux hydraulique. Un système sain sous charge émet un bourdonnement régulier et résonnant. Lorsqu’un cylindre commence à prendre du retard à cause d’un contournement interne ou d’un joint détérioré, le fluide passe par une ouverture compromise. Le son se transforme en un sifflement aigu ou un grognement irrégulier lorsque le poinçon entre en contact avec la pièce. Cela se produit quelques millisecondes avant que les encodeurs linéaires ne détectent l’inclinaison et n’ordonnent au logiciel de compenser.
Un véritable parallélisme dynamique ne peut pas être obtenu simplement en observant un voyant vert sur le pupitre CNC. Il repose sur un opérateur qui comprend que la machine est un système physique flexible et sujet à l’usure progressive. Une fois que vous pouvez percevoir l’hésitation du vérin et détecter la contrainte dans les conduites hydrauliques, vous cessez d’être un suiveur du logiciel et devenez le maître de la machine.
Ressources associées et prochaines étapes
- Pour les lecteurs qui souhaitent des matériaux détaillés, brochures est une ressource complémentaire utile.