
Le vérin s’arrête en plein mouvement avec un bruit sourd et creux qui fait frissonner. La pompe hydraulique gémit contre une butée rigide. L’atelier devient silencieux—et votre estomac se noue. Je sais exactement ce que vos instincts vous dictent de faire. Attraper cette barre de levier de cinq pieds près du râtelier à outils, la coincer sous la matrice supérieure et forcer vers le haut. Ou pire encore, appuyer sur l’arrêt d’urgence et relancer l’alimentation principale, en espérant que le contrôleur ait simplement besoin de se “ réinitialiser ”.”
Ne le faites pas.
Si vous attrapez une clé, un pied-de-biche ou l’interrupteur d’alimentation à cet instant, vous êtes sur le point de transformer une remise à zéro de dix minutes en une reconstruction de dix mille dollars.
Article connexe : Dépannage de la presse plieuse
Article connexe : Cause d’un pliage défaillant sur une presse plieuse
Éloignez-vous de la barre de levier : pourquoi la force brute garantit des dégâts majeurs
Regardez la plaque de tonnage fixée au châssis. Une presse plieuse standard délivre entre 50 et plus de 1 000 tonnes de force. Vous ne la surpasserez pas à la force des bras. Quand une machine de ce type se bloque, c’est une paralysie totale du système. Son hydraulique agit comme un système circulatoire, propulsant l’huile à 3 000 PSI. Ses verrouillages électriques fonctionnent comme un système nerveux, attendant un signal qui n’arrive jamais. Forcer un morceau d’acier sous les outils pour le dégager revient à tenter une opération à cœur ouvert avec un couperet. Vous ne libérez pas le blocage—vous offrez à l’énergie emprisonnée une voie de sortie destructrice.
C’est aussi pourquoi il est essentiel d’adapter la capacité à l’application bien avant qu’un problème ne survienne. Le matériel à fort tonnage tel qu’un Grande presse plieuse est conçu pour gérer des charges extrêmes grâce à un contrôle hydraulique coordonné et des systèmes entièrement pilotés par CNC, réduisant les risques de surcharge et de désalignement qui mènent souvent à des blocages catastrophiques. Les fabricants comme ADH Machine Tool se concentrent sur des solutions intégrées CNC 100% dans des scénarios industriels exigeants, où la précision, la synchronisation et la maîtrise de la force appliquée permettent de maintenir en sécurité—plutôt que de manière destructrice—des milliers de tonnes de pression.
Alors, où va cette énergie ?
Le piège du “ cycle d’alimentation ” : ce qui se passe réellement à l’intérieur du circuit hydraulique lorsque vous appuyez sur réinitialiser en plein mouvement
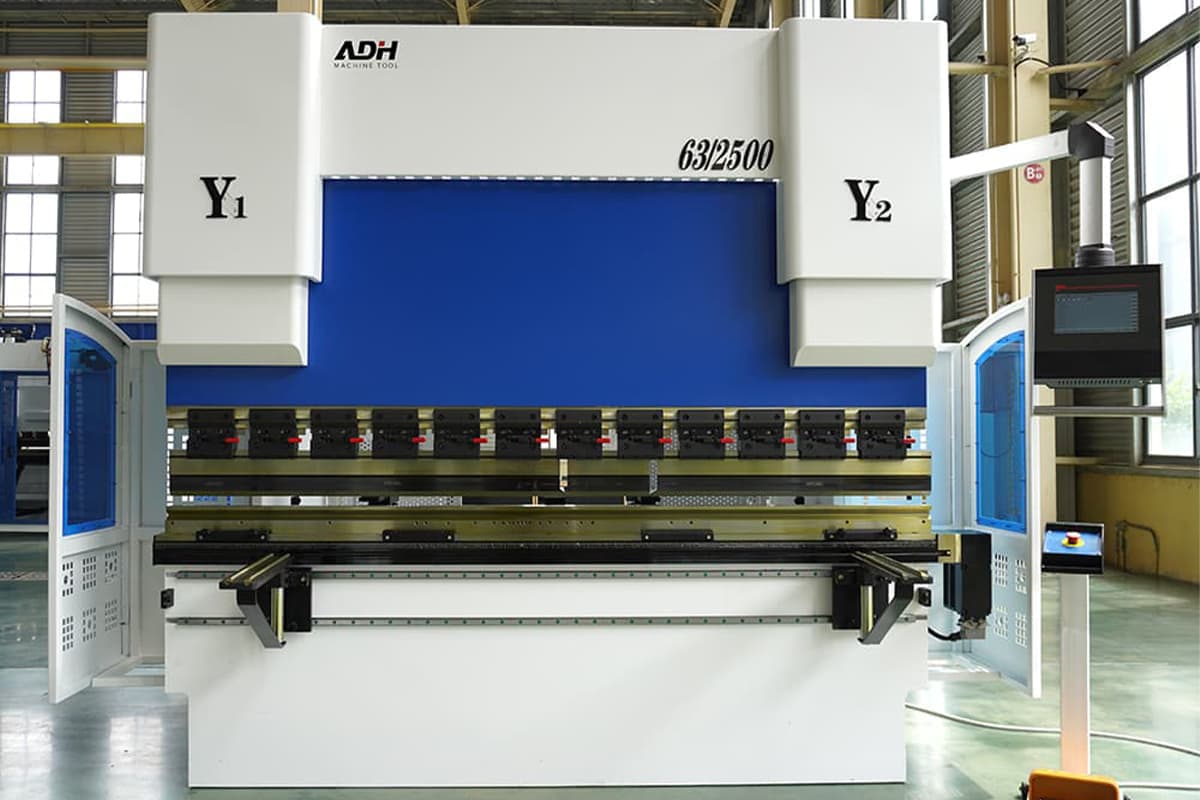
L’erreur la plus courante chez les débutants n’implique pas un marteau—elle implique le bouton d’alimentation. Quand votre ordinateur se fige, vous le redémarrez. Quand une presse plieuse se bloque avec le vérin enfoncé dans une tôle d’acier, couper le courant est la manière la plus rapide de bloquer la machine définitivement.
Réfléchissez aux valves qui maintiennent ce vérin en position. Pendant le fonctionnement, les valves proportionnelles sont alimentées par du courant électrique, équilibrant précisément la pression hydraulique entre le côté tige et le côté fond des cylindres. Coupez le courant en plein mouvement et ces signaux électriques disparaissent instantanément. Les valves se ferment brutalement sous l’effet du ressort. Vous venez maintenant de piéger de l’huile sous haute pression dans les conduites—sans aucun moyen de l’évacuer.
Vous venez de créer une arme chargée.
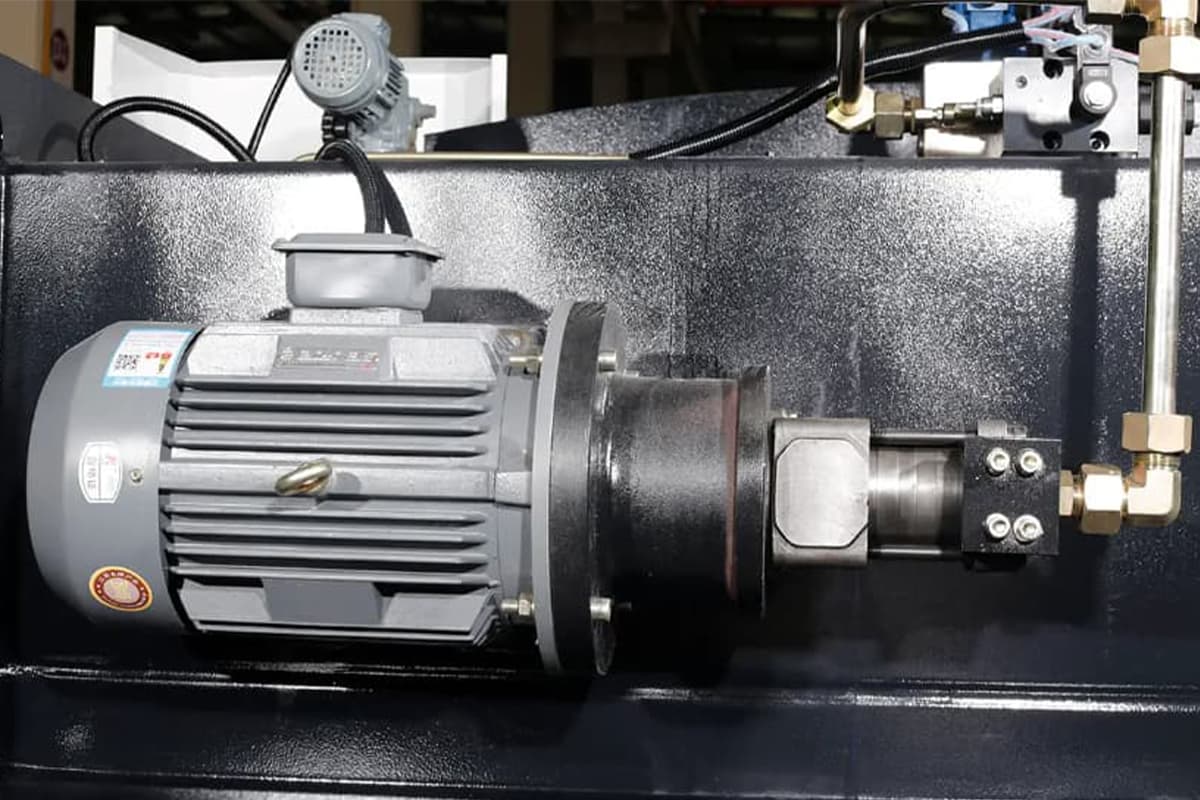
Quand vous rallumez la machine et lui ordonnez de se relever, la pompe tente de pousser encore plus d’huile dans une boucle scellée et déjà sous pression. Le système sature. Résultat ? Un joint torique éclaté, une bobine de valve brisée ou un joint de vérin expulsé entièrement de sa tête.
Faites-vous face à un coin mécanique ou à un verrouillage hydraulique ? (Et pourquoi forcer déforme les glissières)
Lorsqu’un bloc-coulisse se bloque, la cause relève presque toujours d’une des deux catégories : une obstruction physique ou un verrouillage hydraulique. La réponse pour chacune est totalement différente. Par exemple, si un écrou de blocage du coulisseau s’est desserré par vibration ou si un rail de guidage a été réglé trop serré lors du dernier poste, le vérin descend, les composants chauffent et se dilatent, et le bloc se coince physiquement dans les rails. C’est un vrai coin mécanique.
Maintenant, considérez un autre scénario : les joints de piston à l’intérieur du cylindre sont usés. L’huile à haute pression glisse au-delà du joint endommagé, du côté tige vers la cavité sans tige, équilibrant la pression de part et d’autre du piston. Le vérin ne monte pas—mais il ne descend pas non plus. La machine est immobilisée par son propre fluide emprisonné. C’est un verrouillage hydraulique.
Allez-y—attrapez votre barre de levier et voyez ce qui se passe.
Si vous forcez contre un verrouillage hydraulique, vous poussez contre une colonne d’huile incompressible. L’huile ne cédera pas—mais l’acier, oui. Vous allez déformer le bloc-coulisse, tordre des rails de guidage de précision hors tolérance, et casser les outils comme des brindilles fragiles. Avant de faire le moindre geste, vous devez déterminer quelle force invisible maintient la machine dans son étreinte.
Règle du contremaître : Ne jamais appliquer de force externe tant que vous n’avez pas vérifié que toute pression hydraulique interne a été neutralisée en toute sécurité.
Grésillement ou sifflement : comment interpréter le cri de détresse de votre machine

Fermez les yeux et écoutez. Une presse plieuse bloquée n’est presque jamais silencieuse. Si vous entendez un sifflement aigu et continu provenant du haut des cylindres, c’est l’huile qui contourne un joint défaillant sous une pression extrême. Ce sifflement signale un verrouillage hydraulique. La machine n’est pas coincée sur la pièce — elle se bat contre elle-même.
Si, en revanche, vous entendez un grondement grave et rythmique ou un claquement métallique aigu lorsque la pompe tente de soulever le coulisseau, vous êtes témoin d’un conflit métal contre métal. Ce bruit de grincement indique une contre-pression inégale tordant le coulisseau, ou des rails de guidage qui se broient activement.
La machine vous dit exactement ce qui ne va pas — si vous savez écouter.
Il vous suffit de rester calme assez longtemps pour écouter. La différence entre un cylindre sifflant et un rail de guidage gémissant détermine toute votre stratégie de récupération. Vous avez une minute — pas plus — pour lire ces signes vitaux, localiser la panne et décider comment dégager la machine du matériau en toute sécurité.
Règle du contremaître : Vos oreilles sont votre première ligne de diagnostic. Un sifflement signifie que vous pourchassez une fuite hydraulique ; un grincement signifie que vous traquez un blocage mécanique.

La séquence de diagnostic d’urgence en 60 secondes (avant de toucher une clé)
Vous savez déjà que la machine est un ressort chargé. Vous savez déjà que le sifflement ou le grondement indique dans quel système se trouve la défaillance. Mais le son, à lui seul, ne vous donnera pas la localisation exacte. Avant de saisir une clé pour libérer cette énergie accumulée, vous devez effectuer un balayage discipliné de 60 secondes des systèmes circulatoire et nerveux de la machine.
Secondes 1–15 : Couper l’alimentation en toute sécurité et vérifier le manomètre (force emprisonnée vs. absence de pression)
Regardez le manomètre principal du système. Si la pompe force contre un point mort, appuyez sur l’arrêt d’urgence pour couper le moteur — mais laissez le disjoncteur principal enclenché afin que l’affichage et les capteurs restent alimentés.
Lisez maintenant le cadran. S’il indique 2 500 PSI, vous êtes face à une force emprisonnée. La pompe créait de la pression, mais une vanne directionnelle en aval a échoué à s’ouvrir, transformant effectivement la conduite hydraulique en réservoir sous pression. Mais que se passe-t-il si le manomètre indique 0 PSI et que le coulisseau reste bloqué ? Ne présumez jamais que le système est dépressurisé. Un manomètre défaillant ou une vanne de contre-pression qui s’est refermée brutalement peuvent emprisonner une poche localisée d’huile haute pression à l’intérieur du cylindre tandis que la ligne principale affiche zéro. Tapotez la face du manomètre. Si l’aiguille ne bouge pas, traitez le système comme s’il était entièrement sous pression.
Règle du contremaître : Une lecture à zéro sur le manomètre principal vous indique seulement que la pompe ne génère pas de pression — cela ne garantit jamais que les cylindres sont vides.
Secondes 16–35 : Le test de la feuille de papier pour déceler un désalignement caché de l’outillage
Le manomètre est vérifié — mais comment confirmer que ce n’est pas un blocage mécanique qui maintient cette pression ?
Prenez une feuille de papier standard — environ 0,1 mm d’épaisseur. Glissez-la dans le jeu d’appui entre le poinçon supérieur et la bride du coulisseau, puis entre la matrice inférieure et le banc. Si elle glisse librement à gauche mais se bloque fermement à droite, vous avez trouvé votre coin.
Une courroie d’axe de butée arrière qui se déforme sous à peine 10 newtons peut introduire une erreur de positionnement invisible de ±0,3 mm. La machine croit être parfaitement d’équerre, pourtant elle enfonce le poinçon avec une inclinaison à peine perceptible. Le coulisseau n’est pas gelé hydrauliquement — il est physiquement coincé dans ses guides, comme un tiroir de travers bloqué dans une armoire. Ignorez cette bande de papier pincée et forcez le coulisseau vers le haut, et vous labourerez les rails de guidage de précision si violemment qu’il faudra les remplacer complètement.
Secondes 36–60 : Vérification du capteur de fin de course supérieur et des voyants des solénoïdes
Mais que faire si le papier bouge librement et que le coulisseau refuse toujours de monter ?
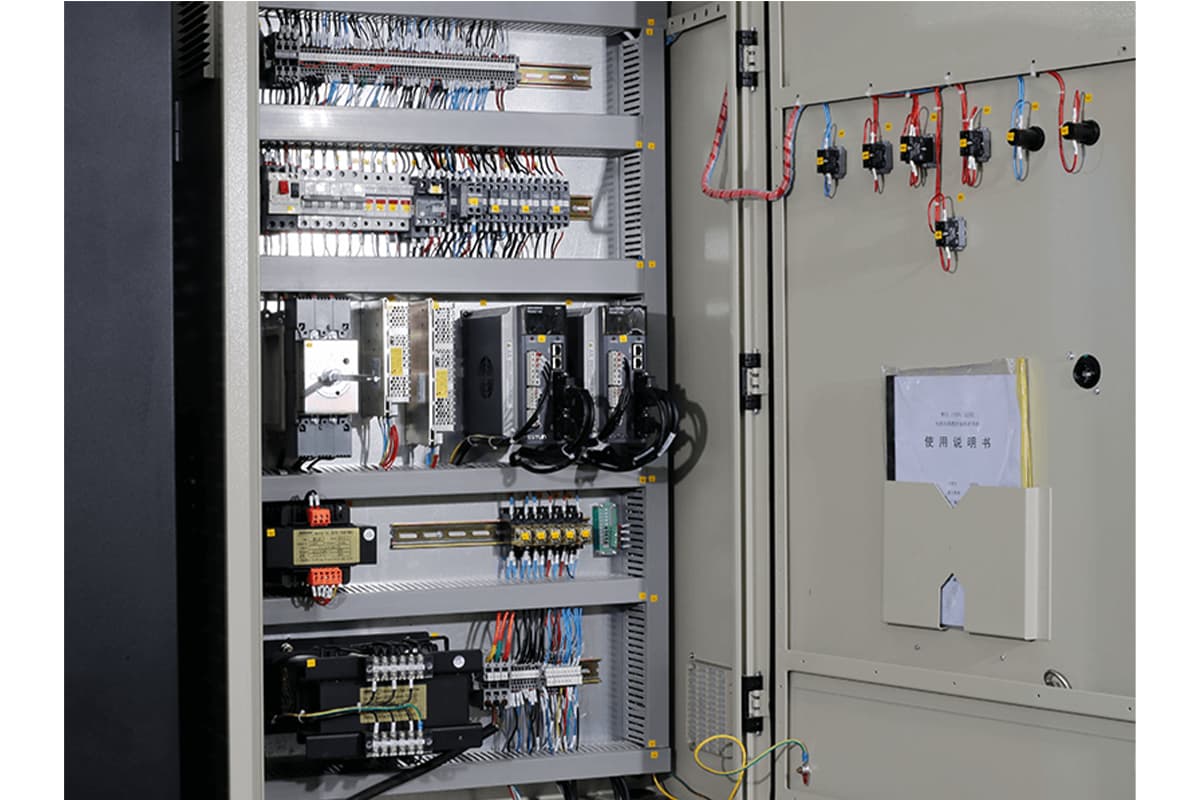
Restez vigilant. Déplacez-vous vers le bloc collecteur hydraulique. Chaque vanne proportionnelle et directionnelle est équipée d’un connecteur carré noir DIN, généralement doté d’un petit voyant LED. Si la machine est censée se soulever mais que les voyants LED des vannes directionnelles Y1 ou Y2 restent éteints, le système de commande n’envoie pas le signal.
Suivez le “système nerveux” de la machine jusqu’au capteur de fin de course supérieur. Une particule métallique égarée peut contaminer le capteur de proximité, amenant le contrôleur à croire que le coulisseau est déjà au point mort haut. Il refuse de se soulever car le retour d’information est erroné. Vous n’êtes pas face à une pompe défaillante ni à une matrice coincée — vous affrontez un verrouillage électrique.
Que se passe-t-il si les 60 secondes révèlent plusieurs défaillances ?
Que concluez-vous lorsque les voyants sont allumés, que le test papier est concluant, que le manomètre affiche de la pression — et que le vérin reste immobile ?
Lorsque les symptômes se contredisent, il s’agit probablement d’une défaillance interne catastrophique. Imaginez que les bagues Glyd à l’intérieur du vérin principal aient été déchirées par de l’huile contaminée. Le fluide haute pression contourne complètement le piston, fuyant de la cavité côté tige directement vers la cavité côté fond. La pompe tourne, les soupapes s’actionnent et les signaux électriques sont parfaits — pourtant, le vérin ne bouge pas car l’étanchéité interne est perdue. Le manomètre peut osciller de façon erratique ou sembler normal avant de s’effondrer soudainement.
Ne touchez à rien.
Si la vérification de 60 secondes donne un tableau chaotique, arrêtez immédiatement. Ce n’est pas un simple blocage — vous avez affaire à un vérin éclaté.
Règle du contremaître : Lorsque les diagnostics mécaniques, électriques et hydrauliques ne concordent pas, supposez un passage interne entre les chambres du vérin et préparez-vous à un démontage mécanique complet.

La séquence de libération sécurisée : relever le vérin sans laisser tomber la charge
Vous connaissez déjà les signes vitaux de la machine. Ce diagnostic de 60 secondes vous a indiqué si vous aviez affaire à un verrouillage hydraulique, à un capteur défectueux ou à un grippage mécanique. Il est maintenant temps d’agir. Mais le passage du diagnostic à la réparation manuelle est l’endroit où les gens perdent des doigts. Vous ne pouvez pas simplement commander la montée du vérin ou commencer à desserrer les soupapes. Vous devez démanteler méthodiquement les forces qui maintiennent la machine captive — relever le vérin avec précaution, sans déclencher une catastrophe provoquée par la gravité.
Sécuriser la zone de chute : où positionner les cales de soutien avant de relâcher la pression
Le vérin d’une presse plieuse standard de 150 tonnes pèse environ 1 800 kg. Si un verrouillage hydraulique ou une soupape coincée est la seule chose qui maintient cette masse suspendue, purger le système peut faire s’abattre cette guillotine d’acier en une fraction de seconde. Avant même de saisir une clé, vous devez sécuriser la zone de chute.
Le bois n’est pas une option. Un vérin en chute libre brisera un bloc de pin 10×10 cm comme une brindille sèche. Il vous faut des cales en acier massif. Placez-les sur le bâti aux extrémités gauche et droite, complètement en dehors de la zone d’outillage. Amenez-les aussi près que possible de la hauteur actuelle du vérin sans les coincer. Si le vérin descend lorsque vous relâchez la pression — signe évident que vos freins mécaniques ou soupapes de contrepoids sont défaillants — ces blocs d’acier seront la seule barrière entre vous et une collision d’outillage catastrophique. Sans eux, vous misez vos mains sur un simple joint torique.
Purger le système : quelle soupape libère la charge en toute sécurité ?
Une fois les blocs d’acier placés sous le vérin, vous pouvez relâcher l’énergie emprisonnée. Beaucoup d’apprentis paniquent et ouvrent en grand la soupape de décharge principale du système. Cela ne libérera pas un vérin grippé. La soupape de décharge principale dévie simplement la pression de la pompe vers le réservoir ; elle ne fait rien pour soulager l’huile piégée dans les chambres du vérin.
Le vérin est soutenu par la soupape de contrepoids — une cartouche de soupape montée directement sous le bloc du vérin et qui empêche la gravité de tirer le vérin vers le bas. Pour purger le système, repérez la vis de purge manuelle sur ce bloc et tournez-la exactement d’un quart de tour dans le sens antihoraire. Vous entendrez un sifflement net lorsque l’huile haute pression contournera le tiroir et retournera dans le réservoir. Ouvrez-la trop, et l’huile se videra instantanément, faisant tomber brutalement le vérin sur vos blocs d’acier. L’objectif est une purge contrôlée — réduire la pression progressivement jusqu’à ce que le manomètre indique zéro absolu.
Règle du contremaître : N’appliquez jamais de force externe sur une machine tant que vous n’avez pas vérifié que toute la pression interne a été complètement neutralisée.
Commande manuelle de l’électrovanne : comment contourner le système électrique lorsqu’il tombe en panne
Supposons que votre diagnostic de 60 secondes ait confirmé que la LED de la soupape directionnelle Y1 montée est éteinte. Le système nerveux de la machine est hors service, mais son système circulatoire — l’hydraulique — est toujours intact. Dans ce cas, vous pouvez contourner complètement le “ cerveau ”. Chaque électrovanne hydraulique comprend une commande manuelle : un petit bouton en laiton de 3 mm encastré au centre de la bobine de l’électrovanne.
Prenez une clé hexagonale. Pompe en marche, appuyez doucement sur la goupille en laiton vers l’intérieur. Vous déplacez mécaniquement le tiroir interne, orientant le fluide vers le côté tige du vérin pour le faire monter. Appliquez la pression progressivement. Si vous enfoncez la goupille brusquement, vous infligez au vérin une impulsion instantanée de 2 500 PSI, provoquant un choc dans les conduites hydrauliques.
Si le vérin monte, vous avez confirmé que le système hydraulique fonctionne et que la panne se situe entièrement dans les relais électriques. Mais considérez une autre possibilité : des joints de piston usés à l’intérieur du vérin. Dans ce cas, appuyer sur la goupille de commande manuelle ne fera qu’autoriser l’huile haute pression à contourner le piston, générant de la chaleur au lieu de la levée. Ce résultat indique que le blocage électrique n’était qu’un symptôme secondaire d’un vérin défectueux.
Éliminer un coincement dû à un glissement de matériau sans endommager la matrice ni déformer la pièce
Et si les systèmes hydrauliques et électroniques étaient tous deux en bon état — mais que la machine restait bloquée à cause d’une mauvaise courbure ? Un opérateur inexpérimenté désaligne une tôle d’acier inoxydable de calibre 10. Elle glisse en plein coup, et maintenant la pièce est coincée en diagonale entre le poinçon et la matrice en V. Le coulisseau n’est pas bloqué hydrauliquement ; il est emprisonné mécaniquement par la matière elle-même.
Ne touchez à rien.
Si vous forcez maintenant le solénoïde pour faire remonter le coulisseau, le poinçon trempé va traîner cette cale d’acier inoxydable le long de la paroi de la matrice. Résultat : des surfaces de précision rayées et un outil $2 000 définitivement endommagé.
Pour dégager correctement une tôle glissée, il faut d’abord éliminer la force de liaison latérale. Desserrer les boulons de bridage de la matrice sur le banc inférieur et permettre à la matrice en V de flotter horizontalement. Cela libère le verrouillage par friction. Une fois que la matrice peut se déplacer de quelques millimètres, l’effet de cale est neutralisé. Ainsi, lorsque vous soulevez soigneusement le coulisseau, le poinçon se dégage proprement de la matière au lieu de la racler vers le haut.
Règle du contremaître : Lorsque la matière est coincée, toujours desserrer la matrice inférieure pour libérer le verrouillage par friction avant d’essayer de relever le coulisseau.
Autopsie de la cause première : éliminer les déclencheurs cachés derrière le blocage
Le coulisseau est relevé. Les blocs de réglage sont dégagés. L’urgence immédiate est terminée. Mais si vous appuyez sur « reset » et glissez une autre tôle d’acier dans cette machine maintenant, vous provoquez un second blocage — bien plus violent. Vous avez traité le symptôme ; il est temps de disséquer la maladie. Une presse plieuse ne se bloque pas parce qu’elle est de mauvaise humeur. Elle se fige parce qu’une défaillance microscopique de lubrification, d’hydraulique ou d’alignement s’est silencieusement aggravée jusqu’au point de rupture.
Défaillance de glissière sèche : identifier la panne de lubrification précise à l’origine du grippage
La pompe de lubrification automatique se déclenche toutes les quatre heures. Le réservoir est plein. Le voyant vert sur le panneau principal brille en continu. En surface, tout semble parfait. Mais grimpez à l’échelle et passez votre doigt nu sur la glissière supérieure droite — à quatre mètres et demi de la pompe. Elle est complètement sèche.
Une pompe qui bourdonne ne prouve que que le moteur est alimenté ; elle ne garantit pas que l’huile atteigne les points les plus éloignés. Un fragment métallique microscopique peut obstruer un collecteur de distribution en ligne, ou de fins capillaires peuvent se remplir de boues oxydées durcies. Le système de contrôle suppose que les guides sont lubrifiés, alors qu’en réalité les plaques d’usure en bronze frottent contre l’acier nu. La friction augmente rapidement jusqu’à ce que les surfaces génèrent assez de chaleur pour se marquer — voire se souder — ensemble.
Dans certains cas, l’opérateur est la cause première. Un apprenti bien intentionné peut saisir un pistolet à graisse manuel et injecter une graisse épaisse pour roulements dans les graisseurs, en pensant que plus de lubrification est toujours mieux. Ce n’est pas le cas. Un excès de graisse retient la chaleur et attire les débris ambiants de l’atelier dans la purge excédentaire. Le résultat est une pâte abrasive épaisse qui fonctionne exactement comme un grippage à sec. Les plaques de guidage en bronze surchauffent, se dilatent et se coincent fermement contre les rails en acier.
Règle du contremaître : Si vous faites confiance à un indicateur de tableau de bord plutôt qu’à une inspection manuelle, vous jouez à quitte ou double avec une reconstruction de rail de guidage $10 000.
Contamination hydraulique vs joints usés : quand l’huile semble propre mais que les valves racontent une autre histoire
Vérifiez l’huile à travers le hublot. Elle ressemble probablement à du miel clair et doré. Cette apparence est trompeuse.
Les respirateurs standard OEM montés au sommet du réservoir hydraulique permettent à des particules aussi petites que 5 à 10 microns d’être aspirées chaque fois que les cylindres cyclent et que le niveau de fluide baisse. Pour vous situer, un cheveu humain mesure environ 70 microns de diamètre. Une écharde métallique de 6 microns est totalement invisible à l’œil nu — mais c’est précisément la taille pouvant se loger entre le tiroir et l’alésage de votre principale valve directionnelle. Le tiroir se bloque, l’huile s’échappe là où elle ne devrait pas, et la machine s’arrête.
Si vous diagnostiquez à tort cette contamination invisible comme des joints de piston usés, vous pouvez passer trois jours à démonter un cylindre de 225 kilos pour découvrir des bagues Glyd internes impeccables. La bonne approche consiste à prélever un échantillon d’huile en service pour un comptage de particules en laboratoire et à inspecter l’élément respirant du réservoir pour détecter une saturation. Ouvrir une valve haute pression uniquement sur la base d’un examen visuel de l’huile revient à jouer la vie de la machine sur une hypothèse erronée. Mais si l’hydraulique est vraiment parfaite — et que la structure métallique elle-même s’est déformée ?
Réaligner les guides et les glissières sans comparateur à cadran (ce qui est faisable vs ce qui est imprudent)
Un coulisseau de 10 tonnes ne se désaligne pas du jour au lendemain ; il s’use progressivement hors centre au fil de milliers de cycles. Lorsqu’un rail de guidage se grippe, on observe généralement un jeu excessif — peut-être trente millièmes de pouce — entre la glissière en bronze et le rail en acier.
Posez les outils.
Les techniciens inexpérimentés pensent souvent qu’ils peuvent desserrer les contre-écrous, pousser le bloc de guidage en place à la barre de levier jusqu’à ce qu’il paraisse droit, puis tout resserrer. Mais forcer une plaque de bronze usée et irrégulière contre un rail en acier trempé sans mesurer le faux-rond crée un point de pincement dangereux. Un alignement correct exige de retirer les plaques d’usure en bronze et de les racler à la main — en taillant de fines rainures croisées de rétention d’huile — jusqu’à obtenir environ 85% de contact avec la surface en acier.
On ne peut pas juger 85% de contact à l’œil nu. Il faut un comparateur à cadran à base magnétique pour mesurer le déplacement et du bleu de traçage de Prusse pour révéler les points hauts microscopiques. Abaissez un coulisseau mal aligné à pleine charge sans vérifier cette géométrie de contact, et la charge latérale résultante peut cisailler les boulons de fixation du cylindre — faisant tomber tout l’ensemble hydraulique directement sur le banc.

Verrous électriques : pannes de capteurs qui imitent parfaitement les blocages mécaniques
Un interrupteur de proximité inductif de 24 volts repose tranquillement au bas de la course. Il n’a aucune pièce mobile, rien d’évident à s’user. Pourtant, après six mois à respirer le même air que l’atelier de meulage, sa face plastique de détection se retrouve recouverte d’un film fin, presque invisible, de poussière métallique.
Cette couche microscopique de fer déforme le champ magnétique du capteur. Soudain, le système nerveux de la machine hurle vers le PLC que le vérin a atteint le point mort bas — alors que vous pouvez clairement voir qu’il se trouve encore trois pouces au-dessus du moule. Le contrôleur arrête immédiatement le mouvement descendant et verrouille les valves pour éviter un crash. Pour un opérateur non expérimenté, cet arrêt brutal ressemble exactement à un blocage mécanique ou à une fuite du joint hydraulique.
Si vous commencez à démonter l’hydraulique pour réparer ce qui est en réalité une panne de capteur, vous pratiquez une chirurgie à cœur ouvert pour traiter un nerf pincé. Avant de saisir une clé pour démonter une valve, essuyez chaque interrupteur de fin de course avec un chiffon propre et vérifiez que le témoin LED à l’arrière de chaque capteur correspond à la position physique réelle du vérin.
Règle du contremaître : Ne démontez jamais le système circulatoire avant d’avoir prouvé que le système nerveux ne vous ment pas.
Le protocole " Plus jamais " : limites strictes pour les nouveaux opérateurs
Vous avez surmonté le blocage sans déchirer l’hydraulique. Mais survivre à un grippage mécanique n’est pas la même chose que guérir la maladie qui l’a provoqué. La catastrophe de demain prend déjà racine dans la maintenance négligée d’aujourd’hui. Si vous voulez arrêter de lutter contre cette machine et commencer à la contrôler, vous devez tracer des limites fermes autour de la façon dont elle est utilisée — bien avant que le métal ne touche le moule. Alors, comment prévenir le prochain blocage avant même qu’il ait une chance de se former ?
Le parcours de graissage quotidien de 5 minutes : le point critique de friction que les opérateurs ignorent toujours
Essuyez d’abord. Chaque apprenti attrape le pistolet à graisse manuel, donne trois coups rapides sur chaque graisseur, puis s’en va satisfait. Ils pensent prolonger la durée de vie de la machine. En réalité, ils construisent une bombe à retardement.
La graisse est épaisse et collante — elle capture la poussière en suspension, les particules métalliques issues du meulage et tous les débris flottant dans l’atelier. Si vous injectez de la graisse neuve sur la couche ancienne sans nettoyage préalable, vous poussez une pâte de rodage chargée de silice directement dans les petits jeux des rails de guidage. Cette pâte abrasive rayera les glissières en acier jusqu’à ce qu’elles ressemblent à des champs labourés, provoquant la traînée mécanique même qui déclenche des pannes soudaines du PLC. Essuyez toujours complètement les graisseurs et les surfaces des rails exposés avant d’appliquer la moindre goutte de lubrifiant neuf.
Mais que faire si la friction ne vient pas d’une graisse contaminée, mais d’une usure interne invisible, profonde dans la machine ?
Règle du contremaître : N’injectez jamais de graisse neuve tant que l’ancienne n’a pas été entièrement essuyée — sinon, vous nourrissez la machine avec du papier de verre liquide.
Échantillonnage du fluide et changement des filtres : l’assurance la plus négligée et la moins chère que vous possédez
Vous prélevez un échantillon d’huile hydraulique dans le réservoir, le tenez sous les lumières de l’atelier et vous sentez rassuré car il paraît cristallin. Cette clarté est trompeuse.
Un simple contrôle visuel ne révélera pas l’encrassement interne responsable de 80% de pannes de levée du vérin. Les éléments filtrants hydrauliques doivent être remplacés après les 200 premières heures de fonctionnement, puis toutes les 1 000 heures sans exception — peu importe à quel point l’huile semble propre ou dorée. Si vous attendez que l’indicateur de pression du tableau de bord se déclenche, le filtre est déjà passé en mode dérivation. Et la dérivation signifie que le système a capitulé. Il détourne maintenant les copeaux métalliques et débris autour du filtre bouché directement vers vos valves proportionnelles, où ils rayeront les tiroirs de valves et feront descendre le vérin sous son propre poids. Remplacez les filtres de 10 microns selon le calendrier, et faites tourner la pompe pendant une heure entière après le remplacement pour purger l’air introduit.
Alors pourquoi l’huile propre est-elle importante si l’opérateur continue de traiter la machine comme une presse manuelle ?
Le changement de mentalité : arrêter de forcer la machine — commencer à diagnostiquer le système
Un blocage est un symptôme — pas une épreuve de force. Une presse plieuse est un système massif sous haute pression. Son hydraulique est le système circulatoire, délivrant la force. Ses verrous électriques et ses capteurs constituent le système nerveux, régissant la logique et la réponse. Lorsque le vérin s’arrête en pleine course, la machine subit un arrêt total du système pour se protéger d’un conflit dangereux entre ce qu’elle détecte et ce qu’on lui commande de faire.
Par exemple, les systèmes intelligents de pliage et de formage d’ADH Machine Tool incluent à la fois des centres de pliage intelligents à ventouses et à bras de presse. Ces machines synchronisées multi-axes peuvent produire des formes complexes efficacement sans avoir besoin de moules traditionnels. Pour les équipes qui évaluent des options pratiques ici, Plieuse CNC c’est l’étape suivante pertinente.
On ne répare pas une crise avec une barre à mine.
Vous isolez les systèmes. Vérifiez les entrées électriques du PLC pour confirmer qu’un interrupteur de fin de course ne donne pas un faux signal. Vérifiez les manomètres de pression hydraulique afin de vous assurer qu’une vanne directionnelle ne soit pas restée ouverte. Abordez le problème comme un diagnosticien lisant des signes vitaux avant de jamais saisir une clé – car la force brute briserait vos outils comme une brindille sèche.
Alors, où s’arrête réellement votre autorité en tant qu’opérateur ?
La ligne rouge : Quand une “ simple panne ” nécessite-t-elle un appel immédiat à un technicien de service ?
Arrêt complet. Il existe une limite claire et non négociable entre la maintenance de routine de l’opérateur et la responsabilité catastrophique. Si vous avez vérifié que les capteurs sont propres, que les filtres ont été remplacés et que les rails de guidage sont correctement lubrifiés — mais que le vérin se bloque toujours ou que les valves proportionnelles claquent violemment — votre responsabilité s’arrête là.
N’essayez pas de recalibrer un encodeur linéaire ni de démonter un vérin haute pression sans logiciel OEM ni formation officielle en usine. Une seule erreur de séquence peut envoyer le vérin s’écraser contre le bloc de matrice inférieur à pleine vitesse de déplacement rapide — détruisant l’outillage et risquant de fissurer le cadre en acier massif de la machine. Votre rôle est de fournir au technicien de service un rapport de diagnostic précis et bien documenté indiquant exactement quels systèmes vous avez éliminés — et non une pile de composants démontés.
Si la panne est entrée dans ce territoire, transmettez-la immédiatement à un support d’usine qualifié. Un rapport documenté associé à une intervention d’experts protège à la fois la machine et votre responsabilité. Pour coordonner une inspection officielle, demander des diagnostics OEM ou évaluer la couverture de service certifiée dans votre région, contactez-nous. ADH Machine Tool maintient un vaste réseau mondial de service, garantissant une réponse rapide et un support technique structuré lorsque le dépannage au niveau de l’opérateur doit s’arrêter.

















 Français
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 简体中文
 香港中文
 繁體中文