
Pourquoi les listes “ Top 10 ” vous déçoivent (et comment choisir la bonne machine à la place)
Il y a de fortes chances que vous ayez passé la semaine dernière à éplucher des tableaux comparatifs qui vous disent tout sur les performances théoriques maximales d’une machine — et presque rien sur sa réelle rentabilité. Les listes “ Top 10 ” échouent parce qu’elles évaluent l’équipement de fabrication industrielle comme si c’était de l’électronique grand public, en classant les modèles selon le rapport fonctionnalités/prix plutôt que fiabilité/par poste.
Un atelier n’a pas besoin d’un “ gagnant ” générique choisi par un blogueur technologique ; il a besoin d’une machine adaptée aux contraintes réelles : budget prévu, cadence quotidienne et qualité de finition requise. Plutôt que de poursuivre un classement, construisez une matrice de besoins qui relie vos exigences de production — notamment les matériaux et le volume — aux capacités qui comptent vraiment.
Par exemple, si votre priorité est la découpe métallique de haute précision et la stabilité de production à long terme, envisagez des options de qualité industrielle telles que la Machine de découpe laser à fibre à table unique, conçue pour un flux de production rationalisé dans des environnements professionnels.
Le piège de la fiche technique : pourquoi la puissance en watts est la mesure la moins utile quand vous êtes pressé
Erreurs courantes lors de la priorisation de l’équipement d’atelier
- Donner la priorité à la puissance de crête plutôt qu’à la stabilité du processus est l’une des erreurs les plus coûteuses commises par les propriétaires d’ateliers.
- Une puissance élevée ne sert à rien si la machine souffre d’un désalignement du portique ou nécessite un post-traitement lourd.
- La puissance influence principalement l’épaisseur maximale de coupe, pas la rentabilité.
- Prêtez attention aux “ facteurs cachés de temps d’arrêt ”, et pas seulement aux caractéristiques de puissance du tube.
- Les principaux facteurs de temps d’arrêt comprennent la propreté des buses et des lentilles, les intervalles de maintenance des servomoteurs et la stabilité du flux d’air de refroidissement.
- Si vous vous souciez des revenus, les indicateurs les plus importants sont l’accélération et la constance de la largeur de trait (kerf).
- Une machine de 60 W bien réglée peut surpasser un modèle de 100 W mal calibré.
- Une machine instable gaspille à la fois du matériel et du temps, rendant la puissance supplémentaire contre-productive.
Si la disponibilité continue et la précision sont cruciales pour vos opérations, examiner des systèmes professionnels tels que la Machine de découpe laser à fibre double usage avec capot peut aider à maintenir des coupes uniformes lors de longues séries de production.
La réalité du “ temps jusqu’à la première coupe ” : distinguer les machines de loisir des vraies machines génératrices de revenus
Version optimisée
“Le ” temps jusqu’à la première coupe “ (TTFC) est la durée entre le déballage d’une machine et la production de votre première pièce utilisable. Les machines de loisir se vendent souvent sur cet argument, associant un logiciel propriétaire simplifié à la promesse de ” couper en moins d’une heure ». Cette facilité d’accès est réelle — mais elle peut aussi limiter votre progression. Ces écosystèmes prêts à l’emploi n’offrent généralement pas l’intégration ni l’automatisation nécessaires à un flux de travail professionnel de la CAO à la FAO, ce qui entraîne davantage de réglages et de configurations manuelles à chaque tâche.
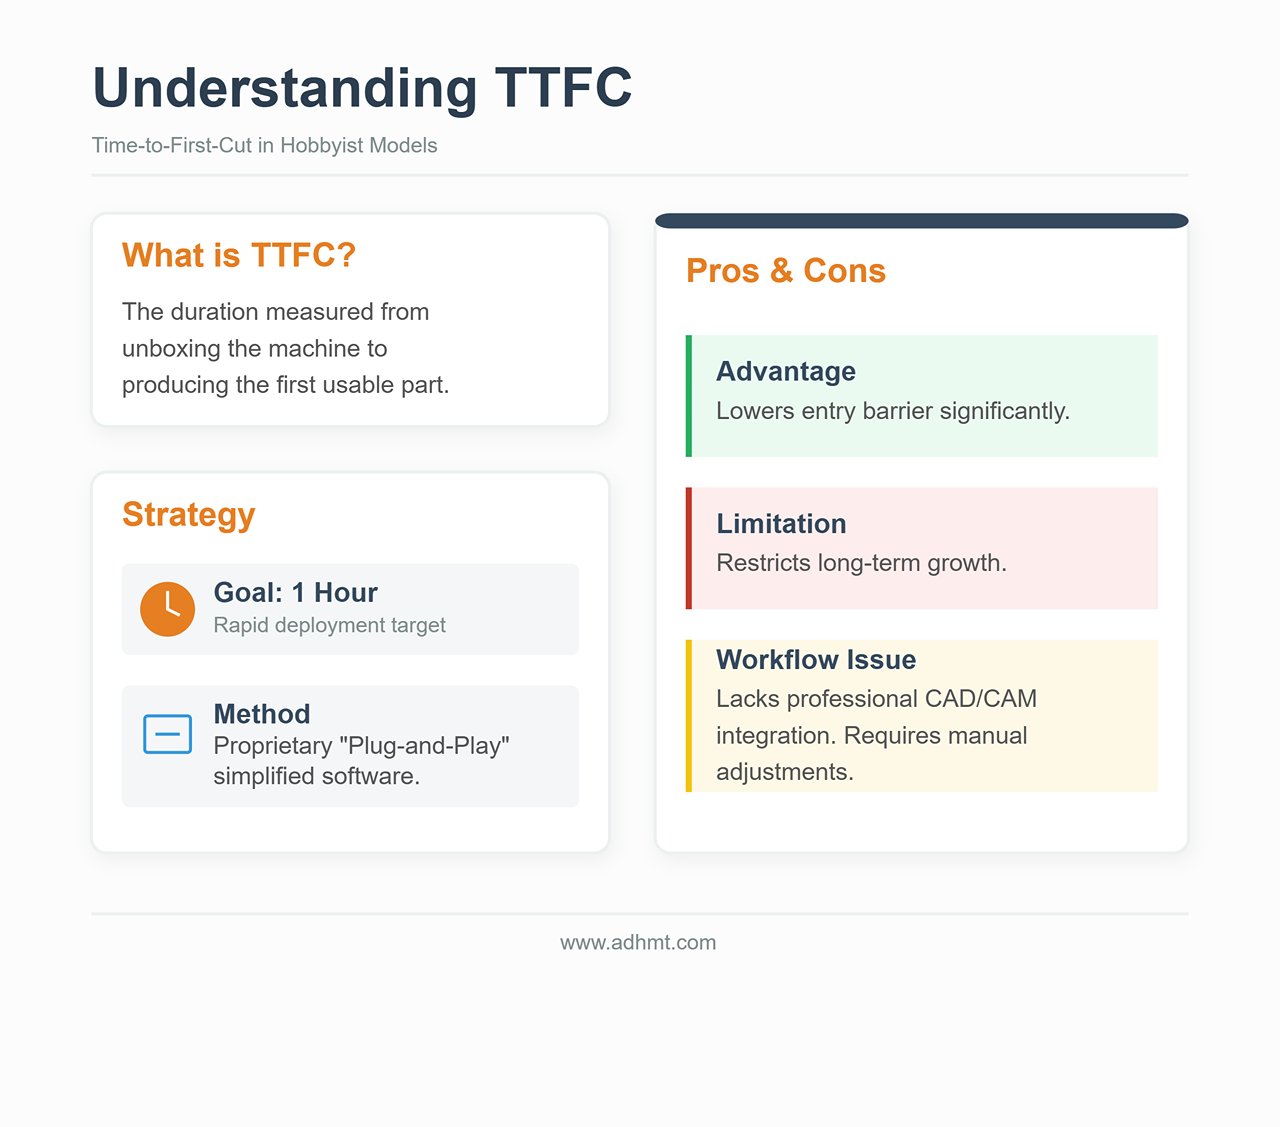
Une véritable machine génératrice de revenus ne se définit pas par son TTFC — mais par la facilité avec laquelle elle s’intègre dans un environnement de production réel. Les systèmes de qualité industrielle peuvent nécessiter plus de travail initial (conformité de l’extraction, installation du refroidisseur, dispositifs de sécurité), mais une fois configurés, le “ temps jusqu’à la deuxième coupe ” est pratiquement nul. Ce niveau d’efficacité dépend de la compatibilité logicielle qui permet les traitements par lots, la précision répétable et peu ou pas de recalibrage entre les cycles.
Une machine peut avoir un excellent TTFC et pourtant être inadaptée à la production si elle manque de rigidité ou repose sur une architecture logicielle fragile. Le véritable retour sur investissement provient du débit, de la constance et du contrôle précis des tolérances — des avantages qui demeurent bien après que la nouveauté du déballage se soit estompée.
Si vous optimisez un flux de travail professionnel, passer en revue les spécifications techniques ou télécharger celles disponibles brochures est un moyen pratique de comprendre les configurations — et les exigences d’intégration — derrière une production à grand volume.
Phase 1 : Les filtres stricts (éliminer 90% des machines d’emblée)
La plupart des acheteurs commencent par comparer la puissance et le prix. C’est aussi le moyen le plus rapide de se retrouver avec un presse-papiers coûteux. Les facteurs les plus importants pour choisir un découpeur laser ont souvent peu à voir avec les spécifications mises en avant — et tout à voir avec les contraintes réelles de votre espace de travail.
Avant de regarder une seule marque, appliquez un ensemble de “ filtres stricts ”. Ce sont des contraintes binaires : si une machine échoue à l’un d’entre eux, elle ne fait pas partie des candidates — c’est un handicap. Utilisez ces filtres et vous éliminerez environ 90% du marché, ne laissant que les machines qui peuvent fonctionner en toute sécurité et efficacement dans votre environnement.
Le veto de ventilation : pas de voie d’évacuation extérieure, pas de CO₂ (voici donc ce qui reste)
La première contrainte concerne l’air lui-même. La découpe laser est un processus thermique qui vaporise le matériau. Lorsque vous coupez du bois, de l’acrylique ou du cuir, vous ne produisez pas seulement de la poussière — vous libérez des composés organiques volatils (COV), du monoxyde de carbone et une gamme de cancérigènes. Et si vous découpez du PVC (ne le faites pas), vous générez du gaz chlorhydrique qui peut gravement endommager vos poumons et corroder l’électronique de la machine en quelques semaines.
La règle non négociable : Si vous ne pouvez pas installer un conduit de 4 ou 6 pouces depuis la machine vers l’extérieur, vous ne pouvez pas acheter un laser CO₂ pour un travail de production.
De nombreux fabricants vendent des “ extracteurs de fumée ” ou des unités de filtration à recirculation comme solution pour les pièces sans fenêtres. Pour un amateur qui grave un dessous de verre de temps en temps, cela peut convenir. Pour un atelier de production, c’est un piège coûteux.
- Le problème de saturation : La découpe de l’acrylique et du bois remplit rapidement les filtres HEPA et à charbon actif. En production, vous pourriez avoir besoin de remplacer des cartouches coûteuses chaque semaine pour maintenir un air sûr. Cela peut ajouter des milliers de dollars par an aux coûts de fonctionnement.
- La physique du flux d’air : Les unités à recirculation fournissent rarement le débit d’air en pieds cubes par minute (CFM) nécessaire pour garder les optiques propres. Sans forte pression négative ventilée vers l’extérieur, la fumée reste à l’intérieur du caisson et se dépose sur les miroirs et les lentilles. Cela dégrade la qualité du faisceau, réduit les performances de découpe et peut fissurer des optiques coûteuses.
Si vous n’avez pas de voie d’évacuation vers l’extérieur, vos seules options réalistes sont les lasers à diodes de faible puissance ou les lasers à fibre utilisés strictement pour le marquage sur métal — tels que le Machine de découpe laser à fibre à table unique— qui vous aident à maintenir des conditions d’air plus sûres et un flux d’air plus fiable.
La surprise électrique : pourquoi une prise 110V peut écraser votre vitesse de production
La deuxième contrainte est la capacité électrique. En Amérique du Nord, une prise résidentielle standard de 110V/15A a une puissance maximale théorique de 1 800 watts. Mais le code électrique et les normes de sécurité limitent les charges continues à 80% — soit environ 1 440 watts.
Les nouveaux acheteurs voient souvent l’indication de puissance d’un laser — par exemple, un tube laser “ 100W ” — et supposent qu’il tient facilement dans cette limite. Ils confondent la puissance de sortie avec la consommation d’énergie. Un découpeur laser est un système, pas une pièce unique.
- La charge totale : Vous ne fournissez pas seulement l’alimentation de la source laser. Vous faites également fonctionner les moteurs pas à pas, le contrôleur, le refroidisseur d’eau (obligatoire pour les tubes en verre), la pompe d’air assistée et le ventilateur d’extraction.
- Affaissement de tension : Si le compresseur du refroidisseur se déclenche pendant que le laser fonctionne à pleine puissance, cette impulsion peut brièvement faire baisser la tension sur un circuit 110V partagé.
Si votre atelier ne dispose que de prises résidentielles standard 110V et que vous ne pouvez pas ajouter un circuit dédié, vos options se réduisent rapidement. Utiliser une machine à forte puissance sur un circuit partagé entraîne des “ baisses de tension ”, où la puissance du laser fluctue—provoquant des coupes qui ne pénètrent pas complètement et des profondeurs de gravure qui varient d’une pièce à l’autre.
La règle stricte : Si vous ne pouvez pas installer un circuit dédié de 20A ou une ligne de 220V, rayez de votre liste les plateformes industrielles CO2 haute puissance et les lasers à fibre grand format. Vous êtes effectivement limité à des unités de bureau ou des modèles d’entrée de gamme sur pied où le refroidisseur et l’extraction sont intégrés ou conçus pour une faible consommation.

Le piège de la taille du lit : pourquoi “ plus grand ” signifie souvent “ plus lent ” et “ moins précis ”
Le marketing voudrait vous faire croire qu'un plateau de 48″ x 36″ est automatiquement meilleur qu'un plateau de 24″ x 12″ parce qu'il offre “ plus de potentiel ”. Dans un atelier réel, le potentiel ne paie pas les factures—le débit, si.
Les grands lits nécessitent de grandes poutres de translation (le pont qui transporte la tête laser). Les grandes poutres sont lourdes.
- Inertie contre détail : Une poutre lourde nécessite plus de force pour accélérer et ralentir. Lorsque vous gravez du texte fin ou des graphiques détaillés, la tête peut changer de direction des milliers de fois par minute. Les machines plus grandes et plus lourdes peinent à le faire rapidement sans vibration—souvent appelée “ ondulation ” ou “ ballottement ”—qui apparaît sous forme de vagues ou irrégularités dans les lignes finies.
- La pénalité de vitesse : Pour rester précise avec une poutre lourde, la machine doit souvent fonctionner plus lentement. Une machine plus petite avec une poutre plus légère peut souvent graver un lot 30% plus rapidement qu’une machine plus grande simplement parce qu’elle peut accélérer et ralentir plus vite entre les mouvements.
La règle stricte : N'achetez pas une taille de plateau pour des travaux “ un jour ”. Si 95 % de votre travail tient sur une feuille de 12″ x 20″, une machine de 4′ x 8′ nuira probablement à votre entreprise : elle occupe plus d'espace au sol, consomme plus d'énergie et produit souvent une gravure de moindre qualité à un rythme plus lent. Ne passez à un grand plateau que si la découpe de feuilles entières est votre principale source de revenus.
Réalité des matériaux : pourquoi les matériaux de votre client dictent la source laser (CO2 vs. fibre vs. diode)
En fin de compte, vous ne pouvez pas choisir une source laser en fonction du budget—vous devez la choisir en fonction de la physique. La longueur d’onde d’un laser détermine avec quels matériaux il interagira. Aucun niveau de puissance ne peut compenser une mauvaise longueur d’onde.
- Lasers CO2 (10 600 nm) : Le cheval de bataille du monde des makers. Cette longueur d’onde est fortement absorbée par les matières organiques.
- Indispensable pour : Bois, acrylique (transparent et coloré), cuir, papier, verre (gravure uniquement).
- Le Filtre Strict : Si vos clients ont besoin de trophées en acrylique transparent ou de maquettes architecturales, vous doivent achetez un laser CO2. Un laser à fibre ou à diode traversera l’acrylique transparent sans laisser de trace.
- Lasers à fibre (1 064 nm) : La norme industrielle pour le métal.
- Indispensable pour : Acier inoxydable, aluminium, laiton, cuivre, titane.
- Le Filtre Strict : Si votre modèle commercial repose sur la découpe de pièces métalliques, un laser CO2 n’est pas le bon outil. Bien que les lasers CO2 haute puissance (150W+) puissent pouvez couper de fines plaques de métal avec assistance à l’oxygène, ils sont plus lents et produisent une qualité de bord inférieure à celle d’un laser à fibre, même d’entrée de gamme. Et si vous devez graver des plastiques transparents ou du bois, un laser à fibre ne vous aidera pas—il brûlera le bois de façon incontrôlable et souvent ne marquera pas du tout les plastiques transparents.
- Lasers à diode (450 nm) : Dans la plage de lumière bleue visible.
- Indispensable pour : Budgets serrés et portabilité maximale.
- Le Filtre Strict : Les lasers à diode absorbent mal dans l’acrylique transparent (la lumière bleue passe en grande partie) et sont extrêmement lents pour couper quoi que ce soit de plus épais que du contreplaqué de 3 mm. Si votre activité dépend du rendement ou de la découpe de matériaux plus épais, éliminez immédiatement les lasers à diode.

Avant de passer aux recommandations de machines spécifiques dans la prochaine section, notez vos trois matériaux principaux. S’ils sont métalliques, il vous faut un laser à fibre. S’ils sont en acrylique transparent et en bois, il vous faut un laser CO2. Il n’existe aucune machine polyvalente qui fasse les deux parfaitement — sauf si vous êtes prêt à payer autant qu’une petite maison.
Phase 2 : Le facteur rédhibitoire logiciel
La plupart des acheteurs se focalisent sur la puissance du tube et la taille du plateau, considérant le logiciel de contrôle comme un détail — juste un élément fourni dans la boîte. C’est l’erreur la plus coûteuse que vous puissiez commettre. Dans un atelier professionnel, le matériel est seulement aussi performant que le logiciel qui le fait tourner. Un laser CO2 de 150 W associé à un logiciel fermé et maladroit n’est pas un outil — c’est un goulot d’étranglement.
Avant de vous engager sur une machine, examinez l’écosystème numérique dans lequel elle vous enferme. Si le flux de travail logiciel est défaillant, la vitesse de la machine importe peu.
Pourquoi la “ compatibilité LightBurn ” est non négociable pour un travail professionnel
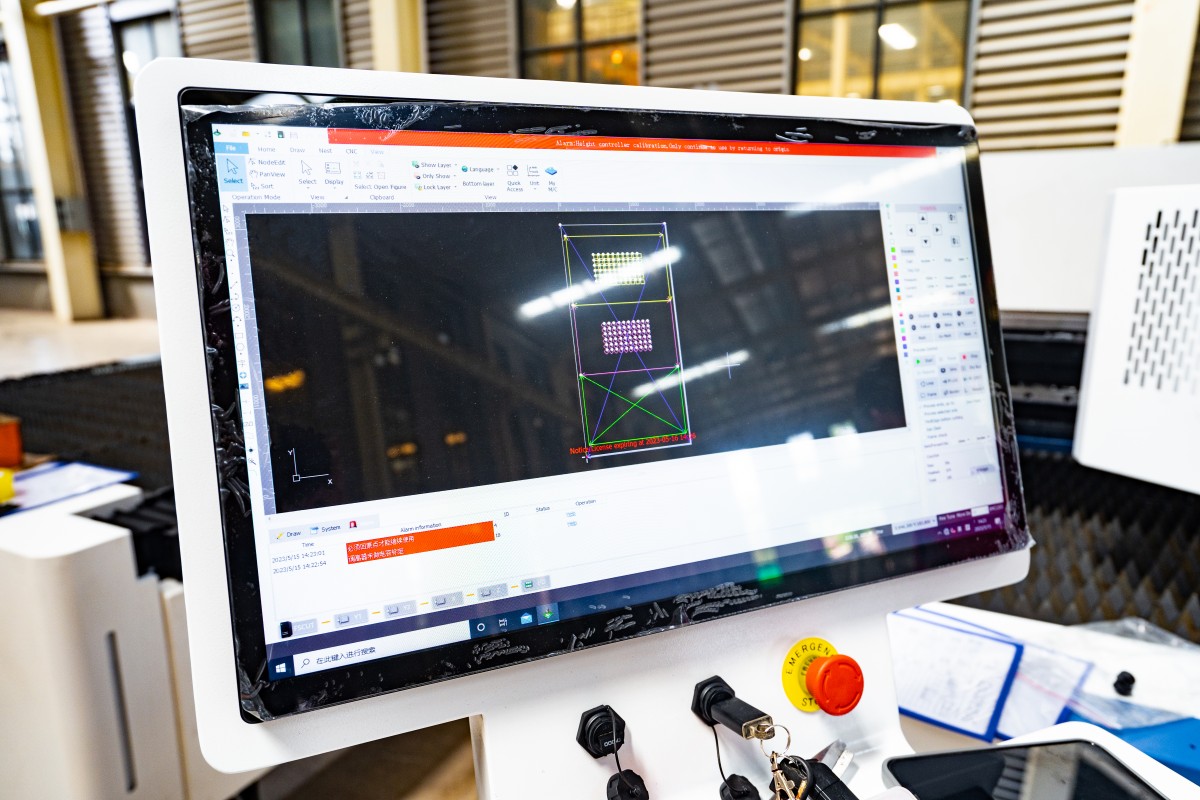
Dans le domaine du laser, LightBurn est passé d’une application tierce pratique à un véritable système d’exploitation de référence pour la fabrication professionnelle. Il sert à la fois de logiciel FAO (Fabrication Assistée par Ordinateur), où l’on définit les vitesses, la puissance et les trajectoires d’outil, et d’interface de contrôle des machines.
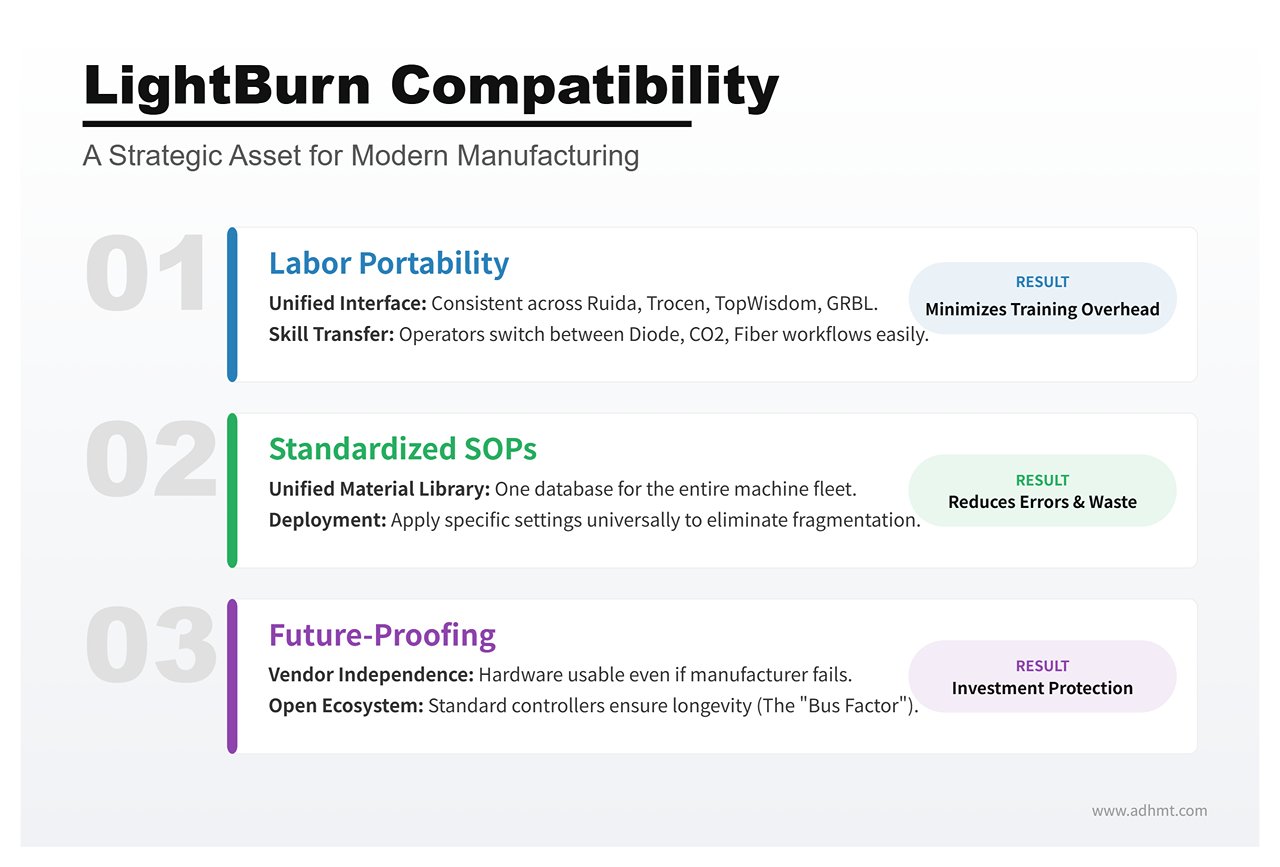
Pour un atelier, la “ compatibilité LightBurn ” n’est pas un simple atout — c’est une ressource stratégique pour trois raisons :
- Portabilité de la main-d'œuvre : LightBurn standardise l’interface entre des machines très différentes. Il prend en charge les contrôleurs Ruida, Trocen, TopWisdom et GRBL. Formez un opérateur sur un laser à diode basique et il pourra transférer ces compétences sur un laser CO2 industriel à plateau plat ou sur un marqueur à fibre galvo sans devoir réapprendre tout le flux de travail. Achetez une machine verrouillée sur un logiciel propriétaire et vous augmenterez les coûts de formation à chaque nouvelle embauche.
- SOP normalisées : La montée en puissance exige des procédures opérationnelles standardisées. Lorsque toute votre flotte fonctionne sur une seule plateforme, vous pouvez créer une bibliothèque de matériaux unifiée — enregistrer des paramètres éprouvés pour “ contreplaqué de bouleau 3 mm ” ou “ aluminium anodisé ” et les appliquer à n’importe quelle machine de l’atelier. Les logiciels propriétaires imposent des bibliothèques fragmentées, augmentant ainsi le risque d’erreur d’opérateur et de perte de matériau.
- Le “ facteur bus ” : Si un fabricant à écosystème fermé fait faillite, cesse de maintenir son logiciel ou modifie ses tarifs, votre matériel peut devenir obsolète du jour au lendemain. Une machine dotée d’un contrôleur standard (comme un Ruida 6442) utilisant LightBurn est beaucoup plus résistante à long terme — le matériel n’est pas lié à la survie du fabricant.
Si un fabricant de machines ne prend pas en charge LightBurn, il vous demande en réalité de miser votre ligne de production sur son équipe logicielle interne. Pour un travail professionnel, c’est un pari que vous ne devriez presque jamais tenter.
Le coût caché des écosystèmes propriétaires : exigences Internet et limites de fichiers
Les marques de lasers grand public vantent souvent leur logiciel propriétaire comme “ convivial ”, mais cette simplicité cache souvent un système clos conçu pour monétiser l’usage que vous faites de la machine.
Le plus grand risque dans ces écosystèmes est la dépendance au cloud. Certaines machines nécessitent une connexion Internet active rien que pour traiter les fichiers de conception. Le logiciel transfère vos données vectorielles vers les serveurs du fabricant, génère le G-code à distance, puis le renvoie à la machine. Pour un amateur, c’est une gêne. En production, c’est un véritable handicap. Si votre fournisseur d’accès Internet tombe en panne, votre ligne s’arrête. Si les serveurs du fabricant ont un problème, vos délais glissent.
En plus de cela, les écosystèmes propriétaires imposent souvent des restrictions artificielles sur la gestion des fichiers. Vous pouvez rencontrer :
| Problème | Description |
|---|---|
| Verrouillage des fichiers | Aucune possibilité d’exporter les projets dans des formats standards (DXF, SVG), ce qui revient à emprisonner votre propriété intellectuelle dans leur système. |
| Abonnements payants | Des fonctions essentielles à la productivité — comme l’imbrication automatique des pièces pour réduire les chutes ou la vectorisation — peuvent être placées derrière un abonnement mensuel “ Premium ”. |
| Risques de confidentialité | Pour les ateliers manipulant des prototypes ou de la propriété intellectuelle sensibles pour des clients, envoyer les conceptions à un cloud tiers pour traitement peut contrevenir aux pratiques standards de NDA. |
Le matériel professionnel doit fonctionner localement. Vous devez pouvoir brancher un câble USB (ou charger un fichier depuis une clé USB) et découper, quelle que soit l’état de votre connexion Wi‑Fi.
Efficacité du flux de travail : pouvez-vous importer des fichiers CAD/Illustrator sans tracas ?
L’efficacité se résume au temps écoulé entre la finalisation d’un design et l’appui sur “ Démarrer ” sur le laser. Cet intervalle est largement déterminé par la compatibilité des fichiers.
Votre équipe de conception travaille probablement sur Adobe Illustrator, AutoCAD, SolidWorks ou Rhino. Votre logiciel laser doit connecter ces outils directement au contrôleur de mouvement de la machine—sans vous obliger à passer par un troisième programme “ traducteur ”.
Un flux de travail professionnel dépend de un véritable support d’importation directe. Vous devriez pouvoir déposer un AI, PDF, DXF ou SVG directement dans le logiciel de contrôle et qu’il lise les vecteurs avec précision.
- Correspondance des calques : Le logiciel devrait automatiquement traduire les couleurs dans votre fichier de conception en paramètres de coupe (par exemple, lignes rouges = coupe, lignes bleues = gravure).
- Édition native : De petits ajustements—fermer une forme ouverte, fusionner du texte ou décaler un tracé pour compenser le kerf—doivent pouvoir être effectués directement dans le logiciel laser. Si vous devez retourner dans Illustrator juste pour déplacer un trou de 2 mm vers la gauche, votre flux de travail perd un temps précieux.
Si une machine vous oblige à convertir des fichiers vectoriels en un format raster propriétaire—ou à passer par un assistant d’importation maladroit chaque fois que vous révisez un design—elle échoue au test d’efficacité. L’objectif est un pipeline fluide : Conception → Importation → Coupe. Tout le reste est une source de frictions.
Phase 3 : Les scénarios (trouvez votre situation spécifique)
La plupart des guides d’achat passent à côté car ils traitent un amateur dans un appartement et un atelier d’enseignes dans un entrepôt comme le même client. Ce n’est pas le cas. Une machine parfaite pour l’un peut être un handicap pour l’autre.
Maintenant que nous avons établi les “ filtres stricts ” techniques dans la section précédente, nous pouvons les appliquer aux trois scénarios d’utilisateurs les plus courants. Trouvez-vous ci-dessous pour voir quelles machines répondent réellement aux critères.
Scénario A : Les unités de bureau pour “ activité annexe ” (espace limité, facilité d’utilisation maximale)
Ce scénario convient si vous travaillez dans une chambre d’amis ou un petit studio, avec des options de ventilation limitées, et que vous privilégiez le “ temps jusqu’à la première coupe ” plutôt que la puissance brute. Vous avez besoin d’une machine qui ressemble à une imprimante—pas à un projet scientifique.
Les concurrents “ Plug-and-Play ” : Glowforge vs. xTool P2 vs. Gweike Cloud
Le Glowforge Pro a défini cette catégorie pendant des années. Son approche “ jardin clos ” ressemble beaucoup à l’écosystème d’Apple : extrêmement facile à utiliser, alignement par caméra excellent et système de matériaux Proofgrade qui élimine les incertitudes sur les réglages de puissance. L’inconvénient est qu’elle nécessite une connexion internet active pour fonctionner. Si votre Wi‑Fi tombe, la production s’arrête.
Le xTool P2 est devenu le principal challenger. Il rivalise avec le Glowforge en termes de facilité d’utilisation (positionnement par caméra, autofocus) tout en évitant le “ jardin clos ”. Il prend en charge LightBurn, fonctionne entièrement hors ligne et propose une base relevable pour graver des objets plus hauts—ce que le Glowforge gère mal.
Le Gweike Cloud est l’option économique. Vous obtenez une puissance CO2 similaire de 50 W dans un format de bureau pour beaucoup moins cher. Le matériel est robuste, mais l’expérience logicielle n’est pas aussi raffinée que celle de ses principaux concurrents.
Le compromis : payer pour la commodité vs. la réparabilité
Le coût caché des machines de bureau est la réparabilité. Pour garder ces unités élégantes et “ sûres ”, les fabricants scellent les composants dans des boîtiers fermés.
Si un tube laser tombe en panne dans un Glowforge, vous ne pouvez généralement pas le remplacer vous-même ; dans de nombreux cas, toute l’unité doit être renvoyée au fabricant. Cela peut signifier des semaines d’arrêt. Les xTool P2 et Gweike Cloud se situent au milieu : les utilisateurs peuvent remplacer les tubes et miroirs, mais le travail est plus serré et plus délicat que sur une grande machine industrielle. Vous payez pour un encombrement réduit—assurez-vous que votre entreprise peut absorber un éventuel arrêt et/ou le coût des pièces propriétaires.
Scénario B : Les machines “ production garage ” (puissance maximale, coût réduit)
Ce scénario est destiné au créateur disposant d'un espace de garage dédié, d'une sortie de sécheuse pour l'évacuation et d'une volonté de mettre la main à la pâte. Vous voulez le plus de puissance par dollar et un grand plateau de découpe (20″x28″ ou plus grand).
L’approche OMTech & Monport : Haute capacité, entretien élevé
Des marques telles que OMTech et Monport importer des lasers CO₂ industriels “ China Blue/Red ” et les vendre à des prix très compétitifs. Un OMTech de 80 W coûte souvent moins cher qu’un Glowforge de 45 W. Ces machines sont de véritables tanks : elles utilisent des contrôleurs Ruida aux normes industrielles (entièrement compatibles avec LightBurn), des pièces standard facilement trouvables sur Amazon, et de grandes portes traversantes pour les plaques de grande taille.
Cela dit, le contrôle de la qualité peut être irrégulier. Vous ne payez pas pour une expérience utilisateur soignée — vous payez pour de l’acier et du verre bruts.
La “ taxe du bricoleur ” : évaluer votre capacité à aligner les miroirs et à remplacer les contrôleurs
La “ taxe du bricoleur ”, c’est le temps que vous passerez à régler la machine. Contrairement aux modèles de bureau, ces lasers arrivent souvent avec l’alignement des miroirs déréglé à cause du transport. Vous devez être à l’aise avec le desserrage d’écrous, les impulsions de test et l’ajustement du trajet du faisceau.
Si l’électronique haute tension ou l’alignement mécanique vous intimident vraiment, n’achetez pas ces machines. Mais si vous êtes à l’aise avec une clé et un multimètre, elles offrent certains des meilleurs retours sur investissement que vous puissiez trouver dans l’industrie.
Mises à niveau obligatoires : refroidisseurs et assistance d’air à prévoir immédiatement dans le budget
Le “ prix affiché ” de ces unités est trompeur. La “ pompe à eau ” incluse est généralement une simple pompe d’aquarium incapable de garder un tube de 80 W suffisamment refroidi pendant les longues découpes — ce qui provoque une surchauffe et réduit la durée de vie du tube. L“” assistance d’air » incluse n’est souvent qu’un petit ventilateur trop faible pour bien évacuer la fumée, ce qui laisse des bords brûlés.
Pour rendre un OMTech ou un Monport réellement prêt pour la production, prévoyez de dépenser immédiatement $800 à $1 000 supplémentaires pour :
- Un refroidisseur actif CW-5200 (refroidissement réfrigéré).
- Un véritable compresseur d’air (pour des coupes plus propres).
- Un ventilateur d’extraction en ligne amélioré.

Scénario C : L’atelier professionnel (Vitesse, Fiabilité et Support américain)
Ce scénario concerne les entreprises pour lesquelles le laser est une source de revenus principale. Si la machine tombe en panne, vous perdez de l’argent. Vous avez besoin de vitesse, de précision et d’un numéro à appeler en cas de problème.
Monter en gamme vers Thunder Laser, Aeon et Boss : ce que vous apporte réellement $4 000 de plus
Passer d’un OMTech à un Thunder Laser Nova, Aeon Mira, ou Boss Laser c’est une hausse de prix importante — souvent de $4 000 à $6 000 supplémentaires pour une puissance comparable.
Vous ne payez pas pour davantage de puissance brute ; vous payez pour comme unique source de puissance motrice. Ces moteurs agissent comme les « muscles » du système de commande CNC, capables d’opérations démarrage-arrêt au niveau de la microseconde et d’un contrôle rotatif ultra-précis jusqu’au micro-degré d’arc. (au lieu de moteurs pas à pas), des rails linéaires, et — dans les configurations haut de gamme —tubes métalliques RF (radiofréquence). Ces composants durent plus longtemps et conservent mieux leur calibration dans une utilisation en continu. Les tolérances sont plus précises, le câblage est plus propre et les systèmes de sécurité sont de qualité industrielle.
Le facteur vitesse : pourquoi les performances en trame comptent plus que la puissance de coupe
Les débutants se focalisent sur la puissance de coupe (watts). Les professionnels se concentrent sur la vitesse de gravure (pouces par seconde).
Si votre entreprise grave des gobelets, des patchs en cuir ou des dessous de verre en ardoise, la tête laser doit balayer d’avant en arrière des milliers de fois. Un système à moteur pas à pas bon marché peut plafonner autour de 500 mm/s et produire un “ ringing ” (lignes ondulées et irrégulières). Un Thunder Laser ou Aeon équipé de servomoteurs hybrides peut fonctionner à plus de 1000 mm/s avec des résultats nets et précis comme une lame de rasoir—doublant ainsi efficacement votre rendement quotidien. Dans un atelier de production, la vitesse est le critère qui compte.
Support local : la “ police d’assurance ” qui vous évite un délai de pièces de 3 semaines
Le plus grand avantage dans le scénario C est le support basé aux États‑Unis.
Quand une carte contrôleur tombe en panne sur une importation sans marque, vous devez généralement fouiller dans des forums ou envoyer un e‑mail à une usine en Chine—puis attendre des semaines pour un remplacement. Des marques comme Thunder, Aeon et Boss maintiennent des entrepôts aux États‑Unis remplis de pièces et disposent de techniciens anglophones qui peuvent vous dépanner via un appel vidéo.
Pour un amateur, attendre trois semaines pour une pièce est frustrant. Pour un atelier professionnel, cela peut être catastrophique. Ce supplément de $4 000 est essentiellement une prime d’assurance contre les arrêts de production—et le silence radio.
Phase 4 : la vérification finale de la réalité avant de commander
Vous avez votre liste restreinte. Vous avez votre budget. Votre curseur est suspendu au‑dessus de “ Ajouter au panier ”. Stop.
Il y a un monde entre une machine qui découpe des fichiers de démonstration lors d’un salon et une machine qui fait tourner une entreprise pendant les cinq prochaines années. Cet écart apparaît rarement sur une fiche technique—il se manifeste dans les frictions quotidiennes de l’utilisation réelle. Avant de décider, faites passer votre premier choix à travers trois filtres finaux. Ce sont les sécurités qui distinguent un outil générateur de profit d’une lourde et coûteuse décoration de garage.
Accès à la maintenance : la vérification de 60 secondes qui peut vous sauver une semaine de travail perdu
La maintenance laser n’est pas un projet “ pour plus tard ”—c’est une nécessité hebdomadaire. La colle et les résines de bois vaporisées s’accumulent rapidement sur vos optiques : environ 1 à 2 grammes par semaine. Si le nettoyage de vos miroirs nécessite 30 minutes de démontage, vous commencerez à le négliger. Et dès que vous le négligez, ces résidus se cuisent dans le revêtement de la lentille, vous coûtent ~30% de puissance, et finissent par fissurer l’optique.
Le test : Demandez au fournisseur ou regardez une vraie vidéo d’utilisateur. Pouvez‑vous accéder à, retirer, nettoyer et réinstaller Miroir 1, Miroir 2 et la lentille de focalisation en moins de 60 secondes au total?
Sinon, passez votre chemin.
- Miroir 1 (extremité du tube) : Vous voulez une porte d’accès latérale. Idéalement, vous pouvez tourner une bague de retenue et retirer le miroir en moins de 15 secondes. (OMTech et Gweike réussissent généralement ; Glowforge échoue souvent en dissimulant l’optique derrière des panneaux.)
- Miroir 2 (pont) : Cherchez un couvercle à ouverture basculante. Vous devriez pouvoir le nettoyer avec un coton‑tige sans retirer le support. Si vous devez démonter la gaine de ventilation juste pour y accéder (fréquent sur les anciens modèles Monport), vous payez une “ taxe de maintenance ” chaque vendredi.
- Miroir 3 et lentille (tête laser) : C’est la zone décisive. Vous devriez pouvoir abaisser le plateau, retirer la bague de la buse et laisser la lentille tomber en toute sécurité dans votre main en moins de 20 secondes. Astuce de pro : Lors du remontage, assurez‑vous que la lentille soit replacée “ ventre vers le haut ” (face convexe vers le haut). Si vous avez besoin d’une clé hexagonale rien que pour accéder à la lentille, le test est râté.

La matrice de décision “ Achetez de la qualité ou achetez deux fois ”
Une machine à $3 000 n’est jamais juste $3 000—c’est un acompte pour les réparations futures. Une machine à $8 000, en revanche, coûte souvent moins sur un horizon de cinq ans. Cette matrice révèle le coût total de possession (TCO) caché derrière le prix affiché.
Identifiez la colonne qui correspond le mieux à la machine de votre liste restreinte :
| Dimension | La construction économique (Scénario B) | Le cheval de trait professionnel (Scénario C) |
|---|---|---|
| Coût initial | 2 000 $ – 4 000 $ | 6 000 $ – 10 000 $ |
| Durée de vie du tube | 1k–2k heures (CO2 en verre) | 10k+ heures (RF métal/verre haut de gamme) |
| Temps d’arrêt estimé/an | 15 jours (attente de pièces) | 2 jours (support local/meilleur contrôle qualité) |
| Maintenance hebdomadaire | 2 heures (alignement manuel) | 30 minutes (optique scellée/meilleures rails) |
| Coût de remplacement (année 4) | $1,000+ (nouveau tube + PSU) | $0 (source longue durée) |
| Valeur de revente | 40% du prix initial | 70% du prix initial |
| Coût total de possession sur 5 ans | $19 000+ (incl. heures facturables perdues) | $7 000 (consommables faibles) |
Si vous dirigez un atelier amateur, la configuration économique convient—votre temps est “ gratuit ”. Si vous dirigez une entreprise, les arrêts causés par une machine “ bon marché ” effaceront la différence de prix par rapport à la machine “ chère ” dans les 18 premiers mois.
Liste de contrôle : être prêt à couper dans les 48 heures suivant la livraison
La période la plus dangereuse pour un propriétaire de laser est la première semaine. Sans les bons fournitures, la machine reste inutilisée tandis que votre délai de retour s’écoule. Et si vous ne vérifiez pas immédiatement les optiques, tout dommage causé par le transport devient votre responsabilité.
Suivez ce calendrier pour être opérationnel—ou prêt à renvoyer un modèle défectueux—immédiatement.
Jour 0 : Préparation à l’arrivée (2 heures)
- Fluides : Achetez 2 gallons d’eau distillée (pour le refroidisseur) et de l’alcool isopropylique 90% (pour les optiques).
- Kit optique : Ayez du papier pour lentille et du papier thermique (papier de reçu) à portée de main pour les tests d’alignement.
- Alimentation : Confirmez un circuit dédié de 20A (110V/220V selon l’appareil). Partager un circuit avec un réfrigérateur ou un compresseur fera sauter les disjoncteurs et gâchera les découpes.
Jour 1 : Déballage & Inspection (4 heures)
- Le test de secousse : Avant de remplir le refroidisseur, inspectez le tube laser pour détecter toute fissure interne. Si vous entendez un bruit de verre qui tinte lorsque vous balancez doucement le tube, refusez la livraison.
- Le test de fuite : Raccordez l’eau, mettez la pompe en marche, et attendez 30 minutes. Vérifiez les extrémités du tube et le bas du châssis.
- Le nettoyage de 60 secondes : Effectuez la vérification de maintenance que vous avez étudiée à l’étape 1.
- Alignement : Utilisez du papier thermique pour vérifier le trajet du faisceau aux quatre coins de la table.
Jour 2 : Validation (2 heures)
- Le test du cadre : Réalisez une découpe vectorielle à 10 mm/s sur bois avec la puissance 90%.
- Le résultat : Les bords doivent ressortir brun doré, pas noir carbonisé. Le trait de coupe doit être vertical, pas incliné.
- Le test de résistance : Faites fonctionner la machine pendant 3 heures. Surveillez la température (gardez-la en dessous de 22°C/71°F). Si elle surchauffe ou perd la mise au point, renvoyez-la.
La coupe finale
Au début de ce guide, nous avons demandé si vous construisiez un atelier ou si vous achetiez simplement un outil. La différence ne réside pas dans la marque imprimée sur le châssis—c’est le niveau de préparation du propriétaire.
En suivant ce cadre en quatre phases, vous n’avez pas seulement acheté un laser—vous vous êtes préparé à réussir. Vous avez clarifié vos besoins en matériaux, calculé la puissance nécessaire, établi vos protocoles de sécurité et découvert les coûts cachés de la possession. Vous n’espérez plus simplement obtenir une bonne machine ; vous avez planifié un achat intelligent.
Les recherches sont terminées. La liste de contrôle est prête. Il est maintenant temps de couper. Et si vous souhaitez une aide pratique pour adapter votre flux de travail à la bonne technologie, n’hésitez pas à contactez-nous pour des conseils personnalisés sur les systèmes laser.

VI. FAQ
1. Les découpeuses laser peuvent-elles couper le métal ?
Oui—certains découpeurs laser peuvent couper le métal, mais cela dépend du type de laser et de sa puissance. Les lasers à fibre et les systèmes CO2 haute puissance peuvent généralement couper une gamme de métaux, y compris l’acier inoxydable, l’aluminium et le cuivre. Pour des feuilles plus épaisses ou des applications plus exigeantes, les machines industrielles à fibre telles que le Machine de découpe laser à fibre à table unique sont recommandés.
2. Quels matériaux un laser CO2 peut-il couper ?
Les matériaux courants comprennent le bois, l’acrylique, le cuir, le tissu, le papier et certains plastiques. Cependant, les lasers CO2 ne conviennent généralement pas à la découpe de métal, sauf s’ils sont très puissants et conçus spécifiquement pour la découpe de métaux. Ils ne sont pas non plus recommandés pour la découpe de PVC ou d’autres matériaux qui dégagent des fumées toxiques lorsqu’ils sont chauffés.
3. Quelle est la précision des machines de découpe laser ?
L’un des plus grands avantages des machines de découpe laser est leur précision. Les découpeuses laser de haute qualité peuvent produire des détails extrêmement fins, avec des tolérances allant jusqu’à 0,001 pouce (0,025 mm). La précision réelle dépend de facteurs tels que la qualité du faisceau, la rigidité et la stabilité de la machine, ainsi que la précision du système de contrôle du mouvement.