

I. הגדרה מחדש של “הגדול ביותר”: גבולות טכניים ונוף תעשייתי של מכבשי כיפוף ענקיים
כשאנחנו מדברים על “מכופפת הפחים הגדולה בעולם”, אנחנו לא סתם מציינים מפרטים של פלדה קרָה; אנחנו מדברים על השאיפה ההנדסית האנושית שדוחפת את גבולות הפיזיקה. בעולם הייצור הכבד, ענקיות תעשייתיות אלו אינן רק תכשיטי הכתר של המפעל, אלא גם החפיר המגן על כושר התחרות המרכזי של החברה. ברמה זו, מכונה לא יכולה להיות פשוט “גדולה” – עליה להיות גם חזקה ומדויקת. עיצובים מודרניים כמו מכופפת הפחים הגדולה של ADH מהווים דוגמה לאופן שבו קנה מידה ודיוק יכולים להתקיים יחד בהרמוניה.
1.1 שלושה מדדים ליבה למדידת ענק תעשייתי
עבור רוב האנשים, “הגדול ביותר” פשוט אומר פיזית גדול. מנקודת מבט של הנדסה מקצועית, עם זאת, את עליונותו של מכבש כיפוף ענק חייבים להעריך לפי שלושה ממדים קשים ותלויים זה בזה.
- קיבולת מקסימלית (טונאז'): האמנות הלא-ליניארית של כוח
אחד מהשיאנים העולמיים במכונה בודדת שנבנה בשוודיה הוא Ursviken Optima 5000, עם כוח לחיצה מרבי של 5,000 טונות מטריות (כ-5,500 טונות אמריקאיות). מה המשמעות של המספר הזה בפועל? לפי עקרונות עיצוב מתכת, כוח הכיפוף הוא פרופורציונלי לריבוע עובי הלוח. הכוח הנדרש לכיפוף לוח פלדה בעובי 20 מ"מ הוא לא כפול אלא פי ארבעה של הנדרש לכיפוף לוח בעובי 10 מ"מ. עבור פלדות בעלות חוזק גבוה במיוחד המשמשות בדרך כלל בסיפוני נושאות מטוסים, במבני מיגון גרעיניים או בגופי משאיות כרייה (כגון Hardox 500), 3,000 טון הם לרוב רק נקודת ההתחלה. רק מערכות הידראוליות בדרגת 5,000 טון יכולות באמת לאלף חומרים מיוחדים אלה עם חוזק כנ屈 גבוה במיוחד בתהליך כיפוף קר. - אורך כיפוף אפקטיבי: התמודדות עם סיוט ההסטה
האורך הוא ממד נוסף ואכזרי של האתגר. מכבשי הכיפוף הארוכים ביותר בשימוש כיום הם בעלי אורך כיפוף חד-מפלסי העולה על 22.2 מטר (73 רגל). אך האורך הוא אויב טבעי של הדיוק. החלת כמה אלפי טונות של כוח לאורך רם שארכו מעל 20 מטר תגרום בהכרח למבנה להתכופף כמו קשת. ללא טכנולוגיית עיוות פיצוי קירקוע ברמה הגבוהה ביותר, חלקים ארוכים במיוחד יסבלו מ“אפקט הקאנו,” שבו זווית הכיפוף גדולה יותר באמצע וקטנה יותר בשני הקצוות — פגם איכות קטסטרופלי עבור מבני פלדה מדויקים. - יכולת עיבוד כוללת: הקרב הנסתר על עומק הגרון והיסודות
ענק אמיתי חייב לשלב טונאז' גבוה, אורך כיפוף ארוך במיוחד ועומק גרון גדול. כדי לנצל באופן מלא קיבולת כיפוף של 22 מטר, מכונות אלה בדרך כלל צריכות עומק הגרון מעל 1.5 מ' כדי לאפשר לחלקים להתנדנד ולהסתובב. מה שפחות נראה הוא עבודת התשתית שמתחת: כדי לשאת משקל כה כבד, מפעלים לעיתים צריכים לחפור בורות יסוד בעומק של עד 6 מ' (20 רגל) עמוק. מורכבות ההנדסה של היסודות לבדה דומה לבניית בניין קטן.
1.2 האליטה הגלובלית: שיאני העולם הנוכחיים ואסכולות טכניות
בשוק העולמי למכופפי פח כבדים, ישנם רק מעטים המסוגלים לשלוט במכונות ב“סיווג אלף הטון”. נוף התחרות מאופיין באסכולות טכניות ופילוסופיות שונות באופן מובהק:
| אסכולה טכנית | יצרנים מייצגים | חוזקות ליבה ופילוסופיה טכנית | תסריטי שימוש טיפוסיים |
|---|---|---|---|
| הטורף הנורדי העליון | Ursviken (שוודיה) | אקסטרימיזם של מכונה יחידה. כבעלת שיא ה־5000 טון+, סדרת Optima מייצגת את שיא היכולת בייצור מכונה בודדת. הפילוסופיה שלהם היא “מיזוג של כוח גולמי עם דיוק מוחלט”, והם מצטיינים בעיבוד פלדה עבה במיוחד ופלדת שריון. | שריון צבאי, דפנות שוברים קרח, ציוד כרייה ענק במיוחד |
| מאסטרי הטנדם | LVD (בלגיה) / Durma (טורקיה) / Bystronic (שווייץ) | גישה גמישה של טנדם. עבור חלקים ארוכים במיוחד, הם מעדיפים תצורות טנדם (שתי מכונות) או טרידם (שלוש מכונות). באמצעות סנכרון אלקטרוני CNC ומשוב מסרגל ליניארי, שתי מכונות של 2000 טון יכולות לפעול כאחת. קונספט זה מעניק למפעלים גמישות אדירה: הם יכולים לפעול בנפרד בייצור רגיל ו“לאחד כוחות” למשימות כבדות במיוחד. | מקטעי מגדלי רוח, זרועות מנוף, צנרת ארוכה במיוחד |
| חלוצי התאמה כבדה אישית | סינסינטי (ארה״ב) / טראמפף (גרמניה) | התמחות יישומית-ספציפית. סינסינטי ידועה במכונות כבדות ואמינות בסגנון אמריקאי, בעוד שטראמפף מצטיינת בבקרה חכמה ובדיוק בסגמנט הכבד (לדוגמה, סדרת TruBend 8000), ומציעה פתרונות מותאמים עמוקות לתעשיות ספציפיות. | רכיבי מבנה לתעופה, קורות ראשיות למשאיות כבדות |
| מפריעים סיניים | HARSLE / ADH / YAWEI | אתגרי ערך. בטווח 2000T–3000T, יצרנים סיניים מעצבים מחדש את השוק עם הצעות תחרותיות מאוד. אף שעדיין קיימים פערים לעומת היצרנים הנורדיים בעקביות ברמות אולטרה-קיצוניות של 5000T, בסגמנט הכבד הבינוני־עד־גבוה יחס העלות־ביצועים שלהם הוא משבש במיוחד. | מבני פלדה כלליים, ציוד תשתיות, מקטעי בניית ספינות |
1.3 העלות והתמורה של “גדול”: ההיגיון שמאחורי ייצור כבד
כאשר חברה מוציאה כמה מיליוני — או אפילו למעלה מעשרה מיליון — דולרים על ענקים כאלה, ומוכנה לבנות מחדש סדנה שלמה סביבם, ההיגיון העסקי הולך הרבה מעבר לרצון להרשים.
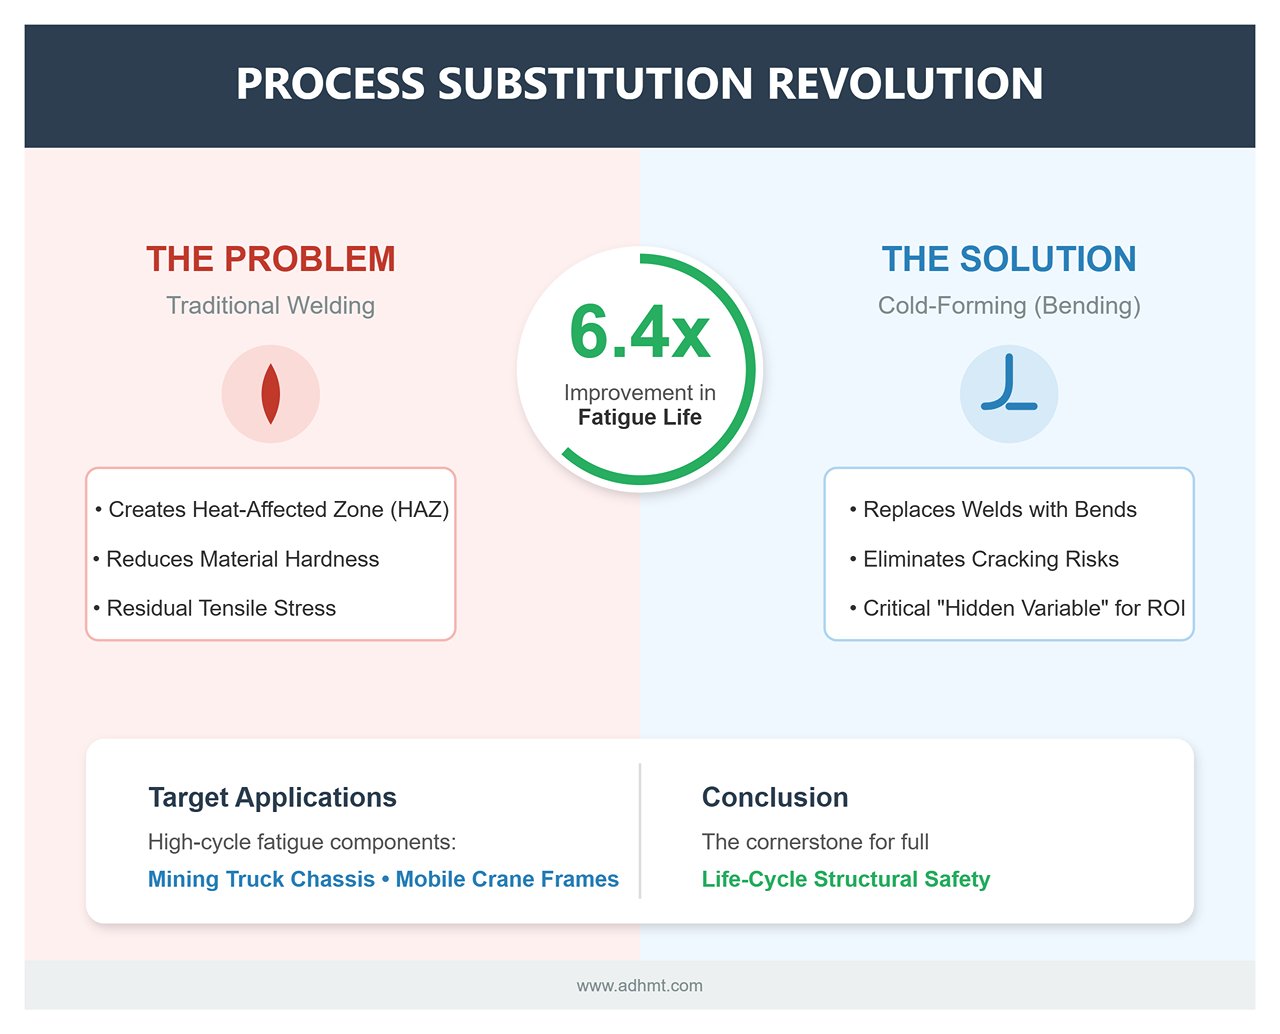
1) מהפכת החלפת תהליכים: שיפור של 6.4× בחיי העייפות
זהו המשתנה הנסתר הקריטי ביותר בחישובי ה־ROI. רכיבי מבנה כבדים (כמו זרועות מנוף) יוצרו באופן מסורתי על ידי ריתוך לוחות יחד. עם זאת, ריתוך יוצר אזור מושפע חום (HAZ) שמפחית קשיות ומוסיף מאמצי מתיחה שיוריים משמעותיים. מחקרים מראים כי חיי העייפות של קורה שנוצרה בקיפול קר הם לפחות פי 6.4 מקורה מרותכת. עבור רכיבים הנתונים לעומסי עייפות מחזוריים גבוהים — כמו שלדות משאיות כרייה או מסגרות מנוף נייד — החלפת ריתוכים בקיפולים אינה רק שדרוג תהליך; זהו הפתרון האולטימטיבי לסיכוני סדיקה ואבן יסוד לבטיחות מבנית לאורך כל מחזור החיים.
2) זרז לחומרים חדשים: הדרך המעשית היחידה לאילוף Hardox/Weldox
בעוד שבתחומי הבנייה והציוד הכבד עוברים באגרסיביות לעיצוב קל משקל, פלדות מסוג Hardox (פלדה עמידה בפני שחיקה) ו-Weldox (פלדה בחוזק גבוה) נמצאות בשימוש נרחב. חומרים אלה ידועים לשמצה בקושי לעצב אותם: הם מציגים ריבאונד ודורשים שליטה קפדנית בפתיחת ה-V של המבלט (בדרך כלל פי 10–12 מעובי הפלטה). המשמעות היא שכיפוף פלטת Hardox בעובי 20 מ"מ דורש מבלט עצום עם פתח של 200–250 מ"מ. למכבשים קונבנציונליים אין את הדיילייט (גובה פתיחה) להרכבת תבניות כאלה והן את הטונאז' להתגבר על חוזק הכנ層層層層層層層層層層層層層層層層層.
הבעלות על מכופפת פחים גדולה ברמה עולמית היא בעצם כרטיס כניסה לזירת הציוד הכבד היוקרתי. היא מותחת קו אדום טכנולוגי ברור: בצד אחד שוכן הים האדום של תחרות מבוססת מחיר; בצד השני, ים כחול שבו אתם שולטים בכוח התמחור.
II. נפלאות ההנדסה: פריצת גבולות פיזיים באמצעות טכנולוגיות ליבה
בניית מכבש כיפוף כבד־חובה אינה החלק הקשה; האתגר האמיתי הוא לגרום לקולוסוס פלדה במשקל אלפי טונות לפעול בדיוק של שעון שווייצרי. ברגע שכוחות הכיפוף עולים על 3,000 טונות ואורך העבודה נמתח מעבר ל־20 מטרים, “כללי האצבע” המסורתיים של תכן מכני מתחילים להתפרק. בקנה מידה זה, מהנדסים למעשה משחקים משחק אסטרטגיה בסיכון גבוה במדע החומרים, דינמיקת הזורמים ותורת הבקרה.

2.1 ריסון עשרות אלפי קילו־ניוטון: ארכיטקטורת מסגרת וניתוח אלמנטים סופיים (FEA)
בתכנון מכבשי כיפוף כבדים מהשורה הראשונה, המכשול המרכזי הראשון הוא כיצד לבנות שלדה שיכולה לעמוד בעומסים קיצוניים ובו בזמן לשמור על דיוק ברמת המיקרון.
- המערכה הסופית בין קשיחות לגמישות: התפתחות מסגרת ה־C
למרות שמכונות בעלות מסגרת O יציבות יותר במונחים מבניים, מסגרת ה־C נשארת הבחירה הדומיננטית בקטגוריה הכבדה במיוחד. רק עיצוב פתוח־צד מאפשר לחומרי עבודה באורך יוצא דופן לנוע פנימה והחוצה לרוחב ותומך בתהליכי כיפוף רציפים. עם זאת, טבעו של עיצוב זה סובל מתופעת עיוות גרון (throat deformation)—בעומס גבוה, פתח המסגרת מתרחב קלות, כמו לסת ענקית הנפתחת. כדי להתגבר על מגבלה פיזית זו, יצרנים מובילים (כגון Ursviken) אינם מסתפקים עוד בהוספת עוד פלדה. במקום זאת, הם משתמשים ב־ ניתוח אלמנטים סופיים (FEA) כדי לדמות את ההתנהגות הדינמית של המסגרת. על ידי אופטימיזציה של זרימת המאמץ, הם מפחיתים משקל באזורים לא קריטיים ומוסיפים צלעות חיזוק מתוכננות במיוחד באזורים עתירי מאמץ. קורת הלחץ המתקבלת, המחושבת בקפידה, יכולה לשקול עד 400 טון, ונבנית לרוב מלוחות פלדה מיוחדים בעובי העולה על 300 מ"מ, ולאחר מכן עוברת טיפול חום ממושך להסרת מאמצים פנימיים. - מערכת ייחוס מיטה כפולה: הפרדת “כוח” מ“דיוק”
זוהי טכנולוגיית הסף שמפרידה בין “מכונות גדולות” לבין “מכונות ברמה עולמית” אמיתיות. בציוד סטנדרטי, הסקאלה הליניארית מותקנת ישירות על שלדת הצד הנושאת בעומס, כך שכל עיוות בשלדה מתורגם מיידית לטעויות מדידה. לעומת זאת, מערכות מהשורה העליונה מאמצות עיצוב Double Bed Reference או מסגרת מדידה עצמאית. המהנדסים מתקינים מסגרת C משנית שאינה נושאת בעומס לחלוטין לצד המסגרת המבנית הראשית, שתפקידה הבלעדי הוא נשיאת הסקלות הליניאריות. משמעות הדבר היא שגם אם הצילינדרים הראשיים מכופפים את המסגרת ב־2 מ"מ תחת עומס, ניתן עדיין לשמור על המיקום היחסי הנמדד בין האגרוף (ram) למיטה (bed) 0.01 מ״מ. הפרדה פיזית זו בין “השלד הנושא” ל“מערכת העצבים החושית” היא ההיגיון הבסיסי המאפשר למכבשי כיפוף כבדים להשיג עיבוד בדיוק גבוה.
2.2 חתירה לקו ישר מושלם: אמנות פיצוי העיוות (crowning) על פני טווחים ארוכים
כאשר מופעל כוח של 5,000 טון לאורך קורה עליונה ותחתונה באורך 22 מטרים, הפיזיקה מכתיבה כי שתי הקורות יתעוותו אלסטית — בלתי נראה לעין אך הרסני לדיוק החלק: הקורה העליונה מתקמרת כלפי מעלה והקורה התחתונה שוקעת כלפי מטה. ללא פיצוי, החלק המתקבל יציג את אפקט ה“קאנו” הקלאסי, עם זווית כיפוף גדולה יותר במרכז וקטנות יותר בקצוות.
- קימור הידראולי דינמי: השבת הישרות
במכונות בגודל כזה, קימור מכני מסורתי בסגנון טריז פשוט מגיע לגבול היכולת שלו. הפתרון המרכזי הוא מערכת כתרים הידראולית בשליטה ממוחשבת (CNC). סדרה של בוכנות עצמאיות בלחץ גבוה (לעיתים תריסר ואף כמה עשרות) משולבות בתוך המיטה התחתונה. ברגע הכיפוף, מערכת ה‑CNC מחשבת את עקומת הסטייה התיאורטית של האדן העליון על בסיס עובי החומר, האורך, חוזק המתיחה ופתיחת תבנית ה‑V. הבוכנות שמתחת דוחפות כלפי מעלה בדיוק רב, יוצרות “קימור הפוך” המשתקף בסטיית האדן. גישה זו של “להילחם באש באש” מבטיחה שהכלים העליון והתחתון יישארו מקבילים לחלוטין לכל אורך קו המגע של 20 מטרים. - משוב לייזר בלולאה סגורה: ממודל “חיזוי” ל“חישה”
כמה שלא יהיו מדויקות, החישובים התיאורטיים תמיד יכללו שגיאה מסוימת—במיוחד כאשר מדובר בפלדות בחוזק גבוה ובלתי אחידות כמו Hardox. יצרנים כמו LVD משלבים לכן מערכות מדידת זווית בלייזר בזמן אמת (לדוגמה, Easy‑Form® Laser). סורקים עוקבים אחר שינויי זווית במהלך הכיפוף בעד 100 מדידות בשנייה. ברגע שהם מזהים קפיץ חוזר או סטייה בזווית, המערכת מורה לצירים ההידראוליים Y1/Y2 לבצע תיקונים ברמת המיקרון בתוך אלפיות שנייה. כך מקבל מכבש הכיפוף הענק “תחושת מגע” אמיתית, המספקת ביצועים של מה‑שאתה‑רואה‑הוא‑מה‑שאתה‑מקבל.
2.3 שליטה בחלקי עבודה עצומים: אוטומציה ומערכות תמיכה
בייצור כבד, התערבות ידנית בתהליך העיבוד עצמו כבר איננה מעשית. מערך מלא של מערכות תמיכה אוטומטיות אינו רק עניין של תפוקה—הוא חיוני לבטיחות המפעיל.
- כלי תחתון משתנה (VDT): ה“תיבת הילוכים האוטומטית” של מכבשי כיפוף כבדים
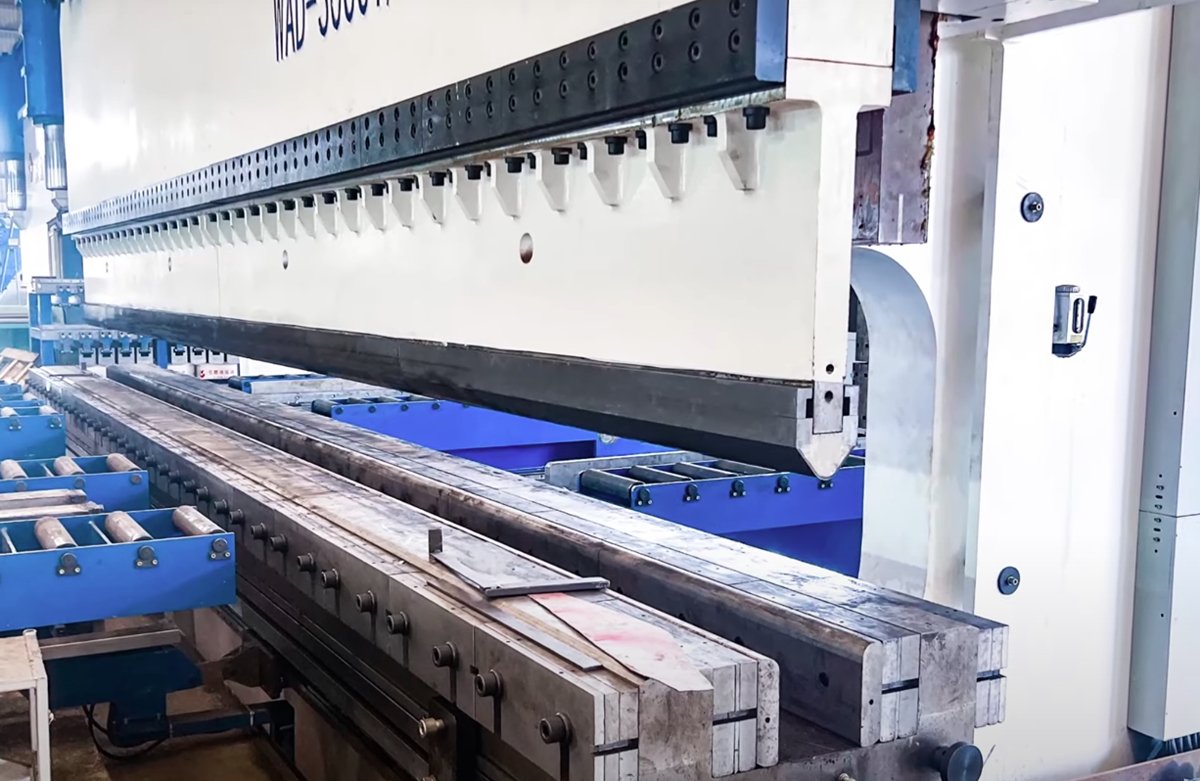
החלפת תבנית תחתונה כבדה באורך 20 מטרים בשיטות מסורתיות מחייבת מנוף עילי, עלולה להימשך 4–6 שעות, ונושאת סיכוני בטיחות משמעותיים. VDT (Variable Die Tooling) משנה זאת מהיסוד. מדובר במערכת תבנית תחתונה חכמה הנשלטת ב‑CNC, שפתיחת ה‑V שלה ניתנת לכוונון אינסופי—בדרך כלל בין 40 מ"מ ועד 400 מ"מ ומעלה. המפעיל פשוט מזין את הפרמטרים על המסך, ובסיס התבנית נפתח או נסגר אוטומטית לרוחב הנדרש, ומסיים את ההחלפה בתוך כ‑ 2 דקות. לא פחות חשוב, VDT מתוכננת עם אורך נשיאת עומס כמעט בלתי מוגבל, ומבטלת את סימני ההתרשמות שנוצרים לעיתים בחיבורים של תבניות מקטעיות מסורתיות—מה שהופך אותה לחיונית לחלקים בעלי דרישות פני שטח גבוהות. - כבד-משקל עוקבי לוחות: תמיכה חכמה עבור חלקים גולמיים עצומים
בעת כיפוף יריעות ארוכות—לעיתים מעל עשרה מטרים—בין אם דקות ובין אם בעובי בינוני, החלק התלוי של החומר ישקע תחת משקלו העצמי, ויגרום ל קימור הפוך לאורך קו הכיפוף. במחזורים במהירות גבוהה, הגיליון יכול אפילו להשתחרר כמו שוט ענק, ולהוות סכנת בטיחות חמורה. עוקבי לוחות כבדים ברמה הגבוהה ביותר מוכרחים לשלב לכן יכולת נשיאה עצומה (כמה טונות לכל זרוע) עם תגובה דינמית מהירה במיוחד. באמצעות מערכות הידראוליות או סרוו-חשמליות מתקדמות, הם נעים בסנכרון מושלם עם ירידת האגרוף, ומדריכים את פריט העבודה דרך קשת מדויקת. הדבר לא רק מגן על איכות הגימור של השטח אלא גם מבטיח דיוק בזווית הסופית. - גיבוי אחורי מודולרי בסגנון מגדל: מיקום מדויק לאורך מרחבים עצומים
במכונות ארוכות מאוד, קורת גיבוי אחורית בסגנון גשר מסורתי תתעקם תחת משקלה, ותפגע בדיוק המיקום. לכן בלמי לחץ ענקיים בדרך כלל מאמצים גיבוי אחורי עצמאי בסגנון מגדל. כל מגדל מונע על ידי צירי סרוו תלת-ממדיים משלו (X, R ו-Z) ונע כמו רוбот עצמאי מאחורי המיטה. אפילו בעומקי מדידה של מספר מטרים, המערכת שומרת על חזרתיות של 0.1 מ"מ.
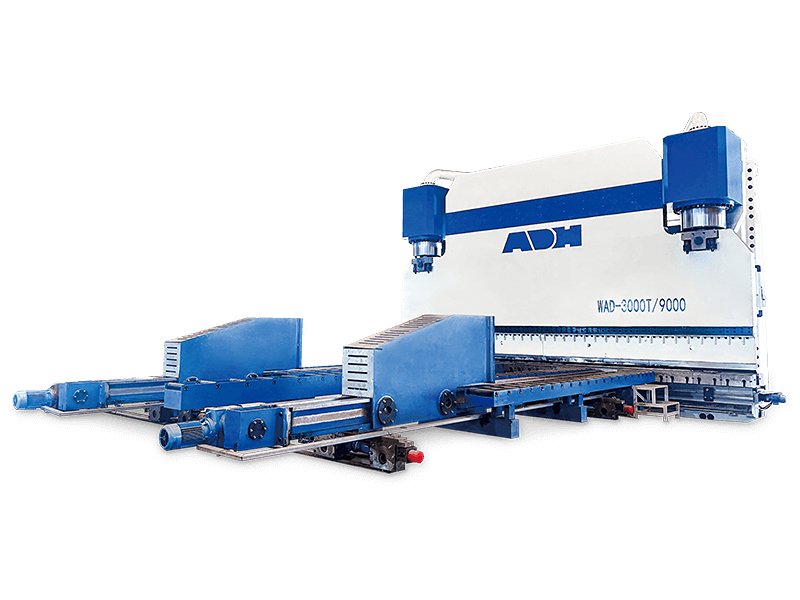
אם אתם בוחנים פתרונות אוטומציה, שקלו את סדרת מכבשי הכיפוף ה-CNC של ADH, המשלבת בקרת דיוק עם מערכות חכמות לייצור בטוח ויעיל.
Ⅲ. מהיכולת לתחרותיות: הפיכת כוח גולמי לפריון בעולם האמיתי
בתחום כוחות הכיפוף של מאה ועד עשרת אלפים טון, העלות ההונית של המכונה עצמה היא לעיתים רק קצה הקרחון. היתרון התחרותי האמיתי טמון ב אסטרטגיית היישום שלכם. בעלות על בלם הלחץ הגדול בעולם אינה מעניקה אוטומטית שליטה בשוק—אלא אם תוכלו לתרגם את הכוח הגולמי לתפוקה ויעילות יוצאות דופן. הסעיפים הבאים מנתחים שלושה תרחישי יישום מרכזיים, נקודות הכאב שלהם ודרכי הפריצה דרכם.
3.1 בניית ספינות והנדסה ימית לחופים ולאוף-שור
בניית ספינות תמיד הוגדרה על ידי פשרה בסיסית בין יעילות ודיוק בעיצוב משטחים מעוקלים. באופן מסורתי, לוחות מעטפת חיצוניים מעוצבים בעיקר באמצעות “חימום קווי,” תהליך עיצוב תרמי התלוי מאוד בניסיון בעל המלאכה. הוא איטי, קשה לסטנדרטיזציה, והחום יכול בקלות לפגוע בתכונות המכאניות של הפלדה.
- נקודת כאב לעומק: סיוטי תפרי ריתוך ונזק לחומר שיטות הרכבת לוחות קטנים מסורתיות משאירות את גוף הספינה מכוסה בתפרי ריתוך. כל מטר של ריתוך אינו רק מצריך חוט מילוי יקר וכוח עבודה, אלא גם עלויות גבוהות של בדיקות רנטגן NDT (בדיקות לא הורסות) וסיכון מוגבר לסדקי עייפות. במקביל, עיצוב חם מבוסס להבה הורס את המיקרו‑מבנה של לוחות ספינה בעלי חוזק כניעה גבוה (כגון AH36/EH36), וגורם להקשיה מקומית בחומר—סכנה בלתי מתקבלת על הדעת לשוברי קרח או צוללות מים עמוקים.
- גישת פריצה: עיצוב קר ותהליכי כיפוף מדורג שימוש בבלמי לחץ ענקיים של 5,000 טון ומעלה לכיפוף קר הוא מהפכה בבניית ספינות מודרנית.
- החלפת תהליך: עם שליטה ממוחשבת ב‑CNC כיפוף מדרגות (כיפוף "באמפים"/כיפוף מדורג), המפעיל מבצע מאות כיפופים קטנים ורציפים כדי לדמות מקרוב את פני השטח הכפולי‑עקמומיות המורכבים של גוף האונייה. פעולה זו מחליפה לחלוטין את חימום הקווים הידני תוך שמירה על תכונותיו המכאניות המקוריות של הלוח.
- שינוי מדרגה ב‑ROIבאמצעות שימוש במכבשי כיפוף ארוכים במיוחד (20 מ' ומעלה) לעיצוב כל לוח בפעולה אחת, המספנות יכולות לבטל מספר גדול של פעולות התאמה וריתוך. נתוני שטח מראים כי גישת עיבוד משולבת זו יכולה לצמצם את זמן ההרכבה והריתוך בהמשך הנתיב ביותר מ‑30%. עם הרבה פחות תפרי ריתוך, עומס העבודה של בדיקות NDT יכול לרדת בכ‑ 40%, ובכך לקצר ישירות את הזמן הקריטי שבו האונייה תופסת את מספנת היבשה.

3.2 ציוד בנייה ומנופים (ציוד צהוב ומנופים)
זהו התחום שבו הדחיסה על החומרים מגיעה לקצה הגבול שלהם. זרועות מנוף של יצרניות עולמיות כגון Liebherr ו‑XCMG מתוכננות לביצועים קלי‑משקל קיצוניים ועושות שימוש נרחב בפלדות חוזק‑על עם חוזק כנ屈 של מעל 1,100 מגה‑פסקל (כגון Weldox/Strenx).
- נקודת כאב מעמיקה: ריבאונד בלתי צפוי וסיכון לסדיקה בעת כיפוף לוחות עמידים לשחיקה כגון Hardox 450/500 או דרגות מבניות כמו Weldox 960, זווית הריבאונד יכולה להגיע ל‑7°–10°, ושבר פריך צפוי מאוד להתרחש באזור הכיפוף. בנוסף, חומרים קשים אלה גורמים לבלאי חמור בכלי העבודה, והחלפות תבניות תכופות עלולות להשבית את כל הקו.
- גישה פורצת דרך: פיצוי חכם וטכנולוגיית תבנית משתנה
- שליטה הדוקה ביחס R/t: זהו הידע המקצועי (know‑how) המרכזי של אנשי מקצוע מנוסים. בעת עיבוד פלדות בעלות חוזק גבוה, היחס בין רדיוס כפف פנימי (R) לבין עובי הפלטה (t) חייב להיות מבוקר בקפדנות. SSAB ממליצה על יחס R/t של לפחות 3–4 עבור Hardox 450, ועליכם להבחין בין כיוון הגלגול הרוחבי ו כיוון הגלגול האורכי— כיפוף לאורך כיוון הגלגול נוטה הרבה יותר לסדקים.
- פיצוי ריבאונד דינמימכבשי כיפוף כבדים מתקדמים מצוידים במערכות מדידה בזמן אמת של הזווית (כגון Easy‑Form Laser של LVD או ACB של Trumpf). במהלך הכיפוף, המערכת מנטרת באופן רציף את הריבאונד ומכוונת אוטומטית את עומק האיל (ציר D), שומרת על סטיות זווית בתוך ±0.3° ומבטלת ביעילות את מחזור הפסולת הישן של ניסוי וטעייה.
- טכנולוגיית תבנית V מתכווננת: כדי להתמודד עם לוחות זרוע בעוביים שונים, תבניות V מתכווננות הנשלטות ב‑CNC הן חובה. במקום להרים ולהחליף תבניות במשקל של כמה טונות, המפעיל פשוט מזין את הפרמטרים בבקר ופתח ה‑V מתכוונן אוטומטית בתוך שניות (בדרך כלל מוגדר ל־8–12 פעמים עובי הלוח). כך מתכווצים שעות של השבתת החלפת תבניות לכדי כ־ 2 דקות.
3.3 אנרגיה ותשתיות (תשתיות וכוח רוח)
בין אם מדובר במגדלי רוח ימיים ובין אם בעמודי הולכת UHV, המאפיינים המגדירים אותם הם “גדולים, ארוכים ועבים”. במגזר זה, שדה הקרב האמיתי הוא הגמישות של קו הייצור שלך.
- נקודת כאב לעומק: תנודתיות בביקוש וקיבולת מושבתת דרישות הייצור אינן אחידות: בתקופות רגילות ייתכן שתעבד עמודים סטנדרטיים באורך 6–12 מ', בעוד שבתקופות שיא תצטרך לפתע להתמודד עם מונופילים באורך 20 מ' ואף יותר עבור רוח ימית או קורות תיבה לגשרים. אם פשוט תקנה מכבש ענק של 24 מ', חצי מהמערכת יישב מובטל בכל פעם שאתה מעבד חלקים קצרים, מה שיוצר בזבוז CAPEX עצום.

- גישה פורצת דרך: הגמישות הטקטית של מערכות טנדם
- אסטרטגיית פיצול‑ומיזוג חלקה: פריסת מערכות טנדם עם שני מכבשים או יותר המחוברים יחד הפכה לנוהג מקובל. לדוגמה, ניתן להתקין שני מכבשים של 12 מ' ו‑2,000 טון זה לצד זה.
- מצב רגיל: שני המכבשים פועלים באופן עצמאי, כל אחד עם הצוות שלו המעבד חלקים קצרים יותר, ובפועל מכפילים את התפוקה.
- מצב ביקוש שיא: מערכת סנכרון CNC נועלת את שני האילנות כך שיפעלו כיחידה אחת, ומאפשרת כיפוף של חלקי עבודה באורך של עד 24 מ'.
- תהליך יצירת JCO: עבור לוחות עבים במיוחד (40 מ"מ ומעלה) המשמשים למונופילים של רוח, מיושם תהליך היצירה התלת‑שלבי J‑C‑O הלוח מכופף תחילה לצורת J, ואז נהפך ומכופף לצורת C, ולבסוף נסגר לצורת O. בהשוואה לכיפוף בשלושה גלילים מסורתי, שיטה זו מציעה דיוק שאין שני לו בעבודה עם חומרים עבים ובעלי חוזק גבוה, ומבטלת את הצורך במערכי גלילים יקרים לכל קוטר צינור.
- אסטרטגיית פיצול‑ומיזוג חלקה: פריסת מערכות טנדם עם שני מכבשים או יותר המחוברים יחד הפכה לנוהג מקובל. לדוגמה, ניתן להתקין שני מכבשים של 12 מ' ו‑2,000 טון זה לצד זה.
💡 הערת פנים: כאשר משקיעים במכופפי לחיצה אולטרה-גדולים, אל תתמקדו רק במכונה עצמה—המורכבות של מערכת השינוע והלוגיסטיקה חשובה באותה מידה. מכונה באורך 20 מ' יכולה לשקול בקלות יותר מ‑400 טון ודורשת דרישות קפדניות ביותר במונחי שקיעת יסודות. עם זאת, האתגר המיידי יותר הוא זה: כיצד ניתן להזין בצורה בטוחה לוח באורך 20 מ' ובמשקל 20 טון, שמתנפנף כמו שוט פלדה ענקי במהלך הכיפוף? מסיבה זו, עוקבי לוחות כבדים אינם תוספת נחמדה בלבד, אלא הגנה חיונית הן לבטיחות המפעיל והן לאיכות פני השטח.
Ⅳ. החלטה אסטרטגית: האם באמת אתה זקוק ל“הכי גדול בעולם”?
בראש הפירמידה של ייצור תעשייתי, רכישת מכופף הלחיצה “הגדול בעולם” היא הכל חוץ מרכישת ציוד רגילה. מדובר ב הימור הון על עמדת התחרות שלך בעשור הקרוב. בקנה מידה כזה, החלטה שגויה אינה רק קיבוע הון — היא עלולה להביא להחמצת חלון הזדמנות אסטרטגי שלם. המסגרת הבאה היא מודל החלטה מעמיק שנבנה מנקודת מבטם של יועצים בכירים בתעשייה ופרקטיקות ייצור רזה.
4.1 ROI ו‑TCO: המציאות שמתחת לפני השטח
מקבלי החלטות תאגידיים רבים מתמקדים רק במחיר היציאה מהמפעל המופיע בהצעת המחיר, ומתעלמים מה“קרחון” העצום של העלויות החבויות מתחת לפני השטח. עבור ציוד אולטרה‑כבד, ההיגיון מאחורי TCO (עלות כוללת לבעלות) שונה מהותית מזה של כלי מכונה רגילים.
עלויות מפורשות לעומת נסתרות (מודל הקרחון)
ניתוחים שלאחר מעשה של פרויקטים לייצור כבד רחבי היקף ברחבי העולם מראים כי מבנה עלות מחזור החיים של מכופף לחיצה ענקי נראה בדרך כלל כך:
- המכונה עצמה (~40%): זהו ערך החוזה שניתן באמת לראות — אך הוא רק מחיר הכניסה.
- עבודות אזרחיות ותשתית (~30%): זהו מקור בזבוז הכסף שהכי נוטים להמעיט בערכו. עבור מכבשים מעל 2,000 טון, עומק הבור צריך בדרך כלל להגיע ל‑3–5 מטרים, ובטון מזוין איכותי עם בקרת רעידות הוא חובה. האתגר הכואב יותר הוא הכנסת מכונה במשקל מאות טונות לתוך המבנה: ייתכן שתצטרך להסיר חצי מגג הסדנה או להשקיע הון קטן בחיזוק קורות העגורן הקיימות כדי לעמוד בעומס.
- כלי עבודה וצריכה כבדים (~20%): כלי לחיצה כבדים אינם סתם גושי פלדה; הם מכשירים מדויקים עם טיפול תרמי מתוחכם. סט כלים משתנה מסוג V המותאם לפלטת פלדה Hardox עמידת שחיקה עולה לעיתים כמו מכופף לחיצה בגודל בינוני רגיל.
- לוגיסטיקה וציות (~10%): הובלת מטען חריג ממדים (OOG) כרוכה בתשלומים עבור סקר מסלול, אגרות מעבר גשרים, הוצאות על ויסות תנועה וליווי, בתוספת שטיחי דרך זמניים כבדי משקל כדי להכניס את נגרר הרצפה הנמוכה למפעל שלך. סכום כל הפריטים “השונים” האלה בדרך כלל יוצא גבוה באופן מבהיל.
חור שחור אנרגטי והפתרון ההיברידי
ענקים הידראוליים קונבנציונליים הם צרכני חשמל כבדים אמיתיים: מנוע המשאבה הראשי מסחרר אלפי ליטרים של שמן במהירות מלאה אפילו במצב המתנה. תחת מחירי האנרגיה והתקנות פליטת הפחמן של היום, מערכות היברידיות סרו‑הידראוליות כבר אינן אפשרות נחמדה להחזיק; הן קו בסיס חובה לכל מכבש חדש בקטגוריית 3,000 טון ומעלה. באמצעות שימוש במנוע סרו להפעלה ישירה של המשאבה ולספק “כוח לפי דרישה”, נתוני שטח מראים חיסכון באנרגיה של יותר מ‑50%. לא פחות חשוב, טמפרטורות שמן נמוכות יותר יכולות לשלש את אורך חיי השירות של שמן הידראולי יקר נגד שחיקה, ולצמצם משמעותית עלויות תחזוקה.
4.2 המזלג הטכנולוגי: ענק יחיד מול מערכת טנדם
זוהי ההחלטה שמרתיעה מנהלי טכני ומנהלי מפעל מלישון בלילה. זה לא רק עניין של מחיר; בלבו, זו מלחמה פילוסופית בין קשיחות מרבית ו גמישות מרבית.
ענק יחיד: קשיחות מוחלטת
- יתרון מרכזי: יכולת טעינה במרכז בלתי משתווה. כאשר צריך לכופף לוח עבה במיוחד או פלדת שריון בעלת חוזק כנ屌ין גבוה מאוד במרכז המוחלט של המכונה, שלמות המבנה של מסגרת מונובלוק מספקת סטייה מזערית ואת הדיוק הגבוה ביותר האפשרי.. חולשה קריטית.
- : כל השבתה לא מתוכננת מורידה את תפוקת המפעל כולו לאפס. וכאשר מייצרים חלקים קצרים, עשרות מטרים של מיטת המכונה יושבים מובטלים—בזבוז עצום של הון (בזבוז CAPEX).: Any unplanned downtime takes your entire plant capacity to zero. And when you’re running short parts, dozens of meters of machine bed are sitting idle—an enormous waste of capital (CAPEX waste).

מערכת טנדם: מכפיל קיבולת
- יתרון מרכזי: החזר השקעה גבוה במיוחד. בתפעול היומיומי שתי המכונות “מתפצלות” ופועלות באופן עצמאי (לדוגמה, בעיבוד חלקים באורך 6 מטר). כאשר מתקבלות עבודות גדולות, הן “מתמזגות” למערכת טנדם כדי להתמודד עם רכיבים באורך 12 מטר. הגמישות הזו מתאימה באופן מושלם לביקוש תנודתי ובלתי צפוי.
- מלכודת נסתרת: מגבלת עומק גרון. זהו החיסרון הטכני שמוכרים כמעט אף פעם לא מזכירים. במקום שבו שתי מכבשי הטנדם נפגשים, יש עמוד פיזי. אם רוחב החלק גדול מעומק הגרון (בדרך כלל 500–1,000 מ"מ), הלוח לא יעבור את העמוד והעבודה פשוט אינה ניתנת לביצוע. אלא אם תכניסו לתקציב עומק גרון מותאם אישית של 1,500 מ"מ או יותר, הדבר עלול להפוך לצוואר בקבוק מרכזי בתהליך.
- סיכון סנכרון: מערך טנדם מסתמך על פרוטוקול מאסטר–סלאייב לצורך סנכרון. אם יש אפילו עיכוב ברמת מיקרו־שנייה במשוב המקודד או בתגובה ההידראולית, כוחות הגזירה שיתפתחו עלולים לקרוע מיד את החלק — ואף לגרום לנזק מבני למכונה.
| ממד החלטה | מכונה ענקית יחידה | מערכת טנדם מרובת מכונות | תסריטי יישום מומלצים |
|---|---|---|---|
| דיוק עיבוד | ⭐⭐⭐⭐⭐ (גבוה במיוחד) | ⭐⭐⭐⭐ (תלוי באלגוריתמי הסנכרון) | מבני מיגון גרעיני, שריון צבאי, מיכלי לחץ גבוה |
| ניצול ציוד | ⭐⭐ (לעיתים קרובות מובטל) | ⭐⭐⭐⭐⭐ (שילוב והקצאה גמישים במיוחד) | מבני פלדה כלליים, עמודי תאורה, בומים של ציוד בנייה |
| עומס במרכז | ⭐⭐⭐⭐⭐ (חזק במיוחד) | ⭐⭐⭐ (מוגבל על ידי נקודות חיבור) | לוחות עמידים בפני שחיקה למכונות כרייה, בתי כתישה |
| סף השקעה | ⭐⭐⭐⭐ (גבוה מאוד) | ⭐⭐⭐ (נמוך יחסית) | – |
4.3 “רשימת החיסול” של הספק”
לפני שאתה חותם על חוזה בשווי מיליוני דולרים, שב עם רשימת הבדיקה הזו ותחקר את הספק שלך. אם הוא מעורפל או מתחמק באחד מן הנושאים הבאים, עליך להתרחק ממנו.
יכולת מפתח-סגור (Turnkey)
- שאלה מרכזית: “מי מוציא את שרטוטי היסודות? מי אחראי אם חלה שקיעת יסודות?”
- מכשול שיש להימנע ממנו: סוכנים רבים רק “מוכרים ברזל”. עד שהמכונה תגיע, ייתכן שתגלו שהבור רדוד מדי ב‑100 מ"מ או שברגי העיגון נוצקו במיקום לא נכון. עבודת תיקון מחדש יכולה לעלות מאות אלפי דולרים ולעכב את הפרויקט בשבועות. חובה להתעקש על חבילת מפתח אמיתית הכוללת הנחיה לעבודות אזרחיות.
עומק התמיכה המקומית לאחר המכירה
- שאלה מרכזית: “אם הראשי ערכת אטמי צילינדר במקרה של תקלה, האם תטיסו אדם מאירופה, או שיש לכם מלאי מקומי וטכנאים בכירים?”
- מכשול שיש להימנע ממנו: החלפת אטמים בצילינדר ענק היא עבודה כבדה ומורכבת הדורשת מתקנים וכלי הרמה מיוחדים. ללא צוות מקומי מקצועי, נזילת שמן קטנה עלולה להשבית אתכם למשך חודש—אסון אם זה קורה בעונת השיא.
עוצמת הסימולציה של מערכת התוכנה
- שאלה מרכזית: “האם תכנות לא מקוון שלך יכולה לדמות במדויק התקשות חוזרת (springback) עבור Hardox 500?”
- מכשול שיש להימנע ממנועבור פריט עבודה באורך 20 מטרים ובשירות כבד, ניסוי וטעייה הוא יקר בצורה הרת אסון—השלכת לוח אחד של פלדת מבנה מיוחדת יכולה לעלות עשרות אלפים. תוכנת הליווי שלך (Radbend, AutoPOL או מערכת שפותחה על ידי יצרן הציוד המקורי) חייבת להיות בעלת יכולת אלמנטים סופיים (FEM) כדי לחזות במדויק זוויות קפיצה חזרה וסיכוני התנגשות על המסך. אל תיתן למפעילים להמר על מכונה בשווי עשרות מיליונים; אפשר להם לאמת את התהליך תחילה בתאום דיגיטלי.
Ⅴ. יישום: מדריך מעשי מרכישה ועד לייצור
כאשר בדיוק חתמת על חוזה בשווי כמה מיליוני דולרים וצופה בנציג המכירות עוזב עם חיוך גדול, הישאר מפוקס: הקרב האמיתי רק מתחיל. בין הצעה מושלמת על הנייר לבין מכונה השואגת במפעל שלך שוכנים אינספור “בורות שקיעה” שיכולים לעכב—או אפילו להפיל—את כל הפרויקט. עבור מעמד זה של ענקים תעשייתיים במשקל עצום, הביצוע בשטח לעיתים קשה יותר מבניית המכונה עצמה.
5.1 עבודות תשתית: האתגר המוערך בחסר ביותר
רבים ממקבלי ההחלטות התאגידיים נופלים לאשליה מסוכנת: הם חושבים שקניית מכבש כיפוף דומה לקניית מקרר—מחברים לחשמל ומתחילים להשתמש. בפועל, הכנסת מכבש כיפוף אולטרה-כבד בעל דירוג של 3,000 טון או יותר היא למעשה פרויקט הנדסה אזרחית ולוגיסטיקה מסובך ביותר.
סיוטי יסודות: לא רק נשיאת עומסים, אלא גם איטום ובידוד רעידות מכבשי כיפוף אולטרה-גדולים דורשים בדרך כלל בור בעומק של 3–6 מטרים כדי להכיל את מהלך הבוכנות ההידראוליות הארוך. בעומקים כאלה, סביר מאוד שתפגע במפלס מי התהום המקומי.
- איטום ברמת תקן גרעיניאם תבנה את איטום הבור לפי תקני בנייה רגילים, יש סיכוי טוב שלאחר שישה חודשים הוא יהפוך ל“בריכת דגים”, ושסתומי הסרבו ההידראוליים בעלי הערך הגבוה שלך יתחילו להחליד במהירות בסביבה הלחה. עליך להשתמש בעיצוב מיכל עם בטון ואיטום באיכות גבוהה, לפחות ברמה של בריכת שחייה—ובמקרים מסוימים ברמה של תחנת כוח גרעינית.
- אמנות בידוד הרעידותכאשר מופעלים בבת אחת 3,000 טון של כוח, גל ההלם שנוצר נע דרך היסוד לכל הכיוונים. ללא עיצוב מקצועי של בידוד רעידות (למשל, התקנת רפידות בידוד ייעודיות כמו Unisorb או Vibro/Dynamics), ציוד סמוך בעל דיוק גבוה כגון חותכי לייזר או מכונות מדידה קואורדינטיות (CMM) עלול להתחיל לייצר שגיאות תכופות—או גרוע מכך, לייצר גרוטאות בשקט.
- ניטור שקיעהבמהלך השנה הראשונה תחת עומס, יסוד חדש יעבור בהכרח שקיעה קטנה אך ניתנת למדידה. מנהלי מפעלים חכמים מטמיעים נקודות ניטור שקיעה במיקומים קריטיים ביסוד ובודקים ומפלסים מחדש את המכונה מדי חודש במהלך ששת החודשים שלפני הייצור המלא. אם לא תעשה זאת, עיוותים קלים ביסוד יעברו ישירות למיטת המכונה, מה שיגרום לאובדן קבוע בדיוק.
ה“מייל האחרון” של הלוגיסטיקה
- האתגר הקיצוני של הובלת מטען חורג (OOG)שלדת מכונה באורך 20 מטרים נשלחת בדרך כלל במקטעים, אך כל מקטע עדיין יכול לשקול למעלה מ-100 טון. במפעלים ישנים רבים, דרכי הגישה אינן בעלות רדיוס פנייה מספק או שדלתות הסדנה נמוכות מדי. סקר נתיב הוא חובה. בפרויקטים בעולם האמיתי, לא נדיר לראות דלתות סדנה מפורקות זמנית—או אפילו גגות מוסרים חלקית—רק כדי להכניס את הענק פנימה.
- בעיית ה“העמדה על הצד” בתוך הסדנה: המכונה בדרך כלל נמסרת כשהיא שוכבת על הצד. כיצד ניתן להעמיד בצורה בטוחה רכיב במשקל 200 טון בתוך מבנה עם גובה מוגבל? בדרך כלל נדרש לכך שימוש בשני עגורני גשר בעלי קיבולת גבוהה הפועלים בתיאום מושלם (אחד מרים את החלק האחורי, ואחד כהרמה הראשית). אם עגורני הגשר שלך אינם בעלי קיבולת מספקת, ייתכן שתצטרך להביא מערכת מנוף הידראולית ניידת—ולשלם עליה ביוקר.
5.2 בטיחות וארגונומיה: הפיזיקה אינה משא ומתן
כאשר אתה מטפל בלוחות פלדה במשקל עשרות טונות ובאורך מעל עשרה מטרים, אפילו טעות קטנה יכולה להפוך לתאונה קטלנית. כאן, בטיחות היא לא רק עניין של עמידה בדרישות—היא ממש עניין של הישרדות.
סכנה קטלנית: הצלפת לוח
- שחרור אנרגיה: ברגע סיום הכיפוף והתחלת עליית האגרוף, האנרגיה האלסטית האצורה בפלדה בעלת חוזק גבוה משתחררת כמעט מיידית, וגורמת לשפת הלוח לעוף כלפי מעלה בעוצמה (הצלפה). אם מפעיל עומד במסלול התנועה הזו, הכוח יכול להיות קטלני.
- הגנה חובה: וילונות אור רגילים אינם יעילים לרוב במצב זה, משום שהלוח עצמו חוסם את הקרניים. במכונות אולטרה-כבדות, עוקבי לוחות אינם בגדר אפשרות נחמדה—הם חיוניים. הם תומכים בלוח ומלווים את תנועתו, ומבטלים פיזית את הסיכון להצלפה. במקביל, עליך לסמן בבירור “אזור אדום” על הרצפה ולהתייחס אליו כאזור סכנה קטלני: אף אחד לא רשאי להימצא בטווח של 3 מטרים מהלוח בזמן הכיפוף.
הכשרת מפעילים: מ“לוחץ כפתורים” למוחה תהליכים
- קפיצת מיומנות: מפעיל מכבש כיפוף רגיל צריך רק לקרוא שרטוטים ולהזין זוויות כיפוף. מפעיל מכבש אולטרה-כבד, לעומת זאת, חייב להבין את יסודות מכניקת החומרים. עליו לזהות את כיוון הגלגול של לוחות Hardox או דומים (רוחבי לעומת אורך) ולבחור את מידת פתיחת התבנית הנכונה בהתאם, כדי להימנע משבירת הכלים או סדיקת הלוח.
- עבודת צוות בסגנון תא טייס (CRM): כיפוף חלק באורך 20 מטרים דורש לרוב צוות של 2–3 אנשים. מי שולט בדוושת הרגל? מי מפקח על המערכת האחורית? יש צורך בהליך קריאה-ותשובה קפדני, בדומה לניהול המשאבים בצוות תא טייס בתעופה: רק אחרי שהמפעיל הראשי שמע כל עוזר מאשר בבירור “בטוח”, הוא רשאי ללחוץ על מתג הרגל.

5.3 תחזוקה וניהול מחזור חיים מלא
למרות המראה הקשוח שלהן, המכונות הענקיות הללו מלאות במערכות עדינות ביותר. שלך פילוסופיית התחזוקה חייבת לעבור מ“תקן כשזה נשבר” לתחזוקה חזوتית אמיתית.
“דיקור דם” למערכת ההידראולית
- שמן חדש ≠ שמן נקי: לעולם אל תניח ששמן הידראולי חדש, אטום במפעל, הוא נקי. רמת הניקיון לפי ISO שלו היא בדרך כלל סביב 20/18/15, דבר שהוא מתחת באופן משמעותי מהתקן המומלץ 16/14/11 לשסתומי סרוו ופרופורציה.
- סינון בלולאת כליהבעת מילוי מכונה חדשה, השמן חייב תחילה לעבור דרך עגלת סינון ברמת דיוק גבוהה. לאחר תחילת הייצור, מומלץ בחום להתקין מערכת סינון מעקף אופליין שפועלת 24/7 ומסננת את השמן ברציפות—בדומה לדיאליזה של דם. זהו האמצעי המהימן היחיד למניעת הדבקות מחלקי שסתומים ולהארכת חיי הרכיבים ההידראוליים היקרים.
כיול מחדש של דיוק גיאומטרי
- השפעות תרמיותבמכונות ענק רגישות מאוד לטמפרטורה. זווית הכיפוף בהפעלה קרה בתחילת משמרת הבוקר יכולה להיות שונה ממצב החם אחר הצהריים בשיעור של עד 0.5°. משתמשים מתקדמים בונים “טבלת פיצוי טמפרטורה” ומפצים אוטומטית על עומק האצבע (ציר D) בהתאם לטמפרטורת שמן הידראולי.
- בדיקת השנה: שקיעת היסודות מתייצבת בדרך כלל כשנה לאחר ההפעלה. בשלב זה עליכם להזמין את מהנדסי השירות של היצרן המקורי (OEM) עם אינטרפרומטר לייזר כדי לפלס מחדש את המכונה כולה ולבדוק מחדש את הריבועיות. שלב זה הוא קריטי: הוא קובע אם במשך עשרים השנים הבאות מכвת הכיפוף שלכם תישאר כלי מדויק — או תהפוך לסוס עבודה כבד שמתאים רק לעבודות בдиוק נמוך.
VI. המכבש הכיפוף הגדול בעולם
6.1 סקירה של מכבשי הכיפוף הגדולים בעולם
עד שנת 2023, חברת Ursviken Technology מכרה את מכבש הכיפוף הגדול ביותר בתעשייה שיוצר אי פעם. מכונה זו מפורסמת בזכות גודלה העצום והפונקציונליות המתקדמת שלה, המוכיחים את החדשנות הטכנולוגית בתחום ייצור המתכת.
מכבש הכיפוף הגדול בעולם לא רק מציג טכנולוגיית הנדסה חדישה, אלא גם מדגיש את הגלובליזציה של תעשיית הייצור. למרות שהמכונה מיוצרת בשוודיה, הייתה לה השפעה על העולם כולו, כולל על ארצות הברית, המחזיקה בציוד ייצור מתקדם ועוצמתי.
כוח כיפוף ואורך כיפוף
כוח הכיפוף שלו הוא 5000 טון, ואורך הכיפוף שלו הוא 73 רגל, מה שהופך אותו מתאים במיוחד לטיפול במשימות כיפוף תובעניות במיוחד. המכונה מסוגלת לעבד חומרים בעובי של עד 320 מ"מ. ההתקדמות במכבש הכיפוף אינה מתבטאת רק בגודלו אלא גם ביכולתו להתמודד עם לוחות מתכת גדולים ועבים יותר.
מערכות אוטומציה מתקדמות
מאפיין בולט של מכבש כיפוף זה הוא מערכות האוטומציה המתקדמות שלו, המשפרות את ביצועיו ויעילותו. הוא כולל החלפה אוטומטית של כלים עליונים, המאפשרת למכונה להחליף כלים במהירות ובדיוק ללא התערבות ידנית.
יכולת זו מגבירה את יעילות הייצור, במיוחד כאשר נדרשות מספר קונפיגורציות כלים למשימה. בנוסף, הוא כולל תשתית מתחלפת לכביש (variable die tooling) המאפשרת למכונה להתמודד עם מגוון עוביי מתכת וצורות. גמישות זו מבטיחה תוצאות כיפוף מיטביות עבור מגוון רחב של פריטים.
מדחפים קדמיים ואחוריים ניתנים לתכנות
מכבש הכיפוף מצויד במדחפים קדמיים ואחוריים הניתנים לתכנות, המבטיחים דיוק ותהליכי עבודה חלקים. מדחפים אלה ממלאים תפקיד חיוני במיקום וביישור לוח המתכת במהלך תהליך הכיפוף.
באמצעות אוטומציה של המיקום, המערכת מפחיתה טעויות אנוש ומבטיחה שכל כיפוף יתבצע בדיוק בנקודה המיועדת. היכולת לתכנת את המדחפים בדיוק, כולל שימוש במספר צירים, משפרת את יכולת המכונה לייצר גאומטריות מורכבות ולעמוד בסבילות הדוקה.
מערכות הידראוליות ומערכות כוח
מכבש הכיפוף מסתמך על מערכת הידראולית מתקדמת ביותר ליצירה ושליטה בכוח הכיפוף העצום הנדרש לעיצוב מתכת בקנה מידה גדול. המערכת כוללת משאבות, צילינדרים ושסתומים בעלי ביצועים גבוהים הפועלים יחד כדי לספק כוח עקבי וחלק, המבטיח כיפוף מדויק ומבוקר.
טכנולוגיות בקרת הספק מתקדמות מבטיחות פעולה מיטבית תחת עומסים משתנים, ומשפרות את יעילות האנרגיה הכוללת.
עיבוד וכלים מותאמים אישית
מכונת הכיפוף היא גמישה מאוד מבחינת עיבוד וכלים מותאמים אישית, ותומכת במגוון רחב של תצורות כלים, כולל תבניות בצורת V, תבניות עם צלעות, וכלים מיוחדים לצורות מותאמות אישית.
ניתן להגדיר את התבנית העליונה ברוחבים שונים, מה שהופך אותה לבת-התאמה לסוגים שונים של חלקי מתכת. גמישות זו מאפשרת ייצור רכיבים ייחודיים במיוחד, העונים על הצרכים הספציפיים של תעשיות כגון תעופה וחלל, רכב וייצור ציוד כבד.
חוזק מבני ובנייה חסונה
למרות גודלה ומשקלה, מכונת הכיפוף שומרת על שלמות מבנית גם בפעולות הדורשות כוח גבוה. המסגרת שלה בנויה מחומרים בעלי חוזק גבוה ומתוכננת לעמוד במתחים של עיבוד מתכת כבד.
עיצוב חסון זה מבטיח שהמכונה נשארת יציבה ומדויקת, גם תחת לחץ קיצוני, מה שהופך אותה לכלי אמין עבור תעשיות הזקוקות לייצור רציף ובנפחים גדולים.
מערכות בקרה מתקדמות
מכונת הכיפוף מצוידת במערכות בקרה מהמתקדמות ביותר, המאפשרות ניטור והתאמות מדויקות בזמן הפעולה. בשילוב עם מערכות ההידראוליקה, האנרגיה והאוטומציה, מערכות בקרה אלה מספקות משוב בזמן אמת ומאפשרות למפעילים לכוון את תהליך הכיפוף בדיוק גבוה.
טכנולוגיית CNC (בקרה מספרית ממוחשבת) מתקדמת מבטיחה דיוק וחזרתיות גבוהים, גם בעת טיפול בפרויקטים מורכבים או בעלי היקף גדול.
6.2 דיון על היצרנים
מכונת הכיפוף של Ursviken משלבת גודל חסר תקדים, אוטומציה מתקדמת, יעילות אנרגטית ויכולות התאמה אישית, ומציעה פתרון כולל למשימות תעשייתיות בקנה מידה גדול. בעוד שמתחרות כמו Trumpf ו‑Amada מצטיינות בתחומים מסוימים כגון דיוק או אמינות, למכונותיהן לעיתים חסרה הקנה והגמישות הנדרשים למשימות הדורשות אורכי כיפוף וכוחות יוצאי דופן.
Ⅶ. ההשפעה הכלכלית של מכונות כיפוף גדולות
7.1 ניתוח עלות‑תועלת לעסקים
השקעת עלות ראשונית: רכישת מכונת כיפוף גדולה דורשת השקעה ראשונית משמעותית. העלות כוללת רכישה, הובלה, התקנה והכשרת עובדים.
עלות תפעול: עלות ההפעלה של מכונת כיפוף גדולה עשויה לכלול צריכת אנרגיה, תחזוקה שוטפת, החלפת רכיבים, וסביר שגם עדכון טכנולוגי.
יעילות ייצור משופרת: מכונת הכיפוף יכולה לשפר משמעותית את יעילות הייצור, לקצר את זמני הייצור ולצמצם את הצורך בעבודת יד, במיוחד בתנאים של ייצור המוני.
איכות משופרת: שיפור איכות הייצור יכול להפחית את שיעור הפסולת, להפחית עלויות תחזוקה והחלפה, ולהעלות את התחרותיות בשוק.
7.2 שיקולי ROI
שיפור יכולת הייצור: מכונת הכיפוף הגדולה יכולה להתמודד עם חומרים גדולים יותר ומציעה הזדמנויות שוק רחבות יותר, כולל היכולת לקבל פרויקטים גדולים.
יתרון תחרותי בשוק: מכונת הכיפוף הגדולה יכולה להפוך את המפעל, המסוגל להציע מוצרים בקנה מידה גדול יותר ובאיכות גבוהה יותר, לתחרותי יותר, מושך יותר לקוחות, ומגדיל את נתח השוק.
הגדלת רווחים לטווח ארוך: למרות שהעלות הראשונית גבוהה, מכונת הכיפוף הגדולה יכולה להביא רווחים עקביים וגדלים לאורך זמן לעסק באמצעות שיפור יעילות ואיכות הייצור.
מנהיגות טכנולוגית: השקעה במכונת כיפוף גדולה ומתקדמת פירושה גם שהמפעל הוא מוביל טכנולוגי, שזהו יתרון תחרותי חשוב בשוק המשתנה במהירות.
Ⅷ. השפעה סביבתית ויעילות אנרגטית
8.1 שיקולים סביבתיים בהפעלת מכונות כיפוף גדולות
צריכת אנרגיה: בשל קנה המידה שלה ועצימות הפעולה, מכונת הכיפוף הגדולה בדרך כלל צורכת הרבה אנרגיה. לכן, הפחתת צריכת האנרגיה היא המפתח לצמצום ההשפעה הסביבתית.
בקרת פליטות: למרות שמכונת הכיפוף עצמה לא בהכרח פולטת מזהמים, ייצור האנרגיה הנצרכת להפעלתה עשוי לגרום לפליטות פחמן דו-חמצני וגזי חממה אחרים. לכן, שימוש באנרגיה נקייה או שיפור יעילות האנרגיה הם דרכים חשובות לצמצם את ההשפעה הסביבתית הכוללת.
זיהום רעש: מכבש הכיפוף הגדול עלול לייצר רעש רב במהלך הפעולה. הדבר עלול לא רק להשפיע על סביבת העבודה של המפעיל, אלא גם להפריע לסביבה הקרובה.
ניצול משאבים וניהול פסולת: במהלך תהליך הייצור והתחזוקה של מכונות כיפוף, יש לשים לב לבחירת החומרים ולטיפול בפסולת כדי להפחית בזבוז משאבים וזיהום סביבתי.
8.2 טכנולוגיות ונהלים לחיסכון באנרגיה
עיצוב חסכוני באנרגיה: מכונות הכיפוף הגדולות המודרניות מאמצות יותר ויותר עיצובים חסכוניים באנרגיה, כגון שימוש במנועים ומשאבות בעלי יעילות גבוהה ואופטימיזציה של מערכת הבקרה להפחתת צריכת האנרגיה.
טכנולוגיית אנרגיה מתחדשת: חלק מעיצובי מכונות הכיפוף כוללים טכנולוגיה של אנרגיה מתחדשת, כגון ניצול אנרגיה מתהליכים אחרים במהלך תהליך הכיפוף.
מערכת בקרה חכמה: מכונת הכיפוף הגדולה יכולה לפעול בדיוק רב יותר באמצעות מערכת בקרה מתקדמת, היכולה להפחית בזבוז אנרגיה, כמו שליטה בלחץ ובמהירות התנועה באמצעות בקרה מדויקת, מה שיכול לא רק לשפר את היעילות אלא גם להפחית את הצריכה.
תחזוקה ואופטימיזציה סדירה: תחזוקה קבועה ואופטימיזציה של המכונה יכולות להבטיח את תקינותה ולהפחית צריכת אנרגיה מיותרת.
שימוש באנרגיה נקייה: אם ניתן, שימוש בחשמל שמקורו במשאבים מתחדשים (כגון אנרגיה סולארית ואנרגיית רוח) יכול להפחית באופן משמעותי את ההשפעה הסביבתית של מכונת הכיפוף הגדולה.

IX. סיכום
מכונת הכיפוף הגדולה בעולם מסמלת את העליונות בתחום הייצור המודרני. חשיבותה אינה נובעת רק מגודלה, אלא מוכיחה את התבונה האנושית ואת השאיפה המתמשכת לשיפור תהליך הייצור, היעילות והדיוק.
חברתנו, ADH Machine Tool, מתמחה בייצור מכונות כיפוף זה למעלה מ-40 שנה. נשמח להזמינך לגלוש באתר הרשמי שלנו ללמידה או לייעוץ מקצועי, ולחקור את מכופפות פח CNC ו מכופף פחים גדול הדגמים שלנו שתוכננו לצרכים תעשייתיים מגוונים. לפניות נוספות, אנא לפנות אלינו.
X. שאלות נפוצות
1. מהם המפרטים העיקריים של מכונת הכיפוף הגדולה ביותר בעולם?
מכונת הכיפוף הגדולה ביותר בעולם בעלת כוח כיפוף של 5,500 טון (כ-5,000 טון מטרי) ואורך כיפוף של 73 רגל (22.3 מטרים). למכונה העצומה הזו יש אוטומציה מתקדמת, כולל החלפת כלים עליונה אוטומטית וכלי כיפוף משתנים, המאפשרת טווח רחב של פתחים.
היא מצוידת במערכות חזית ואחור עם בקרה מתוכנתת מלאה לצורך טיפול מדויק בחומר, כדי להבטיח דיוק בכיפוף. המכונה מסוגלת לכופף חלקים גדולים וכבדים, כאשר המערכות האוטומטיות ממזערות את הצורך בטיפול ידני.
2. מי תכנן וייצר את מכבש הכיפוף הזה?
מכבש הכיפוף הגדול ביותר בעולם תוכנן ויוצר על ידי Ursviken Technology, חברה שבסיסה בשולפטאו, שבדיה.
3. מה הופך את מכבש הכיפוף הזה לייחודי מבחינת תכונות מתקדמות?
מכבש הכיפוף הגדול בעולם הוא ייחודי בשל התכונות המתקדמות שלו הממטבות את הביצועים, הדיוק והיעילות. אלו כוללות טכנולוגיות אוטומציה כמו החלפת כלים עליונים אוטומטית וכלי הטבעה משתנים, מדי חזית וגב הניתנים לתכנות מלא, ושילוב של טכנולוגיית CNC חדישה לבקרה מדויקת.
כוח הכיפוף האדיר שלו, 5,500 טון, ואורך כיפוף של 22.2 מטר מאפשרים טיפול בחלקי עבודה גדולים וכבדים במיוחד.