חיתוכים נקיים דורשים יותר מסתם להבים חדים שמתאימים למקום
להב חד שמוברג למקומו עדיין יכול להפיק חיתוכים גרועים - או לסבול מנזק - אם החומר, הגיאומטריה או הכיוונון שלו אינם מתאימים למכונה ולפח. גזירה אמינה תלויה במערכת חיתוך מותאמת: המכונה, הלהבים העליונים והתחתונים, חומר העבודה והגדרות הלהב חייבים לעבוד יחד. התאמה פיזית היא הכרחית, אך היא אינה קובעת את התאמת החיתוך.
כיצד להבים עליונים ותחתונים גוזרים פח מתכת - ומדוע כוח הידראולי אינו קובע את דרגת הלהב
להبي גזירה הם כלי החיתכה העליונים והתחתונים המפרידים פח באמצעות עיוות מקומי ושבר. ב מספרי פח, הלהב העליון לוחץ לתוך הפח בעוד הלהב התחתון תומך בו. כאשר הלהבים חולפים זה על פני זה במרווח מבוקר, המתכת מעוותת וסדקים מתפתחים משני קצוות החיתכה. נתיבי שבר אלו חייבים להיפגש דרך עובי הפח לצורך הפרדה מבוקרת.
המרווח הזה חשוב מכיוון שגזירה אינה פשוט חיתוך של מתכת עם קצה חד. הפח חייב להתעוות מספיק כדי להישבר ללא כיפוף או קריעה מוגזמים. מרווח להבים לא תקין עלול לשבש את התהליך הזה גם כאשר שני הקצוות חדים.
כוח הידראולי מספק את הכוח שמניע את מהלך החיתוך; הוא אינו קובע, כשלעצמו, את פלדת הלהב הנדרשת. דרגת הלהב חייבת להתאים לחומר העבודה, למשימת החיתוך ולתכנון המכונה. הקצה זקוק לעמידות בפני שחיקה, אך הוא זקוק גם לקשיחות מספקת כדי לעמוד בפני סדקים תחת העומס הצפוי. כוח הידראולי זמין אינו יכול לפצות על דרגת להב לא מתאימה או להפוך חיתוך מחוץ לקיבולת המדורגת של המכונה למקובל.
כיצד תכנון המכונה, חוזק חומר העבודה, גיאומטריית הלהב, המרווח ומצב הקצה עובדים יחד
כל חלק בהגדרה משפיע על האופן שבו הפח נשבר או על האופן שבו הלהב נושא את עומס החיתוך:
- תכנון המכונה וגיאומטריית הלהב: המכונה קובעת את נתיב הלהב ואת התמיכה. זווית קצה החיתוך של הלהב משפיעה על חוזק הקצה ועל כוח החיתוך. בנפרד, זווית הגזירה (rake angle) של המכונה - הנטייה של להב אחד ביחס לשני לאורך החיתוך - משפיעה על כמות הפח שמעורבת בכל פעם. מאפיינים אלו חייבים להתאים ליישום, ולא רק למקום ההרכבה.
- תכונות חומר העבודה: עובי וחוזק משפיעים על כוח החיתוך הנדרש. משיכות, כלומר כמה המתכת יכולה להתעוות לפני שהיא נשברת, משפיעה על האופן שבו היא נפרדת. הגדרה שחותכת חומר אחד היטב עלולה לייצר עיוות מוגזם או שבר גרוע בחומר אחר.
- מרווח: זהו המרווח האופקי בין קצוות החיתוך כשהם עוברים זה על פני זה. מרווח קטן מדי עלול להגביר את החיכוך והשחיקה; מרווח גדול מדי עלול לעודד היווצרות גרדים (burrs) ועיוות קצה. השתמש במפרט היצרן עבור החומר והעובי במקום להתייחס למרווח אחד כמתאים לכל עבודה.
- יישור: זה מתאר את היחס המיקומי של הלהבים לאורך המכונה. מרווח נכון במיקום אחד אינו מוכיח שההגדרה נכונה לאורך כל אורך החיתוך.
- מצב קצה: קצוות קהים, סדוקים או פגומים בדרך אחרת משנים את האופן שבו הפח מועמס ומופרד. הם יכולים להחמיר את הגימור גם כאשר שאר ההגדרות נכונות.
אינטראקציות אלו הופכות פגמי חיתוך לרמזים, לא להוכחה לקהות. גרד עשוי להצדיק בדיקת מרווח וכן בדיקת הקצה; השחזה בלבד לא תתקן חוסר יישור או להב לא מתאים.
לפני השוואת דרגות להב או מחירים, ודא את דרישות הלהב של המכונה ואת חומר העבודה והעובי המיועדים. בדיקת תאימות זו קובעת אילו להבים הם בכלל מועמדים.
בחר להבים תואמים בעזרת רשימת בדיקה זו לקנייה
עבוד לפי בדיקות אלו לפי הסדר: קבע תאימות למכונה, תעד את היישום, ולאחר מכן השווה בין חומרי הלהב ועלות לאורך זמן. רכשו רק להבים המאושרים עבור המכונה ועבור העבודה המיועדת. התאמה של אורך וחורי ברגים בלבד אינה מבססת תאימות.
אשרו את דגם המכונה, תכנון המספריים, והקיבולת המדורגת עבור החומר ואורך החיתוך שלכם
רשמו את דגם המכונה המדויק, המספר הסידורי, תכנון המספריים, ומספרי החלקים המאושרים של הלהבים. בדקו בתיעוד המכונה את סידור הלהבים, תכנון הקורה ומגבלות ההפעלה במקום להזמין לפי גודל להב נומינלי. לקבלת מידע על מוצרים לגבי ציוד גזירה CNC, עיינו ב- חוברות מידע של ADH Machine Tool, ולאחר מכן אשרו את דרישות הלהב מול התיעוד עבור המכונה הספציפית שלכם.
אשרו את הקיבולת המדורגת מול דרגת החומר וחוזקו בפועל, העובי, ואורך החיתוך. דירוג עובי המבוסס על חוזק חומר אחד אינו מבסס קיבולת עבור יריעה חזקה יותר. בדקו שקצב הייצור המיועד נופל גם הוא בתוך מגבלות העבודה של המכונה. אם דרישות אלו חורגות ממגבלות המכונה הנוכחית, השוו את מכונות הגזירה ב-CNC של ADH Machine Tool כאפשרות ציוד פוטנציאלית במקום להסתמך על דרגת להב שונה.
אם התיעוד אינו מכסה את חומר העבודה או את אורך החיתוך שלכם, השיגו אישור מיצרן המכונה לפני ההזמנה. עבור מכונה של ADH Machine Tool, צרו קשר עם צוות המכירות והשירות שלה כדי לדון ביישום שלכם ולבקש אישור; הרשת שלה כוללת יותר מ-50 נקודות מכירה ושירות בסין ומחוצה לה. דרגת להב שונה אינה מגדילה את הקיבולת המדורגת של המכונה.
אשרו את מידות הלהב, השיפועים, מרכזי החורים, השקעים, וכיוון ההרכבה מול השרטוט המאושר
ספקו לספק את שרטוט הלהב הנוכחי המאושר עבור המכונה שלכם, ודרשו אישור של:
- מידות כוללות: אורך, רוחב, עובי, והסובלנות שלהם.
- גיאומטריית חיתוך: זווית שיפוע וכיוון—הזווית והכיוון של כל פאה חותכת משופעת.
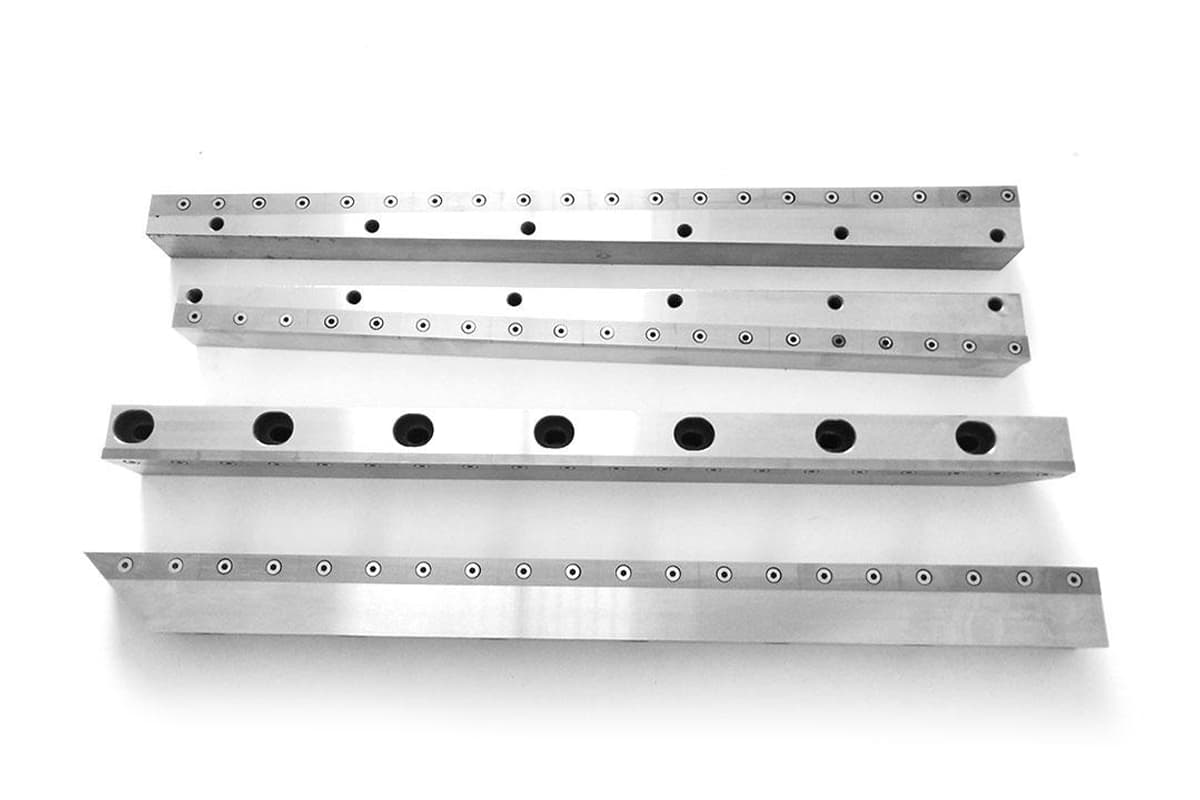
- חורי הרכבה: תבנית חורים, קטרים, ומרווח מרכז-למרכז.
- שקעים (Countersinks): השקעים הזוויתיים עבור ראשי מחברים, כולל המידות והמיקום שלהם.
- כיווניות: איזה פאה יושבת כנגד המחזיק ואיזה קצה תופס את עמדת החיתוך.
פרטים אלו קובעים את עמדת הישיבה וקצה החיתוך, ולא רק אם ברגים יכולים להיכנס לחורים. עומק שקע שגוי עלול להפריע להידוק; שיפוע הפוך עלול להציב גיאומטריה לא נכונה בנקודת החיתוך.
השתמש במדידות מלהב קיים כבדיקה צולבת, לא כמפרט יחיד: בלאי או השחזה חוזרת קודמת עשויים היו לשנות את מידותיו. פתור אי-התאמות בשרטוט לפני ביצוע ההזמנה.
התאם את תצורות הלהב העליון והתחתון: חד-צדדי, הפיך, ועיצובים של חלק אחד או מקטעים
זהה את המיקומים העליונים והתחתונים בנפרד בהזמנת הרכש. להבים שנראים דומים אינם בהכרח ניתנים להחלפה, והחלפת מיקום אחד אינה מצדיקה שינוי הגיאומטריה שצוינה עבורו.
אשר את הסידור המאושר:
- חד-צדדי או הפיך: להב הפיך מציע קצוות חיתוך נוספים רק בכיוונים המותרים שלו. שאל כמה קצוות ניתנים לשימוש בפועל בכל עמדת הרכבה; אל תספור כל פינה כקצה חיתוך.
- חלק אחד או מקטעים: להב של חלק אחד משתרע על פני האורך שצוין ברציפות; סידור מקטעים משתמש בחלקים נפרדים. מקטעים יכולים להקל על הטיפול והחלפה מקומית היכן שזה מותר, אך המיקומים והחיבורים שלהם חייבים להתאים לעיצוב המכונה.
- להב בודד או סט תואם: אשר האם ניתן להחליף להב או מקטע אחד באופן עצמאי ואיזה קשר ממדי יש לשמור עם הלהבים הנותרים.
התייחס לאלו כאל תצורות ספציפיות למכונה, לא כשדרוגים אופציונליים שנבחרו רק מטעמי נוחות.
ספק לספק את דרגות החומר, טווח העובי, נפח הייצור ודרישות איכות החיתוך שלך
שלח סיכום בקשה בכתב עם פרטי המכונה והשרטוט המאושר. כלול:
- מפרטי חומר העבודה: דרגות חומר וחוזק מוגדר, ולא רק תיאורים כלליים כגון “פלדה” או “אל-חלד.”
- טווח עבודה: עובי מינימלי ומקסימלי, חיתוך ארוך ביותר, והשילובים הנפוצים ביותר.
- חובת ייצור: מספר חיתוכים צפוי למשמרת, תדירות של ריצות רציפות, והאם העבודה מורכבת בעיקר מאצוות קצרות.
- דרישות איכות: גרד (burr) מקובל, עיוות קצה, ישרות, וסובלנות ממדית, תוך שימוש בדרישות שרטוט או דוגמאות מייצגות היכן שזמין.
- היסטוריית שירות רלוונטית: דרגת הלהב הנוכחית, דפוסי שחיקה או סדקים ידועים, וכל בעיית כיוונון שלא נפתרה.
מידע זה מאפשר לספק להבחין בין שחיקת קצה הדרגתית לבין צורך בעמידות גבוהה יותר בפני סדקים. נפח ייצור גבוה עשוי להפוך את עמידות השחיקה לבעלת ערך רב יותר, אך הנפח לבדו אינו מזהה את הפלדה הנכונה. בקש מהספק להסביר מדוע הדרגה וטיפול החום המוצעים מתאימים לתמהיל העבודה שלך במסגרת האפשרויות המאושרות של המכונה.
טבלת השוואת חומרי להב: משפחת פלדה, יישומים אופייניים, עמידות בשחיקה, קשיחות, ומגבלות
עמידות בשחיקה מתארת עמידות בפני אובדן חומר הדרגתי מהקצה. קשיחות מתארת עמידות בפני סדקים ושברים תחת עומס. להב זקוק לאיזון מתאים; שיפור תכונה אחת אינו מבטיח שירות כללי טוב יותר.
השווה בין פלדות כלי סגסוגת, פלדות כלי עתירות כרום, ודרגות מיוחדות שצוינו על ידי היצרן
אלו הם תיאורים רחבים של ספקים, לא סיווגי פלדה שמוציאים זה את זה: פלדות כלי עתירות כרום הן גם פלדות כלי סגסוגת. ההשוואות להלן מתארות נטיות בחירה, לא תכונות מובטחות.
| משפחת פלדה או קטגוריית ספק | יישומים טיפוסיים | עמידות יחסית בשחיקה | קשיחות יחסית | מגבלות עיקריות |
|---|---|---|---|---|
| פלדות כלי סגסוגת שנבחרו עבור קשיחות | גזירה כללית או עבודה שבה עמידות בפני סדקים מקבלת עדיפות | לרוב נמוכה יותר מדרגות עתירות כרום המתמקדות בעמידות בשחיקה | לרוב גבוהה יותר כאשר הדרגה וטיפול החום מעדיפים קשיחות | עלולה להישחק מוקדם יותר בעבודה חזרתית תובענית; שם המשפחה לבדו אינו מעיד הרבה על הביצועים |
| פלדות כלים עתירות כרום, כולל דרגות עתירות פחמן ועתירות כרום | חיתוך חזרתי שבו שחיקה הדרגתית היא מגבלת החיים העיקרית | לרוב גבוהה | יכולה להיות נמוכה יותר מחלופות המתמקדות בקשיחות | סדקים (chipping) עלולים להגביל את אורך החיים לפני השחיקה אם העומס או הכיוונון אינם מתאימים |
| דרגות מיוחדות לפי מפרט יצרן | חלקי עבודה או משימות ספציפיות המכוסים על ידי אישור המכונה | תלוי בדרגה | תלוי בדרגה | “מיוחד” אינו דירוג ביצועים; דורש דרגה מדויקת והצדקה ספציפית ליישום |
בחר בין דרגות מתועדות, לא לפי תוויות משפחתיות. אישור מכונה, טיפול בחום וטווח קשיות מוגדר הם בעלי ערך החלטה רב יותר מאשר טענה שמשפחת פלדה אחת היא הטובה ביותר באופן אוניברסלי.
שקול טיפול בחום ועמידות לסדקים מול עמידות בשחיקה—לא רק קשיות
קשיות מודדת עמידות לחדירה מקומית; היא אינה קובעת כשלעצמה קשיחות או חוזה את אורך חיי הלהב. קצה קשה יותר עשוי לעמוד בשחיקה אך להיסדק מוקדם יותר אם הקשיחות שלו אינה מספקת לעומס החיתוך. מרווח לא תקין או חוסר יישור עלולים גם הם להזיק ללהב מתאים אחרת, לכן שדרוג חומר אינו מהווה תיקון לכיוונון.
בקש את ייעוד הפלדה המדויק, טווח הקשיות המוגדר ותיעוד הטיפול בחום, כולל מצב הרפיה וחיסום (quench-and-temper) היכן שרלוונטי. בקש תעודת חומר או דוח ניתוח ורשומות הניתנות למעקב עבור הלהבים שסופקו.
מסמכים אלו תומכים בזיהוי הדרגה ובעקביות העיבוד. הם אינם מחליפים אישור מכונה או מוכיחים אורך חיים שירותי מסוים: אותה דרגה נומינלית יכולה להתנהג אחרת כאשר הטיפול בחום שלה שונה.
השווה עלות לאורך חיים: קצוות שמישים, קצבת השחזה חוזרת, זמינות להחלפה וזמן השבתה
השווה מועמדים מאושרים על פני אותו עומס עבודה צפוי, לא רק לפי מחיר רכישה.
- קצוות שמישים: ספור רק קצוות המותרים במיקומי ההרכבה המיועדים. קצוות נוספים שניתן להשתמש בהם עשויים להפחית רכישות חלופיות, אך הפיכת להב עדיין דורשת עבודה וכיוונון.
- השחזה מחדש מותרת: השחזה מחדש מסירה פלדה כדי לשחזר את הקצה. השג את המידות הסופיות המינימליות המאושרות, את הסרת החומר המותרת, וכל פיצוי כיוונון נדרש. אל תניח שניתן להשחיז כל להב מחדש ללא הגבלה - או בכלל.
- זמינות להחלפה: בדוק זמני אספקה עבור הדרגה והתצורה המדויקות, כולל האם מקטעים בודדים או להבים נותרו זמינים.
- זמן השבתה ועלויות שירות: כלול עלויות השחזה, משלוח, עבודת החלפה, בדיקות כיוונון ואובדן ייצור. השווה טענות לגבי אורך חיים בזהירות, אלא אם כן רשומות מעבודה דומה תומכות בהן.
מחיר רכישה נמוך יותר אינו בהכרח עלות חיים נמוכה יותר, ופלדה עמידה יותר בפני שחיקה אינה שווה אוטומטית את הפרמיה שלה. העדף את האפשרות המאושרת עם התאמה מתועדת לעבודה ותוכנית החלפה ושירות מעשית.
תאימות רכישה אינה מבססת מוכנות תפעולית. לפני החיתוך, אפילו זוג להבים מאושר זקוק לתושבת, מרווח ויישור נכונים לפי מפרט היצרן.
קבע מרווח ויישור באמצעות מפרט המכונה
כיוונון נכון גורם לשני קצוות החיתוך לעבוד כזוג. המרווח חייב להתאים לחומר ולעובי של חומר העבודה, ועליו להישאר בתוך הגבולות שצוינו במכונה לאורך אורך החיתוך. קצה חד יותר אינו יכול לפצות על מרווח או יישור לא נכונים.
לפני בדיקות מעשיות: נעל אנרגיה, בקר לחץ הידראולי אגור ואבטח את הבוכנה (Ram)
רק צוות מורשה ומוסמך צריך לבצע בדיקות כיוונון מעשיות. עליהם לפעול לפי מדריך המכונה ונוהל האתר לבידוד ונעילת אנרגיה, אימות בידוד, בקרת לחץ הידראולי אגור ואבטחת הבוכנה - המכלול הנע הנושא את הלהב העליון.
כיבוי החשמל הראשי לא בהכרח מסיר אנרגיה אגורה. לחץ הידראולי כלוא עדיין יכול לגרום לתנועה, ומשקל הבוכנה נותר סכנה. אל תסתמך על לחץ הידראולי כדי להחזיק אותה. השתמש באמצעי אבטחת הבוכנה המאושרים על ידי היצרן ובסדר הפעולות לפני הכניסה לאזור סכנה.
אלו דרישות בטיחות, לא נוהל נעילה אוניברסלי. אם ההוראות הספציפיות למכונה או ציוד האבטחה המאושר אינם זמינים, עצור והשג אותם לפני שתמשיך.
הבחן בין מרווח להב לבין זווית הטיה (Rake Angle), חפיפה ומיקום מעצור אחורי (Backgauge)
הגדרות אלו שולטות בחלקים שונים של החיתוך:
- מרווח להב הוא המרווח הצידי בין קצוות החיתוך העליונים והתחתונים כשהם עוברים זה את זה.
- זווית פסיעה (Rake angle) היא נטיית הלהב העליון לאורך אורך החיתוך. היא קובעת באיזו מידה הלהב משתלב בהדרגה עם הגיליון; זו אינה זווית הקצה המושחז של הלהב.
- חפיפת להבים היא המרחק שבו קצה החיתוך הנע עובר את הקצה הקבוע בכיוון החיתוך. זהו אינו המרווח הצידי.
- מיקום מעצור אחורי קובע את נקודת העצירה של הגיליון עבור רוחב חיתוך שניתן לחזור עליו. הוא אינו קובע את מרווח הלהבים.
במהלך הגזירה, הקצוות תחילה מעוותים וחודרים לגיליון. לאחר מכן מתפתחים שברים מאזורי החיתוך הנגדיים. המרווח משפיע על השאלה האם שברים אלו נפגשים בצורה נקייה. מרווח מוגזם מאפשר כיפוף רב יותר לפני ההפרדה, מה שעלול להשאיר קצה מגולגל או קרוע. מרווח לא מספיק עלול לאלץ גזירה נוספת ולהעלות את עומסי החיתוך.
הזזת המעצור האחורי עשויה לתקן את רוחב החיתוך, אך היא אינה יכולה לתקן את מנגנון השבר הזה. באופן דומה, שינוי החפיפה או זווית הגזירה אינו מהווה תחליף לקביעת המרווח.
השתמש בטבלת המרווחים לפי חומר ועובי של היצרן, לא באחוז אוניברסלי
זהה את דרגת החומר והעובי בפועל, ולאחר מכן השתמש בטבלת המרווחים הרלוונטית של יצרן המכונה. כלול קשיות או מצב חומר במקומות שבהם הטבלה מבחינה ביניהם: חומרים המתנגדים לעיוות או לשבר בצורה שונה אינם דורשים בהכרח את אותו מרווח באותו עובי.
אחוז מהעובי אינו מפרט הגדרה מלא. הוא אינו קובע האם ההגדרה מתאימה לאותו חומר, סידור להבים או מכונה. אם הטבלה אינה מכסה את חומר העבודה, השג הנחיות מהיצרן במקום להרחיב ערך קרוב על ידי ניחוש.
התייחס לערך או לטווח שבטבלה כיעד הנדרש, לא כהוכחה לכך שהלהבים הגיעו אליו. הבדיקה הבאה חייבת לקבוע את המרווח בפועל באמצעות שיטת המדידה המומלצת.
יש לוודא שצוות מוסמך יבדוק את תושבת הלהב, את הכיוונון המוגדר ואת המרווח לאורך קו החיתוך
כאשר בקרות הבטיחות הנדרשות מיושמות, על צוות מוסמך לפעול לפי נוהל היצרן כדי לאמת את הדברים הבאים:
- תושבת הלהב: הלהבים מונחים כראוי כנגד משטחי ההרכבה שלהם. פסולת כלואה, משטחי תושבת פגומים או הרכבה לא נכונה עלולים להזיז קצה גם כאשר הלהב עצמו תקין.
- כיוונון מוגדר: הלהבים ומכלולי התמיכה עומדים בדרישות הכיוונון המוצהרות של המכונה. אין להחליף את הגיאומטריה המוגדרת בסידור “מקביל לחלוטין” משוער.
- מרווח לאורך קו החיתוך: מדידות במיקומים שנקבעו עומדות במגבלות הנדרשות – ולא רק הקריאה במרכז.
קריאת מרכז מספקת עלולה להסתיר קצה הדוק. קצה זה יחתוך בתנאים שונים, מה שיוצר עומס לא אחיד ועלול להוביל לשחיקה לא אחידה או לאיכות קצה ירודה. אין לבצע ממוצע של קריאות קבילות ולא קבילות: ממוצע אינו מסיר הפרעה מקומית או מרווח מוגזם.
תקן אי-התאמות באמצעות הליך ההושבה או הכיוונון שנקבע, ולאחר מכן בדוק שוב. הבדלים עקביים מצד לצד מצדיקים בדיקה של מיקום הלהב או הקורה, ולא החלטה אוטומטית להשחיז את הלהבים.
אמת את זווית החיתוך (Rake) המתכווננת, את מחזיקי הלוח (Hold-Downs) ואת תמיכת הלוח; החזר את המגנים למקומם לפני ביצוע חיתוך ניסיון
לאחר שנקבעו המרווח והכיוונון, בדוק את יתר הבקרות המשפיעות על אופן תנועת הלוח דרך החיתוך:
- זווית חיתוך (Rake) מתכווננת, היכן שקיימת: השתמש בהגדרה שצוינה עבור היישום. זווית החיתוך משנה את אורך הלהב שבא במגע בבת אחת, ובכך משפיעה על חלוקת העומס ועל עיוות חומר העבודה. אל תנסה לשנות מכונה בעלת זווית חיתוך קבועה.
- מחזיקי לחץ: אמת את מצבם ואת פעולתם לפי ההליך המאושר. הם מרסנים את הלוח במהלך החיתוך; ריסון לא מספק מאפשר תנועה שעלולה לפגוע בעקביות הממדים.
- תמיכת לוח: אשר קיומה של תמיכה מתאימה ללוח ולחלק החתוך. חומר שאינו נתמך עלול לשקוע או להסתובב, מה שמוסיף כיפוף שכיוונון מרווח בלבד אינו יכול לבטל.
החזר את המגנים והתקני ההגנה לפני ביצוע חיתוך ניסיון, ופעל לפי הליך החזרה לשירות המאושר. השתמש בחיתוך ניסיון מבוקר בחומר ובעובי המיועדים, במסגרת קיבולת המכונה, כדי להעריך את איכות הקצה, הישרות, העיוות והממד שנקבע על ידי המעצור האחורי (Backgauge).
אם התוצאה אינה משביעת רצון, התייחס לפגם כאל עדות הדורשת חקירה. מרווח, זווית חיתוך, פעולת מחזיקי הלוח ותמיכה נותרים כמשתנים לאבחון – ולא כסיבות להכריז על להב כקהה ללא בדיקות נוספות.
אבחן חיתוכים גרועים לפני השחזה או רכישת להבים
גרד (Burr) הוא רמז, לא אבחנה. בדוק את החומר, את ההגדרה שצוינה ואת מצב הקצה לפני שתחליט שהשחזה או החלפה הם הפתרון. הראיה השימושית אינה רק איך נראה הפגם, אלא היכן הוא מתרחש, מתי הוא התחיל, והאם חומר העבודה או ההגדרה השתנו.
טבלת פתרון בעיות: פגם בחיתוך, סיבות אפשריות, בדיקות בטיחות ופעולה מתקנת
השתמש בטבלה זו כדי לזהות בדיקות – לא כדי לאבחן להב על סמך תסמין בודד. תעד את דרגת החומר והעובי בפועל, את מיקום הפגם וכל שינוי שבוצע לאחרונה בהגדרות.
הפרד בין תצפית לבין התערבות:
- בדיקות חלקים: בחן חלקי ניסיון שהושלמו רק לאחר הסרה בטוחה לפי ההליך המאושר, הרחק מאזור החיתוך. טפל בהם כחומר בעל קצוות חדים.
- בדיקות מבודדות: בדיקת להב, מדידת מרווח, בדיקות הרכבה ועבודות מכונה ידניות אחרות דורשות כוח אדם מוסמך ואת אמצעי הזהירות לבידוד שנקבעו קודם לכן: בודדו אנרגיה, שלטו בלחץ אגור, אבטחו את הבוכנה ואמתו את הבידוד.
- בדיקות תחת מתח: כאשר היצרן דורש בדיקה תפקודית תחת מתח, פעל לפי הנוהל המוגן שלו. החזר את המגנים והשלם את נוהל החזרה לשירות המאושר לפני ביצוע חיתוך ניסיון.
אם קיים אחד מתנאי העצירה המפורטים להלן, אל תבצע חיתוך ניסיון נוסף.
| פגם בחיתוך | סיבות אפשריות – לא הוכחה | בדיקות בטיחות | פעולת תיקון |
|---|---|---|---|
| גרדים מוגזמים | מרווח מוגזם; קצוות מעוגלים או שחוקים; דרגת חומר, קשיות או עובי שאינם מתאימים להגדרה הנוכחית | חלק: אשר את זהות ועובי חומר הגלם; שים לב אם הגרדים מכסים את כל החיתוך או רק חלק ממנו. מבודד: בדוק את מצב הקצה ומדוד את המרווח במיקומים שנקבעו לאורך אורך החיתוך. | החזר את המרווח שצוין עבור חומר הגלם בפועל או השתמש בחומר מתאים. שקול טיפול בקצה רק כאשר הבדיקה מאשרת הידרדרות. |
| קצוות מחוספסים או קרועים | מרווח רחב מדי או הדוק מדי; שחיקת קצה; שונות או אי-התאמה של חומר | חלק: השווה עם חלק מקובל מאותו חומר ועובי, אם זמין. מבודד: אמת את המרווח ובדוק את קצוות החיתוך. | תקן סטיות שנמדדו באמצעות הנוהל של היצרן. אל תחליט אם לפתוח או לסגור את המרווח על סמך מראה פני השטח בלבד. |
| איכות לא עקבית לאורך החיתוך | נזק מקומי בקצה; ישיבה לקויה של הלהב; שגיאת כיוונון; בלאי במכונה; פעולת הידוק לא אחידה | חלק: מפה את הפגם למיקומו לאורך המכונה. מבודד: בדוק את חלקי הלהב המתאימים, משטחי הישיבה, החיבורים, הכיוונון המוגדר ומצב ההידוק. | תקן תקלות ישיבה או כיוונון מאושרות. נזק או חיבורים רופפים מפעילים את נוהל העצירה להלן; פגמים מקומיים עקביים דורשים אבחון מוסמך. |
| קשת, פיתול או עיוות אחר | זווית גריפה (rake) מוגזמת עבור היישום; ריסון או תמיכה לא מספיקים; שונות בחומר | חלק: ציין איזה חלק מתעוות ומה רוחבו וכיוונו. בדוק את סידורי התמיכה מבלי להיכנס לאזור הסכנה; הערך את פעולת ההידוק רק לפי הנוהל המאושר. | שחזר את זווית הגריפה, הריסון והתמיכה המתכווננים המוגדרים. אל תנסה לשנות זווית גריפה קבועה או להניח שלהב חד יותר יסיר את העיוות. |
| שונות ממדית | הגדרת גובל אחורי (backgauge) שגויה; יכולת חזרה לקויה של הגובל; ישיבת גיליון לא עקבית; החלקה תחת ההידוקים; תמיכה לא מספקת | חלק: מדוד מאותו קצה ייחוס בכל פעם והבחן בין שגיאה קבועה לבין ממדים משתנים. בדוק את הגדרות הגובל; השתמש בנוהלים מבודדים או מאובטחים מאושרים לבדיקות מכניות ותפקודיות. | תקן את הגדרת הגובל המאושרת ואת שיטת מיקום הגיליון. טפל בתקלות ריסון או תמיכה; הפנה בעיות יכולת חזרה שלא נפתרו לטכנאי. |
גרדים כבדים, קריעה או קצוות מחוספסים: בדוק מרווח, בלאי קצה והתאמת חומר
התזמון עוזר להפריד בין הסברים מתחרים. פגם שמתחיל מיד לאחר החלפת מלאי מפנה את תשומת הלב לחומר החדש ולהגדרה הנדרשת עבורו. גרדים שגדלים בהדרגה תחת הגדרה מאומתת ללא שינוי הופכים את בלאי הקצה לחשוד חזק יותר - אך עדיין לא מוכיחים זאת.
תסמיני מרווח חופפים: מרווח מוגזם יכול לאפשר יותר כיפוף וקריעה, בעוד שמרווח לא מספיק יכול לגרום לגזירה נוספת ושבר מחוספס. ההחלטה הבאה צריכה לעקוב אחר המרווח הנמדד ומצב הקצה שנבדק, לא כלל כמו “יותר גרד אומר לסגור את המרווח”.”
איכות לא אחידה לאורך החיתוך: בדוק נזק מקומי, ישיבת להב, כיוונון ובלאי מכונה
בעת השוואת חלקים שהושלמו, רשום איזה קצה תאם לכל צד של המכונה. פגם שמופיע שוב ושוב באותו מיקום במכונה מצביע על גורם מקומי ששווה לחקור: פגם בקצה, בעיית ישיבה, אי-התאמה בכיוונון או ריסון לא אחיד.
מפת מיקום זו נותנת לטכנאי נקודת התחלה שימושית. היא לא קובעת שהלהב עצמו פגום; השחזה לא יכולה להסיר פסולת מאחורי להב או לתקן בלאי במכלול תומך.
קשת, פיתול או ממדים שגויים: בדוק זווית גריפה, הידוקים, תמיכת גיליון והגדרות גובל אחורי
הפרד בין שגיאת צורה לשגיאת מיקום לפני הזזת הגובל האחורי. חלק קשתי או מפותל יכול להפוך את ההערכה הממדית למטעה, לכן בדוק שטוחות והשתמש בשיטת המדידה המומלצת.
היסט רוחב עקבי מכוון את תשומת הלב לעבר הגדרת המד וקצה הייחוס. רוחבים המשתנים בין חיתוכים דומים אחרת מצדיקים גם בדיקות של ישיבה לא עקבית, תזוזת גיליון או יכולת חזרה של המד. זווית הנטייה (Rake) משפיעה על העיוות במהלך ההפרדה; המד האחורי קובע את מיקום העצירה. שינוי אחד כדי לפצות על תקלה בשני עלול להסתיר את הסיבה מבלי לייצר תהליך יציב.
הפסק חיתוך במקרה של סדקים, שבבים, תושבות רופפות, חשד למגע להב או רעש חריג
הפסק את החיתוך מיד אם מופיע אחד מהתנאים הללו. הם מעידים על נזק או חוסר יציבות אפשריים, ולא רק על גימור לא מקובל. המשך פעולה עלול להחמיר את הנזק ללהב ולהגדיל את הסיכון הבטיחותי.
פעל לפי נוהל העצירה והבידוד המאושר של המכונה ושמור אותה מחוץ לשירות עד להערכה מוסמכת. אל תבצע חיתוך אימות, אל תושיט יד לאזור החיתוך ואל תנסה לבצע כוונון בזמן שהמכונה עדיין מסוגלת לנוע. אל תניח שחיזוק תושבת או הסרת קצה סדוק פותרים את הסיבה הבסיסית.
החזר את המכונה לשירות רק לאחר שאנשי מוסמכים העריכו את הנזק, תיקנו את הסיבה, אישרו את תקינות השירות והשלימו את נוהל החזרה לשירות המאושר.
העבר פגמים מתמשכים לטכנאי מוסמך במקום להחליף להבים שוב ושוב
העבר את הטיפול כאשר פגמים נשארים לאחר תיקונים מאושרים, חוזרים במהירות, או מלווים בסימנים של רכיבי מכונה שחוקים או לא יציבים. החלפות להב חוזרות ונשנות אינן יכולות לתקן תקלות במובילים, במשטחים, במהדקים או במנגנוני ההחזקה.
ספק לטכנאי את מפרט החומר והעובי, זיהוי הלהב, הגדרות מדודות, הערות על מיקום הפגם וחלקים גמורים מייצגים. תעד מה תוקן וכיצד התוצאה השתנתה. ראיות אלו עוזרות להבחין בין תקלת כוונון או מכונה חוזרת לבין הידרדרות קצה אמיתית.
ברגע שהאבחון מפריד בין סיבות אלו, השתמש במצב הלהב ובמגבלות השירות של היצרן כדי לבחור בתחזוקה, סיבוב לקצה מאושר שלא נעשה בו שימוש, השחזה מחדש או החלפה. ההחלטה צריכה לעקוב אחר הערכת המצב - לא החיתוך הגרוע הראשון.
תחזק להבים והחלט מתי לסובב, להשחיז מחדש או להחליף
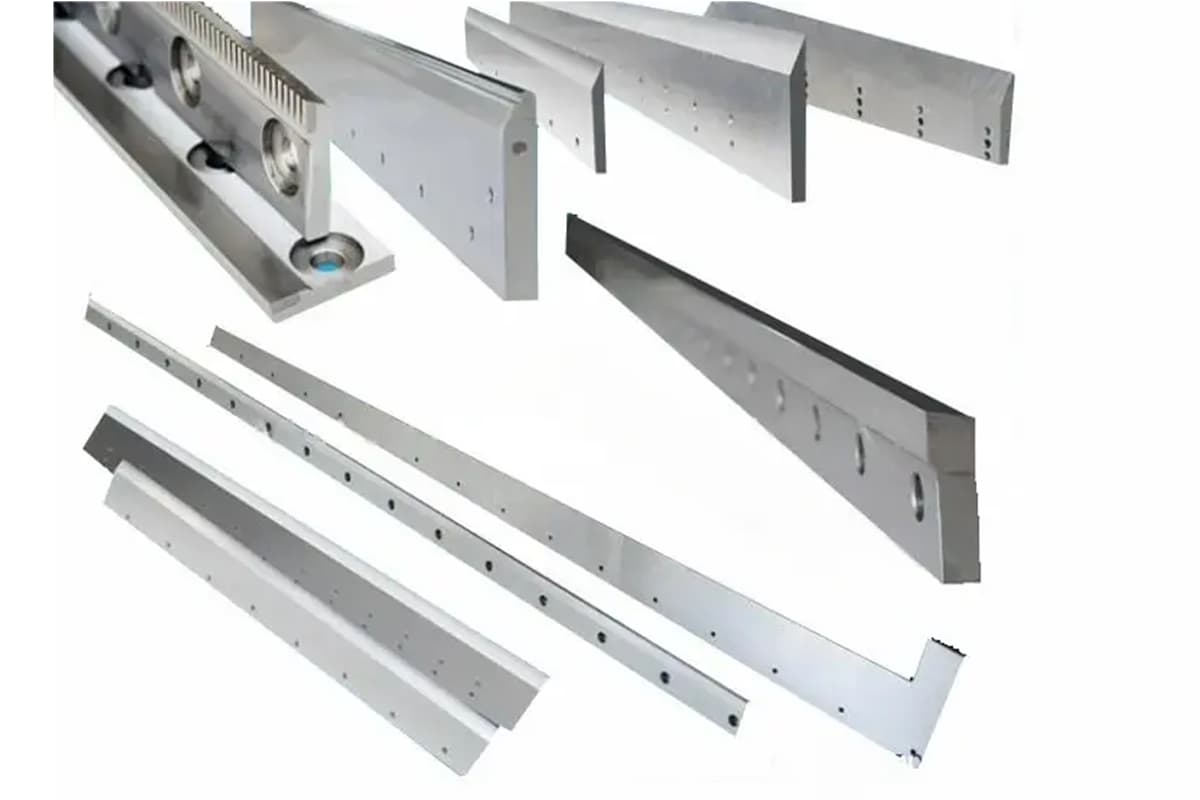
בחר שירות מתוך מצבו המאושר של הלהב ומגבלות היצרן – ולא לפי תוחלת חיים מובטחת. סיבוב והשחזה מחדש הם אפשרויות אך ורק כל עוד הלהב נותר שמיש בגבולות הגאומטריה והמידות המאושרים שלו. אף אחד מהם אינו יכול להפוך להב סדוק, פגום קשות, קטן מדי או לא תואם לקבילה.
קבע מרווחי בדיקה לפי עומס עבודה, חומר ומגמות איכות חיתוך
התחל עם בדיקות החובה של היצרן, ולאחר מכן הגדל את תדירות הבדיקות כאשר תנאי ההפעלה מחייבים זאת. מחזורי חיתוך רבים יותר, חומר גלם קשה או שוחק יותר בגבולות דירוג המכונה, ומגמות מחמירות באיכות החיתוך עשויים להצדיק מרווחים קצרים יותר. לוח שנה לבדו אינו מבחין בין מכונה בשימוש קל לבין מכונה החותכת לאורך כל משמרת.
השתמש בתיעוד צמיחת גרד (burr), עיגול קצוות ומדדי שחיקה אחרים כדי לתזמן בדיקות לפני שהאיכות הופכת לבלתי מקובלת. השווה חומרים והגדרות דומים כך ששינוי בעבודה לא יתחזה לשחיקת להב מהירה יותר. רעש חריג, שבבים או תנאי עצירה אחרים שזוהו בעבר דורשים פעולה מיידית, לא פגישה מוקדמת יותר בלוח התחזוקה.
תחת בידוד בטיחותי, הסר פסולת, בדוק קצוות ומהדקים, והחל הגנה מאושרת מפני קורוזיה
בצע ניקוי ובדיקה רק תחת נוהל הבידוד שנקבע, כולל נעילה, שליטה באנרגיה אגורה ואבטחת רכיבים מפני תנועה. מכונה עצורה אינה בהכרח מבודדת.
- ניקוי: השתמש בכלים ובמוצרי ניקוי מאושרים כדי להסיר שבבים, פסולת והצטברות שמן מאזורים נגישים. אל תטאטא קצוות חדים בידיים חשופות ואל תשחרר להב רק כדי להגיע מאחוריו; הסרה דורשת את הנוהל המבוקר.
- בדוק: בדוק את קצוות החיתוך עבור עיגול, שבבים, סדקים ועיוותים. בדוק תושבות להב נגישות ומהדקים עבור זיהום, נזק וסימני רפיון. הפנה תושבות חשודות להערכה מוסמכת במקום להניח שחיזוק בלבד פותר את הבעיה.
- הגנה: יש למרוח על המשטחים המצוינים רק חומר הגנה מפני קורוזיה מאושר. יש להרחיק שאריות ממשטחי הידוק או מאזורים אחרים שבהם הן עלולות להפריע לתושבת, ליישור או לחיתוך, אלא אם כן היצרן מתיר זאת במפורש.
ניקוי מקל על זיהוי פגמים; הוא אינו קובע שלהב פגום בטוח להחזרה לשירות.
סובב רק להבים הפיכים מאושרים בעלי קצוות תקינים ובלתי משומשים
להב הפיך מתוכנן למיקום מחדש כדי לחשוף קצה חיתוך אחר. ודא שעיצוב הלהב המדויק מאפשר סיבוב וזהה את הכיוון המותר; צורה מלבנית או פינה שנראית חדה אינן מהוות הוכחה מספקת.
בדוק את הלהב כולו, לא רק את קצה העבודה המוצע. סובב רק כאשר הקצה הבלתי משומש תקין וללהב אין סדקים, שבבים, עיוותים או נזקים אחרים הפוסלים סיבוב. הפניית הנזק הרחק מהחיתוך אינה מסירה אותו מהלהב.
עקוב אחר הקצוות שבהם נעשה שימוש. סיבוב יכול לחשוף קצה רענן ללא שיוף חומר, אך הוא עדיין דורש את בדיקות ההסרה, ההתקנה וההגדרה הרלוונטיות.
השתמש בשיוף מחדש מקצועי במסגרת גיאומטריית הקצה המצוינת ומידות הלהב המינימליות
שיוף מחדש מסיר חומר כדי לשחזר את קצה החיתוך. שלח את הלהב למומחה עם השרטוט או הוראות השירות של היצרן, כולל משטחי שיוף מאושרים, גיאומטריית קצה, מידות מינימליות והיתר להסרת חומר.
על המומחה למדוד את הלהב ולקבוע אם השיוף הנדרש ישאיר אותו בתוך כל מגבלות השירות. קצה חד אינו מספיק אם ללהב המוגמר אין עוד את המידות הדרושות להידוק ומיקום נכונים. אל תאשר שיוף על סמך מראה או מספר משוער של שיופים שנותרו.
כיוון השיוף והמשטחים המותרים תלויים בעיצוב; אל תניח שהפחתת גובה הלהב או שינוי הפרופיל מקובלים. אם המגבלות אינן זמינות, השג אותן לפני אישור העבודה. שימוש בכל קצה הפיך אינו מחייב החלפה באופן אוטומטי: שיוף מחדש תואם עשוי עדיין להיות אפשרי.
שחזר את מיקום הלהב לאחר שיוף מחדש רק באמצעות כוונון או שימוש בשבבים (Shimming) המאושרים על ידי היצרן
חומר שהוסר במהלך השיוף עלול לשנות את המקום שבו קצה החיתוך יושב ביחס לתושבת שלו וללהב הנגדי. לכן, שחזור החדות אינו משחזר אוטומטית את ההגדרה המקורית.
על צוות מוסמך להשתמש במידות הלהב המוגמר כדי לקבוע אם היצרן דורש כוונון או מתיר שימוש בשבבים—מרווחים מצוינים המשמשים לקביעת מיקום. השתמש רק בסידור המאושר; אל תערים אריזות מאולתרות מאחורי להב ואל תשנה את התושבת שלו כדי לפצות על אובדן חומר מוגזם.
לאחר ההרכבה, ודא תקינות תושבת, הידוק, מרווח, מקביליות וכל גיאומטריה אחרת הנדרשת על פי הוראות המכונה. אם לא ניתן להשיג מיקום נכון בטווח הכוונון המאושר, לא ניתן להחזיר את הלהב לשירות.
החלף להבים סדוקים, פגומים קשות, קטנים מדי או לא תואמים
החלף להבים עם סדקים, שבבים או עיוותים חמורים, מידות מתחת למינימום המותר, או חוסר תאימות למכונה או ליישום. הרחק להבים פגומים מהשירות במהלך ההערכה, וזהה בבירור להבים פסולים כדי שלא יתבלבלו עם חלפים שמישים.
החלפה מוצדקת גם כאשר לא ניתן להסיר בלאי על ידי שיוף מחדש מותר או כאשר לא נותרה אפשרות שירות מאושרת. חיתוכים גרועים מתמשכים בלבד אינם עילה מספקת: תקלות תושבת, הגדרה או מכונה שלא נפתרו עלולות להזיק להחלפה או לשחזר את אותו פגם.
אל תשתמש בשימוש בשבבים, סיבוב או שיוף נוסף כדי לעקוף מגבלת פסילה.
תעד תנאי חיתוך, שינויים בקצוות, השחזות חוזרות ופגמים חוזרים כדי לעקוב אחר חיי השירות
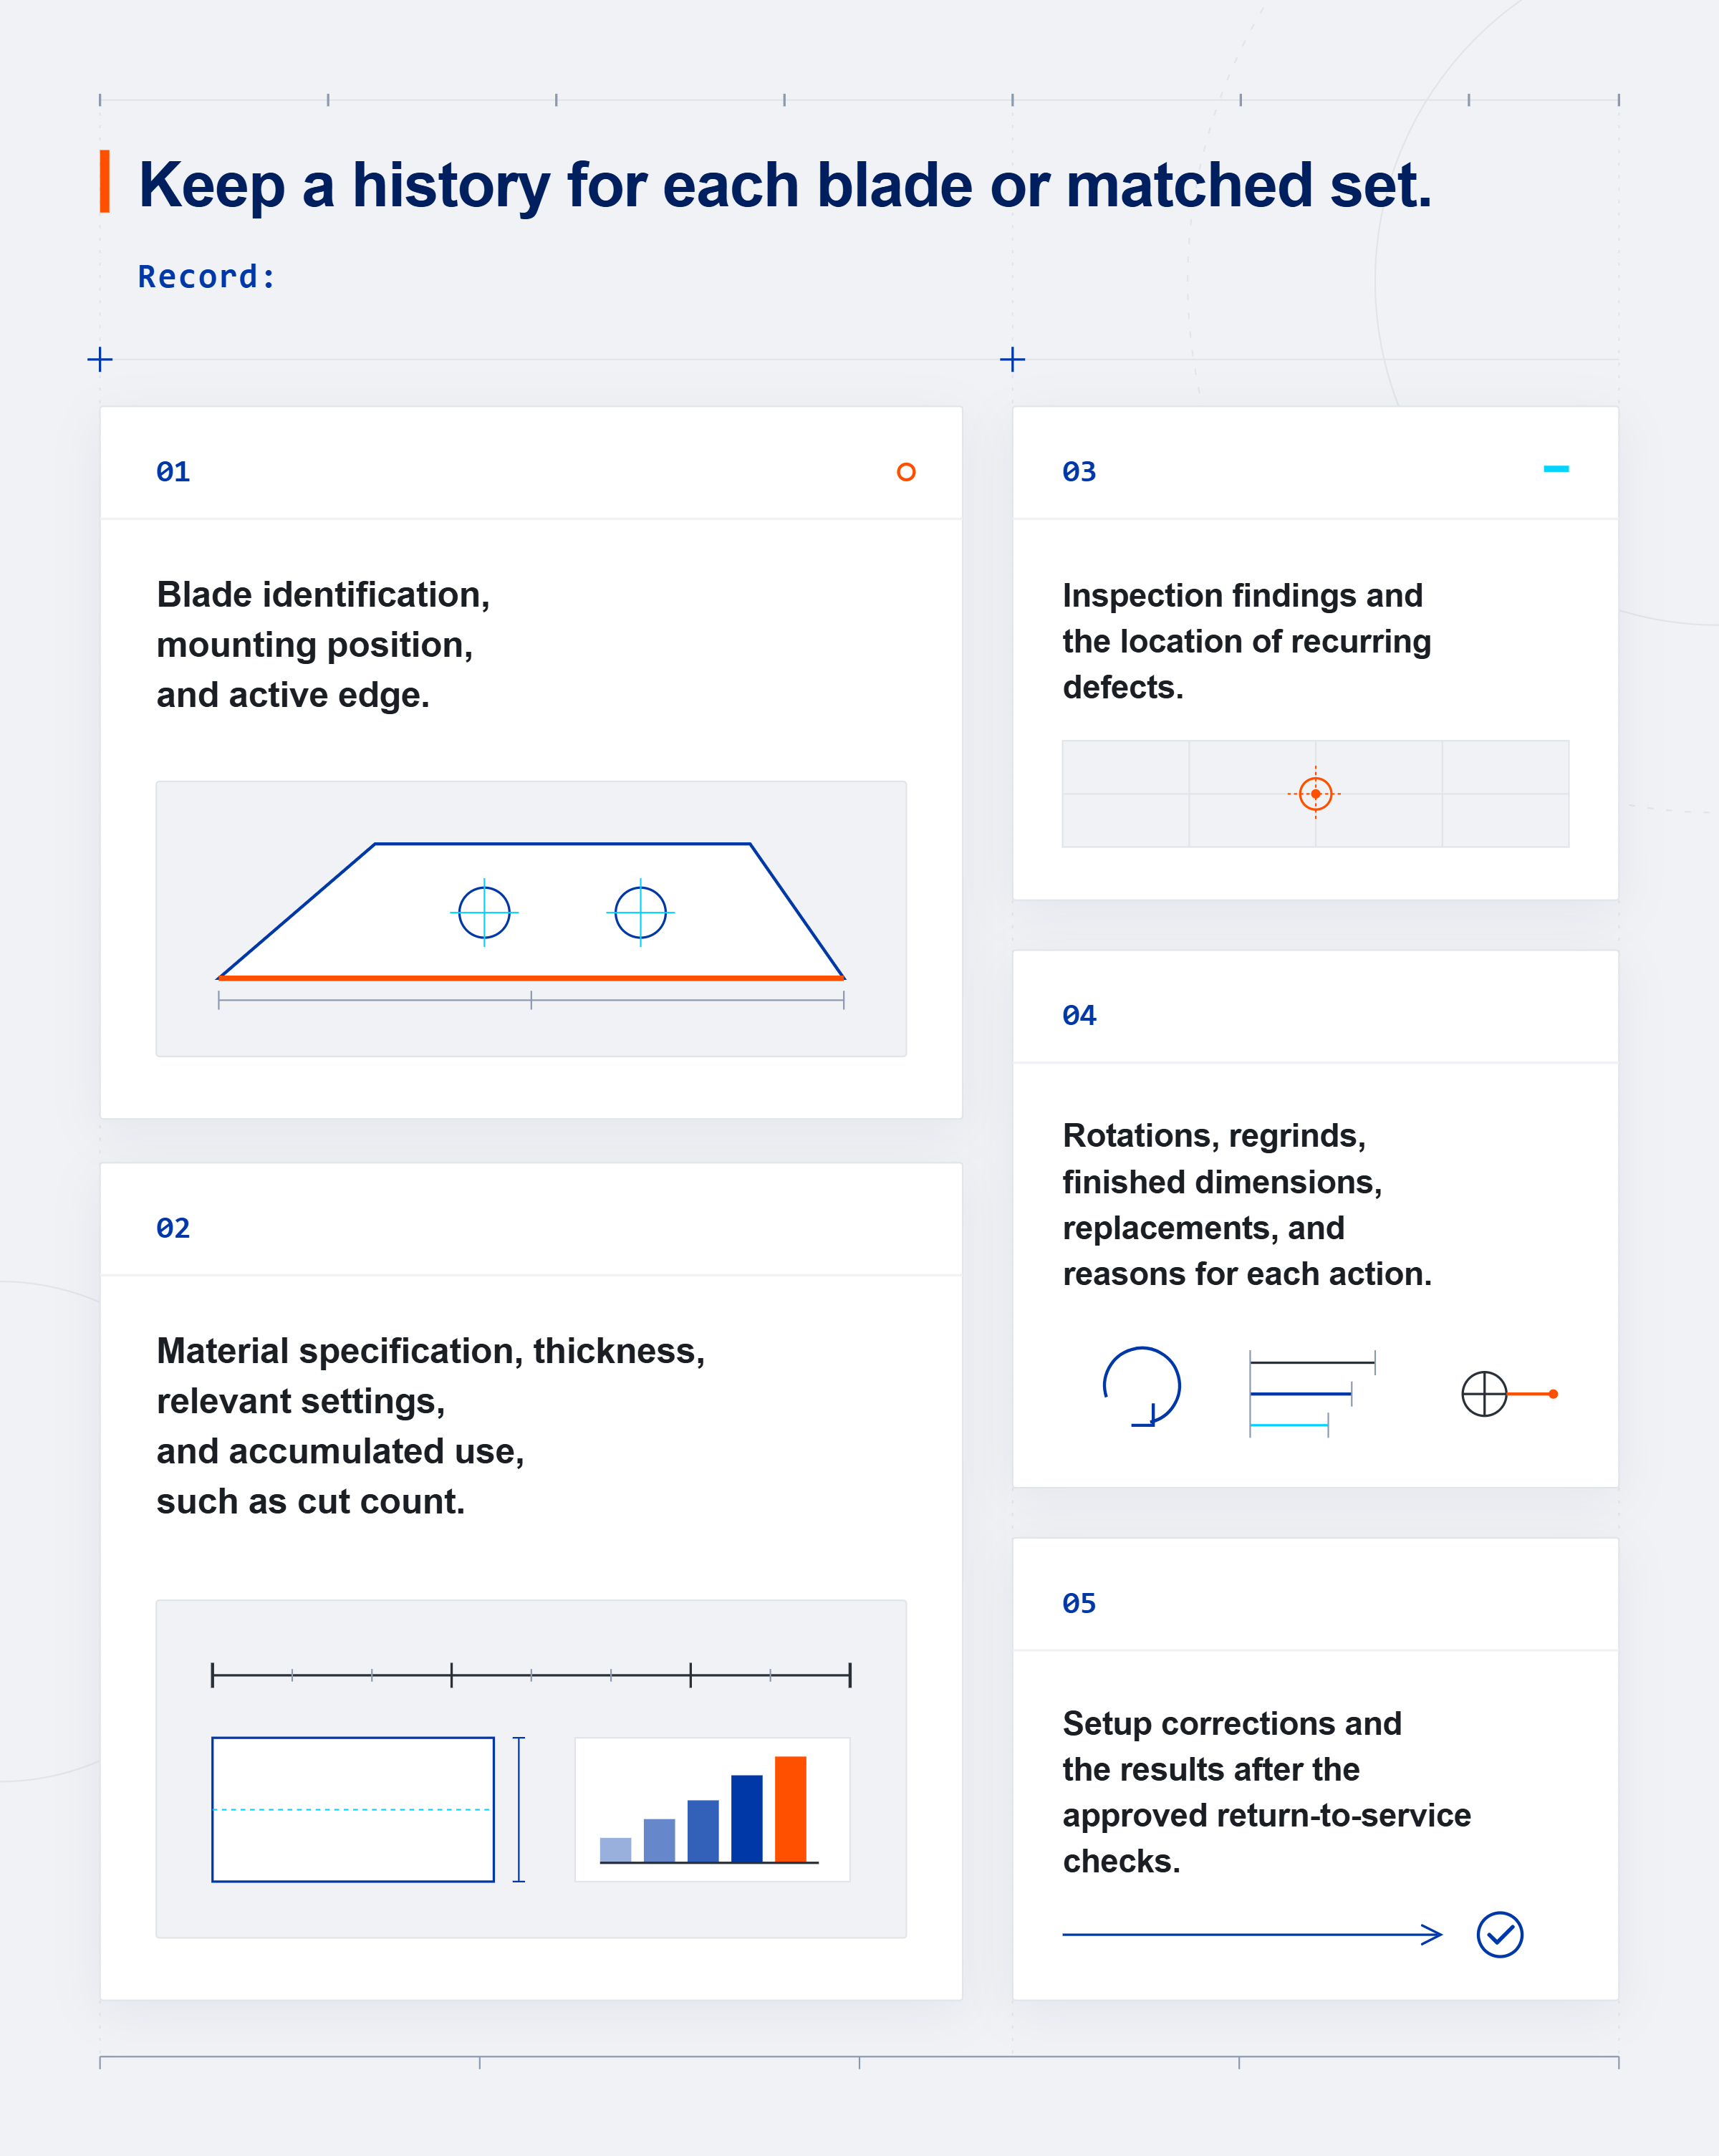
נהל היסטוריה עבור כל להב או סט תואם. תעד:
- זיהוי הלהב, מיקום ההרכבה והקצה הפעיל.
- מפרט חומר, עובי, הגדרות רלוונטיות ושימוש מצטבר, כגון ספירת חיתוכים.
- ממצאי בדיקה ומיקום של פגמים חוזרים.
- סיבובים, השחזות חוזרות, מידות סופיות, החלפות וסיבות לכל פעולה.
- תיקוני הגדרה והתוצאות לאחר בדיקות החזרה לשירות מאושרות.
רשומות אלו עוזרות להבחין בין בלאי רגיל לבין תקלות חוזרות ותומכות במרווחי בדיקה ובהחלטות רכישה המבוססות על עבודה דומה. הן מראות מגמות שירות, לא עתיד מובטח של אורך חיים.
ברגע שההחלפה מוצדקת, המשך להסרה מבוקרת, התקנה ואימות. להבים שעברו סיבוב והשחזה חוזרת זקוקים גם הם לבדיקות ההתקנה הרלוונטיות לפני חידוש החיתוך.
החלף להבים בבטחה ואמת את איכות החיתוך לפני הייצור
החלפת להב מושלמת רק כאשר המכונה עוברת את בדיקות ההגדרה והבטיחות שנקבעו לה, וחיתוכים מייצגים עומדים בדרישות העבודה. השתמש ברשימת תיוג זו כמדריך ברמה גבוהה עבור כוח אדם מוסמך - לא כתחליף לנוהל השירות של המכונה.
הכן את הלהבים המאושרים, הוראות השירות, ציוד הטיפול וכוח אדם מוסמך
לפני הוצאת המכונה משירות, ודא שהבאים מוכנים:
- להבי החלפה מאושרים: אמת את הזיהוי, המצב, כיוון ההרכבה וההתאמה המתועדת שלהם למכונה ולעבודה המיועדת.
- הוראות שירות ספציפיות למכונה: החזק בהישג יד את דרישות ההסרה, ההתקנה, ההגדרה והחזרה לשירות, כולל מפרטי הידוק.
- ציוד טיפול מתאים: הכן ציוד ותומכי להב המתאימים למשקל הלהב, לצורתו ולשיטת ההרמה המאושרת. תכנן מקום יציב עבור הלהב שהוסר.
- כוח אדם מוסמך: הקצה אנשים שהוכשרו והוסמכו למשימות הבידוד, הטיפול, ההתקנה והאימות, עם כוח האדם הנדרש על פי הנוהל.
אם אישור הלהב, סידורי הטיפול או מפרטי השירות חסרים, יש לפתור את הפער לפני תחילת ההסרה.
נעל את המכונה, אבטח את הבוכנה, ותמוך בכל להב לפני שחרור המחברים שלו
פעל לפי הרצף שצוין על ידי היצרן להצבת הבוכנה – נושא הלהב העליון הנע – במצב השירות הבטוח שלה, בידוד ונעילה של מקורות אנרגיה רלוונטיים, שליטה בלחץ הידראולי או פנאומטי אגור, ואבטחת הבוכנה באמצעות תומכים מאושרים. ודא בידוד ואבטחה לפני שמישהו נכנס לאזור החיתוך. כיבוי הבקרות בלבד אינו שולט בלחץ אגור ואינו מונע תנועה המונעת על ידי כוח הכבידה.
תמוך בכל להב כבד וחד באמצעות סידור הטיפול המאושר לפני שחרור המחברים שלו. אבטחת הבוכנה ותמיכת הלהב משרתות מטרות שונות: אבטחת הנושא אינה מחזיקה בהכרח להב ברגע שברגי ההרכבה שלו משוחררים.
הסר מגנים או אביזרים רק כפי שנוהל השירות דורש. הגן על חוטים, חיישנים ורכיבים מקושרים אחרים מפני מגע או מאמץ במהלך ההסרה.
נקה ובדוק את מושבי ההרכבה, לאחר מכן התקן עם המחברים שצוינו, רצף ההידוק והמומנט
נקה את מושבי ההרכבה – המשטחים שממקמים ותומכים בלהב – ובדוק אותם עבור גרדים, זיהום, נזק ושחיקה לא אחידה. חומר שנלכד מאחורי להב עלול למנוע ישיבה מלאה ולשנות את היישור שלו. דאג להערכה ותיקון של מושבים חשודים באמצעות הנוהל המאושר לפני ההתקנה.
התקן את הלהב בכיוון שצוין באמצעות המחברים הנדרשים. פעל לפי רצף ההידוק וערכי המומנט של היצרן עם כלי המומנט שצוין; לא “הידוק לפי תחושה” ולא טבלת ברגים גנרית קובעים את הידוק הלהב הנכון. שמור על הלהב נתמך עד שהנוהל מאפשר את הסרת ציוד הטיפול שלו.
אפס מרווח ויישור, שחזר אמצעי הגנה, והשלם את בדיקות ההפעלה של היצרן
השתמש בבדיקות המתוארות בסעיף ההגדרה כדי לשחזר מרווח ויישור לדרישות היצרן עבור החומר והעובי בפועל. ודא אותם במיקומים שנקבעו; להב שהותקן זה עתה אינו קובע הגדרה נכונה בעצמו.
פעל לפי רצף החזרה לשירות של המדריך להסרת כלים, ציוד טיפול ותומכים זמניים; חיבור מחדש של רכיבים שהופרעו; שחזור מגנים והתקני בטיחות; ושחרור בידוד. פעולות אלו חייבות להתרחש בסדר המאושר, לא כשלב ניקוי מאולתר.
השלם את בדיקות ההפעלה שנקבעו – בדיקות הבטיחות, התפקוד וההגדרה הנדרשות לפני ההפעלה. כל בדיקת בטיחות שנכשלה חוסמת חיתוך ניסיון כמו גם ייצור.
אשר חיתוכי ניסיון מייצגים עבור גרדים, עקביות קצה, עיוות ומידות
ברגע שהמכונה פנויה לחיתוכי ניסיון, השתמש בגרוטאות או במלאי דגימה המייצגים את חומר הייצור, העובי ותנאי החיתוך הרלוונטיים. בצע את החיתוכים תחת נוהל ההפעלה המוגן המאושר. חיתוך משביע רצון על מלאי קל או דק יותר אינו מאמת את העבודה המיועדת.
השווה את הדגימות לשרטוט ול- דרישות קבלת העבודה:
- גרדים: בדוק את המתכת המורמת לאורך קצה החיתוך מול מגבלות הגרד המותרות.
- עקביות קצה: בדוק את החיתוך המלא לאיתור שינויים בלתי קבילים בגימור, קריעה או פגמים מקומיים.
- עיוות: בדוק קשתות, פיתול או עיוות אחר בהתאם למגבלות העבודה.
- מידות: מדוד גודל מוגמר, ישרות וריבועיות כנדרש.
תעד את ההגדרות המאומתות ותוצאות חיתוך הניסיון, וקבל את אישור השחרור הנדרש לפני חידוש הייצור. אם דרישת איכות נותרת ללא מענה, השאר את המכונה מחוץ לייצור וחזור לאבחון במקום להניח שהחלפת להב נוספת תפתור זאת.
I. מבוא
מכונות גזירה הידראוליות הן ככלים חיוניים במסגרות תעשייתיות שונות, ומשמשות במיוחד לחיתוך פחי מתכת בדיוק וביעילות. מכונות אלו מהוות אבן פינה המשמשת בבתי מלאכה לייצור פח, בתעשיות הרכב וביחידות ייצור. במרכז הפעולה שלהן נמצאים להבי הגזירה, הממלאים תפקיד קריטי בקביעת דיוק החיתוך ואיכותו.
להבי הגיליוטינה ההידראוליים גזירה מכונות חותכות מתכות עם עיוות מינימלי. הדבר מבטיח חיתוכים נקיים ומדויקים בכל פעם. הבחירה בלהב הגזירה משפיעה ישירות על ביצועי המכונה, על אורך חיי הלהב ועל איכות המוצר המוגמר.
בחירת סוג להב הגיליוטינה המתאים חיונית לאופטימיזציה של היעילות התפעולית ולהשגת התוצאות הרצויות. בנוסף, הבנת צורכי התחזוקה והעלויות התפעוליות הקשורות לסוגים שונים של להבים היא חיונית להפעלה לטווח ארוך.
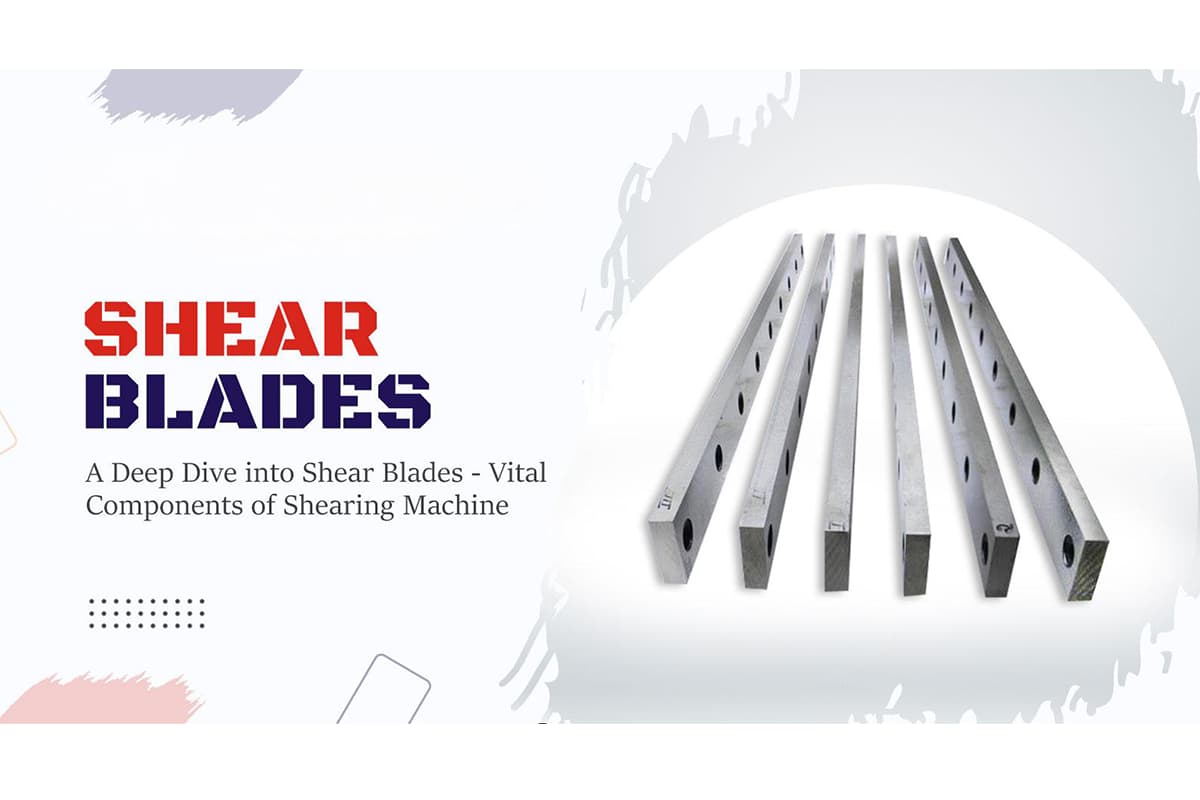
מאמר זה מספק סקירה של סוגי להבי הגיליוטינה השונים המשמשים במכונות גזירה הידראוליות. נעמיק בתיאורים, בתפקודים וביישומים הנפוצים שלהם, ונדון ביתרונות ובחסרונות שלהם כדי לסייע לך לקבל החלטות מושכלות לגבי להבי מכונות הגזירה ההידראוליות.
II. סוגי להבי גיליוטינה
2.1 סיווג לפי חומר הלהב
אם גאומטריית הלהב קובעת צריך להיעשות; חומר הגלם מכתיב איך אתה חותך, חומר הלהב מגדיר מה מה אתה יכול לחתוך—ו כמה זמן תוכל להמשיך לחתוך. זהו לא רק מבחן במדע החומרים אלא גם איזון אסטרטגי בין קשיות, חוסן, עמידות בפני שחיקה ועלות.
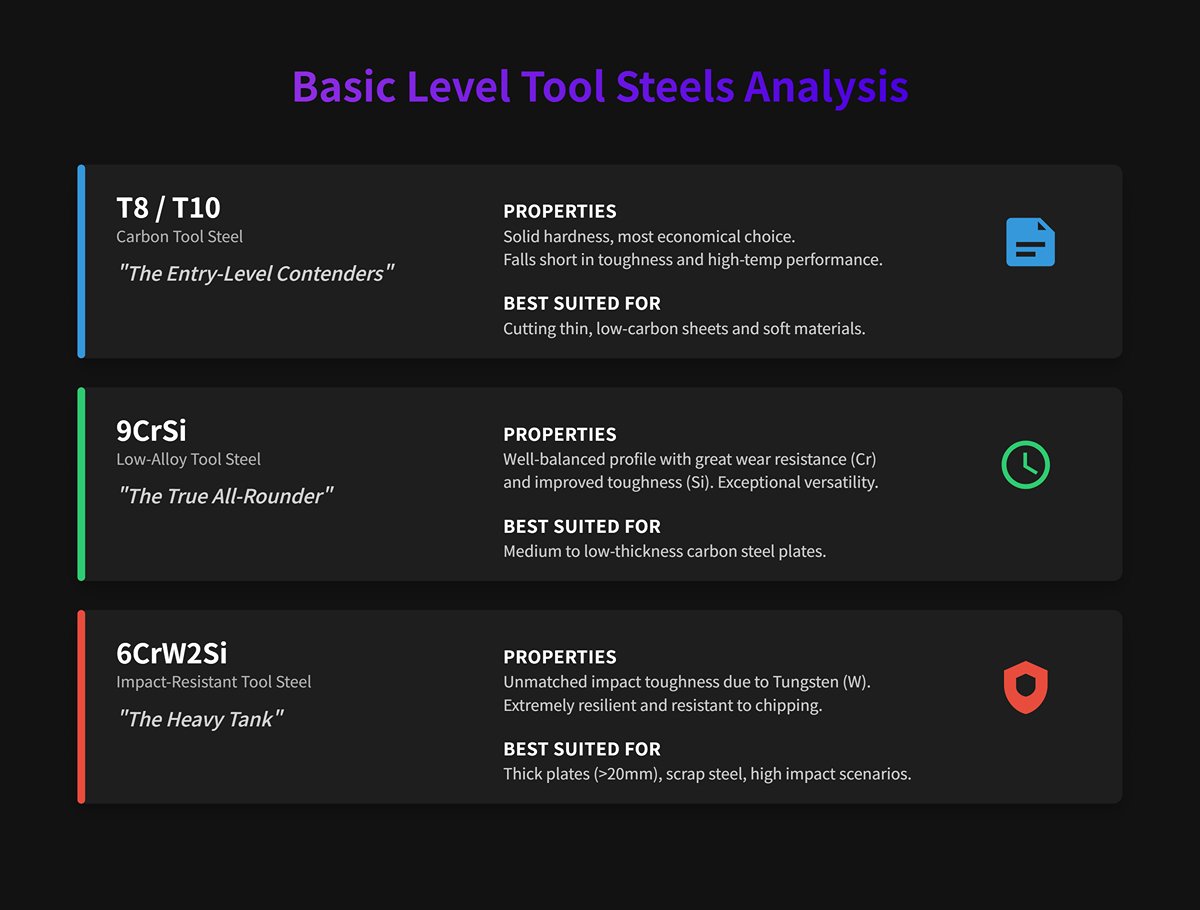
- רמה בסיסית (פלדות פחמן/סגסוגת כלי עבודה): מלך הערך
- T8 / T10 (פלדת כלי עבודה פחמנית): ה“מתמודדים ברמת הכניסה” של עולם הלהבים. הם מציעים קשיות מוצקה אך נופלים בחוסן ובביצועים בטמפרטורה גבוהה (קשיות אדומה). האפשרות החסכונית ביותר, המתאימה ביותר לחיתוך לוחות דקים מפלדת פחמן נמוכה וחומרים רכים כמו אלומיניום—מטרות קלות.
- 9CrSi (פלדת כלי עבודה מסגסוגת נמוכה): מדד התעשייה הבלתי מעורער. כרום (Cr) מגביר את עמידות השחיקה, בעוד סיליקון (Si) משפר את החוסן, וכך מתקבל פרופיל ביצועים מאוזן היטב. פתרון רב-תכליתי אמיתי עבור לוחות פלדת פחמן בעובי בינוני עד נמוך, השולט בשוק בזכות רב-גוניותו יוצאת הדופן ויחס העלות-תועלת המעולה שלו.
- 6CrW2Si (פלדת כלי עבודה עמידה בפני פגיעות)ה“טנק הכבד” שבין הלהבים. הוולפרם (W) מעניק קשיחות חסרת תחרות בפני פגיעות. לא הקשה ביותר, אך ללא ספק העמיד ביותר. עבור לוחות עבים מעל 20 מ“מ, פלדת גרוטאות לא סדירה, או כל מצב הכולל עומסי זעזועים עזים – 6CrW2Si הוא הבחירה המועדפת למניעת התפצלויות – וזוכה בצדק בתואר ”מלך עמידות הפגיעה".”
- רמה מקצועית (פלדות עתירות סגסוגת/פלדות לתבניות): בנוי לשדות קרב ייעודיים
- Cr12MoV (D2) פלדת תבניות לעיבוד קרוב עתירת שחיקה“נמסיס טבעי” של נירוסטה. תכולת הכרום הגבוהה יוצרת אינספור חלקיקי קרביד קשים במיוחד בתוך הפלדה, כמו אינספור מיקרו-יהלומים משובצים, ומעניקה עמידות שחיקה יוצאת דופן. אידיאלי לחיתוך נירוסטה, פלדה עתירת פחמן ולוחות פלדת סיליקון – חומרים בעלי קשיות ושחיקה גבוהות. הערה: עמידות שחיקה קיצונית באה לרוב על חשבון מידה מסוימת של קשיחות.
- H13 (פלדת תבניות לעיבוד חם)“אלוף הסיבולת” בעבודות כבדות. כוחו המרכזי טמון ביכולת קשיות אדומהלשמור על קשיות וחוזק גבוהים גם תחת חום הנוצר מחיכוך. מושלם לחיתוכים בתדירות גבוהה ובאופן רציף בתנאים תובעניים, וללא מתחרים בחיתוך חם כגון בולי פלדה לוהטים.
- רמת עילית (פלדות מהירות/קרביד): כלי הנשק העליונים לאתגרים קיצוניים
- פלדת מהירות גבוהה (HSS)מותאם למהירות. כשמו כן הוא, שומר על חודו תחת החום הקיצוני הנוצר במהירויות חיתוך גבוהות מאוד, מה שהופך אותו לאידיאלי לפעולות מיוחדות שבהן קצב הייצור הוא בראש סדר העדיפויות.
- להבים מושחזים מקרבידשיא טכנולוגיית הלהבים. קצות קרביד וולפרם מולחמים בדיוק לבסיס פלדה קשיח, ומשלבים את קשיותו הבלתי ניתנת להשוואה של הקרביד – העולה על כל פלדות הכלים – עם החוסן של הפלדה. מתוכננים לחיתוך חומרים “אסורים” כמו סגסוגות מיוחדות ולוחות עמידים במיוחד לשחיקה. הם מציעים חיי שירות יוצאי דופן אך במחיר גבוה בהתאם – השקעה מוחלטת בביצועים עליונים.
טבלת ייחוס מהיר לביצועי חומרים ומגוון יישומי להבים
כדי להפוך היגיון בחירה מורכב לעזר החלטה ברור ויעיל, הטבלה שלהלן מרכזת את מדדי הביצועים המרכזיים ואת תרחישי היישום העיקריים של חומרים נפוצים ללהבים. השתמש בה כנקודת הייחוס הראשונה שלך בעת בחירת הלהב המתאים.
| דרגת חומר | קשיות (HRC) | קשיחות | עמידות שחיקה | מדד עלות | תרחישי יישום עיקריים | יתרונות עיקריים |
|---|---|---|---|---|---|---|
| T10 | 58-62 | ★☆☆☆☆ | ★★☆☆☆ | ★☆☆☆☆ | פלדה רכה בעובי עד 3 מ"מ, לוחות אלומיניום, וחומרים רכים דקים אחרים | יעילות עלות קיצונית |
| 9CrSi | 58-62 | ★★★☆☆ | ★★★☆☆ | ★★☆☆☆ | פלדה בעלת תכולת פחמן בינונית עד נמוכה עד 12 מ״מ (מדד תעשייתי) | ביצועים מאוזנים לכל צורך |
| 6CrW2Si | 56-60 | ★★★★★ | ★★★☆☆ | ★★★☆☆ | לוחות בעובי 10–25 מ״מ, חיתוך גרוטאות פלדה, עומסי פגיעה גבוהים | עמידות פגיעה יוצאת דופן |
| Cr12MoV (D2) | 60-64 | ★★☆☆☆ | ★★★★★ | ★★★★☆ | פלדת אל־חלד, פלדה עתירת פחמן, לוחות פלדה סיליקונית, חומרים אחרים בעלי קשיות גבוהה | עמידות שחיקה יוצאת מן הכלל |
| H13 | 52-56 | ★★★★☆ | ★★★★☆ | ★★★★★ | חיתוך רציף בתדר גבוה, לוח חם מגולגל, תנאי חיתוך בחום | עמידות מצוינת בטמפרטורות גבוהות |
| HSS/Carbide | > 64 | ★★★☆☆ | ★★★★★+ | ★★★★★+ | סגסוגות מיוחדות, פלדה מוקשחת, חומרים קשים במיוחד | ביצועים אולטימטיביים |
2.2 סיווג לפי תכנון ויישום
להבי גיליוטינה
תיאור ופונקציונליות
להבי גיליוטינה מאופיינים בקצה ישר המאפשר להם לבצע חיתוכים קוויים בדיוק גבוה. הלהב יורד על החומר הנחתך ומפעיל כוח גזירה המפריד את החומר לאורך קו ישר. פעולת גזירה זו יעילה במיוחד עבור חיתוך לוחות מתכת, אך להבי גיליוטינה משמשים גם לחומרים אחרים כגון נייר, פלסטיק וטקסטיל.
תכונות עיקריות:
- קצה ישר: מבטיח חיתוכים מדויקים וישרים.
- תנועה אנכית: הלהב נע כלפי מטה במסלול אנכי או כמעט אנכי.
- כוח גזירה: מפעיל כוח גזירה חזק הממזער את עיוות החומר.
יישומים נפוצים
להבי גיליוטינה הם רב-תכליתיים ונמצאים בשימוש במגזרים תעשייתיים שונים. הנה כמה דוגמאות ספציפיות:
- עיבוד מתכת: בתעשיית הרכב, נעשה שימוש בלהבי גיליוטינה לחיתוך יריעות מתכת גדולות לצורות קטנות ומדויקות לייצור חלקי גוף הרכב ורכיבים נוספים.
- תעשיית הנייר: חברות דפוס משתמשות בלהבי גיליוטינה לחיתוך נייר למידות ספציפיות עבור תהליכי אריזה והדפסה.
- עיבוד פלסטיק: מפעלים משתמשים בלהבים אלו לחיתוך יריעות פלסטיק לצורות וגדלים שונים לשימושים מגוונים, כגון ייצור רכיבים למוצרי צריכה.
- תעשיית הטקסטיל: להבי גיליוטינה משמשים לחיתוך בדים לדגמים ומידות ספציפיות בייצור בגדים.
יתרונות וחסרונות
יתרונות:
- דיוק גבוה: להבי גיליוטינה ידועים ביכולתם לבצע חיתוכים מדויקים וישרים, דבר שהוא חיוני בתעשיות שבהן הדיוק הוא בעל חשיבות עליונה.
- יעילות: הם יכולים להתמודד עם כמויות גדולות של חומר במהירות, מה שהופך אותם לאידיאליים לסביבות ייצור בעלות תפוקה גבוהה.
- רב־גוניות: מתאימים לחיתוך מגוון רחב של חומרים, כולל מתכות, נייר, פלסטיק וטקסטיל.
- עמידות: עשויים מחומרים איכותיים, להבי גיליוטינה יכולים לעמוד בפני שחיקה משמעותית, מה שמבטיח אורך חיים ממושך.
חסרונות:
- מוגבלות לחיתוכים ישרים: להבי גיליוטינה מיועדים לחיתוך בקו ישר, מה שהופך אותם ללא מתאימים לשימושים הדורשים חיתוכים מעוגלים או בזווית.
- דרישות תחזוקה: לשמירה על יעילות החיתוך שלהם, להבי גיליוטינה דורשים השחזה ותחזוקה סדירה. זה יכול לכלול זמן השבתה ועלויות נוספות.
- עלות ראשונית: להבי גיליוטינה איכותיים יכולים להיות יקרים בשל החומרים ותהליכי הייצור המדויקים הכרוכים בהם.
תהליך ייצור
ייצור להבי גיליוטינה כולל מספר תהליכים מדויקים כדי להבטיח ביצועים מיטביים:
- השחזה מדויקת: טכניקות השחזה מתקדמות משמשות להשגת חוד חד ומדויק המבטיח חיתוך נקי.
- טיפול תרמי: להבים עוברים טיפול תרמי לשיפור הקשיות והעמידות שלהם. טיפול תרמי כולל חימום המתכת לטמפרטורה מסוימת ולאחר מכן קירור לשם שינוי תכונותיה הפיזיות.
- בקרת איכות: ננקטים אמצעי בקרת איכות מחמירים כדי להבטיח שכל להב יעמוד בסטנדרטים התעשייתיים ובדרישות OEM ספציפיות.
סכיני גיליוטינה
בהמשך ליכולות החזקות של הגיליוטינה, סכיני גיליוטינה מציעים פתרון חיתוך רב-שימושי יותר, המתאים לחומרים הנעים מיריעות דקות ועד לוחות מתכת בעובי בינוני. סכיני גיליוטינה מצטיינים בתעשיות כמו ייצור, אריזה וטקסטיל, שבהן נדרשים דיוק ויכולת התאמה.
בניגוד ללהבי גיליוטינה, סכיני גיליוטינה מיועדים לחיתוכים חלקים ומבוקרים יותר, המתאימים לחומרים הדורשים קצוות נקיים ועיוות מינימלי. להבים אלה יכולים להתמודד עם חומרים כמו יריעות פלדה רכה בעובי פחות מאינץ', לוחות אלומיניום ושכבות שונות של פלסטיק ובד המשמשות בתעשיית הרכב והטקסטיל.
תכונה חשובה של סכיני גיליוטינה היא חדותם המתכווננת, הניתנת לכיוון למשימות ספציפיות. יכולת התאמה זו הופכת אותם ליעילים בייצור חיתוכים מדויקים בחומרים כמו סרטי אריזה וחלקי מתכת קלים.
סכיני גיליוטינה גם מפחיתים היווצרות שבבים או קצוות מחוספסים בלתי רצויים, מה שמשפר את איכות כל חיתוך. למרות שסכיני גיליוטינה יכולים להתמודד עם מגוון חומרים, הם אינם מיועדים לחומרים עבים או צפופים במיוחד, שבהם יש צורך בלהבים חזקים יותר כמו להב גיליוטינה. ערכם טמון בתעשיות שבהן איכות החיתוך ושלמות החומר חיוניות למוצר הסופי.
להבים ישרים
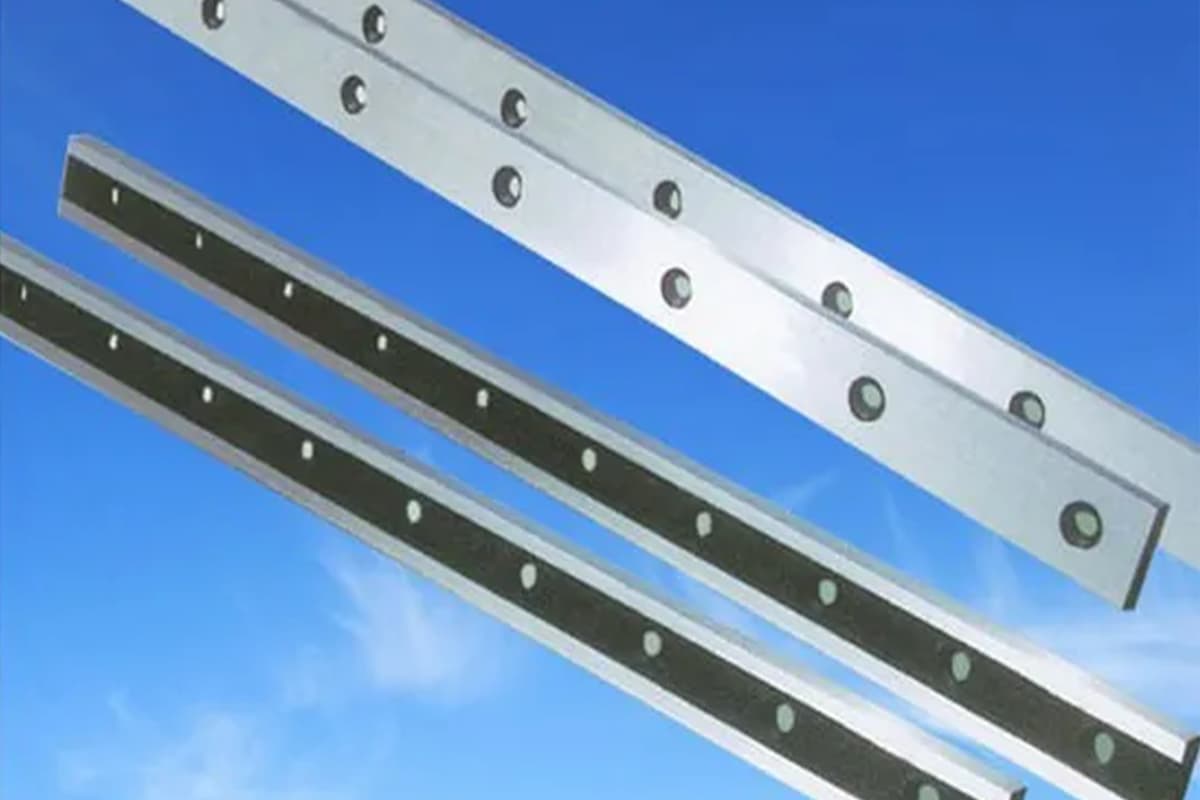
תיאור ופונקציונליות
להבים ישרים מאופיינים בשפת חיתוך פשוטה וישרה. הם מבצעים חיתוכים ישרים באמצעות הפעלת כוח גזירה אחיד לאורך ציר אחד, מה שמבטיח דיוק ועקביות בחיתוך בקו ישר.
תכונות עיקריות:
- שפה ליניארית: מבטיחה חיתוכים ישרים ומדויקים.
- כוח גזירה אחיד: מחלק את כוח החיתוך באופן שווה על פני החומר.
- רב־גוניות: מתאימים למגוון חומרים, כולל מתכת, פלסטיק ונייר.
יישומים נפוצים
להבים ישרים נמצאים בשימוש נרחב בתעשיות רבות בשל הרב-שימושיות והאמינות שלהם. הנה כמה דוגמאות ספציפיות הממחישות את השימוש בהם:
- עיבוד מתכת: בעיבוד מתכת, להבים ישרים חותכים יריעות מתכת למקטעים אחידים, המשמשים לייצור רכיבים כמו מארזים, לוחות ואלמנטים מבניים. לדוגמה, תעשיית הרכב משתמשת בלהבים אלה לחיתוך יריעות פלדה לחלקי גוף הרכב.
- תעשיית הנייר: תעשיות הדפוס והאריזה משתמשות בלהבים ישרים לחיתוך נייר וקרטון למידות מדויקות עבור ספרים, קופסאות ומוצרים נוספים. דוגמה לכך היא חיתוך מדויק של גלילי נייר גדולים לגיליונות קטנים יותר עבור מחברות.
- עיבוד פלסטיק: להבים ישרים חותכים יריעות פלסטיק לצורות מדויקות עבור מוצרי צריכה, חומרי אריזה ורכיבים תעשייתיים. לדוגמה, בתעשיית האלקטרוניקה משתמשים בהם לחיתוך מארזי פלסטיק למכשירים.
- תעשיית הטקסטיל: להבים אלה חותכים בדים לחלקים אחידים, אשר לאחר מכן נתפרים לבגדים, ריפודים ומוצרי טקסטיל נוספים. לדוגמה, בתעשיית האופנה משתמשים בלהבים ישרים לחיתוך גזרות בדים לביגוד.
יתרונות וחסרונות
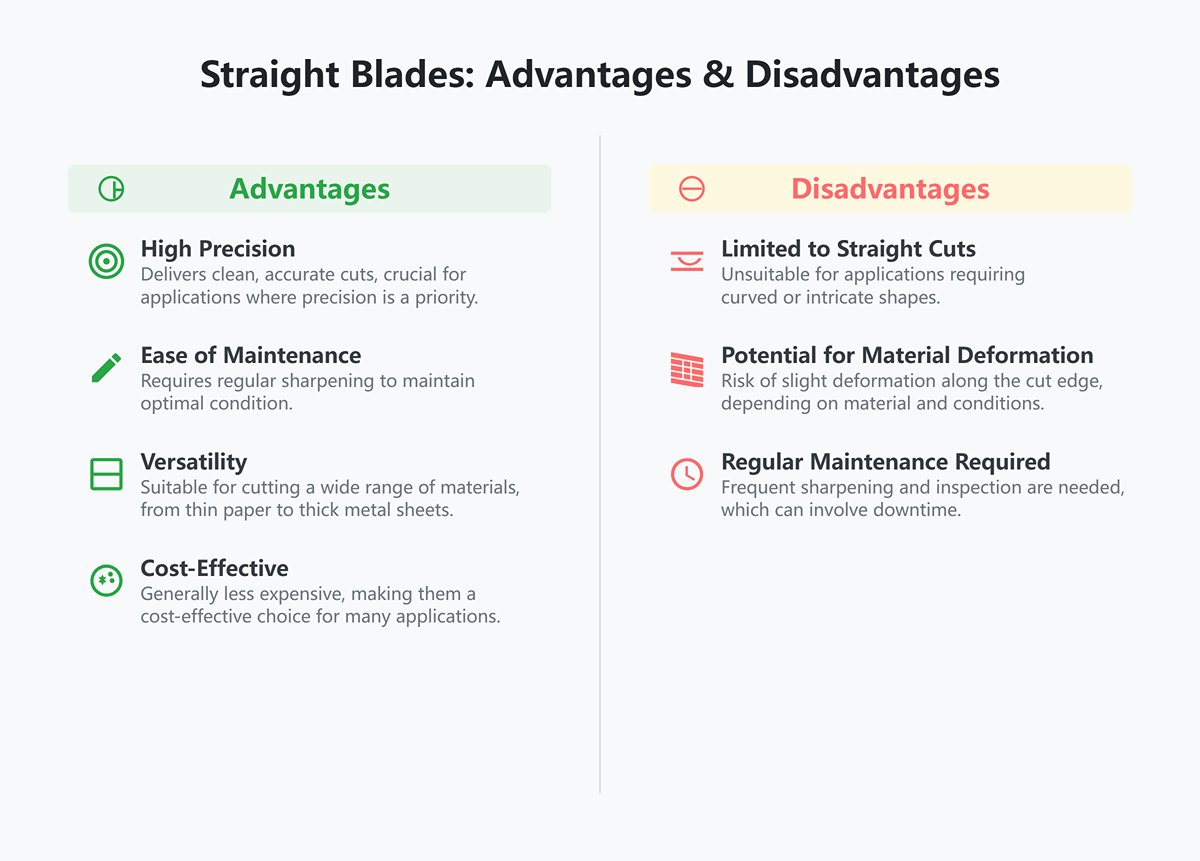
יתרונות
- דיוק גבוה: מספק חיתוכים נקיים ומדויקים, חיוני ליישומים שבהם הדיוק הוא עדיפות.
- קלות תחזוקה: דורש השחזה קבועה לשמירה על מצב מיטבי.
- רב־גוניות: מתאים לחיתוך מגוון רחב של חומרים, מנייר דק ועד יריעות מתכת עבות.
- חסכוני: בדרך כלל פחות יקר מלהבים מיוחדים יותר, מה שהופך אותו לבחירה חסכונית עבור יישומים תעשייתיים רבים.
חסרונות
- מוגבלות לחיתוכים ישרים: מיועד לחיתוכים ישרים, מה שהופך אותו ללא מתאים ליישומים הדורשים צורות מעוקלות או מורכבות.
- פוטנציאל לעיוות חומר: בהתאם לחומר ולתנאי החיתוך, קיים סיכון לעיוות קל לאורך קצה החיתוך.
- נדרשת תחזוקה תדירה: יש צורך בהשחזה ובבדיקה תכופות כדי לשמור על יעילות החיתוך, מה שעלול לכלול זמני השבתה.
להבים רוטוריים
בניגוד לאופי הסטטי של להבי גיליוטינה וגזירה, להבים רוטוריים מתוכננים לחיתוך רציף ומהיר במיוחד, במיוחד בסביבות הדורשות חיתוכים מהירים וחוזרים. להבים רוטוריים מסתובבים בזמן החיתוך, מה שהופך אותם לבחירה מובילה בקווי ייצור שבהם צריך לחתוך חומרים כמו טקסטיל, נייר או סרטי אריזה לצורות או אורכים מוגדרים.
התנועה הסיבובית שלהם מאפשרת חיתוכים מהירים ועקביים, מה שהופך אותם לאידיאליים ליישומים בעלי תפוקה גבוהה, כגון במכונות ייצור גלילים וציוד גזירה רוטורי. להבים רוטוריים מוערכים במיוחד בסביבות אוטומטיות, שבהן מקסום תפוקה הוא קריטי.
עם זאת, התנועה הסיבובית המתמדת גורמת למגע תדיר עם חומרים, מה שמוביל לקצב שחיקה מהיר יותר. לכן, להבים רוטוריים דורשים תחזוקה או החלפה קבועה, במיוחד בסביבות בעלות דרישה גבוהה.
למרות שהם אינם מתאימים לחומרים עבים או עמידים במיוחד, היעילות שלהם בחיתוך חומרים קלים במהירויות גבוהות היא ללא תחרות. גזירה רוטורית, או חיתוך באמצעות סיבוב, מתאימה במיוחד למשימות הדורשות דיוק בתעשיות האריזה, עיבוד הטקסטיל והנייר, שבהן העדיפות היא מהירות ודיוק חוזר.
כל עיצוב להב—גיליוטינה, גזירה ורוטורי—מציע חוזקות ייחודיות המותאמות ליישומים תעשייתיים ספציפיים, תוך אופטימיזציה של הביצועים לחומרים שונים ולצרכים תפעוליים מגוונים. עיצובים אלה לא רק מאפשרים חיתוך יעיל ומדויק אלא גם משקפים חדשנות מתמשכת בטכנולוגיית הלהבים, שמשפרת את הפרודוקטיביות במגוון תחומים תעשייתיים.
השוואה בין סוגים שונים של להבי גזירת מתכת
| סוג להב | שימוש עיקרי | שיטת חיתוך | חומרים מתאימים |
| להבים ישרים | חיתוכים ישרים מדויקים | לחץ ישיר | מתכת, נייר וכו'. |
| סכיני גיליוטינה | חיתוך רב-תכליתי של מתכות ולא מתכות | גזירה | לוחות מתכת, פלסטיק |
| להבי גיליוטינה | חיתוך חומרים כבדים | לחץ אנכי כלפי מטה | מתכות עבות, פלסטיק |
| להבים רוטוריים | חיתוך רציף ומהיר | סיבוב | חומרים ברצועות ארוכות |
3. סיווג לפי סוג הקצה
קצה שטוח (90°)
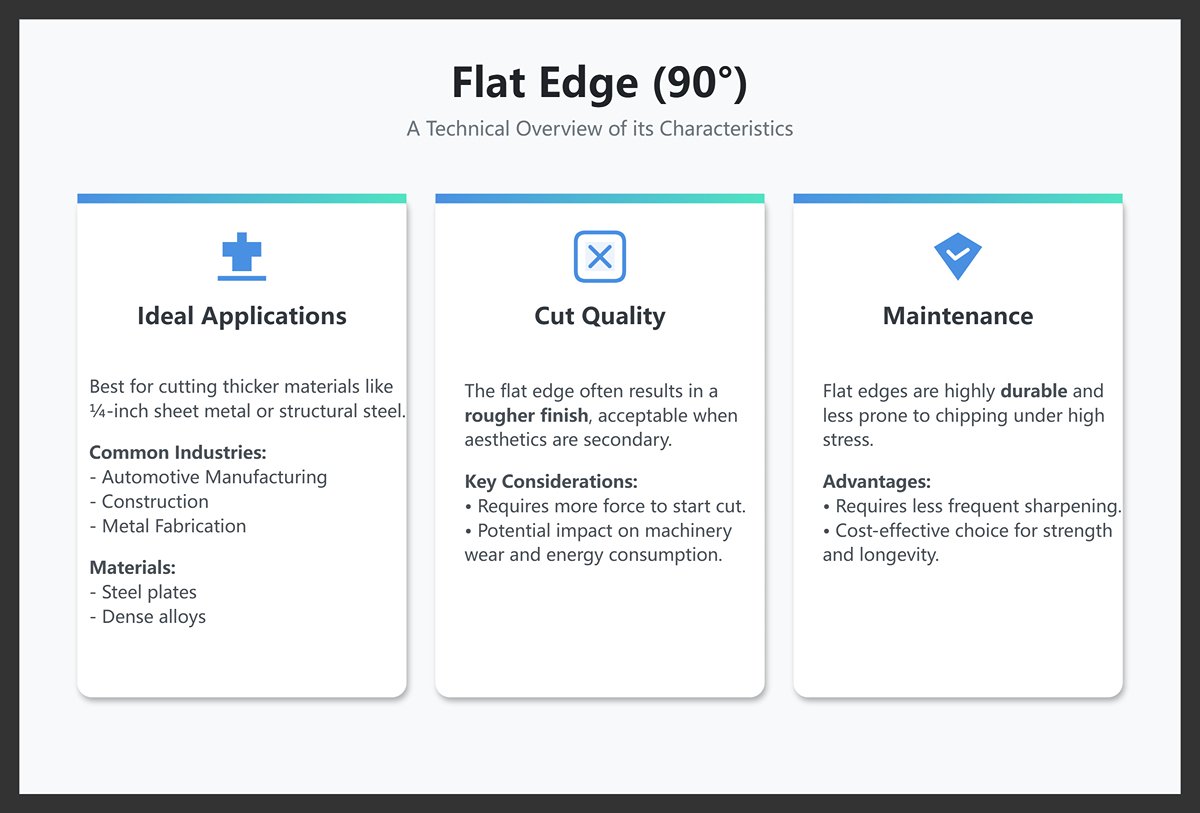
להב הגזירה בעל הקצה השטוח, או “קצה 90°”, כולל זווית חיתוך ניצבת. עיצוב זה מצטיין ביישומים כבדים שבהם נדרש כוח משמעותי כדי לגזור חומרים עבים או קשים. זווית ה-90° מספקת משטח חיתוך יציב העמיד בפני עיוות תחת לחץ, מה שהופך אותו לאידיאלי עבור משימות חיתוך מאומצות.
- יישומים אידיאליים: להבים עם קצה שטוח מתאימים ביותר לחיתוך חומרים עבים יותר, כגון לוחות מתכת בעובי של ¼ אינץ' או פלדה מבנית. הם נפוצים בתעשיות כמו ייצור רכב, בנייה ועיבוד מתכות, שבהן חומרים כמו לוחות פלדה וסגסוגות צפופות נפוצים.
- איכות חיתוך: הקצה השטוח לרוב גורם לגימור מחוספס יותר. בעוד שהחספוס מקובל כאשר האיכות האסתטית היא משנית, חשוב לדעת שקצה ה-90° דורש יותר כוח כדי להתחיל את החיתוך, דבר שעלול להשפיע על שחיקת המכונה ועל צריכת האנרגיה.
- תחזוקה: קצוות שטוחים עמידים ודורשים השחזות בתדירות נמוכה יותר, שכן הם פחות נוטים להתפצל תחת לחץ גבוה. זה הופך אותם לבחירה חסכונית עבור יישומים שמעדיפים חוזק ועמידות לאורך זמן.
קצה אלכסוני (82°)
להב גזירה עם קצה אלכסוני, בדרך כלל בזווית של 82°, מיועד לחיתוכים חלקים ומדויקים. סוג קצה זה מפחית את התנגדות החיתוך ויוצר קצוות נקיים יותר, במיוחד בחומרים דקים או רכים יותר. העיצוב האלכסוני מאפשר חיתוכים מבוקרים ומלוטשים, מועיל ביישומים שבהם איכות הקצה היא קריטית.
- יישומים אידיאליים: להבים עם קצה אלכסוני מתאימים לחומרים דקים יותר הדורשים חיתוכים עדינים וללא שבבים. הם יעילים לחיתוך מתכות קלות (כמו יריעות אלומיניום), סרטי פלסטיק וטקסטיל. תעשיות כגון ייצור אלקטרוניקה ואריזות מסתמכות על קצוות אלכסוניים לביצוע חיתוכים מדויקים במיוחד תוך שמירה על שלמות החומר.
- איכות חיתוך: הקצה המשופע מפחית את הכוח הנדרש לתחילת חיתוך, וכתוצאה מכך מתקבלים קצוות חלקים יותר עם פחות היווצרות שבבים (קצוות מתכת קטנים שנשארים לאחר חיתוך). עובדה זו הופכת את הקצה האלכסוני לאידיאלי ליישומים הדורשים גימור באיכות גבוהה, כגון שלב ההרכבה הסופי או מוצרים הפונים לצרכנים.
- תחזוקה: קצוות אלכסוניים דורשים תחזוקה תכופה יותר עקב הזווית הדקה שלהם, שעלולה להישחק או להיסדק אם משתמשים בהם על חומרים עבים או בעלי חוזק מתיחה גבוה (חומרים העמידים בפני משיכה). משתמשים צריכים להתאים להבים בעלי קצה אלכסוני לחומרים המתאימים, שכן ייתכן שלא יעמדו באותו מאמץ כמו קצוות שטוחים.
4. מיועדים לפרופילי חיתוך ייעודיים
להבי גילוח
להבי גילוח הם כלי חיתוך מדויקים המיועדים לחיתוך חומרים דקים וקלים בדיוק גבוה—חיוניים בתעשיות שבהן נדרשים קצוות חלקים וללא שבבים. להבים חדים במיוחד אלו מצטיינים ביישומים הדורשים רמת דיוק גבוהה, כגון חיתוך נייר, סרטי פלסטיק, טקסטיל וניירות כסף עדינים, כאשר חיתוך נקי מבטיח את איכות החומר ומקצר את זמני העיבוד.
- התאמת חומר: להבי גילוח יעילים במיוחד על חומרים גמישים ודקים, כולל סרטי פוליוויניל כלוריד (PVC), צלולואיד ושורה של פלסטיקים קלים אחרים. הם אידיאליים למוצרים מבוססי נייר, בדים דקים וסרטים, שכן הקצה החד שלהם מונע היווצרות שבבים—קצוות מחוספסים העלולים לפגוע באיכות בתעשיות האריזה והטקסטיל.
- יישומים: להבי גילוח נפוצים מאוד בתעשיית האריזה לחיתוך עטיפות פלסטיק וסרטים ללא פגיעה במוצר. בייצור טקסטיל הם מאפשרים חיתוכים עדינים וללא פרימה, ובכך שומרים על שלמות הבד לבגדים איכותיים. גם תעשיית האלקטרוניקה מסתמכת על להבי גילוח לגזירת רכיבים עדינים כמו בידוד כבלים.
- תחזוקה: בשל חדותם, להבי גילוח נדרשים להשחזה או החלפה תכופה בסביבות ייצור אינטנסיביות. להב גילוח מתוחזק היטב שומר על דיוקו, מה שמשפיע ישירות על יעילות הייצור ואיכות המוצר.
להבי מספריים
להבי מספריים הם כלים רב־שימושיים לשימוש ידני או אוטומטי, המתאימים לחיתוך חומרים קלים וגמישים בשליטה גבוהה. הם מצוידים בקצוות משוננים או מיקרו־משוננים, האוחזים היטב את החומר, מפחיתים החלקה ומשפרים את הדיוק בעבודה ידנית—אידיאליים לעיצובים מורכבים ולחיתוכים מדויקים בתעשיות שונות.
- התאמת חומר: להבי מספריים מתמודדים ביעילות עם בדים, נייר ופלסטיק דק, והם חיוניים בתחומים כמו חייטות, ריפוד וייצור בקנה מידה קטן. הקצוות המשוננים מעניקים אחיזה טובה יותר, דבר החשוב במיוחד לחומרים מחליקים או סיביים.
- יישומים: להבי מספריים נפוצים בחייטות ובייצור בגדים, שם הם חיוניים לחיתוך דוגמאות בד מורכבות ללא גרימת פרימה. להבים אלו שימושיים גם באריזה ובהרכבה קלה, ומספקים חיתוכים ידניים מבוקרים ליריעות דקות ולעטיפות, תוך הבטחת דיוק במקומות שבהם נדרשת שליטה עדינה.
- תכונות: הקצה המשונן מספק אחיזה יציבה על החומר, מפחית את הסיכון להחלקה ומאפשר חיתוכים מדויקים. עיצוב זה מועיל במיוחד למשימות הדורשות פירוט רב, שבהן שליטה מדויקת היא חיונית.
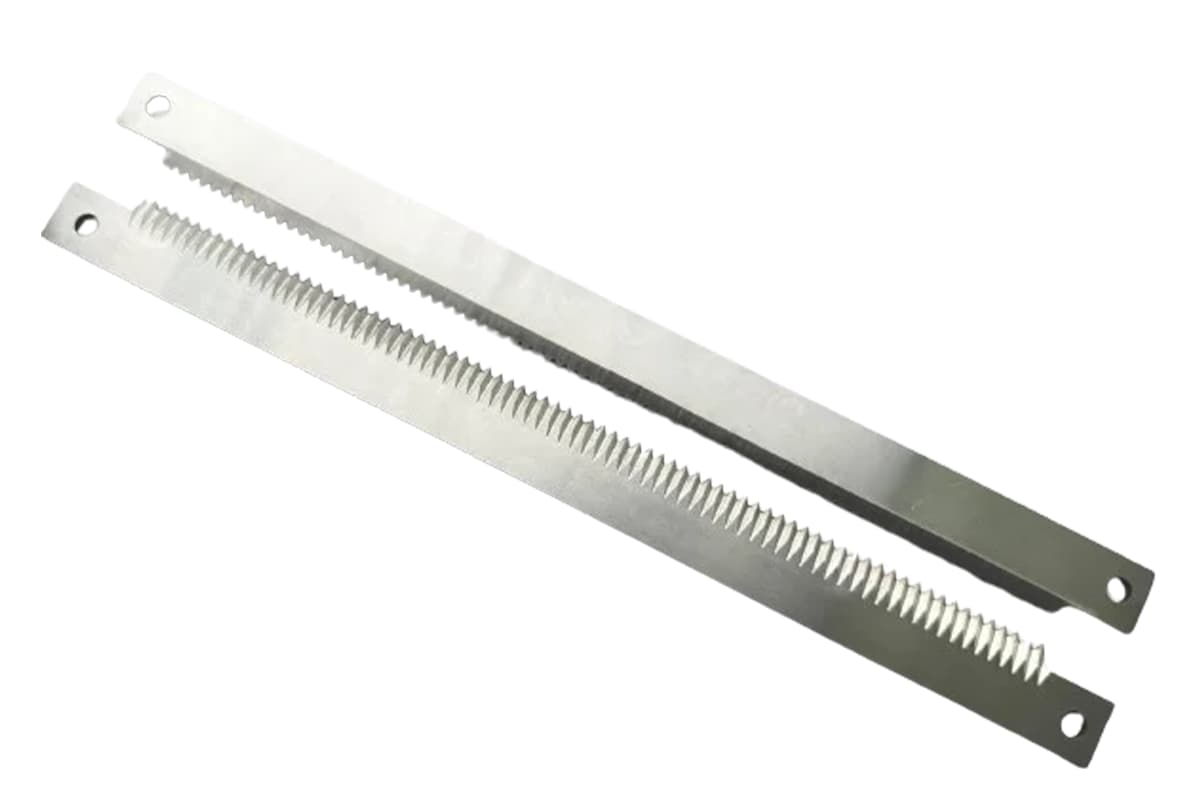
להבים משוננים ומחורצים
להבים משוננים ומחורצים מיועדים לספק אחיזה ויציבות נוספות לחומרים העמידים בפני חיתוך חלק. קצוות המצוידים בחריצים או בשיניים יוצרים נקודות מגע יעילות, ומבטיחים שהחומר יישאר יציב במהלך החיתוך. תכונה זו מועילה במיוחד בעבודה עם חומרים הנוטים להחליק או לזוז, מה שהופך את הלהבים הללו לאידיאליים לחיתוך חומרים בלתי אחידים או סיביים.
- התאמת חומר: להבים אלה תואמים לחומרים כמו גומי, טקסטיל מחוזק, עור וחומרים מרוכבים, ומצטיינים במצבים שבהם נדרשת יציבות נוספת. הם משמשים לרוב לחומרים שקשה לחתוך בצורה חלקה או הנוטים לזוז, כגון בידוד עבה או לוחות מחוזקים.
- יישומים: להבים משוננים ומחורצים נמצאים בשימוש בתעשיות הרכב, העור והתעופה, שם הם חותכים חומרים עמידים כמו בידוד גומי, עור ופלסטיק מחוזק בסיבי זכוכית. להבים אלו מתאימים גם לסביבות שבהן החומרים שכבתיים או מחוזקים, שכן האחיזה הנוספת מסייעת לשמור על דיוק החיתוך.
- יתרונות: העיצוב המשונן מפחית את הכוח הנדרש להתחלת חיתוך, ומאפשר חיתוכים חלקים ומבוקרים יותר, במיוחד בתנאים של חיכוך גבוה. תכונה זו מצמצמת בזבוז חומר ומשפרת את הדיוק בחיתוך חומרים קשים או רב־שכבתיים.
להבים בציפוי קרביד טונגסטן
להבים מצופים בקרביד טונגסטן תוכננו למשימות תובעניות, ומספקים עמידות יוצאת דופן ועמידות בפני שחיקה. הלהבים הללו, הידועים בקשיחותם, עומדים בתנאי לחץ גבוהים ושומרים על חדותם לאורך זמן, מה שהופך אותם לחיוניים ביישומים תעשייתיים כבדים.
- התאמת חומר: להבים מצופים בקרביד טונגסטן מתאימים במיוחד לחיתוך חומרים שוחקים וקשים, כולל סיב זכוכית, קרמיקה ומתכות מוקשות. הציפוי מפחית חיכוך, ומאפשר חיתוכים חלקים יותר גם על משטחים מאתגרים, תוך הארכה משמעותית של חיי הלהב.
- יישומים: להבים אלו חיוניים בענפי הבנייה, הכרייה והייצור הכבד, שבהם נדרש חיתוך של חומרים כמו בטון, אבן וסגסוגות מתכת קשות. הציפוי משפר את החוזק והעמידות בפני שחיקה, מה שהופך את הלהבים לעמידים בפני הבלאי האופייני לסביבות ייצור עתירות תפוקה.
- תחזוקה: בדיקות תקופתיות חיוניות, במיוחד בשימוש תכוף, כדי לעקוב אחר שחיקת הקצה. ניתן לצפות את הלהבים מחדש כדי להחזיר את יעילות החיתוך שלהם, להאריך את חייהם התפעוליים ולשמור על עקביות בסביבות עבודה עתירות דרישה.
להבים משוננים ולהבים ייעודיים בהתאמה אישית
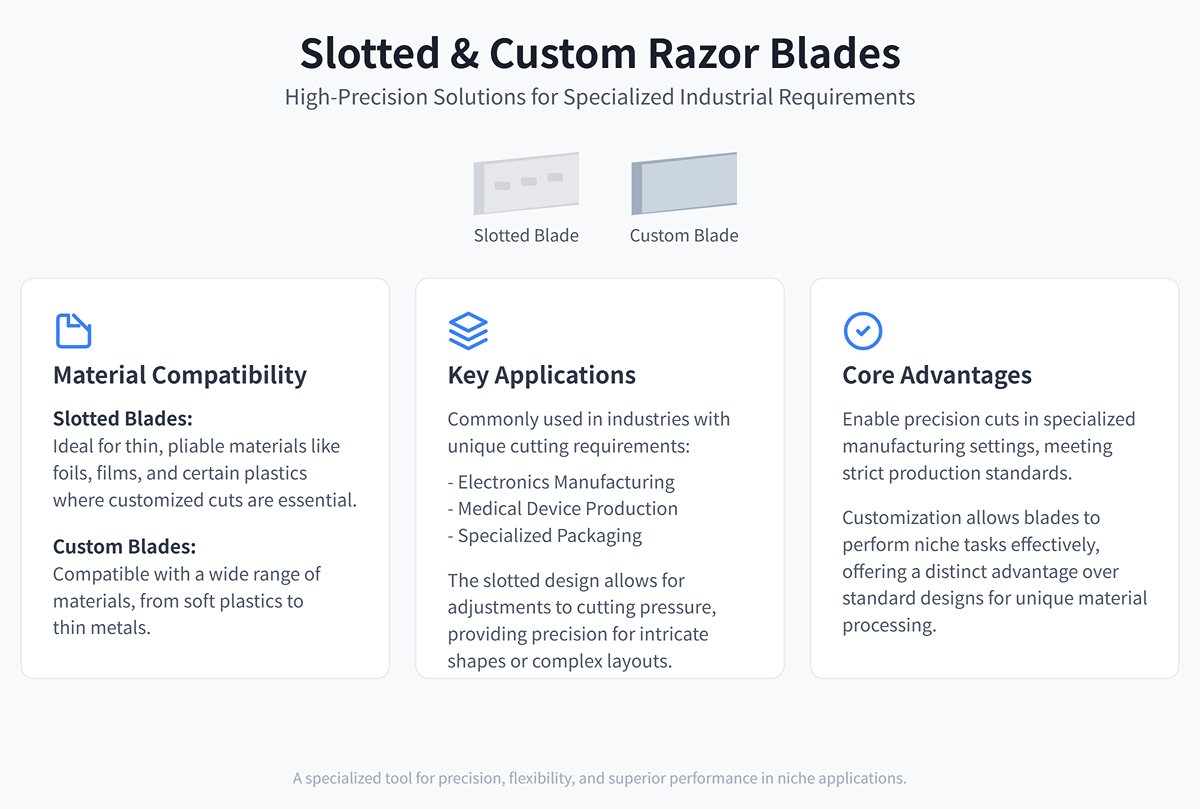
להבים משוננים ולהבי גילוח בהתאמה אישית מותאמים ליישומים ייחודיים, ומספקים פתרונות דיוק גבוה לדרישות תעשייתיות ספציפיות. הלהבים המשוננים, הכוללים חריצים או חורים קטנים, מאפשרים התקנה גמישה במכונות ומבצעים פעולות חיתוך ייחודיות המתאימות לצרכים מסוימים בתהליך הייצור.
- התאמת חומר: להבים משוננים אידיאליים לחומרים דקים וגמישים כגון ניירות כסף, סרטים פלסטיים וסוגי פלסטיק מסוימים, שבהם נדרשים חיתוכים מותאמים אישית. להבי גילוח בהתאמה אישית מתוכננים לפי מפרטי הלקוח ומתאימים למגוון רחב של חומרים, מפלסטיקים רכים ועד מתכות דקות.
- יישומים: להבים אלה נמצאים בשימוש נפוץ בתעשיות בעלות דרישות חיתוך ייחודיות, כגון אלקטרוניקה, ייצור ציוד רפואי ואריזות מיוחדות. העיצוב המשונן מאפשר התאמה של לחץ החיתוך, ומספק דיוק בצורות מורכבות או בפריסות חומרים עדינות.
- יתרונות: להבים משוננים וייעודיים מאפשרים חיתוכים מדויקים בהליכי ייצור ייחודיים, תוך עמידה בתקני ייצור קפדניים. ההתאמה האישית מאפשרת ללהבים אלה לבצע משימות נישה ביעילות, ומעניקה יתרון על פני עיצובים סטנדרטיים בצרכי עיבוד חומרים מיוחדים.
Ⅲ. מיצוי ערך מקסימלי: ניהול ואופטימיזציה של מחזור חיי הלהב
החזקת להב מהשורה הראשונה היא רק תחילת הקרב. כדי לנצח במלחמה כולה, יש להקים מערכת ניהול מחזור חיים מלאה — מההתקנה והשימוש ועד התחזוקה והטיפול בסוף חיי המוצר. זו אינה בירוקרטיה מיותרת; זהו האמצעי היחיד להפוך את הלהבים מהוצאה תפעולית לנכס מרכזי שממשיך לייצר ערך. הזנחת שלב זה תהפוך גם את הלהב היקר ביותר לגרוטאה בטרם עת.
3.1 התקנה מדויקת: מניעת 90% של כשלים מוקדמים
רוב הכשלים המוקדמים בלהבים — בין אם מדובר בשבירה, שחיקה חריגה או סדקים — אינם נובעים מבעיות איכות, אלא מהזנחות קטנות במהלך ההתקנה. התקנה מדויקת היא הבסיס להשגת אורך החיים המתוכנן של הלהב, והיא מחייבת מהמפעיל לפעול כ"שען אומן" ולנהוג לפי ארבעת העקרונות: נקי, שטוח, אחיד ומדויק.
- נקי ושטוח: יצירת מצע ‘סטרילי’ עבור הלהב — לפני התקנת להבים חדשים, יש לנקות היטב את מושב הלהב ואת הלהב עצמו באמצעות מטלית נקייה ואוויר דחוס להסרת חלקיקי מתכת, שמן או אבק. אפילו פסולת זעירה עלולה להפוך לנקודת ריכוז מאמץ קטלנית תחת לחץ הידוק גבוה — כמו הטמנת “מוקש” מאחורי הלהב — ולהוביל לסדקים במהלך השימוש. כמו כן, יש להשתמש בסרגל דיוק ומד רווחים כדי לוודא שמושב הלהב שטוח לחלוטין, ללא עיוותים או שחיקה. בסיס לא אחיד הוא הדרך המהירה ביותר לקיצור חיי להב.
- אחיד: סיום שיטת ‘לפי תחושה’ באמצעות מפתח מומנט — הידוק ברגים אינו מסתכם רק ב‘להדק אותם חזק’. כוח הידוק לא אחיד הוא הסיבה השנייה בחשיבותה לחוסר איזון פנימי במתח, לעיוותים ולנזק מוקדם ללהב.
- להיפרד מהפעלה בכוח — להשתמש במפתח מומנט: יש להשתמש תמיד במפתח מומנט מכויל מפתח מומנט ולפעול לפי ערכי המומנט שצוינו במדריך המכונה.
- הקפד על רצף ההידוק המוזהב: הידק ברגים ב־ “מהמרכז לקצוות, בתבנית מוצלבת” רצף. תחילה הידק את כל הברגים ביד; לאחר מכן הידק בשלושה שלבים (לדוגמה, מומנט 50%, ואז 80%, ולבסוף 100%). כך מבטיחים שהלהב יישב באופן אחיד כנגד התושבת והלחץ יתפזר באופן שווה.
- מדויק: שיחה ברמת המיקרון עם הלהב באמצעות מד־מרווח (Feeler Gauge) — אנחנו כבר יודעים כי המרווח הוא נשמת איכות החיתוך, ואמנות הכיוון המדויק טמונה בשימוש ב־ מד מדידה (feeler gauge).
- שיטת יישור בשלוש נקודות: בעת הכיוון, יש לבצע מדידות לפחות בשלושה מקומות — שני קצוות הלהב והמרכז. הורד ידנית את מחזיק הלהב העליון לנקודת המתה התחתונה, ולאחר מכן הכנס מד־מרווח בעובי הרצוי לתוך הפער.
- שאף ל“הרגשה של משיכה קלה”: מרווח להב מיטבי צריך לאפשר למד־המרווח להחליק בצורה חלקה תוך הענקת התנגדות קלה ואחידה — משיכה עדינה. אם המרווח מרגיש רפוי מדי או הדוק מדי באיזשהו נקודה, בצע התאמות עדינות עד שיהיה אחיד לחלוטין לאורך כל הלהב. זוהי הביטוי האולטימטיבי של אומנות הייצור.
3.2 תחזוקה ומלטוש מדעיים: אומנות מיצוי אורך החיים המרבי
אם התקנה מדויקת קובעת את הגבול התחתון לחיי להב, אז תחזוקה מדעית ומלטוש בזמן קובעים את הפוטנציאל המרבי שלו.
- מתי ללטש מחדש: להקשיב לאותות ה־“SOS” של הלהב — ההמתנה עד שלהב יקהה לחלוטין ולא יהיה מסוגל לחתוך היא הבזבוז הגדול ביותר. מפעילים מיומנים מתערבים לפני שהביצועים צונחים בחדות, בהסתמך על סימני האזהרה הבאים:
- סימן ראשון: עלייה בגודל השבבים (בוררים) — עלייה ניכרת בגודל ובמספר השבבים לאורך שפת החיתוך היא האינדיקטור הברור והאמין ביותר לקהות הלהב.
- סימן שני: שינוי ברעש החיתוך — כאשר ה“קליק” החד של החיתוך הופך לצליל עמום ומאומץ של “קריעה”, המשמעות היא שהתנגדות החיתוך עלתה בצורה חדה.
- סימן שלישי: קו בהיר מחזיר אור לאורך הקצה — תחת תאורה טובה, אם רואים הבזק לבן בולט לאורך שפת החיתוך (שיפוע מעוגל), הלהב עבר ממגע קו חד למגע שטח קהה ודורש ליטוש מחדש מיידי.
- תקני השחזה מחדש: מדוע חייבים לבצע זאת אצל מקצוענים — השחזה מחדש ביתית או לא‑מקצועית היא דוגמה קלאסית ל“חיסכון גרושים והפסד שקלים.” שירות מקצועי משחזר חדות תוך שימור הדיוק הגיאומטרי המקורי ושלמות החומר של הלהב.
- שימור דיוק גיאומטרי: מקצוענים משתמשים במכונות השחזה מדויקות כדי להבטיח שהחוד יישאר מקביל באופן מושלם לבסיס ההרכבה ושזווית השיפוע הנכונה תשוחזר. הדבר חיוני לשמירה על דיוק החיתוך ולהארכת חיי השירות במחזור הבא.
- בקרת חום ההשחזה: השחזה לא נכונה מייצרת חום מופרז, שעשוי לגרום לריכוך מקומי של החוד ולהפחתת הקשיות—ובכך לקיצור דרמטי של חיי השירות של הלהב במחזור הבא.
- הכלכלה של השחזה מחדש: כמה פעמים ניתן לשפץ להב? — הדבר תלוי בחומר, בעובי המקורי ובעומק החומר המוסר בכל השחזה. להבים איכותיים למגרסות/מספרי גיליוטינה יכולים בדרך כלל לעבור השחזה מחדש 3 עד 5 פעמים. ההחלטה צריכה להתבסס על ניתוח עלות‑תועלת פשוט: כל עוד עלות ההשחזה נמוכה משמעותית מרכישת להב חדש—כדאי לבצע. כאשר להב מגיע לרוחב או לעובי המינימלי המוגדר על ידי היצרן, חובה לגרוט אותו כדי למנוע סיכוני בטיחות חמורים כגון שבירה במהלך החיתוך.

3.3 בעיות נפוצות: פתרון תקלות ממוקד‑להב
מדריך פתרון תקלות מהיר זה מתמקד בלהב עצמו, ומאפשר לזהות ולפתור בעיות במהירות כאשר הן מופיעות.
| בעיה | סיבה אפשרית | פתרון |
|---|---|---|
| שבבים מוגזמים / קצוות מת卷לים | 1. מרווח גדול מדי: הלהב קורע במקום לגזור את החומר. 2. קהות הלהב: החוד איבד את חדותו. | 1. עצור את המכונה מיד, מדוד וכוון את המרווח בדיוק לפי התקנים (לדוגמה, 5–10% מעובי החומר). 2. סובב את הלהב לחוד טרי או שלח אותו להשחזה מקצועית. |
| שבירת להב או התבקעות מוקדמת | 1. מרווח קטן מדי: הלהבים העליון והתחתון מתנגשים ב“נשיכה.” 2. קשיחות לא מספקת: חומר הלהב אינו מסוגל לעמוד בהשפעת חיתוך לוחות עבים או בעלי חוזק גבוה. 3. חיתוך חומרים מחוץ למפרט: חורגים מקשיות או מעובי הלהב שתוכנן. | 1. עצור את המכונה מיד, והרחב את המרווח לערך המומלץ. 2. עבור ללהב מחומר קשיח יותר, כגון 6CrW2Si עמיד בפני פגיעות. 3. הקפד לפעול לפי הנחיות ההפעלה – ללא אתגרים מעבר למפרט. |
| פיתול או כיפוף של יריעה | 1. זווית גזירה מופרזת: במיוחד בעת חיתוך רצועות צרות, זווית גדולה מדי יוצרת כוח פיתול. 2. כוח הידוק לא מספיק: היריעה אינה מוחזקת היטב בזמן החיתוך, מה שגורם לתנועה ולעיוות. | 1. אם הציוד מאפשר, הקטן את זווית הגזירה. 2. בדוק והגדל את לחץ ההידוק ההידראולי כדי לוודא שהיריעה מקובעת היטב ברגע החיתוך. |
| קווי חיתוך עקומים / סחיפה ממדית | 1. הלהב אינו מקביל לקו הייחוס של סרגל הגב. 2. בורג רופף: מאפשר תנועה מיקרוסקופית תחת כוח החיתוך. 3. שחיקה לא אחידה לאורך הלהב. | 1. בצע כיול מחדש של ההתקנה כדי להבטיח מקביליות. 2. בדוק את מומנט כל הברגים הנועלים. 3. בדוק את מלוא אורך הלהב; אם השחיקה אינה אחידה, השחז או החלף. |
Ⅳ. מעבר לתג המחיר: השקעה אסטרטגית וניתוח עלות כוללת לבעלות (TCO) ללהבים
ברכש, תג המחיר של הלהב הופך לעיתים קרובות ל“מרכז הכובד” המפתה ביותר – אך הוא עשוי להיות גם המלכודת האסטרטגית המטעה ביותר. קבלת החלטות רכישה המבוססת אך ורק על מחיר ראשוני היא קוצר ראייה פיננסי קלאסי; היא מתעלמת באופן שיטתי מעלויות הסמויות שבאמת מכרסמות ברווחים. פרק זה מציג דרך מהפכנית לחשב עלויות – עלות כוללת לבעלות (TCO) – שמטרתה להסיר את אשליית המחיר ולחשוף את הערך האמיתי של להבים כהשקעה אסטרטגית.
4.1 [כלי הדגשה] נוסחת העלות הכוללת לבעלות (TCO) של הלהב
TCO היא עדשה פיננסית הרואה במחזור החיים של להב שרשרת ערך אינטגרטיבית, ולא רכישה חד-פעמית. היא מכמתת כל עלות מרכישה ועד סילוק, ומספקת לך בסיס מקיף באמת לקבלת החלטות.
TCO = מחיר רכישה התחלתי + (עלות השבתה כוללת + עלויות השחזה ותחזוקה כוללות + עלויות פסולת) – ערך שייר
- מחיר רכישה התחלתי: העלות הנראית ביותר, אך לעיתים קרובות החלק הקטן ביותר של ה-TCO.
- עלות השבתה כוללת: הענק החבוי מתחת לפני השטח. מחושבת כך: (החלפות מתוכננות + החלפות לא מתוכננות) × זמן השבתה לכל החלפה × ערך קווי לשעה. “ערך קווי לשעה” כולל תפוקת ייצור שאבדה, עלויות ציוד מושבת, ושכר המפעילים.
- עלויות השחזה ותחזוקה כוללות: כוללות דמי השחזה ישירים, עלויות הובלה, ואובדן ביצועים פוטנציאלי מהשחזה לא נכונה.
- עלויות פסולת: פסולת שנגרמת ישירות מירידת ביצוע הלהב—קוצים, עיוותים, שגיאות ממדיות—יש לקחת בחשבון ב-TCO.
- ערך שיורי: ערך המתכת הגרוטאה של הלהב בסוף חיי השירות שלו.
הערך האמיתי של נוסחה זו טמון בהעברת המיקוד ממחיר “סטטי” לעלות “דינמית”, ומחייב אותנו לשאול: כדי לחסוך 10% במחיר הרכישה, האם למעשה אנו גורמים לעלויות השבתה של 30% ולשיעור פסולת של 5%?
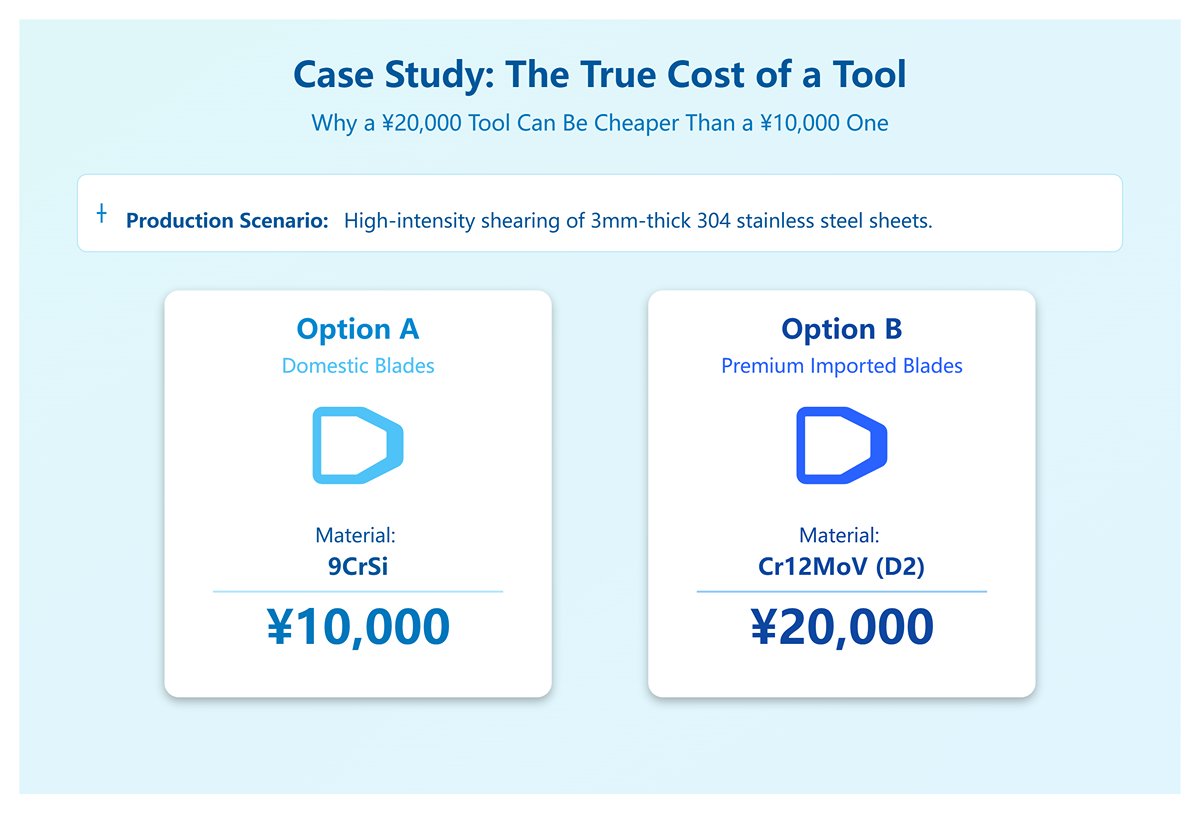
4.2 מחקר מקרה: מדוע כלי בשווי ¥20,000 עשוי להיות זול יותר מאחד בשווי ¥10,000
נכנס לתרחיש ייצור אמיתי: מפעל למוצרי מתכת צריך לגזור ברציפות יריעות פלדת אל חלד 304 בעובי 3 מ"מ בעצימות גבוהה באמצעות גיליוטינה הידראולית. יש להם שתי אפשרויות:
- אפשרות א׳: לרכוש סט של 9CrSi להבים באיכות גבוהה מתוצרת מקומית במחיר של ¥10,000.
- אפשרות B: לרכוש סט פרימיום מיובא Cr12MoV (D2) להבים באיכות גבוהה מתוצרת מקומית במחיר של ¥20,000.
סבב ראשון: חישוב פשוט מבוסס מחיר
| פרמטר | כלי א' (9CrSi) | כלי ב' (Cr12MoV) | הערות |
|---|---|---|---|
| עלות רכישה ראשונית | ¥10,000 | ¥20,000 | ב' הוא כפול במחיר מא' |
| אורך חיים משוער (חיתוכים) | 150,000 | 800,000 | Cr12MoV מצטיין בעמידות בפני שחיקה |
| דרישת העיבוד הכוללת | 800,000 | 800,000 | |
| עלות חיתוך ליחידה (רק מחיר) | ¥0.067/חיתוך | ¥0.025/חיתוך | אפילו מבחינת אורך חיים תאורטי, ב' מוביל |
בשלב זה, ייתכן שכבר יש מנהלים שקיבלו החלטה. אבל מומחים מנוסים יודעים — זו רק ההתחלה.
סבב שני: חישוב כולל מבוסס TCO
כעת נכניס לחישוב עלויות נסתרות, בהנחה שעלות ההזדמנות השעתית של קו הייצור הזה (אובדן תפוקה + עבודה) היא ¥500.
| מרכיבי TCO | כלי א' (9CrSi) | כלי ב' (Cr12MoV) | לוגיקת חישוב |
|---|---|---|---|
| עלות רכישה ראשונית | ¥10,000 | ¥20,000 | – |
| מספר ההחלפות | 5 פעמים (800,000/150,000 – 1) | 0 פעמים (אורך החיים מכסה את המשימה) | מספר ההחלפות הנדרש להשלמת 800,000 חיתוכים |
| עלות זמן השבתה מתוכנן | 5 × 1.5 שעות × ¥500/שעה = ¥3,750 | ¥0 | כל החלפת להב + הכנה אורכת 1.5 שעות |
| עלות זמן השבתה בלתי מתוכנן | ¥2,000 | ¥0 | גורם מפתח! הקשיות הנמוכה יותר של 9CrSi גורמת להתפצלויות בעת חיתוך נירוסטה, נניח 4 עצירות בלתי צפויות |
| עלות אובדן גרוטאות | ¥1,600 | ¥0 | גורם מפתח! 9CrSi נשחק מהר יותר בשלבים מאוחרים, דבר שמגדיל את קצב החריצים וגורם לשיעור גרוטאות נוסף של 0.2% |
| עלות כוללת להשחזה חוזרת | 5 × ¥400 = ¥2,000 | ¥0 | |
| עלות כוללת סופית (TCO) | 10000+3750+2000+1600+2000 = ¥19,350 | ¥20,000 | |
| עלות חיתוך ליחידה בפועל | ¥0.0242/חיתוך | ¥0.0250/חיתוך | קרוב מאוד, אפשרות A מעט זולה יותר |
פסק הדין הסופי: הצגת המשתנה “מהירות ייצור”
נראה שיש תיקו — אך פספסנו יתרון קריטי נוסף של להבים פרימיום: יציבות ביצועים. להבי Cr12MoV יכולים לשמור על מהירות חיתוך גבוהה ב-15% מבלי לפגוע באיכות.
- כלי A זמן כולל ל-800,000 חיתוכים: (800,000 / מהירות N) + (5 החלפות להב × 1.5 שעות) + (4 עצירות בלתי צפויות × 0.5 שעות)
- כלי B זמן כולל ל-800,000 חיתוכים: (800,000 / מהירות 1.15N)
החישוב מראה שכלי B חוסך למפעל כמות משמעותית של זמן ייצור. את הזמן הנוסף ניתן לנצל לייצור מוצרים נוספים, וליצור ערך שעולה בהרבה על ההבדל הזניח בעלות הכוללת לבעלות (TCO).
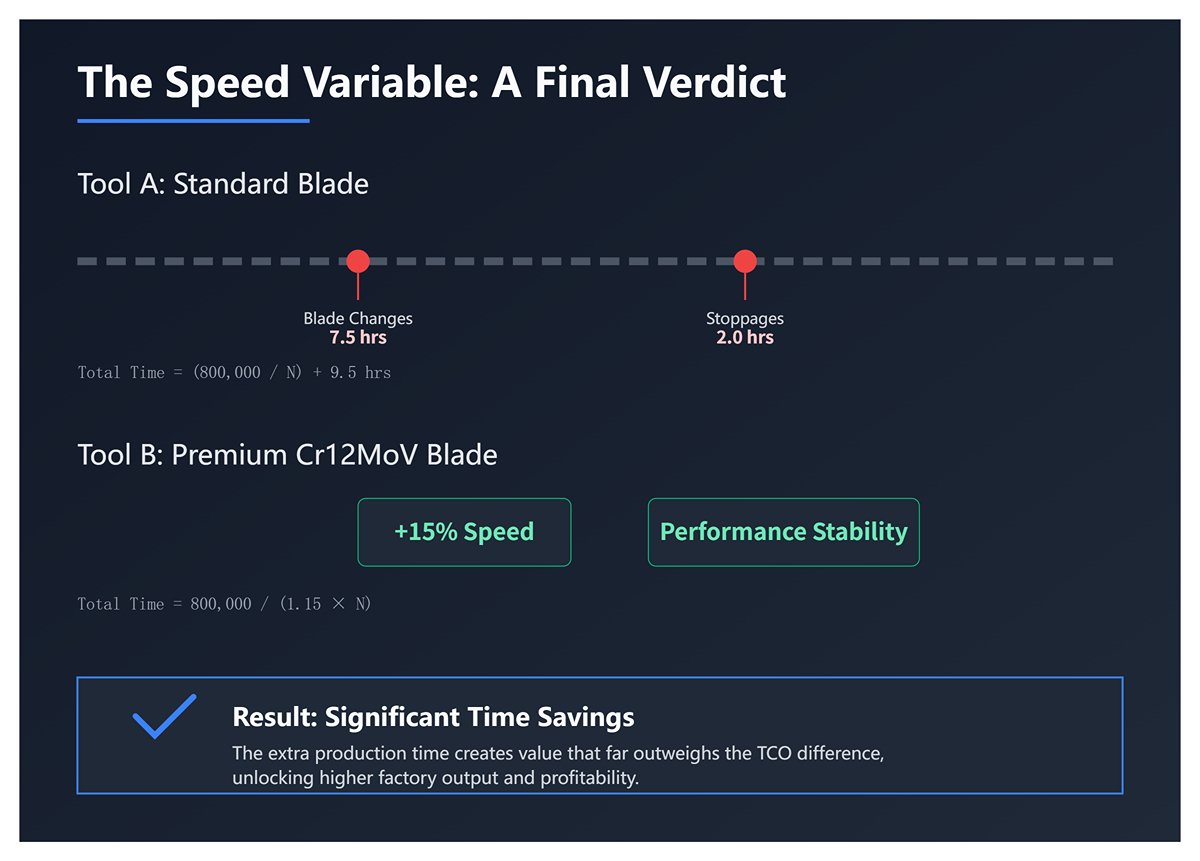
מסקנה: כשמכמתים עלויות השבתה, שיעורי פסולת, ואפילו יעילות ייצור, הלהב שעלה פי שניים בתחילה לא רק שמשווה את עלות היחידה ללהב הזול יותר — אלא גם מספק לנכס החשוב ביותר לעסק: זמן וכושר ייצור. זו המהות של השקעה אסטרטגית.
4.3 הערכת ספקים ומדריך לרכישה
מבעד לעדשת ה-TCO, בחירת ספק להב כבר איננה השוואת מחיר פשוטה — היא הופכת להיות הערכה מקיפה של טכנולוגיה, איכות שירות, והתאמה אסטרטגית.
בקש “זיהוי טכני” ודחה הבטחות בעל-פה
ספקים מצוינים ששים להציג את היכולות הטכניות שלהם. בעת הרכישה, בקש תמיד ובדוק שלושה מסמכים קריטיים אלו:
- דוח ניתוח חומרים: מאשר שהרכב הכימי עומד בתקני הדרגה — ה״ערבות הגנטית״ לביצועים.
- דוח תהליך טיפול בחום: פרטים על טמפרטורות הקשייה והרהטה ועקומות משך הזמן — זהו ה״מתכון״ שקובע את האיזון בין קשיות הלהב לחוזקו.
- דוח בדיקת קשיות ומטלוגרפיה: ערכי הקשיות (HRC) חייבים להיות מחולקים באופן אחיד בטווח האופטימלי; תמונות מטלוגרפיות חושפות את הצורה והפיזור של חלקיקי הקרביד, ומספקות ״הוכחה מיקרוסקופית״ לעמידות בפני שחיקה.
העריך עומק שירות, לא רק מהירות תגובה
ספק אסטרטגי צריך לפעול כשותף טכנולוגי, ולא רק כאיש מכירות.
- יכולת פתרון בעיות: כאשר מתרחשים שבבים או שחיקה חריגה, האם הם שולחים צוות טכני לאתר לניתוח הסיבות, או פשוט מאשימים את ״טעות המפעיל״?
- ייעוץ לאופטימיזציה של תהליך: האם הם יכולים להציע המלצות מקצועיות על זוויות חיתוך ומרווח להב בהתבסס על תנאי ההפעלה שלך כדי למקסם את ביצועי הלהב?
- שירותי השחזה מקצועיים: האם הם מספקים או ממליצים על השחזה מקצועית שמחזירה את ביצועי הלהב למצבם המרבי, עם זמני אספקה צפויים מראש?
הקם מלאי שיתופי, לא רכישה פסיבית
עבור להבים קריטיים, בניית שותפות מלאי אסטרטגית עם ספקי הליבה שלך יכולה לאזן בין הצורך במלאי חלפים לבין ההון הכספי הקשור לכך. שקול ניהול מלאי על ידי ספק (VMI) או קונסיגנציה מודלים להעברת חלק מנטל המלאי והניהול לשותפים מקצועיים, תוך הבטחת זמינות של חלקי חילוף בעת הצורך — ובכך מזעור הסיכון להשבתה בלתי מתוכננת.
Ⅴ. סיכום
בחירת להב הגזירה המתאים היא חיונית, שכן היא משפיעה ישירות על היעילות, הדיוק והקיימות של פעולות החיתוך. הבנה מעמיקה של הצרכים הספציפיים שלך, תחזוקה מדוקדקת ומחויבות להישאר מעודכן בהתקדמות הטכנולוגית העדכנית ביותר יבטיחו ביצועים מיטביים ממכונת הגזירה שלך והצלחה לטווח ארוך ביישומים תעשייתיים שונים.
על ידי אימוץ טכנולוגיות וחומרים חדשים, תעשיות יכולות להשיג תוצאות חיתוך מעולות, להאריך את תוחלת החיים של הלהבים שלהן ולשמור על יתרון תחרותי בשוק המתפתח כל הזמן. כדי לחקור התקדמות זו בפירוט, תוכל להוריד את העלונים האחרונים שלנו.
לסיכום, להב הגזירה הנכון הוא הרבה מעاظם סתם כלי; הוא רכיב קריטי המשפיע באופן משמעותי על היעילות, האיכות והקיימות של פעולות החיתוך. קבלת החלטות מושכלות לגבי בחירת להבים, תחזוקה ואימוץ טכנולוגיות חדשות תבטיח ביצועים מיטביים והצלחה לטווח ארוך. אם אתה זקוק לסיוע בקבלת החלטות מושכלות אלו, אל תהסס ליצור איתנו קשר לקבלת הכוונה מקצועית.
IV. שאלות נפוצות
1. מהם ההבדלים העיקריים בין להבי גיליוטינה לסכיני גזירה?
| היבט | להבי גיליוטינה | סכיני גזירה (Swing Beam Shears) |
| מנגנון חיתוך | תנועה ליניארית – הלהב העליון נע ישר למעלה ולמטה | תנועת קשת מעגלית |
| דיוק | דיוק גבוה עם מרווח להבים מבוקר, המספק קצוות חלקים עם מינימום שבבים | פחות דיוק עקב מרווח להבים גדול יותר ושינויים ביישור |
| זווית חיתוך | ניתן לכיוון, מפחית פיתול ועיוות של החומר | קבוע, נוטה יותר לגרום לפיתול חומר, במיוחד בחומרים דקים או צרים |
| אורך חיי להב | אורך חיים ארוך יותר בזכות חיתוך מארבעה צדדים על שני הלהבים | אורך חיים קצר יותר עם חיתוך משני צדדים |
| תחזוקה | מורכב יותר, דורש תחזוקה גבוהה יותר | מבנה פשוט יותר, קל יותר לתחזוקה |
| עלות | עלות גבוהה יותר עקב המורכבות | עלות נמוכה יותר, מה שהופך אותו לחסכוני יותר |
| התאמה ליישומים | אידיאלי למשימות המתמקדות בדיוק עם עוביים משתנים של חומרים | מתאים למשימות פשוטות, במיוחד עם לוחות פלדה עבים יותר, שבהן הדיוק הוא משני |
2. האם להבים סיבוביים מתאימים לכל סוגי מכונות הגזירה ההידראוליות?
להבים סיבוביים אינם מתאימים באופן אוניברסלי לכל מכונות הגזירה ההידראוליות. הם מיועדים בעיקר לחיתוך רציף ביישומים ספציפיים, כמו מכונות עיצוב בגלילה וציוד גזירה סיבובי, שבהם הם חותכים חומרים לצורות ואורכים מוגדרים.
רוב מכונות הגזירה ההידראוליות, כגון מספרי גיליוטינה ומספרי כוח, דורשות פעולת חיתוך שונה, המשתמשת בדרך כלל להבים עליונים ותחתונים קבועים במקום להבים סיבוביים.
בנוסף, סוג החומר ועוביו הם שיקולים קריטיים: להבים סיבוביים יכולים לבצע חיתוך רציף על חומרים מסוימים, אך מתכות עבות או קשות יותר דורשות לעיתים קרובות את הכוח והדיוק של להבים קבועים בגזירות הידראוליות. כתוצאה מכך, להבים סיבוביים מוגבלים לעיצובים ויישומים מסוימים של מכונות, מה שהופך אותם לבלתי מתאימים לגזירת לוחות כללית בכל המכונות ההידראוליות.