
למה רשימות “הטופ 10” מאכזבות אותך (ואיך לבחור במקום זאת את המכונה הנכונה)
יש סיכוי שבשבוע האחרון בילית זמן בעיון בטבלאות השוואה שמספרות לך הכל על המקסימום התיאורטי של מכונה – וכמעט שום דבר על אם היא יכולה באמת להחזיר את ההשקעה. רשימות “הטופ 10” נכשלות משום שהן שופטות ציוד ייצור תעשייתי בצורה שבה אנשים קונים מוצרי אלקטרוניקה צרכניים, מדרגות דגמים לפי תכונות-לכל-דולר במקום לפי אמינות-לכל-משמרת.
סדנה לא צריכה “מנצח” כללי שנבחר על ידי בלוגר טכנולוגיה; היא צריכה מכונה שמתאימה למגבלות מציאותיות: תזמון תקציב, תפוקה יומית ואיכות גימור נדרשת. במקום לרדוף אחרי דירוג, בנה מטריצת דרישות שממפה את צורכי הייצור שלך – במיוחד חומרים ונפח – ליכולות שבאמת חשובות.
לדוגמה, אם העדיפות העליונה שלך היא חיתוך מתכת בדיוק גבוה ויציבות ייצור לטווח ארוך, שקול אפשרויות ברמה תעשייתית כמו ה- מכונת חיתוך לייזר סיבית עם שולחן יחיד, שנבנתה לצורך זרימת תפוקה חלקה בסביבות מקצועיות.
מלכודת גיליון המפרט: למה ההספק הוא המדד הכי פחות שימושי כשאתה ממהר
טעויות נפוצות בעת מתן עדיפות לציוד סדנה
- העדפת הספק שיא על פני יציבות התהליך היא אחת הטעויות היקרות ביותר שבעלי סדנאות עושים.
- הספק גבוה לא משנה אם המכונה סובלת מחוסר יישור בגנטרי או דורשת עיבוד נוסף כבד.
- הספק משפיע בעיקר על עובי חיתוך מרבי ולא על רווחיות.
- שים לב ל“גורמי השבתה” חבויים, ולא רק למפרט ההספק של הצינור.
- גורמי השבתה מרכזיים כוללים ניקיון נחירים ועדשות, מרווחי תחזוקת סרוו וזרימת אוויר יציבה לקירור.
- אם אכפת לך מההכנסות, המדדים החשובים ביותר הם תאוצה ועקביות ברוחב החיתוך (Kerf).
- מכונה מכוונת היטב בהספק 60W יכולה להתעלות על דגם 100W שאינו מכויל טוב.
- מכונה לא יציבה מבזבזת גם חומר וגם זמן, מה שהופך הספק עודף לשלילי נטו.
אם זמינות רציפה ודיוק עקבי הם קריטיים לפעילות שלך, סקירת מערכות מקצועיות כמו ה- מכונת חיתוך בלייזר סיב אופטי דו-שימושית עם כיסוי יכולה לעזור לשמור על חיתוכים אחידים לאורך משמרות ייצור ארוכות.
מציאות “זמן עד חיתוך ראשון”: ההבדלה בין צעצועי תחביבים למכונות הכנסה אמיתיות
גרסה אופטימלית
“זמן עד חיתוך ראשון” (TTFC) הוא הזמן מהוצאת המכונה מהקופסה ועד לייצור החלק השימושי הראשון שלך. מכונות ברמת תחביבים לרוב משווקות רבות סביב זה, עם תוכנה קניינית ופשוטה ומובטח “חיתוך תוך שעה”. קלות הכניסה הזו אמיתית – אך היא גם יכולה להגביל את ההתפתחות שלך. מערכות Plug-and-Play כאלה בדרך כלל אינן מציעות את השילוב או האוטומציה הנדרשת לזרימת עבודה מקצועית מ-CAD ל-CAM, מה שמוביל ליותר הגדרות ידניות וכיוונונים בכל עבודה.
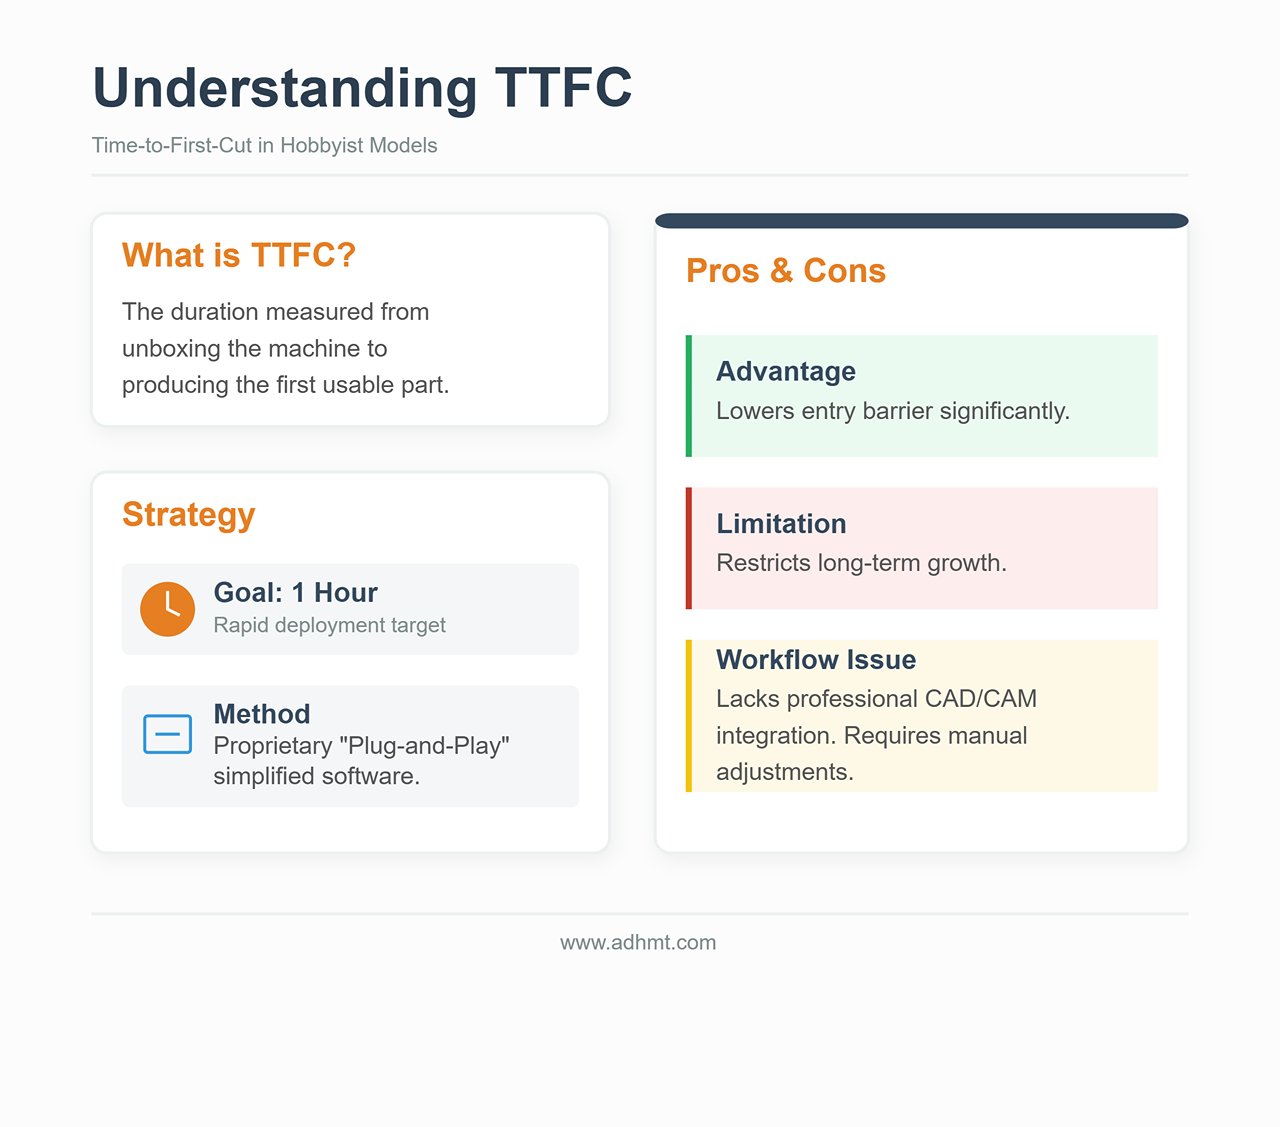
מכונה אמיתית שמייצרת הכנסה אינה מוגדרת על ידי TTFC – אלא על פי כמה בקלות היא משתלבת בסביבת ייצור אמיתית. מערכות ברמה תעשייתית עשויות לדרוש יותר עבודה התחלתית (עמידה בדרישות פליטה, התקנת מצנן, מנגנוני בטיחות), אך כאשר הן מכווננות, “הזמן עד חיתוך שני” הוא למעשה אפסי. יעילות כזו תלויה בהתאמת תוכנה שמאפשרת עבודות אצווה, דיוק חוזר, וכמעט ללא כיול מחדש בין ריצות.
מכונה יכולה להיות עם TTFC מעולה ועדיין להיות הכלי הלא נכון לייצור אם היא חסרת קשיחות או פועלת על תשתית תוכנה שברירית. ההחזר האמיתי על ההשקעה מגיע מתפוקה, עקביות ושליטה בסיבולת מדויקת – יתרונות שחשובים הרבה אחרי שההתרגשות מהפתיחה נעלמת.
אם אתה ממטב תהליך עבודה מקצועי, סקירת המפרטים הטכניים או הורדת הקובץ הזמין עלונים היא דרך מעשית להבין את התצורות – ואת דרישות האינטגרציה – שמאחורי תפוקה בנפח גבוה יותר.
שלב 1: המסננים הקשוחים (אל תחשול 90% של מכונות מלכתחילה)
רוב הקונים מתחילים בהשוואת הספק ומחיר. זו גם הדרך המהירה ביותר לסיים עם משקולת נייר יקרה. הגורמים החשובים ביותר בבחירת חותך לייזר לרוב אינם קשורים למפרטים הבולטים – אלא למגבלות המציאותיות של סביבת העבודה שלך.
לפני שאתה בוחן מותג כלשהו, החל סט של “מסננים קשוחים”. אלו מגבלות בינאריות: אם מכונה נכשלה באחד מהם, היא לא מועמדת – היא נטל. השתמש במסננים הללו ותסנן בערך 90% מהשוק, ותשאיר רק את המכונות שיכולות לפעול בבטחה וביעילות בסביבה שלך.
וטו האוורור: אין נתיב פליטה החוצה, אין CO2 (אז זה מה שנשאר)
המגבלה הראשונה היא האוויר עצמו. חיתוך בלייזר הוא תהליך תרמי המאדה חומר. כשחותכים עץ, אקריליק או עור, לא נוצרת רק אבקה – משתחררים תרכובות אורגניות נדיפות (VOCs), פחמן חד-חמצני וטווח רחב של חומרים מסרטנים. ואם אתה חותך PVC (אל תעשה זאת), נוצר גז חומצת מלח היכול להזיק לריאות שלך ולשחוק את האלקטרוניקה של המכונה תוך שבועות ספורים.
הכלל הבלתי ניתן למיקוח: אם אינך יכול להריץ צינור בקוטר 4 או 6 אינץ' מהמכונה אל החוץ, אינך יכול לרכוש חותך לייזר CO2 לעבודה יצרנית.
יצרנים רבים מוכרים “שואבי עשן” או יחידות סינון ממחזרות כפתרון לחדרים ללא חלונות. עבור חובבן המחרט מפית מדי פעם, הן עשויות להספיק. עבור סדנה יצרנית, הן מלכודת יקרה.
- בעיית הרוויה: חיתוך אקריליק ועץ ממלא במהירות פילטרים של HEPA ופחם פעיל. בסביבה יצרנית, ייתכן שתצטרך להחליף מחסניות יקרות מדי שבוע כדי לשמור על אוויר בטוח. זה עלול להוסיף אלפי דולרים בשנה לעלויות התפעול.
- הפיזיקה של זרימת האוויר: יחידות סינון ממחזרות כמעט לעולם אינן מספקות את נפח האוויר לדקה (CFM) הנדרש לשמירה על ניקיון האופטיקה. בלי לחץ שלילי חזק המאוורר כלפי חוץ, העשן נשאר בתוך הארון ושוקע על מראות ועדשות. זה פוגע באיכות הקרן, מפחית את ביצועי החיתוך ועלול לסדוק רכיבים אופטיים יקרים.
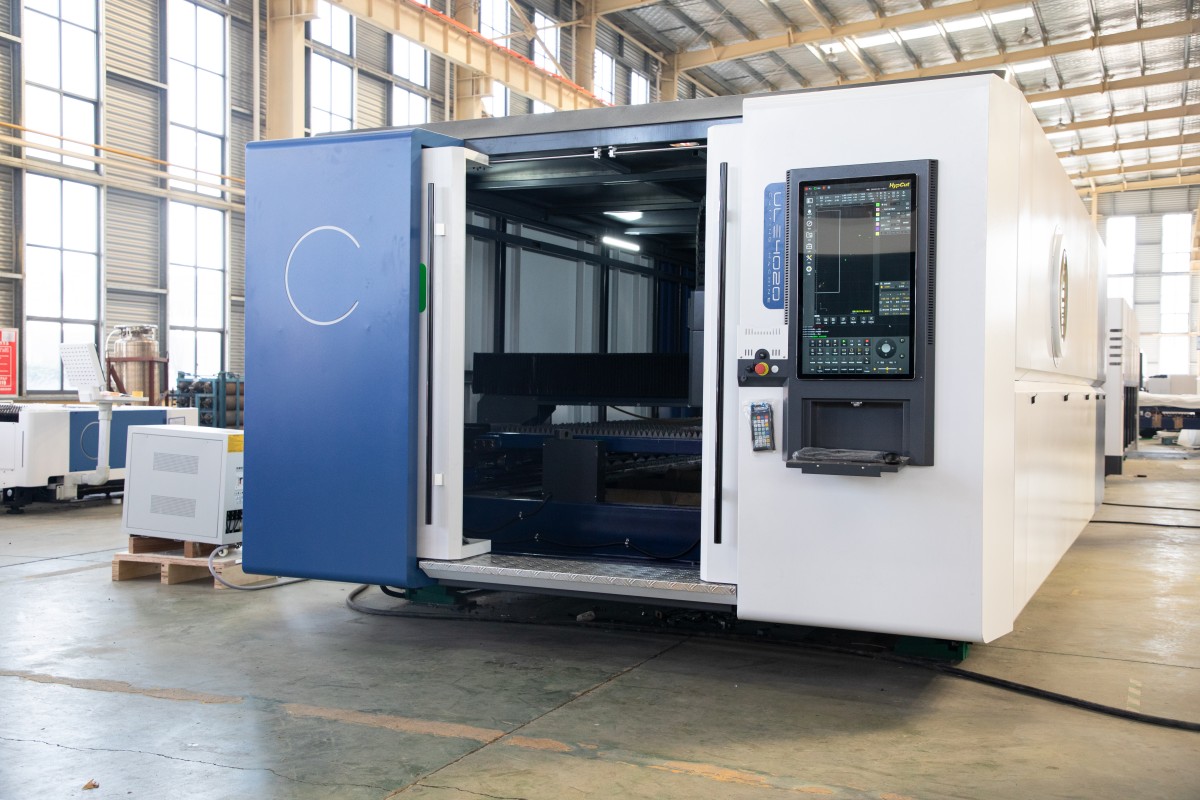
אם אין לך נתיב אוורור לחוץ, האפשרויות הריאליות היחידות הן לייזרי דיודה בהספק נמוך או לייזרי סיב לשימוש ייעודי לסימון מתכות – כגון מכונת חיתוך לייזר סיבית עם שולחן יחיד– המסייעים לך לשמור על תנאי אוויר בטוחים יותר וזרימת אוויר אמינה יותר.
ההפתעה החשמלית: מדוע שקע 110V עלול לרסק את מהירות הייצור שלך
המגבלה השנייה היא קיבולת החשמל. בצפון אמריקה, שקע מגורים סטנדרטי של 110V/15A מספק תאורטית מקסימום של 1,800 וואט. אך תקנות החשמל והבטיחות מגבילות עומס מתמשך ל-80% – כ-1,440 וואט.
קונים חדשים רואים לעיתים את דירוג הלייזר – למשל “100W” – ומניחים שהוא נכנס בקלות לתחום הזה. זה מבלבל בין הספק פלט לצריכת הספק. חותך לייזר הוא מערכת, לא רכיב יחיד.
- העומס הכולל: אתם לא רק מספקים חשמל למקור הלייזר. אתם גם מפעילים את מנועי הצעד, הבקר, המצנן (חובה עבור צינורות זכוכית), משאבת הסיוע באוויר, ומאוורר הפליטה.
- נפילת מתח: אם המדחס של המצנן נכנס לפעולה בזמן שהלייזר פועל בעוצמה גבוהה, אותו גל זרם יכול להוריד את המתח לזמן קצר במעגל משותף של 110V.
אם לסדנה שלכם יש רק שקעים ביתיים סטנדרטיים של 110V ואתם לא יכולים להוסיף מעגל ייעודי, האפשרויות שלכם מצטמצמות במהירות. הפעלת מכונה בהספק גבוה על מעגל משותף מביאה ל“נפילות מתח” (brownouts), שבהן תפוקת הלייזר משתנה — מה שמוביל לחיתוכים שלא חודרים לגמרי ולעומקי חריטה שמשתנים מחלק לחלק.
הכלל הקשיח: אם אינכם יכולים להתקין מעגל ייעודי של 20A או קו של 220V, הסירו מהרשימה שלכם פלטפורמות CO2 תעשייתיות בעלות הספק גבוה ולייזרים סיביים בפורמט גדול. אתם מוגבלים למעשה למכשירי שולחן או לדגמי רצפה התחלתיים שבהם המצנן ומערכת הפליטה משולבים או מתוכננים לצריכת חשמל נמוכה.

מלכודת גודל המיטה: מדוע “גדול יותר” פירושו לעיתים “איטי יותר” ו“פחות מדויק”
אנשי השיווק ינסו לשכנע אתכם שמיטה בגודל 48 אינץ“ על 36 אינץ” טובה אוטומטית ממיטה בגודל 24 אינץ' על 12 אינץ' כי היא מציעה "יותר פוטנציאל". בבית מלאכה אמיתי, פוטנציאל לא משלם את החשבונות – תפוקה כן.
מיטות גדולות דורשות גשרים גדולים (הגשר שנושא את ראש הלייזר). גשרים גדולים הם כבדים.
- אינרציה לעומת דיוק: גשר כבד דורש יותר כוח להאצה ולהאטה. כשאתם חורטים טקסט עדין או גרפיקה מפורטת, הראש עשוי לשנות כיוון אלפי פעמים בדקה. מכונות גדולות וכבדות מתקשות לעשות זאת במהירות ללא רעידות — תופעה המכונה לעיתים “צלצול” או “רעידה” — שמופיעה כגלים או רפיון בקווים המוגמרים.
- קנס המהירות: כדי לשמור על דיוק עם גשר כבד, המכונה לרוב חייבת לפעול לאט יותר. מכונה קטנה עם גשר קל יכולה לעיתים קרובות לחרוט אצווה מהר יותר ממכונה גדולה פשוט משום שהיא מסוגלת להאיץ ולהאט מהר יותר בין התנועות.
הכלל הקשיח: אל תקנו גודל מיטה עבור עבודות “יום אחד”. אם 95% מהעבודה שלכם נכנסת על משטח של 12 אינץ' על 20 אינץ', מכונה של 4 רגל על 8 רגל כנראה תזיק לעסק שלכם: היא תופסת יותר שטח רצפה, צורכת יותר חשמל, ולעתים קרובות מפיקה חריטה באיכות נמוכה יותר ובקצב איטי יותר. עברו למיטה גדולה רק אם חיתוך משטחים מלאים הוא מנוע ההכנסות העיקרי שלכם.
מציאות החומרים: מדוע החומרים של הלקוח שלכם קובעים את מקור הלייזר (CO2 לעומת סיב לעומת דיודה)
בסופו של דבר, אי אפשר לבחור מקור לייזר לפי תקציב — צריך לבחור לפי הפיזיקה. אורך הגל של הלייזר הוא שקובע עם אילו חומרים הוא ייצור אינטראקציה. שום כמות של הספק לא יכולה לפצות על אורך גל שאינו מתאים.
- לייזרי CO2 (10,600 ננומטר): סוס העבודה של עולם היצרנים. אורך גל זה נבלע היטב על ידי חומרים אורגניים.
- חומרים חיוניים ל: עץ, אקריליק (שקוף וצבעוני), עור, נייר, זכוכית (לחריטה בלבד).
- המסנן הקשיח: אם הלקוחות שלכם צריכים גביעי אקריליק שקופים או דגמים אדריכליים, אתם חייב רוכשים לייזר CO2. לייזר סיבי או דיודה יעבור דרך אקריליק שקוף מבלי להשאיר סימן.
- לייזרי סיב (1,064 ננומטר): התקן התעשייתי לעיבוד מתכות.
- חומרים חיוניים ל: נירוסטה, אלומיניום, פליז, נחושת, טיטניום.
- המסנן הקשיח: אם המודל העסקי שלכם תלוי בחיתוך חלקי מתכת, לייזר CO2 הוא הכלי הלא נכון. בעוד שלייזרי CO2 בעלי הספק גבוה (150W ומעלה) יכול יכולים לחתוך מתכת דקה עם עזרת חמצן, הם איטיים יותר ומפיקים איכות קצה נמוכה יותר אפילו לעומת לייזר סיבי ברמת כניסה. ואם אתם צריכים לחרוט פלסטיקים שקופים או עץ, לייזר סיבי לא יסייע — הוא ישרוף את העץ ללא שליטה ולעיתים כלל לא יסמן פלסטיקים שקופים.
- לייזרי דיודה (450 ננומטר): בתחום האור הנראה בגוון הכחול.
- חומרים חיוניים ל: תקציבים מצומצמים וניידות מרבית.
- המסנן הקשיח: לייזרי דיודה סופגים בצורה גרועה באקריליק שקוף (אור כחול עובר ברובו דרכם) והם איטיים להכאיב בחיתוך של כל חומר עבה מ-3 מ"מ עץ לבוד. אם העסק שלך תלוי בקצב תפוקה או בחיתוך חומרים עבים יותר, שלול מיד את האפשרות של לייזרי דיודה.

לפני שתעבור להמלצות על מכונות ספציפיות בסעיף הבא, רשום את שלושת החומרים המרכזיים שלך. אם אלה מתכות – אתה זקוק ללייזר סיב אופטי. אם אלה אקריליק שקוף ועץ – אתה זקוק ל-CO2. אין מכונה אחת שחוצה בין העולמות ועושה את שני הדברים בצורה מושלמת – אלא אם כן אתה מוכן לשלם סכום שמתקרב למחיר של בית קטן.
שלב 2: שובר העסקה של התוכנה
רוב הקונים מתמקדים בהספק הצינור ובגודל המיטה, ומתייחסים לתוכנת הבקרה כאל מחשבה מאוחרת – פשוט משהו שמגיע בקופסה. זו הטעות היקרה ביותר שאתה עלול לעשות. בסדנה מקצועית, החומרה חזקה רק כמו התוכנה שמפעילה אותה. לייזר CO2 בהספק 150W המשולב עם תוכנה מסורבלת וסגורה איננו כלי עבודה – הוא צוואר בקבוק.
לפני שאתה מתחייב לרכוש מכונה, ערוך ביקורת על המערכת הדיגיטלית שאליה היא מחייבת אותך. אם תהליך העבודה בתוכנה שבור, מהירות המכונה לא משנה.
מדוע “תואם LightBurn” הוא תנאי שאי אפשר לוותר עליו בעבודה מקצועית
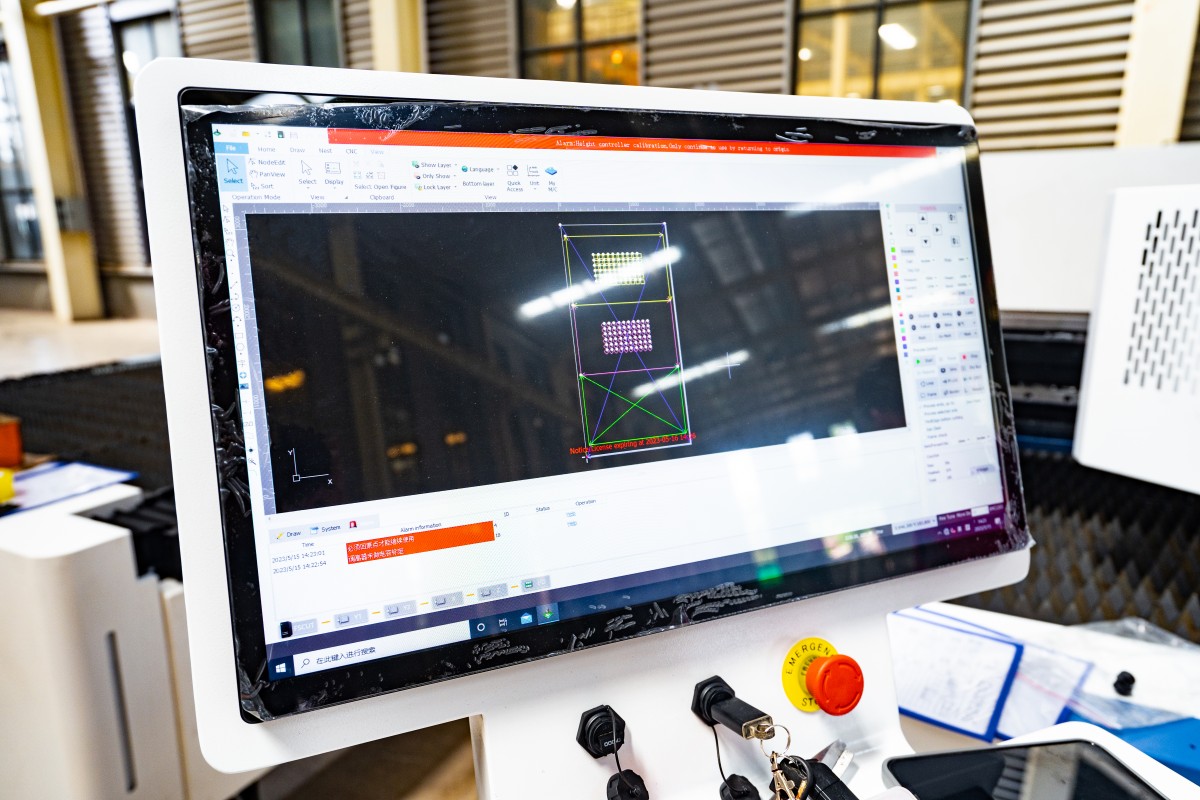
בעולם הלייזרים, LightBurn התפתחה מאפליקציה של צד שלישי שימושית למערכת ההפעלה הבלתי‑רשמית של ייצור מקצועי. היא משמשת גם כתוכנת CAM (ייצור ממוחשב) – שבה מגדירים מהירויות, עוצמות ונתיבי חיתוך – וגם כממשק הבקרה של המכונה.
עבור סדנה, “תאימות ל‑LightBurn” אינה תוספת נעימה – זו נכס אסטרטגי מסיבה אחת עיקרית:
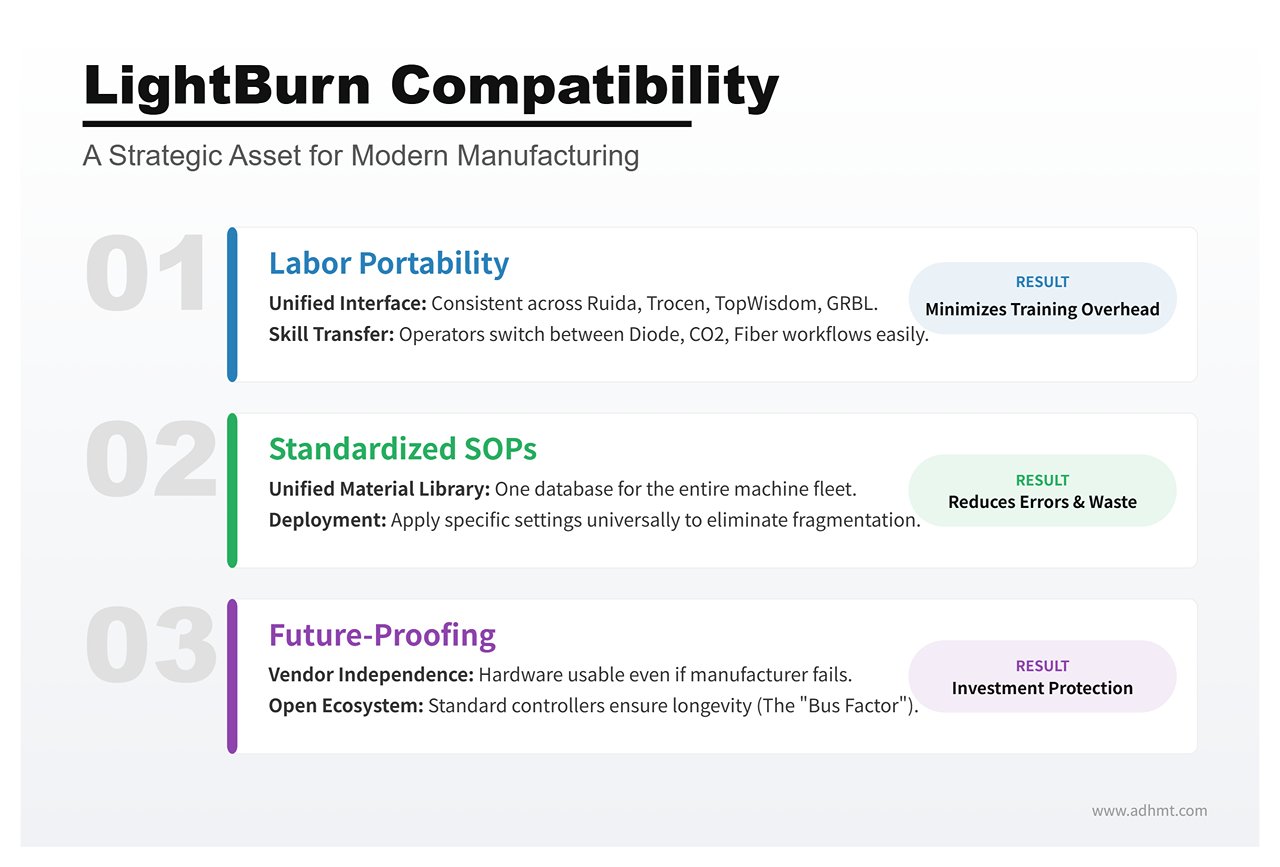
- ניידות עבודה: LightBurn מאחדת את הממשק על פני מכונות שונות מאוד. היא תומכת בבקרים מסוג Ruida, Trocen, TopWisdom, ו‑GRBL. אם תכשיר מפעיל על לייזר דיודה פשוט, הוא יוכל להשתמש באותן מיומנויות בלייזר CO2 תעשייתי שטוח או במערכת סיב מסוג galvo בלי ללמוד מחדש את כל זרימת העבודה. אם תקנה מכונה שנעולה לתוכנה קניינית, כל עובד חדש ידרוש עלויות הדרכה נוספות.
- נהלי עבודה סטנדרטיים: הגדלה דורשת נהלים תפעוליים סטנדרטיים. כאשר כל הצי שלך פועל על אותה פלטפורמה, באפשרותך לבנות ספריית חומרים מאוחדת – לשמור הגדרות מוכחות עבור “לביד ליבנה 3 מ”מ“ או ”אלומיניום אנודייז” ולהחילן על כל מכונה בסדנה. תוכנה קניינית יוצרת ספריות מקוטעות, מגדילה את הסיכוי לטעויות מפעיל ולבזבוז חומר.
- ה“גורם אוטובוס”: אם יצרן שפועל במערכת סגורה קורס, מפסיק לתחזק את התוכנה שלו או משנה את המחירים, החומרה שלך עלולה להפוך ללא רלוונטית בן לילה. מכונה בעלת בקר סטנדרטי (כמו Ruida 6442) הפועלת עם LightBurn היא הרבה יותר עמידה לעתיד – החומרה אינה תלויה בהישרדות היצרן.
אם יצרן מכונות אינו תומך ב‑LightBurn, הוא למעשה מבקש ממך להמר על קו הייצור שלך על צוות התוכנה הפנימי שלו. בעבודה מקצועית, זו הימור שכמעט לעולם לא כדאי לקחת.
העלות הנסתרת של מערכות קנייניות: דרישות חיבור לאינטרנט ומגבלות קבצים
מותגים של לייזרים ברמת צרכן מציגים לעיתים את התוכנה הקניינית שלהם כ“ידידותית למשתמש”, אך פשטות זו לעיתים קרובות מסתירה עיצוב של “גן סגור”, שמטרתו למנף רווחים מהאופן שבו אתה משתמש במכונה.
הסיכון הגדול ביותר במערכות האלו הוא תלות בענן. חלק מהמכונות דורשות חיבור אינטרנט פעיל רק כדי לעבד קבצי עיצוב. התוכנה מעלה את נתוני הווקטור שלך לשרתי היצרן, יוצרת את קוד ה‑G מרחוק ואז שולחת אותו חזרה למכונה. עבור חובבן זו טרדה; בייצור זו אחריות כבדה. אם ספק האינטרנט שלך נופל – הקו נעצר. אם השרתים של היצרן קורסים – מועדי הסיום שלך מתעכבים.
מעבר לכך, מערכות קנייניות נוהגות להטיל מגבלות מלאכותיות על טיפול בקבצים. ייתכן שתיתקל ב־
| תקלה | תיאור |
|---|---|
| נעילת קבצים | אין אפשרות לייצא קובצי פרויקט בפורמטים סטנדרטיים (DXF, SVG), מה שלמעשה כולא את הקניין הרוחני שלך בתוך המערכת שלהם. |
| חסימות מנוי | תכונות ליבה של פרודוקטיביות – כמו סידור פריטים אוטומטי בגיליון (array nesting להפחתת בזבוז חומר) או מעקב וקטורים – עלולות להיות זמינות רק במסגרת מנוי חודשי “פרימיום”. |
| סיכוני פרטיות | לסדנאות המטפלות באבי טיפוס רגישים של לקוחות או בקניין רוחני, העלאת עיצובים לענן של צד שלישי לצורך עיבוד עלולה להפר הסכמי NDA סטנדרטיים. |
חומרה מקצועית צריכה לפעול מקומית. עליך להיות מסוגל לחבר כבל USB (או לטעון קובץ מכונן USB) ולחתוך בלי קשר למצב ה‑Wi‑Fi שלך.
יעילות תהליך העבודה: האם ניתן לייבא קובצי CAD/Illustrator בלי כאב ראש?
היעילות מסתכמת בזמן שבין סיום עיצוב לבין לחיצה על “התחל” בלייזר. הפער הזה נקבע בעיקר על ידי התאימות של הקבצים.
צוות העיצוב שלך כנראה עובד ב‑Adobe Illustrator, AutoCAD, SolidWorks או Rhino. תוכנת הלייזר שלך צריכה לחבר את הכלים האלה ישירות לבקר התנועה של המכונה — מבלי לאלץ אותך להשתמש בתוכנת “מתורגמן” שלישית.
תהליך עבודה מקצועי תלוי ב־ תמיכה אמיתית בייבוא ישיר. עליך להיות מסוגל לגרור קובץ AI, PDF, DXF או SVG ישירות לתוך תוכנת הבקרה, והיא אמורה לקרוא את הווקטורים במדויק.
- מיפוי שכבות: התוכנה צריכה לתרגם באופן אוטומטי את הצבעים בקובץ העיצוב שלך להגדרות חיתוך (לדוגמה, קווים אדומים = חיתוך, קווים כחולים = חריטה).
- עריכה מקורית: תיקונים קטנים — סגירת צורה פתוחה, ריתוך טקסט או הסטת נתיב לפיצוי רוחב חיתוך — צריכים להיות ניתנים לביצוע בתוך תוכנת הלייזר. אם אתה צריך לחזור ל‑Illustrator רק כדי להזיז חור 2 מ״מ שמאלה, תהליך העבודה שלך מאבד זמן יקר.
אם מכונה מאלצת אותך להמיר קבצי וקטור לפורמט רסטר קנייני — או מעבירה אותך דרך אשף ייבוא מסורבל בכל פעם שאתה מעדכן עיצוב — היא נכשלת במבחן היעילות. המטרה היא ציר עבודה נקי: עיצוב → ייבוא → חיתוך. כל דבר אחר הוא חיכוך.
שלב 3: התרחישים (מצא את מצבך הספציפי)
רוב מדריכי הרכישה מחטיאים את המטרה כי הם מתייחסים לחובבן בדירה ולחנות שילוט במחסן כאל אותו לקוח. הם לא. מכונה שהיא מושלמת לאחד יכולה להיות נטל עבור האחר.
כעת, לאחר שקבענו את ה“מסננים הקשיחים” הטכניים בסעיף הקודם, נוכל ליישם אותם על שלושת תרחישי המשתמש הנפוצים ביותר. מצא את עצמך למטה כדי לראות אילו מכונות באמת עומדות בדרישות.
תרחיש א׳: יחידות שולחניות ל“עבודה צדדית” (שטח מוגבל, נוחות שימוש מרבית)
תרחיש זה מתאים אם אתה עובד מחדר פנוי או סטודיו קטן, עם אפשרויות אוורור מוגבלות, ומעדיף “זמן‑עד‑חיתוך‑ראשון” על פני עוצמה גולמית. אתה זקוק למכונה שנראית כמו מדפסת — לא כמו פרויקט מדעי.
המתמודדים בקטגוריית “חבר‑והפעל”: Glowforge לעומת xTool P2 לעומת Gweike Cloud
ה Glowforge Pro הגדירה את הקטגוריה הזו במשך שנים. הגישה שלה כ“גן סגור” דומה מאוד לאקוסיסטם של אפל: קלה להפליא לשימוש, יישור מצלמות מצוין ומערכת חומרים Proofgrade שמבטלת את הצורך לנחש את הגדרות ההספק. החיסרון הוא שהיא דורשת חיבור אינטרנט פעיל על מנת לפעול. אם ה‑Wi‑Fi שלך נופל — הייצור נעצר.
ה xTool P2 הפכה למתחרה המובילה. היא משתווה ל‑Glowforge בנוחות השימוש (מיקום מבוסס מצלמה, פוקוס אוטומטי) בעוד שהיא נמנעת מה“גן הסגור.” היא תומכת ב‑LightBurn, פועלת באופן לא מקוון לחלוטין, ומציעה בסיס מגביה לחריטה על פריטים גבוהים יותר — דבר שה‑Glowforge מתקשה בו.
ה גווייק קלאוד היא הבחירה המשתלמת. אתה מקבל עוצמת CO2 של 50W דומה במארז שולחני, במחיר נמוך משמעותית. החומרה אמינה, אך חוויית התוכנה אינה מלוטשת כמו זו של המתחרים העיקריים שלה.
הפשרה: תשלום על נוחות מול אפשרות לתיקון
העלות הנסתרת של מכונות שולחניות היא יכולת התיקון. כדי לשמור על עיצוב מעוצב ו“בטוח”, היצרנים אוטמים רכיבים בתוך מארזים סגורים.
אם צינור הלייזר מתקלקל ב‑Glowforge, בדרך כלל לא ניתן להחליף אותו בעצמך; במקרים רבים כל היחידה צריכה להישלח חזרה ליצרן, מה שעלול לגרום לשבועות של השבתה. ה‑xTool P2 וה‑Gweike Cloud נמצאות באמצע: המשתמשים יכולים להחליף צינורות ומראות, אך העבודה צפופה ומסורבלת יותר מאשר במכונה תעשייתית גדולה. אתה משלם עבור חיסכון במקום — ודא שהעסק שלך מסוגל לספוג זמן השבתה פוטנציאלי ו/או עלות של חלקים קנייניים.
תרחיש ב׳: סוסי העבודה של “ייצור במוסך” (עוצמה מרבית, עלות נמוכה יותר)
תרחיש זה מיועד ליצרן עם שטח מוסך ייעודי, פתח אוורור למייבש עבור פליטת אוויר, ונכונות לעבוד בידיים. אתם רוצים את מירב ההספק (בוואט) לכל דולר ומיטת חיתוך גדולה (20 אינץ' על 28 אינץ' או יותר).
הגישה של OMTech & Monport: יכולת גבוהה, תחזוקה גבוהה
מותגים כמו OMTech ו Monport ייבאו לייזרי CO2 תעשייתיים “China Blue/Red” ומכרו אותם במחירים תחרותיים במיוחד. לייזר OMTech בהספק של 80W לעיתים עולה פחות מלייזר Glowforge בהספק של 45W. המכונות האלה הן כמו טנקים: הן משתמשות בבקרי Ruida בתקן תעשייתי (תואמים לחלוטין לתוכנת LightBurn), בחלקים סטנדרטיים שניתן לרכוש באמזון, ובדלתות מעבר גדולות לגיליונות רחבים.
עם זאת, בקרת האיכות יכולה להיות לא עקבית. אתם לא משלמים על חוויית משתמש מלוטשת—you’re paying for raw steel and glass (פלדה וזכוכית גולמיות).
“מס המסדרנים”: הערכת היכולת שלך ליישר מראות ולהחליף בקרים
“מס המסדרנים” הוא הזמן שתשקיע בכיוון המדויק של המכונה. בניגוד למכשירי שולחן, לייזרים אלו לעיתים מגיעים עם יישור מראות שיצא ממקומו בזמן ההובלה. עליך להיות נוח עם שחרור אומים נעולים, ירי פולסים לבדיקה, והתאמת מסלול הקרן.
אם אלקטרוניקה במתח גבוה או יישור מכני באמת מפחידים אותך, אל תקנה את המכונות האלה. אבל אם אתה מרגיש בנוח עם מפתח ברגים ומד מתח, הן מציעות החזר השקעה מהטובים ביותר שתמצא בתעשייה.
שדרוגים חובה: מקררים ועזרת אוויר (Air Assist) שחייבים להיכנס לתקציב מיד
ה“מחיר על המדבקה” של היחידות הללו מטעה. ה“משאבת מים” הכלולה היא לרוב משאבת אקווריום פשוטה שאינה יכולה לקרר כראוי צינור של 80W במהלך חיתוכים ארוכים—מה שמוביל להתחממות יתר ולקיצור חיי הצינור. ה“עזרת אוויר” המצורפת היא לעיתים רק מאוורר חלש שלא מפנה עשן ביעילות, ומשאיר אותך עם קצוות חרוכים.
כדי להפוך OMTech או Monport למוכנות באמת לעבודה ייצורית, כדאי לתכנן להוציא מידית סכום נוסף של $800–$1,000 על:
- מצנן פעיל CW-5200 (קירור במערכת קירור מבוקרת).
- מדחס אוויר אמיתי (לחתכים נקיים יותר).
- מאוורר פליטה משופר בקו.

תרחיש ג': סדנה מקצועית (מהירות, אמינות ותמיכה בארה"ב)
תרחיש זה מיועד לעסקים שבהם הלייזר הוא מקור ההכנסה העיקרי. אם המכונה מושבתת – אתה מפסיד כסף. אתה זקוק למהירות, דיוק, ולמספר טלפון שתוכל להתקשר אליו כשמשהו מתקלקל.
עלייה לרמות Thunder Laser, Aeon, ו-Boss: מה נותנים לך עוד $4K בפועל
מעבר מ-OMTech ל- Thunder Laser Nova, Aeon Mira, או Boss Laser זהו קפיצת מחיר משמעותית—לעיתים $4,000 עד $6,000 יותר עבור הספק דומה.
אתה לא משלם על יותר עוצמה גולמית; אתה משלם על סרוו (במקום מנועי צעד), מסילות ליניאריות, ובתצורות מתקדמות יותר—צינורות מתכת RF (תדר רדיו). רכיבים אלה מחזיקים מעמד זמן רב יותר ושומרים טוב יותר על כיול בשימוש רציף 24/7. סבילות הייצור גבוהה יותר, החיווט נקי יותר, ומנגנוני הבטיחות הם בדרגת תעשייה.
גורם המהירות: מדוע ביצועי הרסטר חשובים יותר מעוצמת החיתוך
מתחילים מתמקדים בהספק חיתוך (וואטים). מקצוענים מתמקדים במהירות חיטוב (אינצ'ים לשנייה).
אם העסק שלך מחרט על טאמבלרים, טלאי עור או תחתיות צפחה, ראש הלייזר צריך לנוע הלוך ושוב אלפי פעמים. מערכת תקציבית עם סטפר עשויה להגיע למהירות של כ-500 מ״מ/ש ולהפיק “Ringing” (קווים גליים ורועדים). לייזר כמו Thunder או Aeon עם סרוו היברידי יכולים לעבוד במהירות של 1000 מ״מ/ש ומעלה עם תוצאות חדות ומדויקות—ובכך למעשה להכפיל את תפוקתך היומית. בחנות ייצור, מהירות היא המדד החשוב באמת.
תמיכה מקומית: “פוליסת הביטוח” שמצילה אותך מעיכוב חלקים של שלושה שבועות
היתרון הגדול ביותר בתרחיש C הוא תמיכה שממוקמת בארה״ב.
כאשר לוח הבקר מתקלקל בייבוא ללא שם, לרוב תמצא את עצמך גולש בפורומים או שולח מייל למפעל בסין—ואז מחכה שבועות להחלפה. מותגים כמו Thunder, Aeon ו-Boss מחזיקים מחסנים בארה״ב עם מלאי חלקים וטכנאים דוברי אנגלית שיכולים לפתור איתך בעיות בשיחת וידאו.
לחובבן, המתנה של שלושה שבועות לחלק היא מתסכלת. לחנות מקצועית, זה עלול להיות קטסטרופלי. אותם $4,000 הנוספים הם למעשה פרמיית ביטוח נגד השבתה מוחלטת—ושקט רדיופוני.
שלב 4: בדיקת המציאות הסופית לפני ההזמנה
יש לך את רשימת המועמדים הסופית. יש לך תקציב. הסמן שלך מרחף מעל “הוסף לעגלה.” עצור.
יש הבדל עצום בין מכונה שחותכת קובצי הדגמה בתערוכה לבין אחת שמחזיקה עסק בפעולה למשך חמש שנים הבאות. הפער הזה כמעט ולא מופיע בגיליון מפרט—הוא צץ בחיכוך היומיומי של השימוש במכשיר. לפני שתתחייב עם כספך, תעביר את הבחירה הסופית שלך דרך שלושה מסננים אחרונים. אלו הם מנגנוני הבטיחות שמבדילים בין כלי שמייצר רווח לבין קישוט יקר וכבד במוסך.
גישה לתחזוקה: בדיקה של 60 שניות שיכולה להציל שבוע של עבודה
תחזוקת לייזר אינה פרויקט של “יום אחד”—זו דרישה שבועית. דבקים ואבקות עץ שמתאדים מצטברים מהר על האופטיקה שלך: בערך 1–2 גרם בשבוע. אם ניקוי המראות דורש פירוק של חצי שעה, תתחיל לדלג עליו. וכאשר תדלג, השאריות נצרבות לציפוי העדשה, מורידות לך בערך ~30% בעוצמה, ובסוף סודקות את האופטיקה.
הבדיקה: תשאל את הספק או תצפה בסרטון משתמש אמיתי. האם אתה יכול לגשת, להוציא, לנקות, ולהחזיר את מראה 1, מראה 2, ועדשת הפוקוס בפחות מ- 60 שניות בסך הכול?
אם לא—תתרחק.
- מראה 1 (קצה הצינור): אתה רוצה דלת צדית לגישה. רצוי שתוכל לסובב טבעת אחיזה ולהוציא את המראה בפחות מ-15 שניות. (OMTech ו-Gweike בדרך כלל עוברים את הבדיקה; Glowforge נכשל לעיתים קרובות בכך שהוא מסתיר את האופטיקה מאחורי פאנלים.)
- מראה 2 (גשר): חפש מכסה עליון נפתח. עליך להיות מסוגל לנקות עם מקלון צמר גפן בלי להסיר את המתקן. אם אתה צריך לפרק צנרת אוורור רק כדי להגיע לשם (שכיח בעיצובים ישנים של Monport), אתה משלם “מס תחזוקה” כל יום שישי.
- מראה 3 ועדשה (ראש לייזר): זהו תחום ההכרעה. עליך להיות מסוגל להוריד את המיטה, להסיר את טבעת הפייה, ולתת לעדשה ליפול בבטחה לידך בפחות מ-20 שניות. טיפ מקצועי: בעת ההרכבה מחדש, ודא שהעדשה חוזרת “בטן למעלה” (הצד הקמור כלפי מעלה). אם אתה צריך מפתח אלן רק כדי להגיע לעדשה—המכשיר נכשל בבדיקה.

מטריצת ההחלטות “קנה טוב או קנה פעמיים”
מכונה ששווה $3,000 היא אף פעם לא רק $3,000—זו מקדמה על תיקונים עתידיים. מכונה בשווי $8,000, לעומת זאת, לרוב עולה פחות בטווח של חמש שנים. מטריצה זו חושפת את העלות הכוללת של הבעלות (TCO) המסתתרת מאחורי תג המחיר.
זהה את העמודה שמתאימה ביותר למכונה שברשימה הסופית שלך:
| ממד | הבנייה התקציבית (תסריט B) | סוס העבודה המקצועי (תסריט C) |
|---|---|---|
| עלות ראשונית | 2,000$ – 4,000$ | 6,000$ – 10,000$ |
| אורך חיי הצינור | 1k–2k שעות (זכוכית CO2) | 10k+ שעות (RF מתכת/זכוכית יוקרתית) |
| הערכת זמן השבתה לשנה | 15 ימים (בהמתנה לחלקים) | 2 ימים (תמיכה מקומית/בקרת איכות טובה יותר) |
| תחזוקה שבועית | 2 שעות (יישור ידני) | 30 דקות (אופטיקה סגורה/מסילות טובות יותר) |
| עלות החלפה (שנה 4) | $1,000+ (צינור חדש + ספק כוח) | $0 (מקור ארוך-חיים) |
| ערך מכירה חוזרת | 40% מהמחיר המקורי | 70% מהמחיר המקורי |
| עלות כוללת ל-5 שנים | $19,000+ (כולל שעות עבודה שנאבדו) | $7,000 (צריכה נמוכה של חומרים מתכלים) |
אם אתה מפעיל חנות תחביבים, מבנה תקציבי פשוט יעבוד—הזמן שלך “חינמי.” אם אתה מפעיל עסק, ההשבתה ממכונה “זולה” תעלים את ההפרש במחיר מול מכונה “יקרה” כבר בתוך 18 החודשים הראשונים.
צ'קליסט: היו מוכנים לחתוך תוך 48 שעות מהאספקה
הזמן המסוכן ביותר עבור בעל לייזר הוא השבוע הראשון. ללא האספקה הנכונה, המכונה עומדת ללא שימוש בעוד חלון ההחזרה שלך מתקצר. ואם אינך בודק את האופטיקה מיד, כל נזק שנגרם במשלוח הופך לבעיה שלך.
עקוב אחר לוח הזמנים הזה כדי שתהיה תפעולי — או מוכן להחזיר מכונה תקולה — מיד.
יום 0: ההכנה לפני ההגעה (שעתיים)
- נוזלים: קנה 2 גלונים של מים מזוקקים (לקירור) ואלכוהול איזופרופילי 90% (לאופטיקה).
- ערכת אופטיקה: החזק נייר לעדשות ונייר תרמי (נייר קבלות) לצורכי בדיקת יישור.
- חשמל: ודא שיש לך מעגל חשמלי ייעודי של 20A (110V/220V בהתאם ליחידה). שיתוף מעגל עם מקרר או מדחס יפיל מאמ"תים ויפריע לחיתוך.
יום 1: פתיחה ובדיקה (4 שעות)
- בדיקת ניעור: לפני שאתה ממלא את המקרר, בדוק את צינור הלייזר לסדקים פנימיים. אם אתה שומע צליל זכוכית מצלצלת כשאתה מנענע בעדינות את הצינור, סרב לקבל את המשלוח.
- בדיקת דליפה: חבר את המים, הפעל את המשאבה והמתן 30 דקות. בדוק את קצות הצינור ואת תחתית השלדה.
- הניקוי ב-60 שניות: בצע את בדיקת התחזוקה שחקרת בשלב 1.
- יישור: השתמש בנייר תרמי כדי לוודא את מסלול האלומה בכל ארבע הפינות של המיטה.
יום 2: אימות (2 שעות)
- בדיקת המסגרת: הפעל חיתוך וקטורי של 10 מ"מ/שנייה על עץ בעוצמת 90%.
- התוצאה: הקצוות צריכים לצאת בצבע חום-זהוב, לא שרוף שחור. הרוחב (kerf) צריך להיות אנכי, לא בזווית.
- בדיקת מאמץ: הפעל את המכונה במשך 3 שעות. עקוב אחר הטמפרטורה (שמור עליה מתחת ל־22°C/71°F). אם היא מתחממת יתר על המידה או יוצאת מפוקוס, החזר אותה.
החיתוך האחרון
בתחילת המדריך הזה שאלנו אם אתה בונה סדנה או פשוט קונה כלי. ההבדל אינו בשם המותג המוטבע על השלדה — אלא ברמת ההכנה של הבעלים.
על ידי ביצוע המסגרת בארבעה שלבים הללו, לא רק שקנית לייזר — אלא הכנת את עצמך להצלחה. הבהרת את דרישות החומר שלך, חישבת את ההספק שאתה צריך, קבעת את פרוטוקולי הבטיחות שלך וחשפת את העלויות הסמויות של הבעלות. אתה כבר לא מקווה למכונה טובה; תכננת רכישה חכמה.
המחקר הושלם. רשימת הבדיקה מוכנה. עכשיו הגיע הזמן לחתוך. ואם תרצה עזרה מעשית בהתאמת זרימת העבודה שלך לטכנולוגיה הנכונה, אתה מוזמן לפנות אלינו לקבלת ייעוץ מותאם אישית למערכת לייזר.

VI. שאלות נפוצות
1. האם חותכי לייזר יכולים לחתוך מתכת?
כן — יש חותכי לייזר שיכולים לחתוך מתכת, אך זה תלוי בסוג הלייזר ובעוצמתו. לייזרי סיב ומערכות CO2 בהספק גבוה יכולים בדרך כלל לחתוך מגוון מתכות, כולל נירוסטה, אלומיניום ונחושת. לגיליונות עבים יותר או ליישומים תעשייתיים תובעניים יותר, מכונות סיב תעשייתיות כגון ה־ מכונת חיתוך לייזר סיבית עם שולחן יחיד מומלצים.
2. אילו חומרים יכול לייזר CO2 לחתוך?
חומרים נפוצים כוללים עץ, אקריליק, עור, בד, נייר ופלסטיקים מסוימים. עם זאת, לייזרי CO2 בדרך כלל אינם מתאימים לחיתוך מתכת אלא אם הם בעלי הספק גבוה מאוד ומתוכננים במיוחד לכך. הם גם אינם מומלצים לחיתוך PVC או חומרים אחרים שמשחררים אדים רעילים כשהם מחוממים.
3. עד כמה מדויקות מכונות חיתוך בלייזר?
אחד היתרונות הגדולים ביותר של מכונות חיתוך בלייזר הוא הדיוק שלהן. מכונות חיתוך לייזר באיכות גבוהה יכולות לייצר פרטים עדינים במיוחד, עם סבילות עד לגובהיה של 0.001 אינץ' (0.025 מ"מ). הדיוק בפועל תלוי בגורמים כגון איכות הקרן, נוקשות ויציבות המכונה, ובדיוק מערכת בקרת התנועה.