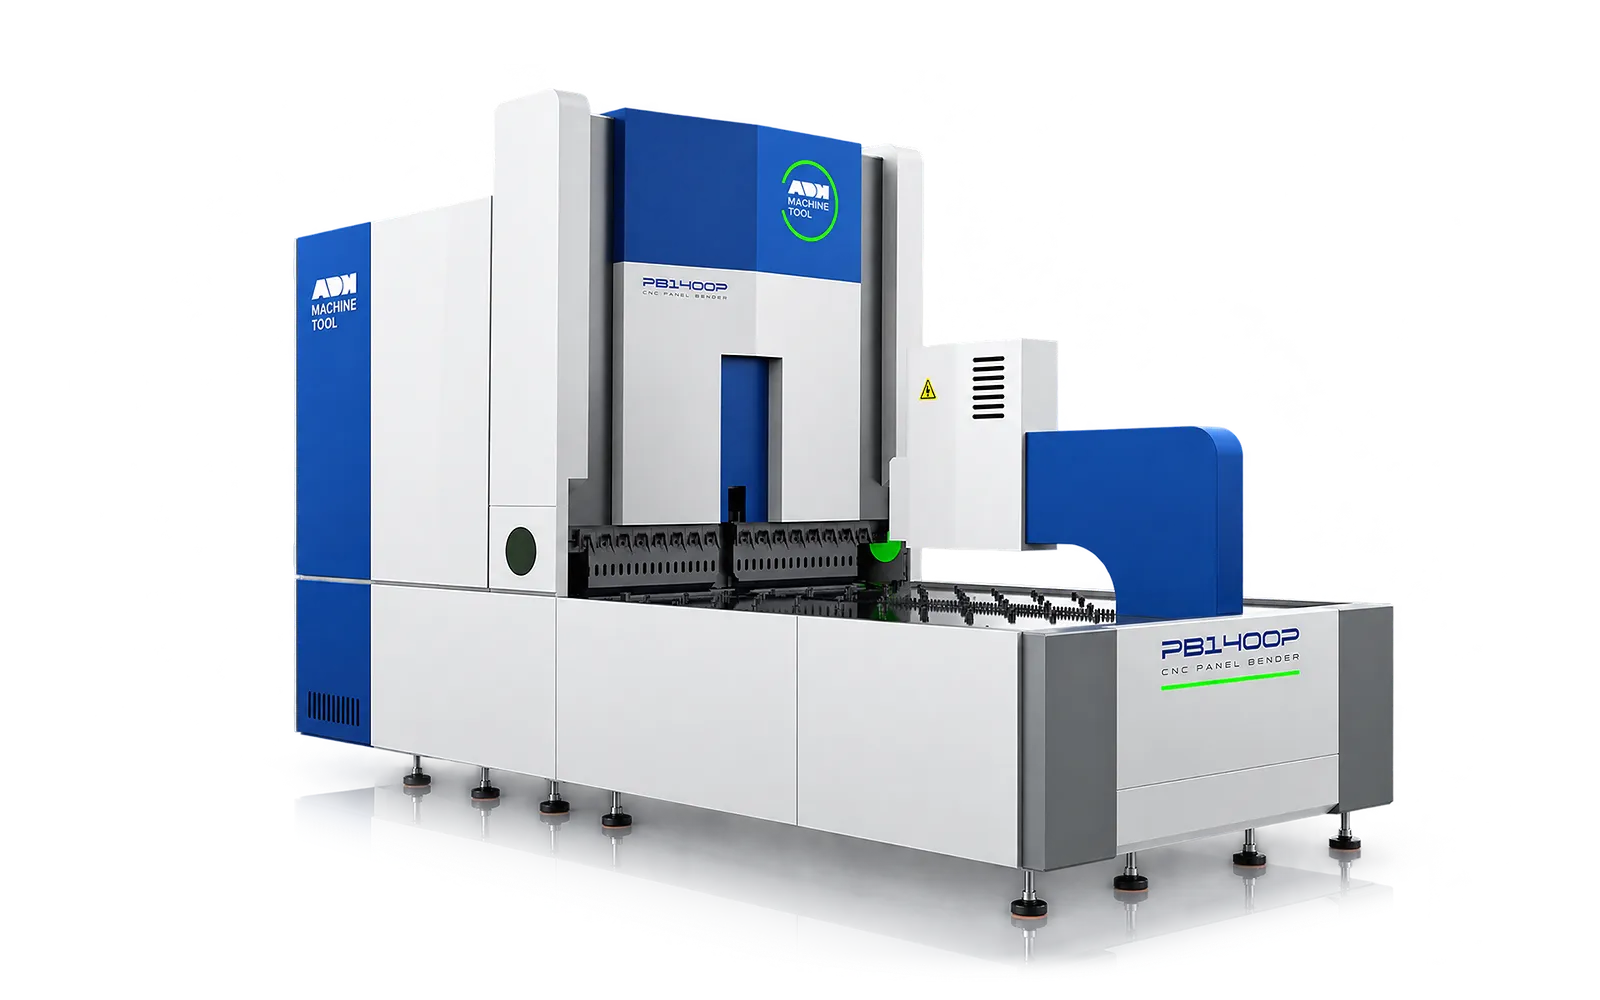
पैनल बेंडिंग ऑटोमेशन

पैनल बेंडर्स

प्रेस-आर्म क्लैंपिंग और मैनुअल या स्वचालित टूल परिवर्तन के विकल्प के साथ स्वचालित पैनल फॉर्मिंग। वह सीरीज़ खोजें जो आपके पुर्जों के लिए उपयुक्त हो।.

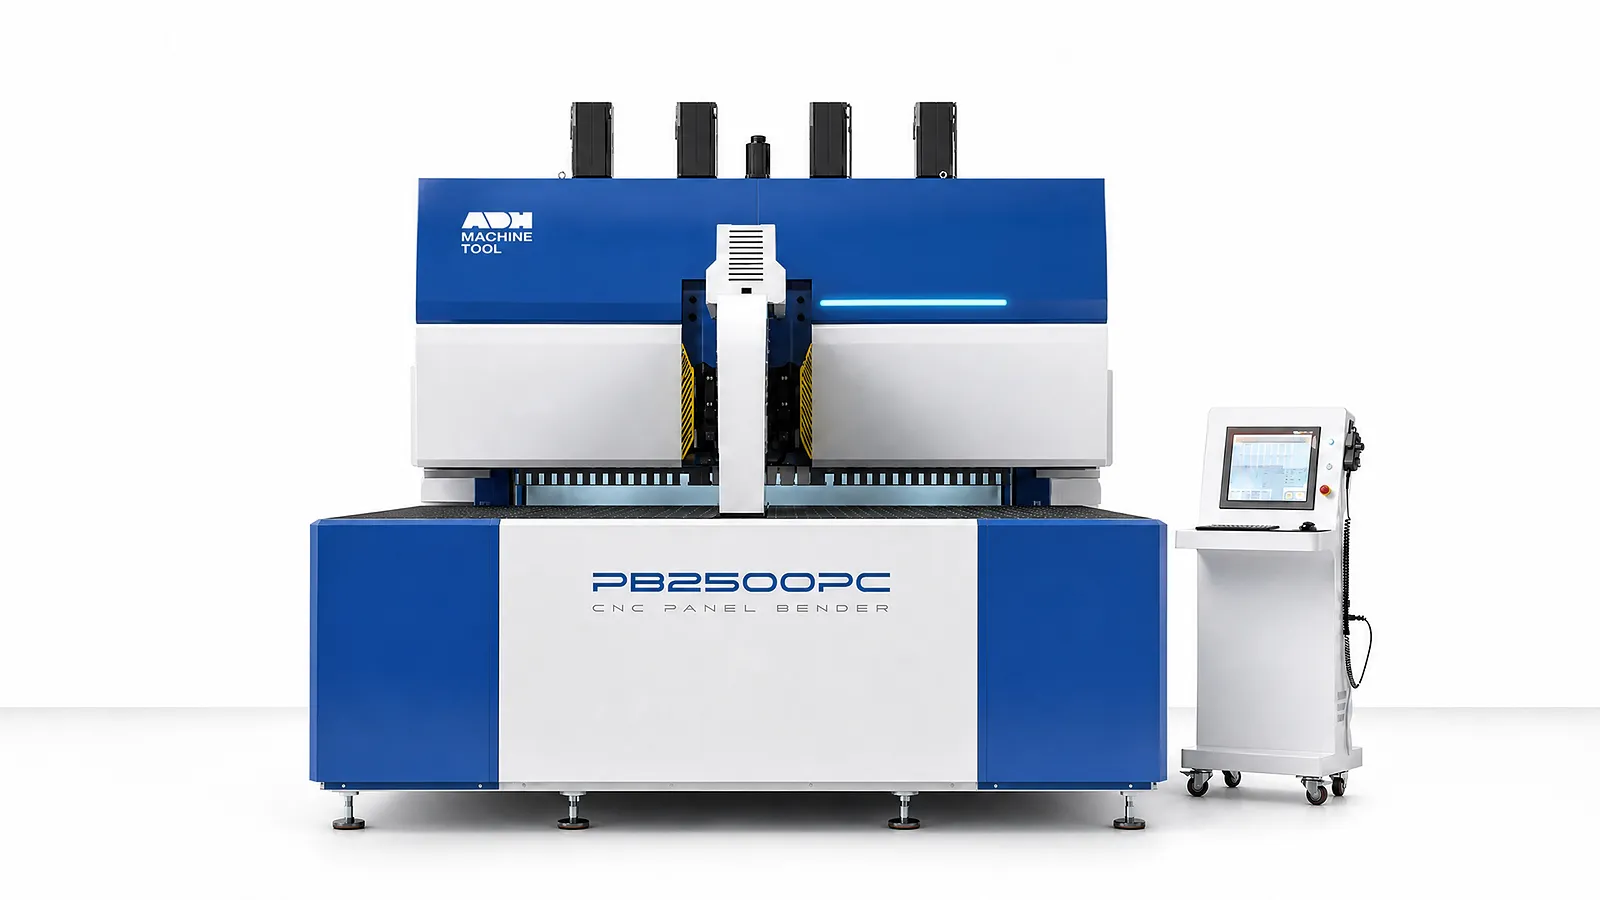
सामने वर्कपीस सपोर्ट टेबल के साथ ADH पैनल बेंडर

चयन तुलना

PB-M या PB-A?

मैनुअल और स्वचालित अपर-टूल परिवर्तनों की तुलना करें, फिर अपने पुर्जों के लिए हैंडलिंग और ज्यामिति संबंधी आवश्यकताओं की जाँच करें।.

तुलना करें

PB-M

PB-A

मुख्य अंतर

PB-M

प्रेस आर्म्स ब्लैंक को नियंत्रित करते हैं; खंडित (segmented) टूल्स को मैन्युअल रूप से बदला जाता है।.

PB-A

प्रोग्राम खंडित अपर-टूल की लंबाई का चयन करता है।.

यहाँ से शुरू करें जब...

PB-M

प्रेस-आर्म ब्लैंक कंट्रोल और मैनुअल टूल परिवर्तन पुर्जों की श्रेणी के लिए उपयुक्त हों।.

PB-A

बार-बार पुर्जे बदलने की स्थिति में स्वचालित अपर-टूल चयन से लाभ हो सकता है।.

अपने पुर्जे की जाँच करें

PB-M

क्लैंपिंग एक्सेस, पुर्जे का क्लीयरेंस, टूल सेगमेंट और बदलाव के कार्य।.

PB-A

आवश्यक टूल लंबाई, ज्यामिति, क्लीयरेंस और प्रोग्राम किया गया बदलाव।.

प्रतिनिधि पुर्जों का उपयोग करके एक मॉडल के विरुद्ध सामग्री रेंज, क्लैंपिंग, क्लीयरेंस और प्रत्येक बेंड की जाँच करें।.

अपनी सीरीज़ खोजें

पैनल बेंडिंग को स्वचालित करने के दो तरीके

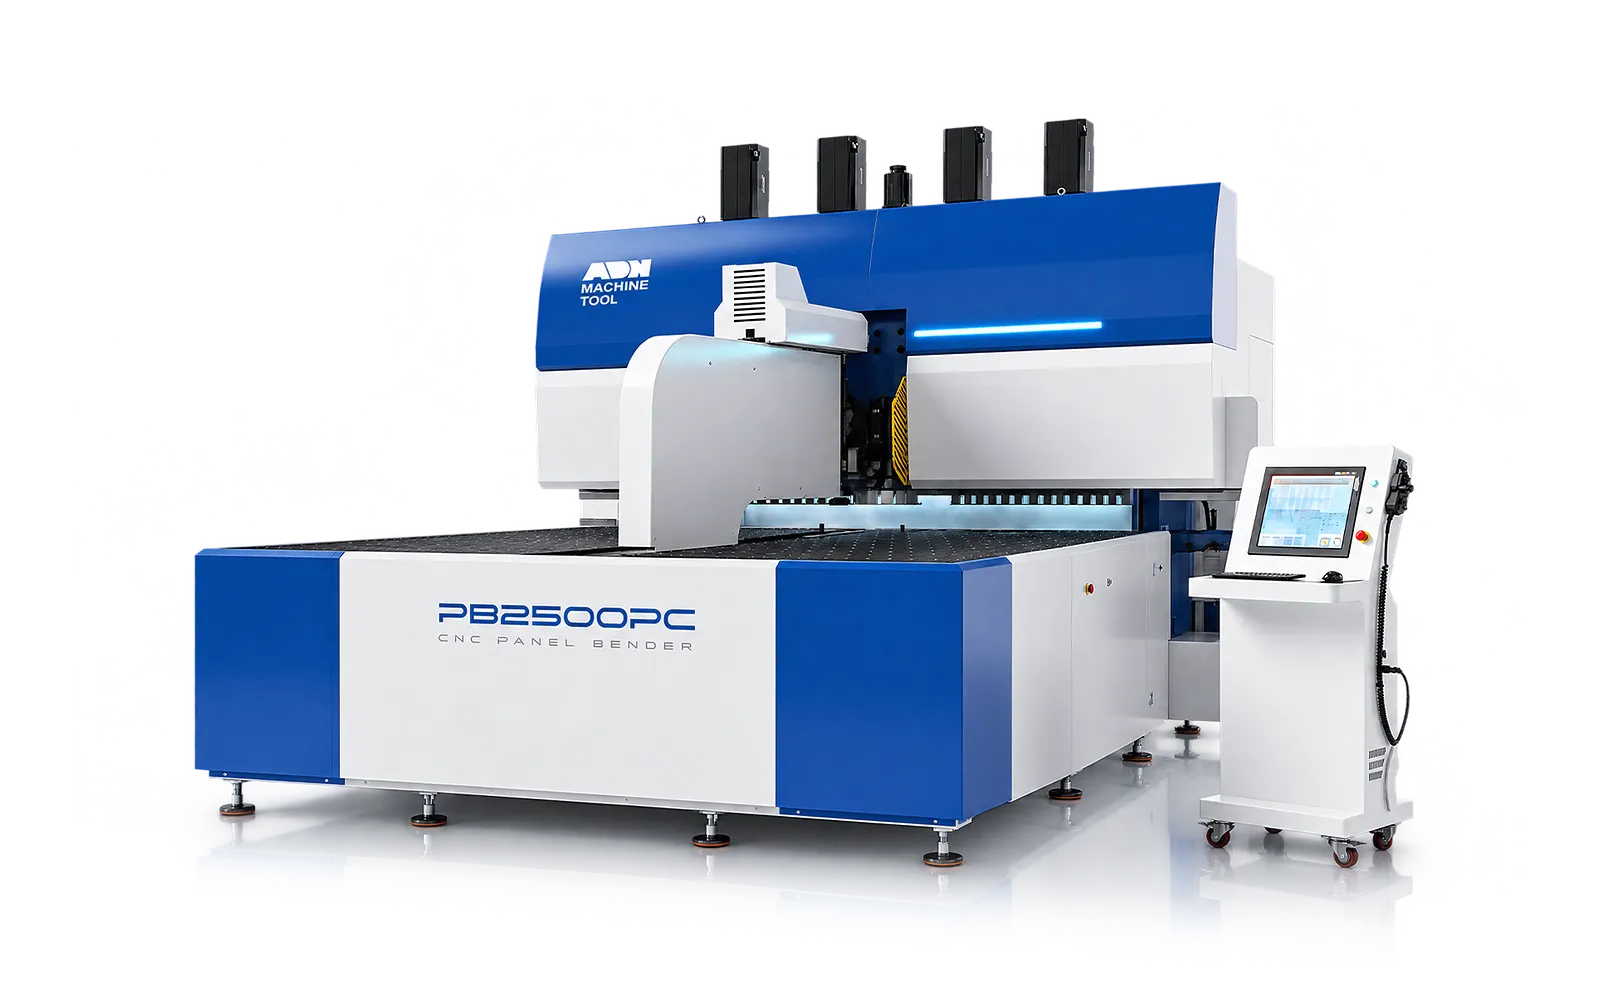
PB-M प्रेस-आर्म पैनल बेंडर प्रतिनिधि कॉन्फ़िगरेशन

PB-M · प्रेस-आर्म क्लैम्पिंग

PB-M · प्रेस-आर्म क्लैम्पिंग

प्रेस आर्म्स ब्लैंक को स्थिति में रखते हैं जबकि मैनुअल सेगमेंटेड टूल्स प्रोग्राम किए गए बेंड्स को सपोर्ट करते हैं।.

1600–4200 मिमी से PB-M और PB-MH मॉडल

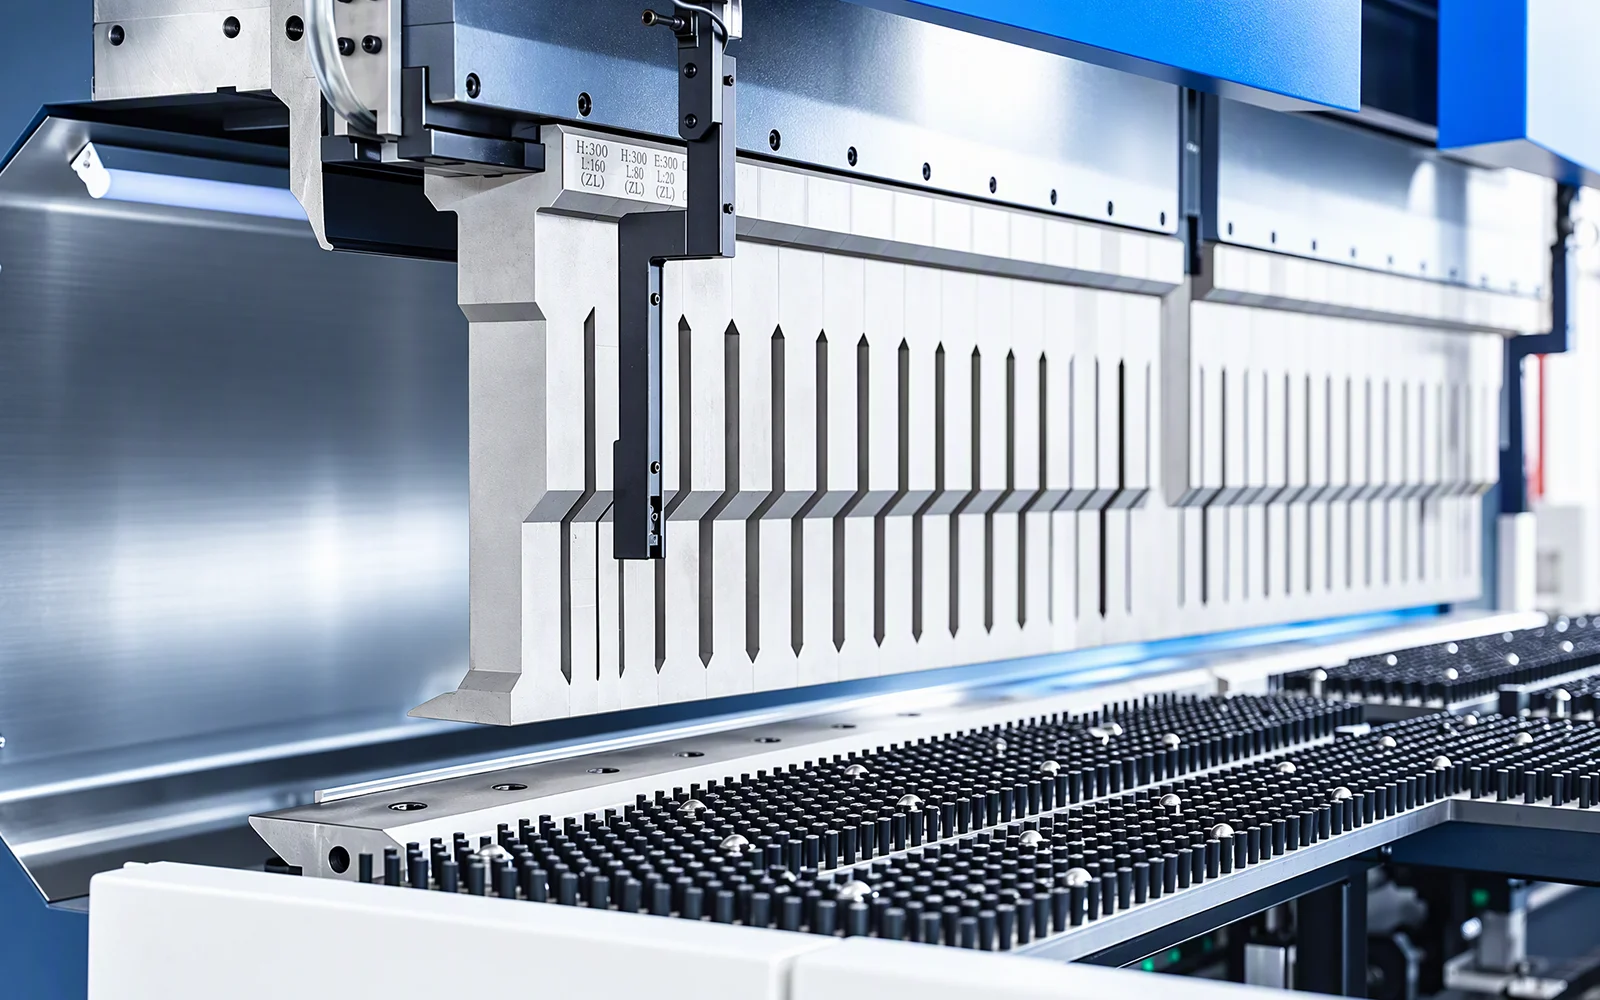
मैनुअल सेगमेंटेड-टूल चेंजओवर

PB-A स्वचालित टूल-चेंज पैनल बेंडर

PB-A · स्वचालित टूल परिवर्तन

PB-A · स्वचालित टूल परिवर्तन

प्रोग्राम-चयनित ऊपरी टूल्स संगत पार्ट मिक्स में मैनुअल टूलिंग परिवर्तनों को कम करते हैं।.
स्वचालित ऊपरी-टूल लंबाई चयन

PB-A1630, A2190, A2610 और A3200

अनुप्रयोग

पैनल बेंडिंग अनुप्रयोग: ब्लैंक से शुरुआत करें

पैनल ज्यामिति, सतह की स्थिति और उत्पादन मिश्रण यह निर्धारित करने में मदद करते हैं कि कौन सा क्लैम्पिंग और टूल-परिवर्तन कॉन्फ़िगरेशन काम के लिए उपयुक्त है।.

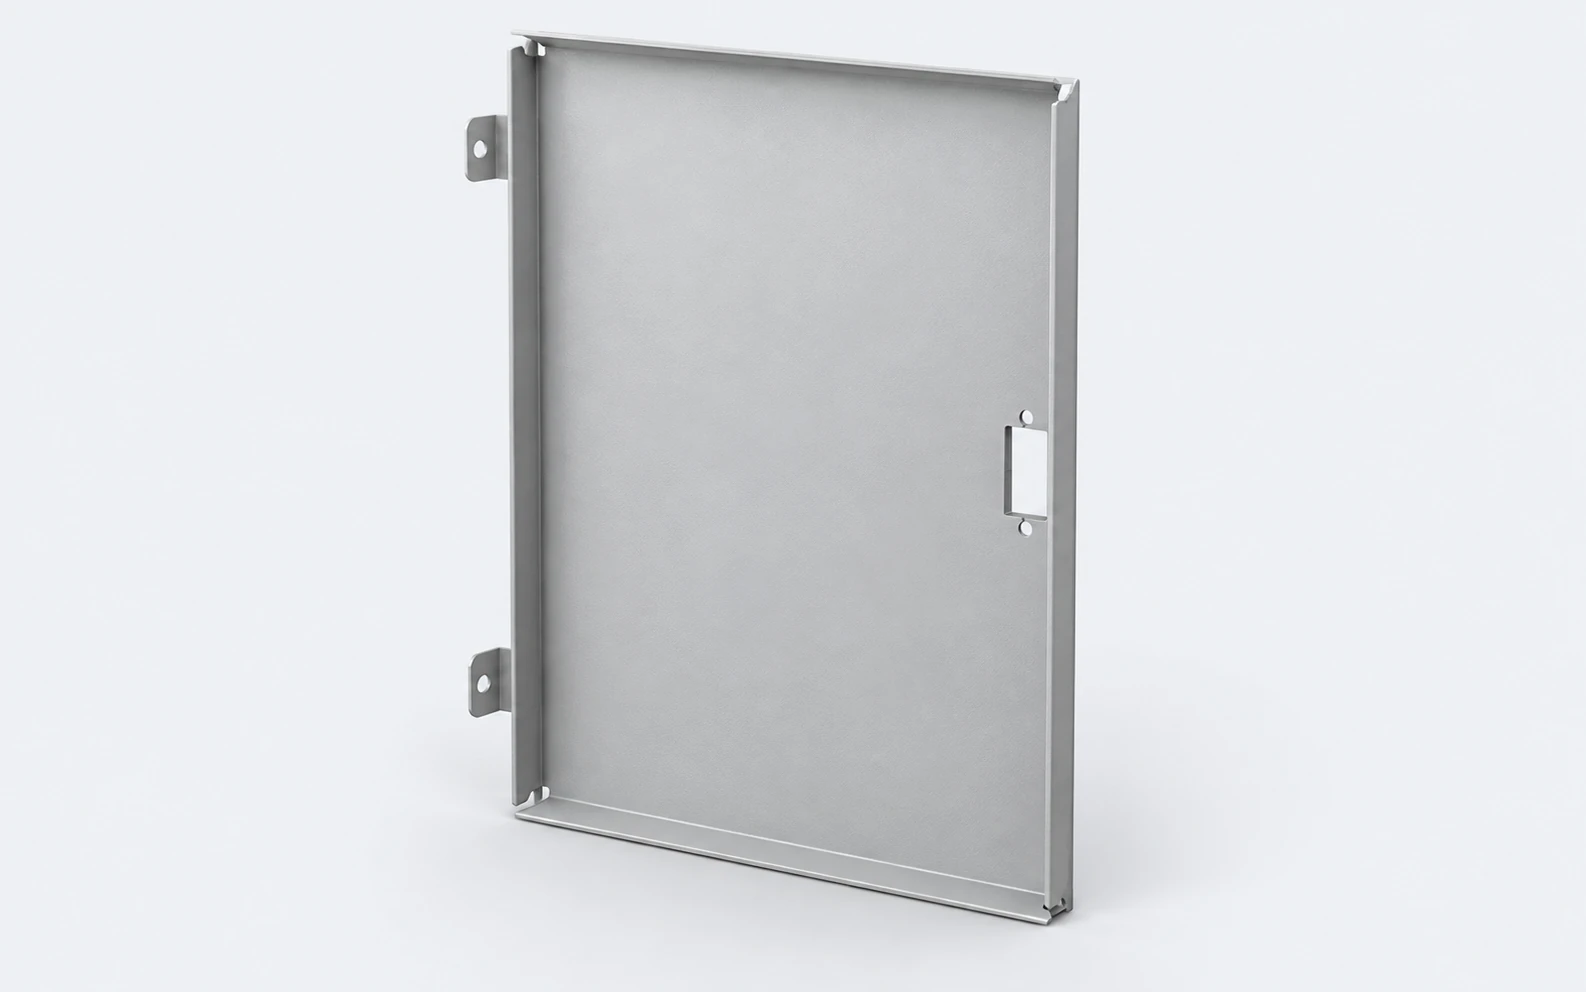
रिटर्न फ्लैंज, हिंज टैब और लैच ओपनिंग के साथ मुड़े हुए इलेक्ट्रिकल एनक्लोजर दरवाजे का चित्रण।.

01

कैबिनेट के दरवाजे और कवर

कई किनारों वाले चौड़े पैनलों को स्थिति निर्धारण और रोटेशन के लिए एक व्यावहारिक अनुक्रम की आवश्यकता होती है। तुलना करें कि बेंड्स के दौरान ब्लैंक को कैसे पकड़ा जाता है।.

चयन का केंद्र: सपाट क्षेत्र, पिकअप ज़ोन और तैयार ऊंचाई।.

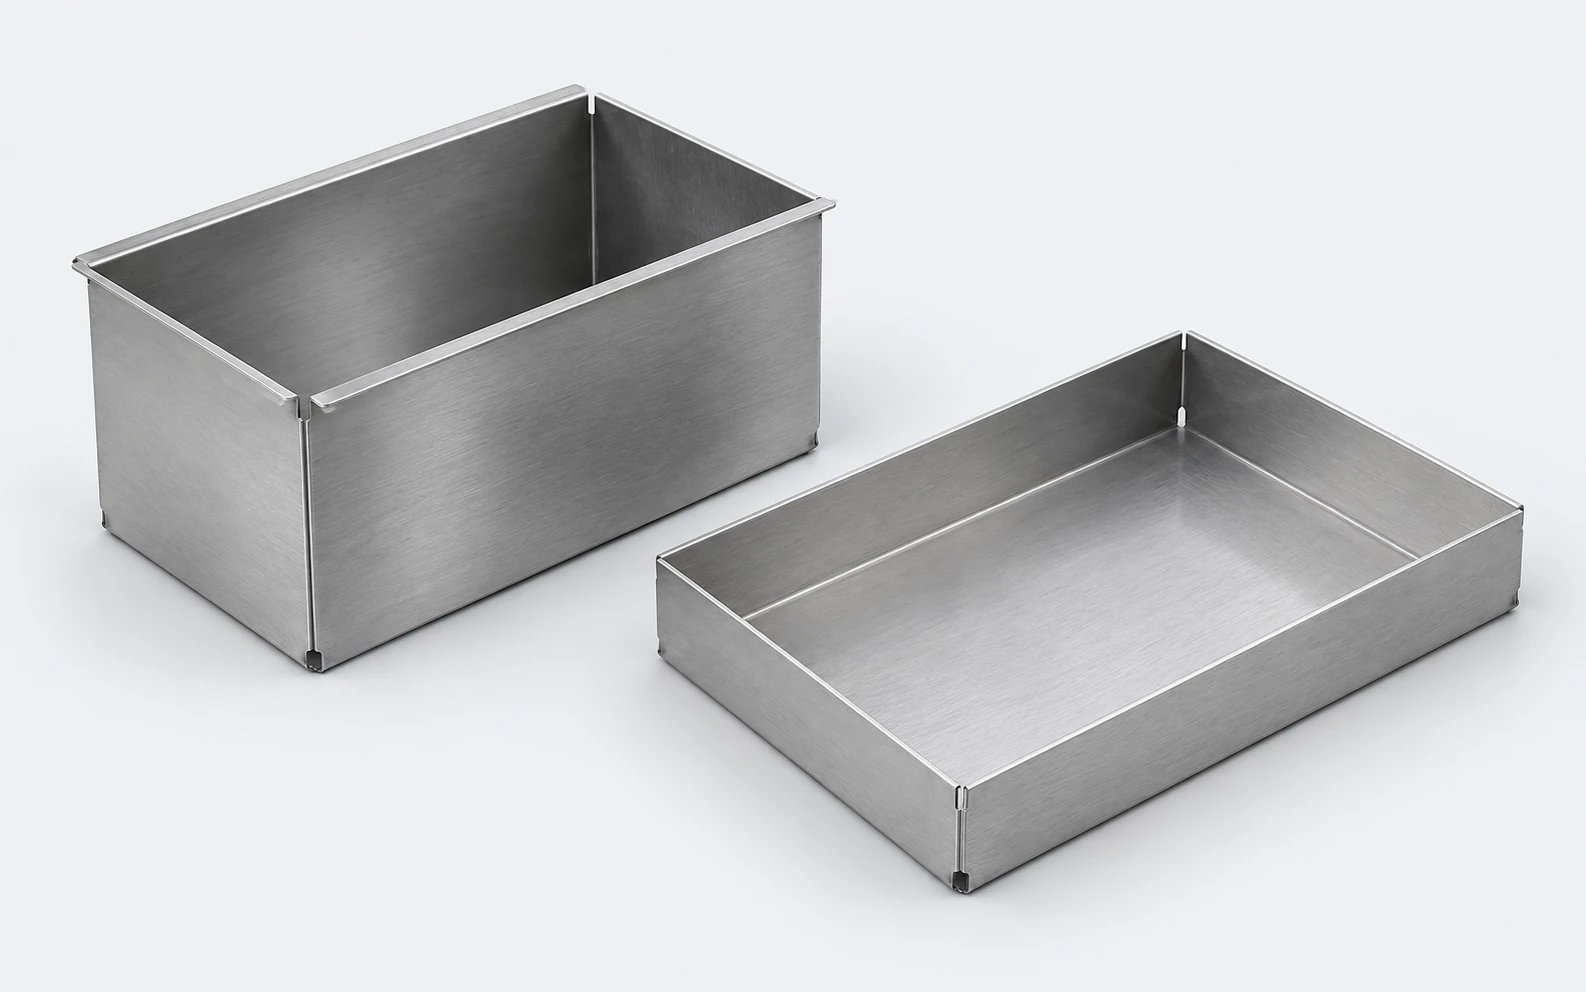
खुले शीर्ष वाले मुड़े हुए यूटिलिटी बॉक्स और दिखाई देने वाले कॉर्नर रिलीफ के साथ उथली ट्रे का चित्रण।.

02

ट्रे और एनक्लोजर पैनल

रिटर्न, कट-आउट और आस-पास की विशेषताएं ग्रिपिंग, टूल क्लीयरेंस और अंतिम बेंड अनुक्रम को प्रभावित करती हैं। तैयार पार्ट के साथ-साथ सपाट ब्लैंक का भी मूल्यांकन करें।.

चयन का केंद्र: क्लैंप एक्सेस, हस्तक्षेप और बेंड ऑर्डर।.

पैनल बेंडर टूलिंग

03

पैनल परिवारों को बदलना

जब चौड़ाई और बेंड अनुक्रम अक्सर बदलते हैं, तो इच्छित उत्पाद मिश्रण पर प्रोग्राम-चयनित टूल परिवर्तनों के मुकाबले मैनुअल टूल सेटअप की समीक्षा करें।.

चयन का केंद्र: चेंजओवर कार्य, टूल इन्वेंट्री और प्रोग्राम की तैयारी।.

खरीद गाइड

पैनल बेंडर या प्रेस ब्रेक?

जब कोई पुर्जा एक से अधिक तरीकों से बनाया जा सकता है, तो दोनों रास्ते विचार करने योग्य हैं। अपने स्वयं के रेखाचित्रों के साथ पूर्ण कार्य चक्र की तुलना करें।.

01

पुर्जे की ज्यामिति

प्रत्येक मोड़ को पूरा करने के लिए आवश्यक फ्लैंज ऊंचाइयों, रिटर्न और पहुंच की समीक्षा करें। पैनल-बेंडिंग दायरे से बाहर के काम के लिए एक प्रेस ब्रेक एक अलग टूलिंग मार्ग प्रदान कर सकता है।.

02

सामग्री प्रबंधन

क्लैम्पिंग क्षेत्रों, सतह की सुरक्षा और पुर्जे के घूमने की जांच करें। सतह की फिनिश और ब्लैंक कट-आउट पकड़ और हैंडलिंग को प्रभावित कर सकते हैं।.

03

बैच और बदलाव

फॉर्मिंग समय के साथ-साथ तैयारी, टूलिंग परिवर्तन और लोडिंग को मापें। तुलना करें कि प्रत्येक मार्ग नियमित बैच और अगले अलग कार्य को कैसे संभालता है।.

अपनी परियोजना की योजना बनाएं

आपके हिस्से से सही मशीन तक

एक स्पष्ट संक्षिप्त विवरण विकल्पों की तुलना करना, कोटेशन तैयार करना और अगले चरण की योजना बनाना आसान बनाता है।.

01 / आपका आवेदन

पार्ट से शुरुआत करें

ड्राइंग, सामग्री, मोटाई और उत्पादन मात्रा साझा करें। हमें बताएं कि वर्तमान प्रक्रिया में कहां सुधार की आवश्यकता है।.

02 / आपकी मशीन

कॉन्फ़िगरेशन की तुलना करें

मशीन, नियंत्रण, टूलिंग और हैंडलिंग की एक साथ समीक्षा करें। अपने आवेदन के लिए नमूना भागों और जांच पर सहमत हों।.

03 / आपका उत्पादन

हैंडओवर की योजना बनाएं

डिलीवरी, साइट की तैयारी, इंस्टॉलेशन और प्रशिक्षण का समन्वय करें, साथ ही उस सहायता के साथ जिसकी आपकी टीम को संचालन में आवश्यकता होगी।.

आपका कोटेशन या अनुबंध आपूर्ति किए गए उपकरण, डिलीवरी शेड्यूल, स्वीकृति मानदंड, वारंटी और सेवा के दायरे की पुष्टि करता है।.

ADH विनिर्माण देखें →

अक्सर पूछे जाने वाले प्रश्न

पैनल बेंडर खरीदने के प्रश्न

अपने ब्लैंक्स, तैयार पैनलों और पुर्जों के मिश्रण के आधार पर हैंडलिंग और टूलिंग तंत्र चुनें।.

मैं PB-M और PB-A के बीच चुनाव कैसे करूं?

PB-M मैनुअल सेगमेंटेड टूलिंग के साथ प्रेस-आर्म ब्लैंक हैंडलिंग का उपयोग करता है। PB-A प्रोग्राम-चयनित ऊपरी-टूल परिवर्तन जोड़ता है। अपने पैनल परिवार के अनुकूल कॉन्फ़िगरेशन चुनने के लिए ब्लैंक ज्यामिति, सतह की स्थिति, मोड़ अनुक्रम और बदलाव के काम की तुलना करें।.

क्या एक पैनल बेंडर मेरे प्रेस ब्रेक की जगह ले सकता है?

एक पैनल बेंडर संगत पैनल कार्य को संभाल सकता है। अपनी पुर्जों की श्रेणी में फ्लैंज ऊंचाइयों, रिटर्न, टूल पहुंच और हैंडलिंग की तुलना करें; कुछ आकृतियों के लिए अभी भी प्रेस ब्रेक या किसी अन्य ऑपरेशन की आवश्यकता हो सकती है।.

प्रेस ब्रेक मार्गों की तुलना करें
क्या छिद्रित या लेपित शीट को संसाधित किया जा सकता है?

पहले हैंडलिंग ज़ोन और दृश्य सतहों की जांच करें। प्रेस-आर्म क्लैम्पिंग को उपयोगी ग्रिपिंग क्षेत्रों की आवश्यकता होती है। छिद्र, कट-आउट और कोटिंग्स पकड़ और सतह की सुरक्षा को प्रभावित कर सकते हैं, इसलिए प्रस्तावित कॉन्फ़िगरेशन के साथ फ्लैट पैटर्न और एक प्रतिनिधि तैयार पैनल की समीक्षा करें।.

क्या मशीन हेम्स, रिटर्न फ्लैंज और ऊंची साइड्स बना सकती है?

उपलब्ध आकृतियाँ मॉडल, टूलिंग और प्रत्येक मोड़ पर क्लीयरेंस पर निर्भर करती हैं। हस्तक्षेप की जाँच करने के लिए फ्लैट पैटर्न और तैयार आकृति प्रदान करें।.

क्या स्वचालित टूल परिवर्तन सभी मैनुअल सेटअप को समाप्त कर देता है?

नहीं। PB-A शामिल ऊपरी-टूल चयन और पोजिशनिंग कार्यों को स्वचालित करता है। प्रोग्रामिंग, सामग्री आपूर्ति, सहायक उपकरण और तैयार-पार्ट हैंडलिंग के लिए अभी भी तैयारी की आवश्यकता होती है।.

PB-A स्वचालित टूल परिवर्तन देखें
मुझे उत्पादकता और पेबैक की तुलना कैसे करनी चाहिए?

समान पार्ट मिक्स, बैच पैटर्न और ऑपरेटिंग घंटों का उपयोग करके वर्तमान और प्रस्तावित प्रक्रिया की तुलना करें। सेटअप, टूल परिवर्तन, लोडिंग, फॉर्मिंग, अनलोडिंग, स्क्रैप और रखरखाव को शामिल करें। एकल फॉर्मिंग-गति या टूल-परिवर्तन आंकड़े के बजाय मापा गया पूर्ण-चक्र डेटा और यथार्थवादी उपयोग का उपयोग करें।.

क्या स्वचालित लोडिंग या अनलोडिंग को बाद में जोड़ा जा सकता है?

मशीन चुनते समय भविष्य की हैंडलिंग योजना पर चर्चा करें। पिकअप ज़ोन, ग्रिपर्स, रोटेशन, ट्रांसफर पोजीशन, कंट्रोल इंटरफेस और उपलब्ध स्थान एकीकरण के दायरे को प्रभावित करते हैं। प्रस्ताव में भविष्य के किसी भी प्रावधान को रिकॉर्ड करें ताकि बाद की परियोजना के लिए एक स्पष्ट शुरुआती बिंदु हो।.

प्रोडक्शन-सेल प्लानिंग देखें

अपने उद्योग में अनुप्रयोगों का अन्वेषण करें

अपने उद्योग द्वारा उत्पादित पुर्जों के लिए उपकरण विकल्प देखें।.

परियोजना पूछताछ

अपनी परियोजना पर चर्चा करें

हमें बताएं कि आप क्या बनाना या सुधारना चाहते हैं। तकनीकी विवरण और चित्र बाद में भेजे जा सकते हैं।.

  • सामग्री, मोटाई और भाग का आकार
  • चित्र और उत्पादन मात्रा
  • स्थान और परियोजना का समय

ADH से संपर्क करें

मशीन पूछताछ शुरू करें

नाम, ईमेल और एक संक्षिप्त विवरण शुरू करने के लिए पर्याप्त हैं।.

संपर्क फ़ॉर्म