असुरक्षित संचालन बंद करें और हैंड्स-ऑन रखरखाव से पहले शियर को सुरक्षित करें
रखरखाव से पहले और बाद में लागू होने वाले संचालन सुरक्षा उपायों के लिए, इसके गाइड की समीक्षा करें सुरक्षित शियर संचालन. सुरक्षित शियर रखरखाव खतरनाक ऊर्जा को नियंत्रित करने से शुरू होता है, न कि सफाई या तेज करने से। हाइड्रोलिक और मैकेनिकल दोनों शियर पर, एक बंद मशीन भी फंसी हुई दबाव, घूमने वाले भागों या गुरुत्वाकर्षण के कारण हिल सकती है। हैंड्स-ऑन रखरखाव से पहले, अधिकृत कर्मियों को मशीन को अलग करना, संग्रहीत ऊर्जा को छोड़ना या नियंत्रित करना, उठाए गए घटकों को सुरक्षित करना और सुरक्षित स्थिति की पुष्टि करनी चाहिए।.
क्षतिग्रस्त ब्लेड या गार्ड, अप्रत्याशित रैम मूवमेंट, गंभीर कंपन, या संदिग्ध उच्च-दबाव रिसाव के लिए रुकें
यदि इनमें से कोई भी स्थिति दिखाई दे तो तुरंत संचालन बंद कर दें। रैम—वह गतिशील असेंबली जो ऊपरी ब्लेड को ले जाती है—अचानक नहीं हिलनी चाहिए। क्षतिग्रस्त ब्लेड या गार्ड, गंभीर कंपन, और संदिग्ध उच्च-दबाव रिसाव भी काम रोकने वाली स्थितियां हैं, न कि समस्या की पुष्टि करने के लिए एक और कट लगाने का कारण।.
यदि आवश्यक हो तो आपातकालीन स्टॉप का उपयोग करें, लोगों को दूर रखें, और खराबी की रिपोर्ट करें। जांच करते समय अंदर न पहुंचें, गार्ड न हटाएं, या समायोजन का प्रयास न करें। कभी भी अपने हाथ से हाइड्रोलिक रिसाव न खोजें: एक महीन उच्च-दबाव वाला जेट त्वचा में प्रवेश कर सकता है। हैंड्स-ऑन जांच के लिए अलगाव की आवश्यकता होती है; हाइड्रोलिक दोष निदान योग्य कर्मियों का काम है।.
अनुमोदित ऑपरेटर जांच को ब्लेड हैंडलिंग, आंतरिक समायोजन, और योग्य-तकनीशियन कार्य से अलग रखें
यह अंतर खतरों के संपर्क पर निर्भर करता है, न कि इस पर कि कोई कार्य कितना सरल दिखता है।.
- अनुमोदित ऑपरेटर जांच इसमें बाहरी स्थिति का अवलोकन करना, संकेतकों को पढ़ना और निर्माता और साइट प्रक्रिया द्वारा स्पष्ट रूप से अनुमत कार्यात्मक जाँच करना शामिल हो सकता है। गार्ड को यथावत रखें और निर्धारित परिचालन स्थितियों में बने रहें। जब 'स्टॉप-वर्क' फॉल्ट मौजूद हो, तो परीक्षण चक्र शुरू न करें।.
- आइसोलेटेड (पृथक) रखरखाव इसमें ब्लेड को संभालना, जाम हटाना, गार्ड हटाना, आंतरिक समायोजन, और सफाई या निरीक्षण शामिल है, जो हाथों या उपकरणों को खतरे वाले क्षेत्र में लाता है—ऐसी जगह जहाँ गतिमान हिस्से किसी को काट सकते हैं, कुचल सकते हैं या फँसा सकते हैं।.
- योग्य सेवा बिजली या हाइड्रोलिक मरम्मत और सुरक्षा नियंत्रणों, क्लच, ब्रेक या कार्यकर्ता के प्रशिक्षण और प्राधिकरण से परे अन्य प्रणालियों पर काम करने के लिए आवश्यक है।.
अकेले आइसोलेशन (अलगाव) से कोई भी व्यक्ति मरम्मत करने के योग्य नहीं हो जाता है। एक प्रशिक्षित ऑपरेटर को कुछ विशेष रखरखाव कार्यों के लिए अधिकृत किया जा सकता है, लेकिन वह अनुमति मशीन-विशिष्ट प्रक्रिया से मिलनी चाहिए, न कि नियंत्रणों से परिचित होने के कारण।.
प्रत्येक ऊर्जा स्रोत के लिए मशीन-विशिष्ट लॉकआउट प्रक्रियाओं का पालन करें; आपातकालीन स्टॉप आइसोलेशन नहीं है।
एक आपातकालीन स्टॉप मशीन को रुकने का आदेश देता है; यह ऊर्जा का आइसोलेशन प्रदान नहीं करता है और न ही संचित ऊर्जा को हटाता है। इसलिए, एक स्टॉप बटन, “ऑफ़” पर सेट किया गया नियंत्रण चयनकर्ता, या स्थिर रैम इस बात का सबूत नहीं है कि रखरखाव सुरक्षित है।.
अधिकृत कर्मियों को शियर की लॉकआउट/टैगआउट प्रक्रिया का पालन करना चाहिए: ऊर्जा को अलग करने, आइसोलेशन बिंदुओं को फिर से जुड़ने से सुरक्षित करने और चल रहे काम की पहचान करने की निर्धारित विधि। निर्धारित शटडाउन अनुक्रम का पालन करें और बिजली, हाइड्रोलिक, वायवीय, यांत्रिक और सहायक आपूर्ति सहित प्रत्येक लागू स्रोत की पहचान करें। उस प्रक्रिया के तहत आवश्यक आइसोलेशन बिंदुओं को लॉक और टैग करें।.
यदि किसी ऊर्जा स्रोत या आइसोलेशन बिंदु की पहचान नहीं की जा सकती है, तो मशीन को सेवा से बाहर रखें और सुधार करने (इम्प्रोवाइज़ करने) के बजाय योग्य सहायता प्राप्त करें।.
संचित दबाव, फ्लाईव्हील की गति और गुरुत्वाकर्षण भार को मुक्त करें या नियंत्रित करें; स्वीकृत रैम सपोर्ट स्थापित करें और खतरनाक क्षेत्रों में प्रवेश करने से पहले आइसोलेशन की पुष्टि करें
आपूर्ति को डिस्कनेक्ट करने से शियर के अंदर पहले से मौजूद ऊर्जा समाप्त नहीं होती है। फंसा हुआ हाइड्रोलिक दबाव घटकों को हिला सकता है; बिजली डिस्कनेक्ट होने के बाद भी एक फ्लाईव्हील घूमना जारी रख सकता है; स्प्रिंग और ऊपर उठाए गए असेंबली बिना मोटर चले ऊर्जा मुक्त कर सकते हैं।.
इन खतरों के लिए निर्धारित अनुक्रम का पालन करें:
- गुरुत्वाकर्षण भार को सुरक्षित करें।. ऐसी किसी भी कार्रवाई से पहले जिससे ऊपर उठाया गया रैम या अन्य घटक गिर सकता है, निर्माता द्वारा अनुमोदित निर्दिष्ट सपोर्ट, ब्लॉक, पिन या अवरोधक स्थापित करें। बिना किसी सपोर्ट के भार के नीचे प्रवेश किए बिना स्वीकृत स्थापना विधि का उपयोग करें। इसे ऊपर रखने के लिए केवल हाइड्रोलिक दबाव पर निर्भर न रहें।.
- संचित ऊर्जा को मुक्त या नियंत्रित करें।. निर्धारित दबाव-मुक्ति प्रावधानों का उपयोग करें, स्प्रिंग ऊर्जा को नियंत्रित करें, और पुष्टि करें कि फ्लाईव्हील की गति रुक गई है जैसा कि प्रक्रिया के लिए आवश्यक है। दबाव की जांच करने के लिए हाइड्रोलिक फिटिंग को ढीला न करें।.
- सुरक्षित स्थिति की पुष्टि करें।. लोगों के दूर होने पर, निर्धारित स्टार्ट-प्रयास और अन्य सत्यापन जांच करें, फिर नियंत्रणों को उनकी निर्दिष्ट सुरक्षित स्थिति में वापस लाएं। पुष्टि करें कि दबाव फिर से नहीं बन सकता है और अवरोधक सही ढंग से लगे हुए हैं। केवल नियंत्रणों को आज़माना यह साबित नहीं करता है कि विद्युत भाग डी-एनर्जाइज़ हो गए हैं; योग्य कर्मियों को किसी भी आवश्यक विद्युत सत्यापन का कार्य करना चाहिए।.
यदि कोई सत्यापन विफल रहता है या अनिश्चित बना रहता है तो किसी खतरनाक क्षेत्र में प्रवेश न करें। रखरखाव अनुसूची में, कार्य की आवृत्ति को कार्य प्राधिकरण से अलग रखा जाना चाहिए: दैनिक कार्य का मतलब चालू मशीन पर इसे करने की अनुमति नहीं है।.
एक रखरखाव अनुसूची का पालन करें जो कट गुणवत्ता और अपटाइम की रक्षा करती है
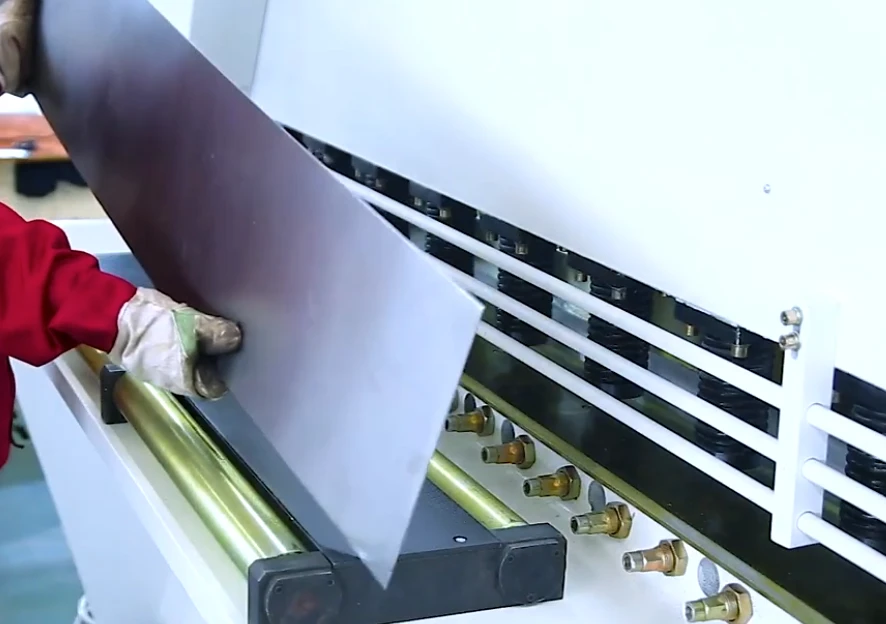
एक उपयोगी रखरखाव अनुसूची निर्माता द्वारा निर्दिष्ट सेवा अंतरालों को उन जांचों के साथ जोड़ती है जो सेवाओं के बीच गिरावट का पता लगाती हैं। केवल सफाई और तेज करना बैकगेज प्ले, असमान होल्ड-डाउन क्रिया, या विफल लुब्रिकेंट वितरण को ठीक नहीं कर सकता है—ये सभी कटिंग प्रदर्शन को प्रभावित कर सकते हैं।.
पहले निर्माता के अंतरालों का उपयोग करें; इस प्रारंभिक चेकलिस्ट को ऑपरेटिंग घंटों, सामग्री की गंभीरता और संदूषण के अनुसार अपनाएं
नियंत्रण दस्तावेजों के रूप में सटीक शियर के लिए मैनुअल, लुब्रिकेशन चार्ट और सुरक्षा प्रक्रियाओं का उपयोग करें। नीचे दी गई साप्ताहिक और मासिक जांचें योजना श्रेणियां हैं, न कि सार्वभौमिक सेवा अंतराल. जब निर्माता को इसकी आवश्यकता हो तो जांच को एक अलग आवृत्ति पर ले जाएं।.
ऑपरेटिंग घंटों को रिकॉर्ड करें और कटिंग वॉल्यूम, सामग्री की मोटाई और कठोरता, धूल, पैमाने और कूलेंट के संपर्क के आधार पर निरीक्षण आवृत्ति की समीक्षा करें। अपघर्षक मलबे लुब्रिकेटेड सतहों को दूषित कर सकते हैं; कठिन कटिंग कार्य घिसाव को तेज कर सकते हैं। ये स्थितियां इस बात की समीक्षा को उचित ठहराती हैं कि क्या निरीक्षण जल्दी होने की आवश्यकता है, न कि आवश्यक सेवा अंतरालों को बढ़ाने की। यदि लागू अनुसूची गायब है, तो दूसरी मशीन से अंतराल उधार लेने के बजाय इसे प्राप्त करें।.
प्रत्येक शिफ्ट से पहले: स्वीकृत प्रक्रिया द्वारा सुरक्षा उपायों, दृश्य ब्लेड स्थिति, लीक, लुब्रिकेशन स्थिति और सामग्री सेटिंग्स की जांच करें
उत्पादन से पहले स्वीकृत ऑपरेटर जांच पूरी करें। अवलोकन को व्यावहारिक निरीक्षण से अलग रखें: चेकलिस्ट प्रविष्टि गार्ड के पार पहुंचने या समायोजन करने के लिए अधिकृत नहीं करती है।.
- सुरक्षा उपाय: निर्धारित प्रक्रिया का उपयोग करके गार्ड, इंटरलॉक, आपातकालीन स्टॉप, स्विच और अन्य सुरक्षा उपकरणों की जांच करें। विफल या अनिश्चित सुरक्षा कार्य का अर्थ है कि उत्पादन नहीं होगा; इसे बायपास न करें।.
- ब्लेड की दृश्य स्थिति: अनुमत देखने की स्थितियों से, चिप्स, दरारें, जंग, स्पष्ट किनारे की क्षति, या ढीली फास्टनिंग की तलाश करें। संदिग्ध क्षति के लिए कटिंग से पहले अधिकृत मूल्यांकन की आवश्यकता होती है।.
- रिसाव और तरल के संकेत: बाहरी रिसाव और नली या फिटिंग को हुई दृश्य क्षति की तलाश करें। जहां प्रदान किया गया हो, मैनुअल द्वारा निर्दिष्ट मशीन अवस्था में तरल-स्तर, तापमान और स्थिति संकेतकों की जांच करें। संदिग्ध रिसाव को न छुएं।.
- स्नेहन (लुब्रिकेशन) की स्थिति: पुष्टि करें कि निर्धारित स्नेहन पूरा हो गया है और उपलब्ध स्तर या वितरण संकेतकों की जांच करें। किसी भी पुनःपूर्ति या रुकावट की जांच के लिए निर्धारित स्नेहक और मात्रा का उपयोग करते हुए अधिकृत प्रक्रिया का पालन करना चाहिए।.
- सामग्री और सेटिंग्स: पुष्टि करें कि सामग्री का प्रकार, मोटाई और नियोजित कट मशीन की निर्धारित क्षमता के भीतर हैं। सत्यापित करें ब्लेड क्लीयरेंस—कटिंग किनारों के बीच के अंतराल—और बैकगेज की स्थिति, जो लागू निर्देशों के अनुसार कट की लंबाई निर्धारित करती है।.
इन जांचों के सफल होने के बाद ही, निर्दिष्ट स्थिति से पहले अनुमोदित ऑपरेटिंग चक्र का निरीक्षण करें। असामान्य शोर, कंपन, झटकेदार गति, अलार्म या असमान होल्ड-डाउन क्रिया के लिए रुकें, न कि यह देखने के लिए बार-बार कटिंग करें कि लक्षण ठीक हो जाते हैं या नहीं।.
प्रत्येक शिफ्ट के बाद: आवश्यक आइसोलेशन के तहत स्क्रैप और मलबे को हटाएं और दोषों, शोर, या असामान्य गति को रिकॉर्ड करें।
अनुमोदित उपकरणों और विधि का उपयोग करके टेबल, कटिंग क्षेत्र, गाइड और सुलभ अवकाशों से जमा हुए स्क्रैप को हटाएं। खतरनाक क्षेत्र में प्रवेश करने से पहले आवश्यक आइसोलेशन लागू करें; सुरक्षित पहुंच या गहरी सफाई के लिए एक अधिकृत रखरखाव कर्मचारी की आवश्यकता हो सकती है।.
सफाई मलबे को बैकगेज में बाधा डालने या चिकनाई वाली सतहों को दूषित करने से रोकती है, लेकिन यह निरीक्षण का स्थान नहीं लेती है। लक्षणों को तब रिकॉर्ड करें जब वे ताज़ा हों: बर (burr) कहाँ दिखाई दी, शोर कब हुआ, क्या गति असमान थी, और कौन सी सामग्री और सेटिंग्स उपयोग में थीं। अनसुलझे दोषों को शिफ्ट हैंडओवर में ले जाएं, बजाय इसके कि अगले ऑपरेटर को उन्हें फिर से खोजने के लिए छोड़ दें।.
साप्ताहिक शुरुआती जांच: होल्ड-डाउन, बैकगेज घटकों, सुलभ फास्टनरों और स्नेहक वितरण का निरीक्षण करें।
इन जांचों को पहुंच, खतरों और मशीन की प्रक्रिया के अनुसार सौंपें:
| जांचें | निरीक्षण आवश्यकताएं | सावधानियां और मूल्यांकन |
|---|---|---|
| होल्ड-डाउन | ये घटक कटिंग के दौरान शीट को रोकते हैं। सुलभ पैड, स्प्रिंग्स, क्लैम्प और सिलेंडरों की क्षति, असमान संपर्क या रिसाव के लिए निरीक्षण करें।. | होल्डिंग बल के संदिग्ध नुकसान का मूल्यांकन आवश्यक है; दबाव सेटिंग्स का अनुमान लगाकर क्षतिपूर्ति न करें।. |
| बैकगेज घटक | दूषण, क्षति या प्ले (ढीलेपन) के लिए फिट किए गए रैक, स्क्रू, बियरिंग, सपोर्ट, गाइड और स्टॉप का निरीक्षण करें। अनुमोदित संदर्भ विधि का उपयोग करके वर्गाकारता (squareness) की जांच करें।. | एक गेज जो चौकोर नहीं है, वह तेज ब्लेड होने पर भी असमान आयाम उत्पन्न कर सकता है।. |
| सुलभ फास्टनर | मैनुअल द्वारा पहचाने गए बिंदुओं पर ब्लेड होल्डर, रैम, टेबल, गाइड और सपोर्ट की जाँच करें।. | जहाँ सुधार अधिकृत है, वहाँ निर्दिष्ट कसाव आवश्यकताओं का उपयोग करें; बिना सोचे-समझे कसने से एक और खराबी पैदा हो सकती है।. |
| लुब्रिकेंट डिलीवरी | पुष्टि करें कि लुब्रिकेंट स्वीकृत संकेतकों या निरीक्षण विधि के माध्यम से अपने इच्छित बिंदुओं तक पहुँचता है।. | एक भरा हुआ रिज़र्वोयर यह स्थापित नहीं करता है कि कोई अवरुद्ध लाइन या फिटिंग लुब्रिकेंट पहुँचा रही है।. |
मासिक शुरुआती जाँच: स्थिति सटीकता को सत्यापित करें और गाइड के घिसने, हाइड्रोलिक स्थिति और लागू ड्राइव घटकों की समीक्षा करें।
उन परिवर्तनों को मापने के लिए इस समीक्षा का उपयोग करें जिन्हें एक त्वरित दृश्य जाँच चूक सकती है।. पोजिशनिंग सटीकता का अर्थ है इच्छित स्थिति तक पहुँचना; दोहराव क्षमता का अर्थ है लगातार उस स्थिति में वापस आना। निर्धारित संदर्भ मापों या टेस्ट पीस के साथ बैकगेज और अन्य लागू नियंत्रित अक्षों की जाँच करें। परिणामों की तुलना निर्माता की सहनशीलता (टोलरेंस) और पिछले रिकॉर्ड से करें—न कि मनगढ़ंत शॉप-वाइड छूट से।.
गाइड, स्लाइडवे, बेयरिंग, लिंकेज और लागू ड्राइव घटकों में प्ले, स्कोरिंग, संदूषण या असामान्य घिसाव की जाँच करें। जहाँ मशीन स्वीकृत जाँच प्रदान करती है, वहाँ हाइड्रोलिक होज़, फिटिंग, फिल्टर संकेतक, तरल पदार्थ की स्थिति और असामान्य गर्मी की समीक्षा करें। आवर्ती संदूषण इसके कारण की जाँच की माँग करता है, न कि केवल बार-बार टॉप-अप या फिल्टर बदलने की।.
जिन जाँचों के लिए सिस्टम खोलने, आंतरिक क्लीयरेंस मापने या ब्लेड एलाइनमेंट को समायोजित करने की आवश्यकता होती है, वे उचित रूप से प्रशिक्षित, अधिकृत कर्मियों के अंतर्गत आते हैं।.
निर्दिष्ट घंटों या तारीखों पर: तेल, फिल्टर, ब्लेड और सुरक्षा-महत्वपूर्ण घटकों की सर्विस करें; सामान्य वार्षिक या 500-घंटे के अंतराल का विकल्प न चुनें।
निर्माता की घंटा-आधारित और कैलेंडर-आधारित आवश्यकताओं को सर्विस शेड्यूल में दर्ज करें, जिसमें यह नियम भी शामिल है कि कौन सी सीमा प्रभावी है। मशीन के आधार पर, निर्धारित कार्य में हाइड्रोलिक-तेल का निरीक्षण या प्रतिस्थापन, फिल्टर और सक्शन-स्क्रीन सर्विस, लुब्रिकेशन नवीनीकरण, ब्लेड रोटेशन या मूल्यांकन, अंशांकन (कैलिब्रेशन) और सुरक्षा-महत्वपूर्ण घटक निरीक्षण शामिल हो सकते हैं।.
रखें निर्धारित सर्विस से अलग स्थिति-ट्रिगर कार्रवाई. एक क्षतिग्रस्त ब्लेड का उपयोग जारी नहीं रखा जा सकता है क्योंकि उसका अगला निरीक्षण अभी बाकी है। इसके विपरीत, एक खराब कट यह स्थापित नहीं करता है कि शार्पनिंग की आवश्यकता है। निर्धारित सर्विस मानदंडों का पालन करें और मरम्मत का चयन करने से पहले लक्षण की जाँच करें।.
प्रत्येक कार्य को एक अधिकृत व्यक्ति को सौंपें और परिचालन के घंटे, निष्कर्ष, पूर्ण किया गया कार्य और अगली सर्विस की देय तिथि को लॉग करें।
प्रत्येक कार्य को एक अधिकृत स्वामी दें और बताएं कि क्या यह एक स्वीकृत ऑपरेटर जाँच, पृथक रखरखाव, या योग्य सर्विस है। रिकॉर्ड करें:
- मशीन की पहचान, दिनांक और संचालन के घंटे।.
- कार्य और निष्कर्ष, जिसमें प्रासंगिक होने पर माप या लक्षण शामिल हैं।.
- पूरा किया गया कार्य और जिम्मेदार व्यक्ति।.
- बकाया दोष, मशीन की स्थिति, और कोई भी आवश्यक वृद्धि (एस्केलेशन)।.
- निर्दिष्ट अनुसार, अगले देय संचालन घंटे, कैलेंडर तिथि, या दोनों।.
किसी रिपोर्ट किए गए दोष को केवल इसलिए हल हुआ न मानें कि किसी ने उसका निरीक्षण किया है। निपटान और किसी भी आवश्यक सेवा में वापसी सत्यापन (रिटर्न-टू-सर्विस वेरिफिकेशन) को रिकॉर्ड करें। सुधारात्मक कार्य के बाद, सुरक्षा उपायों को बहाल करें और शियर को उत्पादन के लिए जारी करने से पहले निर्धारित जांच और नियंत्रित परीक्षण कट पूरा करें।.
अनुसूची यह निर्धारित करती है कि कब देखना है। सामग्री की उपयुक्तता, ब्लेड की स्थिति, क्लीयरेंस और घिसाव के निष्कर्ष यह निर्धारित करते हैं कि क्या सुधारना है—और क्या वास्तव में तेज (शार्पनिंग) करने की आवश्यकता है।.
तेज (शार्पनिंग) करने से पहले सामग्री, ब्लेड की स्थिति और क्लीयरेंस की जांच करें
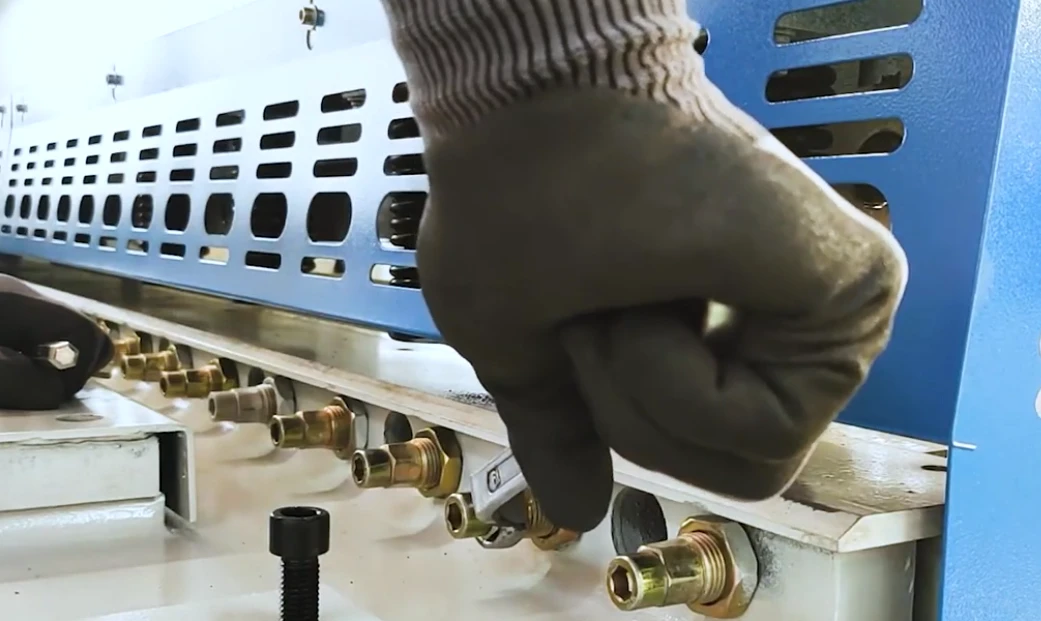
केवल बर्र (Burrs) यह साबित नहीं करते कि शियर ब्लेड को तेज करने की आवश्यकता है। अनुपयुक्त सामग्री, गलत ब्लेड क्लीयरेंस, ढीली माउंटिंग और खराब क्लैम्पिंग भी कट को खराब कर सकती है। दोष को जांच के लिए एक लक्षण के रूप में मानें, न कि ब्लेड को ग्राइंड करने के निर्देश के रूप में। शियरिंग कट-क्वालिटी डायग्नोसिस गाइड यह बताता है कि दोष के पैटर्न यह पहचानने में कैसे मदद कर सकते हैं कि किस घटक को जांच की आवश्यकता है।.
ऑपरेटर अपने सौंपे गए कर्तव्यों के भीतर सामग्री रिकॉर्ड और कट नमूनों की जांच कर सकते हैं। व्यावहारिक ब्लेड निरीक्षण, मापन, हैंडलिंग और समायोजन के लिए कार्य-विशिष्ट प्राधिकरण और मशीन की आइसोलेशन प्रक्रिया की आवश्यकता होती है, जिसमें संचित ऊर्जा का नियंत्रण और उठाए गए घटकों का सुरक्षित समर्थन शामिल है।.
पुष्टि करें कि सामग्री का ग्रेड, मजबूती और मोटाई मशीन की रेटेड क्षमता के भीतर है
सामग्री के ग्रेड और उसकी निर्दिष्ट मजबूती या कठोरता की पहचान करें, फिर वास्तविक मोटाई को सत्यापित करें। इनकी तुलना निर्माता की उस सामग्री के लिए क्षमता सीमा से करें. । माइल्ड स्टील के लिए मोटाई रेटिंग स्टेनलेस या उच्च-मजबूती वाले स्टील के लिए समान क्षमता स्थापित नहीं करती है।.
यदि सामग्री विनिर्देश अज्ञात है या निर्धारित रेटिंग के बाहर है, तो रुकें और परीक्षण कट करने के बजाय पुष्टि प्राप्त करें। अत्यधिक कटिंग लोड ब्लेड, होल्ड-डाउन, ड्राइव और हाइड्रोलिक सिस्टम पर तनाव डाल सकता है; शार्पनिंग अनुपयुक्त वर्कपीस को स्वीकार्य नहीं बना सकती है।.
मोटाई में भिन्नता, वारपेज (मुड़ाव), या संदूषण की भी जांच करें। ये स्थितियां शीट के बैठने और अलग होने के तरीके को बदल सकती हैं, जिससे ऐसे दोष उत्पन्न होते हैं जो ब्लेड के घिसाव जैसे दिखते हैं।.
केवल बर्र (Burrs) के आधार पर निदान करने के बजाय गोलाकार किनारों, चिपके हुए ब्लेड, ढीली माउंटिंग और गलत क्लीयरेंस में अंतर करें
निरीक्षण का मार्गदर्शन करने के लिए दोष के स्थान और स्थिरता का उपयोग करें, लेकिन मरम्मत का चयन करने से पहले कारण की पुष्टि करें:
- गोलाकार किनारे: तीक्ष्णता में धीरे-धीरे कमी आने से गड़गड़ाहट (burr) का निर्माण और काटने का बल बढ़ सकता है। केवल कट से अनुमान लगाने के बजाय स्वीकृत निरीक्षण विधि के माध्यम से किनारे के घिसाव की पुष्टि करें।.
- चिपके हुए या टूटे हुए किनारे: स्थानीय क्षति लगातार कटों के साथ संबंधित स्थिति में एक निशान या खुरदरा स्थान छोड़ सकती है। संदिग्ध क्षति होने पर अधिकृत मूल्यांकन के लिए रुकना आवश्यक है—यह देखने के लिए और कट न लगाएं कि क्या यह खराब हो जाता है।.
- ढीली माउंटिंग: ब्लेड की गति कटाई के दौरान अंतराल को बदल सकती है, जिससे असंगत किनारे, कंपन और ब्लेड सीट को नुकसान हो सकता है। ढीलेपन का संदेह होने पर काम बंद कर देना चाहिए।.
- गलत क्लीयरेंस: बहुत कम अंतराल काटने का बल, चिपिंग और ब्लेड पर धातु के जमाव को बढ़ा सकता है। बहुत अधिक अंतराल से मुड़ा हुआ किनारा, गड़गड़ाहट (burrs) और विकृति पैदा हो सकती है।.
खराब क्लैंपिंग एक अलग संभावना बनी हुई है: होल्ड-डाउन के नीचे हिलने वाली शीट कट के दौरान अपनी इच्छित स्थिति बनाए नहीं रखती है। अपर्याप्त संयम की भरपाई के लिए ब्लेड को तेज न करें।.
वास्तविक सामग्री के लिए निर्माता के चार्ट से क्लीयरेंस सेट करें और काटने की लंबाई के अनुसार निरंतरता की जांच करें
ब्लेड क्लीयरेंस ऊपरी और निचले काटने वाले किनारों के बीच का अंतर है। इसे वास्तविक सामग्री और मोटाई के लिए मशीन निर्माता के चार्ट से चुनें। सामान्य प्रतिशत कोई विकल्प नहीं हैं: ब्लेड की ज्यामिति और मशीन का डिज़ाइन आवश्यक सेटिंग को प्रभावित करते हैं, और कुछ मॉडल एक निश्चित क्लीयरेंस निर्दिष्ट करते हैं।.
जब भी सामग्री का ग्रेड या मोटाई बदलती है, तो आवश्यकता की फिर से जांच करें। यदि मैनुअल में इच्छित स्टॉक शामिल नहीं है, तो सेटिंग का अनुमान लगाने के बजाय तकनीकी मार्गदर्शन प्राप्त करें।.
अधिकृत कर्मियों को निर्दिष्ट गेज या सेटअप विधि का उपयोग करना चाहिए, निर्धारित ब्लेड स्थिति पर, और काटने की लंबाई के कई बिंदुओं की जांच करनी चाहिए। मापे गए अंतर की तुलना मॉडल की सहनशीलता (tolerance) से करें। एक छोर पर सही रीडिंग हर जगह सही क्लीयरेंस स्थापित नहीं करती है; असमान समायोजन, खराब सीटिंग, या मिसअलाइनमेंट अंतर का कारण हो सकते हैं। एक अस्पष्ट भिन्नता के लिए निदान की आवश्यकता होती है, न कि एक छोर पर बार-बार समायोजन की।.
ब्लेड की सीटिंग और अलाइनमेंट की जांच करें; केवल जहां समर्थित हो और निर्दिष्ट प्रक्रिया द्वारा ही रेक (rake) को समायोजित करें
एक क्लीयरेंस रीडिंग केवल तभी विश्वसनीय होती है जब ब्लेड सही तरीके से बैठा हो। अधिकृत अलग रखरखाव के दौरान, मलबे, उभरी हुई गड़गड़ाहट (burrs), या क्षति के लिए ब्लेड पॉकेट और मिलन सतहों का निरीक्षण करें। असमान संपर्क निशानों की जांच करें और निर्दिष्ट कसने की प्रक्रिया द्वारा माउंटिंग फास्टनरों को सत्यापित करें। फंसे हुए मलबे पर टिका हुआ ब्लेड असमान रूप से बैठते हुए और स्थानीयकृत घिसाव विकसित करते हुए सही ढंग से समायोजित दिखाई दे सकता है।.
रेक ऊपरी और निचले काटने वाले किनारों के बीच का कोण है। यह बदलता है कि एक बार में कितनी सामग्री लगी है, जिससे काटने का बल और शीट की विकृति प्रभावित होती है। इसे केवल तभी समायोजित करें जहां मशीन समायोजन का समर्थन करती है और व्यक्ति कार्य के लिए अधिकृत है। रेक, अलाइनमेंट और क्लीयरेंस के लिए निर्माता के अनुक्रम का पालन करें; एक को बदलने के लिए दूसरों की जांच करने की आवश्यकता हो सकती है। गड़गड़ाहट (burrs) को छिपाने के लिए रेक परिवर्तन को मनमाने ढंग से न करें।.
सुरक्षित हैंडलिंग उपकरणों का उपयोग करते हुए, स्वीकृत किनारे-उपयोग और आयामी सीमाओं के भीतर ब्लेड को घुमाएं, तेज करें या बदलें
मशीन और कटिंग ड्यूटी के लिए ब्लेड के मिलान की पृष्ठभूमि के लिए, इस गाइड को देखें शीयर ब्लेड चयन और सेवा जीवन. पुष्टि की गई ब्लेड स्थिति और निर्माता की सीमाओं से उपाय चुनें:
- घुमाएँ केवल अतिरिक्त स्वीकृत कटिंग किनारों के साथ डिज़ाइन किया गया ब्लेड। अप्रयुक्त किनारे और ब्लेड बॉडी को अभी भी निर्दिष्ट स्थिति, समतलता और आयामी आवश्यकताओं को पूरा करना चाहिए।.
- तेज़ करें (Sharpen) केवल तभी जब क्षति या घिसाव को अनुमत ग्राइंडिंग सीमाओं के भीतर हटाया जा सके। योग्य सेवा को स्वीकृत ग्राइंडिंग विधि का उपयोग करके निर्दिष्ट प्रोफ़ाइल और किनारे के कोण को बनाए रखना चाहिए। अत्यधिक ग्राइंडिंग ब्लेड की ऊंचाई को कम कर सकती है या आवश्यक कठोर सामग्री को हटा सकती है।.
- बदलें (Replace) एक दरार वाले, गहरे कटे हुए, गर्मी से क्षतिग्रस्त, बुरी तरह से विकृत, या छोटे आकार के ब्लेड को जब वह अब निर्माता की सेवा सीमाओं को पूरा नहीं करता है। आगे घुमाना या ग्राइंडिंग करना अनुपयोगी ब्लेड को ठीक नहीं करता है।.
ब्लेड को हटाना और स्थापित करना स्वीकृत उठाने और संभालने वाले उपकरणों का उपयोग करने वाले अधिकृत कर्मियों का काम है। ब्लेड को गिरने या खिसकने से रोकने के लिए सहारा दें; इसके कटिंग किनारे पर पकड़ न बनाएं। स्थापना के बाद, सीटिंग, फास्टनर टॉर्क, एलाइनमेंट, लागू रेक और क्लीयरेंस को सत्यापित करें।.
सुरक्षा उपायों को बहाल करें और पुष्टि की गई उपयुक्त सामग्री पर नियंत्रित टेस्ट कट से पहले निर्धारित सुरक्षा जांच पूरी करें। लागू स्वीकृति मानदंडों के विरुद्ध किनारे की गुणवत्ता और आयामों की जांच करें। यदि सत्यापित सामग्री और ब्लेड सेटअप के बावजूद दोष बने रहते हैं, तो निदान को उन घटकों तक बढ़ाएं जो कट को स्थिति में लाते हैं, क्लैंप करते हैं, गाइड करते हैं, लुब्रिकेट करते हैं और ड्राइव करते हैं—न कि एक और बार तेज़ करने की प्रक्रिया को।.
उन वियर पॉइंट्स (घिसाव के बिंदुओं) का निरीक्षण करें जिन्हें सफाई और तेज़ करना ठीक नहीं कर सकता
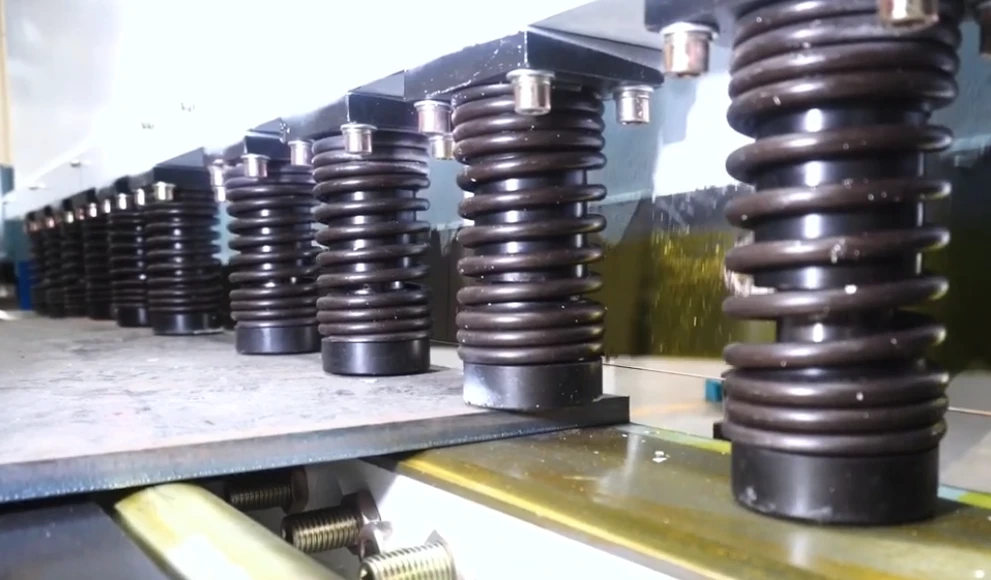
तेज़ ब्लेड उस शीट की भरपाई नहीं कर सकते जो होल्ड-डाउन के नीचे चलती है, बैकगेज जिसमें बैकलैश है, या रैम जो घिसे हुए गाइड के माध्यम से असमान रूप से चलती है। ये घटक निर्धारित करते हैं कि सामग्री और ब्लेड कट के दौरान अपनी इच्छित स्थिति में रहते हैं या नहीं।.
निर्माता के निरीक्षण कार्यक्रम, प्रक्रियाओं और घिसाव की सीमाओं का उपयोग करें। व्यावहारिक जांच के लिए अधिकृत कर्मियों, सत्यापित ऊर्जा अलगाव और सुरक्षित उठाए गए घटकों की आवश्यकता होती है। संचालित गति को केवल खतरे के क्षेत्र के बाहर से एक निर्धारित, सुरक्षित प्रक्रिया के माध्यम से देखें। किसी संदिग्ध सुरक्षा दोष वाली मशीन को केवल लक्षण को पुनरुत्पादित करने के लिए चालू न करें।.
होल्ड-डाउन: शीट फिसलने या उठने पर घिसे हुए पैड, असमान संपर्क और क्लैंपिंग दोषों की जांच करें
होल्ड-डाउन ब्लेड के प्रवेश करने से पहले शीट को रोकते हैं। यदि कोई घिसा हुआ पैड सतह के केवल एक हिस्से को छूता है, या एक क्लैंप देर से जुड़ता है, तो काटने का बल शीट को उसकी संदर्भ स्थिति से दूर ले जा सकता है। परिणाम गलत आयाम, विरूपण, या असंगत किनारा हो सकता है, भले ही ब्लेड की स्थिति और क्लीयरेंस सही हों।.
प्रत्येक कार्य से पहले, स्वीकृत क्लैंपिंग जांच करें। अलग निरीक्षण के दौरान, क्षतिग्रस्त पैड, ढीले हार्डवेयर और असमान संपर्क के निशानों की तलाश करें। निर्धारित कार्यात्मक जांच यह स्थापित करनी चाहिए कि कटिंग शुरू होने से पहले प्रत्येक क्लैंप सुरक्षित रूप से जुड़ता है।.
यदि शीट फिसलती या उठती है, या कोई क्लैंप जुड़ने में विफल रहता है तो कटिंग रोक दें।. शीट को हाथ से रोकने का प्रयास कभी न करें। खराब क्लैंपिंग को दूर करने के लिए बार-बार दबाव न बढ़ाएं: अतिरिक्त बल क्षतिग्रस्त हार्डवेयर की मरम्मत नहीं कर सकता या समय को ठीक नहीं कर सकता है, और यह सामग्री पर निशान छोड़ सकता है। अनसुलझे क्लैंपिंग दोषों को योग्य सेवा के लिए संदर्भित करें।.
बैकगेज और शीट सपोर्ट: ढीले स्टॉप, बैकलैश, स्क्वेयरिंग संदर्भ और वास्तविक स्थिति सटीकता का निरीक्षण करें
यह बैकगेज कट की लंबाई को एक स्टॉप प्रदान करके सेट करता है जिसके विरुद्ध शीट को रखा जाता है। इसका डिस्प्ले एक स्थिति बताता है; यह साबित नहीं करता है कि स्टॉप सुरक्षित है या शीट उस तक सही ढंग से पहुँचती है।.
अलगाव के तहत, ढीलेपन, क्षति, संदूषण, या प्रतिबंधित गति के लिए स्टॉप, गाइड रॉड, थ्रेडेड रॉड, सपोर्ट टेबल और रोलर्स का निरीक्षण करें। ढीला स्टॉप शीट के संपर्क में आने पर खिसक सकता है। एक खराब तरीके से समर्थित शीट स्टॉप के विरुद्ध बैठने से पहले झुक सकती है या फंस सकती है, जिससे सेटिंग न बदले होने के बावजूद अलग-अलग लंबाई उत्पन्न हो सकती है।.
बैकलैश बैकेलेश (Backlash) वह खोई हुई गति है जब एक पोजिशनिंग तंत्र दिशा बदलता है। अधिकृत कर्मियों से निर्माता की माप प्रक्रिया का उपयोग करके विपरीत दिशाओं से एक ही सेटिंग तक पहुंचने के बाद वास्तविक स्टॉप स्थिति की तुलना करवाएं। गति के दौरान हाथों को स्पष्ट रखें और उन मापों से पहले अलग करें जिनके लिए खतरे के क्षेत्र तक पहुंच की आवश्यकता होती है। दिशा-निर्भर अंतर खोई हुई गति का सुझाव देता है; यह अपने आप में घिसे हुए हिस्से की पहचान नहीं करता है।.
स्क्वेयरिंग संदर्भ को सत्यापित करें—वह सतह जिसका उपयोग शीट को कट के लंबवत संरेखित करने के लिए किया जाता है—एक उपयुक्त स्क्वायर या सत्यापित परीक्षण टुकड़े के साथ। ढीले संदर्भ को छिपाने के लिए डिस्प्ले को ठीक करने के बजाय प्रत्येक कार्य से पहले वास्तविक स्थिति की पुष्टि करें।.
गाइड, जिब और पिवट: समायोजन करने का प्रयास करने से पहले अतिरिक्त प्ले (ढीलापन) और रैम की असमान गति की जाँच करें।
रैम या ब्लेड बीम को लोड के तहत अपने निर्धारित पथ का अनुसरण करना चाहिए। गाइड, जिब—समायोज्य स्ट्रिप्स जो स्लाइडिंग क्लीयरेंस को नियंत्रित करती हैं—और पिवट उस गति को सीमित करते हैं। घिसने के कारण काटने का बल बढ़ने पर बीम खिसक या मुड़ सकता है, जिससे स्ट्रोक के दौरान ब्लेड क्लीयरेंस बदल जाता है, भले ही स्थिर माप सही दिखाई दे।.
अधिकृत निरीक्षण के दौरान, स्कोरिंग, जंग, ढीलापन और दिखाई देने वाले अंतराल (गैप) की तलाश करें। जहाँ सुरक्षित अवलोकन की अनुमति है, वहां बीम के दोनों सिरों पर हिचकिचाहट, असामान्य शोर या असमान गति दर्ज करें। ये अवलोकन दोष का पता लगाने में मदद करते हैं लेकिन प्ले की स्वीकार्य मात्रा निर्धारित नहीं करते हैं।.
केवल दिखाई देने वाले गैप को हटाने के लिए जिब को न कसें। गलत समायोजन रैम को जाम कर सकता है, ड्राइव पर ओवरलोड डाल सकता है, या ब्लेड की ज्यामिति को बदल सकता है। प्ले को मापना, गाइड को समायोजित करना और अलाइनमेंट बहाल करना मशीन की सीमाओं के भीतर काम करने वाले योग्य कर्मियों का काम है।.
लुब्रिकेशन सिस्टम: निर्दिष्ट उत्पाद और मात्रा का उपयोग करें और प्रत्येक आवश्यक घिसाव बिंदु (वियर पॉइंट) तक डिलीवरी की पुष्टि करें।
लुब्रिकेंट गतिशील सतहों को अलग करता है और घर्षण को सीमित करता है। अवरुद्ध डिलीवरी लाइन या मीटरिंग डिवाइस गाइड या बेयरिंग को अपर्याप्त रूप से लुब्रिकेट कर सकती है; बार-बार होने वाली गति से गर्मी और सतह को नुकसान पहुँचता है, जिससे अंततः प्ले बढ़ जाता है या जाम होने की समस्या पैदा होती है। कहीं और लुब्रिकेंट लगाने से सूखी सतह सुरक्षित नहीं होती।.
प्रत्येक निर्धारित लुब्रिकेशन बिंदु पर:
- निर्देशानुसार फिटिंग और आसपास के क्षेत्र को साफ करें ताकि गंदगी तंत्र के अंदर न जाए।.
- निर्दिष्ट उत्पाद, चिपचिपाहट (विस्कोसिटी) और मात्रा का उपयोग करें। अतिरिक्त लुब्रिकेंट अपघर्षक धातु की धूल एकत्र कर सकता है या आस-पास के सेंसर और संपर्क सतहों को दूषित कर सकता है।.
- क्षति, रिसाव या डिस्कनेक्शन के लिए सुलभ लाइनों और फिटिंग का निरीक्षण करें।.
- निर्माता की स्वीकृत विधि द्वारा डिलीवरी की पुष्टि करें, जिसमें केवल वहीं सुरक्षित गति शामिल है जहाँ प्रक्रिया की आवश्यकता होती है।.
लुब्रिकेंट के प्रवाह को देखने के लिए लाइनों को डिस्कनेक्ट न करें या गतिशील भागों को खुला न छोड़ें। यदि डिलीवरी की सुरक्षित रूप से पुष्टि नहीं की जा सकती है, तो सिस्टम को रखरखाव के लिए भेजें। लुब्रिकेशन बहाल करने से आगे के नुकसान को रोका जा सकता है; यह मौजूदा स्कोरिंग को नहीं हटाता या घिसे हुए आयामों को बहाल नहीं करता है।.
हाइड्रोलिक सिस्टम: निर्धारित मशीन स्थिति में तेल का स्तर, फिल्टर इंडिकेटर, तापमान, झाग, होज़ और सील की जाँच करें।
हाइड्रोलिक तेल के स्तर की जाँच केवल निर्माता की निर्धारित मशीन स्थिति में करें, जिसमें आवश्यक सिलेंडर स्थिति और कोई भी सेटलिंग अवधि शामिल हो। तेल रिज़र्वोयर और सिलेंडरों के बीच चलता है, इसलिए गलत स्थिति में ली गई रीडिंग अनावश्यक फिलिंग का कारण बन सकती है या कमी को छिपा सकती है। निर्दिष्ट तेल और फिलिंग प्रक्रिया का उपयोग करें।.
अन्य जांचों को उनके संभावित प्रभावों से जोड़ें:
- फिल्टर इंडिकेटर: उन्हें निर्दिष्ट परिचालन स्थितियों के तहत पढ़ें। प्रतिबंध की चेतावनी निर्धारित सेवा प्रतिक्रिया की मांग करती है, न कि केवल इंडिकेटर को रीसेट करने की।.
- तापमान: रीडिंग की तुलना मशीन की परिचालन सीमाओं से करें। अत्यधिक गर्मी तेल की चिपचिपाहट (viscosity) को कम कर सकती है और आंतरिक रिसाव को बढ़ा सकती है, जिससे हाइड्रोलिक क्रिया कमजोर या धीमी हो जाती है।.
- झाग आना, दूधिया दिखना, या पंप से असामान्य आवाज आना: ये हवा, संदूषण, या आपूर्ति संबंधी समस्याओं की जांच की मांग करते हैं। तेल में हवा संकुचित हो सकती है और हलचल को अनिश्चित बना सकती है; केवल दिखावट से ही कारण का पता नहीं चलता।.
- होज़, फिटिंग, सिलेंडर, और सील: गीलेपन, घिसाव, दरार, सूजन, या रिसाव के सुलभ संकेतों की तलाश करें। बाहरी रिसाव से तेल का नुकसान होता है; आंतरिक सील का रिसाव बिना कोई गड्ढा छोड़े होल्डिंग फोर्स (पकड़ने की ताकत) को कम कर सकता है।.
दबावयुक्त रिसाव को महसूस करने या उसकी जांच करने के लिए कभी भी फिटिंग को ढीला न करें। क्षतिग्रस्त होज़, बार-बार होने वाला रिसाव, तापमान में तेजी से अस्पष्ट वृद्धि, अस्थिर दबाव, या बार-बार फिल्टर चेतावनी मिलने पर मशीन को रोकना और रखरखाव को बढ़ाना आवश्यक है। बार-बार टॉप-अप करने से अंतर्निहित दोष ठीक नहीं होता है।.
यांत्रिक ड्राइव: योग्य कर्मियों से बेल्ट, गियर, क्लच, ब्रेक, और फ्लाईव्हील घटकों का निरीक्षण करवाएं, जैसा लागू हो।
यांत्रिक रूप से संचालित कतरनी (shears) पर, ड्राइव बेल्ट, गियर, एक फ्लाईव्हील, एक क्लच, और क्रैंक या एक्सेंट्रिक कनेक्शन जैसे घटकों के माध्यम से ऊर्जा संचारित करती है। योग्य कर्मियों को निर्माता के शेड्यूल के अनुसार लागू घटकों, बेयरिंग और कनेक्टिंग तंत्र का निरीक्षण करना चाहिए।.
उनके लक्षण अलग-अलग होते हैं। बेल्ट या क्लच का फिसलना बिजली संचरण में बाधा डाल सकता है और संकोची या अपूर्ण स्ट्रोक पैदा कर सकता है। खराब बेयरिंग या कनेक्शन कंपन और असंगत रैम मोशन का कारण बन सकते हैं। ब्रेक की खराबी विश्वसनीय तरीके से रुकने से रोक सकती है और यह केवल कट-गुणवत्ता का मुद्दा नहीं, बल्कि काम रोकने की स्थिति है।.
ऑपरेटरों को गार्ड हटाए बिना या ड्राइव की ओर हाथ बढ़ाए बिना विलंबित जुड़ाव, असामान्य शोर, कंपन, या अप्रत्याशित गति की रिपोर्ट करनी चाहिए। योग्य निरीक्षण से पहले फ्लाईव्हील की ऊर्जा और चलती कनेक्शनों को नियंत्रित किया जाना चाहिए; केवल मोटर को बंद कर देना इस बात का सबूत नहीं है कि तंत्र सुरक्षित है।.
सेंसर और इंटरलॉक: सुरक्षा उपायों को दरकिनार किए बिना सुलभ संदूषण या क्षति का निरीक्षण करें।
सेंसर स्थिति या परिचालन स्थितियों का पता लगाते हैं; सुरक्षा इंटरलॉक आवश्यक सुरक्षात्मक स्थिति न होने पर संचालन को रोकते हैं। जमाव ऑप्टिकल सेंसर को अस्पष्ट कर सकता है, जबकि मलबे या क्षतिग्रस्त माउंटिंग स्विच एक्चुएटर को उसकी इच्छित स्थिति तक पहुँचने से रोक सकते हैं। डिवाइस के आधार पर, यह रुक-रुक कर रुकने या असुरक्षित स्थिति का पता लगाने में समझौता कर सकता है।.
संदूषण, क्षतिग्रस्त आवास, ढीले माउंट और दिखाई देने वाली केबल क्षति के लिए केवल सुलभ, अधिकृत क्षेत्रों का निरीक्षण करें। संरेखण (alignment) को बदले बिना स्वीकृत विधि से सफाई करें। स्विच को ब्रिज न करें, इंटरलॉक को विफल न करें, या बार-बार आने वाले अलार्म को सुरक्षा को दरकिनार करने का कारण न मानें।.
एक क्षतिग्रस्त सुरक्षा उपाय या विफल निर्धारित सुरक्षा जांच के लिए मशीन को तब तक सेवा से हटाने की आवश्यकता होती है जब तक कि योग्य कर्मी इसके कार्य को बहाल और सत्यापित न कर दें।.
दबाव परिवर्तन, एक्युमुलेटर सेवा, विद्युत कार्य, और आंतरिक मरम्मत को योग्य कर्मियों के लिए छोड़ दें।
एक ऑपरेटर का निरीक्षण सबूतों की पहचान करना होना चाहिए, न कि कामचलाऊ मरम्मत करना। दबाव परिवर्तन के लिए निर्दिष्ट उपकरणों और प्रक्रिया की आवश्यकता होती है। पंप बंद होने के बाद भी एक्युमुलेटर संग्रहीत हाइड्रोलिक ऊर्जा को बनाए रख सकते हैं। विद्युत निदान, आंतरिक वाल्व या सिलेंडर का काम, और ड्राइव को अलग करने के लिए ऑपरेटर की सामान्य जांच से परे योग्यता और अलगाव उपायों की आवश्यकता होती है।.
लक्षण, इसके स्थान, और उन परिस्थितियों को रिकॉर्ड करें जिनके तहत यह दिखाई दिया: गेज का दृष्टिकोण, स्ट्रोक का हिस्सा, तापमान का रुझान, चेतावनी संकेत, या साथ में आने वाली आवाज। ये विवरण एक साथ कई सेटिंग्स बदलने के बजाय अगली सुरक्षित समस्या निवारण जांच का चयन करने में मदद करते हैं।.
दोष हल हो जाने के बाद, उपयुक्त सामग्री पर नियंत्रित परीक्षण कट करने से पहले सुरक्षा उपायों को बहाल करें और निर्धारित कार्यात्मक जांच पूरी करें। उत्पादन केवल तभी फिर से शुरू होता है जब सुरक्षा कार्य, आयाम और कट गुणवत्ता लागू स्वीकृति मानदंडों को पूरा करती है।.
लक्षण के आधार पर समस्या निवारण: संभावित कारण, सुरक्षित पहली जांच, और वृद्धि।
एक सुरक्षित जांच का चयन करने के लिए प्रत्येक लक्षण का उपयोग करें—न कि निदान घोषित करने या यह मानने के लिए कि शार्पनिंग की आवश्यकता है। समस्या दिखाई देने पर सामग्री, सेटअप, दोष स्थान और स्थितियों को रिकॉर्ड करें। सेटिंग्स तभी बदलें जब सबूत और निर्माता की प्रक्रिया इसे उचित ठहराती हो।.
नीचे दिए गए चेक आपकी स्वीकृति के अधीन हैं। व्यावहारिक निरीक्षण से पहले, मशीन की सत्यापित ऊर्जा-अलगाव प्रक्रिया का पालन करें, संग्रहीत ऊर्जा को नियंत्रित करें, और उन घटकों को सुरक्षित करें जो गिर सकते हैं। किसी भी संचालित निरीक्षण को एक अनुमोदित सुरक्षित प्रक्रिया का पालन करना चाहिए। ब्लेड को नुकसान, गंभीर कंपन, अप्रत्याशित हलचल, या उच्च-दबाव वाले रिसाव के संदेह को पुन: उत्पन्न करने के लिए अतिरिक्त कट न चलाएं।.
गड़गड़ाहट (Burrs) या खुरदरे किनारे: सामग्री और क्लीयरेंस, फिर ब्लेड की स्थिति और होल्ड-डाउन क्रिया की जांच करें।
- संभावित कारण: अनुपयुक्त सामग्री, गलत ब्लेड क्लीयरेंस—काटने वाले किनारों के बीच का अंतर—घिसे हुए ब्लेड, या अप्रभावी होल्ड-डाउन जो शीट को उठने या खिसकने देते हैं। अत्यधिक क्लीयरेंस अधिक भारी गड़गड़ाहट छोड़ सकती है।.
- सुरक्षित प्रारंभिक जांच: मशीन की क्षमता और वर्तमान सेटअप के विरुद्ध सामग्री ग्रेड और मोटाई को सत्यापित करें। अधिकृत कर्मियों से निर्माता के विनिर्देश के साथ क्लीयरेंस की तुलना करवाएं, फिर ब्लेड की स्थिति और होल्ड-डाउन संपर्क सतहों का निरीक्षण करें। होल्ड-डाउन क्रिया की जांच केवल निर्धारित सुरक्षित प्रक्रिया के माध्यम से ही करें।.
- रोकें या आगे बढ़ाएं: चिपके हुए या अन्यथा क्षतिग्रस्त ब्लेड के लिए रुकें। एक सिरे पर केंद्रित गड़गड़ाहट समान रूप से सुस्त होने के बजाय असमान क्लीयरेंस, संरेखण, या ब्लेड-बीम की हलचल का सुझाव देती है। अंतराल को बार-बार समायोजित करने के बजाय, उस पैटर्न को या सत्यापित सेटअप सुधार के बाद भी बनी रहने वाली गड़गड़ाहट को आगे बढ़ाएं (रिपोर्ट करें)।.
टेढ़े, गैर-वर्गाकार, या ड्रिफ्टिंग कट: शीट की सीटिंग, सपोर्ट, बैकगेज की सटीकता, क्लैम्पिंग और संरेखण की जांच करें।
- संभावित कारण: अपने संदर्भ के विरुद्ध असमान रूप से बैठी हुई शीट, अपर्याप्त सपोर्ट, गलत पोजिशनिंग स्टॉप, कमजोर क्लैम्पिंग, या मशीन का गलत संरेखण। स्ट्रोक के दौरान शीट की हलचल ब्लेड तेज होने पर भी एक कोण वाला कट उत्पन्न कर सकती है।.
- सुरक्षित प्रारंभिक जांच: यह स्थापित करने के लिए कि त्रुटि सुसंगत है या भिन्न है, मौजूदा कटे हुए भागों को मापें। मलबे, सपोर्ट की व्यवस्था और क्लैंप की स्थिति के लिए सुलभ सीटिंग सतहों की जांच करें। अनुमोदित विधि का उपयोग करके बैकगेज—जो स्टॉप शीट को स्थित करता है—को निर्धारित संदर्भ के विरुद्ध सत्यापित करें।.
- रोकें या आगे बढ़ाएं: यदि शीट को मज़बूती से रोका नहीं जा सकता है तो रुकें। लगातार गेज त्रुटि, संदिग्ध संरेखण दोष, या सही सीटिंग के बावजूद ड्रिफ्ट होने वाले कट को योग्य रखरखाव (मेंटेनेंस) टीम को रेफर करें। ब्लेड क्लीयरेंस बदलना पोजिशनिंग दोष को ठीक नहीं करता है।.
झुकना या मुड़ी हुई स्ट्रिप्स: घिसाव और सेटअप त्रुटियों को सामग्री, स्ट्रिप-चौड़ाई और मशीन-डिजाइन की सीमाओं से अलग करें।
- संभावित कारण: खराब सपोर्ट, कमज़ोर होल्ड-डाउन, गलत संरेखण (मिसअलाइनमेंट), या अत्यधिक क्लीयरेंस पट्टियों (स्ट्रिप्स) को विकृत कर सकते हैं। कटिंग से सामग्री में पहले से मौजूद तनाव भी कम हो सकता है; संकीर्ण पट्टियाँ और कतरनी (शियर) की कटिंग ज्यामिति बिना किसी सुधार योग्य दोष के विरूपण (डिफॉर्मेशन) उत्पन्न कर सकती हैं।.
- सुरक्षित प्रारंभिक जांच: सामग्री बैच, मोटाई और स्ट्रिप चौड़ाई के आधार पर मौजूदा परिणामों की समीक्षा करें। मैनुअल के विरुद्ध सपोर्ट व्यवस्था और सेटअप की पुष्टि करें, जिसमें संकरी-स्ट्रिप कार्य के लिए कोई भी निर्धारित सीमा शामिल हो। एक बैच या ज्यामिति तक सीमित समस्या कई अनुमोदित कार्यों में विकृति की तुलना में एक अलग जांच की ओर इशारा करती है, लेकिन कोई भी पैटर्न कारण साबित नहीं करता है।.
- रोकें या आगे बढ़ाएं: जब पुर्जे आवश्यक आकार सहनशीलता (tolerance) में विफल हो जाएं तो उत्पादन रोक दें। योग्य कर्मियों से सेटअप या घिसाव संबंधी दोषों को प्रक्रिया की सीमाओं से अलग करवाएं। यदि आवश्यक स्ट्रिप प्रदर्शित मशीन क्षमता के बाहर है, तो विनिर्देशों से परे समायोजन करने के बजाय प्रक्रिया को बदलें या निर्माता का मार्गदर्शन प्राप्त करें।.
समय से पहले ब्लेड का चिप होना: रुकें और ओवरलोड, अनुपयुक्त सामग्री, गलत क्लीयरेंस, या ढीली माउंटिंग की जांच करें।
- संभावित कारण: अत्यधिक कटिंग लोड, अनुपयुक्त सामग्री, गलत क्लीयरेंस, ढीली ब्लेड माउंटिंग, या गलत तरीके से बैठी हुई ब्लेड काटने वाले किनारे पर हानिकारक भार केंद्रित कर सकती है।.
- सुरक्षित प्रारंभिक जांच: तुरंत काटना बंद करें। सामग्री पहचान, जॉब आयाम, लागू मशीन क्षमता, रिकॉर्ड किए गए क्लीयरेंस और हाल के ब्लेड कार्यों की समीक्षा करें। अलगाव के तहत, योग्य कर्मियों को क्षतिग्रस्त ब्लेड, माउंटिंग और सीटिंग सतहों का निरीक्षण करना चाहिए; ऑपरेटर की समीक्षा कसने या हटाने को अधिकृत नहीं करती है।.
- रोकें या आगे बढ़ाएं: शियर को तब तक सेवा से बाहर रखें जब तक कि क्षति और उसके कारण का आकलन न हो जाए। ओवरलोड या माउंटिंग समस्याओं को ठीक किए बिना ब्लेड को बदलना या इंडेक्स करना अगले किनारे को नुकसान पहुंचा सकता है। बार-बार चिपिंग के लिए गहरी जांच की आवश्यकता होती है, न कि किसी और ट्रायल सेटिंग की।.
नया शोर या गंभीर कंपन: रुकें और ब्लेड की क्षति, ढीले पुर्जों, लुब्रिकेशन की विफलता और ड्राइव घिसाव की जांच करें।
- संभावित कारण: ब्लेड को नुकसान, ढीले घटक, अपर्याप्त स्नेहन (लुब्रिकेशन), घिसे हुए ड्राइव पार्ट्स, गलत संरेखण, या संरचनात्मक दोष। केवल शोर के आधार पर यह विश्वसनीय रूप से पहचानना संभव नहीं है कि कौन सा घटक विफल हुआ है।.
- सुरक्षित प्रारंभिक जांच: मशीन को रोकें। पहले से किए गए अवलोकनों का उपयोग करके रिकॉर्ड करें कि ध्वनि कहाँ से उत्पन्न होती हुई प्रतीत हुई और स्ट्रोक के दौरान यह कब हुई। स्नेहन रिकॉर्ड की समीक्षा करें और क्षति या ढीले भागों के लिए केवल अधिकृत अलग-थलग दृश्य जाँचें करें।.
- रोकें या आगे बढ़ाएं: केवल ध्वनि का पता लगाने या यह देखने के लिए पुनरारंभ न करें कि क्या स्नेहन से आवाज कम हो जाती है। गंभीर कंपन, प्रभाव वाली आवाजें, दृश्यमान ढीलापन, या अप्रत्याशित हलचल के लिए योग्य जांच की आवश्यकता होती है। स्नेहक की आपूर्ति बहाल करने से यह स्थापित नहीं होता है कि प्रभावित बेयरिंग या ड्राइव घटक सेवा योग्य बने हुए हैं।.
धीमे या अनियमित हाइड्रोलिक स्ट्रोक: योग्य दबाव निदान से पहले अनुमत तेल-स्तर और फिल्टर संकेतकों की जाँच करें।
- संभावित कारण: कम तेल का स्तर, प्रतिबंधित निस्पंदन (फिल्ट्रेशन), या पंप, वाल्व, या सिलेंडर के दोष गति को प्रभावित कर सकते हैं। ये संभावनाएं हैं, सिस्टम दबाव बदलने का आधार नहीं।.
- सुरक्षित प्रारंभिक जांच: प्रारंभिक हाइड्रोलिक जाँच को निर्माता की निर्दिष्ट शर्तों के तहत अनुमत तेल-स्तर रीडिंग और फिल्टर-संकेतक अवलोकनों तक सीमित रखें। केवल रीडिंग स्थिति तक पहुँचने के लिए किसी खराब मशीन को न चलाएं। संकेतों को रिकॉर्ड करें और यह भी कि स्ट्रोक कब धीमा या असंगत हो गया।.
- रोकें या आगे बढ़ाएं: रैम का अचानक नीचे उतरना, फिसलना या अनियंत्रित गति होने पर तुरंत काम बंद करने की कार्रवाई आवश्यक है। अनसुलझे धीमे या अनियमित स्ट्रोक को योग्य हाइड्रोलिक कर्मियों के पास भेजें ताकि दबाव और आंतरिक-प्रणाली का निदान. किया जा सके। खराबी का पता लगाने के विकल्प के रूप में रिलीफ वाल्व को समायोजित न करें या बार-बार तेल न भरें।.
हाइड्रोलिक रिसाव: दबावयुक्त फिटिंग्स को हाथ से खोजे या कसे बिना सुरक्षित रूप से आकलन करें; संदिग्ध उच्च-दबाव रिसाव को अलग करें।
- संभावित कारण: क्षतिग्रस्त होज़, विफल सील, या कनेक्शन दोष बाहरी रूप से लीक हो सकते हैं। दृश्यमान गीलापन स्रोत या शामिल दबाव को स्थापित नहीं करता है।.
- सुरक्षित प्रारंभिक जांच: केवल सुरक्षित स्थिति से निरीक्षण करें और दृश्यमान स्प्रे, धुंध, गीलापन, या जमाव की रिपोर्ट करें। संदिग्ध रिसाव को न छुएं, इसे खोजने के लिए गार्ड न हटाएं, कनेक्शन ढीले न करें, या दबावयुक्त फिटिंग्स को न कसें।.
- रोकें या आगे बढ़ाएं: संदेहास्पद उच्च-दबाव वाले रिसावों से दूर रहें और सुरक्षित शटडाउन प्रक्रिया द्वारा मशीन को रोकें। योग्य कर्मियों को मशीन और प्रभावित सर्किट को अलग करना चाहिए, संग्रहीत दबाव को नियंत्रित करना चाहिए, और बारीकी से निरीक्षण करने से पहले सुरक्षित स्थिति की पुष्टि करनी चाहिए। अन्य रिसाव के लिए अभी भी निर्धारित सेवा प्रतिक्रिया की आवश्यकता होती है; बार-बार टॉप-अप करने से यह ठीक नहीं होता है।.
अप्रत्याशित रुकावटें: सुरक्षा उपायों को बार-बार रीसेट या बायपास करने के बजाय फॉल्ट कोड और सुरक्षा स्थिति को रिकॉर्ड करें।
- संभावित कारण: हो सकता है कि कोई सुरक्षा उपकरण सही ढंग से प्रतिक्रिया कर रहा हो, या मशीन में सेंसर, विद्युत, हाइड्रोलिक या यांत्रिक खराबी हो सकती है। फॉल्ट कोड एक नैदानिक मार्ग की पहचान करता है; यह आवश्यक रूप से विफल घटक की पहचान नहीं करता है।.
- सुरक्षित प्रारंभिक जांच: यदि सुरक्षित हो, तो प्रदर्शित कोड, सुरक्षा संकेत, स्ट्रोक की स्थिति और चल रहे कार्य को रिकॉर्ड करें। जानकारी एकत्र करने के लिए आवश्यक शटडाउन में देरी न करें। केवल प्रक्रिया द्वारा अनुमत सुलभ स्थितियों की जाँच करें, जैसे कि कोई बाधा या कोई गार्ड जो सही ढंग से बंद नहीं है।.
- रोकें या आगे बढ़ाएं: कभी भी इंटरलॉक को बायपास न करें या किसी अन्य चक्र को जबरदस्ती न चलाएं। केवल तभी रीसेट करें जब निर्धारित प्रक्रिया इसकी अनुमति देती हो और पहचानी गई स्थिति को ठीक कर दिया गया हो। बार-बार ट्रिप होने, सुरक्षा उपायों के क्षतिग्रस्त होने, या किसी अस्पष्ट सुरक्षा-संबंधी स्टॉप के लिए योग्य निदान की आवश्यकता होती है।.
संरचनात्मक क्षति, सुरक्षा-प्रणाली की खराबी और बार-बार होने वाली त्रुटियों को बार-बार समायोजन करके क्षतिपूर्ति करने के बजाय ऊपर भेजें (एस्केलेट करें)।
संरचनात्मक क्षति और सुरक्षा-प्रणाली की खराबी के लिए सेवा से हटाने की आवश्यकता होती है, न कि सेटअप में क्षतिपूर्ति करने की। एक खराबी जो दस्तावेजी सुधार के बाद वापस आती है, वह निर्णय को भी बदल देती है: पिछली कार्रवाई ने शायद कारण को हल करने के बजाय केवल छिपाया हो।.
योग्य रखरखाव टीम को लक्षण, सामग्री और सेटअप, प्रभावित स्थान, फॉल्ट कोड, पूरी की गई जाँच और किए गए अधिकृत परिवर्तनों का संक्षिप्त रिकॉर्ड दें। जहाँ व्यावहारिक हो, प्रतिनिधि दोषपूर्ण भागों को सुरक्षित रखें। ADH मशीन के लिए, संपर्क करते समय उसका मॉडल और सीरियल नंबर शामिल करें ADH सेवा सहायता. । यह खतरनाक परीक्षणों को दोहराए बिना भार के तहत गति या सामग्री-निर्भर सीमा से एक निश्चित पोजिशनिंग त्रुटि को अलग करने में मदद करता है।.
एक संभावित कारण मिलना तत्परता का प्रमाण नहीं है। मरम्मत या सुधार के बाद, उत्पादन फिर से शुरू होने से पहले मशीन को अभी भी निर्धारित सुरक्षा-कार्य जांच और आयामी और कट-गुणवत्ता स्वीकृति मानदंडों के खिलाफ नियंत्रित परीक्षण कट की आवश्यकता होती है।.
उत्पादन फिर से शुरू करने से पहले सुरक्षित संचालन और कट गुणवत्ता की पुष्टि करें
दो रिलीज़ गेट्स का उपयोग करें: निर्धारित सुरक्षा और कार्यात्मक जांच पास होनी चाहिए, और नियंत्रित परीक्षण कट को कार्य की गुणवत्ता आवश्यकताओं को पूरा करना चाहिए। एक स्वीकार्य कट एक अविश्वसनीय सुरक्षा उपकरण की भरपाई नहीं कर सकता है।.
उपकरण हटाएं, गार्ड बहाल करें, और अधिकृत सेवा-में-वापसी प्रक्रिया के माध्यम से सपोर्ट और लॉकआउट उपकरणों को साफ करें
जब मशीन सुरक्षित रहती है, तो उपकरणों का हिसाब रखें और स्क्रैप, पैकेजिंग और अन्य गैर-जरूरी वस्तुओं को हटाएं। सत्यापित करें कि मशीन के घटक बरकरार हैं और हर कोई सुरक्षित रूप से स्पष्ट है। संचालन से पहले हर गार्ड, कवर, इंटरलॉक और अन्य सुरक्षात्मक उपकरण को फिर से स्थापित करें; परीक्षण में तेजी लाने के लिए किसी सुरक्षा उपाय को दरकिनार न करें।.
रैम सपोर्ट या ब्लॉकिंग को हटाने और लॉकआउट/टैगआउट नियंत्रण जारी करने के लिए मशीन-विशिष्ट सेवा-में-वापसी प्रक्रिया का पालन करें। क्रम में सुधार न करें: सपोर्ट हटाने से संचालित संचालन शुरू होने से पहले गुरुत्वाकर्षण का खतरा उजागर हो सकता है। केवल प्रक्रिया के तहत अधिकृत कर्मी ही लॉकआउट उपकरणों को हटा सकते हैं, और ऊर्जा बहाल होने से पहले प्रभावित कर्मचारियों को सूचित किया जाना चाहिए।.
रेटेड क्षमता के भीतर नियंत्रित परीक्षण कट बनाने से पहले निर्माता की कार्यात्मक जांच पूरी करें
खतरे के क्षेत्र में कोई सामग्री न होने और कर्मियों के निर्दिष्ट सुरक्षित स्थानों पर होने के साथ निर्धारित जांच शुरू करें। शियर के आधार पर, जांच में आपातकालीन स्टॉप, ऑपरेटिंग नियंत्रण, गार्ड और इंटरलॉक, होल्ड-डाउन एक्शन, सिंगल-साइकिल ऑपरेशन, बैकगेज यात्रा, हाइड्रोलिक दबाव निर्माण और रैम रिटर्न शामिल हो सकते हैं। निर्माता की परीक्षण विधियों का उपयोग करें; यह परीक्षण करने के लिए कभी भी खतरे के क्षेत्र में प्रवेश न करें कि कोई सुरक्षा उपाय प्रतिक्रिया करता है या नहीं।.
अप्रत्याशित गति, असामान्य शोर या कंपन, हाइड्रोलिक रिसाव, अलार्म, या असामान्य तापमान वृद्धि के लिए एक सुरक्षित स्थान से देखें। यदि कोई सुरक्षा उपकरण विफल हो जाता है या मशीन का व्यवहार असामान्य है, तो निर्धारित प्रक्रिया के माध्यम से रुकें और दोष को योग्य कर्मियों को देखें।. किसी अनसुलझे सुरक्षा या यांत्रिक दोष के साथ परीक्षण कटिंग के लिए आगे न बढ़ें।.
एक बार कार्यात्मक जांच पास हो जाने के बाद, शियर की रेटेड सामग्री, मोटाई और कटिंग-लंबाई सीमा के भीतर उपयुक्त परीक्षण सामग्री का उपयोग करें। जहां लागू हो, स्वीकृत ब्लेड क्लीयरेंस, कटिंग कोण, स्ट्रोक, होल्ड-डाउन सेटिंग और बैकगेज स्थिति लागू करें। शियरिंग सेटअप गाइड बताता है कि ये सेटिंग्स कट को कैसे प्रभावित करती हैं। परीक्षण के दौरान गार्ड और सुरक्षात्मक उपकरणों को सक्रिय रखें।.
कार्य की आवश्यकताओं के विरुद्ध बर्र स्वीकार्यता, वर्गता, तैयार आयामों और निरंतरता को मापें
मरम्मत या सेटअप के बाद उत्पादित पहले भाग—एक प्रतिनिधि पहले-बंद नमूने—का पूरी कट लंबाई के साथ निरीक्षण करें, जिसमें बरकरार भाग और ऑफकट शामिल हैं। शुरुआत, मध्य और अंत में निश्चित, लेबल किए गए माप स्थानों का उपयोग करें ताकि एक बिंदु पर संतोषजनक रीडिंग टेपर या स्थानीय क्षति को न छिपाए।.
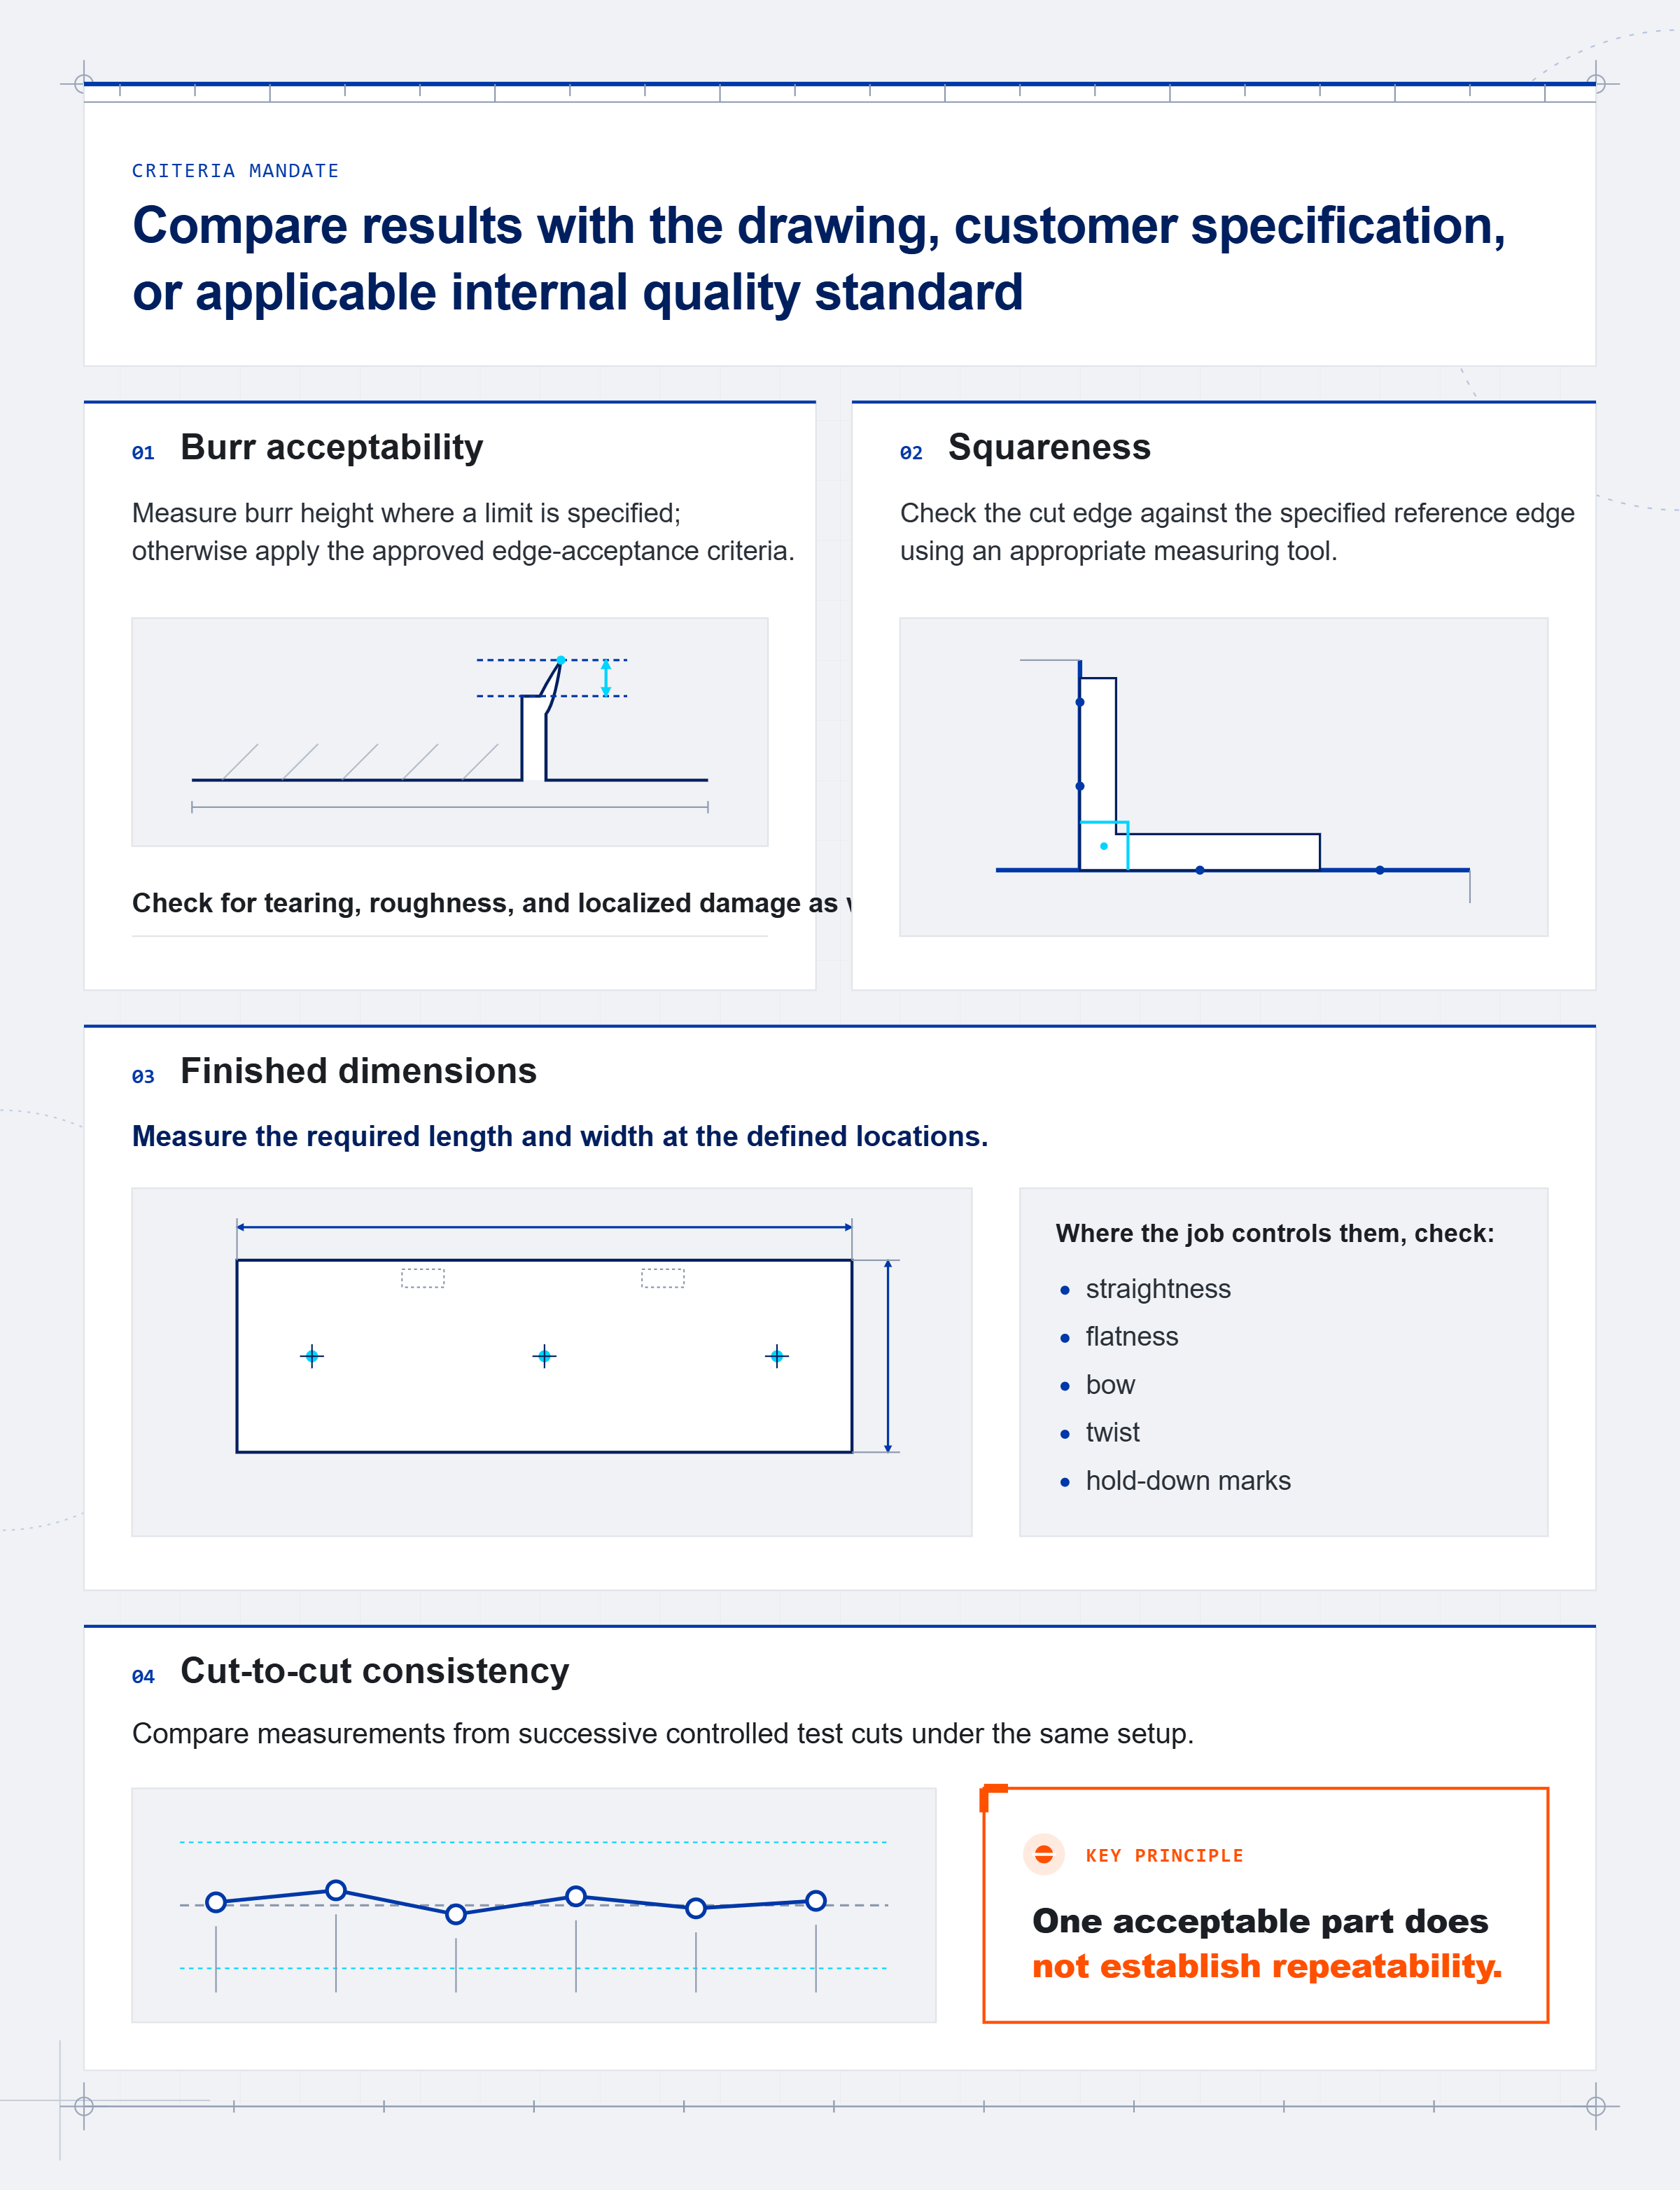
ड्राइंग, ग्राहक विनिर्देश, या लागू आंतरिक गुणवत्ता मानक के साथ परिणामों की तुलना करें:
- बर्र स्वीकार्यता: बर्र की ऊंचाई मापें जहां एक सीमा निर्दिष्ट है; अन्यथा स्वीकृत किनारे-स्वीकृति मानदंड लागू करें। फटने, खुरदरेपन और स्थानीय क्षति की भी जांच करें।.
- वर्गाकारता: उपयुक्त मापने के उपकरण का उपयोग करके निर्दिष्ट संदर्भ किनारे के खिलाफ कटे हुए किनारे की जांच करें।.
- तैयार आयाम: निर्धारित स्थानों पर आवश्यक लंबाई और चौड़ाई मापें। जहाँ जॉब के निर्देश हों, वहाँ सीधापन, समतलता, झुकाव, ऐंठन या होल्ड-डाउन निशानों की जाँच करें।.
- कट-से-कट स्थिरता: एक ही सेटअप के तहत लगातार नियंत्रित परीक्षण कट्स से मापों की तुलना करें। केवल एक स्वीकार्य पार्ट पुनरावृत्ति (repeatability) स्थापित नहीं करता है।.
कोई सार्वभौमिक बुर सीमा नहीं है या आयामी सहनशीलता हर कतरन (shear) और काम के लिए। यदि स्वीकृति मानदंड गायब हैं या स्पष्ट नहीं हैं, तो दुकान के तल पर कोई सीमा खुद तय करने के बजाय, उत्पादन को मंजूरी देने से पहले उन्हें प्राप्त करें।.
यदि कोई आवश्यक जाँच विफल हो जाती है या भिन्नता जॉब की सीमाओं से अधिक हो जाती है, तो उत्पादन रोक दें। निदान के बिना बार-बार समायोजन करने के बजाय यह रिकॉर्ड करें कि परिणाम कहाँ और कैसे विफल हुआ। ब्लेड, होल्ड-डाउन, या पीछे के खतरे वाले क्षेत्रों में हाथों से जाँच करने से पहले, मशीन को फिर से सुरक्षित करें और अलगाव (isolation) सत्यापित करें; अनसुलझे दोषों को योग्य रखरखाव टीम को सौंपें।.
मरम्मत और परीक्षण परिणामों को रिकॉर्ड करें; जब रुझान बढ़ते हुए घिसाव को दर्शाते हों तो निरीक्षण अंतराल को छोटा करें।
मरम्मत, बदले गए पुर्जों, ब्लेड की स्थिति, प्रासंगिक सेटिंग्स, और परीक्षण सामग्री के ग्रेड और मोटाई को रिकॉर्ड करें। पूर्ण किए गए सुरक्षा-कार्य जाँच, वास्तविक कट माप और उनके स्थान, शेष दोष, और आवश्यक रिटर्न-टू-सर्विस प्राधिकरण शामिल करें। वास्तविक रीडिंग—न कि केवल यह कि “कट अच्छा दिख रहा है”—अगले निरीक्षण के लिए एक उपयोगी तुलना प्रदान करती है।.
समय के साथ इन रिकॉर्डों की तुलना करें। बढ़ते बर्र, आयामी भिन्नता, रिसाव, तापमान, शोर, कंपन, या अलार्म की आवृत्ति जाँच और रखरखाव कार्यक्रम के माध्यम से जल्द निरीक्षण की मांग करती है। निर्माता के आवश्यक सर्विस कार्यों को बनाए रखें; छोटे निरीक्षण अंतराल खराबी का पता लगाने में मदद करते हैं लेकिन इसके कारण को ठीक करने का विकल्प नहीं हैं। वर्क ऑर्डर बंद करने से पहले, किसी भी फॉलो-अप निरीक्षण को असाइन करें और पुष्टि करें कि आवश्यक रिलीज़ अनुमोदन पूरा हो गया है।.