
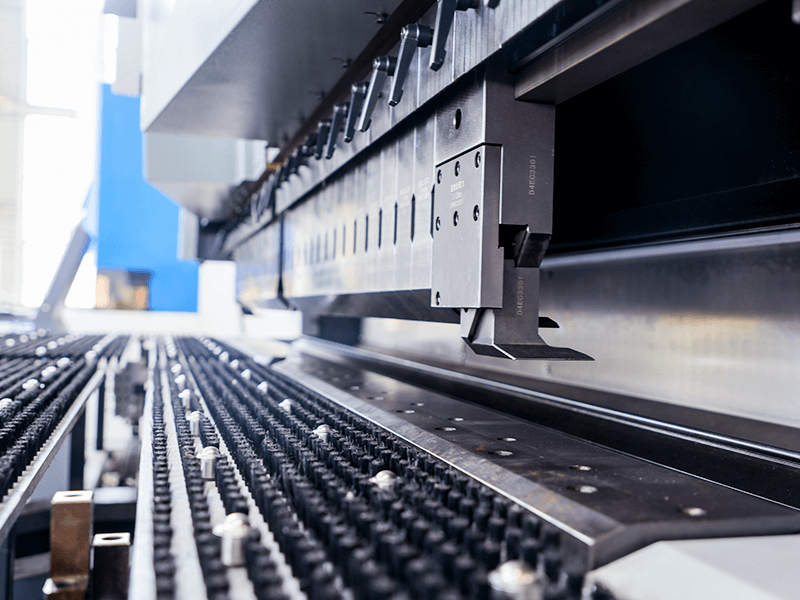
पैनल बेंडर को अक्सर प्रेस ब्रेक के तेज़ विकल्प के रूप में वर्णित किया जाता है। यह विवरण अधूरा है।.
2022 की एक शॉप रिपोर्ट में द फैब्रिकेटर पैनल-बेंडर उत्पादन औसतन चार से पांच सेकंड प्रति मोड़ बताया गया है। यह आंकड़ा प्रभावशाली है, लेकिन केवल ब्लेड की गति उत्पादकता के अंतर की व्याख्या नहीं करती है। शीट-मेटल के हिस्से को लोड, सपोर्ट, लोकेट, टर्न, फ्लिप और पहले से बने फ्लैंज के चारों ओर क्लियर भी किया जाना चाहिए। प्रत्येक मैन्युअल क्रिया समय बढ़ाती है और त्रुटि का एक और अवसर पैदा करती है।.
एक पैनल बेंडर इस पूरे मार्ग को बदल देता है। यह ब्लैंक को सपोर्ट करता है, उसे स्वचालित रूप से स्थित करता है, प्रोग्राम की गई बेंड लाइन को क्लैंप करता है, खुले किनारे को मोड़ता है, और अगले मोड़ के लिए हिस्से को फिर से स्थित करता है। जब ज्यामिति संगत होती है, तो एक लोड और एक अनलोड के साथ एक नियंत्रित अनुक्रम में कई मोड़ पूरे किए जा सकते हैं।.
यह लेख बताता है कि वह प्रक्रिया कैसे काम करती है, किन हिस्सों को सबसे अधिक लाभ होता है, इसकी सीमाएं कहां दिखाई देती हैं, और प्रेस ब्रेक कब बेहतर विकल्प बना रहता है।.
पैनल बेंडर क्या है?
पैनल बेंडर एक स्वचालित शीट-मेटल फोल्डिंग सिस्टम है जिसे मुख्य रूप से कई सीधे मोड़ों वाले पतले, चौड़े पैनलों के लिए डिज़ाइन किया गया है। ऑपरेटर से हर स्ट्रोक से पहले शीट को पंच और डाई के सामने पेश करने के लिए कहने के बजाय, मशीन वर्कपीस को सपोर्ट करती है जबकि एक मैनिपुलेटर, ब्लैंक होल्डर और बेंडिंग ब्लेड एक प्रोग्राम किए गए अनुक्रम को पूरा करते हैं।.
इसके संचालन को चार क्रियाओं में संक्षेपित किया जा सकता है:
- सपोर्ट (सहारा देना): ब्लैंक पूरे चक्र के दौरान हवा में लटके रहने के बजाय एक कार्य सतह पर टिका रहता है।.
- पोजीशन (स्थित करना): एक मैनिपुलेटर शीट को तब तक फीड या घुमाता है जब तक कि आवश्यक बेंड लाइन फोल्डिंग स्टेशन तक नहीं पहुंच जाती।.
- क्लैम्प: एक ब्लैंक होल्डर बेंड लाइन के साथ मुख्य पैनल को सुरक्षित करता है।.
- फोल्ड (मोड़ना): एक ऊपरी या निचला ब्लेड क्लैंप किए गए किनारे के चारों ओर खुले फ्लैंज को बनाता है।.
इसके बाद मशीन लूप को दोहराती है: पोजीशन, क्लैंप, फोल्ड, और फिर से पोजीशन।.
एक ब्लैंक फॉर्मिंग से पहले की सपाट कटी हुई शीट है। एक फ्लैंज वह हिस्सा है जो एक मोड़ से आगे तक फैला होता है। करने के लिए संदर्भ ब्लैंक का मतलब इसे एक ज्ञात बिंदु के विरुद्ध स्थित करना है ताकि मशीन प्रत्येक मोड़ को सटीक रूप से रख सके।.
पैनल बेंडर का वास्तविक उत्पाद केवल एक त्वरित बेंडिंग स्ट्रोक नहीं है। यह एक निर्बाध और दोहराने योग्य प्रक्रिया है जिसमें हैंडलिंग और बेंडिंग एक ही प्रोग्राम का हिस्सा होते हैं।.
पैनल बेंडर प्रेस ब्रेक से कैसे अलग है
एक प्रेस ब्रेक आमतौर पर पंच और डाई के बीच शीट मेटल को आकार देता है। पार्ट को बैकगेज के विरुद्ध स्थित किया जाता है, पंच नीचे आता है, और सामग्री डाई के उद्घाटन में मुड़ जाती है। स्ट्रोक के बीच, एक ऑपरेटर या रोबोट को वर्कपीस को वापस खींचना, सहारा देना, घुमाना, पलटना और फिर से स्थित करना पड़ता है।.
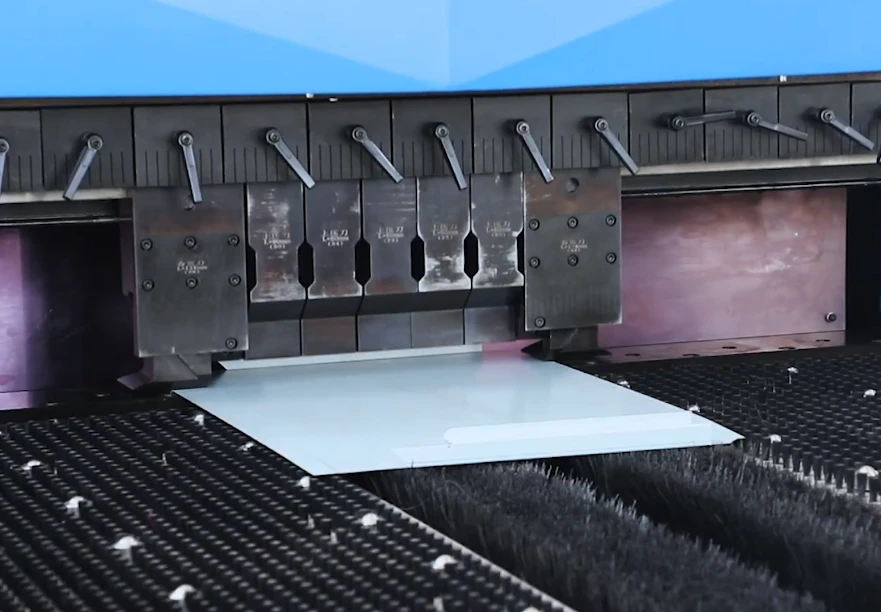
एक पैनल बेंडर इस प्रक्रिया को अलग तरह से व्यवस्थित करता है। ब्लैंक होल्डर शीट को क्लैंप करता है, जिससे एक किनारा खुला रहता है। फिर एक बेंडिंग ब्लेड उस पकड़े हुए किनारे के चारों ओर घूमकर फ्लैंज बनाता है। ऑपरेशन के दौरान अधिकांश पैनल समर्थित रहता है।.
यह अंतर उत्पादन मार्ग को बदल देता है।.
मैन्युअल रूप से संचालित प्रेस ब्रेक पर, चार-तरफा पैनल को आमतौर पर अलग-अलग प्रस्तुतियों की एक श्रृंखला के रूप में संसाधित किया जाता है: स्थित करना, मोड़ना, वापस खींचना, घुमाना, सहारा देना और फिर से स्थित करना। एक पैनल बेंडर संगत मोड़ों को एक लिंक किए गए अनुक्रम के रूप में मानता है। मैनिपुलेटर फीड और रोटेशन करता है जबकि मशीन ब्लैंक पर नियंत्रण बनाए रखती है।.
परिणाम बार-बार मैन्युअल हैंडलिंग पर कम निर्भरता है। यह विशेष रूप से तब मूल्यवान होता है जब पैनल चौड़ा हो, संतुलित करने में कठिन हो, या गेज के विरुद्ध वर्गाकार रखना मुश्किल हो।.
हालाँकि, तुलना केवल “स्वचालित बनाम मैन्युअल” नहीं है। आधुनिक प्रेस ब्रेक में रोबोटिक हैंडलिंग, स्वचालित टूल चेंजिंग, कोण मापन और अन्य स्वचालन शामिल हो सकते हैं। उनकी अंतर्निहित फॉर्मिंग विधि अभी भी असामान्य प्रोफाइल, मोटी सामग्री, विशेष उपकरणों और उन हिस्सों के लिए व्यापक लचीलापन प्रदान करती है जो पैनल बेंडर के निश्चित हेरफेर पथ से नहीं गुजर सकते हैं।.
व्यावहारिक शब्दों में, एक प्रेस ब्रेक एक अत्यधिक लचीले फॉर्मिंग ऑपरेशन के साथ शुरू होता है। एक पैनल बेंडर एक नियंत्रित पार्ट-फ्लो सिस्टम के साथ शुरू होता है।.
शीट को समर्थित रखना क्यों मायने रखता है
एक चौड़ी शीट को संभालना मुश्किल हो सकता है, भले ही वह हल्की हो। असमर्थित क्षेत्र झुक जाते हैं, जैसे-जैसे फ्लैंज ऊपर उठते हैं, गुरुत्वाकर्षण का केंद्र बदल जाता है, और ऑपरेटर को बेंड लाइन को सही ढंग से संदर्भित रखते हुए सामग्री को उठाना पड़ सकता है।.
पैनल को सहारा देने से वह भौतिक समस्या बदल जाती है। ब्लैंक एक स्थिर सतह पर रहता है जबकि मैनिपुलेटर इसकी स्थिति स्थापित करता है और होल्डर बेंड लाइन को सुरक्षित करता है। सटीकता इस बात पर कम निर्भर करती है कि क्या ऑपरेटर हर चक्र में शीट को समान ऊंचाई और कोण पर पकड़ता है।.
यह ब्लेड के हिलने से पहले ही दोहराव में सुधार करता है। एक बार जब कोई अनुक्रम सिद्ध हो जाता है, तो प्रत्येक संगत ब्लैंक उसी मार्ग का अनुसरण कर सकता है: संदर्भ, फीड, क्लैंप, फोल्ड, रिलीज और रोटेट।.
सामग्री की मोटाई, कठोरता, अनाज की दिशा और स्प्रिंगबैक अभी भी परिणाम को प्रभावित करते हैं।. स्प्रिंगबैक बेंडिंग बल हटा दिए जाने के बाद होने वाली मामूली लोचदार रिकवरी है। पैनल बेंडिंग इन चरों को समाप्त नहीं करती है, लेकिन यह मैन्युअल प्रस्तुति और समर्थन के कारण होने वाली अधिकांश भिन्नता को हटा देती है।.
बहु-मोड़ कार्य पर लाभ बढ़ जाता है। एक मोड़ बचाना मामूली है। प्रत्येक दोहराए गए हिस्से से कई लिफ्ट, गेज संपर्क, फ्लिप और ओरिएंटेशन जांच को हटाने से थ्रूपुट, श्रम की मांग और स्थिरता एक ही समय में बदल सकती है।.
पैनल-बेंडिंग चक्र के माध्यम से एक शीट का अनुसरण करें

एक आयताकार कैबिनेट-डोर ब्लैंक पर विचार करें जिसे चार तरफ सीधे फ्लैंज की आवश्यकता है। ऑपरेटर या एक स्वचालित फीडर इसे एक बार लोड करता है। मशीन को तब ब्लैंक का पता लगाना चाहिए, प्रत्येक किनारे को बनाना चाहिए, और तब तक नियंत्रण बनाए रखना चाहिए जब तक कि पार्ट पूरा न हो जाए।.
1. ब्लैंक (कोरे टुकड़े) को लोड करना और उसका संदर्भ निर्धारित करना
ब्लैंक एक ज्ञात अभिविन्यास (ओरिएंटेशन) में कार्य क्षेत्र में प्रवेश करता है। लोडिंग इसे मशीन के अंदर रखती है; संदर्भ निर्धारित करना टूलिंग के सापेक्ष इसकी सटीक स्थिति को स्थापित करता है।.
यह अंतर महत्वपूर्ण है। स्वचालन (ऑटोमेशन) किसी उल्टे ब्लैंक, गलत तरीके से कटी हुई शीट या गलत सामग्री को ठीक नहीं कर सकता है। जब तक पहचान और सत्यापन विश्वसनीय न हों, यह खराब शुरुआती स्थिति को सटीक रूप से दोहराता रहेगा।.
एक बार संदर्भ निर्धारित हो जाने के बाद, ब्लैंक सामान्य रूप से प्रोग्राम किए गए अनुक्रम के दौरान मशीन के नियंत्रण में रहता है। ऑपरेटर को हर मोड़ (बेंड) के लिए स्थान को फिर से निर्धारित करने की आवश्यकता नहीं होती है।.
2. पहली बेंड लाइन को क्लैंप करना
मैनीपुलेटर आवश्यक बेंड लाइन को फोल्डिंग स्टेशन तक ले जाता है। ब्लैंक होल्डर नीचे आता है और फ्लैंज को सुलभ छोड़ते हुए केंद्रीय पैनल को सुरक्षित करता है।.
सक्रिय क्लैंपिंग लंबाई को बेंड से मेल खाना चाहिए और बाद में बनने वाली विशेषताओं में हस्तक्षेप करने से बचना चाहिए। समायोज्य या खंडित क्लैंपिंग टूल वाली मशीनों पर, कार्यशील लंबाई अक्सर स्वचालित रूप से बदल सकती है। यह भौतिक टूल परिवर्तनों को कम करता है, हालांकि सही सेटअप और अनुक्रम योजना अभी भी आवश्यक है।.
3. फ्लैंज बनाना
शीट के क्लैंप होने के साथ, एक बेंडिंग ब्लेड उजागर किनारे को मोड़ता है। एक सामान्य व्यवस्था में, एक ब्लेड ऊपर की ओर बेंड बनाता है और दूसरा नीचे की ओर बेंड बनाता है।.
दोनों दिशाओं में मोड़ने की क्षमता एक अनुक्रम में सबसे मूल्यवान होती है। मशीन ऑपरेटर को हर बार बेंड दिशा बदलने के बाद वर्कपीस को पलटने और मैन्युअल रूप से सहारा देने की आवश्यकता के बिना विपरीत फ्लैंज का उत्पादन कर सकती है।.
4. रिलीज करना, घुमाना और पुन: स्थिति में लाना
बेंड के बाद, होल्डर रिलीज हो जाता है और मैनीपुलेटर पार्ट को अगले किनारे की ओर फीड करता है या घुमाता है। यह अपने संदर्भ को बनाए रखते हुए ब्लैंक को 90 या 180 डिग्री तक घुमा सकता है।.
ये गतिविधियाँ उस काम की जगह लेती हैं जिसमें अन्यथा पार्ट को बाहर निकालना, उसे घुमाते समय उसका वजन उठाना, अगला किनारा ढूंढना और उस किनारे को गेज के खिलाफ रखना शामिल होता है।.
ज्यामिति अब निर्णायक हो जाती है। प्रत्येक नया फ्लैंज पहले से सपाट शीट को एक त्रि-आयामी वस्तु में बदल देता है। बाद की सभी गतिविधियों के दौरान बने हुए किनारों को होल्डर, ब्लेड, टेबल और मैनीपुलेटर से स्पष्ट होना चाहिए। एक बेंड जो सपाट ब्लैंक पर आसान होता है, वह पड़ोसी फ्लैंज बनने के बाद दुर्गम हो सकता है। अपने सीएनसी बेंडिंग और शीट-मेटल ऑटोमेशन पोर्टफोलियो का उपयोग करते हुए, ADH मशीन टूल अपनी गाइड में इस संबंध की और जांच करता है पैनल-बेंडर संरचना और जटिल पार्ट ज्यामिति.
इसलिए प्रोग्राम में बेंड कोणों से अधिक जानकारी होती है। यह एक ऐसा क्रम भी परिभाषित करता है जो पहले फोल्ड से अंतिम तक पहुंच और निकासी को सुरक्षित रखता है।.
5. पूर्ण किए गए पार्ट को अनलोड करना
अंतिम बेंड के बाद, मशीन हटाने के लिए तैयार घटक प्रस्तुत करती है। एक ऑपरेटर इसे अनलोड कर सकता है, या कोई रोबोट, कन्वेयर या स्टैकिंग सिस्टम इसे संभाल सकता है।.
महत्वपूर्ण माप पूरा मार्ग है: एक लोड और एक अनलोड में कई स्वचालित पोजिशनिंग, क्लैंपिंग और फोल्डिंग ऑपरेशन शामिल हो सकते हैं। यह किसी अलग ब्लेड मूवमेंट से एक सेकंड का एक अंश बचाने से कहीं अधिक मायने रखता है।.
ऑपरेटर अभी भी क्या करता है
पैनल बेंडिंग दोहरावदार हाथ के नियंत्रण को कम करती है, लेकिन यह प्रक्रिया के ज्ञान को समाप्त नहीं करती है। कौशल मैन्युअल रूप से प्रत्येक मोड़ का पालन करने से हटकर पूरे मार्ग की योजना बनाने और उसकी निगरानी करने की ओर स्थानांतरित हो जाता है।.
स्वचालन के स्तर के आधार पर, लोग अभी भी निम्नलिखित कार्य कर सकते हैं:
- ब्लैंक, सामग्री, ओरिएंटेशन और प्रोग्राम की पुष्टि करना।.
- टूलिंग का चयन करना और बेंड अनुक्रम को मान्य करना।.
- स्प्रिंगबैक और आयामी सुधारों के लिए हिसाब रखना।.
- पहले हिस्से का निरीक्षण और अनुमोदन करना।.
- गुणवत्ता की निगरानी करना और अलार्म या अपवादों पर प्रतिक्रिया देना।.
- ब्लैंक लोड करना, पुर्जों को अनलोड करना, या डाउनस्ट्रीम प्रवाह का प्रबंधन करना।.
मैन्युअल रूप से लोड किए गए पैनल बेंडर पर, ऑपरेटर ब्लैंक को रख सकता है और तैयार घटक को हटा सकता है जबकि मशीन सभी आंतरिक स्थिति और फॉर्मिंग का कार्य करती है। इसलिए “मैन्युअल” शब्द हाथ से नियंत्रित बेंडिंग के बजाय सामग्री लोडिंग का वर्णन कर सकता है।.
एक अर्ध-स्वचालित सेल चयनित सीमा कार्यों को फीडर, कन्वेयर या रोबोट में स्थानांतरित कर देती है। एक पूरी तरह से स्वचालित सेल ब्लैंक को पुनः प्राप्त कर सकती है, पुर्जों को बना सकती है, और आउटपुट को हटा या स्टैक कर सकती है। तब भी, प्रोग्रामिंग, सत्यापन, रखरखाव, अपवाद रिकवरी और निरीक्षण आवश्यक बने रहते हैं।.
कम स्पर्श करने का मतलब कम विशेषज्ञता नहीं है।.
पैनल बेंडर कहाँ उत्कृष्ट हैं
सबसे अच्छे पैनल-बेंडर पुर्जों में एक पहचानने योग्य पैटर्न होता है: अपेक्षाकृत पतले, चौड़े ब्लैंक जिनमें एक स्थिर केंद्रीय क्षेत्र होता है, किनारों के चारों ओर कई सुलभ सीधे मोड़ होते हैं, और प्रोग्रामिंग और सेटअप कार्य का पुन: उपयोग करने के लिए पर्याप्त उत्पादन मात्रा होती है। इन अनुप्रयोगों के लिए सीएनसी-आधारित बेंडिंग और शीट-मेटल स्वचालन चाहने वाले निर्माताओं के लिए, एक एडीएच मशीन टूल पैनल बेंडर अधिक दक्षता और पुनरावृत्ति की दिशा में एक व्यावहारिक अगला कदम प्रदान करता है।.
सामान्य उदाहरणों में शामिल हैं:
- ट्रे और उथले बक्से।.
- कैबिनेट के दरवाजे, साइड पैनल, अलमारियां और कवर।.
- इलेक्ट्रिकल एनक्लोजर और एक्सेस पैनल।.
- उपकरण पैनल और कॉस्मेटिक कवर।.
- बॉक्स जैसे पुर्जे जिनमें किनारे के फ्लैंज, रिटर्न या हेम होते हैं जो मशीन के एनवलप में फिट हो जाते हैं।.
केवल उत्पाद के नाम अनुकूलता साबित नहीं करते। एक कैबिनेट का दरवाजा आदर्श हो सकता है, जबकि गहरी दीवारों, बाधित रिटर्न, विशेष आकृतियों या हार्डवेयर सुविधाओं वाला दूसरा दरवाजा ऐसा नहीं हो सकता है।.
सबसे उपयोगी उम्मीदवार आमतौर पर चार लक्षणों को जोड़ते हैं।.
कई तरफ कई मोड़
जब किसी पुर्जे को प्रेस ब्रेक पर कई बार घुमाने, पलटने और गेज संपर्क की आवश्यकता होती है, तो स्वचालित पोजिशनिंग में मूल्य बनाने के अधिक अवसर होते हैं। एक बड़े पैनल के चारों ओर फैले चार मोड़, एक सुलभ किनारे पर छह सरल मोड़ों की तुलना में अधिक फायदेमंद हो सकते हैं।.
खुलासा करने वाला मीट्रिक केवल मोड़ की संख्या नहीं है। यह उन मैन्युअल हस्तक्षेपों की संख्या है जिन्हें प्रक्रिया हटा सकती है।.
एक स्थिर और सुलभ ज्यामिति
मशीन को ब्लैंक को पकड़ने और संदर्भ देने के लिए पर्याप्त निरंतर शीट की आवश्यकता होती है। मोड़ रेखाएं पहुंच योग्य होनी चाहिए, जबकि पहले से बने फ्लैंज को टूलिंग और संरचना से दूर रहना चाहिए।.
चौड़े केंद्रीय चेहरे और सीधे किनारे के मोड़ अनुकूल होते हैं क्योंकि वे पुर्जे को रोटेशन के दौरान समर्थित और नियंत्रित रहने की अनुमति देते हैं।.
केवल बड़े बैचों के बजाय दोहराने योग्य परिवार
पैनल बेंडिंग के लिए क्लासिक बड़े पैमाने पर उत्पादन की आवश्यकता नहीं होती है। एक दुकान एक सप्ताह में संकीर्ण कैबिनेट साइड, अगले सप्ताह चौड़े कवर और बाद में फिर से पहले वाले आयामों को चला सकती है। यदि ये पुर्जे सामग्री, टूलिंग और बेंड लॉजिक साझा करते हैं, तो वे एक आवर्ती परिवार बनाते हैं।.
सिद्ध प्रोग्राम और अनुक्रमों को फिर पूरे परिवार में पुन: उपयोग किया जा सकता है। कई मध्यम बैच एक बड़े ऑर्डर की तुलना में स्वचालन को अधिक प्रभावी ढंग से उचित ठहरा सकते हैं जो कभी वापस नहीं आता है।.
कोई सार्वभौमिक न्यूनतम मात्रा नहीं है। ब्रेक-ईवन प्रत्येक टुकड़े से हटाए गए श्रम, पुनरावृत्ति की आवृत्ति, सेटअप और प्रोग्रामिंग लागत, और क्या बेंडिंग पहले से ही एक बाधा है, पर निर्भर करता है।.
उच्च हैंडलिंग या गुणवत्ता जोखिम
चौड़े कॉस्मेटिक पैनल हर बार उठाए जाने, घुमाए जाने, खिसकाए जाने या टकराने पर असुरक्षित होते हैं। नियंत्रित हैंडलिंग खरोंच, गलत ओरिएंटेशन और असंगत गेज संपर्क के अवसरों को कम कर सकती है।.
स्वचालन निर्दोष सतह की गारंटी नहीं देता है। क्लैंप, सपोर्ट, ब्लेड, गंदगी और सुरक्षात्मक फिल्म अभी भी पुर्जे पर निशान छोड़ सकते हैं। हालाँकि, एक नियंत्रित मार्ग बार-बार मैन्युअल हैंडलिंग की तुलना में कम हानिकारक संपर्क पैदा कर सकता है।.
यही तर्क स्टाफिंग पर भी लागू होता है। बड़े पतले पैनल भारी नहीं हो सकते हैं, लेकिन वे अजीब होते हैं। स्वचालित हेरफेर एक ऑपरेटर को शीट को शारीरिक रूप से स्थिति में लाने के बजाय लोडिंग, निरीक्षण और प्रक्रिया नियंत्रण पर ध्यान केंद्रित करने देता है।.
ज्यामिति और सामग्री सीमाएं
एक ब्लैंक मशीन की प्रकाशित लंबाई और मोटाई रेटिंग के भीतर फिट हो सकता है, फिर भी वास्तविक मोड़ अनुक्रम के दौरान विफल हो सकता है। मशीन को इसे पकड़ना होगा, एक संदर्भ स्थापित करना होगा, हर मोड़ तक पहुंचना होगा, बदलते आकार को घुमाना होगा, टकराव से बचना होगा, और अंतिम ऑपरेशन तक नियंत्रण बनाए रखना होगा।.
प्रकाशित क्षमता अलग-अलग सीमाओं का वर्णन करती है। उत्पादन अनुकूलता के लिए आवश्यक है कि पुर्जा उन सभी के भीतर एक साथ रहे।.
मोटाई और सामग्री
पैनल बेंडर मुख्य रूप से पतली शीट से जुड़े होते हैं, हालांकि सटीक क्षमता मशीन, बेंड की लंबाई, सामग्री के ग्रेड और टूलिंग के अनुसार भिन्न होती है। कुछ प्रकाशित गाइड माइल्ड स्टील के लिए 0.4–3.0 मिमी, स्टेनलेस स्टील के लिए 0.4–2.0 मिमी और एल्यूमीनियम के लिए 0.5–4.0 मिमी के आसपास अनुमानित सीमाएं देती हैं। ये उदाहरण हैं, न कि सार्वभौमिक सीमाएं।.
समान मोटाई की दो शीटों के लिए अलग-अलग फॉर्मिंग बल और स्प्रिंगबैक सुधार की आवश्यकता हो सकती है। इसलिए स्टेनलेस स्टील, एल्यूमीनियम और माइल्ड स्टील का मूल्यांकन अलग-अलग किया जाना चाहिए। सही जांच वास्तविक बेंड लंबाई और आवश्यक त्रिज्या के लिए निर्माता के सामग्री-विशिष्ट क्षमता डेटा का उपयोग करती है।.
अगले चरण के लिए, ADH मशीन टूल के सीएनसी बेंडिंग और शीट-मेटल ऑटोमेशन पोर्टफोलियो को इसके डाउनलोड करने योग्य ब्रोशर, में देखें, फिर अपनी सामग्री, बेंड लंबाई और त्रिज्या आवश्यकताओं के साथ प्रासंगिक मशीन विनिर्देशों की तुलना करें।.
ब्लैंक का आकार, वजन और रोटेशन
अधिकतम लंबाई और चौड़ाई यह दर्शाती है कि क्या एक फ्लैट ब्लैंक कार्य क्षेत्र में प्रवेश कर सकता है। वे यह साबित नहीं करते कि यह घूम सकता है।.
मोड़ के दौरान, ब्लैंक का विकर्ण (diagonal) किसी भी तरफ के आयाम की तुलना में बड़े क्षेत्र में घूमता है। प्रत्येक नया फ्लैंज इस घेरे को बदल देता है। मैनिपुलेटर को स्थिति खोए बिना बढ़ते हुए घटक को गति देने, रोकने और पकड़ने में भी सक्षम होना चाहिए।.
एक यथार्थवादी समीक्षा में ब्लैंक के आयाम, विकर्ण स्वीप, तैयार हिस्से का वजन, पकड़ने का क्षेत्र और पूरी प्रोग्राम की गई गति के दौरान क्लीयरेंस शामिल है।.
छोटे फ्लैंज और गहरी दीवारें
बहुत छोटे फ्लैंज स्थिर क्लैंपिंग या ब्लेड एक्सेस के लिए अपर्याप्त सामग्री छोड़ सकते हैं। कुछ उद्योग मार्गदर्शन लगभग 8-10 मिमी को एक सामान्य चुनौती क्षेत्र के रूप में पहचानते हैं, लेकिन वास्तविक न्यूनतम सीमा मशीन और हिस्से के अनुसार होती है।.
लंबी फ्लैंज विपरीत समस्या पैदा करती हैं। अगली रोटेशन के दौरान एक गहरी दीवार ब्लेड, होल्डर, सपोर्ट सतह, मैनिपुलेटर या फ्रेम से टकरा सकती है। बेंडिंग के क्रम को बदलने से कभी-कभी रास्ता मिल सकता है, लेकिन विपरीत गहरी दीवारें या अंदर की ओर मुड़े हुए हिस्से हर संभव अनुक्रम को बंद कर सकते हैं।.
हेम्स, रिटर्न्स, कटआउट और अनियमित किनारे
एक हेम एक किनारे को शीट के खिलाफ या उसके पास मोड़ता है, आमतौर पर एक तीव्र प्रारंभिक मोड़ और एक समापन प्रक्रिया के माध्यम से। मशीन को दोनों चरणों के लिए पर्याप्त क्लीयरेंस और उपयुक्त टूलिंग की आवश्यकता होती है। यह पहला मोड़ तो बना सकती है, लेकिन टक्कर या निशान छोड़े बिना हेम को बंद नहीं कर सकती है।.
कटआउट पकड़ने और संदर्भ (referencing) में हस्तक्षेप कर सकते हैं। एक बड़ा उद्घाटन मैनिपुलेटर के पसंदीदा संपर्क क्षेत्र को हटा सकता है, जबकि संदर्भ किनारे के साथ एक निशान स्थान को कमजोर कर सकता है। बेंड के पास के छेद विकृत हो सकते हैं, और अनियमित बाहरी प्रोफाइल रोटेशन के दौरान अस्थिर हो सकते हैं।.
विशेष उपकरण या पकड़ने के तरीके इनमें से कुछ मामलों को हल कर सकते हैं, लेकिन वे लागत बढ़ाते हैं और उन हिस्सों की संख्या को कम कर सकते हैं जो सेटअप साझा करते हैं।.
लेपित, पूर्व-पेंट की गई और कॉस्मेटिक सामग्री
सामग्री की फिनिश प्रक्रिया अनुकूलता का हिस्सा है। पेंट बेंड के बाहर खिंचता है और अंदर की तरफ दब जाता है। एक अनुपयुक्त त्रिज्या कोटिंग को क्रैक या सिकोड़ सकती है, भले ही धातु स्वयं सुरक्षित रहे।.
एल्यूमीनियम की सतहों पर क्लैंप या सपोर्ट के निशान पड़ सकते हैं। सुरक्षात्मक फिल्म रगड़ को कम कर सकती है, लेकिन यह घर्षण को भी बदल सकती है, किनारे पर इकट्ठा हो सकती है, या पकड़ को कम सुसंगत बना सकती है।.
सही मूल्यांकन पूर्ण संपर्क मानचित्र का अनुसरण करता है: लोडिंग सतह, सपोर्ट, पकड़ने के बिंदु, रोटेशन पथ, क्लैंप और बेंडिंग उपकरण। उत्पादन परीक्षणों में वास्तविक मिश्र धातु, टेम्पर, मोटाई, कोटिंग, फिल्म, अनाज की दिशा और कॉस्मेटिक मानक का उपयोग किया जाना चाहिए।.
जब प्रेस ब्रेक एक बेहतर विकल्प होता है
जब काम में अपवादों की प्रधानता हो, तो प्रेस ब्रेक आमतौर पर अधिक व्यावहारिक रास्ता प्रदान करता है।.
यह मोटी सामग्री, कम मात्रा वाले कस्टम पुर्जों, असामान्य प्रोफाइल, तंग ऑफसेट, टेपर्ड किनारों, बंद या अर्ध-बंद अनुभागों और विशेष पंच या डाई की आवश्यकता वाले कार्यों के लिए मजबूत बना रहता है। एक अनुभवी ऑपरेटर एक कठिन घटक को उन तरीकों से पुनर्व्यवस्थित कर सकता है जो एक निश्चित पैनल-बेंडर मैनिपुलेटर शायद अनुमति न दे।.
इस लचीलेपन का स्पष्ट आर्थिक मूल्य है। एक बार के ब्रैकेट के लिए, उपलब्ध टूलिंग का चयन करना और प्रत्येक मोड़ को मैन्युअल रूप से स्थित करना, उस स्वचालित अनुक्रम को विकसित करने और मान्य करने की तुलना में तेज़ हो सकता है जिसे कभी दोबारा उपयोग नहीं किया जाएगा।.
प्रेस ब्रेक अक्सर तब बेहतर होता है जब:
- सामग्री या मोड़ की लंबाई पैनल-बेंडर की क्षमता से अधिक हो।.
- गहरी दीवारें या रिटर्न रोटेशन और टूल एक्सेस को रोकते हैं।.
- पुर्जों को विशेष फॉर्मिंग टूल या जटिल प्रोफाइल की आवश्यकता होती है।.
- डिज़ाइन अक्सर बदलते हैं और प्रोग्राम का पुन: उपयोग मूल्य बहुत कम होता है।.
- बैच का आकार कम है और मैन्युअल हैंडलिंग सीमित है।.
- प्रत्येक ड्राइंग पर एक अलग अपवाद का प्रबंधन करने के लिए ऑपरेटर के निर्णय की आवश्यकता होती है।.
मैन्युअल भागीदारी स्वचालित रूप से बर्बादी नहीं है। उच्च-मिश्रण वाले वातावरण में, यह अक्सर उत्पादन लचीलेपन का स्रोत होता है।.
क्यों “यूनिवर्सल टूलिंग” का मतलब असीमित क्षमता नहीं है
कई पैनल बेंडर संगत आयामों की एक विस्तृत श्रृंखला में सामान्य टूलिंग व्यवस्था का उपयोग करते हैं। स्वचालित समायोजन सक्रिय कार्य लंबाई को बदल सकता है और टूल की खोज, संरेखण और भौतिक बदलाव को कम कर सकता है।.
यह एक बड़ा लाभ है, लेकिन “यूनिवर्सल” का मतलब अप्रतिबंधित नहीं है। उपकरण अभी भी भौतिक स्थान घेरते हैं। ब्लेड को अभी भी पहुंच की आवश्यकता है। सामग्री में अभी भी मोटाई, त्रिज्या और निर्माण क्षमता की सीमाएं हैं। विशेष प्रोफाइल के लिए समर्पित टूलिंग, द्वितीयक संचालन या प्रेस ब्रेक की आवश्यकता हो सकती है।.
स्वचालित सेटअप यह भी तय नहीं कर सकता कि कोई अनुक्रम व्यवहार्य है या नहीं। प्रोग्रामर को यह निर्धारित करना होगा कि कौन सा फ्लैंज पहले बनता है, बाद के किनारे मशीन को कैसे क्लियर करेंगे, पुर्जे को कहां पकड़ा जा सकता है, और स्प्रिंगबैक को कैसे ठीक किया जाना चाहिए।.
पहले पुर्जे का निरीक्षण इस बात का प्रमाण है कि डिजिटल मार्ग एक स्वीकार्य भौतिक घटक तैयार करता है।.
खरीदने से पहले प्रतिनिधि पुर्जों का परीक्षण करें
एक आसान प्रदर्शन ब्लैंक बहुत कम साबित करता है। एक सार्थक परीक्षण उन सीमावर्ती पुर्जों का उपयोग करता है जिनके स्वचालित मार्ग को तोड़ने की सबसे अधिक संभावना है।.
उन पुर्जों पर पूर्ण अनुक्रम का परीक्षण करें जो निम्नलिखित का प्रतिनिधित्व करते हैं:
- सबसे बड़ा विकर्ण और सबसे अधिक तैयार वजन।.
- सबसे छोटा ग्रिपिंग क्षेत्र और सबसे कमजोर संदर्भ किनारा।.
- सबसे छोटा फ्लैंज, सबसे ऊंची दीवार, सबसे गहरा बॉक्स, और सबसे तंग रिटर्न।.
- कोई भी हेम, तीव्र मोड़, ऑफसेट, कटआउट, नॉच, या अनियमित प्रोफाइल।.
- वास्तविक उत्पादन सामग्री, कोटिंग, फिल्म, और ग्रेन दिशा।.
केवल अलग-थलग प्रदर्शन मोड़ों का आकलन न करें। कोणों, फ्लैंज आयामों, विरूपण, दरार, सतह के निशान और पुनरावृत्ति के लिए पूरे हिस्से का निरीक्षण करें। प्रत्येक मैनुअल बचाव, रीग्रिप, फ्लिप, द्वितीयक संचालन और मशीन से बाहर के सुधार को गिनें।.
यदि किसी ऑपरेटर को नियमित रूप से अनुक्रम को बाधित करना पड़ता है, तो हिस्से ने वादा किया गया स्वचालित मार्ग प्राप्त नहीं किया है। यह अभी भी एक मिश्रित प्रक्रिया में फिट हो सकता है, लेकिन आर्थिक मॉडल में उन हस्तक्षेपों को शामिल किया जाना चाहिए।.
एक असामान्य रूप से सहयोगी नमूने के बजाय कई उत्पादन-प्रतिनिधि ब्लैंक्स चलाएं। परीक्षण से पहले स्वीकृति मानदंडों पर सहमत हों, जिसमें आयामी और कोण सहनशीलता, कॉस्मेटिक गुणवत्ता, अनुमत हस्तक्षेप, निरीक्षण आवृत्ति, और चक्र समय के लिए उपयोग किए जाने वाले सटीक शुरुआती और अंतिम बिंदु शामिल हैं।.
इन स्वीकृति मानदंडों को आपूर्तिकर्ता मूल्यांकन या उत्पादन परीक्षण में अनुवाद करने में सहायता के लिए, ADH मशीन टूल से संपर्क करें. इसके सीएनसी-आधारित बेंडिंग समाधान अनुशासित उत्पादन और गुणवत्ता-नियंत्रण प्रक्रियाओं द्वारा समर्थित हैं, जो टीम को नमूना भागों, सहनशीलता, फिनिश आवश्यकताओं और चक्र-समय की अपेक्षाओं की समीक्षा करने के लिए एक प्रासंगिक भागीदार बनाते हैं।.
पूर्ण उत्पादन मार्ग का ऑडिट करें
मशीनों के बीच चयन ब्रोशर की गति से नहीं, बल्कि प्रतिनिधि भाग परिवारों से शुरू होना चाहिए। ब्लैंक से स्वीकृत घटक तक प्रत्येक परिवार का पालन करें और वास्तव में होने वाले कार्य को रिकॉर्ड करें।.
मोड़, मैनुअल मोड़, फ्लिप, रीग्रिप, गेज संपर्क, टूल परिवर्तन, लोडिंग, अनलोडिंग, स्टैकिंग, निरीक्षण, रीवर्क, और प्रक्रियाओं के बीच आवाजाही को गिनें। बैच स्तर पर प्रोग्रामिंग, प्रूव-आउट, सेटअप, टियरडाउन और प्रथम-भाग अनुमोदन को शामिल करें।.
तीन घड़ियों को अलग करें:
- मशीन चक्र समय: उपकरण कितनी देर तक व्यस्त रहता है।.
- उपस्थित श्रम समय: किसी व्यक्ति को काम लोड करने, हेरफेर करने, निरीक्षण करने, निगरानी करने या पुनर्प्राप्त करने में कितना समय लगता है।.
- बीता हुआ मार्ग समय: कतारों, परिवहन और संचालन के बीच प्रतीक्षा सहित कुल समय।.
दो मशीनों का फॉर्मिंग समय समान हो सकता है और श्रम या रूट का समय बहुत अलग हो सकता है। तुलना की उपयोगी इकाई प्रति मोड़ सेकंड नहीं है। यह प्रति स्वीकृत पुर्जा हटाया गया कार्य है।.
वास्तविक बाधा की पहचान करें
तेज़ बेंडिंग तभी मायने रखती है जब फॉर्मिंग वह बाधा हो जो आउटपुट को सीमित करती है। निवेश करने से पहले, यह निर्धारित करें कि वास्तव में दुकान को अधिक स्वीकृत पुर्जे बनाने से क्या रोक रहा है।.
बाधा यह हो सकती है:
- फॉर्मिंग: संगत कार्य बेंडिंग पर लगातार कतार में लगा रहता है।.
- सेटअप: बार-बार होने वाले बदलाव उत्पादन चक्रों की तुलना में अधिक समय लेते हैं।.
- हैंडलिंग: ऑपरेटर पुर्जों को सहारा देने, घुमाने, स्थित करने और स्टैक करने में काफी समय व्यतीत करते हैं।.
- संगति: गलत ओरिएंटेशन, मार्किंग, कोण में भिन्नता, या फ्लैंज में भिन्नता से दोबारा काम (रीवर्क) करना पड़ता है।.
- कुशल श्रम: अनुभवी प्रेस-ब्रेक ऑपरेटर कठिन कार्यों के बजाय दोहराव वाले काम में व्यस्त रहते हैं।.
कतारें और देरी सबूत प्रदान करती हैं। देखें कि काम कहाँ प्रतीक्षा करता है और अगला ऑपरेशन शुरू क्यों नहीं हो सकता है। फिर मॉडल करें कि यदि उस बाधा को हटा दिया जाए तो क्या होगा।.
एक पैनल बेंडर फॉर्मिंग कतार को तो साफ कर सकता है, लेकिन लोडिंग, निरीक्षण, हार्डवेयर इंसर्शन, वेल्डिंग, कोटिंग या असेंबली पर दूसरी कतार बना सकता है। बाधा गायब होने के बजाय स्थानांतरित हो सकती है।.
प्रति स्वीकृत पुर्जा कुल लागत की तुलना करें
एक यथार्थवादी तुलना समान मांग अवधि में पूर्ण मार्गों का मूल्यांकन करती है:
प्रति स्वीकृत पुर्जा लागत = कुल मार्ग लागत ÷ स्वीकृत आउटपुट
कुल मार्ग लागत में उपकरण स्वामित्व, वित्तपोषण, उपस्थित श्रम, प्रोग्रामिंग, सिमुलेशन, सेटअप, टूलिंग, रखरखाव, मरम्मत, डाउनटाइम, स्क्रैप, रीवर्क, निरीक्षण, सामग्री की आवाजाही, फर्श-स्थान की आवश्यकताएं और डाउनस्ट्रीम हैंडलिंग शामिल होनी चाहिए।.
थ्रूपुट को पहले व्यवहार्यता परीक्षण पास करना होगा। यदि कोई मार्ग उपलब्ध शिफ्टों के भीतर आवश्यक आउटपुट को पूरा नहीं कर सकता है, तो इसकी स्पष्ट कम इकाई लागत एक वैध उत्तर नहीं है।.
प्रोग्रामिंग और सेटअप को प्रति-पुर्जा श्रम से अलग किया जाना चाहिए। एक बार-बार आने वाले परिवार के लिए पुन: उपयोग किया गया सिद्ध प्रोग्राम अपनी लागत को कई रन में फैला देता है। एक बार का प्रोग्राम ऐसा नहीं करता है। यही कारण है कि स्थिर दोहराव कुल वार्षिक मात्रा जितना ही मायने रखता है।.
स्क्रैप भी एक अलग पंक्ति का हकदार है। इसकी लागत में ब्लैंक, पहले से निवेश किया गया समय, निरीक्षण, प्रतिस्थापन कार्य और गायब पुर्जे के कारण होने वाली कोई भी व्यवधान शामिल है। बेहतर पुनरावृत्ति का मूल्य तभी होता है जब यह उसी सामग्री और समय से अधिक स्वीकृत आउटपुट बनाता है।.
अंत में, मांग, मिश्रण, श्रम की उपलब्धता और डाउनटाइम में यथार्थवादी परिवर्तनों के विरुद्ध अर्थशास्त्र का परीक्षण करें। एक व्यावसायिक मामला जो केवल सबसे आशावादी पूर्वानुमान पर काम करता है, वह नाजुक होता है।.
दुकान में होने वाले उन बदलावों के लिए योजना बनाएं जो ऑटोमेशन पैदा करता है
ऑटोमेशन काम को खत्म करने के बजाय उसे पुनर्वितरित करता है। मैनुअल पोजिशनिंग कम हो जाती है, जबकि प्रोग्रामिंग, सामग्री की तैयारी, सेल मॉनिटरिंग, रखरखाव और अपवाद रिकवरी अधिक महत्वपूर्ण हो जाते हैं।.
अपस्ट्रीम कटिंग और सामग्री हैंडलिंग को सही ब्लैंक्स को सही ओरिएंटेशन, अनुक्रम और स्थिति में आपूर्ति करनी चाहिए। मिश्रित ढेर, क्षतिग्रस्त सतहें, खराब पहचान, या देर से आने वाली सामग्री एक अन्यथा उत्पादक सेल को भूखा रख सकती है।.
डाउनस्ट्रीम ऑपरेशंस को भी आउटपुट को अवशोषित करना चाहिए। तेज़ बेंडिंग के लिए अलग स्टैकिंग, रैक, कन्वेयर, निरीक्षण दिनचर्या या शेड्यूलिंग की आवश्यकता हो सकती है। अतिरिक्त बफ़र्स अस्थायी रूप से असंतुलन को छिपा सकते हैं लेकिन कार्य-प्रक्रिया, हैंडलिंग और फर्श-स्थान के उपयोग को बढ़ा सकते हैं।.
ऑपरेटर कवरेज को एक समयबद्ध परीक्षण में सिद्ध किया जाना चाहिए। केवल तभी एक व्यक्ति को कई प्रक्रियाओं की देखरेख करने का श्रेय दें जब लोडिंग आवृत्ति, निरीक्षण, पुनःपूर्ति, अलार्म और रिकवरी घटनाएं उस व्यवस्था को सुरक्षित और टिकाऊ बनाती हों।.
लचीलापन भी मायने रखता है। तय करें कि दोषों का निदान कौन कर सकता है, रिकवरी में कितना समय लगता है, कौन सा रखरखाव समर्थन उपलब्ध है, और डाउनटाइम के दौरान कौन सी नौकरियां कहीं और ले जाई जा सकती हैं। एक लचीला प्रेस ब्रेक मूल्यवान बैकअप प्रदान कर सकता है, तब भी जब पैनल बेंडर सामान्य उत्पादन मार्ग को संभालता है।.
पैनल बेंडर, प्रेस ब्रेक, या दोनों?

चुनें पैनल बेंडर जब आवर्ती पतली-शीट परिवार पूर्ण स्वचालित अनुक्रम को पूरा कर सकते हैं और जब स्वचालित लोकेटिंग, रोटेशन, क्लैम्पिंग और फोल्डिंग महत्वपूर्ण हैंडलिंग या स्थिरता समस्याओं को दूर करते हैं। मामला तब मजबूत होता है जब कार्यक्रमों का पुन: उपयोग किया जा सकता है और आसपास की प्रक्रियाएं उच्च प्रवाह का समर्थन कर सकती हैं।.
चुनें प्रेस ब्रेक जब काम कम मात्रा, बदलते डिजाइन, मोटी सामग्री, असामान्य प्रोफाइल, विशेष टूलिंग, या ऐसी ज्यामिति द्वारा हावी होता है जिसके लिए लचीली प्रस्तुति और ऑपरेटर के निर्णय की आवश्यकता होती है।.
चुनें दोनों जब पोर्टफोलियो में एक स्थिर कोर और एक परिवर्तनीय पूंछ होती है। सिद्ध, दोहराने योग्य पैनल परिवारों को पैनल बेंडर के पास भेजें। प्रोटोटाइप, असामान्य ज्यामिति, माध्यमिक संचालन, ओवरफ्लो और रिकवरी कार्य के लिए प्रेस ब्रेक को आरक्षित रखें।.
अंतिम निर्णय के लिए चार द्वारों का उपयोग करें:
- संगतता: क्या पूर्ण अनुक्रम नियमित मैनुअल बचाव के बिना गुणवत्ता सीमाओं के भीतर चल सकता है?
- पुनरावृत्ति: क्या प्रोग्रामिंग और सेटअप लागत को फैलाने के लिए पर्याप्त आवर्ती परिवार-स्तरीय मांग है?
- बाधा हटाना: क्या मशीन उस बाधा को हल करती है जो स्वीकृत आउटपुट को सीमित करती है?
- मार्ग अर्थशास्त्र: श्रम, स्क्रैप, रखरखाव, सामग्री की आवाजाही और एकीकरण को शामिल करने के बाद, क्या यह कम टिकाऊ लागत पर मांग को पूरा करता है?
निष्कर्ष
पैनल बेंडर केवल एक तेज़ प्रेस ब्रेक नहीं है। यह एक स्वचालित फोल्डिंग सिस्टम है जो प्रोग्राम किए गए मार्ग के माध्यम से संगत शीट-मेटल भागों का समर्थन, स्थिति, क्लैंप और फोल्ड करता है।.
इसके सबसे मजबूत अनुप्रयोग पतले, चौड़े पैनलों के आवर्ती परिवार हैं जिनमें कई सुलभ मोड़ और स्वचालित हेरफेर के लिए पर्याप्त हैंडलिंग सामग्री होती है। इसकी सीमाएं तब दिखाई देती हैं जब छोटे रिटर्न, गहरी दीवारें, अनियमित ग्रिपिंग क्षेत्र, विशेष प्रोफाइल, भारी सामग्री, या बार-बार होने वाले डिज़ाइन परिवर्तन उस मार्ग में बाधा डालते हैं।.
एक प्रेस ब्रेक अपरिहार्य बना हुआ है क्योंकि यह व्यापक टूलिंग विकल्पों और लचीली पार्ट प्रस्तुति के माध्यम से अपवादों के अनुकूल हो सकता है। कई दुकानों के लिए, सबसे अच्छा उत्तर एक मशीन का दूसरी को बदलना नहीं है, बल्कि प्रत्येक का वह काम संभालना है जो उसकी ताकत से मेल खाता है।.
हेडलाइन बेंडिंग गति के आधार पर चुनाव न करें। लोडिंग से लेकर स्वीकृत घटक तक ब्लैंक (कोरे हिस्से) का अनुसरण करें और प्रत्येक स्टॉप, टर्न, संदर्भ, सुधार और हैंडऑफ की गिनती करें। बेहतर मशीन वह है जो आपके वास्तविक पार्ट मिक्स को अधिक विश्वसनीय और किफायती मार्ग प्रदान करती है।.