
गुणवत्ता प्रबंधन
ISO 9001:2015
प्रमाणपत्र में सूचीबद्ध उपकरणों के डिज़ाइन और निर्माण के लिए गुणवत्ता प्रबंधन।.
मूल देखें ↗
कोई भाषा नहीं मिली। कोई अन्य नाम या भाषा कोड आज़माएं।.
ADH क्यों
अपनी मशीन के पीछे की जाँचों का पालन करें, आने वाली सामग्रियों और इन-प्रोसेस निरीक्षण से लेकर ज्यामिति, कार्य और सहमत पुर्जों के परीक्षणों तक।.

कंपनी दस्तावेज़ीकरण
गुणवत्ता और मापन प्रबंधन निरीक्षण के लिए संदर्भ प्रदान करते हैं। आपकी मशीन के परीक्षण परिणाम और स्वीकृति रिकॉर्ड उसके कॉन्फ़िगरेशन और सहमत पुर्जों के लिए विशिष्ट रहते हैं।.
गुणवत्ता प्रबंधन
प्रमाणपत्र में सूचीबद्ध उपकरणों के डिज़ाइन और निर्माण के लिए गुणवत्ता प्रबंधन।.
मूल देखें ↗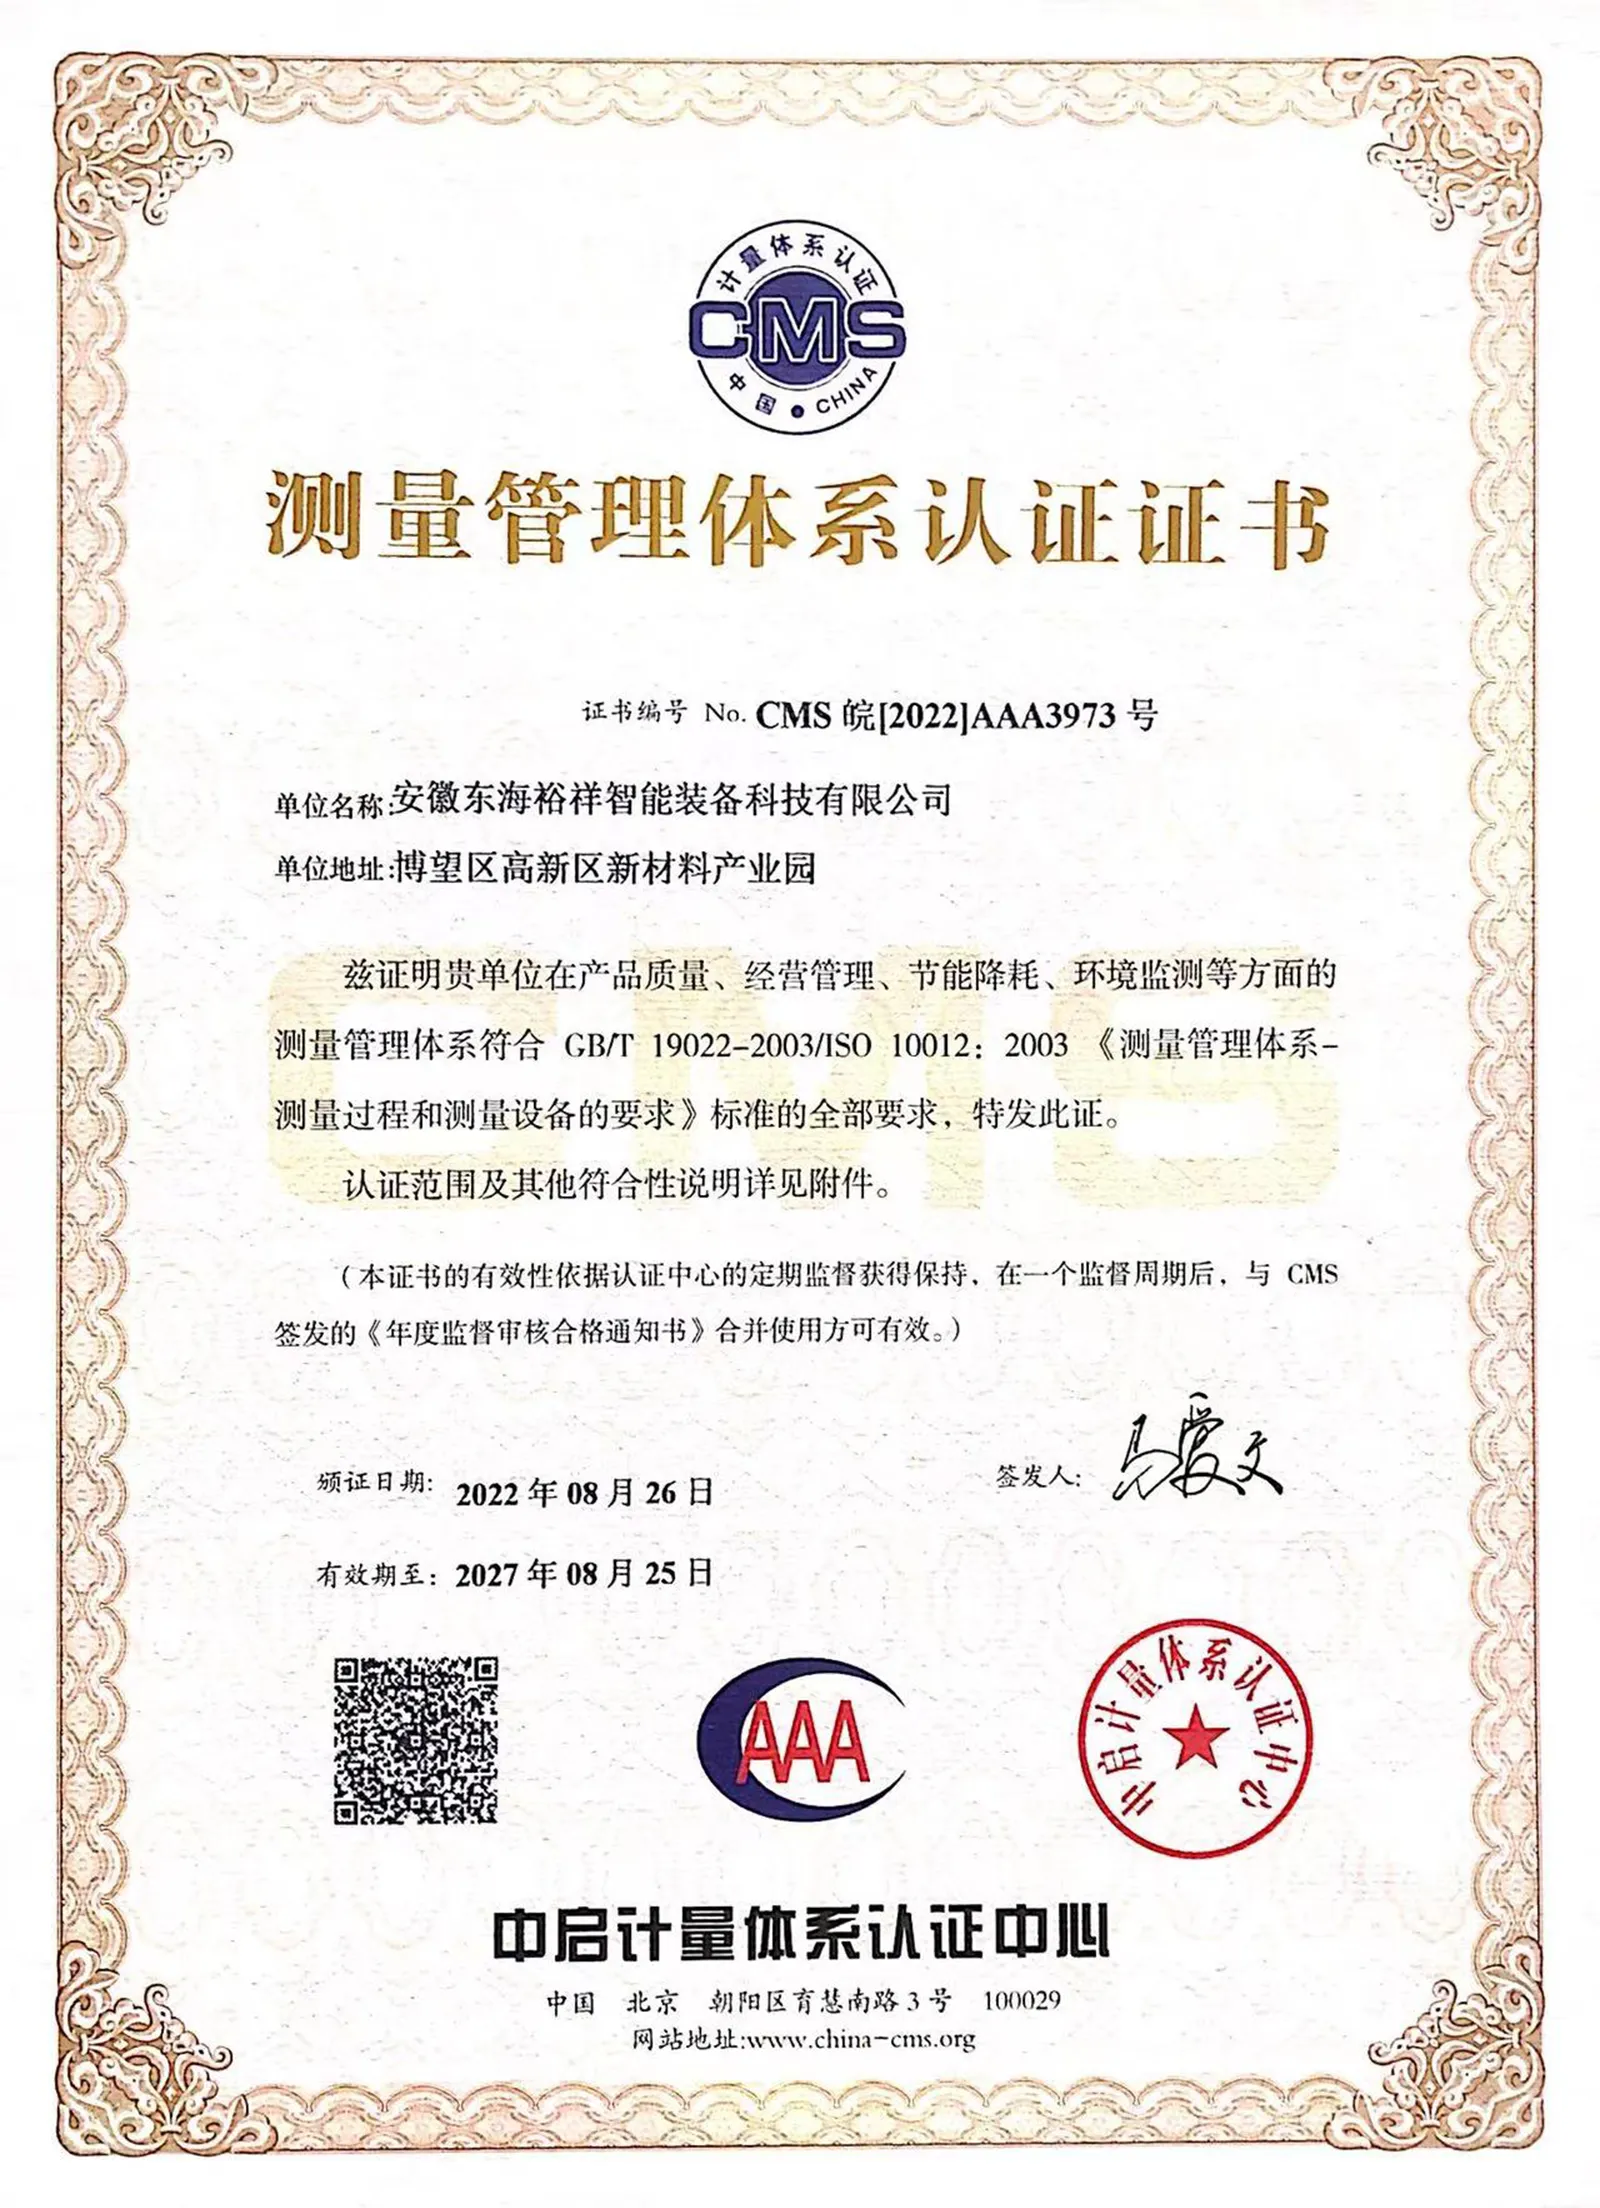
ISO 10012:2003 · AAA
मापन प्रक्रियाओं और मापन उपकरणों का प्रबंधन।.
मूल देखें ↗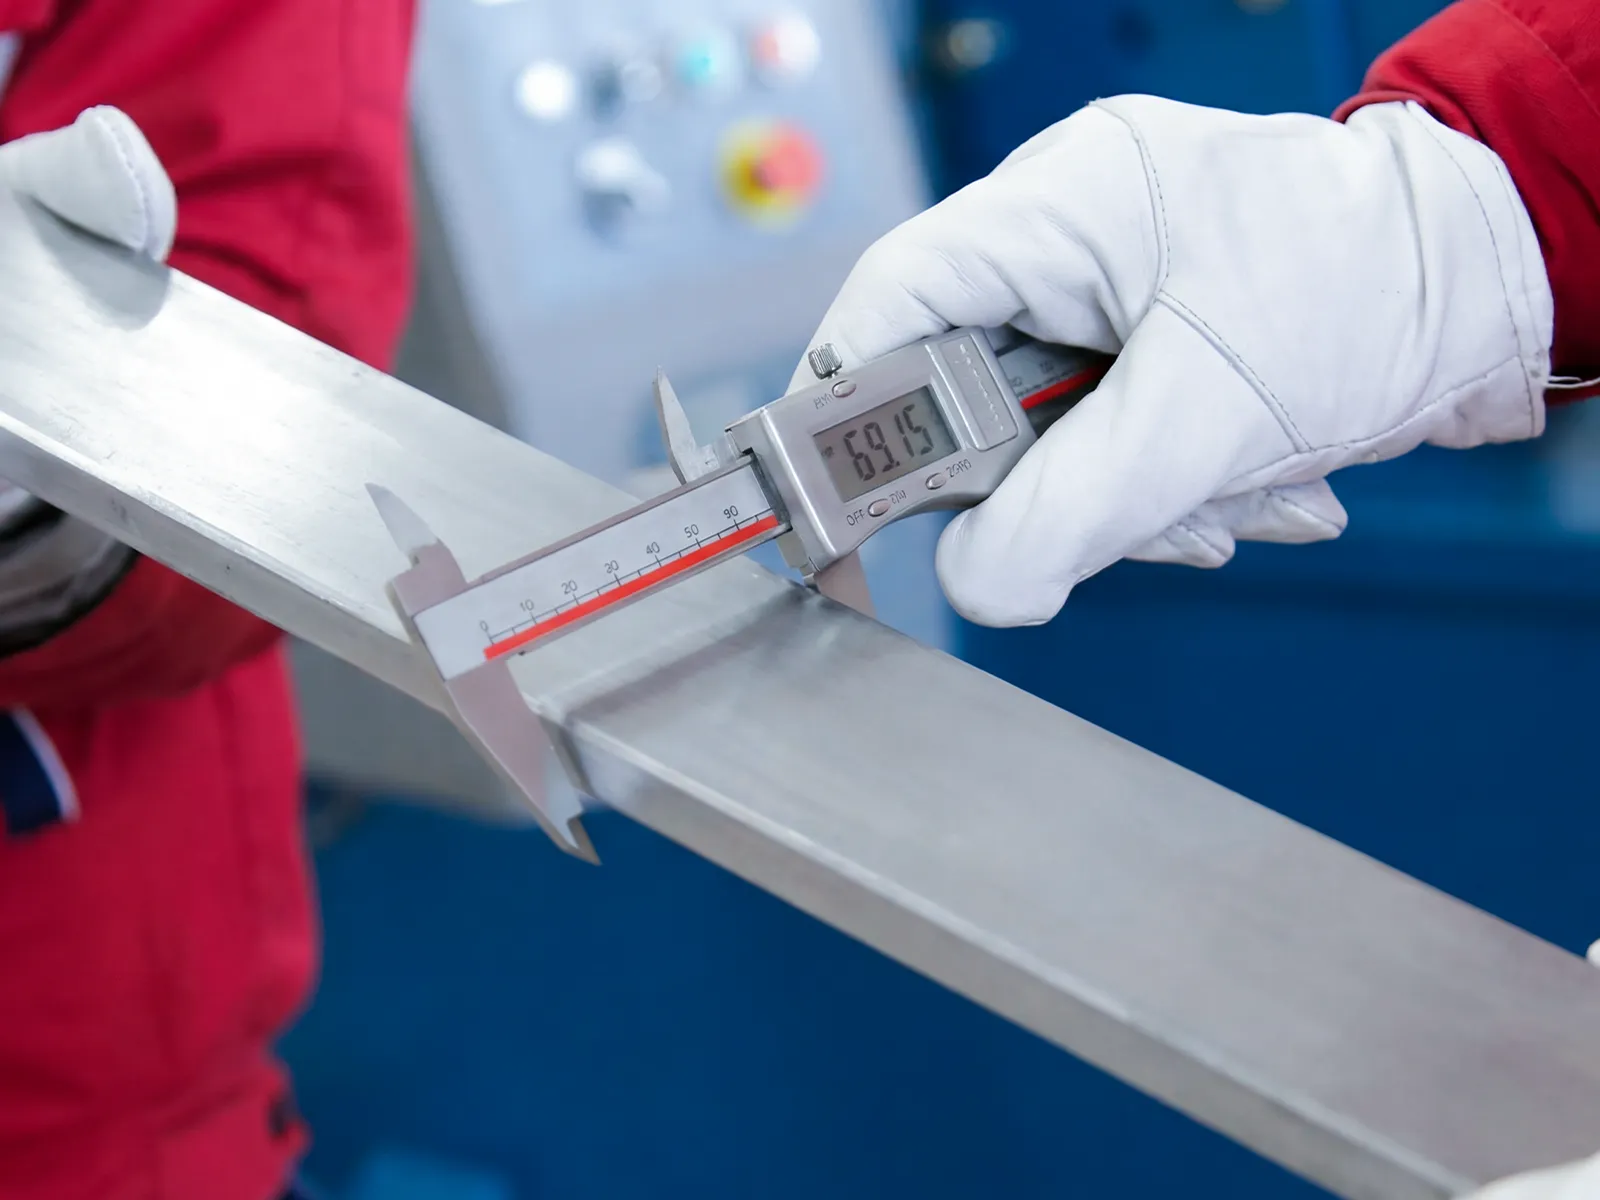
दर्ज करें कि क्या मापा गया था और किन परिस्थितियों में। एक अक्ष पोजीशनिंग जाँच आदेशित और मापी गई यात्रा की तुलना करती है। एक पुनरावृत्ति जाँच उसी बिंदु पर लौटती है। भाग स्वीकृति के लिए, निर्दिष्ट सामग्री और टूलींग के साथ बनाए गए नमूने पर सहमत विशेषताओं को मापें।.
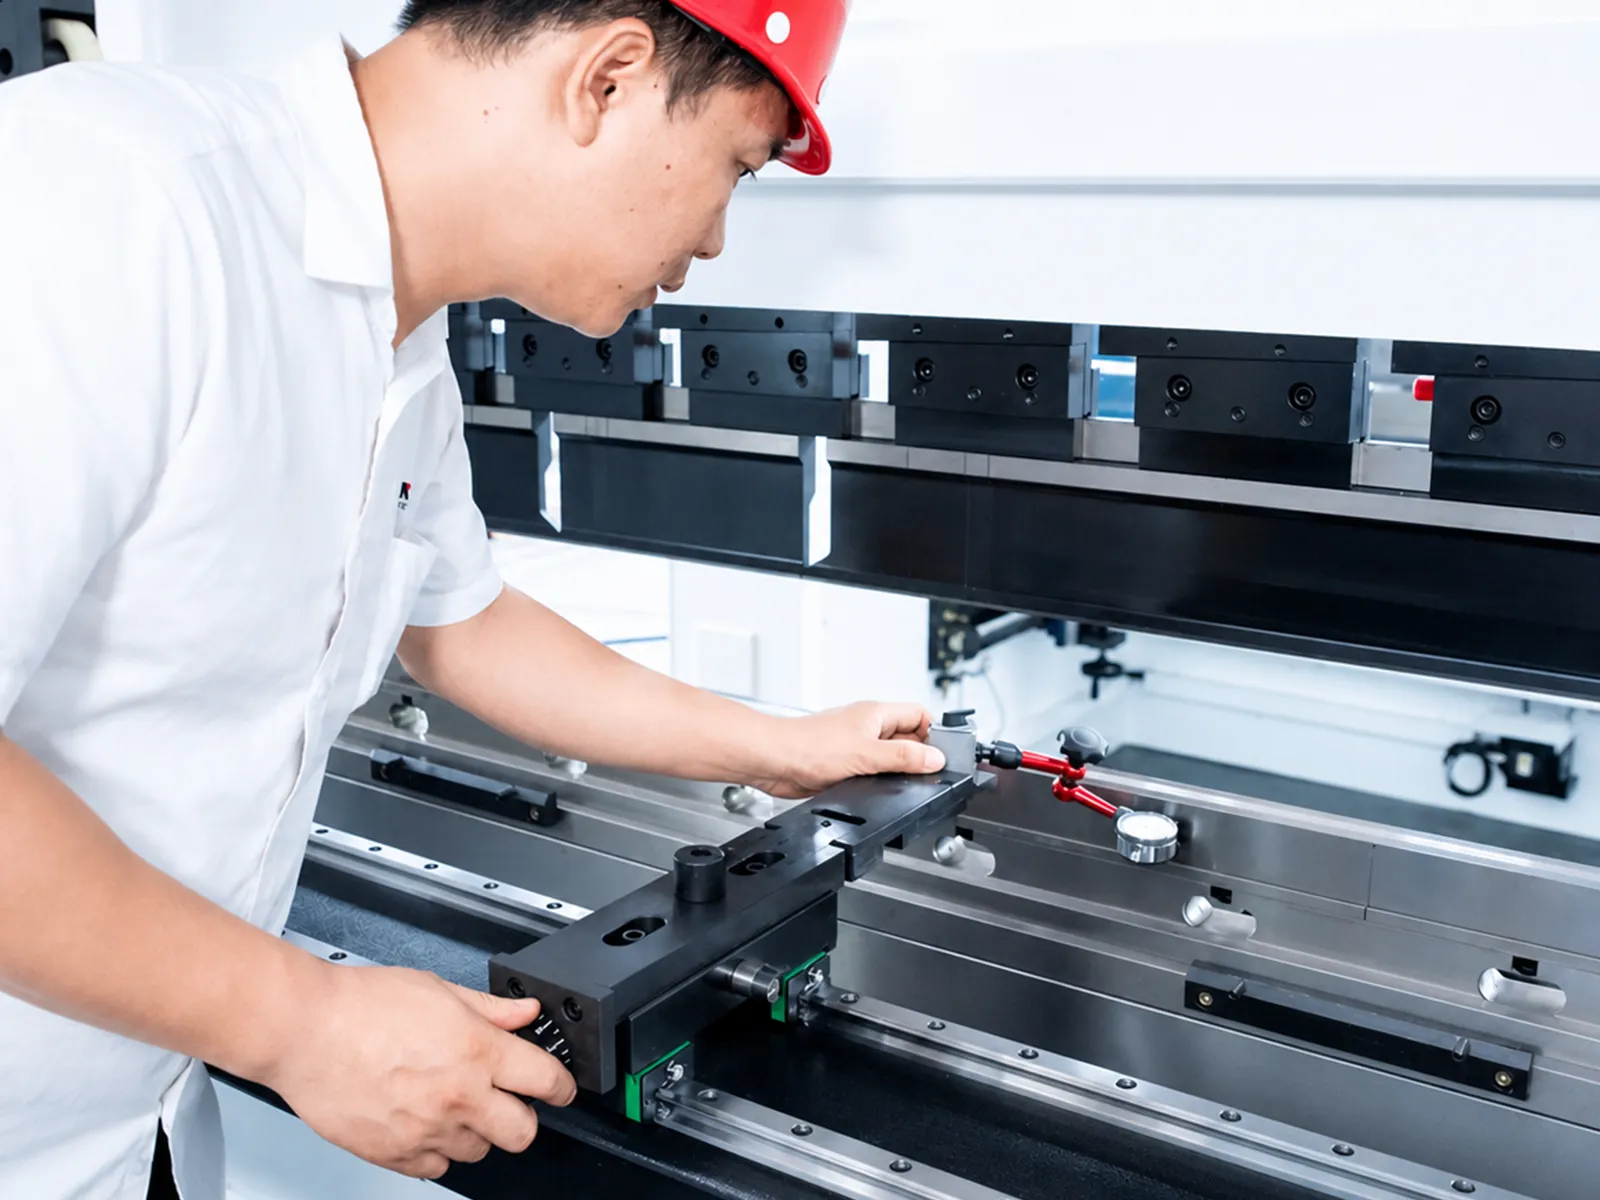
प्रेषण से पहले, ऑर्डर के विरुद्ध कॉन्फ़िगरेशन, एक्सेसरीज़, ऑपरेटिंग परिणामों और लंबित कार्यों की जाँच करें। डिलीवरी को अंतिम रूप देने से पहले गवाहों की उपस्थिति में परीक्षण या अतिरिक्त पुर्जों की जाँच की व्यवस्था करें।.
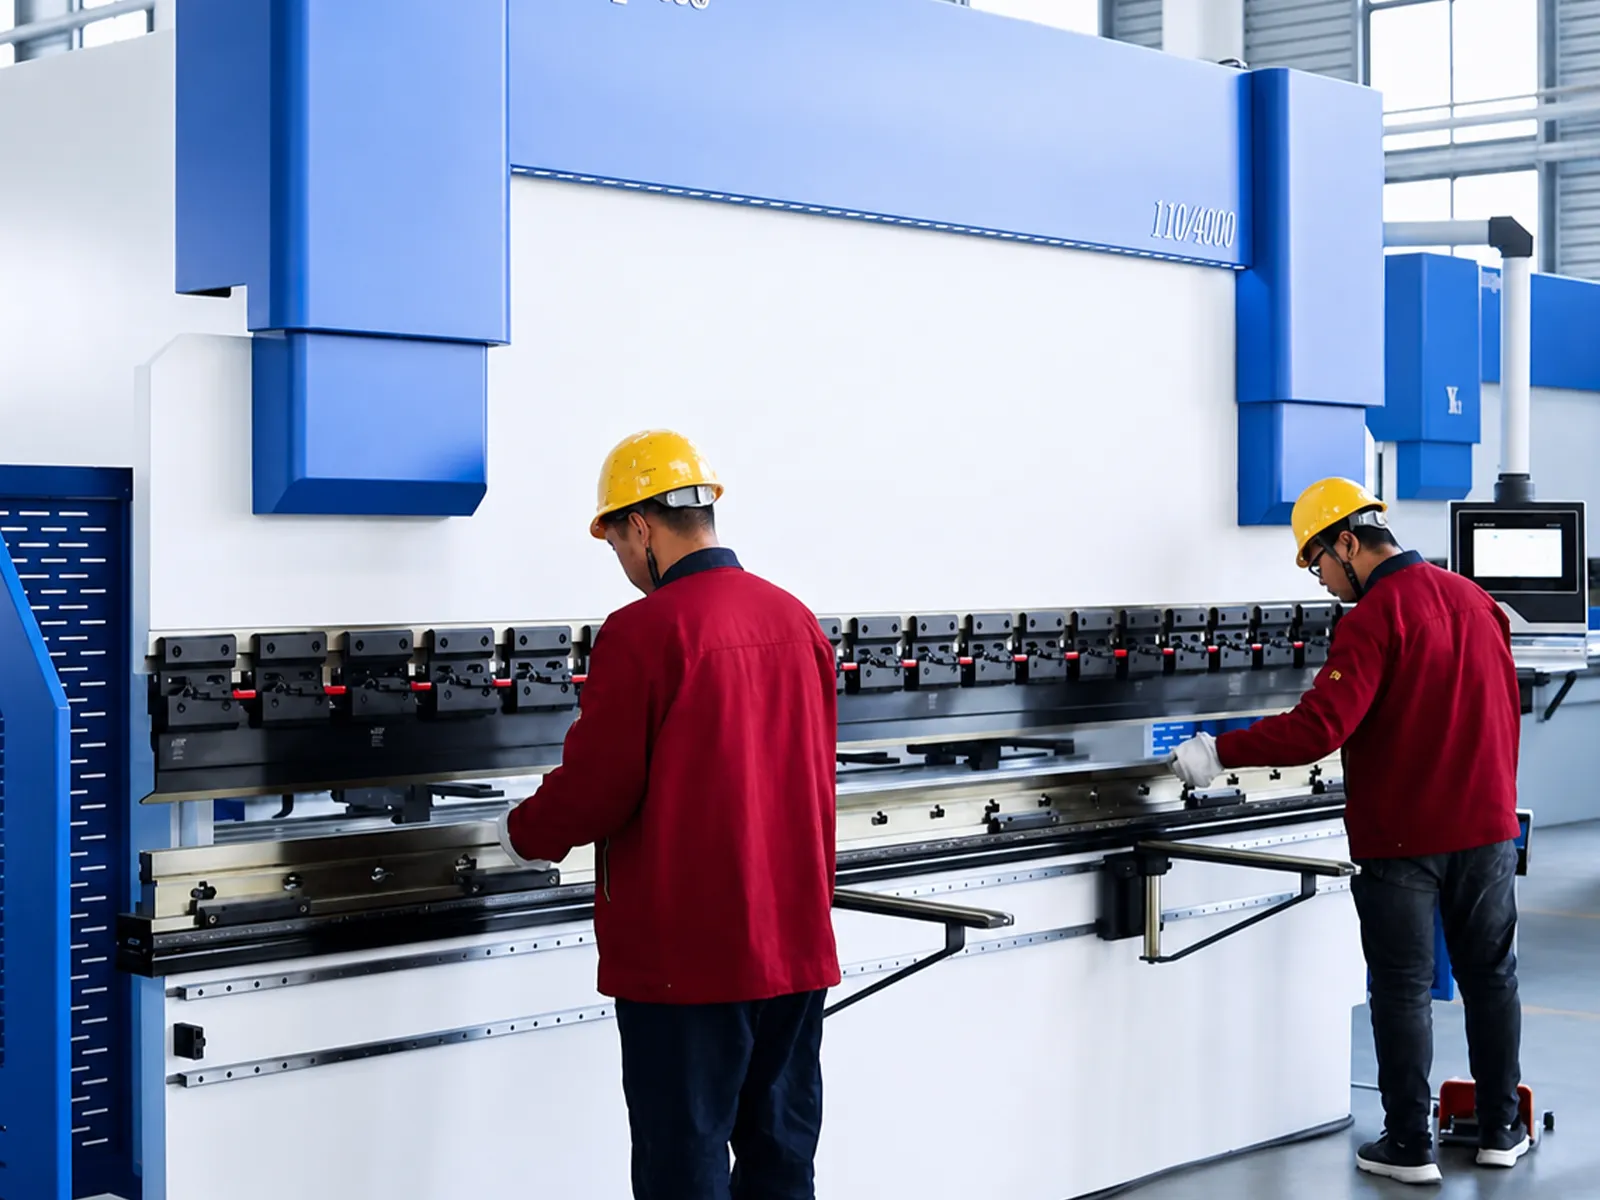
कार्यात्मक परीक्षण मशीन के संचालन की जाँच करते हैं। पुर्जों के परीक्षण मशीन, टूलिंग, सामग्री और प्रोग्राम का एक साथ आकलन करते हैं। इस बात पर सहमत हों कि दोनों को कैसे रिकॉर्ड किया जाता है और किसी भी अपूर्ण मानदंड का समाधान कैसे किया जाता है।.
परीक्षण की योजना बनाना
परिणाम का निर्णय लेने से पहले परीक्षण पर सहमत हों। एक उपयोगी रिकॉर्ड प्रत्येक मानदंड को उपयोग की गई सामग्री, सेटअप और मापन विधि से जोड़ता है।.
नमूना
एक विशिष्ट उत्पादन पुर्जे और एक चुनौतीपूर्ण उदाहरण को शामिल करें। सामग्री ग्रेड, मोटाई, ड्राइंग संशोधन और महत्वपूर्ण आयामों की पहचान करें। यह स्पष्ट करें कि क्या परीक्षण एक मशीन को कवर करता है या एक पूर्ण स्वचालित चक्र को।.
विधि
आकलन किए जाने वाले आयामों, फिनिश, कार्यशील कार्यों या उत्पादन अनुक्रम को सूचीबद्ध करें। उपकरणों, नमूना मात्रा और परिचालन स्थितियों पर सहमत हों ताकि हर कोई समान परिणाम का मूल्यांकन करे।.
रिकॉर्ड
परीक्षण किए गए सेटअप, देखे गए परिणामों और किसी भी शेष कार्यों को रिकॉर्ड करें। रिलीज़ से पहले आवश्यक दस्तावेजों और अनुमोदनों की पहचान करें, और अपनी साइट पर कमीशनिंग से फैक्ट्री जाँचों को अलग करें।.
एकीकृत-प्रणाली परीक्षण
पहले प्रत्येक मशीन और मॉड्यूल की जाँच करें, फिर सहमत सामग्री, पुर्जों और डेटा के साथ इंटरफेस और पूर्ण उत्पादन चक्र को मान्य करें।.
मशीन
चुनी गई मशीन, टूलिंग और प्रक्रिया को सहमत शर्तों के तहत आयामी, कार्यात्मक और नमूना-पुर्जे की जाँच से जोड़ें।.
स्वचालन
प्रत्येक शामिल ऑटोमेशन मॉड्यूल के लिए पिकअप, ट्रांसफर, पोजिशनिंग, अनलोडिंग, इंटरलॉक, हस्तक्षेप और रीस्टार्ट को मान्य करें।.
डेटा और पूर्ण चक्र
एक सहमत एंड-टू-एंड चक्र के माध्यम से ऑर्डर और स्थिति फ़ील्ड, उपयोगकर्ता भूमिकाओं, त्रुटियों, रिकवरी और रिकॉर्ड का परीक्षण करें।.
स्वीकृति इनपुट
मशीन, पुर्जे, प्रक्रिया और टॉलरेंस साझा करें। ADH डिलीवरी से पहले शामिल किए जाने वाले आयामी, कार्यात्मक और प्रतिनिधि-पुर्जे की जाँच की पहचान कर सकता है।.