
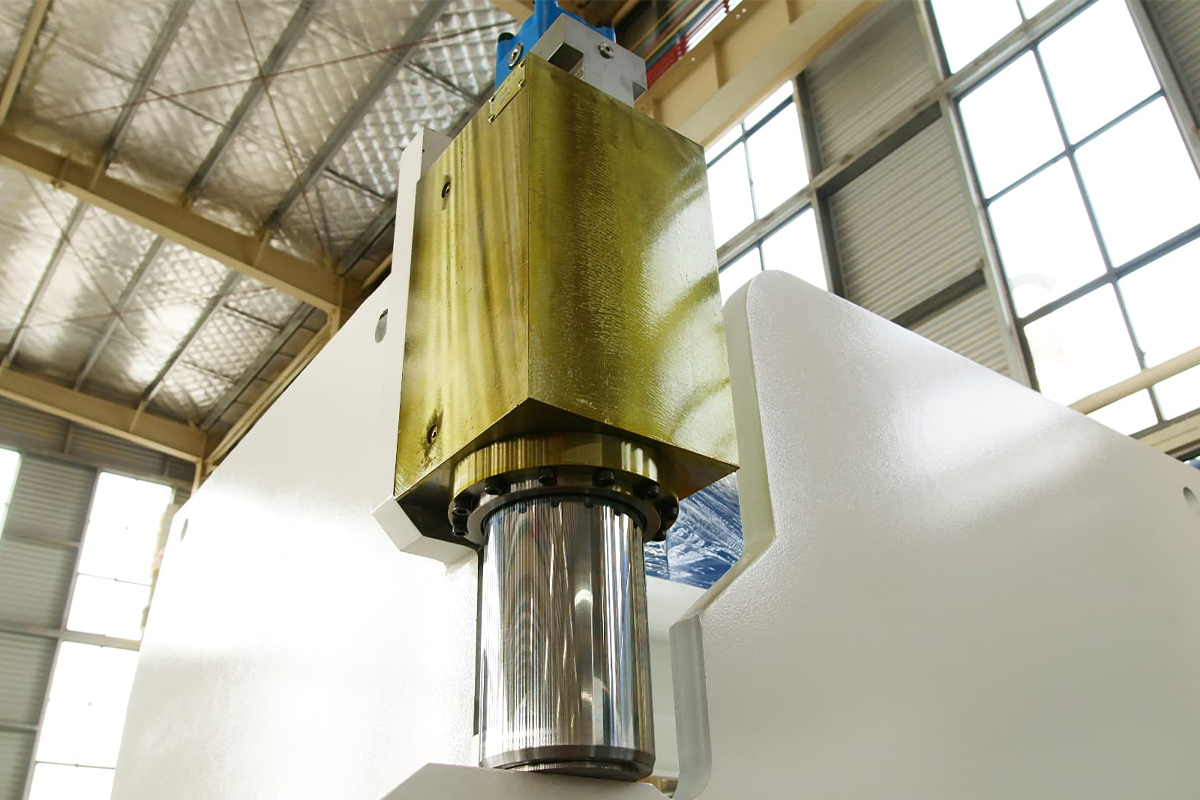
Egyszer kiszereltem egy £3,000 értékű dugattyús szivattyút egy élhajlítóból, amely kevesebb mint 200 óra alatt vált használhatatlanná. A kezelő ragaszkodott hozzá, hogy minden utasítást pontosan követett. Megnézte a kézikönyvet, meglátta az “AW46” jelzést, és vett egy hordó általános hidraulikaolajat ezzel a pontos címkével.
A berendezését gyakorlatilag saját maga ítélte pusztulásra. Számára az AW46 univerzális specifikációnak tűnt – a kompatibilitás garanciájának, amely negyven fontot takarított meg a vállalatnak. Valójában ez az olcsó olaj széthasadt abban a pillanatban, amikor a rendszer 14 MPa fölé emelkedett, és a fémfelületek közvetlenül egymás ellen kezdtek súrlódni. Azok a betűk a hordón csupán azt jelzik, milyen sűrű az olaj egy adott hőmérsékleten. Semmit nem mondanak arról, hogy a folyadék képes‑e elviselni a modern élhajlítók intenzív, nagynyomású környezetét.
Kapcsolódó: Élhajlító karbantartás
A “Standard Olaj” csapda: miért félrevezetőek a viszkozitási értékek
Az a rövidítés, amely a szivattyú élettartamát a felére csökkenti, mégis sok kezelő számára “elég jónak” tűnik
Az ipari élhajlítógépek dugattyús szivattyúit optimális körülmények között körülbelül 20 000 órás élettartamra tervezik. Ennek ellenére gyakran meghibásodnak 10 000, 5 000 vagy akár 500 óra után. Az ok szinte minden esetben a beszerzésre vezethető vissza. Egy hordó általános AW46-os olaj sokkal kevesebbe kerül, mint egy prémium összetételű, és amikor beöntik, a gép működni látszik – a prések mozognak, a nyomás felépül, a fém meghajlik. “Jónak tűnik”. Azok számára a műhelyek számára, amelyek azt szeretnék, hogy minden egyes löket évől évre a tűrésen belül maradjon, a minőségi hidraulikaolaj párosítása a pontos terheléselosztásra tervezett berendezésekkel – mint például az ADH Machine Tool Tandem élhajlítógépe – segít fenntartani a hatékonyságot és meghosszabbítani a szivattyú élettartamát a folyamatos nagynyomású ciklusok alatt.
De a viszkozitás fokozatos elvesztése rejtett pusztító tényező. Ahogy a hidraulikarendszer a műszak során felmelegszik, az olcsó olaj túlságosan elvékonyodik, és kilép a használható tartományból. A mozgó fémfelületeket elválasztó védő folyadékréteg eltűnik. Nincs csikorgás vagy látható füst a tartályból – csak mikroszkopikus fémkontaktus, amely lassan koptatja a belső csapágyakat. A kezelők gyakran igazolva érzik gazdaságos választásukat, amíg a szivattyú végül besül és teljesen leállítja a termelést.
Mit jelent valójában a “Standard Hidraulikaolaj” – és mely létfontosságú adalékokat hagyja ki

A terepi adatok szerint a csapágyhibák több mint 85%-a szennyeződésre és hőterhelésre vezethető vissza, nem pusztán az olaj viszkozitására. Az általános AW46 ezekhez a hibákhoz hozzájárul azáltal, hogy kiiktatja a folyadék kémiai védelmét. Az “AW46” címke csupán azt jelzi, hogy kopásgátló (Anti-Wear) folyadékról van szó, ISO viszkozitási fokozata 46 – vagyis 46 centistokes folyási sebesség 40°C‑on. Ez fizikai tulajdonságot ír le, nem pedig kémiai összetételt.
Az általános tartályok megfelelnek ennek a minimális fizikai specifikációnak, de kihagyják a drága kémiai adalékcsomagokat. Hiányoznak belőlük az erős, cinkalapú kopásgátló adalékok, a fejlett habzásgátló anyagok és a hőstabilizátorok, amelyek szükségesek a magas hőmérséklet elviseléséhez. Amikor egy élhajlító 60°C fölé hevíti az olajat, a prémium folyadék ezekre a kémiai stabilizátorokra támaszkodik a védőfilm megőrzéséhez. Az általános olaj ezzel szemben egyszerűen túlmelegszik – szétesik, gyorsan oxidálódik, és lehetővé teszi a víz és törmelék számára, hogy károsítsa a rendszert.
Gondoljunk a viszkozitásra úgy, mint a cipőméretre. A 10‑es méret egy méretet jelöl, de egy 10‑es méretű vászoncipő és egy 10‑es méretű acélbetétes bőr bakancs teljesen másképp viselkedik, ha egy acélgerenda esik a lábadra. Az AW46 csak az olaj “méretét” határozza meg; az adalékcsomag az acélbetét.
Miért vezet a datasheet alapvető követelményeinek teljesítése mégis szivattyúpusztuláshoz nagynyomáson
Egy tipikus olaj adatlapján feltűnően szerepel a 46 cSt viszkozitási érték és egy alapvető gyulladáspont, így könnyen megfelel a beszerzési előírásoknak. Mivel az élhajlítók AW46‑os osztályú folyadékokra vannak tervezve, a dokumentáció hibátlannak tűnik. Azonban ezek a papíron feltüntetett adatok elrejtik a gép belsejében zajló mechanikai valóságot.
A modern élhajlítók extrém körülmények között működnek. A folyadékot arányos szelepeken keresztül hajtják át súlyos terhelés alatt, gyakran meghaladva a 14 MPa nyomást. Ilyen környezetben az alacsony minőségű olaj nyírásnak van kitéve. Mivel hiányoznak belőle a fejlett habzásgátló adalékok, levegőt enged ki, és az apró buborékok a szivattyúk és szelepek nagynyomású zónáiba jutnak, ahol erőteljesen összeomlanak a fémfelületeken.
Ez a mikroszkopikus kavitáció számtalan apró kráterrel lyuggatja tele a edzett acélt. Egy olajhordón megspórolt 40 font közvetlenül egy szivattyú- és szelepcseréről. szóló 15 000 fontos számlát eredményezhet. Az adatlap garantálta a kompatibilitást, de elhallgatta a folyadék azon teljes képtelenségét, hogy ellenálljon egy működő élhajlítógép intenzív nyomásciklusainak.
A 14 MPa küszöb: ahol az alapvető kenés fizikailag csődöt mond
Mindössze 5 MPa – körülbelül 725 PSI – nyomáson már 0,5% fel nem oldott levegő a szabványos ISO VG 46 ásványi olajban a folyadék térfogati modulusát a felére csökkentheti. Még mielőtt az élhajlító elérné az üzemi tonnás erőt, ez a kis levegőtartalom a merev hidraulikus oszlopot összenyomható, instabil rendszerré alakítja. Akár 11%‑os térfogatcsökkenés is előfordulhat ezeknél a viszonylag alacsony nyomásoknál, ami késést és instabilitást okoz a hengerdugattyúkban. Ha egy alap folyadék már 5 MPa‑nál is küzd a szerkezeti integritás megőrzéséért, akkor annak 14 MPa (2,000 PSI) fölé tolása gyakorlatilag garantálja a mechanikai meghibásodást.
Egy élhajlítóban a hidraulikaolaj nem csupán közvetítő közegként szolgál – folyékony szerkezeti csapágyként működik. Fizikailag el kell bírnia a gép teljes hajlítási terhelését, miközben gyorsan mozgó acélfelületek között van bezárva. Általános olaj használata ilyen körülmények között olyan, mintha műanyag csapágyat szerelnénk egy acélhengerműbe. Amint a rendszer túllépi a 14 MPa‑t, a hatalmas mechanikai erő széttépi a normál olajfilmet, és fedetlen fém súrlódik fedetlen fémhez.
A rendszer nyomása, hőmérséklete és az olajfilm szilárdsága közötti láthatatlan konfliktus
A présfék ciklusai során a hidraulikafolyadék a nyomás és a hő kölcsönhatásának kegyetlen szorításába kerül. Amikor a rendszer nyomása megemelkedik, hogy a vastag acéllemezt formálja, a folyadék parányi réseken kényszerül át a szivattyú belsejében. Ez a súrlódás helyi hőcsúcsokat hoz létre, amelyek rövid időre a tartályban mért 60 °C-os átlaghőmérséklet fölé emelik az olaj hőmérsékletét. A hő hatására az olaj elvékonyodik, csökken a dinamikus viszkozitása éppen akkor, amikor a maximális filmvastagság elengedhetetlen ahhoz, hogy megakadályozza a szivattyú sárgaréz csúszótalpainak beszorulását az acél ferde tárcsához.
A folyadékdinamika kimutatja, hogy a nyomás növekedésével az olajfilm válik az egyetlen védőréteggé a katasztrofális súrlódás ellen. 14 MPa nyomáson a mechanikai nyíróerők aktívan próbálják szétszakítani az olaj szénhidrogén-láncait. A prémium folyadékok összetett polimer viszkozitásmódosítókat alkalmaznak, amelyek mikroszkopikus rugóként viselkednek, ellenállnak a nyírásnak és megőrzik a mozgó alkatrészek közötti elválasztást. A standard folyadékokból hiányoznak ezek a rugalmas polimerek, molekuláris szerkezetük terhelés hatására ellapul.
Amint a film megszűnik, a szivattyú belső részei úgy viselkednek, mint egy nagysebességű marógép.
Kopásgátló (AW) kontra extrém nyomásálló (EP): A határfelületi film kialakítása lapátos és dugattyús szivattyúkhoz
A dugattyús és lapátos szivattyúk ezeket a zord körülményeket nem pusztán a folyadék viszkozitására, hanem vegyi védelemre támaszkodva viselik el. Amikor az extrém nyomás kiszorítja a fizikai olajfilmet, a rendszer teljes mértékben egy másodlagos védelmi vonaltól – a határfelületi filmtől – függ. Ezen a ponton válik létfontosságúvá a különbség az alapvető kopásgátló (AW) és az extrém nyomásálló (EP) adalékok között, amelyek berendezése túlélését garantálják.
A tipikus AW-adalékok, általában cink-dialkilditiofoszfát (ZDDP) vegyületek, hő hatására aktiválódnak. Amikor a fémfelületek súrlódnak egymáson, a ZDDP lebomlik, és a felületen egy áldozati réteget képez cink–foszfor üvegből. Ez a réteg kopik el a fém helyett. Azonban a szokványos AW-formulák korlátozottak: erős ütőterhelés esetén, például vastag anyag hajlításakor, a nyomás átüt a vékony cinkbevonaton.
Itt jönnek képbe az EP-adalékok. A kén- és foszforvegyületeket tartalmazó EP-szerek kémiailag reakcióba lépnek a fémmel sokkal magasabb hőmérsékleten és nyomáson, hogy egy keményebb, rugalmasabb védőréteget képezzenek. Az “AW46” feliratú általános hordó tartalmazhat minimális mennyiségű cinket ahhoz, hogy jogilag kopásgátló olajnak minősüljön, mégis hiányzik belőle az a robusztus EP-kémia, amely az ismétlődő 14 MPa-os lökésszerű terhelések elviseléséhez szükséges.
Kavitáció kontra kopás: két különböző meghibásodási mechanizmus, amelyek eltérő adalékokat igényelnek
Sok gépkezelő tévesen azt hiszi, hogy maga a nagynyomás okozza a kavitációt. Valójában a jelenség összetettebb: az intenzív nyomás addig sűríti a csapdába esett légbuborékokat, amíg azok teljesen fel nem oldódnak a hidraulikaolajban. Az igazi kár akkor kezdődik, amikor ez a nyomás alatt lévő folyadék átfolyik egy arányos szelepen, és hirtelen beleömlik az alacsony nyomású visszatérő ágba. Ezt a gyors átmenetet sokkal pontosabban lehet szabályozni a fejlett hidraulikus körökkel – mint amilyenek az ADH Machine Tool CNC élhajlítógépébe vannak beépítve –, ahol az optimalizált áramlási dinamika és a merev szerkezeti kialakítás minimálisra csökkenti a kavitáció kockázatát, miközben fenntartja az állandó hajlítási pontosságot.
A hirtelen, erőteljes nyomásesés miatt a feloldott levegő gyorsan visszatér buborék formájába. Ezek a nagy sebességgel mozgó buborékok nekiütköznek a szeleporsók és a szivattyúház edzett acélfelületeinek, ahol azonnal összeomlanak. Minden egyes összeomlás mikroszkopikus folyadéksugarakat hoz létre, amelyek szuperszonikus sebességgel csapódnak a fémhez, apró krátereket okozva a felszínen. Ez a kavitáció – úgy tűnik, mintha korrózió lenne, de a károsodás valójában mechanikai eredetű.
A kopás megelőzése erős határfelületi-film kémiai összetevőket igényel, például cink‑ és kénvegyületeket. A kavitáció megelőzése fejlett habzásgátlókat és levegőeltávolító adalékokat követel meg, hogy megakadályozzák a buborékképződést a tartályban. Az általános olajok mindkét területen kudarcot vallanak, és két különálló önpusztító folyamatnak teszik ki a berendezést.
Az ábécés rendszer megfejtése: miért elengedhetetlenek a HM és HG folyadékok a nagy nyíróigényű rendszerekhez
Az olajhordóra nyomtatott betűk jogi besorolást jelölnek, nem csupán marketinget. A Nemzetközi Szabványügyi Szervezet (ISO) meghatároz egy betűkódot, amely pontosan definiálja azt a kémiai védelmet, amelyet egy folyadéknak biztosítania kell. A “HL” olaj egyszerűen finomított ásványolaj rozsda- és oxidációgátlókkal – ideális könnyen terhelt, alacsony nyomású rendszerekhez, de biztosan tönkreteszi az élhajlító szivattyúját néhány héten belül.
Ha egy rendszer 14 MPa felett üzemel, az “HM” besorolás a minimálisan előírt szabvány. Az ‘M’ tanúsítja a kopásgátló adalékok megfelelő koncentrációját a szükséges határréteg kialakításához. A csúcskategóriás élhajlítók azonban, különösen azok, amelyek rendkívüli pontosságot igényelnek, gyakran “HG” olajokat használnak. A ‘G’ olyan speciális súrlódásmódosítók jelenlétét jelzi, amelyek kiküszöbölik az akadozó csúszást (stick-slip) a nagy terhelésű munkahengerekben, biztosítva a préskoszorú egyenletes mozgását teljes tonnatartalom mellett.
Ha valaki generikus “AW46” folyadékot vásárol, teljesen megkerüli ezt a besorolási rendszert, és nem tudja, valójában milyen kémiai összetételű olajat tölt a gépbe. Könnyen előfordulhat, hogy HL olajat önt egy HG‑osztályú gépbe. A szivattyú előbb‑utóbb tönkremegy, és a kár nem korlátozódik a házra. A meghibásodás során keletkezett mikroszkopikus acélrészecskék a folyadékban lebegve továbbáramlanak az arányos szelepekhez, ahol még nagyobb károkat okoznak.
A precíziós kémia: az arányos szelepek és tömítések védelme
Egy arányos szeleptű körülbelül három mikronos folyadékfilm-hézagon belül működik – ami elenyésző az emberi haj hetven mikronos vastagságához képest. Amikor a rendszerben lévő általános AW46-os olaj a szivattyúnál lebomlik, mikroszkopikus acéltörmeléket termelve, ezek az edzett részecskék nem ülepszenek le ártalmatlanul a tartályban. Nagy sebességgel közvetlenül belelökődnek a három mikronos hézagba. A folyadék megszűnik kenőanyagként működni, és helyette folyékony koptatóanyaggá válik. Ahogy a szeleptű elmozdul a prés stabilizálása érdekében, a beágyazott repeszek összekarcolják a szeleptest edzett acélját. Nem fogja hallani, hogy ez történik; egyszerűen észreveszi, hogy az élhajlítógép már nem képes tartani a hajlítási szögek fél fokon belüli értéket, ami egy 12 000 dolláros szervószelep-cseréhez vezet.

Nyíróstabilitás: mi történik a molekulaláncokkal egy 200 tonnás hajlítás során?
Képzelj el egy feltekert rugót. A prémium hidraulikaolajok polimer viszkozitásmódosítókat tartalmaznak, amelyek molekuláris szinten úgy működnek, mint ezek a rugók. Amikor a CNC élhajlító 200 tonna erővel lefelé mozdul, az olajat 14 MPa nyomáson kis szelepnyílásokon kényszeríti át. Ez a mechanikai nyírás megpróbálja elszakítani ezeket a polimer láncokat. Egy kiváló minőségű folyadékban a polimerek megnyúlnak, amint áthaladnak a szűkületen, majd visszanyerik alakjukat, elnyelve a stresszt, miközben megőrzik az olaj viszkozitását.
Az általános folyadékokból hiányzik ez a rugalmasság. A molekuláris láncaik merevek, és ugyanezen 200 tonnás terhelés hatására a mechanikai stressz szó szerint eltöri ezeket a szénhidrogén láncokat. Ennek eredményeként visszafordíthatatlan viszkozitásvesztés lép fel. Az olaj, amely a műszakot ISO 46-osként kezdte, a szelepblokkból távozva ISO 32-ként viselkedhet. A hígabb folyadék már nem tudja fenntartani azt a teherbíró olajfilmet, amely szükséges a szeleptest és a szeleporsó távol tartásához. Fém a fémmel érintkezik, ami újabb finom törmelékhullámot generál, és felgyorsítja a kopást.
Cinkmentes vagy magas cinktartalmú? Az olajkémia összehangolása a szervószelep anyagával
A tipikus kopásgátló adalékok cink-dialkil-ditiofoszfátra (ZDDP) támaszkodnak. Bár 700 ppm cink kiváló határfelületi védelmet nyújt az edzett acél szivattyúlapátok számára, komoly problémát okozhat régebbi vagy speciális szervószelepes rendszerekben. Ezeknek a precíziós szelepeknek sok belső alkatrésze bronzból, sárgarézből vagy rézből készült.
A cink kémiailag agresszív a sárga fémekkel szemben magas hőmérsékleten. Ahogy a folyadék felmelegszik a nagy igénybevételű hajlítási műveletek során, a cinkes adalékok elkezdik kivonni a rezet a bronz csapágyfelületekből, ami a szelep belső károsodásához vezet. Ezért lehet végzetes magas cinktartalmú AW46 olajat hozzáadni anélkül, hogy ellenőriznénk a szelepblokk anyagösszetételét. A cinkmentes, vagy hamumentes formulák azért születtek, hogy megoldják ezt a problémát: ezek kén‑foszfor alapú kémiai védelmet alkalmaznak, amely megóvja az acél alkatrészeket anélkül, hogy károsítaná a bronzot. A szelepek belsejében található pontos fémek ismerete elengedhetetlen a megfelelő olajkémia kiválasztásához.
A keverési szorzó: Hogyan pusztíthatja el a feltöltéskor fellépő kémiai inkompatibilitás az egész adalékcsomagot
A karbantartó szakemberek gyakran azzal a legközelebbi AW46-os hordóval töltik fel az alacsony szintű tartályt, amely éppen a gép mellett van, feltételezve, hogy azonos viszkozitás automatikus kompatibilitást jelent. Ez a feltételezés gyakran teljes hidraulikarendszer-meghibásodást okoz.
Az adalékcsomagok finoman kiegyensúlyozott kémiai keverékek. Amikor egy cinkalapú AW46-ot hamumentes, cinkmentes AW46-tal kevernek, ellentétes kémiájuk reakcióba lép egymással, ahelyett, hogy a fémfelületekkel lépnének reakcióba. Az adalékok teljesen kiválnak a szuszpenzióból, viszkózus, gélszerű iszapot képezve, amely leülepedik a tartály aljára és eltömíti a szívószűrőket. Ami még rosszabb, a folyadék elveszíti mind a kopásgátló védelmét, mind a nyírási stabilitását. A szintjelzőn még mindig “telinek” tűnhet, de kémiailag az olaj már nem funkcionális.
Egy ötperces feltöltés semmissé teheti azokat a kémiai védelmeket, amelyek a szervószelepek működését biztosítják. Ám még tökéletes vegyi kezeléssel is, a szivattyú azonnal elkezdi a hibás működést, amint a műhely hőmérséklete ingadozni kezd. Amikor egy hagyományos folyadék viszkozitási indexe teljesen összeomlik, semmilyen ép adalékkémia nem tudja megakadályozni a hidegindítási kavitációt, amely reggel tönkreteszi a szivattyút, vagy a termikus hígulást, amely délutánra rontja a hajlítás pontosságát.
A viszkozitási index paradoxon: Túlélni a hidegindítást és a magas ciklusszámú hőterhelést
A legtöbb gépgyártó szigorú felső határként 860 centistoke (cSt) viszkozitást ír elő a hidraulikus szivattyú indulásakor terhelés alatt. Ha egy általános AW46 folyadékot éjszakára hagynak egy 5°C-ra lehűlő műhelyben, az olaj úgy viselkedik, mint a lehűlt melasz, és könnyen meghaladja a 860 cSt határértéket. A hőmérséklet-ingadozás megváltoztatja az olaj áramlási ellenállását még mielőtt a gépet bekapcsolnák. A viszkozitási paradoxon az, hogy ugyanaz a vastagság, amely üzemi hőmérsékleten megvédi a szivattyút, indításkor tönkre is teheti azt. A hidraulikaolaj folyékony szerkezeti csapágyként működik; ha nem tud alkalmazkodni a környezeti hőmérséklethez, az élhajlító tonnás terhelése alatt megreped, mielőtt az első darab elkészülne.
Hidegindítási viszkozitáscsúcsok: A kritikus időszak, amikor a szivattyúkavitáció legvalószínűbb
Képzelj el egy dugattyús szivattyút, amely reggel hétkor, januárban próbálja beszívni az olajat. A standard AW46 olajat 40°C-ra tervezik, és azon a hőmérsékleten simán folyik. 5°C-on azonban az áramlási ellenállása drámaian megnő. Ahogy a szivattyú mechanikusan forog, hogy szívást hozzon létre, a sűrűbb folyadék nem tud elég gyorsan átáramlani a szűrőn, hogy feltöltse a kamrát, így rendkívül alacsony nyomású zónák keletkeznek a szivattyú belsejében.
Ez a nyomásesés olyan intenzívvé válik, hogy az olajban oldott levegő elpárolog, mikroszkopikus buborékokat képezve. Néhány milliszekundumon belül, ahogy a szivattyú átvált a nagynyomású kimeneti szakaszba, ezeket a buborékokat körülbelül 14 MPa nyomás éri, és hevesen összeomlanak. Ez a kavitáció. Minden implózió egy apró lökéshullámot küld, amely mikroszkopikus krátert vés a szivattyú edzett acélházába. Rövid csörgő hangot észlelhet, mintha márványgolyók lennének egy turmixgépben, amely elhalványul, ahogy a berendezés bemelegszik. A kezelők ezt gyakran úgy könyvelik el, hogy a gép “ébredezik”, miközben valójában azt hallják, ahogy a szivattyú fokozatosan tönkreteszi önmagát, egy-egy apró darabkánként.
Termikus hígulás: Hogyan rontja a magas ciklusszám okozta hőfelhalmozódás a hajlítási következetességet
Nyolc órával később a helyzet teljesen megfordul. Egy folyamatos, nagy gyakoriságú hajlításokat végző élhajlító jelentős belső súrlódást épít fel, amely 60°C fölé emeli a tartály hőmérsékletét. A hagyományos, ásványi alapú AW46 nem rendelkezik azzal a molekuláris rugalmassággal, amely képes lenne megtartani szerkezetét ilyen hő mellett. Az olaj hígul, és viszkozitása a megadott 46 cSt-ről közel a víz viszkozitásához esik.
Egy arányos szelep az olaj viszkozitásától függ a tolózár és a szelepház közötti apró hézagok tömítéséhez. Amint a folyadék az üzemi tűréshatárnál vékonyabbá válik, belső szivárgás indul meg ezek mellett a tömítések mellett. Bár a szivattyú továbbra is ugyanazt az olajmennyiséget mozgatja, a nyomás a réseken keresztül elszökik, ahelyett, hogy mechanikai erővé alakulna a munkahengerekben. A préskoszorú elkezd elcsúszni. Egy hajlítás, amely reggel kilenckor pontosan a célon volt, délután háromra két fokkal pontatlanabb lesz. A kezelők általában a vezérlőre vagy a szerszámozásra gyanakodnak, órákat pazarolva az eltolások beállítására, amikor a valódi probléma egy termikusan leromlott folyadék, amely képtelen fenntartani a terhelést.
A hidraulikus instabilitással vagy hő okozta elhajlási problémákkal küzdő lemezmegmunkálóknak érdemes közvetlenül kapcsolatba lépniük az ADH Machine Tool mérnöki támogatásával, hogy tisztázzák, szükséges-e alternatív folyadékformula vagy rendszerhangolás. Az ADH Machine Tool kapcsolati oldalán részletes technikai értékelést vagy megvalósítási lehetőségeket lehet megbeszélni szakembereikkel.
ISO VG fokozat vs. viszkozitási index: Miért válik elengedhetetlenné a HVLP folyadék, ha a környezeti hőmérséklet 10 °C alá csökken
A tipikus AW46 olaj viszkozitási indexe (VI) nagyjából 95. A VI egy dimenzió nélküli mutató, amely azt jelzi, mennyire változik az olaj viszkozitása a hőmérséklettel — minél magasabb az érték, annál stabilabb az olaj. Amikor a műhely hőmérséklete 10 °C alá esik, a 95-ös VI problémássá válik, mert a folyadék annyira besűrűsödik, hogy elkerülhetetlen a hidegindításkor fellépő szivattyú-éhezés.
A HVLP fokozatra (Magas viszkozitási index, általában 140 felett) való áttérés nem opcionális fűtetlen környezetben — ez mechanikai követelmény. A prémium “All Weather” keverékek nyírásálló polimer adalékokat alkalmaznak, hogy a VI-t körülbelül 157-re emeljék. Ezek a polimerek úgy viselkednek, mint hőmérsékleti rugók: hideg körülmények között összehúzódnak, hogy az olaj szabadon tudjon áramolni és 860 cSt érték alatt maradjon indításkor, melegedéskor pedig kitágulnak, hogy korlátozzák a hígulást. Ha a létesítmény nem tudja tartani az állandó, 20 °C-ra éghajlatilag szabályozott hőmérsékletet, a normál AW46 használata a tartályban közvetlenül a szivattyú élettartamának csökkenését kockáztatja.
Folyamatos magas hőmérsékletű üzemelés: Mit tudnak a szintetikus olajok, amit az ásványi olajok nem képesek fenntartani
Bizonyos gyártási igények nem engednek teret a hővisszanyerésnek. Ha egy gép több műszakon keresztül folyamatosan, nagy terheléssel és minimális üresjárattal üzemel, hidraulikus rendszere állandó hőterhelés alatt marad. Még a nagymértékben finomított ásványi olajok is végül termikus oxidáció révén meghibásodnak, a szelepspólákra sötét, ragacsos gyantát rakva le adalékaikként.
A szintetikus hidraulikafolyadékokat tiszta, egységes molekulaszerkezetekből alakítják ki — ellentétben a finomított kőolajban található változó szénlánchosszakkal. Ez az egységesség kivételes hőstabilitást biztosít. Egy kiváló minőségű szintetikus AW46 −30 °C-ig is pumpálható marad, de valódi ereje magas hőmérsékleten mutatkozik meg. Mivel a molekulák sokkal kisebb belső súrlódással csúsznak el egymás mellett, a szivattyú kevesebb hőt termel, gyakran akár 8% mértékben is javítva az általános hatékonyságot. A szintetikus folyadék nemcsak kibírja a hőt, hanem annak keletkezését is minimalizálja. Ezáltal a kenés közvetlenül a présfék termodinamikai hatékonyságának növelésévé válik.
A döntési keretrendszer: Válassza ki a folyadékot precízen
Megállapították, hogy a hidraulikafolyadék dinamikus szerkezeti elemként működik, amelynek hőstabilitása meghatározza a szivattyú élettartamát és a gép pontosságát. A logikus következő kérdés az, hogyan válthat a présfék ezekre a magasabb minőségű folyadékokra. A folyamat azzal kezdődik, hogy elhagyja az általános raktári rendelést, és szigorú műszaki specifikációs profilt alakít ki.
1. lépés: Ellenőrizze a rendszer nyomását és a szivattyú kialakítását, mielőtt megnyitna bármilyen termékkatalógust
Ez a keretrendszer közvetlenül a korábban meghatározott 14 MPa küszöbből ered; amint a nyomásmérő ezt az értéket meghaladja, már nem pusztán olajat vásárol — hanem egy szerkezeti elemet határoz meg, amely eldönti, hogy a szivattyú kibírja-e a hetet. Csak a gép adattáblán szereplő értékek számítanak. Ellenőrizze a maximális üzemi nyomást, majd határozza meg a szivattyú típusát. A dugattyús szivattyúk nehézüzemű présfékekben általában 20 000 üzemórát érnek el — gyakran több mint egy évtizedig működnek —, de csak akkor, ha olyan folyadékkal látják el őket, amely fenntartja a szükséges precíz mechanikai tűréseket.
Egy fogaskerékszivattyú, amely 10 MPa nyomáson működik, teljesen más nyírási körülményeket tapasztal, mint egy változó térfogatú dugattyús szivattyú, amely 28 MPa-t ér el az alsó hajlítás során. A nagy nyomású dugattyús kialakítások mikroszkopikus folyadékfilmekre támaszkodnak, hogy elválasszák a gyorsan mozgó rézbetéteket az acél dőlapoktól. Anélkül, hogy ismerné a rendszer csúcsonyomását, nem tudja meghatározni a szükséges nyíró szilárdságot, amely megakadályozza a fémes érintkezést. Ellenőrizze a kézikönyvet, vizsgálja meg a manométert, és jegyezze fel a csúcsonyomást.
2. lépés: Kösse össze a műhely hőmérséklet-ingadozásait a viszkozitási fokozat és index követelményeivel
A viszkozitásnak nincs értelme a hőmérsékleti tartományon kívül. Az ISO VG 46 értékelés csak az olaj vastagságát írja le egy pontosan 40 °C-on tartott laboratóriumban, ami ritkán egyezik a műhelyben tapasztalt körülményekkel.
Jegyezze fel a hőmérsékleti szélsőségeket. Leesik-e a hőmérséklet téli hétvégéken 4 °C-ra? Három műszakban működik-e a gép augusztusban, amikor a tartály eléri a 65 °C-ot? Ha ez a hőmérsékleti tartomány meghaladja a 20 fokot, a 95-ös standard viszkozitási index mindkét végletnél kudarcot vall. Határozzon meg olyan HVLP folyadékot, amelynek VI értéke 140 feletti. Ez a magasabb index lehetővé teszi, hogy a polimer láncok szükség szerint táguljanak és összehúzódjanak, így fenntartva a cél 46 cSt viszkozitást, elkerülve a hidegindítási kavitációt és a túlzott hígulást magas hőmérsékleten.
3. lépés: Párosítsa az adalékosztályozást (HL → HM → HG) a nyomásviszonyokhoz
Most igazítsa a kémiai összetételt az alkalmazott erőhöz. A hidraulikus folyadékokat adalékformuláik alapján kategorizálják, ahol az általános “AW” címke gyakran okoz problémákat. Az HL-besorolású olaj rozsda- és oxidációgátlókat tartalmaz, amelyek alacsony nyomású berendezésekhez, például fahasítóhoz alkalmasak, de katasztrofálisak egy présfékben.
Amint a rendszer 14 MPa felett üzemel, extrém nyomású környezetbe lép. Ilyenkor HM-osztályú folyadékot kell választania, amely tartalmazza azokat a nagy teljesítményű kopásgátló adalékokat, amelyek megakadályozzák a határkenés meghibásodását. Ha a gép erősen terhelt csúszóvezetékeket is tartalmaz, amelyek ugyanabban a hidraulikus körben működnek, szükség lehet HG-besorolásra a tapadás–csúszás miatti rezgés elkerülésére. Igazítsa a fokozatot a terheléshez — soha ne használjon HL olajat HM környezetben.
4. lépés: Hasonlítsa össze az OEM jóváhagyási listákat, hogy megvédje a garanciát és a tömítések épségét
Az utolsó ellenőrzési pont a gyártó mérnöki csapatánál. van. Az OEM jóváhagyási listákat néha marketingeszközökként vetik el, de azok valójában részletes kompatibilitási értékelések.
A fejlett szintetikus és nagy terhelésű adalékrendszerek kémiailag kölcsönhatásba lépnek az elasztomerekkel. Egy folyadék, amely megfelel a nyomás- és hőmérsékleti követelményeknek, még mindig okozhatja bizonyos Buna‑N tömítések zsugorodását vagy a Viton O‑gyűrűk duzzadását és kinyomódását. Az OEM lista áttanulmányozása biztosítja, hogy a szivattyút védő kémia ne veszélyeztesse a folyadékot megtartó tömítéseket. Amint egy formuláció mind a négy lépést teljesíti, azonosította a cserefolyadékot. A hátralévő kihívás annak bevezetése a tartályba szennyeződés nélkül.
A túlöntésen túl: Út a feltételalapú folyadékstratégia felé
A 10 mikronos téveszme: Miért a vadonatúj, hordóból származó olaj a rendszer legkoszosabb része
A karbantartási műhely legveszélyesebb hite, hogy “új” egyenlő a “tiszta” fogalmával. Egy frissen felbontott, általános AW46 hordó nem steril folyadékot tartalmaz, hanem olyat, amely ipari csöveken átment és acéltartályokban volt tárolva. Ezeknek a hordóknak a részecske‑szintje gyakran két‑három fokozattal magasabb, mint amit a modern élhajlító arányos szelepei tolerálni tudnak. Ennek az olajnak a közvetlen betöltése a tartályba önkárosításnak számít. A finom iszap csiszolószerként viselkedik, és fokozatosan tágítja a dugattyús szivattyú kritikus illesztéseit. Még ha nagy teljesítményű, 14 MPa‑t elviselni képes HM vagy HG folyadékot választunk is, ha szűrés nélkül öntjük a tartályba, az drága terméket puszta szennyezésszállítóvá tesz. Az irányadó elv egyszerű: kezeljük a hidraulikaolajat precízen megtervezett alkatrészként, ne tömegáru‑szerű folyadékként.
A szennyeződés kialakulásának megértése a berendezés védelmének csak a fele. A fegyelmezett tisztítási rutinjaik integrálása biztosítja, hogy a hidraulikaolaj minden egyes cseppje a tervezett módon működjön. A szivattyúzó kör és a tartály csúcsminőségű állapotban tartásának gyakorlati lépéseiről lásd a How to clean and maintain a press brake című részt, donde ADH Machine Tool explica métodos basados en su experiencia de I+D en sistemas CNC para prevención de impurezas y desgaste prematuro.
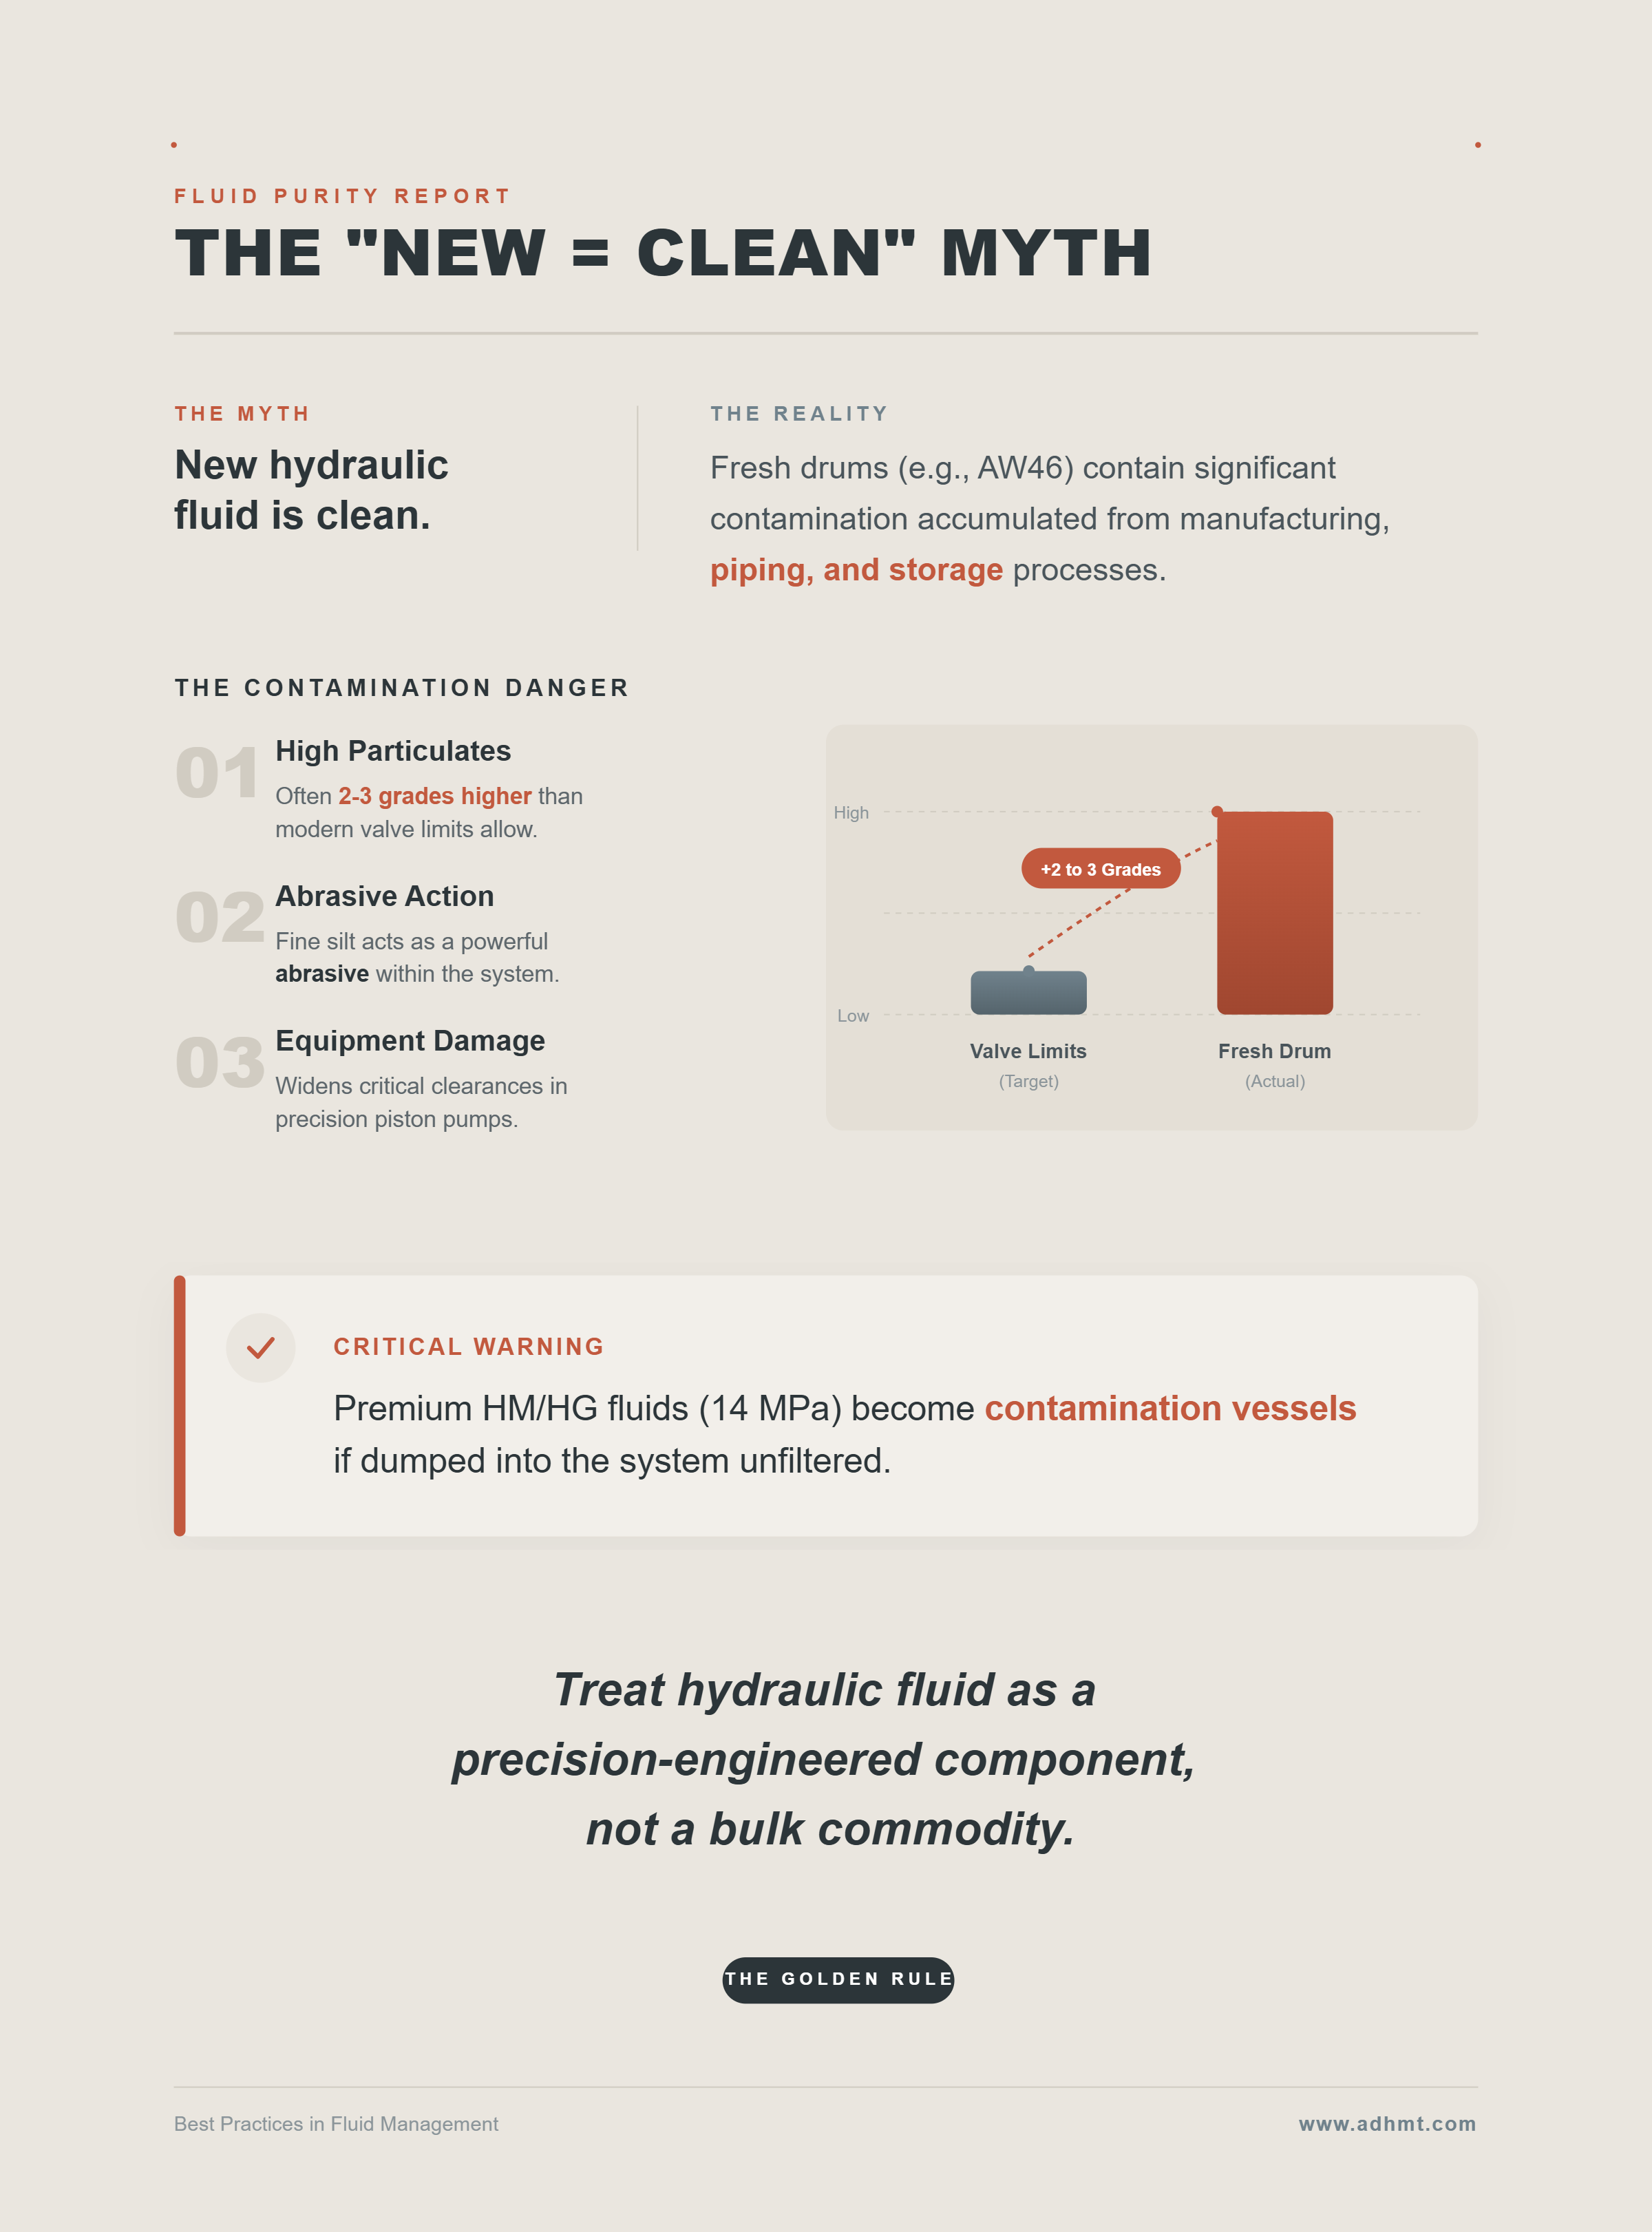
Előszűrés és „vesekörök”: Az egyetlen megbízható módszer új folyadék bejuttatására az élhajlítóba
Mivel a folyadék precíziós alkotóelem, az egyetlen jóváhagyott átviteli módszer új hordóból dedikált szűrő‑transzferkocsin keresztül történik. Az olajat soha nem szabad “önteni”; át kell “szűrni” egy 3 mikron abszolút besorolású szűrőn keresztül, mielőtt a tartályba kerülne – így a “új olaj iszapját” egy eldobható szűrőelem fogja fel, nem pedig egy több ezer eurós szivattyú csapágyai. A már üzemelő rendszerekben a folyamatos, offline “vesekör” szűrési megoldás eltávolítja azokat a kopási fémeket, amelyeket a normál visszatérő szűrők nem fognak fel. Ez azonban csak az alap mechanikai tisztaságot adja; még a legtisztább olaj is tönkremegy, ha kémiai összetétele nem bírja el az élhajlítóban keletkező nyomásokat.
Gyors terepi ellenőrzések: A zaj, a rezgés vagy a habzás korai jelei, amelyek folyadékmismatchre utalnak
Az emberi hallás gyakran érzékenyebb, mint a legtöbb szenzor, amikor a súlyos károk előtt észrevesszük az inkompatibilitást. Ha nagy hajlításkor magas hangú, fémes, “golyók a turmixgépben” hangot hallani, az nem a gép szokásos hangja. Ez az általános AW46 olaj terhelés alatti lebomlásának hangja. A szivattyú olyan folyadékot próbál mozgatni, amelynek nincs meg a szükséges kopásgátló kémiai összetétele a 14 MPa nyomás elviseléséhez, így mikrobuborékok keletkeznek, amelyek összeroppanásukkor elég erősek ahhoz, hogy acélfelületeket alakítsanak ki a szivattyú forgó szerkezetében. A fokozott rezgés és a látóüvegben látható zavaros, habzó olaj az utolsó figyelmeztetés. Amint megjelenik a hab, a gyenge olaj adalékrendszere összeomlott. Ekkor a présdugattyú légbuborékokon mozog, ami megszünteti a hajlítási pontosságot.
A “lakkosodás” diagnosztizálása: Felismerni, amikor a kémiai lebomlás meghaladja a mechanikai kopást
Idővel a 14 MPa‑os határ túllépésekor keletkező hő és nyírási erők lebontják az olajat, létrehozva az arányos szelepek rejtett ellenségét: a lakkos réteget. Ha a szelep orsója ragadós, arany‑ vagy teaszínű bevonatot mutat, amelyet nem lehet letörölni, a folyadék kémiailag tönkrement. Ez az “AW46 az AW46” tévhit költséges következménye. A feltételalapú megközelítés azt jelenti, hogy olyan folyadékokat választunk – HM vagy HG típusokat –, amelyek a berendezés valós nyomására és hőmérsékletére vannak formulázva, nem pedig általános viszkozitási besorolás szerint vásárolunk. Ez konkrét üzemeltetési szabványt teremt, nem pusztán megelőző karbantartási feladatot. Évtizedeknyi tapasztalatom után, amikor kiégett szivattyúkból fémforgácsokat távolítottam el, megerősíthetem: amint abbahagyja, hogy az élhajlító tartályát alap traktor‑sebességváltóként kezelje, a több tízezer eurós javítások is megszűnnek. Legközelebb, amikor alacsony árú, hagyományos AW46 hordót lát, jusson eszébe az igazi költség, amely hétfő reggel jelentkezik.
Kapcsolódó források és következő lépések
- A gyakorlati lehetőségeket itt értékelő csapatok számára a Nagyméretű élhajlítógép jelenti a következő releváns lépést.
- Azoknak az olvasóknak, akik részletes anyagokat szeretnének, brosúráinkban hasznos kiegészítő forrás.