Élhajlítás automatizálása

Panelhajlítók

Automatizált élhajlítás préskaros befogással, valamint kézi vagy automatikus szerszámcserével. Találja meg az alkatrészeihez illő sorozatot.

ADH panelhajlító elülső munkadarab-támasztó asztallal

Kiválasztási összehasonlítás

PB-M vagy PB-A?

Hasonlítsa össze a kézi és az automatikus felsőszerszám-cserét, majd ellenőrizze az alkatrészei kezelési és geometriai követelményeit.

Összehasonlítás

PB-M

PB-A

Fő különbség

PB-M

A préskarok vezérlik a lemezt; a szegmentált szerszámok cseréje kézzel történik.

PB-A

A program kiválasztja a szegmentált felsőszerszám hosszát.

Kezdje itt, ha…

PB-M

A préskaros lemezvezérlés és a kézi szerszámcsere megfelel az alkatrészcsaládnak.

PB-A

A gyakori alkatrészváltások esetén előnyös lehet az automatikus felsőszerszám-választás.

Ellenőrizze az alkatrészét

PB-M

Befogási hozzáférés, alkatrész-szabadnyílás, szerszámszegmensek és átállási feladatok.

PB-A

Szükséges szerszámhosszak, geometria, szabadnyílások és a programozott átállás.

Ellenőrizze az anyagválasztékot, a befogást, a szabadnyílásokat és minden egyes hajlítást egy modellen, reprezentatív alkatrészek használatával.

Találja meg a sorozatát

Két módszer a panelhajlítás automatizálására

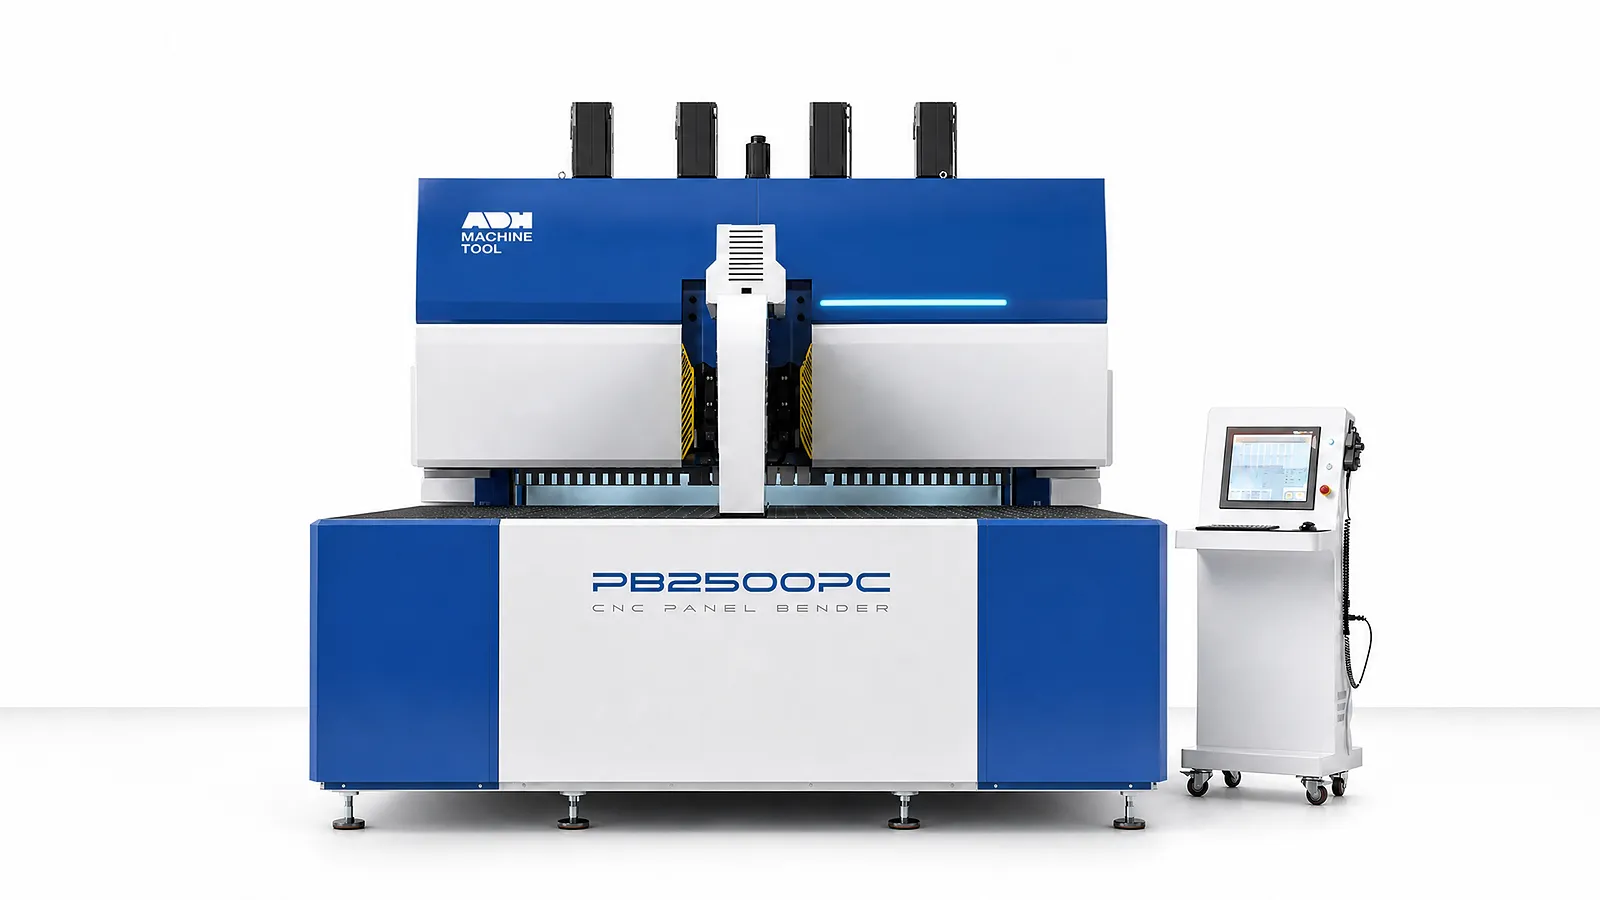
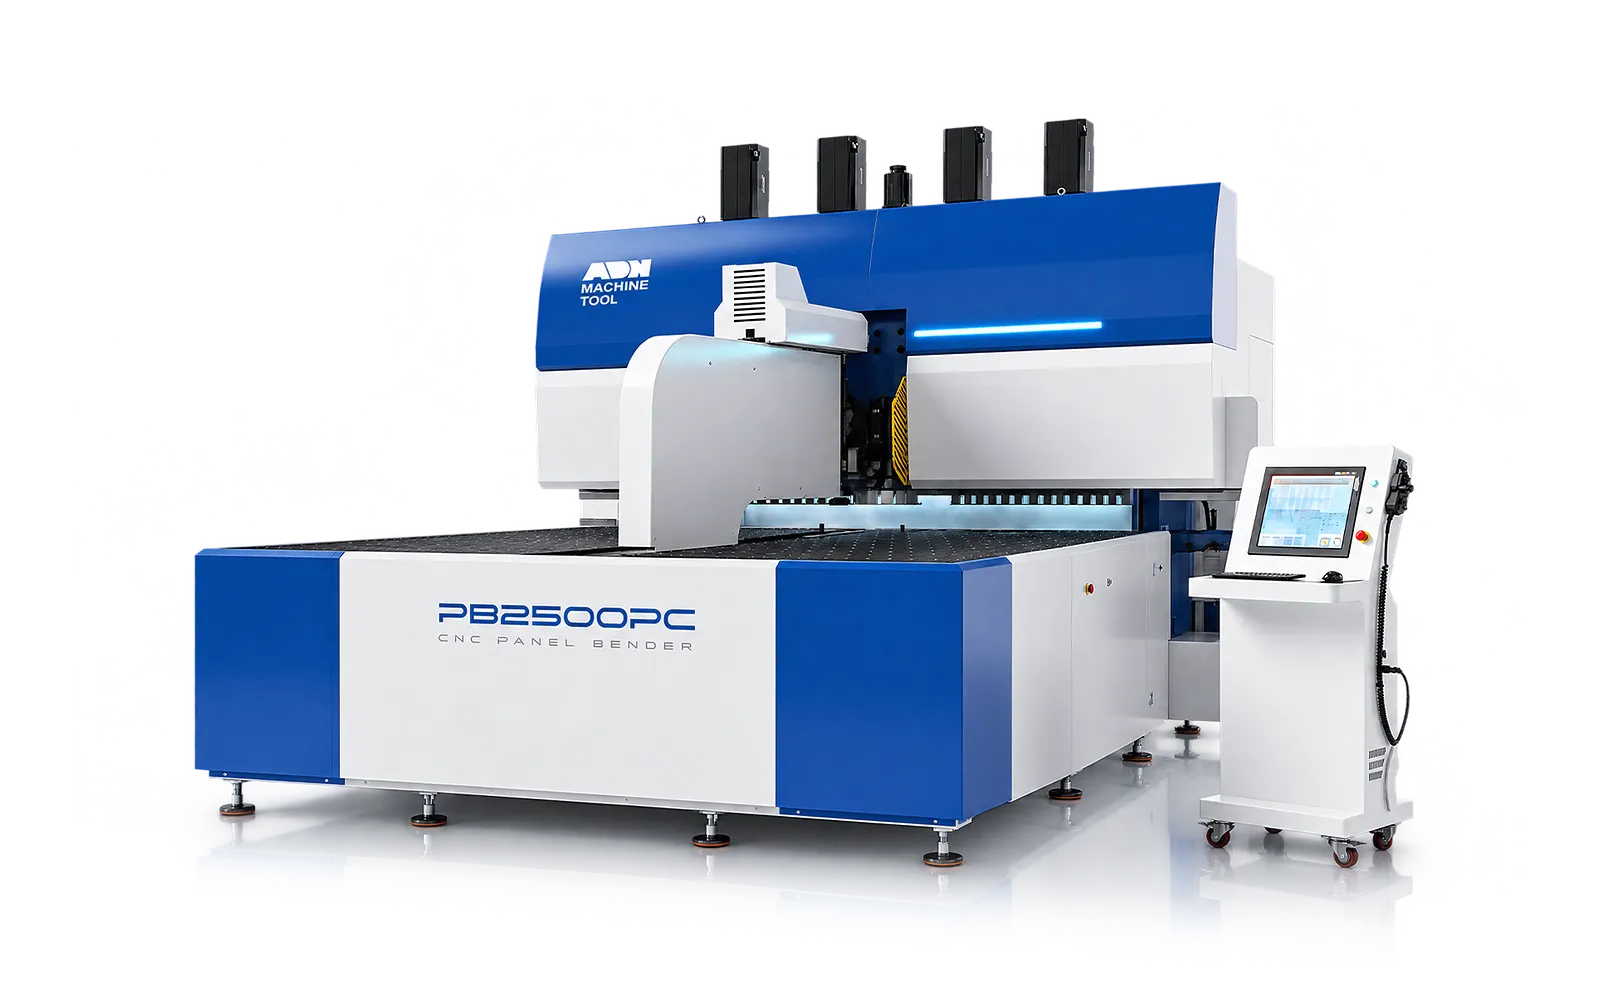
PB-M nyomókaros panelhajlító reprezentatív konfigurációja

PB-M · Sajtolókaros befogás

PB-M · Sajtolókaros befogás

A sajtolókarok pozicionálják a munkadarabot, míg a kézi szegmentált szerszámok támogatják a programozott hajlításokat.

PB-M és PB-MH modellek 1600–4200 mm-ig

Kézi szegmentált szerszámcsere

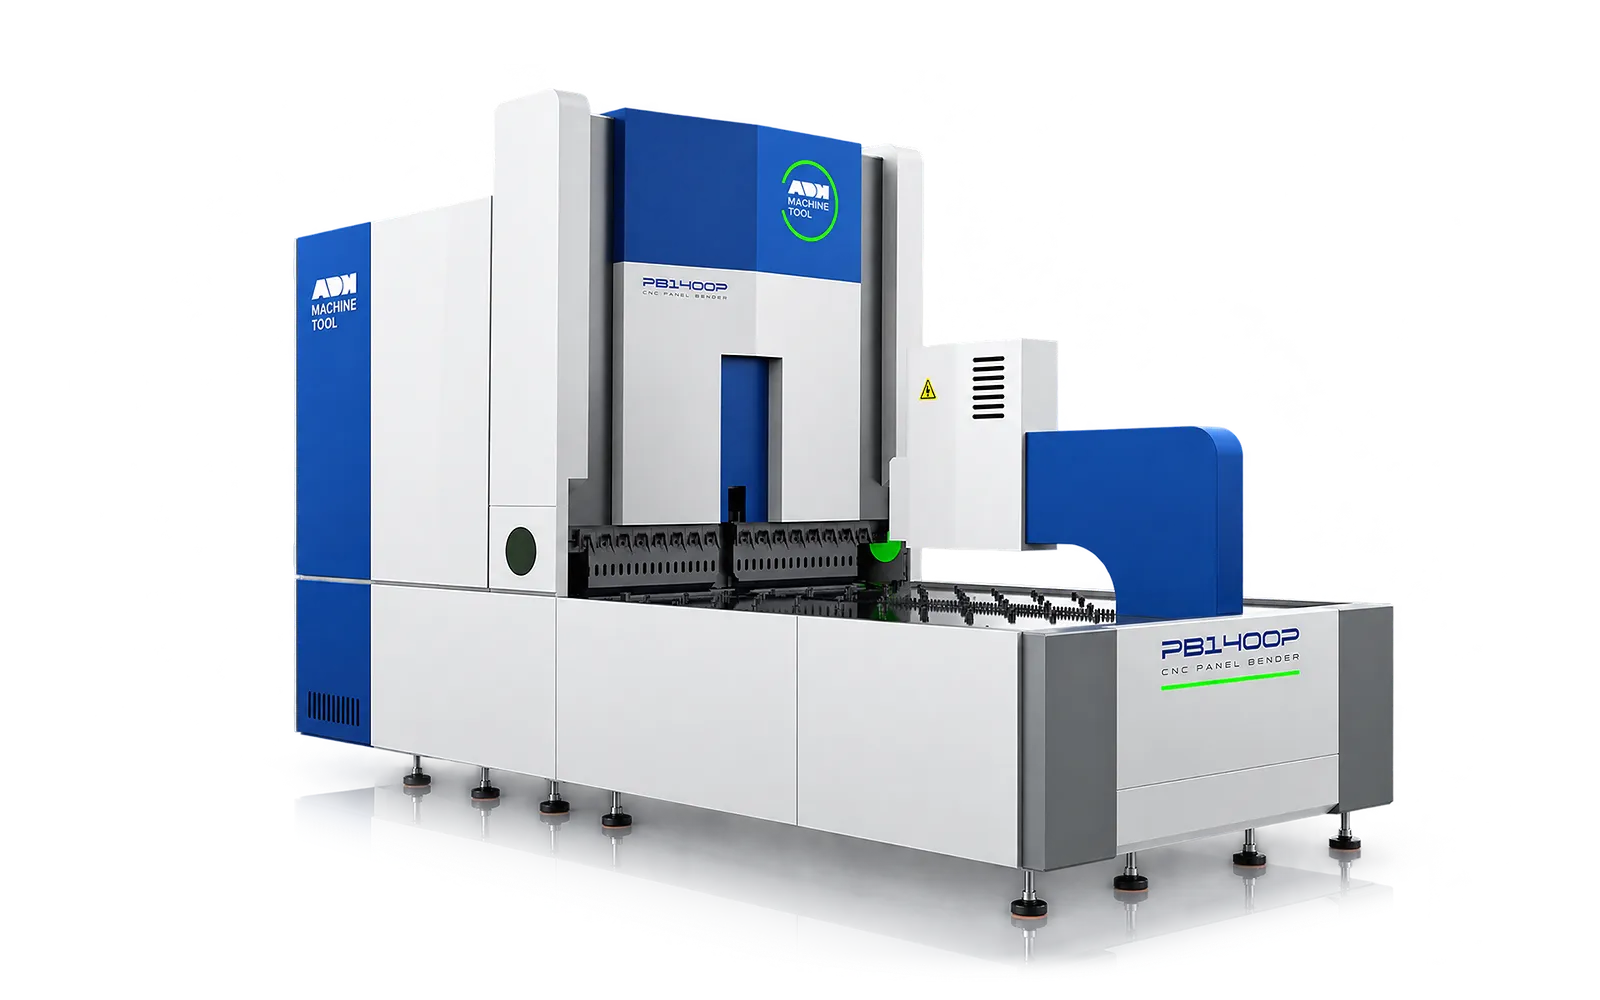
PB-A automatikus szerszámcserélő paneles hajlítógép

PB-A · Automatikus szerszámcsere

PB-A · Automatikus szerszámcsere

A program által kiválasztott felső szerszámok csökkentik a kézi szerszámcserék számát a kompatibilis alkatrészkeverékeknél.
Automatikus felsőszerszám-hossz kiválasztás

PB-A1630, A2190, A2610 és A3200

Alkalmazások

Panelhajlítási alkalmazások: kezdje a munkadarabbal

A panel geometriája, felületi állapota és a gyártási keverék segít meghatározni, melyik befogási és szerszámcsere-konfiguráció felel meg a munkának.

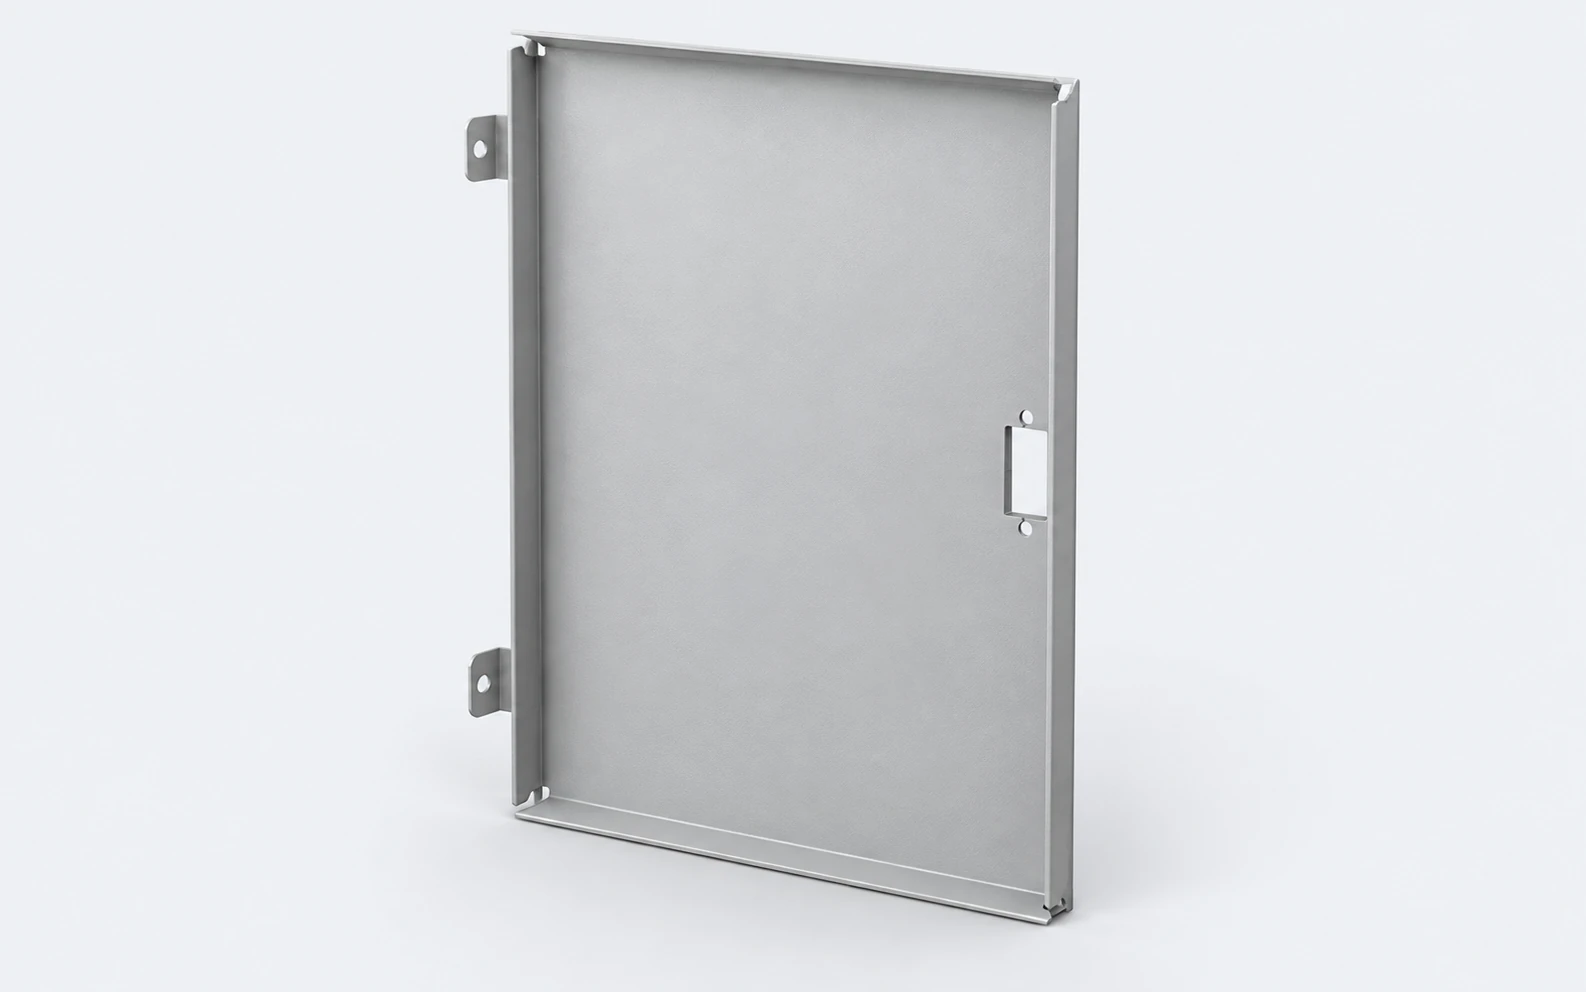
Illusztráció egy hajtogatott elektromos szekrényajtóról visszahajlított peremekkel, zsanérfülekkel és retesznyílással.

01

Szekrényajtók és burkolatok

A többoldalú, széles panelek praktikus sorrendet igényelnek a pozicionáláshoz és forgatáshoz. Hasonlítsa össze, hogyan rögzítik a munkadarabot a hajlítások során.

Kiválasztási fókusz: sík terület, felvételi zónák és kész magasság.

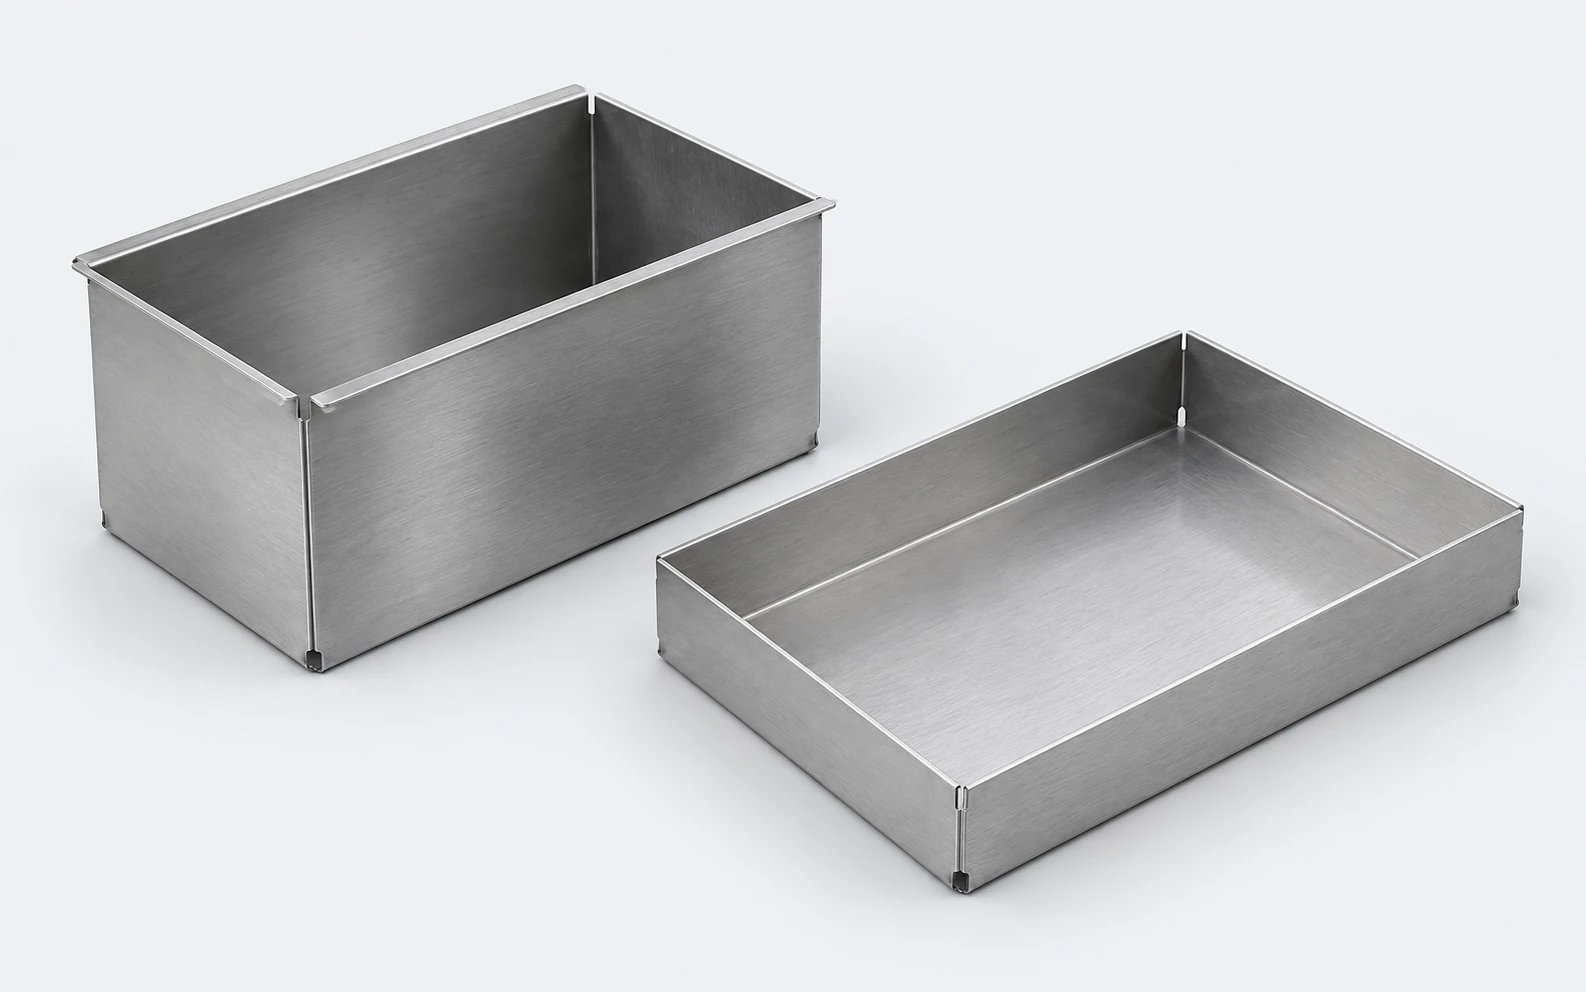
Nyitott tetejű hajlított doboz és sekély tálca illusztrációja látható sarokkivágásokkal.

02

Tálcák és burkolati panelek

A peremek, kivágások és a közeli jellemzők befolyásolják a megfogást, a szerszámhézagot és a végső hajlítási sorrendet. Értékelje a kész alkatrészt, valamint a sík munkadarabot is.

Kiválasztási fókusz: befogási hozzáférés, interferencia és hajlítási sorrend.

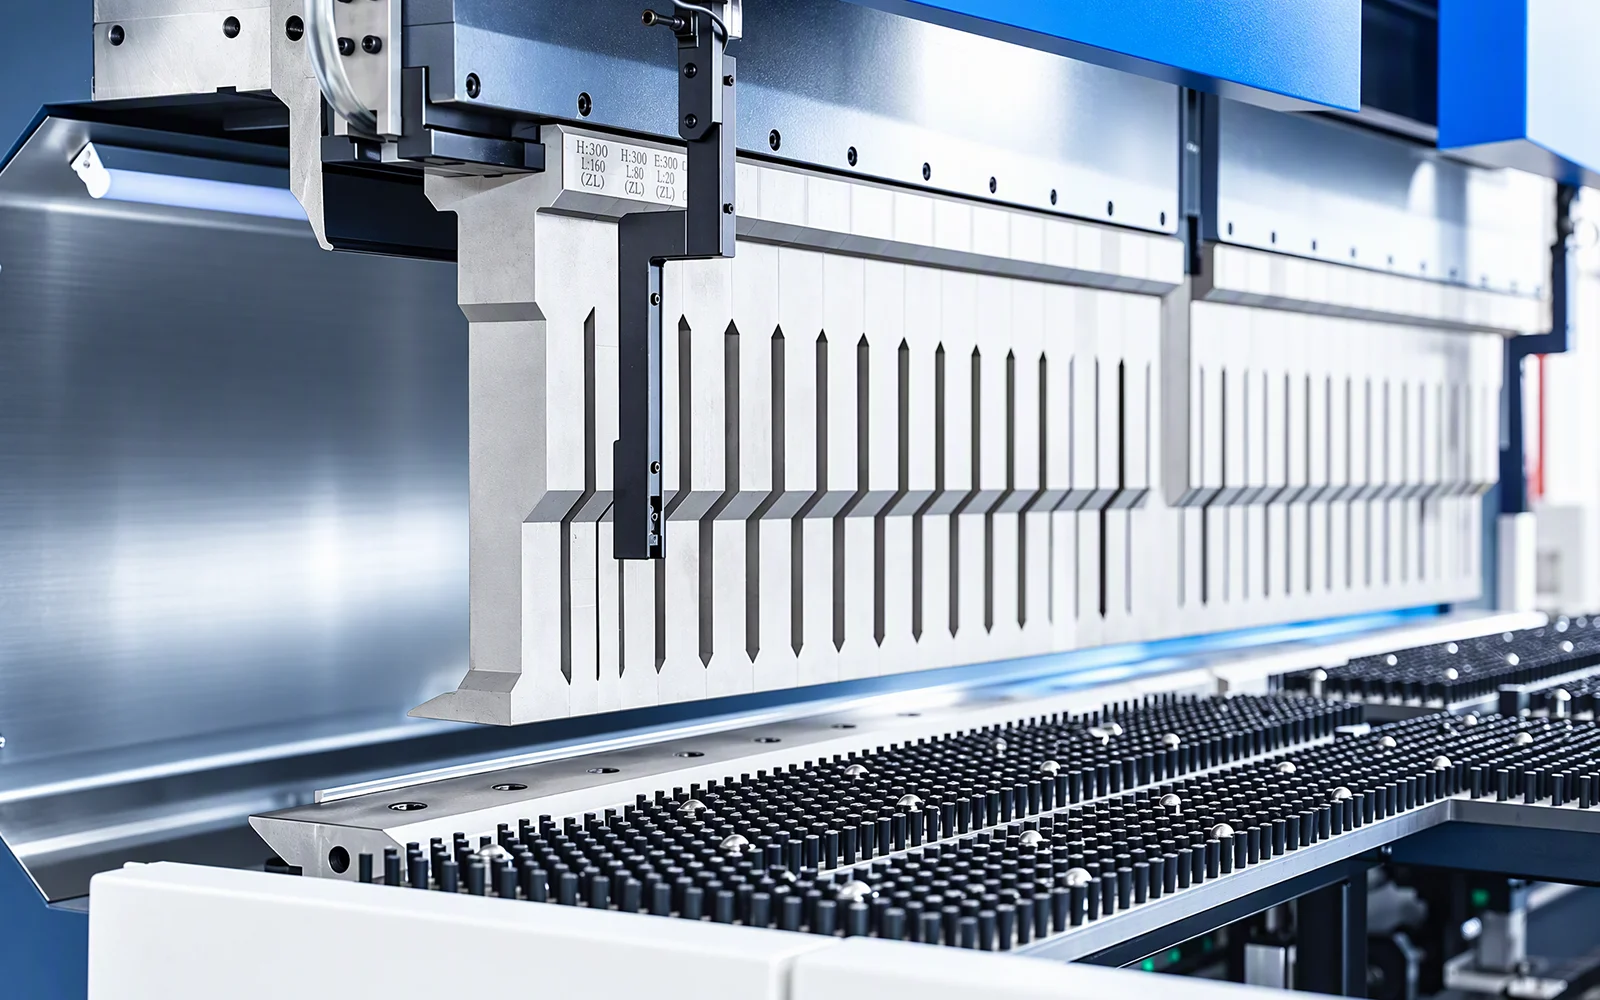
paneles hajlítógép szerszámozás

03

Panelcsaládok váltása

Amikor a szélességek és a hajlítási sorrendek gyakran változnak, vizsgálja felül a kézi szerszámbeállítást a program által kiválasztott szerszámcserékkel szemben a tervezett termékkeveréken.

Kiválasztási fókusz: átállási munka, szerszámkészlet és programelőkészítés.

Vásárlási útmutató

Panelhajlító vagy élhajlító?

Mindkét út megfontolandó, ha egy alkatrész többféleképpen is elkészíthető. Hasonlítsa össze a teljes munkafolyamatot saját rajzaival.

01

Alkatrészgeometria

Tekintse át a peremmagasságokat, a visszahajtásokat és az összes hajlítás elvégzéséhez szükséges hozzáférést. Az élhajlító eltérő szerszámozási útvonalat kínálhat a panelhajlítási tartományon kívüli munkákhoz.

02

Anyagmozgatás

Ellenőrizze a befogási területeket, a felületvédelmet és az alkatrész forgatását. A felületkezelés és a lemez kivágásai befolyásolhatják a rögzítést és a kezelést.

03

Sorozat és átállás

Mérje meg az előkészítést, a szerszámcseréket és a behelyezést a formázási idővel együtt. Hasonlítsa össze, hogyan kezeli az egyes útvonalak a szokásos sorozatot és a következő eltérő munkát.

Tervezze meg projektjét

Az alkatrésztől a megfelelő gépig

Egy világos rövid összefoglaló megkönnyíti az opciók összehasonlítását, az árajánlat elkészítését és a következő lépés megtervezését.

01 / AZ ÖN ALKALMAZÁSA

Kezdje az alkatrésszel

Ossza meg a rajzokat, az anyagot, a vastagságot és a gyártási mennyiséget. Mondja el, hol kell javítani a jelenlegi folyamaton.

02 / AZ ÖN GÉPE

Hasonlítsa össze a konfigurációt

Tekintsék át együtt a gépet, a vezérlőket, a szerszámozást és a kezelést. Állapodjanak meg a mintaalkatrészekben és az alkalmazásukhoz szükséges ellenőrzésekben.

03 / AZ ÖN GYÁRTÁSA

Tervezze meg az átadást

Hangolja össze a szállítást, a helyszín előkészítését, a telepítést és a képzést a csapatának a működtetéshez szükséges támogatással.

Az árajánlata vagy szerződése megerősíti a szállított berendezést, a szállítási ütemtervet, az átvételi kritériumokat, a garanciát és a szerviz hatókörét.

Fedezze fel az ADH gyártását →

GYIK

Kérdések panelhajlító vásárlásához

Válassza ki a kezelési és szerszámozási mechanizmust a nyersdarabok, a kész panelek és az alkatrész-összetétel alapján.

Hogyan válasszak a PB-M és a PB-A között?

A PB-M préskaros nyersdarab-kezelést használ kézi szegmentált szerszámozással. A PB-A kiegészül a program által kiválasztott felsőszerszám-cserével. Hasonlítsa össze a nyersdarab geometriáját, felületi állapotát, hajlítási sorrendjét és az átállási munkát, hogy kiválaszthassa a panelcsaládjának megfelelő konfigurációt.

Kiválthatja-e egy panelhajlító az élhajlítómat?

A panelhajlító képes kezelni a kompatibilis panelmunkákat. Hasonlítsa össze a peremmagasságokat, a visszahajtásokat, a szerszám-hozzáférést és a kezelést az alkatrészválasztékában; bizonyos formákhoz továbbra is szükség lehet élhajlítóra vagy más műveletre.

Élhajlítási útvonalak összehasonlítása
Feldolgozhatók-e perforált vagy bevont lemezek?

Először ellenőrizze a kezelési zónákat és a látható felületeket. A préskaros befogáshoz használható megfogási területek szükségesek. A perforációk, kivágások és bevonatok befolyásolhatják a tartást és a felületvédelmet, ezért vizsgálja meg a kiterített mintát és egy reprezentatív kész panelt a javasolt konfigurációval.

Képes-e a gép felhajtásokat, visszahajtott peremeket és magas oldalakat formázni?

Az elérhető formák a modelltől, a szerszámozástól és az egyes hajlításoknál rendelkezésre álló hézagtól függenek. Az interferencia ellenőrzéséhez adja meg a kiterített mintát és a kész formát.

Az automatikus szerszámcsere kiküszöböli az összes kézi beállítást?

Nem. A PB-A automatizálja a benne foglalt felsőszerszám-kiválasztási és pozicionálási funkciókat. A programozás, az anyagellátás, a segédszerszámok és a készalkatrész-kezelés továbbra is előkészítést igényel.

Fedezze fel a PB-A automatikus szerszámcseréjét
Hogyan hasonlítsam össze a termelékenységet és a megtérülést?

Hasonlítsa össze a jelenlegi és a javasolt folyamatot ugyanazon alkatrész-összetétel, kötegminta és üzemórák használatával. Vegye figyelembe a beállítást, a szerszámcseréket, a be- és kirakodást, a formázást, a selejtet és a karbantartást. Használjon mért teljes ciklusadatokat és reális kihasználtságot egyetlen formázási sebesség vagy szerszámcsere-adat helyett.

Hozzáadható később automatizált be- vagy kirakodás?

Beszélje meg a jövőbeli kezelési tervet a gép kiválasztása során. A felvételi zónák, megfogók, forgatás, átadási pozíciók, vezérlőfelületek és a rendelkezésre álló hely befolyásolják az integráció hatókörét. Rögzítsen minden jövőbeli rendelkezést az ajánlatban, hogy egy későbbi projektnek egyértelmű kiindulópontja legyen.

Fedezze fel a gyártócellák tervezését

Projektérdeklődés

Beszélje meg projektjét

Mondja el, mit szeretne gyártani vagy fejleszteni. A műszaki részletek és rajzok követhetik.

  • Anyag, vastagság és alkatrészméret
  • Rajzok és gyártási mennyiség
  • Helyszín és projekt időzítése

Lépjen kapcsolatba az ADH-val

Gépérdeklődés indítása

A név, az e-mail cím és egy rövid leírás elegendő a kezdéshez.

Kapcsolatfelvételi űrlap