
Miért hagynak cserben a “Top 10” listák (és hogyan válassz inkább a megfelelő gépet)
Valószínű, hogy az elmúlt hetet olyan összehasonlító táblázatok böngészésével töltötted, amelyek mindent elmondanak egy gép elméleti maximumairól – de szinte semmit arról, hogy valóban képes-e megtérülést termelni. A “Top 10” listák azért nem működnek, mert az ipari berendezéseket úgy értékelik, mintha fogyasztói elektronikát vásárolnánk: a modelleket funkció/ár arány szerint rangsorolják, nem pedig megbízhatóság/műszak alapján.
Egy műhelynek nincs szüksége egy általános “győztesre”, akit egy tech blogger választott ki; egy olyan gépre van szükség, amely illeszkedik a valós korlátokhoz: költségvetés, ütemezés, napi áteresztőképesség és a kívánt felületi minőség. Ahelyett, hogy egy ranglistát hajszolnál, készíts egy igénymátrixot, amely feltérképezi a termelési követelményeket – különösen az anyagokat és a mennyiséget – azokhoz a képességekhez, amelyek valóban számítanak.
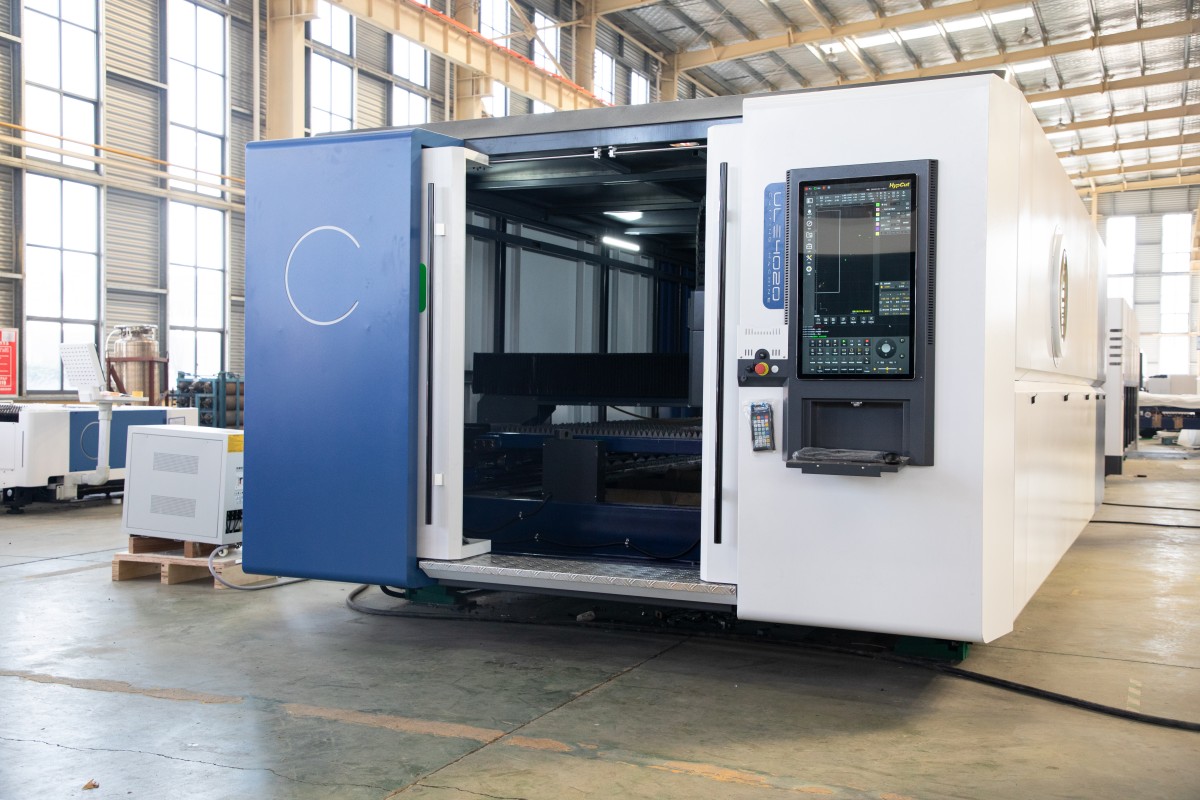
Például, ha a legfontosabb számodra a nagy pontosságú fémvágás és a hosszú távú gyártási stabilitás, fontold meg az ipari kategóriájú megoldásokat, mint a Egyasztalos szálas lézervágó gép, amelyet professzionális környezetben történő hatékony áteresztésre terveztek.
A műszaki adatlapi csapda: miért a teljesítmény (watt) a legkevésbé hasznos mutató, ha sietsz
Gyakori hibák a műhelyberendezések rangsorolásakor
- A csúcsteljesítmény wattban való előtérbe helyezése a folyamatstabilitás rovására az egyik legdrágább hiba, amit műhelytulajdonos elkövethet.
- A magas teljesítmény mit sem ér, ha a gép híddeszköze elmozdul vagy sok utófeldolgozást igényel.
- A wattérték elsősorban a maximális vágási vastagságot befolyásolja, nem a jövedelmezőséget.
- Figyelj a rejtett “leállásokat okozó tényezőkre” is, ne csak a csőtápellátás specifikációira.
- A kulcsfontosságú leállási okok között szerepel a fúvóka- és lencsetisztaság, a szervó karbantartási intervallumok és az állandó hűtőlevegő-áramlás.
- Ha a bevétel érdekel, a legfontosabb mérőszámok a gyorsulás és a vágási rés (kerf) állandósága.
- Egy jól behangolt 60 W-os gép felülmúlhat egy rosszul kalibrált 100 W-os modellt.
- Egy instabil gép anyagot és időt is pazarol, így a plusz watt valójában hátrányt jelent.
Ha a folyamatos üzemidő és pontosság kritikus számodra, a professzionális rendszerek, mint például a Burkolattal ellátott kétfunkciós szálas lézervágó gép felülvizsgálata segíthet az egyenletes vágás fenntartásában a hosszabb gyártási műszakok során.
A “első vágásig eltelt idő” valósága: hogyan különböztethetők meg a hobbiszintű eszközök a valódi bevételt termelő gépektől
Optimalizált változat
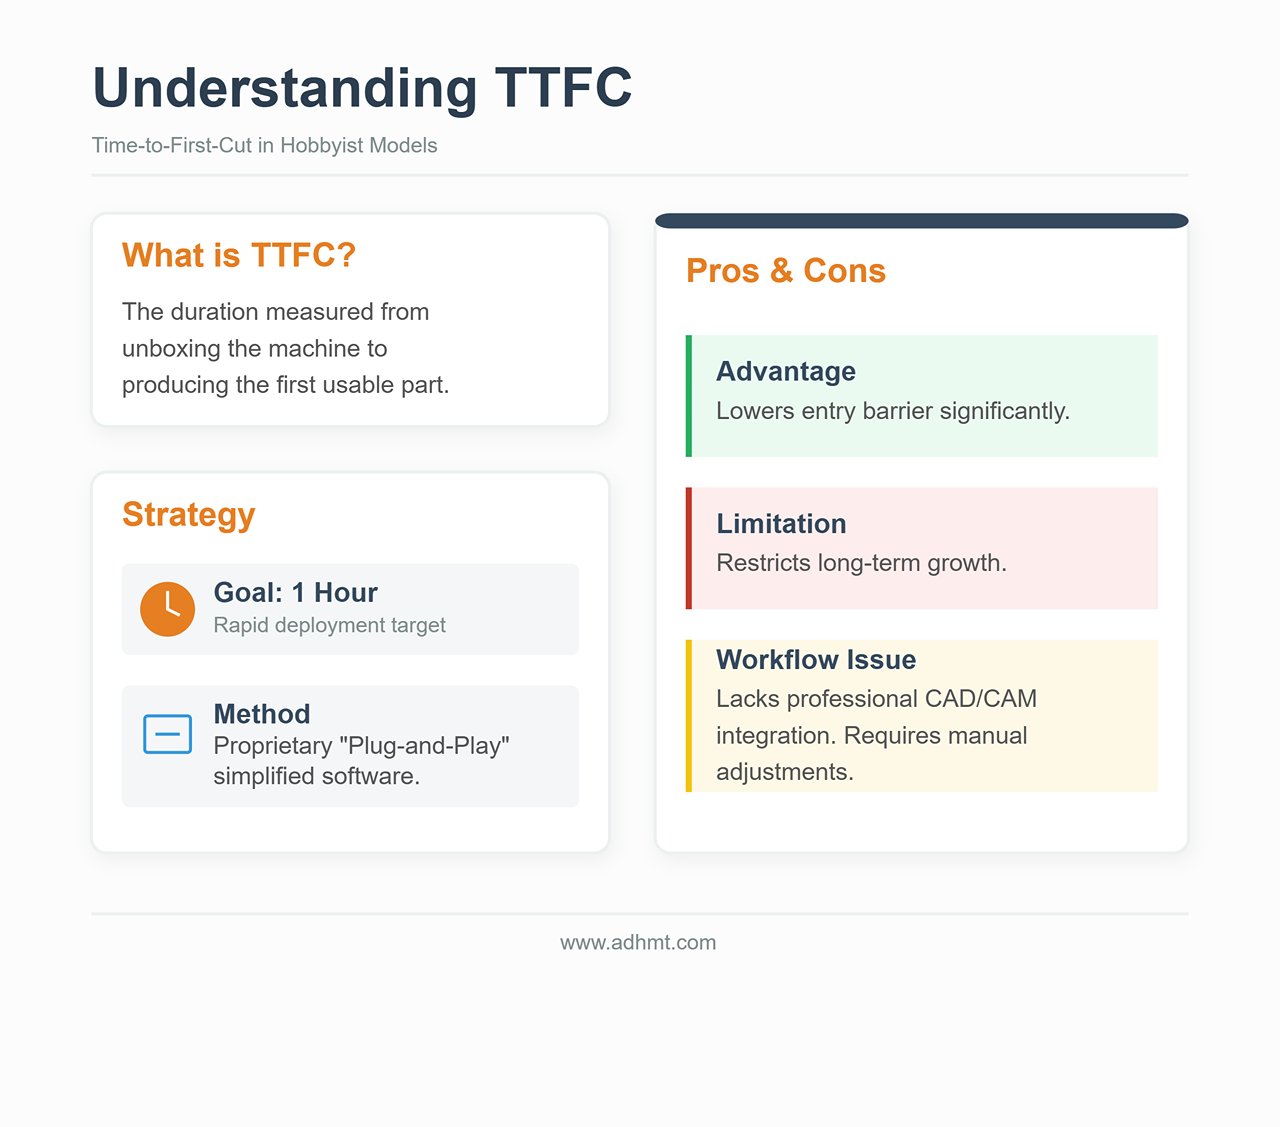
“Az ”első vágásig eltelt idő“ (TTFC) azt az időt jelenti, ami a gép kicsomagolásától az első használható alkatrész legyártásáig telik el. A hobbi kategóriás gépek gyakran e köré építik marketingjüket, saját fejlesztésű, leegyszerűsített szoftverrel és ”vágás egy órán belül” ígérettel. A belépés ilyen könnyűsége valódi előny – de egyben korlát is lehet. Ezek a plug-and-play ökoszisztémák jellemzően nem kínálnak olyan integrációt vagy automatizálást, amely a professzionális CAD–CAM munkafolyamathoz szükséges, így minden munka több manuális beállítást és finomhangolást igényel.
Egy valódi bevételt termelő gépet nem a TTFC határoz meg, hanem az, hogy mennyire zökkenőmentesen illeszkedik a tényleges gyártási környezetbe. Az ipari kategóriájú rendszerek több előkészítést igényelhetnek (elszívó megfelelőség, hűtőegység beállítása, biztonsági reteszek), de ha egyszer beállították őket, a “második vágásig eltelt idő” gyakorlatilag nulla. Ez a hatékonyság a szoftverkompatibilitáson múlik, amely lehetővé teszi a kötegelt munkákat, az ismételhető pontosságot, és minimálisra csökkenti az újrakalibrálás szükségességét a futások között.
Lehet, hogy egy gépnek remek a TTFC-je, és mégis rossz választás a termeléshez, ha hiányzik belőle a merevség, vagy törékeny szoftverarchitektúrán fut. A valódi megtérülést az áteresztőképesség, az egyenletesség és a szigorú tűréskontroll biztosítja – ezek az előnyök pedig jóval tovább számítanak, miután az „új gép” varázsa már elmúlt.
Ha egy professzionális munkafolyamatot optimalizálsz, a műszaki adatok áttekintése vagy a rendelkezésre álló letöltése brosúráinkban praktikus módja annak, hogy megértsd a konfigurációkat – és az integrációs követelményeket – a nagyobb volumenű kimenet mögött.
1. fázis: A szigorú szűrők (Távolítsd el a gépek 90% részét az elején)
A legtöbb vásárló a wattteljesítményt és az árat kezdi összehasonlítani. Ez a leggyorsabb módja annak, hogy egy drága papírnehezékkel végezd. A legfontosabb tényezők a lézervágó kiválasztásában gyakran kevéssé függnek a látványos műszaki adatoktól – és mindent a munkahelyed valós korlátai határoznak meg.
Mielőtt egyetlen márkát is megnéznél, alkalmazz egy sor “szigorú szűrőt”. Ezek bináris korlátok: ha egy gép bármelyikben megbukik, nem versenyképes – hanem kockázatot jelent. Használd ezeket a szűrőket, és körülbelül a piac 90% részét eltávolítod, így csak azok a gépek maradnak, amelyek ténylegesen biztonságosan és hatékonyan működhetnek a környezetedben.
A szellőztetési vétó: Nincs kültéri kipufogóút, nincs CO2 (Íme, mi marad)
Az első korlát maga a levegő. A lézervágás egy hőfolyamat, amely anyagot párologtat. Amikor fát, akrilt vagy bőrt vágsz, nem csak port termelsz – hanem illékony szerves vegyületeket (VOC-kat), szén-monoxidot és különféle rákkeltő anyagokat engedsz ki. Ha pedig PVC-t vágsz (ne tedd), sósav-gázt termelsz, amely komolyan károsíthatja a tüdődet, és hetek alatt korrodálhatja a gép elektronikáját.
Az alkudozhatatlan szabály: Ha nem tudsz egy 4 vagy 6 hüvelykes csövet a géptől kifelé, a szabadba vezetni, nem vásárolhatsz CO2 lézert termelési munkára.
Sok gyártó árul “füstszeparátort” vagy keringető szűrőegységet olyan helyiségekhez, ahol nincs ablak. Egy hobbi felhasználónak, aki néha gravíroz egy poháralátétet, ezek megfelelhetnek. Egy termelőüzem számára viszont költséges csapdát jelentenek.
- A telítettség problémája: Az akril és fa vágása gyorsan telíti a HEPA és aktív szén szűrőket. Termelési környezetben hetente cserélheted a drága kazettákat, hogy a levegő biztonságos maradjon. Ez évente több ezer dollárral növelheti az üzemeltetési költségeket.
- A légáramlás fizikája: A keringető egységek ritkán biztosítják azt a percenkénti köbláb (CFM) légáramlást, ami a lencsék tisztán tartásához szükséges. Erős, kültérbe vezetett negatív nyomás nélkül a füst a készülék belsejében marad, leülepszik a tükrökre és lencsékre. Ez rontja a sugárminőséget, csökkenti a vágási teljesítményt, és drága optikát repeszthet meg.
Ha nincs lehetőséged a kültérbe szellőztetni, az egyetlen reális lehetőséged az alacsony teljesítményű diódás lézerek vagy kifejezetten fémjelölésre használt szálas lézerek – mint a Egyasztalos szálas lézervágó gép– amelyek segítenek biztonságosabb légfeltételeket és megbízhatóbb légáramlást fenntartani.
Az elektromos meglepetés: Miért ölheti meg a termelési sebességet egy 110V-os aljzat
A második korlát az elektromos kapacitás. Észak-Amerikában egy szabványos 110V/15A lakossági aljzat elméleti maximuma 1 800 watt. Az elektromos szabványok és biztonsági előírások azonban a folyamatos terhelést 80%-re, körülbelül 1 440 wattra korlátozzák.
Az új vásárlók gyakran látják a lézer teljesítményét – például egy “100W” lézercsövet – és feltételezik, hogy könnyen belefér a korlátba. Ez összekeveri a kimeneti teljesítményt a fogyasztással. A lézervágó egy rendszer, nem egyetlen alkatrész.
- A teljes terhelés: Nemcsak a lézerforrást működteted. Üzemelteted a léptetőmotorokat, a vezérlőt, a vízhűtőt (kötelező üvegcsövekhez), a légbefúvó szivattyút és az elszívó ventilátort is.
- Feszültségesés: Ha a hűtő kompresszora bekapcsol, miközben a lézer nagy teljesítménnyel működik, az a megosztott 110 V-os áramkörön rövid ideig lehúzhatja a feszültséget.
Ha a műhelyedben csak a szokásos, lakossági 110 V-os aljzatok vannak, és nem tudsz külön áramkört kiépíteni, a lehetőségeid gyorsan beszűkülnek. Egy nagy teljesítményű gép megosztott áramkörön való működtetése “barnulást” (feszültségesést) okozhat, amikor a lézer kimenete ingadozik—ennek következménye lehet, hogy a vágás nem hatol át teljesen, illetve a gravírozás mélysége darabról darabra változik.
A kemény szabály: Ha nem tudsz külön 20A-es áramkört vagy 220 V-os vezetéket telepíteni, húzd le a listádról a nagy teljesítményű ipari CO2 platformokat és a nagyméretű szálas lézereket. Gyakorlatilag az asztali egységekre vagy belépő szintű álló modellekre vagy korlátozva, ahol a hűtő és az elszívó integrált vagy alacsony fogyasztásra van tervezve.

Az ágy-méret csapda: miért jelent a “nagyobb” gyakran “lassabbat” és “pontatlanabbat”
A marketing elhitetné önnel, hogy egy 48″ x 36″-es ágy automatikusan jobb, mint egy 24″ x 12″-es, mert “több lehetőséget” kínál. Egy valódi műhelyben a lehetőségek nem fizetik ki a számlákat – az átbocsátóképesség igen.
A nagy ágyakhoz nagy híd (gantry) kell (az a híd, amely a lézerfejet hordozza). A nagy híd nehéz.
- Tehetetlenség kontra részletgazdagság: Egy nehéz hídhoz több erő kell a gyorsításhoz és a lassításhoz. Amikor apró szöveget vagy részletes grafikát gravírozol, a fej percenként akár ezerszer is irányt vált. A nagyobb, nehezebb gépek nehezebben végzik ezt gyorsan rezgés nélkül—amit gyakran “gyűrűzésnek” vagy “billegésnek” neveznek—, és a kész vonalakban hullámként vagy fodrozódásként jelenik meg.
- A sebességbüntetés: Ahhoz, hogy a nehéz híddal pontos maradjon, a gépet gyakran lassabban kell futtatni. Egy kisebb gép, könnyebb híddal gyakran gyorsabban tud végigravirozni egy sorozatot, mint egy nagyobb, pusztán azért, mert gyorsabban tud felgyorsulni és lelassulni mozgások között.
A kemény szabály: Ne vegyen ágyméretet “majd egyszer” esedékes munkákhoz. Ha a munkái 95%-a elfér egy 12″ x 20″-es lapon, egy 4′ x 8′-es gép valószínűleg kárt okoz az üzletében: több alapterületet foglal, több áramot fogyaszt, és gyakran gyengébb minőségű gravírozást produkál lassabb tempóban. Csak akkor váltson nagyobb ágyra, ha a teljes lapok vágása az elsődleges bevételi forrása.
Anyagvalóság: miért határozza meg az ügyfeleid anyaga a lézerforrást (CO2 vs. szálas vs. dióda)
Végső soron nem a költségvetés alapján választhatsz lézerforrást—hanem a fizika alapján. A lézer hullámhossza határozza meg, mely anyagokkal tud kölcsönhatásba lépni. Semennyi teljesítmény nem tudja pótolni a rossz hullámhosszt.
- CO2 lézerek (10 600 nm): A barkácsvilág igáslova. Ezt a hullámhosszt erősen elnyelik a szerves anyagok.
- Elengedhetetlen a következőkhöz: Fa, akril (átlátszó és színes), bőr, papír, üveg (csak gravírozáshoz).
- A kemény szűrő: Ha az ügyfeleidnek átlátszó akril trófeákra vagy építészeti modellekre van szükségük, muszáj vegyél CO2 lézert. Egy szálas vagy dióda lézer áthatol az átlátszó akrilon anélkül, hogy nyomot hagyna.
- Szálas lézerek (1,064 nm): Az ipari szabvány a fémhez.
- Elengedhetetlen a következőkhöz: Rozsdamentes acél, alumínium, sárgaréz, réz, titán.
- A kemény szűrő: Ha az üzleti modelled fém alkatrészek vágására épül, a CO2 lézer rossz eszköz. Bár a nagy teljesítményű (150W+) CO2 lézerek képesek oxigénrásegítéssel vékony fémet vágnak, lassabbak és gyengébb élminőséget adnak, mint akár egy belépő szintű szálas lézer. És ha átlátszó műanyagot vagy fát kell gravíroznod, a szálas lézer nem fog segíteni—kontrollálatlanul megpörköli a fát, és gyakran egyáltalán nem jelöli meg az átlátszó műanyagot.
- Diódás lézerek (450 nm): A látható kékfény-tartományban.
- Elengedhetetlen a következőkhöz: Szoros költségvetés és maximális hordozhatóság.
- A kemény szűrő: A diódalézerek gyengén nyelődnek az átlátszó akrilban (a kék fény nagyrészt áthalad rajta), és fájdalmasan lassúak bármilyen, 3 mm-nél vastagabb rétegelt lemez átvágásában. Ha a vállalkozásod a teljesítményen vagy a vastagabb anyagok vágásán múlik, a diódalézereket azonnal zárd ki.

Mielőtt továbblépnél a következő szakaszban található konkrét gépjavaslatokra, írd fel a három alapvető anyagodat. Ha ezek fémek, akkor szálas (fiber) lézerre van szükséged. Ha átlátszó akrilról és fáról van szó, akkor CO₂‑lézer kell. Nincs olyan „átfedő” gép, amely mindkettőt tökéletesen kezelné – kivéve, ha hajlandó vagy annyit fizetni érte, mint egy kisebb házért.
2. fázis: A szoftveres kizáró tényező
A legtöbb vásárló a csőt teljesítményére és az ágy méretére fixálódik, miközben a vezérlőszoftvert utólagos szempontnak tekinti – csak valaminek, ami a dobozban van. Ez a legköltségesebb hiba, amit elkövethetsz. Egy professzionális műhelyben a hardver csak annyira jó, amennyire a futó szoftver engedi. Egy 150 W‑os CO₂‑lézer ügyetlen, zárt rendszerű szoftverrel párosítva nem eszköz – hanem szűk keresztmetszet.
Mielőtt elköteleznéd magad egy gép mellett, vizsgáld meg, milyen digitális ökoszisztémába zár be. Ha a szoftveres munkafolyamat hibás, a gép sebessége mit sem ér.
Miért nem alku tárgya a “LightBurn kompatibilitás” professzionális munkához
A lézeres világban a LightBurn egy hasznos külső alkalmazásból a professzionális gyártás de facto operációs rendszerévé nőtte ki magát. Egyrészt CAM‑ (Computer-Aided Manufacturing) szoftverként szolgál – ahol a sebességet, teljesítményt és a szerszámpályákat állítod be – másrészt a gép vezérlőfelületeként.
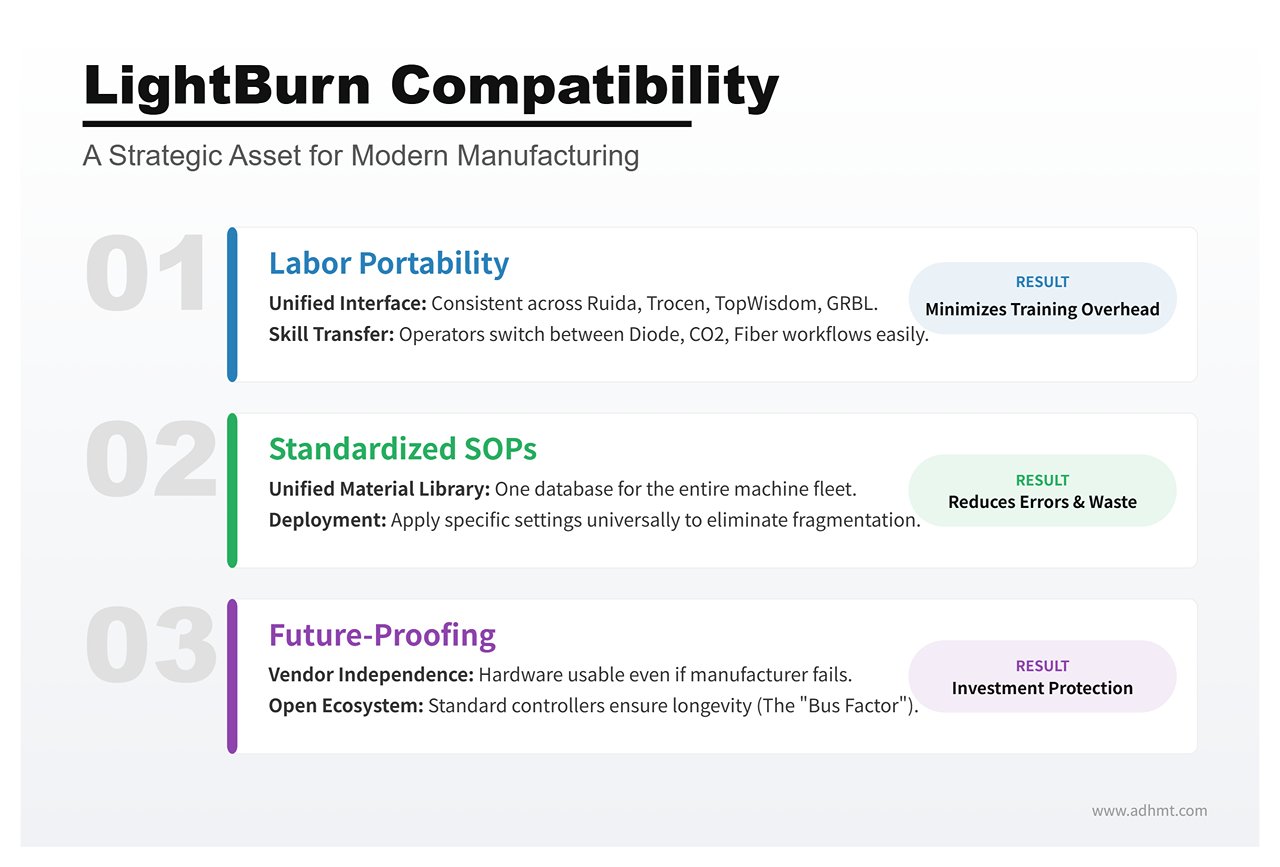
Egy műhelyben a “LightBurn kompatibilitás” nem egy kellemes extrát jelent – hanem stratégiai előnyt három okból:
- Munkaerő-átvihetőség: A LightBurn egységesíti a felületet nagyon különböző gépek között. Támogatja a Ruida, Trocen, TopWisdom és GRBL vezérlőket. Ha egy kezelőt egy alap diódalézeren kiképzel, az elsajátított tudást gond nélkül át tudja vinni egy ipari CO₂‑síkágyas vagy galvo‑szálas jelölő gépre anélkül, hogy az egész munkafolyamatot újra kellene tanulnia. Ha olyan gépet vásárolsz, amely saját, zárt szoftverhez van kötve, minden új alkalmazottnál nőni fognak a képzési költségek.
- Standardizált MOP-ok: A méretezhetőség szabványos működési eljárásokat igényel. Ha az egész gépparkod egy platformon fut, egységes anyagkönyvtárat építhetsz – elmentheted a bevált beállításokat például “3 mm nyír rétegelt lemezhez” vagy “anodizált alumíniumhoz”, és ezeket bármely gépre átfuttathatod a műhelyben. A zárt szoftverek széttagolt könyvtárakat kényszerítenek ki, ami növeli a kezelői hibák és az anyagpazarlás kockázatát.
- A “busz‑tényező”: Ha egy zárt ökoszisztémát kínáló gyártó csődbe megy, megszünteti a szoftver karbantartását vagy megváltoztatja az árazását, a hardvered egyik napról a másikra elavulttá válhat. Egy szabványos vezérlővel (például Ruida 6442) futó, LightBurn‑t használó gép sokkal ellenállóbb a jövővel szemben – a hardver nincs a gyártó fennmaradásához kötve.
Ha egy gépgyártó nem támogatja a LightBurn‑t, gyakorlatilag azt kéri tőled, hogy a termelési vonaladat az ő belső szoftverfejlesztő csapatára bízd. Professzionális munkában ez olyan szerencsejáték, amit szinte soha nem éri meg megkockáztatni.
A zárt ökoszisztémák rejtett költségei: internetkapcsolati igény és fájlkorlátozások
A fogyasztói szintű lézermárkák gyakran “felhasználóbarátnak” nevezik saját szoftverüket, ez az egyszerűség azonban gyakran egy olyan zárt rendszert takar, amelyet arra terveztek, hogy az eszközhasználatodból termeljenek bevételt.
A legnagyobb kockázat ezekben az ökoszisztémákban az, felhőfüggőség. Egyes gépek aktív internetkapcsolatot igényelnek már a tervezési fájlok feldolgozásához is. A szoftver feltölti a vektoradatokat a gyártó szervereire, ott távolról generálja a G‑kódot, majd visszaküldi a gépnek. Hobbi célra ez bosszantó kellemetlenség, termelésben viszont komoly kockázat. Ha az internetszolgáltatód leáll, megáll a gyártósorod is. Ha a gyártó szerverei akadoznak, csúsznak a határidők.
Ezen felül a zárt ökoszisztémák gyakran mesterséges korlátozásokat vezetnek be a fájlkezelésben. Ilyenek lehetnek például:
| Probléma | Leírás |
|---|---|
| Fájlzárolás | Nincs lehetőség a projektfájlok szabványos formátumokban (DXF, SVG) történő exportálására, így lényegében a saját szellemi tulajdonodat zárják be a rendszerükbe. |
| Előfizetési díjfalak | Az alapvető termelékenységi funkciók – mint a tömbös elrendezés (több alkatrész automatikus, optimális elhelyezése a lemezen a hulladék csökkentése érdekében) vagy a vektoros körvonal‑felismerés – gyakran egy havi “Prémium” előfizetés mögött rejtőznek. |
| Adatvédelmi kockázatok | Olyan műhelyek számára, amelyek érzékeny ügyfélprototípusokat vagy szellemi tulajdont kezelnek, a tervek feltöltése harmadik fél felhőjébe a feldolgozás érdekében sértheti a szokásos titoktartási megállapodásokat. |
A professzionális hardvernek helyben kell futnia. Képesnek kell lenned USB‑kábelt csatlakoztatni (vagy USB‑meghajtóról betölteni egy fájlt), és vágni függetlenül attól, hogy van‑e Wi‑Fi kapcsolatod.
Munkafolyamat-hatékonyság: Be tudsz importálni CAD/Illustrator fájlokat fejfájás nélkül?
A hatékonyság azon múlik, mennyi idő telik el a terv befejezése és a “Start” gomb megnyomása között a lézeren. Ezt az időszakadékot nagyrészt a fájlkompatibilitás határozza meg.
A tervezőcsapatod valószínűleg Adobe Illustrator, AutoCAD, SolidWorks vagy Rhino programokban dolgozik. A lézerszoftvernek közvetlenül kell összekapcsolnia ezeket az eszközöket a gép mozgásvezérlőjével—anélkül, hogy egy harmadik “fordító” program használatára kényszerítene.
A professzionális munkafolyamat attól függ valódi, közvetlen import támogatástól. Képesnek kell lenned arra, hogy egy AI, PDF, DXF vagy SVG fájlt közvetlenül beejts a vezérlőszoftverbe, amely pontosan olvassa a vektorokat.
- Réteg-hozzárendelés: A szoftvernek automatikusan át kell tudnia alakítani a tervezési fájlban lévő színeket vágási beállításokká (pl. piros vonalak = vágás, kék vonalak = gravírozás).
- Natív szerkesztés: Apró módosítások—nyitott alakzat lezárása, szöveg összeillesztése, vagy útvonal eltolása a vágási hézag kompenzálására—lehetőleg a lézerszoftveren belül legyenek elvégezhetők. Ha vissza kell menned az Illustratorba csak azért, hogy egy lyukat 2 mm-rel balra mozdíts, az már komoly időveszteséget okoz.
Ha egy gép arra kényszerít, hogy a vektoros fájlokat saját, zárt raszteres formátumba konvertáld—or minden tervmódosításnál egy döcögős importvarázslón kell átmenned—akkor megbukik a hatékonysági teszten. A cél egy tiszta folyamat: Tervezés → Importálás → Vágás. Minden más csak akadály.
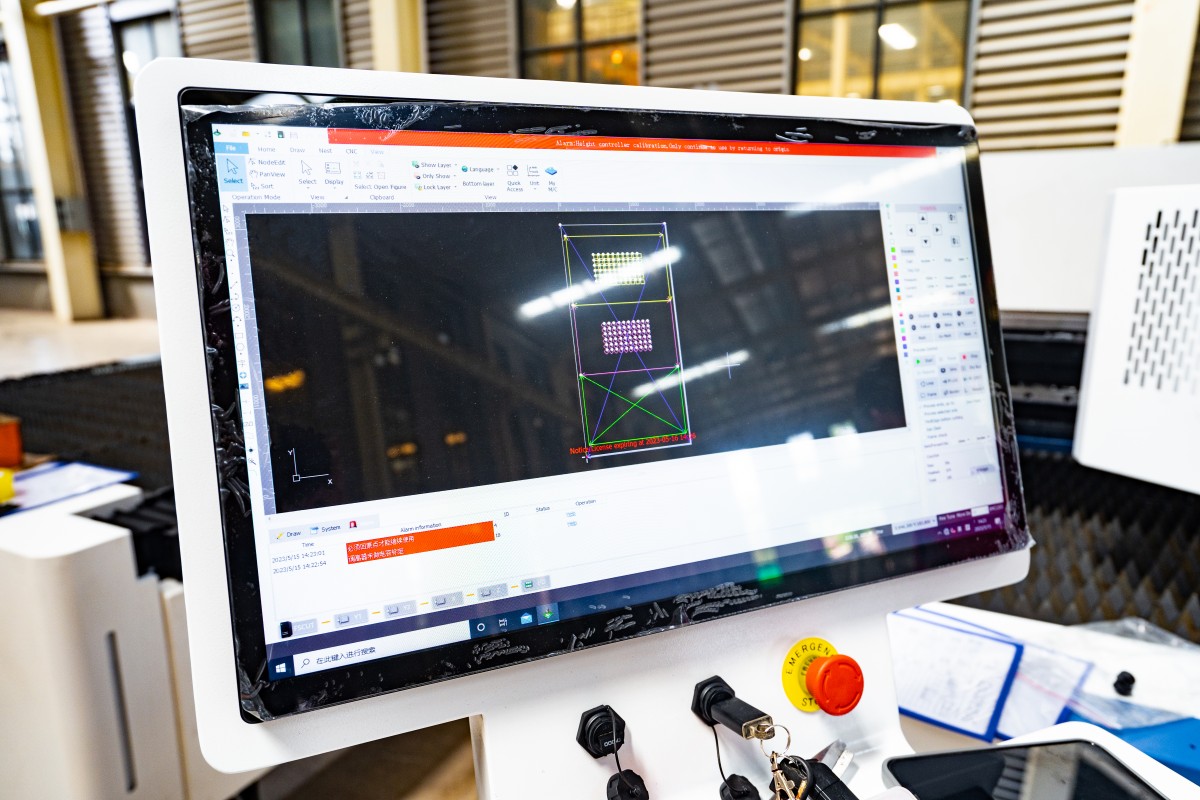
3. fázis: A szcenáriók (Találd meg a saját helyzetedet)
A legtöbb vásárlási útmutató téves irányt mutat, mert ugyanúgy kezeli a lakásban dolgozó hobbit és a raktárban működő céget. Pedig nem ugyanaz. Ami egyiknek tökéletes gép, az a másiknak kifejezetten hátrányos lehet.
Most, hogy az előző szakaszban meghatároztuk a műszaki “kemény szűrőket”, alkalmazhatjuk őket a három leggyakoribb felhasználói helyzetre. Keresd meg magad a listában, és lásd meg, mely gépek felelnek meg igazán.
A forgatókönyv A: “Mellékvállalkozás” asztali gépek (Korlátozott hely, maximális használati egyszerűség)
Ez a helyzet illik rád, ha egy vendégszobából vagy kis stúdióból dolgozol, korlátozott szellőztetési lehetőséged van, és a nyers teljesítmény helyett a “első vágásra való idő” számít elsősorban. Olyan gépre van szükséged, ami inkább nyomtatónak néz ki, mint tudományos projektnek.
A “Plug-and-Play” versenyzők: Glowforge vs. xTool P2 vs. Gweike Cloud
A Glowforge Pro évek óta meghatározta ezt a kategóriát. A “lezárt kert” megközelítése nagyon hasonlít az Apple ökoszisztémájához: rendkívül egyszerű használat, kiváló kamerás igazítás, valamint egy Proofgrade anyagrendszer, amely kiküszöböli a teljesítménybeállítások találgatását. Hátránya, hogy aktív internetkapcsolat kell a működéséhez. Ha megszakad a Wi‑Fi, a termelés leáll.
A xTool P2 az első számú kihívóvá vált. A Glowforge-hoz hasonló egyszerűséget kínál (kamerás pozícionálás, autofókusz), miközben elkerüli a “lezárt kert” megoldást. Támogatja a LightBurn-t, teljesen offline működik, és emelő talp is kapható hozzá magasabb tárgyak gravírozásához—ezt a Glowforge gyengén kezeli.
A Gweike Cloud értékes választás. Hasonló 50W CO2 teljesítményt kapsz asztali méretben, jóval alacsonyabb áron. A hardver robusztus, de a szoftverélmény nem olyan kifinomult, mint a fő riválisoknál.
Az alku kérdése: Kényelemért fizetni vagy javíthatóságért
Az asztali gépek rejtett költsége a javíthatóság. Az egységek karcsú és “biztonságos” megőrzése érdekében a gyártók zárt házakba építik a komponenseket.
Ha egy Glowforge lézercső meghibásodik, általában nem tudod magad kicserélni; sok esetben a teljes egységet vissza kell küldeni a gyártónak. Ez hetekig tartó leállást is jelenthet. Az xTool P2 és a Gweike Cloud köztes megoldást kínál: a felhasználók cserélhetnek csövet és tükröt, de a munka szűkebb és kényelmetlenebb, mint egy nagyobb ipari gépen. Azért fizetsz, hogy kicsi legyen a gép helyigénye—győződj meg róla, hogy a vállalkozásod elbírja a lehetséges leállásokat és/vagy a saját rendszerű alkatrészek költségét.
B forgatókönyv: “Garázstermelés” igáslovak (Maximális teljesítmény, alacsonyabb ár)
Ez a forgatókönyv annak az alkotónak szól, aki külön garázshellyel, a szellőzéshez szárítógép-kivezetéssel, és gyakorlatias hozzáállással rendelkezik. Ön a legtöbb wattot szeretné dolláronként, és egy nagy vágóágyat (20″x28″ vagy nagyobb).
Az OMTech és Monport megközelítése: nagy képesség, nagy karbantartás
Olyan márkák, mint OMTech és a Monport ipari “China Blue/Red” CO2 lézereket importálnak, és agresszív árakon értékesítik. Egy 80 W-os OMTech gyakran olcsóbb, mint egy 45 W-os Glowforge. Ezek a gépek igazi tankok: ipari szabványú Ruida vezérlőket használnak (teljesen kompatibilisek a LightBurnnel), általános, polcról levehető alkatrészekkel, amelyeket az Amazonon be tudsz szerezni, és nagy átvezető ajtókkal nagyméretű lemezekhez.
Ennek ellenére a minőségellenőrzés változó lehet. Nem egy kifinomult fogyasztói élményt vásárolsz—hanem nyers acélt és üveget.
A “Barkácsadó-adó”: A képesség felmérése tükrök beállítására és vezérlők cseréjére
A “Barkácsadó-adó” az az idő, amit a gép finomhangolásával töltesz. A asztali egységekkel ellentétben ezek a lézerek gyakran szállítás közben elveszítik a tükörbeállítást. Kényelmesen kell tudnod lazítani rögzítőanyákat, tesztimpulzusokat lőni, és beállítani a sugár útját.
Ha a nagyfeszültségű elektronika vagy mechanikai beállítás valóban megijeszt, ne vedd meg ezeket a gépeket. De ha otthonosan mozogsz a csavarkulcs és multiméter használatában, akkor ezek a gépek az iparág egyik legjobb megtérülését nyújtják.
Kötelező fejlesztések: Hűtők és légbefúvás, amelyekre azonnal költségvetést kell tervezned
Az ilyen egységek “árcédulája” megtévesztő. A mellékelt “vízpumpa” tipikusan egy alap akváriumpumpa, amely nem tud egy 80 W-os csövet megfelelően hűteni hosszabb vágások során—ez túlmelegedéshez és rövidebb élettartamhoz vezet. A mellékelt “légbefúvás” gyakran csak egy gyenge ventilátor, amely nem tisztítja hatékonyan a füstöt, így elszenesedett éleket kapsz.
Ahhoz, hogy egy OMTech vagy Monport valóban gyártásra kész legyen, azonnal tervezz további $800–$1,000 kiadást az alábbiakra:
- Egy CW-5200 aktív hűtő (hűtőkompresszoros rendszer).
- Egy valódi légkompresszor (a tisztább vágásokért).
- Egy továbbfejlesztett, sorba kötött elszívó ventilátor.

C forgatókönyv: A professzionális műhely (Sebesség, megbízhatóság és amerikai támogatás)
Ez a forgatókönyv olyan vállalkozásokra vonatkozik, ahol a lézer az elsődleges bevételi forrás. Ha a gép leáll, pénzt veszítesz. Szükséged van sebességre, pontosságra és egy telefonszámra, amit felhívhatsz, ha valami elromlik.
Szintlépés Thunder Laser, Aeon és Boss felé: Mit kapsz plusz $4K-ért valójában
Váltani egy OMTech gépről egy Thunder Laser Nova-ra, Aeon Mira-ra, vagy Boss Laser-re jelentős árnövekedést jelent—gyakran $4,000 és $6,000 között a hasonló teljesítményért.
Nem több nyers teljesítményért fizetsz; hanem szervómotort (a léptetőmotorok helyett), lineáris sínekért, és—a magasabb kategóriás konfigurációkban—RF (rádiófrekvenciás) fémcsövek. Ezek az alkatrészek hosszabb élettartamúak, és jobban megőrzik a kalibrációt folyamatos használat mellett. A tűréshatárok szorosabbak, a kábelezés tisztább, és a biztonsági reteszek ipari minőségűek.
A sebességi tényező: miért számít jobban a raszterteljesítmény, mint a vágási teljesítmény
A kezdők a vágási teljesítményen (watt) pörögnek. A profik a rasztersebességen (hüvelyk/másodperc).
Ha a vállalkozásod tumblereket, bőr foltokat vagy palakupákat gravíroz, a lézerfejnek több ezer alkalommal kell oda-vissza mozognia. Egy alacsony költségvetésű léptetőmotoros rendszer kb. 500 mm/s sebességnél tetőzik, és “csengést” (hullámos, ingadozó vonalakat) eredményezhet. Egy Thunder Laser vagy Aeon hibrid szervókkal viszont 1000 mm/s+ sebességgel is futhat, éles, borotvaéles eredménnyel – gyakorlatilag megduplázva a napi teljesítményt. Egy termelési műhelyben a sebesség az, ami számít.
Helyi támogatás: Az “biztosítási kötvény”, amely megment a 3 hetes alkatrészkéséstől
A C forgatókönyv legnagyobb előnye az Egyesült Államokban elérhető támogatás.
Amikor egy névtelen import vezérlőlapja meghibásodik, általában fórumokat böngészel, vagy e-mailt küldesz egy kínai gyárnak – majd heteket vársz a cserealkatrészre. A Thunder, Aeon és Boss márkáknak viszont amerikai raktáraik vannak alkatrészekkel feltöltve, és angolul beszélő technikusokkal, akik videóhíváson keresztül segíthetnek a hibaelhárításban.
Egy hobbista számára három hét várakozás egy alkatrészre bosszantó. Egy profi műhelynek viszont katasztrofális lehet. Az a plusz $4,000 lényegében leállási és kommunikációhiány elleni biztosítási díj.
4. fázis: Az utolsó valóságteszt a rendelés leadása előtt
Megvan a rövidített listád. Megvan a költségvetésed. Az egérmutató az “Add to Cart” gomb fölött lebeg. Állj meg.
Hatalmas különbség van egy olyan gép között, amely egy vásáron demófájlokat vág, és egy olyan között, amely a következő öt évben egy vállalkozást működtet. Ez a különbség ritkán látszik a specifikációs lapon – inkább a mindennapi használat során felmerülő súrlódásokban. Mielőtt a pénzed elköteleznéd, futtasd a legjobb választásodat három utolsó szűrőn keresztül. Ezek a biztonsági hálók választják el a nyereséget termelő eszközt a drága, nehéz garázsdísztől.
Karbantartási hozzáférés: A 60 másodperces ellenőrzés, amely megmenthet egy egész hét kiesett munkától
A lézerkarbantartás nem “majd egyszer” projekt – heti szükséglet. A párolgó ragasztó és fa gyanták gyorsan lerakódnak az optikán: kb. 1–2 gramm hetente. Ha a tükrök tisztítása 30 perc szétszerelést igényel, el fogod halasztani. Ha pedig kihagyod, a lerakódás beleég a lencsebevonatba, elvesztesz kb. 30% teljesítményt, és végül az optika megreped.
A teszt: Kérdezd meg az eladót, vagy nézz meg egy valódi felhasználói videót. Hozzá tudsz férni, ki tudod venni, meg tudod törölni és vissza tudod szerelni az 1-es és 2-es tükröt, valamint a fókuszlencsét kevesebb mint összesen 60 másodpercen belül??
Ha nem, fordulj el és menj tovább.
- 1. tükör (csővég): Oldalsó hozzáférési ajtót szeretnél. Ideális esetben el tudod forgatni a rögzítőgyűrűt, és 15 másodpercen belül ki tudod húzni a tükröt. (Az OMTech és a Gweike általában megfelel; a Glowforge gyakran elbukik, mivel elrejti az optikát a panelek mögé.)
- 2. tükör (híd): Keresd a felnyitható fedőlapot. Q-tippel meg tudod tisztítani anélkül, hogy le kellene szerelned a tartóelemet. Ha csupán a tisztításhoz le kell csavaroznod a szellőzőcsatornát (gyakori a régebbi Monport modelleknél), akkor minden pénteken “karbantartási adót” fizetsz.
- Tükör 3 és lencse (lézerfej): Ez a döntő pont. Képesnek kell lenned leengedni az ágyat, eltávolítani a fúvóka gyűrűjét, és 20 másodpercen belül biztonságosan a kezedbe venni a lencsét. Profi tipp: Újraösszeszereléskor ügyelj arra, hogy a lencse “domború felével felfelé” (convex oldal felfelé) kerüljön vissza. Ha imbuszkulcs kell csak ahhoz, hogy hozzáférj a lencséhez, az a teszten elbukik.

A “Vásárolj jót, vagy fizess kétszer” döntési mátrix
Egy $3,000-es gép sosem csak $3,000 – ez előleg a jövőbeli javításokra. Egy $8,000-es gép viszont gyakran kevesebbe kerül öt év alatt. Ez a mátrix felfedi a címkeár mögött rejtőző teljes tulajdonlási költséget (TCO).
Azonosítsd azt az oszlopot, amelyik a legjobban illeszkedik a listádon szereplő géphez:
| Méret | A költségvetés-barát megoldás (B forgatókönyv) | A profi igásló (C forgatókönyv) |
|---|---|---|
| Kezdeti költség | 2 000 $ – 4 000 $ | 6 000 $ – 10 000 $ |
| Cső élettartam | 1k–2k óra (üveges CO2) | 10k+ óra (RF fém / prémium üveg) |
| Becsült állásidő/év | 15 nap (alkatrészre várakozás) | 2 nap (helyi támogatás / jobb minőségellenőrzés) |
| Heti karbantartás | 2 óra (kézi beállítás) | 30 perc (zárt optika / jobb sínek) |
| Csere költség (4. év) | $1,000+ (új cső + tápegység) | $0 (Hosszú élettartamú forrás) |
| Viszonteladási érték | 40% az eredeti árhoz viszonyítva | 70% az eredeti árhoz viszonyítva |
| 5 éves TCO (teljes tulajdonlási költség) | $19 000+ (beleértve az elveszett fizetős munkaórákat) | $7 000 (alacsony fogyóanyag-költségek) |
Ha hobbiműhelyt vezetsz, az alacsony költségvetésű gép rendben van – az időd “ingyen” van. Ha viszont vállalkozást működtetsz, a “olcsó” gép leállási ideje 18 hónapon belül eltünteti az árkülönbséget az “drága” géphez képest.
Ellenőrző lista: Légy készen a vágásra a kiszállítást követő 48 órán belül
A lézertulajdonos számára a legveszélyesebb időszak az első hét. Megfelelő felszerelések nélkül a gép tétlenül áll, miközben a visszaküldési időablakod vészesen fogy. És ha nem ellenőrzöd az optikát azonnal, minden szállítási sérülés a te problémáddá válik.
Kövesd ezt az ütemtervet, hogy azonnal működőképes legyél – vagy ha citromot kaptál, tudd azonnal visszaküldeni.
0. nap: Előzetes előkészítés (2 óra)
- Folyadékok: Vásárolj 2 gallon desztillált vizet (a hűtőhöz) és 90% izopropil-alkoholt (az optikához).
- Optikai készlet: Legyen kéznél lencsetörlő papír és hőpapír (nyugta papír) az igazítási tesztekhez.
- Áramellátás: Ellenőrizd, hogy van-e külön 20A-es áramkör (110V/220V a készülék típusától függően). Ha hűtővel vagy kompresszorral osztozol az áramkörön, az megszakítja a biztosítékot és tönkreteszi a vágásokat.
1. nap: Kicsomagolás és ellenőrzés (4 óra)
- A „Rázási teszt”: Mielőtt feltöltenéd a hűtőt, vizsgáld meg a lézer csövet belső repedések után. Ha üvegpengést hallasz, amikor óvatosan megmozgatod a csövet, utasítsd vissza a szállítást.
- A szivárgásvizsgálat: Kösd be a vizet, indítsd el a szivattyút, és várj 30 percet. Ellenőrizd a csővégeket és a váz alját.
- A 60 másodperces tisztítás: Végezze el a karbantartási ellenőrzést, amelyet az 1. lépés során kutattál ki.
- Igazítás: Használj hőpapírt, hogy ellenőrizd a fénysugár útját az ágy mind a négy sarkában.
2. nap: Validálás (2 óra)
- A keretteszt: Futtass egy 10 mm/s sebességű vektorvágást fán, 90% teljesítménnyel.
- Az eredmény: A széleknek aranybarna színűeknek kell lenniük, nem égett feketéknek. A vágási hézagnak függőlegesnek kell lennie, nem ferdének.
- A terheléses teszt: Üzemeltesd a gépet 3 órán keresztül. Figyeld a hőmérsékletet (tartsd 22°C/71°F alatt). Ha túlmelegszik vagy elállítódik a fókusz, küldd vissza.
A végső vágás
Az útmutató elején feltettük a kérdést: műhelyt építesz, vagy csak egy eszközt vásárolsz? A különbséget nem a vázra nyomott márkanév adja – hanem a tulajdonos felkészültségi szintje.
Azzal, hogy követted ezt a négylépcsős keretrendszert, nemcsak vásároltál egy lézert – sikerre is felkészültél. Tisztáztad az anyagigényeidet, kiszámoltad a szükséges teljesítményt, rögzítetted a biztonsági protokollokat, és feltártad a tulajdonlás rejtett költségeit. Többé nem csak reméled, hogy jó gépet kapsz – tudatosan teremtettél okos vásárlást.
A kutatás befejeződött. A feladatlista készen áll. Most már itt az idő a vágásra. És ha szeretnéd, hogy gyakorlati segítséget kapj a munkafolyamatodhoz illő technológia kiválasztásában, bátran lépjen kapcsolatba velünk a testre szabott lézerrendszer-útmutatásért.

VI. GYIK
1. Tudnak a lézervágók fémet vágni?
Igen – néhány lézervágó képes fémet vágni, de ez a lézer típusától és teljesítményétől függ. A szálas lézerek és a nagy teljesítményű CO2 rendszerek általában képesek különböző fémek – például rozsdamentes acél, alumínium és réz – vágására. Vastagabb lemezek vagy igényesebb alkalmazások esetén ipari szálas gépek, például a Egyasztalos szálas lézervágó gép ajánlottak.
2. Milyen anyagokat képes vágni egy CO2-lézer?
A leggyakoribb anyagok közé tartozik a fa, akril, bőr, szövet, papír és bizonyos műanyagok. Ugyanakkor a CO2 lézerek általában nem alkalmasak fémvágásra, hacsak nem nagyon nagy teljesítményűek és kifejezetten erre tervezték őket. Emellett nem ajánlott velük PVC-t vagy más olyan anyagokat vágni, amelyek hevítéskor mérgező gázokat bocsátanak ki.
3. Milyen pontosak a lézervágó gépek?
A lézervágó gépek egyik legnagyobb előnye a pontosságuk. A kiváló minőségű lézervágók rendkívül aprólékos részleteket tudnak létrehozni, akár 0,001 hüvelyk (0,025 mm) pontossági tűréssel. A tényleges pontosság olyan tényezőktől függ, mint a sugár minősége, a gép merevsége és stabilitása, valamint a mozgásvezérlő rendszer pontossága.