
Quando ci si chiede “Le macchine a controllo numerico sono più veloci di quelle convenzionali?”, la risposta è più sfumata di un semplice sì o no. Questo articolo ridefinisce il vero significato di “veloce”, andando oltre la semplice velocità di taglio per abbracciare l'intero ciclo di produzione, dall'impostazione iniziale alla produzione di massa.
Si parte con una risposta diretta: il volume di produzione e la complessità del pezzo decidono il vincitore, con lavori singoli e più semplici che hanno dinamiche diverse. Decodifichiamo poi i quattro acceleratori fondamentali delle macchine NC—automazione, precisione, ripetibilità e valorizzazione delle competenze—che alimentano i loro vantaggi.
Allo stesso tempo, esploriamo le trappole di efficienza in cui le macchine convenzionali possono prevalere, come tempi di configurazione elevati e oneri di programmazione. Infine, l’articolo propone un metodo di valutazione in quattro fasi e una matrice decisionale ponderata, fornendo un quadro chiaro e operativo per selezionare l’attrezzatura ottimale in base a velocità, costo e complessità.
Questa guida completa apre la strada a decisioni di produzione più intelligenti, veloci ed economicamente vantaggiose.
I. Inquadrare la Domanda: Ridefinire la “Velocità” per una Chiarezza Immediata
“Le macchine CNC sono più veloci di quelle tradizionali?” Questa domanda è un po“ come chiedere: ”Qual è più veloce—un jet o un elicottero?“ Senza contesto, la risposta è priva di significato. Nell’arena spietata della produzione, la velocità non è una corsa unidimensionale; è un complesso equilibrio tra costo totale, tempo totale e valore finale. Come decisore, il tuo obiettivo non è inseguire una semplice risposta ”sì“ o ”no”, ma costruire un quadro di valutazione di livello superiore.
1.1 La Risposta Diretta: Dimensione del Lotto e Complessità Decidono il Vincitore
Per farti risparmiare tempo, ecco la conclusione diretta:
- Nella produzione di grandi lotti, geometrie complesse e operazioni ripetitive ad alta precisione, le macchine CNC sono campionesse indiscusse di velocità. La loro automazione, accuratezza e instancabile ripetizione costituiscono la base dell’efficienza produttiva moderna.
- Tuttavia, nella fabbricazione di pezzi singoli, riparazioni rapide o prototipi semplici, una macchina convenzionale gestita da un abile operatore può spesso superare una CNC nel trasformare un’idea in un pezzo finito.
In breve, produzione in serie e complessità sono il terreno ideale delle CNC, mentre lavori singoli e semplicità sono i contesti in cui le macchine tradizionali possono ancora prevalere in velocità reale.
1.2 Il Cambio di Mentalità Cruciale: Dalla “Velocità di Taglio” al “Ciclo di Produzione Totale”
I nuovi arrivati nel settore spesso equiparano “velocità” alla rotazione del mandrino o alla velocità di avanzamento—un equivoco comprensibile ma critico. I veri esperti di efficienza si concentrano sul Ciclo di Produzione Totale—l’intero periodo che va dal ricevimento di un disegno alla consegna di una parte finita e conforme.
Velocità di taglio è solo un piccolo segmento di quel processo. Il ciclo di produzione totale è composto sia da fasi che aggiungono valore che da fasi che non aggiungono valore:
- Tempo di preparazione: include l’analisi del disegno, la pianificazione del processo, la programmazione, la configurazione della macchina, il bloccaggio del pezzo e la calibrazione degli utensili.
- Tempo di lavorazione: il processo effettivo di rimozione del materiale.
- Tempo non di lavorazione: i cambi automatici degli utensili, i movimenti della tavola, il riorientamento del pezzo e azioni simili.
- Tempo di intervento umano: supervisione, misurazioni, regolazioni manuali e gestione di eventi imprevisti.
La forza rivoluzionaria della tecnologia CNC risiede proprio in quanto riduce drasticamente il tempo non di lavorazione e il tempo di intervento umano. Mentre le macchine tradizionali possono eguagliare la velocità di taglio su pezzi semplici, la loro forte dipendenza da passaggi manuali, preparazioni ripetute e giudizio dell’operatore prolunga enormemente il ciclo di produzione complessivo. Nella produzione in serie, tale svantaggio si moltiplica in modo esponenziale.
Pertanto, il nostro primo grande cambio di mentalità è questo: smettere di pensare tatticamente in termini di “velocità di taglio” e iniziare a pianificare strategicamente attorno al “ciclo di produzione totale.” La vera velocità deriva dall'ottimizzazione end-to-end—non solo dal portare una fase al limite.
1.3 La Matrice di Decisione Rapida: Un Grafico per Rivelare la Tua Scelta Migliore
Per trasformare i principi sopra in uno strumento decisionale pratico, utilizza la seguente matrice per identificare il tuo approccio ottimale:
| Dimensione della Decisione | Macchina CNC | Macchina Convenzionale | Conclusione: Quale è più veloce? |
|---|---|---|---|
| Volume di produzione | Vantaggio schiacciante. Una programmazione unica consente una replicazione infinita con ritmo costante e un costo marginale di tempo quasi nullo. | Svantaggio significativo. Ogni pezzo richiede operazioni manuali, il tempo totale cresce linearmente con la quantità, rendendo l'efficienza non scalabile. | Macchina CNC (più grande è il lotto, maggiore è il vantaggio esponenziale). |
| Complessità del pezzo | Progettata per la complessità. Gestisce movimenti multi-asse, superfici curve e cavità intricate con una riproduzione precisa dell'intento di progettazione. | Capacità limitata. Si basa fortemente sull'abilità dell'operatore e su attrezzature complesse; molte geometrie sono impraticabili o inefficienti da produrre. | Macchina CNC (maggiore complessità amplifica il suo vantaggio di automazione). |
| Velocità del primo pezzo | Preparazione più lunga. Richiede programmazione, simulazione e messa a punto, che possono richiedere ore o addirittura giorni per pezzi complessi. | Avvio rapido. Macchinisti esperti possono iniziare a tagliare in pochi minuti per pezzi semplici. | Macchina convenzionale (più veloce solo per compiti semplici e non ripetitivi). |
| Ripetibilità | Quasi perfetta. Il programma assicura percorsi e parametri identici, garantendo un'eccezionale coerenza. | Dipendente dal controllo dell'operatore. Difficile mantenere output identici—rischio di deriva ed errori cumulativi. | Macchina CNC (la sua velocità nascosta deriva dalla riduzione degli scarti e delle rilavorazioni). |
| Requisiti di competenza | Competenza ridefinita. L’attenzione si sposta sulla programmazione e sulla comprensione dei processi piuttosto che su anni di sensibilità manuale e memoria muscolare. | Altamente dipendente dall’abilità artigianale. La padronanza richiede anni e la qualità del risultato può variare in base alle condizioni dell’operatore. | Macchina CNC (accelerazione organizzativa grazie alla riduzione della dipendenza da esperti di altissimo livello). |
| Flessibilità nel cambiamento del design | Estremamente alta. La modifica di un programma si adatta rapidamente alle revisioni del progetto—ideale per lo sviluppo iterativo del prodotto. | Bassa. I cambiamenti complessi delle attrezzature richiedono molto tempo e costi elevati. | Macchina CNC (più veloce per lo sviluppo agile e la reattività al mercato). |
La conclusione è chiara: le macchine CNC offrono un vantaggio di velocità sistemico, ripetibile e scalabile. Rinunciando alla risposta immediata nei compiti singoli, raggiungono un’efficienza totale del ciclo senza paragoni nella produzione su larga scala, ad alta complessità e alta precisione. Le macchine tradizionali, invece, offrono velocità individuale, immediata e flessibile, ancora preziosa per lavori brevi, semplici o di emergenza.
II. Decodificare la velocità: i quattro acceleratori fondamentali della tecnologia CNC
Se la prima sezione ha ridefinito il concetto di “velocità”, questa sezione analizza il funzionamento interno delle macchine CNC—i quattro motori che alimentano la loro produttività rivoluzionaria. Il vantaggio di velocità delle CNC non deriva da un’accelerazione brutale in un solo ambito, ma da una rivoluzione sistemica e basata sui dati nella logica produttiva. Attraverso quattro acceleratori fondamentali, la tecnologia CNC ridefinisce radicalmente il rapporto tra tempo e valore.
2.1 Supremazia dell’automazione: comprimere drasticamente il tempo non dedicato al taglio
Nel pensiero tradizionale, il rombo di una macchina simboleggia la produttività. Ma la dura verità è che in realtà tempo di taglio rappresenta solo una frazione dell’intero ciclo. Il vero nemico dell’efficienza è tempo non di taglio—il “buco nero del tempo” che comprende preparazione, cambi utensile manuali, misurazioni e transizioni inattive tra le fasi. In alcuni scenari complessi, queste attività ausiliarie possono consumare oltre il 60% dell’intero ciclo di produzione.
Le capacità di automazione delle macchine CNC sono progettate per combattere su larga scala contro questo spreco di tempo.
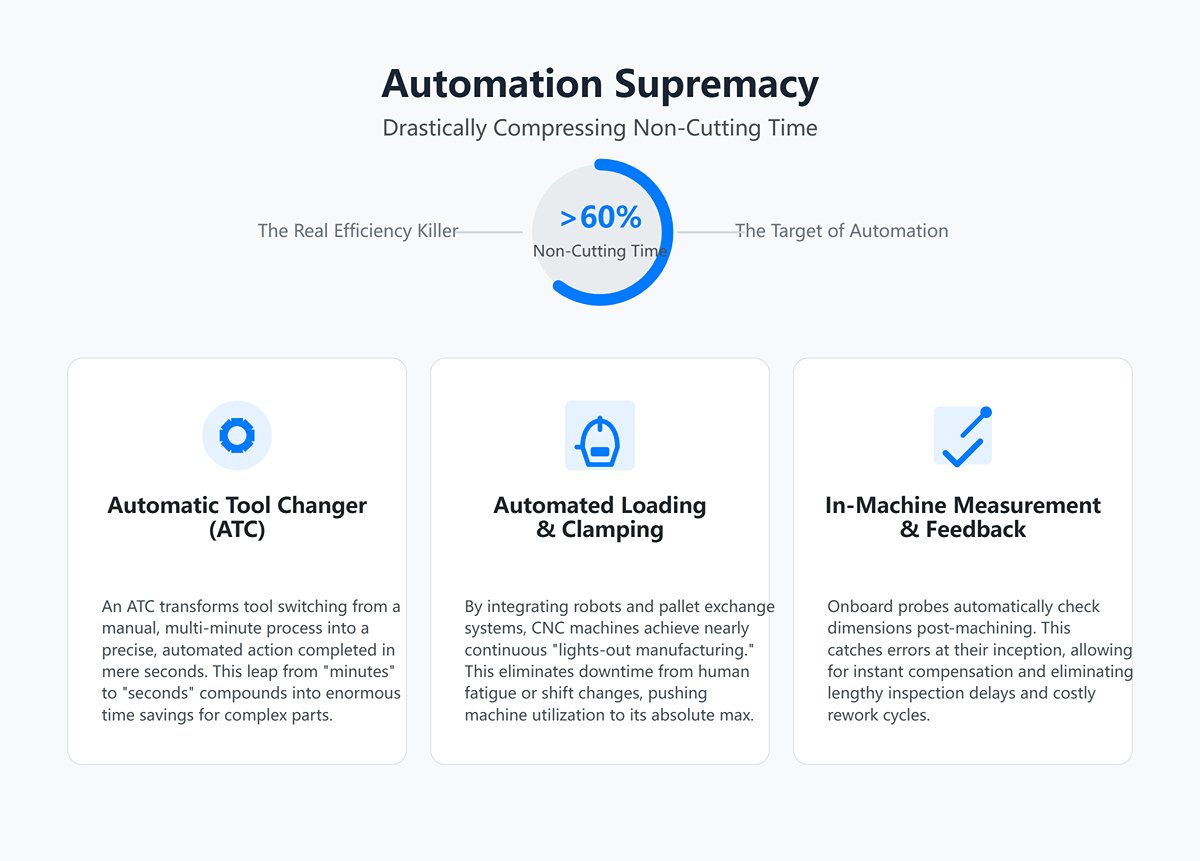
- Cambio Utensile Automatico (ATC): Immaginate uno scenario in cui un singolo pezzo richieda dieci utensili diversi. Su una macchina tradizionale, ciò significa dieci arresti, dieci cambi utensile manuali e dieci ricalibrazioni, con un costo superiore alla mezz'ora. Un centro di lavoro CNC dotato di un cambio utensile automatico, tuttavia, può cambiare gli utensili con precisione in pochi secondi al comando di un'istruzione programmata. Questo salto da “minuti” a “secondi” si traduce in enormi risparmi di tempo durante la lavorazione di componenti a più stadi.
- Caricamento e Bloccaggio Automatizzati: Integrando robot, sistemi di cambio pallet (APC) e altri moduli di automazione, le macchine CNC consentono una “produzione a luci spente” quasi continua. I robot gestiscono il carico e lo scarico con precisione e costanza instancabile, eliminando i tempi di inattività causati dalla fatica umana o dai cambi turno e spingendo al massimo i tassi di utilizzo della macchina.
- Misurazione e Feedback in Macchina: I flussi di lavoro tradizionali seguono una sequenza “lavorazione–ispezione–attesa–rilavorazione”. Con sonde di misurazione integrate, le macchine CNC possono controllare automaticamente le dimensioni critiche tra le operazioni o immediatamente dopo la lavorazione. Se vengono rilevate deviazioni, il sistema può compensare istantaneamente o emettere un allarme, intercettando gli errori alla loro origine ed eliminando lunghi ritardi di ispezione e costosi cicli di rilavorazione.
In sostanza, l'automazione consente alle macchine CNC di integrare quelli che un tempo erano una serie di passaggi manuali, frammentati, dispendiosi in termini di tempo e soggetti a errori in un processo fluido, efficiente e prevedibile. Ciò riduce drasticamente il “tempo non di taglio”, consentendo alle macchine di dedicare una parte maggiore del loro ciclo di vita alla creazione di valore reale.
2.2 Conquistare la Complessità: Trasformare l“”Impossibile” in Realtà Efficiente
Per piani o cilindri semplici, la differenza di puro tempo di taglio tra macchine convenzionali e CNC può essere minima. Tuttavia, man mano che le geometrie dei pezzi diventano più complesse, le loro prestazioni divergono nettamente. La complessità—una barriera all’efficienza nella lavorazione tradizionale—diventa terreno fertile per l’eccellenza della tecnologia CNC.
- Coordinazione Multi-Asse e Completamento in Un Unico Passaggio: Prendiamo ad esempio una girante per aeromobile o un impianto ortopedico. Le loro complesse superfici a forma libera e cavità profonde richiedono molteplici—talvolta più di dieci—nuove fissature e riallineamenti su una macchina tradizionale a tre assi per essere completati. Ogni nuova fissatura spreca tempo e introduce errori cumulativi. Una macchina CNC a cinque assi, invece, consente all’utensile di avvicinarsi al pezzo praticamente da qualsiasi angolazione e completare tutte le caratteristiche complesse in un’unica configurazione. Condensa flussi di lavoro di più giorni e operazioni multiple in una singola procedura automatizzata della durata di poche ore.
- Controllo Programmato che Sfida la Complessità Geometrica: Gli esseri umani eccellono nel guidare utensili lungo linee rette e curve semplici, ma faticano con superfici matematiche complesse come le B-spline razionali non uniformi (NURBS). L’essenza della tecnologia CNC sta nel tradurre queste geometrie intricate, tramite software di produzione assistita da computer (CAM), in codici G leggibili dalla macchina che il sistema può eseguire con precisione. Per il controllore CNC, lavorare una lama attorcigliata o un semplice blocco è concettualmente identico.
Così, le macchine CNC trasformano la “complessità” da ostacolo che cresce esponenzialmente con il costo in termini di tempo a problema ingegneristico risolvibile tramite programmazione e hardware avanzato. Nel campo dei pezzi complessi, la “velocità” del CNC risiede nella sua capacità di trasformare ciò che un tempo sembrava impossibile in compiti completati in modo efficiente in un’unica esecuzione.
2.3 Ripetibilità Assoluta: Il Guadagno di Velocità “Invisibile” da Qualità Stabile
Il vero collo di bottiglia nella velocità di produzione spesso non è la lavorazione stessa—è rilavorazione e scarti. Un componente scartato a causa di errori dimensionali annulla tutto il tempo, i materiali e l’energia investiti, riducendo di fatto l’efficienza della metà. L’eccezionale ripetibilità delle macchine CNC è il loro più potente “acceleratore invisibile”.”
Ripetibilità si riferisce alla capacità di una macchina di tornare esattamente nella stessa posizione quando esegue ripetutamente istruzioni identiche. Questo significa:
- Processi Altamente Prevedibili: Una volta che il primo pezzo è stato regolato con successo, centinaia o addirittura migliaia di pezzi successivi possono essere prodotti esattamente nello stesso modo. Questa coerenza vincolata al programma elimina i difetti causati da affaticamento dell’operatore, variazioni di umore o differenze di esperienza, riducendo al minimo il tasso di scarto.
- Passaggio dall’Ispezione Completa al Campionamento: Quando la stabilità della produzione raggiunge un livello elevato, il controllo qualità può passare dall“”ispezione di ogni pezzo” esaustiva e dispendiosa in termini di tempo a un campionamento periodico gestito scientificamente. Questo non solo libera una significativa quantità di manodopera e tempo, ma rafforza anche la fiducia nell’intero sistema produttivo.
- La Fondazione del Funzionamento Non Presidiato: Questa alta prevedibilità consente alle aziende di lasciare in funzione apparecchiature del valore di milioni senza supervisione durante la notte o nei fine settimana—un utilizzo estremo del tempo impensabile per le macchine manuali.
In definitiva, le macchine CNC, grazie a un’ineguagliabile ripetibilità, garantiscono un output stabile e di alta qualità. Questa coerenza previene le forme di spreco più costose—tempo e materiale persi—offrendo guadagni esponenziali nell’efficienza produttiva complessiva. La qualità stabile è di per sé la forma più elevata di velocità.
2.4 Valorizzazione delle Competenze: Sbloccare la Produttività dell’Esperienza Umana

Un equivoco comune è che l’automazione svaluti le competenze umane. Nella produzione avanzata, la realtà è esattamente l’opposto: la tecnologia CNC agisce come un moltiplicatore di forza per le competenze di alto livello.
- Anticipo e Riutilizzo delle Competenze: Con i metodi tradizionali, la maestria e l’esperienza di un tecnico esperto sono confinate a un individuo—applicabili a una macchina e a un pezzo alla volta. Nella produzione CNC, le competenze critiche vengono anticipate nella pianificazione e programmazione del processo. Un ingegnere di processo qualificato può codificare una profonda comprensione delle proprietà dei materiali, della selezione degli utensili e della strategia di taglio in un programma ottimizzato. Questo programma diventa un’incarnazione digitale dell’intelligenza del maestro—capace di un’esecuzione impeccabile e instancabile da parte di qualsiasi operatore qualificato, ripetibile all’infinito.
- Crescita esponenziale della produttività: Nei laboratori tradizionali, c’è un operaio per macchina. In un ambiente CNC altamente automatizzato, un tecnico qualificato può monitorare e supervisionare da tre a cinque macchine — o anche di più — contemporaneamente. Il loro ruolo passa da lavoratore ripetitivo a gestore di sistema, ottimizzatore e risolutore di problemi. La produzione pro capite si moltiplica così più volte, talvolta di un ordine di grandezza.
- Eredità ed evoluzione della conoscenza: Programmi di lavorazione e parametri di processo superiori possono essere archiviati, condivisi e continuamente perfezionati, diventando parte degli asset digitali fondamentali di un’azienda. I nuovi dipendenti possono raggiungere rapidamente la competenza grazie a programmi standardizzati, riducendo drasticamente la curva di formazione.
Alla fine, la tecnologia CNC non ha reso obsoleta l'artigianalità, l'ha elevata da un'arte del “tatto” a una scienza della “logica”. Consente la replica su larga scala e l'evoluzione dell'intelligenza produttiva, sbloccando una produttività senza precedenti e accelerando l'efficienza in tutta l'organizzazione.
III. Trappole di efficienza: come le macchine tradizionali a volte tornano sorprendentemente alla ribalta
Mentre celebriamo l’automazione e la precisione che la tecnologia CNC offre, una forza invisibile — la sua complessità intrinseca — esercita silenziosamente la sua influenza. In determinate condizioni, questa forza gravitazionale può trasformarsi in una “trappola di efficienza”, intrappolando i decisori che inseguono la velocità a tutti i costi.
In questi momenti, la macchina utensile tradizionale, apparentemente “obsoleta”, riconquista i riflettori. Grazie a una notevole semplicità e flessibilità, mette in atto un ritorno sorprendente. Ci ricorda che lo strumento più efficiente è sempre quello che si adatta perfettamente al compito.
3.1 Il peso dei costi iniziali: la barriera temporale della programmazione e del debug

L’efficienza totale di una macchina CNC segue una formula semplice: Tempo totale = Tempo di preparazione + (Tempo ciclo per pezzo × Quantità). La gloria della macchina risiede nel suo tempo ciclo fulmineo — ma il suo punto dolente si nasconde nella fase di preparazione. Prima di poter asportare il primo truciolo, la macchina CNC deve sopportare un notevole costo iniziale.
Questa lista di costi è molto più lunga di quanto la maggior parte si aspetti:
- Analisi del processo e programmazione: Tradurre disegni 2D o modelli 3D in G-code lavorabile — un atto creativo che fonde competenza ingegneristica e maestria software.
- Simulazione e verifica del programma: Testare virtualmente ogni percorso utensile per evitare costose collisioni reali. È al tempo stesso un’assicurazione e un investimento di tempo.
- Preparazione delle attrezzature di bloccaggio: Progettare, produrre o selezionare attrezzature personalizzate per pezzi non standard, garantendo completa stabilità durante la lavorazione.
- Configurazione della macchina: Installazione degli utensili, calibrazione della lunghezza e configurazione delle coordinate di lavoro: ogni fase richiede precisione e attenzione.
Nella prototipazione, nella riparazione degli stampi o nella personalizzazione di piccoli lotti, queste attività iniziali possono consumare dall“80 al 90% del tempo totale di lavoro. Ciò significa che anche la più veloce potenza CNC può essere superata da una macchina manuale se trascorre la maggior parte della sua vita ”scaldandosi“ o ”aspettando”.”
Un tornitore esperto può benissimo finire un pezzo — utilizzando poco più di una manopola e un comparatore — mentre il programmatore CNC è ancora alle prese con i parametri CAM.
3.2 La maledizione del pezzo unico: quando il tempo di programmazione divora tutti i vantaggi di lavorazione
Questo ci porta a una classica domanda di soglia nella produzione: A quale volume produttivo il tempo di preparazione del CNC elimina completamente il suo vantaggio di velocità di taglio?
La risposta punta a una cifra sconcertante: “1.” Quando il compito consiste nel realizzare un singolo pezzo unico, la “maledizione del pezzo unico” colpisce in pieno.
Consideriamo un esempio reale: una fabbrica deve riparare urgentemente un semplice perno di centraggio su un macchinario.
- Percorso CNC: L’ingegnere di processo impiega 30 minuti per creare il codice CAM e generare i percorsi utensile; l’operatore ne impiega altri 30 per impostare la macchina, azzerare gli utensili e eseguire un taglio di prova. Anche se la lavorazione richiede solo 5 minuti, il tempo totale supera un’ora.
- Percorso manuale: Un tornitore esperto riceve il disegno e il grezzo, marca direttamente il materiale e — guidato da decenni di esperienza — consegna un pezzo completamente conforme entro 15–20 minuti.
In questo confronto, la macchina manuale vince senza dubbio. Il suo vantaggio risiede nel azzeramento dei tempi di programmazione. Per la produzione “ad alta variabilità e basso volume” — comune nelle riparazioni, prototipazione di R&S e fabbricazione artistica — l’agilità e l’immediatezza della macchina manuale offrono un valore strategico che i sistemi CNC semplicemente non possono eguagliare.
3.3 La sfida della curva di apprendimento: colmare il divario tra tornitore e programmatore
La rivoluzione CNC non è solo un cambiamento tecnologico: rappresenta una trasformazione fondamentale nel paradigma delle competenze. La produzione tradizionale si basa fortemente su conoscenza tacita—memoria muscolare e giudizio intuitivo affinati attraverso anni di pratica diretta. La lavorazione CNC, invece, si fonda su conoscenza esplicita—competenza codificata e quantificabile nella programmazione e nella pianificazione dei processi, che può essere archiviata, replicata e trasferita.
Questa trasformazione introduce nuove barriere all’efficienza:
- Una curva di apprendimento ripida: Padroneggiare la tecnologia CNC richiede tempo. Non solo è necessario comprendere la teoria della lavorazione, ma anche acquisire competenza nel disegno tecnico, nel software CAM e nel debug del G-code. Lo sforzo di apprendimento supera di gran lunga quello richiesto per utilizzare un tornio o una fresatrice convenzionale.
- Carenza di esperti ibridi: Nei laboratori reali, i professionisti fluenti sia nella maestria tradizionale che nella programmazione CNC moderna sono estremamente rari. Di conseguenza, programmatori CNC reattivi e qualificati diventano spesso colli di bottiglia critici nel processo produttivo.
Pertanto, se un’azienda dispone di un team di macchinisti tradizionali altamente qualificati ma manca di programmatori agili, spesso è più efficiente lasciare che i veterani agiscano direttamente—specialmente per compiti brevi, semplici o urgenti—piuttosto che attendere la scrittura del codice per una costosa macchina CNC inattiva.
3.4 Carico cognitivo: il peso mentale della programmazione vs. l’intuizione del lavoro manuale
Esiste un fattore umano spesso omesso dalle analisi ingegneristiche, eppure influisce profondamente sull’efficienza: carico cognitivo, ovvero la quantità di sforzo mentale richiesto per eseguire un compito.
- Alto carico cognitivo nella programmazione CNC: Scrivere o eseguire il debug del codice è un’attività intensamente intellettuale. Il programmatore deve visualizzare geometrie 3D, pianificare i movimenti degli utensili, calcolare i parametri di taglio e prevedere ogni possibile interferenza. Questo costante giocolare mentale impone un notevole stress psicologico e affaticamento. Studi dimostrano che sotto alto carico cognitivo, il tempo di completamento può aumentare di quasi il 50%, con tassi di errore in parallelo.
- Feedback intuitivo nell’operazione manuale: Per un macchinista esperto, il lavoro manuale si avvicina a uno stato di “flusso”. Egli percepisce le vibrazioni, ascolta i suoni di taglio, interpreta persino il colore e la forma del truciolo come feedback in tempo reale. Decisioni e azioni avvengono quasi simultaneamente. Questo ciclo sensoriale diretto mantiene il carico cognitivo relativamente basso.
In situazioni in cui la velocità è fondamentale—ad esempio, aggiungere uno smusso o forare un semplice foro su un pezzo esistente—l’immediatezza della lavorazione manuale bypassa l’intero ciclo “modello–programma–simula–verifica”. Paradossalmente, l’intelligenza dei sistemi CNC può talvolta diventare un vincolo cognitivo, mentre la semplicità grezza della macchina manuale si trasforma in una scorciatoia verso la produttività.
IV. Il Metodo di Valutazione in Quattro Passi: Scegliere la Macchina più Efficiente per il Tuo Compito
Questo metodo trasforma il tuo processo decisionale da un“”arte“ basata sull’intuizione a una ”scienza” guidata dai dati. Segui questi quattro passaggi per identificare la soluzione di lavorazione più adatta per ogni compito.
Passo 1: Definisci i Tuoi Vincoli Principali
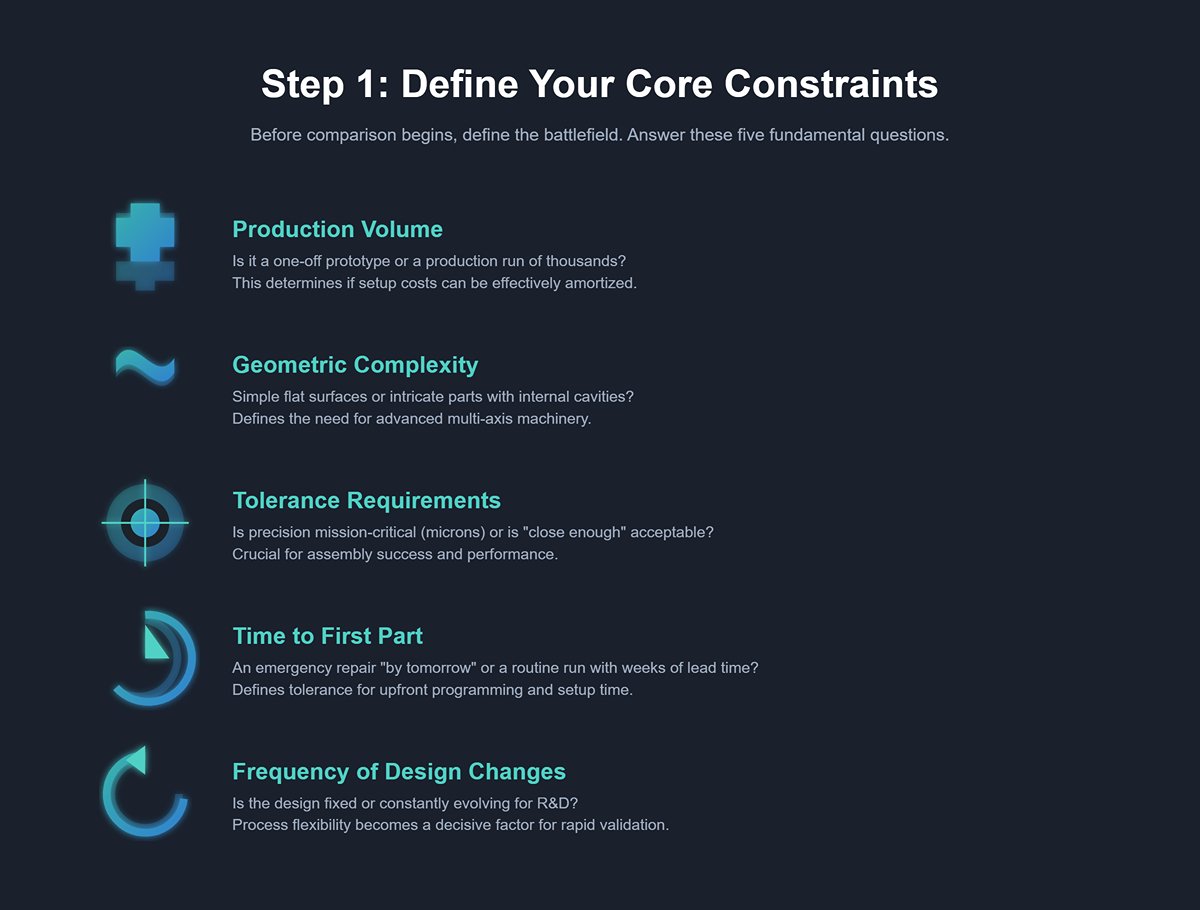
Prima di iniziare qualsiasi confronto, devi prima definire il campo di battaglia. Terreni diversi richiedono truppe diverse. Metti alla prova il tuo progetto rispondendo chiaramente a queste cinque domande fondamentali:
- Volume di Produzione: Dove pende l’equilibrio per il tuo compito? È un prototipo unico—o una produzione ripetuta migliaia di volte? Questo è il fattore principale che determina se i costi di preparazione possono essere ammortizzati efficacemente.
- Complessità Geometrica: L’anima del tuo pezzo è semplice o complessa? Parliamo di superfici piane e sistemi di fori di base—o di curve libere e cavità interne complicate che richiedono sincronizzazione multi-asse per essere scolpite?
- Requisiti di Tolleranza: La precisione è critica per la missione, o “abbastanza vicino” è accettabile? Stai lavorando con parti strutturali ±0,1 mm, o componenti a livello di micron dove il successo dell’assemblaggio è in bilico?
- Tempo al Primo Pezzo: Quanto è urgente il battito del tuo progetto? È una riparazione d’emergenza necessaria “per domani”, o una produzione di routine con diverse settimane di tempo? Questo definisce se puoi permetterti l’investimento iniziale di tempo nella programmazione e nel debug CNC.
- Frequenza delle Modifiche di Progetto: Il tuo progetto è fisso o in continua evoluzione? Per i progetti di R&S che richiedono revisioni rapide e convalida, la flessibilità del processo di produzione diventa un fattore decisivo.
Passo 2: Analizza il Costo Totale
Vai oltre la mentalità del “prezzo unitario” e adotta una prospettiva di “costo totale del ciclo di vita”. Il vero costo comprende ogni spesa dal ricevimento del disegno alla consegna di pezzi conformi.
Macchina NC/CNC:
- Costi Iniziali (Alti): Questi includono programmazione CAM, simulazione e calibrazione della prima impostazione—investimenti intellettuali e di tempo sostanziali che non dovrebbero essere sottovalutati per componenti complessi.
- Costi unitari (bassi nella produzione di massa): Una volta che l’automazione entra in funzione, il minimo intervento umano e cicli di lavorazione stabili riducono drasticamente il costo marginale per pezzo—soprattutto la manodopera.
- Costi Nascosti: Acquisizione, manutenzione e formazione di personale specializzato contribuiscono a un costo complessivo di proprietà più elevato.
Macchina convenzionale:
- Costi iniziali (molto bassi): Nessuna programmazione richiesta; la preparazione consiste principalmente nella lettura dei disegni, nella marcatura e nel bloccaggio di base—essenzialmente “pronta a partire” con un ritardo minimo.
- Costi unitari (relativamente costanti e alti): Ogni pezzo richiede l’attenzione completa e diretta di un operatore qualificato. Il loro tempo e la loro competenza sono completamente incorporati in ogni pezzo, facendo aumentare il costo totale in modo lineare con la quantità.
- Costi Nascosti: Il forte affidamento su macchinisti di alto livello aumenta la variabilità e le potenziali perdite dovute a scarti o rilavorazioni.
Intuizione chiave: identificare il punto di pareggio. Immagina due curve di costo: la macchina convenzionale sale costantemente da una base bassa, mentre la macchina CNC parte più in alto ma si appiattisce più rapidamente. La loro intersezione è il tuo volume di pareggio. Quando la produzione prevista supera di molto quel punto, le economie di scala intrinseche alla lavorazione CNC entrano pienamente in gioco.
Passo 3: valutare il tempo ciclo totale
Questo si collega direttamente all’argomento principale: valutare il tempo totale di consegna dal concetto al prodotto completamente finito.
Macchina NC/CNC:
- Tempo per il primo pezzo (più lungo): Programmazione e configurazione sono i principali colli di bottiglia temporali.
- Tempo totale per la produzione in serie (breve): L’automazione garantisce alta efficienza e flusso continuo—specialmente nelle lavorazioni non presidiate, dove il vantaggio temporale cresce in modo esponenziale.
Macchina convenzionale:
- Tempo per il primo pezzo (molto veloce): Per compiti semplici, nulla eguaglia la sua reattività quasi istantanea.
- Tempo totale per la produzione in serie (lungo): Il tempo di lavorazione scala direttamente con la quantità—nessuna leva di automazione disponibile.
Intuizione chiave: Punti a una reattività rapida o a un'efficienza di consegna su larga scala? La prima gioca sulla forza tattica delle macchine convenzionali, la seconda sulla potenza strategica dei sistemi CNC.
Fase 4: Costruisci la tua matrice decisionale ponderata
Ora, traduci le intuizioni qualitative dei primi tre passaggi in un chiaro quadro quantitativo. Assegnando pesi a ciascun criterio, questa matrice ti aiuta ad andare oltre l'intuizione e raggiungere una decisione più equilibrata e basata sui dati.
Come applicare:
- Elenca i criteri: Utilizza i vincoli principali della Fase 1 insieme a fattori aggiuntivi come la coerenza della qualità.
- Assegna i pesi: Attribuisci pesi percentuali (che sommano a 100%) in base alle priorità del tuo progetto.
- Valuta oggettivamente: Valuta entrambi i metodi di produzione su ciascun criterio (scala suggerita: 1–10).
- Calcola i punteggi ponderati: Moltiplica ciascun punteggio per il suo peso e somma su tutti i criteri per determinare il totale finale.
Scenario 1: Riparazione urgente di un semplice albero di trasmissione (Lotto = 1, Tempo di consegna = Estremamente breve)
| Criteri di valutazione | Peso (A) | Punteggio macchina CNC (B) | Punteggio ponderato (A×B) | Punteggio macchina convenzionale (C) | Punteggio ponderato (A×C) |
|---|---|---|---|---|---|
| Tempo fino al primo pezzo | 50% | 2 | 1.0 | 10 | 5.0 |
| Costo totale iniziale | 30% | 3 | 0.9 | 9 | 2.7 |
| Complessità geometrica | 10% | 8 | 0.8 | 6 | 0.6 |
| Coerenza della qualità | 10% | 9 | 0.9 | 6 | 0.6 |
| Totale | 100% | 3.6 | 8.9 |
Conclusione: In questo scenario, la macchina convenzionale domina grazie alla sua velocità di consegna impareggiabile e ai costi di configurazione minimi—vincendo con un margine decisivo.
Scenario 2: Produzione di massa di 500 involucri complessi per dispositivi medici (Lotto = 500, Alta tolleranza)
| Criteri di valutazione | Peso (A) | Punteggio macchina CNC (B) | Punteggio ponderato (AB) | Punteggio macchina convenzionale (C) | Punteggio ponderato (AC) |
|---|---|---|---|---|---|
| Costo/tempo di produzione per unità | 35% | 9 | 3.15 | 3 | 1.05 |
| Coerenza/ripetibilità della qualità | 30% | 10 | 3.0 | 4 | 1.2 |
| Gestione della complessità geometrica | 25% | 10 | 2.5 | 3 | 0.75 |
| Tempo di consegna del primo pezzo | 10% | 5 | 0.5 | 8 | 0.8 |
| Totale | 100% | 9.15 | 3.8 |
Conclusione: Nel campo della produzione su larga scala e ad alta complessità, le macchine CNC si affermano come vincitrici indiscusse. I loro vantaggi combinati in termini di efficienza dei costi, controllo della qualità e capacità di gestire design intricati le rendono la scelta indiscutibile.
Questa matrice decisionale non è un calcolatore rigido, ma uno specchio strategico che riflette le tue reali esigenze operative. Regolando i fattori di ponderazione, puoi creare un modello di valutazione unico per qualsiasi sfida produttiva specifica—garantendo che ogni decisione sull’attrezzatura serva esattamente ai tuoi obiettivi aziendali principali.
V. Conclusione
Siamo partiti con una semplice domanda—“Una macchina CNC è più veloce di una convenzionale?”—ma abbiamo scoperto intuizioni più profonde. Non esiste un “re della velocità” assoluto nella produzione; la soluzione migliore dipende dal compito specifico, dal volume e dal costo, un principio che puoi vedere riflesso nella varietà di macchinari descritti nel nostro Brochure.
Oltre alla sola velocità di taglio, abbiamo considerato l’intero ciclo di produzione. Le macchine CNC ottengono vantaggi grazie ad automazione, precisione, ripetibilità e operazioni qualificate, soprattutto nella produzione di massa. Tuttavia, affrontano anche sfide di efficienza come i costi di configurazione e l’inefficienza per singolo pezzo, dove le macchine convenzionali restano preziose per risposte rapide e agili.
Utilizzando un metodo di valutazione in quattro fasi e una matrice decisionale ponderata, abbiamo sviluppato un quadro basato sui dati che mostra come la vera velocità risieda nella precisione aziendale, sapendo quando usare metodi CNC o manuali per una produzione più intelligente. Se hai bisogno di assistenza nell’applicare questo quadro per trovare la soluzione ideale, ti preghiamo di contattaci.