
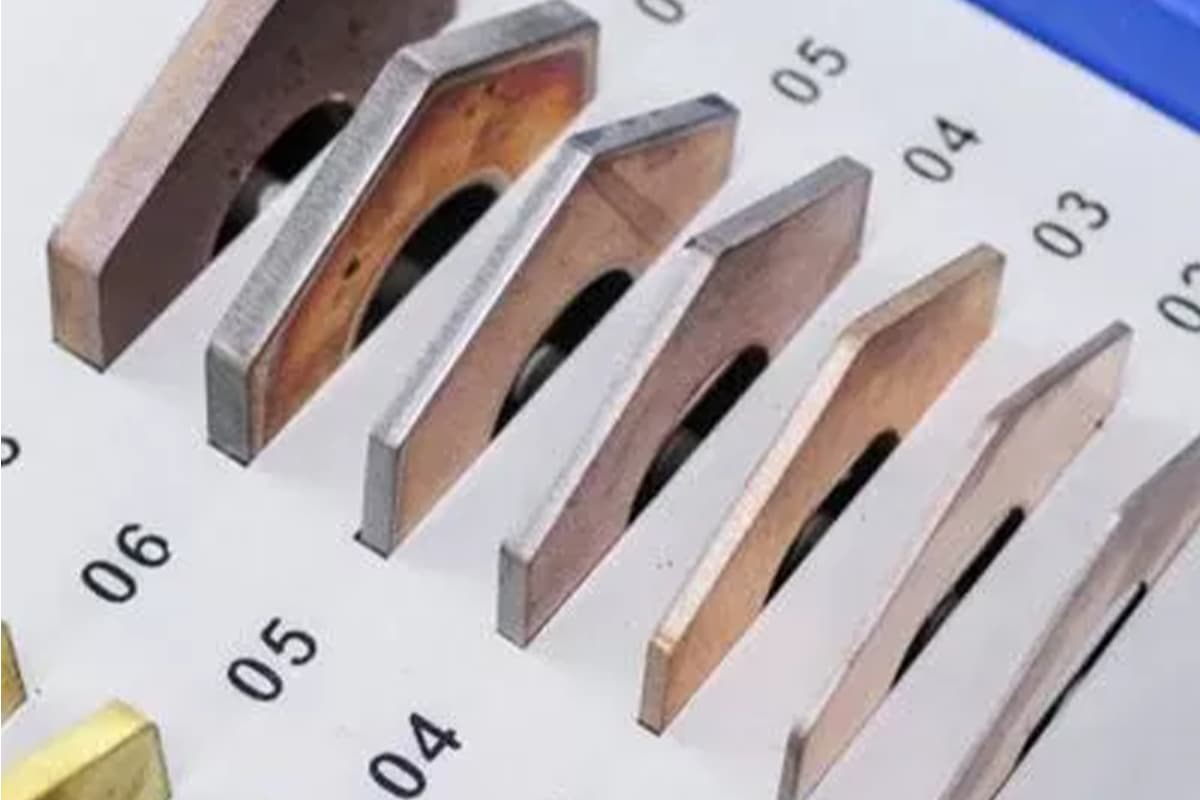
Nel 2014 incontrai un proprietario di officina che aveva investito in un laser a fibra ad alta potenza dopo che un volantino patinato prometteva che avrebbe potuto lavorare piastre da 1 pollice tutto il giorno. Convinto di poter monopolizzare il mercato locale, fece offerte aggressive per un importante contratto strutturale basandosi su quelle specifiche. Tre settimane dopo l’inizio del lavoro, aveva 40.000 dollari di perdita: la macchina passava più tempo a “tagliare” il metallo che a produrre parti utilizzabili.
In questo settore, il successo dipende dal divario tra ciò che una macchina può ottenere in laboratorio e ciò che dovrebbe essere richiesta di fare sul tuo piano di lavoro. Se tratti una scheda tecnica come una garanzia invece che come una linea guida, non stai gestendo un’azienda di fabbricazione—stai sovvenzionando i produttori di macchinari.
Per le officine che valutano l’acquisto di attrezzature—sia una compatta Macchina da taglio laser a fibra con tavolo singolo per la produzione di medio spessore o una più potente Macchina da taglio laser a fibra dual-use per lavorazioni miste di lastre e lamiera—la vera domanda non è “Qual è lo spessore massimo?” ma “Dove si trova la finestra di produzione redditizia?”
La divisione “Taglio di separazione vs. Produzione”: perché i valori massimi delle schede tecniche raramente hanno senso economico
Definizione di “Taglio di separazione”: quando il laser riesce a malapena a passare attraverso
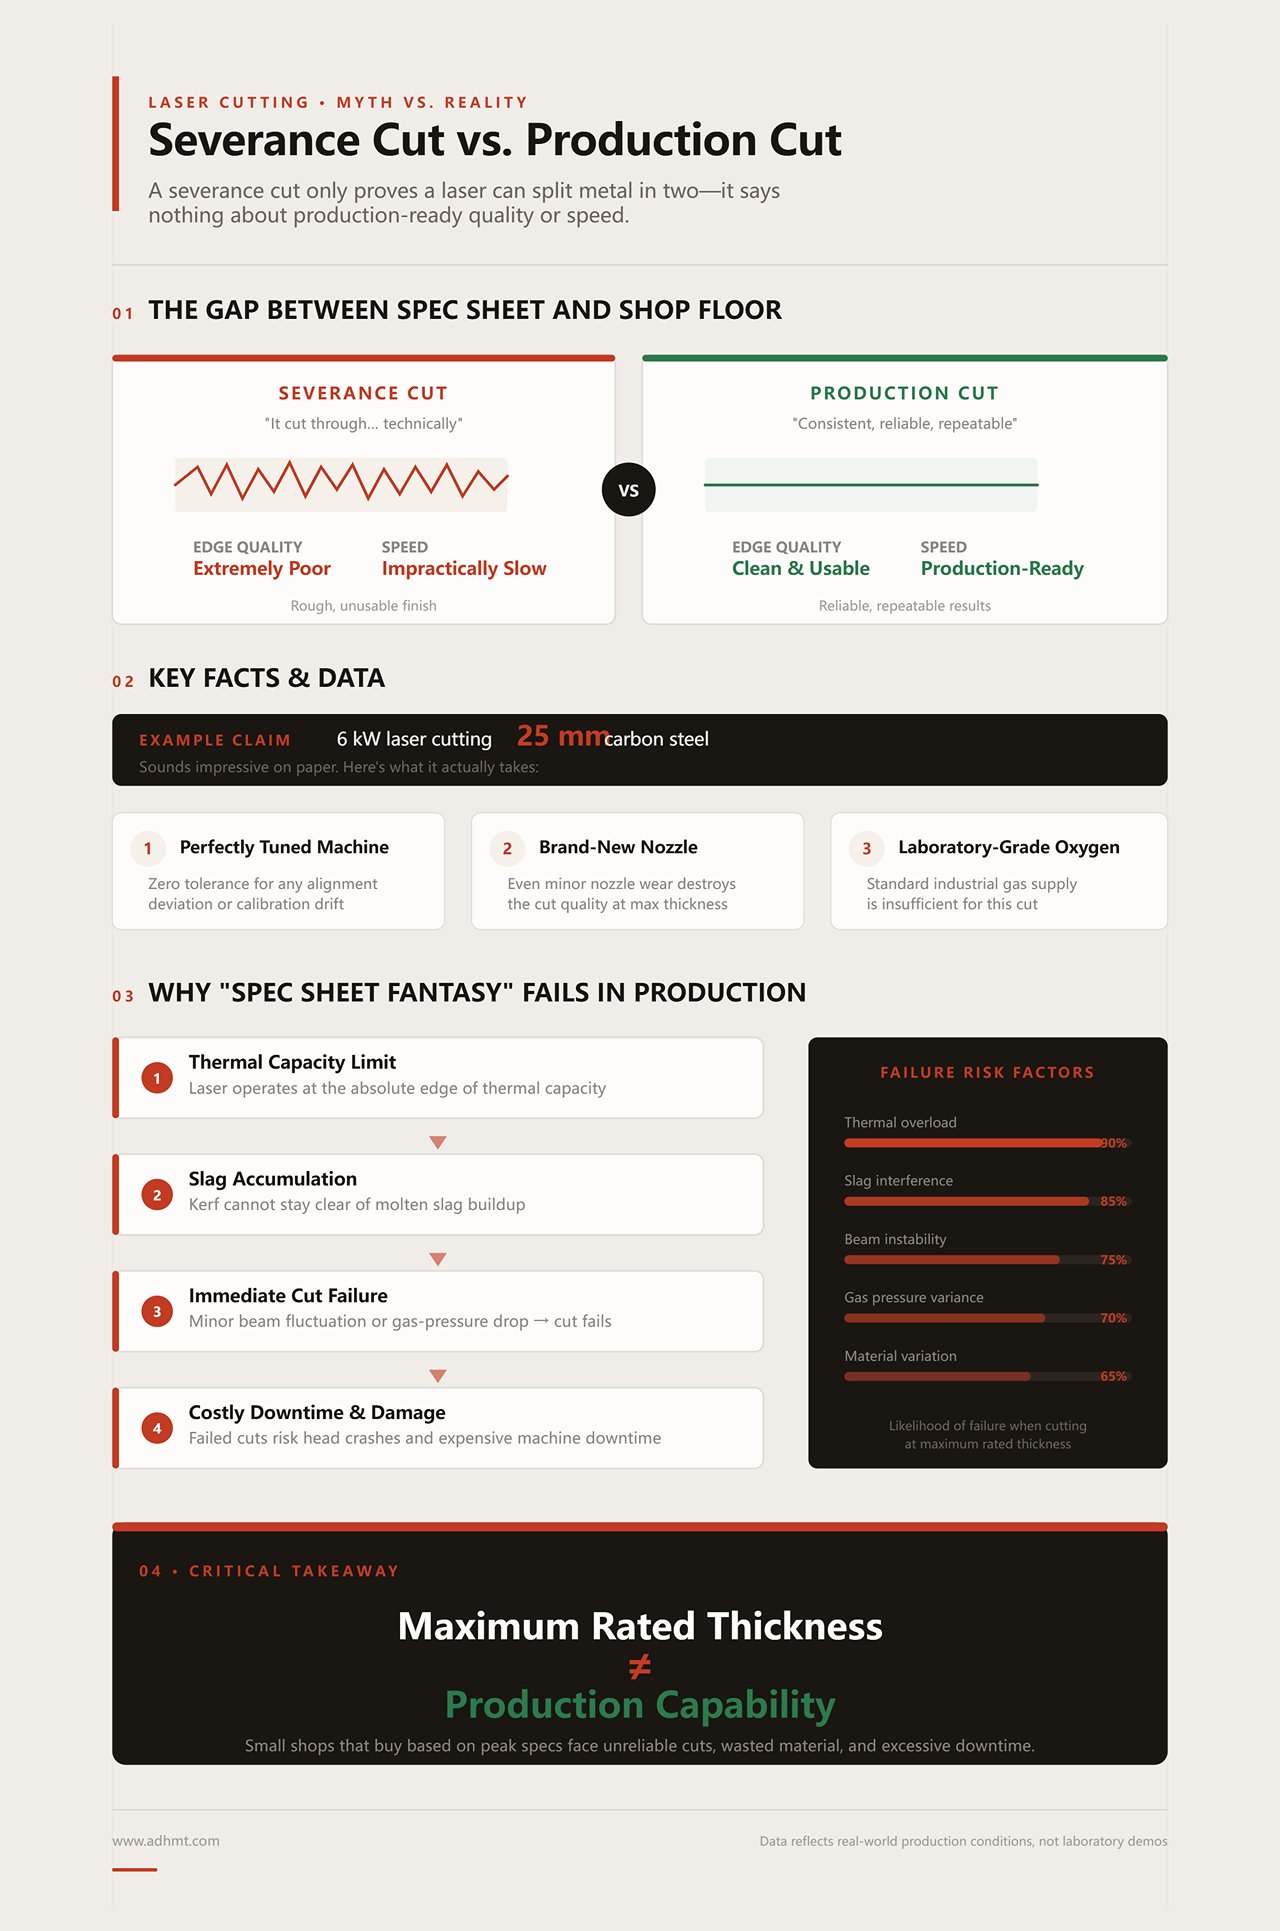
Un taglio di separazione è un trofeo per il team di vendita—non una busta paga per il responsabile di produzione. Quando un produttore afferma che un laser da 6 kW può tagliare acciaio al carbonio da 25 mm, sta descrivendo una situazione ideale: una macchina perfettamente calibrata, un ugello nuovo di zecca e ossigeno di grado laboratoriale che riesce a dividere un pezzo di acciaio in due. Il bordo sembra rosicchiato da un castoro frustrato, e la velocità di taglio è così lenta che si potrebbe misurare con una meridiana.
Questo tipo di “fantasia da scheda tecnica” è ciò che affonda le piccole officine. A questi limiti, il laser lavora al confine della propria capacità termica, lottando per mantenere il taglio—la larghezza della sezione—libero da scorie fuse. Un lieve fluttuamento del fascio o una piccola caduta di pressione del gas di assistenza bastano a causare un guasto. Il taglio si ferma, la testa rischia di collidere, e l’operatore trascorre la prossima ora a scalpellare una massa fusa saldata alle griglie di supporto.
Se la macchina riesce appena a passare attraverso la lastra, come puoi aspettarti che gestisca anche solo leggere variazioni nella qualità del materiale?
La soglia di qualità di produzione: dove velocità, scorie e angolo di taglio devono soddisfare gli standard dell’officina
Qualità di produzione significa parti che passano direttamente dal letto laser al banco di saldatura o alla linea di verniciatura a polvere—senza necessità di rifinitura. Quando si spinge una macchina da 6 kW verso quel “massimo” di 25 mm, la fisica inizia a lavorare contro di te. Il controllo delle scorie peggiora, lasciando una “barba” indurita di metallo lungo il bordo inferiore, e l’angolo di taglio cresce oltre le tolleranze accettabili.
Un pezzo con una conicità di 3 gradi può tecnicamente essere “tagliato”, ma se si tratta di un ingranaggio o di una staffa di montaggio, è destinato al cestino degli scarti. Per ottenere un bordo pulito e verticale, il laser deve fornire energia in eccesso sufficiente a espellere istantaneamente il materiale fuso dal fondo del solco di taglio. Quando si spinge la macchina al suo limite nominale, quell'eccesso scompare. Il raggio consuma tutta la sua energia solo per raggiungere la parte inferiore della lamiera, senza lasciare nulla in riserva per rifinire la qualità del bordo.
Ma anche se la qualità del bordo non ti interessa, hai controllato l’orologio?
La penalità di tempo 80/20: perché l’ultimo 20% dello spessore nominale assorbe l’80% del tempo di lavorazione
Le prestazioni in termini di potenza rispetto allo spessore non sono lineari, sono un precipizio. Un laser da 6.000 W potrebbe tagliare una lamiera da 10 mm a 2,5 metri al minuto, ma passando a 20 mm la velocità può ridursi di quasi la metà. Spingendosi verso il “massimo” di 25 mm, la velocità di avanzamento può crollare a 0,6 metri al minuto o meno.
A quel punto, si paga per l'elettricità, il gas di assistenza e il tempo dell'operatore per un tempo quattro volte superiore per produrre lo stesso pollice lineare di taglio. Questa è la logica alla base della regola del 70%: rimanere entro il 70% del massimo nominale della macchina significa operare nel “punto ideale” di redditività, dove potenza e velocità rimangono in equilibrio. Superata quella linea, non si sta solo tagliando più lentamente, si sta scivolando verso una perdita di efficienza esponenziale, dove ogni millimetro aggiuntivo di spessore può costare multipli in termini di mancati ricavi.
Per la maggior parte delle officine di fabbricazione generale, quella zona ideale è proprio dove una Macchina da taglio laser a fibra con tavolo singolo configurata correttamente offre il maggiore ritorno sull’investimento—lavorando spessori medi rapidamente invece di strisciare al limite estremo della sua capacità nominale.
E la bolletta più alta di gas e corrente conta davvero, se il pezzo richiede comunque una rilavorazione dopo aver lasciato il tavolo?
Perché lo “spessore massimo” ignora il costo reale della post-elaborazione e della rilavorazione
Ogni minuto che un tecnico trascorre con una smerigliatrice manuale a rimuovere le bave è un minuto non speso per il successivo lavoro generatore di ricavi. Far funzionare un laser alla sua potenza massima sposta effettivamente il carico di lavoro della macchina sulla forza lavoro. Ho controllato officine in cui i “risparmi” apparenti derivanti dall'acquisto di una macchina più piccola per lamiere spesse sono stati completamente annullati da un aumento del 200% dei costi di finitura secondaria.
Inoltre, la classificazione di “spessore massimo” quasi mai tiene conto della perforazione, la fase più aggressiva e punitiva del taglio. Perforare una lamiera da 25 mm con una macchina classificata per 25 mm è come mandare fuori giri il motore di un camion per trainare un rimorchio su una pendenza del 10%: potresti raggiungere la cima, ma distruggeresti la trasmissione nel farlo. Perforazioni ripetute e instabili contaminano le lenti e danneggiano gli ugelli, facendo aumentare le spese di manutenzione “nascoste” che non compaiono mai nel foglio di calcolo del ROI del produttore.
La legge dei rendimenti decrescenti nella potenza laser: perché la densità di potenza conta più della potenza totale
Il mito della scala lineare: perché 12kW non sono due volte più efficaci di 6kW su lamiera spessa
Un laser a fibra da 6kW taglierà 3 mm di acciaio inox a 20 metri al minuto—quasi sei volte più veloce di un sistema da 1,5kW. È la cifra di punta che vende le macchine, perché implica un ritorno sull’investimento pulito, lineare, quasi magico. Se il quadruplo della potenza sembra quadruplicare la produttività, firmare un nuovo contratto di locazione sembra una decisione facile. Ma cosa accade quando si lascia il materiale sottile e si passa alle lamiere pesanti che i clienti ordinano realmente?
Nel materiale sottile, il laser vaporizza una quantità minima di massa e passa oltre prima che il calore si diffonda. A 20mm o 25mm di spessore, però, non si sta più tracciando una linea—si sta scavando una trincea. Raddoppiare la potenza da 6kW a 12kW non raddoppia la velocità di taglio su lamiera da 1 pollice, perché il volume di metallo fuso che deve essere espulso dal taglio aumenta in modo cubico, non lineare. E si paga questa potenza extra due volte: prima nella bolletta elettrica—dove una sorgente da 6kW può assorbire quasi 20kW dalla rete una volta inclusi refrigeratori e soffiatori—e poi nell’usura accelerata dei consumabili.
Se la velocità di taglio non cresce con la potenza, dove finisce tutta quell’energia aggiuntiva?
Dissipazione del calore vs. apporto di energia: il vero collo di bottiglia fisico nella lamiera spessa
Quando si scaricano 12.000 watt in un punto focale stretto su una lamiera spessa, l’acciaio smette di comportarsi come un semplice pezzo da lavorare e inizia a funzionare come un gigantesco dissipatore di calore. Con materiale sottile, la zona termicamente alterata rimane minima perché il raggio supera la capacità del metallo di condurre calore. Con la lamiera spessa, invece, la velocità di taglio cala al punto che il materiale circostante assorbe e diffonde quella energia, riscaldando gradualmente l’intero pezzo. Il risultato può essere una fuga termica: il gas di assistenza non riesce più a separare chiaramente la zona di taglio fusa dalla lamiera solida. È allora che si manifesta la temuta auto-combustione o “slag-out” che può trasformare un foglio da $500 di grado 50 in scarto.
Non si può semplicemente forzare il taglio con più watt. Se l’apporto di calore aumenta senza un corrispondente aumento nella rimozione del calore, di fatto si sta saldando con una torcia estremamente costosa. Ho visto officine usare sistemi da 12kW a piena potenza su lamiera da 20mm, solo per scoprire che i pezzi erano così surriscaldati da deformarsi sulle griglie prima ancora che il gruppo di taglio fosse completato.
Ma cosa accade quando il materiale stesso rifiuta di dissipare quell’energia?

Qualità del raggio e lunghezza focale: quando sono le ottiche—non la sorgente di potenza—a stabilire il limite di profondità
Un raggio laser non è un cilindro rigido di luce—ha forma più simile a una clessidra. Il punto più stretto, o “vita”, è lo spot focale dove la densità di energia raggiunge il picco, e la lunghezza di quella zona stretta definisce la profondità di campo. Tagliare lamiera spessa richiede una vita lunga e stretta affinché il raggio rimanga concentrato dalla superficie superiore di una lamiera da 25 mm fino al fondo. I sistemi ad alta potenza spesso faticano perché spingere più energia attraverso la fibra di consegna e la testa di taglio può degradare il Beam Parameter Product (BPP), riducendo la qualità complessiva del raggio.
Un raggio da 12kW di bassa qualità o “sporco” può avere una vita spessa che diverge troppo rapidamente. Se a malapena mantiene intensità nella parte inferiore della lamiera—dopo essersi già espanso in un cono largo e indebolito—l’energia extra semplicemente riscalda le pareti del taglio invece di penetrare in modo pulito. Il risultato è un’eccessiva conicità: un pezzo che misura 20mm nella parte superiore e 22mm nella parte inferiore, destinato praticamente al cestino degli scarti.
Se il raggio non riesce a restare ben focalizzato, importa davvero quanta potenza c’è dietro?
Densità di potenza: perché una dimensione del punto più piccola spesso supera una potenza maggiore
Pensa alla densità di potenza come alla differenza tra un tubo da giardino e un’idropulitrice. Il tubo può erogare più litri al minuto (potenza totale), ma l’idropulitrice taglia lo sporco perché concentra un volume minore d’acqua in un getto stretto e ad alta velocità (densità di potenza). Nel taglio laser, un sistema da 4kW con ottiche di alta qualità e uno spot da 100 micron spesso supera una macchina da 8kW con uno spot da 300 micron quando si lavora con spessori medi.
Maggiore è la densità di potenza, maggiore è il “colpo” che il raggio ha per vaporizzare istantaneamente il materiale invece di scioglierlo lentamente. Quando si crede nel mito da catalogo secondo cui “più watt è sempre meglio”, spesso si paga per un tubo più grande quando in realtà si necessita solo di un ugello più stretto. Ecco perché un sistema da 6kW ben mantenuto può superare una macchina nuova da 10kW con un percorso ottico leggermente disallineato o una fibra di consegna di bassa qualità.
È possibile che acquistare più “potenza” significhi in realtà comprare più “calore” che non si riesce a controllare efficacemente?
Dinamiche del gas di assistenza: la forza invisibile che determina i limiti di spessore
Spara un laser da 12 kW su una lamiera da 25 mm senza gas di assistenza e non otterrai un taglio—otterrai una pozza luminosa e crescente di acciaio fuso. Il compito del laser è semplicemente convertire il metallo solido in liquido. Il gas di assistenza deve poi espellere fisicamente quel liquido dalla fenditura prima che si solidifichi di nuovo. Non stai solo tagliando con la luce; stai gestendo un sistema di evacuazione ad alta pressione. Ed è qui che le promesse delle schede tecniche iniziano a sgretolarsi. Un camion può essere omologato per trainare 10.000 libbre su una pista di prova pianeggiante, ma se tira quel carico su una pendenza del 10% ogni giorno, brucerà la trasmissione e affogherà nei costi di manutenzione. Far funzionare il laser al suo spessore massimo nominale produce lo stesso effetto sul sistema di erogazione del gas. Se il gas non riesce a rimuovere il metallo fuso abbastanza rapidamente, la potenza extra trasforma la lamiera in una massa di metallo fuso. Quindi, come gestiscono effettivamente questo processo di evacuazione i due principali gas di assistenza?
Ossigeno vs. Azoto: Bilanciare velocità di taglio esotermico e qualità del bordo
L’ossigeno non si limita a soffiare via il metallo fuso dal taglio: lo brucia attivamente. Su acciaio dolce spesso, fino al 60% dell’azione di taglio deriva da una reazione esotermica. L’ossigeno accende l’acciaio preriscaldato, creando un processo di combustione autosostenuto che consente anche alle macchine a bassa potenza di tagliare lamiere pesanti. Sembra straordinariamente efficiente—e sotto molti aspetti lo è—ma quella reazione chimica integra un limite di velocità intrinseco. Poiché il processo dipende dal tempo di combustione, l’ossigeno in realtà limita la velocità di taglio su lamiera sottile. Spingi l’avanzamento oltre il ritmo naturale della reazione e la fiamma si spegne, facendoti perdere il taglio. Quindi, se la chimica impone un limite, può la forza meccanica fornire maggiore velocità?
L’azoto, al contrario, è una soluzione puramente meccanica. Utilizza la pura energia cinetica per espellere il materiale fuso dalla fenditura, senza alcuna reazione chimica. Su acciaio al carbonio sottile inferiore a 6 mm, un moderno laser a fibra che utilizza azoto può muoversi a velocità impressionanti, producendo un bordo pulito e privo di ossidi, pronto per la verniciatura a polvere direttamente dal tavolo. Anche se la qualità del bordo non è la tua priorità, i guadagni di produttività sono difficili da ignorare: sull’acciaio di medio spessore, la velocità di taglio meccanico dell’azoto supera regolarmente il ritmo limitato chimicamente dell’ossigeno. La sfida sorge quando si cerca di estendere questo approccio di pura forza alla lamiera spessa, dove il volume di metallo fuso aumenta notevolmente. Se l’ossigeno è troppo lento per materiale sottile e l’azoto diventa costoso e inefficiente su lamiera spessa, qual è il compromesso pratico per un’officina?
Aria ad alta pressione: la via di mezzo economica per spessori medi
L’azoto ha un prezzo elevato, e l’ossigeno scambia velocità con assistenza chimica. L’aria compressa ad alta pressione entra in gioco come compromesso pragmatico. Poiché l’aria compressa è composta da circa il 78% di azoto e il 21% di ossigeno, offre un effetto ibrido: un modesto supporto esotermico dall’ossigeno combinato con la forza meccanica di evacuazione dell’azoto. Per materiali di medio spessore—circa 3 mm a 10 mm di acciaio dolce o alluminio—il taglio con aria a 10-15 bar può avvicinarsi alle velocità dell’azoto a una frazione del costo del gas. Il compromesso è un bordo leggermente ossidato, che può richiedere una rapida smerigliatura se la saldatura o la verniciatura seguono immediatamente. Anche così, l’economia è convincente. Sostituisci una spesa di azoto liquido da 40€ l’ora con circa 5€ l’ora in elettricità per il compressore, e il costo per pezzo cala drasticamente.
Proprio in questa gamma di spessore molte officine abbinano strategie di taglio ad aria con una macchina versatile Macchina da taglio laser a fibra dual-use—bilanciando la produttività su lamiera e la capacità su piastra moderata senza scivolare in un consumo di azoto antieconomico.
Il punto debole del taglio ad aria è la consistenza. Se la tua macchina a malapena riesce a liberare la lamiera, come può gestire una lieve variazione nella qualità del materiale o un breve calo della pressione di linea? Non può. Il taglio ad aria richiede un sistema finemente regolato, filtrazione impeccabile e un rigoroso rispetto della regola del 70% per mantenere stabile il processo. Una volta oltrepassata quella finestra di funzionamento sicuro e spinto il gas attraverso una lamiera più spessa, le leggi della dinamica dei gas iniziano a lavorare contro di te.
Quando il flusso di gas diventa il collo di bottiglia: progettazione dell’ugello e fisica dell’evacuazione del metallo fuso
Tagliare una lamiera da 20 mm con azoto richiede pressioni estreme—spesso superiori a 20 bar. Ma forzare 20 bar di gas attraverso un normale ugello di rame da 2 mm non produce un getto pulito e laminare; crea disordine turbolento. Il gas si espande violentemente mentre esce dalla punta, deviando dalla superficie del pezzo invece di penetrare verticalmente nella fenditura. Quella turbolenza intrappola metallo fuso all’interno del taglio, provocando un accumulo pesante di bava sul bordo inferiore. A quel punto, la potenza del laser non è più il fattore limitante—la dinamica dei fluidi lo è.
Le schede tecniche dei produttori vantano orgogliosamente il taglio di acciaio da 25 mm con azoto, ma raramente precisano che per ottenere questo risultato servono ugelli specializzati a doppia apertura o a contatto estremamente sensibili alla distanza di standoff. Se l’altezza dell’ugello è errata anche solo di una frazione di millimetro, quel getto da 20 bar perde coerenza. Il metallo fuso inizia a raccogliersi, il raggio si disperde e il taglio collassa. Non stai più semplicemente controllando un fascio di luce—stai gestendo un sistema di scarico fluido ad alta pressione. E cosa fa questo al tuo costo operativo orario quando il sistema funziona al massimo?

Il costo nascosto di spingere lo spessore con azoto ad alto volume
Ora convertiamo quella turbolenza in denaro reale. Il consumo di gas cresce con il quadrato del diametro dell’ugello. Passa da un ugello da 1,5 mm che taglia lamiera da 6 mm a uno da 3,0 mm che tenta di spingere azoto attraverso lamiera da 20 mm, e il tuo consumo di gas non raddoppia semplicemente—quadruplica. Ho verificato officine che hanno investito in macchine da 12 kW specificamente per tagliare acciaio inox spesso con azoto, solo per scoprire che svuotano un serbatoio di azoto liquido ogni due giorni. Stanno spendendo 80€ l’ora solo per il gas per far funzionare una macchina che avanza a 6 metri al minuto—o più lentamente.
Quando spingi una macchina fino allo spessore massimo indicato dal produttore, il volume di azoto necessario per prevenire la formazione di scorie eroderà rapidamente i tuoi margini. È qui che la regola del 70% diventa inevitabile. Sì, potresti avere abbastanza potenza per fondere una lamiera da 25 mm. Sì, potresti avere sufficiente pressione per liberare la fenditura. Ma in un contesto produttivo reale, semplicemente non puoi giustificare il costo orario del gas richiesto per farlo in modo costante e redditizio.
Se stai valutando la capacità di taglio rispetto al costo operativo, rivedere le specifiche tecniche dettagliate e i dati prestazionali nel documento ufficiale brochure può aiutare a chiarire dove si trova realmente il limite produttivo pratico di una macchina—oltre lo spessore massimo dichiarato.
Deviazioni specifiche per materiale: perché alluminio e inox infrangono le regole standard
Immagina un pickup pesante omologato per trainare 10.000 libbre. Collega un rimorchio da 9.900 libbre e trainalo su un parcheggio pianeggiante—il camion ce la fa. Ora porta lo stesso carico su una salita del 10% nel mezzo di un’ondata di caldo estivo, e sentirai odore di fluido della trasmissione prima di raggiungere la cima.
In termini di taglio laser, l’acciaio dolce è come un parcheggio pianeggiante. Alluminio e acciaio inossidabile sono la categoria 10%.
Quando un produttore afferma che un laser a fibra da 6 kW può tagliare alluminio da 25 mm, tecnicamente ha ragione—ma sta descrivendo uno scenario di laboratorio controllato, non un tipico martedì mattina in officina. Quelle specifiche non tengono conto di come i diversi materiali reagiscono all’energia dei fotoni. Se si lavorano metalli non ferrosi al limite “fantasia da scheda tecnica” 100%, non solo si sacrifica la velocità—si rischia di danneggiare le ottiche interne della testa di taglio.
Riflettività e Conducibilità Termica: i veri drenaggi di potenza del mondo laser
Alluminio e rame sono i veri drenaggi di potenza nelle officine di fabbricazione. L’acciaio dolce assorbe facilmente l’energia del laser, ma l’alluminio si comporta più come uno specchio—riflettendo una parte consistente del fascio nella fibra di trasmissione. I sistemi moderni includono la protezione contro la retro‑riflessione, ma tale salvaguardia funziona spegnendo la macchina per proteggere la fonte di potenza.
E ogni fermo significa un pezzo perso.
La riflettività è solo metà della battaglia. La conducibilità termica aggrava il problema. L’alluminio funziona come un enorme dissipatore di calore—nell’istante in cui il laser colpisce la superficie, il calore viene allontanato dalla zona di taglio e disperso attraverso la lamiera. Per mantenere un bagno fuso stabile, bisogna immettere molta più energia di quanto lo spessore suggerirebbe.
Se si lavora al 90% della capacità nominale di una macchina su alluminio da 12 mm, non si ha alcun margine di sicurezza. Nel momento in cui la lamiera si riscalda a causa dei tagli precedenti, le condizioni focali iniziano a variare.
Quel margine del 30% non è facoltativo—serve solo per contrastare la tendenza intrinseca del materiale a dissipare il calore.
Ma se l’alluminio agisce come un dissipatore di calore che resiste al laser, perché l’acciaio dolce sembra collaborare?
Acciaio dolce e vantaggio dell’ossigeno: perché una potenza inferiore offre risultati sorprendenti
L’acciaio dolce è unico perché non è il laser a fare tutto il lavoro. Quando si taglia acciaio al carbonio con ossigeno, si innesca una reazione esotermica—di fatto, una combustione controllata in cui il laser funge solo da scintilla di accensione. Ecco perché un laser portatile da 800 W può tagliare fino a 8 mm di acciaio dolce ma fatica con 4 mm di acciaio inox.
L’ossigeno fornisce gran parte dell’energia, permettendo a macchine di potenza inferiore di ottenere prestazioni ben oltre quanto le specifiche lascerebbero supporre.
Tuttavia, questo “vantaggio dell’ossigeno” ha un limite preciso. Man mano che le macchine raggiungono livelli di potenza estremi—come i sistemi da 40 kW che stanno ora entrando sul mercato—le dinamiche del bagno fuso cambiano. Anche con tale potenza, tagliare acciaio al carbonio da 30 mm o 40 mm può degenerare in deformazioni e forti spruzzi perché la reazione esotermica diventa troppo aggressiva da gestire.
A quel punto, il “vantaggio” dell’ossigeno si trasforma in un limite. La zona termicamente alterata si espande così tanto che i pezzi iniziano a deformarsi prima che l’intero nido sia completato.
Si può avere potenza illimitata sulla carta, ma se il materiale collassa in una pozza di scorie perché si è superato il limite pratico di spessore, i watt non sono altro che un dato di marketing.
Leggere il bordo: usare le bave e le zone termicamente alterate (HAZ) per diagnosticare una macchina sovraccaricata
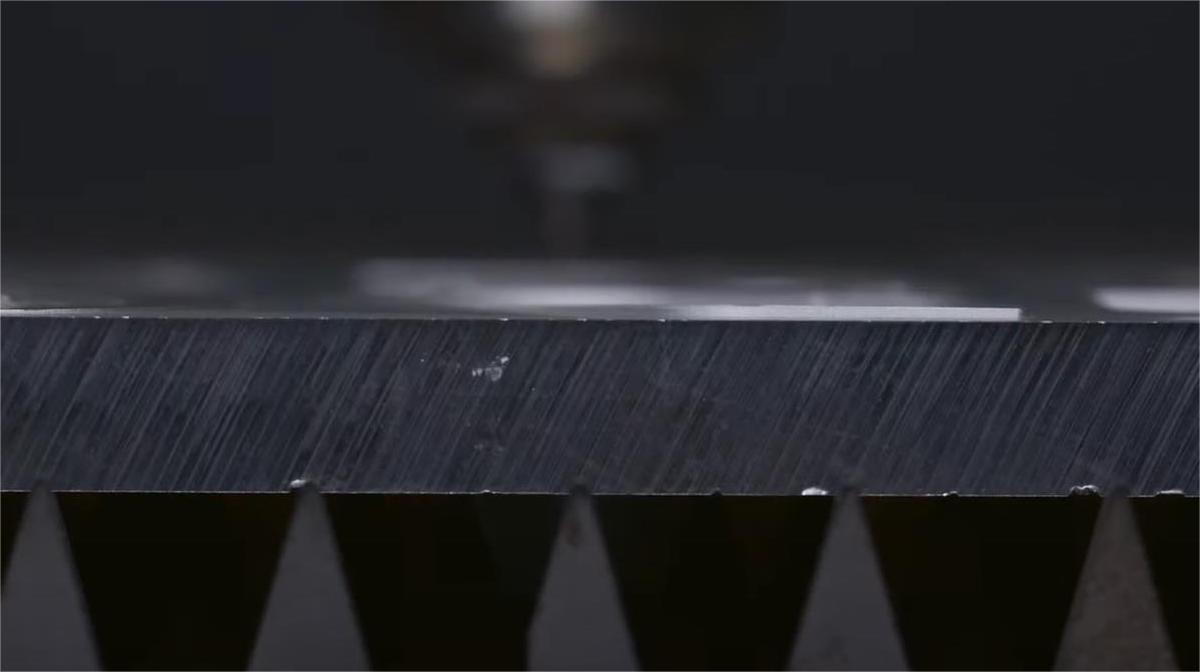
Si capisce quando un’officina ignora la regola del 70% semplicemente osservando il cestino degli scarti. Quando una macchina viene spinta al limite, la qualità del bordo racconta la storia. Sull’acciaio inossidabile, questo si manifesta di solito come bava—scoria indurita fusa sul lato inferiore del taglio, costringendo qualcuno a passare venti minuti con una smerigliatrice per rimuoverla.
La bava non è solo un difetto estetico; è un indicatore diagnostico che i gas di assistenza e la potenza laser non sono in equilibrio.
Se noti una ampia fascia di scolorimento blu o viola lungo il bordo di un pezzo in acciaio inox, è probabile che la macchina stesse operando troppo lentamente perché non aveva la potenza necessaria per mantenere la velocità. Quella zona termicamente alterata (HAZ) ingrandita modifica la microstruttura del metallo, spesso aumentando la fragilità o riducendo la resistenza alla corrosione.
Un taglio corretto dovrebbe somigliare a un bordo lavorato—non a qualcosa che appare bruciato e fuso.
Quando operi all’interno di quel “punto ideale” 70%, il laser mantiene sufficiente potenza di riserva per sostenere un’elevata velocità di avanzamento. Questa velocità mantiene il calore confinato nella fenditura invece di disperdersi nel materiale circostante. Il risultato è una struttura del grano pulita e verticale e un pezzo che si stacca liberamente—senza bisogno di finitura secondaria.
Se il bordo del taglio rivela come la macchina ha completato il lavoro, cosa rivela il punto di ingresso su come è iniziato?
Il Limite di Foratura: il vincolo nascosto nella lavorazione di lamiere spesse
Spingi un laser a perforare acciaio al carbonio da 20 mm ai limiti della sua capacità, e il suono all’interno dell’involucro ricorda uno sparo di fucile—a colpi secchi e violenti segue uno spruzzo di scintille di metallo fuso che rimbalza sull’ugello. La scheda tecnica può dichiarare che il tuo laser a fibra da 6 kW può tagliare acciaio dolce da 25 mm. E probabilmente può—una volta che la testa è in movimento e la fenditura è pienamente stabilita. Ma iniziare quel taglio è una sfida fisica completamente diversa. Il vero limite produttivo di un laser non è definito dallo spessore massimo che può tagliare in movimento; è definito dallo spessore massimo che può forare senza danneggiarsi. E tale limite è sempre inferiore.
Non puoi tagliare ciò che non puoi forare: avvii dal bordo contro foratura centrale
Quando inizi un taglio dal bordo esterno della lamiera, il metallo fuso ha subito un percorso di fuga. Gravità e gas di assistenza lavorano insieme per spingere la scoria verso il basso e lontano dalla testa di taglio. Ma in un layout di nidificazione tipico, quanto spesso è effettivamente possibile un avvio dal bordo? Quasi mai. Nella produzione reale, circa il 95% dei profili richiede una foratura centrale.
Spara un laser nel mezzo di una lastra spessa e il materiale fuso non ha altra via d’uscita se non risalire direttamente lungo la fenditura finché il fascio non attraversa completamente il fondo. In pratica stai praticando un foro cieco utilizzando luce concentrata e pressione di gas. Se la tua macchina arriva appena a superare lo spessore del materiale, come gestirà le normali variazioni nella composizione della lamiera? Stai chiedendo al gas di assistenza di espellere un geyser di acciaio liquido da una cavità sigillata—direttamente verso i componenti più costosi della testa di taglio.
Proteggere la lente: controllo degli spruzzi e della retro‑riflessione termica nei lavori a spessore massimo
Quel geyser di acciaio fuso non è solo un disordine—sta attaccando attivamente i tuoi materiali di consumo. La finestra protettiva si trova a pochi millimetri dall’apertura dell’ugello, proteggendo le ottiche di messa a fuoco sottostanti. Quando spingi una macchina alla cosiddetta capacità di targa 100%, la foratura si prolunga—a volte tre o quattro secondi di assalto continuo. Questa fase prolungata di foro cieco produce un’enorme quantità di spruzzi. Basta una singola goccia microscopica di scoria che si cuoce sul vetro protettivo per innescare una cascata di problemi. Una volta contaminato, il vetro non trasmette più il laser in modo pulito; inizia invece ad assorbire calore. Questo spostamento termico altera il punto focale del fascio durante il taglio, trasformando istantaneamente un’impostazione perfettamente calibrata in qualcosa che taglia come un seghetto smussato.
Non stai solo sacrificando la qualità del bordo—stai bruciando materiali di consumo da centinaia di dollari per risparmiare pochi centesimi sulla capacità della macchina.
E anche se la qualità del bordo non ti preoccupa, hai guardato l’orologio? Una macchina che opera al limite assoluto di spessore può impiegare cinque secondi per foratura. Moltiplica per duecento fori in un nido di piastre di base pesante, e hai aggiunto quasi venti minuti di tempo morto puro—minuti in cui la macchina resta semplicemente ferma, surriscaldandosi prima di avanzare di un solo millimetro lungo il profilo.
Foratura a più stadi: uso dell’intelligenza software per superare i limiti hardware
I produttori di laser conoscono bene questo limite hardware, quindi cercano di compensare con il software. Ecco la foratura a più stadi. Invece di colpire la lastra a piena potenza sperando in una penetrazione, la macchina invia impulsi del fascio in passaggi controllati. Trivella un cratere superficiale, si ferma per permettere al gas di assistenza di evacuare la scoria fusa, sposta il punto focale verso il basso e spara di nuovo. Su una lastra da 25 mm, un sistema può richiedere una sequenza di foratura in tre o quattro stadi solo per attraversare l’ingresso senza danneggiarsi.
È come dosare la frizione di un camion sovraccarico per fargli affrontare una salita ripida—un modo ingegnoso per proteggere l’hardware, ma devastante per la produttività. Se il tuo piano di produzione presume che il laser taglierà a 6 metri al minuto o più, probabilmente hai ignorato il tempo di pausa punitivo richiesto per la foratura a più stadi. Sì, potresti lavorare allo spessore massimo nominale della macchina—ma a un ritmo che può erodere silenziosamente i tuoi margini e, in ultima analisi, la tua azienda.
Il pericolo del “foro esplosivo”: quando la foratura di lamiere spesse distrugge il pezzo prima ancora che inizi il taglio
L’ultimo danno nel forzare i limiti di foratura è quello inflitto all’acciaio stesso. Quando spingi un laser attraverso una lastra al massimo spessore nominale, il calore estremo e la pressione del gas necessari per perforare spesso esplodono in un enorme cratere superficiale. In officina, lo chiamiamo “foro esplosivo”. Su una lastra da 20 mm, una foratura aggressiva può lasciare una formazione di scoria indurita simile a un vulcano che si estende per cinque millimetri oltre la linea di ingresso prevista.
Se il tuo pezzo include geometrie interne strette o piccoli fori per bulloni, quel raggio di esplosione può invadere il profilo finito. La zona termicamente alterata creata durante la foratura lascia il metallo circostante fragile, quindi quando la testa di taglio inizia il suo percorso, le microfratture sono comuni. A quel punto, non hai solo rallentato la produzione—hai scartato il pezzo prima ancora che il primo vero taglio fosse iniziato.
La regola del 70%: un quadro pratico per dimensionare la potenza del laser
Un camion può essere valutato per trainare 10.000 libbre, ma se trasporta quel carico massimo su una pendenza del 10 percento ogni giorno, brucerai la trasmissione e spenderai soldi in riparazioni. I laser non sono diversi. Quando una brochure afferma che una macchina da 6 kW può tagliare acciaio da 25 mm, quel valore rappresenta un rating di taglio limite—una modalità di sopravvivenza lenta, faticosa e rovente per le lenti, mascherata da punto di forza commerciale.
La regola del 70 percento è il tuo firewall finanziario contro questa finzione da scheda tecnica. Stabilisce che lo spessore massimo di produzione pianificato non dovrebbe mai superare il 70 percento del limite dichiarato dal produttore. Se la brochure indica 25 mm, il tuo vero limite per preventivare lavori redditizi è 17,5 mm. Oltre quella soglia, la fisica del flusso del gas di assistenza e i tempi di foratura prolungati trasformano un centro di taglio ad alta velocità in una macchina lenta e affamata di materiali di consumo.
Se il 70 percento è il limite massimo, la domanda successiva è ovvia: quale spessore appartiene davvero al tuo programma di produzione quotidiano?
Mappare il tuo mix di materiali: acquista per l’80% giornaliero, non per l’eccezione 1%
I proprietari di officine spendono abitualmente troppo in potenza per paura, strutturando tutto il loro investimento di capitale attorno a un enorme lavoro su baseplate che hanno completato due volte l’anno scorso. Invece, devi mappare il tuo mix di materiali e dimensionare l’acquisto attorno all’80 percento dei lavori che generano le entrate quotidiane, non sull’1 percento fuori scala. Se l’acciaio al carbonio da 10 mm è il tuo core business, un laser da 6 kW funzionerà senza problemi a velocità standard, altamente redditizie. Tuttavia, nel momento in cui spingi la stessa macchina nell’intervallo 10–20 mm, le velocità di taglio diminuiscono del 30–50 percento.
A quel punto, non stai più producendo pezzi in modo efficiente: stai semplicemente tenendo occupata la macchina.
Spingendo oltre i 20 mm con una sorgente da 6 kW, le velocità possono crollare fino al 70 percento, lasciando bordi fortemente striati che praticamente garantiscono una successiva molatura. Se il tuo programma di produzione prevede che il laser taglierà a 6 metri al minuto o meno, non hai considerato il vero costo operativo. Ogni ora trascorsa a sorvegliare un lavoro di spessore massimo è un’ora in cui non stai lavorando tre lamiere di materiale a medio spessore e alto margine.
Calcolare il “punto ideale”: dove produttività e qualità del bordo convergono per il massimo profitto
Il punto ideale non è definito solo dalla velocità; è l’equilibrio tra qualità del bordo e costo operativo. I produttori amano pubblicare tabelle di spessore che confondono la linea tra capacità massima di taglio e reale prestazione produttiva, incoraggiando gli acquirenti ad affidarsi ai numeri di copertina. Le tabelle di produzione del mondo reale raccontano una storia più dura: un laser da 6 kW mantiene velocità di taglio ottimali e standard solo fino a 10 mm nell’acciaio al carbonio—ben al di sotto del 70 percento del suo massimo di sezionamento da 25 mm. All’interno di questo punto ideale da 10 mm, il gas di assistenza pulisce efficacemente il solco fuso, i tempi di perforazione sono quasi istantanei e i bordi non richiedono finitura a valle.
Ma anche se la qualità del bordo non è la tua priorità, hai controllato l’orologio?
Quando si supera il punto ideale, il solco si restringe nella parte inferiore, il gas di assistenza non riesce più a evacuare efficacemente le scorie e la macchina deve rallentare al minimo per evitare di perdere il taglio. Convertire quella inefficienza in entrate orarie perse è doloroso. Se ogni pezzo richiede dieci minuti di molatura manuale perché hai superato lo spessore ottimale del laser, quel costo di manodopera si sottrae direttamente al margine orario della macchina. Finisci per pagare un premio per un laser a fibra mentre assorbi i costi di lavorazione secondaria di un tavolo al plasma. E quando un taglio fallisce anche all’interno del tuo presunto punto ideale, è davvero la potenza la prima cosa da incolpare?
Quando regolare le impostazioni invece della potenza: una lista diagnostica per i guasti nei tagli spessi
Quando un taglio spesso fallisce, la reazione istintiva è desiderare più potenza. Prima di approvare una sorgente di wattaggio superiore, verifica i tuoi parametri di processo. Nella maggior parte dei casi, un taglio fallito su una piastra spessa non è una mancanza di fotoni: è un guasto nella dinamica del gas o nella consegna del raggio. Inizia con l’allineamento dell’ugello. Se il raggio non è perfettamente centrato nell’orifizio dell’ugello, il gas di assistenza scorrerà in modo irregolare attraverso il solco, lasciando dross pesante da un lato e un bordo pulito dall’altro. Poi controlla la posizione del fuoco. Le piastre spesse richiedono tipicamente che il punto focale si trovi in profondità all’interno del materiale—talvolta vicino alla superficie inferiore—per aprire il solco abbastanza da permettere una corretta evacuazione delle scorie.
Se la tua macchina a stento riesce a completare il taglio in condizioni ideali, come può tollerare anche solo lievi variazioni nella qualità del materiale?
Devi inoltre confermare la purezza e la pressione di erogazione del gas di assistenza. Anche una leggera diminuzione della purezza dell’ossigeno può immediatamente indebolire la reazione esotermica necessaria per tagliare acciaio al carbonio spesso, costringendoti a ridurre la velocità solo per mantenere la separazione. Regolando finemente i parametri, passando a un ugello a doppio strato o ottimizzando la sequenza di perforazione, spesso puoi recuperare un taglio fallito—senza aggiungere nemmeno un watt di potenza. Una volta che la macchina è meccanicamente regolata, quali fattori esterni potrebbero ancora compromettere il tuo limite di spessore?
Oltre la macchina: come il grado e le condizioni superficiali del materiale ridefiniscono i tuoi limiti di spessore
Puoi regolare finemente il fuoco, ottimizzare la pressione del gas e calcolare la tua finestra di taglio ideale con assoluta precisione—ma alla fine è l’acciaieria ad avere l’ultima parola. L’acciaio al carbonio laminato a caldo coperto da forte calamina si comporta in modo molto diverso da una piastra decapata e oliata. La calamina agisce come una barriera termica e una variabile imprevedibile. Modifica il modo in cui il raggio laser interagisce con la superficie del materiale, costringendoti spesso a ridurre le velocità di taglio e ad aumentare la pressione del gas solo per mantenere una reazione esotermica stabile.
La ruggine e le cavità superficiali sono ancora più problematiche, formando microvuoti che disturbano il flusso liscio e laminare del gas di assistenza.
Una volta che il flusso di gas diventa turbolento, l'acciaio fuso non viene più espulso in modo pulito. Al contrario, aderisce al bordo inferiore, formando bave pesanti o, peggio, rifluisce nel solco di taglio e fonde il pezzo allo scheletro circostante. Se si sta tagliando acciaio A36 da 15 mm rimasto all'aperto nel piazzale, il limite di produzione pratico del 70% può scendere rapidamente al 50%. Nessun sistema ottico di precisione può ignorare le realtà metallurgiche della lamiera sottostante. Dimensionare correttamente la potenza del laser significa accettare che le condizioni del materiale eroderanno spesso la capacità che si credeva di aver acquistato.
Se non sei sicuro di come abbinare potenza del laser, strategia del gas di assistenza e condizioni reali del materiale al tuo mix di produzione, la mossa più sicura non è inseguire il wattaggio più alto—è discutere la tua applicazione in dettaglio con un fornitore di apparecchiature qualificato. In caso di dubbi, contattaci per valutare la configurazione giusta per la reale finestra di redditività della tua officina—non solo per il massimo teorico.