
Stai guardando due schede del browser. Sulla sinistra c'è una scheda da 100 watt Laser CO₂ che pubblicizza una dimensione del punto di 0,08 mm e alte velocità di spostamento. Sulla destra c'è una fresa CNC da scrivania che vanta tolleranze di ±0,005 pollici e la capacità di tagliare alluminio pieno. Stai cercando di decidere quale serie di numeri significhi “migliore”. Conosco bene questa situazione perché ho fatto la stessa cosa dieci anni fa, poco prima di rischiare la bancarotta con la mia prima officina comprando una macchina che sembrava incredibile sulla carta ed era completamente sbagliata per quello che dovevo realizzare. I numeri non sono fuorvianti, ma stanno rispondendo alla domanda sbagliata.
Correlati: Taglio laser vs Taglio al plasma
La trappola delle specifiche tecniche: perché confrontare velocità e precisione porta al rimorso dell’acquirente
La supposizione implicita che una sola macchina debba vincere ogni lavoro
Ho speso $4.000 per il mio primo router CNC perché la scheda tecnica prometteva tolleranze di ±0,005 pollici. Ho pensato che, se poteva raggiungere quel livello di precisione, avrebbe potuto fare tutto ciò che fa un laser — solo meglio. Mi sbagliavo. Due settimane dopo, ho rotto una fresa in carburo da $30 e rovinato un foglio di acrilico colato cercando di tagliare cinquanta semplici portachiavi. Il CNC poteva tecnicamente raggiungere quella tolleranza, ma la fisica di una punta rotante mi obbligava a lasciare piccole linguette di plastica su ogni pezzo per impedire che venissero lanciati via. Ho poi passato tre ore a carteggiare quelle linguette a mano. Un laser avrebbe tagliato i contorni in dieci minuti, facendo cadere pezzi puliti e finiti attraverso il piano a nido d’ape. L’errore sta nel credere che i “numeri migliori” di una macchina la rendano la campionessa indiscussa della tua officina.
Precisione cosmetica piana contro precisione dimensionale strutturale
Convertiamo quelle tolleranze della scheda tecnica in risultati reali in officina. La dimensione del punto di 0,08 mm di un laser produce angoli interni estremamente nitidi che un CNC semplicemente non può ottenere. Una fresa rotonda in rotazione lascerà sempre un raggio. Se stai tagliando motivi dettagliati di intarsi bidimensionali da impiallacciature da 3 mm, la precisione cosmetica del laser è impareggiabile. Tuttavia, quella precisione esiste solo in due dimensioni.
Se vuoi approfondire come viene effettivamente ottenuta quella precisione 2D nelle officine moderne, una chiara spiegazione su cos'è una macchina da taglio laser CNC e come funziona può aiutare a collegare la teoria alle attrezzature reali. Questo contesto è importante perché costruttori come ADH Machine Tool si concentrano interamente su sistemi di taglio laser basati su CNC — spesso macchine ad alta potenza e di grande formato — dove la precisione cosmetica piana è l’obiettivo principale del design, non un ripensamento.
Non appena hai bisogno di una tasca profonda mezzo pollice con un fondo perfettamente piatto per alloggiare un cuscinetto, il laser diventa inutilizzabile. Rimuove il materiale con un cono di luce affusolato, quindi un foro preciso in superficie sarà leggermente più piccolo in fondo. Quella precisione di ±0,005 pollici indicata sulla scheda tecnica del CNC non riguarda l’aspetto. Rappresenta la precisione dimensionale strutturale — la differenza tra un pezzo meccanico che si adatta perfettamente e uno che vibra.
Perché una macchina “più veloce” non significa che finisci il progetto prima
Immagina una gara di accelerazione in cui un pilota deve assemblare il volante prima di accendere il motore. È così che si presenta davvero il confronto delle velocità tra macchine.
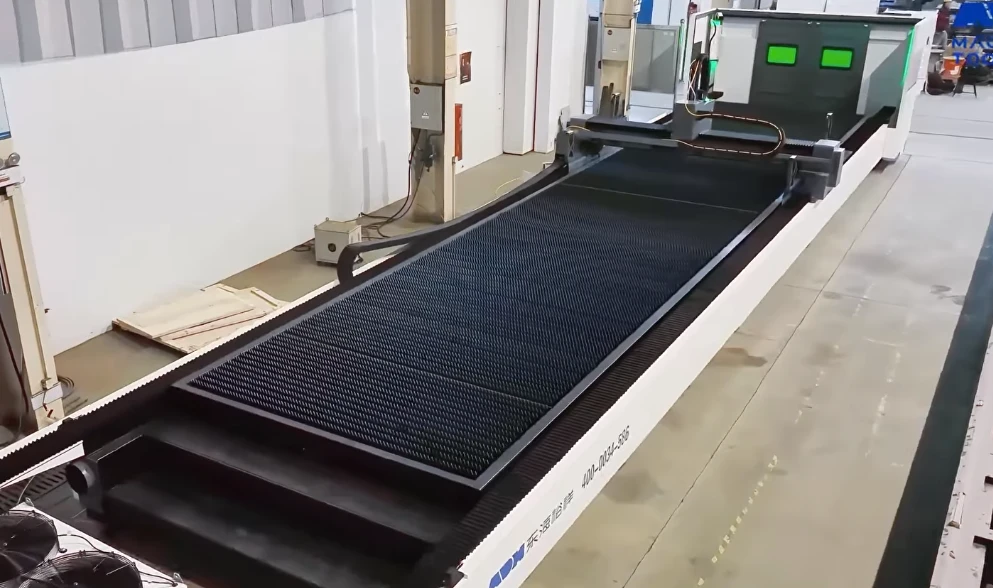
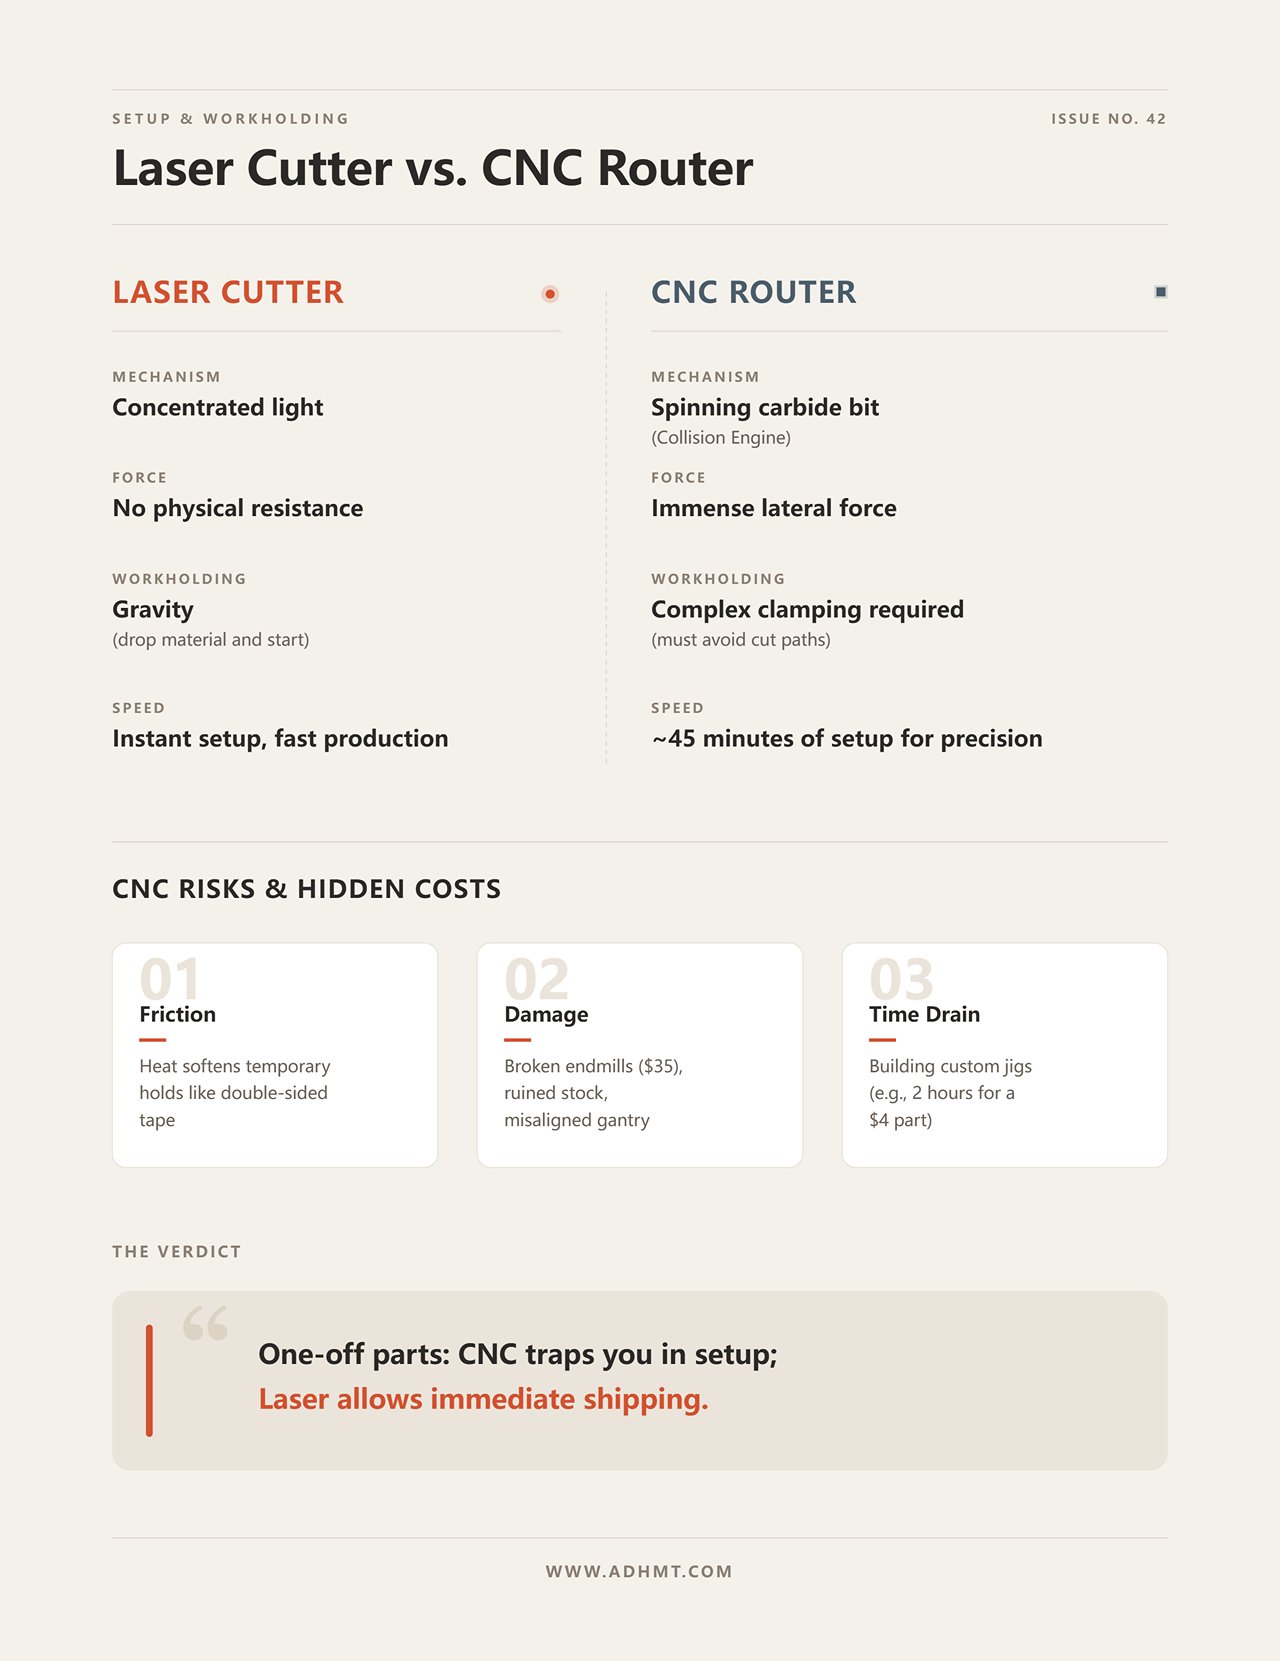
Un cutter laser dichiara velocità di spostamento di 600 millimetri al secondo. Un CNC potrebbe muoversi a 50 millimetri al secondo. Sulla carta, il laser appare dodici volte più veloce. Ma considera le condizioni del mondo reale. Per azionare un laser, posizioni un pannello di compensato sul letto, chiudi il coperchio e premi avvio: la gravità si occupa del fissaggio. Per azionare un CNC, devi fissare il materiale. Ciò comporta il bloccaggio con morsetti, l'assicurarsi che i morsetti siano lontani dal percorso di taglio, l'azzeramento degli assi X, Y e Z e la speranza che il materiale non si sposti. La precisione di 0,001 pollici per cui hai pagato richiede spesso 45 minuti di bloccaggio, spianatura e preparazione prima di produrre qualsiasi truciolo. Ecco perché molte officine di lamiere piane danno priorità a una configurazione minima rispetto alla velocità di targa: una soluzione appositamente progettata come la macchina da taglio laser a fibra a tavolo singolo di ADH Machine Tool si allinea con la prototipazione rapida e l'efficienza della produzione in piccoli lotti eliminando la maggior parte di quel lavoro di preparazione. Il laser vince uno scatto perché non tocca mai il materiale. Ma una volta che impili cinquanta fogli di compensato o devi intagliare una mappa topografica 3D, la velocità del laser diventa irrilevante perché non può eseguire il compito.
Il divario dell’asse Z: bruciare piani 2D contro scolpire volumi 3D
Vaporizzazione vs sottrazione: come il metodo di taglio definisce i limiti del tuo design
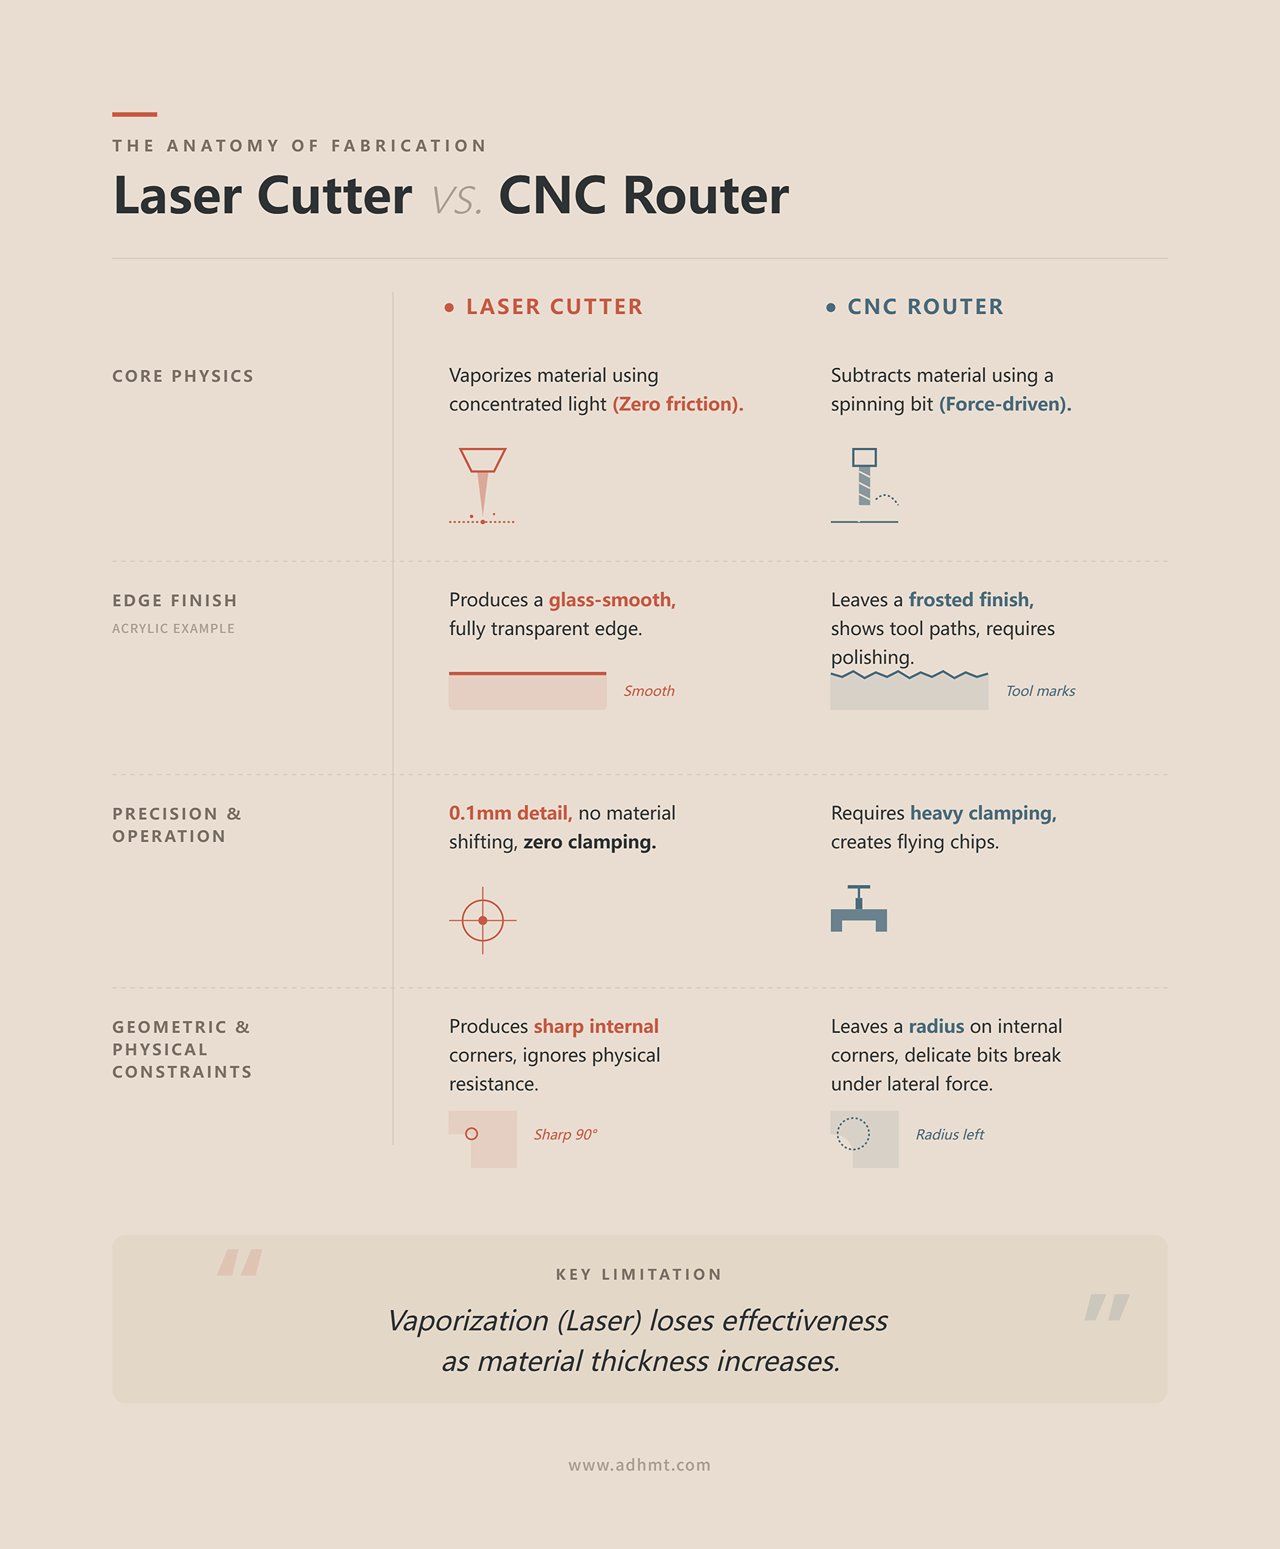
Osserva un pezzo di acrilico da 1/8 di pollice tagliato con un laser e confrontalo con uno tagliato con un router CNC. Il bordo tagliato al laser è liscio come il vetro e completamente trasparente. Il bordo tagliato al CNC appare opaco, segnato da microscopiche tracce dell’utensile, e necessita di un’ora di lucidatura manuale per sembrare presentabile. Questo contrasto visivo rivela la fisica fondamentale dietro ogni progetto che realizzerai: i laser vaporizzano il materiale, mentre i router lo rimuovono per sottrazione.
Un taglio laser concentra la luce per vaporizzare istantaneamente il materiale. Non c’è attrito meccanico. Poiché la macchina non tocca mai il pezzo, può tracciare un dettaglio fine di 0,1 millimetri, simile a quello di una penna, senza spostare minimamente il materiale. Un router CNC, al contrario, è una macchina guidata dalla forza. Spinge una fresa in carburo rotante attraverso materiale solido. Quell’interazione fisica richiede un forte serraggio, genera trucioli volanti e impone un vincolo geometrico preciso: una punta rotonda in rotazione non può produrre un angolo interno affilato. Lascerà sempre un raggio.
Ho imparato questa lezione in prima persona quando ho tentato di tagliare una serie di sottobicchieri complessi a forma di ingranaggio da noce da 1/4 di pollice usando la mia prima CNC, perché volevo un aspetto “lavorato a macchina”. Ho spezzato tre delicate frese da 20 $ in un pomeriggio. Le piccole punte da 1/16 di pollice hanno ceduto sotto la forza laterale del taglio attraverso la densa venatura del legno. Un laser avrebbe vaporizzato quei denti dell'ingranaggio dettagliati in modo pulito in pochi secondi, facendo cadere le parti finite attraverso il piano a nido d'ape. Il metodo di taglio stabilisce i tuoi limiti perché la vaporizzazione ignora la resistenza fisica, mentre la sottrazione ne è vincolata.
Perché l’assenza di forza fisica diventa inefficace quando aumenta lo spessore del materiale?
La soglia di spessore: quando la velocità di un laser si trasforma in una responsabilità carbonizzata
Tieni una lente d’ingrandimento sopra una foglia alla luce diretta del sole. Il punto focale forma un puntino accecante e minuscolo che può incendiare la foglia quasi istantaneamente. Muovi la lente su o giù anche solo di un millimetro, e quel puntino si diffonde in un cerchio di luce debole e innocuo. Un raggio laser funziona secondo lo stesso principio. Non è un cilindro uniforme di luce; ha una forma a clessidra.
Il taglio è sottilissimo e perfettamente dritto solo nel preciso punto focale in cui la clessidra si restringe. Quando si tenta di tagliare del compensato da mezzo pollice, il raggio si espande man mano che penetra più in profondità nel materiale. La sua potenza diminuisce. Per compensare tale perdita, è necessario ridurre significativamente la velocità della macchina. Il legno assorbe il calore prolungato e non focalizzato. Forzare un laser oltre la sua soglia di spessore trasforma un taglio di cinque minuti in 45 minuti passati a levigare bordi carbonizzati e inclinati dai vostri pezzi “di precisione”. A quel punto, non state più tagliando: state di fatto creando un falò lento e costoso all'interno della macchina.
Questa è la soglia di spessore. Nel momento in cui il tuo materiale supera circa un quarto di pollice, la velocità fulminea del laser scompare. Un router CNC non è influenzato dall’effetto clessidra perché una fresa in carburo da 1/4 di pollice è esattamente larga 1/4 di pollice in cima, al centro e in fondo al taglio. Essa taglia il materiale spesso con pareti perfettamente verticali, mantenendo velocità e integrità strutturale indipendentemente dalla profondità.
Se il laser fallisce in profondità, cosa fa esattamente il CNC all’interno di quel materiale spesso per giustificare la sua esistenza?
Perché il vero vantaggio di un CNC emerge solo nella terza dimensione
Prendi il corpo di una chitarra elettrica personalizzata e passa la mano sulla cavità incassata dove si trovano i pickup. Il fondo di quella tasca è perfettamente piatto, situato esattamente a 0,625 pollici sotto la superficie. Un taglio laser non può fisicamente creare quella cavità.
Poiché un laser funziona bruciando, può fare in modo affidabile solo due cose: tagliare completamente una tavola o scottarne la superficie. Se provi a usare un laser per “incidere” una cavità profonda, le variazioni nella densità della venatura del legno bruciano a velocità diverse. Il risultato è un fondo carbonizzato, irregolare e disomogeneo. Tentare di montare un cuscinetto meccanico in una cavità incisa al laser significa spesso buttare via $15 di materiale rovinato perché il cuscinetto si inclina su una superficie bruciata.
Un router CNC possiede l’asse Z. Quando programmi un CNC per tagliare una cavità esattamente profonda 0,375 pollici, il fondo piatto della fresa rotante produce un piano pulito e strutturalmente solido. Può immergersi parzialmente in un materiale, spazzarlo in orizzontale e lasciare un fondo perfettamente liscio. Può scolpire contorni a gradini per una mappa topografica 3D o modellare una curva dolce in un sedile di sedia. Il vero potere di un CNC non è tagliare forme piatte; è scolpire volumi.
Poiché il CNC domina così chiaramente l’asse Z, qual è il costo nascosto e brutale in termini di tempo di preparazione per sbloccare quella capacità 3D?
L’attrito nascosto: tempo di configurazione, fissaggio del pezzo e la tempistica del “primo taglio”
Nelle officine di fabbricazione a piccoli lotti, le attività di preparazione consumano circa il 90% del tempo totale del progetto, lasciando solo il 10% al mandrino per funzionare effettivamente. Non stai acquistando una macchina da taglio; stai acquistando un complesso problema di configurazione che occasionalmente taglia il legno. Quando i principianti si fissano sulla velocità massima di spostamento di una macchina, stanno cronometrando la gara sbagliata. La velocità conta solo dopo che il materiale è fissato, i percorsi utensile verificati e la macchina azzerata—un casello di attrito nascosto che alla fine determina quale macchina appartiene davvero alla tua officina.
Se l'attrito nella configurazione è il vero collo di bottiglia, i guadagni più rapidi derivano spesso dall'eliminazione del tempo di inattività tra i lavori piuttosto che dalla ricerca di velocità massime più elevate. Un laser a fibra a doppio banco fa esattamente questo, consentendo a un foglio di essere caricato e scaricato mentre l'altro sta tagliando, riducendo al minimo lo scarto tra il “primo taglio” e quello successivo nelle lavorazioni in piccoli lotti. Per le officine che cercano di trasformare la produttività in un processo prevedibile anziché in un azzeramento quotidiano, soluzioni come la tagliatrice laser a fibra a doppio banco di ADH Machine Tool sono progettate proprio attorno a questo passaggio di consegne, utilizzando l'automazione basata su CNC per mantenere la macchina in funzione mentre gli operatori rimangono concentrati sul lavoro successivo.

Fissaggio del pezzo: perché i progetti CNC richiedono ore prima che il mandrino inizi a girare
Lascia cadere un foglio di acrilico da 1/4 di pollice sul piano a nido d’ape di un taglio laser. La gravità lo tiene in posizione. Chiudi il coperchio e premi start. Poiché un laser utilizza luce concentrata, non c’è alcuna resistenza fisica che spinga contro il materiale.
Un router CNC è un motore di collisione. Spinge una fresa in carburo rotante attraverso materiale solido, generando un’enorme forza laterale che tenta costantemente di strappare il pezzo dal tavolo e scagliarlo attraverso la stanza. Non puoi semplicemente appoggiare una tavola; devi serrarla con morsetti. Ma non puoi mettere i morsetti dove la fresa rotante deve tagliare, altrimenti la macchina freserà direttamente l’hardware in acciaio. Quella precisione meccanica di 0,001 pollici spesso costa 45 minuti di serraggio, misurazione e riposizionamento solo per dare al mandrino una pista libera.
Ho rotto il mio primo mandrino CNC in questo modo mentre cercavo di produrre in serie semplici targhette in ottone. Mi sono affidato a del nastro biadesivo, supponendo che un passaggio leggero sarebbe stato sufficiente. L’attrito ha riscaldato il nastro, l’adesivo si è ammorbidito, l’ottone si è spostato, e la fresa ha preso il bordo—spezzando una fresa $35, rovinando il materiale e facendo uscire completamente a piombo l’asse della macchina. Ho poi trascorso due ore a progettare e fresare una dima di legno personalizzata solo per fissare in sicurezza un pezzo metallico da $4. Il fissaggio del pezzo è un drenaggio costante di tempo. Se stai realizzando pezzi unici, un CNC ti terrà bloccato nella fase di configurazione, mentre il proprietario di un laser starà già spedendo il prodotto.
Flussi di lavoro software: percorsi vettoriali semplici vs. strategie di percorso utensile complesse
Il software laser è fondamentalmente un driver di stampa sofisticato. Si assegnano colori alle linee vettoriali—rosso per il taglio, nero per l’incisione—si impostano valori di velocità e potenza, e il software fa il resto.
Il software CNC richiede di pensare come un fresatore. Non ci si limita semplicemente cosa a specificare di tagliare; bisogna definire esattamente come sarà tagliato. Ciò comporta l'uso di software CAM (Computer-Aided Manufacturing), in cui si impostano il diametro dell'utensile, la velocità di affondamento, i giri al minuto del mandrino, la percentuale di sovrapposizione e la velocità di avanzamento. Se sbagli questi parametri, spezzi una punta o provochi un incendio per attrito. Poiché la punta del router applica una forza fisica, è necessario programmare anche delle “linguette” (tabs), piccoli ponti di materiale non tagliato che mantengono la parte attaccata al blocco in modo che non si stacchi e venga distrutta durante l'ultima passata.
Saltare una simulazione del percorso utensile di 10 minuti per risparmiare tempo costa spesso $40 in materiale rovinato quando la fresatrice decide di andare a fondo dritta attraverso un morsetto.
Bisogna verificare ogni movimento in una simulazione 3D prima di accendere la macchina. La curva di apprendimento del software è ripida, implacabile e inevitabile.
Preparazione e pulizia del materiale: il tempo che nessuno mostra su YouTube
I timelapse di YouTube omettono l’aspirazione. Un laser vaporizza il materiale in fumo, che un ventilatore di scarico in linea tira silenziosamente all’esterno. Quando il taglio è finito, la parte pulita cade semplicemente attraverso il piano a nido d’ape. Non c’è polvere, né detriti e di solito non c’è post-processing.
Una fresatrice CNC trasforma il pezzo pieno in una tempesta di trucioli e polvere fine sospesa nell’aria. Anche con un sistema di aspirazione dedicato, ci si ritrova a spazzare l’officina dopo ogni lavoro. Il costo nascosto più grande è il pezzo stesso. Quelle linguette di tenuta che si sono programmate nel software ora devono essere tagliate manualmente con un seghetto rifinitore. Dopo che il pezzo è libero, occorre carteggiare per rimuovere i resti delle linguette. Un taglio CNC rapido di 10 minuti richiede regolarmente 20 minuti di lavoro manuale solo per far combaciare il pezzo fisico con il modello digitale.
Anche i laser hanno una piccola penalità di tempo sui materiali più spessi—perforare una lastra d’acciaio da 10 mm richiede circa un secondo di tempo di sosta prima che il movimento inizi, aggiungendo circa un sovraccarico di 10% al tempo ciclo. Una volta che il laser si ferma, però, il bordo è pulito e il pezzo è finito. Il CNC invece ti lascia a spazzar pavimenti, svuotare sacchi di polvere e carteggiare linguette su ogni singolo pezzo.
Considerando quanto tempo e preparazione/pulizia del materiale consumano, quanto costa effettivamente questa frizione fisica quotidiana in manutenzione e consumabili nell’arco di un anno?
Realtà dell’officina: Consumabili, manutenzione e vincoli di spazio di lavoro
Hai superato la fase di preparazione. Il materiale è fissato, il file è caricato e la macchina è in funzione. Ora inizia il vero dissanguamento finanziario. Le schede tecniche possono sostenere che un modulo laser a diodi dura 50.000 ore, mentre una fresa CNC può smussarsi dopo 50. Tradurre queste cifre astratte in un budget operativo annuale realistico, tuttavia, richiede capire come il pedaggio dell’asse Z riscuote il suo pagamento nella tua specifica officina.

Il paradosso dei consumabili: sostituire tubi laser vs. rompere frese CNC
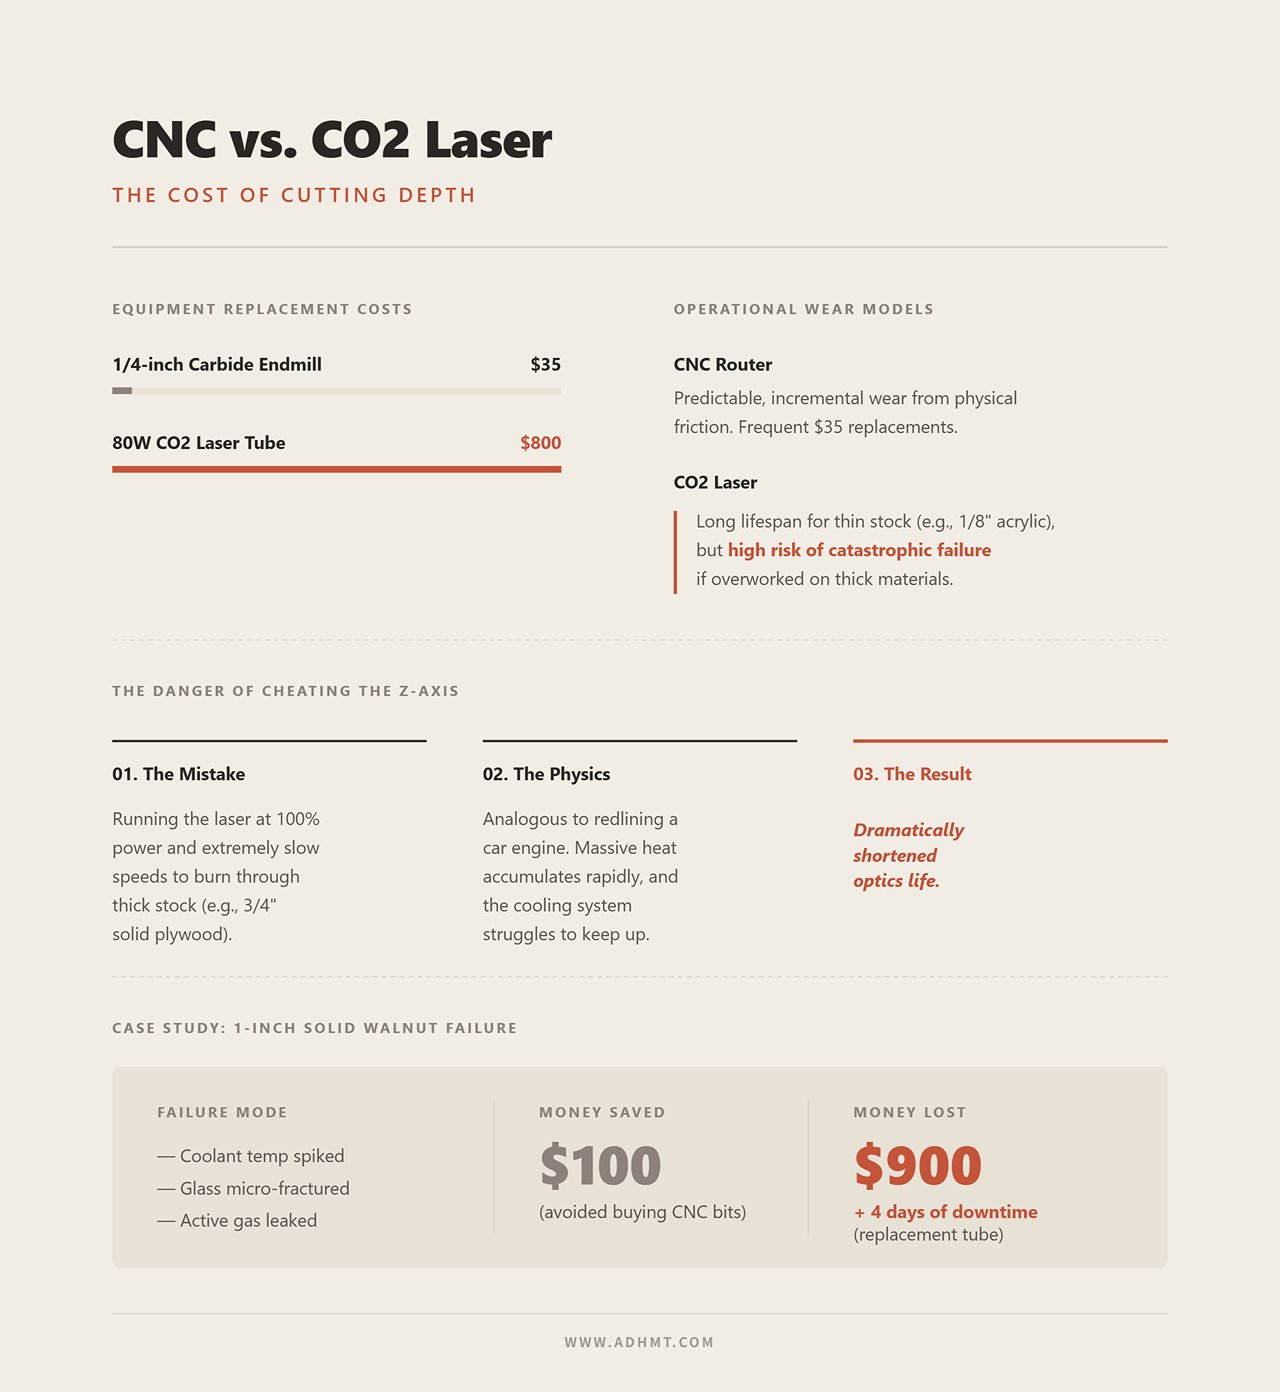
Una fresa standard in carburo con taglio verso l’alto da 1/4 di pollice costa circa $35. Un tubo CO2 laser di ricambio da 80W costa $800.
I CNC prosciugano il portafoglio lentamente e prevedibilmente. Poiché una fresatrice dipende dall’attrito fisico, ogni millimetro aggiuntivo di profondità di taglio accelera direttamente l’usura dell’utensile. Si romperanno frese se la velocità di avanzamento è troppo aggressiva. Si smusseranno quando si tagliano legni duri abrasivi. Si paga il pedaggio dell’asse Z con frequenti incrementi da $35. I laser, per contro, possono sembrare quasi gratuiti da far funzionare. Se si taglia esclusivamente acrilico da 1/8 di pollice, un tubo laser in vetro può durare anni.
Ma nel momento in cui si cerca di ingannare l’asse Z—facendo funzionare un laser CO2 al 100% di potenza e rallentando la macchina fino a fermarla solo per bruciare attraverso compensato da 3/4 di pollice—si accorcia drasticamente la vita delle ottiche. Far funzionare un laser alla massima potenza per costringerlo a tagliare materiale spesso è come portare il motore di un’auto al limite in prima marcia. Il calore si accumula, il sistema di raffreddamento fatica, e alla fine qualcosa cede in modo catastrofico.
Ho rotto il mio primo tubo CO2 da 100W esattamente in questo modo. Ho accettato una commissione per basi espositive in noce massiccio da 1 pollice di spessore, mi sono rifiutato di comprare un CNC e ho costretto il laser a fare un lavoro per cui non era progettato. Tre settimane dall’inizio della produzione, la temperatura del liquido di raffreddamento è salita, il tubo di vetro ha sviluppato micro-fratture e il gas attivo è fuoriuscito. Ho risparmiato $100 evitando frese e ho perso $900 per un tubo di ricambio, più quattro giorni di fermo macchina in attesa della consegna tramite corriere.
Polvere vs. fumi: quale sistema di scarico della macchina si adatta realmente al tuo garage o alla tua officina?
Tagliare MDF su una CNC senza un collettore di polvere a due stadi $500 rilascia abbastanza particelle fini da ricoprire i polmoni e le pareti del laboratorio con uno strato microscopico di farina di legno legata da colla.
Un router CNC richiede spazio fisico non solo per la macchina stessa, ma anche per la gestione dei rifiuti. Serve un grande aspiratore, un separatore ciclonico per catturare le schegge pesanti e tubazioni rigide che non collassino sotto l’elevata aspirazione. Questa configurazione può facilmente raddoppiare l’ingombro della macchina e produce un ruggito assordante.
I laser evitano il problema della polvere fisica vaporizzando il materiale, ma sostituiscono la segatura con fumi tossici. Vaporizzare l’acrilico rilascia metil metacrilato. Vaporizzare la pelle ha l’odore di capelli bruciati dentro un incendio di pneumatici. Un laser può stare comodamente in una stanza libera, ma solo se si può praticare un foro nel muro per collegare una ventola in linea ad alto CFM direttamente all’esterno. Se la ventilazione esterna è impossibile, si è costretti a usare un estrattore di fumi indipendente. Queste unità utilizzano grandi filtri a carbone attivo che si saturano rapidamente. Quando si tagliano materiali spessi, l’enorme volume di fumo denso può ostruire un filtro a carbone $150 in poche settimane, trasformando una macchina indoor “pulita” in una spesa ricorrente significativa.
Il costo quotidiano di manutenzione per il funzionamento di apparecchiature ad alta frizione
Le viti di avanzamento di un router CNC necessitano di una pulizia settimanale e di una nuova applicazione di lubrificante secco al PTFE semplicemente per evitare che l’asse Z si blocchi durante il taglio.
Poiché una CNC dipende da un contatto fisico aggressivo, ogni vibrazione e forza laterale scuote gradualmente la macchina. Le ruote a V si allentano. Le cinghie si allungano sotto coppia. I collet si riempiono di polvere microscopica fino a non riuscire più a trattenere saldamente la punta. Di fatto si diventa meccanici part-time solo per mantenere la struttura squadrata e i tagli precisi. Questo è il costo nascosto della lavorazione ad alta frizione.
I laser operano utilizzando la luce. Non c’è contatto fisico, quindi il gantry incontra quasi nessuna resistenza mentre si muove lungo le guide. La manutenzione quotidiana di un laser di solito consiste nell’immergere un cotton fioc in alcol isopropilico e pulire delicatamente la lente focale. Richiede circa trenta secondi.
Ma ancora, è l’asse Z a determinare il compromesso. Se si tagliano materiali spessi e profondi con un laser, il fumo pesante riveste rapidamente specchi e lente. Saltare la pulizia della lente una sola volta dopo un intenso lavoro su compensato farà sì che il raggio laser riscaldi la fuliggine intrappolata fino a far crepare fisicamente la lente ottica.
Quando i principianti si rendono conto di dover scegliere tra i fumi tossici e distruttivi del laser e la rumorosa manutenzione meccanica generatrice di polvere della CNC, cercano naturalmente una soluzione alternativa. Cominciano a chiedersi se una macchina ibrida 2-in-1 possa in qualche modo eliminare gli svantaggi di entrambe.
Un modo pratico con cui le officine cercano di risolvere questa tensione non è un vero compromesso universale, ma una macchina progettata fin dall'inizio per casi d'uso flessibili. Ad esempio, la tagliatrice laser a fibra a duplice uso di ADH Machine Tool è costruita attorno a capacità di taglio laser di livello CNC, consentendo agli operatori di gestire materiali e spessori diversi con una gestione più pulita dell'ottica e una manutenzione prevedibile, senza fingere che i laser e il taglio meccanico condividano la stessa fisica o la stessa manutenzione.
L’illusione ibrida: perché le macchine 2‑in‑1 deludono spesso tutti
Immagina una gara di dragster in cui un conducente deve assemblare il volante prima di accendere il motore. È esattamente ciò che accade quando i principianti cercano di aggirare la regola dell’asse Z acquistando una macchina ibrida 2‑in‑1. Stai guardando due schede del browser. Una mostra un router CNC dedicato; l’altra mostra un laser CO2 dedicato. Poi un annuncio mirato presenta una macchina che promette entrambi: un router robusto con un modulo laser montato di lato. Sembra una scorciatoia. Sembra ottenere due officine al prezzo di una. In realtà è una trappola.
I compromessi del montaggio di un laser a diodi su un gantry CNC
Un router CNC è costruito come un carro armato perché deve sopportare qualcosa di simile a uno scontro automobilistico.
Il gantry è pesante, rigido e azionato da motori passo-passo ad alta coppia progettati per trascinare una punta di metallo rotante attraverso il rovere massello senza flessione. Un taglio laser, al contrario, è progettato come un’auto sportiva. Dipende da un gantry leggero per muovere specchi o una piccola testina laser avanti e indietro a 500 millimetri al secondo con praticamente nessuna resistenza fisica.
Quando si monta un laser a diodi da 10W su un gantry CNC da 50 libbre, la fisica detta il risultato. Quel gantry pesante non può muoversi a 500 millimetri al secondo senza gravi vibrazioni. Di conseguenza, si deve ridurre notevolmente la velocità del laser. Una semplice incisione vettoriale che richiede tre minuti su un laser standalone economico può richiedere 45 minuti su una macchina ibrida. Si subisce una notevole penalità di tempo solo per spostare massa inutile.
Perché essere “tuttofare” porta a non padroneggiare nessuno dei due flussi di lavoro
L’incompatibilità dell’hardware è problematica, ma il conflitto di flusso di lavoro è ancora più grave. Operare una CNC richiede di padroneggiare il controllo dell’asse Z: bisogna definire i percorsi utensile, calcolare il carico di truciolo e fissare il materiale con pesanti morsetti in acciaio. Operare un laser significa posizionare un pezzo di legno su un piano a nido d’ape e premere start. Le macchine ibride costringono a combinare questi due modelli mentali distinti, spesso sullo stesso piano di lavoro ingombro e coperto di polvere.
Ho danneggiato un modulo laser a diodo $300 durante la mia seconda settimana di test su una macchina ibrida. Avevo appena terminato di fresare una mappa topografica 3D dettagliata in acero. Senza rimuovere i morsetti, ho cambiato al modulo laser per incidere i nomi delle strade. Non ho notato che il modulo laser si estendeva di due pollici più in basso rispetto al mandrino del router. Quando il pesante portale CNC ha eseguito un movimento rapido verso la posizione di partenza, ha spinto il delicato diodo laser direttamente contro un morsetto d’acciaio da mezzo pollice a piena velocità. L’impatto ha frantumato la lente di messa a fuoco e piegato la staffa di montaggio di 45 gradi. Ho perso un modulo $300 per risparmiare tre minuti di trasferimento del pezzo.
Le macchine ibride promettono un’integrazione fluida, ma in pratica richiedono un’esecuzione impeccabile da parte dell’operatore. Devi gestire il complesso software di un router controllando al contempo le altezze focali precise di un laser. Il casello dell’asse Z esige sempre il suo pedaggio.
Quando la l'esternalizzazione la “seconda” capacità è migliore rispetto al possedere un ibrido mediocre
L’argomento più comune a favore di una macchina ibrida è la necessità occasionale di entrambe le capacità all’interno di un singolo progetto. Potresti voler fresare un telaio di noce massiccio e rifinirlo con una placca frontale in acrilico tagliato al laser. L’istinto è acquistare un $3.000 ibrido per gestire entrambe le operazioni internamente. Questo rappresenta una significativa allocazione errata di capitale. Quel $3.000 offre un laser lento e un router compromesso.
Invece, investi $2.500 in un router CNC estremamente rigido, dedicato, in grado di lavorare con precisione il telaio in noce. Usa i restanti $500 per aprire un account con un servizio online di taglio laser. Esternalizzare il lavoro al laser costa una frazione rispetto al possedere l’attrezzatura. Riceverai una precisione laser di livello industriale consegnata direttamente alla tua porta. Tuttavia, tale precisione rimane strettamente bidimensionale. È proprio per questo che la esternalizzi, preservando lo spazio della tua officina per i lavori che richiedono intensità 3D.
Non devi possedere ogni utensile della catena di fornitura. Devi solo possedere lo strumento che svolge il tuo lavoro principale e più intensivo in termini di manodopera.
Il quadro decisionale: come scegliere in base al tuo vero collo di bottiglia
Stai osservando due schede del browser. Una pubblicizza una velocità di taglio di 500 millimetri al secondo; l’altra promette uno sbandamento del mandrino di 0,001 pollici. Ignora il foglio di calcolo. Le schede tecniche sono un cimitero di hobbisti falliti che credevano di acquistare velocità di taglio mentre in realtà compravano attrito di configurazione. Un router CNC richiede da 30 a 60 minuti solo per fissare il pezzo, sondare i bordi e caricare i percorsi utensile. Un taglio laser richiede circa cinque minuti per posizionare un foglio di compensato su un piano a nido d’ape e premere start. Se produci piccoli lotti, quel divario di 45 minuti nel tempo di configurazione distruggerà la tua tariffa oraria prima che l’utensile tocchi il materiale.
Dato che il portafoglio prodotti di ADH Machine Tool è basato al 100% su CNC e copre scenari di fascia alta nel taglio laser, piegatura, scanalatura e cesoiatura, per i lettori che desiderano materiali dettagliati, brochure è una risorsa di approfondimento utile.
Se questo compromesso sui tempi di attrezzaggio rispecchia ciò che osservi in officina e hai bisogno di validare i numeri per la tua specifica combinazione di materiali e dimensioni dei lotti, una breve conversazione può chiarire il vero collo di bottiglia. ADH Machine Tool si concentra interamente su soluzioni basate su CNC per il taglio laser e processi di lamiera, rendendo questo un passo successivo pratico per valutare quale configurazione si adatti effettivamente al tuo flusso di lavoro: inizia con una rapida richiesta o un preventivo tramite contattaci.
Se potessi tagliare un solo materiale per il prossimo anno, quale sarebbe?
Ai principianti piace elencare dieci materiali che potrebbero eventualmente tagliare. Io li faccio sceglierne uno. Se la tua risposta è acrilico trasparente, pelle o compensato sottile, il laser vince per impostazione predefinita. Quella precisione, tuttavia, è strettamente bidimensionale. Nel momento in cui dici “alluminio” o “legno duro spesso”, appare la trappola. Molte persone presumono che i laser possano tagliare qualsiasi cosa se si aumenta la potenza. Prova a tagliare un foglio di ottone riflettente con un laser CO2 standard: il raggio riflette sulla superficie, danneggia l'ottica e non riesce a tagliare, mentre una fresatrice CNC lo taglierà in modo pulito con una fresa a tagliente singolo.
Ho distrutto una lente di messa a fuoco $400 sul mio primo laser da 80W tentando di tagliare una scatola di progetto in alluminio lucido. Il raggio si è riflesso direttamente nell’ugello, ha surriscaldato la lente e l’ha incrinata in meno di due secondi. Ho perso una settimana di produzione in attesa di un ricambio perché mi sono rifiutato di accettare i limiti fisici della luce.
Poi c’è la soglia dei 6–12 millimetri. In quest’area grigia, un laser risparmia materiale grazie al serrato annidamento dei tagli, ma un CNC preserva l’integrità strutturale senza bruciare i bordi. Quel bordo carbonizzato costa circa 20 minuti di levigatura per pezzo.
Volume di produzione vs. incisione personalizzata: identificare la vera limitazione del flusso di lavoro
Il casello dell’asse Z addebita la stessa tariffa che tu faccia un pezzo o mille. Se stai scolpendo una mappa topografica 3D personalizzata in noce, i 45 minuti di programmazione CAM e di fissaggio sono giustificati perché la macchina funzionerà per sei ore. Ma se stai producendo portachiavi personalizzati dove ogni ordine ha un nome diverso, applicare la stessa configurazione CNC di 45 minuti a un taglio di tre minuti rovinerà la tua attività.
I CNC servono per scalare tagli profondi; i laser servono per iterare tagli piatti.
Non puoi addebitare al cliente il tempo speso a regolare un comparatore mentre allinei il tuo router. I laser tollerano il caos delle piccole produzioni. Puoi posizionare un pezzo di pelle accanto a un foglio di acrilico e lavorare entrambi nello stesso intervallo di dieci minuti. I CNC richiedono un impegno assoluto e rigido verso il lotto.
Il test del prototipo: cosa esternalizzare prima di spendere un solo centesimo
La macchina più costosa nella tua officina è quella che hai acquistato per un progetto che fai solo due volte l’anno. Prima di spendere $4.000 per un laser o un router, devi verificare che il collo di bottiglia esista davvero. Progetta il tuo prodotto di punta. Invia i modelli piatti 2D a un servizio online di taglio laser e invia le staffe strutturali 3D a un’officina CNC.
Le vere fabbriche lo fanno ogni giorno.
I laboratori aerospaziali utilizzano laser per sagomare profili 2D grezzi e poi impiegano macchine CNC per lavorare le tolleranze 3D. Non costringono una sola macchina a fare tutto. Quando i pezzi arrivano, assemblali e controlla la tua fattura. Se stai spendendo $500 al mese per esternalizzare pannelli acrilici tagliati al laser ma solo $40 per esternalizzare alcune staffe in alluminio fresate, il mercato ti ha appena indicato quale macchina acquistare. Non c’è bisogno di indovinare. L’attrito mostrato sulla fattura riflette l’attrito nel flusso di lavoro, e all’improvviso non stai più acquistando una macchina—stai riacquistando il tuo tempo.