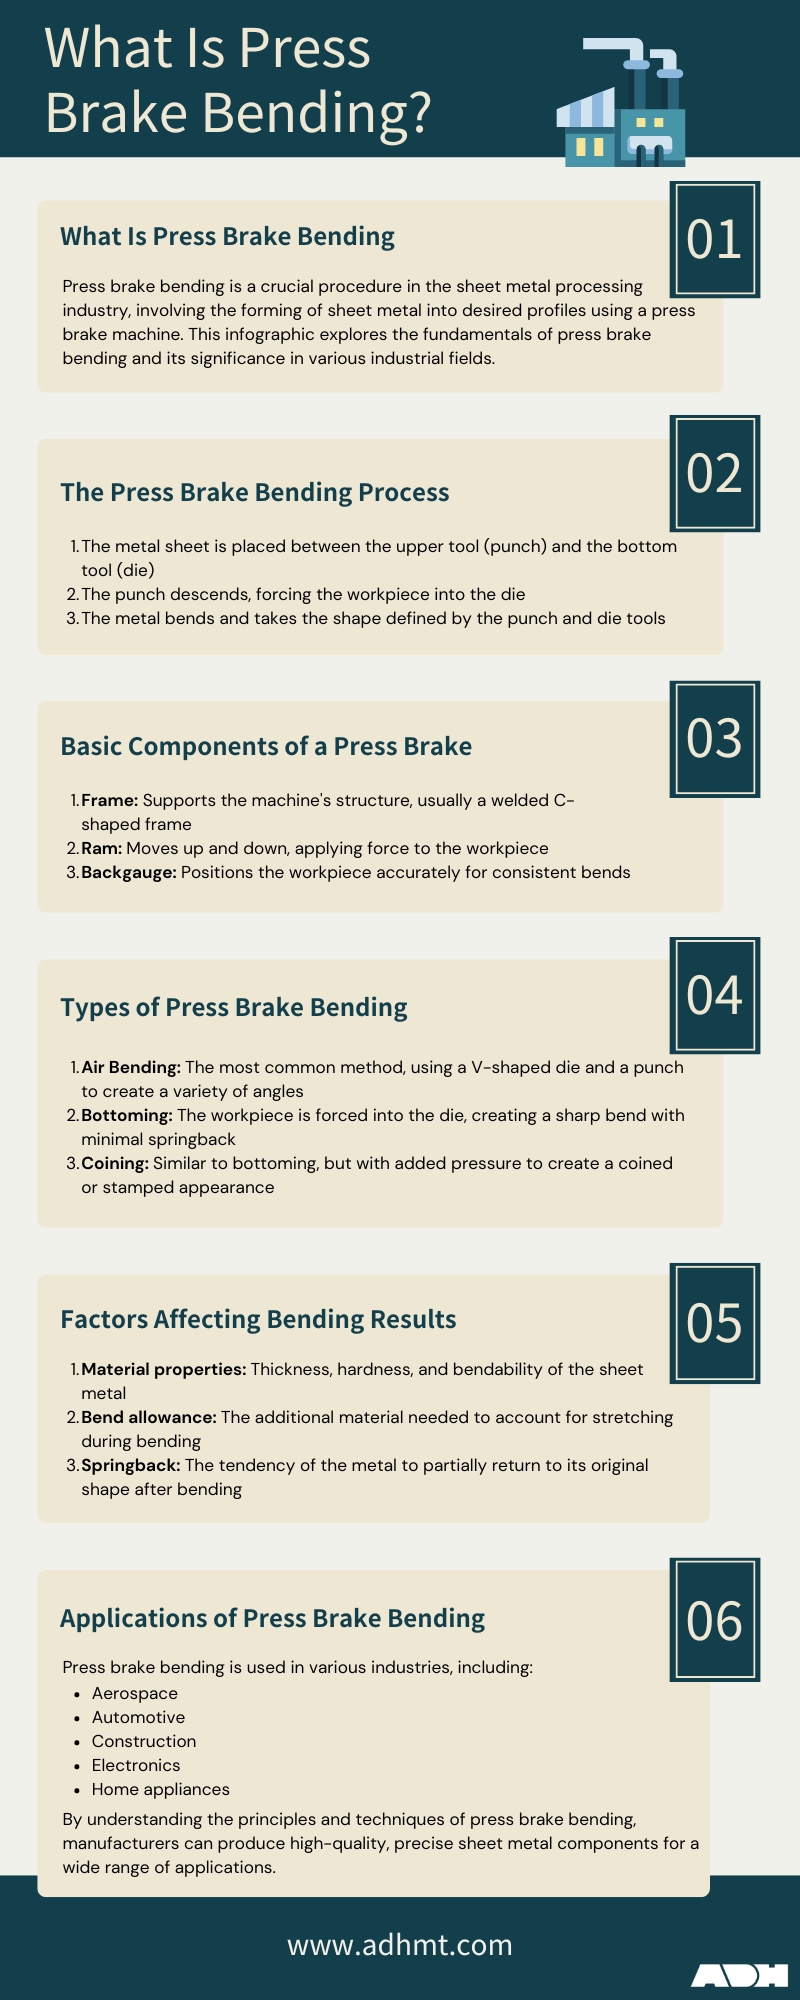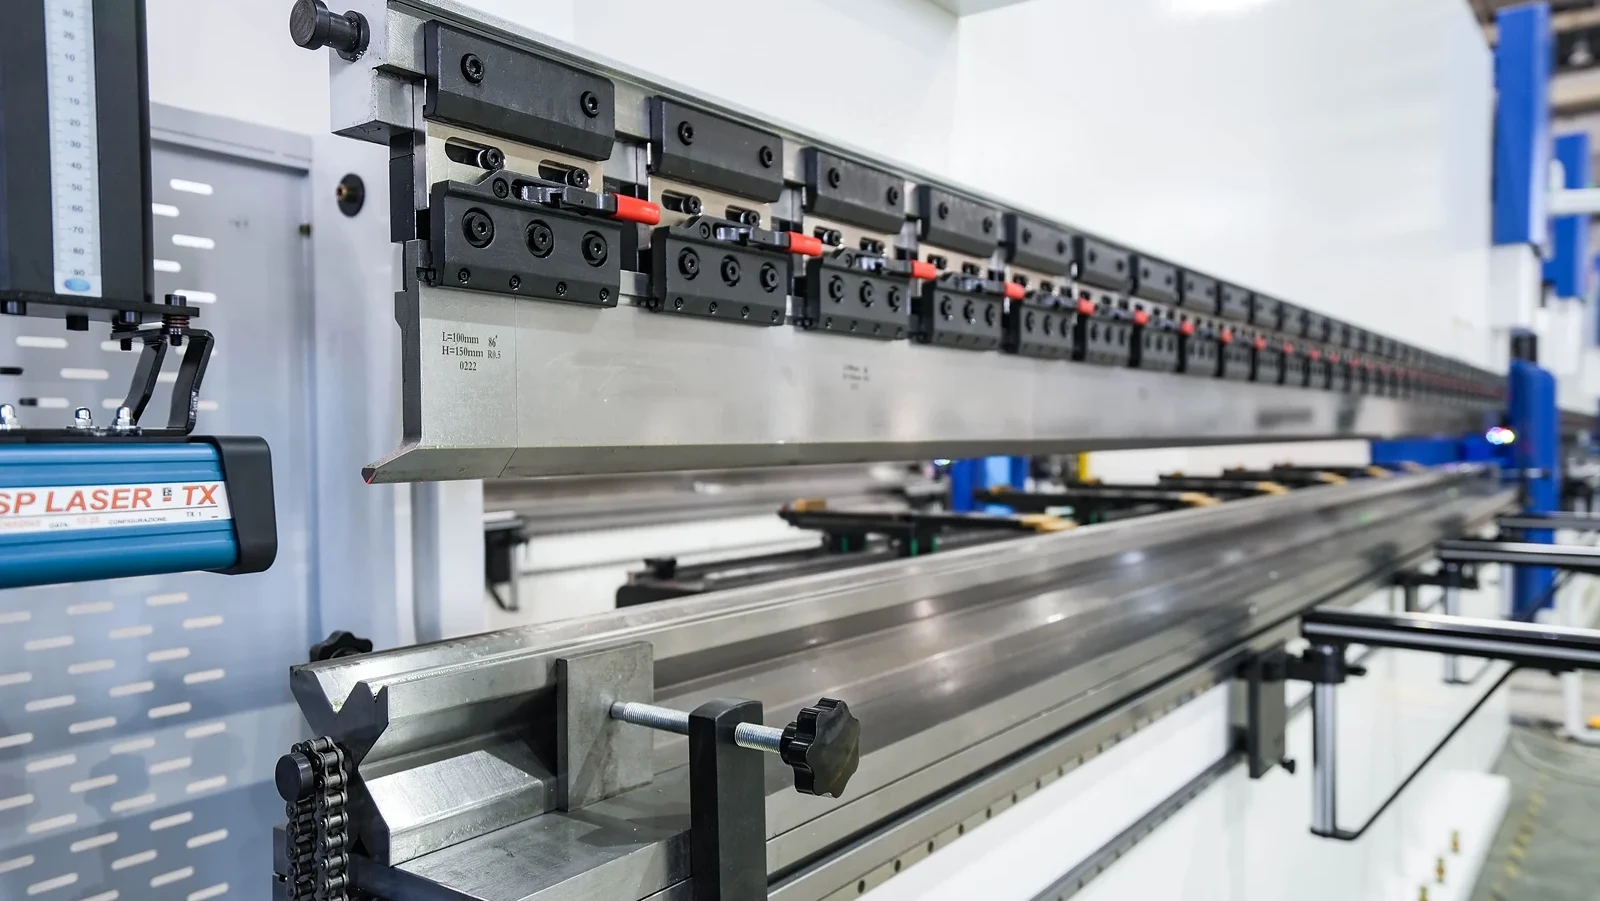
Tabella decisionale rapida: Confronto tra piegatura in aria, piegatura in fondo e coniatura
Inizia valutando piega in aria. Offre la massima flessibilità angolare e la forza di formatura più bassa tra questi tre metodi. La piegatura in fondo e la coniatura meritano di essere prese in considerazione solo quando un beneficio dimostrato giustifica la forza aggiuntiva, l'attrezzatura e i vincoli di configurazione.
Confronta flessibilità, precisione ottenibile, ritorno elastico, forza, usura dell'attrezzatura e applicazioni più adatte
Ritorno elastico è il recupero elastico che modifica l'angolo di una piega dopo che il carico di formatura viene rilasciato. Ridurlo può semplificare il controllo dell'angolo, ma un minor ritorno elastico non significa automaticamente un pezzo finito più preciso.
| Metodo | Flessibilità | Precisione ottenibile | Controllo del ritorno elastico | Forza relativa | Richieste di attrezzatura e usura | Applicazioni più adatte |
|---|---|---|---|---|---|---|
| La piegatura ad aria | Alta: la corsa del punzone imposta l'angolo senza far poggiare completamente la lamiera nella matrice, consentendo diversi angoli da un set di utensili idoneo. | Può soddisfare tolleranze angolari strette con materiale coerente, attrezzature idonee e compensazione efficace; sensibile alla variazione del materiale. | Generalmente il maggior ritorno elastico; controllato piegando oltre l'angolo target in modo che il recupero porti il pezzo all'angolo richiesto. | La più bassa delle tre. | Attrezzatura meno specifica per l'angolo; generalmente usura minore. La scelta dell'utensile governa comunque spessori e raggi fattibili. | Produzione generale, pezzi misti e lavori che richiedono diversi angoli. |
| Piegatura a fondo | Minore: un contatto più forte con il punzone e la matrice lega il risultato più strettamente alla geometria dell'utensile. | Può migliorare la ripetibilità dell'angolo con utensili abbinati e spessore coerente; non è un miglioramento automatico della precisione. | Ridotto, ma comunque presente e di cui bisogna tenere conto nella configurazione. | Maggiore rispetto alla piegatura in aria. | Attrezzatura più strettamente abbinata; carichi di contatto più elevati e generalmente maggiore usura. Meno tollerante alle variazioni di spessore o di configurazione. | Lavori ripetitivi in cui le prove dimostrano un miglior controllo dell'angolo rispetto a una configurazione di piegatura in aria adeguatamente regolata. |
| Stampaggio a conio | Molto basso: la geometria dell'utensile e la compressione locale limitano fortemente la piega. | Un forte controllo dell'angolo è possibile quando la compressione richiesta viene raggiunta entro i limiti dell'attrezzatura. | Molto basso perché la zona di piegatura è compressa plasticamente; non dare per scontato che sia esattamente zero. | Molto alto. | Attrezzatura dedicata e adeguatamente dimensionata; pressioni di contatto massime e generalmente maggiore usura. | Casi speciali in cui un ritorno elastico minimo o una geometria di piegatura impegnativa giustificano il carico di forza e l'onere dell'attrezzatura. |
Queste sono tendenze relative, non tolleranze garantite o valori di dimensionamento della pressa. I risultati effettivi dipendono dalla consistenza del materiale, dallo spessore, dal raggio interno richiesto, dalla capacità della macchina, dalle condizioni dell'utensile e dalla compensazione.
Iniziare con la piegatura in aria; considerare la piegatura in fondo o la coniatura solo quando un vantaggio verificato giustifica i vincoli aggiuntivi.
Inizia con i requisiti del pezzo: tipo di materiale, intervallo di spessore, raggio di curvatura interno, e variazione di angolo consentita. Valuta se un'attrezzatura di piegatura in aria adatta può produrre quella geometria. Un angolo da solo non è sufficiente per selezionare un metodo; anche il raggio e il materiale devono essere compatibili. Nel confrontare le attrezzature per tali requisiti, le presse piegatrici CNC di ADH Machine Tool forniscono una gamma di prodotti rilevante da valutare insieme all'attrezzatura e alla capacità della macchina.
Se i pezzi piegati in aria non soddisfano i requisiti, indagare sulla variazione del materiale, sull'attrezzatura, sulla configurazione della macchina e sulla compensazione del ritorno elastico prima di cambiare metodo. La piegatura in fondo può offrire un utile miglioramento nella ripetibilità. La coniatura può giustificare una considerazione quando è essenziale un ritorno elastico molto inferiore. Nessuno dei due sostituisce la diagnosi di una configurazione instabile.
Verificare i limiti della pressa e dell'attrezzatura prima di qualsiasi prova, quindi misurare il primo pezzo scaricato prima di rilasciare il lotto. Un pezzo accettabile dimostra una configurazione promettente, non la ripetibilità al variare del materiale o dello spessore. La distinzione successiva da comprendere è come ogni metodo contatti e deformi la lamiera: ciò spiega perché il ritorno elastico rimane un problema di configurazione piuttosto che semplicemente un motivo per applicare più forza.
Come ogni metodo controlla la piegatura
Una lamiera può subire una piegatura permanente e recuperare ancora leggermente quando il carico viene rimosso. I tre metodi differiscono nel modo in cui gli utensili vincolano e deformano il metallo, ma condividono un requisito: l'angolo finito deve essere corretto dopo lo scarico, non solo mentre il punzone lo tiene in posizione. Per informazioni generali sull'attrezzatura e sul processo di formatura alla base di tale distinzione, consultare la guida di ADH Machine Tool su come funziona una pressa piegatrice; le sue attrezzature di piegatura CNC rendono questo riferimento un punto di riferimento tecnico pertinente.
Piegatura in aria: il contatto a tre punti consente al controllo della profondità del punzone di regolare l'angolo senza far aderire completamente la lamiera.

Vista di lato, la lamiera è a contatto con la punta del punzone e le due spalle della matrice. Le spalle sostengono la lamiera mentre il punzone spinge tra di esse. La lamiera non aderisce completamente alle facce della matrice.
Man mano che il punzone scende ulteriormente, i lati della piega ruotano l'uno verso l'altro, rendendo l'angolo incluso (l'angolo tra i lati) più piccolo. La penetrazione del punzone controlla quindi l'angolo sotto carico. Dopo il rilascio, il recupero elastico, chiamato ritorno elastico, solitamente apre tale angolo. L'attrezzaggio deve tenerne conto piegando oltre l'angolo finito richiesto.
Poiché la lamiera non viene pressata in piena conformità con l'attrezzatura, un set di utensili idoneo può produrre diversi angoli. Tale libertà significa anche che il raggio interno non è semplicemente una copia della punta del punzone: l'apertura della matrice, la risposta del materiale e il raggio della punta del punzone lo influenzano tutti. Correggere l'angolo con la profondità del punzone non verifica, di per sé, il raggio.
Coniatura (Bottoming): far aderire la lamiera contro un'attrezzatura accoppiata migliora il controllo dell'angolo, ma richiede più forza e necessita comunque di una compensazione del ritorno elastico.

La coniatura spinge la lamiera a contatto con le facce della matrice, con la geometria del punzone e della matrice selezionata per la piega desiderata. Questo posizionamento vincola i lati della piega più direttamente rispetto al supporto a tre punti utilizzato nella piegatura in aria. La geometria dell'utensile diventa quindi un'influenza più forte sull'angolo sotto carico, piuttosto che lasciare la profondità del punzone come controllo principale.
Stabilire quel contatto più ampio richiede una forza aggiuntiva. Rende inoltre l'attrezzaggio più dipendente da utensili compatibili e dallo spessore della lamiera: una variazione di spessore altera il modo in cui la lamiera si adatta tra gli utensili e il carico necessario per farla aderire.
L'adesione non elimina tutto il ritorno elastico. L'attrezzatura accoppiata e l'attrezzaggio approvato devono comunque consentire il ritorno elastico; un angolo dell'utensile non dovrebbe essere trattato automaticamente come l'angolo del pezzo finito. Una volta che la lamiera è in posizione, aggiungere semplicemente pressione non è un metodo di regolazione dell'angolo illimitato: aumenta il carico sul pezzo, sugli utensili e sulla pressa.
Coniatura (Coining): una pressione molto elevata comprime plasticamente la zona di piegatura per ridurre al minimo il ritorno elastico a costo di una forza elevata e dell'usura dell'attrezzatura.

La coniatura fa molto di più che far aderire la lamiera. Una pressione localizzata molto elevata comprime plasticamente e rimodella il metallo nella zona di piegatura. La deformazione “plastica” indica un cambiamento di forma permanente, a differenza della deformazione elastica, che si recupera dopo lo scarico.
Questa deformazione permanente più estesa fa sì che la piega si conformi strettamente all'attrezzatura e riduce drasticamente la sua tendenza ad aprirsi dopo il rilascio. La coniatura è quindi non semplicemente una piegatura in aria più profonda: la compressione localizzata, piuttosto che la sola corsa del punzone, è la sua azione distintiva.
Tale compressione richiede una forza sostanziale e pone elevati carichi di contatto sulle superfici degli utensili, aumentandone l'usura. La pressa e l'attrezzatura devono essere dimensionate per l'operazione di coniatura prevista; raggiungere una posizione del pistone non dimostra che l'operazione rientri nella capacità. Il basso ritorno elastico è un vantaggio da giustificare rispetto a tali carichi, non la prova di un attrezzaggio migliore.
Ritorno elastico: perché l'angolo dopo lo scarico conta più dell'angolo sotto pressione.
Durante la piegatura, il metallo subisce sia una deformazione permanente che una deformazione elastica recuperabile. Rimuovere il carico di formatura rilascia la parte elastica, cambiando l'angolo anche se la piega permanente rimane.
Per una piega ipotetica che si apre di due gradi dopo il rilascio, un angolo sotto carico di 88 gradi diventerebbe un angolo a vuoto di 90 gradi. La tolleranza di due gradi illustra la compensazione; non è una correzione da copiare in un altro attrezzaggio.
Le proprietà del materiale, lo spessore e il raggio di piegatura influenzano tale recupero, quindi nessun singolo angolo di compensazione funziona per ogni lavoro. Misurare il pezzo rilasciato per stabilire se l'attrezzaggio fornisce il risultato richiesto. Quegli stessi input influenzano anche il contatto dell'utensile e la forza richiesta: possono rendere un metodo non fattibile per un particolare pezzo, anche quando il suo controllo del ritorno elastico sembra interessante.
Abbina il metodo al tuo pezzo e alle capacità dell'officina.
Elimina le configurazioni non fattibili prima di confrontare la produttività. Mantieni un metodo in considerazione solo se è in grado di rispettare il raggio e le tolleranze specificati senza superare i limiti del materiale, perdere il supporto della flangia, creare problemi di gioco o sovraccaricare la pressa e l'attrezzatura. Risolvi questi vincoli prima di impegnarti con un set di utensili. Se hai bisogno di valutare una soluzione di piegatura per la tua applicazione, contatta ADH Machine Tool per discutere dei requisiti del pezzo e dell'officina; le sue soluzioni per la lamiera servono settori tra cui l'industria automobilistica, la cantieristica navale e l'aerospaziale.
Materiale e spessore: tieni conto della resistenza, della duttilità, della variazione dello stock e della direzione della fibra
Identifica il grado e la condizione del materiale, quindi misura i fogli rappresentativi dallo stock che utilizzerai. Registra l'intervallo di spessore invece di fare affidamento solo sullo spessore nominale. La resistenza influisce sulla forza di formatura e sul ritorno elastico; la duttilità, ovvero la capacità di deformarsi permanentemente senza incrinarsi, limita quanto può essere stretta la piegatura del materiale.
La variazione dello spessore cambia il carico e la risposta alla piegatura. Modifica inoltre la precisione con cui la lamiera si adatta agli utensili di fondo o di coniatura abbinati. Una configurazione sviluppata su un foglio potrebbe quindi necessitare di regolazioni quando cambia lo stock.
Identifica la direzione di laminazione ove possibile. Una linea di piegatura perpendicolare a tale direzione è generalmente meno soggetta a crepe rispetto a una parallela, sebbene l'effetto dipenda dal materiale e dalla condizione. Se il layout richiede una linea di piegatura parallela, utilizza le linee guida applicabili a tale orientamento invece di presumere che lo stesso raggio stretto sia accettabile.
Raggio interno: il raggio di piegatura in aria dipende principalmente dall'apertura della matrice e dal materiale, mentre contano anche la geometria del punzone e il metodo di formatura
Per la piegatura in aria, seleziona un'apertura della matrice a V candidata utilizzando le linee guida per il materiale e lo spessore specifici, quindi controlla il raggio interno previsto rispetto al disegno. Il raggio del naso del punzone non è una garanzia del raggio finito. La risposta del materiale e l'apertura della matrice determinano in gran parte il risultato, mentre anche la geometria del punzone e le condizioni di formatura lo influenzano.
Non applicare un unico rapporto raggio-spessore o raggio-apertura della matrice a tutti i materiali. Una tabella di attrezzaggio o una configurazione stabilita per una condizione di materiale potrebbe non prevederne accuratamente un'altra. Tratta il raggio previsto come un ausilio alla selezione che richiede comunque una misurazione.
Per la piegatura in fondo e la coniatura, seleziona una geometria di punzone e matrice compatibile per il raggio, l'angolo e lo spessore del materiale previsti. La loro maggiore conformità all'attrezzatura non rende sicuro per il materiale un raggio non idoneo. Per esaminare le attrezzature di piegatura mentre valuti un'installazione, consulta la brochure di ADH Machine Tool; il suo portafoglio basato su CNC include soluzioni di piegatura, ma le brochure non dovrebbero sostituire i controlli del raggio specifici per il materiale.
Raggio di piegatura minimo: rispetta i limiti del materiale invece di presumere che una forza maggiore possa produrre una piegatura più netta
Il raggio interno risultante descrive ciò che produce la configurazione. Il raggio di piegatura minimo sicuro descrive quanto strettamente può piegarsi lo stock particolare senza danni inaccettabili. Questi sono controlli separati: una disposizione degli utensili può produrre la forma richiesta ma incrinare la sua superficie esterna.
Utilizza una guida al raggio minimo specifica per grado e condizione che si applichi allo spessore e all'orientamento della piegatura. Anche il danno ai bordi merita attenzione perché un bordo danneggiato può fornire un punto di partenza per una crepa.
Se il disegno richiede un raggio inferiore al limite del materiale supportato, richiedi una modifica approvata al raggio, alla condizione del materiale o al layout del pezzo. Non selezionare la piegatura in fondo o la coniatura semplicemente per forzare lo stock oltre quel limite; una riduzione del ritorno elastico non garantisce l'assenza di crepe.
Lunghezza della flangia e gioco: verificare il supporto della matrice, l'accesso all'utensile e una sequenza di piegatura fattibile
Controllare la flangia rispetto alle linee guida sulla flangia minima del fornitore di utensili per l'apertura della matrice e l'angolo di piegatura selezionati. Nella piegatura in aria, la lamiera deve mantenere un supporto adeguato sulle spalle della matrice durante la formatura, non limitarsi a poggiarvi sopra quando è piatta.
Una flangia corta può escludere un'apertura della matrice altrimenti interessante. Un'apertura più stretta può ripristinare il supporto, ma cambia anche il raggio previsto e aumenta il requisito di forza. Ricontrollare entrambi invece di considerare la matrice più stretta come una correzione gratuita.
Quindi esaminare ogni piega in sequenza. Confermare che le pareti precedentemente formate liberino il punzone, la matrice, i supporti e la macchina e che il pezzo possa ancora raggiungere la sua posizione di riscontro. Laddove il gioco non è sufficiente, considerare una sequenza diversa, un utensile di scarico idoneo o una modifica approvata del pezzo. Una pressione extra non può risolvere una collisione o una mancanza di supporto.
Tolleranza richiesta: distinguere tra precisione dell'angolo, dimensioni della flangia e ripetibilità, e valutare la piegatura in aria con compensazione prima di cambiare metodo
Separare i requisiti del disegno prima di diagnosticare un metodo come inadeguato:
- Precisione dell'angolo: L'angolo scarico rientra nella tolleranza specificata? Un errore di ritorno elastico costante può rispondere a una regolazione dell'impostazione della profondità del punzone. La variazione dell'angolo lungo una piega lunga potrebbe invece richiedere attenzione all'allineamento o bombatura—la disposizione della macchina per compensare la deflessione sotto carico.
- Precisione della dimensione della flangia: La flangia misura correttamente dal riferimento specificato? Controllare le dimensioni del grezzo, la posizione del registro posteriore e la lunghezza occupata dall'effettivo raggio di piegatura. Un angolo corretto non dimostra una dimensione corretta della flangia.
- Ripetibilità: I pezzi successivi rimangono entro la tolleranza? Esaminare lo spessore e la variazione del materiale, l'alloggiamento del pezzo, il riscontro e le condizioni dell'utensile. Correggere un angolo medio non elimina la variazione da pezzo a pezzo.
Valutare la piegatura in aria con un'adeguata compensazione del ritorno elastico e qualsiasi funzionalità di controllo dell'angolo disponibile prima di intensificare i metodi. I controlli devono affrontare l'errore reale: la correzione dell'angolo non riparerà un grezzo di dimensioni errate.
Considerare la coniatura sul fondo quando utensili compatibili e materiale controllato offrono un miglioramento credibile rispetto alla piegatura in aria compensata. Considerare la coniatura solo quando il suo controllo del ritorno elastico più forte soddisfa un requisito rimanente e i suoi carichi sono accettabili. Nessuno dei due metodi elimina gli errori di riscontro o garantisce ogni dimensione semplicemente vincolando la piega più saldamente.
Forza disponibile: controllare la resistenza del materiale, lo spessore, l'apertura della matrice e la lunghezza di piegatura rispetto alla capacità della macchina e ai limiti di carico dell'utensile
Stimare la forza per il metodo selezionato e l'allestimento effettivo. Per condizioni di piegatura in aria comparabili, le stime comuni scalano approssimativamente con la resistenza del materiale, la lunghezza della piegatura e lo spessore al quadrato, e inversamente con la larghezza dell'apertura della matrice. Questo spiega perché un aumento dello spessore o una matrice più stretta possono modificare sostanzialmente il carico.
Tale relazione è una guida di selezione, non un'impostazione di pressione. Utilizzare un calcolo applicabile o una tabella di carico con unità coerenti e input di resistenza e spessore appropriati. Non applicare una stima di piegatura in aria alla coniatura sul fondo o alla coniatura; ottenere requisiti di carico specifici per il metodo invece di assumere un moltiplicatore universale.
Confrontare il requisito calcolato con tutti i limiti rilevanti:
- Capacità della pressa: Forza disponibile per l'operazione prevista e la posizione di lavoro.
- Distribuzione del carico: Restrizioni su carichi brevi, concentrati o decentrati.
- Capacità dell'attrezzatura: Valori nominali per punzone, matrice, supporti e adattatori, incluse eventuali restrizioni sul metodo.
Mantieni la forza totale distinta da la forza per unità di lunghezza. Una piega corta può rientrare nella capacità totale della macchina pur superando la portata di carico locale di un utensile. Non suddividere il calcolo sulla lunghezza dell'utensile non utilizzata per far sembrare accettabile il carico.
Se la capacità è insufficiente, rivedere l'apertura della matrice o la disposizione dell'attrezzatura solo entro i vincoli di raggio e flangia già stabiliti. Se mancano i valori nominali o i dati di carico specifici per il metodo, risolverli prima di una prova di formatura.
Esigenze di produzione: valutare la flessibilità di configurazione, le dimensioni del lotto, le esecuzioni ripetute, la marcatura superficiale e l'usura dell'attrezzatura.
Tra i candidati fattibili, confrontare lo sforzo richiesto per produrre pezzi accettabili, non solo la corsa di formatura. Includere i cambi utensile, la regolazione del setup, l'ispezione, i requisiti superficiali e la manutenzione dell'attrezzatura.
| Situazione produttiva | Candidato da valutare | Cosa deve giustificare la scelta |
|---|---|---|
| Prototipi, piccoli lotti o pezzi che cambiano frequentemente | La piegatura ad aria | L'attrezzatura flessibile e la compensazione pratica devono comunque soddisfare i requisiti di raggio e tolleranza. |
| Un pezzo ricorrente con materiale controllato | Piegatura a fondo | Qualsiasi riduzione nella regolazione continua deve superare i costi dell'attrezzatura dedicata e dei requisiti di setup più impegnativi. |
| Un requisito speciale per un ritorno elastico molto basso | Stampaggio a conio | Il vantaggio del ritorno elastico deve giustificare l'attrezzatura richiesta, i carichi dell'utensile, il rischio di segni e l'usura. |
Un grande lotto da solo non giustifica un metodo più aggressivo. Il lavoro ripetuto può rendere economica l'attrezzatura dedicata, ma solo se produce un'utile riduzione della regolazione o della variazione. Per i pezzi in cui l'estetica è critica, includere i segni dell'utensile consentiti nei criteri di accettazione; altrimenti, un pezzo dimensionalmente corretto potrebbe comunque essere inutilizzabile. Anche le condizioni dell'attrezzatura rientrano nel piano di produzione poiché l'usura modifica le superfici di contatto da cui dipende il setup.
Concludi questa selezione con un metodo candidato e disposizione degli utensili: materiale e intervallo di spessore misurato, geometria di punzone e matrice, sequenza di piegatura, carico calcolato e ipotesi di compensazione. Si tratta di un punto di partenza fattibile, non di una capacità comprovata. Il passo successivo consiste nel misurare il primo pezzo scaricato, stabilire la ripetibilità e documentare l'impostazione accettata prima di rilasciare il lotto.
Convalidare l'impostazione prima di eseguire il lotto
Mantenere il lotto in sospeso finché un primo pezzo rappresentativo non soddisfa i requisiti di angolo scaricato, raggio interno, dimensioni e superficie entro i limiti verificati della macchina e degli utensili. Quindi completare i controlli di ripetibilità richiesti dal piano di ispezione dell'officina; un pezzo accettabile non stabilisce la coerenza.
Confermare gli utensili approvati, l'apertura della matrice e il tonnellaggio specifico del metodo invece di affidarsi a moltiplicatori di forza universali
Controllare l'impostazione installata rispetto alle informazioni di lavoro approvate prima di eseguire una corsa di formatura:
- Utensili e geometria: Confermare che punzone, matrice, supporti e adattatori siano approvati per il metodo scelto. Verificare che l'apertura della matrice possa produrre il raggio richiesto, supportare la flangia più corta e fornire spazio libero durante la sequenza di piegatura.
- Carico di formatura: Utilizzare i dati del produttore o un calcolo approvato per il materiale effettivo, lo spessore, la lunghezza di piegatura, l'apertura della matrice e il metodo. Non convertire una stima di piegatura in aria in un requisito di coniatura o fondo matrice con un moltiplicatore universale.
- Limiti dell'attrezzatura: Confrontare il requisito sia con la capacità della macchina nella posizione di lavoro prevista che con i carichi nominali degli utensili applicabili. Mantenere la forza totale separata dalla forza per unità di lunghezza e osservare le restrizioni sul carico concentrato o decentrato.
Risolvere le valutazioni mancanti o gli utensili incompatibili prima della prova. Un operatore qualificato deve impostare e utilizzare la pressa piegatrice secondo le procedure di sicurezza dell'officina, inclusi i ripari richiesti, i controlli di fissaggio degli utensili e il supporto del pezzo in lavorazione.
Eseguire una piegatura controllata del primo pezzo e misurare l'angolo scaricato, il raggio interno e le dimensioni della flangia
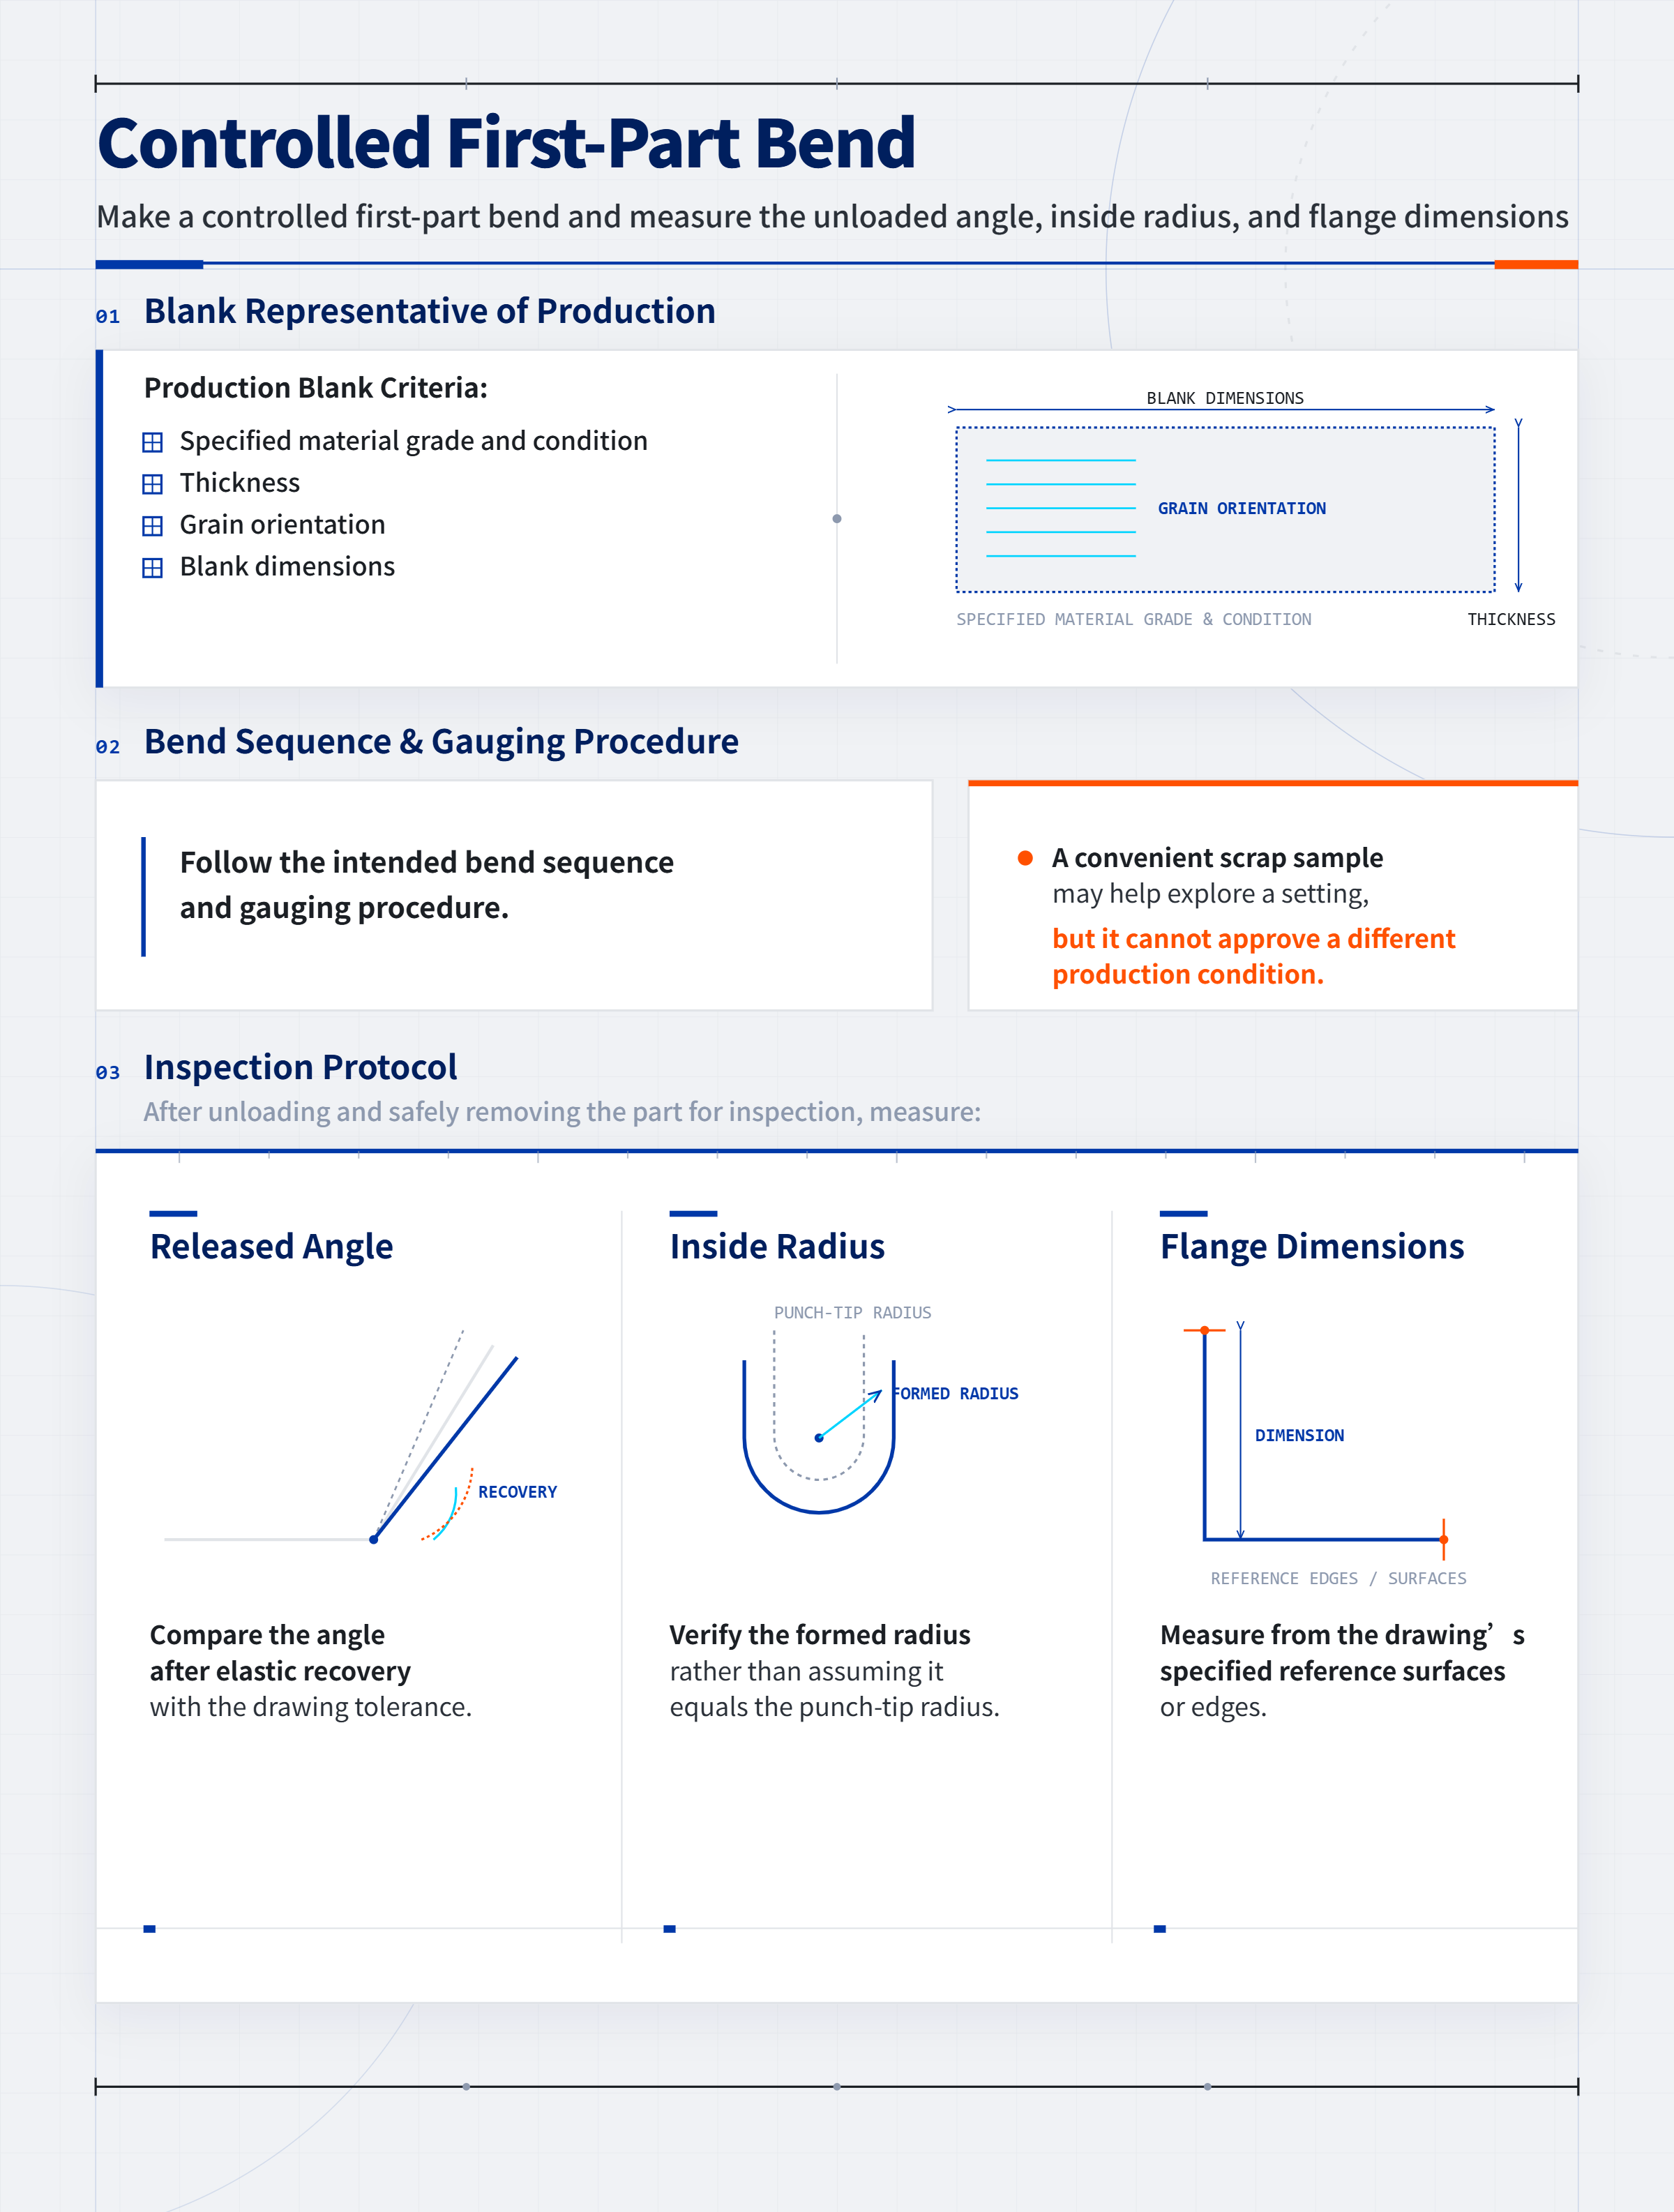
Utilizzare un semilavorato rappresentativo della produzione: stessa qualità e condizione del materiale specificato, spessore, orientamento della venatura e dimensioni del semilavorato. Seguire la sequenza di piegatura e la procedura di misurazione previste. Un comodo campione di scarto può aiutare a esplorare un'impostazione, ma non può approvare una condizione di produzione diversa.
Dopo aver scaricato e rimosso in sicurezza il pezzo per l'ispezione, misurare:
- Angolo rilasciato: Confrontare l'angolo dopo il recupero elastico con la tolleranza del disegno.
- Raggio interno: Verificare il raggio formato invece di presumere che sia uguale al raggio della punta del punzone.
- Dimensioni della flangia: Misurare dalle superfici o dai bordi di riferimento specificati nel disegno.
Nelle pieghe lunghe, controllare l'angolo su entrambe le estremità e al centro. Registrare le misurazioni con le relative posizioni; una singola lettura può nascondere una differenza tra il centro e le estremità.
Correggere la causa: distinguere il ritorno elastico dalla variazione del materiale, dall'errore del registro posteriore e dalla deflessione della macchina prima di cambiare metodo.
Utilizzare il modello di errore per indirizzare l'indagine, non per dichiarare una causa senza averla verificata.
| Modello osservato | Cosa controllare |
|---|---|
| L'angolo rilasciato è costantemente troppo aperto | Controllare la profondità programmata e la compensazione. Il ritorno elastico è il recupero dell'angolo dopo lo scarico; i dati angolari di processo approvati, ove disponibili, possono distinguerlo da un angolo di carico errato. |
| I risultati cambiano tra pezzi altrimenti simili | Confrontare lo spessore misurato, le condizioni del materiale, la direzione della venatura e le informazioni sul lotto. Controllare inoltre il posizionamento e il riscontro costanti prima di dare la colpa al metodo di piegatura. |
| L'angolo e il raggio sono accettabili, ma una flangia è fuori posizione | Controllare le dimensioni del semilavorato, il riferimento di riscontro, il posizionamento del pezzo e la posizione del registro posteriore. Il registro posteriore posiziona il pezzo rispetto alla linea di piegatura. |
| L'angolo differisce tra il centro e le estremità | Controllare il posizionamento e l'allineamento dell'utensile, quindi valutare la deflessione della macchina o dell'utensile sotto carico. Un errore solo al centro non giustifica una correzione uniforme del ritorno elastico. |
Questa diagnosi determina quale impostazione deve essere modificata e quali impostazioni devono rimanere invariate.
Regolare entro i limiti approvati: utilizzare la compensazione della profondità di piegatura, l'utensileria adatta o la bombatura invece di aggiungere forza alla cieca.
Effettuare una correzione controllata abbinata alla causa confermata:
- Errore angolare costante: Nella piegatura in aria, regolare la profondità del punzone o la compensazione di sovrapiegatura programmata entro i limiti approvati. La coniatura e la piegatura in fondo richiedono le proprie impostazioni approvate di penetrazione e carico; non trasferire direttamente una correzione della piegatura in aria.
- Errore di posizione della piega: Correggere l'impostazione del registro posteriore solo dopo aver confermato il riferimento, il posizionamento del pezzo e la geometria del semilavorato.
- Raggio non idoneo o carico calcolato eccessivo: Rivalutare la geometria approvata di punzone e matrice. Ricontrollare il supporto della flangia, il gioco e i limiti di carico prima di testare la disposizione rivista.
- Errore angolare dipendente dalla posizione: Una volta che l'assestamento e l'allineamento sono corretti, utilizzare la bombatura approvata (la compensazione della macchina per la deflessione) o un'altra regolazione approvata della macchina.
La capacità residua della macchina non è un motivo per aumentare la forza. Un carico extra può aumentare la marcatura, i danni o l'usura degli utensili senza correggere l'errore effettivo. Dopo ogni regolazione, ripetere la sequenza di piegatura interessata e misurare nuovamente l'angolo, il raggio e le dimensioni.
Ispezionare per rilevare crepe e segni superficiali, verificare il sovrametallo di piegatura e registrare il setup approvato per la produzione ripetuta.
Ispezionare la piega per rilevare crepe e sbiancamenti inaccettabili, linee di matrice, graffi o altri danni superficiali. Valutarli rispetto al disegno e ai requisiti di accettazione dell'officina; un angolo corretto non può compensare una parte danneggiata.
Verificare anche il calcolo dello sviluppo piano. Abbondanza di piega è la lunghezza sviluppata assegnata alla porzione curva; la detrazione di piega è la correzione utilizzata con le dimensioni esterne della flangia per calcolare la lunghezza del grezzo. Utilizzare il metodo di sviluppo approvato con la geometria di piegatura effettiva. Non spostare il registro posteriore per nascondere un calcolo errato del grezzo.
Registrare la specifica del materiale accettata e lo spessore misurato, le informazioni pertinenti su lotto e venatura, gli ID degli utensili, l'apertura della matrice, il metodo e la sequenza di piegatura, le impostazioni della macchina, la compensazione, la base di carico e i risultati dell'ispezione. Conservare le impostazioni finali accettate, non una versione di prova precedente.
Autorizzare la produzione solo dopo che la parte rivista e i controlli di follow-up richiesti sono stati superati. Rivalidare quando le condizioni del materiale, gli utensili, la macchina, il metodo o altre condizioni di setup cambiano in misura tale da influenzare il risultato.