
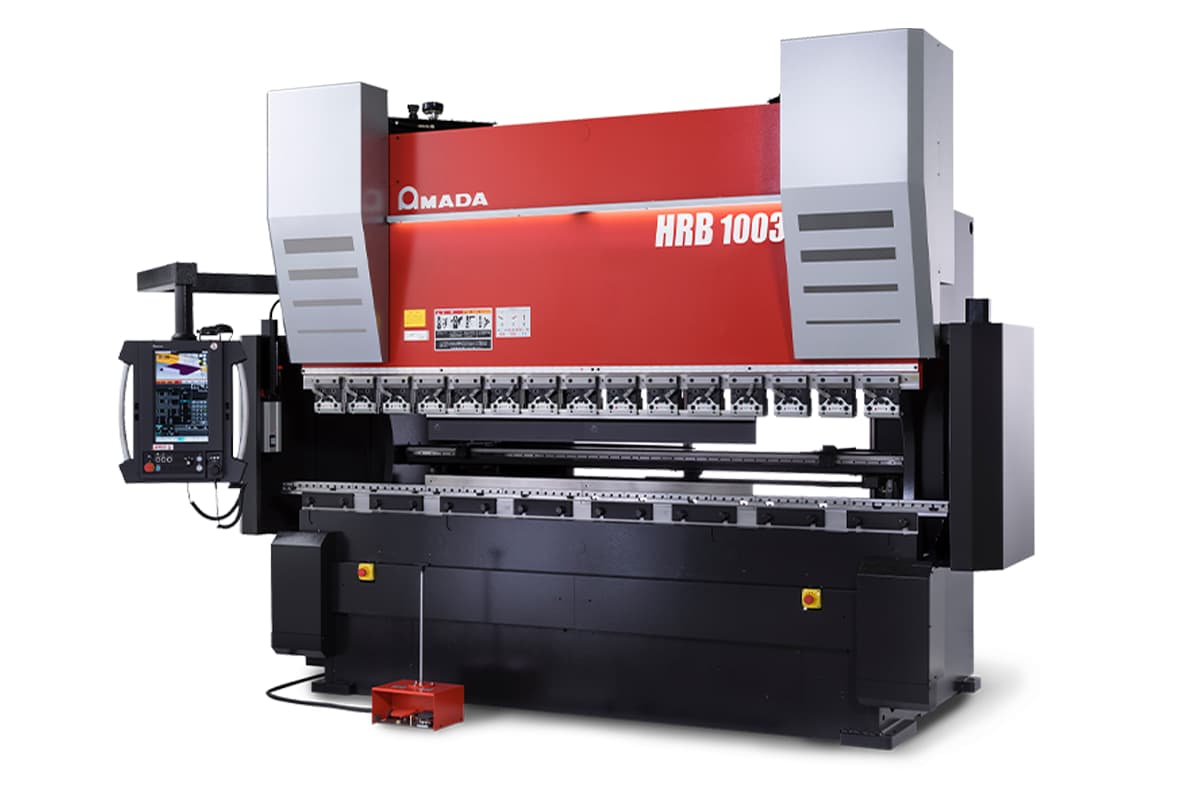
I. アマダ・プレスブレーキの紹介
1946年に設立されたアマダ株式会社は、世界的に有名な金属加工機械メーカーです。本社は日本にあり、世界の金属加工機械業界で大きな市場シェアを持ち、革新性と品質において数々の賞を受賞しています。.
アマダは、高品質な板金加工設備を専門に提供しており、レーザー切断機、, プレスブレーキ, 、タレットパンチプレス、および自動化システム。アマダのイノベーションと品質への献身は、アジア、ヨーロッパ、南北アメリカにわたる強固なグローバルプレゼンスとともに、板金加工業界のリーダーとしての地位を確立しました。
アマダ以外にも、ADHマシンツールは世界市場で名を上げています。この中国メーカーは、CNC、NC、タンデム、電動 プレスブレーキ, 、カスタマイズ可能なオプションと強力なアフターサービスによって多くの顧客から支持を得ています。ADHの製品は高いコストパフォーマンスを特徴としており、多くの中小企業にとって重要な選択肢となっています。
II. アマダ・プレスブレーキの進化
1. 初期の始まり
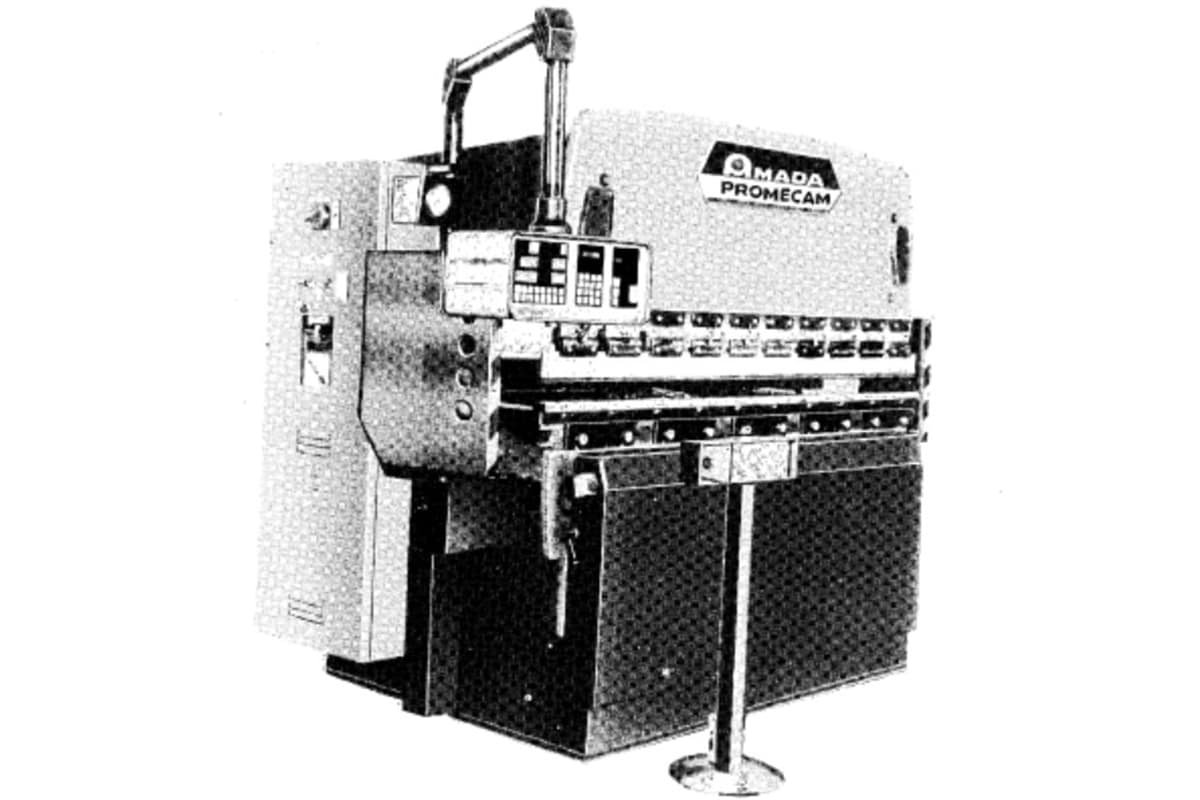
アマダのプレスブレーキの起源は、プレスブレーキ技術の先駆的な取り組みで知られるフランスの企業、プロメカム(Promecam)が設立された1955年にまで遡ります。1986年、アマダはプロメカムを買収し、彼らの高度なヨーロッパ技術をアマダの拡大するポートフォリオに統合しました。この買収は新たな時代の幕開けとなり、プレスブレーキ技術における絶え間ないイノベーションの舞台を整えました。
アマダがヨーロッパの技術を統合したのと同様に、ADHマシンツールも過去10年間にわたって積極的に国際的な先端技術を吸収し、CNC制御システムと油圧設計の最適化を続けてきました。技術の蓄積を通じて、ADHは高精度な曲げ加工要件を満たす様々な製品を開発することに成功しました。
2. 1960年代〜1990年代:基盤と成長
1960年代から1990年代にかけて、アマダはプロメカムによって築かれた基盤の上に、プレスブレーキ設計を徐々に強化しました。この期間に油圧システムを導入したことで、金属曲げ作業の精度と効率が大幅に向上しました。この時代の具体的な革新はあまり記録されていませんが、プレスブレーキ技術の着実な成長と改良の時期でした。.
3. 2000年代:技術的進歩
2000年代はアマダにとって重要な革新期であり、サーボ油圧やハイブリッドシステムの開発によって、省エネルギー性、精度、全体的な性能が向上しました。.
HDシリーズ(2010年発売)
- 油圧の力とサーボ制御を組み合わせたサーボ油圧技術を統合し、高精度を実現。.
- 優れた省エネルギー性と信頼性の高い性能を提供。.
HFE M2(2010年発売)
- ユーザーフレンドリーな操作性と直感的な制御に注力。.
- 複雑な成形作業において曲げ精度を向上させることが可能。.
HD ATC(2011年発売)
- セットアップ時間を大幅に短縮する自動工具交換機を搭載。.
- 高度な自動化によって生産性を向上。.
4. 2010年代:自動化とユーザーエクスペリエンス
2000年代の技術的基盤を踏まえ、2010年代は生産性、作業効率、使いやすさを高めるために、より高度な自動化とオペレーター重視の設計が重視された。.
HG ATCシリーズ(2013年発売)
- 一貫した曲げ品質を確保する油圧クラウニングシステムを搭載。.
- より迅速なセットアップと作業効率の向上のため、自動工具交換機を装備。.
HFE 3iシリーズ(2014年発売)
- 直感的でシームレスな操作を可能にするマルチタッチLCDインターフェースを導入。.
- 曲げ作業のワークフローを効率化し、ユーザーエクスペリエンスを向上。.
HFE M2 EVO(2017年発売)
- 小型部品の曲げ作業に最適化された人間工学的設計を採用。.
- 高精度で再現性のある結果を実現する高度なコントローラーを使用。.
5. 2020年代:最先端の革新
2020年代に入り、アマダは耐久性、精度、生産性能を重視しながら、プレスブレーキ技術の改良と進化を続けた。.
HRBシリーズ(2020年発売)
- 優れた剛性と生産性向上を実現する新設計のフレームを搭載。.
- 精度と信頼性を高めるため、HFE 3iシリーズの主要な革新技術を統合。.
HRB ATC
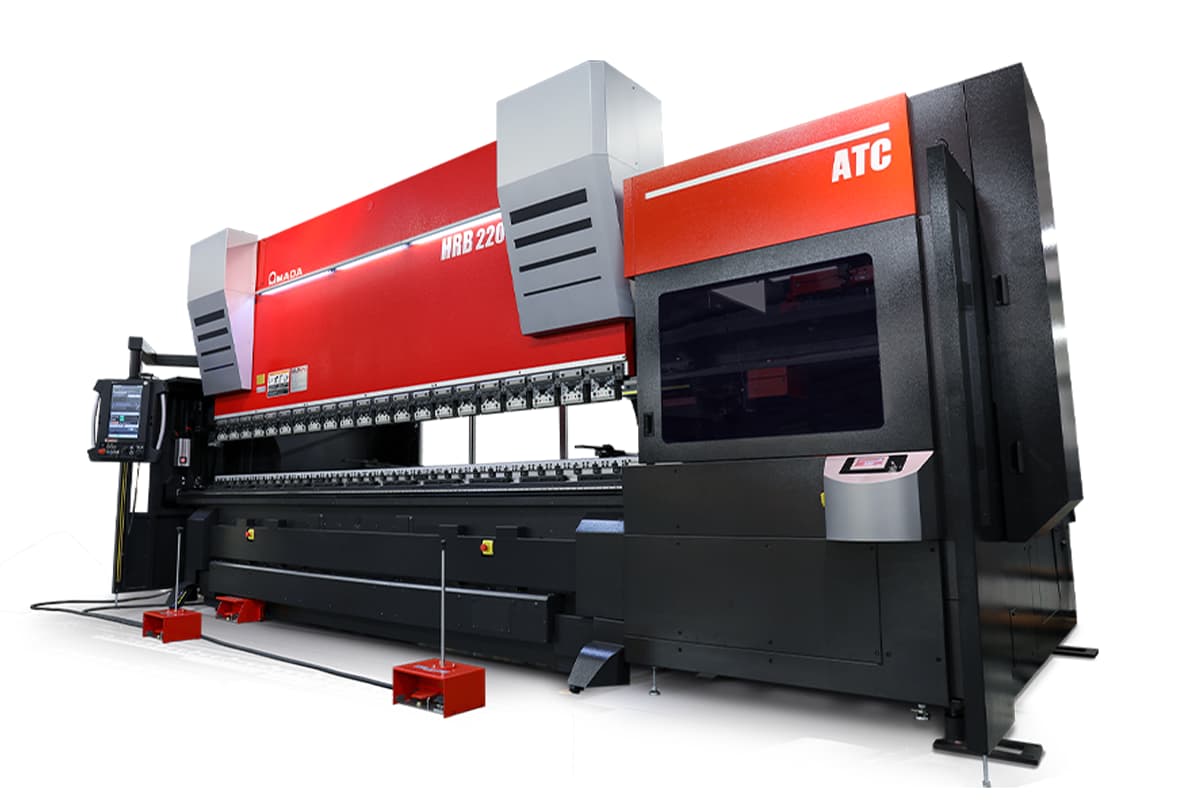
主な特徴:
- VPSS3i制御システム:インテリジェントかつシームレスな制御により、運用効率を向上させます。.
- 自動ツールチェンジャー:セットアップ時間を最小化し、全体的な生産性を向上させます。.
EGB-ATCe(2023年発売)
主な特徴:
- サーボ電動ベンディングマシン:高度なサーボ技術を活用し、優れた精度と性能を実現します。.
- VPSS4ie制御システム:最適化された運用のために、強化された制御機能を提供します。.
- 自動ツールチェンジャー:さらに効率を高め、セットアップ時間を短縮します。.
概要:
HRB ATCは、自動化されたツーリングとインテリジェント制御を導入し、生産性を向上させました。2年後、EGB-ATCeはサーボ電動の精密性、アップグレードされた制御システム、そしてより高い運用効率によってこれらの機能をさらに進化させました。.
III. アマダベンディングマシンの主な特徴 I. 基盤づくり
アマダを単なる設備メーカーとみなすことは、その真の重要性を過小評価することになります。本質的に、アマダは単に機械を製造しているのではなく、オペレーターの経験に根ざした手作業の技術である曲げ加工を、予測可能で定量化可能、かつ再現可能な工学的科学へと変革する先駆者です。業界のベンチマークとしての地位は、この指針となる哲学と、それを実現する強力な技術エコシステムにあります。.
1. アマダの曲げ哲学を読み解く:精度、速度、自動化の工学的芸術
アマダの曲げ哲学は、単一の指針となる目標に集中しています。それは「ファーストパート・グッドパート」生産による絶対的な信頼性の実現です。実際には、曲げ加工中のあらゆる不確定要素を排除し、廃棄率をほぼゼロにすることを意味します。.
この哲学は、3つの戦略的柱に基づいています:
(1) 精度を妥協なく極める:
Amadaは、インテリジェントな機械設計とセンシング技術により、曲げ加工における2大課題である材料 スプリングバック と機械のたわみの克服を目指しています。独自の動的油圧クラウニングシステムは、圧力、長さ、材料特性に基づいてリアルタイムで自動補正を行い、ワーク全体にわたって完全に均一な角度を維持します。従来の事前設定型機械式補正方法と比較して、これは質的な飛躍的進歩であり、オペレーターの熟練度に関わらず比類ない精度を保証します。
(2) 速度の意味を再定義する:
アマダにとって、速度はラムの動き(Y軸)に限定されません。プログラミングやセットアップから加工まで、製造サイクル全体を含みます。アマダの有名な自動ツールチェンジャー(ATC)は、ツール交換と校正時間を数十分から3分未満に短縮します。多品種少量生産において、かつてはボトルネックだったものが明確な競争優位へと変わります。.
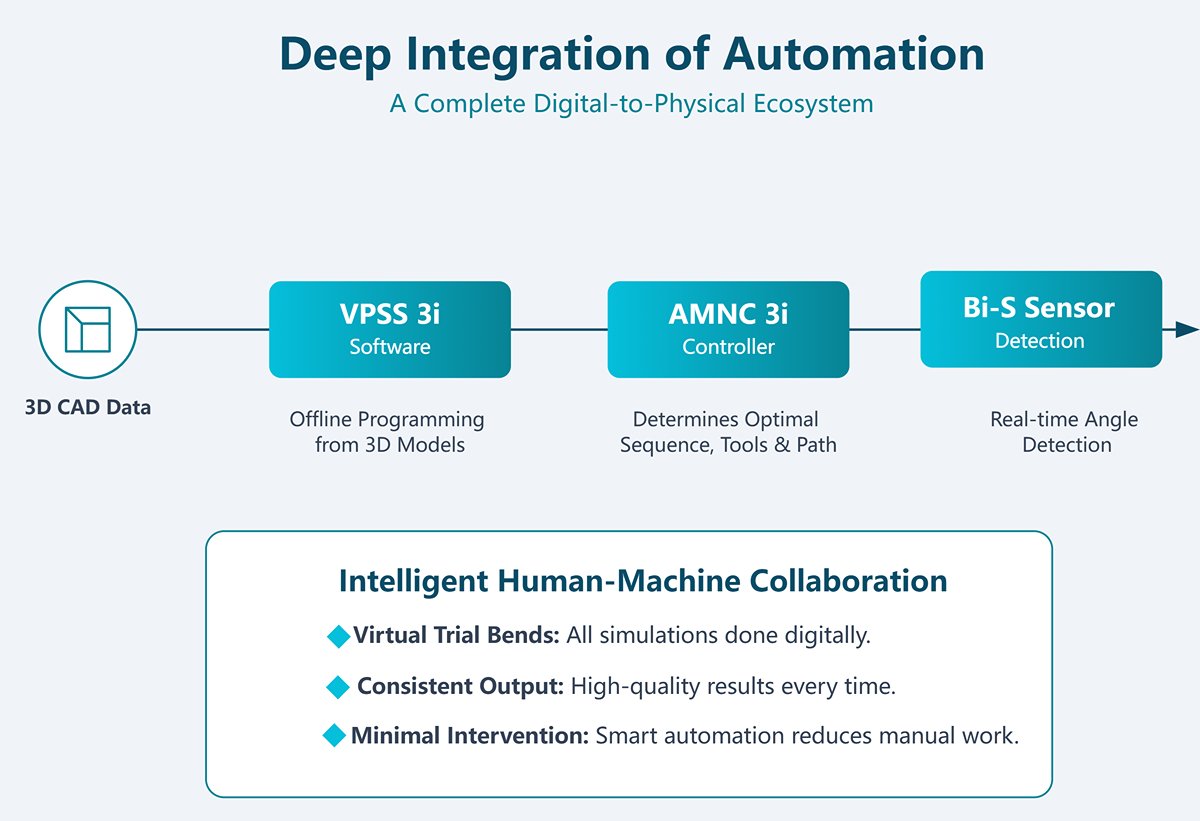
(3) 自動化の深い統合:
アマダの自動化アプローチは、単なる労働代替を超えた、インテリジェントな人間と機械の協働です。オフラインプログラミングソフトウェア(VPSS 3i)から、AMNC 3iインテリジェントコントローラー、Bi-S角度検出センサーまで、アマダは完全なデジタルからフィジカルへのエコシステムを構築しています。オペレーターは3D CADデータから直接曲げプログラムを作成でき、システムは最適な曲げ順序、ツールセットアップ、干渉シミュレーションを自動的に決定し、すべての試し曲げを仮想的に行います。その結果、最小限の手動介入で一貫した高品質の出力が得られます。.
2. 製品ライン概要:生産ニーズに適したアマダベンディングマシンの選定(HG、HRB、EGBシリーズなど)
アマダは、幅広い業界の生産ニーズに対応するために設計された、体系的な製品ポートフォリオを提供しています。適切なモデルを選択することが、投資収益を最大化するための第一歩です。.
| 機能寸法 | HGシリーズ(フラッグシップ・ハイブリッド) | HRBシリーズ(パフォーマンス・ハイブリッド) | EGBシリーズ(高精度オール電動) |
|---|---|---|---|
| 駆動システム | サーボ駆動デュアル油圧ポンプ(ハイブリッドドライブシステム) | サーボ駆動シングル油圧ポンプ(ハイブリッドECOドライブ) | デュアルサーボモーター直結ボールねじ(デュアルサーボパワードライブ) |
| 主な利点 | 究極の性能と自動化。アプローチ/曲げ/戻り速度において最高レベルを発揮し、動的油圧クラウニングを搭載 — 複雑な部品や極限の生産性要求に最適。. | 性能、エネルギー効率、コストの優れたバランス。市場の主流モデルで、ATCに対応し迅速な自動化と幅広い用途に対応可能。. | 超高精度かつ高エネルギー効率。オイルフリー運転、最小限のメンテナンス、優れた再現性。静音運転で、医療や電子機器製造などのクリーンな環境に最適。. |
| 対象ユーザー | 航空宇宙、精密機械、大手OEMメーカーで、最高速度・精度・自動化を必要とするユーザー。. | 中小企業から大手メーカーまで、最適な性能とコストバランスを求める板金加工工場の大多数。. | 電子機器筐体、医療機器、ステンレス製品など、高精度・清浄性・低い総保有コストを求める用途。. |
(1)モデル選定フレームワーク:材質、板厚、生産量、予算による科学的選択
以下の選定フレームワークは、最適なシリーズを迅速に特定するのに役立ちます:
1)「ワークピース」(材質と板厚)から始める:
- 厚板または高張力鋼材? → 高トン数のHGまたはHRBモデル(通常100トン以上)を優先。剛性の高いフレームと強力な油圧システムにより、安定した曲げ精度を確保。.
- 薄板または精密部品? → EGBの全電動駆動は、比類なき応答性と角度制御を提供し、3mm未満の複雑な部品に最適。.
2)あなたの「生産モード」(生産量と工具交換頻度)を考慮してください:
- 多品種・少量生産ですか? → ATCを搭載したHRBまたはHGシリーズが、ダウンタイムを最小限に抑え、即時セットアップを可能にし、最高の結果を提供します。EGBモデルも高速セットアップ機能により、この分野で優れた性能を発揮します。.
- 大量生産・少品種生産ですか? → HGの圧倒的な速度が単品スループット効率を最大化します。.
3)あなたの「運用戦略」(予算と総所有コスト、TCO)を評価してください:
- 初期投資を重視しますか? → HRBシリーズは、競争力のある価格で堅実な性能を発揮し、Amada品質への最も費用対効果の高い参入を提供します。.
- 長期的なTCOを優先しますか? → EGBシリーズは明確な勝者です。ほぼゼロのエネルギー浪費、油圧オイル不要、最小限のメンテナンスにより、高い初期費用を迅速に回収します。HGのハイブリッドシステムも、従来の油圧プレスと比較して50%-60%の省エネ効果を発揮します。.
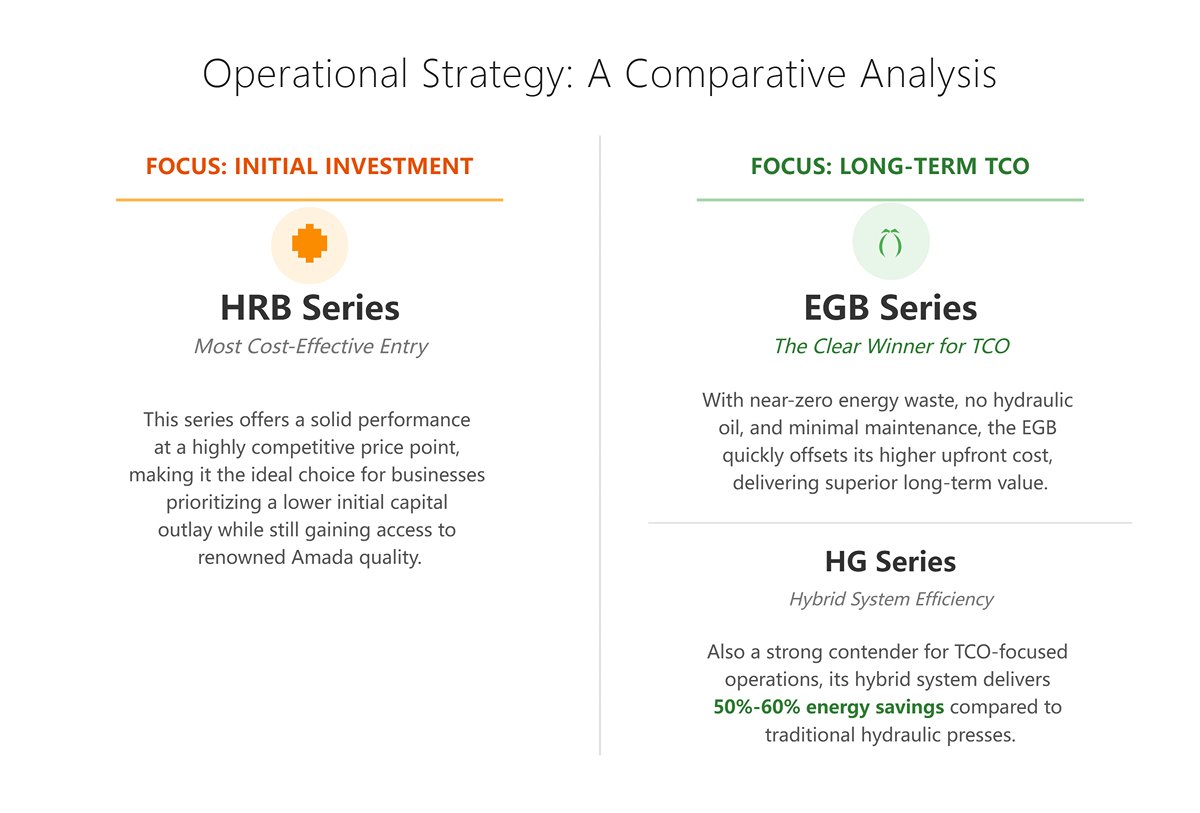
(2)市場ポジショニングと競合ベンチマーキング:TrumpfおよびBystronicとのデータ駆動型比較
プレミアムベンダーのプレスブレーキ分野において、Amadaはドイツの大手TrumpfおよびBystronicと真っ向から競合しています。その競争は機械性能だけでなく、理念、オートメーションの深さ、エコシステム統合にまで及びます。.
| 主要業績評価指標(KPI) | アマダ | トルンプ | ビストロニック |
|---|---|---|---|
| コア差別化要因 | 包括的なソリューションと自動化エコシステム。ソフトウェア、機械、工具、サービスまでを含む完全なクローズドループ提供に強みがあります。ATCシステムは成熟度と市場シェアで他を圧倒しています。. | 最先端技術とスマート製造。レーザー式角度制御システム(ACB)などの革新で知られ、ソフトウェアの知能化や複雑な曲げ課題への対応に優れています。. | プロセス統合とユーザー体験。切断、曲げなどの工程をシームレスに統合する能力に優れています。直感的な操作システムは、ユーザーの技能ハードルを下げる点で高く評価されています。. |
| 角度制御技術 | プローブ型角度センサー(Bi-S)を使用し、曲げ中にリアルタイムで測定・補正を行い、優れた価値と幅広い適用性を提供します。. | 非接触レーザー角度測定(ACB)を搭載し、卓越した精度を実現しますが、特定の表面条件が必要です。. | レーザー支援(LAMS)を含む複数の角度測定ソリューションを提供し、さまざまな条件下で安定した精度を維持します。. |
| 自動化オプション | 自動工具交換装置(ATC)は同社の切り札であり、技術は成熟しており幅広く選択可能です。ロボット統合も確立されています。. | 工具交換とロボット自動化の両面で同等に堅牢であり、自社のソフトウェアエコシステムと深く統合されています。. | 自社製レーザー切断機とのシナジーを重視した包括的な自動化ソリューションで、「スマートファクトリー」コンセプトを支援します。. |
| 独自の価値提案 | 信頼性とグローバルサービスネットワーク。アマダの機械は安定性と耐久性で知られ、世界規模のサービスインフラによって信頼できる生産性能が保証されています。. | 技術的リーダーシップ。トルンプへの投資は、曲げ加工革新の最先端を取り入れることを意味します。. | 操作の容易さ。経験の浅いオペレーターでも、直感的なユーザーインターフェースにより迅速にシステムを習得できます。. |
設備選定において微妙ながら決定的な要因となるのが工具エコシステムです。アマダの標準化された工具は事実上業界のベンチマークとなっており、ユーザーはサードパーティ製工具の調達時により広い互換性とコスト優位性を享受できます。.
3. 中核技術的優位性:競合の中でアマダが際立つ理由
(1)油圧駆動 vs. 電動駆動:総所有コスト(TCO)と性能のバランス
アマダの駆動技術へのアプローチは、深い市場洞察と先見性を反映しています。その中核戦略は、ハイブリッドサーボ油圧システム(HG/HRB)と完全電動サーボ駆動(EGB)の2つの主要方向に集中しており、それぞれが異なるが補完的な強みを持っています。.
1)ハイブリッドサーボ油圧(HG/HRB)
これは従来のエネルギー消費の多い油圧システムとは全く異なります。サーボモーターが必要に応じてポンプを駆動し、アイドル時にはほぼエネルギーを消費しません—油圧システムのパワーとサーボの精密制御を融合しています。.
主な利点:
- 大幅な省エネルギー:従来の油圧プレスと比較してエネルギー消費を50%以上削減。.
- コスト最適化:油量と発熱の大幅削減により、作動油やシールの寿命を延ばし、保守コストを大幅に削減。.
- 精密制御:流量と圧力の非常に正確な調整を可能にし、加工の一貫性と安定性を向上。.
2)完全電動サーボ駆動(EGB)
この技術は駆動システムの未来を象徴しており、比類なき効率と環境性能を提供します。ボールねじ駆動のスライドにより、優れた応答性と制御精度を実現します。.
特徴:
- 卓越したTCO性能:油圧オイル、フィルター、漏れの懸念がなく、メンテナンスの必要性とコストを劇的に削減。エネルギー消費は同トン数の油圧プレスのわずか30〜40%に過ぎません。.
- 卓越した応答性と精度:ダイレクトサーボ制御により、ミクロン単位の再位置決め精度とミリ秒単位の応答速度を実現。複雑で精密な部品に理想的です。.
- 適用範囲:全電動システムは現在、小〜中トン数領域(130トン未満)で主流となっており、ハイブリッドシステムは重作業や厚板曲げ加工に最適です。.
概要:
ハイブリッドシステムは優れた出力とコスト効率を引き続き提供し、効率性、クリーン性、精密性に優れた全電動サーボドライブが、業界を次世代のスマート製造へと推進しています。.
(2)インテリジェント制御システム:AMNC 3iコントローラーの革新的価値
アマダの機械構造が強固な背骨であるなら、AMNC 3iコントローラーはその知的な脳と魂です。単なるタッチスクリーンインターフェースではなく、オペレーターを支援し、生産環境全体を接続するプラットフォームとして機能します。.
1)オペレーターからプロセスエンジニアへ:
直感的なグラフィカルインターフェースと3Dシミュレーション機能により、プログラミングはゲームのように簡単です。システムは自動で工具を推奨し、工程を計画し、干渉を検出します—経験に基づく判断をデータ駆動型アルゴリズムへと変換します。これにより熟練オペレーターへの依存を減らし、新人スタッフの技能習得を加速します。.
2)デジタルツインの実現:
VPSS 3iオフラインプログラミングソフトとの統合により、AMNC 3iは曲げ工程の完全な仮想シミュレーションを可能にします。最初の板をセットする前にあらゆる潜在的なエラーを修正し、試し曲げや廃材をほぼ過去のものにします。.
3)データ駆動型生産管理:
内蔵ネットワーク接続により、コントローラーはERP/MESシステムと連携し、生産進捗、設備状態、部品数をリアルタイムで把握できます。これにより単独のプレスブレーキがスマート工場ネットワーク内の透明なノードとなり、意思決定に役立つ実用的なデータを提供します。.
本質的に、アマダの業界リーダーシップは単一の技術的ブレークスルーから生まれたものではなく、機械、油圧、電気、ソフトウェア、自動化の専門知識を総合的に統合した結果です—不確実性を排除し、生産価値を最大化するという理念を体現しています。アマダが提供するのは単なる機械ではなく、実証済みの利益志向型製造手法です。.
Ⅳ. 深層解剖:アマダプレスブレーキの中核技術を極める
アマダのプレスブレーキを真に使いこなすには、操作の熟練だけでなく、その設計理念と基盤技術への深い理解が必要です。前章ではアマダを業界のベンチマークとして位置付けました。ここからは、その堅牢な機械構造、インテリジェントなソフトウェアシステム、精密なセンシング技術がどのように連携し、冷たい鋼を利益を生み出す精密なエンジンへと変えているのかを掘り下げます。.
1. 機械構造と性能パラメータの解読
プレスブレーキの性能限界は、まずその物理構造によって定義されます。アマダの機械設計理念は、見た目には単純な部品の一つひとつに精度への執念を注ぎ込みます。フレーム設計と剛性:高精度曲げの基盤
精密曲げの鍵は機械の剛性にあります。曲げ工程中、上下ビームは目に見えないほど微細な撓みを巨大な圧力下で生じますが、それだけで中央の角度がわずかに大きく、両端が小さいカヌー形状の曲げを引き起こします。この変形は曲げ作業における最大の課題の一つです。.
アマダの解決策は、単に鋼板を厚くするのではなく、革新的な構造設計によって変形を根本から抑えることです。その代表的な設計の一つである「複合下ビーム」は、プレスブレーキ内での力の作用を根本的に変えます。従来機では上下ビームの反対方向の撓みが角度誤差を増幅しますが、アマダの構成では下ビーム支持部を側フレームと強固に結合し、上下ビームが同方向・同程度に撓むようにします。これによりパンチとダイの隙間が曲げ長全体で一定に保たれ、手動シム調整が不要となり、端から端まで均一な曲げ角度を実現します。.
高剛性フレームの深い利点は精度にとどまりません。より大きなデイライトとストロークを可能にし、加工スペースを広げ、部品の取り扱いを容易にします—精度を維持しながら。強化された構造安定性により、深い箱、高いフランジ、その他複雑な部品も安定して加工できます。.
これらのパラメータを理解することが、適切な 機械の選定 と安全な操作に向けた最初のステップとなります。
(1) トン数
プレスブレーキが発揮できる最大の力。それは単なる数値以上のものであり、 必要なトン数 の誤計算は、よくあるコストのかかるミスです。必要な力は、材料の引張強さ、板厚、曲げ長さ、ダイの開口幅によって決まります。V溝の幅が狭すぎるダイを使用すると、必要なトン数が大幅に増加し、金型や機械を損傷する原因にもなります。
(2) 曲げ長さ
機械が扱える最大ワーク長を定義します。将来の製品バリエーションも考慮して選定する必要があります。.
(3) ストローク
上ビームの最大垂直移動量。ストロークが長いほど背の高い工具を使用でき、高いフランジを持つ部品を曲げるために不可欠です。.
(4) オープンハイト(デイライト)
上ビームと下ビームの最大距離。大きなオープンハイトは複雑な部品の出し入れを容易にし、衝突リスクを最小限に抑え、安全性と作業効率を向上させます。.
(5) スロート深さ
機械側フレームから曲げ中心線までの距離。スロートが深いほど、大きな板金を機械内部に送り込み部分曲げが可能になり、加工の柔軟性が大幅に向上します。.
フレームが機械の「体」だとすれば、バックゲージはプレスブレーキの精密な「手」です。フランジの寸法精度と生産効率の両方を決定します。アマダのバックゲージシステムは、その速度と多軸の汎用性で高く評価されています。.
高級バックゲージシステム(通常5軸以上)は、単にX軸方向に前後移動するだけではありません。.
- R軸 (垂直移動):異なる工具高さに自動調整したり、不規則な形状の部品加工時に賢く後退します。.
- Z軸 (横方向移動):ゲージフィンガーを独立して動かし、非対称やテーパーのついた部品を正確に位置決めできます。.
- Lシフト機能 (横方向オフセット):基準点を素早く再設定でき、複雑なワークの段取り時間を大幅に短縮します。.
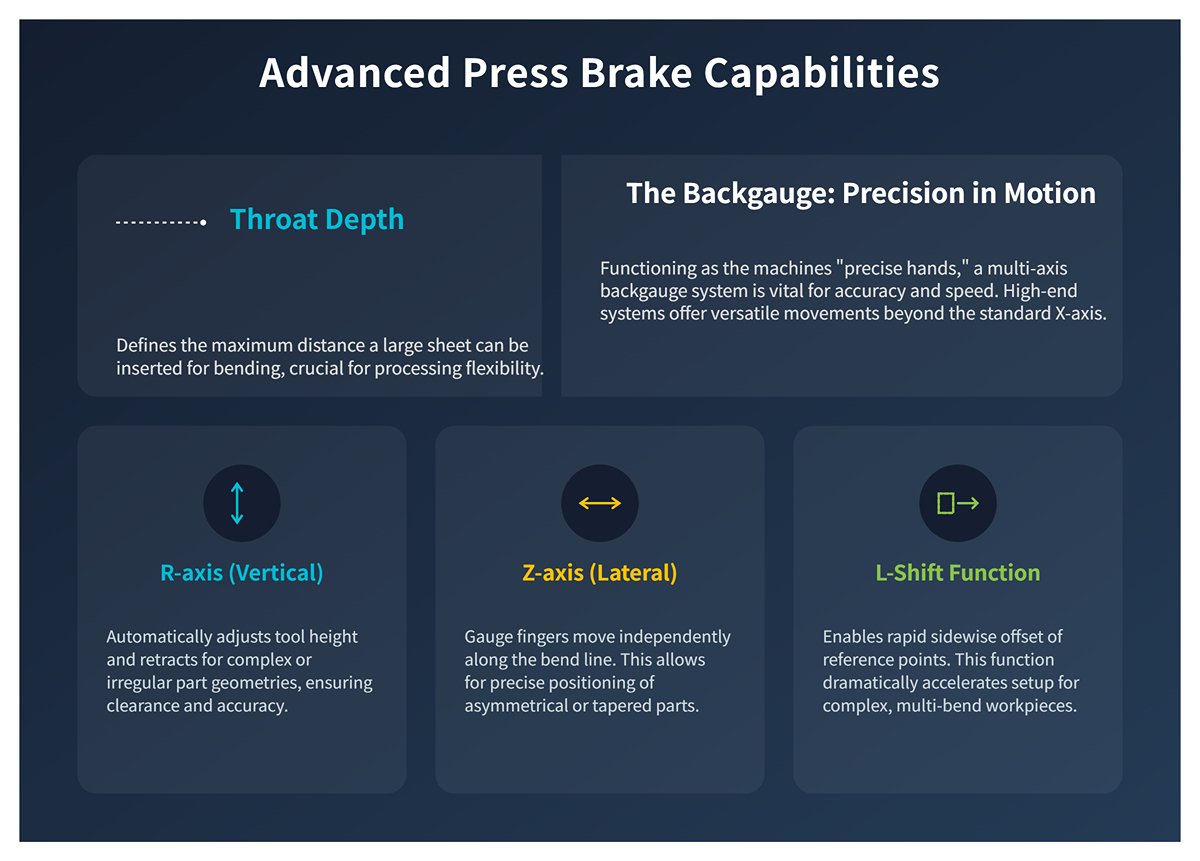
バックゲージ設計は軽量構造と高剛性を両立し、高速かつ精密な位置決めを実現します。これにより、オペレーターが板を置く頃にはフィンガーがすでに正確な位置にあり、待機時間を最小化し生産性を最大化します。.
2. デジタルツインの力:VPSS 3iソフトウェアを活用して試し曲げを排除し、スクラップゼロを実現
アマダのVPSS 3i(バーチャル・プロトタイプ・シミュレーション・システム)ソフトウェアスイートは、同社のデジタルツイン戦略の中核です。生産準備をコストのかかる物理的な領域から、高効率な仮想環境へと移行させ、熟練オペレーターに依存していた試行錯誤の手法を根本的に置き換えます。.
設計図からプログラムへ:シームレスなオフラインプログラミングと3Dシミュレーション
従来の製造では、オペレーターは機械の前でプログラム作成、工具のセットアップ、試し曲げに約80%の時間を費やし、実際の生産に使えるのはわずか20%でした。VPSS 3iはこの比率を完全に逆転させます。.
STEPファイルなどの3Dモデルをインポートするだけで、豊富なプロセスデータベースを搭載したソフトウェアが、ワンクリックで以下の作業を自動的に実行します。
- 自動展開計算:内蔵の材料ライブラリと曲げ補正データを使用して、正確な展開図を生成します。.
- 自動曲げ順序計画:部品形状を解析し、干渉のない最も効率的な曲げ順序を決定します。.
- 自動工具選択とレイアウト:データベースから最適なパンチとダイを選択し、工具の分割と配置を最適化して、最小限の段取りで全ての曲げを完了します。.
衝突検出と経路最適化:仮想環境で曲げを完璧に
VPSS 3iの最大の価値は、包括的な3D衝突シミュレーションにあります。機械、工具、バックゲージ、ワークの完全なデジタルモデルを構築し、曲げ工程全体を仮想的にリハーサルします。.
- 問題予測と解決:部品の回転や曲げ中に、ビーム、工具、バックゲージ、さらには部品自体との潜在的な衝突を検出し、実際の生産が始まる前に解決します。.
- ロボット経路の最適化:曲げロボットなどの自動化ユニットと連携する場合、ソフトウェアはロボットの把持、位置決め、動作経路を自動的に計画します。これにより衝突を防ぎ、完全自動の無人運転生産を可能にします。.
このように、あらゆる潜在的なエラーは仮想環境内で解決され、プレスブレーキに送信されるプログラムは完全に実行可能で衝突のない状態が保証されます。オペレーターはセットアップガイドに従って工具を取り付けるだけで、「一発良品」を実現でき、試し曲げや廃棄は過去のものとなります。.
3. 自動角度補正システム解説:Bi‑S/Bi‑Jセンサーを駆使した「一発良品」生産
完璧なプログラムであっても、板厚の不均一、硬度のばらつき、圧延方向など、素材そのものの変動が最終的な角度に影響することがあります。ここで活躍するのがAMADAの自動角度補正システムです。仮想と現実の世界をつなぐ架け橋として、「一発良品」の精度を実現するための最後の砦となります。.
- Bi‑S(Bend Indicator‑Slide):AMADA独自のプローブ式角度センサーで、伸縮可能な2本のプローブが曲げ中にワークの2つのフランジにリアルタイムで接触し、実際の角度を物理的に測定します。.
- リアルタイムクローズドループ制御: 測定結果は即座にAMNC 3iコントローラにフィードバックされます。コントローラが、例えばスプリングバックのために角度が目標に達していないと検出した場合、上梁に対してマイクロメートル単位の増分力を加えるよう指示し、測定値が意図した角度と正確に一致するまで調整します。これは能動的で知的な補正プロセスを表しています。.
- 三点測定: 長尺ワークの場合、単一のBi‑Sセンサー(または2つを連動させたもの)で左・中央・右の位置を測定・補正できます。これにより、曲げライン全体で完全な一貫性が確保され、材料内部の応力変動に対抗する強力なソリューションとなります。.
- Bi‑J(ベンドインジケーター‑レーザー): このレーザー式角度センサーは、ワーク表面にレーザービームを投射し、反射光を解析して角度を算出します。特に厚板やVダイ開口が大きい場合に適しています。.
Bi‑SおよびBi‑Jセンサーの存在により、プレスブレーキは「感知」し「考える」能力を持ちます。材料差を能動的に補償することで、機械はバッチごと、ワークごとに正確な角度制御を実現し、生産品質の確実性と再現性を最大化します。.
4. よくある技術的誤解の解消:ベンド補正(Kファクター)、加圧力計算、材料のスプリングバックの理解
板金曲げ技術を真に習得するためには、まず基本概念に関するよくある誤解を解消することが不可欠です。誤解は不良品を生むだけでなく、設備を損傷する可能性もあります。ここでは3つの重要な分野を詳しく見ていきます。.
(1) Kファクターに関する誤解
誤解: Kファクターは固定されており、標準チャートからそのまま引用できる。.
事実:
この Kファクター は普遍的な定数ではなく、曲げ加工中に伸びもし縮みもしない理論上の層である中立軸の位置を定義します。その値は、材質や板厚を含むいくつかの変数によって影響を受けます。, 内側曲げ半径, 、およびVダイ開口幅を含むいくつかの変数によって影響を受けます。
オンラインチャートやマニュアルに記載された値(例:0.4468)はあくまで初期の参考値として扱うべきです。高精度な曲げには、実際のテストを行い、特定の材料と工具の組み合わせに対応した専用の補正データベースを構築する必要があります。これはVPSS 3iソフトウェアの内蔵データベースの大きな強みの一つです。.
(2) 加圧力計算に関する誤解
誤解: 曲げの加圧力は材料の板厚と長さだけで決まる。.
事実:
Vダイ開口幅は曲げ加圧力に影響を与える最も重要な要因の一つです。V開口が狭いほど、必要な加圧力は指数関数的に増加します。開口が狭すぎるダイを使用すると、曲げ不良や工具・機械の永久的な損傷を引き起こす可能性があります。.
さらに、引張強さも大きな役割を果たします。例えば、同じ板厚のステンレス鋼を曲げる場合、軟鋼に比べておよそ1.5倍の加圧力が必要です。.
(3) 材料のスプリングバックに関する誤解
誤解: スプリングバックは、曲げ角度を調整することで容易に修正できる軽微な問題です。.
事実:
スプリングバックは、金属を曲げた後の弾性回復によって引き起こされる複雑な物理現象です。これは複数の要因に影響され、正確に予測することが非常に難しいことで知られています。主な要因には以下が含まれます。
- 材料特性: 降伏強さが高いほどスプリングバックは大きくなります(例えば、高強度鋼は軟らかいアルミニウムよりもスプリングバックが大きい)。.
- R/T比: 内側曲げ半径(R)と材料厚さ(T)の比率が大きいほど、スプリングバックの傾向は顕著になります。.
- 曲げ角度: 一般的に、曲げ角度が大きいほどスプリングバックも大きくなります。.
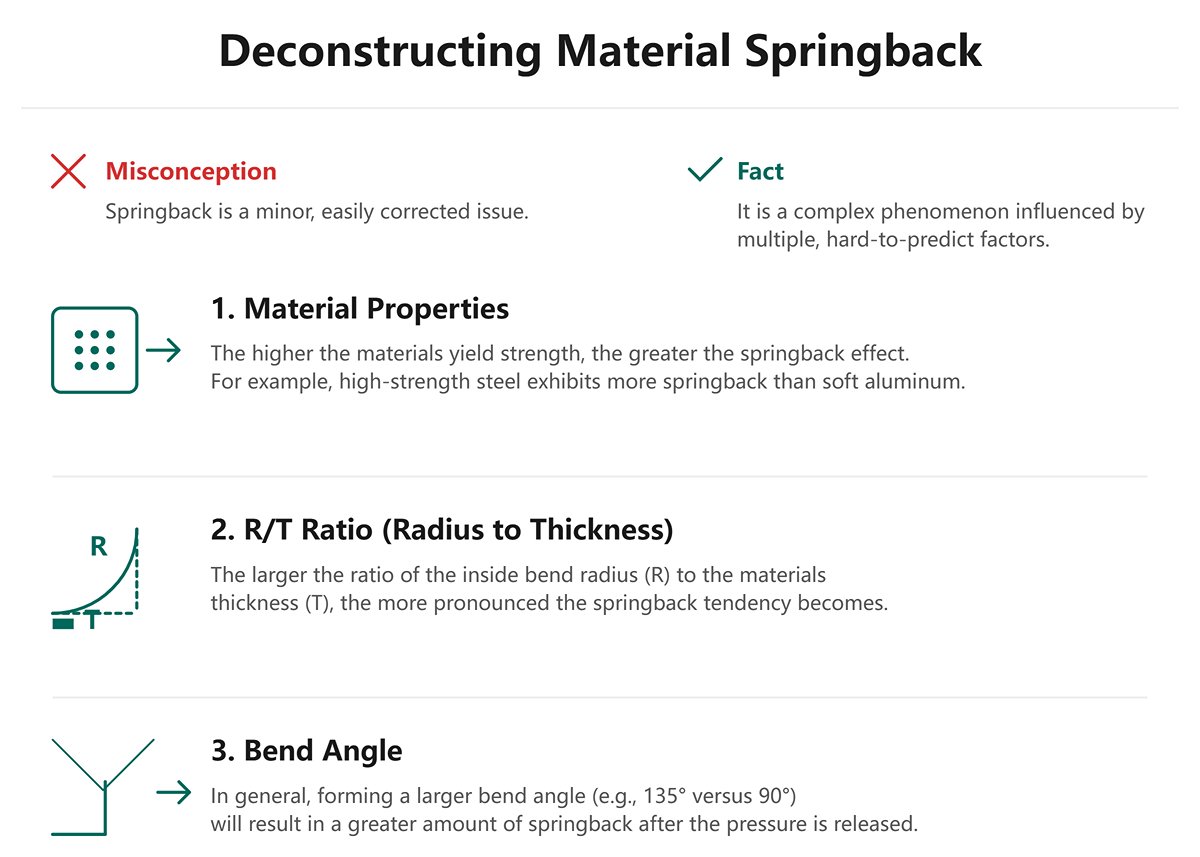
これこそが、Bi‑Sのようなリアルタイム角度測定システムが非常に価値ある理由です。理論的な仮定を実測データに置き換え、生産工程内で最も予測困難な変数であるスプリングバックを完全に制御します。.
これらの誤解を解消することが、習熟への第一歩であり最も重要なステップです。これらの基本原理を正しく理解することで、オペレーターは正確で効率的かつ完全に制御された曲げ加工を実現できます。.
5. ADHプレスブレーキとの比較
アマダのプレスブレーキは、高度な駆動システム、自動化機能、高精度で知られ、効率的かつ正確な金属曲げを必要とする業界で人気があります。サーボ油圧システム、自動工具交換機、IoT対応ソフトウェアなどの機能により、生産性と運用効率を向上させる包括的なソリューションを提供します。.
一方、中国の有力メーカーであるADH機械工具は、CNC、NC、タンデム、電動モデルなど多様なプレスブレーキを提供し、手頃な価格、カスタマイズ性、充実したアフターサービスに注力しています。両社の強みと違いをより明確に理解するために、以下の表では主要な機能と性能を詳細に比較しています。.
| 特徴 | ADHマシンツール | アマダ |
| 駆動システム | 電気油圧式およびサーボ電動式のオプションを用意、省エネのためのハイブリッドオプションもあり。. | サーボ油圧式、油圧式、サーボ電動式システムを採用し、精度とエネルギー効率を最適化。. |
| 自動化 | 精度と生産性を高める高度なプログラミングを備えたCNCモデルを提供、無人運転のためのベンディングセルにも対応。. | セットアップ時間を最小化する自動工具交換機(ATC)を搭載、材料搬送用のロボットを統合。. |
| 精密制御 | 高度なCNCコントローラー(DELEM、ESA、CYBELEC)を搭載、精度向上のためのクラウニングシステムを提供。. | AMNC 3iコントローラーとBi-S技術を使用し、高精度と自動板厚調整を実現。. |
| 省エネルギー | 電動モデルは消費電力を削減し、持続可能性の目標に沿う。. | サーボ電動モデルは環境負荷と騒音の低減に重点を置く。. |
| カスタマイズ性と多用途性 | 重作業用途向けにタンデムや大型モデルなど複数の構成に対応。. | カスタマイズされた曲げ加工のための多軸バックゲージや、リアルタイム監視のためのIoT接続を提供。. |
| ソフトウェアと接続性 | 業界標準のCNCコントローラーとの統合機能により、容易なプログラミングを実現。. | 自動化とメンテナンス・最適化のためのIoT対応接続を備えたDr. A Bendソフトウェアを提供。. |
| 安全機能 | 安全カーテン、非常停止、インテリジェントクランプシステムを搭載。. | 安全な操作のためにレーザー安全システムとロボット自動化を活用。. |
| 保証とサポート | 構造部に15年、付属品に2年の保証を提供;24時間365日の技術サポート。. | ダウンタイムを最小化するための迅速なサポートと交換サービスを重視。. |
IV. 人気モデルとその仕様
アマダ株式会社は、特定の製造要件に合わせた多様なプレスブレーキモデルを提供しています。これらのモデルは、その精度、効率性、そして高度な技術的機能で高く評価されています。.
1. HFE 3iシリーズ
HFE 3iシリーズは、使いやすいインターフェースと精密な曲げ性能で知られています。このシリーズには、生産性と精度の両方を向上させる高度な機能が含まれています。.
- 曲げ力:50~400トン
- 曲げ長さ:最大4メートル
- 制御システム:マルチタッチLCD制御パネル
- 主な特徴:
- 一貫した曲げ品質を実現する油圧クラウニングシステム
- 消費電力を削減する省エネモード
- セットアップ時間を最小限に抑えるためのクイックツール交換システム
- 正確な位置決めのための高速バックゲージ
産業分野での応用:精度と効率が最重要な自動車、航空宇宙、一般金属加工業界に最適。.
2. HRBシリーズ
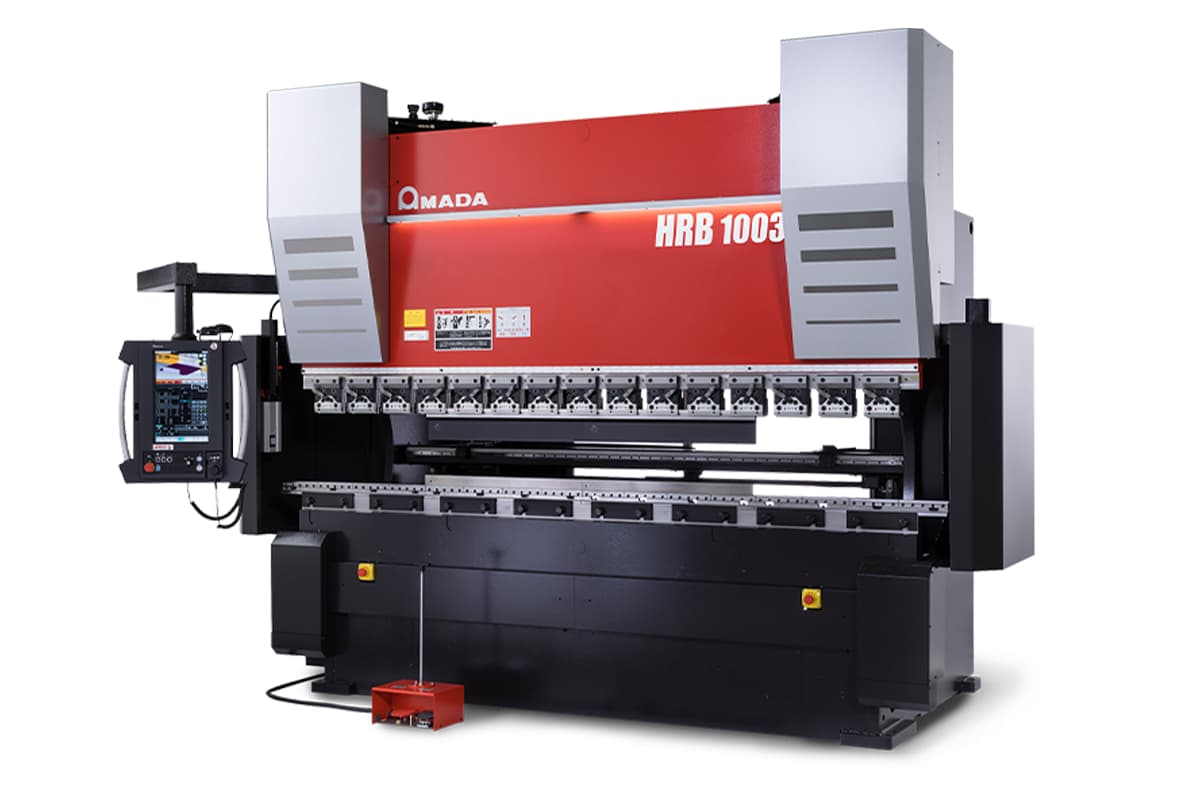
HFE 3iシリーズの精度と使いやすさを基盤に、HRBシリーズはさらなる堅牢性と多用途性を導入しています。このシリーズは精度と生産性を重視し、大量生産とカスタム製造の両方のニーズに対応します。.
- 曲げ力:80~220トン
- 曲げ長さ:最大4メートル
- 制御システム:AMNC 3iコントローラー
- 主な特徴:
- 均一な曲げ角度を実現する自動クラウニング装置
- 効率的かつ正確な位置決めのための高速バックゲージ
- 作業者の快適性を高める人間工学的デザイン
- さまざまな曲げ要求に対応する多用途ツーリングオプション
産業分野での応用:堅牢で多用途な曲げソリューションを必要とする重機、造船、建設業界に適しています。.
3. HG ATCシリーズ
HG ATCシリーズは自動ツールチェンジャーと油圧クラウニングシステムを搭載し、多品種少量生産環境に最適です。このシリーズはセットアップ時間を最小限に抑え、運用効率を最大化するよう設計されています。.
- 曲げ力:100~220トン
- 曲げ長さ:最大4メートル
- 制御システム:AMNC 3iコントローラー
- 主な特徴:
- 迅速なツール交換を可能にする自動ツールチェンジャー(ATC)
- 一貫した曲げ品質を維持する油圧クラウニングシステム
- 作業者保護のための高度な安全機能
- 正確な金属位置決めのための高速バックゲージ
産業分野での応用:異なる作業を迅速かつ効率的に切り替える必要があるジョブショップやカスタム金属加工業者に最適。.
4. EGB-ATCeシリーズ

EGB-ATCeシリーズはサーボ電動技術を採用し、省エネルギー性と高性能を実現しています。このシリーズは、精度や生産性を損なうことなく、環境に優しいソリューションを求めるメーカー向けに設計されています。.
- 曲げ力:最大130トン
- 曲げ長さ:最大3メートル
- 制御システム:VPSS4ieコントローラー
- 主な特徴:
- サーボ電動駆動による省エネルギー化
- 迅速なセットアップ変更を可能にする自動工具交換機(ATC)
- 高精度かつ効率的な作業を実現する高度な制御システム
- 床面積を節約し、作業効率を向上させるコンパクト設計
産業分野での応用:電子機器、医療機器製造、その他省エネルギーと精度を重視する産業に最適.
5. HFE M2 EVO
HFE M2 EVOシリーズは、人間工学に基づいた設計と高度な制御システムを重視して設計されています。このシリーズは特に小型部品の曲げ加工に適しており、高精度かつ柔軟性を備えています。.
- 曲げ力:50〜220トン
- 曲げ長さ:最大4メートル
- 制御システム:AMNC 3iコントローラー
- 主な特徴:
- 作業者の疲労を軽減する人間工学設計
- 高精度な曲げ加工を可能にする高度なコントローラー
- 生産性を向上させる迅速な工具交換システム
- 省エネルギー型油圧駆動システム
産業分野での応用:電子機器や小型家電などの精密部品製造に最適.
6. HD 1003 ATC
HD 1003 ATCモデルは、自動工具交換機と高度な曲げ加工能力で際立っています。このモデルは、複雑な曲げ作業を高精度かつ効率的にこなすよう設計されています。.
- 曲げ力:100トン
- 曲げ長さ:最大3メートル
- 制御システム:AMNC 3iコントローラー
- 主な特徴:
- 迅速な工具セットアップのための自動工具交換機(ATC)
- 材料のばらつきに自動調整するベンドインジケータースライド(Bi-S)
- 一貫した曲げ品質を実現する高度な油圧クラウニングシステム
- 高精度な位置決めを可能にする高速バックゲージ
産業分野での応用:精密工学、自動車部品製造、その他の高精度産業に適しています。.
7. HG-RMシリーズ

HG-RMシリーズは、自動化された曲げ作業のためのロボット統合を特徴としています。このシリーズは、自動化によって生産性向上を目指すメーカー向けに設計されています。.
- 曲げ力:100~220トン
- 曲げ長さ:最大4メートル
- 制御システム:AMNC 3iコントローラー
- 主な特徴:
- 手作業介入を減らすロボットによる材料搬送
- オペレーターの安全を確保する高度な安全システム
- 正確な位置決めのための高速バックゲージ
- 迅速なセットアップ変更を可能にする自動工具交換機(ATC)
産業分野での応用:自動化によって生産性を大幅に向上できる、自動車、航空宇宙、重機産業などの大規模製造環境に最適です。.
アマダの複数のプレスブレーキシリーズに加え、ADH Machine Toolも顧客のさまざまなニーズを満たす多様なモデルを提供しています。その製品にはCNCおよびNCシリーズが含まれ、曲げ荷重は40トンから600トン、曲げ長さは最大6メートルに及びます。ADHの タンデムプレスブレーキ は、大型構造部品の加工に特に適しており、効率的な自動制御をサポートします。
V. 先進技術と革新
アマダのプレスブレーキは金属加工技術の最前線にあり、生産性、精度、効率を高めるための高度な機能と革新を多数取り入れています。これらの技術は、精度と効率が重要な自動車、航空宇宙、重機産業などの分野で特に有用です。.
1. サーボ油圧システム
アマダのサーボ油圧システムの統合は、油圧システムのパワーとサーボモーターの精度を組み合わせたものであり、自動車や航空宇宙といった業界にとって理想的なものとなっています。このハイブリッドアプローチにより、以下のことが可能になります:
- 曲げ工程の精密な制御
- 精度の向上
- 材料廃棄の削減
- エネルギー効率の向上
例えば、HFE M2 EVOシリーズはサーボ油圧技術を採用し、省エネルギーを実現しながら曲げ加工において高精度を達成しています。.
2. バーチャルプロトタイプシミュレーションシステム(VPSS)
バーチャルプロトタイプシミュレーションシステム(VPSS)は、曲げ加工のプログラミングとシミュレーションを効率化するために設計された高度なソフトウェアソリューションです。VPSSによりオペレーターは以下のことが可能になります:
- 部品のバーチャルプロトタイプを作成
- 曲げ工程をシミュレーション
- 実際の生産前に曲げ順序を最適化
例えば、ある大手自動車メーカーはVPSSを使用することでセットアップ時間を30%短縮し、生産効率への影響を示しました。.
3. AMNC 3i コントローラー
AMNC 3iコントローラーは、タッチスクリーン機能を備えたユーザーフレンドリーなインターフェースを提供する最先端の制御システムです。主な利点は以下の通りです:
- 曲げ加工のプログラミングと監視の簡素化
- 一貫性のある正確な結果
- リアルタイム監視とデータ分析のためのIoT接続
- 予知保全と工程最適化
この高度な制御システムは、HRBシリーズやHG ATCシリーズなどの複数のプレスブレーキモデルに搭載されています。.
4. レーザー安全システム
アマダの高度なレーザー安全システムが、作業者の安全を守るだけでなく、手動による安全確認を最小限に抑えることで高い生産性を維持していることをご存知でしたか?これらのシステムはレーザーセンサーを使用して、以下を行います:
- 曲げエリア内の障害物を検知
- 事故を防ぐために自動的に機械を停止
レーザー安全システムの導入は、職場の安全性を高めると同時に、より迅速で効率的な曲げ加工を可能にします。.
5. IoT接続とスマート製造
アマダは、IoT接続とスマート製造をプレスブレーキに統合し、リアルタイム監視と予知保全を強化するためにインダストリー4.0の原則を取り入れています。IoT対応のプレスブレーキは以下が可能です:
- 機械の性能に関するリアルタイムデータの収集と送信
- 遠隔監視と診断の促進
- 予知保全によるダウンタイムの削減
- 他のスマート製造システムとシームレスに統合し、ワークフローの自動化とデータ駆動型の意思決定を強化
6. 自動工具交換装置(ATC)

自動工具交換装置(ATC)は、アマダの革新的なプレスブレーキ技術の代名詞です。これらのシステムにより、以下のことが可能になります:
- 手動操作なしで迅速かつ正確な工具交換
- セットアップ時間の大幅短縮
- 生産性の向上
ATCシステムは、頻繁な工具交換が必要な多品種少量生産環境に特に有効です。HD ATCやHG ATCシリーズのようなモデルは、自動工具交換装置を搭載しており、製造業者が異なる曲げ加工を迅速かつ効率的に切り替えることを可能にします。.
7. 高度なソフトウェアソリューション
Dr. ABE Bendなどのアマダの高度なソフトウェアソリューションは、プレスブレーキの機能をさらに強化します。Dr. ABE Bendは曲げ加工のプログラミングを自動化し、以下を提供します:
- 効率的な曲げ加工ソリューション
- 試し曲げの排除
- 正確で一貫した曲げ品質
- 材料廃棄の削減
- 全体的な生産性の向上
高度なソフトウェアソリューションをプレスブレーキモデルに統合することで、アマダは製造業者が金属成形作業においてより高い精度と効率を達成できるようにします。.
8. ロボット統合
アマダのプレスブレーキは、ロボットシステムと統合して材料搬送を自動化でき、手作業の介入を減らしスループットを向上させます。ロボット統合により以下が可能になります:
- 連続生産運転
- 曲げ作業における生産性と一貫性の向上
この技術は、大量の部品を最小限のばらつきで生産する必要がある大規模製造環境に特に有益です。例えば、HG-RMシリーズはロボット統合機能を備えており、自動車や航空宇宙などの産業に最適です。.
9. サーボ電動技術
サーボ電動技術は、アマダのプレスブレーキを際立たせるもう一つの革新です。この技術は油圧システムの代わりに電動サーボを使用し、いくつかの利点を提供します:
- エネルギー消費の削減
- 運用コストの低減
- 環境持続可能性の向上
例えば、アマダのサーボ電気技術は、従来のシステムと比較してエネルギー消費を最大50%削減できます。EGB-ATCeシリーズのようなサーボ電気プレスブレーキは、高い精度と性能を提供しながら、環境負荷を最小限に抑えます。これにより、品質に妥協することなく環境に配慮したソリューションを求めるメーカーにとって、素晴らしい選択肢となっています。
VI. アマダプレスブレーキのステップバイステップトラブルシューティングガイド
1. 問題の特定
- 機械の動作を観察する:
- 異常な音、振動、または動きを記録します。.
- 制御パネルでエラーコードや警告メッセージを確認します。.
- 機械の動作における不具合を記録してください。
- 初期情報の収集:
- 機械のオペレーターに問題の履歴を聞きます。これにより、繰り返し発生する問題の理解に役立ちます。.
- 機械のメンテナンスログおよび操作ログを確認してください。
- 最近の変更や保守作業が機械に影響を与えた可能性はありますか?
2. 基本機能の確認
- 電源:
- プレスブレーキが安定した電源に接続されていることを確認してください。.
- 遮断器の作動やヒューズの切れを確認してください。.
- 非常停止が解除されていることを確認してください。.
- 油圧システム:
- 油圧作動油の量を点検し、必要に応じて補充してください。.
- ホース、シール、接続部に目視で漏れがないか確認してください。.
- 油圧ポンプが正常に作動していることを確認してください。.
- 制御パネル:
- すべてのボタン、スイッチ、タッチスクリーンが反応するかテストしてください。.
- 制御パネルにほこりやゴミがないことを確認してください。.
基本機能が確認できたら、電気部品が最適な状態であることを確かめるため、より詳細に点検を進めます。.
3. 電気部品の点検
- 配線と接続:
- 緩んだり損傷した配線がないか確認してください。.
- コネクタや端子に腐食や摩耗がないか点検してください。.
- 緩んでいる接続は締め直してください。.
- 回路基板とリレー:
- 回路基板に焦げ跡や損傷の兆候がないか確認してください。.
- リレーが正常に作動するかテストし、故障しているものは交換してください。.
- センサーとスイッチ:
- すべてのセンサーが清潔で正しく位置合わせされていることを確認してください。.
- リミットスイッチをテストします。リミットスイッチは物体の存在や位置を検出する装置であり、故障しているものは交換します。.
電気部品が確認できたら、プレスブレーキの動作において重要な役割を果たす油圧システムに注目することが不可欠です。
4. 油圧システムの点検
- 作動油の品質と量:
- 油圧作動油に汚染や劣化がないか確認します。変色していたり粒子が含まれている場合は交換します。.
- 最適な性能を保つためには、正しい油量を維持することが重要です。.
- 圧力設定:
- 油圧設定が機械の仕様と一致していることを確認してください。
- 圧力が高すぎる、または低すぎる場合は調整します。.
- ポンプとモーター:
- 油圧ポンプやモーターから異常な音がしないか確認します。.
- ポンプとモーターがしっかり固定され、スムーズに動作していることを確認します。.
5. 金型の位置合わせと点検
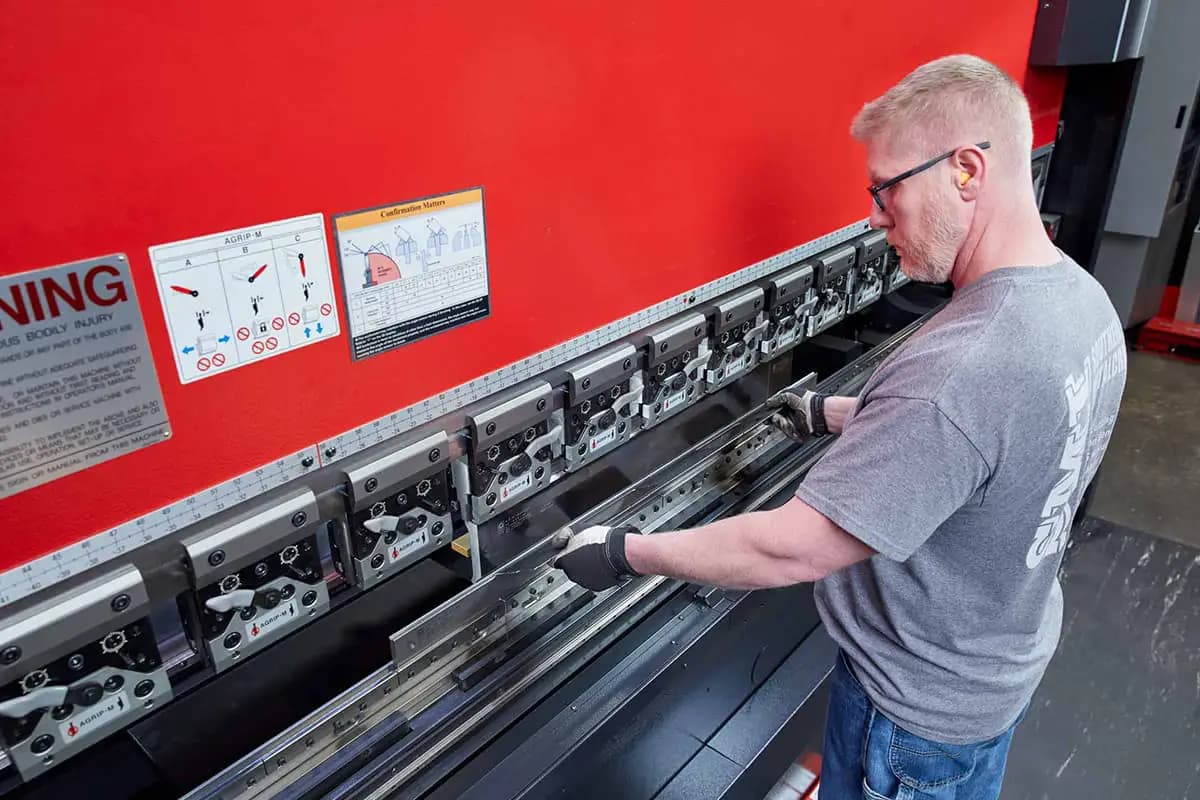
- 工具のセットアップ:
- パンチとダイのセットが正しく位置合わせされていることを確認します。.
- ダイヤルゲージを使用して位置合わせを確認し、必要に応じて調整します。.
- 金型の状態:
- 金型に摩耗や損傷がないか点検します。.
- 曲げ精度を維持するため、摩耗または損傷した工具は交換します。.
- 金型互換性:
- 金型が曲げる材料に適合していることを確認します。.
- 材料の厚さや種類に適したパンチとダイを使用します。.
6. マニュアルを参照する
- エラーコードの解釈:
- エラーコードの説明については、アマダのプレスブレーキマニュアルを参照してください。.
- 各エラーコードに対して推奨されるトラブルシューティング手順に従ってください。.
- 一般的なエラーコードと意味:
- 一般的なエラーコードとその意味を一覧にしてください。.
- 各エラーコードに対する具体的なトラブルシューティング手順を提供してください。.
- メンテナンス手順:
- 特定のメンテナンス手順と間隔についてマニュアルを確認してください。.
- すべてのメンテナンス作業が推奨通りに実施されていることを確認してください。.
7. 高度な診断
- メンテナンスパスワードへのアクセス:
- メンテナンスパスワードを取得するためにアマダの技術サポートに連絡してください。.
- これらのパスワードは診断のために認可された担当者のみが使用するようにしてください。.
- 診断テストの実行:
- 機械の診断機能を使用して故障箇所を特定してください。
- 診断データを記録・分析して問題の原因を特定してください。.
- ソフトウェアの更新:
- 制御システムの利用可能なソフトウェア更新を確認してください。.
- 性能向上や既知の問題解決のために更新をインストールしてください。.
8. 解決策の実施
- 故障した部品を交換してください。:
- センサー、リレー、油圧部品など、特定された故障部品を交換してください。.
- 交換部品が機械のモデルと互換性があることを確認してください。.
- 設定の調整:
- 必要に応じて油圧圧力、位置合わせ、その他の設定を微調整してください。.
- 精度を確保するために試し曲げで調整を確認してください。.
- 機械のテスト:
- プレスブレーキを完全な曲げサイクルで運転してください。.
- 機械の性能を監視し、残りの問題がないかを確認してください。
9. 解決策の確認
- 最終テストの実施:
- 問題が完全に解決されたことを確認するために複数回の試し曲げを行ってください。.
- 曲げの精度と一貫性を確認してください。.
- 性能の監視:
- 再発の兆候がないか、通常の運転中に機械を観察してください。.
- 今後の参考のために結果と行った調整を記録してください。.
- プロセスの記録:
- 問題のトラブルシューティングと解決のために行ったすべての手順を記録してください。.
- 問題、診断、解決策、最終結果の詳細を含めてください。.
VII. アマダプレスブレーキの一般的な問題
1. 油圧システムの問題

油圧システムは、多くのアマダ製プレスブレーキにおいて重要な構成要素です。一般的な油圧の問題には以下が含まれます:
- 漏れ:ホース、シール、または接続部での油圧作動油の漏れは、圧力低下や曲げ力の減少を引き起こす可能性があります。漏れの兆候としては、機械上に目に見える油、性能の低下、異常な音などがあります。これらの部品を定期的に点検し、摩耗や損傷がある場合は交換してください。最適な性能を確保するために、ISO VG 32 や VG 46 など推奨される油圧作動油を使用してください。.
- 圧力低下:油圧の不安定さは、曲げの不均一を引き起こす可能性があります。油圧ポンプと圧力設定を確認し、それらが機械の仕様を満たしていることを確認してください。例えば、曲げ力の急激な低下は、ポンプの故障を示している可能性があります。
- 過熱:過剰な熱は油圧作動油や部品を劣化させます。適切な冷却システムを備え、油量を維持してください。過熱は、迅速に対処しないとより深刻な損傷につながる可能性があります。.
2. 電気系統の問題
電気的な問題は、アマダ製プレスブレーキの正常な動作を妨げる可能性があります。主な問題には以下が含まれます:
- 不安定な動作:配線の緩みや損傷、不良リレー、ヒューズ切れは不安定な動作を引き起こします。電気接続を定期的に点検し、不良部品は交換してください。例えば、機械が突然停止したり予期せぬ動作をする場合は、配線やリレーを確認してください。.
- 制御盤の不具合:制御盤が反応しない、またはエラーコードを表示する場合は、ソフトウェアの更新やハードウェアの問題を確認してください。一般的なエラーコードには、E01(モーター過負荷)やE02(センサー故障)があります。特定のトラブルシューティング手順についてはマニュアルを参照し、必要なキャリブレーションを行って正常な機能を回復してください。.
- 電源供給の中断:予期せぬ停止を避けるため、安定した電源供給を確保してください。ブレーカーや電源ラインに故障がないか点検します。安定した電源供給は、機械の一貫した性能に不可欠です。.
3. 金型の位置合わせと摩耗
正確な曲げ作業には、金型の正しい位置合わせが不可欠です。一般的な問題には以下が含まれます:
- 位置ずれ:パンチとダイのセットがずれていると、正確な曲げができません。精密な測定工具を使用して、金型の位置合わせを定期的に確認・調整してください。位置ずれは圧力分布の不均一を引き起こし、品質の低い曲げにつながります。.
- 摩耗:摩耗した金型は、曲げの不均一や材料の損傷を引き起こします。金型を定期的に点検し、摩耗した部品は交換して曲げ精度を維持してください。一般的に使用される工具には、Vダイやグースネックパンチがあり、それぞれ摩耗に関して特有の長所と短所があります。.
ADHのCNCプレスブレーキには、アライメントエラーを自動的に検知・修正できるインテリジェント調整システムが搭載されており、作業者の負担を軽減します。また、耐久性の高い金型材料が耐用年数を延ばし、交換頻度を低減させます。
4. バックゲージの不正確さ
バックゲージは金属板を曲げる位置に合わせますが、その精度が低いと誤差が生じます。これらの問題に対処するには:
- 校正:バックゲージを定期的に校正し、正確な位置決めを確保します。精密な校正にはダイヤルインジケーターやレーザーアライメントツールを使用します。.
- センサーの点検:センサーや機械部品の摩耗や損傷を点検し、必要に応じて交換します。故障したセンサーは位置決めエラーの原因となります。.
バックゲージ校正ステップバイステップガイド
- 機械の電源を切り、電源供給を切断します。.
- ダイヤルインジケーターを使用して、バックゲージの現在位置を測定します。.
- バックゲージのネジを調整し、希望する位置に合わせます。.
- 電源を再接続し、機械の電源を入れます。.
- サンプル素材でバックゲージの位置決めをテストし、精度を確認します。.
5. ラムの傾きの問題
ラムチルトは、プレスブレーキのラムがベッドと平行でない場合に発生し、曲げが不均一になる原因となります。これを解決するには:
- 障害物の除去:プレスブレーキのベッド上のゴミや障害物を確認し、除去します。ゴミは圧力の分布を不均一にする原因となります。.
- ラムの位置合わせ: 機械の内蔵機能を使用してラムの芯出しを調整してください。具体的な手順についてはマニュアルを参照してください。芯出しの狂いは、ベアリングの摩耗や設定の誤りが原因である可能性があります。
- 油圧シリンダーの点検:ラムの動作に影響を与える可能性のある漏れや損傷がないか油圧シリンダーを点検します。故障したシリンダーは交換または修理します。.
6. 材料の変形とスプリングバック
不適切な曲げパラメータにより、過度な材料変形やスプリングバックが発生することがあります。これを軽減するには:
- パラメータ調整:曲げパラメータを調整して応力集中を減らします。材料の種類に適した工具を使用してください。例えば、ステンレス鋼のような材料はスプリングバックが発生しやすいです。.
- 材料の選択:より安定した結果を得るために、弾性の少ない材料を使用することを検討してください。アルミニウムや軟鋼は、特定の用途においてより良い選択肢となる場合があります。.
7. 表面欠陥と工具の固着
表面欠陥や工具の固着は曲げの品質に影響を与えます。これらに対処するには:
- 工具の保守:工具を定期的に清掃し、損傷がないか検査します。傷を防ぐために保護層や柔らかい工具を使用してください。適切なメンテナンスは工具寿命を延ばし、曲げ品質を向上させます。.
- 潤滑: 工具の固着を減らし、円滑な動作を確保するために適切な潤滑剤を塗布してください。グラファイト系のスプレーなどの潤滑剤を使用し、メーカーの推奨に従って塗布してください。
8. メンテナンスと定期点検
アマダのプレスブレーキにおける多くの一般的な問題を防ぐためには、定期的なメンテナンスが不可欠です。主な実施事項は以下の通りです:
- 油圧作動油の点検:適切な油量を維持し、必要に応じて油圧作動油を交換します。定期的な油の点検は性能低下を防ぎます。.
- 電気系統の検査:電気接続や部品を定期的に検査し、摩耗や損傷がないか確認します。すべての接続が確実で腐食がないことを確認してください。.
- 工具の位置合わせと交換:工具が正しく位置合わせされていることを確認し、摩耗した部品を交換して曲げ精度を維持します。定期的な点検は高額なダウンタイムを防ぎます。.
- 校正:機械を定期的に校正し、すべての部品が正確かつ正常に機能していることを確認します。校正は一貫した性能と精度を保証します。.
これらの一般的な問題に対して徹底的なトラブルシューティングと定期的なメンテナンスを行うことで、アマダのプレスブレーキの性能と寿命を最適化できます。.
9. アマダプレスブレーキのメンテナンスパスワードへのアクセス方法
アマダプレスブレーキのメンテナンスパスワードへのアクセスは、高度な診断、メンテナンス、トラブルシューティングを行うために不可欠です。これらのパスワードは、資格を持つ担当者のみが機械に重要な調整を行えるよう保護されています。以下の手順とベストプラクティスに従って、これらのパスワードに効果的にアクセスし、管理してください。.
アマダ技術サポートへの連絡
- 初回連絡:
- Amadaの公式サイト、Eメール、または電話を通じて、Amadaの技術サポートチームにお問い合わせください。
- お使いの機械の型番、シリアル番号、その他関連する購入情報や保証情報などの詳細を提供してください。
- 確認プロセス:
- 本人確認と権限の証明を準備してください。これには、研修修了証明書、認定証、または所属組織からの承認証明などが含まれる場合があります。.
- パスワードの受け取り:
- 確認が完了次第、Amadaのサポートチームがメンテナンスパスワードを提供するか、リセット方法や取得手順を案内します。
アマダのプレスブレーキでメンテナンスパスワードを使用する手順
アマダ技術サポートに連絡した後、次のステップは提供されたパスワードを使用してメンテナンスモードに入ることです。.
- メンテナンスモードへの移行:
- 機械の制御パネルからメンテナンスメニューにアクセスします。.
- 機械のマニュアルに記載された指示に従って提供されたパスワードを入力します。.
- メンテナンス作業の実施:
- メンテナンスモードを使用して必要な診断や調整を行います。.
- 一般的な作業例:
- 油圧圧力の調整:油圧システムが指定されたパラメータ内で動作するように確認します。.
- センサーの校正:正確な曲げ作業のためにセンサーを調整します。.
- メンテナンスモードの終了:
- メンテナンスモードを正しく終了し、機械を通常運転に戻します。.
- 生産を再開する前に、すべての設定と調整を確認してください。.
メンテナンスパスワード管理のベストプラクティス
メンテナンスパスワードへのアクセスが保護されたら、それらを効果的に管理するためにベストプラクティスに従うことが重要です。.
- アクセス制限:
- メンテナンスパスワードへのアクセスは、許可された担当者のみに制限してください。.
- パスワードはパスワードマネージャーや安全な施錠された場所などに安全に保管してください。.
- 定期的な更新:
- セキュリティを強化するために、定期的にメンテナンスパスワードを更新してください。.
- パスワード更新については、アマダの推奨事項または所属組織のセキュリティポリシーに従ってください。.
- トレーニングと認証:
- メンテナンスパスワードにアクセスする権限を持つすべての担当者が、適切なトレーニングと認証を受けていることを確認してください。.
- 定期的なトレーニングセッションにより、スタッフは最新のメンテナンス手順やセキュリティ対策を常に把握できます。.
- 記録:
- メンテナンスパスワードの使用を含むすべてのメンテナンス活動の詳細な記録を保持してください。.
- 将来の参照のために、メンテナンス中に行った変更を記録して明確な履歴を残してください。.
パスワード問題のトラブルシューティング
- パスワードを忘れた場合:
- パスワードを忘れたり紛失した場合は、アマダのテクニカルサポートに連絡し、リセットまたは復旧の支援を受けてください。確認手続きに備えてください。.
- アクセス拒否:
- 正しいパスワードを持っていてもアクセスできない場合は、機械のマニュアルに記載された正しい手順に従っていることを確認してください。.
- ソフトウェアの更新やパッチを確認し、アクセスの問題を解決できるか確認してください。.
- 不正アクセス試行:
- メンテナンスモードへの不正アクセス試行を監視してください。.
- 監査やアラートなどのセキュリティ対策を実施し、不正アクセスを検出・防止します。.
これらの手順とベストプラクティスに従うことで、オペレーターは安全にAmadaのプレスブレーキのメンテナンスパスワードにアクセスし管理でき、高度な診断やメンテナンス作業を安全かつ効果的に行うことができます。.
VIII. Amadaプレスブレーキ購入時に考慮すべき要因

Amadaプレスブレーキを購入する際には、製造ニーズに合った機械を選定するために、いくつかの重要な要因を評価する必要があります。
1. 曲げ力と容量
- 要件の確認: 曲げる材料の厚さや種類を評価します。Amadaプレスブレーキは50トンから400トンまで様々な容量があります。選択する機械が特定の材料要件に対応できることを確認してください。.
- 将来のニーズ: 近い将来、より高い容量を必要とする可能性のあるプロジェクトを考慮し、すぐに機械のアップグレードが必要にならないようにします。容量に加えて、加工する材料の長さも同様に重要です。.
2. 曲げ長さ
- 材料寸法: プレスブレーキの曲げ長さを、加工する材料の最大幅に合わせます。Amadaは最大4メートルの曲げ長さを持つモデルを提供しています。.
- 作業スペースの制約: 機械が利用可能な作業スペースに収まり、効率的な作業フローを確保できることを確認してください。.
3. 制御システムと自動化
- CNC機能: 制御システムの高度さを評価してください。AMNC 3iなどの高度なCNCコントローラーは、使いやすいインターフェースを提供します。また、精度も向上します。例えば、AMNC 3iのタッチスクリーンインターフェースにより、オペレーターは設定を迅速に調整できるため、より一貫性のある正確な曲げが可能になり、廃棄物を減らして生産性を高めることができます。
- 自動化機能:高混合・少量生産環境向けに、自動工具交換装置(ATC)やロボット統合を備えたモデルを検討してください。ATCは工具を自動で切り替えることで、セットアップ時間を大幅に短縮し、効率を向上させます。.
- コスト効率を重視する企業向けに、ADH Machine ToolのCNCベンディングマシンは同様の自動化ソリューションを提供します。使いやすいインターフェースとインテリジェントな調整システムにより、オペレーターは迅速に作業を開始でき、生産効率を大幅に向上させます。.
4. エネルギー効率
- 運用コスト:サーボ電動技術を採用したAmada ENSISシリーズなどの省エネモデルは、運用コストを大幅に削減できます。例えば、ENSIS 3015 AJモデルは、従来の油圧モデルと比較して最大50%のエネルギー消費削減が実証されています。.
- 環境への影響:エネルギー消費と環境負荷を削減し、持続可能性の目標に合致するモデルを選びましょう。.
5. 予算と資金調達オプション
- 初期投資:設置やトレーニング費用を含む機械の初期費用を考慮してください。.
- 資金調達プラン:購入をより管理しやすくするための資金調達オプションやリースプランを検討しましょう。Amadaは、さまざまなビジネスニーズに合わせた資金調達ソリューションを提供することがよくあります。.
6. 新品と中古のアマダプレスブレーキ
新品プレスブレーキ
- 最新技術:新品の機械は最新の技術進歩を備えており、精度、効率、自動化が向上しています。.
- 保証とサポート:新品購入には通常、メーカー保証と包括的なカスタマーサポートが含まれ、安心感を提供します。.
- カスタマイズ:新品の機械は、特定の生産要件に合わせてカスタマイズできる場合が多く、工具や機能の柔軟性を提供します。.
中古プレスブレーキ
- 予防的ケアによる修理削減:中古機械は一般的により手頃な価格で、予算に制約のある企業にとって有力な選択肢となります。.
- 即時入手可能: 中古機械は新品よりも迅速に入手・設置できる場合が多く、稼働停止時間を短縮できます。.
- 検査と認証: しかし、中古のプレスブレーキは信頼できる販売業者によって徹底的に検査され、認証されていることが重要です。摩耗の兆候を確認し、すべての部品が良好な状態で動作していることを検証して、将来的なメンテナンス問題を回避してください。.
予算が限られている企業にとって、ADH Machine Toolから新しい機器を購入することは賢明な選択となり得ます。ADHの新製品はより手頃な価格であるだけでなく、充実したアフターサービスやカスタマイズされたサービスも提供されており、中古機械に伴う潜在的なリスクを回避するのに役立ちます。
7. 価格と資金調達オプションの理解
価格要因
- モデルと仕様: 価格はモデル、容量、追加機能によって異なります。高度な自動化や精密機能を備えた上位モデルはより高価になります。.
- 状態(新品 vs. 中古): 新品の機械は中古よりも高価ですが、より高度な機能や保証が付いています。.
資金調達オプション
- リースプラン: リースは、企業が大きな初期投資なしで機械を使用できるようにします。リース契約は、財務状況に合わせて柔軟な条件で構成できます。.
- 分割払いプラン: 多くの販売業者は分割払いプランを提供しており、費用を一定期間に分散させて購入をより手頃にします。.
- メーカーによる融資: アマダは直接融資オプションを提供することが多く、競争力のある金利や柔軟な支払いスケジュールを含む場合があります。.
8. アマダプレスブレーキの購入先
Amadaの正規ディーラーおよび販売代理店ネットワークを通じて購入することで、純正品と信頼できるサポートを確実に受けられます。これらのディーラーは、設置、トレーニング、メンテナンスを含むさまざまなサービスを提供しています。
- アマダ・アメリカ社.
- 地域: 北米
- サービス: プレスブレーキの包括的なラインナップ、設置、トレーニング、メンテナンス。.
- お問い合わせ: 詳細情報や地域担当者の連絡先については、アマダアメリカのウェブサイトをご覧ください。.
- アマダヨーロッパ
- 地域: ヨーロッパ
- サービス: 豊富なカタログ、先進的な自動化機能、地域に密着したサポート。.
- お問い合わせ: 製品詳細や販売代理店情報については、アマダヨーロッパのウェブサイトをご確認ください。.
- アマダアジア
- 地域: アジア(日本、中国など)
- サービス: 最新技術、充実したアフターサービス。.
- お問い合わせ: 販売代理店一覧や連絡先については、アマダアジアのウェブサイトをご参照ください。.
人気モデルと主な特徴
- アマダ HG-2204
- トン数: 220トン
- 特長: 高速サーボ/油圧ハイブリッド駆動、精密曲げ加工のための先進的な自動化。.
- アマダ EG-6013
- トン数: 60トン
- 特長: 小型部品に最適、電動駆動システム、高速曲げ加工。.
- アマダ HFE-220-4S
- トン数: 220トン
- 特長: ユーザーフレンドリーなインターフェース、省エネルギー型サーボドライブ、高精度。.
オンラインマーケットプレイスと機械関連ウェブサイト
オンラインマーケットプレイスや機械関連のウェブサイトは、新品および中古のアマダ製ベンダーを探すための優れた情報源です。これらのプラットフォームには、仕様、価格、販売者情報などの詳細なリストが掲載されていることが多いです。.
P = \frac{1.42 \times \sigma_s \times t^2 \times L}{1000 \times V}
- MachineSales.com
- 提供内容: 新品および中古のアマダ製ベンダーを幅広く取り揃え。.
- 特長: トン数、所在地、価格で検索可能。.
- Machinio
- 提供内容: 各種中古アマダ製ベンダー。.
- 特長: 詳細な仕様と販売者情報。.
- MachineTools.com
- 提供内容: 新品および中古のアマダ製ベンダー。.
- 特長: 各機械の状態と場所に関する詳細情報。
展示会・見本市
展示会や見本市に参加すると、アマダ製ベンダーの実演を見たり、企業担当者と直接話すことができます。.
- FABTECH
- 地域: 北米
- ハイライト: ライブデモンストレーション、アマダ担当者との直接交流。.
- EuroBLECH
- 地域: ドイツ
- ハイライト: 最新モデルを展示する板金加工のリーディングトレードフェア。.
- IMTS(国際製造技術展)
- 地域: 米国シカゴ
- ハイライト: アマダのプレスブレーキを含む幅広い製造技術。.
アマダから直接
アマダから直接購入することで、最新モデルを完全保証とサポート付きで受け取ることができます。.
- アマダ公式ウェブサイト
- 提供内容: 全てのプレスブレーキモデルやカスタマイズオプションの詳細情報。.
- お問い合わせ: お問い合わせや購入には、コンタクトフォームや地域事務所の詳細を利用。.
- アマダ営業担当者
- 利点: 個別相談、見積もりのカスタマイズ、融資オプション。.
地元の機械販売業者とオークション
地元の機械ディーラーや産業機械のオークションは、特に中古機器を探している場合、Amadaのプレスブレーキを購入するための貴重な情報源となります。
- 地元販売業者
- 利点: 機械の実物検査、直接交渉。.
- 産業用オークション
- 利点: 中古プレスブレーキの競争価格。.
- ウェブサイト: BidSpotter、AuctionZipで今後のオークション情報。.
Amadaの正規ディーラーネットワークに加え、ADH Machine Toolも強固なグローバル販売およびサービスネットワークを構築しています。お客様は、当社の公式サイトまたは正規ディーラーを通じて、詳細な製品情報を入手し、充実した設置サポートや技術サポートを受けることができます。
Ⅸ. 結論
高性能な電動ブレーキプレスに投資したとき、最初に気づくのは電気代の削減かもしれません。しかし、そう遠くない将来、認知された機関による認証ラベル(貴社を「低炭素メーカー」や「グリーン工場」として位置づけるもの)は、貿易障壁を突破し、サプライチェーン全体で最高の環境基準を求める世界トップクラスの顧客からの受注を確保するための、最も強力で不可欠なツールになる可能性があります。当社の技術がどのように貴社をこの緑豊かな未来へと導くことができるのか、詳細な パンフレット または お問い合わせください 今日、専門家と話す.