

ほとんどのコミュニティカレッジの金属加工工場に足を踏み入れると、目にする前に耳にするだろう――オンラインになる油圧ポンプの低く安定した唸り音だ。学生が巨大なオイル漏れ機械のペダルを踏み、1枚の部品に90度の曲げを加える様子をあなたは見る。 16ゲージの軟鋼. 。それで仕事は完了する。しかし、船体を押しつぶすために設計された設備を使って華奢なブラケットを折り曲げることは、危険な思考の習慣を生み出す。あなたはその油圧の唸り音を「プレスブレーキ」という言葉の定義そのものと結び付けるようになってしまう。.
この思い込みが、現代の工場に多大な損失を与えている。フロア上のすべての機械が油圧に頼るべきだとする前提は、現代の製造現場の実情を無視した初心者の誤りだ。.
関連記事:ダイレクトドライブ式 vs 油圧式プレスブレーキ
関連: プレスブレーキの仕組み
「油圧がデフォルト」:なぜあらゆるショップクラスや作業仕様書が油圧を指し示すのか
重厚長大産業の長年の支配がいかにしてある1つの 駆動システム を、支配的なメンタルモデルに変えたか
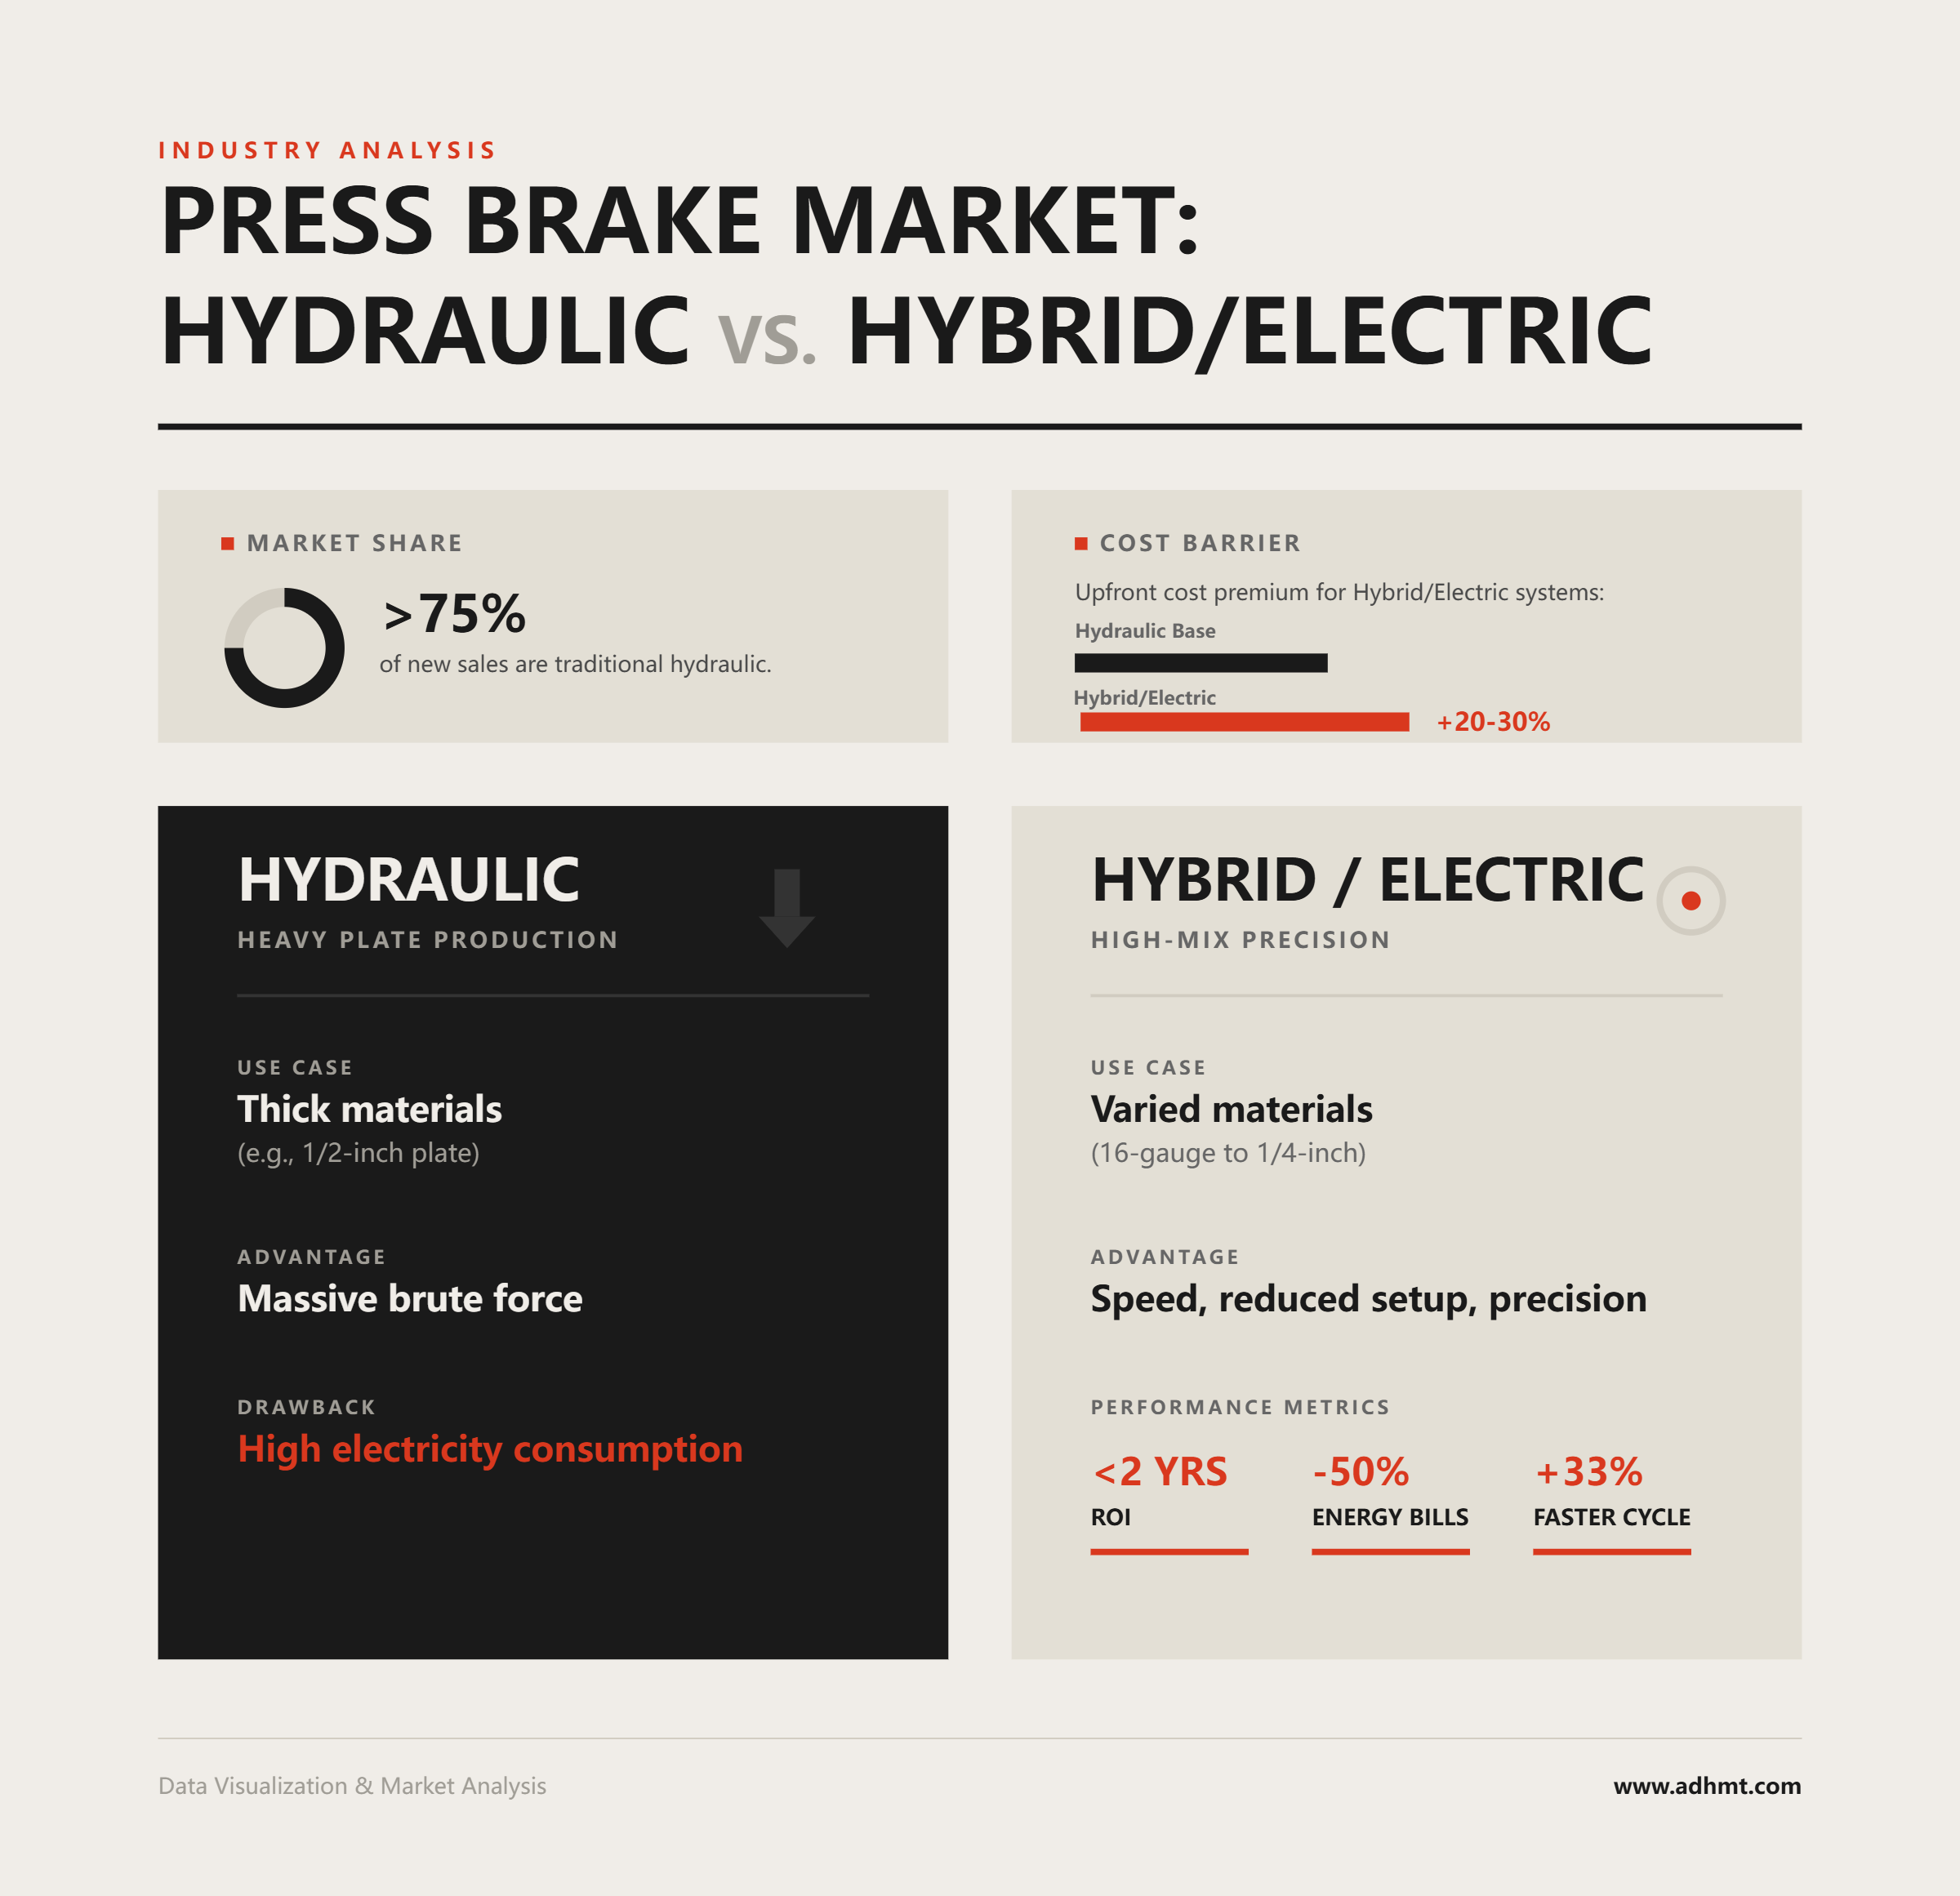
今日の世界市場データを見ると、油圧式プレスブレーキが依然として業界全体の売上の75%以上を生み出していることがわかる。この数字は圧倒的な支配力を示しているように見える。しかし、売上比率は単位数とは異なり、ましてや将来予測でもない。その巨大な経済的足跡は、戦後の産業ブームの遺産であり、成功とは 1/2インチ厚の鋼板 を鉄道車両や橋梁の桁のために曲げることを意味していた時代のものだ。世界がインフラを再建していた時、腕力が主要な価値だった。油圧はその力を日々提供し、やがてその技術はその作業そのものと同義になった。.
しかし、作業の性質が変わったとき、一体何が起こるのか?
学校の工場で目にするものと、実際の現代の製造市場に存在するものとの違い
あなたが職業学校で訓練した機械は、おそらく1990年代後半から譲り受けた油圧式のユニットだったはずだ。学校がそれを好む理由は、ほぼ壊れないことと、学生が工具を誤って破損しても修理が容易だからである。これが世代的な盲点を生む。あなたは卒業時点で、遅くてオイル駆動のラムが普遍的な標準だと信じてしまう。.
現実の世界では、その前提はすでに過去のものとなっている。.
製造業で最も急成長している分野は、もはや重量インフラではない。精密板金市場は、航空宇宙部品、医療機器の筐体、電子機器のシャーシによって牽引され、$4000億円規模へと向かっている。これらの産業は原始的な圧砕力を重視しているわけではない。彼らが優先するのは、千分の一インチ単位の公差と数秒単位のサイクルタイムである。実際に厳密な寸法要求を満たすために工場が購入している設備を見ると、サーボ電動式およびハイブリッド機が従来の油圧システムよりはるかに急速に採用されている。.
では、これらのハイテク工場はなぜ古くからの信頼できる作業馬から離れているのか?
「標準」が自動的にあらゆる曲げ加工において「最適」であると想定することの隠れたコスト

標準的な油圧ブレーキを起動すると、主モーターは即座に作動を開始する。ラムが動いていようが、設計図を確認していようが関係なく、何ガロンものオイルを循環させ、熱を発し、電力を消費し続ける。全電動式プレスブレーキは、ラムが実際に動いているときだけモーターが電力を消費するため、エネルギー使用量が最大で50%削減される。.
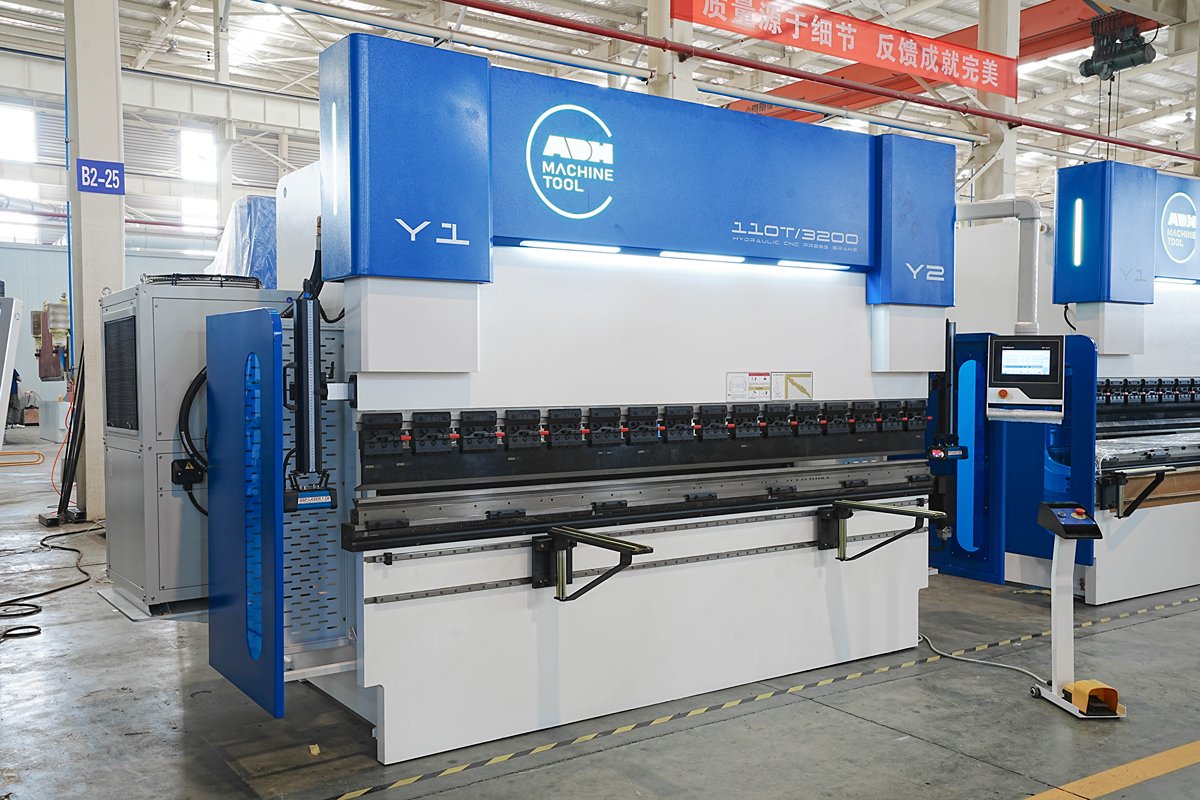
単なる目立った省エネルギー効果にとどまらず、実際の生産現場において油圧システムと電動システムがどのように異なるのか、そのより詳細な技術的分析については、油圧式プレスブレーキと電動式プレスブレーキに関するこの比較ガイドで、機械、制御、効率におけるトレードオフが詳しく説明されています。ハイエンドの板金加工用途向けにCNC曲げソリューションを開発しているADH Machine Toolなどのメーカーは、システム構造が精度、応答性、および総合的な運用コストにどのように直接影響するかを強調しています。
電力料金の削減だけで、業界標準から離れる理由として十分だろうか?
電気料金は問題の一部しか見えていない。本当のコストは失われた時間である。加工時に 20ゲージのステンレス鋼 150トンの油圧機でブラケットを加工する際、アプローチと戻り速度の遅さが常に生産のボトルネックとなる。サイクルタイムは、破裂したOリングから液体がコンクリート上に噴き出すように工場の床へ流れ出していく。100トン未満の作業をすべて油圧に頼るという前提は、決して使わない容量に対して費用を払いながら、競争力を維持するために必要な速度と精度を手放すことを意味する。 油圧の主張:流体圧力がいまだに無類である理由 加圧された油:工場で200トン以上の曲げを可能にする物理学.
1/2インチの鋼板
を正確な90度の角度に曲げることを考えてみよう。機械式リンク、ギア、またはボールねじでそのレベルの圧縮力を発生させようとすると、鋼の反力によってねじが削れたり、駆動ベルトが切れたり、ギアの歯が破損したりする可能性がある。この厚さの金属が降伏点を超えて押し出されると、機械に伝わる運動エネルギーは膨大になる。機械的部品は力を伝達する際に物理的な接触に依存しており、極端な荷重下での接触は壊滅的な摩耗を引き起こす。
金属は常に抵抗する。 流体力学はこの構造的制約を取り除く。油圧ポンプが密閉シリンダーにオイルを送り込み、液体は圧縮できないため、圧力はピストンの表面全体に均等に分布する。もはや鋼製ギアの歯のせん断強度に頼る必要はなく、代わりに基本的な物理法則を利用して力を増幅させることになる。そのため、標準のハードデューティー機械は容易に 250トンの能力.
に到達し、カスタムシステムでは数千トン規模にまで拡張できる。これらの従来型油圧機は工場の大型でゆっくり動く荷馬車のような存在であり、アイドル時でも多くのエネルギーを消費するが、重負荷がかかるときは安定した力で無理なく引く。大量の鋼を動かす作業において、この妥協のない流体圧力は代替できない。.
長尺・厚板・不均一な素材が機械駆動よりも油圧力を好む理由 10フィートの1/4インチA36熱間圧延鋼板, をラムの下に配置してみよう。熱間圧延鋼は硬い部分や炭素濃度の偏り、板全体で微細な厚みの差異など不均一性で知られている。機械式サーボモーターがその素材を押し曲げる場合、プログラムは数学的に正確な位置を目指す。もし降伏しない硬い部分に当たると、モーターのトルクが瞬時に急上昇し、ドライブ故障、ラム停止、またはベルト破損のリスクを生む。機械駆動は予測可能な抵抗を必要とする。.
ADH Machine Toolの製品ラインナップは100%CNCベースであり、レーザー切断、曲げ加工、溝入れ、シャーリングにおけるハイエンドなシナリオをカバーしているため、ここで実用的な選択肢を検討しているチームにとって、タンデムプレスブレーキは妥当な次のステップとなります。

油圧は妥協しない。圧倒する。
油圧シリンダーが厚板内の硬い部分に当たると、油圧室内の圧力は抵抗が崩れるまで上昇し続ける。流体は自然のショックアブソーバーとして機能し、機械フレームを突発的な反力のスパイクから保護する。この弾性特性により油圧プレスブレーキは、長く不均一な曲げ加工を故障なく、また自損することなく完遂できる。重構造部材、農業機械、大型輸送フレームなどでは、素材が完全であることはほぼない。金属の不完全性に対して、硬直した機械的位置決めではなく、穏やかに上昇する圧力で応答する駆動システムが必要なのだ。 10-foot sheet of 1/4-inch A36 hot-rolled steel and position it under the ram. Hot-rolled steel is well known for inconsistency, containing hard spots, carbon concentrations, and microscopic thickness variations from one end of the sheet to the other. If a mechanical servo motor drives into that material, it is programmed to reach a precise mathematical position. When it encounters a hard area that will not yield, the motor’s torque spikes immediately, creating the risk of a drive fault, a stalled ram, or a broken belt. Mechanical drives require predictable resistance.
Hydraulics do not negotiate; they overpower.
When a hydraulic cylinder meets a hard spot in a thick plate, the oil pressure simply keeps increasing inside the chamber until the resistance gives way. The fluid serves as a natural shock absorber, cushioning the machine’s frame from sudden spikes in counter-force. This elasticity allows a hydraulic press brake to push through a long, inconsistent bend without faulting or damaging itself. For heavy structural components, agricultural machinery, or heavy transport frames, the material is rarely perfect. You need a drive system that responds to the metal’s imperfections through steadily rising pressure rather than rigid mechanical positioning.
比例弁 とCNCラム:現代の油圧が巨大な負荷のもとでいかにして高精度を実現するか
2025年の市場予測によると、油圧セグメントは業界収益の約47%を占める見込みであり、主に自動車および一般機械製造によって牽引される。もし油圧が粗雑で不正確なものであったなら、自動車業界のような高精度公差を要求する分野では、とっくに見捨てられていたはずだ。市場のリーダーたちが依然として過酷な作業に油圧駆動機を大量に投資し続ける理由は、現代の油圧技術がもはや過去の単純なオンオフ式方向弁に依存していないからである。.
やがて「 brute force 」は計算を学んだ。.
今日の油圧プレスブレーキはCNC制御比例弁を使用している。単に油をシリンダーに送り込むのではなく、これらの電子弁はミリ秒単位で流体の流れを制御し、左右のシリンダーに独立して圧力を調整する。重量物をオフセンターで曲げている場合、CNCは不均等な荷重を検知し、即座に油の流れを修正してラムをベッドと完全に平行に保つ。ラム位置を1万分の1インチ単位で測定する制御システムと、流体力学による強力な圧力が融合することで、非常に高い荷重能力と微細な調整性が両立する。この組み合わせこそが、低荷重領域で代替技術が模索されていても、依然として油圧が高荷重領域で支配的である理由である。.
ADH Machine Toolの製品ポートフォリオは100% CNCベースであり、レーザー切断、曲げ、溝入れ、せん断におけるハイエンドなシナリオを網羅していることを踏まえ、実用的な選択肢を検討しているチームに向けて、, CNCプレスブレーキ は次の適切なステップとなる。.
トンネージの罠とサーボ電動の反乱
苦境にある板金加工工場に足を踏み入れると、おそらく巨大な 油圧の主張:流体圧力がいまだに無類である理由 油圧プレスブレーキが薄いブラケットを折り曲げるために割り当てられている光景を目にするだろう。 14ゲージのアルミニウム. 。繊細なVダイを破壊したり、柔らかい金属を割ったりしないようにするため、オペレーターはCNCをプログラムして機械の出力を大幅に減らさなければならない。 12トン. 。その結果、機械の能力の88パーセントが完全に未使用のままとなり、経営陣はそれを厚板の仕事が入ってきた場合の「プロセス保険」として正当化します。しかし、船体を押し潰すように設計された機械を購入し、それを使って薄いトリムを曲げることは、汎用性を生み出しません。それはあなたを縛り付けるだけです。結局、大型機械の広い設置面積、メンテナンス、運用コストを負担しながら、薄板の生産速度を低下させることになります。
ボールねじ vs. シリンダー:精密板金曲げから油を取り除く
必要な力は材料厚さよりもずっと前にダイの開口部によって決まる。曲げ加工で 1/4インチのA36鋼 を 3インチ のVダイで曲げるにはおおよそ 139トン 10フィートの長さでそれだけの力が必要だが、同じ鋼材をより狭い 1.5インチ のVダイに押し込むと、必要な力は急増し 300トンを超える。. 油圧システムは、大きく予測不可能なトン数の急増に対応できるよう設計されています。しかし、加工する際に 16ゲージのステンレス または 0.080インチのアルミニウム, のような材料では、そのようなトン数の急増は発生しません。もはや金属の降伏強度と戦っているのではなく、機械の機械的な遅延に対処しているのです。.
サーボ電動プレスブレーキ は、作動油の存在を完全に排除します。ポンプが流体をシリンダーに送り込む代わりに、これらの機械は2基のACサーボモーターを使用して、ラムに直接接続された高耐久のボールネジまたは強化されたベルト&プーリーシステムを駆動します。工場のフロアでお馴染みの働き者の顔ぶれにおいて、従来の油圧は最重量の負荷を牽引するために作られた巨大で低速なドラフトホース(重種馬)であり、一方のサーボ電動は神経質で超高速なレースホースです。これらは、モーターとラムの間の直接的な機械的結合によって即座の絶対的な制御がもたらされる、軽負荷で反復的かつ高速な作業向けに設計されています。

サイクルタイムの乗数:バルブが圧力を高めるのを待つ必要がない場合の生産速度の向上
油圧ラムが下降する様子をよく観察すると、ストロークの上端で一瞬の停止があることに気づくでしょう。比例バルブが開き、液体がチャンバーに流れ込み、ピストンに対して圧力が高まるまで、ラムは実際には動きません。それは数ミリ秒の出来事です。1日にカスタム試作を1件しか曲げない人にとっては、その停止は意味がありません。しかし、500個の部品を1バッチで処理し、各部品に4つの曲げ加工がある場合、そのわずかな遅れがペダルの一押しごとに積み重なるのです。.
この計算は容赦ありません。.
サーボモーターは液体圧力の安定を待つことがありません。電流がステーターに流れる瞬間、磁場が変化し、ラムは最大接近速度で降下します。機械は素早い接近から曲げ速度への移行を途切れなく行い、曲げ加工が終わるとすぐに機械駆動でラムを上昇させます。軽板材の大量生産において、 60トン サーボ電動ブレーキは、同サイズの油圧機と比較して、1時間あたり30パーセントから50パーセント多い部品を安定して生産します。単に異なる駆動システムを購入しているのではなく、サイクルタイムを取り戻しているのであり――まさにここに、完全CNCの全電動ベンディングプラットフォームが重要となる理由があります。そうした効率化を予測可能なスループットに変えたいと考える工場にとって、ADHマシンツールのフル電動プレスブレーキは、サーボ制御と統合型CNC曲げ加工がサイクルタイムの優位性をいかにして日々の生産能力に変換するかを示しています。
ラムのドリフトと熱膨張:熱い油が電動モーターのミクロン級の繰り返し精度に勝てない理由
Start a hydraulic press brake at 6:00 AM in a cold shop and the oil is thick and sluggish. By 2:00 PM, after hundreds of cycles, that same hydraulic fluid is hot, thin, and flowing very differently through the valves. As 油温 changes, viscosity shifts, which directly affects how the machine reaches bottom dead center (BDC). A few thousandths of an inch of ram drift on a 1/2-inch plate 曲げ では数千分の1インチのラムドリフトは目に見えません。しかし、空気曲げで, 20ゲージの冷間圧延鋼.
を扱う場合、BDCのわずか0.002インチの変化が曲げ角度を1度も狂わせることがあり、オペレーターは勤務中ずっとCNCオフセットで角度を追い続けなければなりません。.
電動モーターで駆動されるボールねじは、時間帯に関係なく動作します。それは純粋に機械的な回転で機能します。CNCが特定の深さに到達するためにサーボを正確に4,500度回転させるよう指令すると、モーターは正確に4,500度回転します。加熱する液体も漏れるバルブもなく、熱膨張によってストロークが変化することもありません。機械は1回目の曲げでも1,000回目の曲げでも同じミクロン級の精度で深さに到達します。
エネルギーの浪費:曲げと曲げの合間に巨大な油圧ポンプがアイドリングすると電気代に何が起きるか.
油圧ポンプは常にエネルギーを消費しています。作業者が部品を裏返したり、図面を確認したり、新しい材料がフォークリフトで届けられるのを待ったりしている間も、メインモーターは全RPMで回転し続けて油の加圧を維持します。つまり、アイドル時間中も最大電力料金を支払っているのです。対照的に、サーボ電動機はラムが荷重下で実際に動いているときのみ大量の電力を消費します。作業者の足がペダルから離れれば、電力消費はほぼゼロにまで落ちます。.
ハイブリッドプレスブレーキ:究極のスイートスポットか、それとも複雑さが2倍になるだけか?
オペレーターが製図を見ている伝統的な油圧プレスブレーキの横を通り過ぎると、主ポンプが背景でうなり声を上げ、何の生産的な理由もなく熱いオイルをかき回している音が聞こえます。同じ状況でハイブリッドマシンを通り過ぎると、聞こえるのは工場のラジオだけです。前の節で説明したように、薄板金属しか曲げない場合は電動マシンが最適な選択です。しかし、あなたの工場が火曜日には厚板の重曲げ、翌日の水曜日には高速で薄板の箱曲げを行う契約を取った場合はどうでしょうか?そのギャップを埋めるマシンが必要です。.

「ハイブリッド」が機械的に意味するもの:電気的な頭脳によって制御される油圧の力
一般的な油圧プレスブレーキは、巨大な中央ACモーターがポンプを回し、その流体を比例弁と長いホースのネットワークを通してシリンダーに送る仕組みです。確かに動作しますが、粗削りな道具です。ハイブリッドマシンはその大きな中央タンクと長大な配管を取り除きます。その代わりに、各独立したシリンダーの上部に専用のACサーボモーターとコンパクトなクローズドループ油圧ポンプを直接取り付けます。.
電気的頭脳はサーボモーターに回転速度を正確に指示し、それがどれだけの流体がラムを駆動するかを厳密に決定します。.
もはや油の流れを制御するために機械的なバルブの開閉に依存する必要はありません。サーボモーターの回転が 可能です 流量制御となります。CNCがラムの動作を指示すると、サーボは瞬時に加速し、マイクロメートル単位の精度でピストンに流体を直接押し込みます。流体が原動力を供給し、電動モーターがその動きを制御します。問題となるのは、重量のある板が下型の上に落とされたとき、この局所システムがどのように動作するかという点です。.
需要に応じたパワー供給:アイドリングポンプを排し、高トン数能力を維持
もしあなたが 3/8インチの軟鋼板 を純電動プレスブレーキで曲げようとすると、ボールねじやベルトの機械的限界にすぐ達してしまいます。ハイブリッドは 150トン あるいは 250トン もの力を中央ポンプがうなりを上げて電力を消費することなく発揮できます。接触点では依然として流体力学に依存しているため、従来の油圧機のような高トン数能力と衝撃吸収性を維持できます。.
違いは「必要な時だけパワーを使う」ことです。.
サーボモーターは、あなたの足が実際にペダルを踏んだ時にのみ大量の電流を引きます。ラムが下死点に到達して戻ると、モーターは停止します。これにより、電動システムのような高速接近と即座の方向転換を得られますが、工具が厚板に接触すると、局所的な油圧システムが必要な圧壊力を発揮します。工場の現場で、純油圧機が巨大な荷馬、純電動機が敏捷な競走馬だとすれば、ハイブリッドは多才なラバです——停止中はほとんど電力を消費せず、それでいて重荷を運ぶ力を備えています。しかし、異なる2つの技術を1つのフレームに組み合わせるときには、賢明な製造者なら、何か問題が起こったらどうなるかを考えざるを得ません。.
メンテナンスの現実:両方の長所を得ているのか、それとも単に2つの故障リスクを抱えているのか?
新人の見習いがハイブリッドプレスブレーキを見ると、トラブルが倍になったように感じます——サーボモーターの電気的複雑さに加え、油圧オイルの厄介な現実があるからです。2つの別々な故障要因のように聞こえます。しかし、実際に何をメンテナンスしているのかをよく見てください。ハイブリッドは局所的なクローズドループシステムを採用しているため、オイル量は100ガロンの中央リザーバーから、およそ10ガロンへと、2つのシリンダー間で分割されて大幅に減少します。.
比例弁を完全に排除できます。.
これらの弁は、従来の油圧ブレーキの中で最も繊細で、故障しやすく、温度依存性の高い部品です。それらを除去し、さらにOリングが絶えず漏れたり破損したりする長い油圧ラインをなくすことで、機械の故障ポイントを劇的に減らすことができます。現場での市場データもこの現実を裏付けています。ハイブリッドの採用率は現在115%以上という急速な成長を遂げており、業界全体を大きく上回っています。工場がそれを購入するのは、複雑なメンテナンス手順を楽しんでいるからではありません。クローズドループシステムがより低温で動作し、オイルが何年も劣化せず、機械の稼働時間を維持できるからです。.
100トンの分岐点:駆動システムをあなたの製造現実に合わせる
高混合精度 vs. 厚板生産:どの環境が本当にモータータイプを決定するのか?
ハイブリッドとサーボ電動式は、混合作業において純粋な油圧式よりも機械的に優れていることがすでに明らかになっています。それでは、なぜ新しいプレスブレーキ販売の75%以上が依然として従来の油駆動式機械に向いているのでしょうか?答えは、初期価格にあります。ハイブリッドまたは純電動式の機械は、標準の油圧モデルよりも通常20〜30%高価です。工場のオーナーがその価格差を見た瞬間、躊躇し、慣れ親しんだものに戻り、投資回収期間がどれほど長くなるのか疑問を持つのです。.
そのROIは、あなたの環境が高混合精度向きか、厚板生産向きかによって完全に左右されます。.
あなたの日々の作業がボトムベンディングを伴う場合 1/2-inch plate 建設機械向けの作業では、環境が巨大な油圧モーターを求めます。ドラフトホース(重作業馬)のような力強さが必要となり、大量の電力消費を受け入れます。しかし、スケジュールが高混合で—午前中に筐体を加工し、 16ゲージのステンレス 午後には 1/4インチのアルミ ブラケットを曲げる—という場合、環境が求めるのはスピード、セットアップの短縮、そして精度です。高混合型の工場では、その30%の初期プレミアムは2年以内に回収されます。エネルギー費が約50%削減され、サイクルタイムが約3分の1短縮されるからです。あなたは、停止中にエネルギーを無駄にしない万能のラバ(ロバ)に投資しているのです。.
60トンのショップが200トンの油圧ブレーキを購入する場合:「成長の余地」が日々のオーバーヘッドになる時
金属加工において最も危険なフレーズは「成長の余地」です。私は毎週それを見ています。めったにそれ以上の厚さを曲げないショップが 11ゲージの軟鋼 より厚い素材を曲げることがほとんどない工場が、 200トン 油圧ブレーキを購入しますが、実際には 60トン サーボ電動式.
でそのカタログの99%をカバーできるのです。彼らがこの選択をするのは、安価なアジア製輸入機によって、大型油圧機械が高価な欧州製電動モデルよりもお買い得に見えるからです。.
あなたは、その機械を運用する日々のコストを無視しながら、取引を成立させたと自分に言い聞かせます。ラムを数インチ動かすためだけに100ガロンのオイルを循環させるコストを支払っているのです。巨大なシリンダーが前進・後退するのを待つ間、サイクルタイムを失っています。過剰な能力を購入することは、庭用のワゴンを引くために巨大な荷馬車馬を購入するようなものです。たとえその動物がほとんど働いていなくても、同じ量の糞を掃除し、同じ量の飼料を買わなければなりません。その「成長の余地」は、利益率に対する恒久的な足かせへと変わるのです。
「標準とは何か?」という問いを「何が自分の部品に真に適合するか?」へと再構築する“
問いを「標準は何か?」から「私の部品に本当に適したものは何か?」へ再構築する.
思い込みをデータに置き換える準備ができているなら、具体的な仕様を手元に置くことが役立ちます。CNCプレスブレーキの簡潔なカタログや技術資料があれば、サイクルタイム、精度、そして 適切なサイズ(トン数) を実際の部品と比較することが容易になります――特に現代の代替案を評価する際にはそうです。確認できる具体的な資料を求める読者のために、ADHマシンツールはこちらでダウンロード可能な資料を提供しています: プレスブレーキパンフレット および仕様書をダウンロードしてください。
部品がプレスブレーキを決定します。.
あなたの部品が一貫して 油圧の主張:流体圧力がいまだに無類である理由 閾値を下回る場合、従来の油圧システムはもはや道具ではなく、負担となります。使うことのないトン数の安心感にしがみつくために、競走馬のように速く俊敏なサイクルタイムを放棄しているのです。問いを再定義することは、駆動システムが金属に合わせて選ばれるべきだと認めることを意味します。金属が薄ければ、駆動は素早く電動であるべきです。金属が厚ければ、駆動は流体的で強力であるべきです。どの構成が本当にあなたの生産構成に適しているか評価したい場合、ADH Machine Tool のエンジニアリングチームが、プレスブレーキ全般にわたる専任の研究開発と100か国以上でのグローバルなサービス体制によって、契約前にトン数、サイクルタイム、長期コストを評価するお手伝いをします。こちらからお問い合わせください: 弊社チームへお問い合わせください.