
若手エンジニアが最近、304ステンレス鋼のブラケット図面を私に渡してきた。彼はタイトルブロックを指で叩きながら言った。「この複雑で密に絡み合った形状、全体に±0.1mmの公差が指定されています。新しいファイバーレーザーならこれを保てますよね?パンフレットには±0.04mmって書いてあります。」“
私は彼の図面を見てから、彼が切り出そうとしていた6mm厚のプレートに目を移した。スクラップ箱には、ねじれたステンレスの端材が溢れていた。パンフレットが嘘をついているわけではないが、それは真実のほんの一部に過ぎない。.
機械の理論上の能力と、実際に仕上がった部品の寸法とのあいだにある空間こそが、利益率が静かに消えていく場所である。.
関連:レーザー切断の厚さ
関連情報:ファイバーレーザー切断の限界と最適化
「±0.1mm」の幻想:なぜ機械の仕様は素材との初接触でほとんど生き残れないのか
位置決め精度 vs. 切断公差:仕様書上の目くらまし
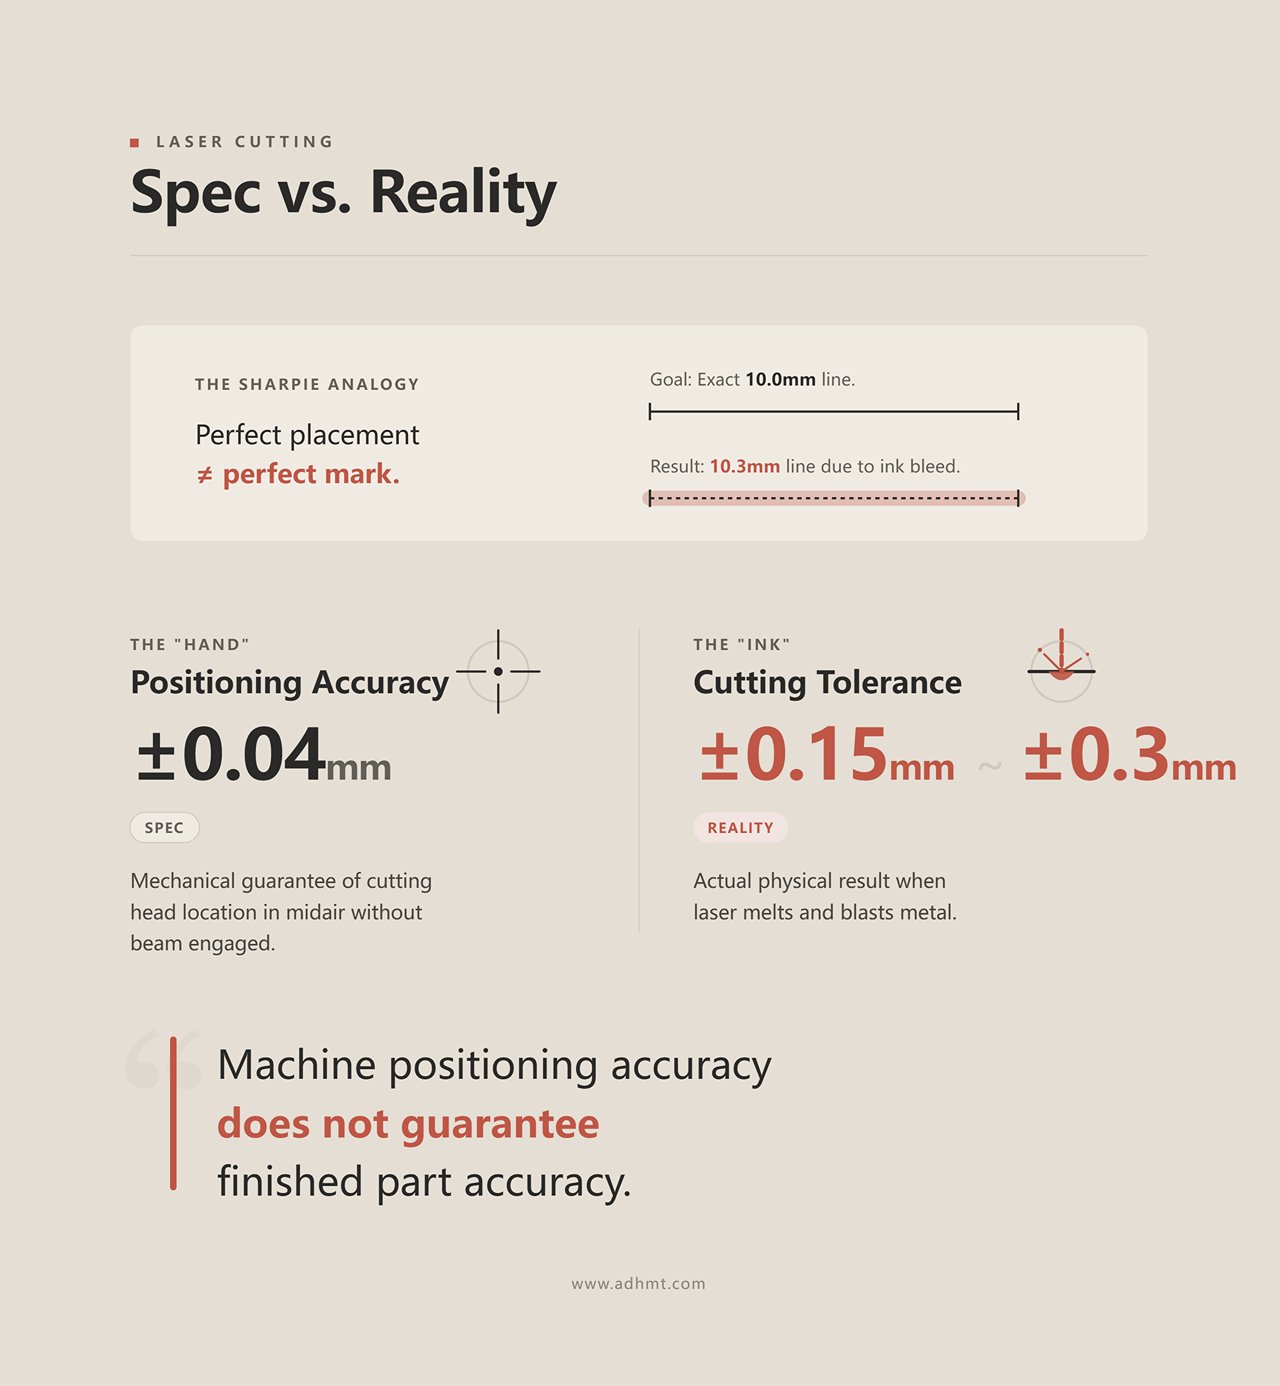
新品のシャーピー(油性ペン)と重いスチール定規を手に取る。あなたの課題は、紙の端から正確に10.0mmの位置に線を引くこと。手は非常に安定している。定規も完全に直線だ。マーカーを下へと滑らせていく。しかし動かすにつれて、インクが紙の繊維に滲みこみ、フェルトの先端がわずかに圧縮される。下端に達する頃には、狙ったはずの鮮明な10.0mmの線が10.3mmへと膨らんでしまう。手の位置は正確だったが、印そのものが自分の制御を超えて広がったのだ。.
それがまさにレーザー切断機の内部で起こっていることだ。.
機械の仕様書を読むとき、あなたが読んでいるのは「シャーピーを握る手」についての説明であって、「インクが紙に広がる様子」ではない。メーカーはサーボモーター、リニアドライブ、ガラススケールの精密さを宣伝する。暗黙の約束は単純だ——ガントリー(機械架台)が正確なら、部品も正確になるはずだ、と。.
メーカーがこれらの用語をどのように定義し区別しているかについて、より明確な内訳を知りたい場合は、レーザー切断機の仕様に関するこのガイドで、位置決め精度、繰り返し精度、実際の切断公差がどのように規定されているか、そして通常どこにギャップが生じるのかを説明しています。たとえば、ADH Machine ToolのCNCベースのレーザー切断システムは、高出力および大判構成で仕様が定められているため、生産における実際の切断性能と機械的な動作精度を比較する際には、これらの違いを理解することが不可欠となります。
- 仕様: 位置決め精度(±0.04mm)。これは、ガントリーのエンコーダーが Gコードの命令する場所に切断ヘッドを正確に配置するという機械的保証——レーザーが発光していない、空中での位置決め動作に関するものだ。.
- 現実: 切断公差(±0.15mm~±0.3mm)。これは、4,000ワットの集束光が冷たい鋼に当たり、溶融したケルフ(切断溝)を形成し、液化した金属を板の裏側から吹き飛ばすときに実際に起こることを反映している。.
もし機械がレーザーを正確な位置に配置できているなら、なぜ仕上がった部品はなお的を外すのか?
ショールームのデモと実際の生産ラインで公差の現実がまったく異なる理由
契約を決めたセールスデモを思い出してほしい。担当者が完璧に平らな1.5mm軟鋼の新品シートをスライドさせて機械に装入する。チラーは直前に作動したばかり。光学系は完璧に清掃されている。ギアの形状を切り抜き、それを手渡される。寸法は百ミクロン単位でぴったり。あなたはそのレベルの精度を毎回のサイクル開始時に得られると思い込み、発注書にサインした。.
実際の生産負荷のもとでデモレベルの一貫性に近づけることが目標である場合、スペックシートと同様にハードウェアの構成も重要になります。たとえば、デュアルワークテーブルのセットアップでは、ローディングゾーンと切断ゾーンが分離されており、サイクル間の熱変位、アイドルタイム、ハンドリングの変動を軽減できます。ADH Machine Toolの両面テーブルファイバーレーザー切断機のようなシステムは、連続的なCNCベースの板金生産向けに設計されており、ショールームの精度と、実際の現場で求められる繰り返し精度とのギャップを埋めるのに役立ちます。
半年後、私のオペレーターの一人が、6mmアルミ製フランジ$1,200個のバッチをスクラップにした。最初の3部品は品質検査を難なく通過した。しかし40番目あたりから、穴が楕円になり始め、外形寸法がほぼ0.25mmも小さくなっていた。.
では、何が変わったのか?
デモカットは真空中の短距離走であり、生産ランは溶鉱炉の中のマラソンである。レーザーが部品から部品へ移動する間に、板材は莫大な熱を吸収する。熱は熱膨張を引き起こす。カッティングヘッドが4×8シートの反対側の角に到達するころには、金属は物理的に膨張し、プログラムが始まったときとは異なる位置にずれている。機械は依然としてホーム基準から±0.04 mmの精度で位置決めを行っているが、鋼材の座標系自体がその下で歪んでいるのだ。.
カタログが売っているのは機械の幾何学だが、実際に切っているのは物理法則に支配された金属である。.
現場テスト: 厚さ6mmのスクラップシートを用意する。冷たい状態で、左下隅に100×100 mmの正方形をカットする。次に、シートの残り部分に対して高密度・高熱負荷のネスティングプログラムを実行する。その直後に、右上隅にもう一度100×100 mmの正方形をカットする。両方を測定し、その差が実際の生産公差である。.
切断幅の物理学:板厚が究極の公差キラーである理由
10 mm厚の鋼板に10 mmの穴を開けて測定すると、デジタルノギスは10.01 mmと表示される。それを組立工に渡して精密10 mmのダウエルピンを挿入すると、最初の1 mmは滑らかに入るが、すぐに動かなくなる。ノギスが間違っているわけではない。ただ、板の上面に関する真実を教えただけである。.
切断幅が一定でなくなるとき:上面と下面の測定差
レーザービームは完全な光の円柱ではなく、砂時計状のプロファイルを持つ。厚い板を切断するために、機械はビームを材料内部の微小な一点に焦点を合わせる。つまり、ビームは上面に入るときに収束し、下面から出るときに発散している。.
出口側でビームが発散すると、金属が蒸発して残る物理的な空隙である切断幅(カーフ)はそれに応じて広がる。.
- 仕様: カーフオフセットは固定数値(例:0.15 mm)としてCAMソフトウェアにプログラムされ、工具経路全体に一律に適用される。理論上は垂直な壁面を生成するはずである。.
- 現実: 実際のカーフは動的な三次元の漏斗のように振る舞う。厚い材料では、厚み2.5 mmごとに約0.025 mmのテーパーが発生し、直角な壁がわずかにくさび状に変化する。.
私はかつて、この幾何的問題のために8 mmの軟鋼製ベースプレート($2,400相当)を廃棄したことがある。CAMプログラマーはテストカットで上面のみを測定してカーフオフセットを設定していた。上面のタブは完璧に合っていたが、下面ではほぼ0.15 mm外に広がっていた。溶接工がベースプレートを組み立てようとしたところ、その微細なV字形状が10個のはめ合いタブに累積して誤差を生み、構造全体がバナナのように湾曲してしまった。.
上面の測定値だけで厚物部品を承認するなら、物理の半分を無視していることになる。.
熱影響部(HAZ):ノギスでは見逃すが、組立テストでは露わになる目に見えない幾何学的歪み
カーフという物理的な空隙は、公差方程式の前半にすぎない。後半には、その空隙の壁面に沿って進行する強烈な熱的現象がある。.
0.15 mmのファイバーレーザービームが金属に当たると、単純にきれいな0.15 mmの溝を蒸発させるだけではない。熱は周囲の材料に拡散し、ビーム径を超えて広がる溶融池を形成する。その結果として残るのが熱影響部(HAZ)であり、再凝固した金属や変質した微細組織から成る硬く脆い殻が、すべての切断面を縁取る。.
ノギスは、この冷却され加工硬化したエッジの最も高い頂点だけを読み取る。再凝固したスラグの微細な凹凸は測定できず、HAZが境界層の機械的特性をどのように変化させるかも反映しない。.
圧入式のベアリング用プロファイルを切断する場合、HAZは前提を覆す。適切な圧入は、母材がわずかに降伏してベアリングを均一に保持することに依存している。しかしレーザーカットのエッジは、切断中に実質的に熱処理される。HAZは未加熱の鋼よりもはるかに硬化し、降伏する代わりに、その硬い縁がベアリングを掴み、焼き付き、完全に収まる前に固着してしまう。ノギスでは穴径が「規格内」と表示されるが、実際の組付けテストが真実を示す──縁が硬すぎて設計どおりに機能しないのだ。.
公差曲線が急激に変化する厚みの境界
薄板を切断する場合には、これらの問題は気にする必要がない。3mm未満では、最新のファイバーレーザーは高いコリメーションを維持し、テーパーが極めて小さいため、切断面の自然な粗さに埋もれてしまうほどである。.
6mmを超えると、物理法則があなたに不利に働き始める。.
より厚い板を貫通するためには、指数関数的に多くの電力と高い補助ガス圧が必要になる。光学系により高いワット数を通すには、レンズが自壊しないようにビームプロファイルを広げる必要がある。その広いビームはより広いカーフ(切断溝)を生み、材料へ莫大な熱量を放出する。その結果、HAZ(熱影響部)が急激に広がり、顕著なV字形のテーパーが生じる。その段階では、単に金属を切断しているだけではない——局所的で動的な溶融池を制御し、深さが1mm増すごとに公差を侵食しているのだ。.
ファイバー vs. CO₂レーザー:営業技術者が正直に語らない比較
厚板の切断面が真っすぐなプロファイルではなくテーパーしたピラミッドのように見え始めると、多くの人は機械を疑い、アップグレードしようとする。ちょうどそのタイミングで、工作機械の営業マンが12kWファイバーレーザーの光沢あるパンフレットを持って現れる。彼は目を見張るような出力を指差し、「高出力とビーム密度がテーパーやHAZの問題を力づくで解決します」と保証するだろう。.
それはせいぜい半分の真実だ。カーフの形状はキロワットを積み上げたところで解決するものではない。特定の波長が金属とどう相互作用するかを理解することで初めて解決する。仕様書では、すべてのレーザーが同じように切断し、出力が大きいほど結果が良くなるように見える。しかし実際にカーフの中で起こっている物理はまったく異なる物語を語っている。.

6mm未満の薄板:ファイバーのスピード優位は精度の代償か?
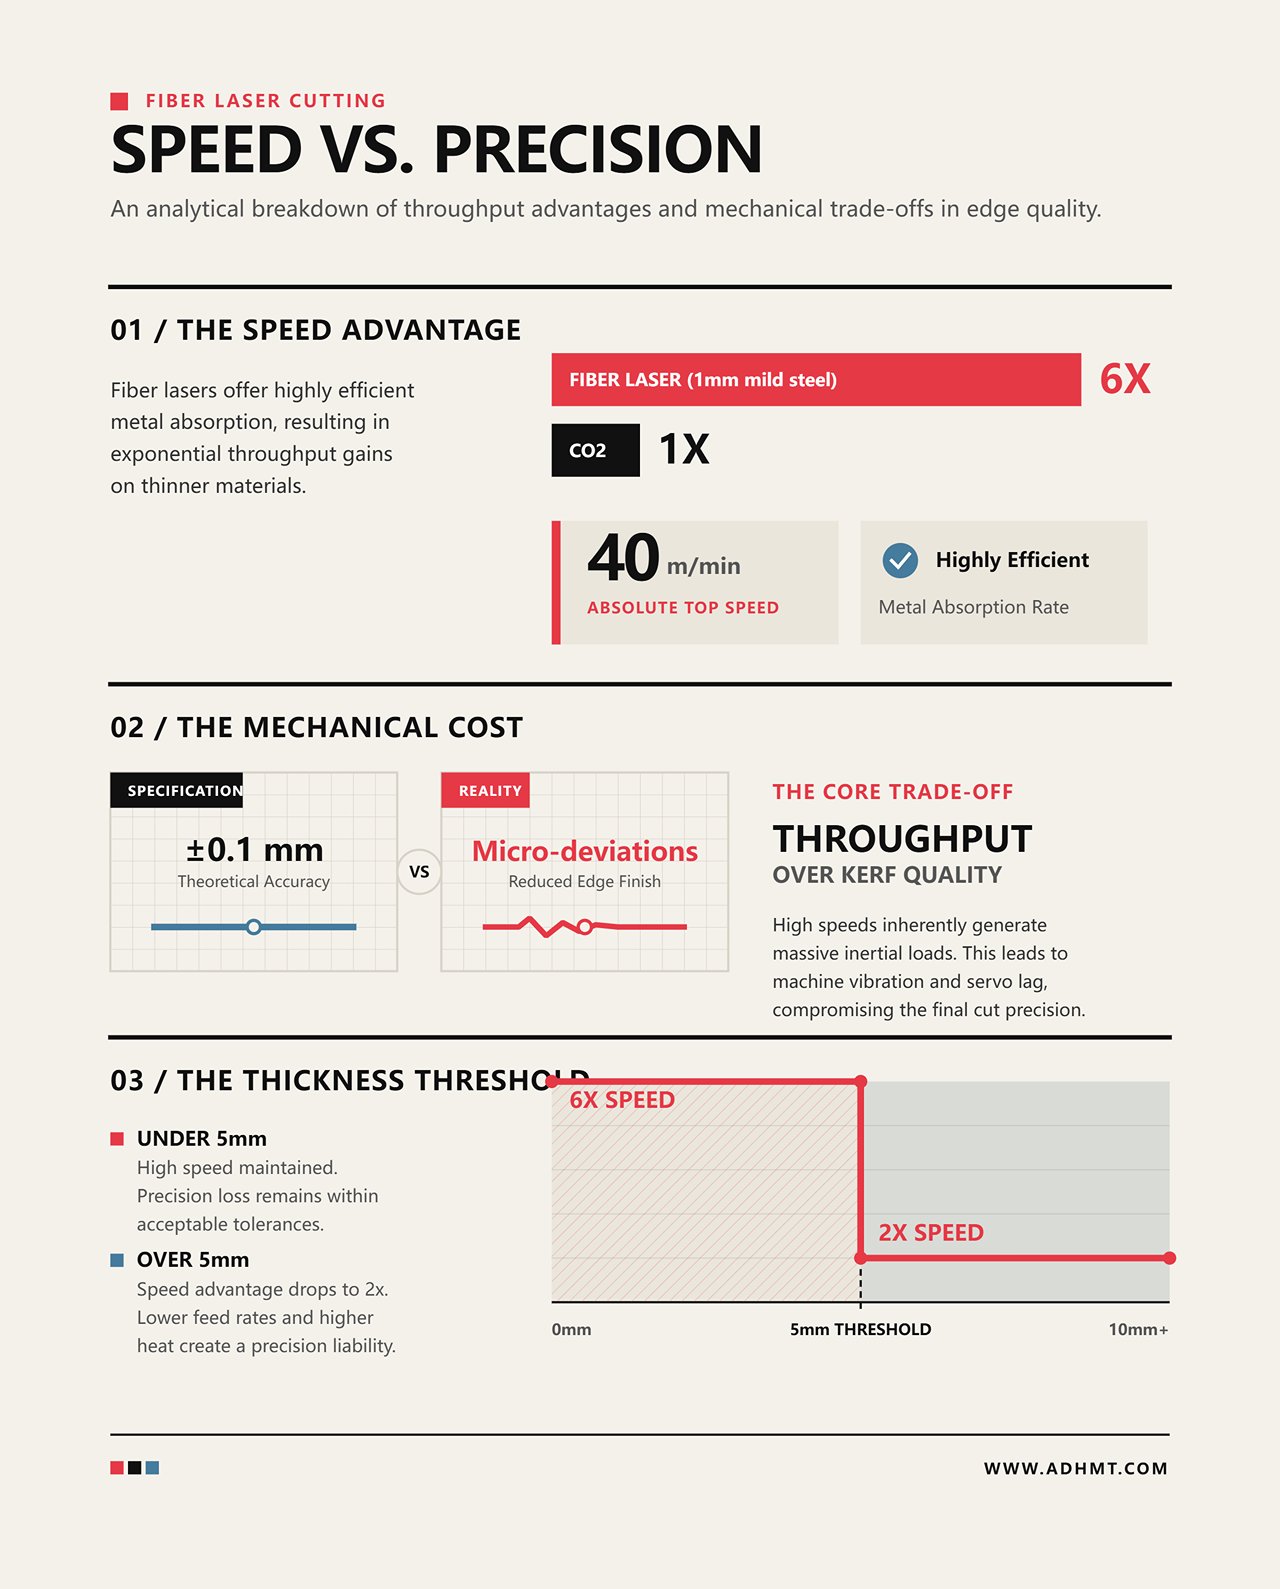
ファイバーレーザーは現在、板金加工の世界を支配している——その理由は明白だ。その1µmの波長は鋼やその他の金属に容易に吸収され、ビームを高効率な金属蒸発用のメスへと変える。1mmの軟鋼では、最新のファイバーシステムは同等のCO₂機と比べて最大6倍の速度で切断できる。.
しかしスピードには機械的な影響も伴う。ガントリーが毎分40メートルの速度で切断ヘッドを板の上で駆動しているとき、かなりの慣性負荷と戦っている。.
- 仕様: ファイバーレーザーは薄板を最大40m/minで加工し、切断ベッド全体で±0.1mmの位置精度を維持する。.
- 現実: これほどの高速では、ガントリーの振動、サーボの遅れ、コーナーでの反動が微小な偏差を生む。ビームが非常に集中しているため、ガントリーの微細な振動を忠実にカーフの目に見える変化として再現する。.
実用的な観点から言うと、エッジの仕上がりをスループットと引き換えにしていることになります。非常に薄い材料の場合、その妥協は通常許容範囲内です。カーフの深さが浅すぎるため、それらの振動が深刻な嵌合の問題へと積み重なることはありません。しかし、厚さ5mmを超えると、ファイバーの速度優位性は約6倍から約2倍へと縮小します。送り速度が低下し、入熱量が増加するため、かつては軽微な精度のトレードオフに思えたことが、たちまち生産上のリスクになり得ます。最大のシャトルテーブル速度よりも、安定した繰り返し精度を優先する工場にとって、完全なCNC特化型製品ポートフォリオ内で開発され、レーザーおよび自動化システムにおける継続的なR&Dに裏打ちされた、ADH Machine Toolのシングルテーブルファイバーレーザー切断機のような専用ソリューションは、スループットと現実世界の精度をバランスさせるための、より制御された道筋を提供します。
厚板鋼:旧式CO₂システムが静かに維持しているカーフ形状の優位性
私はかつて、ファイバーの宣伝に乗せられ、20mm厚のA36鋼製マウントブロックの$3,200個の生産ロットをスクラップにしたことがある。老朽化した4kW CO₂から新品の8kWファイバーに切り替えれば、深い切断でより垂直精度が得られると確信していた。しかし結果はそうではなかった。.
ファイバーレーザーは厚板を効率的に穿孔できず、切断前の開始点で過剰な熱を発生させた。その集中した熱負荷がブロックを歪ませ、切断面は洗濯板のようになった。次のロットをCO₂に戻したところ、古い機械の方が穿孔は速く、冷却も良く、切断面はフライス仕上げに匹敵するほど滑らかだった。.
営業技術者がほとんど言及しないのは、ファイバーレーザーが20mmを超える鋼板では急速に効率を失うということだ。対照的に、酸素補助CO₂レーザーは最大100mm厚の材料を切断しながら、驚くほど安定したカーフ形状を維持できる。.
説明は穿孔シーケンスに帰着する。CO₂ビームは材質との相互作用が異なるため、厚い金属ではファイバーレーザーよりも穿孔時間が短いことが多い。より速い穿孔は、板周辺への初期の熱吸収を減らす。熱が少なければ、切断ヘッドが動き出す前の熱歪みも減る。厚板加工を日常的に行う場合、「ファイバーへのアップグレード」は容易に「エッジ品質のダウングレード」を意味する。.
波長の現実:ファイバーに切り替えても自動的により締まった切断線が得られるわけではない理由
この不一致の根本原因は、機械の寿命ではなく、波長です。ファイバーレーザーが1µmで稼働するのに対し、 CO2レーザー は10.6µmで稼働します。この10倍の違いが、材料がレーザーエネルギーをどのように吸収し分散させるかを根本的に決定づけます。
ファイバーレーザーの短波長は攻撃的で、高い吸収性を持っています。薄板ではそれが理想的です。しかし、深さ20mmのケルフ内部では、狭く強く吸収されるビームが切断壁に沿って不規則に反射します。エネルギーの分布が不均一になり、顕著な縞模様や粗く加工硬化したエッジを生み出します。実質的に、ビームは切断底まで到達しようとその道を切り開いているようなものです。.
CO2レーザーの長い10.6µm波長は、材料との相互作用が根本的に異なります。より広く、安定した溶融池を形成し、狭いチャンネル内で反射を繰り返す代わりに、熱が均一に分散され、補助ガスがケルフ底部から溶融スラグをきれいに排出できるようになります。この均一な熱分布により、滑らかな切断面とより垂直な壁が得られます。特に非金属や厚鋼板では顕著です。ファイバーレーザーへのアップグレードは薄板の高速切断をほぼ保証しますが、厚板で正確で直線的な形状を維持するために必要な波長特性を犠牲にすることになります。.
現場テスト:高出力ファイバーレーザーで切断した厚さ15mmの鋼部品と、CO2レーザーで切断した同一形状の部品を用意します。各切断端面を爪で垂直方向にこすってみてください。ファイバー切断では深く攻撃的な縞に爪が引っかかりますが、CO2切断のエッジでは滑らかに滑ります。次に、両方の部品をスコヤで確認してください。CO2の方は面一で座りますが、ファイバー切断の部品では光が透けて見えるでしょう。.
材料乗数:異なる合金がビームにどう抵抗するか
エンジニアたちはしばしば、厚板でCO2の性能を再現するためにファイバーレーザーのパラメータをどのように調整すべきかと尋ねます。彼らは波長物理を超える魔法の送り速度やフォーカスオフセットを探しています。しかし、そんなものは存在しません。物理法則を調整で覆すことはできません。ファイバーレーザーを使う場合、戦うべきはビームではなく、合金を管理することが解決策です。レーザーは切断方程式の半分にすぎません。スラットの上にある金属自体が、ビームのエネルギーがどのように吸収・分散・反射されるかを最終的に決定する、能動的で時に敵対的な変数なのです。.
ADH Machine Toolの製品ポートフォリオが100% CNCベースであり、レーザー切断、曲げ加工、溝入れ、シャーリングにおけるハイエンドなシナリオをカバーしていることを考慮すると、ここで実用的な選択肢を評価しているチームにとって、デュアルユース ファイバーレーザー切断機は検討すべき次の適切なステップとなります。
炭素鋼 vs. ステンレス:同じ厚さでもまったく異なる公差戦略が必要な理由
同じ10mm厚の2枚の板を想定してください。一方はA36炭素鋼、もう一方は304ステンレスです。炭素鋼用に機械を完全に調整し、±0.1mmを安定的に達成したとします。この設定のままステンレス板に入れ替えて、同じジオメトリを同一条件で実行できると思うのは誘惑的ですが、それは誤りです。.
- 仕様と現実:ガスという変数
- 仕様: 10mmの炭素鋼と10mmの304ステンレスは、どちらも機械仕様上では±0.1mmの公差を満たすとされています。.
- 現実: 炭素鋼の切断は、低圧の酸素を使ったゆっくりした制御的な発熱反応によって行われます。一方、ステンレス鋼では最大250psiの窒素を使い、溶融池を強力に吹き飛ばす必要があります。この高圧ガス流によって大きな乱流が生じ、ビームが不安定になり、ケルフが広がります。.
つまり、ステンレスを切断しているというより、実質的には溶融金属を高圧洗浄しているようなものです。補助ガスの窒素がプレートに当たる力は非常に強く、シートをサポートスラットに対して振動させることがあります。レーザーヘッドが完全に正確なツールパスをたどっていても、ワーク自体はその下で揺れています。補助ガスが材料を物理的に押し動かしている状況で、±0.1mmをどうやって維持できるのでしょうか?
反射率と熱伝導率:なぜアルミニウムは本質的に精度を損なうのか
ここにさらに熱伝導率という要素を加えましょう。1.5mm未満の薄板では、ほとんどの金属で公差を維持できます。しかし、アルミニウムのように熱伝導率が非常に高い材料で2.5mmを超えると、ワイヤ放電加工(EDM)などの二次プロセスを併用しない限り、基準となる公差を保つことは物理的に不可能になります。.
私はかつて、10mm厚の6061アルミニウム製ヒートシンクを$2,800個まとめて廃棄したことがあります。その理由は、合金を軟鋼と同じように扱ってしまったからです。材料の無駄を最小限にするため、部品を密にネスティングしました。レーザーが最初の数個のプロファイルを切った時点で、アルミニウムの高い熱伝導率が切断部分の熱を板全体に逃がしてしまい、ネストの中央部に到達する頃にはプレート全体の温度が大幅に上昇していました。.
その時点で、板は特定の部分に到達する前にすでに1mmも膨張していました。.
冷却が終わると、部品は収縮し、すべての穴が同心からずれてしまいました。アルミニウムの反射率の高さは、安定した穴あけを行うために高出力を投入せざるを得なくし、その熱伝導率が寸法精度を損ないます。外的な熱変形だけでも公差を崩すのに十分ですが、もしも素材内部にすでに残留応力があったらどうなるでしょうか?
内部応力が切断完了前に部品を歪ませるとき
これがそのまま「内部ミル応力」に直結します。鋼は巨大な圧力の下で圧延され、その結晶構造内に残留応力が閉じ込められます。レーザーがその鋼を切り裂くと、平衡状態を保っていた応力が解放されます。材料はその応力を瞬時に解放し、ねじれたり、反ったり、はね返ったりします。.
どんなに完璧に較正されたガントリーや pristine なレンズ、最適な送り速度を持っていても関係ありません。切断中に材料が動けば、理論上の精度は失われます。仕様書は、レーザーエネルギーを単に吸収する受動的で無反応な基材を前提にしています。しかし現実には、金属は反応し、時には反発するのです。.
現場テスト: 長さ1200mm、幅50mmの冷間圧延鋼のストリップを取り、中央に一本の直線切断を行ってください。その2つの半分を平らな検査台に並べると、バナナのように互いに外側へ曲がり、中央に隙間ができているのが見えるでしょう。レーザーは完璧に直線を切りましたが、金属はその形を保つことを拒んだのです。.
ISO 9013-1を読み解く:ばらつきを正当化するためにサプライヤーが使う隠れた基準
では、オペレーターはねじれ、反り、ビームに抵抗する金属にどう対処しているのか?
彼らは対処しない。彼らはルールを再定義するのだ。.
物理的反応をプログラムで上書きすることはできない。理想化された機械仕様を追い求める代わりに、この業界は材料が動くことを前提とした法的枠組みを構築した。家を買う場合を考えてみよう。基礎を設計者の完全にまっすぐなCADラインに照らして評価するのではなく、建築基準法の許容沈下に照らして評価するだろう。レーザー切断におけるその「建築基準」がISO 9013-1だ。これは、サプライヤーの見積もりの中に埋もれた静かな標準であり、現場の熱的な不規則性を契約上強制可能な条件へと翻訳している。.
範囲分類、直角度、粗さ:標準が実際に評価するもの
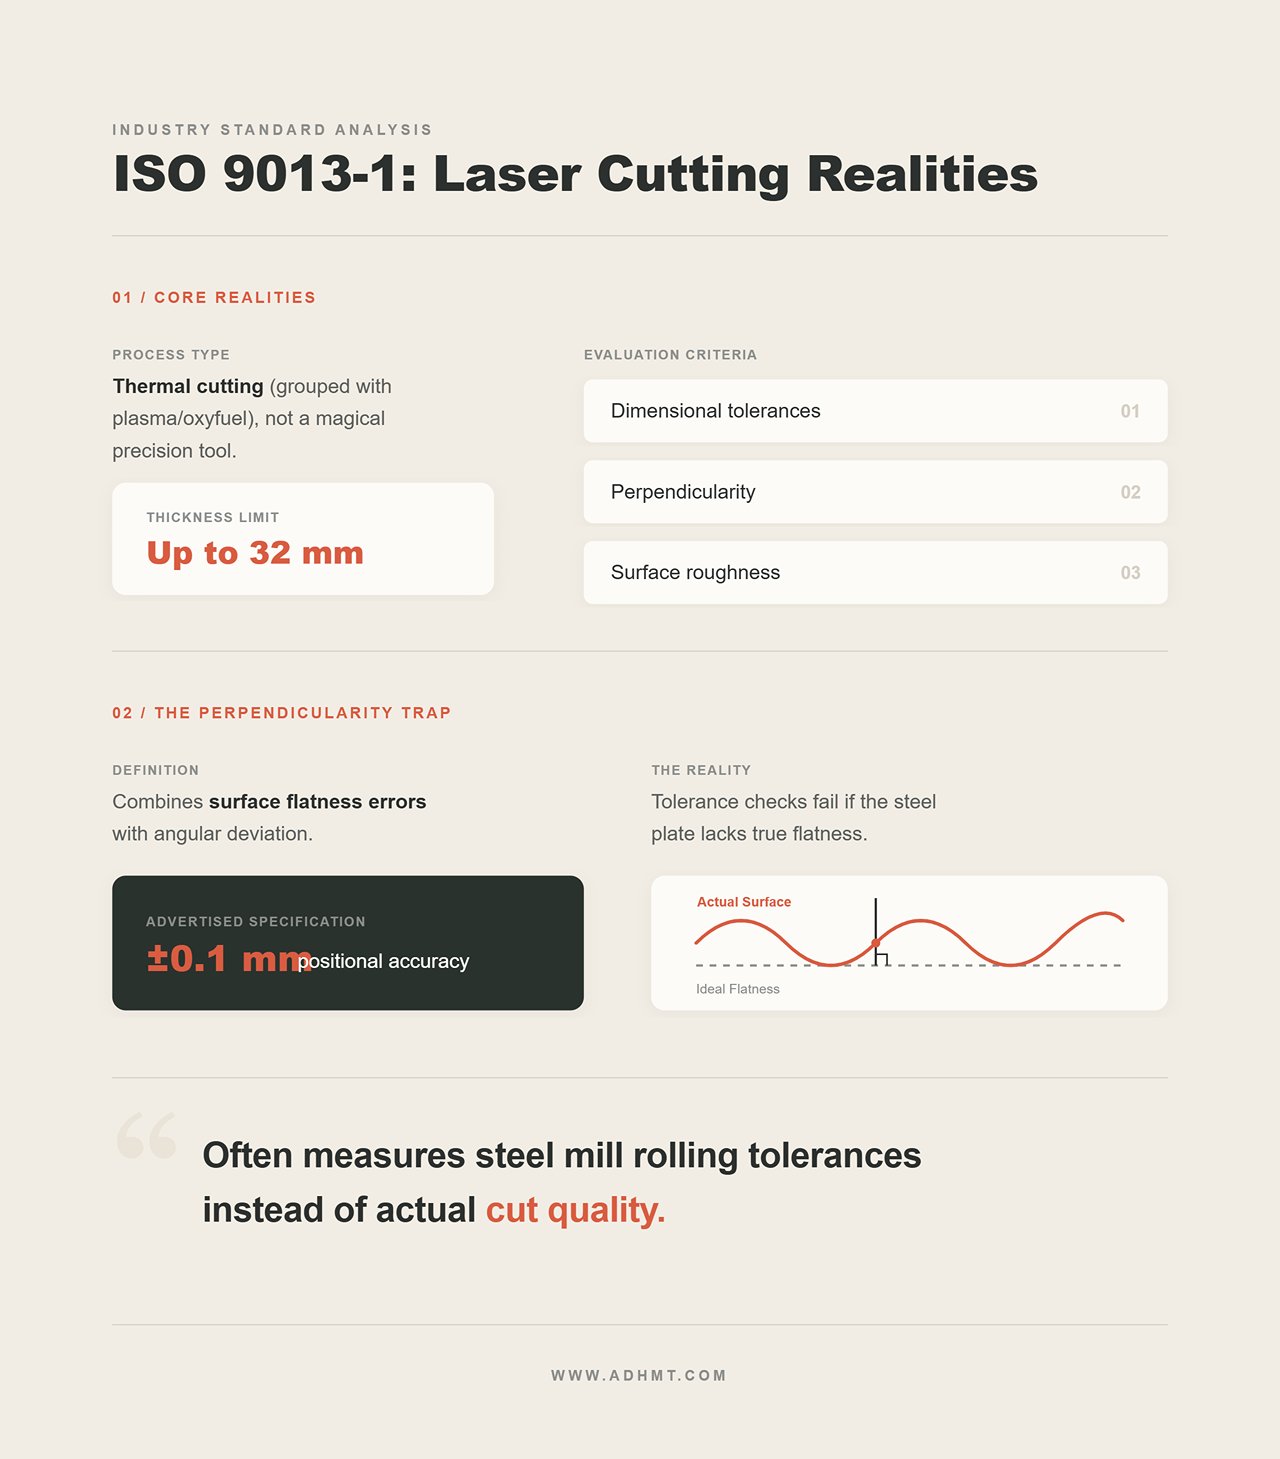
ISO 9013-1を注意深く読むと、レーザーが魔法のような精密工具であるという神話は消えていく。この規格はレーザー切断をプラズマや酸素燃焼切断と同じグループに明確に分類し、その適用範囲を厚さ32 mmまでの材料に限定している。つまりレーザーを熱切断プロセスとして扱っている。.
この標準は、寸法公差、直角度、表面粗さという三つの物理的現実に基づいて切断を評価する。.
ここで数学が容赦なくなる。ISO 9013-1では、直角度は単なる縁の偏差ではない。指定された切断長全体にわたる表面平坦度誤差と角度偏差が組み合わされて評価される。.
- 仕様と現実:直角度の罠
- 仕様: 機械のパンフレットには±0.1 mmの位置精度が記載され、切断縁がテーブルに完全に直角になると示唆している。.
- 現実: ISO 9013-1の直角度測定では、板材固有の表面の波状性と切断自体の直線性を組み合わせて評価する。レーザーヘッドが完全に整列していても、鋼板自体が真に平坦でなければ厳しい公差検査に落ちることがある。.
自分では切断品質を評価していると思っていても、実際には製鉄所の圧延公差を測定しているのだ。.
なぜ契約製造業者が機械仕様ではなく熱切断標準を採用するのか
契約製造業者がISO 9013-1を好むのは、物理的現実に対する法的保護を提供するからだ。もし図面に公差クラスが明記されていない場合、標準のより緩やかな階層がデフォルトとして適用される。つまり、契約上、サプライヤーに広い組み付け隙を許可していることになる—トラックが通れるほどの隙間でも—それでも部品は規格準拠として請求書を出す権利を完全に持つ。.
スケールは静かな妨害者だ。最も厳しいISOクラスであるクラス1でさえ、許容偏差は部品のサイズと厚さに比例して増大する。.
かつて6メートルの構造用鋼レール$4,100本の生産ロットを廃棄しなければならなかった。設計した若手技術者は、機械の±0.1 mm仕様がガントリの全長にわたって均一に適用されると考えていたが、そうではなかった。ISO 9013-1クラス1の下では、6000 mm以上の部品は±2.2 mmの許容公差を持つ。私たちは熱切断標準に正確に従ってレールを切った。顧客の組立ラインに届いたとき、ボルト穴が2 mmずれており、全体の組付けが失敗した。機械仕様はマーケティング上の約束であり、熱切断標準こそが法的現実なのだ。.
機能に基づいてISO公差クラスを選ぶ — 「最も厳しいもの」をデフォルトにしない“
エンジニアはしばしば図面に標準のタイトルブロック公差を機械的に適用する癖がある。最も厳しいクラスを指定するのは安全策だと感じるからだ。.
それは安全ではない。むしろ高コストだ。.
ポンプモーターを支えることだけが仕事である厚さ20 mmのベースプレートにクラス1を指定すると、オペレーターは機械の速度を落とし、テストクーポンを切断し、アシストガス圧力を常に監視せざるを得なくなります。その結果、本質的にはトラクターのカウンターウェイトに過ぎないものに対して、航空宇宙レベルの価格を支払うことになります。公差クラスは 機能要件. を反映すべきです。逃げ穴が単にボルトを通すだけのものである場合は、規格に余裕を持たせてください。最も厳しいクラスは、精度が真に重要となるダボピンや圧入ベアリングのために残しておきます。
熱入力や部品のスケールによって公差が動的に変化することを理解すると、標準と「戦う」のをやめ、その現実の中で設計を始めるようになります。ただし、ISOクラスを指定するということは、レーザー加工機が意図した通りに動作していることを前提としています。どんなに寛容な法的基準であっても、現場の過酷な日々の要求によって機械のハードウェアが劣化し始めた場合、フィットアップを守ることはできません。.
サプライヤーの設備が図面で要求する公差クラスを安定して維持できるかを評価する際には、マーケティング概要に頼るのではなく、詳細な機械仕様を確認することが有効です。実用的な参照資料としては、 こちらからレーザー切断の技術パンフレットをダウンロードできます ADH Machine Tool のCNCベース板金システムの構成、出力範囲、自動化オプションなどを確認し、ハードウェア設計が現場での精度をどのように支えているかを評価できます。.
現場テスト: 最近リジェクトされたレーザー切断部品を5点取り出し、それぞれの発注書を確認します。ISO 9013-1の公差クラスを明示的に指定していましたか?それともタイトルブロックが空欄のままでしたか?空欄であれば、実際の偏差を測定してください。おそらく目的とするフィットアップ目標から外れていますが、それでも標準で定められた熱的許容範囲のデフォルトには完全に準拠していることがわかるでしょう。.
社内測定で「準拠」している部品が機能上のフィットアップ目標を満たしていないと判明した場合、次に行うべきは図面の公差を厳しくすることではなく、切断設備が実際に要求される公差クラスを安定して提供できるかを検証することです。高性能CNCレーザー切断および統合板金自動化の分野において、ADH Machine Toolは建設機械、自動車、新エネルギーといった要求の厳しい産業向けに完全なソリューションを提供しています。公差目標、機械性能、サプライヤー評価基準については、 ADH Machine Tool に連絡する 技術的なコンサルティングをご利用ください。.
現場の変動要因が静かに機械性能を上書きする
ISO 9013-1で定義された許容熱変動の範囲内で設計することはできますが、それは切断機が常に完璧な状態で動作していることを前提としています。実際にはそうではありません。新品のレンズやノズルは、月曜の朝にはカタログ通りの性能を発揮するかもしれませんが、木曜の午後には微細な劣化が精度をじわじわと蝕んでいきます。仕様書は実験室条件を前提としていますが、現場はまるで気象システムのように常に変動します。公差は固定されたブロックではなく、時間・熱・環境によって刻々と形を変える「溶けゆく氷」です。利益を守るということは、どの部品が最初に劣化し、それが切断形状にどのような影響を及ぼすのかを正確に理解することなのです。.
フォーカスドリフトとガス圧低下:どちらが運転中に公差を早く悪化させるか?
厚板を切断する際、オペレーターは負のフォーカス位置(焦点を材料の内部またはわずかに下に設定)を使用してエッジのテーパーを最小化することがよくあります。この方法は、溶融ドロスを一定のカーフ(切れ幅)から排出するための強力で安定したアシストガス圧に完全に依存しています。ガス圧が低下すると、ドロスが付着し始め、エッジが粗くなり、公差が急速に悪化します。幸い、ガス圧は機械センサーで簡単に監視できます。より厄介なのは、それを上回る脅威 ― 熱によるフォーカスドリフトです。.
長時間・高出力の生産運転中、レーザー内部の光学系はビームエネルギーの一部を吸収し、レンズが加熱されます。温度が上がるにつれて屈折率がわずかに変化し、材料自体も膨張します。その結果、軸方向の焦点ドリフトが発生し、焦点位置が設定された負の位置から素材表面方向へとゆっくり移動していきます。.
フォーカスがドリフトすると、カットゾーン内のビームプロファイルが広がり、エネルギー密度が低下します。もともと0.2 mmだったカーフが突然0.4 mmに膨れ上がり、溶融プールが広く粘性の高い状態となって、アシストガスではもはや除去できなくなります ― たとえライン圧が完全に安定していても。フォーカスドリフトはガス圧低下よりも速く公差を悪化させます。なぜなら、それはガスが金属に作用する前に切断の物理そのものを変えてしまうからです。作業の途中で工具自体が形を変化させている時、どうやって精度を維持するのでしょうか?
ノズルの摩耗とレンズの汚染: メンテナンスサイクル間で公差がどのように低下するか
機械のデジタルフィードバックだけに頼っても、カット先端部で何が起きているかを把握することはできません。最新のレーザーシステムは直線エンコーダを使用し、モーターの回転から推測するのではなく、実際の切断ヘッド位置を直接計測します。理論上はこれで精度が保証されるように聞こえますが、実際には誤った安心感を与えるだけです。.
仕様と現実:エンコーダの罠
- 仕様: 機械のリニアエンコーダは直接位置フィードバックを提供し、切断ヘッドがGコードの指令通り、ミクロン単位の精度で位置することを保証し、メカ的バックラッシュによる誤差を排除します。.
- 現実: エンコーダは真鍮ノズルの位置を正確に把握しています。しかし、レンズ上に蒸発した鉄の微細な膜が形成され、ビームプロファイルを歪めていることには気づきません。つまり、切断ヘッドは完璧に位置していながら、実際には大きく歪んだエッジを生成しているのです。.
かつて、12 mm厚の304ステンレス鋼製油圧マニホールドを3,400個製造する案件で、まさにこの原因で全ロットを廃棄せざるを得ませんでした。月曜に切断した最初の50枚は完璧でしたが、木曜にはダウエルピン穴が真円から0.15 mmずれ、すべての圧入が不良となりました。リニアエンコーダは設計通り正常に動作していました。真の原因は微細なスパッタでした。厚板ステンレスの貫通を繰り返すうちに、微細な溶融金属の滴が跳ね返り、ノズル開口部を侵食していました。もともと完全に円形だった銅ノズルの開口は、不規則で荒れた形になり、超音速の窒素アシストガス流を乱し、円柱状のガスジェットを偏った乱流コーンへと変えてしまいました。その結果、ガス流が溶融プールを横に押し流し、カーフ壁を削っていったのです。機械のキャリブレーション自体は完璧でも、消耗部品の劣化が理論上の能力を上回ってしまったのです。.
切断速度のトレードオフ:遅くすると精度が上がるどころか悪化する場合
中堅エンジニアが荒れたエッジや公差外の穴を見つけると、反射的に「送り速度を落とせ」とオペレーターに指示することがあります。レーザーをCNCミルと同じ感覚で扱い、「遅くすれば精度が上がる」と考えるのです。熱切断ではその考えは誤りです。速度を落とすことは部品を台無しにする行為です。.
レーザー切断が機能するのは、ビームが熱が周囲の材料に拡散する速度よりも速くツールパス上を移動するためです。送り速度を手動で下げると、過剰なジュール数を合金に注ぎ込むことになります。金属はそのエネルギーを吸収し、切断の前方で膨張します。もはや設計した幾何形状を切っているわけではなく、一時的に膨張したバージョンを切っているのです。.
レーザーが輪郭を切り終えて部品がスラットを通り抜けて落下すると、冷却が始まります。金属は安定した状態に戻るべく収縮します。膨張した鋼材で完全に円形だった穴は楕円形に変形します。中心間距離は縮みます。精度を求めて機械を減速させることで、熱変形を増大させ、実質的な許容範囲をカーフ幅をはるかに超えるものにしてしまいました。レーザー切断における真の精度とは、熱を逃げ切ることであり、材料を熱に浸すことではありません。.
現場テスト:次におも板の部品が穴間隔の検査で不合格になったときは、すぐにGコードを編集して座標をずらしたくなる衝動を抑えてください。その代わりに、, 機械のログを確認し 、送り速度のオーバーライドをチェックしてください。オペレーターが「端部をきれいにするため」にその材料の基準パラメータの80%未満に速度を落としていた場合は、適切な速度に戻し、新しいテストピースを切断し、中心を再測定してください。ほとんどの場合、プロセスから過剰な熱を取り除くことで、形状が公差内に戻ることがわかります。
ドリフトを考慮した設計:完璧な公差を追い求めずに嵌合を確実にする方法
熱力学の法則に逆らうコードを書くことはできません。これまでの3つのセクションで明らかになったのは、デジタル機械のフィードバックや従来の機械加工ロジックが熱切断の世界では不十分であるということです。では当然の疑問として、避けられない物理的変動をどのように予め考慮し、生産全体の崩壊を防ぐのか?答えはシンプルです――制御不能なものを制御しようとするのをやめることです。レーザーの物理現象に逆らうのではなく、より賢い接合部、意図的なオフセット、そしてドリフトを許容できる現実的な公差帯を設計し始めるのです。町工場における精度とは、機械に本来の特性を超えた動作を強いることではなく、調子の悪い日でも利益を損なわないだけの堅牢な組立体を設計することにあります。.
素材証明書と実際の板厚から始める――カタログ値ではなく
ドリフトを考慮した設計は、厳しい現実を受け入れることから始まります。つまり、素材そのものがあなたの設計した幾何形状に逆らって作用しているということです。エンジニアが公差を計算するとき、通常は図面上の公称厚さを基準にします。しかし、板金は理論上の存在ではありません。標準的な10 mmの鋼板でも、10.4 mmまたは9.6 mmで納入されることが認められており、その差はレーザーが切断領域内でどのように振る舞うかに大きく影響します。.
レーザービームは完全な円柱ではなく、砂時計のように振る舞います。厚板を切断する場合、焦点は材料内部の深い位置に設定されます。ビームが狭いウエストに収束し、その後発散する際、進入口と出口のエッジは、切断中央部よりも大きく侵食されます。.
- 仕様と現実:砂時計の罠
- 仕様: 機械カタログでは、標準材料に対して一貫した0.2 mmのカーフ幅を保証し、完全に垂直な切断壁を示唆しています。.
- 現実: ビームは砂時計のようなプロファイルを描くため、12 mmの板では、上下の表面のカーフ(切削幅)が中点よりも広くなります。その結果、微妙な樽形になり、軟鋼から 真鍮のような反射率の高い材料へ.
素材証明書で厚みが規定値より厚いことが示されている場合、ビームは発散段階により長く留まり、壁の侵食が強まります。さらに、深い切断溝を通過する気化した材料が不均一な拡張を引き起こすこともあります。もしマーケティング用カタログからそのまま引用した完全に垂直で均一なカーフを前提に噛み合い部品を設計しているなら、板が切断ベッドに到達する前に嵌合は失敗しているでしょう。円柱ではなく、砂時計を前提に設計してください。.
カーフ補正をCADモデルで手動オフセットすべきか、それともオペレーターのCAMソフトウェアに任せるべきか?
カーフが砂時計のように振る舞うことを理解すると、直接制御したくなるのが本能です。中堅エンジニアはしばしば、予想されるカーフ幅の半分だけ穴を縮小したり外形を拡大したりして、CADでカットパスを手動オフセットし始めます。これは重大な誤りです。カーフ幅がシート全体で一定かつ均一であると仮定しているからです。実際にはそうではありません。.
カーフ幅はツールパスの形状によって大きく変動します。レーザーが長い直線を切断するときは、最大送り速度まで加速し、狭くきれいなカーフが得られます。しかし、急な曲線や鋭角コーナーに入ると、X軸とY軸は減速しなければなりません。この減速により滞留時間が増え、狭い領域に熱が集中し、カーフが広がります。CADで一律に0.15 mmのオフセットを適用するのは、曲線の問題に直線的な解を当てはめているようなものです。.
かつて私は、善意のエンジニアが独自のカーフオフセットをDXFファイルに手動で組み込み、現場に通知しなかったため、$2,800個の6061アルミニウム製嵌合ブラケットをすべて廃棄せざるを得ませんでした。オペレーターはそのファイルを機械のCAMソフトウェアに読み込みましたが、それには独自の材料別カーフ補正機能があり、コーナーやリードイン、速度変化に応じて動的に調整します。その結果、補正が二重にかかり、タブは0.3 mm大きく、スロットは0.3 mm小さくなりました。どれも組み立てられませんでした。.
プロのサービスビューローは、合金、厚さ、局所的な切断速度に基づいてリアルタイムでカーフ補正を行う、精密に較正されたCAMアルゴリズムを使用しています。もし外部業者に部品製作を委託する場合は、CADジオメトリを公称値のまま送り、ソフトウェアに補正を任せましょう。社内で高度なCAM自動補正なしに切断を行う場合は、CADでジオメトリを「修正」する衝動を抑え、実際のシートで物理的なテストカットを行い、機械のグローバルオフセットパラメータを制御盤上で直接微調整してください。.
より厳しい切断精度を要求するよりも、より緩い嵌合部を設計するほうが費用対効果が高くなるのはいつか?
ある時点で、組立工程の経済性を見直す必要があります。なぜ単純なタブ・アンド・スロットの板金接合に航空宇宙レベルの公差を求めているのでしょうか?熱切断プロセスから追加のミクロン単位の精度を引き出すたびに、機械稼働時間、補助ガス、試験部品の廃棄コストがかさみます。嵌合タブよりわずか0.05 mm広いスロットを設計するということは、レーザーの光学系が完全に安定していること、補助ガスが完璧に流れていること、そしてシート厚が10フィートに渡って完全に一定であることに利益を賭けているようなものです。.
公差は積み重ねられる堅固なレンガではなく、溶け続ける氷のようなものです。熱、時間、環境条件により常にその形を変化させていきます。.
氷の塊と戦うのはやめて、代わりにゆったりとしたフィットを設計しよう。タブとスロットの嵌合に余裕のある0.5 mmのクリアランスを指定すれば、部品はレーザー加工した直後にほとんど熱変動やノズルの摩耗、くびれ形状のケルフ変化の影響を受けず、すんなりと組み合わさるだろう。確かに、治具内ではジョイントがゆるく感じるかもしれない。しかし板金の組立はほとんどの場合溶接される。溶接工は単一のMIGパスで0.5 mmの隙間を簡単に埋め、治具内でアセンブリを直角に整えることができる。レーザー切断の予測困難な物理現象から精度の負担を構造的な溶接に移すことで、合わせ作業のボトルネックを排除し、スクラップを劇的に削減し、利益率を守ることができる。.
現場テスト: 最も厄介な嵌合式板金アセンブリ——製造者がいつも無反動ハンマーで叩いて組み立てているものを取り上げよう。CADファイルを開き、すべてのスロットを0.4 mm広げ、試作セットを切り出す。それを溶接工に渡して、わずかに広がった隙間で溶接時間が増えるか尋ねてみよう。増えないだろう。そうすることで、フィットアップ技術者がタブを削って嵌め合うようにするために費やす20分が不要になる——よりゆるいジョイントの方が、タイトな切断を追求するよりもほぼ常に経済的であるという明確な証拠だ。.